


Dab tsi Hloov Tuag Stamping yog thiab vim li cas Engineers xaiv Nws
Thaum ib feem loj dhau, tob dhau, lossis geometrically complex kom nyob txuas nrog cov hlau sawb thoob plaws hauv kev tsim, koj xav tau txoj hauv kev sib txawv. Txoj kev ntawd yoghloov tuag stamping.
Txhais Kev Hloov Tuag Stamping
Kev hloov pauv tuag stamping yog txheej txheem hlau tsim uas ib tus neeg qhov khoob raug cais tawm ntawm lub kauj lossis daim ntawv, tom qab ntawd hloov kho ntawm qhov chaw tuag ywj pheej los ntawm kev hloov pauv uas nqa, nce qib, thiab muab txhua qhov chaw rau kev ua ntu zus xws li kos duab, tho, khoov, thiab txiav.
Qhov kev sib txawv tseem ceeb ntawm no yog kev sib cais. Tsis zoo li kev vam meej tuag stamping, qhov chaw ua haujlwm tseem txuas nrog ib qho txuas txuas ntxiv los ntawm qhov pib kom tiav, hloov stamping tso tawm qhov khoob thaum ntxov. Lub tshuab hluav taws xob lossis servo- tsav tsheb hloov tshuab ces nqa txhua daim los ntawm ntau qhov chaw nres tsheb hauv ib qho xovxwm. Txhua qhov chaw nres tsheb muaj nws tus kheej lub siab tuag ua ib qho kev ua haujlwm tshwj xeeb, thiab qhov ua tau zoo li qub thaum nws txav mus los ntawm txoj kab.
Vim li cas cov txheej txheem no tshwm sim raws li cais pawg
Xav txog tias koj yuav tsum tau sib sib zog nqus-kos ib qho qauv tsheb kauj vab lossis tsim cov khoom siv loj loj nrog ntau -axis geometry. Ua kom qhov ntawd khi rau ib txoj hlua khi tsim cov teeb meem ntawm cov khoom ntws, txwv qhov tob tob, thiab txwv tsis pub cov kaum sab xis muaj rau koj. Hloov tuag daws qhov no los ntawm kev tuav dawb- sawv ntsug qhov chaw uas tuaj yeem hloov pauv, hloov pauv, thiab tsim los ntawm ntau qhov kev qhia.
Hom ntawm qhov chaw uas tau txais txiaj ntsig zoo tshaj plaws los ntawm cov txheej txheem no qhia ob peb yam zoo:
- Loj geometries uas tshaj cov tswv yim strip widths
- Sib sib zog nqus kos xav tau ntau theem redraw
- Cov duab nyuaj uas suav nrog xov, tav, knurls, lossis ntau -axis khoov
- Cov khoom xav tau kev ua haujlwm ntawm ob sab ntawm lub workpiece
Kev hloov pauv tuag ua rau qhov sib txawv uas tsis yog ib qho - ntaus cov cuab yeej lossis kev nce qib stamping tuaj yeem hais tau zoo. Lawv muab cov multi-chaw nres tsheb tsim khoom ntawm tuag stamping nrog lub geometric kev ywj pheej uas tsuas yog ib qho dawb dawb xwb.
Kab lus no yog tsim los ua txheej txheem - engineering resource. Koj yuav pom chaw nres tsheb -los ntawm- chaw nres tsheb mechanics, hloov cov txheej txheem xaiv cov txheej txheem, DFM cov cai, kev txheeb xyuas tus nqi, thiab kev taw qhia ncaj ncees rau thaum txoj kev no them thiab thaum twg tsis ua. Lub hom phiaj yog muab rau koj cov txheej txheem hauv av los txiav txim siab cov cuab yeej nrog kev ntseeg siab, pib nrog qhov txheej txheem ua haujlwm li cas ntawm txhua theem.
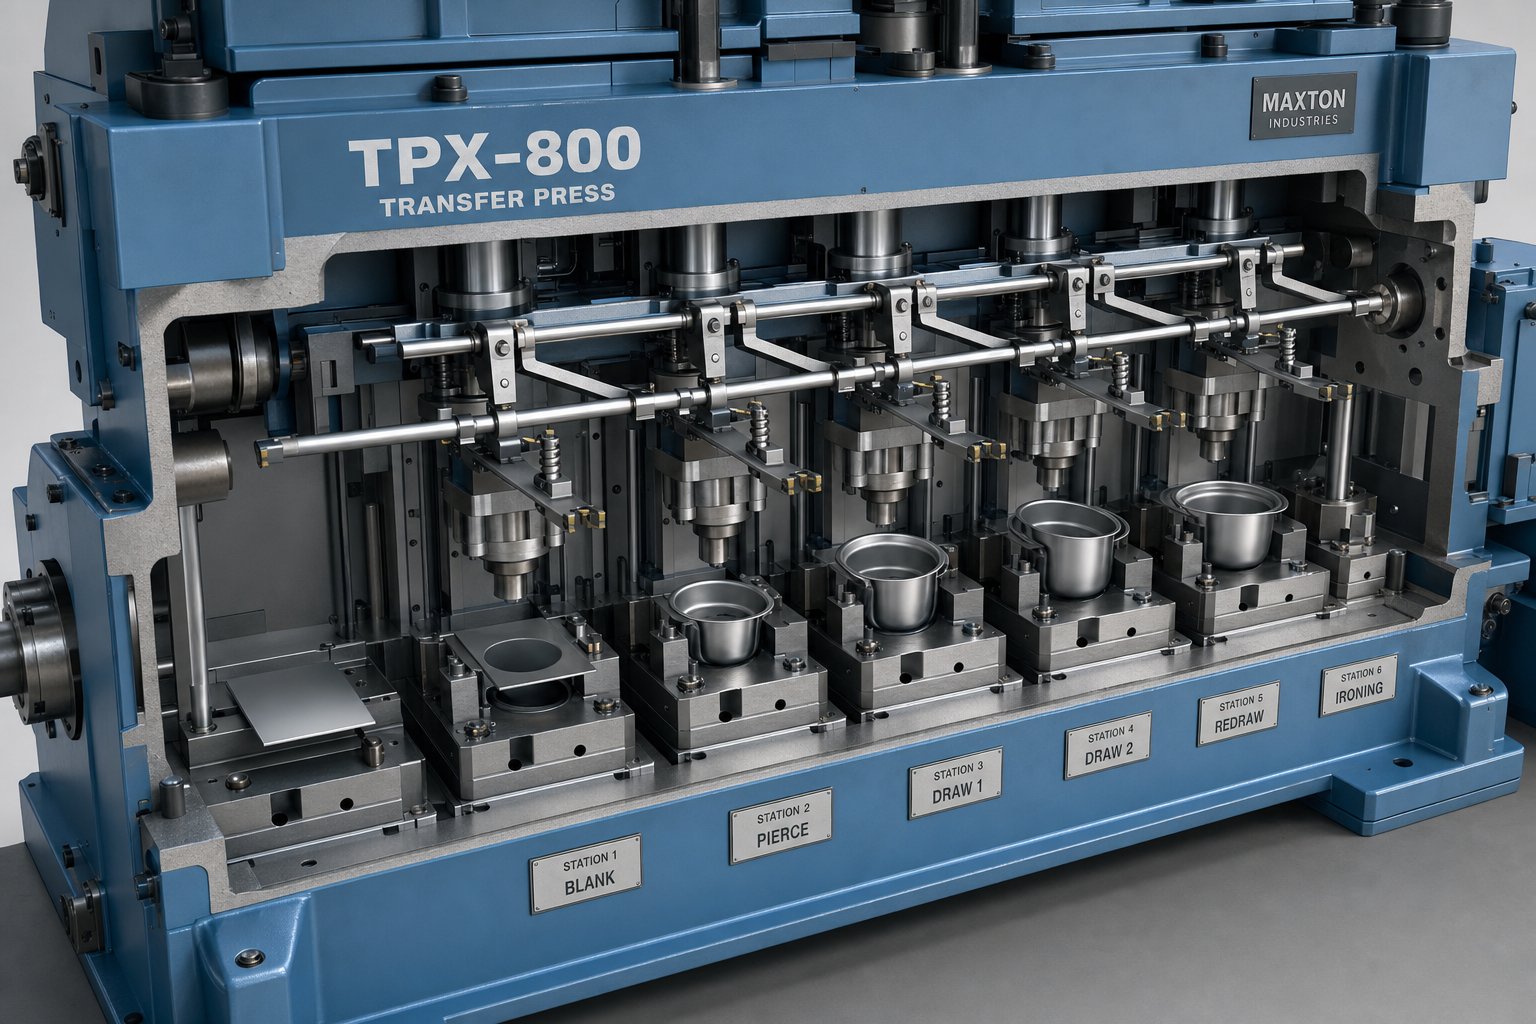
Yuav Ua Li Cas Hloov Tuag Stamping Ua Haujlwm Chaw Nres Tsheb los ntawm Chaw Nres Tsheb
Ib qho dawb - sawv ntsug tsis txav nws tus kheej. Txhua qhov kev hloov pauv tuag stamping kab yog nyob ntawm kev sib koom ua ke ntawm cov khoom noj, kev ua haujlwm, thiab cov tshuab tshuab uas xa cov khoom ntawm ib qho chaw mus rau lwm qhov. Nov yog li cas txhua theem ua haujlwm hauv kev xyaum.
Los ntawm Coil mus rau Blank Separation
Feem ntau cov kab pib nrog lub coil tuav system uas unwinds sheet hlau thiab pub nws mus rau hauv qhov chaw nres tsheb. Txoj kev pub khoom stamping, txawm tias coil - pub los yog ua ntej - txiav cov khoob khoob khoob khoob khoob khoob khoob, txiav txim siab seb txoj kab pib li cas. Coil pub mis ua haujlwm zoo rau cov square lossis duab plaub, thaum ua ntej - txiav blanks muab cov khoom siv zoo dua rau cov duab tsis zoo. Hauv ibcoil/transfer hybrid teeb, ib tug zuj zus blanking tuag cais cov ntaub ntawv, thiab lub hloov lwm lub tsev system khaws lub resulting dawb paug rau tag nrho cov tom ntej ua hauj lwm.
Tsis muaj qhov zoo tseem ceeb ntawm no. Burr kev taw qhia, flatness, thiab qhov sib npaug ntawm qhov sib luag tag nrho cuam tshuam txog kev hloov cov ntiv tes tuav thiab tso cov khoom ua haujlwm ntawm thawj qhov chaw tsim khoom.
Chaw nres tsheb ua haujlwm hauv ib ntus
Thaum sib cais, qhov dawb paug taug kev los ntawm cov chaw nres tsheb ywj pheej, txhua tus ua ib qho kev sib sau los yog txiav ua haujlwm. Ib tug raug hloov xovxwm stamping sequence zoo li no:
- Blanking - daim ntawv tiaj tus yog txiav mus rau qhov xav tau profile
- Ua ntej kos - thawj lub khob lossis lub plhaub zoo yog tsim
- Rov ua dua - lub plhaub yog tob dua lossis hloov dua tshiab hauv ib lossis ntau theem
- Piercing - qhov, qhov, lossis cov yam ntxwv yog xuas nrig rau hauv cov duab geometry
- Khoov lossis flanging - npoo yog folded mus rau cov ces kaum kawg
- Npib lossis embossing - thaj chaw hauv zos tau txais cov tuab tuab lossis nthuav dav
- Trimming - cov khoom siv ntau dhau thiab cov khoom nqa tau raug tshem tawm los tsim qhov ua tiav
Tsis yog txhua feem yuav tsum tau tag nrho cov chaw nres tsheb no. Ib txhia hla lub redraw; lwm tus ntxiv cov chaw nres tsheb tsis ua haujlwm kom haum rau kev tshem tawm cov khib nyiab lossis cia lub suab ntev kom nyob luv. Tus naj npawb ntawm cov chaw nres tsheb sib npaug los ntawm lub suab ntev (feem ntau yog tsav los ntawm qhov loj me) yuav tsum haum rau hauv lub txaj xovxwm, yog li cov chaw nres tsheb suav ib txwm muaj kev txwv lub cev, tsis yog cov txheej txheem nyiam xwb.
Xovxwm thiab Hloov Sijhawm Sib Koom Tes
Lub tshuab hloov tsheb nqa, nce qib, thiab tso txhua qhov nruab nrab ntawm cov chaw nres tsheb hauv lub qhov rais ntawm lub sijhawm thaum lub xovxwm ram qhib. Lub sijhawm kev sib raug zoo no yog lub plawv dhia ntawm tag nrho cov kab. Kev hloov pauv yuav tsum ua kom tiav nws lub voj voog tag nrho, suav nrog cov ntiv tes rov qab, ua ntej tus ram nqis mus rau qhov mob stroke tom ntej.
Nyob rau hauv ib tug neeg kho tshuab hloov xovxwm, cam{0}}tsav motions yog tsau rau lub xovxwm crank lub kaum sab xis, txhais tau tias txhua txhua nqa, clamp, thiab ua ntej tshwm sim ntawm tib lub ntsiab lus nyob rau hauv txhua lub kiv puag ncig. Servo- cov tshuab tsav tsheb muaj cov programmable motion profiles uas tuaj yeem kho lub sijhawm pib, acceleration, thiab cov ntsiab lus nyob ntawm nws tus kheej. Qhov kev hloov pauv no tso cai rau ntau dua strokes ib feeb vim tias cov lus sib tshooj sib tshooj, xws li pib ua ntej ua ntej lub tshuab nqa ua tiav, tuaj yeem ua tau zoo -tuned yam tsis muaj kev hloov kho tshuab.
Xovxwm specifications ncaj qha txwv qhov kev hloov pauv tuag tuaj yeem ua tiav. Tonnage txiav txim siab qhov siab tshaj plaws tsim quab yuam muaj nyob thoob plaws txhua qhov chaw nres tsheb ib txhij. Lub txaj loj txwv tus naj npawb thiab qhov sib nrug ntawm chaw nres tsheb. Stroke ntev yuav tsum haum rau ob qho tib si qhov tob ntawm kos thiab txaus clearance rau stamping pub ntiv tes nkag mus thiab tawm yam tsis muaj kev cuam tshuam. Qhov tsis sib haum ntawm ib qho ntawm cov kev txwv no thiab qhov yuav tsum tau ua yog txhais tau tias qhov tuag yuav tsis haum, yuav tsis tsim kom raug, lossis yuav tsis khiav ntawm qhov muaj txiaj ntsig zoo.
Cov neeg kho tshuab kev sib raug zoo ntawm cov xovxwm stroke, hloov mus rau qhov chaw, thiab chaw nres tsheb layout piav qhia vim li cas xovxwm stamping engineers nqis peev ntau rau hauv kev ntsuam xyuas ua ntej. Tab sis lub tshuab hloov pauv nws tus kheej los ntawm ntau qhov kev teeb tsa, txhua qhov haum rau qhov sib txawv geometry thiab kev xav tau ntau lawm.
Hloov hom System thiab Yuav Ua Li Cas Xaiv Qhov Zoo
Lub tshuab hloov pauv yog qhov sib cais ntau - chaw nres tsheb xovxwm los ntawm kab ntawm cov cuab yeej ywj pheej. Nws hais kom ceev npaum li cas koj tuaj yeem khiav tau, qhov twg geometries koj tuaj yeem ua tau, thiab lub sijhawm hloov pauv ntau npaum li cas. Xaiv qhov tsis ncaj ncees lawm hom rau koj daim ntawv thov txhais tau hais tias tawm hauv strokes ib feeb ntawm lub rooj los yog, tsis zoo, sib ntaus sib tua tsis ruaj khov txhua zaus cov kab nrawm.
Tri-Axis vs Ob-Axis Transfer Mechanisms
Ob -axis systems ua haujlwm hauv ib lub dav hlau, feem ntau nqa thiab ua ntej (X-Z motion). Lawv khaws ib feem ntawm qhov chaw tuag, nqa nws mus rau qhov chaw nres tsheb tom ntej, thiab muab tso rau hauv. Qhov chaw thaum lub sij hawm tus ntiv tes retraction cia siab rau lub caij nplooj ntoos hlav pins kom lub workpiece tsis hloov ua ntej qhov tuag kaw. Cov tshuab no ua haujlwm zoo rau qhov chaw uas muaj qhov sib xws uas tsis tas yuav tsum muaj kev hloov pauv ntawm cov chaw nres tsheb.
Tri-axis systems ntxiv ib lub clamp axis, tsim nqa-clamp- ua ntej txav hauv X-Y-Z dav hlau. Qhov peb -axis txav no tso cai rau cov cuab yeej hloov pauv kom tuav lub workpiece kom ruaj ntseg, nqa nws tawm ntawm qis dua - cov khoom siv tuag, nce mus rau qhov chaw nres tsheb tom ntej, thiab muab tso rau hauv ib puag ncig nruj - ntsuas thaj tsam. Raws liMetal Forming Magazine sau ntawv, ua ke ntawm ib feem geometry, nesting blocks, thiab locator pins tswj kev taw qhia thaum ntiv tes retraction hauv cov tshuab no.
Peb -axis configurations yog feem ntau phaj-mounted los yog nias-mounted, nrog rau cov hloov xovxwm tooling Cheebtsam tsim los muab clearance rau tus ntiv tes rov qab txoj kev thaum tsis txhob cuam tshuam nrog qis dua - tuag steels, cams, thiab guiding Cheebtsam. Tuag- cov qauv sib txawv tuaj yeem ua tiav cov kab mob stroke sai dua vim qhov kev mus ncig luv dua, txawm tias lawv ntxiv cov qauv tsim.
Servo-Driven Systems thiab lawv qhov zoo dua li kev hloov tshuab
Tsoos cam-tsav hloov xovxwm khi txhua qhov kev txav mus rau lub kaum sab xis xovxwm. Lub sijhawm nqa, ua ntej, thiab lub sijhawm clamp raug kho, txhais tau hais tias lawv tsis tuaj yeem hloov mus rau qhov sib txawv ntawm qhov hnyav lossis geometry yam tsis muaj kev hloov kho tshuab. Qhov kev nruj no ua haujlwm zoo rau cov kab mob siab ua haujlwm ib feem tsev neeg tau ntau xyoo.
Servo-tsav tshuab hloov qhov sib npaug. Cov lus tsa suab tau dhau los ua qhov programmable, yog li tus neeg teb xov tooj tuaj yeem kho qhov kev mus ncig, kev nrawm nrawm, thiab lub sijhawm ntawm thaum txhua axis pib thiab xaus nws txoj kev txav. Cov tswv yim zoo yog qhov tseem ceeb:
- Hloov pauv sai dua - cov lus tsa suab tshiab thauj khoom digitally es tsis xav tau cam swaps
- Muaj peev xwm SPM siab dua - tsab ntawv tsa suab sib tshooj (pib ua ntej ua ntej nqa tiav) tuaj yeem ua tau zoo -tuned yam tsis muaj kev hloov kho kho vajtse
- Asymmetric ib feem tuav - sib txawv acceleration profiles ntawm txhua sab them rau qhov hnyav tsis sib xws
- Txo kev co - kev hloov pauv hloov pauv thiab ua kom zoo G- quab yuam txhim kho kev ruaj khov ntawm qhov nrawm
Loj dua, hnyav dua workpieces xav kom muaj zog hloov caj npab thiab ntiv tes, uas ua rau kom muaj zog inertia thiab feem ntau yuav tsum tau ua haujlwm qeeb. Hloov pauv- kev sim ua kom pom tseeb pab txiav txim siab qhov profile uas sib npaug qhov kev lees paub inertia qib, qhov tseeb qhov chaw, thiab kev hloov mus ntev- lub neej. Cov ntaub ntawv nyias nyias nthuav tawm qhov kev sib tw sib tw: tsis tshua muaj zog ua rau lawv yooj yim rau kev co thaum lub sij hawm siab - acceleration txav.
| Yam ntxwv | Ob -Axis (Mechanical) | Tri-Axis (Mechanical) | Servo- Tsav (2 lossis 3 Axis) |
|---|---|---|---|
| Motion Axes | Lift + Ua ntej | Lift + Clamp + Ua ntej | Programmable (2 lossis 3 axes) |
| Ceev Range (SPM) | Nruab nrab (taw nkhaus) | Nruab nrab (taw nkhaus) | High (optimizable sib tshooj) |
| Qhov hnyav muaj peev xwm | Lub teeb rau nruab nrab | Nruab nrab mus rau hnyav | Tag nrho ntau yam (profile-dependent) |
| Hloov sijhawm | Ntev (mechanical swap) | Ntev (mechanical swap) | Luv luv (digital profile load) |
| Zoo tshaj -Fit Applications | Yooj yim geometry, zoo ib yam profiles | Sib sib zog nqus nqus, loj vaj huam sib luag, ntau- dav hlau qhov chaw | Mixed ntau lawm, qhov chaw asymmetric, siab -SPM lub hom phiaj |
Kev xaiv thaum kawg los ntawm kev sib piv cov txheej txheem rau koj qhov kev muaj tiag. Lub siab siab siab - ntim kab khiav ib qhov tob - kos vaj tse rau kaum xyoo tuaj yeem ua pov thawj rau lub zog tri-axis mechanical system. Ib qho chaw stamping ntau tus lej ntawm kev sib pauv hloov pauv tau txais txiaj ntsig los ntawm servo yooj thiab hloov pauv sai dua. Ib feem geometry, qhov hnyav, lub hom phiaj ceev, thiab chaw nres tsheb sib nrug ntawm txhua qhov nqaim, tab sis qhov kev txiav txim siab kuj tseem cuam tshuam txog seb koj cov cuab yeej sib xyaw yuav hloov zuj zus mus rau lub neej ntawm cov khoom siv.
Tau kawg, qhov kev hloov pauv tsuas yog ib nrab ntawm qhov sib npaug. Lwm ib nrab yog seb qhov kev hloov pauv tuag yog qhov cuab yeej cuab tam zoo li cas, lossis seb qhov kev tuag zuj zus tuaj yeem ua haujlwm ntawm tus nqi qis thiab lub sijhawm ua haujlwm luv dua.
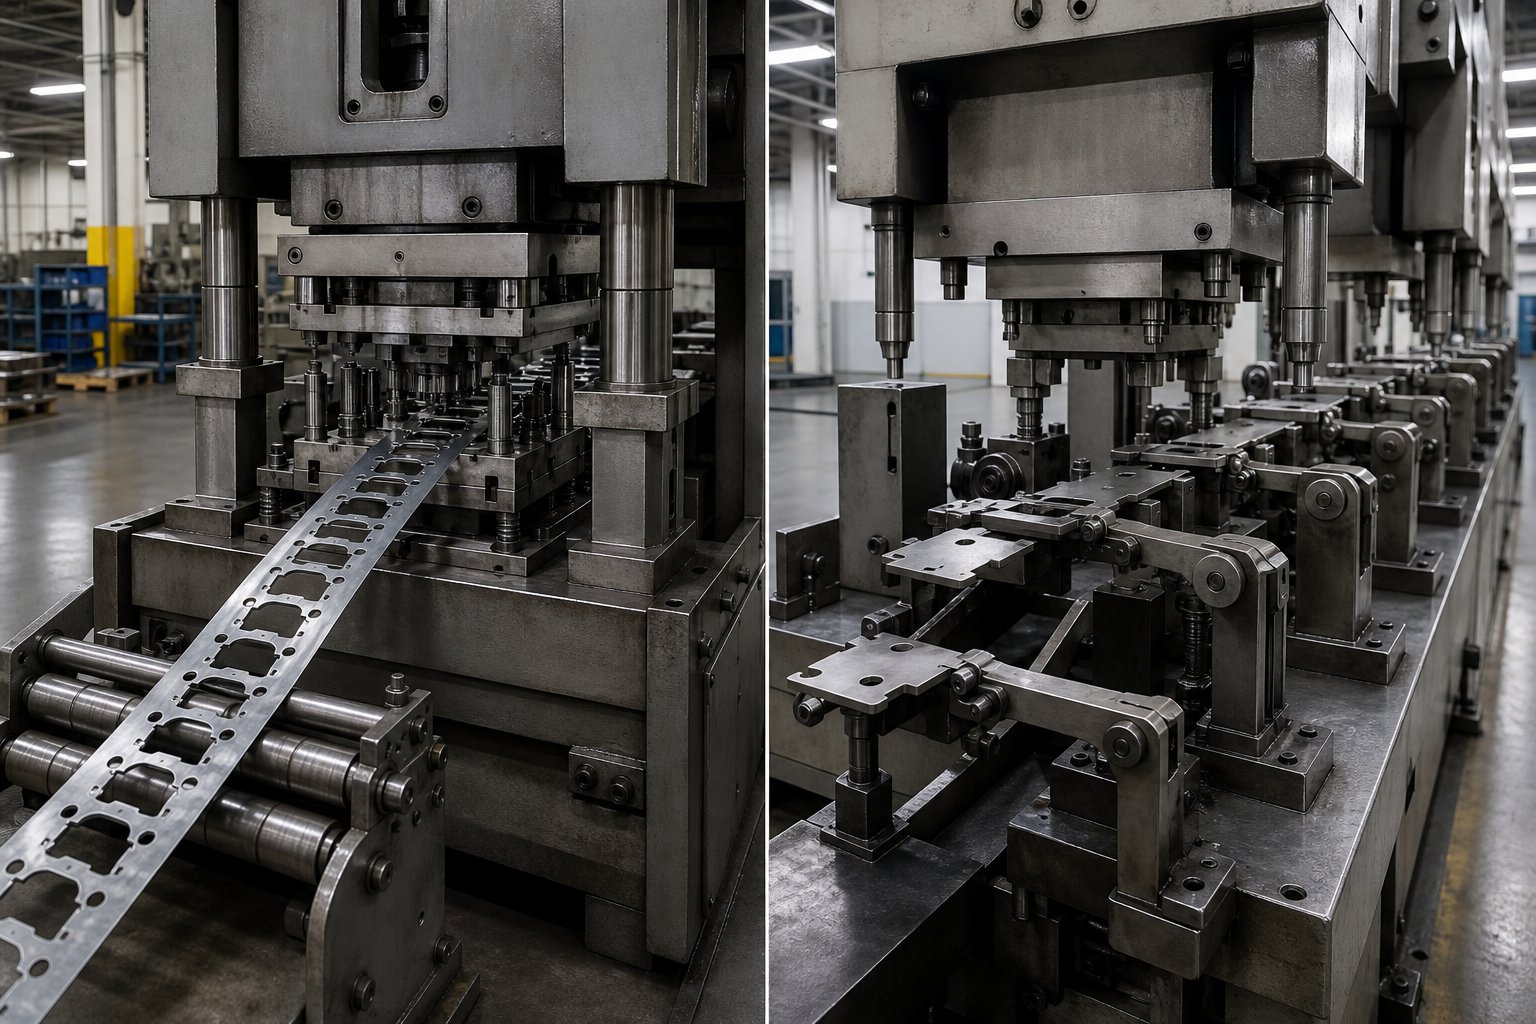
Hloov Tuag Stamping vs Progressive Tuag Stamping
Yog li ntawd yog dab tsi yog ib tug progressive tuag, thiab thaum twg ib feem outgrow ib? Ib qho kev nce qib stamping tuag ua rau cov khoom ua haujlwm txuas nrog cov hlau txuas txuas ntxiv thaum nws nce mus los ntawm txhua qhov chaw nres tsheb. Qhov kev sib txuas ntawm txoj hlua khi yog ob qho tib si cov txheej txheem kev ua tau zoo tshaj plaws thiab nws qhov tseem ceeb geometric txwv. Progressive tuag zoo tshaj ntawm kev ceev thiab siv cov khoom siv rau qhov chaw uas tuaj yeem tsim tau tag nrho thaum tseem tethered. Kev hloov tuag coj mus rau qhov chaw uas tether dhau los ua kev txwv.
Lo lus nug tiag tiag tsis yog txoj kev twg zoo dua. Nws yog txoj hauv kev uas phim cov kev xav tau tshwj xeeb ntawm koj qhov, koj ntim, thiab koj cov peev nyiaj.
Cov txheej txheem xaiv qhov tseem ceeb rau txhua qhov txheej txheem
Ntau yam ntsuas tau txiav txim siab seb puas muaj kev tuag stamping lossis hloov tuag stamping yog qhov haum:
- Ib feem geometry complexity- Progressive hlau stamping handles tiaj los yog ntiav- tsim geometries tau zoo, tab sis qhov chaw uas xav tau lub khob sib sib zog nqus, ntau -axis khoov, lossis kev ua haujlwm ntawm ob sab ntawm lub workpiece xav tau kev ywj pheej ntawm kev hloov pauv.
- Qhov loj me- Sawb dav thiab nias lub txaj qhov ntev txwv tsis pub tuag. Thaum ib feem ntau tshaj li ntawm 300-450 mm nyob rau hauv nws qhov loj tshaj qhov ntev, tuav txoj hlua khi yuav ua tsis tau. Hloov cov cuab yeej tuav cov plhaub loj, thav ntawv, thiab cov vaj huam sib luag yam tsis muaj qhov txwv no.
- Kos qhov tob- Kev vam meej stamping tuaj yeem tswj cov kos duab ntiav, feem ntau nyob rau hauv qhov tob 1: 1 - rau - txoj kab nruab nrab. Sib sib zog nqus rub thov ntau theem redraw nrog cov dawb paug hauv lub xeev dawb, uas tsuas yog hloov pauv kev txhawb nqa.
- Khoom thickness- Cov khoom nyias nyias (qis dua 0.5 mm) pub thiab cov tsav tsheb zoo hauv kev tuag. Cov ntaub ntawv tuab dua, tshwj xeeb tshaj yog siab dua 3 hli, tsim kom muaj zog ntau dua thiab tseem ceeb dua lub caij nplooj ntoos hlav, feem ntau nyiam hloov chaw teeb tsa qhov chaw nres tsheb - mus rau - chaw nres tsheb repositioning txhim kho kev tswj.
- Kev kam rau siab- Ob txoj hauv kev ua kom muaj kev zam nruj, tab sis kev hloov pauv tuag tso cai rau ib tus neeg hloov chaw nres tsheb yam tsis muaj kev cuam tshuam rau cov dej ntws. Progressive dies xav kom tag nrho cov kab nrib pleb kom nyob twj ywm raws nraim, ua rau kev kho hauv cheeb tsam nyuaj dua.
| Kev ntsuas | Progressive Tuag Stamping | Hloov Tuag Stamping |
|---|---|---|
| Qhov Loj | Me me mus rau nruab nrab (tsuas yog strip dav) | Nruab nrab mus rau loj (tsuas yog nias txaj) |
| Kos qhov tob | Nquag (feem ntau tsawg dua 1: 1 piv) | Sib sib zog nqus (1: 1 los yog ntau dua, ntau redraws) |
| Tus naj npawb ntawm chaw nres tsheb | Feem ntau 8-20+ nyob rau hauv ib qho thaiv tuag | Feem ntau 4-12 chaw nres tsheb ywj pheej |
| Kev siv cov khoom siv | Siab dua (nruam strip, tsawg seem) | Nruab Nrab (blank nesting dependent) |
| Tus nqi cuab yeej | Higher upfront (ib leeg complex tuag thaiv) | Tsawg ib qhov chaw nres tsheb tab sis suav nrog cov chaw nres tsheb suav |
| Zoo tagnrho Volume Range | Siab ntim (500K + txhua xyoo) | Nruab nrab mus rau siab (50K-500K + txhua xyoo) |
Lub Grey Zone qhov twg ob txoj kev sib tw
Tsis yog txhua qhov poob zoo rau hauv ib qeb. Qhov nruab nrab- qhov loj me nrog qhov nruab nrab kos qhov tob thiab ob peb lub ntsej muag tho tuaj yeem ua haujlwm tau zoo hauv kev nce qib lossis hloov pauv tuag. Koj yuav ntsib cov cheeb tsam grey no tsis tu ncua, thiab qhov kev txiav txim siab feem ntau los mus rau qhov thib ob yam tsis yog kev txwv nyuaj.
Xav txog ib lub tsev nyob ze li ntawm 150 mm nyob rau hauv txoj kab uas hla nrog ib tug tob 1: 1 - mus rau - txoj kab uas hla piv, plaub pierced qhov, thiab ib tug flanged ntug. Ib qho kev nce qib stamping tuag tuaj yeem tsim qhov no yog tias cov khoom siv nyias txaus thiab qhov dav sawb haum rau qhov kos yam tsis muaj cov khoom thauj khoom ntau dhau. Kev hloov pauv tuag ua tiav ib yam nrog tsawg txoj kev txwv tab sis yuav tsum muaj cov kauj ruam cais tawm thiab hloov cov txheej txheem.
Hauv cov xwm txheej ciam teb no, nug peb lo lus nug:
- Puas yog ib feem xav tau kev ua haujlwm ntawm ntau lub dav hlau uas yuav xav tau kev sib tsoo hauv cov cuab yeej ua haujlwm?
- Puas yog kev siv cov khoom siv poob los ntawm kev siv dav dav ntawm cov kab nrib pleb offset tus nqi kom zoo dua SPM?
- Puas yog qhov ntim ntau lawm ua pov thawj rau lub sijhawm ua haujlwm ntev dua ntawm kev txhim kho tuag?
Yog tias koj teb yog rau thawj lo lus nug, hloov pauv yeej los ntawm lub neej ntawd. Yog tias cov lus teb tsis yog, qhov kev txiav txim siab hloov mus rau kev lag luam.
Nqi thiab Volume Crossover Points
Progressive tuag feem ntau xa tus nqi qis dua ib -cov nqi ntawm cov ntim siab heev vim tias lawv khiav nrawm dua thiab khaws cov khoom pov tseg tsawg heev. Txawm li cas los xij, lawv cov cuab yeej cuab tam peev yog pem hauv ntej - thauj khoom mus rau hauv ib qho kev sib tsoo tuag. Kev hloov pauv tuag tau nthuav tawm qhov kev nqis peev thoob plaws chaw nres tsheb ywj pheej, uas tus kheej raug nqi tsawg dua tab sis ntxiv raws li chaw nres tsheb suav loj hlob.
Lub crossover point, qhov twg kev vam meej stamping yuav pheej yig dua ib feem, nyob ntawm complexity. Rau qhov yooj yim tiaj tus nrog ob peb khoov, cov hlau stamping zoo yeej ntawm yuav luag txhua qhov ntim siab tshaj 100,000 daim ib xyoos ib zaug. Rau qhov sib sib zog nqus-kos lossis ntau-axis qhov chaw, hloov pauv tuag feem ntau tseem muaj kev sib tw zoo rau ntau pua txhiab tus vim tias lwm txoj hauv kev yuav yog qhov txwv tsis pub muaj kev vam meej tuag lossis kev ua haujlwm thib ob uas ua rau ib qho txiaj ntsig zoo.
Xav txog nws li no: yog tias koj txoj haujlwm tuaj yeem nyob ntawm lub strip thiab daim ntawv tag nrho yam tsis muaj lub sawb los ua kev lav phib xaub, kev vam meej yuav yog koj txoj hauv kev zoo tshaj plaws. Lub sijhawm uas sawb kev sib txuas ua rau muaj kev cuam tshuam hauv cov duab geometry, kos qhov tob, lossis kev tswj kom ntev, hloov cov cuab yeej khwv tau nws qhov chaw. Cov khoom siv nws tus kheej kuj tseem ua lub luag haujlwm hauv qhov kev txiav txim siab no, txij li cov alloys sib txawv ua rau lawv tus kheej tsim cov kev txwv uas cuam tshuam ncaj qha nrog cov txheej txheem xaiv.
Cov txheej txheem xaiv cov khoom siv thiab cov qauv tsim
Txhua txoj kev tsim muaj cov khoom txwv, thiab cov kev txwv no txiav txim siab seb koj qhov haujlwm puas ua haujlwm zoo lossis sib ntaus sib tua ntawm txhua qhov chaw nres tsheb. Hauv kev hloov pauv tuag stamping, cov khoom siv xaiv cuam tshuam cov chaw nres tsheb suav, xovxwm tonnage, tuag hnav tus nqi, thiab qhov nyuaj ntawm cov nyiaj them rov qab. Xaiv txoj cai alloy tsis yog kev txiav txim siab lub zog xwb. Nws yog txheej txheem - engineering txiav txim siab.
Hlau thiab Alloys haum rau Hloov Tuag Forming
Kev hloov pauv tuag ua haujlwm ntau yam ntawm cov khoom siv stamping, tab sis qee qhov alloys yog ntuj haum rau ntau- chaw nres tsheb, sib sib zog nqus- kos- muaj peev xwm ntawm cov txheej txheem no. Nov yog li cas tsev neeg feem ntau ua:
Tsawg- carbon steel (SPCC, DC01-DC06)tseem tshuav tus workhorse. Nrog elongation qhov tseem ceeb ntawm 28-42% thiab r-tus nqi nruab nrab ntawm 1.5 thiab 2.0, cov qhab nia no nkag siab thiab kwv yees. Steel kev vam meej stamping npog ntau qhov yooj yim hauv tsev neeg cov khoom no, tab sis ib zaug kos qhov tob lossis ib feem loj tshaj qhov kev txwv tsis pub hloov pauv, hloov cov cuab yeej yuav siv sij hawm yam tsis muaj kev nplua nplua.
Siab-lub zog qis- hlau alloy (HSLA)muaj 450-700 MPa tensile lub zog nrog nruab nrab elongation (18-25%). Nws yuav tsum tau siab dua cov xovxwm tonnage thiab ceev faj chaw nres tsheb sib txuas kom tsis txhob muaj kev sib tsoo hauv cheeb tsam, tab sis kev hloov pauv tuag ua raws li qhov no los ntawm nws tus kheej optimized chaw nres tsheb.
Stainless hlau (304, 316, 430)nthuav tawm qhov kev sib tw tshwj xeeb. Austenitic qib zoo li 304 thiab 316 ua haujlwm- tawv sai sai thaum tsim, nce 10-20% ntawm lub zog tom qab txhua qhov kev ua haujlwm kos. Qhov no txhais tau hais tias txhua qhov chaw nres tsheb ua tiav pom ib qho nyuaj, springier workpiece. Thaum cov hlau tsis muaj zog stamping ua haujlwm zoo rau qhov ntiav, qhov me me, qhov sib sib zog nqus stainless rub yuav luag txhua zaus yuav tsum tau hloov cov cuab yeej vim tias cov chaw nres tsheb ywj pheej tuaj yeem hloov kho los daws qhov nyuaj zuj zus.
Aluminium alloys (5052, 6061)yog lub teeb yuag thiab conductive tab sis muaj qis dua r- tus nqi (0.6-1.0), ua rau lawv yooj yim rau thinning thaum sib sib zog nqus nqus. Kev hloov pauv tuag los ntawm kev nthuav tawm qhov kos hla ntau qhov chaw nrog kev txo qis me me rau ib kauj ruam.
tooj liab thiab tooj dag (C110, C260)muab cov ductility zoo heev, nrog rau tooj liab nce qib stamping tuav feem ntau txuas thiab davhlau ya nyob twg ua haujlwm hauv kev tuag. Txawm li cas los xij, cov tsheb npav tooj liab loj dua lossis sib sib zog nqus- kos cov vaj tse tooj dag tau txais txiaj ntsig los ntawm kev hloov cov cuab yeej thaum qhov loj me lossis kos duab geometry outpaces dab tsi lub sawb tuaj yeem txhawb nqa.
| Tsev Neeg Khoom | Hom Thickness Range | Elongation (%) | Hloov Die Suitability Notes |
|---|---|---|---|
| Tsawg- carbon steel (DC01-DC06) | 0.5 - 6.0 hli | 28 - 42% | Kev sib sib zog nqus zoo heev- kos kev ua tau zoo; siab r-tus nqi txhawb nqa ntau- theem kos |
| HSLA hlau | 0.8 - 4.0 hli | 18 - 25% | Lub zog zoo-rau- hnyav; xav tau ntau dua tonnage thiab ntau qhov chaw nres tsheb |
| Stainless hlau (304, 316) | 0.3 - 3.0 hli | 40 - 55% | Kev ua haujlwm siab hardening; yuav tsum tau chaw nres tsheb - los ntawm - chaw nres tsheb hloov kho |
| Stainless hlau (430) | 0.3 - 3.0 hli | 22 - 30% | Ferritic; Tsawg ua hauj lwm hardening tshaj 304 tab sis qis elongation |
| Aluminium (5052, 6061) | 0.5 - 4.0 hli | 12 - 25% | Tsawg r-tus nqi; xav tau ntau dua redraw theem kom tsis txhob thinning |
| Tooj liab (C110) | 0.3 - 2.0 hli | 30 - 45% | High ductile; haum rau qhov sib sib zog nqus- kos hluav taws xob vaj tsev |
| Brass (C260) | 0.3 - 3.0 hli | 35 - 50% | Zoo formability; saib rau galling yam tsis muaj lubrication zoo |
Thickness Ranges thiab Formability Constraints
Cov ntaub ntawv tuab ncaj qha ntsuas ob qhov txheej txheem tseem ceeb ntawm kev hloov pauv: nias tonnage thiab chaw nres tsheb suav. Thicker Tshuag xav tau ntau zog ntawm txhua qhov kev tsim thiab qhov chaw nres tsheb, thiab cov tonnage cumulative thoob plaws txhua qhov chaw nres tsheb yuav tsum nyob hauv lub peev xwm xovxwm. Ib feem kos los ntawm 3 hli HSLA steel yuav xav tau 400+ tons kis thoob rau rau lub chaw nres tsheb, thaum tib lub geometry hauv 1 hli qis- carbon steel yuav xav tau tsuas yog 120 tons.
Thickness kuj cuam tshuam txog pes tsawg tus kos theem ntawm qhov xav tau. Tus nqi r-tus nqi (plastic strain ratio) qhia koj tias cov khoom tiv thaiv thinning zoo npaum li cas thaum kos duab. Tsawg- carbon steel nrog r- tus nqi ze 2.0 tuaj yeem ua tiav qhov sib piv ntawm kwv yees li 2.0: 1 hauv ib qho chaw nres tsheb. Txhuas ntawm r=0.7 yuav tswj tau tsuas yog 1.5: 1 ua ntej phab ntsa thinning ua tsis tau, txhais tau tias koj xav tau ib qho chaw nres tsheb ntxiv. Txhua qhov chaw nres tsheb ntxiv nce tus nqi cuab yeej, ncua sij hawm ua cov hmoov txhuas, thiab xav tau ntau lub txaj ntev.
Rau precision tuag stamping daim ntaub ntawv nyob qhov twg tolerances yog nruj, cov ntaub ntawv thicker kuj amplify seem variation ntawm chaw nres tsheb rau chaw nres tsheb vim elastic rov qab scales nrog tuab. Qhov no yog qhov uas springback ua qhov kev sib tw tseem ceeb.
Springback Compensation Strategies
Springback yog qhov elastic rov qab uas tshwm sim thaum tsim lub siab tso tawm. Txhua yam khoom siv rov qab, tab sis qhov loj ntawm qhov sib txawv heev. HSLA steels thiab austenitic stainless qib tsim tau ntau lub caij nplooj ntoos hlav dua li cov hlau me me, qee zaum yuav tsum tau 3-5 degrees ntawm overbend mus ntaus lub hom phiaj.
Hloov tuag stamping yeej muaj cov qauv zoo rau kev tswj cov springback. Vim tias txhua qhov chaw nres tsheb ua haujlwm ntawm nws tus kheej, engineers tuaj yeem siv cov tswv yim them nyiaj sib txawv ntawm txhua kauj ruam. Asystematic mus kom zesiv nyob rau hauv tuag simulation ua raws li plaub theem: ntsuas qhov xav tau springback magnitude, txo nws los ntawm kev hloov kho xws li npib los yog ironing, tswj repeatability los ntawm kev ntsuas rhiab heev rau cov khoom variation, thiab ces them los ntawm overbending tuag nto.
Hauv kev xyaum, qhov no txhais tau tias:
- Kos cov chaw yuav muaj xws li ironing seem uas txo cov phab ntsa thickness variation thiab xauv hauv geometry
- Khoov chaw nres tsheb overbend los ntawm tus lej suav raws li cov khoom siv tensile zog thiab thickness
- Cov chaw zaum kawg yuav npib lossis txwv cov yam ntxwv tseem ceeb kom coj qhov ntev nyob rau hauv kev zam
- Simulation validates cov nyiaj them vector ua ntej cov cuab yeej steel yog machined
Cov ntaub ntawv uas muaj kev ua haujlwm siab- cov nqi hardening, zoo li 304 stainless, hloov lawv tus cwj pwm springback los ntawm thawj kos mus rau qhov chaw nres tsheb kawg vim tias txhua kauj ruam ua kom muaj zog tawm los. Qhov kev nce qib hardening yuav tsum tau ua qauv chaw nres tsheb los ntawm chaw nres tsheb, tsis suav tias yog tas li. Nws yog ib qho ntawm cov laj thawj tseem ceeb uas nce qib siab - cov ntaub ntawv muaj zog thawb cov phiaj xwm los ntawm kev nce mus rau kev hloov pauv cov cuab yeej: cov chaw nres tsheb ywj pheej tso cai rau kev them nyiaj ywj pheej, thaum lub sawb txuas ntxiv ua rau ib qho, cuam tshuam cov nyiaj pab cuam thoob plaws txhua qhov chaw nres tsheb.
Cov khoom vaj khoom tsev teeb tsa thaj tsam ntawm qhov ua tau ntawm lub cev. Qhov kev sib tw tom ntej yog tsim ib feem ntawm nws tus kheej kom cov ciam teb raug hwm ntawm txhua qhov chaw nres tsheb, uas yog qhov chaw tsim khoom thiab tsim kev simulation ua qhov tseem ceeb.
Tsim rau Manufacturability nyob rau hauv Hloov Tuag Stamping
Cov khoom siv txhais tau tias lub cev ua tau li cas. Ib feem tsim txiav txim siab seb cov kev txwv lub cev puas raug hwm lossis ua txhaum ntawm txhua qhov chaw nres tsheb. Lub qhov dej-tsim hloov pauv qhov tuag ntws los ntawm txhua theem yam tsis muaj kev cuam tshuam cov khoom siv, tsis muaj kev cuam tshuam nrog cov cuab yeej, thiab tsis yuam cov chaw nres tsheb tsis tsim nyog rau hauv ib ntus. Ib qho kev tsim tsis zoo tsim cov khoom seem, ua kom cov cuab yeej nce nqi, thiab ncua sij hawm ua hmoov txhuas los ntawm lub hlis.
DFM cov cai hauv qab no tsis yog kev nyiam theoretical. Lawv yog cov txwv tau los ntawm yuav ua li cas hlau ua tau zoo thaum kev hloov pauv tuag kaw rau ntawm nws.
Chaw Nres Tsheb Layout Logic thiab Sequencing Cov Cai
Chaw nres tsheb sequencing nyob rau hauv ib tug hloov tuag tuag tsis yog arbitrary. Txhua qhov kev ua haujlwm yuav tsum suav txog yam khoom siv tau dhau los thiab qhov nws tseem yuav tsum tau ua. Lub hom phiaj yog los tswj cov kab mob sib sau ua ke, zam kev cuam tshuam ntawm kev tsim cov yam ntxwv, thiab txo qis tag nrho cov chaw nres tsheb.
Ob peb lub hauv paus tswj kev paub txog kev tuag engineers ua haujlwm li cas:
- Kos ua ntej tho- Qhov punched rau hauv lub tiaj tiaj yuav distort yog hais tias cov khoom yog tom qab kos. Yuav tsum ua kom tiav cov haujlwm tseem ceeb ua ntej ntxiv cov yam ntxwv tho, tshwj tsis yog tias lub qhov nyob deb txaus los ntawm cov cheeb tsam tsim kom tsis txhob cuam tshuam.
- Daim ntawv ntxhib ua ntej daim ntawv kawg- Tshaj tawm qhov tob tob hla ntau qhov chaw nres tsheb nrog kev txo qis me me. Ib qho kev kos thawj zaug ntawm 45-50% txo qis, ua raws li kev rov ua dua ntawm 25-30% thiab 15-20%, tiv thaiv tearing thaum txo qhov chaw nres tsheb suav.
- Trim tom qab sib sau- Qhov kawg trim chaw nres tsheb tshem tawm cov khoom flange tshaj tawm tsuas yog tom qab tag nrho cov kev kos duab thiab flanging ua tiav. Trimming ntxov dhau yuav tshem tawm cov khoom uas cov chaw nres tsheb tom ntej xav tau rau kev tswj cov dej ntws.
- Cais hnyav sib sau los ntawm precision nta- Siab- quab yuam cov chaw nres tsheb tsim kev vibration thiab me ntsis qhov chaw sib txawv. Npib, embossing, thiab nruj - qhov siab ntev tho yog nyob rau tom qab cov chaw nres tsheb uas muaj zog qis dua thiab qhov chaw nyob ruaj khov dua.
- suav nrog cov chaw nres tsheb tsis muaj zog- Cov chaw nres tsheb dawb uas tsis muaj cuab yeej tso cai rau cov khoom seem tawm ntawm qhov tuag, muab qhov chaw rau cov neeg nqa khoom, thiab ua kom lub suab ntawm cov chaw nres tsheb tsis tu ncua yam tsis muaj cuab yeej cuam tshuam.
Txhua qhov chaw nres tsheb ntxiv ntxiv tus nqi thiab xav tau ntau lub txaj ntev. Ib feem uas xav tau kaum ob lub chaw ua haujlwm kom muaj kev nyab xeeb yuav tsis haum rau hauv cov xovxwm muaj, thawb qhov project mus rau lub tshuab loj dua lossis rov tsim dua tshiab. Qhov no yog vim li cas qhov chaw nres tsheb suav dhau los ua ib qho kev lag luam ncaj qha: txo qhov nyuaj ntawm qhov geometry feem ntau tshem tawm ib qho chaw nres tsheb, uas txo cov nqi siv los ntawm 8-15% ib theem tshem tawm.
Feature Placement thiab Geometry Constraints
Qhov twg koj tso cov yam ntxwv ntawm ib feem, thiab qhov hnyav npaum li cas koj loj npaum li cas, ncaj qha txiav txim siab seb qhov hloov pauv tuaj yeem tsim cov duab geometry ntseeg tau. Tsis zoo li cov cuab yeej stamping zuj zus uas tsim cov yam ntxwv ntxiv thaum lub sawb tuav nruj, qhov pub dawb - sawv ntsug nyob rau hauv ib qho kev hloov pauv tuag tsuas yog nyob ntawm qhov tuag kab noj hniav thiab qhov khoob khoob khoob rau qhov chaw. Qhov ntawd txhais tau hais tias cov kev cai tso kawm tshwj xeeb yog nruj dua hauv qee qhov kev hwm.
Ua raws li cov lus qhia no thaum nthuav dav qhov chaw rau kev hloov pauv tuag:
- Qhov tsawg kawg nkaus - mus rau - ntug deb- Khaws qhov pierced yam tsawg kawg yog 1.5 mus rau 2 npaug ntawm cov khoom tuab los ntawm ib qho ntug lossis khoov kab. Qhov chaw ze dua ua rau muaj kev cuam tshuam thaum lub sijhawm tsim tom ntej lossis tsim burr- thaj chaw tsis muaj zog.
- Kos -rau-thickness ratio- Rau cylindrical draws, ib qho chaw nres tsheb feem ntau ua tiav 1.5: 1 txog 2: 1 qhov tob- rau - txoj kab uas hla raws li cov khoom siv. Tshaj qhov no yuav tsum tau ntxiv cov chaw nres tsheb tshiab, txhua qhov ntxiv cov cuab yeej siv.
- Yam tsawg kawg hauv radii- Sab hauv ces kaum radii yuav tsum muaj tsawg kawg yog 3-4 zaug cov ntaub ntawv thickness rau txhim khu kev qha txoj kev tsis muaj cracking. Kev thawb mus rau 2 zaug tuab yog ua tau tab sis yuav tsum tau kos cov theem ntxiv thiab ua rau muaj kev pheej hmoo ntau ntxiv.
- Feature nrug- Khaws tsawg kawg 3 npaug ntawm cov khoom tuab ntawm cov yam ntxwv uas nyob ib sab (qhov, embosses, tav) txhawm rau tiv thaiv kev sib cuam tshuam ntawm lawv qhov chaw sib txawv.
- Uniform phab ntsa thickness phiaj- Tsim nrog kev paub tias cov phab ntsa nyias nyias thaum kos duab. Qhia meej txog kev ua haujlwm siab ntawm phab ntsa tuab dua li qhov xav tias qhov yuav tshwm sim ntawm nominal daim ntawv ntsuas qhov txhia chaw.
- Lub dav dav dav dav dav ntawm cov yam ntxwv sib sib zog nqus- Txawm tias 1-2 degrees ntawm cov cua ntsawj ntshab eases ib feem extraction thiab txo cov tuag hnav ntawm ntsug nto.
Txhua txoj cai no muaj qhov cuam tshuam rau tus nqi. Tighter radii txhais tau tias ntau qhov chaw nres tsheb. Qhov chaw ze dua txhais tau tias muaj kev pheej hmoo ntxiv thiab cov txheej txheem nruj dua. Cov txheej txheem stamping zuj zus tuaj yeem qee zaum zam cov kev txwv no vim tias cov khoom thauj khoom thauj khoom muaj cov khoom tsim ua - nyob rau hauv cov khoom txhawb nqa ib puag ncig cov yam ntxwv. Hauv kev hloov pauv cov cuab yeej, qhov dawb paug sawv ib leeg, thiab txhua qhov tshwj xeeb yuav tsum muaj sia nyob ua rog yam tsis muaj kev txhawb nqa sab nraud.
Yuav Ua Li Cas Tsim Simulation Validates Tuag Tsim
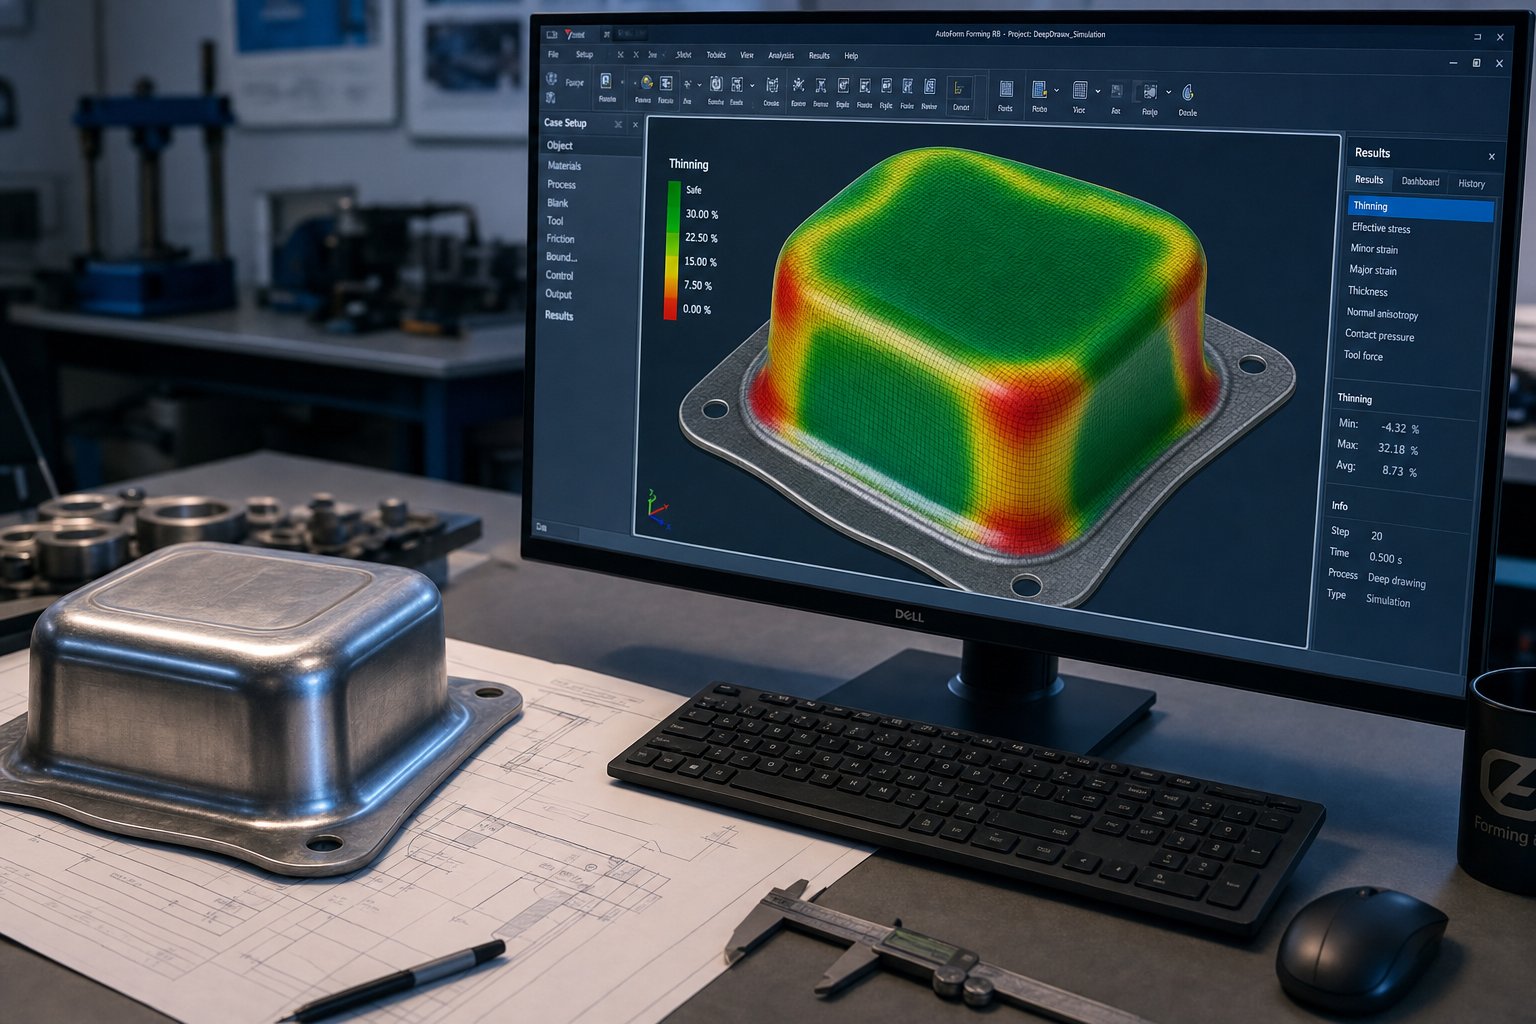
Cov cai ntawm tus ntiv tes xoo ua rau koj mus rau qhov pib ua tau. Simulation tau txais koj mus rau qhov tsim nyog tsim nyog. Finite element tsom xam ntawm tag nrho cov chaw nres tsheb ib ntus qhia txog cov teeb meem uas tsis muaj phau ntawv suav tuaj yeem kwv yees: hauv zos thinning ntawm cov yam ntxwv uas nyob ib sab, wrinkling nyob rau hauv unsupported flange zones, los yog springback kev sib cuam tshuam ntawm chaw nres tsheb uas sib xyaw rau hauv tawm - ntawm - kam rau ua zaum kawg.
Raws liKeysight txoj kev tshawb fawb ntawm stamping simulation, virtual validation ntawm tus txheej txheem engineering theem pab txiav txim siab zoo dawb paug zoo, ntsuam xyuas lub ntsej muag tuag, thiab kwv yees kos- nyob rau hauv tus cwj pwm los xyuas kom meej formability zoo - tag nrho ua ntej lub cev cov cuab yeej tsim. Qhov no tshem tawm qhov kev sim siab kim - thiab - yuam kev loops uas plagued ib txwm tuag txoj kev loj hlob.
Ib qho kev simulation ua haujlwm muaj zog rau kev hloov pauv tuag thiab stamping cov haujlwm ua raws li cov kab ke no:
- Tus qauv dawb paug geometry thiab cov khoom siv (stress-strain nkhaus, r-tus nqi, thickness)
- Txheeb xyuas txhua qhov chaw nres tsheb cov cuab yeej geometry, suav nrog cov punch, tuag, thiab cov khoom seem
- Simulate txhua qhov kev tsim theem ua ntu zus, nqa mus tom ntej cov keeb kwm nyuaj los ntawm cov chaw ua ntej
- Ntsuam xyuas daim duab txwv (FLD) ntawm txhua qhov chaw nres tsheb txhawm rau txheeb xyuas qhov kev pheej hmoo ntawm caj dab lossis tawg
- Ntsuas springback tom qab txhua qhov haujlwm thiab thaum kawg tso tawm
- Iterate ntawm qhov tuag geometry, radii, lossis chaw nres tsheb suav kom txog thaum tag nrho cov ntsiab lus poob rau hauv kev txwv kev nyab xeeb
Qhov kev pom tseem ceeb yog qhov kev simulation yuav tsum ua qauv ntawm cov txiaj ntsig ntawm txhua qhov chaw nres tsheb, tsis yog txhua qhov chaw nres tsheb hauv kev sib cais. Ib qho dawb paug uas muaj sia nyob chaw nres tsheb peb nrog qhov ua tau zoo tuaj yeem ua tsis tau ntawm qhov chaw nres tsheb tsib vim tias kev sib xyaw ua ke los ntawm kev ua haujlwm dhau los ua rau tsis txaus ductility. Qhov kev vam khom ntu no yog qhov ua rau cov txheej txheem tuag stamping yooj yim dua los simulate hauv qee kis - txoj hlua txuas txwv tsis pub cov khoom ntws hauv txoj kev kwv yees. Hloov tuag simulation yuav tsum taug qab ib qho kev ua haujlwm pub dawb los ntawm txhua qhov kev hloov pauv thiab tsim cov xwm txheej.
Rau cov kws tshaj lij uas qhia txog kev hloov pauv txoj haujlwm nyuaj, cov neeg muag khoom uas sib koom ua ke rau hauv theem kev hais tawm tuaj yeem txheeb xyuas cov chaw nres tsheb suav cov kev xav tau, chij DFM teeb meem, thiab qhia txog kev hloov pauv geometry ua ntej kev nqis peev pib.YICHEN's hloov stamping tuagpab pawg neeg tsim khoom txhawb nqa qhov kev ntsuam xyuas DFM zoo li no thaum lub sijhawm ua haujlwm thaum ntxov, siv ntau- chaw nres tsheb simulation kom siv tau cov neeg hlau hloov tau, tsim cov kab ke, thiab qhov seem rov ua dua ua ntej ua rau cov cuab yeej hlau. Txoj hauv kev no nthuav tawm cov sijhawm txhim kho thiab txo qhov kev pheej hmoo ntawm tus nqi nruab nrab - tsim kev hloov pauv.
Simulation paub meej tias koj tus qauv tsim puas tsim nyog. Cov lus nug tom ntej yog seb nws puas yog kev lag luam ncaj ncees - pes tsawg feem koj yuav tsum tau thwj ua ntej cov cuab yeej peev pib them rau nws tus kheej, thiab qhov twg tus nqi crossover zaum ntawm lwm txoj kev tsim khoom.
Production Volume Economics thiab Cost Planning
Ib qho kev tsim khoom tsim tau tsuas yog ib nrab ntawm qhov sib npaug. Lwm ib nrab yog seb koj puas tuaj yeem ua pov thawj qhov kev nqis peev. Hloov tuag stamping xav tau cov peev nyiaj tseem ceeb, thiab cov peev nyiaj ntawd tsuas yog pib khwv tau nws rov qab los thaum ntau lawm ntim hla qhov pib uas ntau qhov haujlwm yeej tsis ncav cuag. Nkag siab qhov twg qhov chaw pib zaum, thiab qhov twg ua rau nws siab dua lossis qis dua, cais cov kev txiav txim siab ntawm cov cuab yeej los ntawm qhov yuam kev kim.
Volume Thresholds thiab Break-Txawm Xav
Stamping economics revolves nyob ib ncig ntawm amortization. Ib tug tuag uas raug nqi rau tus lej tsim cov khoom ntawm pennies txhua, tab sis tsuas yog tias koj khiav qhov chaw txaus los nthuav tawm qhov peev txheej thawj zaug. Rau kev hloov pauv tuag tshwj xeeb, qhov so-txawm qhov taw tes feem ntau poob siab dua li kev txhim kho cov cuab yeej vim tias tag nrho cov cuab yeej pob muaj ntau lub chaw nres tsheb ywj pheej ntxiv rau kev hloov pauv.
Siab npaum li cas? Nws nyob ntawm qhov nyuaj thiab qhov koj tab tom sib piv. Rau cov khoom tam sim no tsim los ntawm kev txhim kho stamping thiab fabrication txoj kev xws li laser txiav, nias braking, los yog vuam, stamping yuav siv tau ib xyoos ib zaug ntau tshaj li 10,000 mus rau 20,000 units. Staub Manufacturing sau tseg tias cov tshuab laser qib siab tam sim no tuaj yeem txhawb nqa 30,000 txog 50,000 ib xyoos ib zaug tus nqi - zoo, uas txhais tau hais tias kev hloov pauv tuag stamping yuav tsum ua kom pom tseeb rau ib - cov nyiaj txuag tshaj li qhov pib los ua pov thawj cov cuab yeej siv.
Rau qhov yooj yim dua uas tuaj yeem khiav hauv qhov kev kub ceev nce qib tuag stamping teeb, lub laij lej hloov mus ntxiv. Kev nce qib tuag xovxwm khiav ntawm 60-100+ strokes ib feeb tsav ib - thooj nqi qis qis heev uas cov cuab yeej hloov pauv tsuas yog yeej thaum ib feem geometry ua rau kev loj hlob ntawm lub cev tsis tuaj yeem lossis thaum qhov kev vam meej tuag nws tus kheej dhau los ua qhov nyuaj.
Xav txog kev tawg-txawm tsis yog ib tus lej tab sis raws li qhov sib txawv ntawm peb qhov sib txawv: tus nqi cuab yeej, ib tus nqi - daim nqi delta piv rau lwm txoj kev, thiab kev cog lus ntim txhua xyoo. Ib pob khoom kim dua xav tau tus nqi loj dua delta lossis ntau dua ntim rau amortize. Ib qho yooj yim hloov pauv tuag nrog tsawg chaw nres txawm sai dua.
Tooling Nqi Tsav Tsheb thiab Lead Time Factors
Dab tsi tiag tiag txiav txim siab seb koj lub pob tuag raug nqi $ 100,000 lossis $ 500,000? Cov neeg tsav tsheb teeb tsa nyob rau hauv ib qho kev kwv yees hierarchy. Ntawm no yog cov thawj tus nqi tsav tsheb teev nyob rau hauv kev txiav txim ntawm kev cuam tshuam:
- Tus naj npawb ntawm cov chaw nres tsheb- Txhua qhov chaw nres tsheb ywj pheej ntxiv cov hlau tuag, lub sijhawm ua haujlwm, thiab lub sijhawm sim. 12-chaw nres tsheb tuag raug nqi kwv yees li ob npaug ntawm 6-chaw nres tsheb tuag tus nqi, tsis yog vim tias txhua qhov chaw nres tsheb tseem kim, tab sis vim qhov kev sib tw loj hlob nrog suav.
- Tuag complexity ib qhov chaw nres tsheb- Ib qho yooj yim blanking chaw nres tsheb raug nqi ib feem ntawm qhov sib sib zog nqus-kos chaw nres tsheb nrog nitrogen springs, cam- tsav sab ua, thiab precision- hauv av kos rings.Cov ntaub ntawv kev lag luamqhia tau hais tias machining thiab complexity account rau 30-50% ntawm tag nrho cov nqi tuag.
- Khoom qib ntawm qhov tuag nws tus kheej- Cov cuab yeej hwm zoo li SKD11 lossis cov khoom siv carbide ntxig rau siab -cov chaw hnav ntxiv 20-40% rau cov nqi khoom piv rau softer pre-hardened steels haum rau kev khiav luv.
- Tolerance yuav tsum thiab nto tiav- Chav kawm-Ib qhov chaw tuag rau pom cov tsheb hauv tsheb yuav tsum tau siv tes pom thiab polishing. Cov khoom siv nrog cov khoom siv kom zoo nkauj looser hla txoj haujlwm no -cov kauj ruam hnyav.
- Kev sim thiab validation cycles- Kev ntsuas qhov tuag hauv xovxwm, kho lub sijhawm, thiab txheeb xyuas qhov loj me feem ntau ntxiv 10-15% ntawm tag nrho cov nqi tsim khoom. Complex geometry tej zaum yuav xav tau ntau yam kev sim rov ua dua.
Lub sij hawm ua raws li tus qauv zoo sib xws. Cov qauv hloov pauv tuag ua haujlwm khiav 8-16 lub lis piam los ntawm kev tsim tawm mus rau thawj tsab ntawv pom zoo. Txhua qhov chaw nres tsheb txuas ntxiv ncua lub sijhawm no vim tias ntau lub cuab yeej hlau yuav tsum tau ua, ntau cov khoom yuav tsum tau sib sau ua ke, thiab ntau qhov chaw yuav tsum muaj kev pov thawj ntawm tus kheej ua ntej tag nrho cov kab ke tuaj yeem ua haujlwm. Cov phiaj xwm xav tau kev pabcuam tuag hlau stamping cov kev pabcuam rau kev ua haujlwm blanking ntxiv rau kev sib cais hloov tuag rau kev sib sau ntxiv sijhawm sib koom ua ke ntawm cov cuab yeej tsim.
Ib -Cov nqi sib piv ntawm cov txheej txheem
Thaum cov tuag tau tsim thiab siv tau, ib qho ntawm -txoj kev lag luam ntawm kev hloov stamping ua qhov nyuaj. Lub sij hawm voj voog ntawm 6-15 strokes ib feeb rau qhov nyuaj (siab dua rau cov duab geometry yooj yim) txhais tau tias cov khoom tsim tsis sib xws. Ib feem uas siv 4 feeb rau laser txiav, daim ntawv ntawm lub xovxwm nres, thiab vuam los ntawm cov khoom sib txuas yuav siv sijhawm 4-8 vib nas this hauv kev hloov pauv tuag.
Xav txog yuav ua li cas sib txawv txoj kev sib piv ntawm ntim rau ib qho me me complex kos thiab pierced ib feem:
- Fabrication (laser + nias nres)- Cov cuab yeej siv qis qis, siab rau - daim nqi. Kev lag luam qis dua 5,000-10,000 units txhua xyoo. Yooj yim rau kev hloov kho.
- Tib - hit tuag- Tus nqi nruab nrab ntawm cov cuab yeej siv rau ib qho kev ua haujlwm, tab sis ntau qhov kev teeb tsa thiab kev tuav ntawm kev ua haujlwm nce nqi zog rau ib thooj. Siv tau rau 5,000-30,000 units qhov twg geometry yooj yim.
- Progressive tuag stamping cov kev pab cuam- Tus nqi qis tshaj rau ib qho - tus nqi ntawm qhov ntim siab heev (500K+). Ib qho kev sib tw stamping xovxwm khiav ntawm siab SPM amortizes nws cov cuab yeej nqi sai, tab sis tus tuag nws tus kheej yog kim thiab cov geometry yuav tsum yog strip -tshaj.
- Hloov tuag stamping- Tus nqi cuab yeej siab dua ib zaug - ntaus, feem ntau qis dua qhov sib npaug sib npaug ntawm kev tuag. Ib -cov nqi poob qis hauv qab kev tsim khoom ib puag ncig 20,000-50,000 units nyob ntawm qhov nyuaj thiab cov chaw nres tsheb suav.
Qhov kev pom tseem ceeb yog qhov no: kev hloov pauv tuag nyob hauv nruab nrab ntawm kev lag luam nruab nrab ntawm kev ua kom yooj yim thiab kev ua tau zoo tuag. Lawv ua haujlwm nyuaj ntawm qhov nruab nrab - mus rau - cov ntim siab uas cov cuab yeej ua tau zoo yog geometrically tsis yooj yim sua thiab fabrication qeeb dhau. Tus nqi ib -cov nqi zoo tshaj li fabrication loj hlob nrog txhua chav tsev tsim, tab sis cov nyiaj them tsuas yog materializes yog tias koj qhov ntim kwv yees yog qhov tseeb thiab ruaj khov.
Qhov tsis raug ntim qhov projections yog ib qho ntawm feem ntau qhov chaw ntawm kev khuv xim hauv stamping peev. Overestimating thov tawm kim tooling underutilized. Kev kwv yees nws txhais tau tias koj xaiv fabrication thaum stamping yuav tau txais kev cawmdim ntau dhau ntawm cov khoom lifecycle. Qhov kev tsis paub tseeb no yog vim li cas kev npaj tu thiab kev tuag ntev npaum li qhov kev txheeb xyuas tus nqi pib - tuag uas hnav ntxov ntxov los yog ua tsis tau tejyam hloov pauv tag nrho cov duab nyiaj txiag.
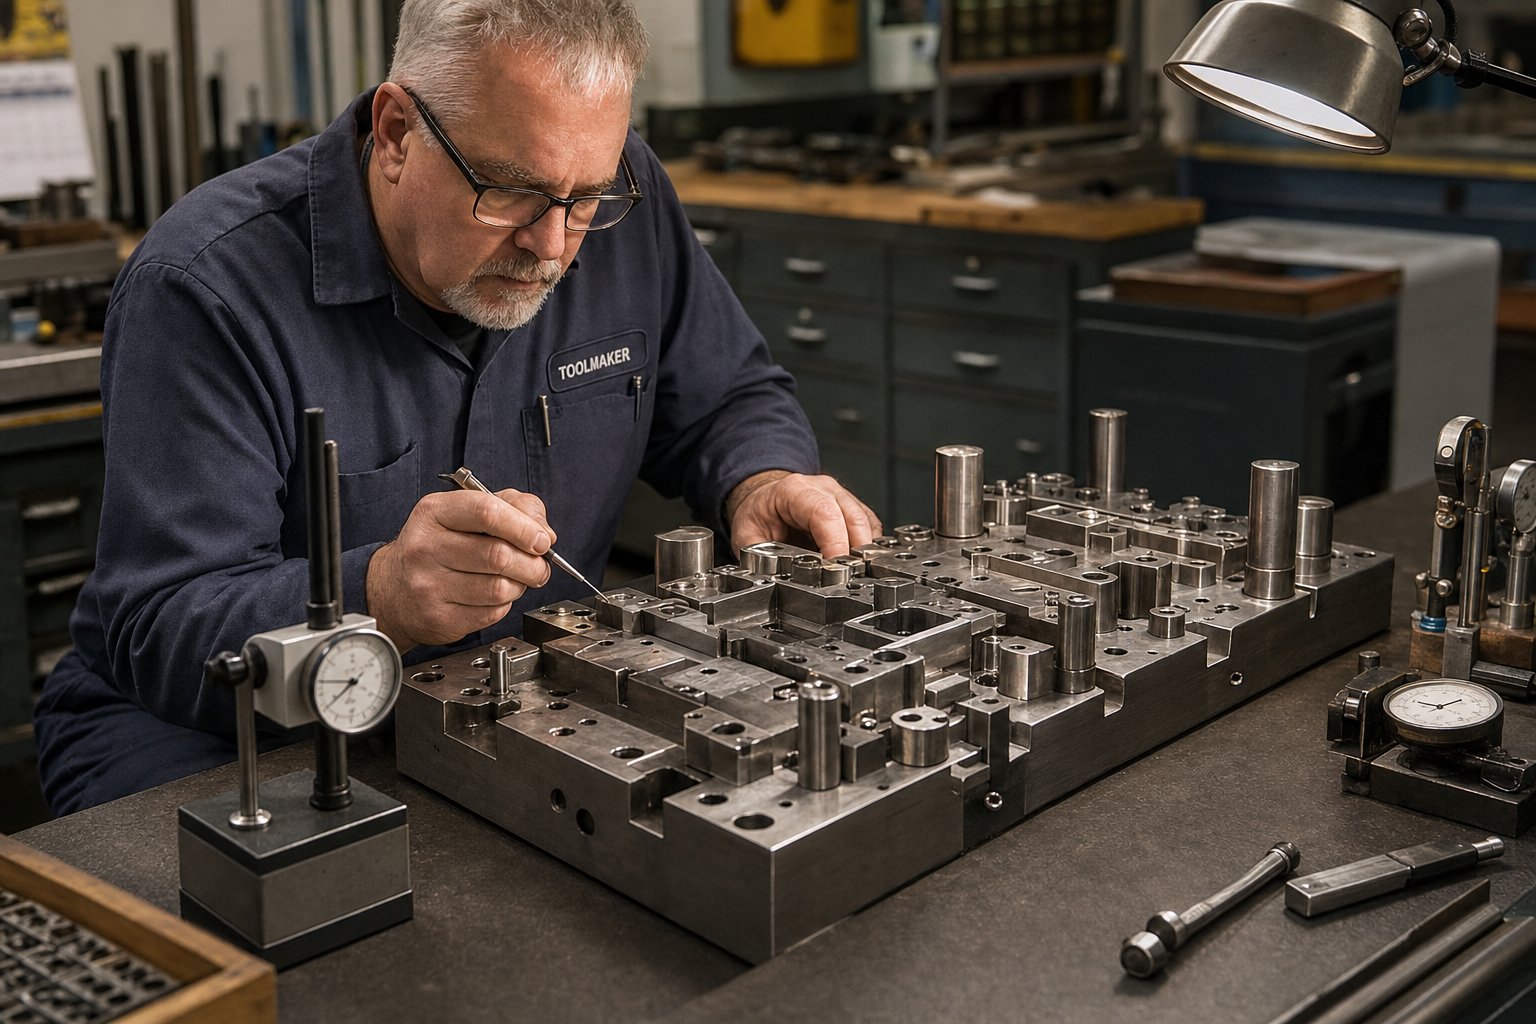
Tooling Maintenance and Troubleshooting Transfer Dies
Ib tug tuag uas hnav ntxov ntxov los yog ua tsis tau ib nrab - khiav tsis yog them nyiaj los kho. Nws cuam tshuam cov sijhawm teem sijhawm, cov khoom siv pov tseg, thiab hloov pauv tag nrho ib qho ntawm - cov nqi suav uas ua rau pom tseeb cov cuab yeej peev hauv thawj qhov chaw. Hloov tuag stamping ntxiv qhov kev saib xyuas thib ob nyob rau sab saum toj ntawm kev saib xyuas tus qauv: hloov pauv nws tus kheej. Grippers hnav, lub sij hawm drifts, thiab servo profiles degrade. Ua kom ob lub cev noj qab haus huv yuav tsum muaj cov sijhawm sib txawv thiab cov qauv tshuaj ntsuam sib txawv.
Kev Tiv Thaiv Kev Tiv Thaiv Cov Sijhawm Saib Xyuas thiab Cov Khaub Ncaws Hnav
Kev saib xyuas cadence rau kev hloov pauv xovxwm kab sib cais ua ob pawg: cov khoom siv tuag thiab cov khoom siv hloov pauv. Txhua tus ua raws nws tus kheej lub suab vim lawv hnav ntawm tus nqi sib txawv thiab qhia cov tsos mob sib txawv thaum lawv degrade.
Die component intervals:
- Txhua zaus- Clear chips thiab slugs los ntawm cov kab noj hniav tuag, xyuas lubrication flow los kos cov chaw nres tsheb, pom lub ntsej muag tshuaj xyuas cov lus qhia punch thiab txiav cov npoo kom pom kev puas tsuaj, thiab xyuas kom meej tias cov khoom seem tsis muaj kev cuam tshuam.
- Ib lub lim tiam lossis ib qho 50,000-100,000 strokes- Ntsuas burr qhov siab ntawm cov yam ntxwv pierced, kos cov lus qhia tus pin clearance nrog dial indicators, tshuaj ntsuam stripper daim hlau thiab nitrogen springs rau qaug zog, thiab sau qhov seem tiam sis ntawm ib feem tseem ceeb nta siv SPC cov ntaub ntawv.
- Txhua hli lossis ib qho 100,000-300,000 strokes- Regrind txiav npoo thaum burr qhov siab tshaj qhov tshwj xeeb, hnav khaub ncaws kos radii uas qhia tias galling lossis tuaj tos, txheeb xyuas qhov kev sib dhos tuag thiab phaj flatness, thiab hloov cov khoom siv pins lossis ntsuas ntsuas.
- Kev kho mob loj ntawm 70-80% ntawm kev cia siab tuag lub neej- Tag nrho teardown, seem tshawb xyuas ntawm txhua qhov chaw hnav, hloov cov springs thiab fasteners, thiab rov-kev tsim nyog ntawm qhov chaw nres tsheb ua tiav. Teem sijhawm qhov kev tiv thaiv kev kho dua tshiab ua ntej kawg - ntawm - lub neej zam qhov nruab nrab - khiav tsis ua hauj lwm uas ua rau lub sij hawm poob qis dua.
Hloov qhov system ncua sij hawm:
- Txhua zaus- Tshawb xyuas cov ntiv tes txhawm rau hnav, tawg, lossis tsis zoo. Xyuas kom tseeb tias tus ntiv tes kaw quab yuam yog sib npaug ntawm txhua qhov chaw nres tsheb. Xyuas kom cov sensors pom qhov muaj nyob ntawm txhua txoj haujlwm.
- Txhua lub lim tiam- Ntsuas qhov hloov bar ncaj thiab tshawb xyuas qhov xoob ntawm cov cuab yeej clamp. Tshawb xyuas servo tsav tawm tswv yim rau qhov ua yuam kev lossis ua raws li - yuam kev spikes hauv cov ntaub ntawv nkag.
- Txhua hli- Lubricate hloov tsheb ciav hlau bearings thiab pob ntsia hlau. Xyuas cov cam followers (ntawm mechanical systems) rau qhov chaw tiaj tus. Recalibrate ib feem-cov sensors nyob yog tias tsis lees txais cov nqi tau nce ntxiv yam tsis pom kev tuag.
Cov ntsuas ntsuas tseem ceeb uas ua rau tsis muaj kev saib xyuas tsis tu ncua ntawm txoj kab tuag stamping xovxwm suav nrog qhov siab burr qhov siab, nqaim qaim shear band ntawm cov npoo txiav, nce xovxwm tonnage ib stroke (xws li npub txiav npoo los yog kev sib txhuam), thiab qhov loj me hauv SPC kab kos. Ntawm qhov kev hloov pauv, saib kom nce ib feem ntawm kev sau npe tsis raug, cuam tshuam tsis zoo rau kev noj zaub mov tsis zoo, thiab cov kev cuam tshuam tau hnov thaum lub sijhawm tso kawm uas qhia txog lub sijhawm lossis qhov ua yuam kev.
Hom Failure Feem ntau thiab cov hauv paus ntsiab lus
Hloov cov kev ua haujlwm tuag sib faib qee hom kev ua tsis tiav nrog kev nce qib tab sis kuj qhia txog cov teeb meem tshwj xeeb khi rau lub tshuab hloov pauv tuag thiab qhov dawb - sawv cev ntawm cov khoom ua haujlwm.
Misfeed thiab misregistration- Thaum lub qhov khoob tuaj txog ntawm qhov chaw nres tsheb me ntsis tawm - txoj hauj lwm, pierced qhov hloov, kos phab ntsa ua tsis sib xws, thiab cov kab luas khiav. Cov ua rau yog yuav luag ib txwm nyob rau hauv lub hloov lwm lub tsev system es lub tuag nws tus kheej. Gripper ntiv tes hnav txo lub zog clamping, tso cai rau qhov hloov pauv thaum lub sijhawm nrawm. Lub sij hawm drift nyob rau hauv cam-tsav tshuab txav tau qhov chaw qhov rais txheeb ze rau ram qhovntsej thiaj tsis mob. Txawm tias qhov kev hloov pauv ntawm qhov hnyav, los ntawm cov khoom siv thickness variation ntau mus rau ntau, tuaj yeem hloov pauv li cas qhov dawb paug decelerates rau hauv nws zes txoj hauj lwm.
Wrinkling hauv cov chaw nres tsheb- Wrinkles daim ntawv thaum compressive kev nyuaj siab nyob rau hauv unsupported flange cheeb tsam tshaj cov khoom buckling tsis kam. Nyob rau hauv kev hloov pauv tuag, qhov no feem ntau ua rau cov khoom siv dag zog tsis muaj zog (hnav nitrogen springs lossis hydraulic siab poob), qhov loj me me hloov pauv los ntawm kev ua haujlwm ntawm cov dej ntws tawm, lossis cov roj nplua nyeem tsis sib xws uas hloov cov kev sib txhuam coefficient ntawm qhov khoob thiab qhov tuag. Raws listamping txheej txheem kws txawj sau tseg, ntau wrinkling kuj tuaj yeem ua rau kev sib cais vim tias cov khoom wrinkled yuav tsum unwrinkle ua ntej ntws mus rau hauv cov kab noj hniav tuag, txwv tsis pub hlau ntws thiab ua rau ntau dhau thinning.
Splitting thiab kua muag- Qhov ntxeev ntawm wrinkling, splits tshwm sim thaum tensile kev nyuaj siab tshaj cov khoom tsim txwv. Ua rau muaj xws li lubrication tsis txaus, hnav lub teeb radii uas tsim kom muaj kev ntxhov siab hauv cheeb tsam, lossis ntau dhau ntawm lub zog uas txwv tsis pub cov khoom ntws. Hauv kev hloov pauv tuag, kev sib cais kuj tshwm sim los ntawm kev sib xyaw ua ke thaum cov chaw tso dej ntws tawm nyias cov khoom siv ntau dua li qhov kwv yees, tawm hauv qhov tsis txaus rau kev ua haujlwm tom qab.
Tuag tawg- Punch tswv yim tawg, tuag blocks tawg, thiab ntxig nti. Cov hauv paus ntsiab lus feem ntau suav nrog kev thauj khoom ntau dhau los ntawm qhov tsis raug cai, kev kho cua sov tsis raug ntawm cov cuab yeej hlau, slug rub (qhov twg ib qho blanked slug sticks mus rau lub punch thiab rov- nkag mus rau qhov tuag), thiab qaug zog ntau ntxiv los ntawm kev thauj mus los tsis muaj kev ntxhov siab.
Deg degradation- Cov kab kos, cov cim kos, thiab cov kab tuag tshwm thaum lub lubrication tsis ua hauj lwm, tuag nto roughen los ntawm hnav, los yog cov khib nyiab sib sau ua ke hauv cov kab noj hniav. Kev hloov pauv tuag yog qhov tshwj xeeb vim tias txhua qhov chaw nres tsheb tuag qhov chaw tiv tauj ib qho dawb dawb uas tuaj yeem nqa cov khoom los ntawm kev ua haujlwm dhau los.
Troubleshooting Framework for Transfer Die Issues
Thaum muaj qhov tsis xws luag tshwm sim, qhov kev xav yog kho qhov tuag. Tab sis nyob rau hauv kev hloov stamping, lub hauv paus ua rau feem ntau nyob rau lwm qhov: nyob rau hauv lub sij hawm hloov mus, cov khoom tuaj, los yog cov xovxwm. Cov tsos mob ntawm lub cev-rau- ua rau txoj hauv kev tiv thaiv kev siv dag zog rau kev kho tsis raug.
| Cov tsos mob | Yam Ua Tau | Txoj Cai Kho |
|---|---|---|
| Ib feem mispositioned ntawm chaw nres tsheb (qhov tawm -qhov chaw, asymmetric phab ntsa) | Gripper ntiv tes hnav; lub sij hawm drift ntawm kev hloov thiab nias stroke; zes thaiv hnav | Hloov cov ntiv tes hnav; recalibrate hloov lub sij hawm mus nias crank lub kaum sab xis; re-datum zes blocks |
| Wrinkling ntawm kos plhaub | Lub cev tsis muaj zog quab yuam (lub caij nplooj ntoos hlav qaug zog lossis hydraulic poob); dawb paug oversized; lubricant tshaj nyob rau hauv flange cheeb tsam | Hloov nitrogen springs los yog rov qab hydraulic siab; txheeb xyuas qhov seem seem; kho lubricant daim ntawv thov qauv |
| Spliting los yog tearing ntawm kos radii | Hnav los yog galled kos vojvoog; lubrication tsis txaus; cov ntaub ntawv ntau variation (qis elongation); ntau dhau blank tuav quab yuam | Polish los yog regrind kos radii; rov qab lubrication txaus; txheeb xyuas cov ntaub ntawv pov thawj tuaj; txo tuav quab yuam incrementally |
| Dimensional drift (gradual, kwv yees) | Txiav ntug hnav nce burr; qhia pin clearance loosening; thermal expansion thaum lub sijhawm ua haujlwm ntev | Regrind npoo ib lub sijhawm; ntsuas thiab hloov cov lus qhia pins; tso cai rau sov- lub sijhawm los yog kho cov nyiaj them poob haujlwm |
| Kev sib cuam tshuam misfeed faults (ib feem tsis tuaj txog ntawm chaw nres tsheb) | Hloov ntiv tes kaw quab yuam tsis sib haum; ib feem nyob rau hauv qhov chaw nres tsheb dhau los vim lub tshuab nqus tsev los yog galling; sensor misalignment | Kho cov ntiv tes clamping mechanism; ntxiv cua tshuab- tawm lossis nqa tus pins ntawm qhov chaw nres tsheb nplaum; realign cov sensors |
| Punch los yog ntxig tawg | Slug rub; mispositioned blank ua rau tawm - chaw thau khoom; qaug zog tawg los ntawm kev mob stroke ntau yam tsis muaj kev saib xyuas | Ntxiv slug tuav nta (zoo siab, nqus tsev vacuum); kho qhov teeb meem ntawm qhov chaw tso dej; teem caij kev ntxhov siab los yog hloov ntawm 70% lub neej |
| Nto khawb los yog cov cim galling | Tuag nto roughening; khib nyiab nyob rau hauv kab noj hniav; lubricant zaj duab xis tawg; ib feem dragging thaum hloov chaw | Polish tuag nto; ntxuav cov kab noj hniav txhua zaus; hloov hom roj nplua nyeem lossis nce ntws; kho hloov qhov chaw qhov siab kom tsis txhob luag |
Txoj kev daws teeb meem zoo tshaj plaws yog cais qhov tuag- cuam tshuam txog kev hloov pauv los ntawm kev hloov pauv - cuam tshuam txog kev ua ntej ua. Kev sim ceev: yog tias qhov tsis xws luag yog nyob ntawm txhua qhov chaw hauv tib qhov chaw, qhov tuag yog qhov ua rau. Yog hais tias nws tsis sib xws los yog txawv ntawm txoj hauj lwm los ntawm ib feem mus rau ib feem, saib ntawm qhov kev hloov pauv, cov khoom sib txawv, lossis cov xovxwm ua ntej. Qhov kev sib txawv no txuag cov sij hawm ntawm kev hloov pauv tsis raug thiab tiv thaiv qhov chaw tuag los ntawm kev ua haujlwm tsis tsim nyog.
Kev saib xyuas kev qhuab qhia thiab kev daws teeb meem zoo tiv thaiv koj cov cuab yeej cuab tam dhau ntawm nws lub neej tag nrho. Tab sis txawm tias qhov kev tuag zoo kawg nkaus tsis tuaj yeem txuag tau ib txoj haujlwm uas yuav tsum tsis txhob siv cov txheej txheem no hauv thawj qhov chaw - uas ua rau qhov kawg, cov lus nug tseem ceeb sib npaug: koj yuav paub li cas tias kev hloov pauv tuag stamping yog qhov kev xaiv zoo rau koj daim ntawv thov tshwj xeeb, thiab koj yuav tsum nrhiav dab tsi hauv tus khub uas tuaj yeem pab koj hu xov tooj?
Paub Thaum Yuav Siv Hloov Tuag Thiab Xaiv Tus Neeg Ua Haujlwm Zoo
Tsis yog txhua feem belongs rau hauv kev hloov pauv tuag. Cov txheej txheem muab tus nqi tshwj xeeb rau kev nyuaj, nruab nrab - rau - cov ntawv thov ntim siab, tab sis yuam nws mus rau qhov tsis ncaj ncees lawm qhov project nkim peev, txuas sijhawm sijhawm, thiab tsim cov khoom uas tuaj yeem ua tau zoo dua lwm txoj hauv kev. Kev ncaj ncees txog thaum twg yuav taug kev mus yog qhov tseem ceeb xws li kev paub thaum twg los nqis peev.
Thaum Hloov Tuag Stamping tsis yog qhov haum
Ntau qhov xwm txheej qhia tias cov txheej txheem no yog cov cuab yeej tsis raug rau txoj haujlwm:
- Cov ntim tsawg heev (tsawg dua 10,000 txhua xyoo)- Cov cuab yeej nqis peev tsuas yog tsis tuaj yeem txiav tawm. Ib tug rau - chaw nres tsheb hloov chaw tuag raug nqi $ 150,000-$ 300,000 ua cov khoom ntawm pennies txhua, tab sis tsuas yog tias koj stamp txaus ntawm lawv. Hauv qab 10,000 units txhua xyoo, kev tsim cov txheej txheem xws li laser txiav thiab nias braking xa ib feem ntawm tus nqi qis dua, txawm tias tus nqi ib-daim siab dua.
- Yooj yim heev geometry- Ib lub tiaj tiaj nrog ob lub qhov thiab ib qho khoov tsis xav tau ntau qhov chaw nres tsheb ywj pheej. Progressive stamping tuag tuav cov chav kawm ntawm qhov no sai dua thiab pheej yig dua. Yog hais tias lub geometry yeej tsis xav kom lub qhov khoob kom dawb - sawv ntsug rau kev tsim, tsis muaj laj thawj los qhia qhov nyuaj ntawm kev hloov pauv.
- Ultra{0}} cov ntaub ntawv nyias (hauv qab 0.2 hli)- Foil Tshuag tsis muaj qhov rigidity xav tau rau kev hloov cov ntiv tes los tuav thiab ua haujlwm kom raug. Cov dawb paug deforms nyob rau hauv nws tus kheej qhov hnyav thaum thauj, thiab txawm me me acceleration rog los ntawm lub hloov bar ua rau wrinkling los yog positional yuam kev. Progressive tuag, uas ua kom nyias cov khoom txhawb nqa ntawm cov nqaws sawb thoob plaws, yog qhov kev xaiv ntuj no.
- Cov khoom uas xav tau SPM siab heev- Hloov cov txheej txheem qhia txog lub voj voog txav ntawm txhua qhov xovxwm. Txawm tias qhov ceev tshaj plaws servo-tsav tshuab ua haujlwm ceev nrawm zoo hauv qab qhov kev vam meej tuag ua tiav ntawm tib lub xovxwm. Yog tias koj qhov ntim txhua xyoo xav tau 80+ strokes ib feeb kom ua tau raws li cov hom phiaj tsim khoom, kev nce qib tuag thiab stamping tooling yuav luag txhua lub sijhawm.
- Yooj yim cylindrical kos nrog tsis muaj lwm yam nta- Lub khob dawb uas tsis muaj qhov tho, flanging, lossis trimming feem ntau tuaj yeem khiav hauv ib zaug - ntaus sib sib zog nqus kos tuag nrog kev nqis peev tsawg dua. Hloov cov cuab yeej khwv tau nws qhov chaw thaum ntau qhov haujlwm yuav tsum tshwm sim nyob rau hauv ib ntus, tsis yog thaum ib qho haujlwm txaus.
Cov xov zoo sib xws: hloov pauv tuag stamping daws ntau- kev ua haujlwm, teeb meem geometrically complex ntawm ntim. Tshem tawm ib qho ntawm peb cov xwm txheej thiab cov txheej txheem yooj yim yuav yeej.
Dab tsi los nrhiav hauv Kev Hloov Tuag Koom Tes
Kev xaiv txoj cai hloov pauv tuag stampings cov chaw muag khoom tseem ceeb npaum li kev xaiv cov txheej txheem raug. Tuag thiab stamping tej yaam num nyob rau theem complexity no xav tau cov neeg koom tes uas coj engineering qhov tob, tsis yog machining peev xwm xwb. Lub khw uas tsim kom muaj kev vam meej stamping tuag zoo tsis tuaj yeem muaj ntau -chaw nres tsheb sib txuas kev txawj ntse, kev paub txog kev sib koom ua ke, lossis simulation infrastructure uas hloov cov haujlwm xav tau.
Thaum ntsuas cov neeg koom tes muaj peev xwm, ua qhov tseem ceeb ntawm cov peev txheej no:
YICENpiv txwv li qhov no zoo li hauv kev xyaum. Lawv pab pawg neeg ua haujlwm txhawb nqa ntau- chaw nres tsheb tsim kev tshuaj xyuas, kev sib koom ua ke ntawm cov neeg hlau, thiab rov ua kom muaj kev lees paub los ntawm cov lus hais rau pem hauv ntej, muab cov engineers muaj peev xwm ua tau zoo rau cov haujlwm hloov pauv nyuaj uas xav tau kev sib koom tes DFM ua ntej kev cog lus.
Ntxiv rau qhov piv txwv tshwj xeeb, koj qhov kev ntsuam xyuas yuav tsum npog:
- Ntau- chaw nres tsheb tsim muaj peev xwm- Tus neeg muag khoom puas tuaj yeem tsim thiab tsim tag nrho cov chaw nres tsheb hauv -tsev, lossis lawv puas tuaj yeem cog lus rau ib lub chaw nres tsheb? Kev tswj xyuas kev sib koom ua ke ua kom muaj kev sib koom ua ke - kab qhov siab, ua raws qhov siab kaw, thiab sib koom ua ke ntawm txhua qhov cuab yeej.
- Hauv -lub tsev simulation- Cov neeg muag khoom uas khiav FEA-raws li kev sim ua ntej txiav cov cuab yeej steel ntes thinning, wrinkling, thiab springback teeb meem thaum ntxov. Qhov no ncaj qha txo cov voj voog sim thiab compresses lub sij hawm txhuas.
- Robotic lossis servo hloov kev paub- Kev nkag siab txog kev hloov pauv cov lus tsa suab, cov ntiv tes rov qab txoj hauv kev, thiab kev cuam tshuam kev cuam tshuam yog kev paub tshwj xeeb. Ib tus neeg koom tes uas tau tsim cov cuab yeej rau cov hom kev hloov pauv tshwj xeeb tuaj yeem ua kom zoo dua qhov chaw nres tsheb thiab kev taw qhia ib feem rau qhov siab tshaj plaws SPM.
- Kev txheeb xyuas qhov kam rau ua- Nug seb lawv siv tau li cas raws li qhov loj me. Kev tshuaj xyuas CMM ntawm thawj tsab xov xwm yog tus qauv, tab sis cov neeg koom tes muaj zog kuj muab SPC cov ntaub ntawv los ntawm kev sim khiav, GR&R cov kev tshawb fawb rau qhov loj me, thiab cov ntaub ntawv muaj peev xwm ntsuas (Cpk) ua ntej kev pom zoo ntau lawm.
- DFM kev txaus siab koom tes- Cov neeg muag khoom zoo tshaj plaws tsis yog tsim qhov koj kos. Lawv thawb rov qab rau cov yam ntxwv uas nce qhov chaw nres tsheb suav, qhia txog kev hloov kho geometry uas txhim kho formability, thiab tawm tswv yim lwm cov khoom siv uas txo cov tonnage lossis springback nyuaj.
- Kev sib txuas lus thiab kev tswj xyuas qhov project- Hloov tuag tej yaam num koom nrog ntau lub tuam txhab (xovxwm chaw tsim tshuaj paus, hloov qhov system tsum, tuag builder, stamping cog). Ib tus neeg koom tes nrog cov txheej txheem tswj xyuas qhov project meej thiab kev sib txuas lus teb tiv thaiv kev ncua sij hawm uas sib sau ua ke thaum cov kev txiav txim nyob nruab nrab ntawm ob tog.
Cov chij liab suav nrog cov neeg muag khoom uas hais tsis tau nug txog koj qhov kev hloov pauv kev qhia tshwj xeeb, leej twg tsis tuaj yeem piav qhia lawv qhov chaw nres tsheb sib txuas lus, lossis leej twg tsis muaj peev xwm simulation thiab vam khom tag nrho ntawm kev sim lub cev. Cov qhov khoob no txhais ncaj qha mus rau lub sijhawm ua haujlwm ntev dua, kev sim ntau dua, thiab ntau dua tag nrho cov nqi tsim khoom.
Project Specification Checklist rau Engineers
Ua ntej koj xa RFQ rau txhua tus neeg xa khoom tuag, sib sau cov khoom no. Cov lus qhia tsis tiav ua rau cov lus tsis raug, qhov kev cia siab tsis raug, thiab nruab nrab - qhov project hloov pauv uas ua rau tus nqi nce:
- Ua kom tiav daim duab- 3D CAD qauv ntxiv rau 2D luam tawm nrog tag nrho GD&T callouts. suav nrog txhua qhov tseem ceeb- rau- ua haujlwm qhov loj me tau qhia meej meej.
- Khoom specification- Qib, temper, thickness, thiab tej yam kev taw qhia (grain orientation txheeb ze rau txoj kev taw qhia).
- Txhua xyoo ntim thiab batch loj- Tag nrho cov kev xav tau ib xyoos ib zaug, kev txiav txim ntau npaum li cas, thiab cov khoom lag luam kwv yees lub neej hauv xyoo. Qhov no txiav txim siab lub neej yuav tsum tau ua thiab lub sijhawm tu.
- Kev kam rau siab- Qhia meej qhov ntev npaum li cas yuav tsum tau kuaj xyuas Cpk thiab qhov ntsuas muaj peev xwm ua tau li cas (1.33, 1.67, lossis siab dua).
- Qhov yuav tsum tau ua tiav- Txheeb xyuas qhov chaw kom zoo nkauj, pom qhov tob tob, thiab ib qho kev tshaj tawm -stamping tiav qhov yuav tsum tau ua (xim xim, plating, hmoov txheej) uas cuam tshuam rau qhov hnyav npaum li cas tus tuag tuaj yeem tiv tauj tau.
- Kev ua haujlwm thib ob- Sau txhua qhov kev tshaj tawm-stamping ua haujlwm (vuam, tapping, sib dhos, kho cua sov) yog li tus tsim qauv tuag tuaj yeem suav rau datum nta thiab tuav qhov chaw.
- Xovxwm thiab hloov qhov system specifications- Tonnage, txaj loj, ntev stroke, kaw qhov siab, hloov hom (servo lossis mechanical), suab ntau, nqa qhov siab, thiab clamp nrug. Yog hais tias cov xovxwm tseem tsis tau xaiv, hais meej meej.
- Cov qauv los yog cov qauv qauv- Cov qauv ntawm lub cev, cov qauv ua npuas ncauj, lossis 3D- cov ntawv luam tawm tuaj yeem pab cov neeg muag khoom ntsuas kev tuav thiab kev taw qhia cov teeb meem uas kos duab ib leeg yuav tsis qhia.
- Cov kev xav tau zoo thiab ntawv pov thawj- ISO 9001, IATF 16949, lossis kev lag luam- cov qauv tshwj xeeb uas tus neeg muag khoom yuav tsum tuav.
Daim ntawv txheeb xyuas no tsis yog bureaucratic nyiaj siv ua haujlwm. Txhua yam khoom ncaj qha cuam tshuam qhov kev tuag tsim, yuav tsum muaj pes tsawg lub chaw nres tsheb, thiab cov cuab yeej yuav raug nqi li cas. Tsis ploj txawm tias ib qho tseem ceeb, tshwj xeeb tshaj yog cov kev qhia tshwj xeeb ntawm kev hloov pauv, tuaj yeem yuam kev rov tsim dua tom qab qhov project twb tau ua lawm. Ib pob ua tiav rau pem hauv ntej yog ib txoj hauv kev zoo tshaj plaws kom tau txais cov lus qhia meej, lub sijhawm muaj tiag, thiab tuag uas tsim cov khoom sib haum los ntawm thawj qhov kev tsim khoom.
Hloov Tuag Stamping FAQs
1. Dab tsi yog qhov txawv ntawm kev hloov pauv tuag stamping thiab nce qib tuag stamping?
Qhov sib txawv tseem ceeb nyob ntawm seb lub workpiece txav mus los ntawm qhov tuag. Nyob rau hauv kev vam meej stamping, ib feem nyob twj ywm txuas mus rau ib tug nruam hlau sawb nyob rau hauv tag nrho cov kev ua hauj lwm. Hauv kev hloov pauv tuag stamping, qhov khoob yog cais tawm ntawm lub kauj thaum ntxov, tom qab ntawd lub tshuab hluav taws xob lossis servo-tsav hloov tshuab nqa thiab nqa nws ntawm qhov chaw nres tsheb tuag. Qhov kev sib cais no muab kev hloov pauv tuag lub peev xwm los tswj cov khoom loj, sib sib zog nqus nqus, thiab ntau -axis geometries uas yuav tsis tuaj yeem tsim thaum cov khoom tseem nyob ntawm ib daim kab xev. Progressive dies feem ntau khiav nrawm dua thiab haum siab - ntim cov khoom me me, thaum hloov cov tuag ua haujlwm nruab nrab- rau-siab ntim qhov chaw uas xav tau dawb- sawv ntsug.
2. Hom twg yog qhov zoo tshaj plaws rau kev hloov pauv tuag stamping?
Hloov tuag stamping ua haujlwm zoo tshaj plaws rau qhov chaw uas muaj peb yam ntxwv: geometric complexity, nruab nrab - mus rau - loj loj, thiab ntau lawm ntau tshaj li 20,000 units ib xyoos twg. Cov piv txwv tshwj xeeb suav nrog qhov sib sib zog nqus- kos cov qauv tsheb hauv tsheb, cov khoom siv loj loj, ntau -axis tsim vaj huam sib luag, thiab qhov chaw uas yuav tsum tau ua haujlwm ntawm ob sab ntawm lub workpiece. Qhov chaw xav tau ntau theem rov ua dua tshiab, hnyav flanging, lossis cov yam ntxwv tsim los ntawm cov lus qhia sib txawv tau txais txiaj ntsig zoo tshaj plaws vim tias qhov dawb - sawv dawb tuaj yeem hloov pauv ntawm cov chaw nres tsheb. Tej yam yooj yim tiaj tus uas muaj tsawg tsawg los yog cov khoom me me yog qhov zoo dua los ntawm kev ua tiav tuag lossis ib qho - ntaus tooling.
3. Yuav tsum muaj pes tsawg lub chaw nres tsheb hloov pauv yuav tsum tau?
Feem ntau cov kev hloov pauv tuag siv ntawm 4 thiab 12 qhov chaw nres tsheb ywj pheej, txawm hais tias qhov tseeb suav nyob ntawm qhov nyuaj, kos qhov tob, thiab tus naj npawb ntawm cov yam ntxwv thib ob xws li pierced qhov lossis flanges. Lub plhaub yooj yim kos nrog trimming yuav xav tau tsuas yog 4-5 chaw nres tsheb, thaum lub vaj huam sib luag automotive complex nrog ntau yam redraws, tho, khoov, thiab npib yuav xav tau 10-12. Txhua qhov chaw nres tsheb ntxiv ntxiv kwv yees li 8-15% rau cov cuab yeej siv thiab xav tau ntau lub txaj ntev ntev. Cov neeg muag khoom xws li YICHEN siv kev simulation thaum lub sij hawm hais tawm los txiav txim siab qhov chaw nres tsheb zoo ua ntej cog lus rau cov cuab yeej hlau, pab cov engineers sib npaug cov kev xav tau ntawm kev tsim tawm ntawm cov nqi txwv.
4. Cov khoom ntim dab tsi ua rau kev hloov pauv tuag stamping nqi- zoo?
Qhov tawg -txawm tias qhov taw tes rau kev hloov pauv tuag stamping feem ntau poob ntawm 20,000 thiab 50,000 ib xyoos ib zaug thaum piv rau cov txheej txheem tsim xws li laser txiav thiab nias braking. Txawm li cas los xij, qhov chaw pib no hloov pauv raws li qhov nyuaj, chaw nres tsheb suav, thiab lwm txoj hauv kev tau hloov chaw. Tej yam yooj yim nrog tsawg chaw nres txawm sai dua, thaum complex tuag nrog 10+ chaw nres tsheb xav tau ntau dua ntim rau amortize peev. Rau qhov chaw uas muaj peev xwm ua tau zoo nyob rau hauv qhov kev tuag zuj zus, kev hloov pauv cov cuab yeej tsuas yog ua rau kev txiav txim siab nyiaj txiag thaum lub geometry yog lub cev tsis sib haum nrog strip-raws li kev tsim los yog thaum qhov sib npaug ntawm kev tuag yuav raug txwv tsis pub.
5. Koj xaiv li cas ntawm servo- tsav thiab tshuab hloov tshuab?
Qhov kev xaiv nyob ntawm koj cov khoom sib xyaw, kev hloov pauv zaus, thiab cov yam ntxwv ntawm ib feem. Mechanical cam-tsav tshuab khi tag nrho cov lus tsa suab mus rau lub kaum ntse ntse xovxwm, ua rau lawv txhim khu kev qha thiab muaj zog rau cov kab siab khiav ib feem tsev neeg tau ntau xyoo. Servo- cov tshuab tsav tsheb muaj cov programmable motion profiles uas tso cai rau cov neeg ua haujlwm kho qhov kev mus ncig, kev nrawm, thiab lub sijhawm digitally. Qhov no ua rau lawv zoo tagnrho rau cov chaw stamping ntau tus lej ntawm cov xovxwm sib koom, tuav asymmetric lossis sib txawv - qhov hnyav, lossis tsom qhov siab tshaj plaws strokes ib feeb los ntawm kev sib tshooj ua kom zoo dua. Cov tshuab servo kuj txo cov sijhawm hloov pauv ntau vim tias cov ntaub ntawv tshiab thauj khoom digitally es tsis xav tau lub cev cam swaps.


