


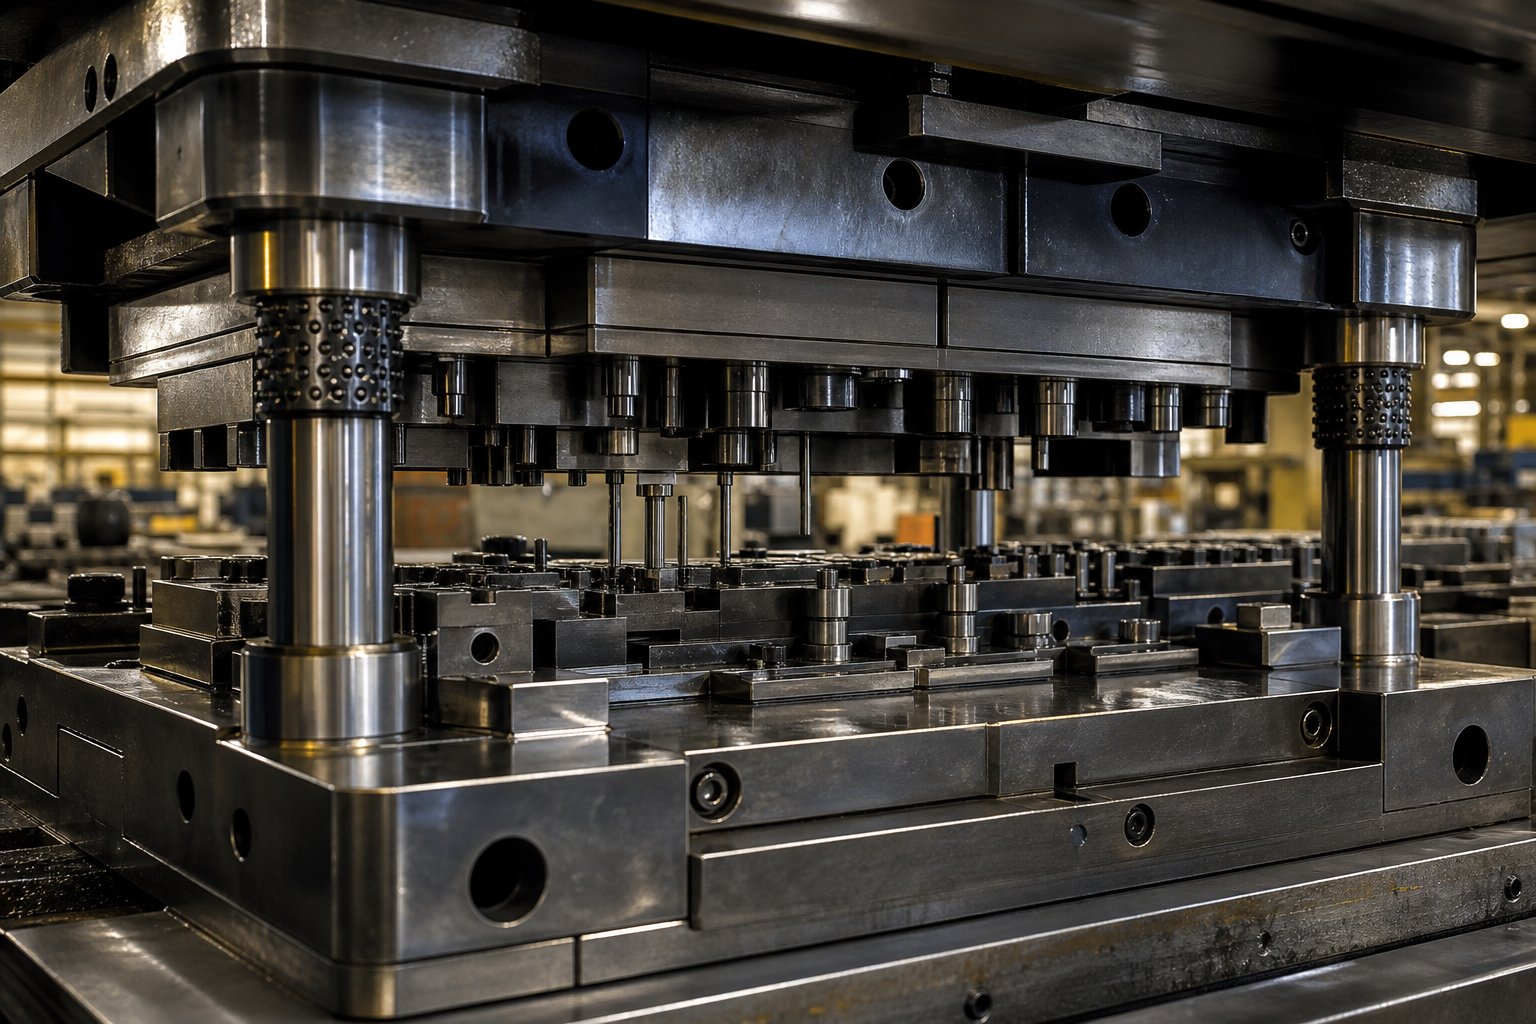
Stamping Die Tooling txhais tau li cas thiab vim li cas nws tseem ceeb
Yog tias koj tau xav tsis thoobdab tsi yog hlau stamping, cov lus teb pib nrog ib yam: cov cuab yeej hauv xovxwm. Txhua lub bracket, clip, davhlau ya nyob twg, thiab vaj huam sib luag uas yob tawm ntawm txoj kab stamping tshuav nws cov duab, qhov tseeb, thiab sib xws rau cov cuab yeej ua haujlwm tau zoo ua haujlwm hauv kev hais kwv txhiaj ntawm ntau pua -qee zaum txhiab- strokes ib teev. Tsis muaj cov cuab yeej zoo, txawm tias cov xovxwm muaj zog tshaj plaws tsuas yog lub tshuab kim slamming steel tiv thaiv hlau.
Yog li dab tsi yog tuag, thiab ua li cas lawv haum rau hauv daim duab loj? Nov yog lub ntsiab lus huv stamping koj tuaj yeem coj ncaj qha mus rau hauv khw hauv tsev:
Stamping tuag tooling yog ua tiav cov cuab yeej tsim kho-xws li xuas nrig ntaus, tuag blocks, stripper daim hlau, thiab cov txheej txheem qhia- tau nruab rau hauv lub tshuab stamping los txiav, khoov, kos, thiab daim ntawv hlau rau hauv cov khoom tiav ntawm qhov ceev ceev.
Ib kab lus ntawd ntes tau qhov peev xwm, tab sis cov ntsiab lus tseem ceeb. Stamping tuag tsis yog ib daim hlau. Nws yog ib qho kev sib dhos ntawm cov khoom sib koom ua ke, txhua tus muaj ib txoj haujlwm tshwj xeeb. Kev nkag siab txog qhov sib txawv ntawm cov khoom no yog thawj kauj ruam mus rau kev tswj xyuas qhov zoo, tus nqi, thiab lub sijhawm ua haujlwm.
Txhais Stamping Tuag Tooling nyob rau hauv niaj hnub Manufacturing
Peb nqe lus tuaj tas li-thiab lawv feem ntau siv sib hloov, uas ua rau muaj kev tsis meej pem. Nov yog qhov lawv sib txawv li cas:
- Tuag:Cov poj niam ib nrab ntawm cov cuab yeej teeb. Nws muaj cov kab noj hniav los yog txiav ntug uas cov khoom raug nias rau hauv los yog sheared tiv thaiv. Xav txog nws li pwm sab ntawm qhov sib npaug.
- Punch:Tus txiv neej sib tw. Nws muab kev sib sau los yog txiav quab yuam los ntawm kev thawb cov ntawv hlau rau hauv lossis los ntawm cov kab noj hniav tuag. Cov xuas nrig ntaus thiab tuag yuav tsum sib phim nrog kev ceev nrawm heev -feem ntau nyob rau hauv txhiab ntawm ib nti.
- Tuag set (tooling package):Kev sib dhos tag nrho uas suav nrog cov punch, tuag thaiv, stripper phaj, qhia pins, bushings, backing plates, thiab tag nrho cov kev txhawb nqa kho vajtse mounted rau saum thiab qis tuag khau. Qhov no yog dab tsi tau bolted rau hauv xovxwm.
Thaum ib tug neeg nug "dab tsi yog tuag hauv kev tsim khoom," lawv nug tiag tiag txog tag nrho cov kab ke no. Lub thaiv tuag ib leeg tsis muaj dab tsi pab tau yam tsis muaj cov khoom siv tsav tsheb rau hauv nws, lub phaj stripper tuav lub Tshuag tiaj tus, thiab cov txheej txheem qhia ua kom txhua yam kev sib raug zoo tom qab mob stroke. High- cov cuab yeej zoo ua rau cov tuam txhab tuav kev kam rau ua kom nruj li0.0002 hlihla ntau lab lub voj voog-ib theem ntawm kev rov ua dua uas tsis muaj lwm txoj hauv kev tuaj yeem sib piv ntawm qhov sib piv ceev thiab tus nqi.
Vim Li Cas Tuag Tooling Yog Lub Hauv Paus ntawm Txhua Qhov Chaw Stamped
Xav txog kev khiav lub xovxwm stamping ntawm 400 strokes ib feeb. Txhua tus ntaus ib leeg yuav tsum tsaws rau hauv tib txoj hauj lwm, siv tib lub zog, thiab tsim raws nraim tib yam geometry. Cov cuab yeej yog qhov ua kom tau. Nws yog ib qho kev txiav txim loj tshaj plaws ntawm qhov zoo, qhov sib xws ntawm qhov sib xws, thiab ib qho nqi ntawm -cov nqi hauv siab - ntim hlau stamping.
Cov cuab yeej siv tsis zoo lossis kev siv tes ua haujlwm qhia txog qhov teeb meem ntawm cov teeb meem: qhov tsis sib xws, cov khoom seem ntau dua, cov xovxwm tsis tau npaj tseg, thiab kev ua haujlwm kim kim xws li deburring uas yuav tsum tsis muaj qhov tsim nyog hauv thawj qhov chaw. Lub qhov dej- ua stamping tuag, ntawm qhov tod tes, xa cov kev txiav kom huv si, ua kom nruj, thiab cov dej ntws zoo- feem ntau tshem tawm qhov xav tau rau kev ua haujlwm hauv qab tag nrho.
Qhov kev sib raug zoo ntawm cov cuab yeej zoo thiab kev lag luam tsim khoom yog raws nraim li qhov tsab xov xwm no unpacks. Hauv seem tom ntej, koj yuav pom cov ncauj lus kom ntxaws sib piv ntawm hom tuag thiab thaum txhua tus ua rau kev txiav txim siab txog nyiaj txiag, ib feem ntawm - los ntawm - cov khoom tawg ntawm qhov kev tuag stamping ua haujlwm li cas, kev taw qhia ntawm cov cuab yeej steel xaiv thiab kev kho saum npoo, saib niaj hnub simulation thiab strip layout optimization, ib qho kev daws teeb meem siv rau cov qauv kev ua tsis tau zoo tshaj plaws, kev nkag siab zoo ntawm cov cuab yeej siv, thiab cov cuab yeej siv tau zoo. cov neeg muab khoom. Txhua ntu yog tsim los muab rau koj qhov tob engineering thiab kev txiav txim siab- ua kom pom tseeb ntawm qhov chaw - theem kev saib xyuas hla dhau tag nrho.
Lub logic pib taw tes? Nkag siab txog hom kev tuag twg yog nyob rau hauv koj cov xovxwm thawj qhov chaw -vim qhov kev txiav txim siab ib leeg ua rau txhua tus nqi thiab muaj peev xwm ua raws li.
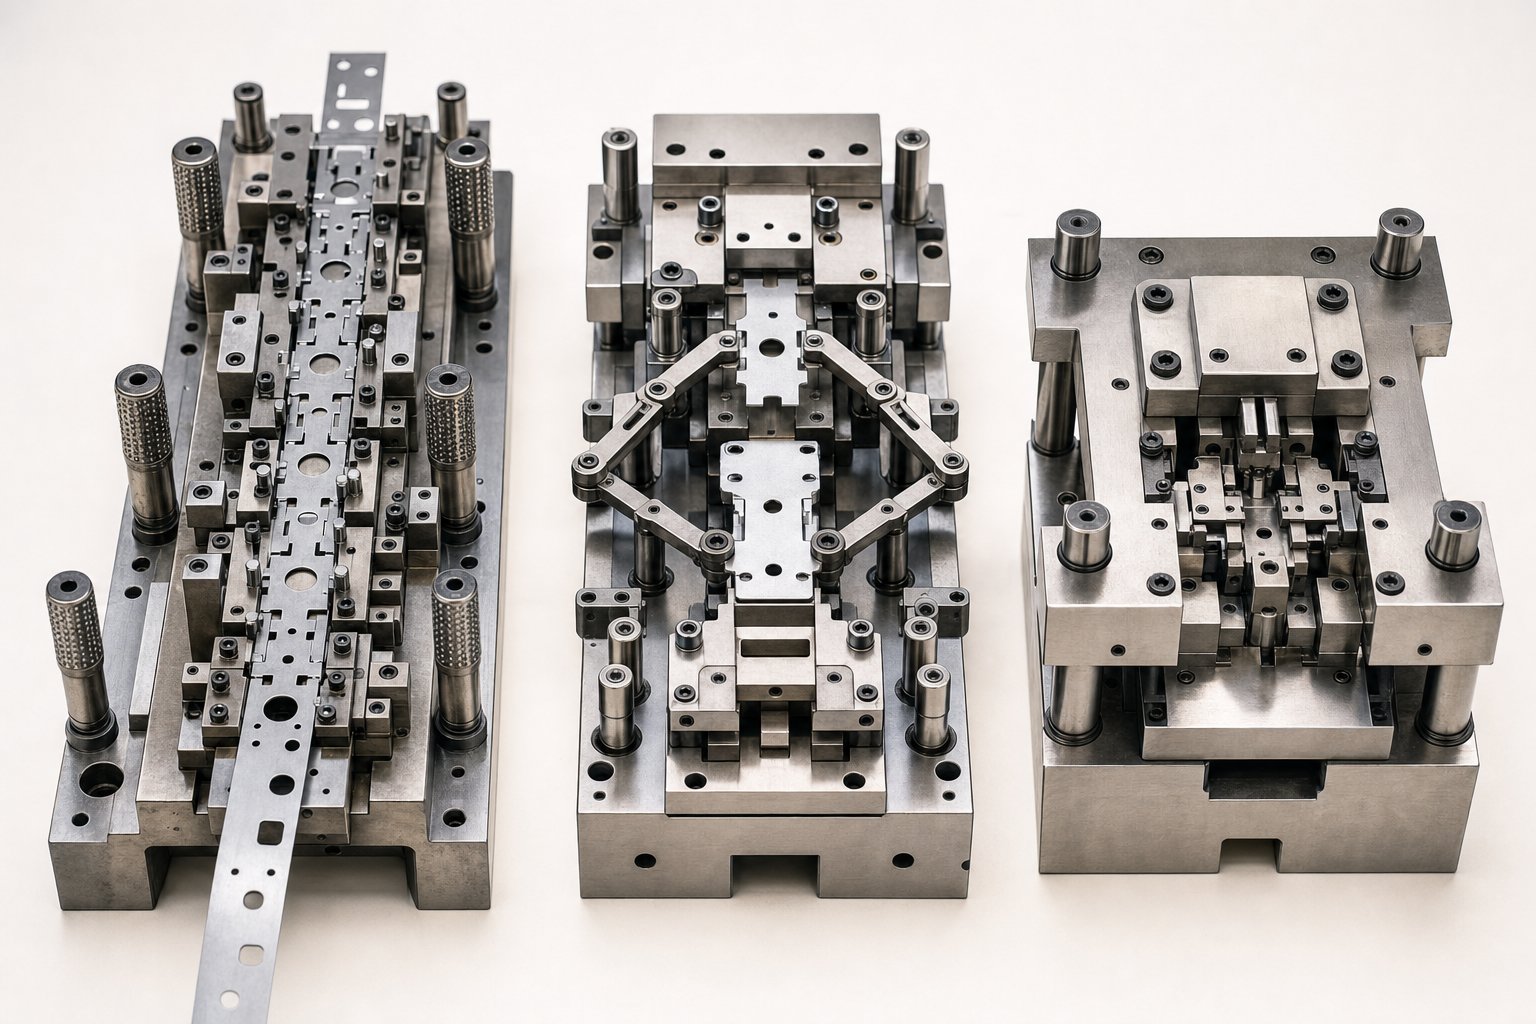
Hom Stamping Tuag thiab Yuav Ua Li Cas Xaiv Qhov Zoo
Xaiv qhov tsis ncaj ncees lawm hom yog ib qho yuam kev kim tshaj plaws hauv cov hlau stamping. Nws kaw koj rau hauv cov qauv nqi, tus nqi voj voog, thiab cov txheej txheem geometric txwv uas ua raws li qhov project rau nws lub neej ntau lawm. Qhov kev sib tw yog plaubhom loj ntawm stamping tuag-kev vam meej, kev hloov pauv, kev sib txuas, thiab kev sib xyaw ua ke- sib tshooj txaus los tsim kev tsis meej pem tiag tiag, tab sis qhov sib txawv txaus tias kev xaiv tsis raug tuaj yeem ua ob npaug rau koj cov cuab yeej siv lossis txo koj cov peev txheej.
Yog li koj txiav txim siab li cas? Koj phim cov txheej txheem tuag rau peb qhov sib txawv: ib feem geometry, ntim txhua xyoo, thiab kev kam rau siab. Tau txais peb txoj cai no, thiab txhua qhov kev txiav txim siab qis qis dua - qib khoom siv, lub sijhawm saib xyuas, nias xaiv- poob rau hauv qhov chaw ntau dua.
Progressive Dies vs. Transfer Dies vs. Compound Dies
Txhua yam tseem ceeb ntawm kev tuag ua haujlwm ntawm lub hauv paus ntsiab lus sib txawv, thiab lub hauv paus ntsiab lus hais tias nws ua tau dab tsi thiab ua tsis tau zoo.
Progressive tuagpub ib txoj hlua hlau txuas ntxiv mus los ntawm ntau qhov chaw nres tsheb, txhua qhov ua haujlwm sib txawv - tho, txiav, khoov, sib sau-kom txog rau thaum qhov tiav yog txiav dawb ntawm qhov chaw nres tsheb kawg. Lub sawb ua raws li nws tus kheej conveyor, uas tshem tawm ib feem ntawm kev ua haujlwm thiab ua rau cov kab mob stroke uas niaj zaus tshaj 200 hits ib feeb rau qhov me me. Qhov no ua rau kev txhim kho cov cuab yeej mus rau - rau kev xaiv rau siab - ntim ntawm me me mus rau nruab nrab - cov khoom loj xws li cov khoom siv hluav taws xob, cov hlua khi, thiab cov clips.
Hloov tuagcoj txoj kev sib txawv. Cov khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob Qhov no yog qhov tseem ceeb rau cov khoom uas loj dhau, sib sib zog nqus heev -kos, lossis geometrically complex kom nyob twj ywm rau ntawm cov cab cab.Hloov stampingyog muaj nyob rau hauv cov khoom vaj tse, automotive lub cev panels, thiab structural Cheebtsam qhov twg peb -dimensional forming qhov tob ua strip-raws li pub mis tsis zoo.
Compound tuagua ntau yam kev txiav-paj thiab tho, piv txwv li- hauv ib qho kev tawm dag zog. Vim tias txhua qhov kev ua haujlwm tau tsim ib txhij, kev sib raug zoo ntawm kev ua haujlwm yuav luag zoo tag nrho. Kev lag luam tawm yog qhov nrawm: cov khoom sib txuas tuag feem ntau khiav qeeb dua li cov cuab yeej ua tau zoo thiab yog qhov zoo tshaj plaws rau lub tiaj tus lossis ze ntawm - qhov chaw tiaj tus uas qhov ntsuas qhov ntsuas qhov tseem ceeb tshaj li lub voj voog. Cov tshuab ntxhua khaub ncaws, gaskets, thiab cov hluav taws xob sib txuas yog cov khoom siv classic- tuag daim ntawv thov.
Kev sib xyaw tuagmuab kev txiav thiab ua cov haujlwm ua haujlwm rau hauv ib qho kev mob stroke-xav tias qhov khoob thiab khoov tshwm sim ib txhij. Lawv tuav lub niche ntawm kev sib xyaw thiab cov cuab yeej ua tau zoo, muab cov kev sib txawv me ntsis ntawm cov ntim nruab nrab nrog cov cuab yeej siv tsawg dua li kev teeb tsa tag nrho.
| Tuag Hom | Txoj Cai Kev Ua Haujlwm | Zoo tshaj -Fit Part Complexity | Zoo tagnrho Volume Range | Tus nqi txheeb ze | Lub voj voog ceev |
|---|---|---|---|---|---|
| Kev vam meej | Sawb kev nce qib los ntawm ntau qhov chaw nres tsheb; txhua qhov chaw nres tsheb ua ib qho haujlwm | Me me rau nruab nrab- qhov loj me nrog ntau yam nta (khoov, qhov, daim ntawv) | 100, 000+ ntu / xyoo | Siab | Ceev (200-1, 500+ SPM) |
| Hloov | Tus kheej blanks mechanically txav ntawm cov chaw sib cais | Loj, sib sib zog nqus-kos, lossis 3D- qhov nyuaj | 25,000-500, 000+ ntu / xyoo | Siab mus heev | Nruab nrab (15-80 SPM) |
| Compound | Muaj ntau txoj haujlwm txiav hauv ib qho stroke ntawm ib lub chaw nres tsheb | Pav ca lossis ze - qhov chaw tiaj tus xav tau cov yam ntxwv nruj-rau- qhov tseeb qhov tseeb | 10,000-250,000 ntu / xyoo | Nruab nrab | Nruab nrab (40-200 SPM) |
| Kev sib xyaw ua ke | Txiav thiab sib sau ua haujlwm ua ke hauv ib qho stroke | Qhov nruab nrab complex nrog ob qho tib si txiav thiab tsim nta | 10,000-150,000 ntu / xyoo | Nruab nrab | Nruab nrab (30-150 SPM) |
Matching Tuag Hom rau ntau lawm ntim thiab ib feem Geometry
Volume thresholds yog qhov kev xav tau raws li kev muaj peev xwm siv nyiaj txiag. Ib qho - chaw nres tsheb tuag yuav raug nqi ib feem ntawm kev txhim kho kev txhim kho, tab sis nws tus nqi ib feem ntawm - ib feem nyob twj ywm tsis hais txog qhov ntim. Ib qho kev tuag zuj zus, los ntawm qhov sib txawv, xav tau qhov kev nqis peev siab ua ntej uas tsuas yog them tawm thaum cov ntim ntau lawm txaus los txiav cov cuab yeej hla cov khoom txaus. Hauv kev xyaum, qhov crossover point feem ntau zaum ntawm qhov chaw ntawm 50,000 thiab 100,000 ib xyoos ib zaug-txawm yog ib feem nyuaj thiab lub sij hawm voj voog thawb tus lej ntawd nce lossis nqis.
Thaum twg hloov stamping ua rau kev nkag siab ntau dua li kev vam meej? Qhov kev txiav txim siab feem ntau yog ib feem geometry, tsis yog ntim ib leeg. Yog hais tias ib feem yuav tsum tau sib sib zog nqus draws, loj vaj huam sib luag cheeb tsam, los yog tsim kev ua hauj lwm uas yuav distort los yog ua txhaum ib tug cab kuj sawb, hloov tooling yuav tsuas siv tau txoj kev. Koj tseem yuav pom kev hloov pauv tuag tau teev tseg thaum cov khoom tiav yuav tsum tau tig los yog hloov pauv ntawm cov chaw nres tsheb -ib yam dab tsi ib qho kev hloov pauv yooj yim tuaj yeem ua tsis tau.
Rau cov ntim qis lossis cov qauv ua haujlwm, cov khoom sib txuas lossis cov hlau stamping tuag feem ntau sawv cev rau kev nqis peev zoo tshaj plaws. Lawv khaws cov cuab yeej cov nqi tswj tau thaum tseem xa cov khoom seem sib xws uas txhais tes- pub ib leeg - chaw nres tsheb teeb tsa nyuaj los tswj.
Nkag siab Class A, B, thiab C Tooling Classifications
Tshaj li hom tuag, cov cuab yeej hauv chav kawm txiav txim siab ntev npaum li cas koj lub stamping tuag yuav kav ntev npaum li cas -thiab koj yuav tsum xav tias yuav siv sijhawm li cas los tswj lawv. Cov txheej txheem kev faib tawm ncaj qha mus rau qhov xav tau tuag lub neej ntsuas hauv tag nrho hits:
- Class A tooling:Ua rau lub sijhawm ntev. Cov tuag no siv cov cuab yeej zoo tshaj plaws, cov khoom siv carbide ntawm siab -cov chaw hnav khaub ncaws, thiab cov khoom tawv tawv thoob plaws. Kev cia siab tuag lub neej feem ntau tshaj 1,000,000 hits, ua rau Chav A yog tus qauv rau kev tsim tsheb thiab lwm yam siab - cov kev pab cuam ntim uas tsis muaj kev cuam tshuam rau lub sijhawm tseem ceeb.
- Class B tooling:Ib lub tswv yim nruab nrab. Tsim los ntawm cov cuab yeej zoo hlau tab sis tsawg dua cov khoom zoo, Chav B tuag feem ntau xa 250,000 rau 1,000,000 hits. Lawv haum rau nruab nrab - ntim ntau lawm qhov twg tus nqi siv yuav tsum nyob sib npaug rau tag nrho cov nqi xaj.
- Class C tooling:Tsim los rau luv luv, prototypes, los yog choj ntau lawm. Cov ntaub ntawv thiab kev tsim kho tau yooj yim kom txo tau tus nqi ua ntej, nrog rau kev cia siab tuag nyob rau hauv 250,000 hits. Chav Kawm C yog txoj cai hu thaum koj xav tau qhov chaw nrawm thiab tag nrho lub neej kom muaj nuj nqis tsis yog qhov kev nqis peev hnyav dua.
Kev xaiv cov chav kawm zoo tsis yog hais txog kev xaiv "zoo tshaj" kev xaiv- nws yog hais txog kev sib piv cov cuab yeej peev rau kev tsim khoom tiag tiag. Tshaj -Kev qhia txog chav kawm A tuag rau 50,000-ib feem ntawm lub neej ua haujlwm pov tseg peev. Hauv qab -Kev qhia txog Class C tooling rau ib lab-ib feem program tsim ib lub voj voog ntawm kev hnav ntxov ntxov, rov ua dua, thiab rov tsim dua tshiab uas yuav raug nqi ntau dua nyob rau lub sijhawm ntev.
Txhua hom kev tuag thiab kev faib tawm, txawm li cas los xij, tsuas yog zoo li tus kheej cov khoom hauv lub cuab yeej. Cov punch, tuag thaiv, stripper, thiab cov txheej txheem qhia txhua tus ua lub luag haujlwm sib txawv -thiab thaum twg ib qho ntawm lawv pib hnav, cov teebmeem ripple los ntawm txhua qhov uas tawm hauv xovxwm.
Cov Cheebtsam tseem ceeb hauv qhov Stamping Tuag Piav qhia
Lub stamping tuag zoo li ib qho khoom thaiv ntawm cov hlau los ntawm sab nraud, tab sis tawg nws qhib thiab koj yuav pom ib qho kev ua tib zoo orchestrated los ua ke ntawm tus kheej cov khoom -txhua tus engineered los ua ib qho kev ua haujlwm tshwj xeeb thaum lub sij hawm txhua qhov xovxwm. Nkag siab txog cov khoom stamping tuag no tsis yog kev kawm xwb. Nws yog qhov sib txawv ntawm kev kuaj xyuas qhov teeb meem hauv feeb thiab siv sij hawm caum cov tsos mob thaum cov khoom seem ntawm qhov kawg ntawm kab.
Ntawm no yog ib tug ceev functional txheej txheem cej luam ntawm cov tub ntxhais hlau stamping Cheebtsam ua ntej peb khawb mus rau hauv yuav ua li cas lawv yeej ua hauj lwm ua ke:
- Punch:Muab txiav los yog tsim quab yuam los ntawm kev tsav tsheb mus rau hauv cov khoom ua haujlwm.
- Tuag block:Muab lub mating kab noj hniav los yog txiav ntug uas cov duab los yog txiav cov khoom tiv thaiv lub punch.
- Stripper phaj:Tuav lub strip tiaj tus tiv thaiv qhov tuag nto thiab strips nws tawm ntawm lub punch thaum lub sij hawm rov qab stroke.
- Qhia pins thiab bushings:Ua kom muaj kev sib raug zoo ntawm qhov nruab nrab thiab qis tuag halves thoob plaws txhua qhov mob stroke.
- Pilots:Sau npe lub sawb mus rau ib qho chaw nyob ntawm txhua qhov chaw nres tsheb, xyuas kom txhua qhov chaw nyob qhov twg nws yuav tsum.
- Backing phaj:Muab cov punch loads hla cov khau tuag los tiv thaiv kev puas tsuaj hauv zos thiab deformation.
Txhua qhov ntawm no muaj ib txoj hauj lwm kom meej meej. Qhov nyuaj tiag tiag-thiab qhov tseeb ntawm cov teeb meem zoo- nyob ntawm seb lawv cuam tshuam li cas hauv kev thauj khoom, ntawm kev ceev, mob stroke tom qab mob stroke.
Yuav Ua Li Cas Punch, Tuag Thaiv, thiab Stripper Phaj Ua Haujlwm Ua Ke
Xav txog ib qho kev txiav ib leeg hauv kev qeeb qeeb. Cov xovxwm ram nqis los, nqa cov khau saum toj kawg nkaus downward. Lub stripper phaj, loaded los ntawm springs, hu rau daim ntawv hlau sawb ua ntej thiab nias nws nrees tiv thaiv qhov qis tuag nto. Qhov no tseem ceeb heev- yog tias cov sawb tsis tuav ncaj nraim thiab ruaj ntseg ua ntej cov punch tiv tauj cov khoom, qhov txiav yuav distort, ib feem yuav hloov, thiab burrs yuav tsim nyob rau sab tsis ncaj ncees lawm ntawm ntug.
Ib feem ntawm ib tug thib ob tom qab, lub punch nkag mus rau lub sawb. Hauv kev ua haujlwm xuas nrig ntaus, cov xuas nrig ntaus los ntawm cov khoom siv los ntawm kev tsav tsheb mus rau hauv qhov tuag thaiv qhib hauv qab no. Qhov kev tshem tawm ntawm qhov punch thiab tuag thaiv- feem ntau qhia raws li feem pua ntawm cov khoom thickness- txiav txim siab qhov zoo ntawm qhov txiav ntug. nruj heev, thiab lub cuab yeej hnav ua ntej ntxov. Heev xoob, thiab koj tau txais ntau burring thiab rollover. Rau cov hlau me me, kev tshem tawm feem ntau poob rau hauv thaj tsam ntawm 5-10% ntawm cov khoom tuab ntawm ib sab, tab sis cov ntaub ntawv nyuaj xws li cov hlau tsis muaj steel xav tau nruj dua qhov tseem ceeb.
Thaum rov qab stroke, lub caij nplooj ntoos hlav -loadedstripper phajua nws txoj haujlwm thib ob: nws tuav cov hlua khi thaum lub punch tawm. Yog tsis muaj nws, cov khoom yuav cling rau lub punch lub cev -tshwj xeeb tshaj yog thaum lub sij hawm tho, qhov twg cov hlau tsoo nruj nreem nyob ib ncig ntawm lub punch shank. Lub stripper cia strips cov khoom pub dawb, tso cai rau lub sawb mus rau qhov chaw nres tsheb tom ntej kom huv.
Lub block tuag, lub sijhawm no, tsis yog qhov qhib qhib xwb. Nws cov npoo yuav tsum yog hauv av kom meej geometry thiab hardness los tsim cov shear huv si. Hauv kev tsim cov chaw nres tsheb, qhov thaiv tuag ua haujlwm raws li kab noj hniav uas txhais cov duab kawg ntawm cov hlau stamped ib feem, ua rau nws qhov chaw tiav thiab qhov tseeb qhov tseeb raws li qhov tseem ceeb ntawm cov punch geometry saum toj no.
Qhia Systems, Pilots, thiab Alignment Precision
Punches thiab tuag blocks tuaj yeem ua tau zoo tag nrho ntawm lawv tus kheej, tseem tseem tsim qhov tsis zoo yog tias kev sib raug zoo drifts txawm tias ob peb txhiab ntawm ib nti. Qhov ntawd yog txoj haujlwm ntawm cov txheej txheem qhia- thiab nws yog qhov tsis txaus siab tshaj plaws hauv tag nrho cov cuab yeej.
Qhia pins thiab bushingsyog lub hauv paus kev sib raug zoo mechanism. Hardened steel pins mounted rau ib tug tuag ib nrab swb mus rau hauv precision- tho txawv bushings nyob rau hauv lub opposite ib nrab, txwv lub sab sauv thiab sab khau mus rau ib tug, rov qab mus. Nyob rau hauv siab - nrawm nrawm tuag khiav ntawm ntau pua tus mob strokes ib feeb, cov txheej txheem qhia absorbs lateral zog thiab thermal loj hlob thaum ua kom zoo nyob rau hauv microns. Pob-cov kabmob qhia kev sib dhos yog muaj nyob rau hauv daim ntawv thov precision vim lawv txo kev sib txhuam thiab tiv taus hnav zoo dua li cov bushings.
Cov kws tsav dav hlaulis kev sib tw sib tw sib tw: strip sau npe. Raws li cov hlau sawb tau nce los ntawm qhov chaw nres tsheb mus rau qhov chaw nres tsheb hauv qhov kev tuag zuj zus, cov neeg tsav nkoj-me me, tapered pins mounted on the upper die- nkag pre- tho qhov hauv lub strip thiab rub nws mus rau hauv txoj hauj lwm tseeb ua ntej kev txiav los yog kev tsim tshwm sim. Lub taper tso cai rau lub strip rau nws tus kheej -center, kho me me yuam kev ua ntej xovxwm mus txog hauv qab qhov chaw tuag. Yog tsis muaj kev sim ua kom raug, qhov - mus rau - qhov sib nrug, khoov qhov chaw, thiab cov haujlwm tseem ceeb txav los ntawm qhov chaw nres tsheb mus rau qhov chaw nres tsheb, thiab qhov kev ua yuam kev tuaj yeem thawb cov hlau stamped tawm ntawm kev ua siab ntev ua ntej kev txiav ntug pom pom kev hnav.
Rov qab daim hlauua si ntsiag to tab sis qhov tseem ceeb ntawm lub luag haujlwm. Nyob nruab nrab ntawm cov punch retainers thiab cov khau tuag, cov phaj tawv tawv no nthuav tawm lub zog ntawm txhua qhov punch cuam tshuam thoob plaws cheeb tsam. Hla lub phaj rov qab, thiab cov punches ib leeg yuav maj mam peen cov khau tuag saum npoo- tsim cov ntawv me me uas hloov txoj hauj lwm punch nyob rau lub sij hawm thiab ntsiag to degrade ib feem raug.
Paub txog cov khoom hnav ua ntej nws cuam tshuam rau qhov zoo
Txhua yam khoom nyob rau hauv stamping tuag yog ib yam khoom hnav. Lo lus nug tsis yog seb nws puas yuav hnav, tab sis sai npaum li cas koj tuaj yeem tshawb pom qhov hnav ua ntej nws tshwm sim hauv koj qhov chaw.
Punch hnavyog qhov pom tshaj plaws. Ib tug ntse txiav punch ua ib tug huv shear cheeb tsam nrog ib tug nqaim burr. Raws li qhov txiav ntug dulls, burr qhov siab nce, lub shear band nqaim, thiab txiav quab yuam nce -qee zaum txaus txaus rau cov neeg ua haujlwm xovxwm kom hnov qhov txawv. Qhov kev txiav txim siab ntawm regrinding thiab tag nrho hloov pauv yog nyob ntawm seb cov khoom siv ntau npaum li cas tau raug tshem tawm ntawm qhov ntev punch. Feem ntau cov punches tuaj yeem rov ua dua ob peb zaug ua ntej lawv ncav cuag qhov ntev yam tsawg kawg nkaus, hauv qab uas cov punch tsis koom nrog qhov thaiv tuag kom txaus los ua kom tiav kev txiav kom huv.
Tuag thaiv ntug hnavua raws li tus qauv zoo sib xws tab sis yog qhov nyuaj rau pom yam tsis tau tshem tawm cov tuag los ntawm xovxwm. Cov kws paub txog cov cuab yeej saib xyuas cov cim qhia thib ob: nce burr ntawm ib feem, slug sticking nyob rau hauv qhov qhib tuag, los yog ib tug gradual hloov nyob rau hauv qhov seem dawb paug uas qhia tau hais tias lub txiav profile tau loj hlob me ntsis los ntawm ntug yaig.
Coj tus pin thiab bushing hnavmanifests txawv-thiab ntau insidiously. Ntau dua li qhov tsis xws luag tam sim ntawd, koj yuav pom qhov qeeb me ntsis drift hla ntau yam nta. Qhov chaw ua haujlwm hloov me ntsis, khoov kab mus ncig, thiab cov yam ntxwv - mus rau - qhov tshwj xeeb qhov ntev pib tig mus rau ntawm ntug ntawm lub siab ntev. Yog tias koj cov ntaub ntawv CMM qhia tau hais tias muaj kev vam meej ntau dua li qhov tsis sib xws, cov khoom siv coj los hnav yog ib tus neeg phem.
Pilot hnav lossis puastsim strip misregistration uas zoo li random variation tab sis ua tau raws li lub voj voog pub. Cov khoom tuaj yeem hloov pauv ntawm qhov zoo thiab qhov tsis zoo raws li cov hlua me ntsis dhau - lossis qis dua - ua ntej ntawm cov chaw nres tsheb tshwj xeeb. Txheeb xyuas cov kab dav dav dav dav dav dav dav dav dav dav dav dav dav dav thiab dav dav dav dav dav dav dav dav dav dav dav dav dav dav dav dav dav dav thoob ntiaj teb
Qhov tseem ceeb ntawm kev tshem tawm yog ncaj nraim: tivthaiv precision thiab qhov kawg ntawm qhov kam rau ua yog txuas ncaj qha. Lub stamping tuag tsis maj mam poob rau hauv vague, nyuaj-mus rau- taug txoj kev. Txhua yam khoom hnav nyob rau hauv ib tug yam ntxwv qauv uas tsim ib tug tshwj xeeb, identifiable kos npe rau hauv lub tiav ib feem. Kev kawm nyeem cov ntawv kos npe no- dhau ntawm qhov sib txawv ntawm qhov sib txawv, kev tshuaj xyuas qhov muag, thiab kev saib xyuas kev quab yuam- yog qhov sib cais cov hluav taws kub nyhiab los ntawm kev saib xyuas kev tuag.
Ntawm chav kawm, ceev npaum li cas cov khoom hnav no nyob ntawm hnyav npaum li cas lawv tau ua los ntawm. Kev xaiv cov cuab yeej steel qib, qib hardness, thiab kev kho saum npoo rau txhua qhov yog ib qho kev sib tham tsawg tshaj plaws -thiab feem ntau qhov tshwm sim - kev txiav txim siab hauv tag nrho cov txheej txheem cuab yeej.
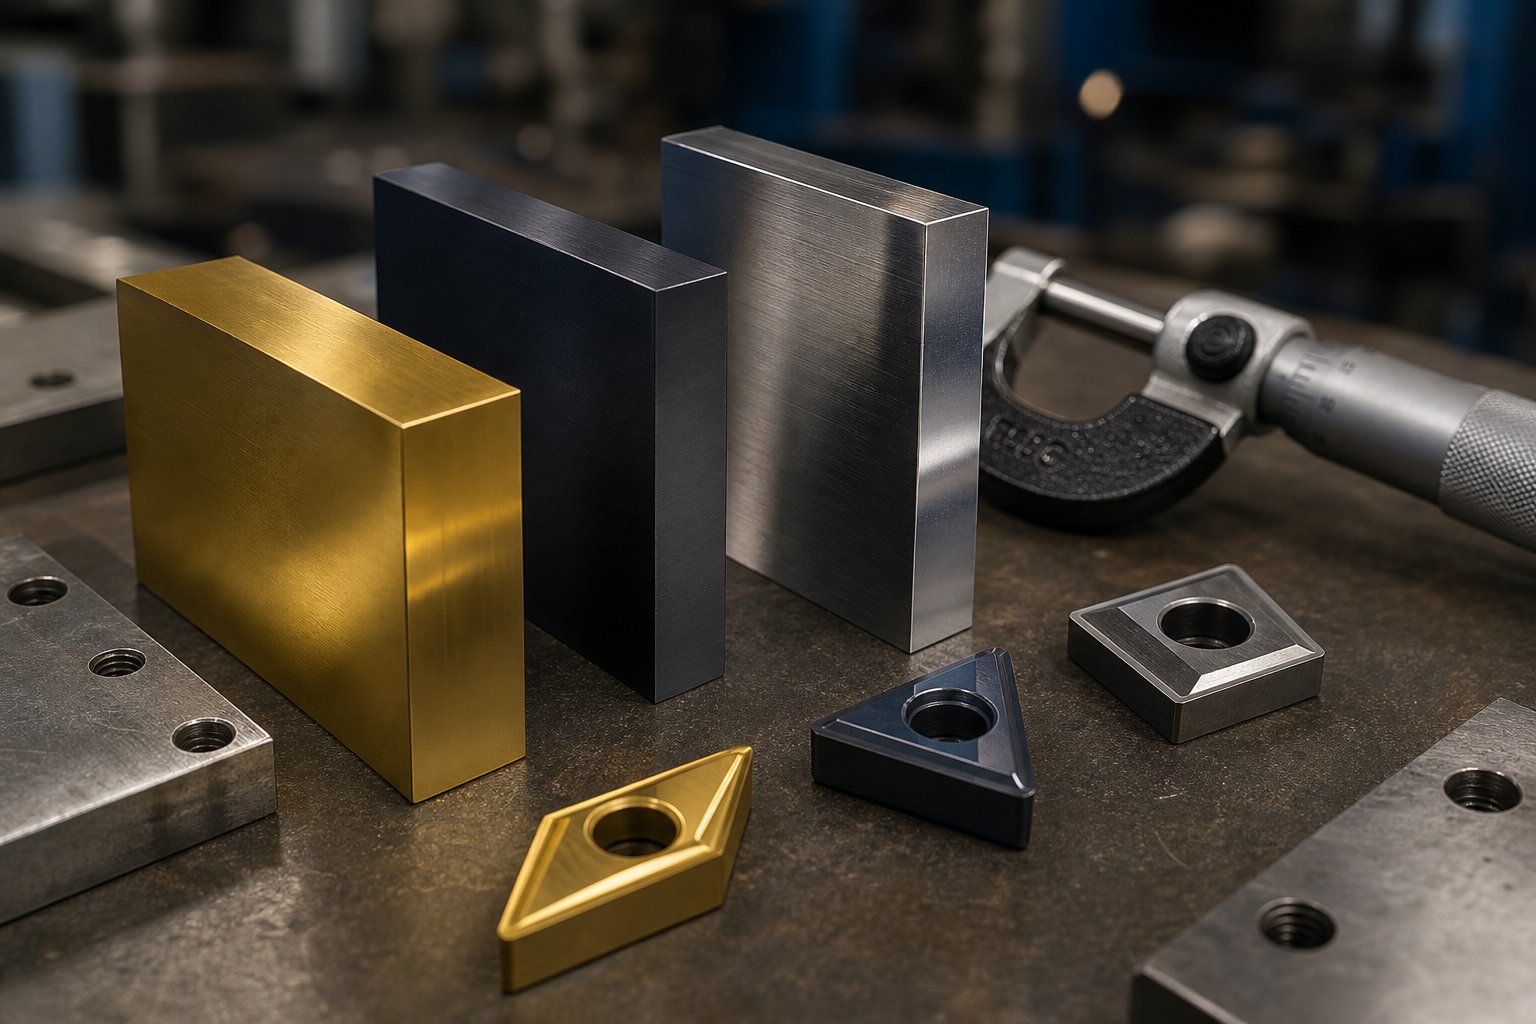
Stamping Tuag Cov Khoom Xaiv thiab Daim Ntawv Qhia Kho Nto
Cov cuab yeej hlau hauv koj lub stamping tuag txiav txim seb muaj pes tsawg qhov koj tuaj yeem khiav ua ntej regrinding, nruj npaum li cas koj kam rau siab tuav ntev npaum li cas cov phiaj xwm ntau lawm, thiab seb koj tuag tsis zoo los yog puas tsuaj. Txawm li cas los xij, kev xaiv cov khoom siv yog ib qho kev txiav txim siab tsis pom zoo hauv cov txheej txheem kev siv cuab yeej- feem ntau sab laug rau qhov kev xaiv tsis raug lossis cov neeg siv khoom nyiam es tsis txhob xav txog engineering.
Cov qib stamping tuag steel sib txawv zaum ntawm cov ntsiab lus sib txawv ntawm qhov hardness - piv -toughness spectrum, thiab xaiv qhov tsis ncaj ncees lawm ntawm qhov spectrum rau koj daim ntawv thov yog txoj hauv kev nrawm rau cov cuab yeej ua tsis tiav. Ntawm no yog li cas cov qhab nia feem ntau sib piv thiab thaum txhua tus khwv tau nws qhov chaw hauv kev tsim khoom tuag.
Cov cuab yeej Steel Qib rau Stamping Tuag thiab Lawv Kev Ua Haujlwm Kev Lag Luam
Tsib lub cuab yeej steel qib npog feem ntau ntawm cov hlau stamping tuag hauv kev tsim khoom niaj hnub no. Txhua tus belongs rau tsev neeg metallurgical sib txawv, thiab cov tsev neeg zoo li no hais txog kev ua tau zoo:
- D2 (siab-carbon, siab-chromium):Lub workhorse ntev - khiav blanking thiab tho. D2's siab chromium cov ntsiab lus tsim cov khoom tawv carbide uas xa cov khoom tshwj xeeb rau kev puas tsuaj. Tom qab hardening thiab tempering, D2 ncav cuag62-64 HRC- nyuaj txaus los tuav ib tug ntse txiav ntug hla ntau pua txhiab hits. Kev sib pauv yog brittleness nyob rau hauv kev cuam tshuam; D2 tsis yog qhov kev xaiv zoo rau kev tsim hnyav lossis kev ua haujlwm cuam tshuam nrog kev poob siab.
- A2 (cua-hnyav):Nrog 5% chromium thiab kev ruaj ntseg zoo tshaj plaws thaum kho cua sov, A2 ua tiav 63-65 HRC thaum muab cov tawv tawv zoo dua li D2. Nws yog feem ntau siv rau blanking punches, sib sau punches, thiab tuag trimming daim ntawv thov qhov twg hnav tsis kam ua tau raws li qhov cuam tshuam tsis zoo. A2 yog qhov muaj zog tag nrho -nyob ib puag ncig kev xaiv rau nruab nrab ntim stamping tuag steel tsim.
- S7 (kev poob siab-}resistant):Thaum koj cov chaw tuag suav nrog kev kos duab hnyav, sib sib zog nqus sib sib zog nqus, lossis rov ua dua cov tshuab ua haujlwm, S7 kauj ruam hauv. Xav txog S7 raws li qib uas khoov ua ntej nws tawg-zoo tagnrho rau cov khoom xws li kos cov punches thiab tsim cov ntxig uas nqus cov khoom tseem ceeb hauv txhua qhov mob stroke.
- M2 (siab-ceev steel):Tsim los khaws cov tawv tawv ntawm qhov kub siab, M2 nce mus txog kwv yees li 62-64 HRC thiab ua tau zoo nyob rau hauv siab -stroke- tus nqi siv qhov kev sib txhuam- cov cua sov tsim los ua kom cov pa txias ua haujlwm zoo. Koj yuav pom M2 hauv kev txiav punches khiav ntawm 600+ strokes ib feeb, qhov twg thermal stability ncaj qha txhais mus rau ntug lub neej.
- O1 (roj-hardening):Qhov kev xaiv pheej yig tshaj plaws, O1 yog qhov yooj yim rau tshuab thiab ua tiav 57-62 HRC tom qab tempering. Nws muaj qhov tsim nyog sib npaug ntawm qhov hnyav thiab hnav tsis kam rau kev ua haujlwm luv luv, cov cuab yeej ua qauv, thiab kev siv qhov twg tag nrho cov suav suav tsis yog qhov zoo rau cov qib qib steel.
Lub hauv paus kev lag luam yog ib txwm zoo ib yam: cov hlau tawv tawv tiv thaiv kev hnav ntev dua tab sis muaj ntau dua rau chipping lossis tawg hauv kev cuam tshuam. Tougher steels nqus kev poob siab zoo dua tab sis npub sai dua. Cov kws paub txog cov cuab yeej ua ke sib xyaw cov qib hauv ib qho kev tuag- siv D2 lossis carbide ntawm siab - hnav cov chaw txiav thiab S7 ntawm cov chaw tsim khoom uas cuam tshuam qhov cuam tshuam ntau dua li kev tuav tuav.
Hais txog carbide, tungsten carbide inserts tsim nyog lawv tus kheej hais. Rau qhov siab tshaj plaws -cov chaw hnav khaub ncaws hauv kev loj hlob zuj zus-tshwj xeeb yog cov khoom siv abrasive xws li stamped steel nrog cov ntsiab lus siab silicon lossis stainless alloys-carbide inserts tuaj yeem outlast txawm D2 los ntawm ib qho ntawm tsib mus rau kaum. Lawv yog cov kim kim thiab nkig ntau dua, yog li lawv feem ntau tau tshwj tseg rau cov chaw tshwj xeeb es tsis siv thoob plaws hauv tag nrho cov tuag.
Kev kho cua sov thiab cov txheej txheej saum npoo uas txuas ntxiv lub neej tuag
Xaiv cov qib steel zoo tsuas yog ib nrab ntawm qhov sib npaug. Yuav ua li cas cov hlau no yog cua sov-kho thiab cov coatings siv rau nws cov chaw ua hauj lwm muaj peev xwm muab ob npaug rau los yog multiply tuag lub neej.
Kev kho cua sovtsim lub hauv paus hardness thiab toughness ntawm txhua yam. Los ntawm - hardening - cua sov tag nrho qhov siab tshaj qhov kub thiab txias quenching - yog tus qauv rau txias - ua hauj lwm steels xws li D2 thiab A2. Case- hardening, los ntawm qhov sib piv, tsim lub plhaub tawv tawv thaum tuav cov tub ntxhais tawv, uas muaj txiaj ntsig zoo rau cov khoom uas xav tau qhov hnav tsis kam, tab sis yuav tsum nqus qhov cuam tshuam yam tsis muaj kev puas tsuaj. Kev kho cua sov ntawm lub tshuab nqus tsev yog xav pom zoo tsis hais txog ntawm txoj kev; raws licov kws tshaj lij kev lag luam ceeb toom, oxidation tshwm sim los ntawm tsis yog - cov txheej txheem nqus tsev vacuum inhibits txheej adhesion thiab tuaj yeem cuam tshuam qhov kev ncaj ncees ntawm qhov chaw ua ntej qhov tuag puas tau khiav nws thawj feem.
Nto coatingsntxiv cov txheej txheem thib ob ntawm kev tiv thaiv uas ua rau txo qis kev sib txhuam thiab nplaum hnav. Cov kev xaiv tshaj plaws muaj xws li:
- Titanium nitride (TiN):PVD txheej nrog hardness nyob ib ncig ntawm 2,400 HV. TiN muab qhov dav dav zoo - lub hom phiaj tiv thaiv kev tiv thaiv abrasive thiab adhesive hnav thiab yog siv dav rau kev txiav punches. Nws cov xim kub ua rau txheej txheej yooj yim los xyuas qhov pom.
- Titanium carbonitride (TiCN):Ib kauj ruam los ntawm TiN ntawm kwv yees li 3,200 HV, TiCN yog siv los ua ntau txheej txheej thiab zoo - haum rau cov ntawv thov stamping zoo sib xws uas ob qho tib si hardness thiab seem tswj qhov teeb meem.
- Chromium nitride (CrN):Ntawm 1,800 HV nws yog softer dua TiN, tab sis nws cov kev ntxhov siab sab hauv qis tso cai rau cov txheej tuab. CrN ua haujlwm zoo rau kev tsim cov haujlwm uas tsis tshua muaj coefficient ntawm kev sib txhuam tseem ceeb tshaj qhov hnyav hnyav.
- Nitriding:Thermochemical diffusion txheej txheem es tsis yog ib tug deposited txheej. Nitriding hardens txheej txheej ntawm cov hlau nws tus kheej, feem ntau yog 65-70 HRC sib npaug, tsis ntxiv txheej txheej txheej. Qhov no ua rau nws muaj txiaj ntsig zoo rau cov khoom siv tuag loj uas txheej txheej thickness kam rau siab yog ib qho kev txhawj xeeb.
- Chrome plating:Ib qho kev xaiv laus dua tab sis tseem muaj feem cuam tshuam rau kev txhim kho cov khoom tso tawm ntawm kos tuag thiab txo cov khoom khaws khoom thaum lub sijhawm ua haujlwm.
Qhov sib txawv ntawm kev ua haujlwm ntawm coated thiab uncoated tooling tsis yog marginal -nws tuaj yeem hloov pauv. Ib cov ntaub ntawv sau tseg uas suav nrog kev sib xyaw ua ke ntawm 1074 lub caij nplooj ntoos hlav steel tau pom tias cov khoom tau dhia los ntawm 10,000 qhov chaw tsis muaj coated mus rau 100,000 qhov chaw nrog cov txheej AlTiN, thiab txog li 250,000 qhov chaw thaum cov roj nplaum qhuav tau ntxiv rau saum txheej AlTiN. Cov lej no qhia tias yog vim li cas xaiv cov txheej txheem tsim nyog tib yam kev siv tshuab ua haujlwm raws li kev xaiv qib qib steel.
Ib qho tseem ceeb caveat: tsis yog txhua txheej txheej txheem ua haujlwm nrog txhua cov hlau. CVD coatings, tso rau ntawm kwv yees li 1,900 degrees F, anneal lub cuab tam substrate thaum thov. Cov hlau zoo li A2 thiab S7 yuav tsum tsis txhob CVD-coated rau cov ntawv thov uas cuam tshuam rau kev thauj khoom, vim tias cov txheej txheem siab kub degrades lawv cov microstructure thiab txo qhov cuam tshuam lub zog. PVD cov txheej txheem, ua haujlwm qis dua 900 degrees F, zam qhov teeb meem no tag nrho- ua PVD qhov kev nyab xeeb dua rau feem ntau cov cuab yeej stamping tshwj tsis yog cov ntawv thov tshwj xeeb xav tau CVD lossis TRD lwm txoj hauv kev.
Matching Tuag Khoom rau Workpiece Khoom
Nov yog qhov muaj tseeb uas mus txog ntau yam thawj zaug - lub sijhawm siv cov cuab yeej yuav khoom: cov khoom koj tab tom stamping dictates cov khoom koj tuag xav tau los ntawm. Kev tuag ua rau carbon steel stamping yuav tsis muaj sia nyob ntev ntev ntawm cov hlau tsis muaj kev hloov pauv tseem ceeb, thiab cov cuab yeej tsim los rau cov ntawv hlau stamping yuav dhau -engineered-thiab tshaj- nqi- rau txheej txheem txhuas stamping.
Vim li cas? Cov ntaub ntawv ua haujlwm nyuaj ua rau muaj kev txiav ntau dua thiab ua kom muaj zog, ua kom muaj kev sib tsoo ntawm qhov chaw tuag, thiab yuav tsum tau ua kom nruj dua -kom- tuag tshem tawm kom ua tiav cov npoo huv. Cov ntaub ntawv softer xws li txhuas thiab tooj liab tsim cov cuab yeej siv tsawg dua tab sis qhia txog cov kev sib tw sib txawv -gling, khaws cov khoom, thiab nyiam tsim kua muag es tsis txhob txiav kom huv yog tias qhov kev tshem tawm tsis txo qis.
| Khoom siv ua haujlwm | Pom zoo Tuag Steel Qib | Daim Ntawv Qhia Txog Kev Pom Zoo (% ntawm Thickness ib Sab) | kwv tij vam cuab lub neej |
|---|---|---|---|
| Mob me / qis-Carbon Steel | D2, A2; carbide inserts rau siab - ntim | 5-10% | Lub hauv paus (1x) |
| Stainless hlau (300 series) | D2, M2, los yog carbide; TRD / PVD txheej tau pom zoo | 3-6% | 0.4x - 0.6x lub hauv paus |
| Siab -Strength Steel (HSLA, AHSS) | Carbide, D2 nrog TiCN lossis AlTiN txheej | 4-8% | 0.3x - 0.5x lub hauv paus |
| Aluminium Alloys | A2, D2; CrN lossis DLC txheej los tiv thaiv galling | 3-5% | 1.5x - 2.5x lub hauv paus |
| Copper / Brass Alloys | A2, O1 rau kev khiav luv luv; D2 rau kev sib tw ntev dua | 3-6% | 1.5x - 2x lub hauv paus |
Daim ntawv ceeb toom tus qauv: stainless thiab siab - lub zog steels txiav cov cuab yeej xav tau lub neej los ntawm ib nrab lossis ntau dua piv rau cov pa roj carbon me me stamping, thaum cov ntaub ntawv softer nonferrous txuas ntxiv nws loj heev. Qhov no yog qhov tseeb yog vim li cas cov cuab yeej quotes sib txawv heev nyob ntawm seb cov khoom siv ua haujlwm tau teev tseg ntawm qhov kos duab. Kev tuag hais rau txhuas tuaj yeem siv A2 steel nrog CrN txheej. Ib feem geometry nyob rau hauv 304 stainless tej zaum yuav xav tau D2 nrog carbide inserts thiab TRD vanadium carbide txheej -doubling los yog tripling cov cuab yeej peev tab sis xa cov hit suav xav tau los ua pov thawj qhov tsim.
Clearance adjustments tseem ceeb npaum li cas. Stainless hlau txoj hauj lwm- hardening nyiam txhais tau hais tias kev tshem tawm ntau dhau tsis yog tsim cov ntug tsis zoo xwb - nws ua kom cov punch hnav zoo li cov khoom tiv thaiv shearing thiab hloov deforms nyob ib ncig ntawm cov ntug txiav. Aluminium, ntawm qhov tod tes, xav tau kev tshem tawm kom nruj dua kom tsis txhob tawg thiab tawg ntau dhau uas tshwm sim los ntawm cov khoom siv ductility thiab nyiam ntws es tsis txhob tawg kom huv.
Tau txais cov khoom siv tuag, kev kho cua sov, txheej, thiab kev tshem tawm raws li koj cov khoom siv tshwj xeeb yog dab tsi cais cov cuab yeej uas kav ntev los ntawm cov cuab yeej uas limps los ntawm kev tsim khoom. Tab sis txawm tias qhov kev tuag zoo kawg nkaus tseem yuav tsum tau tsim kom raug-thiab qhov ntawd yog qhov niaj hnub simulation thiab strip layout optimization tau hloov pauv hloov pauv li cas cov neeg tsim khoom tig ib feem ntawm kev kos duab rau hauv kev tsim khoom- cov cuab yeej npaj.
Stamping Tuag Tsim, Simulation, thiab Strip Layout Optimization
Kev xaiv cov khoom zoo meej thiab kev kho saum npoo txhais tau tias tsis muaj dab tsi yog tias qhov tuag geometry nws tus kheej yog qhov tsis zoo. Ib qho punch ua los ntawm hwm D2 nrog TiCN txheej tseem yuav ua rau wrinkled, tawg, los yog tawm - ntawm - cov khoom tshwj xeeb yog tias qhov chaw kos hlaws tsis raug, qhov khoob khoob khoob khoob yog miscalculated, los yog cov txheej txheem txheej txheem pov tseg 30% ntawm cov sawb hauv seem. Tias yog vim li cas stamping tuag tsim tau hloov zuj zus mus rau kev simulation digital dhau ob xyoo dhau los- ntes cov teeb meem no hauv software yog qhov kev txiav txim siab pheej yig dua li nrhiav tau lawv thaum sim tawm hauv pem teb xovxwm.
Yuav Ua Li Cas Stamping Simulation txo qhov kev sim rov ua dua thiab tus nqi
Khoos phib tawj-Aided Engineering (CAE) simulation cia cov engineers khiav tag nrho cov txheej txheem stamping zoo-los ntawm qhov chaw tsis pub dhau los ntawm qhov kawg geometry- ua ntej ib qho thaiv ntawm cov cuab yeej steel tau machined. Cov software qauv cov ntaub ntawv ntws los ntawm kauj ruam, kwv yees raws nraim qhov teeb meem yuav tshwm sim.
Dab tsi yog simulation tiag tiag? Cov hom kev ua tsis tiav tseem ceeb uas yuav tshwm sim tsuas yog thaum lub cev sim tawm:
- Thinning thiab tearing:Lub simulation maps cov ntaub ntawv thickness thoob plaws tag nrho ib feem, flagging aav qhov twg cov ntawv hlau stretches tshaj qhov txwv tsis pub. Cov kws tsim qauv kho cov duab kos duab, ntxiv cov hlaws dai, lossis hloov kho cov duab dawb kom rov faib cov khoom ntws ua ntej txiav hlau.
- Wrinkling:Tsis txaus tuav lub siab los yog cov khoom siv tsis zoo ntws mus ua rau compression wrinkles nyob rau hauv flanges thiab sidewalls. Simulation txheeb xyuas cov cheeb tsam no thiab tso cai rau kev hloov kho ntawm cov neeg tuav khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob.
- Springback:Tom qab tsim lub zog tso tawm, ib feem rov qab elastically -qee zaum txaus los thawb qhov ntev ntawm qhov ntev.Advanced FEA txoj kevaccount rau cov ntaub ntawv anisotropy, cov nyhuv Bauschinger, thiab residual stresses los kwv yees springback magnitude, ua rau engineers siv cov tswv yim them nyiaj zoo li dhau- dabtsi yog khoov lossis hloov cov cuab yeej geometry ua ntej qhov tuag tsim.
- Kev tsom xam quab yuam:Kev suav tag nrho tonnage yuav tsum ua kom cov tuag tau sib npaug rau txoj cai xovxwm thiab cov cuab yeej siv tau qhov loj me los tswj cov khoom tsim tawm tiag tiag yam tsis muaj qhov ua tsis tiav ntxov.
Cov nyiaj them poob haujlwm yog qhov tseem ceeb. Cov txheej txheem hlau stamping tsim ua haujlwm feem ntau xav tau peb mus rau tsib - lossis ntau dua - kev sim lub cev kom ua tiav cov khoom siv tau. Txhua iteration txhais tau tias disassembling cov tuag, machining kho, reassembling, thiab khiav dua. Simulation-tsav stamping tsim compresses uas voj voog loj heev, feem ntau txiav tryout iterations nyob rau hauv ib nrab thiab slashing lub lis piam los ntawm txoj kev loj hlob ncua sij hawm.
Strip Layout Optimization rau kev siv cov khoom siv siab tshaj plaws
Nyob rau hauv kev txhim kho tuag tsim, lub strip layout yog qhov uas tus nqi engineering tshwm sim. Txhua millimeter ntawm cov khoom siv khib nyiab ntawm qhov chaw, txhua tus choj thauj khoom loj, thiab txhua lub kaum sab xis ntawm qhov zoo tshaj plaws tau txhais ua tons ntawm cov khoom seem ntawm cov khoom siv ntau lab. Cov qauv tsim qauv niaj hnub tsim cov khoom seem ntawm 25% mus rau 40%, thaum qhov kev tsim kho kom zoo tuaj yeem thawb cov duab hauv qab 15%.
Cov engineers tswj cov khoom seem los ntawm ntau qhov kev txiav txim siab sib cuam tshuam hauv cov txheej txheem stamping tuag:
- Nesting tswv yim:Muab qhov chaw nyob ze li qhov ua tau-los yog cuam tshuam lawv raws li cov duab geometry- ncaj qha siv cov khoom siv los ntawm lub kauj. Txawm tias qhov kev hloov me me rau ib feem ntawm qhov kev taw qhia ntsig txog cov sawb axis tuaj yeem ua rau 10% mus rau 20% kev txuag nyiaj hauv cov khoom siv raw.
- Pitch thiab bandwidth tswj:Qhov kev ncua deb (pitch) thiab strip dav yuav tsum tau xam rau sub- millimeter raug. Tsis muaj qhov sib txawv nruab nrab ntawm cov chaw nres tsheb pov tseg cov khoom siv rau txhua qhov mob stroke.
- Carrier choj tsim:Cov txuas txuas txuas txhua feem mus rau lub sawb yuav tsum nqaim txaus kom txo cov seem tsis tau dav txaus kom muaj kev ncaj ncees ntawm cov qauv thaum pub mis. Tau qhov no tsis ncaj ncees lawm thiab lub strip buckles los yog kua muag nruab nrab - khiav.
- Feem ntau- cov txheej txheem txiav:Hauv kev tuag ua ntau yam ntawm ib qho mob stroke, sib koom cov kab sib txuas ntawm qhov chaw nyob ib sab tuaj yeem tshem tawm cov inter-ib feem seem tag nrho.
Strip layout tsis yog ib qho kev tawm dag zog kom zoo nkauj- nws yog ib qho ntawm cov kws tsim hluav taws xob muaj zog tshaj plaws muaj rau kev txo nqi ib feem ntawm -. Ib qho kev txhim kho 10% ntawm kev siv cov khoom siv ntawm ib lab-ib xyoo khiav ntawm 1mm stainless hlau ntxiv rau ntau txhiab nyiaj hauv kev txuag nyiaj, txhua yam raug ntes ua ntej thawj qhov kev tsim khoom.
Los ntawm Kev Kawm Ua Tau Zoo rau CNC-Machined Die Cheebtsam
Hlau stamping tuag tsim ua raws cov txheej txheem ua haujlwm uas hloov pauv ib feem ntawm kev kos duab rau hauv kev tsim khoom- cov cuab yeej npaj. Txhua theem tsim nyob rau yav dhau los, thiab hla cov kauj ruam -los yog rushing los ntawm lawv- yog qhov ua yuam kev kim kim.
- Kev ntsuam xyuas ib feem feasibility:Cov kws tsim qauv tshuaj xyuas qhov chaw geometry, cov khoom siv, kev kam rau siab, thiab qhov xav tau ntim los txiav txim siab seb qhov stamping puas siv tau, hom twg yog qhov tsim nyog, thiab qhov twg muaj peev xwm tsim cov teeb meem tshwm sim.
- 2D strip layout:Qhov kev nce qib, kev ua haujlwm hauv chaw nres tsheb, thiab cov tswv yim siv cov khoom siv tau tsim nyob rau hauv ib qho chaw tiaj tus, txhais tau tias muaj dab tsi tshwm sim ntawm txhua qhov chaw nres tsheb tuag thiab yuav ua li cas lub sawb txav mus los ntawm lub cuab yeej.
- 3D tuag modeling:Kev sib dhos tag nrho cov tuag- punches, tuag blocks, strippers, cov txheej txheem qhia, thiab tag nrho cov khoom siv txhawb nqa- yog tsim los hauv CAD nrog cov khoom haum, clearances, thiab fastener qhov chaw.
- Simulation validation:CAE software khiav cov txheej txheem tsim kom zoo, txheeb xyuas cov khoom ntws, kuaj xyuas qhov nyias nyias thiab wrinkling, kwv yees lub caij nplooj ntoos hlav rov qab, thiab paub meej tias yuav tsum muaj tonnage. Tus qauv 3D tau ua kom zoo dua qub kom txog thaum simulation tau ua raws li kev lees paub.
- CNC machining ntawm tuag Cheebtsam:Validated designs txav mus rau precision hlau EDM, CNC milling, thiab sib tsoo ua hauj lwm los tsim txhua yam rau specification.
- Kev sib dhos thiab kev sim khiav:Cov tuag ua tiav yog sib sau ua ke, ntsia rau hauv cov xovxwm sim, thiab khiav los ntawm kev ua kom zoo dua qub kom txog rau thaum cov qauv ua tau raws li qhov loj thiab cov hom phiaj zoo.
Qhov kawg no -rau- txheej txheem kawg xav tau kev sib koom tes nruj ntawm cov kws tsim qauv, cov kws tshuaj ntsuam simulation, CNC machinists, thiab cov kws tshaj lij kev sim. Tag nrho- cov neeg tsim khoom pabcuam uas khaws txhua theem hauv ib lub ru tsev- ua tau los ntawm kev tshuaj xyuas zaum kawg- tshem tawm cov kev sib txuas lus qeeb thiab kev sib txuas lus tsis zoo uas ua rau muaj ntau yam - cov neeg muag khoom ua haujlwm.YICEN, piv txwv li, ua tiav qhov kev ua haujlwm tiav sab hauv, los ntawm qhov pib CAE simulation thiab tuag tsim los ntawm precision CNC machining, sim khiav, thiab ib feem tshuaj xyuas, muab cov tuam txhab ib qho kev lav phib xaub los ntawm lub tswv yim mus rau ntau lawm -npaj tooling.
Ib qhov zoo-tsim, simulation-validated tuag ua rau txo cov surprises ntawm tryout. Tab sis nws tsis tshem tawm lawv tag nrho. Cov khoom sib txawv, nias deflection, thiab tiag-kev sib txhuam hauv ntiaj teb tseem qhia txog cov teeb meem uas tsuas yog ntog thaum steel hits steel-uas yog vim li cas thiaj nkag siab txog hom kev ua tsis tau zoo tshaj plaws, lawv cov hauv paus hauv paus, thiab lawv cov kev kho kom raug yog qhov tseem ceeb ua ntej kev tuag nkag mus rau tag nrho cov khoom.
Stamping Die Troubleshooting thiab Tryout Validation
Simulation catches ntau, tab sis nws tsis tuaj yeem rov ua dua txhua qhov sib txawv ntawm cov xovxwm hauv pem teb. Cov khoom siv batch inconsistencies, nias deflection nyob rau hauv load, lubricant zaj duab xis tawg ntawm qhov kub thiab txias, thermal expansion thaum lub sij hawm ntev khiav -cov tiag tiag - ntiaj teb no yam qhia txog qhov tsis xws luag tsuas yog qhia lawv tus kheej thaum lub sij hawm tuag khiav ceev. Qhov sib txawv ntawm lub khw uas kho cov teeb meem nyob rau hauv cov sij hawm thiab ib qho uas kub hnyiab los ntawm kev hloov chasing cov tsos mob los mus rau ib qho kev txawj ntse: kuaj xyuas lub hauv paus ua kom raug thawj zaug.
Txhua qhov tsis xws luag hauv cov txheej txheem hlau stamping tawm ib qho kev kos npe. Burrs qhia koj ib yam dab tsi txawv dua li cov cim galling. Lub flange tawg taw qhia rau qhov sib txawv hauv paus ua dua li cov phab ntsa wrinkled. Kev kawm nyeem cov ntawv kos npe no hloov qhov kev tawm tsam hluav taws kub rau hauv kev daws teeb meem hauv lub cev- thiab tiv thaiv ob qho tib si koj cov cuab yeej peev thiab koj cov sijhawm tsim khoom.
Common Stamping Tuag Defects thiab lawv cov hauv paus ntsiab lus
Xya hom tsis ua haujlwm suav rau feem coob ntawm cov teeb meem tuag stamping zoo. Txhua tus muaj cov tsos mob uas txheeb xyuas tau, cov npe luv luv ntawm qhov yuav tshwm sim hauv paus, thiab cov kev kho tshwj xeeb uas daws qhov teeb meem tiag tiag tsis yog npog cov tsos mob. Nov yog qhov kev siv tag nrho:
| Tsis zoo | Cov tsos mob | Keeb kwm | Kev Cai Kho |
|---|---|---|---|
| Burring | Nce, ntse npoo ntawm blanked los yog pierced nta; nce burr qhov siab dhau sijhawm; rough cut- ntug xav | Hnav los yog tsoos txiav ntug; ntau punch-rau- tuag clearance; tsis zoo ua tiav ntawm phab ntsa tuag | Regrind los yog hloov tej npoo; txo kev tshem tawm los ntawm xaim-txiav cov khoom tshiab; polish tuag txiav phab ntsa; txheeb xyuas qhov kev tshem tawm yog 5-10% ntawm cov khoom tuab ntawm ib sab rau cov hlau me me |
| Galling | Cov khoom khaws cia rau ntawm qhov punch lossis tuag nto; qhab nia los yog khawb ntawm qhov chaw tsim; nce zuj zus zuj zus nrog txhua qhov ntaus | lubrication tsis txaus lossis tsis raug; incompatible tuag / workpiece khoom pairing (xws li, stainless ntawm uncoated cuab yeej hlau); nto roughness siab dhau ntawm qhov chaw tuag | Siv cov roj nplua nyeem tsim nyog lossis hloov mus rau EP- cov kua dej ntsuas; siv cov tshuaj tiv thaiv- txheej txheej (TiN, CrN, lossis DLC) los ua qhov chaw; polish tuag nto; hloov mus rau ntau tshaj cov cuab yeej steel qib |
| Slug rub | Slugs (punched- tawm cov khoom seem) pom nyob rau sab saum toj ntawm lub sawb lossis kos rau hauv cov khoom tom ntej; intermittent piercing tsis xws luag | Nqus cov nyhuv ntawm lub ntsej muag punch thiab slug; tsis txaus tuag nkag qhov tob; magnetized punch los yog tuag Cheebtsam; roj ntau dhau ntawm daim tawv nqaij | Ntxiv lub tshuab nqus tsev-relief grooves lossis ejector pins rau lub ntsej muag; nce tuag nkag qhov tob; demagnetize cov cuab yeej tsis tu ncua; txheeb xyuas slug chute clearance thiab taper kom huv si slug ejection |
| Punch tawg | Sudden puas ntawm lub cev los yog lub taub hau; txawv txav suab nrov lossis quab yuam spike; uas ploj lawm nta ntawm stamped qhov chaw | Misalignment ntawm punch thiab tuag qhib; nias tonnage tshaj lub peev xwm punch; workpiece cov ntaub ntawv nyuaj tshaj li teev; punch hardness siab dhau (txias); tsis txaus stripping quab yuam | Re-txhim kho sab sauv thiab qis tuag halves; txheeb xyuas cov ntaub ntawv pov thawj sib tw tuag tsim kev xav; txo cov punch hardness lossis hloov mus rau qib tougher (piv txwv li, S7); tshawb xyuas thiab hloov cov qaug zog stripping springs; tshuaj xyuas cov pins thiab bushings rau hnav |
| Cracking ntawm khoov kab | Pom pom pob txha los yog micro- tawg raws lub vojvoog sab nraud ntawm qhov khoov; splits ntawm flanged ntug | Khoov vojvoog nruj heev rau cov khoom tuab thiab qib; khoov kab oriented parallel mus rau cov khoom grain kev taw qhia; cov khoom springback ua rau kev nyuaj siab theem nrab; ua haujlwm- cov khoom siv tawv los ntawm kev ua haujlwm ua ntej | Nce khoov vojvoog kom tsawg kawg nkaus pom zoo rau cov khoom siv; orient khoov hla grain kev taw qhia thaum ua tau; anneal cov ntaub ntawv ua ntej tsim yog ua hauj lwm - hardening yog qhov teeb meem; kho txoj kev punch R-angle |
| Wrinkling (kho kev ua haujlwm) | Compression wrinkles los yog buckles nyob rau hauv flanges, sidewalls, los yog kos nta; kev faib khoom tsis sib xws | Tsis txaus siab ntawm lub tog raj kheej; tsis tsim nyog kos hlaws tsim los yog tso; dawb paug loj heev rau kab noj hniav; cov khoom tsis sib xws vim lubrication inconsistency | Ntxiv dag zog tuav; ntxiv los yog kho cov hlaws dai kom tswj cov khoom ntws; txo qhov seem seem; xyuas kom meej daim ntawv thov lubricant; txheeb xyuas cov xovxwm cushion siab sib xws |
| Dimensional drift | Progressive, directional deviation nyob rau hauv ib feem qhov ntev ntawm ib tug ntau lawm khiav; nta trending mus rau kam rau siab txwv es tsis tawg randomly | Qhia tus pin thiab bushing hnav tso cai rau sab saud / qis tuag misalignment; thermal expansion ntawm cov khoom siv tuag thaum lub sijhawm ua haujlwm ntev; pilot pin hnav ua rau strip misregistration | Hloov cov pins thiab bushings hnav; siv cov txheej txheem txias txias thaum lub sij hawm txuas ntxiv los yog ntxiv cov kab hluav taws xob tuag; tshuaj xyuas thiab hloov cov pins pilot hnav; txheeb xyuas qhov sib txawv me me nrog hauv - txheej txheem SPC kuaj |
Pom tus qauv hauv lub rooj ntawd? Feem ntau ntawm cov teeb meem no qhia overlapping hauv paus ua rau.Clearance xaiv ib leegcuam tshuam burring, slug rub, xuas nrig ntaus tus nqi, thiab txawm tias cov khoom distortion thaum lub sij hawm stamping txheej txheem. Qhov kev tshem tawm tsis tsim nyog-txawm yog nruj dhau los yog xoob dhau- ua rau muaj kev cuam tshuam ntawm cov teeb meem uas tuaj yeem npog ib leeg, ua rau kev kuaj pom tseeb nyuaj dua qhov ua rau lub hauv paus ntev mus tsis hais.
Kev Kho Kom Zoo rau Burring, Galling, thiab Slug Pulling
Peb qhov tsis xws luag no tsim nyog tau txais kev saib xyuas tshwj xeeb vim tias lawv nyob deb ntawm cov teeb meem feem ntau nyob rau hauv precision tuag stamping, thiab txhua tus feem ntau misdiagnosed li lwm tus.
Burringyog qhov yooj yim tshaj los txheeb xyuas tab sis qhov trickiest los kho mus tas li. Kev nrawm nrawm rov kho qhov txiav ntug, tab sis yog tias qhov tshwm sim yog qhov tsis raug tshem tawm, qhov burr rov qab los ntawm ntau txhiab hits. Cov lus qhia dav dav rau kev tshem tawm tag nrho yog kwv yees li 20% mus rau 25% ntawm cov khoom tuab, tab sis qhov no txawv ntawm cov khoom siv ua haujlwm thiab xav tau ntug zoo. Ua ntej regrinding, nco ntsoov xyuas kom meej tias qhov kev tshem tawm yog raug rau cov khoom siv ua haujlwm - tsis yog cov khoom uas tau teev tseg thaum xub thawj. Kev hloov khoom ntawm qib coil muaj ntau dua li cov khw muag khoom feem ntau paub, thiab kev hloov pauv ntawm qis-carbon mus rau nruab nrab- carbon steel tuaj yeem thawb qhov kev tshem tawm uas tsim nyog dhau los rau hauv qhov "nruj dhau", ua kom nrawm nrawm.
Gallingzoo li superficially zoo li tuag hnav, tab sis nws mechanism yog txawv kiag li. Qhov twg abrasive hnav maj mam erodes qhov tuag nto, galling yog ib tug nplaum tsis ua hauj lwm -microscopic welds tsim ntawm lub workpiece thiab tuag nto nyob rau hauv siab, tearing cov ntaub ntawv los ntawm ib tug nto thiab depositing rau lwm yam. Nws yog qhov tshwj xeeb tshaj yog txhoj puab heev thaum stamping stainless hlau lossis txhuas tiv thaiv cov cuab yeej tsis muaj hlau. Txoj kev kho tsis yog regrinding tab sis theej kev kho deg: siv PVD txheej zoo li TiN lossis CrN, polishing nto los txo cov kev sib txhuam pib cov ntsiab lus, thiab txhim kho lubrication rau ib zaj duab xis uas tswj kev sib cais raws li qhov tshwj xeeb thiab qhov kub thiab txias uas koj tuag generates.
Slug rubyog qhov sib cuam tshuam thiab ntxhov siab tshaj plaws ntawm peb. Ib tug slug tau rub rov qab mus rau ntawm lub strip nto los ntawm lub tshuab nqus tsev tsim raws li cov punch retracts los ntawm qhov qhib tuag. Tej zaum nws yuav tshwm sim ib zaug ib puas strokes lossis ib zaug txhua txhiab - feem ntau txaus los ua rau cov dej ntws tsis zoo los yog ua rau tus neeg tuag nws tus kheej thaum tus slug ntes tau ntawm cov punch thiab tuag thaiv ntawm tus mob stroke tom ntej. Cov kev daws teeb meem suav nrog kev sib tsoo me me hla- hatch grooves rau hauv lub ntsej muag lub ntsej muag txhawm rau txhawm rau lub tshuab nqus tsev, ntxiv lub caij nplooj ntoos hlav-loaded ejector pins, ua rau kom qhov tob tob tob kom cov slug zaum ntau ruaj rau hauv qhov qhib, thiab -critically-demagnetizing lub punch thiab tuag cov khoom tsis tu ncua. Residual magnetism los ntawm kev sib tsoo ua haujlwm yog ib qho ntawm cov neeg saib tsis taus tshaj plaws rau slug rub teeb meem.
Tuag Tryout thiab Part Validation txheej txheem
Txhua stamping tuag-txawm tias simulated zoo npaum li cas- yuav dhau los ntawm kev sim lub cev ua ntej nws raug pom zoo rau kev tsim khoom. Kev sim yog qhov uas tus qauv virtual ua tau raws li qhov tiag- lub ntiaj teb physics, thiab nws yog ib qho kev txawj ntse tshaj plaws - cov theem ntawm tag nrho cov cuab yeej siv lub neej.
Nov yog qhov tshwm sim tiag tiag thaum lub sijhawm sim ntawm qhov tuag stamping xovxwm:
- Kev teeb tsa thawj zaug thiab qeeb - caij tsheb kauj vab:Cov tuag tau nruab rau hauv qhov kev sim xovxwm thiab khiav ntawm qhov ceev heev -feem ntau ib zaug -stroke mode- txhawm rau txheeb xyuas cov khoom siv tshem tawm, kev noj mov strip, thiab kev tsim ib feem yam tsis muaj kev pheej hmoo rau kev puas tsuaj.
- Progressive ceev nce:Stroke tus nqi yog maj mam nce mus rau ntau lawm ceev thaum cov kws kho mob saib xyuas rau cov suab nrov txawv txav, quab yuam spikes, strip noj cov teeb meem, thiab ib feem zoo ntawm cov kev hloov uas tshwm sim tsuas yog nyob rau hauv lub cycling tus nqi siab dua.
- Qauv sau thiab ntsuas:Cov khoom raug rub tawm ntawm lub sijhawm tsis tu ncua thiab ntsuas tawm tsam qhov kev kos duab siv lub tshuab ntsuas kev sib koom tes (CMMs), cov khoom sib piv kho qhov muag, mus / tsis yog -go gauges, thiab cov khoom siv kuaj xyuas. Dimensions raug soj ntsuam tawm tsam GD&T callouts - tsis yog cov nqi nominal xwb tab sis kuj muaj cov kab siab ntev, txoj hauj lwm tseeb, thiab qhov profile specifications.
- Rov kho dua:Raws li cov ntaub ntawv ntsuas, cov cuab yeej tsim kho lub hom phiaj: kho cov qauv radii, shimming tuag noj, hloov kho clearances, los yog reworking tshwj xeeb punches. Txhua qhov kev hloov kho yog ua raws li lwm tus qauv khiav thiab ntsuas lub voj voog.
- Kev tsim khoom- tus nqi validation:Thaum cov khoom tsis tu ncua ua tau raws li qhov tshwj xeeb ntawm lub hom phiaj mob stroke, ib qho kev ua haujlwm ruaj khov ua rau cov qauv muaj txiaj ntsig ntau ntau -feem ntau 300 txog 500 qhov sib law liag-rau Cpk tsom xam thiab xa cov neeg siv khoom.
Yuav ua li cas muaj ntau yam iterations koj yuav tsum xav tiag tiag? Rau ib tug me ntsis complex progressive tuag, npaj rau ob mus rau plaub qhov kev sim rounds raws li lub hauv paus. Yooj yim blanking tuag tuaj yeem siv tau hauv ib lossis ob qhov kev rov ua dua. Complex multi-chaw nres tsheb nce los yog hloov cov cuab yeej nrog sib sib zog nqus nqus, nruj tolerances, los yog siab heev- steels muaj zog yuav tsum tau tsib los yog ntau dua rounds ua ntej tag nrho cov chaw nres tsheb tsim conforming qhov chaw ib txhij.
Kev lees txais kev tuag zoo feem ntau xav tau peb yam: tag nrho qhov tseem ceeb ntawm qhov ntev ntawm qhov kev ua siab ntev thoob plaws hauv cov qauv ua kom ruaj khov, qhov ua tiav ntawm qhov kawg thiab ntug kev ua tau zoo raws li cov qauv kev ua haujlwm, thiab kev ua haujlwm zoo ib yam ntawm cov sawb noj thiab slug ejection ntawm ntau lawm ceev yam tsis muaj kev cuam tshuam tus neeg teb xov tooj. Kom txog rau thaum tag nrho peb cov txheej txheem tau ua tiav ib txhij, qhov tuag tsis raug tsim tawm -npaj- txawm tias qhov kev ntsuas tus kheej ze npaum li cas.
Kev sim qhia qhov tsis muaj qhov simulation tuaj yeem kwv yees tag nrho: tus nqi tiag tiag ntawm kev khiav tuag dhau sijhawm. Txhua qhov kev hloov kho, txhua qhov rov ua dua, txhua lub caij nplooj ntoos hlav hloov pauv ntxiv -thiab nkag siab cov nqi tag nrho yog qhov cais cov cuab yeej siv ntse los ntawm ib qho uas ntsiag to bleeds margin thoob plaws ntau - xyoo kev tsim khoom.
Stamping Tuag Tooling Tus Nqi thiab Kev Txiav Txim Nyiaj Txiag
Txhua regrind, txhua lub caij nplooj ntoos hlav sib pauv, txhua qhov kev sim rov ua dua los ntawm ntu dhau los yog tus nqi tag- thiab cov nqi no tsis muaj nyob hauv kev sib cais. Lawv muab tso rau sab saum toj ntawm cov cuab yeej cuab tam thawj zaug, cov khoom siv raw siv rau ib qho kev sib tsoo, thiab lub sijhawm xovxwm xav tau rau ib feem. Cov lus nug tiag tiag feem ntau cov engineers thiab cov thawj coj kev yuav khoom sib tw nrog tsis yog "tus nqi tuag npaum li cas?" tab sis theej "qhov twg qhov kev nqis peev no pib them rau nws tus kheej?" Kev teb uas yuav tsum tau ua kom pom tseeb - qhov muag saib seb dab tsi ua rau cov khoom siv hluav taws xob tuag, yuav ua li cas cov nqi no txo cov nqi ntau lawm, thiab thaum lwm txoj hauv kev tsim khoom ua rau muaj txiaj ntsig zoo dua.
Dab tsi Tsav Stamping Tuag Tooling Nqi
Tooling quotes rau cov ntawv hlau stamping tej yaam num muaj peev xwm ntawm $5,000 rau yooj yim blanking tuag mus rau $100,000 los yog ntau tshaj rau txoj kev vam meej tuag nrog ntau qhov chaw tsim. Qhov kev nthuav dav loj no tsis yog kev ncaj ncees. Rau lub hauv paus tseem ceeb rub tus nqi sib txawv:
- Ib feem complexity thiab tus naj npawb ntawm cov nta:Txhua lub qhov, khoov, embossment, thiab contour ntxiv ib qho chaw nres tsheb lossis kev ua haujlwm rau qhov tuag. Lub tshuab ntxhua khaub ncaws tiaj tus nrog ib qho kev ua haujlwm blanking yog qhov sib txawv ntawm cov cuab yeej sib tw ntau dua li ntau- khoov tsheb bracket nrog kaum ob tus yam ntxwv. Cov yam ntxwv ntau dua txhais tau tias muaj chaw nres tsheb ntau dua, ntau dua - cov khoom hauv av, thiab ntau lub sijhawm ua haujlwm.
- Tuag hom:Raws li tau hais ua ntej lawm, cov tuag tuag raug nqi ntau dua li ib qho - chaw nres tsheb lossis cov chaw sib txuas tuag vim lawv ntim ntau yam haujlwm rau hauv ib lub cuab yeej. Hloov tuag thawb tus nqi ntau dua vim tias cov tshuab thauj khoom yuav tsum tau txav mus los ntawm cov chaw nres tsheb.
- Tus naj npawb ntawm cov chaw nres tsheb:Hauv kev txhim kho cov cuab yeej, txhua qhov chaw nres tsheb ntxiv txiav cov punches, tsim cov ntxig, strippers, thiab cov tsav tsheb-tag nrho cov uas yuav tsum tau machined, hardened, thiab aligned. Ib tug rau- chaw nres tsheb tuag tsis raug nqi ob zaug ntau npaum li peb- chaw nres tsheb tuag, tab sis kev sib raug zoo yog ze rau cov kab ntau dua li cov neeg yuav khoom xav tau.
- Cov cuab yeej steel qib thiab kev kho deg:Ib tug tuag ua nrog O1 steel thiab tsis muaj txheej yog pheej yig dua li ib tug siv D2 nrog carbide inserts thiab TiCN-coated punches. Tab sis raws li tau tham hauv ntu kev xaiv cov khoom, cov hlau pheej yig dua feem ntau txhais tau tias lub neej luv luv thiab siab dua rau ib feem ntawm tus nqi ntawm cov khoom lag luam.
- Tolerance yuav tsum:Tighter tolerances xav tau kev ua kom zoo dua, kev sib tsoo ntau dua, thiab kev sim ntau dua.Flat nta tuaj yeem tuav ± 0.005 ntilos yog nruj dua nrog zoo- tsim cov cuab yeej, tab sis tsim nta- khoov, flanges, kos phab ntsa- yuav tsum tau siv zog ntxiv engineering thiab feem ntau nyuaj tuag geometry los tswj springback thiab cov khoom ntws hauv spec.
- Xav tau ntau lawm ntim:Volume tsis hloov tus nqi tuag ncaj qha, tab sis nws txiav txim siab seb cov cuab yeej twg koj xav tau. Ib qho 50,000-txhua lub neej khiav tuaj yeem ua pov thawj rau Class C tooling nrog cov hlau yooj yim dua. Ib tsib- lab- daim ntawv tsav tsheb xav tau Class A kev tsim kho nrog cov ntaub ntawv hwm thoob plaws-thiab tus nqi sib txawv yog qhov tseem ceeb.
Feem ntau cov haujlwm hauv cov hlau stamping tsim av hauv $ 15,000 txog $ 50,000 ntau yam rau qhov tsis sib xws. Kev nkag siab txog qhov twg ntawm cov ntsiab lus no yog tsav koj cov lus qhia tshwj xeeb muab rau koj leverage -tsis txhob sib tham qhov muag tsis pom, tab sis ua kom paub txog kev sib pauv ntawm cov cuab yeej peev, tuag lub neej, thiab nqi ib feem.
Ib -Tus Nqi Them Nqi Them Nqi thiab Them Nqi -Txawm Xav
Ntawm no yog qhov kev lag luam ntawm stamping manufacturing tau nthuav. Ib qho $40,000 nce qib tuag suab nrov kom txog thaum koj kis tau tus nqi hla ib lab qhov chaw -dam ntawd koj tab tom saib plaub xees ib thooj rau cov cuab yeej siv ib leeg. Khiav tsuas yog 10,000 qhov chaw los ntawm tib qhov tuag, thiab cov cuab yeej ntxiv $ 4.00 rau txhua chav. Cov lej yog qhov yooj yim, tab sis nws qhov cuam tshuam loj heev.
Xav txog qhov no: qhov tuag yog tus nqi tas. Lub sijhawm xovxwm, khoom siv, thiab kev ua haujlwm yog cov nqi sib txawv. Raws li ntim nce, tus nqi ruaj khov rau ib daim poob sai sai thaum cov nqi sib txawv nyob hauv qhov tseem ceeb. Ntawm qee qhov kev sib tw, tag nrho ib feem ntawm - tus nqi ntawm cov khoom stamped undercuts lwm txoj hauv kev uas tsis muaj peev xwm ua ntej tab sis siab dua rau - cov nqi ua haujlwm.
Qhov crossover feem ntau tshwm sim qhov twg? Cov lus teb nyob ntawm ib feem geometry, cov khoom siv, thiab lwm yam uas koj tab tom muab piv rau. Tab sis cov qauv siv tau los ntawm kev lag luam muab cov lus qhia muaj txiaj ntsig:
- Rau cov khoom tam sim no uas tsim los ntawm laser txiav, stamping feem ntau dhau los ua tus nqi ntau dua -ib qhov chaw siab dua 3,000 txog 10,000 units, nyob ntawm qhov nyuaj. Hauv qab no ntau yam, laser txiav xoom- cuab yeej kom zoo dua yeej.
- Rau CNC-machined hlau qhov chaw stamping hloov, qhov crossover tuaj yeem tshwm sim ntawm cov ntim qis dua yog tias qhov geometry yog zoo- haum rau kev tsim- txij li thaum machining nqa siab ib - lub voj voog lub sij hawm uas stamping tshem tawm.
- Rau cov geometries yooj yim hauv kev lag luam hlau stamping daim ntawv thov, ntim siab tshaj 10,000 qhov chaw hauv ib xyoos pib hloov cov kev lag luam ruaj khov hauv kev pom zoo, tshwj xeeb tshaj yog ib zaug daim pam txiav txim nqi thiab cov khoom siv tau zoo los ntawm kev ua kom zoo nkauj ntawm cov kab nrib pleb.
Qhov yuam kev tseem ceeb uas cov neeg yuav khoom ua yog ntsuas cov cuab yeej siv nyob rau hauv kev sib cais es tsis yog suav tag nrho cov nqi txhua xyoo - cov cuab yeej amortization ntxiv rau ib - cov nqi sib txawv ntawm cov khoom sib npaug los ntawm qhov ntim. Ib qho $5,000 ib qho- chaw nres tsheb tuag tsim cov khoom ntawm $0.80 txhua qhov yuav zoo li pheej yig dua $ 35,000 kev tuag ua tiav ntawm $ 0.25 txhua-kom txog rau thaum koj khiav cov lej ntim txhua xyoo thiab paub tias qhov kev tuag zuj zus txuag tau $ 50,000 toj xyoo hauv cov nqi tsim khoom.
Stamping Dies vs. Alternative Manufacturing Methods
Stamping tsis yog ib txwm yog lo lus teb. Rau qhov ntim qis, kev tsim qauv nrawm nrawm, lossis ib feem geometries uas suav nrog ntau peb -dim machining, lwm txoj hauv kev tuaj yeem xa cov kev lag luam zoo dua. Cov txheej txheem kev txiav txim siab hauv qab no pab txheeb xyuas thaum stamping tuag tooling khwv tau nws khaws cia thaum lwm qhov tsim nyog xav txog:
- Xaiv stamping thaum:Txhua xyoo ntim ntau tshaj 10,000-50,000 qhov chaw; feem ntau yog tsim los ntawm cov ntaub ntawv tiaj tus; qhov sib npaug sib npaug ntawm cov ntim siab yog qhov tseem ceeb; ib feem ntawm tus nqi siab yog tus thawj tsav tsheb; thiab tus tsim yog ruaj khov txaus los ua pov thawj rau cov cuab yeej ruaj khov.
- Xav txog kev txiav laser thaum:Volume yog qis dua 3,000 units; tus tsim tseem evolving thiab tej zaum yuav hloov ntawm ntau lawm batch; qhov chaw tiaj tus lossis tsuas yog yuav tsum tau yooj yim tshaj tawm - txiav dabtsi yog khoov; thiabtshem tawm $ 15,000 lossis ntau dua hauv cov cuab yeej ua ntejoutweighs ntau dua ib -cov nqi ua haujlwm.
- Xav txog CNC machining thaum:Cov khoom yuav tsum nruj machined nta- xov, precision bores, complex 3D nto- uas stamping tsis tuaj yeem tsim; ntim tsawg txaus uas ib -cov nqi machining yog kev sib tw; los yog cov ntaub ntawv thickness ntau tshaj qhov kev siv stamping txwv.
- Xav txog hydroforming thaum:Cov khoom xav tau qhov sib sib zog nqus, peb- cov duab me me nrog cov contours du uas yuav xav tau ntau yam kev kos duab hauv cov pa tuag; ntim yog nruab nrab; thiab kev siv cov khoom siv tau zoo dua los ntawm cov raj lossis cov ntawv hydroforming geometry.
Tsis muaj ib qho ntawm cov kev xaiv no yog universally pheej yig dua los yog zoo dua. Txhua tus nyob ib puag ncig-thiab-geometry qab zib qhov chaw. Tus nqi ntawm cov hlau stamping manufacturing yog tshwj xeeb hauv nws lub peev xwm los tsim cov khoom geometrically zoo ib yam ntawm tus nqi qis tshaj ntawm -cov nqi ib zaug ib zaug ntsuas qhov ntsuas qhov ntsuas - qhov pib uas hloov pauv nyob ntawm txhua yam uas tau tham saum toj no.
Tag nrho tus nqi ntawm cov tswv cuab txuas ntxiv zoo tshaj qhov pib yuav khoom, txawm li cas los xij. Kev tiv thaiv kev txij nkawm- teem caij sib sau ua ke ntawm kev sib tw ntaus- suav lub sijhawm, hloov lub caij nplooj ntoo hlav raws li kev tshem tawm quab yuam degrades, lubrication system tu, thiab kev hloov kho tuag zaum kawg - sawv cev rau tus nqi tsis tu ncua uas cuam tshuam ncaj qha rau lub sijhawm ntev - kev lag luam. Lub qhov dej- khaws cia Class A tuag xa 1,500,000 hits nyob rau hauv nws lub neej kis nws tag nrho cov nqi ntawm cov tswv cuab nyob rau hauv ib tug loj heev denominator tshaj ib tug tsis saib xyuas tuag uas yuav tsum tau ib tug tag nrho rebuilt ntawm 400,000 hits. Kev tswj xyuas kev nqis peev yog tiag tiag, tab sis tus nqi ntawm kev hla nws ib txwm siab dua.
Kev nkag siab txog cov kev lag luam no ua rau koj muaj zog dua ntawm cov lus hais. Tab sis paub tias yuav nug dab tsi, cov ntaub ntawv dab tsi los npaj, thiab yuav ua li cas ntsuas tus tsim cov cuab yeej zaum hla ntawm koj yog ib qho kev sib txawv kiag li -ib qho uas cais cov neeg yuav khoom uas tau txais cov cuab yeej txhim khu kev qha los ntawm cov neeg siv ob xyoos tom ntej los tswj kev khiav tawm thiab hloov kev txiav txim.
Yuav Ua Li Cas Tau Txais thiab Ntsuas Stamping Die Tooling Suppliers
Koj nkag siab txog kev lag luam. Koj paub tias hom tuag dab tsi haum rau koj qhov ntim ntau lawm, cov cuab yeej twg steels phim koj cov khoom siv ua haujlwm, thiab kwv yees qhov twg koj cov cuab yeej cuab tam yuav tsum tsaws. Qhov kev sib tw tom ntej no yog qhov sib txawv kiag li: nrhiav tus kws tsim khoom uas tuaj yeem xa tawm cov lus qhia tshwj xeeb yam tsis tau faus koj hauv kev hloov pauv, ncua sij hawm, thiab qhov chaw uas nyuam qhuav dhau los kuaj xyuas hnub zoo.
Kev muab cov hlau stamping tuag tsis zoo li kev xaj khoom los ntawm cov ntawv teev npe. Txhua qhov tuag yog kev cai-engineered, thiab qhov zoo ntawm qhov engineering tsis pom kom txog thaum lub cuab yeej tsim, ntsia, thiab caij tsheb kauj vab ntawm qhov nrawm. Qhov asymmetry no- qhov twg tus neeg yuav khoom tsis tuaj yeem txheeb xyuas qhov zoo kom txog thaum cov nyiaj siv ntau heev - ua rau pem hauv ntej - txheej txheem kawg tseem ceeb heev. Dab tsi koj suav nrog hauv pob RFQ, koj ntsuas cov lus teb li cas, thiab cov lus nug dab tsi uas koj nug thaum tus neeg muag khoom tuaj xyuas yuav txiav txim siab seb koj puas muaj kev tsim khoom -cov cuab yeej npaj txhij lossis rau - daim duab mob taub hau.
Dab tsi los suav nrog hauv Koj Cov Stamping Tuag Tooling RFQ Pob
RFQ tsis meej pem ua rau cov lus tsis meej- thiab cov lus hais tsis meej ua rau muaj kev xav tsis thoob. Qhov ntau precisely koj txhais qhov project pem hauv ntej, qhov nruj dua qhov kev sib raug zoo ntawm qhov koj xav tau thiab yam uas tus tsim khoom xa tuaj. Ntawm no yog cov txheej txheem kev ua haujlwm, ib kauj ruam dhau los:
- Npaj ib feem kos duab nrog GD&T thiab cov ntaub ntawv hu xov tooj.suav nrog tag nrho cov duab kos nrog geometric dimensioning thiab kam rau ua, qib khoom, thickness, thiab tej yam kev mob tshwj xeeb xws li temper lossis nto tiav ntawm cov khoom xa tuaj. Raws likev lag luam cov ntaub ntawv tshawb fawb tsis tu ncua qhia, tsis meej pem lossis overtight kam rau ua rau tsis yog - cov yam ntxwv tseem ceeb yog ib qho ntawm cov tsav tsheb saum toj kawg nkaus ntawm cov cuab yeej siv tsis tsim nyog. Txheeb xyuas qhov ntev npaum li cas yog qhov tseem ceeb thiab qhov twg tuaj yeem ua rau cov kab dav dav dua -koj tus kws tsim khoom xav tau qhov sib txawv no los tsim kom muaj txiaj ntsig zoo.
- Txheeb xyuas qhov yuav tsum tau ntim txhua xyoo thiab lub sijhawm ramp.Qhia meej tsis yog tag nrho lub neej kom muaj nuj nqis nkaus xwb tab sis kuj yog lub xyoo -ib ntim, qhov siab tshaj plaws txhua xyoo xav tau, thiab ib qho kev npaj nce qib - nce lossis nce siab - nqes. Qhov no cuam tshuam ncaj qha rau kev xaiv cov cuab yeej hauv chav kawm- tus tsim cov cuab yeej hais txog Chav Kawm A kev tsim kho rau 20,000- ib feem ntawm qhov kev pab cuam yog over-engineering txoj hauj lwm.
- Qhia meej txog qhov kam rau ua thiab qhov yuav tsum tau ua kom tiav.Hu tawm qhov tseem ceeb- rau- qhov zoo (CTQ) qhov ntev cais los ntawm kev kam rau ua. Yog tias qhov chaw tshwj xeeb yuav tsum ua tau raws li Ra qhov tseem ceeb rau cov txheej txheem nqes los yog plating, hais qhia meej. Cov kev xav ntawm no raug nqi lub lis piam thaum sim.
- Thov kom muaj kev tawm tswv yim ua ntej cog lus rau hom tuag.Lub peev xwm stamping lub cuab yeej thiab tus neeg xa khoom tuag yuav thawb rov qab tsim kho nyob rau theem no -flagging geometry uas nyuaj rau tsim, tawm tswv yim kev hloov kho uas txo cov cuab yeej nyuaj, lossis pom zoo rau hom tuag sib txawv dua li qhov koj xav. Yog tias tus neeg muag khoom tsuas hais tias "yog" rau txhua yam, qhov ntawd tsis yog kev teb. Nws yog ib tug chij liab.
- Ntsuas cov khoom muaj peev xwm ntawm kev tsim, machining, tryout, thiab tshuaj xyuas.Thov tshwj xeeb: Lawv siv CAD / CAM platforms dab tsi? Lawv puas khiav simulation hauv -tsev? Yuav ua li cas yog lub tonnage ntau yam ntawm lawv tryout presses? Cov khoom siv ntsuas ntsuas dab tsi muaj rau kev lees paub?
- Tshawb xyuas cov piv txwv ntawm kev sim tawm tsam cov specifications.Thov ua ntej - tsab xov xwm soj ntsuam nrog tag nrho cov ntaub ntawv CMM khi rau koj GD&T callouts. Kev pom zoo ib leeg tsis txaus - cov ntaub ntawv qhov ntev yuav tsum txhawb nqa kev sib haum xeeb thoob plaws tag nrho daim ntawv qhia kev zam.
- Txheeb xyuas cov txheej txheem kev lees paub tuag thiab cov ntaub ntawv kho mob.Ua ntej thawj daim ntawv txiav, pom zoo sau rau ntawm qhov ua tiav qhov kev lees paub tuag: pes tsawg qhov sib law liag, ntawm qhov mob stroke npaum li cas, ntsuas qhov ntev. Kuj thov ib phau ntawv saib xyuas uas cov ntaub ntawv rov ua ntu ntu, cov npe khoom seem, thiab cov sijhawm pom zoo lubrication.
Hla ib qho ntawm cov kauj ruam no tsis txuag sijhawm. Nws hloov cov teeb meem hauv qab- mus rau hauv kev sim qeeb, kev tsis sib haum xeeb, thiab cov khoom uas yuav luag ua tau raws li cov ntawv luam tawm tab sis yeej tsis tau mus tas li.
Ntsuam xyuas Tooling Suppliers Tshaj Nqe
Nqe tseem ceeb, pom tseeb. Tab sis qhov qis tshaj - tus nqi nqe lus rau cov hlau stamping tuag feem ntau dhau los ua qhov project kim tshaj plaws thaum koj ua rau kev sim txuas ntxiv, rov ua dua, thiab lub sijhawm ua haujlwm. Kev ntsuas cov cuab yeej hlau thiab cov khoom siv tuag yuav tsum tau saib yav dhau los tus lej suav thiab mus rau hauv kev tsim kho vaj tse, engineering qhov tob, thiab cov txheej txheem kev qhuab qhia tom qab nws.
Tsib lub peev xwm cais cov cuab yeej loj los ntawm cov khw uas tsuas yog hais kom yeej qhov kev txiav txim:
- Hauv -lub tsev tsim thiab simulation muaj peev xwm:Cov neeg muag khoom uas tsim kev vam meej tuag sab hauv-thiab ua kom lawv siv tau nrog CAE simulation ua ntej machining- hnov mob sai dua rau cov teeb meem, rov ua kom tau zoo dua thaum sim, thiab tswj xyuas kom nruj dua rau tag nrho cov tsim. Cov qauv tsim tawm tsim tsim kev sib txuas lus sib txawv thiab ntiv tes- taw tes thaum muaj teeb meem zoo.
- Precision machining khoom:Hlau EDM, jig sib tsoo, CNC milling nrog sub-micron positioning, thiab nto sib tsoo muaj peev xwm yog cov hauv paus ntsiab lus rau txhua lub khw tsim khoom- qib cuab yeej. Nug txog lub hnub nyoog ntawm lub tshuab thiab cov sij hawm saib xyuas- cov cuab yeej siv tau zoo uas tsis raug ntsuas tsis tu ncua ua rau cov khoom uas tawm ntawm qhov tshwj xeeb.
- Ntawm - qhov chaw sim sim:Ib tus neeg muag khoom uas tsis muaj nyob hauv - lub peev xwm sim hauv tsev yog xa koj qhov tsis tau kuaj pom. Koj xav pom tryout presses uas phim los yog ze ze replicate lub tonnage, txaj loj, thiab stroke tus nqi ntawm koj cov xovxwm ntau lawm. Cov kev sim tsis sib haum xeeb npog cov teeb meem uas tshwm sim tam sim ntawd thaum tuag txav mus rau koj qhov chaw.
- Metrology thiab soj ntsuam muaj peev xwm:Cov cuab yeej siv CMM, ntsuas qhov ntsuas qhov muag, thiab ntsuas ntsuas ntsuas tsis yog -xav tau. Nug seb qhov kev tshuaj xyuas puas tau muab tso rau hauv qhov kev sim ua haujlwm lossis ua tiav thaum kawg. Kev ntsuas tsis tu ncua thaum lub sij hawm sim catches drift ua ntej thiab txo tag nrho iterations.
- Tshaj tawm - kev txhawb nqa thiab kev txaus siab los hloov kho:Kev tuag tsis tshua muaj teeb meem- pub dawb rau lawv lub neej tsis muaj kev hloov kho. Tus neeg muag khoom uas kho tus me nyuam tuag vim qhov kawg ntawm lawv txoj kev koom tes tsis yog tus khub -lawv yog tus muag khoom. Saib rau cov neeg tsim khoom uas tuav cov ntaub ntawv ntawm koj qhov tuag, cov khoom tseem ceeb ntawm cov khoom seem, thiab cog lus los txhawb kev hloov kho thaum koj qhov kev tsim qauv hloov zuj zus lossis cov xwm txheej ntau lawm.
Rau automotive stamping tuag cov kev pab cuam thiab lwm yam siab -stakes daim ntawv thov, cov qauv no tsis xaiv tau-lawv yog qhov tsawg kawg nkaus rau kev txiav txim siab loj. Lub tuam txhab hlau stamping tuag lub ntsiab lus uas tsis hais txog txhua qhov kev muaj peev xwm no yuav tsum ua kom cov lus nug tob, tsis yog qhov kev xav.
Tag nrho -cov neeg muab kev pabcuam uas ua haujlwm txhua theem-los ntawm kev ntsuas qhov ua tau los ntawm CAE simulation, precision machining, sim khiav, thiab kev tshuaj xyuas zaum kawg hauv qab ib lub ru tsev- tshem tawm kev sib koom tes uas ua rau mob plagues ntau- cov kev pab cuam muag khoom thiab muab cov neeg yuav khoom ib qho kev lav phib xaub los ntawm thawj lub tswv yim rau kev tsim khoom.
YICENua piv txwv cov qauv kev sib xyaw ua ke no, suav nrog kev txheeb xyuas qhov ua tau, CAE-tsav tuag tsim, CNC machining, hauv- tsev sim, thiab kev tshuaj xyuas qhov ntev hauv ib qho haujlwm. Rau cov tuam txhab tsim khoom thiab cov thawj tswj hwm npaj npaj txav los ntawm kev tshawb fawb mus rau RFQ- npaj kev sib tham, lawv qhov kawg - mus rau - cov qauv kev muaj peev xwm kawg tau hais ncaj qha rau cov txheej txheem ntsuas tau teev tseg saum toj no - txo qis kev pheej hmoo thiab kev sib koom ua lag luam uas nws tseem ceeb tshaj plaws.
Los ntawm RFQ rau Tuag Txais thiab Kev Tshaj Tawm Ntau Lawm
Txoj kev muab khoom yuav tsis xaus thaum koj xaiv tus neeg muag khoom. Nws txuas ntxiv los ntawm kev tshuaj xyuas kev tsim, simulation kos npe- tawm, sim tuaj koom, thiab kev lees paub tuag raug cai- thiab seb koj tswj hwm qhov tseem ceeb li cas los txiav txim seb qhov kev hloov pauv ntawm kev txhim kho cov cuab yeej mus rau kev tsim khoom ua haujlwm zoo lossis poob.
Ob peb lub tswv yim qhia rau theem handoff:
- Mus koom kev sim ntawm tus kheej thaum ua tau.Saib xyuas koj qhov tuag khiav ntawm kev sim xovxwm muab cov ntaub ntawv qhia rau koj tias tsis muaj ntawv tshaj tawm tuaj yeem ntes tau -txoj kev coj tus cwj pwm, slug ejection zoo ib yam, cov qauv suab nrov, thiab tus tsim cov txheej txheem daws teeb meem hauv lub sijhawm. Nws kuj tsim kev sib raug zoo ua haujlwm uas koj yuav vam khom thaum xav tau kev hloov kho hauv txoj kev.
- Hais rau ib phau ntawv tuag tag.Qhov no yuav tsum suav nrog cov ntawv kos duab tuag zaum kawg, daim nqi ntawm cov ntaub ntawv nrog cov qib steel thiab cov ntaub ntawv kho cua sov rau txhua qhov khoom, cov khoom seem ntawm cov khoom muag, cov sijhawm saib xyuas nrog lub sijhawm rov ua dua, thiab tag nrho thawj - cov ntaub ntawv tshuaj xyuas kab lus. Kev tuag tsis muaj ntaub ntawv yog kev tuag uas koj tsis tuaj yeem tswj tau zoo.
- Txhais cov txheej txheem kev tsim khoom kom meej meej.Pom zoo ua ntej yuav ua li cas muaj pes tsawg qhov sib law liag sib law liag ntawm qhov kev ua haujlwm ntau lawm yog qhov kev lees paub ua tiav. Cov qauv kev lag luam muaj li ntawm 300 mus rau 500 qhov chaw rau automation tool & tuag daim ntaub ntawv, tab sis cov kev pab cuam nyuaj yuav xav tau cov qauv loj dua rau Cpk validation.
- Npaj rau engineering hloov xaj (ECOs).Qhov chaw evolve. Koj cov neeg siv khoom tuaj yeem kho cov duab kos duab, kho qhov ntev, lossis hloov cov ntaub ntawv tom qab kev tuag tsim. Sib tham txog ECO cov txheej txheem thiab cov qauv nqi ua ntej koj xav tau lawv-thaum kev sib raug zoo yog kev sib koom tes es tsis yog tus yeeb ncuab.
Sourcing stamping tuag tooling yog qhov kawg ntawm kev tswj hwm kev pheej hmoo. Txhua kauj ruam hauv cov txheej txheem-los ntawm kev ua tiav ntawm koj pob RFQ mus rau qhov nruj ntawm koj qhov kev tshuaj xyuas tus neeg xa khoom mus rau qhov kev qhuab qhia ntawm koj cov txheej txheem lees paub- los yog txo lossis sib xyaw cov teeb meem ntawm kev tsim khoom hauv qab. Cov neeg yuav khoom uas nqis peev rau lub sijhawm ua ntej kom tau txais cov ntsiab lus no yog cov tib yam uas khiav cov kab ntau lawm kaum ob lub hlis tom qab, thaum lawv cov phooj ywg tseem tab tom nrhiav cov teeb meem loj thiab sib tham txog cov nqi rov ua haujlwm ntawm cov cuab yeej uas tsis tau teev meej los yog siv tau hauv thawj qhov chaw.
Cov lus nug nquag nug txog Stamping Tuag Tooling
1. Puas yog stamping tuag tooling feem ntau raug nqi?
Stamping tuag tooling nqi ntau yam raws li ib feem complexity, tuag hom, cuab yeej steel qib, thiab kam rau ua. Tej yam yooj yim blanking tuag tej zaum yuav pib ib ncig ntawm $5,000, thaum txoj kev vam meej tuag nrog ntau qhov chaw tsim muaj peev xwm tshaj $100,000. Feem ntau nruab nrab- tej yaam num nyuaj poob ntawm $15,000 thiab $50,000. Qhov tseem ceeb yog ntsuas tag nrho cov nqi ntawm cov tswv cuab es tsis yog tus nqi them ua ntej ib leeg-factoring hauv lub neej tuag, kev saib xyuas, regrinding intervals, thiab ib feem ntawm amortization thoob plaws koj qhov kev xav tau ntau lawm. Ib tug tag nrho - kev pabcuam tus khub zoo li YICHEN tuaj yeem pab koj zoo - qhov loj ntawm cov cuab yeej siv los ntawm kev ntsuam xyuas qhov ua tau, khiav CAE simulations, thiab pom zoo cov chav kawm zoo tshaj plaws ua ntej cov hlau raug txiav.
2. Dab tsi yog qhov sib txawv ntawm cov tuag tuag, hloov tuag, thiab cov tuag sib txuas?
Progressive dies pub cov hlau txuas txuas ntxiv los ntawm ntau qhov chaw nres tsheb, txhua qhov ua haujlwm sib txawv, ua rau lawv zoo tagnrho rau siab - ntim me me - rau - nruab nrab - qhov loj me ntawm qhov nrawm tshaj 200 strokes ib feeb. Hloov tuag mechanically txav ib tus neeg qhov khoob ntawm qhov chaw sib cais, haum rau qhov loj lossis sib sib zog nqus- rub qhov chaw uas tsis tuaj yeem nyob ntawm tus nqa khoom. Compound tuag ua ntau yam kev ua haujlwm nyob rau hauv ib qho kev mob stroke rau superior feature-mus rau-feature raug ntawm qhov chaw tiaj tus tab sis khiav qeeb qeeb. Kev xaiv hom zoo yog nyob ntawm qhov sib piv cov duab geometry, ntim txhua xyoo, thiab kev kam rau siab xav tau rau txhua tus tuag lub zog.
3. Dab tsi ua rau burrs ntawm cov hlau stamped thiab koj yuav kho lawv li cas?
Burring ntawm qhov chaw stamped feem ntau yog tshwm sim los ntawm kev hnav lossis tsoo cov npoo ntawm cov punch lossis tuag thaiv, lossis los ntawm cov punch ntau dhau -kom- tuag tshem tawm. Raws li cov npoo dull, burr qhov siab nce thiab cov shear band nqaim. Txoj hauv kev kho yog pib nrog kev txheeb xyuas qhov kev tshem tawm sib npaug ntawm cov khoom siv ua haujlwm - feem ntau 5-10% ntawm cov khoom tuab ntawm ib sab rau cov hlau me me, nruj dua rau stainless. Regrinding restores lub txiav ntug, tab sis yog hais tias clearance yog lub hauv paus ua rau, tshiab inserts nrog qhov ntev yog tsim nyog. Kev saib xyuas burr qhov siab tsis tu ncua thaum lub sijhawm ua haujlwm ua haujlwm tau txais qhov teeb meem ua ntej cov nqi seem nce.
4. Koj yuav xaiv cov cuab yeej hlau zoo li cas rau lub stamping tuag?
Cov cuab yeej steel xaiv nyob ntawm cov khoom siv ua haujlwm, ntim ntau lawm, thiab hom kev ua haujlwm txhua qhov chaw tuag ua haujlwm. D2 steel muaj kev hnav zoo heev rau ntev - khiav ntawm cov hlau me me. A2 muab qhov sib npaug ntawm cov tawv thiab tawv rau nruab nrab - ntim ua haujlwm. S7 tuav hnyav sib sau thiab poob siab loads. M2 khaws cov tawv tawv ntawm qhov kub thiab txias rau qhov nrawm nrawm, thiab O1 haum rau luv luv - khiav lossis cov cuab yeej qauv. Ntau qhov kev tuag siv ntau qib- cov hlau hnyav dua ntawm cov chaw txiav thiab cov qib tawv dua ntawm cov chaw tsim khoom- nrog rau cov txheej txheej zoo li TiN lossis TiCN kom ntev lub neej tuag.
5. Thaum twg kev nqis peev hauv stamping tuag tooling ua rau kev txiav txim siab nyiaj txiag ntau dua li laser txiav lossis CNC machining?
Stamping tuag tooling feem ntau dhau los ua tus nqi ntau dua - zoo dua laser txiav saum 3,000 txog 10,000 qhov chaw thiab kev lag luam ntau dua li CNC machining ntawm qhov qis dua rau daim ntawv - tsim cov duab geometry. Lub crossover point nyob ntawm ib feem complexity, cov khoom siv nqi, thiab kam rau ua yuav tsum tau. Stamping yog tus nqi ruaj khov siab uas txo qis sai li qhov ntim loj tuaj, thaum lwm txoj hauv kev muaj cov nqi qis dua tab sis siab dua rau - cov nqi ua haujlwm. Rau txhua xyoo ntim ntau tshaj 10,000-50,000 qhov chaw nrog cov qauv ruaj khov, stamping ze li ib txwm xa cov nqi qis tshaj rau ib feem ntawm - tus nqi. Kev sab laj rau tag nrho - tus tsim cov cuab yeej pabcuam zoo li YICHEN rau kev ntsuas qhov ua tau ua rau pab txheeb xyuas qhov tseeb ntawm qhov sib tsoo rau koj qhov project tshwj xeeb.


