


Dab tsi yog Stamping Tuag Hloov Qhov Chaw thiab Vim Li Cas Lawv Tseem Ceeb
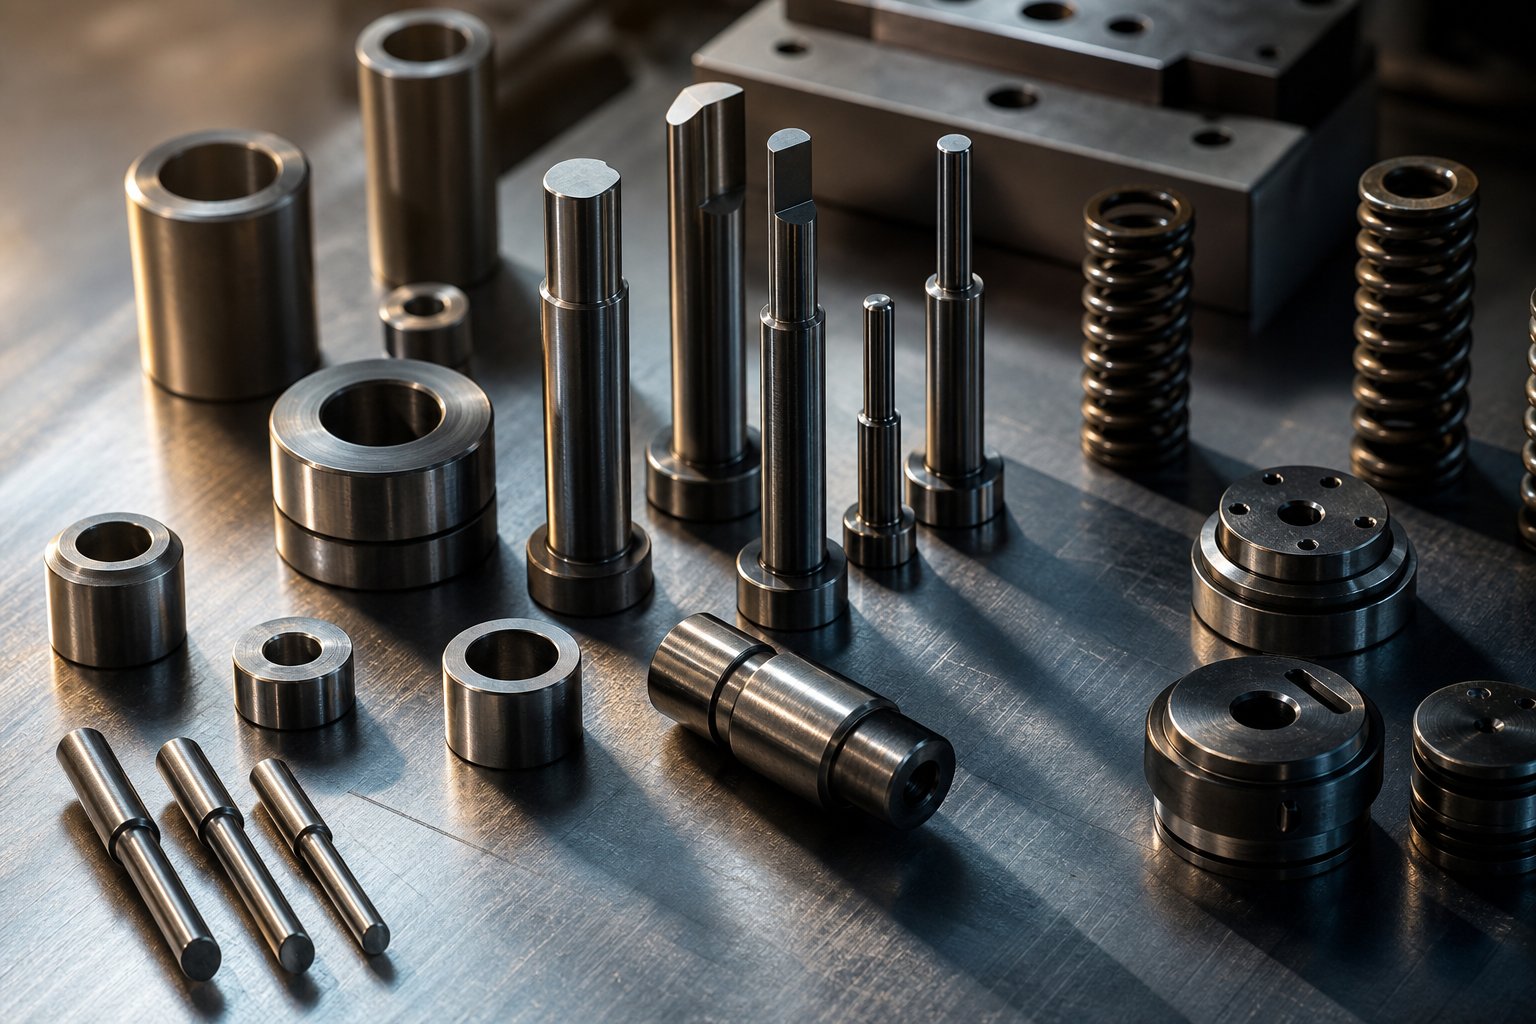
Stamping tuag hloov qhov chawyog ib tug neeg hnav cov khoom nyob rau hauv ib tug tuag los ua ke - punches, tuag nyees khawm, coj tus pins, bushings, springs, thiab stripper daim hlau - uas yuav tsum tau hloov raws sij hawm kom muaj ib feem zoo thiab ua kom ntau lawm khiav. Tsis zoo li cov khau tuag thiab cov qauv tsim uas tsim lub hauv paus ruaj khov ntawm cov cuab yeej, cov khoom siv no yog tsim los nqus cov kev ntxhov siab rov ua dua ntawm cov txheej txheem stamping thiab degrade dhau sijhawm.
Phau ntawv qhia no txuas rau qhov sib txawv ntawm cov kev kawm tuag dav dav thiab cov khoom catalogs. Koj yuav kawm paub nyeem cov tsos mob hnav, kuaj xyuas cov khoom tsis ua haujlwm, qhia cov kev hloov pauv kom raug, thiab muab lawv nrog kev ntseeg siab.
Txhais Stamping Die Replacement Parts
Dab tsi cais qhov hloov pauv los ntawm cov txheej txheem tuag? Nws los rau lub neej kev pab cuam. Cov yam ntxwv ntawm cov khoom - sab sauv thiab qis tuag khau, bolster daim hlau, thiab cov txheej txheem tuag - yog tsim los ua kom tag nrho lub neej ntawm cov cuab yeej. Lawv tsis tshua xav tau kev hloov pauv tshwj tsis yog muaj kev puas tsuaj loj tshwm sim. Hloov cov khoom, ntawm qhov tod tes, yog cov khoom ua haujlwm uas ncaj qha hu rau cov khoom siv sawb lossis tswj cov rog hauv lub rooj sib txoos. Xav txog cov punches, tuag nyees khawm, springs, retainers, thiab coj bushings - Cheebtsam raug rov qab cuam tshuam, kev sib txhuam, thiab qaug zog txhua stroke ntawm xovxwm.
Cov khoom hloov pauv yog cov khoom siv hluav taws xob tsim los hnav kom cov khau tuag thiab cov khoom siv tsis tau.
Yog vim li cas ib tug Systematic Replacement Approach Matters
Thaum tuag qhov chaw xav tau kev hloov pauv thiab qhov kev hloov pauv tshwm sim tshwm sim - tom qab lub punch so ib nrab -khiav lossis bushing seizes - tus nqi nce nrawm. Ib qho kev txwv tsis tau npaj tseg tsis yog txhais tau tias ib qho tshiab. Nws txhais tau hais tias lub sij hawm tsis siv neeg nias, teeb tsa lub zog rub thiab rov pib dua qhov tuag, cov khoom seem ntawm cov khoom tsis raug tsim ua ntej qhov tsis ua haujlwm raug ntes, thiab qhov zoo- lab xuaj moos kom rov ua dua - siv tau cov txheej txheem. Raws liMetalForming Magazine, kev tu tsis tu ncua tuaj yeem raug nqi plaub zaug ntau dua li kev npaj kho thaum koj ua rau poob ntau lawm, nyiaj siv ua haujlwm, thiab kev ua haujlwm qis.
Ib tug systematic mus kom ze hloov qhov sib npaug. Los ntawm kev nkag siab txog qhov twg stamping tuag hnav cov khoom ua kom tsis zoo thiab taug qab lawv cov xwm txheej tiv thaiv kev suav, koj hloov qhov chaw ntawm koj lub sijhawm - tsis yog xovxwm.
Common Stamping Die Wear Parts los ntawm Kev Ua Haujlwm
Txhua lub rooj sib txoos tuag muaj kaum ob ntawm tus kheej cov khoom, tab sis tsis yog txhua tus ntawm lawv hnav ntawm tib tus nqi lossis rau tib lub laj thawj. Kev npaj lawv los ntawm kev ua haujlwm - lawv lub luag haujlwm dab tsi thaum lub sij hawm stamping lub voj voog - muab cov pab pawg saib xyuas txoj hauv kev nrawm dua los txheeb xyuas qhov twg yog qhov tsis zoo thiab vim li cas. Cov pawg hauv qab no npog tag nrho cov peev txheej ntawm cov khoom siv stamping tuag qhov chaw los ntawm kev ua haujlwm, los ntawm kev txiav cov npoo uas txiav cov khoom mus rau cov kabmob uas nqus cov khoom sab nraud.
Txiav thiab Piercing Cheebtsam
Cov no yog cov workhorses ntawm tej blanking los yognce tuag. Lawv ua kev sib cuag ncaj qha nrog cov khoom siv sawb txhua qhov mob stroke, uas txhais tau hais tias lawv muaj kev ntxhov siab ntau tshaj plaws hauv cheeb tsam thiab qhov hnav ceev tshaj plaws hauv kev sib dhos.
- Punches- Cov cuab yeej hardened steel pins lossis zoo li tus profiles uas nkag mus rau hauv cov khoom siv sawb los tsim qhov, qhov, lossis cov yam ntxwv. Lawv nqus tag nrho shear quab yuam ntawm txhua qhov ntaus thiab yog cov feem ntau hloov cov khoom hauv feem ntau tuag.
- Tuag khawm- Cov mating qhib uas tau txais cov punch. Kev tshem tawm kom raug ntawm punch thiab tuag khawm txiav txim siab ntug zoo. Stamping tuag punch thiab tuag khawm hloov yog feem ntau ua raws li qhov sib txuam teeb tsa los kho kom raug tshem tawm.
- Cov kws tsav dav hlau- Precision pins uas nkag mus rau hauv qhov pierced yav tas los rau npe rau lub strip ntawm txoj hauj lwm meej ua ntej qhov chaw nres tsheb tom ntej yuav raug txiav. Lawv tiv taus cov zog rov ua dua thiab cov hlua khi, ua rau lawv muaj kev cuam tshuam rau kev hnav thiab khoov.
- Txiav steels- Contoured txiav ntug siv nyob rau hauv trimming ua hauj lwm ntawm tsim qhov chaw. Lawv complex profiles ua regrinding muaj feem ntau dua li yooj yim punch resharpening.
Thaum twg cov khoom txiav dulls lossis chips, koj yuav pom qhov siab burr nce ntawm qhov chaw stamped - ib qho ntawm qhov pom pom zoo tshaj plaws uas qhov kev hloov pauv tau los ze.
Kev taw qhia thiab kev sib koom ua ke
Xav txog kev khiav ib tug zuj zus tuag qhov twg lub sab sauv thiab sab halves drift txawm 0.001 nyob rau hauv. tawm ntawm kev sib raug zoo. Tam sim ntawd, txhua qhov punch - mus rau - khawm tshem tawm hloov, burrs tshwm rau ntawm ib sab, thiab lub cuab yeej poob qis heev. Kev taw qhia cov khoom tiv thaiv qhov xwm txheej ntawd.
- Guide pins (cov lus qhia)- Precision- hauv av cylindrical pins, feem ntau hardened rau 60+ HRC, uas nrhiav cov khau saum toj thiab qis qis kom tag nrho cov khoom sib txuas txuas kom raug. Raws liTus Fabricatorsau ntawv, phau ntawv qhia pins yog hauv av rau hauv 0.0001 in. thiab muaj nyob rau hauv kev sib txhuam-cov kabmob lossis pob-cov kabmob sib txawv.
- Qhia bushings- Qhov tseeb- lub tsho hauv av uas tau txais cov lus qhia pins. Pob- bearing bushings muaj ib lub pob tawb aluminium, thaum kev sib txhuam bushings feem ntau lined nrog txhuas-bronze thiab graphite plugs kom txo tau hnav.
- Heel blocks- Steel blocks mounted rau sab sauv thiab sab khau uas nqus cov lateral quab yuam. Lawv ntxiv cov lus qhia pins thaum stamping kev ua haujlwm tsim ib qho loj heev - kev taw qhia sab thrust.
- Cov tuav tuav- Khaws cov hlua uas tuav cov hlua khi, xuas nrig ntaus, lossis cov seem tuag nyob rau hauv txoj hauj lwm. Lawv tiv thaiv kev txav mus los ntawm cov khoom ua haujlwm nyob rau hauv kev thauj khoom.
Kev taw qhia tus pin thiab bushing hloov rau cov tuag feem ntau tshwm sim los ntawm kev ntsuas kev ua si ntawm qhov chaw mating - ib qho xwm txheej uas tshwm sim raws li cov qauv burr tsis sib haum lossis kev nce qib tsis raug sau npe thoob plaws chaw nres tsheb.
Stripping thiab cov khoom tswj cov khoom siv
Tom qab lub punch shear los ntawm lub sawb, ib yam dab tsi yuav tsum tau rub lub sawb tawm ntawm lub punch thiab khaws cov khoom tswj rau cov khoom noj tom ntej. Qhov ntawd yog txoj haujlwm ntawm stamping tuag stripper phaj Cheebtsam thiab lawv cov khoom siv sib txuas.
- Stripper daim hlau- Pav ca lossis contoured daim hlau uas nias rau ntawm cov khoom siv sawb thaum txiav thiab tom qab ntawd rub nws tawm ntawm cov punches thaum lub ram rov qab. Lawv kuj qhia cov punches ze rau qhov chaw txiav kom zoo dua qub.
- Lifters (tus pins)- Caij nplooj ntoos hlav- loaded pins lossis rails uas tsa lub strip tawm ntawm lub ntsej muag tuag ntawm strokes, tso cai rau nws mus rau qhov chaw nres tsheb tom ntej.
- Springs- Nitrogen gas springs, tuag springs (xim-coded los ntawm load rating), thiab coil springs uas muab stripping quab yuam, siab pad preload, thiab lifter rov qab. Lub caij nplooj ntoos hlav qaug zog yog maj mam, ua rau nws yooj yim kom nco txog thaum muaj teeb meem tswj cov sawb tshwm.
- Cov ntaub ntawv siab- Caij nplooj ntoos hlav-rov qab los yog hydraulically txhawb cov phaj uas clamp cov khoom thaum lub sij hawm kos duab los yog ua hauj lwm los tswj cov hlau ntws thiab tiv thaiv wrinkling.
Cov khoom no tsis tshua muaj kev puas tsuaj loj. Hloov chaw, lawv poob quab yuam nce zuj zus - cov sag sag, lifter pins hnav ntawm lub xub pwg nyom, thiab stripper daim hlau tsim concavity los ntawm kev cuam tshuam ntau zaus. Qhov tshwm sim yog hloov maj mam: misfeeds, strip lifting, los yog inconsistent ib feem ejection uas phem tshaj lub lis piam.
Hnav thiab Bearing Cheebtsam
Tsis yog txhua qhov hloov pauv tsis "active" ua haujlwm ntawm lub sawb. Qee qhov muaj nyob nkaus xwb los nqus kev sib txhuam thiab tiv thaiv cov khoom kim dua los ntawm kev degrading ntxov ntxov.
- Hnav daim hlau- Hardened steel daim hlau mounted rau hauv phau ntawv qhia blocks, pob taws thaiv, los yog nyob qhov twg ob qhov chaw tuag swb rau ib leeg. Lawv yog cov khoom fij tseg uas tsim los hloov cov khoom pheej yig dua tsis yog rov ua cov txheej txheem thaiv hauv qab.
- Gibs- Precision coj strips uas tswj kev sib dhos ntawm cov zawv zawg tuag seem (xws li, cam tsav tsheb thiab cam slides). Lawv them rau thermal expansion thiab nqus lateral thrust.
- Rov qab daim hlau- Cov phaj tawv tawv nyob tom qab xuas nrig ntaus lossis nruab nrab ntawm cov punch retainer thiab cov khau tuag kom faib cov quab yuam thiab tiv thaiv lub taub hau ntawm lub taub hau los ntawm kev nkag mus rau hauv cov khoom khau softer.
Cov khoom no pheej yig ib tus zuj zus, tab sis tsis quav ntsej lawv cascades rau hauv kev puas tsuaj kim heev - ib lub phaj rov qab hnav tso cai rau lub taub hau rau nceb, lub gib degraded cia lub cam swb drift, thiab mam li nco dheev koj tab tom hloov cov khoom uas yuav tsum tau ntev xyoo.
Quick-Reference Table: Die Component Failure Modes
Cov lus hauv qab no suav nrog txhua pawg pawg rau hauv kev siv scannable. Siv nws ua cov khoom siv tuag tsis ua haujlwm siv thaum tshawb xyuas cov cuab yeej lossis lub tsev hloov cov khoom muag.
| Lub Npe Lub Npe | Muaj nuj nqi | Yam khoom | Hom Tsis Ua Haujlwm |
|---|---|---|---|
| Punches | Pierce los yog dawb strip cov khoom | D2, M2, carbide |
|
| Tuag khawm | Tau txais punch, txhais txiav profile | D2, M2, carbide |
|
| Cov kws tsav dav hlau | Sau npe strip txoj hauj lwm ntawm chaw nres tsheb | M2, HSS, carbide -tipped |
|
| Qhia Pins | Muab cov khau rau saum thiab qis dua | Hardened cuab yeej steel (60+ HRC) |
|
| Qhia Bushings | Tau txais kev qhia pins, txo kev sib txhuam | Hardened steel, aluminium -bronze liner |
|
| Heel Blocks | Absorb lateral thrust rog | Tool steel nrog hardened hnav daim hlau |
|
| Daim Hlau Stripper | Tshem tawm cov khoom los ntawm cov punches, qhia cov punches | A2, D2 cuab yeej steel |
|
| Springs | Muab lub zog stripping, ncoo preload, lifter rov qab | Chrome-silicon, nitrogen gas |
|
| Lifters | Nqa sawb rau pub ua ntej | Cov cuab yeej steel, cov lus qhia hardened |
|
| Hnav daim phiaj | Sacrificial nto absorbing swb kev sib txhuam | Hardened cuab yeej steel, bronze |
|
| Daim phiaj thaub qab | Distribute punch cuam tshuam, tiv thaiv khau tuag | Cov cuab yeej Hardened (48-52 HRC) |
|
Txhua hom kev ua tsis tiav hauv lub rooj tsim cov tsos mob sib txawv ntawm cov xovxwm - burr hloov, hloov qhov loj me, lossis cov teeb meem tuav cov khoom. Paub txog cov tsos mob thiab taug qab lawv rov qab mus rau qhov kev tiv thaiv zoo yog qhov kev kuaj mob pib, thiab daim ntawv qhia los ntawm kev soj ntsuam hauv pem teb mus rau qhov tsis ua haujlwm tshwj xeeb yog qhov sib cais cov hluav taws kub nyhiab los ntawm kev npaj kho.
Stamping Die Troubleshooting los ntawm Symptom
Koj nyob nraum sawv ntawm xovxwm, thiab ib yam dab tsi tawm. Qhov chaw zoo li txawv dua li lawv tau ua lub lim tiam dhau los - tej zaum ib qho burr loj hlob ntawm ib ntug, los yog qhov chaw qhov chaw yog drifting tawm ntawm spec. Qhov kev sib tw yog tsis paub tias ib qho khoom siv hnav. Nws tab tom nrhiav seb qhov twg. Stamping tuag hnav cov cim qhia thiab cov tsos mob tsis tshua tshaj tawm lawv tus kheej nrog daim ntawv qhia meej. Lawv tshwm sim raws li qhov zoo sib txawv ntawm cov khoom tiav, thiab koj txoj haujlwm yog nyeem cov kev sib txawv ntawd rov qab mus rau qhov chaw.
Cov ntu hauv qab no teeb tsa cov kev ua tsis tau zoo qhia txog txoj hauv kev koj tau ntsib lawv - los ntawm qhov koj pom ntawm ntu lossis ntawm xovxwm - thiab qhia txhua tus tsos mob rau feem ntau yuav tsum tau hloov.
Burr Tsim thiab Edge Quality Degradation
Burr kev loj hlob yog ib qho kev ceeb toom ntxov tshaj plaws uas txiav cov khoom tau nce mus txog qhov kawg ntawm lub neej. Tab sis tsis yog tag nrho cov burrs taw tes rau tib lub hauv paus. Qhov chaw, qhov sib xws, thiab qhov siab ntawm qhov burr qhia koj qhov chaw saib.
- Uniform burr nce rau tag nrho cov nta- Cov ntsiab lus rau dav dav punch ntug dulling hla qhov tuag. Tag nrho cov txiav punches tau nce mus txog lawv qhov kev ua kom zoo lossis hloov lub sijhawm ib txhij, feem ntau vim tias lawv sib koom tib lub cuab yeej steel qib thiab tau ntsib kev sib npaug sib npaug.
- Burr ntawm ib sab ntawm ib qho feature nkaus xwb- Qhia qhov punch tsis sib xws-rau- tuag tshem tawm, feem ntau tshwm sim los ntawm kev coj tus pin hnav lossis kev ua si bushing uas tso cai rau cov tuag sab sauv hloov me ntsis. Lub nruj- sab clearance ua kom huv si; qhib sab kua muag thiab tawm ib burr.
- Intermittent burr uas tshwm thiab ploj mus- Feem ntau txuas rau lub caij nplooj ntoos hlav qaug zog hauv lub tshuab stripper. Raws li stripping quab yuam tsis muaj zog, lub strip tsis tuav ruaj khov thaum txiav, tso cai rau micro- txav uas ua rau qhov tsis zoo ntawm ntug.
- Slug rub nrog burr- Thaum cov slugs ua raws li lub ntsej muag lub ntsej muag thiab nqa rov qab mus rau hauv qhov tuag, lawv tsim cov burrs thib ob lossis cov cim pov thawj ntawm kev ntaus tom ntej. Cov xwm txheej no rov qab mus rau cov punch hnav nce lub nqus adhesion, tuag khawm ntug tawg, lossis tsis txaus slug tuav hauv qhov qhib tuag.
Burr tsim tshwm sim los ntawm kev tuag punch hnav feem ntau pib maj mam - ob peb txhiab ntawm ib nti - thiab nrawm dua ib zaug qhov txiav ntug hla dhau qhov tseem ceeb. Kev ntes nws thaum ntxov txhais tau hais tias ib qho yooj yim resharpening es tsis yog tag nrho cov punch hloov.
Dimensional Drift thiab Misalignment Symptoms
Thaum qhov chaw pib ua tsis tiav qhov kev kuaj xyuas, qhov kev xav yog feem ntau los liam qhov txiav geometry. Tab sis qhov loj me me los ntawm hnav cov ntawv qhia pins, cov neeg tsav tsheb tsis zoo, lossis cov bushings xoob yog ntau dua li qhov tseeb punch lossis khawm qhov hloov pauv. Nov yog yuav qhia li cas thaum cov khoom tuag xav tau hloov pauv raws li qhov ntsuas tau qhia.
- Qhov-rau- qhov qhov nrug qhov sib txawv nce ntxiv raws sijhawm- Cov ntsiab lus rau kev tsav tus pin taub hau hnav. Raws li tus tsav txoj kab uas hla shrinks los ntawm rov hais dua strip engagement, lub strip muaj kev ywj pheej ntau dua los hloov ntawm cov chaw nres tsheb, thiab feature - mus rau -feature nrug drift zuj zus.
- Tag nrho cov nta hloov mus rau hauv ib qho kev taw qhia- Pom zoo coj tus pin lossis bushing hnav tso cai rau lub siab tuag rau ib sab. Txhua qhov tshwj xeeb txiav los ntawm cov cuab yeej sab saud migrates ua ke nyob rau hauv tib txoj kev taw qhia txheeb ze rau lub sawb ntug.
- Progressive misregistration ua phem chaw nres tsheb - mus rau - chaw nres tsheb- Nyob rau hauv ib qho kev tuag zuj zus, tus qauv no qhia txog kev hnav khaub ncaws hnav. Txhua qhov chaw nres tsheb tus kws tsav tsheb ntxiv qhov yuam kev me me, thiab los ntawm qhov chaw nres tsheb zaum kawg, qhov kev sib txuam ntau dhau ntawm kev ua siab ntev. Hnav pilot nto feem ntau ua rau cumulative dimensional drift ntev ua ntej qhov tsis xws luag yuav pom tseeb.
- Tsim cov ces kaum inconsistent los yog variable- tuaj yeem tshwm sim los ntawm hnav pob taws los yog cam gibs uas tso cai rau cov hlau tsim kom tsis txhob muaj kev thauj khoom ntau dua li tuav txoj haujlwm. Qhov tsis sib xws feem ntau ua rau muaj kev kub ntxhov siab dua thaum lub zog muaj zog nce.
Qhov txawv ntawm qhov tseem ceeb: yog tias txhua yam hloov pauv ua ke sib xws, saib tuag- theem kev sib raug zoo (tus pins, bushings, pob taws). Yog tias cov yam ntxwv sib txawv ntawm ib leeg, saib ntawm qhov chaw nres tsheb - qib kev sau npe (pilots, locators, ib tus neeg ntxig qhov chaw).
Khoom siv tsis ua haujlwm
Cov teeb meem tswj cov kab nrib pleb xav tias txawv ntawm qhov tsis zoo - lawv cuam tshuam cov txheej txheem nws tus kheej tsis yog tsuas yog degrading ib feem qhov ntev. Misfeeds nres cov xovxwm. Sawb lifting puas tooling. Ejection failures jam tuag. Cov tsos mob no qhia ncaj qha rau cov stripping thiab cov khoom siv tswj cov khoom uas muaj nyob rau hauv seem dhau los.
- Sawb nqa ntawm cov chaw nres tsheb- Cov pins nqa tau poob qhov siab los ntawm lub xub pwg hnav, lossis cov lifter springs tau sagged hauv qab lub zog uas yuav tsum tau ua kom cov sawb huv si saum lub ntsej muag tuag. Cov sawb rubs rau ntawm qhov chaw tuag thiab yog misfeed los yog catches ntawm txoj kev steels.
- Misfeed lossis luv -feed tswb- Thaum lub feeder nce mus kom raug tab sis lub sawb tsis tuaj txog ntawm txoj hauj lwm zoo, cov neeg tsav tsheb hnav tsis muaj kev sib sib zog nqus txaus los xyuas qhov kev ua yuam kev, los yog stripper phaj hnav yog tso cai rau cov sawb kom buckle es tsis yog ua ntej. Lub siab ncoo degradation tuaj yeem txwv tsis pub txav txav los ntawm kev siv lub zog clamping tsis sib xws.
- Cov khoom tsis ejecting huv si los ntawm qhov tuag- Tshem tawm lub caij nplooj ntoos hlav qaug zog, lifter tus pin khi los ntawm cov khoom khib nyiab, los yog hnav ejector tus pin cov lus qhia uas tsis tiv tauj qhov sib npaug. Nyob rau hauv kev vam meej tuag tsim cov khoom me me, txawm tias me me ejection inconsistency tuaj yeem ua rau cov khoom hauv cov kab noj hniav tuag thiab tsim kev puas tsuaj.
- Sawb vibration los yog audible flutter ntawm ceev- Stripper phaj hnav tsim lub siab tsis sib xws, los yog cov khoom siv hluav taws xob tsis zoo (floating pins, guide rails) uas tsis ua kom cov khoom ruaj khov thaum lub sij hawm noj ceev ceev.
Yuav Ua Li Cas Xovxwm Parameters Accelerate Cov Qauv no
Txhua cov tsos mob uas tau teev tseg saum toj no muaj lub sijhawm teem sijhawm - thiab lub sijhawm ncua sij hawm luv luv lossis ntev raws li ob txoj haujlwm xovxwm sib txawv: tonnage thiab stroke rate. Cov xovxwm ntau dua tonnage nce lub zog siab tshaj plaws ntawm txhua qhov txiav thiab tsim cov khoom hauv ib lub voj voog. Khiav ntawm qhov kawg ntawm qhov kawg ntawm qhov ntsuas tonnage compresses lub neej kev pabcuam ntawm punches, tuag nyees khawm, thiab tshwj xeeb tshaj yog cov springs, uas qaug zog sai dua nyob rau hauv preloads ntau dua.
Stroke rate compounds cov nyhuv txawv. High-kev ceev ntau lawm ua kom muaj cua sov ntau dua los ntawm kev sib txhuam, txo cov roj lubrication zaj duab xis tuab, thiab ua rau kom muaj zog thauj khoom ntawm cov txheej txheem qhia. Kev tuag khiav ntawm 400 strokes ib feeb yuav hnav cov lus qhia bushings thiab cov lus qhia tsav tsheb ntsuas nrawm dua li qub tuag ntawm 200 SPM - tsis yog vim ob npaug ntawm hits, tab sis vim tias txhua tus neeg mob stroke nqa ntau zog inertial thiab tsawg dua lub sij hawm rov qab rau lubricant replenishment.
Taug qab ob qhov tsis sib xws nrog rau kev suav suav ua rau koj pom qhov tseeb dua ntawm cov khoom siv tiag tiag dua li kev suav ib leeg. Ob tug tuag ntawm 500,000 hits tuaj yeem nyob rau hauv qhov sib txawv heev yog tias ib tus khiav ntawm 60 SPM hauv cov hlau me me thiab lwm qhov khiav ntawm 350 SPM hauv stainless.
Yuav Ua Li Cas Txheeb Xyuas Stamping Tuag Cheeb Tsam Tsis Ua Haujlwm Thaum Muaj Cov tsos mob ntau dhau
Cov tsos mob tsis tshua tshwm sim ib zaug. Koj rub ib tug tuag rau kev soj ntsuam thiab pom burrs loj hlob ntawm chaw nres tsheb peb, ib tug seem drift ntawm chaw nres tsheb xya, thiab intermittent misfeed tswb nyob rau hauv tag nrho cov khiav. Peb cov tsos mob, muaj peev xwm rau 6 lossis ntau dua cov neeg sib tw. Hloov txhua yam yog kim thiab tsis tsim nyog. Hloov qhov tsis ncaj ncees lawm thawj zaug nkim sij hawm thiab tawm qhov teeb meem tiag tiag untouched. Qhov koj xav tau yog ib txoj hauv kev los cais qhov tsis ua haujlwm tiag tiag - qhov kev soj ntsuam zoo zuj zus uas ua rau thaj chaw zoo.
Kev Tshawb Fawb Kev Tshawb Fawb Txog Kev Txhim Kho Kev Tuag
Thaum ntau lub chaw nres tsheb qhia teeb meem ib txhij, tiv thaiv qhov kev xav kom pib nrog cov tsos mob pom zoo tshaj plaws. Hloov chaw, ua haujlwm dhau los ntawm kev tuag nyob rau hauv ib qho kev sib txuas lus uas tshem tawm cov hauv paus ntsiab lus ua ntej tshawb xyuas chaw nres tsheb - cov khoom tshwj xeeb.
- Txheeb xyuas qhov tuag- theem sib dhos ua ntej.Ntsuas phau ntawv qhia tus pin-rau- bushing clearance nrog lub dial indicator. Yog tias kev ua si dhau qhov kev qhia tshwj xeeb (feem ntau ntau dua 0.0005 in. tshaj nominal), txhua qhov chaw nres tsheb tuag raug cuam tshuam. Qhov kev tshawb pom no tuaj yeem piav qhia burrs, qhov dav dav, thiab tsis sib haum ua ib zaug.
- Tshawb xyuas daim ntawv sau npe ntawm thawj qhov chaw tsav tsheb.Txheeb xyuas tus pin txoj kab uas hla thiab kev sib koom ua ke qhov tob. Yog tias cov neeg tsav dav hlau tsis loj, tag nrho cov nta nram qab yuav pom qhov ua yuam kev nyob rau hauv qhov chaw - zoo li ntau qhov chaw nres tsheb tsis ua haujlwm yog ib qho ua rau propagating rau pem hauv ntej.
- cais cov chaw nres tsheb ib leeg los ntawm qhov chaw muaj tus mob.Tsuas yog tom qab lees paub qhov tuag- theem kev sib dhos thiab kev sau npe strips nyob rau hauv spec yog tias koj yuav tshuaj xyuas qhov chaw nres tsheb - tshwj xeeb txiav cov khoom, daim hlau, lossis strippers.
- Xyuas lub caij nplooj ntoos hlav quab yuam thiab lifter heights.Ntsuas ntev ntev ntawm tag nrho cov stripper thiab lub siab pad springs tiv thaiv cov ntaub ntawv tu cov tuag. Txheeb xyuas tus pin qhov siab nrog qhov tob micrometer. Kev quab yuam degradation yog cumulative thiab feem ntau cuam tshuam rau ntau lub chaw nres tsheb ib txhij yam tsis muaj qhov pom tseeb ib zaug -point tsis ua hauj lwm.
- Cov ntaub ntawv tshawb pom tiv thaiv qhov tuag tu log.Sau qhov ntsuas qhov tseem ceeb, tsis yog kev ntsuas dhau / poob. Cov kev ntsuas no dhau los ua lub hauv paus rau lub sijhawm tshuaj xyuas tom ntej.
Hloov cov tsos mob- nyob ib puag ncig yam tsis tau lees paub qhov laj thawj ua rau rov ua tsis tiav - thiab rov ua lub sijhawm poob. Nco ntsoov xyuas kom meej tias cov khoom uas koj hloov tau ua qhov tsis xws luag uas koj tau kho.
Siv cov ntaub ntawv ntau lawm kom paub meej txog kev kuaj xyuas cov khoom
Kev tshuaj xyuas lub cev qhia koj tias hnav dab tsi. Cov ntaub ntawv ntau lawm qhia rau koj thaum nws pib hnav thiab sai npaum li cas nws nce qib - cov ntsiab lus koj xav tau kom paub meej txog kev kuaj mob thiab sijhawm hloov kom raug.
Hit counters yog qhov pib. Txhua tus neeg tuag yuav tsum muaj cov khoom siv hluav taws xob sib txuas thiab lub txee lub sijhawm uas rov pib dua ntawm txhua qhov kev saib xyuas. Los ntawm kev sib piv tam sim no suav nrog qhov kev hloov pauv dhau los lossis rov kho dua tshiab rau txhua qhov, koj tuaj yeem txheeb xyuas tam sim ntawd qhov twg tau tshaj lawv lub neej kev pab cuam thiab qhov twg tseem muaj cov seem seem.
SPC cov ntaub ntawv ntxiv txheej txheej thib ob. Thaum tus txheej txheem tus cwj pwm - hais tias, qhov tseem ceeb ntawm txoj kab uas hla - pib trending mus rau kev tswj kev txwv thaum tseem nyob rau hauv specification, tus qauv drift qhia ib tug tivthaiv tsis ua hauj lwm ua ntej seem yuav tshwm sim. Raws li cov txheej txheem kev tswj xyuas cov txheej txheem txheeb xyuas tau tsim, cov txheej txheem txav "tawm ntawm kev tswj" ntawm daim ntawv tswj feem ntau tseem tsim cov khoom siv tau tab sis qhia tiaskev tiv thaiv yuav tsum tau ua ua ntej ntau lawm faults ua raws. Taug qab tus nqi ntawm drift, tsis yog qhov seem dhau los lossis ua tsis tiav, muab sijhawm rau koj los teem sijhawm hloov pauv thaum lub qhov rais npaj.
Scrap nrhiav cov ntaub ntawv ua tiav daim duab. Qhov tshwm sim tam sim ntawd nyob rau hauv seem ntawm ib qho chaw nres tsheb, sib cuam tshuam nrog kev sib tsoo ntawm qhov tseem ceeb, lees paub qhov kev kuaj mob. Ib qho me me seem nce ntxiv mus thoob plaws ntau lub chaw nres tsheb feem ntau yuav ua rau muaj kev tuag- theem teeb meem sib dhos lossis lub caij nplooj ntoos hlav qaug zog.
Critical vs Non{0}}Critical Part Triage
Cov nyiaj txiag thiab lub sijhawm txwv tsis pub muaj tiag. Thaum kev tshuaj xyuas qhia txog ntau yam uas xav tau kev saib xyuas ib txhij, qhov kev hloov pauv qhov tseem ceeb ntawm qhov kev txiav txim siab seb qhov twg tau hloov tam sim no piv rau dab tsi tuaj yeem tos kom txog thaum lub qhov rais kho qhov rais tom ntej.
| Qib ua ntej | Qhov xwm txheej | Kev ua |
|---|---|---|
| Hloov tam sim ntawd | Cheebtsam yog tsim cov khoom seem lossis kev pheej hmoo cascading kev puas tsuaj rau cov cuab yeej uas nyob ib sab (piv txwv li, ib qho xuas nrig ntaus uas tuaj yeem ua rau lub pob tuag) | Kev txiav txim thiab nruab ua ntej kev tsim khoom tom ntej |
| Hloov ntawm qhov rais tom ntej PM | Cheebtsam qhia tau hais tias ntsuas kev coj mus rau qhov txwv tab sis tseem tsim cov khoom sib haum (xws li, qhia bushing nrog 0.0003 in. ntxiv clearance) | Theem qhov hloov pauv, teem caij nruab ntawm qhov chaw nres tsheb tom ntej |
| Saib xyuas thiab txheeb xyuas dua | Cheebtsam qhia txog kev coj khaub ncaws thaum ntxov tab sis cov ntaub ntawv tsim tawm tau lees paub cov khoom lag luam ruaj khov (piv txwv li, springs ntawm 90% ntawm qhov ntsuas pub dawb ntev uas tsis muaj teeb meem tswj kev sawb) | Sau qhov ntsuas tam sim no, teeb tsa lub ntsuas ntaus suav, rov ntsuas dua ntawm kev tshuaj ntsuam tom ntej |
Cov lus nug tseem ceeb rau triage: puas yog cov khoom siv tam sim no yuav ua rau qee yam kim dua? Lub phaj rov qab hnav uas tau pib indent raug nqi ob peb duas las los hloov - tab sis yog tias sab laug, nws cia lub taub hau nceb, thiab mam li nco dheev koj tab tom hloov ob lub nraub qaum phaj thiab tag nrho cov punches. Ua ntej hloov pauv uas tiv thaiv ntau dua - cov khoom muaj nqis los ntawm kev puas tsuaj thib ob.
Tuag txij nkawm nrhiav tshuab pab txhawb cov kev txiav txim siab los ntawm kev kaw tsis yog qhov hloov pauv, tab sis qhov xwm txheej twg yog qhov raug tshem tawm. Nyob rau tib lub sijhawm, cov ntaub ntawv no tsim cov khoom sib txuas- cov kab ke ib puag ncig tshwj xeeb uas qhia rau koj seb puas yog ib qho punch hauv ib qho chaw nres tsheb tsis tu ncua 800,000 hits lossis 1.2 lab - cov ntaub ntawv uas hloov pauv los ntawm kev kwv yees rau hauv kev kwv yees.
Nrog rau kev kuaj pom tseeb thiab daim ntawv teev npe hloov pauv tseem ceeb hauv tes, qhov kev txiav txim tom ntej yog xaiv cov khoom siv - xaiv cov cuab yeej steel qib, hardness, thiab specification kom phim lossis tshaj qhov kev pab cuam lub neej ntawm cov khoom qub.
Cov cuab yeej Steel Qib thiab Hardness Specifications rau Stamping Die Parts
Paub qhov twg los hloov yog ib nrab ntawm txoj haujlwm. Kev qhia qhov tsis ncaj ncees lawm qib lossis hardness rau qhov kev hloov pauv hloov qhov kev npaj tu ncua mus rau qhov ua tsis tiav. Kev hloov punch machined kom zoo meej geometry tab sis cua sov- kho rau qhov tsis ncaj ncees lawm hardness yuav nti hauv hnub. Lub pob tuag ua los ntawm qib kev lag luam thaum daim ntawv thov xav tau tus hwm hnav tsis kam yuav tawm mus thiab pib tsim cov burrs ntev ua ntej lub sijhawm xav tau.
Kev xaiv cov khoom siv rau stamping tuag hloov qhov yuav tsum tau sib piv peb qhov sib txawv ib txhij: cov khoom siv ua haujlwm raug stamped, qhov ntim ntau lawm yuav tsum muaj sia nyob, thiab qhov tseem ceeb hnav mechanism ua rau cov khoom tshwj xeeb. Tau txais tag nrho peb txoj cai, thiab koj tuaj yeem tshaj OEM kev pabcuam lub neej. Nco ib tug, thiab koj tab tom rub tus tuag dua ua ntej lub sijhawm.
Cov cuab yeej Steel Qib rau Hloov Punches thiab Tuag Khawm
Tsib tsev neeg cov ntaub ntawv npog feem ntau ntawm kev hloov cov khoom txiav. Txhua tus nyob hauv ib qho tshwj xeeb uas txhais los ntawm nws qhov sib npaug ntawm hardness, toughness, thiab hnav tsis kam.
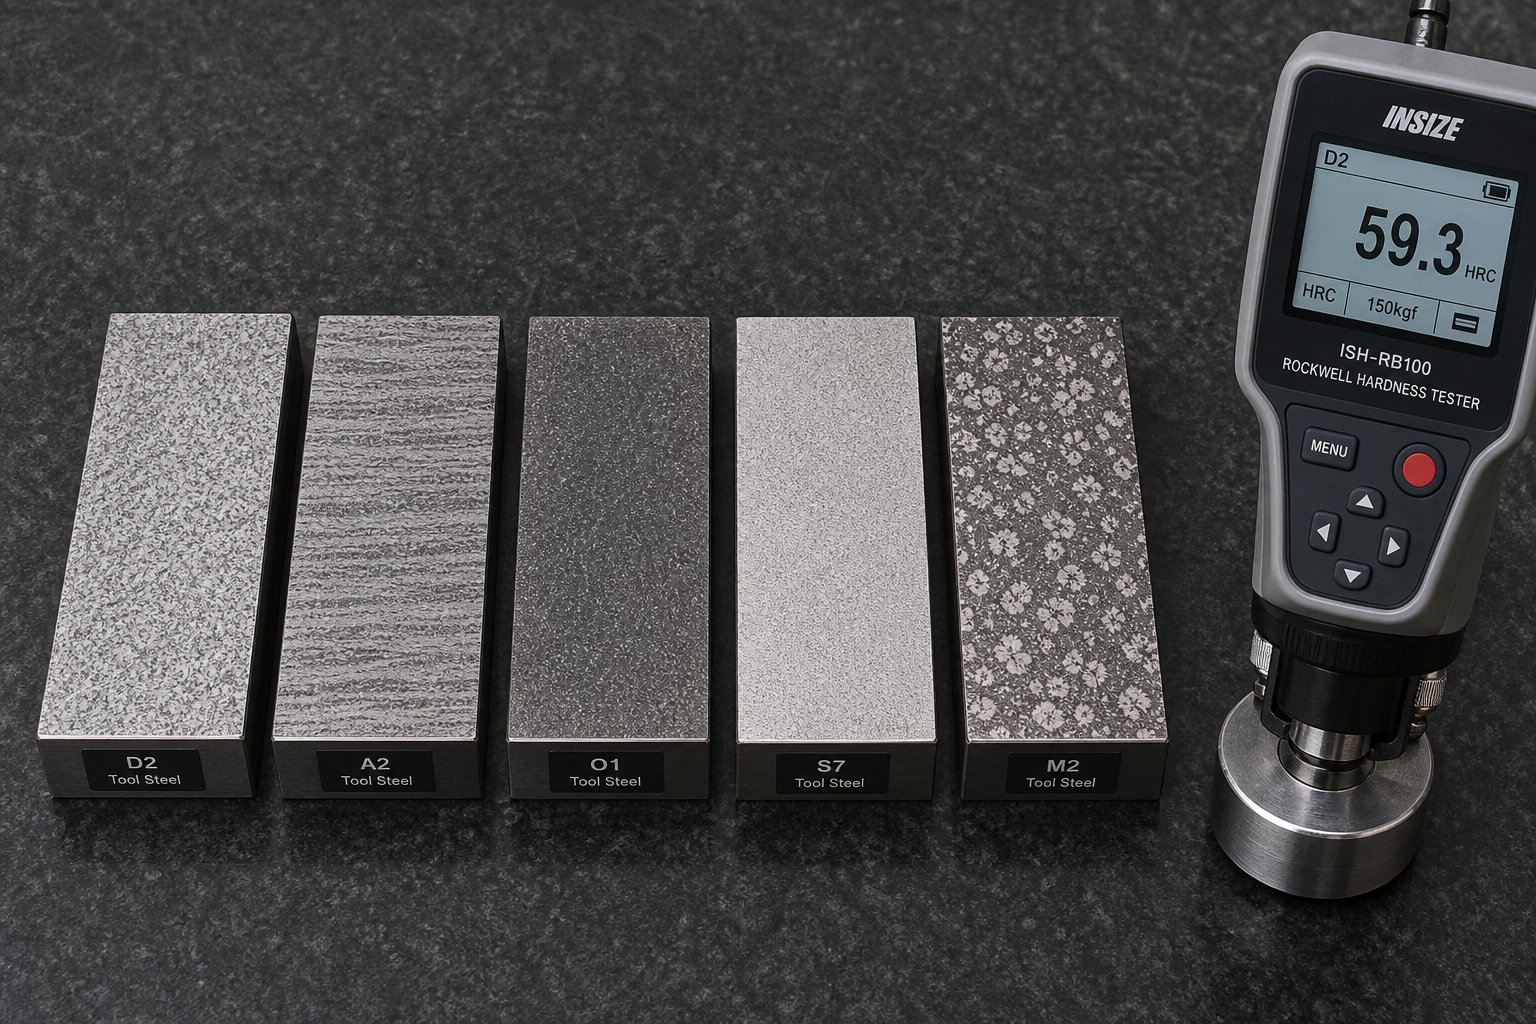
- A2 (cua-hnyav)- General -Lub hom phiaj hauv paus. A2 muaj qhov zoo toughness thiab txaus hnav tsis kam rau luv luv - mus rau - nruab nrab ntau lawm khiav hauv cov hlau me me. Nws zam me ntsis misalignment zoo dua cov qib nyuaj vim tias nws cov microstructure absorbs cuam tshuam yam tsis muaj kev puas tsuaj loj. Hardened rau 58-60 HRC, nws tuav cov ntim nruab nrab tab sis hnav kuj ceev ntawm cov ntaub ntawv abrasive.
- D2 (siab-carbon, siab-chromium))- Lub workhorse ntawm siab - ntim txiav ua haujlwm. D2 muaj kwv yees li 12% chromium thiab cov ntaub ntawv loj chromium carbides uas tiv taus abrasive hnav zoo dua li A2. Ib txwm hardness zaum ntawm 58-62 HRC. Kev lag luam tawm yog txo qis - D2's blocky carbide qauv ua rau nws yooj yim rau chipping thiab spalling nyob rau hauv hnyav vibration los yog lateral loading.
- M2 (siab-ceev steel)- Thaum tshav kub kub los ntawm siab -kev ua haujlwm ceev ua rau muaj kev ncaj ncees ntawm ntug, M2 tuav nws cov tawv tawv ntawm qhov kub siab tshaj D2 lossis A2. Nws qhov zoo dua, sib npaug sib npaug carbides tuav lub snap- los ntawm kev poob siab ntawm qhov hnyav hnyav thaum tuav tuav ruaj khov. Nws yog qhov kev hloov kho dua tshiab rau cov neeg tuag uas tau khiav ntawm cov kab mob stroke siab.
- S7 (poob siab -resistant)- Qhov kev xaiv nyuaj tshaj plaws nyob rau hauv cov cuab yeej steel tsev neeg, ua kom zoo rau kev cuam tshuam kev thauj khoom ntau dua li kev ua haujlwm tsis huv. S7 hardened rau 54-56 HRC excels nyob rau hauv daim ntawv thov uas muaj cov ntaub ntawv tuab, hnyav notching, los yog kev khiav hauj lwm qhov twg cov punch muaj ib tug tseem ceeb rau sab quab yuam. Nws yuav tsis tuav ib ntug ntev li D2, tab sis nws yuav tsis snap nyob rau hauv poob siab ib yam.
- Tungsten carbide- Thaum tsis muaj dab tsi ntxiv nyob hauv daim ntawv thov. Carbide muaj qhov hnyav hnyav (feem ntau yog 88-92 HRA) thiab hnav tsis kam ntsuas hauv ntau lab hits ntawm cov ntaub ntawv abrasive xws li stainless hlau lossis silicon hluav taws xob hlau. Tus nqi ntau dua thiab cov khoom siv yog nkig - ib qho misalignment lossis lateral deflection yuav muaj kev puas tsuaj puas tsuaj ntau dua li maj mam hnav.
Qhov kev txiav txim siab D2 vs M2 rau kev tuag hloov punches los rau cov lus nug ncaj nraim: yog qhov tseem ceeb tsis ua haujlwm hom ntug hnav los ntawm kev puas tsuaj, lossis ntug chipping los ntawm kev cuam tshuam thiab cua sov? D2 yeej ntawm kev puas tsuaj tsis huv. M2 yeej ntawm kev poob siab kam rau ua thiab thermal stability ntawm ceev.
Rau qhov tshwj xeeb hardness rau cov khoom siv tuag, cov khoom txiav feem ntau ua haujlwm nyob rau hauv 58-62 HRC ntau yam kom muaj cov npoo ntse nyob rau hauv rov ua dua shear loading. Cov qauv hnav cov khoom - cov phaj rov qab, hnav daim hlau, pob taws thaiv qhov ntxig - khiav qis dua, feem ntau yog 48-52 HRC, qhov uas muaj zog toughness ntau dua qhov siab tshaj qhov tawv tawv. Raws li kev tshawb fawb metallurgical los ntawmGeorge Vander VoortKev lees paub, steels siv rau cov cuab yeej thiab tuag feem ntau yog siv ntawm 58 txog 68 HRC, thiab kev sib npaug ntawm qhov tawv thiab tawv yog qhov tseem ceeb kom tsis txhob ua tsis tiav ntxov.
Yuav ua li cas Workpiece Khoom thiab ntim cuam tshuam rau qib xaiv
Koj yuav tsis qhia txog qhov hloov pauv tib yam rau qhov tuag khiav 50,000 hits ib xyoos twg hauv 20- ntsuas txias-dov hlau raws li ib qho khiav 5 lab hits ib xyoos hauv 0.060 hauv stainless. Cov khoom siv ntawm cov khoom ua haujlwm thiab tag nrho cov khoom xav tau ob qho tib si tsav kev xaiv qib raug.
Khoom thickness thiab tensile zogtxiav txim siab qhov quab yuam txhua feem absorbs ib stroke. Cov ntaub ntawv tuab dua ntawm lub zog tensile ntau dua txhais tau tias ntau dua shear quab yuam ntawm cov ntug txiav thiab ntau dua stripping quab yuam ntawm lub punch sidewall. Ib qho kev hloov punch rau 0.125 nyob rau hauv. HSLA steel ntawm 80 ksi tensile xav tau ntau toughness ntau tshaj ib tug txiav 0.030 nyob rau hauv. me steel ntawm 45 ksi - txawm tias cov geometry zoo tib yam. Hauv siab- daim ntawv thov muaj zog, S7 lossis M2 feem ntau ua haujlwm zoo dua D2 vim tias qhov kev poob siab tshaj qhov D2's brittle carbide network tuaj yeem zam tau.
Kev ntim khoom txhua xyootxhais tau tias muaj pes tsawg lub voj voog uas hloov ib feem yuav tsum muaj sia nyob ua ntej kev hloov pauv tom ntej. Rau qis- ntim cov cuab yeej (tsawg dua 100,000 hits ib xyoos), A2 muab lub neej txaus ntawm tus nqi qis tshaj. Nruab nrab- daim ntawv thov ntim (100,000 txog 1 lab hits) yog cov npe ntawm D2 thiab M2, qhov uas lawv cov kev hnav zoo tshaj plaws ua rau tus nqi hwm. Siab - ntim ntau tshaj 1 lab txhua xyoo hits - tshwj xeeb tshaj yog nyob rau hauv cov ntaub ntawv abrasive - yog qhov uas carbide vs cov cuab yeej steel rau stamping tuag dhau los ua kev sib piv nyiaj txiag tiag. Carbide raug nqi peb mus rau tsib npaug ntau dua rau ib feem tab sis tuaj yeem xa kaum lossis ntau dua lub sijhawm ua haujlwm, ua rau nws pheej yig dua rau -ntaus hauv cov ntawv thov.
Workpiece cov ntaub ntawv adhesivenessyog ib qho tseem ceeb uas yooj yim rau kev saib xyuas. Cov ntaub ntawv mos, gummy zoo li txhuas thiab tooj liab alloys tsis hnav cov cuab yeej los ntawm kev puas tsuaj - lawvtxias -weld mus rau qhov punch nto los ntawm cov nplaum hnav (galling). Hauv cov ntawv thov no, qhov siab tshaj plaws hardness ib leeg tsis daws qhov teeb meem. Lub polished nto tiav thiab cov txheej txheem tsim nyog ntau dua li kev kho dua tshiab ntawm D2 rau carbide.
Kev kho cua sov yuav tsum tau hloov cov khoom siv
Ib qho kev hloov khoom siv los kho qhov ntev los ntawm cov cuab yeej steel qib yuav tseem ua tsis tau ntxov ntxov yog tias kev kho cua sov tsis ua kom raug. Raws li tau sau tseg hauv cov ntaub ntawv tshawb xyuas tsis ua haujlwm, qhov tsis raug cua sov- cov txheej txheem kho yog ib qho loj tshaj plaws ntawm cov cuab yeej thiab tuag ua tsis tiav - txawm tias thaum ua haujlwm tom ntej lossis hauv kev pabcuam. Txhua qib muaj qhov nqaim pom zoo austenitizing kub, quench method, thiab tempering raws tu qauv. Deviating los ntawm cov kev txwv no hloov cov microstructure nyob rau hauv txoj kev uas cuam tshuam txawm hardness los yog toughness.
Los ntawm -hardening vs. case-hardening:Kev txiav cov khoom ( punches, tuag nyees khawm, trim steels) yuav tsum tau los ntawm -hardening - uniform hardness ntawm nto mus rau core. Qhov no ua kom ntseeg tau tias vim tias cov khoom siv rov ua dua tshiab los yog raws li cov khoom siv ntog tawm, cov khoom siv sab nrauv khaws cia tib lub peev xwm txiav. Cov ntaub ntawv- hardening, uas tsim ib lub plhaub tawv tawv dua ib tug softer core, siv rau cov khoom xws li coj tus pins thiab bushings qhov chaw hnav tsis kam tseem ceeb tab sis cov tub ntxhais xav tau hardness los tiv thaiv bending loads.
Thaum cov khoom hloov pauv tau dhau los ntawm - hardened tab sis qhia tsuas yog qhov nyuaj ntawm qhov tsis tau txhais cov ntsiab lus hardness, koj yuav muaj feem tau txais ib feem uas tsis tiav hardened - nyuaj rau sab nraud, mos hauv nruab nrab. Nyob rau hauv kev thauj khoom, cov tub ntxhais mos mos deforms, lub plhaub tawv tawv tawg, thiab qhov ua tsis tau sai dua li qhov xav tau. Nco ntsoov qhia ob qho tib si saum npoo hardness thiab qhov tsawg kawg nkaus hardness ntawm kev hloov qhov kev txiav txim.
Kev kho cua sov feem ntau tsis ua haujlwm hauv cov khoom hloov pauv muaj xws li:
- Hauv qab - tempering- Tso tseg ntau dhau austenite hauv microstructure. Ib feem zoo li nyuaj txaus ntawm kev xa khoom tab sis qhov hloov pauv hloov pauv hauv kev pabcuam raws li qhov khaws cia austenite maj mam hloov pauv, ua rau kev loj hlob tsis txaus ntseeg lossis cuam tshuam.
- Tshaj -austenitizing- Tshem tawm cov pa roj carbon ntau dhau, tsim kom muaj cov qauv ntawm cov nplej ntxhib uas chips yooj yim txawm tias ua tiav cov hom phiaj nyuaj.
- Decarburization- Carbon poob ntawm qhov chaw thaum kho cua sov ua rau cov tawv nqaij mos uas hnav sai heev. Kev nyeem ntawv hardness ntawm qhov ua tiav tuaj yeem kuaj xyuas kom raug yog ntsuas hauv qab txheej decarburized, npog qhov teeb meem kom txog rau thaum qhov kev pabcuam.
- Kev ntxhov siab tsis txaus- Cov kev ntxhov siab nyob hauv quenching concentrate ntawm geometric kev hloov pauv (keyways, step diameters, sharp corners), pib tawg thaum lub sij hawm muab kev pab cuam loading.
Suab complex? Qhov kev coj ua zoo tshaj plaws yog qhov no: thaum muab cov khoom hloov pauv, xyuas kom tseeb tias koj tus neeg muag khoom sau cov ntawv kho cua sov tag nrho - tsis yog qhov nyuaj kawg nkaus xwb. Daim ntawv pov thawj uas qhia txog 60 HRC tsis txaus yog tias koj tsis paub seb qhov twg puas tau raug tempered zoo, seb cov tub ntxhais hardness puas tau raws li qhov tshwj xeeb, thiab seb qhov chaw chemistry tau khaws cia thaum ua haujlwm.
Cov cuab yeej steel qib sib piv rau cov khoom hloov
| Qib | Hom kev siv | Hardness Range (HRC) | Toughness Rating | Qhov zoo tshaj plaws Application Scenario |
|---|---|---|---|---|
| A2 | General - lub hom phiaj punches thiab tuag seem | 58-60 | Siab | Luv-rau- nruab nrab khiav hauv cov hlau me me; daim ntawv thov uas muaj kev pheej hmoo ntawm lateral loading los yog me ntsis misalignment |
| D2 | Siab - ntim txiav punches thiab tuag khawm | 58-62 | Nruab nrab | Ntev ntau lawm khiav hauv carbon steel thiab HSLA; ntshiab abrasive hnav ib puag ncig nrog kev sib raug zoo |
| M2 | Siab - xuas nrig ntaus nrawm, qhov chaw nres tsheb tuag | 60-65 | Nruab nrab -High | Cov kab mob stroke siab qhov twg cov cua sov ua kom qis dua lwm qib; cov khoom tuab nrog snap- los ntawm kev poob siab |
| S7 | Ntws xuas nrig ntaus, hnyav- cuam tshuam cov cuab yeej | 54-56 | Siab heev | Thick khoom txiav, kev ua haujlwm nrog lub zog sab nraud, kev siv qhov kev pheej hmoo ntawm chipping outweighs hnav kev txhawj xeeb |
| Tungsten Carbide | Heev heev - ntim piercing punches thiab tuag khawm | 88-92 HRA | Tsawg | Ntau- lab ntaus ntau lawm hauv stainless, silicon steel, los yog lwm cov ntawv abrasive heev; xav tau kev tuag zoo heev |
Xaiv cov qib kom raug thiab kev kho cua sov muab cov khoom hloov pauv lub hauv paus los ua. Tab sis cov khoom siv hauv paus tsuas yog qhov pib ntawm - cov kev kho mob saum npoo thiab cov txheej txheem siv tom qab kev kho cua sov tuaj yeem thawb kev pab cuam lub neej ntxiv, tshwj xeeb tshaj yog nyob rau hauv cov ntawv thov uas muaj kev sib txhuam, adhesion, los yog kub tsis kam ua qhov txwv.
Cov txheej zoo tshaj plaws rau Tuag Hloov Qhov Chaw
Cov cuab yeej xaiv tau zoo steel qib thiab kev kho cua sov teeb tsa cov kev ua haujlwm hauv pem teb rau txhua qhov kev hloov pauv. Tab sis nyob rau hauv ntau daim ntawv thov, cov khoom siv hauv paus ib leeg tsis yog qhov txwv tsis pub muaj - kev sib txhuam, adhesion, thiab thermal degradation ntawm ntug txiav txiav txim siab ntev npaum li cas cov khoom siv tau ntev npaum li cas. Cov txheej txheej saum npoo hais raws nraim cov txheej txheem tsis ua haujlwm, ntxiv cov txheej txheem nyias nyias tab sis zoo kawg nkaus nyuaj uas txo cov nqi hnav, tiv thaiv cov khoom siv, thiab tiv thaiv cov cua sov hauv cheeb tsam uas degrades uncoated tool steel nto.
Rau stamping tuag hloov qhov chaw, coatings sawv cev ib txoj hauv kev los mus txuas ntxiv cov kev pab cuam lub sij hawm yam tsis tau redesigning lub Cheebtsam los yog kho dua tshiab rau cov ntaub ntawv kim kim kim. Tus yuam sij yog sib piv cov txheej txheej zoo rau cov khoom ua haujlwm tshwj xeeb thiab hnav cov txheej txheem - ib qho tsis sib haum ua rau muaj txiaj ntsig me ntsis thiab ua rau tsis zoo rau txheej txheej peev.
Kev xaiv txheej txheej thiab lawv cov txiaj ntsig kev ua tau zoo
Plaub tsev neeg txheej npog feem ntau ntawm cov ntawv thov stamping tuag. Txhua tus xa tawm qhov sib txawv ntawm qhov sib txawv ntawm hardness, thermal tsis kam, thiab kev sib txhuam txo qis uas ua rau cov hom kev ua haujlwm tshwj xeeb.
- Titanium Nitride (TiN)- Cov txheej txheem PVD feem ntau lees paub, txheeb xyuas los ntawm nws cov xim kub. TiN txheej rau stamping tuag punches muab lub ntsiab lus hardness nce (kwv yees li 2,300 HV) thiab txo kev sib txhuam piv rau cov cuab yeej tsis muaj hlau. Nws ua tau zoo nyob rau hauv dav dav -lub hom phiaj txiav me me thiab carbon steels ntawm nruab nrab ntau lawm. Txawm li cas los xij, nws cov oxidation kub txwv ntawm ib ncig ntawm 600 degrees C txhais tau tias nws degrades kuj sai heev nyob rau hauv siab -kev khiav hauj lwm ceev qhov twg txiav ntug kub nce.
- Titanium Carbonitride (TiCN)- Ib kauj ruam los ntawm TiN hauv ob qho tib si hardness (kwv yees li 3,000 HV) thiab hnav tsis kam. Cov pa roj carbon ntxiv txhim kho lubricity thiab ua rau TiCN tshwj xeeb tshaj yog rau kev txiav cov hlau tsis muaj steel thiab lwm yam kev ua haujlwm - hardening alloys qhov kev sib txhuam ntawm cov punch - mus rau - strip interface ua kom muaj cua sov loj.MISUMI qhov kev sim ntawm TiCN{0}}raws li txheej txheejntawm siab- daim ntawv thov tensile steel tau lees paub qhov ua tau zoo, txawm tias muaj kev sib tw adhesion tau tshwm sim nyob rau hauv qhov hnyav deformation loads ntawm Rockwell impression test level.
- AlTiN (Aluminium Titanium Nitride)- Engineered rau siab -kub stability. AlTiN tsim cov txheej txheej aluminium oxide ntawm qhov chaw thaum lub sijhawm ua haujlwm uas ua haujlwm raws li kev tiv thaiv thermal, tso cai rau nws tswj kev ua haujlwm ntawm qhov kub txog li 900 ° C. Qhov no ua rau nws qhov kev xaiv zoo tshaj plaws rau siab - nrawm nrawm nrawm khiav ntawm qhov siab stroke qhov twg qhov kub ntawm qhov kub yuav degrade TiN lossis TiCN. Nws qhov hardness (kwv yees li 3,300 HV) kuj muab kev tiv thaiv zoo tshaj plaws hauv kev ua haujlwm ntev -.
- DLC (Diamond-zoo li Carbon)- Ib hom txheej txheej txheej sib txawv tsim los daws cov teeb meem adhesion es tsis yog hnav tsis huv. DLC coatings muaj cov coefficients qis heev ntawm kev sib txhuam (tsawg li 0.05-0.1) thiab, qhov tseem ceeb, tiv thaiv cov khoom siv los ntawm cov khoom muag muag, cov khoom siv gummy. Raws liCov kev sim teb tau sau tseg los ntawm Fabricatorua qauv qhia, CrN + DLC coatings siv rau trim inserts processing 6000 series txhuas tshem tawm sticking kiag li - thiab cov cuab yeej tsim ntau tshaj 800,000 qhov chaw nrog txhuas nplua uas tsuas yog yuav tsum tau wiped tawm nrog ib daim ntaub. DLC txheej los tiv thaiv aluminium galling nyob rau hauv tuag yog tam sim no tus txheej txheem mus kom ze nyob rau hauv automotive stamping qhov twg txhuas lub cev panels tau dav.
Ib qho tseem ceeb nuance: tsis yog tag nrho DLC txheej yog sib npaug. Multilayered designs nrog CrN underlayer ua tau zoo tshaj cov uas muaj WC-C (tungsten carbide/carbon) puag thaum tsim txhuas. Fabricator txoj kev tshawb fawb pom tias WC-C + DLC txheej tsis ua tiav tom qab tsuas yog ob peb txhiab qhov chaw vim yog abrasive hnav los ntawm txhuas alloys nyob rau hauv siab tsim siab, thaum lub CrN + DLC ua ke tiv thaiv tib yam kev mob thiab tiv thaiv ob qho tib si nplaum thiab abrasion zoo dua.
Txheej kev ua tau zoo sib piv
| Txheej | Hardness (HV) | Max ua haujlwm kub | Kev sib txhuam coefficient | Daim ntawv thov zoo tshaj plaws |
|---|---|---|---|---|
| TiN | ~2,300 | 600 degree | 0.4-0.5 | General-Lub hom phiaj txiav hauv cov hlau me me; nruab nrab ntim; tus nqi- kev txhim kho hauv paus zoo |
| TiCN | ~3,000 | 750 degree | 0.3-0.4 | Stainless hlau thiab siab - lub zog steel txiav; cov haujlwm ua kom muaj kev sib txhuam loj heev |
| AlTiN | ~3,300 | 900 degree | 0.3-0.4 | Siab -kev nrawm nrawm tuag; mob stroke siab; cov ntaub ntawv abrasive ntawm qhov kub siab |
| DLC (CrN + a-C:H) | 2,500-3,500 | 350 degree | 0.05-0.1 | Aluminium thiab tooj liab alloy stamping; tiv thaiv- daim ntawv thov kev kub ntxhov; trimming thiab tho tsis muaj lubrication |
| Al-Cr (RW hom) | ~3,100 | 1,000℃+ | 0.3-0.4 | Ultra-siab- tensile steel; tuab phaj stamping; kub heev ntawm tej ntug |
Daim ntawv ceeb toom cov qauv kev lag luam: cov txheej txheem ua kom zoo rau kev tiv thaiv thermal (AlTiN, Al-Cr) tsis muaj qhov ultra- tsis tshua muaj kev sib txhuam ntawm DLC, thaum DLC lub qab nthab kub txwv nws rau cov ntawv thov qis dua 350 ° C. Kev xaiv kom raug txhais tau tias seb koj qhov kev hloov pauv puas ua tsis tau los ntawm cov khoom siv hluav taws xob degradation, abrasive hnav, los yog xaiv cov khoom siv abrasive 4. tshwj xeeb mechanism.
Thaum Coatings Justify lawv cov nqi
Txheej hloov punch lossis tuag khawm feem ntau ntxiv 20-40% rau cov nqi tivthaiv, nyob ntawm seb hom geometry thiab txheej txheej. Tus nqi them ntawd yuav tsum tau them rau nws tus kheej los ntawm kev pabcuam txuas ntxiv, txo cov seem, lossis tsawg dua qhov tsis tau npaj tseg. Ntawm no yog thaum twg los txheej stamping tuag Cheebtsam - thiab thaum lub peev tsis ua rau kev txiav txim siab.
Production volume thresholds:Rau cov tuag khiav qis dua 50,000 hits ntawm kev saib xyuas, lub neej nce ntxiv los ntawm cov txheej txheem yuav tsis cuam tshuam tus nqi ntxiv thiab lub sijhawm ua haujlwm. Tshaj 200,000 hits ib ntus kev pabcuam - tshwj xeeb tshaj yog nyob rau hauv cov ntaub ntawv abrasive - coatings niaj hnub ob lossis peb npaug ntawm cov khoom siv lub neej, ua rau tus nqi -ib - ntaus suav zoo heev. MISUMI cov kev ntsuas xuas nrig ntaus ntawm 590 MPa siab{11}}tensile steel pom tias tsis muaj coated thiab cov qauv-coated punches ua tsis tiav ntawm 50,000-70,000 txhaj tshuaj thaum qib siab Al-Cr (RW) coated punches tseem nyob rau hauv kev siv tau dhau los txhaj tshuaj nrog tsuas yog 100,000 min.
Abrasiveness ntawm workpieces:High- steels muaj zog, stainless hlau alloys, silicon hluav taws xob steels, thiab aluminium alloys nrog cov ntsiab lus siab silicon tag nrho ua kom hnav los ntawm cov txheej txheem sib txawv. Yog tias koj qhov chaw hloov pauv tsis tu ncua tsis tu ncua ua ntej lub hom phiaj ntaus suav hauv cov ntaub ntawv no, txheej txheej yuav luag yog qhov tseeb.
Lub hom phiaj tu ncua ncua:Thaum lub sijhawm tuag qhov teem sijhawm PM yog 500,000 hits tab sis cov punches tsis muaj coated tawm ntawm 300,000, koj tab tom rub lub tuag tawm- lub sijhawm rau ib feem. Txheej uas xuas nrig ntaus kom ncav cuag 600,000 hits aligns nws hloov nrog tag nrho PM voj voog, tshem tawm qhov nruab nrab - khiav kev cuam tshuam tag nrho.
Txheej txheej hloov tuaj yeem raug nqi ntau dua - zoo dua li kev hloov kho cov khoom siv hauv paus qib. Ib qho D2 punch nrog AlTiN txheej feem ntau ua tau zoo tshaj qhov tsis muaj carbide punch ntawm ib feem ntawm tus nqi - thaum tuav lub toughness uas carbide tsis muaj.
Ib qho yuam kev loj heev: siv cov txheej txheem rau cov khoom uas tsis ua rau lub txheej tsis tuaj yeem nyob. Ib qho punch uas tawg los ntawm lateral overload xav tau cov khoom siv hnyav dua (S7) lossis kev kho qhov tuag alignment - tsis yog txheej txheej nyuaj. Coatings tiv thaiv maj mam hnav thiab adhesion. Lawv tsis them nyiaj rau kev cuam tshuam ntau dhau, kev tsis raug, lossis qhov chaw tshem tawm tsis raug.
Qhov kev txiav txim siab ua tau los rau hauv paus. Yog tias koj cov khoom hloov pauv tau hnav sai dhau los ntawm kev puas tsuaj, cua sov, lossis cov khoom siv adhesion, txheej txheej sab xis txuas lawv lub neej dhau los OEM hauv paus nrog tus nqi ntxiv tsawg. Yog tias lawv tab tom tawg lossis tawg, qhov kev daws teeb meem nyob hauv qib khoom siv hauv paus thiab kev teeb tsa tuag - thaj chaw uas kho- tiv thaiv - hloov - tiv thaiv - txhim kho lub hauv paus kev txiav txim siab dhau los ua cov lus qhia tseem ceeb dua.
Stamping Tuag Kho vs Hloov Kev Txiav Txim
Koj tau txheeb xyuas qhov ua tsis tiav, lees paub qhov laj thawj, thiab xaiv cov khoom siv zoo thiab txheej txheej. Tab sis ib qho kev txiav txim siab tseem tseem nyob: yog kev sib pauv ntawm qhov tshiab yog qhov kev txav mus los, lossis qhov xwm txheej puas hu rau kev hloov kho cov khoom uas twb muaj lawm - lossis tshem tag nrho seem tuag thiab rov tsim kho? Lub stamping tuag kho vs hloov kev txiav txim siab tsis yog ib txwm ncaj nraim, tshwj xeeb tshaj yog thaum muaj ntau yam qhia hnav ntawm qhov sib txawv hnyav ib txhij.
Cov txheej txheem hauv qab no pab koj taug qab qhov kev xaiv ntawd los ntawm kev sib piv cov xwm txheej tuag rau kev cuam tshuam uas muab tus nqi zoo tshaj plaws -ib - qhov tshwm sim yam tsis tau qhia txog qhov tsis tsim nyog.
Thaum Kev Hloov Ib Qhov Kev Hloov Pauv txaus txaus
Kev hloov pauv ntawm cov khoom sib cais yog qhov kev hu xov tooj zoo thaum muaj qhov tsis ua haujlwm - ib qho punch tau chipped, ib lub pob tuag tau qhib dhau qhov kev tshem tawm, lossis cov txheej txheem ntawm cov springs tau sagged yav dhau los specification. Kev hloov tus kheej ua haujlwm thaum cov xwm txheej no muaj tseeb:
- Ib zaug - taw tes hnav tsis muaj kev puas tsuaj.Cov khoom hnav tsis tau degraded dab tsi nyob ib sab. Ib tug npub punch uas tau ntes tau ua ntej nws puas lub pob tuag tuaj yeem hloov tau ib leeg. Ib qho punch uas tawg thiab qhab nias lub khawm yuav tsum tau hloov ob qho tib si.
- Cov qauv kev ncaj ncees ntawm cov khau tuag thiab cov khoom tuav tsis zoo.Kev taw qhia tus pin bores tsis tau tso tseg, cov hnab ris punch tsis tau nthuav dav, thiab cov chaw mounting tseem tiaj tus thiab tsis muaj kev puas tsuaj.
- Qhov hloov pauv tuaj yeem tau txais los ntawm cov qauv qub.Dimensional tolerances, qib khoom, hardness, thiab txheej tuaj yeem sib phim lossis txhim kho yam tsis tau hloov cov khoom nyob ib sab.
- Cov ntaub ntawv ntau lawm paub meej tias qhov ua tsis tiav yog cais tawm.Ntaus cov ntaub ntawv pov thawj qhia tias tsuas yog cov khoom siv no tau tshaj nws lub neej xav tau - cov chaw nyob sib ze tseem muaj cov kev pabcuam nyiaj tshuav.
Feem ntau cov kev tu ncua tuag poob rau hauv pawg no. Ib qhov dej zoo- khaws cia cov tuag tuaj yeem siv ntau ntau ntawm cov neeg hloov pauv hauv nws lub neej thaum tus qauv tuag nws tus kheej tseem ua haujlwm tau zoo.
Thaum kho lossis kho dua tshiab ua rau muaj kev xav ntau dua
Die Cheebtsam reconditioning vs hloov pauv yog qhov kev sib piv cuam tshuam thaum ib qho khoom siv tau hnav uas kho tau yam tsis muaj kev tshem tawm tag nrho thiab rov ua dua -tsim. Reconditioning khaws cia qhov uas twb muaj lawm qhov geometry thiab haum - qhov tseem ceeb thaum cov khoom siv tau raug cai - haum rau lub rooj sib txoos tuag thiab ib feem tshiab yuav xav tau txhais tes ntxiv - ua haujlwm kom ua tiav tib lub interface.
Reconditioning feem ntau tsim nyog thaum:
- Txiav ntug tuaj yeem rov ua dua.Punches thiab tuag nyees khawm nrog cov ntug hnav tsis sib xws (tsis muaj chipping lossis cracking) tuaj yeem ua rau saum npoo - hauv av los kho qhov txiav profile. Txhua regrind tshem tawm cov khoom siv, yog li taug qab cov khoom lag luam tshem tawm tawm tsam qhov kev tiv thaiv qhov siab tshaj plaws kom luv luv.
- Cov chaw hnav tuaj yeem rov tsim dua yam tsis muaj kev cuam tshuam los ntawm lub hauv paus geometry.Cov txheej txheem zoo li kev tsim kho thiab rov ua dua tshiab, chrome replating, lossis cov tshuaj tsuag cua sov tuaj yeem rov qab hnav cov ntaub ntawv qhia chaw, pob taws thaiv ntsej muag, lossis cov phab ntsa tuag rau qhov qub qhov ntev - muab cov hlau hauv paus tsis tau tsim cov kab nrib pleb hauv qab qhov hnav.
- Tus nqi ntawm reconditioning tseem ceeb hauv qab hloov.Raws li Carver Roboweld's die regeneration analysis sau tseg, kev kho yog feem ntau 40-60% qis dua kev tsim cov khoom siv tshiab, nrog rau lub sijhawm luv luv uas txo cov nqi poob qis thiab.
- Cov khoom siv hauv paus thiab metallurgical kev ncaj ncees nyob twj ywm suab.Yog tias tsis yog - kev tshuaj xyuas kev puas tsuaj (magnetic particle, ultrasonic, los yog dye penetrant) qhia subsurface cracking los yog cov khoom softening los ntawm thermal qaug zog, reconditioning nto yuav tsis daws qhov teeb meem.
Ib qho kev ceeb toom tseem ceeb: kev kho dua tshiab tsuas yog ua haujlwm thaum lubraug cov hauv paus ntsiab lus ntawm kev puas tsuaj tau raug txheeb xyuas. Regrinding ib lub punch uas chipped vim misalignment - yam tsis tau kho qhov kev sib raug zoo - tsuas yog tsim lwm chipped punch nyob rau hauv tsawg hits dua ua ntej.
Thaum Tag Nrho Rebuild yog Tib Txoj Kev
Paub txog thaum twg yuav rov tsim kho lub stamping tuag cawm koj ntawm lub voj voog ntawm kev hloov qhov chaw rau hauv cov qauv uas tsis tuaj yeem tuav lawv mus rau spec. Kev tsim kho dua tshiab txhais tau tias rov tsim kho qhov seem tuag - recutting pockets, reboring qhia pin qhov, hloov retainers, thiab tseem ceeb restoring lub hauv paus txheej txheem uas ib tug neeg cov khoom mount rau.
Rebuild indicators muaj xws li:
- Ntau yam khoom nyob rau hauv tib seem tuag ua tsis tau ua ntej ntawm lub sijhawm rov ua dua.Yog tias koj tab tom hloov tib lub punch txhua txhua 200,000 hits thaum nws yuav tsum kav 800,000, qhov teeb meem tsis yog lub punch - nws yog lub hnab tshos, qhov sib dhos, lossis cov qauv geometry tuav cov punch.
- Phau ntawv tus pin bores lossis bushing rooj tau hnav dhau qhov kev ua siab ntev.Thaum cov khau tuag nws tus kheej tau poob qhov kev ncaj ncees, tsis muaj qhov hloov pauv tuaj yeem rov qab kho kom raug.
- Cumulative regrinding tau luv luv txiav cov khoom dhau qhov kev txwv kev ua haujlwm.Thaum cov punches tau rov kho dua yav dhau los lawv qhov siab tshaj plaws pawg- nce nyiaj, qhov tuag kaw qhov siab thiab lub sijhawm kev sib raug zoo yog kev cuam tshuam cov kab ke- dav.
- Thermal qaug zog los yog kev nyuaj siab tawg nyob rau hauv cov khau tuag los yog retainer daim hlau.Cov kab nrib pleb uas nthuav tawm mus rau hauv cov txheej txheem tsis tuaj yeem daws tau los ntawm cov khoom siv - kev cuam tshuam theem - cov qauv tawg yuav tsum tau hloov.
- Tuag tsim yog outdated piv rau tam sim no ntau lawm yuav tsum tau.Yog hais tias cov khoom specifications, ib feem kam rau ua, los yog ntau lawm ntim tau hloov loj heev txij li thaum lub tuag tau tsim, rebuilding nrog tshiab engineering yog zoo dua li yuam cov tshiab Cheebtsam mus rau hauv ib tug obsolete tsim.
Stamping tuag rebuild indicators thiab cov nqi feem ntau surprise pab pawg uas tau tswj ib tug neeg hloov rau xyoo. Kev tsim kho tag nrho feem ntau khiav 50-70% ntawm tus nqi tuag tshiab tab sis xa cov cuab yeej nrog lub neej tshiab - tshem tawm cov kev pheej hmoo ntawm kev ua tsis tiav uas ua rau kev ntseeg siab ntawm ib feem zoo.
Kev txiav txim siab sib piv: Hloov vs Kev Hloov Kho vs Rov tsim dua
| Hom kev cuam tshuam | Cov cim qhia | Tus nqi txheeb ze | Kev poob qis | Risk Level |
|---|---|---|---|---|
| Kev Hloov Ib Feem | Ib feem ntawm qhov kawg ntawm lub neej; tsis muaj kev puas tsuaj nyob ib sab; structural integrity zoo li qub | Tsawg (ib qho khoom siv tus nqi + teeb tsa ua haujlwm) | Tsawg kawg - feem ntau ua tiav nyob rau hauv lub qhov rais PM teem tseg | Tsawg, muab lub hauv paus ua rau pom tseeb thiab qhov tshwj xeeb yog qhov tseeb |
| Kho/Reconditioning | Corectable nto hnav; resharpening npoo seem; puag khoom metallurgically suab | Nruab Nrab (40-60% ntawm cov nqi tiv thaiv tshiab) | Tsawg mus rau nruab nrab - nyob ntawm seb puas ua haujlwm rov ua dua hauv -tsev lossis xa tawm | Qhov nruab nrab - kev hloov kho tsis raug tuaj yeem qhia txog kev ntxhov siab lossis qhov yuam kev |
| Full Die Rebuild | Rov ua tsis tiav ntxov ntxov; kev tsim deformation; cumulative regrind txwv ntau tshaj; kev tsim kho obsolescence | Siab (50-70% ntawm cov nqi tuag tshiab) | Qhov tseem ceeb - feem ntau ntsuas hauv lub lis piam suav nrog engineering, machining, thiab tryout | Tsawg tshaj tawm - ua tiav (hloov lub neej tshiab), tab sis tus nqi pheej hmoo siab thaum lub sijhawm tsim kho |
Feem ntau Specification yuam kev uas yuam kom ntxov ntxov Re-Intervention
Txawm tias thaum koj ua qhov kho kom raug- lossis - hloov kev txiav txim siab, kev ua yuam kev tshwj xeeb thaum lub sijhawm hloov pauv tuaj yeem ua rau qhov tshwm sim tsis zoo thiab muab koj rov qab rau hauv xovxwm nrog qhov teeb meem tib yam. Saib xyuas cov kev ua yuam kev tsis tu ncua:
- Qhia txog hardness yam tsis muaj toughness ntsiab lus.Kev txiav txim siab hloov pauv ntawm 62 HRC thaum daim ntawv thov tsim cov kev poob siab tom qab ua rau chipping. Tus thawj yuav yog 58 HRC rau qhov laj thawj zoo.
- Tsis quav ntsej haum haum rau lub rooj sib txoos tuag.Hloov lub pob tuag pob hauv av los kho txoj kab uas hla tab sis nrog cov xovxwm tsis raug - haum OD yuav tsis haum rau hauv qhov tuav - nws hloov pauv hauv kev thauj khoom thiab hloov kev tshem tawm kom zoo.
- Hloov cov khoom hnav tsis tau tshuaj xyuas nws qhov sib txuas.Ib daim ntawv qhia tus pin tshiab ntsia rau hauv ib lub bushing hnav tseem ua misalignment. Mating Cheebtsam yuav tsum tau soj ntsuam ua ke.
- Ua tsis tau raws li txheej txheem txheej txheem.Yog tias cov khoom qub raug coated thiab qhov hloov pauv tuaj txog tsis muaj coated, kev pabcuam lub neej yuav poob qis ntawm qhov kev cia siab txawm tias xaiv cov khoom siv raug raug.
Txhua qhov kev ua yuam kev no qhia ib txoj xov zoo: tsis tiav specification. Cov khoom uas tau txais kev txiav txim yuav tsum nqa txhua qhov tseem ceeb, cov khoom siv hu ua, hardness range, deg tiav, thiab txheej txheej yuav tsum tuaj txog npaj rau kev pabcuam. Yuav ua li cas los tsim kom tiav qhov kev qhia tshwj xeeb - thiab qhov twg mus rau cov khoom siv uas ua tau raws li nws ntseeg tau - yog cov kauj ruam tom ntej hauv kev txav los ntawm kev kuaj mob mus rau qhov ua haujlwm raug tuag.
Yuav Qhia Li Cas thiab Qhov Chaw Stamping Tuag Hloov Qhov Kom raug
Koj tau lees paub qhov laj thawj, txiav txim siab hloov kho dua, thiab xaiv cov khoom siv zoo thiab txheej txheej. Cov khoom siv tau txhais hauv koj lub taub hau - tab sis tus neeg muag khoom tsis nyob hauv koj lub taub hau. Ib qho kev txiav txim hloov pauv uas tuaj txog tsis raug ncua kev tsim khoom raws li qhov tsis tau xaj txhua. Cov lus qhia tsis tiav tsim cov khoom uas zoo rau ntawm lub txee tab sis ua tsis tiav ntawm kev teeb tsa vim tias qhov loj me, qhov hnyav hnyav, lossis cov ntsiab lus ntawm qhov kawg tau ploj ntawm qhov kev thov.
Txhais koj qhov kev kuaj mob rau hauv kev yuav khoom -npaj specification yog qhov uas ntau pab neeg tu ncua poob sijhawm. Qhov sib txawv ntawm kev paub txog yam koj xav tau thiab kev sib txuas lus kom meej txaus rau tus neeg muag khoom los tsim nws kom raug yog qhov tsis txaus ntseeg tshaj plaws hauv tag nrho cov haujlwm hloov pauv.
Txhais kev kuaj mob rau hauv ib qho kev qhia tag nrho
Txhua qhov kev hloov pauv qhov kev txiav txim - seb nws yog ib qho punch lossis tag nrho cov lus qhia bushings - yuav tsum muaj tib cov ntaub ntawv tseem ceeb pob. Nco txhua lub ntsiab lus thiab koj tso siab rau tus neeg muag khoom los twv, uas qhia txog kev pheej hmoo uas koj tsis tswj hwm.
Nov yog daim ntawv teev npe ua tiav ntawm cov ntsiab lus tshwj xeeb kom suav nrog hauv txhua qhov kev thov hloov pauv:
- Dimensional kam rau ua- Zuag qhia tag nrho ntev, txoj kab uas hla ua hauj lwm los yog profile, lub taub hau txoj kab uas hla, thiab tag nrho cov tseem ceeb interfaces. Rau kev txiav cov khoom, qhia meej cov sheared profile rau qhov nruj tshaj plaws kam rau ua qhov yuav tsum tau. Rau cov ntsiab lus qhia, suav nrog ob tus lej ID thiab nias - haum OD. Tus qauv tho kev kam rau siab hauv stamping khiav nruj li +/-0.002 nyob rau hauv. rau cov hlau me me thiab +/-0.0025 in. rau stainless, yog li kev zam rau kev hloov pauv qhov tuag yuav tsum yog qhov tseeb - tsis txhob xav tias tus neeg muag khoom yuav ua rau koj xav tau qhov tseeb.
- Cov ntaub ntawv qib- Qhia meej cov cuab yeej steel qib (D2, M2, A2, S7, carbide) es tsis yog cov lus piav qhia dav dav xws li "cov cuab yeej steel" lossis "siab- steel ceev." Yog tias daim ntawv thov tso cai rau cov qhab nia sib npaug, qhia cov kev xaiv uas tau txais los ntawm qhov tseeb.
- Hardness specification- suav nrog ob qho tib si saum npoo hardness ntau yam (piv txwv li, 58-62 HRC) thiab qhov tsawg kawg nkaus hardness qhov muaj feem xyuam. Rau cov ntaub ntawv-hardened Cheebtsam, xeev rooj plaub qhov tob thiab.
- Cov ntaub ntawv kho cua sov xav tau- Thov daim ntawv pov thawj kho cua sov uas suav nrog austenitizing kub, quench method, tempering cycles, thiab qhov kawg ntsuas hardness. Qhov no yog koj qhov pov thawj tias cov txheej txheem raug ua tiav lawm.
- Nto tiav- Qhia meej Ra qhov tseem ceeb rau qhov chaw tseem ceeb, tshwj xeeb tshaj yog punch sidewalls thiab tuag khawm bores qhov kev ua tiav ncaj qha cuam tshuam rau cov khoom siv strip thiab slug tuav.
- Txheej hom thiab thickness- Yog hais tias qhov qub yog coated, qhia tib lub txheej los yog ib qho kev pom zoo hloov dua tshiab. suav nrog cov txheej thickness kam rau ua yog tias cov khoom haum haum rau hauv lub hnab ntim nruj los yog tho qhov uas ntxiv microns teeb meem.
- Geometric references- Muab cov ntaub ntawv pov thawj, cov cim taw qhia ntawm lub kaum ntse ntse, thiab cov yam ntxwv tseem ceeb uas ua kom cov ntu nruab rau hauv txoj haujlwm sib hloov kom raug. Lub pob tuag puag ncig uas tsis yog -symmetric bore profile xav tau qhov taw qhia taw qhia.
- Part Number thiab tuag ID- Hla- hais txog cov ntaub ntawv khaws cia tuag kom tus neeg muag khoom tuaj yeem taug qab cov khoom siv rov qab rau nws daim ntawv thov keeb kwm yog tias muaj lus nug tshwm sim thaum tsim khoom.
Suab zoo li ntau? Xav txog dab tsi tshwm sim tsis muaj nws. Lub pob tuag hloov tau txiav txim nrog tsuas yog lub qhov ntev thiab cov khoom hu tuaj txog ntawm qhov tseeb ID - tab sis cov xovxwm - haum OD yog 0.0003 nyob rau hauv. undersize vim tus neeg muag khoom siv lawv tus qauv kam rau ua dua li koj li. Nws poob rau hauv lub retainer nrog ib tug plam haum es tsis txhob muaj kev cuam tshuam haum, hloov nyob rau hauv tej load, thiab koj clearance yog tam sim ntawd tsis ncaj ncees lawm. Ib kab uas ploj lawm ntawm kev yuav khoom, ib qho tsis tsim nyog tuag rub ob lub lis piam tom qab.
Kev Ntsuam Xyuas Hloov Qhov Zoo Tiers
Tsis yog tag nrho cov khoom hloov pauv yog tsim los rau tib tus qauv, thiab qhov sib txawv tseem ceeb tshaj li tus nqi ib leeg qhia. Kev nkag siab txog OEM vs tom qab kev tuag tuag cov khoom hloov pauv - thiab cov qib hauv qab kev ua lag luam - pab koj sib piv cov kev txiav txim siab rau cov ntawv thov kev thuam.
OEM sib npaug qhov chawyog tsim los rau tus thawj tuag builder tus specification, feem ntau los ntawm tus neeg tsim tuag lawv tus kheej los yog ib tug tsim nyog subcontractor siv cov thawj prints. Lawv lav qhov loj me, cov khoom siv, thiab kev ua tau zoo sib xws nrog cov khoom uas lawv hloov. Kev lag luam tawm yog tus nqi thiab lub sijhawm ua haujlwm - OEM- qhov sib npaug feem ntau nqa tus nqi siab tshaj plaws thiab yuav xav tau lub sijhawm ua haujlwm ntau lub lis piam yog tias lawv tau xaj.
Premium aftermarket qhov chawlos ntawm cov cuab yeej tshwj xeeb cov tuam txhab tsim khoom lag luam uas tsim rau kev lag luam- cov qauv tshwj xeeb es tsis yog cov neeg tsim khoom tshwj xeeb cov ntawv luam tawm. Cov tuam txhab lag luam no feem ntau khaws cov khoom lag luam dav dav ntawm tus qauv punch thiab tuag khawm geometries, coj tus pins, thiab bushings. Kev ua tau zoo tuaj yeem sib npaug lossis dhau OEM thaum tus neeg muag khoom nqis peev hauv cov txheej txheem nruj, hwm cov khoom siv raw khoom, thiab cov ntaub ntawv kho cua sov. Qhov kom zoo dua yog muaj sai dua thiab tus nqi qis dua rau cov qauv geometry.
Kev hloov pauv kev lag luamphiaj tus nqi qis tshaj plaws. Lawv ua tau raws li qhov yuav tsum tau ua raws li qhov yuav tsum tau ua tab sis yuav siv cov khoom siv tswj tau tsawg dua, cov ntaub ntawv kho cua sov tsawg, thiab cov kab siab ntev dua. Rau qhov tsis yog- qhov tseem ceeb ntawm cov khoom siv xws li cov qauv compression springs lossis cov phaj rov qab yooj yim, cov khoom lag luam tuaj yeem ua tau zoo txaus. Rau precision txiav Cheebtsam qhov hardness uniformity thiab dimensional precision ncaj qha cuam tshuam rau ib feem zoo, cov nyiaj txuag feem ntau evaporate nyob rau hauv luv luv kev pab cuam lub neej thiab ntau zaus hloov.
Txoj cai siv tau: phim cov qib zoo rau qhov ua tsis tiav. Tus tsav tus pin hauv siab -txheej txuas txuas tuag khiav ntawm 400 SPM xav tau OEM- sib npaug lossis hwm zoo tom qab muag khoom zoo - tus nqi ntawm kev ua tsis tiav ntxov tshaj li ntawm -unit txuag nyiaj los ntawm qhov pheej yig dua. Lub caij nplooj ntoos hlav lifter nyob rau hauv qis - ntim bracket tuag tuaj yeem khiav lag luam cov khoom lag luam yam tsis muaj txiaj ntsig.
Ua hauj lwm nrog kev cai tuag manufacturers rau hloov qhov chaw
Stamping tuag ib feem ntawm qhov kev coj ua zoo tshaj plaws taw qhia rau ib txoj hauv kev uas yooj yim txhua yam uas tau tham saum toj no: muab cov khoom hloov pauv los ntawm cov chaw tsim khoom uas tau tsim kho cov tuag. Thaum tus neeg tsim khoom tuag tsim cov cuab yeej nrog kev tswj xyuas qhov tseem ceeb, lawv twb tau daws qhov teeb meem tshwj xeeb rau koj. Txhua qhov hloov pauv tau sau tseg qhov ntev, qib khoom siv, cov txheej txheem kho cua sov, thiab cov txheej txheem txheej txheem uas tau ntes thaum thawj txheej txheem engineering.
Manufacturers nyiamYICENtsim tuag nrog kev hloov ib feem nkag tau thiab cov ntaub ntawv tshwj xeeb ua rau hauv engineering xa tuaj. Thaum cov khoom siv thaum kawg hnav, tag nrho cov lus qhia twb muaj lawm - koj tsis thim rov qab -engineering qhov ntev los ntawm ib feem hnav lossis kwv yees ntawm cov khoom qib. Qhov no mus kom ze rau kev cai tuag chaw tsim tshuaj paus hloov ib feem ntawm cov khoom tshem tawm cov feem ntau tsis ua hauj lwm hom nyob rau hauv cov txheej txheem kev yuav khoom: tsis tiav los yog tsis raug specifications ua rau qhov chaw uas tsis ua raws li qhov xav tau.
Tshaj li cov ntaub ntawv, cov tuam txhab tsim khoom lag luam uas muaj qhov tseem ceeb ntawm kev tswj xyuas zoo yuav ua rau kev xaiv tsim uas yooj yim rau kev hloov pauv yav tom ntej:
- Standardized tivthaiv interfaces- Siv cov punch taub hau kev teeb tsa, tus qauv bushing xovxwm- haum qhov ntev, thiab modular insert mounting yog li hloov qhov chaw tuaj yeem tau txais los ntawm ntau tus neeg muag khoom tsim nyog yog tias xav tau.
- Accessible Cheebtsam mounting- Tsim cov txheej txheem khaws cia uas tso cai rau tus kheej cov khoom hloov pauv yam tsis muaj kev cuam tshuam cov seem tuag.
- Khoom thiab hardness traceability- Muab cov khoom tivthaiv- cov ntaub ntawv theem uas mus nrog cov ntaub ntawv khaws cia tuag, kom ntseeg tau tias qhov tseeb muaj nyob rau xyoo tom qab pib tuag.
- Kev txhawb nqa engineering rau kev txiav txim siab hloov- Muab kev taw qhia txog thaum twg cov khoom yuav tsum tau hloov pauv thiab rov kho dua, raws li lawv qhov kev paub txog tus qauv tsim thiab cov npoo kev nyab xeeb.
Qhov no yog qhov uas yuav ua li cas kom paub meej stamping tuag hloov qhov chaw ua tau yooj yim dua. Tsis yog tsim ib qho kev qhia tshwj xeeb los ntawm kos txhua lub sij hawm ib qho khoom hnav, koj tab tom hais txog ib pob khoom uas twb muaj lawm uas tau tsim thaum tuag tshiab thiab txhua qhov loj me yog nyob ntawm nominal. Qhov tshwm sim yog hloov qhov chaw uas tuaj txog npaj rau nruab nrog kev ntseeg siab - sib piv cov qauv tsim qauv tsis yog kwv yees los ntawm cov qauv hnav.
Txawm hais tias koj tau txais los ntawm tus neeg tsim khoom qub, tus nqi muag khoom tom qab muag, lossis kev sib xyaw ua ke ntawm ob qho tib si, qhov tseem ceeb tsis tu ncua yog kev ua tiav. Txhua yam uas koj ntes tau ua ntej - kam rau ua, qib, hardness, tiav, txheej, kev taw qhia - yog ib qho kev sib txawv tsawg uas tuaj yeem mus tsis ncaj ncees lawm ntawm koj daim ntawv xaj khoom thiab lub sijhawm uas feem cuam tshuam thawj zaug hauv xovxwm.
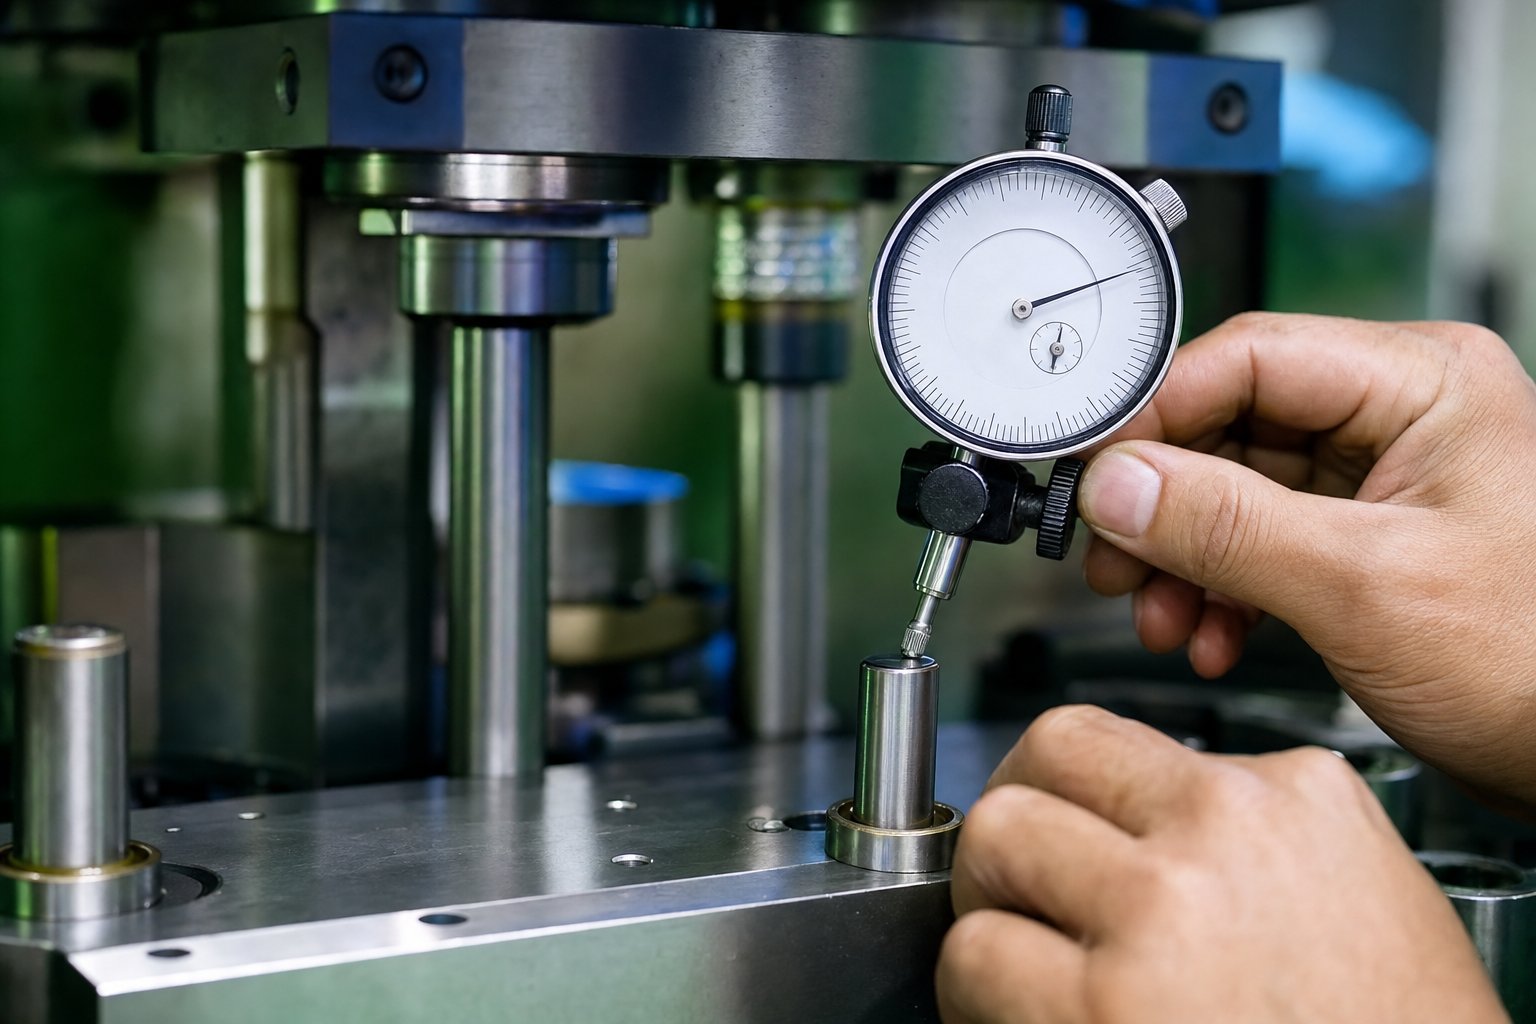
Die Replacement Part Installation Verification thiab Lifecycle Tracking
Ib qho kev hloov pauv uas raug teev nyob rau ntawm qhov chaw ua haujlwm tsis yog qhov kawg - nws yog kab pib. Cov tivthaiv tseem yuav tsum tau ua pov thawj tias nws haum rau kev sib dhos tuag, tswj xyuas kom raug tshem tawm, thiab tsim cov khoom sib haum ntawm thawj zaug. Hla kev tshaj tawm- kev txheeb xyuas kev teeb tsa yog yuav ua li cas cov khw yuav xaus rau rub tus neeg tuag rov qab los ntawm xovxwm peb caug feeb tom qab muab tso rau hauv, pom tias cov lus qhia tshiab bushing yog 0.0002 hauv. nruj lossis hloov punch zaum txaus siab rau nws cov neeg nyob ze los ntawm ib nrab ntawm koj.
Kev pov thawj tseem tsim cov ntaub ntawv hauv paus uas ua rau koj qhov kev hloov tom ntej ntse dua. Txhua qhov kev ntsuas koj sau ntawm kev teeb tsa dhau los ua qhov taw qhia rau kev soj ntsuam kev hnav yav tom ntej - qhov pib mob uas txhua qhov kev tshuaj ntsuam tom ntej sib piv.
Dimensional Verification Ua ntej thiab tom qab kev teeb tsa
Yuav ua li cas kom paub tseeb tias stamping tuag tivthaiv haum ua raws li cov laj thawj sib lawv liag: paub meej tias qhov sib tw spec ntawm lub rooj ntev zaum, paub meej tias nws cuam tshuam ncaj qha rau hauv qhov tuag, thiab paub meej tias nws tsim cov khoom siv tau ntawm cov xovxwm. Txhua kauj ruam catches ib pawg sib txawv ntawm qhov yuam kev.
- Kev tshuaj xyuas lub rooj zaum tiv thaiv qhov tshwj xeeb.Ua ntej qhov chaw mus nyob qhov twg ze qhov tuag, txheeb xyuas qhov tseem ceeb ntawm qhov kev txiav txim yuav khoom spec. Ntsuas txoj kab uas hla ua haujlwm lossis profile nrog calibrated micrometers lossis optical piv. Xyuas qhov hardness nrog lub portable Rockwell tester ntawm ntau qhov chaw. Paub meej tias nto tiav qhov muag pom lossis nrog lub profileometer yog Ra tau teev tseg. Tsis lees txais ib yam dab tsi tawm ntawm kev ua siab ntev ua ntej nws siv lub zog ua haujlwm.
- Fit check nyob rau hauv lub rooj sib txoos tuag.Nruab qhov tivthaiv thiab txheeb xyuas qhov ntev ntawm qhov interface. Rau cov xovxwm- haum cov khoom (cov nyees khawm tuag, bushings), paub meej tias qhov chaw zaum qhov tob thiab kev sib hloov. Rau kev txiav cov khoom, xyuas cov punch- rau- kev tshem tawm tuag yog nyob rau hauv cov lus qhia siv cov ntsuas ntsuas los yog tus pin ntsuas ntawm ntau lub ntsiab lus nyob ib ncig ntawm qhov profile. Xyuas kom tseeb tias phau ntawv pins taug kev ywj pheej los ntawm bushings yam tsis muaj khi lossis ua si ntau dhau.
- Alignment pov thawj nyob rau hauv static load.Kaw qhov tuag maj mam ntawm cov xovxwm ntawm nti ceev yam tsis muaj khoom siv. Paub meej tias cov punches nkag mus rau qhov qhib tuag yam tsis muaj kev sib cuag, strippers lub rooj zaum tiaj tus tiv thaiv lub ntsej muag tuag, thiab cam systems koom nrog lawv lub sijhawm tsim. Ib qho kev cuam tshuam ntawm theem no qhia tau hais tias qhov yuam kev me me lossis kev teeb tsa yuam kev - kho nws ua ntej cov khoom siv.
- Thawj -qhia tshuaj xyuas raws li kev tsim khoom.Khiav ib qho qauv me me - feem ntau yog tsib mus rau nees nkaum qhov chaw - ntawm qhov nrawm thiab tshuaj xyuas lawv tawm tsam tag nrho qhov loj me. Tom qab- kev tshuaj ntsuam xyuas qhov chaw tuag tsis ua tiav kom txog thaum cov khoom tso tawm tiag tiag lees paub tias cov khoom siv hloov pauv tau txais txiaj ntsig zoo. Xyuas burr qhov siab, qhov qhov ntev, qhov chaw tshwj xeeb, thiab qhov chaw saum npoo tiv thaiv kev txwv.
- Sau tag nrho cov kev ntsuas raws li lub hauv paus tshiab.Cov ntaub ntawv tshem tawm, kev nyeem ntawv sib dhos, thiab thawj - kab lus qhov ntev hauv cov ntaub ntawv khaws cia tuag. Cov txiaj ntsig no sawv cev rau qhov kev tiv thaiv pib ntawm xoom hits - qhov kev siv koj yuav muab piv rau txhua qhov kev tshuaj ntsuam tom ntej.
Cov kab ke no ntes peb pawg tsis ua haujlwm: kev tsim khoom tsis raug hauv qhov hloov pauv nws tus kheej (qib 1), kev teeb tsa yuam kev hauv qhov nws cuam tshuam nrog cov tuag (qib 2-3), thiab kev ua haujlwm tsis raug uas tsuas yog tshwm sim raws li qhov tseeb stamping (qib 4). Hla ib kauj ruam tawm ntawm qhov sib txawv qhov teeb meem nkaum kom txog thaum lawv twb tau tsim cov khoom seem lossis cov cuab yeej uas nyob ib sab puas lawm.
Tsim kom muaj Baseline Metrics rau kev taug qab mus tas li
Taug qab qhov tuag tivthaiv cov ntaub ntawv lub voj voog hloov pauv hloov los ntawm qhov tshwm sim reactive mus rau qhov kev kwv yees, kev saib xyuas nyiaj txiag. Cov ntaub ntawv koj ntes tau ntawm kev teeb tsa - thiab ntawm txhua qhov kev tshuaj ntsuam tom qab - tsim cov ntaub ntawv uas qhia koj raws nraim thaum twg txhua yam yuav xav tau kev saib xyuas tom ntej.
Pib nrog cov ntsiab lus tseem ceeb no ntawm txhua qhov kev hloov pauv:
- Ntaus suav ntawm installation.Sau tus tuag qhov kev sib sau ua ke ntawm cov ntawv nyeem thaum cov khoom tshiab nkag mus rau hauv.
- Cov ntsiab lus tshwj xeeb ntawm cov khoom.Log khoom qib, hardness, txheej hom, thiab tus neeg muag khoom. Thaum ob qho tib si punches los ntawm cov neeg muab khoom sib txawv xa cov kev pabcuam sib txawv, cov ntaub ntawv no piav qhia vim li cas.
- Cov xwm txheej ntawm cov khoom raug tshem tawm.Nco ntsoov tias yog vim li cas nws thiaj li hloov tau - ntsuas qhov hnav, chipping, breakage, los yog proactive hloov raws li kev ntaus nqi pib. Qhov no ua rau tsis ua hauj lwm hom keeb kwm rau qhov chaw nres tsheb tshwj xeeb.
- Saib xyuas lub sijhawm.Teem lub chaw soj ntsuam tom ntej raws li cov ntaub ntawv keeb kwm lossis cov lus pom zoo ntawm cov chaw tsim khoom. If previous components in this station lasted 600,000 hits, schedule the first inspection at 400,000 to catch wear progression while the part is still serviceable.
Nyob rau ntau lub voj voog hloov, cov ntaub ntawv no tsim cov khoom siv - cov kab nkhaus tshwj xeeb. Koj yuav pom tias chaw nres tsheb plaub tus neeg tsav tsheb tsis tu ncua mus txog qhov txwv ntawm 750,000 hits tsis hais tus neeg xa khoom, thaum chaw nres tsheb xya lub punch kav ntev txog 1.2 lab hits nrog TiCN txheej tab sis tsuas yog 500,000 yam tsis muaj nws. Cov qauv no tig kev txiav txim siab los ntawm kev txiav txim hu rau hauv cov ntaub ntawv-tsav kev kwv yees - thiab lawv pab kojteem lub ntsiab lus KPI benchmarkszoo li MTBF lub hom phiaj rau ib tus neeg tuag Cheebtsam es tsis yog tuag tag nrho.
Cov nroj tsuag siv cov txheej txheem taug qab - seb puas yog CMMS platform, cov ntaub ntawv kho mob siab rau tuag, lossis tseem zoo - khaws cov ntawv nthuav dav - tsis tu ncua qhia txog kev nce qib. Raws li Oxmaint txoj kev tshawb fawb txog kev tsim khoom, cov txheej txheem PM cov kev pab cuam txo qis kev poob qis los ntawm 30-45% nyob rau hauv rau lub hlis thiab txuas ntxiv lub neej txog li 50% los ntawm kev sib raug zoo thiab kev saib xyuas kev qhuab qhia. Txoj kev taug qab tsis tsim cov txiaj ntsig ncaj qha - nws ua rau lub sijhawm ua tiav uas ua rau kev npaj hloov pauv tau.
Kev taug qab qhov system hloov pauv hloov los ntawm qhov xwm txheej kub ntxhov rau hauv kev npaj kho. Cov ntaub ntawv koj sau hnub no txiav txim seb puas xyoo tom ntej cov peev nyiaj yog kev kwv yees lossis kev kwv yees.
Ua haujlwm nrog cov tuam txhab lag luam uas tseem ceeb tshaj qhov kev ua haujlwm ruaj khov ua kom yooj yim rau tag nrho cov kev txheeb xyuas thiab kev taug qab cov txheej txheem. Thaum cov khoom hloov pauv tau tsim los rau qhov tsim qauv tsim qauv - nrog cov ntaub ntawv tshwj xeeb, kev tswj cov khoom siv, thiab kev kho cua sov uas tau lees paub - cov kauj ruam pov thawj pom zoo kom haum es tsis kuaj xyuas cov teeb meem. Manufacturers nyiamYICENkhub kev cai stamping tuag raug tsim nrog engineering saib xyuas kom muaj kev ruaj ntseg, uas txhais tau hais tias hloov qhov chaw tuaj txog nrog qhov tseeb qhov tseeb thiab qhov sib xws ntawm metallurgical uas ua rau thawj zaug -kab tshuaj ntsuam xyuas ib kauj ruam tsis yog kev daws teeb meem. Qhov tshwm sim yog tsawg lub sij hawm validating thiab ntau lub sij hawm tsim.
Stamping tuag hloov qhov chaw yuav ib txwm siv tau - lawv tau tsim los hnav kom koj cov qauv tuag tsis. Tab sis yuav ua li cas koj txheeb xyuas, taug qab, thiab npaj ib ncig ntawm qhov hnav txiav txim siab seb qhov kev hloov pauv yog kev tswj xyuas kev ua haujlwm lossis kev tsim khoom kub ntxhov uas tsis tau npaj tseg. Tsim kom muaj tus cwj pwm pov thawj ntawm kev teeb tsa, ntes cov ntaub ntawv ntawm txhua qhov kov, thiab cia lub voj voog voj voog coj koj cov kev txiav txim siab. Cov xovxwm tseem khiav, thiab koj nyob ua ntej ntawm kev hnav.
Cov lus nug nquag nug txog Stamping Die Replacement Parts
1. Dab tsi yog qhov feem ntau hloov pauv hauv lub stamping tuag?
Feem ntau hloov stamping tuag Cheebtsam yog xuas nrig ntaus, tuag nyees khawm, qhia pins, coj bushings, springs, pilots, thiab stripper daim hlau. Cov khoom no ncaj qha hu rau cov khoom siv sawb lossis tswj cov tub rog sab hauv thaum lub sij hawm txhua qhov xovxwm, ua rau lawv hnav sai dua li cov qauv zoo li khau tuag. Punches thiab tuag nyees khawm sab saum toj ntawm daim ntawv vim tias lawv nqus tag nrho shear quab yuam ntawm txhua qhov kev ntaus, thaum cov springs degrade maj mam los ntawm kev qaug zog cycling. Ua haujlwm nrog cov tuam txhab tsim khoom xws li YICHEN uas tsim kev tuag nrog kev tswj xyuas hauv siab kom ntseeg tau tias cov khoom siv siab - coj mus siv tau thiab muaj ntaub ntawv tiav rau kev hloov pauv.
2. Koj paub li cas thaum stamping tuag Cheebtsam yuav tsum tau hloov?
Cov cim tseem ceeb suav nrog kev nce burr qhov siab ntawm qhov chaw stamped, qhov ntev ntawm qhov ntsuas tau pom thaum lub sijhawm kuaj xyuas zoo, lub tswb tsis zoo, kev tshem tawm ntawm cov chaw nres tsheb, thiab qhov tsis sib xws ntawm qhov ejection. Uniform burr loj hlob thoob plaws tag nrho cov nta taw qhia dav dav punch dulling, thaum ib qho -sided burrs taw qhia tus pin lossis bushing hnav ua rau misalignment. Qhov -rau- qhov sib txawv ntawm qhov sib txawv feem ntau rov qab mus rau tus pins hnav. Kev saib xyuas kev suav nrog SPC cov ntaub ntawv thiab cov ntaub ntawv khaws cia yuav pab kom paub tseeb tias cov khoom tshwj xeeb twg yog degrading thiab thaum hloov yuav tsum tau teem sijhawm.
3. Cov cuab yeej steel qib twg kuv yuav tsum siv los hloov cov punch tuag?
Qib raug yog nyob ntawm koj cov khoom siv ua haujlwm, ntim ntau lawm, thiab hom tsis ua haujlwm tseem ceeb. A2 haum rau luv luv - rau - nruab nrab khiav hauv cov hlau me me nrog zoo toughness. D2 ua tau zoo nyob rau hauv siab - ntim cov ntawv thov hnav nrog nws 58-62 HRC hardness ntau yam. M2 tswj cov kab mob stroke siab thiab cov cua sov tsim tau zoo dua li D2. S7 ntawm 54-56 HRC yog qhov zoo tagnrho rau cov khoom tuab thiab kev cuam tshuam hnyav uas qhov kev pheej hmoo chipping outweighs hnav kev txhawj xeeb. Tungsten carbide xa ntau lab hits ntawm cov ntaub ntawv abrasive zoo li cov hlau tsis muaj steel, tab sis yuav tsum tau ua kom tiav zoo heev vim nws cov brittleness.
4. Kuv puas yuav kho lossis hloov cov khoom siv hlau stamping tuag?
Xaiv ib tus neeg hloov pauv thaum tsis ua haujlwm raug cais tawm rau ib feem uas tsis muaj kev puas tsuaj thiab cov qauv tuag tseem zoo li qub. Reconditioning los ntawm regrinding lossis replating ua rau kev txiav txim siab thaum kho qhov chaw hnav thiab raug nqi 40-60% tsawg dua li kev tsim khoom tshiab. Tag nrho tuag rov tsim dua yuav tsim nyog thaum ntau yam khoom ua tsis tiav ntxov thiab rov ua dua, cov lus qhia tus pin bores tau hnav dhau qhov kev ua siab ntev, lossis sib sau ua ke tau dhau qhov kev txwv tsis pub siv. Qhov kev txiav txim siab yog seb qhov kev tiv thaiv tus mob tam sim no puas yuav ua rau qee yam khoom kim dua yog tias tsis kho.
5. Yuav ua li cas cov coatings ncua lub neej ntawm stamping tuag hloov qhov chaw?
Cov txheej txheej saum npoo zoo li TiN, TiCN, AlTiN, thiab DLC ntxiv cov txheej txheem nyuaj uas txo kev sib txhuam, tiv thaiv cov khoom adhesion, thiab tiv thaiv thermal degradation ntawm cov npoo. TiCN ua haujlwm zoo rau stainless hlau txiav, AlTiN ua haujlwm siab -kev ua haujlwm ceev txog li 900 degrees C, thiab DLC nrog CrN underlayer tshem tawm aluminium galling nrog kev sib txhuam coefficient tsawg li 0.05. Cov txheej txheej feem ntau ntxiv 20-40% rau cov nqi sib xyaw tab sis tuaj yeem ua ob lossis peb npaug ntawm kev pabcuam lub neej hauv cov ntawv thov abrasive siab dua 200,000 hits ib ntus, feem ntau ua rau lawv raug nqi ntau dua li kev txhim kho cov khoom siv hauv paus qib.


