


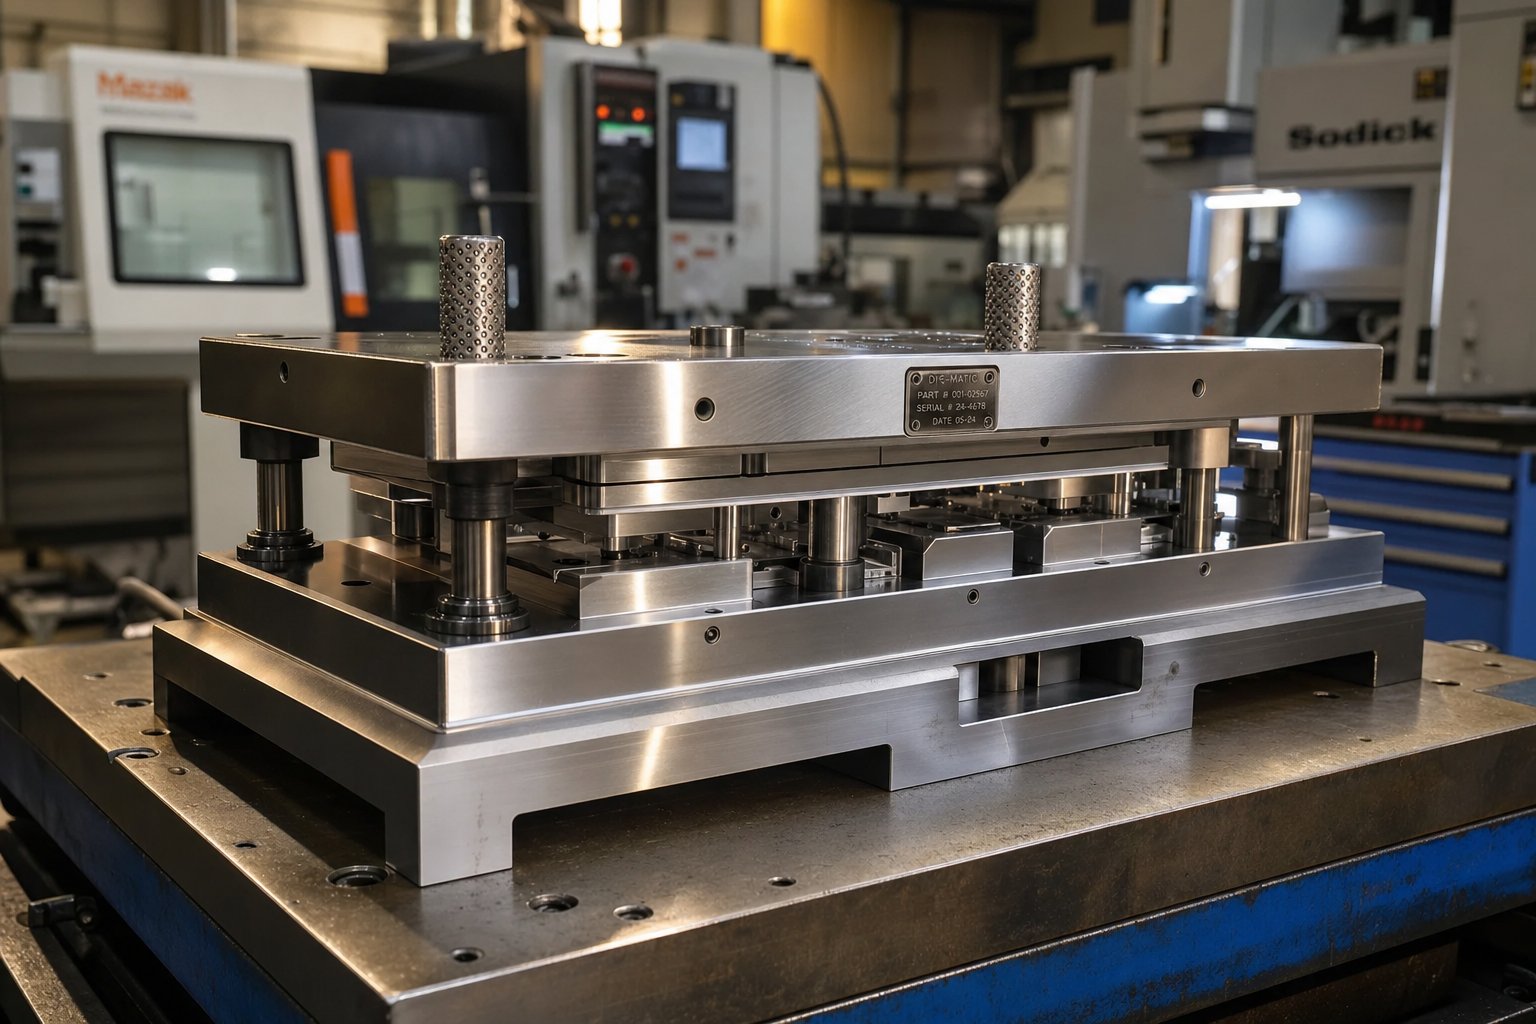
Dab tsi yog Stamping Die Maker Ua tiag tiag
Thaum koj hnov lo lus "stamping tuag txiag, "nws tuaj yeem xa mus rau ob yam: tus kws tshaj lij kev lag luam uas tsim thiab tswj cov stamping tuag, lossis lub khw tshwj xeeb uas ua haujlwm rau lawv. Txawm li cas los xij, kev ua haujlwm cuam tshuam nrog kev hloov cov cuab yeej siv hlau rau hauv cov cuab yeej precision uas muaj peev xwm tsim cov hlau seem ntawm qhov nrawm.
Lub tshuab stamping tuag yog tus kws tshaj lij uas txhais cov duab kos duab kos duab, tsim cov duab kos duab tuag, cov kev pab cuam CNC tshuab, sib sau ua ke cov khoom siv hlau, thiab siv tau cov cuab yeej ua tiav los ntawm kev sim xovxwm khiav los tsim cov stamping tuag uas txiav, daim ntawv, thiab cov ntawv hlau nrog qhov tseeb dua.
Txhais lub luag haujlwm Stamping Die Maker Role
Lub Scope ntawm lub luag hauj lwm no stretches deb tshaj khiav lub tshuab. Tus neeg tsim khoom tuag nyeem thiab txhais cov duab kos duab, CAD cov ntaub ntawv, thiab cov ntsiab lus dav dav kom nkag siab txog qhov tseeb ntawm geometry xav tau. Los ntawm qhov ntawd, lawv suav cov kev ua siab ntev, npaj cov txheej txheem machining, thiab txiav txim siab seb txhua qhov stamping tuag yuav ua li cas hauv cov xovxwm. Raws li covUS Bureau of Labor Statistics, cov cuab yeej thiab cov neeg tsim khoom tsim cov cuab yeej precision lossis cov ntaub ntawv hlau siv los txiav, duab, thiab pwm hlau, yas, thiab lwm yam ntaub ntawv.
Lub luag haujlwm nthuav dav tag nrho lub neej voj voog: los ntawm cov cuab yeej pib thiab tuag tsim cov ntsiab lus los ntawm CNC programming, cov khoom haum haum, nto tiav, thiab kev xeem dhau los. Thaum ib tug tiav tuag stamps nws thawj feem ntawm ib tug tryout xovxwm, tus neeg tsim tuag tshuaj ntsuam xyuas qhov tsis xws luag, ntsuas qhov tseeb qhov tseeb, thiab kho kom txog thaum txhua yam ua tau raws li qhov tshwj xeeb. Hauv Ontario, Canada, kev kawm ua haujlwm rau kev lag luam no xav tau kwv yees li8,000 teevntawm kev sib koom ua ke ntawm -- txoj haujlwm thiab kev cob qhia hauv chav kawm, qhia txog qhov tob ntawm kev txawj ntse koom nrog.
Txuj Ci Uas Tiav Tuag Makers Sib nrug
Dab tsi cais cov neeg tsim khoom muaj peev xwm tuag los ntawm tus kws kho tshuab dav dav yog kev sib xyaw ua ke ntawm kev soj ntsuam kev xav, kev siv phau ntawv dexterity, thiab cov ntaub ntawv sib sib zog nqus ua haujlwm ua ke nyob rau hauv nruj kam rau ua, qee zaum nyob rau hauv 0.0001 ntawm ib nti. Precision tuag thiab stamping ua hauj lwm xav tau kev txawj ntse thoob plaws ntau yam kev qhuab qhia ib txhij. Koj yuav pom tias cov kws kho mob zoo tshaj plaws muab cov kev txawj ntse digital nrog ob txhais tes- ntawm txoj kev xav, kho cov ntawv tuag kom haum los ntawm kev xav tom qab kuaj xyuas nws nrog cov ntsuas ntsuas.
Core competencies muaj xws li:
- Tuag tsim thiab strip layout txoj kev loj hlob
- CNC programming thiab multi-axis machining
- Hlau thiab sinker EDM ua haujlwm
- Kev sib tsoo nto rau daim iav- ua kom tiav
- Kev paub txog kev kho cua sov rau hardening thiab tempering cuab yeej steels
- Xovxwm teeb tsa, sim ua, thiab kev tsim khoom siv tau
Cov txuj ci no tsis muaj nyob hauv kev sib cais. Txhua qhov kev tuag stamping nthuav qhia qhov sib txawv tshwj xeeb uas ib feem geometry, cov khoom siv tus cwj pwm, thiab cov khoom ntim tag nrho cuam tshuam li cas cov cuab yeej yuav tsum tau tsim. Qhov kev sib cuam tshuam ntawm hom tuag thiab daim ntawv thov yog qhov kawg txiav txim siab seb qhov project hu rau ib qho yooj yim ib qho - chaw nres tsheb cuab yeej lossis complex multi-station progressive die.
Hom Stamping Tuag thiab Thaum Yuav Siv Txhua
Paub txog hom stamping tuag muaj yog ib yam. Kev nkag siab yam twg haum rau koj qhov tshwj xeeb, pob nyiaj siv, thiab lub hom phiaj tsim khoom yog dab tsi tiag tiag txuag koj nyiaj. Feem ntau cov kws tsim khoom siv tau ntsib cov lus pom zoo los ntawm lawv cov neeg tsim khoom stamping tuag yam tsis muaj kev piav qhia meej txog vim li cas ib txoj hauv kev yeej ib txwm. Ntawm no yog qhov kev xaiv qhov laj thawj uas tsis tshua tau sau tawm.
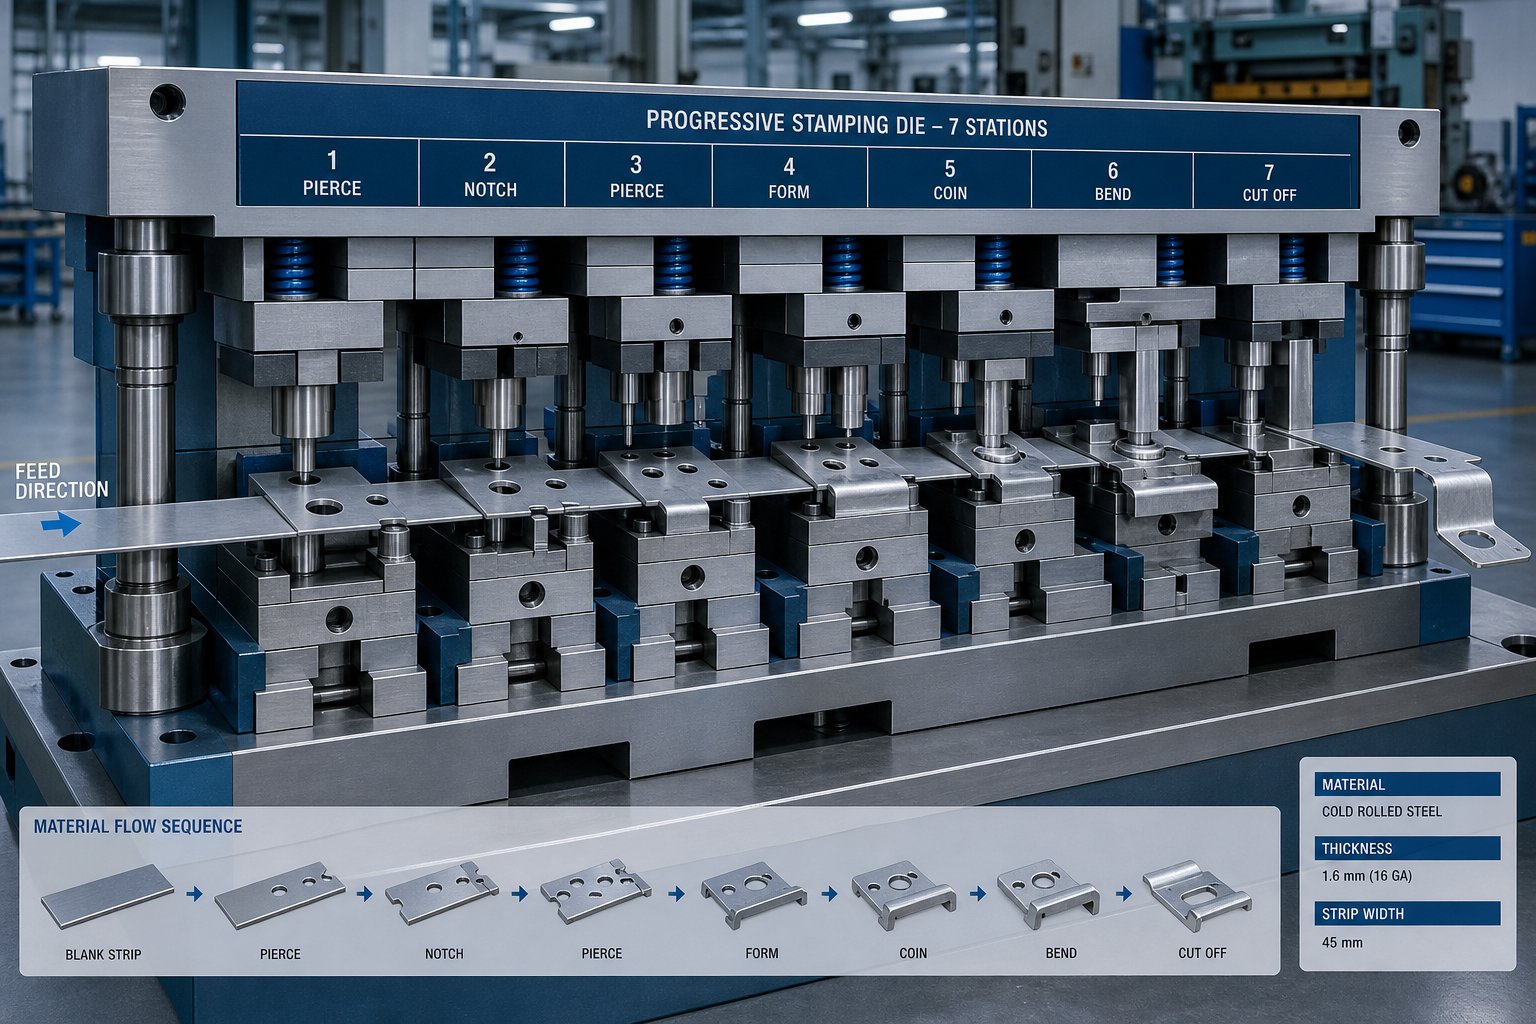
Progressive Dies rau siab -Volume Runs
Xav txog ib lub kauj ntawm cov ntawv hlau noj tsis tu ncua los ntawm kev tuag nrog ntau qhov chaw, txhua tus ua haujlwm sib txawv, khoov, lossis daim ntawv. Qhov ntawd yog kev nce qib stamping tuag tsim hauv kev nqis tes ua. Lub workpiece nyob twj ywm txuas mus rau ib lub cab cab los ntawm qhov pib mus rau qhov kawg, txav chaw nres tsheb los ntawm qhov chaw nres tsheb kom txog rau thaum qhov ua tiav qhov sib cais ntawm qhov kawg. Qhov no architecture ua rau lub voj voog lub sij hawm ntsuas nyob rau hauv strokes ib feeb es tsis yog qhov chaw ntawm ib teev, ua rau nws tus qauv xaiv rau automotive stamping tuag, hluav taws xob hlau stamping connectors, thiab tej yam khoom uas tsim nyob rau hauv ntau pua txhiab xyoo.
Kev sib pauv? Cov cuab yeej ua ntej siab dua thiab cov sijhawm tsim qauv ntev dua. Progressive dies xav tau kev sib tw strip layout engineering thiab precision machining thoob txhua qhov chaw nres tsheb. Tab sis thaum lub ntim ua kom pom tseeb qhov kev nqis peev, ib qho nqi ntawm -cov nqi poob qis heev, thiab rov ua dua tau nruj dua li ntau lab lub voj voog.
Hloov thiab Compound Tuag
Qhov loj dua uas tsis tuaj yeem txuas mus rau cov kab nqa khoom yuav tsum muaj lwm txoj hauv kev. Hloov tuag cais cov dawb paug ua ntej, tom qab ntawd cov neeg kho tshuab ntiv tes txav tus neeg ua haujlwm los ntawm cov chaw tsim khoom ywj pheej. Qhov no ua rau kev hloov pauv cov cuab yeej zoo tagnrho rau kev sib sib zog nqus-cov vaj tse, cov khoom sib txuas, thiab cov khoom siv dav dhau los yog sib sib zog nqus ntau dhau rau kev noj zaub mov ntxiv. Tuag stamping nrog kev hloov tshuab ua haujlwm ua haujlwm 3D geometries uas yuav txwv tsis pub yuav tsum muaj ntau yam haujlwm ib leeg.
Compound tuag nyob qhov opposite kawg ntawm lub complexity spectrum. Lawv ua ntau yam haujlwm, txiav, xuas nrig ntaus, thiab qee zaum tsim, hauv ib leeg xovxwm. Xav tias cov ntxhua khaub ncaws tiaj tus, shims yooj yim, lossis cov lamination stacks. Qhov tshwm sim yog siab flatness, zoo heev concentricity ntawm nta, thiab nruab nrab tooling nqi. Rau qhov yooj yim geometry ntawm nruab nrab ntim, compound tuag feem ntau xa qhov zoo tshaj plaws tshuav nyiaj li cas ntawm kev ceev thiab kev lag luam.
Ib leeg -chaw nres tsheb thiab Tshwj xeeb tuag
Tsis yog txhua qhov project xav tau ntau- chaw nres tsheb cov cuab yeej. Kos tuag, blanking dies, piercing dies, thiab ua ke dies tuav qis dua - ntim los yog tshwj xeeb stamping daim ntawv thov qhov yooj yim tshaj li lub voj voog ceev. Lub blanking tuag punches tiaj tus profiles los ntawm daim ntawv Tshuag. Ib tug kos tuag stretches cov khoom rau hauv khob los yog plhaub duab. Cov noib leeg - chaw nres tsheb hlau stamping tuagraug nqi tsawg dua los tsim thiab hloov kho sai dua thaum tsim qauv hloov zuj zus, ua rau lawv siv tau rau cov qauv sau lossis cov khoom siv niche.
| Tuag Hom | Zoo tshaj rau | Hom Volume Range | Tus nqi txheeb ze | Qib nyuaj |
|---|---|---|---|---|
| Kev vam meej | Me me rau nruab nrab- qhov loj me nrog cov yam ntxwv nyuaj | 100, 000+ txhua xyoo | Siab | Siab |
| Hloov | Loj lossis tob- kos qhov chaw | 25,000 - 500,000+ | Siab | Siab |
| Compound | Flat qhov chaw nrog ntau yam nta hauv ib lub dav hlau | 10,000 - 200,000 | Nruab nrab | Tsawg rau nruab nrab |
| Ncua tseg | Yooj yim flat profiles | 5,000 - 100,000 | Tsawg | Tsawg |
| Kos | Khob, plhaub, los yog enclosure duab | 5,000 - 100,000 | Nruab nrab | Nruab nrab |
Xaiv hom yog los mus rau ib tug puv tes ntawm cov tswv yim txheej txheem uas koj yuav tsum tau soj ntsuam ua ntej thov quotes:
- Qhov loj me thiab qhov siab tshaj ntawm lub hnab ntawv
- Txhua xyoo ntau lawm ntim thiab xav tau lub neej cuab yeej
- Tolerance xav tau thiab feature complexity
- Khoom hom thiab daim ntawv thickness
Tau txais cov tuag thiab stamping txoj cai nyob rau theem no tiv thaiv kev tsim kho dua tshiab tom qab. Qhov kev xaiv koj ua ntawm no kuj tseem hais txog cov khoom siv uas koj cov neeg tsim khoom tuag yuav tsum tau ua haujlwm nrog, cov cuab yeej steel qib twg siv, thiab ntev npaum li cas cov cuab yeej yuav kav ntev npaum li cas.
Txoj Kev Tuag Tuag los ntawm Lub Tswv Yim rau Kev Tshaj Tawm
Xaiv hom kev tuag zoo yog qhov pib xwb. Yuav ua li cas tshwm sim ntawm qhov kev txiav txim thawj zaug thiab kev tsim khoom- cov cuab yeej npaj tau muaj lub hlis ntawm engineering, precision machining, thiab validation. Cov neeg yuav khoom feem ntau yeej tsis pom cov txheej txheem no tau muab tso rau hauv tag nrho, uas ua rau nws nyuaj rau kev npaj nyiaj txiag, teeb tsa lub sijhawm tiag tiag, lossis paub thaum twg lawv xav tau. Ntawm no yog li cas cov cuab yeej & tuag manufacturing ua tau nthuav tawm, theem los ntawm theem.
- Kev tshuaj xyuas lub tswv yim thiab kev ntsuas qhov ua tau
- Txoj kev txhim kho kab layout
- Paub meej tuag tsim
- CNC machining ntawm stamping tuag qhov chaw
- Component sib dhos thiab haum
- Thaum tshav kub kub kho thiab nto hardening
- Tryout xovxwm khiav
- Kho thiab debugging
- Kev tsim khoom kos npe - tawm
Txhua qhov tseem ceeb sawv cev rau lub rooj txiav txim siab qhov twg tus neeg tsim khoom tuag, thiab feem ntau cov neeg siv khoom, lees paub kev npaj ua ntej mus tom ntej. Hla los yog rushing txhua theem yuav ua rau muaj teeb meem hauv qab.
Feasibility Analysis thiab Die Design
Ua ntej cov hlau tau txiav, lub tshuab stamping tuag ntsuas seb qhov twg tuaj yeem tsim tau raws li kos. Qhov kev ua tau zoo no suav nrog kev txheeb xyuas ib feem geometry, phab ntsa kaum, kos qhov tob, thiab cov khoom siv stretch txwv. Cov kws tsim khoom siv FEA-raws li kev simulation, qee zaum hu ua CAE tsom xam, los kwv yees seb cov ntawv hlau yuav coj li cas hauv qhov tuag. Cov teeb meem simulation no zoo li ntau dhau thinning, wrinkling nyiam, los yog springback ua ntej ib qho cuab yeej steel thaiv raug txiav txim.
Tshawb nrhiav hauvstamping simulation optimizationpaub meej tias cov txheej txheem finite tuaj yeem kwv yees tsim cov teeb meem xws li tearing thiab wrinkling los ntawm kev txheeb xyuas cov kab mob sib kis, qhov sib txawv thickness, thiab tsim cov kev txwv thaum lub sij hawm sim virtual. Qhov kev ntsuam xyuas ua ntej no ua rau luv luv txoj kev loj hlob thiab txo cov nqi rov ua haujlwm dua.
Nrog rau qhov ua tau lees paub, lub stamping tuag tsim theem pib. Cov kws tsim qauv tsim cov txheej txheem strips uas txhais tau hais tias lub tiaj tiaj li cas pub los ntawm txhua qhov chaw nres tsheb, kev siv cov khoom siv li cas, thiab qhov twg cov khoom seem raug tsim tawm. Tuag architecture, suav nrog phaj qhov loj me, cov txheej txheem qhia, thiab chaw nres tsheb sib txuas, tau ua tiav hauv CAD. Qhov no yog qhov uas lub tswvyim tuag ua ib txoj kev npaj tsim tau.
Machining, sib dhos, thiab kev kho cua sov
Tig tus qauv tsim rau hauv lub cev cuab yeej xav tau qhov tseeb ntawm txhua kauj ruam. CNC milling txiav tuag blocks thiab punch profiles kom ze rau -net shape. Hlau EDM tuav cov contours intricate thiab nruj sab hauv clearances uas cov pa milling tsis tuaj yeem ncav cuag. Kev sib tsoo deg coj qhov chaw tseem ceeb mating rau flatness kam rau ua ntsuas hauv microns.
Thaum ib tug neeg stamping tuag qhov chaw yog machined, sib dhos pib. Cov neeg tsim khoom tuag haum cov punches rau hauv cov khoom tuav, kho cov npoo txiav, teeb tsa qhov siab, thiab xyuas kom meej tias txhua qhov txav mus raws li qhov xav tau. Cov txheej txheem haum no tso siab rau ntawm ob txhais tes- ntawm kev txawj ntse, txawm tias ob peb txhiab ntawm ib nti ntawm qhov tsis zoo tuaj yeem ua rau hnav ntxov ntxov lossis ib feem ntawm qhov tsis xws luag.
Kev kho cua sov ua raws li kev sib dhos ntawm cov khoom siv tseem ceeb. Hardening thiab tempering txheej txheem tsa cov cuab yeej steel hardness mus rau theem yuav tsum tau, feem ntau ntawm 58 thiab 62 HRC rau kev txiav npoo. Qhov sib lawv liag tseem ceeb: machining tshwm sim ua ntej hardening vim hais tias tag nrho hardened steel yog deb dua nyuaj thiab kim txiav. Tom qab kev kho cua sov, kev sib tsoo tiav rov qab qhov ntev uas yuav hloov me ntsis thaum lub voj voog tawv.
Kev sim, Debugging, thiab Kev Tshaj Tawm Tshaj Tawm
Nrog cov tuag sib sau ua ke thiab hardened, nws txav mus rau qhov kev sim xovxwm. Qhov no yog qhov kev tshawb xav ntsib qhov tseeb. Tus neeg tsim khoom tuag khiav cov qauv piv txwv, tshuaj xyuas lawv rau kev sib cais, wrinkling, qhov sib txawv ntawm qhov sib txawv, thiab qhov tsis xws ntawm qhov chaw, tom qab ntawd taug qab txhua qhov teeb meem rov qab mus rau nws qhov laj thawj.Keysight txoj kev tsom xam ntawm virtual tuag tryoutssau tseg tias qhov tsis xws luag tshwm sim thaum thawj qhov kev sim yog ob lub sijhawm - siv thiab raug nqi los kho, uas yog vim li cas qhov kev sim ua ntej tau dhau los ua qauv hauv cov cuab yeej stamping thiab cov khw muag khoom tuag.
Kev debugging kev cai hlau stamping tuag tsis tshua muaj ib zaug - dhau txheej txheem. Springback tuaj yeem xav tau kev hloov pauv nyiaj. Kev sib cais tuaj yeem hu rau kev hloov kho kos duab hluav taws xob lossis chaw tsim khoom ntxiv. Wrinkling tuaj yeem thov kom tsis pub muaj lub siab hloov kho lossis hloov kho geometry. Txhua qhov kev kho yog ua raws los ntawm lwm qhov kev sim ua haujlwm kom txog thaum cov khoom ua tau raws li cov qauv luam tawm.
Kev kos npe ntau lawm -tawm tshwm sim thaum qhov ntsuas qhov loj me, feem ntau ntawm CMM, lees paub tias cov khoom poob rau hauv kev ua siab ntev hla ib qho piv txwv muaj txiaj ntsig. Thaum lub sij hawm ntawd, cov txheej txheem tuag tiav lawm, thiab cov cuab yeej hloov mus rau hauv pem teb ntau lawm.
Tag nrho cov kab ke no, los ntawm qhov ua tau los ntawm kev kos npe - tawm, kuj yog qhov uas tus nqi loj tshaj plaws thiab lub sijhawm hloov pauv hloov pauv. Kev nkag siab txog dab tsi ua rau cov kev hloov pauv no ua rau cov neeg yuav khoom muaj txiaj ntsig ntau dua hauv kev npaj thiab kev sib tham.
Tuag cov khoom xaiv thiab cuab yeej Steel Qib
Cov hlau hauv koj qhov tuag txiav txim siab ntev npaum li cas nws kav ntev npaum li cas, nws xav tau kev saib xyuas ntau npaum li cas, thiab qhov kawg ntawm txhua qhov nyiaj stamped nqi koj dhau qhov kev tsim khoom. Txawm li cas los xij, kev xaiv cov khoom siv yog ib qho ntawm cov ntsiab lus tsawg tshaj plaws ntawm cov neeg yuav khoom thiab lawv cov neeg tsim khoom stamping tuag. Feem ntau cov nqe lus teev cov qib zoo li "D2" yam tsis tau piav qhia vim li cas qib ntawd tau raug xaiv lossis lwm yam uas yuav pab tau koj zoo dua. Nov yog qhov ua rau qhov kev txiav txim siab ntawd.
Common Tool Steel Qib rau Stamping Tuag
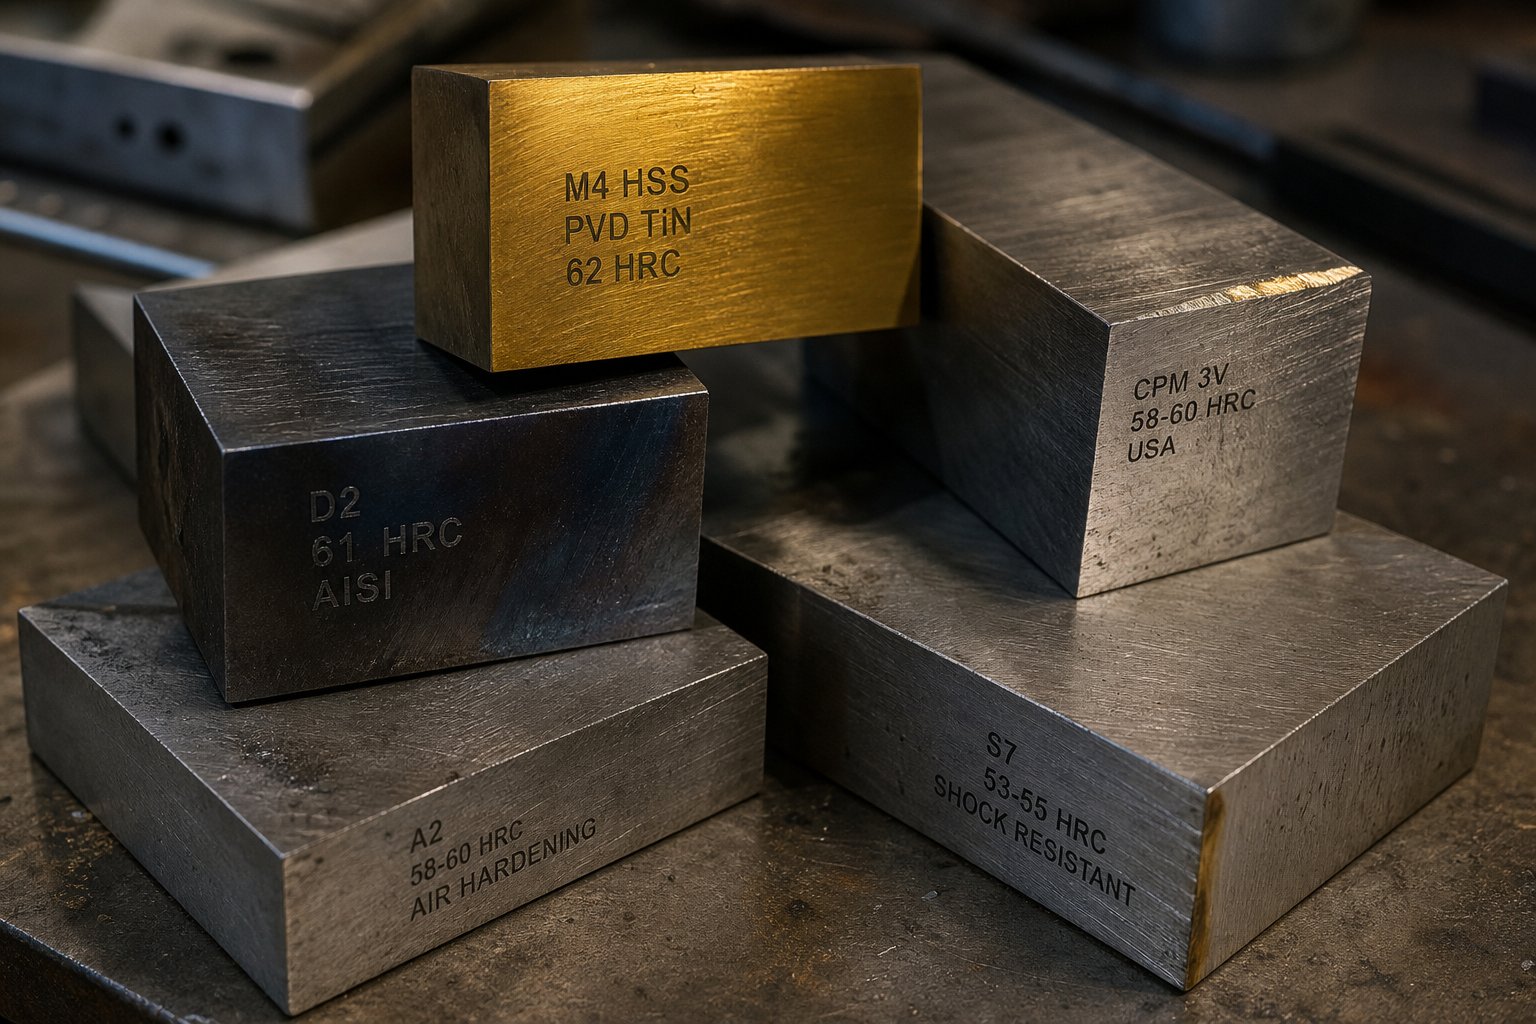
Txhua cov hlau stamping tuag sib npaug peb cov khoom sib tw: hardness rau cov duab tuav nyob rau hauv load, hnav tsis kam rau lub neej ntev, thiab toughness kom nqus tau tej yam tsis muaj cracking. Tsis muaj ib qho stamping tuag steel ua rau tag nrho peb, yog li kev xaiv qib ib txwm muaj kev lag luam tawm raws li koj daim ntawv thov tshwj xeeb.
D2yog lub workhorse ntawm siab - ntim blanking thiab tho. Nws cov ntsiab lus siab carbon thiab chromium (1.40-1.60% C, 11.00-13.00% Cr) muab qhov tshwj xeeb hnav tsis kam ntawm 54-61 HRC.D2 feem ntau yog sivnyob rau hauv blanking tuag, stamping tuag, slitters, thiab trim tuag qhov tshwj xeeb toughness tsis yog qhov tseem ceeb. Rau ntev -khiav steel stamping tuag tsim ntau pua txhiab qhov chaw, D2 tseem yog qhov kev xaiv ua ntej.
A2muab qhov nruab nrab. Nrog me ntsis chromium (4.75-5.50%) thiab carbon (0.95-1.05%) dua li D2, nws ua tiav 57-62 HRC thaum khaws cov toughness nruab nrab. A2 ua haujlwm zoo hauv kev tsim cov ntawv thov, npib, thiab cov khoob khoob loj tuag qhov twg cov cuab yeej ntsib kev nyuaj siab nrog kev hnav. Xav tias nws yog qhov kev xaiv sib npaug rau cov ntawv hlau stamping tuag uas yuav tsum tau txiav thiab cov khoom zoo.
S7zaum ntawm qhov toughness kawg ntawm lub spectrum. Nws cov ntsiab lus qis dua (0.45-0.55%) thiab txo cov chromium (3.00{7}}3.50%) ua rau muaj kev ua haujlwm nyuaj ntawm 48-58 HRC nrog kev poob siab zoo heev. S7 yog qhov mus-rau qhov hnyav-gauge sib sau, txias dabtsi yog khoov tuag, thiab hlau xovxwm tuag raug cuam tshuam tam sim ntawd. Yog tias koj tuag tawg es tsis hnav, S7 hais txog qhov laj thawj.
M2 thiab M4siab-cov steels ceev ua haujlwm ua haujlwm qhov kub thiab ceev thawb cov pa txias- ua haujlwm steels dhau lawv qhov txwv. Cov qib no khaws cov tawv tawv ntawm qhov kub thiab txias, ua rau lawv haum rau siab -stroke- cov ntawv thov.
Rau qhov hnyav -cov chaw hnav khaub ncaws, tshwj xeeb tshaj yog nyob rau hauv cov neeg tuag uas muaj cov khoom siv tsis zoo lossis cov khoom siv muaj zog,carbide insertsmuab ib kauj ruam - hloov nyob rau hauv lub neej ntev. Carbide stamping tuag los yog carbide- cov chaw nres tsheb tuaj yeem txuas lub neej ntev li 500-1000% piv rau cov cuab yeej siv dav hlau, txawm hais tias lawv cov kev txwv brittleness siv rau kev ua haujlwm tsis zoo xws li kev ua kom zoo blanking thiab kos duab ntiav. Aluminium stamping tuag, los ntawm qhov sib piv, feem ntau yog qhov tseem ceeb ntawm qhov chaw tiav thiab qhov ua kom tsis muaj zog ntawm cov tawv tawv, vim cov ntaub ntawv softer workpiece nyiam ua raws li cov cuab yeej nto es tsis hnav lawv.
| Qib | Hardness (HRC) | Thawj Siv Case | Tus nqi txheeb ze | Cia Siab Tuag |
|---|---|---|---|---|
| D2 | 54 - 61 | High - ntim blanking thiab tho | Tsawg rau nruab nrab | Ntev tshaj ntawm cov pa steels |
| A2 | 57 - 62 | Kev tsim, npib, thiab sib npaug daim ntawv thov | Tsawg rau nruab nrab | Nruab nrab rau Ntev |
| S7 | 48 - 58 | Heavy- ntsuas kev tsim thiab poob siab- loaded tuag | Nruab nrab | Nruab nrab (hnav-limited) |
| M2/M4 | 60 - 65 | High -ceev thiab nce siab - kub ua haujlwm | Nruab nrab mus rau siab | Ntev hauv cov ntawv thov tsim nyog |
| Carbide | 70+ | Hnyav- hnav cov khoom siv rau cov khoom abrasive | Siab | Qhov tseem ceeb ntev tshaj li cov cuab yeej steel |
Qib txoj cai yog nyob ntawm peb yam ua haujlwm ua ke: koj qhov ntim ntau lawm, cov khoom siv ua haujlwm raug stamped, thiab kev kam rau siab xav tau ntawm qhov ua tiav. Tus neeg tsim khoom tuag uas xaiv cov khoom yam tsis tau nug cov lus nug ntxaws txog tag nrho peb yog kwv yees ntau dua li engineering.
Kev kho deg thiab txheej
Txawm tias qhov zoo tshaj plaws stamping tuag steel tau txais txiaj ntsig los ntawm kev txhim kho saum npoo. Coatings thiab kev kho mob ntxiv ib qho nyuaj, qis dua - txheej kev sib txhuam uas txo cov galling, slows hnav kev loj hlob, thiab ncua sij hawm ncua ntawm kev saib xyuas.
Cov txheej txheem txheej txheem muaj xws li:
- Titanium Nitride (TiN)- ib qho dav dav - lub hom phiaj PVD txheej uas ua rau kom tawv tawv thiab txo kev sib txhuam
- Titanium Carbonitride (TiCN)- nyuaj dua TiN nrog kev hnav zoo dua rau kev txiav thiab tho qhov chaw nres tsheb
- TD (Toyota Diffusion / Thermo-Reactive Deposition)- CVD- cov txheej txheem tsev neeg uas tsim cov txheej txheem nyuaj heev ntawm vanadium carbide, zoo tiv thaiv galling hauv siab - lub zog steel txoj kev
- TiAlN (Titanium Txhuas Nitride)- ua tau zoo ntawm qhov kub siab uas tsim thaum lub sij hawm siab - stamping ceev
Kev tshawb nrhiav los ntawmAHSS Cov Lus Qhia Txog Kev ThovUa kom pom qhov sib txawv ntawm cov txheej txheem ua: chrome-plated D2 cov cuab yeej ua tsis tiav tom qab 50,000 qhov chaw, thaum tib lub cuab yeej hlau nrog ion nitriding thiab PVD chromium nitride txheej tsim ntau dua 1.2 lab qhov chaw. Qhov ntawd tsis yog kev txhim kho marginal. Nws yog ib qho kev sib txawv ntawm tus nqi-rau- qhov sib npaug.
Nitriding, ob qho tib si roj thiab ntshav (ion) ntau yam, tsim cov txheej txheej tawv tawv los ntawm diffusing nitrogen rau hauv cov hlau. Ion nitriding khiav ntawm qhov kub qis dua li cov roj nitriding, txo cov kev pheej hmoo ntawm kev cuam tshuam thaum tsim cov hnav- tiv taus nto. Chrome plating, ib zaug ib txoj hauv kev, tau poob ntawm kev pom zoo vim microcracking nyiam thiab kev txhawj xeeb ib puag ncig. Cov kev tshawb fawb qhia tias nws tsis yog qhov kev xaiv zoo tshaj plaws rau kev tuag ua tiav qib siab - lub zog steels.
Ib qho kev ceeb toom: cov txheej txheem yuav tsum tau siv tom qab kev sim pib thiab kev debugging tiav. Kho qhov tuag geometry tom qab txheej txhais tau tias koj tshem tawm cov txheej koj nyuam qhuav them rau. Cov kws paub txog kev tuag ua tiav txhua qhov kev kho ua ntej, tom qab ntawd siv qhov kawg ntawm kev kho mob ua ntej tso tawm ntau lawm.
Cov khoom siv thiab txheej xaiv cascade ncaj qha mus rau qhov project nqi thiab ncua sij hawm. Ib qho tuag ua los ntawm cov hmoov hlau metallurgy nrog PVD txheej raug nqi ntau dua li tus qauv D2 tuag, tab sis qhov kev nqis peev no hloov pauv kev saib xyuas lej tag nrho dhau ntawm ntau- xyoo ntau lawm.
Niaj hnub nimno Technologies Reshaping Trade
Qib steel thiab txheej txheej xaiv yog engineering txiav txim siab nyob rau hauv kaum xyoo ntawm metallurgical paub. Tab sis txoj kev uas tus neeg tsim khoom stamping tuag siv qhov kev paub, los ntawm kev tsim qauv pib siv los ntawm kev ua haujlwm hauv khw, tau hloov pauv ntau. Cov cuab yeej digital thiab cov tshuab ua haujlwm siab tshaj plaws yog compressing sijhawm, tshem tawm kev kwv yees, thiab nce hauv pem teb ntawm dab tsi lub khw muag khoom muaj peev xwm xa tau.
CAE Simulation thiab Digital Prototyping
Qhov kev dhia loj tshaj plaws hauv kev tsim cov cuab yeej tuag tau ntau xyoo dhau los tsis yog lub tshuab tshiab. Nws yog lub peev xwm los stamp ib feem zoo ua ntej cov hlau tau txiav. FEA-raws li kev simulation tso cai rau cov engineers digitally replicate tag nrho cov ntawv hlau ua txheej txheem: sib sib zog nqus nqus, stretch forming, flanging, thiab trimming. Lub software qhia txog kev faib tawm kev ntxhov siab, kwv yees qhov sib txawv ntawm thickness, chij wrinkling zones, thiab xam cov springback deformation, tag nrho nyob rau hauv cov sij hawm ntau dua li lub lis piam ntawm kev sim xovxwm.
Qhov no txhais li cas rau kev xyaum? Raws liCov ntaub ntawv kev lag luam los ntawm CAE simulation kws tshwj xeeb, cov tuam txhab lag luam uas koom ua ke simulation rau hauv lawv cov cuab yeej tsim cov kev pabcuam kev ua haujlwm feem ntau txo qhov kev sim ua haujlwm los ntawm 30-50%. Qhov ntawd txhais ncaj qha mus rau lub sijhawm luv luv thiab cov nqi hloov kho qis dua. Tsim Limit Diagram tsom xam txheeb xyuas cov kab nrib pleb - thaj chaw muaj kev pheej hmoo thiab compression-driven wrinkling ua ntej machining pib, tso cai rau cov engineers los kho cov duab dawb paug, binder siab, thiab kos cov hlaws geometry thaum cov kev hloov pauv tseem tsis pub dawb.
Springback them nyiaj ib leeg tsuas yog simulation peev rau ntau qhov haujlwm. Tsis yog nrhiav pom tias lub vaj huam sib luag tsim tawm los ntawm kev ua siab ntev tom qab kev tuag yog hardened, engineers ua ntej -compensate lub cuab tam nto geometry digitally. Qhov tshwm sim yog qhov tuag uas tsim qhov tseeb qhov tseeb los ntawm thawj qhov kev tsim khoom.
High -Speed Machining thiab Automation
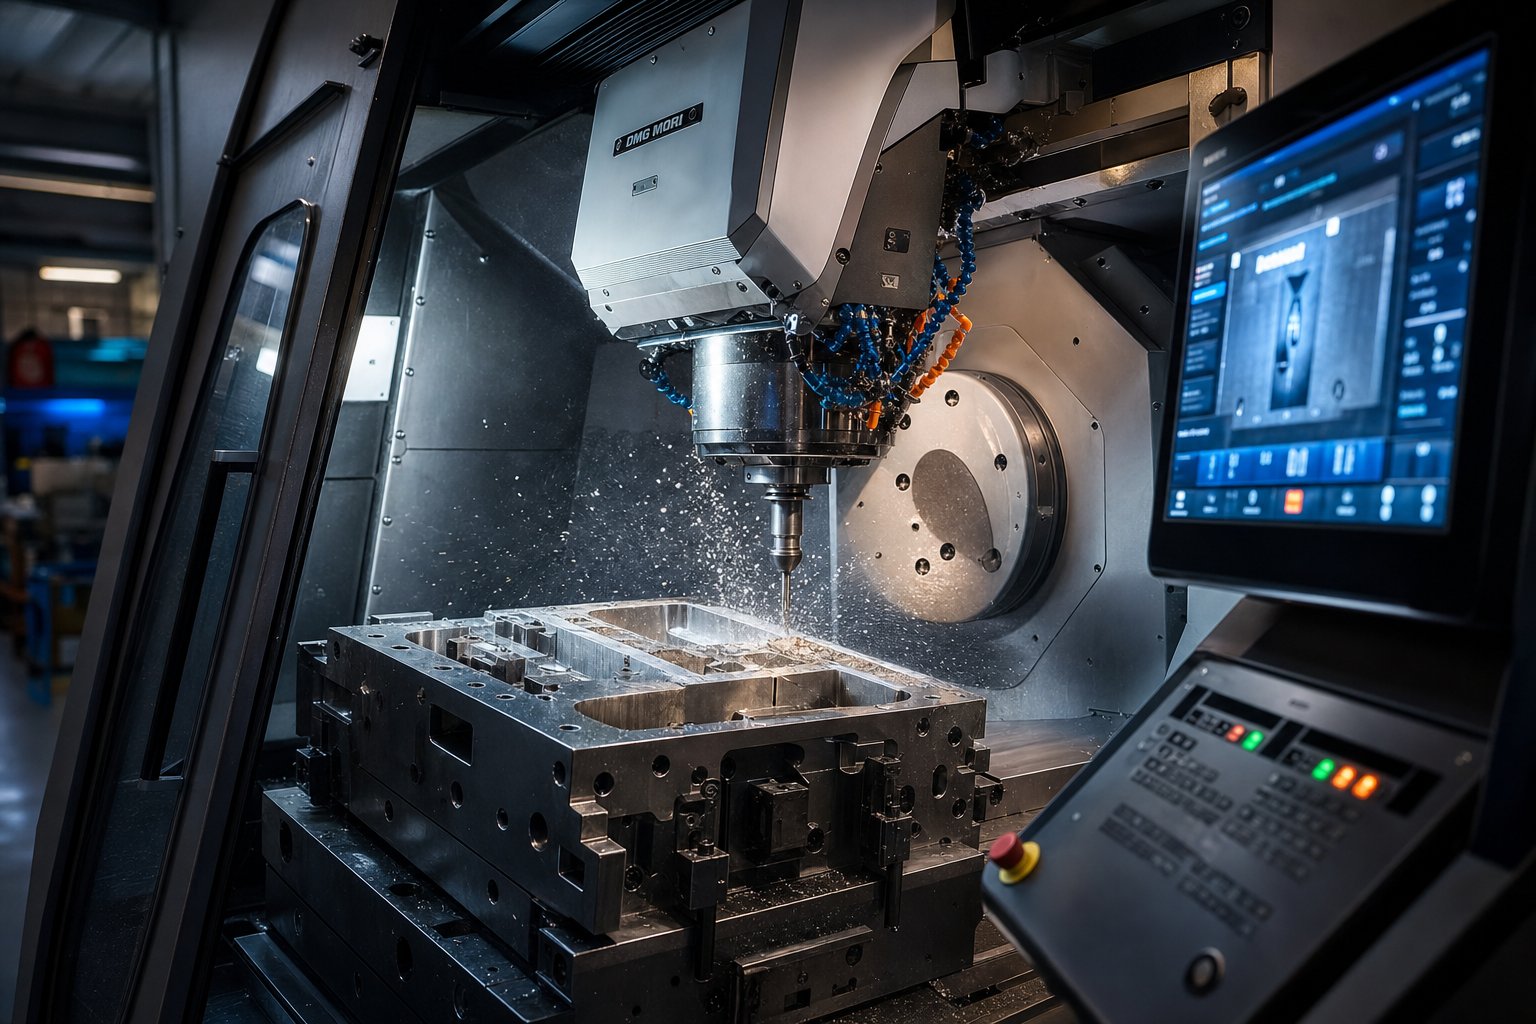
Nyob rau hauv pem teb khw, 5-axis high-speed machining tau rov txhais dab tsi ua tau nyob rau hauv kev tuag thaiv txiav. Cov tsoos 3-axis CNC xav tau ntau yam kev teeb tsa thiab siv tes ua tiav. Niaj hnub nimno 5-axis tshuab tshuab complex tuag ntsej muag nyob rau hauv ib tug clamping ib zaug, tswj xyuas cov cuab yeej zoo tshaj plaws thoob plaws qhov txiav. Qhov no ua rau saum npoo tiav ncaj qha tawm ntawm lub tshuab, txo lossis tshem tawm phau ntawv polishing lub sijhawm.
Cov cuab yeej siv tshuab hluav taws xob & cov khw muag khoom tuag tam sim no xa cov xaim hluav taws xob EDM cov hlwb uas khiav tsis muaj sijhawm hmo ntuj, thauj khoom thiab ntsuas cov khoom ua haujlwm yam tsis muaj kev cuam tshuam tus neeg teb xov tooj. Robotic polishing tshuab xa cov txheej txheem zoo sib xws thoob plaws lub ntsej muag tuag loj qhov twg tes polishing yuav qhia qhov sib txawv. Cov cuab yeej dynamics ntawm no txawv ntawm automation ntawm lub stamping ntau lawm pem teb. Nyob rau hauv lub khw tuag, automation lub hom phiaj precision thiab repeatability ntawm ib tug -tawm tooling. Hauv kev tsim khoom, nws tsom mus rau kev xa tawm ntawm cov khoom sib xws.
Kev sib xyaw ua ke ntawm 5-axis HSM thiab automated thib ob txheej txheem yog ntsuas tau: hlau stamping tooling ib zaug yuav tsum tau 12-16 lub lis piam ntawm lub sij hawm machining feem ntau tuaj yeem xa tuaj hauv 8-10 lub lis piam yam tsis muaj qhov tseeb.
Digital Twins thiab Cov Ntaub Ntawv -Triven Maintenance
Ib qho kev tshwm sim pem hauv ntej hauv stamping tooling suav nrog embedding sensors ncaj qha rau hauv qhov tuag nws tus kheej. Cov cuab yeej ntsuas no taug qab cov neeg mob stroke suav, tonnage ib lub voj voog, qhov kub thiab txias hloov pauv, thiab qhov dav dav ntawm lub sijhawm. ACov ntaub ntawv tshawb fawb los ntawm ib qho chaw automotive stampingkhiav 12 siab- nrawm nrawm pom tias 68% ntawm qhov tsis tau npaj tseg tuaj yeem tiv thaiv nrog 4 mus rau 48 teev ntawm kev ceeb toom ua ntej, siv cov ntaub ntawv uas twb muaj nyob rau hauv xovxwm sensors thiab ib feem tshuaj xyuas cov tshuab.
Digital ntxaib platforms sib cuam tshuam cov teeb liab no hla cov xovxwm thiab cov txheej txheem tuag, kwv yees kev hnav thiab kev teem caij saib xyuas ua ntej qhov teeb meem tshwm sim. Progressive tuag hnav cov qauv ua pom nyob rau hauv ib feem zoo metrics peb hnub ua ntej kev puas tsuaj lub cuab tam tsis ua hauj lwm. Cov chaw siv cov tshuab no qhia txog qhov tseeb txog 85-92% hauv rau lub hlis ntawm kev xa tawm.
Rau cov neeg yuav khoom, qhov no txhais tau tias qhov tuag tsim nrog rau hauv - muaj peev xwm ntsuas qhov tuag raug nqi ntau dua, tab sis muab tus nqi qis dua lub neej los ntawm kev kaw tsis txaus ntseeg tsawg dua thiab txuas ntxiv lub neej muaj txiaj ntsig.
Technologies reshaping lub stamping tuag txiag lag luam hnub no:
- 3D txoj kev simulation nrog Txoj Cai Limit Diagram tsom xam
- Topology- optimized tuag qauv rau qhov hnyav thiab rigidity
- Siab -ceev 5-axis CNC machining
- Automated xaim EDM hlwb nrog kev ua haujlwm tsis muaj neeg saib xyuas
- Hauv -Kev ntsuas qhov tuag rau kev quab yuam, qhov kub thiab txias, thiab kev soj ntsuam mob stroke
- Digital ntxaib platforms rau kev kwv yees txij nkawm thiab tuag txoj sia taug qab
Cov peev txheej no tsis sib npaug ntawm kev lag luam. Qee lub khw ua haujlwm ntawm kev txiav ntug thaum lwm tus cia siab rau txoj hauv kev tsis hloov pauv hauv kaum xyoo. Qhov sib txawv ntawd tsim qhov sib txawv tiag tiag ntawm qhov project tuag nqi, nws siv sijhawm ntev npaum li cas, thiab cov cuab yeej ua tiav li cas thaum nws mus txog koj lub xovxwm hauv pem teb.
Cov Nqi Them Nqi thiab Cov Sijhawm Lead rau Cov Haujlwm Tuag
Qhov sib txawv ntawm cov cuab yeej cuab tam ntawm cov khw muag khoom tuag ncaj qha ua rau ob qho kev hloov pauv uas cov neeg yuav khoom xav txog feem ntau: cov cuab yeej nqi dab tsi thiab thaum nws tuaj txog. Txawm li cas los xij, tus nqi thiab lub sijhawm ua haujlwm tseem yog qhov tsis zoo tshaj plaws ntawm kev ua haujlwm nrog lub tshuab stamping tuag. Quotes sib txawv wildly los ntawm khw mus rau lub khw, ncua sij hawm stretches yam tsis muaj kev piav qhia meej, thiab cov ntsiab lus tom qab txhua tus lej tsis tshua tau muab qhia rau cov neeg siv khoom. Qhov tsis muaj pob tshab tsis tau txhais hais tias kev lej tsis paub. Nws txhais tau tias lub moj khaum yeej tsis tau muab tso tawm kom meej txaus rau cov neeg yuav khoom nug cov lus nug raug.
Dab tsi Tsav Stamping Tuag Nqi
Txhua qhov kev cai hlau stamping tuag quote yog ib qho kev txiav txim siab, qee qhov ua los ntawm koj, qee tus los ntawm cov neeg tsim khoom tuag, thiab qee qhov dictated los ntawm physics. Kev nkag siab txog qhov hloov pauv twg muaj qhov hnyav tshaj plaws muab rau koj kom ua kom zoo dua tus nqi ua ntej thawj qhov kev txiav txim yuav raug muab tawm.
Tus nqi tsav tsheb loj tshaj plaws yog kev tuag nyuaj, tshwj xeeb yog cov chaw nres tsheb thiab cov haujlwm ua haujlwm ntawm txhua qhov. Kev lag luam tus nqi kwv yees cov ntaub ntawv qhia tau hais tias txhua qhov chaw nres tsheb ntxiv hauv qhov kev tuag zuj zus nce tag nrho cov nqi los ntawm kwv yees li 8-12% vim yog ntxiv lub sijhawm tsim, sijhawm ua haujlwm, thiab kev sib dhos ua haujlwm. Ib tsib-chaw nres tsheb blanking thiab piercing tuag yog ib qho peev txheej sib txawv tshaj li kaum ob-chaw nres tsheb cov cuab yeej nce qib nrog kev tsim, cam ua, thiab hauv-tapping.
Qhov loj me tseem ceeb vim tias nws txiav txim siab qhov ntsuas lub cev ntawm cov txheej txheem tuag, uas ua rau cov nqi khoom siv, lub sijhawm ua haujlwm, thiab cov chav tonnage ntawm cov xovxwm xav tau rau kev sim. Ib qho kev tuag uas haum rau hauv 200-tuj xovxwm siv cov cuab yeej siv tsawg dua thiab ua haujlwm ntawm cov khoom siv dav dav dua li qhov xav tau lub tshuab 600-tuj.
Ntawm no yog thawj tus nqi tsav tsheb, teev nyob rau hauv nqe lus txiav txim ntawm qhov raug cuam tshuam rau kev cai hlau stamping cuab tam quote:
- Tuag complex- tus naj npawb ntawm cov chaw nres tsheb, kev ua cam, hauv - tuag tapping, lifter mechanisms, thiab cov yam ntxwv tshwj xeeb
- Part geometry thiab tolerances- nruj dua tolerances thawb machining los ntawm tus txheej txheem CNC mus rau hauv precision EDM thiab jig sib tsoo, uas nqa cov nqi ntau dua ib teev
- Cov cuab yeej steel qib thiab hardening- qib hwm zoo li M4 lossis carbide- cov chaw nres tsheb raug nqi ntau tus qauv D2, thiab kev kho cua sov ntxiv ob qho tib si nqi thiab sijhawm teem sijhawm
- Qhov loj me thiab lub hnab ntawv tuag- Cov tuag loj dua xav tau cov khoom siv raw ntau dua, siv lub voj voog ntev dua, thiab cov cuab yeej siv hnyav dua
- Kev ntim khoom txhua xyoo- siab- cov kev pabcuam ntim tau pom zoo rau Class A cov cuab yeej nrog kev tsim kho zoo, thaum cov ntim qis tuaj yeem siv sib dua- lub luag haujlwm tsim
- Kev kho deg thiab coatings- PVD coatings, TD kev kho mob, los yog nitriding ntxiv rau tus nqi pem hauv ntej tab sis txo tus nqi ib feem ntawm ib feem ntawm kev tuag ntev
- Tsim thiab simulation Scope- tag nrho CAE tsim kev tsom xam thiab DFM tshuaj xyuas ntxiv cov sij hawm engineering tab sis feem ntau txo tag nrho cov nqi tsim nyog los ntawm kev ntes teeb meem ua ntej machining pib
Chav kawm Tooling txuas ntxiv cuam tshuam rau qhov sib npaug. Class A tuag, tsim los rau ntau lawm khiav ntau tshaj ib lab strokes, siv hardened premium steels thiab yog tsim rau kev yooj yim txij nkawm. Thawj qhov kev nqis peev yog siab dua, tab sis ib -daim amortization poob qis ntawm qhov ntim. Class C los yog "soft" tooling suits prototypes thiab luv luv khiav hauv qab 10,000 qhov chaw, trading durability rau ceev thiab qis upfront nqi. Sib piv cov cuab yeej hauv chav kawm rau koj qhov kev xav tau ntim tiag tiag yog ib txoj hauv kev zoo tshaj plaws rau txoj cai -qhov loj ntawm koj cov kev cai hlau tuag peev.
Tuag peev thiab ib feem nqi nqi yog inversely txuas rau lub neej ntau lawm. Qhov siab dua -kev tuag zoo txo qis ib qho nqi -, txo qis lub sijhawm tsis tau npaj tseg, thiab txo tus nqi tag nrho ntawm cov tswv cuab - ua rau tus lej ua ntej tsis muaj txiaj ntsig ntau dua li lub neej.
Ib qho kev hloov pauv tsis tu ncua yog ntau npaum li cas koj tus kheej tsim ua rau tus nqi. Tolerances uas nruj dua li qhov yuav tsum tau ua raws li qhov xav tau, cov yam ntxwv tsis tsim nyog uas ntxiv cov chaw tsim khoom, lossis cov khoom xaiv uas ua rau kom tuag hnav tag nrho cov lus tsocai. Kev koom nrog koj tus neeg tsim khoom tuag hauv Kev Tsim Kev Tsim Kho Kev Sib Tham ua ntej ua tiav ib feem geometry tuaj yeem rub tus nqi ntawm lub cuab yeej yam tsis muaj kev cuam tshuam txog kev ua haujlwm. Kev cai precision stamping tej yaam num tau txais txiaj ntsig zoo los ntawm qhov kev sib koom tes no, vim tias kev hloov kho geometry uas zoo li me me ntawm lub vijtsam CAD tuaj yeem tshem tawm tag nrho cov chaw tuag.
Hom Lead Time Factors
Lub sijhawm ua rau cov neeg yuav khoom ntxhov siab ntau dua li tus nqi, ib feem vim tias cov kev hloov pauv tsis tshua muaj kev nkag siab. Ib qho kev cai hlau stamp tuag tsis tsuas yog txav mus los ntawm kab kab. Ntau cov txheej txheem sib luag thiab cov txheej txheem sib tw sib tw rau cov peev txheej, thiab cov kev tsis sib haum xeeb hloov raws li lub peev xwm ntawm lub khw, cov khoom muaj, thiab tus naj npawb ntawm cov qauv tsim tsim.
Cov feem ntau ntawm cov sij hawm txhuas muaj xws li:
- Tsim kho cov voj voog- txhua qhov kev hloov pauv ntawm kev tsim qauv rov pib dua cov sij hawm engineering thiab tej zaum yuav xav tau kev hloov kho simulation khiav; peb lub voj voog hloov kho tuaj yeem ntxiv lub lis piam mus rau ib qhov project uas yuav tsis ua haujlwm zoo
- Kev yuav khoom- cov cuab yeej txheem steel zoo li D2 thiab A2 feem ntau muaj nyob rau hauv cov hnub, tab sis cov qib tshwj xeeb, cov hlau tuag loj, lossis cov hlau tuaj yeem tuaj yeem ntxiv lub lis piam rau lub sijhawm.
- Machining complexity- ib tug tuag nrog intricate 3D nto, nruj nreem clearances, thiab ntau lub cam mechanisms tsuas yog yuav tsum tau ntau teev ntawm CNC thiab EDM cov cav tov dua ib tug ca blanking cuab tam
- Kev teem caij kho cua sov- cov chaw kho cua sov ua lag luam ua haujlwm ntawm lawv tus kheej lub sijhawm, thiab cov seem tuag loj lossis nyuaj yuav xav tau ntau yam kev kho mob
- Kev sim iterations- thawj- tsab xov xwm stamping khiav tsis tshua muaj qhov zoo meej tam sim ntawd; txhua qhov kev kho kom raug-thiab- lub voj voog rov ua dua ntxiv lub sijhawm, thiab kev ua haujlwm nyuaj yuav xav tau ntau qhov kev daws teeb meem
- Kev tshuaj xyuas thiab cov ntaub ntawv- cov kev pab cuam uas xav tau PPAP cov ntaub ntawv, CMM cov ntawv ceeb toom, lossis cov neeg siv khoom pov thawj sim tsim cov kauj ruam ntxiv rau hauv cov txheej txheem tso tawm
Ntawm no yog qhov tseeb counterintuitive uas paub txog cov cuab yeej engineers to taub: rushing tus tsim theem yuav luag ib txwm ncua tag nrho cov txhuas lub sij hawm. Thaum engineering shortcuts tawm ambiguities nyob rau hauv strip layout los yog chaw nres tsheb sequencing, cov khoob qhov chaw thaum lub sij hawm machining raws li rework, thaum lub sij hawm sib dhos raws li cov teeb meem haum, los yog thaum lub sij hawm sim raws li ib feem tsis xws luag. Txhua qhov kev kho qis qis no raug nqi ntau dua li cov sijhawm tsim qauv uas tau txais kev cawmdim. Kev cai hlau stampings tsim los ntawm qhov zoo- engineered tuag ncav cuag ntau lawm sai dua cov tsim los ntawm rushed designs, txawm tias thaum pib engineering theem pib ntev dua.
Lub peev xwm khw yog lwm qhov sib txawv ntawm cov neeg yuav khoom tsis tshua pom. Ib txoj haujlwm kev cai hlau tuag stamp hais txog kaum lub lis piam xav tias muaj lub sijhawm siv tshuab thiab cov neeg txawj ua haujlwm ntawm txhua theem. Yog tias lub khw tab tom khiav ntawm qhov muaj peev xwm, teem caij sib txawv ntawm kev siv tshuab, EDM, thiab kev sib dhos tuaj yeem ncav cuag daim ntawv qhia hnub yam tsis ntxiv cov sijhawm ua haujlwm. Nug txog kev rov qab los tam sim no thiab cov txheej txheem teem caij thaum lub sijhawm hais qhia ua rau koj pom tau zoo dua seb lub sijhawm teev tseg yog qhov tseeb.
Cov kev sib tham tsim nyog tshaj plaws nrog koj cov neeg tsim khoom stamping tuag tshwm sim thaum koj tuaj txog nrog kev nkag siab meej ntawm cov nqi no thiab lub sijhawm tsav tsheb. Koj tsis tas yuav paub cov lej nyiaj tiag tiag lossis cov lej suav ua ntej. Koj yuav tsum paub cov levers twg koj tswj, qhov twg lub khw tswj, thiab qhov twg kev sib koom tes ntawm ob tog compresses lub sij hawm thiab coj mus rau tag nrho cov peev. Lub hauv paus ntawd tseem ua rau nws yooj yim dua kom paub qhov txawv ntawm cov neeg koom tes uas muaj peev xwm los ntawm cov khw uas yooj yim qhia koj yam koj xav hnov.
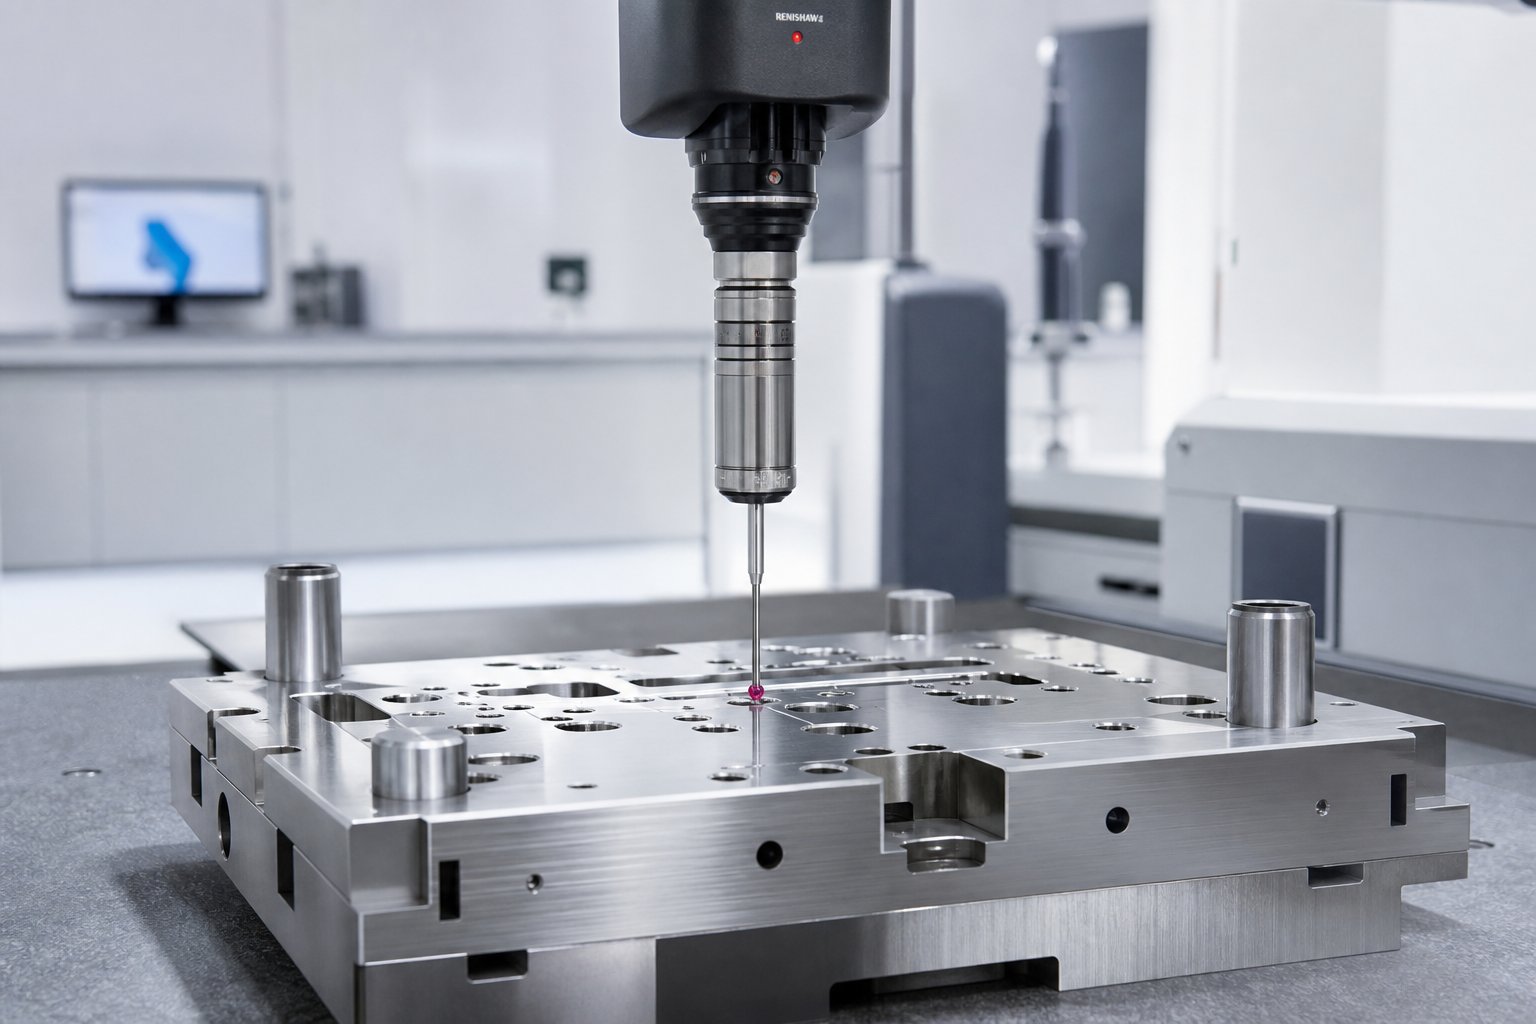
Yuav ntsuas tus Stamping Tuag txiag li cas
Paub txog dab tsi tsav tus nqi thiab lub sijhawm ua haujlwm tsuas yog siv tau yog tias koj tuaj yeem paub qhov txawv ntawm stamping tuag manufacturers uas yuav xa rau lawv cov lus cog tseg thiab cov uas yuav tsis. Cov txheej txheem kev ntsuam xyuas tseem ceeb vim tias qhov project tuag mus tsis ncaj ncees lawm tsis yog pov tseg cov cuab yeej siv nyiaj xwb. Nws ncua koj cov khoom tso tawm, lim koj lub sijhawm tsim khoom, thiab yuam kom kim ib nrab -kwj kho. Txawm hais tias koj tab tom kuaj xyuas lub khw hauv zos lossis tshuaj xyuas cov lus pom zoo los ntawm cov chaw tsim khoom txawv teb chaws hlau stamping tuag, cov teeb liab uas cais cov neeg koom nrog kev pheej hmoo yog qhov zoo sib xws.
Ceeb Toom Qhia Txog Qhov Teeb Meem Ua Phem
Qee tus chij liab tshwm nyob rau hauv theem hais. Lwm tus tsuas pom pom thaum koj nug qhov raug raws li-cov lus nug. Yog hais tias ib tug stamping tuag cov chaw tsim tshuaj paus muaj ob peb yam ntawm cov yam ntxwv, kho lawv raws li cumulative kev pheej hmoo ntsuas es tsis yog cais quirks.
- Tsis muaj nyob hauv - lub peev xwm tsim tsev- ib lub khw uas outsources tuag engineering poob tswj nyob rau theem tseem ceeb tshaj plaws ntawm qhov project thiab qhia txog kev sib txuas lus sib txawv ntawm tus tsim thiab tsim
- Tsis muaj peev xwm qhia tau cov ntaub ntawv sim- yog tias lawv tsis tuaj yeem tsim cov qauv, cov ntawv qhia qhov ntev, lossis nias cov ntaub ntawv tonnage los ntawm cov haujlwm dhau los, lawv cov txheej txheem tsis muaj cov ntaub ntawv qhuab qhia
- Tsis muaj CMM cov cuab yeej tshuaj xyuas- yam tsis muaj kev sib koom tes ntsuas qhov muaj peev xwm, qhov kev siv tau qhov ntev yog nyob ntawm cov phaj saum npoo thiab cov ntsuas tes, uas tsis txaus rau nruj- ua haujlwm siab ntev
- Cov ntaub ntawv pov thawj uas ploj lawm- Cov khw muag khoom muaj npe tuag muab cov ntawv pov thawj zeb rau cov cuab yeej hlau thiab tuaj yeem taug qab txhua qhov thaiv rov qab mus rau nws qhov chaw; tsis muaj qhov kev coj ua no qhia txog kaum- txiav kab lis kev cai
- Tsis kam tham txog kev kho tuag- ib lub chaw tsim khoom tuag uas zam lub ntsiab lus ntawm kev txhawb nqa tsis tu ncua, cov khoom seem, lossis cov ntaub ntawv khaws cia yog qhov tsim cov cuab yeej uas lawv tsis xav sawv tom qab
- Quoting yam tsis tau tshuaj xyuas ib feem geometry- ib lub khw uas txaus siab muab tus lej ruaj khov rau koj raws li cov lus piav qhia lossis daim duab 2D yog kwv yees, tsis yog engineering
Ua tib zoo saib sai npaum li cas lub khw hais tias yog. Qhov zoo tshaj plaws hlau stamping tuag manufacturers thawb rov qab rau geometry uas yuav ua rau muaj teeb meem ntau lawm. Cov khw uas lees txais txhua yam yam tsis muaj lus nug yuav pom cov teeb meem tom qab, ntawm koj lub sijhawm thiab koj cov peev nyiaj.
Indicators of Muaj Peev Xwm Partner
Cov chij ntsuab taw tes rau lub Hoobkas tuag stamping uas kho koj qhov project raws li kev sib tw engineering es tsis yog kev lag luam. Cov ntsuas no sib cuam tshuam nrog rau ntawm - lub sijhawm xa khoom, ua ntej- kev sim ua tiav, thiab kev ua haujlwm ntev - lub sijhawm tuag.
- Tag nrho hauv -house CAE simulation- tsim kev tsom xam, kev kwv yees caij nplooj ntoos hlav rov qab, thiab cov kev tshawb fawb thinning ua ntej machining pib, txo qhov kev sim rov ua qhov tseem ceeb
- Documented tryout methodology- cov txheej txheem meej rau cov qauv ua haujlwm, kev faib tawm tsis raug, kev txheeb xyuas hauv paus, thiab kev kho kom raug
- Daim ntawv qhia txog pob tshab- kev hloov tshiab tsis tu ncua nrog cov duab, kev ua haujlwm ntawm machining, thiab lub sijhawm kwv yees ntau dua li qhov ntsiag to ntawm kev txiav txim thiab xa khoom
- Vertically integrated machining- CNC milling, xaim EDM, nto sib tsoo, thiab kev kho cua sov tswj nyob rau hauv ib lub ru tsev, tshem tawm tes- tawm qeeb ntawm cov neeg ua haujlwm subcontractors
- Xaus-rau- xaus kev ua tswv cuab- lub khw siv lub luag haujlwm los ntawm kev tshuaj xyuas thawj zaug los ntawm kev tshuaj xyuas zaum kawg thiab kev tso tawm ntau lawm
- Kev txaus siab los txhawb kev tuag los ntawm kev tsim lub neej- suav nrog kev npaj kho, kev npaj cov khoom seem, thiab kev hloov pauv engineering raws li cov khoom ntim hloov zuj zus
Cov hlau stamping tuag cov chaw tsim khoom qhia cov khoom zoo no ua haujlwm raws li tus khub kev txhim kho, tsis yog tus neeg muag khoom sau daim ntawv xaj. Piv txwv li,YICEN's stamping tuagkev ua haujlwm qhia txog qhov no tag nrho - qauv kev pabcuam hauv kev xyaum: lawv cov haujlwm ua haujlwm nthuav dav kev soj ntsuam kev ua tau zoo thiab CAE simulation los ntawm kev ua haujlwm zoo, kev sim ua haujlwm, thiab kev tshuaj xyuas qhov ntev, txhua tus tswj hwm sab hauv. Qhov zoo ntawm kev sib xyaw ua ke ua rau cov neeg yuav khoom ib qho kev lav phib xaub thiab tshem tawm cov kev pheej hmoo ntawm kev sib koom tes uas tuaj nrog cov khoom sib cais.
Thaum sib piv cov lus pom zoo los ntawm ntau lub tuam txhab stamping tuag, hnyav cov ntsuas zoo li hnyav raws li tus nqi. Cov nqe lus qis dua los ntawm lub khw uas ploj lawm ib nrab ntawm cov chij ntsuab saum toj no feem ntau raug nqi ntau dua nyob rau hauv tag nrho ib zaug koj tso nyiaj rau ncua sij hawm, kev sim ntxiv, thiab tshaj tawm - kev kho kom raug. Qhov kev ntsuam xyuas koj ua ua ntej muab khoom plig rau ib qhov project ncaj qha qhia cov kev paub uas koj yuav muaj thoob plaws hauv nws, thiab thaum kawg txiav txim siab seb koj cov khoom stamped ncav cuag cov khoom raws sij hawm thiab nyob rau hauv spec.
Txav los ntawm Kev Tshawb Fawb mus rau RFQ-Pib Koom Tes Npaj
Kev ntsuam xyuas cov neeg koom tes muaj peev xwm yog ib yam. Taug kev mus rau qhov kev sib tham thawj zaug uas tau npaj yog qhov ua tau nrawm rau koj qhov project. Qhov sib txawv ntawm qhov kev sib koom ua ke pib ua haujlwm thiab lub lis piam rov qab los ntawm - thiab - cov lus qhia nthuav dav feem ntau yog los ntawm qhov ua tiav koj pob ntawv thov li cas thaum koj xa nws. Ib qhov dej- npaj RFQ muab rau koj tus neeg muab khoom stamping tuag cov ntaub ntawv xav tau los teb nrog cov lus pom zoo ntawm engineering tiag tiag es tsis yog qhov kev kwv yees ballpark.
Npaj koj pob RFQ
Ua ntej ncav cuag ib tus neeg muab kev pab cuam tuag, sau cov ntaub ntawv uas ua rau muaj kev ntsuam xyuas qhov tseeb thiab kev tsocai. Tsis ploj txawm tias ib qho ntawm cov khoom no yuam lub khw los ua qhov kev xav, thiab cov kev xav tau nce tus nqi kom them rau kev pheej hmoo.
- 3D CAD qauv hauv STEP lossis IGES hom, sawv cev rau kev hloov kho tam sim no
- 2D kos duab nrog GD&T callouts, qhov loj me, thiab cov ntaub ntawv pov thawj kom pom tseeb
- Cov ntaub ntawv tshwj xeeb rau qhov stamped, suav nrog qib, temper, thiab daim ntawv thickness
- Kev kwv yees kwv yees txhua xyoo thiab cov cuab yeej xav tau lub neej
- Kev kam rau siab ua kom paub qhov txawv ntawm cov yam ntxwv tseem ceeb ntawm tus qauv qhov ntev
- Qhov yuav tsum tau ua kom tiav thiab txhua tus qauv tshuaj pleev ib ce
- Lub hom phiaj ncua sij hawm, suav nrog cov hnub pib nyuaj tsav lub sijhawm
- Cov peev nyiaj ntau, yog tias muaj, los pab lub khw pom zoo cov cuab yeej tsim nyog
Daim ntawv txheeb xyuas no siv tau seb koj puas tau txais kev cai stamping tuag rau cov khoom lag luam tshiab lossis hloov cov cuab yeej kev laus thiab tuag ntawm qhov kev pab cuam uas twb muaj lawm. Qhov ua tiav koj pob ntau dua, qhov sib piv thiab raug cov nqe lus koj tau txais yuav ntau dua. Cov txheej txheem RFQs nrog cov lus qhia meej meej tshem tawm qhov tsis meej pem thiab txo cov lus sib txawv uas ua rau cov txiv apples -rau - txiv apples piv tsis tau.
Cov txiaj ntsig zoo tshaj plaws nyob rau hauv precision tuag stamping tej yaam num yog los ntawm kev koom nrog cov neeg tsim khoom tuag thaum ntxov hauv kev tsim khoom ntau dua li tom qab tsim cov khoom khov. Kev sib koom ua ke thaum ntxov qhib DFM tawm tswv yim uas ua kom yooj yim geometry, txo cov chaw nres tsheb, thiab compresses ob qho tib si tus nqi thiab lub sijhawm ua haujlwm.
Xav txog qhov kawg ntawm cov hlau stamping tuag tsim tsuas yog kawm thaum hais tias qhov kev hloov pauv me me tuaj yeem tshem tawm tag nrho cov chaw tsim khoom. Qhov kev sib tham ntawd pub dawb thaum lub tswv yim tsim kho. Tom qab tsim khov, nws dhau los ua kev hloov pauv engineering uas rov pib dua koj lub sijhawm.
Yuav Tau Txais Dab Tsi Tom Qab Kev Sib Tham Thawj
Thaum koj lub pob RFQ tsaws nrog lub khw tsim nyog, qhov kev sib koom ua ke uas tuaj yeem kwv yees tau nthuav tawm. Paub txog dab tsi los tom ntej no pab koj npaj cov peev txheej sab hauv thiab teeb tsa qhov kev cia siab tiag tiag nrog cov neeg muaj feem.
Cov txheej txheem ib txwm zoo li no:
- Kev tshuaj xyuas thawj zaug- tus neeg tsim khoom tuag ntsuas koj qhov geometry, cov khoom siv, thiab ntim kom paub meej tias qhov project siv tau thiab txheeb xyuas cov kev sib tw uas tsim nyog
- Preliminary quote nrog kev xav- ib qho kev kwv yees kwv yees raws li kev tshuaj xyuas thawj zaug, ceeb toom cov lus nug qhib lossis tsim cov cheeb tsam xav tau kev qhia meej
- Tsim-rau- cov lus qhia txog kev tsim khoom- cov lus qhia tshwj xeeb rau kev hloov kho geometry uas txo cov cuab yeej nyuaj, txhim kho formability, los yog ncua lub neej tuag
- Cov lus pom zoo nrog ncua sij hawm- ib daim ntawv qhia ntxaws ntxaws suav nrog kev tsim kho tuag, kev sim, thiab kev xa khoom tseem ceeb tom qab tag nrho cov lus nug kev daws teeb meem
- Qhov project ncaws tawm - tawm- kev lees paub ntawm kev taw qhia kev teeb tsa, kev yuav khoom steel, thiab thawj qhov kev tshuaj xyuas lub rooj vag
Qhov kev nce qib no feem ntau siv sijhawm li ob mus rau plaub lub lis piam los ntawm kev sib cuag thawj zaug kom ncaws tawm - tawm, nyob ntawm qhov nyuaj thiab sai npaum li cas ob tog tuaj yeem daws cov khoom qhib. Ib txoj haujlwm kev cai tuag stamp nrog cov ntaub ntawv meej txav mus rau theem no sai dua vim tias siv sijhawm tsawg dua los caum cov ntaub ntawv ploj lawm.
Rau cov nyeem npaj txav los ntawm kev tshawb fawb mus rau hauv kev nqis tes ua,YICEN's stamping tuagpab neeg ua raws nraim li tus qauv kev koom tes no: kev ntsuas qhov ua tau, CAE simulation, machining, sim khiav, thiab tshuaj xyuas, txhua theem gated los ntawm cov khoom xa tuaj. Lawv cov haujlwm ua haujlwm muab cov thawj coj saib xyuas thiab cov cuab yeej cuab yeej ua haujlwm ib txoj hauv kev los ntawm kev nug thawj zaug mus rau kev tsim khoom- cov cuab yeej siv tau, nrog rau kev pom ntawm txhua qhov tseem ceeb.
Txawm hais tias qhov twg stamping tuag tus neeg muag khoom koj xaiv thaum kawg, cov ntsiab lus tseem zoo ib yam. Tuaj txog nrog cov ntaub ntawv tiav. Koom nrog ntxov txaus kom tau txais txiaj ntsig los ntawm DFM cov tswv yim. Ntsuas cov neeg koom tes ntawm cov txheej txheem nruj, tsis yog tus nqi xwb. Thiab kho cov cuab yeej peev raws li qhov nws yog: lub hauv paus uas txiav txim siab koj li - ib feem ntawm tus nqi, qhov zoo sib xws, thiab kev tsim khoom ua haujlwm rau xyoo tom ntej.
Cov lus nug nquag nug txog Stamping Die Makers
1. Lub tshuab stamping tuag ua li cas?
Lub tuam txhab stamping tuag txhais cov duab kos duab kos duab, tsim cov duab kos duab tuag, cov kev pab cuam CNC tshuab, sib sau ua ke cov khoom siv steel hlau, thiab ua tiav cov cuab yeej tiav los ntawm kev sim xovxwm. Lub luag hauj lwm ua ke nrog CAD/CAM kev txawj ntse, kev paub txog metallurgy, EDM thiab kev sib tsoo, thiab teeb meem - daws qhov kev xav kom tsim cov tuag uas txiav, daim ntawv, thiab cov ntawv hlau nrog qhov raug rov ua dua. Ntau qhov kev kawm ua haujlwm yuav tsum muaj kwv yees li 8,000 teev ntawm kev cob qhia, qhia txog qhov tob ntawm kev txawj ntse koom nrog hauv kev lag luam no.
2. Lub stamping tuag nqi npaum li cas?
Stamping tuag tus nqi nyob ntawm ntau qhov sib txawv: tuag complexity thiab cov chaw nres tsheb, qhov loj me, qhov yuav tsum tau ua siab ntev, qib steel qib, ntim khoom txhua xyoo, thiab kev kho deg. Txhua qhov chaw nres tsheb ntxiv hauv qhov kev tuag zuj zus tuaj yeem nce tus nqi tag nrho los ntawm kwv yees li 8-12%. Ntau dua li tus nqi ruaj khov, cov neeg yuav khoom yuav tsum nkag siab tias cov cuab yeej siv chav kawm (Class A rau cov ntim siab piv rau Class C rau cov qauv) thiab cov qauv tsim yog qhov loj tshaj tus nqi tsav tsheb. Kev koom nrog cov neeg tsim khoom tuag ntxov rau Kev Tsim Kho Kev Tsim Kho cov lus tawm tswv yim tuaj yeem txo cov chaw nres tsheb thiab txo cov cuab yeej nqis peev ntau.
3. Dab tsi yog qhov txawv ntawm qhov kev tuag tuag thiab kev hloov pauv tuag?
Progressive tuag pub ib daim kab xev txuas ntxiv ntawm cov ntawv hlau los ntawm ntau qhov chaw nres tsheb thaum lub workpiece tseem txuas nrog cov cab kuj, ua rau lawv zoo tagnrho rau me me mus rau nruab nrab - qhov loj me ntawm qhov ntim siab tshaj 100,000 txhua xyoo. Hloov tuag cais cov dawb paug ua ntej, tom qab ntawd cov neeg kho tshuab ntiv tes txav ib tus neeg ua haujlwm ntawm cov chaw tsim khoom ywj pheej. Hloov cov cuab yeej haum rau qhov loj dua lossis sib sib zog nqus- kos qhov chaw uas tsis tuaj yeem nyob twj ywm rau ntawm ib daim kab xev, xws li cov khoom sib dhos thiab cov vaj tse. Progressive dies muab lub sijhawm voj voog sai dua, thaum hloov pauv tuag ua haujlwm ntau dua 3D geometries.
4. Nws yuav siv sij hawm ntev npaum li cas los tsim ib lub stamping tuag?
Lub sij hawm ua lub sij hawm rau stamping tuag nyob ntawm kev tsim kho lub voj voog, kev yuav khoom, kev ua haujlwm nyuaj, kev teem sij hawm kho cua sov, thiab tus naj npawb ntawm kev sim rov ua dua. Cov ntsiab lus tseem ceeb uas ncua sij hawm suav nrog ntau qhov kev hloov pauv hloov pauv, kev tsim cov cuab yeej tshwj xeeb steel, kev ua haujlwm 3D txoj haujlwm nyuaj, thiab tsim cov kev sib tw uas yuav tsum tau rov kho dua. Counterintuitively, rushing tus tsim theem feem ntau ncua tag nrho cov sij hawm txhuas vim hais tias unsolved engineering gaps nto raws li rework thaum lub sij hawm machining, sib dhos, los yog tryout theem.
5. Dab tsi yog cov cuab yeej hlau zoo tshaj plaws rau stamping tuag?
Cov cuab yeej zoo tshaj plaws yog nyob ntawm koj daim ntawv thov. D2 muaj qhov tshwj xeeb hnav tsis kam rau siab - ntim blanking thiab tho. A2 muab qhov sib npaug ntawm hardness thiab toughness rau kev tsim thiab npib ua haujlwm. S7 muab cov kev poob siab zoo tshaj plaws rau qhov hnyav - ntsuas kev ua haujlwm qhov tawg yog qhov kev txhawj xeeb. M2/M4 siab-ceev steels khaws hardness ntawm qhov kub siab rau siab -stroke- cov ntawv thov. Carbide inserts txuas lub neej kom ntev heev nyob rau hauv qhov hnyav heev - hnav chaw nres tsheb tab sis raug txwv rau qis - cuam tshuam kev ua haujlwm. Cov txheej txheej saum npoo zoo li TiN, TiCN, thiab TD kev kho mob txuas ntxiv txuas ntxiv lub neej tsis hais qib steel hauv qab.


