


Dab tsi yog Progressive Tuag Steel Stamping
Xav txog ib qho cuab yeej uas xuas nrig ntaus, khoov, daim ntawv, thiab txiav ib txoj hlua hlau rau hauv ib qho ua tiav - tag nrho yam tsis muaj nres. Qhov ntawd yog lub tswv yim tseem ceeb tom qab kev nce qib tuag steel stamping, thiab nws yog ib txoj hauv kev ua tau zoo tshaj plaws uas tau tsim los tsim cov khoom siab tshaj - ntim cov hlau nrog kev ua siab ntev thiab kev ua haujlwm tsawg.
Txawm hais tias koj yog tus kws tsim khoom tsim kho lub sijhawm ua haujlwm zoo lossis tus kws tshaj lij kev muag khoom soj ntsuam ib qho -daim kev lag luam, kev nkag siab txog cov txheej txheem no ua haujlwm li cas - thiab nws txawv li cas los ntawm lwm txoj hauv kev - yog qhov tseem ceeb rau kev tsim cov cuab yeej zoo. Cov lus qhia no rhuav tshem cov tshuab, kev xav txog cov khoom siv, cov qauv nqi, thiab cov tswv yim kev saib xyuas uas txiav txim siab seb puas muaj cov hlau stamping yog qhov haum rau koj cov khoom steel.
Defining Progressive Tuag Steel Stamping
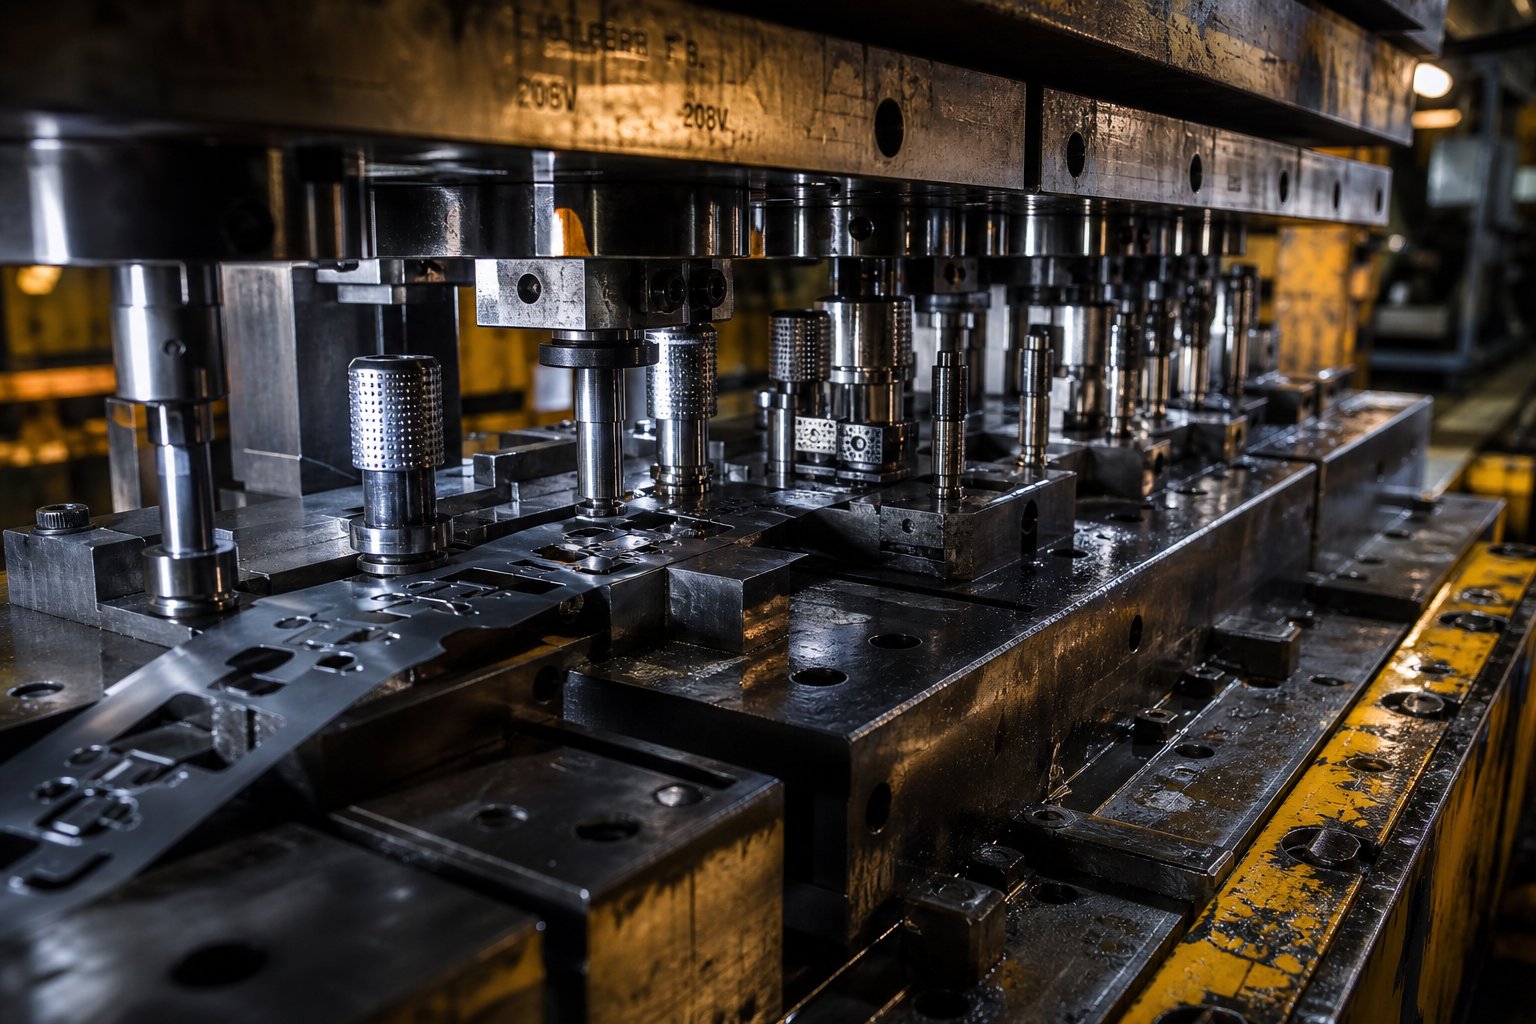
Yog lidab tsi yog ib tug progressive tuag, raws nraim? Ntawm nws qhov yooj yim tshaj plaws, nws yog ib qho cuab yeej uas muaj ntau qhov chaw nres tsheb nyob rau hauv ib ntus, mounted hauv lub xovxwm stamping. Lub kauj -piv steel sawb nce mus txog qhov tuag ib qho kev nce ntxiv (hu ua lub suab) nrog rau txhua qhov kev mob stroke. Txhua qhov chaw nres tsheb ua haujlwm sib txawv - tho, khoov, sib sau, lossis txiav - ib txhij ntawm ntau ntu ntawm cov sawb. Ib feem ua tiav poob tawm ntawm qhov chaw nres tsheb zaum kawg nrog txhua qhov stroke ntawm xovxwm.
Progressive tuag steel stamping yog qhov siab - ntim cov hlau tsim cov txheej txheem uas cov hlau txuas txuas ntxiv mus dhau los ntawm ntau- chaw nres tsheb tuag, nrog rau txhua qhov chaw nres tsheb ua haujlwm ua ntu zus - tho, sib sau, khoov, lossis txiav - kom txog rau thaum ib feem ua tiav yog sib cais los ntawm cov kab nrib pleb nrog txhua qhov xovxwm stroke.
Lo lus "kev vam meej" piav qhia meej txog qhov tshwm sim: cov hlau nce mus txog qhov tuag, chaw nres tsheb los ntawm chaw nres tsheb, txhua kauj ruam lub tsev ntawm qhov kawg. Lub sawb tseem txuas nrog lub web carrier web (scrap skeleton) thoob plaws tag nrho cov kab ke, uas tswj txoj haujlwm tswj thiab tshem tawm qhov xav tau ntawm kev sib cais ntawm kev ua haujlwm. Qhov xwm txheej tas mus li no yog qhov ua rau muaj kev vam meej stamping nws cov txiaj ntsig ceev - xovxwm tuaj yeem khiav ntawm 25 mus rau ntau dua 300 strokes ib feeb, tsim ntau txhiab qhov zoo tib yam steel ib teev.
Yuav ua li cas nws txawv ntawm Hloov thiab Compound Die Methods
Progressive tuag stamping tsis yog tib txoj hauv kev kom tuag thiab stamping rau steel qhov chaw. Hloov tuag stamping thiab compound tuag stamping txhua qhov ua haujlwm sib txawv, thiab xaiv txoj kev tsis ncaj ncees tuaj yeem txhais tau tias kev siv nyiaj ntau dhau ntawm kev siv lossis kev txi ntau dhau.
Hauv kev hloov pauv tuag stamping, lub workpiece raug cais tawm ntawm lub sawb thaum ntxov. Mechanical fingers los yog grippers ces txav tus neeg dawb paug ntawm cov chaw nres tsheb ywj pheej. Qhov no ua rau kev hloov pauv tuag tau zoo- haum rau qhov loj dua uas lub cev tsis tuaj yeem txuas nrog ib txoj hlua khi thaum lawv taug kev los ntawm ntau theem. Kev lag luam-tawm yog qeeb qeeb qeeb thiab qhov nyuaj dua - tuav cov txheej txheem.
Compound tuag stamping siv txoj hauv kev rov qab: nws ua ntau yam haujlwm txiav - zoo li blanking thiab tho - hauv ib zaug nias stroke ntawm ib qho chaw nres tsheb. Nws muaj txiaj ntsig zoo rau qhov chaw tiaj tus uas xav tau kev ua haujlwm siab hauv ib lub dav hlau, tab sis nws tsis tuaj yeem ua ntau yam - kauj ruam ua ntu xws li khoov, kos, lossis embossments.
Progressive tuag dhau los ua qhov kev xaiv zoo tshaj plaws thaum koj xav tau cov duab geometry nyuaj, ntim siab, thiab lub sijhawm nrawm nrawm hauv tib pob. Lawv ua ke ntau - muaj peev xwm ua haujlwm ntawm kev hloov pauv tuag nrog kev ceev ntawm ib qho - chaw nres tsheb txoj kev - tag nrho yam tsis muaj kev sib cais ntawm cov chaw nres tsheb.
| Cov txheej txheem | Progressive Tuag | Hloov Tuag | Tuag tuag |
|---|---|---|---|
| Volume Suitability | Cov ntim siab (feem ntau yog 5,000+ ntu / xyoo) | Nruab nrab mus rau siab ntim | Me me mus rau nruab nrab ntim |
| Lub voj voog ceev | Ceev (txog 300+ strokes/min) | Nruab nrab (qeeb vim qhov hloov pauv ib feem) | Nruab nrab |
| Qhov nyuaj | High (ntau khoov, daim ntawv, pierces) | Siab (loj lossis sib sib zog nqus- kos qhov chaw) | Tsawg (pas, ib zaug - dav hlau ua haujlwm) |
| Qhov Loj | Me me mus rau nruab nrab | Nruab nrab mus rau loj | Me me mus rau nruab nrab |
| Tus nqi cuab yeej | High upfront, qis ib - thooj ntawm ntim | Siab ua ntej | Lower pem hauv ntej |
| Kev siv cov khoom siv | Zoo (optimized strip layout) | Zoo dua (tsis muaj cov cab cab khib nyiab) | Zoo |
| Teem sijhawm | Tsawg | Siab dua | Tsawg |
Rau cov kws tsim khoom tsim ua haujlwm steel qhov chaw ntawm qhov ntsuas, kev tuag stamping tsis tu ncua muab tus nqi qis tshaj rau ib -cov nqi thaum ib feem geometry suav nrog ntau yam haujlwm thiab cov khoom txhua xyoo ua pov thawj rau cov cuab yeej peev. Cov lus nug tiag tiag tsis yog tias cov txheej txheem ua haujlwm li cas - nws yog qhov kev xaiv cov khoom siv, kev tsim qauv tuag, thiab kev saib xyuas zoo li cas nws lub sijhawm ntev - kev lag luam.
Yuav Ua Li Cas Progressive Die Stamping Txheej Txheem Ua Haujlwm
Qhov kom zoo dua ntawm kev nce qib stamping tuag yog los ntawm ib txoj hauv kev zoo nkauj: txhua qhov xovxwm stroke ua haujlwm tau zoo ntawm txhua qhov chaw nres tsheb ib txhij. Thaum ib ntu ntawm lub sawb tau txais nws qhov pierced, lwm qhov yog khoov, thiab lwm qhov tau txais nws qhov kawg txiav tawm - tag nrho hauv tib lub sijhawm. Nkag siab txog cov txheej txheem tuag no txij thaum pib mus txog rau thaum xaus qhia tias vim li cas qhov kev hloov pauv nyob qis qis thiab yog vim li cas steel tus cwj pwm kev siv tshuab tseem ceeb ntawm txhua theem.
Sawb pub thiab khoom ua ntej
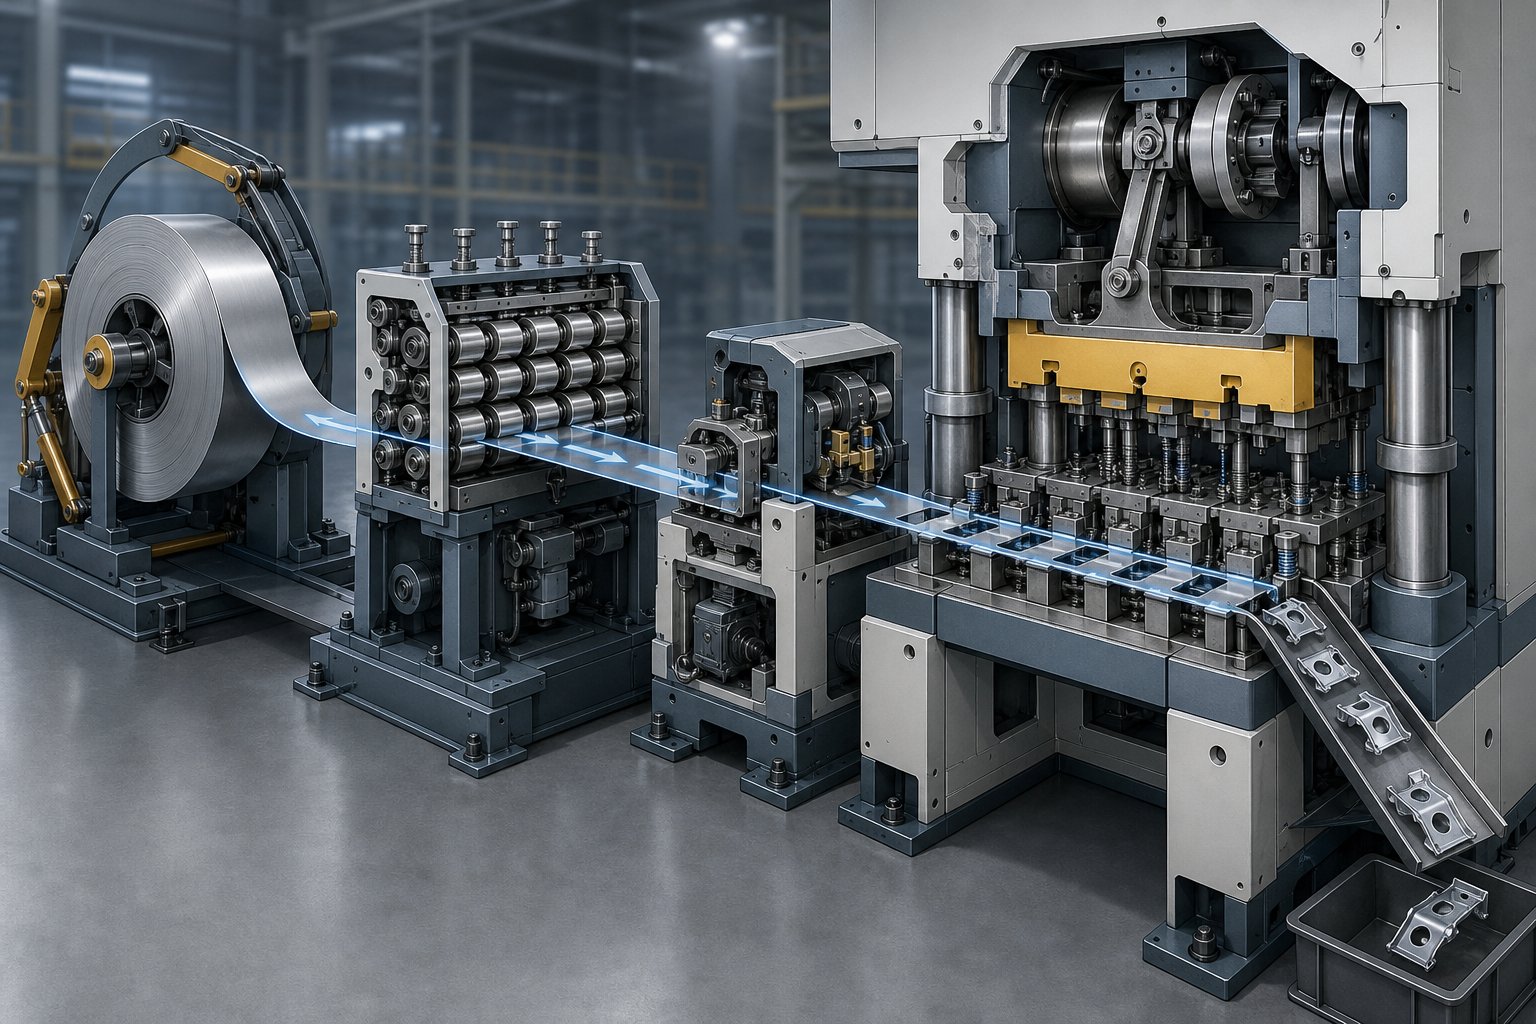
Covtxheej txheem tuag stampingpib ntawm lub uncoiler, qhov twg steel kauj - feem ntau hnyav pua pua lossis txhiab phaus - yog mounted thiab unwound. Lub strips dhau los ntawm ib tug straightener uas tshem cov coil teeb (lub curvature khaws cia los ntawm qhov txhab ntawm ib tug spool). Rau cov hlau, cov kauj ruam no yog qhov tseem ceeb vim tias qhov seem curvature ua rau cov khoom noj tsis sib xws thiab kev sib cuag nrog cov chaw tuag.
Los ntawm lub straightener, ib tug servo feeder nce lub sawb ib tug meej nyob deb - lub feed pitch - nrog rau txhua lub zog stroke. Lub suab no phim qhov chaw nres tsheb sib nrug hauv qhov tuag, yog li txhua qhov chaw nres tsheb tau txais cov seem ntawm txoj hlua ntawm lub sijhawm raug. Pub raug rau cov tshuab niaj hnub no feem ntau tuav hauv ob peb txhiab ntawm ib nti.
Thaum lub sawb nkag mus rau hauv qhov tuag, tus tsav pins coj los tswj qhov chaw. Cov pins tawv tawv no poob rau hauv ua ntej- tho qhov hauv lub sawb ua ntej cov xovxwm kaw, kho qee qhov yuam kev me me feeder thiab xauv lub sawb mus rau qhov sib npaug. Yog tsis muaj kev txhim khu kev qha piloting, qhov me me yuam kev sib sau los ntawm chaw nres tsheb. Rau steel strips, pilot qhov clearances yog feem ntau tuav rau 0.0005 mus rau 0.001 ntiv tes kom tuav nruj sau npe nyob rau hauv tag nrho tuag ntev.
Sequential chaw nres tsheb ua haujlwm nyob rau hauv ib leeg Xovxwm Stroke
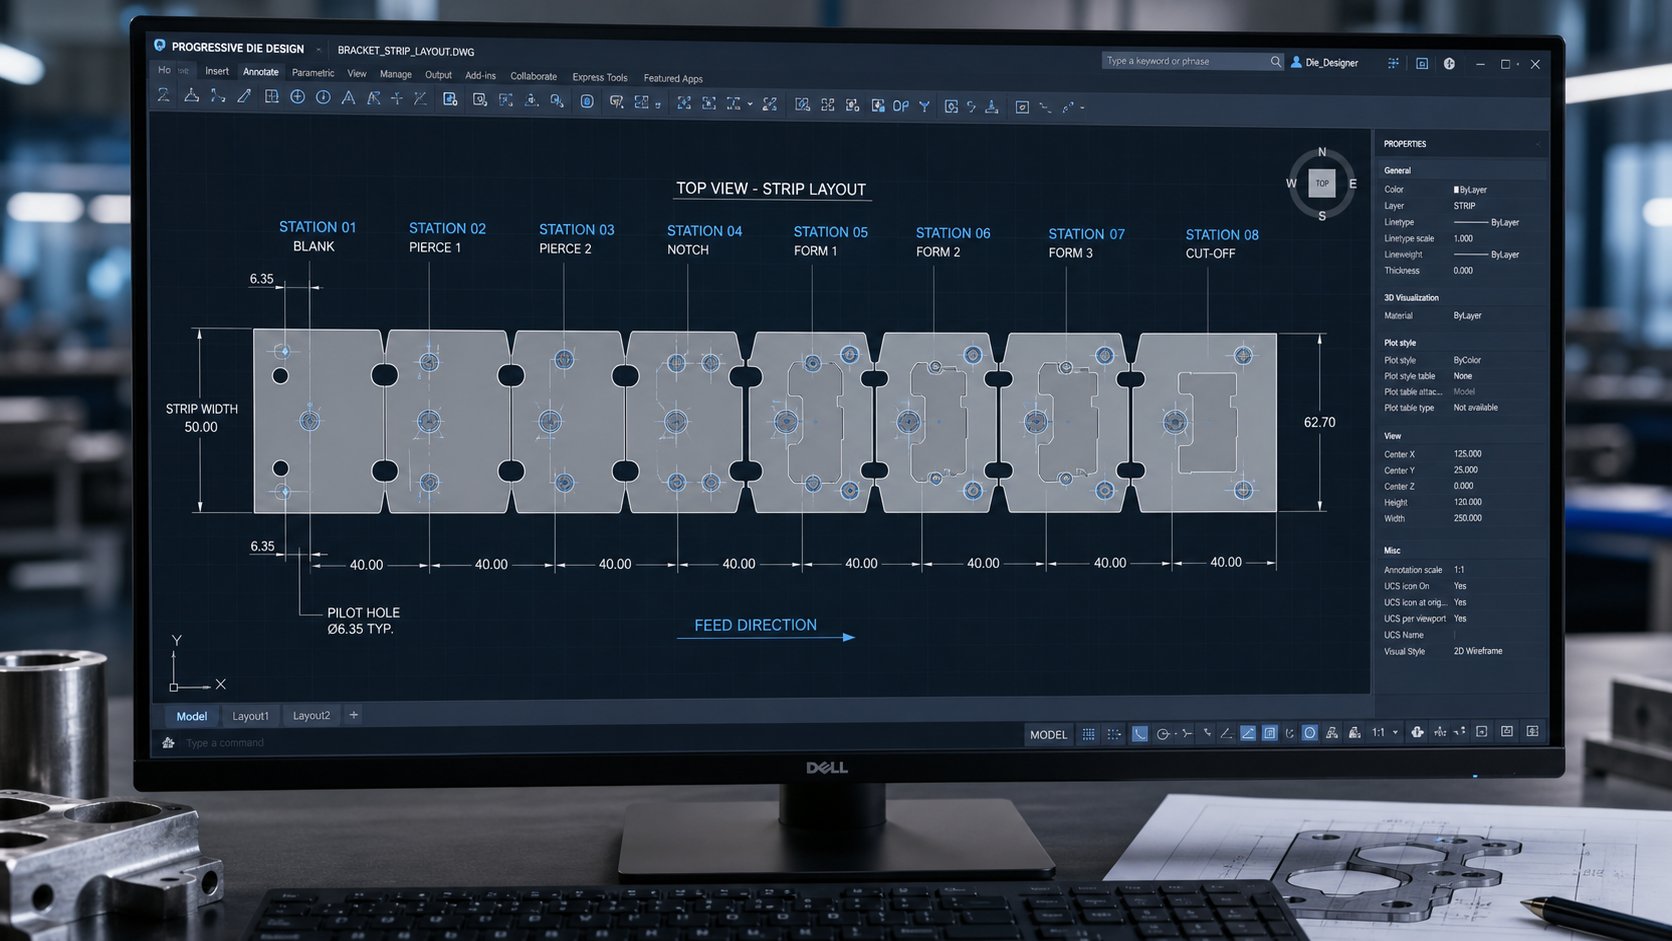
Ntawm no yog qhov uas cov txheej txheem stamping zuj zus muab nws cov khoom tsim tau. Thaum cov xovxwm ram nqis los, txhua qhov chaw nres tsheb hauv qhov tuag ua nws txoj haujlwm ua haujlwm tib lub sijhawm - ntawm ntau ntu ntawm tib lub strip. Chaw nres tsheb ib tug yuav tho qhov pilot qhov, chaw nres tsheb ob tsim qhov chaw ua hauj lwm, chaw nres tsheb peb khoov ib tab, chaw nres tsheb plaub daim ntawv ib tug tav, thiab chaw nres tsheb tsib executes qhov kawg txiav.
Ib feem tsis yog "ua tiav" kom txog thaum nws dhau los ntawm txhua qhov chaw nres tsheb. Nyob rau hauv txoj kev, nws tseem txuas nrog cov cab kuj strip (cov pob txha pob txha), uas ua raws li ob qho tib si kev thauj mus los thiab kev sau npe siv. Tsuas yog ntawm qhov chaw nres tsheb kawg nkaus xwb cov khoom tiav cais tawm ntawm lub sawb thiab tau ejected los yog sau hauv qab qhov tuag.
Qhov no ib txhij multi- chaw nres tsheb qhov kev txiav txim txhais tau hais tias ib tug zuj zus tuag xovxwm tsim ib tug tiav ib feem ntawm stroke - tsis hais seb yuav tsum tau ua ntau npaum li cas cov hauj lwm los tsim nws. 12-chaw nres tsheb tuag khiav ntawm 150 strokes ib feeb tseem outputs 150 qhov chaw ib feeb, tsis yog 150 faib los ntawm 12.
Xovxwm Mechanics thiab Cycle Integration
Yog li cas lub stamping xovxwm ua hauj lwm nyob rau hauv kev sib koom tes nrog ib tug zuj zus tuag? Cov xovxwm xa cov tonnage tswj los ntawm ib tug neeg kho tshuab los yog servo-tsav ram, cycling lub Upper tuag ib nrab mus rau lub qis ib nrab nrog meej stroke ntev thiab ceev. Tonnage yuav tsum tshaj qhov sib xyaw ua ke thiab tsim cov rog thoob plaws txhua qhov chaw ib txhij - qhov tseem ceeb ntawm kev txiav txim siab thaum stamping steel.
Steel tus yam ntxwv springback ntxiv lwm txheej ntawm complexity. Tom qab txhua txoj haujlwm tsim, cov khoom xav tau ib nrab rov qab los ntawm nws cov qauv qub vim elastic strain. Siab dua - lub zog steels caij nplooj ntoos hlav rov qab ntau dua, xav tau cov xovxwm loj tshaj plaws kom xa cov hauv qab zoo ib yam -tuag- qhov chaw nyob nruab nrab thiab, qee zaum, nyob rau hauv qab ntawm cov hlab ntsha kom tso cai rau cov nyiaj npib lossis calibration chaw nres tsheb kom tag nrho cov tsim geometry.
Stroke ceev, kaw qhov siab, thiab lub sij hawm pub mis yuav tsum synchronize zoo kawg nkaus. Lub feeder tso tawm cov sawb tsuas yog thaum lub qhov tuag qhib, cov neeg tsav dav hlau koom ua ntej kev txiav lossis kev pib pib, thiab cov xovxwm thim rov qab ua ntej cov lifters tsa lub sawb rau kev ua ntej tom ntej. Txhua lub sij hawm tsis sib haum xeeb ua rau cov hlua tsis zoo, cov tsav tsheb puas, lossis cov khoom seem.
Ntawm no yog tag nrho cov txheej txheem tuag stamping nyob rau hauv ib ntus:
- Coil loading - steel kauj mounted ntawm lub uncoiler
- Straightening - strip flattened kom tshem tawm coil teeb
- Lubrication - siv los txo kev sib txhuam thiab cov cuab yeej hnav
- Servo pub mis - strip tau nce siab los ntawm ib lub suab ib zaug
- Pilot pin kev koom tes - strip xauv rau hauv txoj hauj lwm meej
- Chaw nres tsheb ua haujlwm - txiav, tho, sib sau, khoov ua ib txhij ntawm txhua qhov chaw nres tsheb
- Sawb lifting - lifters tsa lub sawb kom tshem tawm cov ntsiab lus qis dua
- Pub ua ntej - strip txav mus rau ib lub suab rau lub voj voog tom ntej
- Kev txiav tawm zaum kawg - tiav ib feem cais tawm ntawm cov cab kuj
- Part ejection and collection - ua tiav cov khoom tawm ntawm qhov tuag
Txhua lub voj voog rov ua dua hauv feem ntawm ib thib ob. Qhov tsis tu ncua, tsis muaj kev cuam tshuam ntawm cov txheej txheem no - tsis muaj kev tuav, tsis muaj kev hloov pauv, tsis muaj kev cuam tshuam ntawm tus neeg teb xov tooj ntawm kev ua haujlwm - yog qhov ua rau muaj kev vam meej tuag steel stamping lub neej ntawd xaiv rau siab - ntim ntau lawm qhov twg steel qhov chaw xav tau ntau yam txheej txheem thiab kev tswj kom nruj.
Tau kawg, tsis yog txhua qib steel coj zoo ib yam hauv kev tuag zuj zus. Sawb noj kev ntseeg siab, tsim cov kev txwv ntawm txhua qhov chaw nres tsheb, thiab nias tonnage xav tau tag nrho cov kev hloov pauv loj nyob ntawm seb koj puas siv cov pa roj carbon me me los yog siab -lub zog stainless - thiab cov khoom sib txawv ntawm cov khoom tsim kev txiav txim siab.
Steel Qib thiab cov khoom xaiv rau Progressive Dies
Cov qib steel koj pub rau hauv kev tuag zuj zus tsis yog cuam tshuam rau qhov kawg ntawm qhov kev ua tau zoo - nws dictates ze li txhua qhov txheej txheem, los ntawm xovxwm tonnage thiab punch clearance rau chaw nres tsheb suav thiab pub kev ntseeg tau. Ob qhov chaw nrog geometry zoo tib yam tab sis cov qib steel sib txawv tuaj yeem xav tau cov qauv tsim qauv sib txawv. Tias yog vim li cas kev xaiv cov khoom siv stamping yog ib qho ntawm qhov ntxov tshaj plaws thiab feem ntau qhov kev txiav txim siab engineering hauv ib qhov project.
Common Steel Qib rau Progressive Stamping
Cov hlau twg ua haujlwm tau zoo nyob rau hauv ntau- chaw nres tsheb nce qib tuag? Cov lus teb nyob ntawm ib feem muaj nuj nqi, xav tau formability, thiab ntau lawm ntim. Ntawm no yog cov feem ntau teev teev rau steel progressive stamping:
- Tsawg- carbon steel (1008, 1010, 1018)- Lub workhorse ntawm carbon steel zuj zus stamping. Cov qhab nia no muaj qhov zoo tshaj plaws ductility, tsis muaj zog tawm los, thiab kev kwv yees ua tus cwj pwm. Lawv zoo tagnrho rau cov brackets, clips, chassis Cheebtsam, thiab cov khoom siv dav dav uas xav tau kev khoov thiab rub tawm yam tsis muaj kev pheej hmoo tawg.
- 300-series stainless hlau (304, 316)- Xaiv rau kev tiv thaiv corrosion hauv kev kho mob, kev pabcuam zaub mov, thiab kev siv dej hiav txwv. Stainless hlau nce qib stamping nthuav qhia kev ua haujlwm siab dua- hardening tus nqi, uas txhais tau hais tias txhua qhov chaw tsim khoom ntxiv cov kev ntxhov siab ntau ntxiv rau cov sawb. Qhov no xav kom ceev faj chaw nres tsheb sib txuas thiab feem ntau qhov chaw nres tsheb dav dua.
- High-lub zog qis- alloy (HSLA) steel- Cov qhab nia zoo li HSLA 340, 420, thiab 550 muab cov khoom muaj zog muaj zog nrog cov qauv tsim. Lawv muaj nyob rau hauv automotive structural applications qhov twg qhov hnyav txo qhov teeb meem. HSLA steels xav tau cov xovxwm ntau dua thiab cov nyiaj them rov qab nruj dua li cov hlau me me.
- Caij nplooj ntoos hlav steel (1074, 1095, 301 stainless)- Siv rau qhov chaw uas yuav tsum yoog ntau zaus yam tsis muaj deformation mus tas li. Cov qib siab - carbon lossis tempered qib no muaj qhov txwv tsis pub siv, txwv qhov hnyav ntawm kev ua haujlwm ntawm txhua qhov chaw nres tsheb. Cov neeg tsim khoom tuag feem ntau ntxiv cov chaw nres tsheb ntau nrog kev sib sau ua ntu zus kom tsis txhob tawg.
Kev qhia cov khoom siv yooj yim "1008 steel" tseem tawm hauv chav rau kev hloov pauv ntawm cov cuab yeej tseem ceeb. Raws liMetalForming Magazinesau ntawv, lub tshuab nqus tsev-degassed qis- carbon steel, kos duab- zoo steel, thiab kev lag luam- cov hlau zoo tuaj yeem poob rau tib qhov kev qhia tshwj xeeb tseem ua tau txawv ntawm qhov tuag. Cov tuag qhov yuav tsum tau - tsis yog lub chaw yuav khoom qhov nyiam rau qhov kev xaiv pheej yig tshaj - yuav tsum txiav txim siab qhov kawg hu rau cov khoom.
Yuav ua li cas Steel Properties Influence Tuag Tsim thiab Xovxwm Requirements
Txhua qib steel nqa ib tus ntiv tes tshwj xeeb ntawm cov khoom siv kho tshuab, thiab cov khoom no txhais ncaj qha rau hauv cov hlau stamping tuag kev txiav txim siab. Koj yuav pom cov teebmeem hauv plaub qhov tseem ceeb:
Tensile zog thiab nias tonnage.Lub zog tensile siab dua txhais tau tias ntau lub zog xav tau rau txhua qhov kev txiav thiab kev ua haujlwm. Ib tug 304 stainless sawb nrog 75 ksi tensile lub zog xav tau roughly 50% ntau blanking quab yuam tshaj 1010 me me hlau ntawm 50 ksi, piv txwv li tib thickness thiab perimeter. Ua kom ntau dhau ntawm txhua qhov chaw nres tsheb, thiab nias lub zog tonnage nce nrawm. Undersizing cov xovxwm tsis yog cia li nres ntau lawm - nws ua rau cov cuab yeej puas thiab qhia qhov dav dav.
Ductility thiab qhov tsawg kawg nkaus khoov vojvoog.Cov ntaub ntawv feem pua elongation txiav txim siab npaum li cas nws tuaj yeem khoov tau yam tsis muaj kev tawg ntawm cov chaw tsim khoom. Tsawg- carbon steels nrog 35-45% elongation kam rau sab hauv khoov radii kom nruj li 0.5 npaug ntawm cov khoom tuab. HSLA steels ntawm 15-20% elongation yuav xav tau 2x thickness los yog ntau dua. Qhov no cuam tshuam ncaj qha rau ntau npaum li cas kev tsim tuaj yeem tshwm sim ntawm ib qho chaw nres tsheb thiab pes tsawg qhov chaw tuag xav tau tag nrho.
Ua haujlwm- tus nqi hardening thiab ntau- chaw nres tsheb cuam tshuam.Txhua qhov kev ua haujlwm txias- ua haujlwm cov hlau, ua kom nws cov tawv tawv thiab txo nws cov ductility seem. Cov ntaub ntawv uas muaj kev ua haujlwm siab- cov nqi hardening - zoo li austenitic stainless hlau - poob formability sai dua thaum lawv nce los ntawm cov chaw nres tsheb. Cov neeg tsim khoom tuag them nyiaj los ntawm kev ntxiv cov chaw nres tsheb rau kev ntxhov siab rov ua dua lossis los ntawm kev txwv qhov hnyav ntawm txhua kauj ruam tsim. Tsis quav ntsej txog kev ua haujlwm- kev coj tus cwj pwm hnyav yuav ua rau muaj kev puas tsuaj tom qab cov chaw nres tsheb uas cov sawb tau tag lawm nws cov formability.
Yield zog thiab springback.Tom qab txhua qhov khoov lossis daim ntawv, cov hlau ib nrab rov qab mus rau nws cov duab qub. Lub zog tawm los ntau dua ua rau muaj kev txhoj puab heev springback, uas txhais tau hais tias tsim cov chaw nres tsheb yuav tsum overbend dhau lub hom phiaj lub kaum sab xis. Nyob rau hauv ib tug zuj zus tuag, springback nyiaj them yuav tsum tau calibrated chaw nres tsheb los ntawm qhov chaw nres tsheb, vim hais tias lub strip lub yield zog nce vim ua hauj lwm hardening raws li nws nce mus los ntawm lub cuab tam.
Thickness ranges thiab lawv cov txheej txheem cuam tshuam
Progressive tuag kov steel thicknesses los ntawm kwv yees li 0.1 hli (0.004 ") mus txog ib ncig ntawm 6 hli (0.250"), tab sis feem ntau ntau yam rau precision Cheebtsam poob ntawm 0.2 hli thiab 3 hli. Dhau lub qhov rais no, cov txheej txheem yuav ua tsis tau zoo ntxiv - cov ntaub ntawv tuab heev tiv thaiv flattening thiab strain feeder mechanisms, thaum ultra-thin foils buckle nyob rau hauv strip nro thiab yog ib qho nyuaj rau pilot reliably.
Thickness cuam tshuam rau kev txhim kho tuag tsim nyob rau hauv ntau txoj kev sib txuas:
- Chaw nres tsheb layout ceev- Cov ntaub ntawv tuab dua yuav tsum muaj cov punch loj dua -kom- tuag clearances, uas txhais tau tias cov seem tuag loj dua ntawm txhua qhov chaw nres tsheb. Qhov no ncab qhov ntev tag nrho tuag thiab txo cov chaw nres tsheb ntau npaum li cas tuaj yeem haum rau hauv ib lub txaj xovxwm.
- Pilot pin sizing- Pilot qhov yuav tsum tswj kom txaus ntug nyob deb txheeb ze rau strip thickness. Thicker strips xav tau tus tsav tus pins loj dua thiab yog li ntawd qhov kev tsav dav hlau loj dua, siv ntau dua strip dav thiab txo cov khoom siv.
- Txiav clearance- Tus qauv pib taw tes rau cov hlau me me yog kwv yees li 10% ntawm cov khoom tuab ntawm ib sab, tab sis qhov no hloov nrog qib. Siab dua - steels muaj zog tuaj yeem xav tau kev tshem tawm ntau dua 20% ntawm ib sab kom ua tiav cov shear huv thiab txo qis qhov siab.
- Pub kev ntseeg tau- Cov strips hnyav dua xav tau servo feeders muaj zog dua thiab siab dua strips los tiv thaiv misfeed. Cov strips nyias nyias, hloov pauv, yuav xav tau lub tshuab nqus tsev lossis cua- tshuab tshuab kom lawv tiaj tus tiv thaiv qhov chaw tuag ntawm cov hlab ntsha.
Kev sib cuam tshuam ntawm qib steel thiab thickness tsim ib tug matrix ntawm kev txwv uas txhua txhua hlau stamping tuag yuav tsum tau tsim nyob ib ncig ntawm. A 2 hli HSLA sawb ntawm 80 ksi tensile coj tsis muaj dab tsi zoo li 2 hli qis -carbon strip ntawm 45 ksi - txawm tias cov tuab zoo ib yam, cov xovxwm tonnage, clearances, thiab chaw nres tsheb suav yuav txawv.
Cov ntaub ntawv no - tsis muaj kev txwv tsis pub muaj nyob hauv kev sib cais. Lawv ntws ncaj qha mus rau hauv kev txiav txim siab tuag: muaj pes tsawg lub chaw yuav suav nrog, qhov twg yuav tso cov neeg tsav dav hlau, yuav ua li cas thiaj li ua tau raws li kev ua haujlwm, thiab ntau npaum li cas sawb dav los faib rau cov neeg nqa khoom choj. Txhua yam khoom vaj khoom tsev dhau los ua cov tswv yim tsim uas tsim cov qauv tsim ntawm tag nrho cov cuab yeej.
Progressive Die Design Considerations for Steel Parts
Txhua qhov kev tuag zuj zus pib yog qhov teeb meem tsim: ua li cas koj npaj ib ntu ntawm kev ua haujlwm raws li cov hlua hlau kom cov khoom siv, ib feem geometry, thiab kev lag luam kev lag luam tag nrho? Cov lus teb ua rau tag nrho cov cuab yeej - nws qhov ntev, chaw nres tsheb suav, strip dav, thiab thaum kawg nws tus nqi. Kev tsim cov tuag tsis zoo ua rau cov khoom tawg, cov cuab yeej ua tsis tiav, thiab cov khoom siv khib nyiab. Lub tswv yim tsim qauv hloov cov kev txwv tib yam mus rau hauv ib qho ntshiv, ruaj khov kho cov cuab yeej stamping uas ua tau zoo tshaj ntau lab lub voj voog.
Chaw nres tsheb suav thiab Sawb Layout Optimization
Muaj pes tsawg lub chaw nres tsheb yuav tsum tau ua tiav? Tsis muaj universal formula. Chaw nres tsheb suav yog tsav los ntawm ib feem geometry, yuav tsum tau ua haujlwm, thiab - thuam - qib steel lub formability txwv ib qho chaw nres tsheb. Ib qho yooj yim ca bracket nyob rau hauv 1010 steel nrog peb pierced qhov thiab ib tug khoov yuav tsum tau tsuas yog 4-5 noj. Ib qho nyuaj HSLA automotive structural ib feem nrog ntau khoov, embossments, thiab nruj kam rau ua yuav thov 15 los yog ntau tshaj.
Cov logic ua haujlwm zoo li no: txhua qhov kev ua haujlwm tsuas tuaj yeem lim cov khoom los ntawm tus nqi tsawg ua ntej tawg. Thaum ib qho kev khoov dhau ntawm cov hlau tsis muaj kev ruaj ntseg deformation pib, cov neeg tsim khoom faib nws hla ob qhov chaw nres tsheb nrog ib feem ntawm txhua qhov. Siab dua -lub zog lossis kev ua haujlwm- cov hlau tsis muaj zog tiv taus qhov deformation tsawg dua rau ib lub chaw nres tsheb, uas ncaj qha nce chaw nres tsheb suav.
Idle chaw nres tsheb - txoj haujlwm uas tsis muaj kev ua haujlwm tshwm sim - ua haujlwm rau lub hom phiaj kev tsim vaj tsev. Lawv muab cov cheeb tsam kev ntxhov siab uas cov sawb tuaj yeem faib cov residual strain ntawm kev xav tau cov theem. Lawv kuj txhim kho txoj hlua khi ruaj khov los ntawm kev tswj xyuas cov neeg nqa khoom zoo sib xws hauv web rigidity thoob plaws qhov ntev ntev. Tshawb nrhiav hauvstrip layout optimizationlees paub tias txo qis chaw nres tsheb thaum ua raws li ob qho kev txwv ua ntej (uas kev ua haujlwm yuav tsum tshwm sim ua ntej lwm tus) thiab cov kev txwv nyob ib puag ncig (uas kev ua haujlwm tsis tuaj yeem sib koom chaw nres tsheb vim qhov sib thooj) yog qhov tseem ceeb hauv kev txhim kho stamping tuag tsim.
Sawb dav optimization khiav mus rau qhov chaw nres tsheb npaj. Cov strips dav dav kom haum rau qhov loj dua lossis ntau kab (ob -ntaus layouts) tab sis pov tseg ntau cov khoom siv rau ib qho mob stroke. Cov neeg tsim qauv suav cov khoom siv raws li qhov piv ntawm cov cheeb tsam hauv cheeb tsam rau tag nrho cov sawb noj. Ib qhov dej zoo-kev ua kom zoo tshaj plaws rau kev tuag zuj zus feem ntau ua tiav 70-85% kev siv. Cov neeg nqa khoom txuas ntxiv - qhov nqaim webs txuas rau cov pob txha pob txha - yuav tsum yog qhov dav txaus kom muaj sia nyob ua rog tsis tawg, tshwj xeeb tshaj yog nyob rau hauv qis-ductility steels.
Tsim-rau-Manufacturability in Progressive Die Tooling
Hlau stamping tuag tsim kev txiav txim siab tau ua thaum lub sijhawm DFM tiv thaiv cov teeb meem uas yuav txwv tsis pub ntau txhiab teev rau hauv kev tsim khoom. Rau cov khoom hlau hauv kev tuag, ntau lub hauv paus ntsiab lus DFM muaj qhov tseem ceeb tshaj:
- Yam tsawg kawg nkaus qhov sib nrug- Qhov thiab qhov txiav tau muab tso ze dhau ua ke tsim cov seem tuag tsis muaj zog ntawm cov xuas nrig ntaus. Txoj cai dav dav: tuav tsawg kawg ob zaug cov khoom tuab ntawm cov yam ntxwv uas nyob ib sab. Hauv siab - steels muaj zog, qhov tsawg kawg nkaus nce vim tias qhov siab txiav quab yuam ua rau muaj kev ntxhov siab ntau dua ntawm qhov nqaim tuag.
- Grain direction alignment- Hlau sawb muaj cov kev taw qhia dov uas cuam tshuam rau ductility. Khoov oriented perpendicular mus rau grain zam nruj dua radii yam tsis muaj cracking. Progressive stamping tuag tsim yuav tsum ua raws cov kev khoov tseem ceeb ntawm cov kab nrib pleb dov, uas txhais tau hais tias ib feem kev taw qhia nyob rau hauv lub strip layout dhau los ua kev txiav txim siab, tsis yog ib qho yooj yim nesting.
- Choj dav nyob rau hauv lub carrier strip- Cov choj tuav ib feem ntawm txoj hlua mus txog thaum kawg txiav tawm. Nqaim dhau lawm thiab lawv tsim kua muag thaum lub sij hawm tsim, tso ib feem ua ntej. Dav dav heev thiab lawv nkim khoom. Choj dav nyob ntawm strip thickness, tensile zog, thiab qhov hnyav ntawm kev tsim rog ntawm cov chaw nyob ib sab.
- Internal khoov radii- Cov lus qhia dav dav tau teeb tsa qhov tsawg kawg ntawm lub vojvoog khoov sib npaug los yog siab dua cov khoom tuab (R Ntau dua lossis sib npaug rau T). Mus sharper tsub kom muaj kev ntxhov siab concentration, ua rau tawg nyob rau hauv ib feem thiab tsis ua hauj lwm ntxov ntxov nyob rau hauv daim ntawv hlau stamping tuag.
Pilot pin placement yog lwm DFM-kev txiav txim siab tseem ceeb. Cov kws tsav dav hlau yuav tsum tau muab tso rau ntawm qhov sib npaug ntawm cov kab nrib pleb, nyiam dua nyob rau hauv cov chaw nqa khoom hauv lub vev xaib es tsis yog hauv kev ua haujlwm geometry. Lawv qhov chaw txheeb ze rau kev tsim cov chaw nres tsheb txiav txim siab ntau npaum li cas qhov kev ua haujlwm yuam kev sib sau ua ke ntawm kev ua haujlwm. Tso cov neeg tsav dav hlau tam sim ua ntej siab - chaw nres tsheb qhov tseeb - es tsis yog tso siab rau kev tso npe los ntawm cov chaw nres tsheb ua ntej hauv ntu - ua kom qhov tseeb qhov tseeb qhov tseem ceeb tshaj plaws.
CAD/CAM thiab Simulation hauv Die Design
Xav txog kev tsim 12-chaw nres tsheb tuag, khiav koj thawj qhov kev sim ntau lawm, thiab nrhiav pom qhov chaw nres tsheb 8 tawg vim tias ua haujlwm nyuaj los ntawm cov chaw ua ntej dhau qhov kev kwv yees. Qhov xwm txheej ntawd tau siv nyiaj ntau lub lis piam thiab ntau txhiab daus las. Niaj hnub nimno nce qib tuag tsim software tshem tawm ntau qhov kev pheej hmoo ua ntej cov cuab yeej steel yog machined.
Finite Element Analysis (FEA) simulates cov ntaub ntawv ntws los ntawm txhua qhov chaw nres tsheb ua ntu zus, kwv yees thinning, strain faib, thiab kev pheej hmoo tawg. Rau cov hlau, kev twv ua ntej springback yog qhov tseem ceeb tshwj xeeb tshaj yog - simulation suav ntau npaum li cas txhua qhov kev tsim tshwj xeeb rebounds tom qab cov xovxwm qhib, tso cai rau cov engineers los them nyiaj rau qhov tuag geometry thaum lub sij hawm tsim es tsis yog los ntawm kev sim kim heev - thiab - yuam kev hauv xovxwm. Raws li Manor Tool qhia, FEA tuaj yeem txheeb xyuas qhov kev pheej hmoo tawg ua ntej lub cuab yeej tsim, txuag ntau dua $ 20,000 hauv cov nqi rov ua haujlwm thiab tshem tawm lub limtiam ntawm kev xa tawm qeeb ntawm ib qhov project.
Platforms xws li Cimatron, AutoForm, thiab Dynaform tso cai rau cov neeg tsim qauv tsim kom muaj ib daim kab xev ua tiav digitally, tom qab ntawd khiav kev simulations thoob plaws txhua qhov chaw ua ntu zus.AutoForm's strip layout toolscia cov neeg siv txhais ib los yog ob npaug - ib feem layouts, sib piv cov kev xaiv zes, thiab txo cov khoom siv - tag nrho thaum validating formability. Lub caij no, Logopress3 thiab cov SolidWorks zoo sib xws-raws li cov tshuab muaj cov khoom siv sib xyaw ua ke rau cov txheej txheem tuag xws li cov nqa, cov tsav tsheb, thiab cov neeg tuav pov hwm, ua kom cov ncauj lus kom ntxaws.
Cov txiaj ntsig siv tau yog tsawg dua tsim iterations. Yog tsis muaj simulation, ib tug complex stamping tuag tsim yuav xav tau peb los yog plaub lub cev sim ua ntej ntau lawm -npaj geometry raug kaw. Nrog rau kev siv tau FEA, feem ntau cov kev pab cuam ncav cuag kev tsim khoom ruaj khov hauv ib lossis ob qhov kev sim - ib qho kev txo ncaj qha rau ob qho tib si tus nqi thiab lub sijhawm tso tawm. Cov kev txiav txim siab engineering tau ua thaum lub sijhawm kev lees paub digital no tau tsav mus txog 80% ntawm tag nrho cov nqi tsim khoom, ua rau simulation peev ib qho ntawm qhov siab tshaj plaws - rov qab ua haujlwm hauv txhua qhov kev pab cuam tuag.
Kev txiav txim siab tsim qauv tsim cov ciam teb ntawm qhov kev tuag zuj zus tuaj yeem tsim tau. Tab sis nyob rau hauv cov ciam teb no, nws yog ib tug neeg chaw nres tsheb ua hauj lwm - txiav, sib sau, dabtsi yog khoov - uas hloov tiaj tus steel sawb mus rau lub functional geometry. Yuav ua li cas cov kev khiav hauj lwm yog sequenced, thiab yog vim li cas qhov sequences tseem ceeb rau steel tshwj xeeb, txiav txim seb cov khoom tawm los yog tawm los ntawm seem.
Kev ua haujlwm tseem ceeb ntawm txhua qhov chaw tuag
Txhua qhov chaw nres tsheb hauv qhov kev vam meej tuag muaj ib txoj haujlwm - tab sis qhov kev txiav txim uas cov haujlwm ntawd tshwm sim tsis yog qhov kev txiav txim. Qhov sib lawv liag ua raws li lub hauv paus ntsiab lus ntawm yuav ua li cas steel deforms, yuav ua li cas qhov ntev hloov nyob rau hauv kev ntxhov siab, thiab yuav ua li cas rau npe yuav tsum tau khaws cia los ntawm thawj ntaus mus rau qhov kawg txiav tawm. Tau qhov kev txiav txim tsis ncaj ncees lawm thiab koj yuav tawm tsam burrs, tawg, thiab seem drift rau lub neej ntawm lub cuab yeej. Tau txais nws txoj cai thiab lub stamping tuag ua qhov zoo sib xws ntawm qhov nrawm nrog kev cuam tshuam tsawg.
Txiav thiab tho kev ua haujlwm
Kev txiav cov haujlwm feem ntau yog thawj cov chaw nres tsheb thaum ntxov ntawm kev tuag. Vim li cas? Vim tias tshem tawm cov khoom ua ntej tsim nws yog qhov tswj tau ntau dua li sim tho los yog khoob tom qab lub sawb twb tau khoov los yog kos rau hauv peb -seem geometry. Flat strip nthuav tawm ib qho kev sib xws, qhov pom tau zoo rau cov cuab yeej xuas nrig ntaus, uas txhais tau hais tias kev ntxuav kom huv, qhov siab zoo sib xws, thiab lub neej ntev dua.
Feem ntau cov haujlwm txiav rau steel qhov chaw suav nrog:
- Piercing- tsim cov qhov hauv, qhov, lossis cov yam ntxwv siv cov ntawv hlau xuas nrig ntaus uas thawb cov khoom los ntawm kev sib tw tuag qhib. Pilot qhov yuav luag ib txwm pierced ntawm chaw nres tsheb ib qho los tsim kev sau npe rau txhua qhov haujlwm tom ntej.
- Ncua tseg- txiav qhov profile sab nrauv ntawm ib feem (lossis ib feem ntawm nws) los ntawm kab txaij. Nyob rau hauv kev tuag, ib nrab blanking ntawm cov chaw thaum ntxov thiab zaum kawg blanking ntawm qhov chaw nres tsheb kawg yog ib txwm.
- Lancing- txiav thiab khoov ib lub tab lossis louver nyob rau hauv ib qho hlab ntsha tawg yam tsis muaj kev sib cais tag nrho ntawm cov sawb. Feem ntau siv los tsim cov yam ntxwv txuas los yog cov qhov cua nkag.
- Ntshai- tshem tawm cov khoom tawm ntawm ntug ntug los tsim kev tshem tawm kev ua haujlwm tom qab cov chaw nres tsheb lossis txhawm rau txheeb xyuas cov txheej txheem ua ntu zus.
- Txiav- tshem tawm cov khoom ntau dhau tom qab tsim, feem ntau tom qab cov chaw nres tsheb uas tsim cov yam ntxwv xav tau qhov kawg ntug profileing.
Steel hardness ncaj qha cuam tshuam li cas cov kev txiav no ua. Rau feem ntau cov pa roj carbon steel, zoo punch - mus rau - tuag clearance ranges ntawm 5-10% ntawm cov khoom thickness ntawm ib sab. Cov hlau hnyav dua - HSLA qib lossis ua haujlwm- cov hlau tsis muaj zog - yuav tsum tau nruj dua kom tshem tawm kom tsis txhob muaj ntau dhau ntawm rollover thiab burr tsim, qee zaum poob rau 3-5% ntawm ib sab. Mus nruj heev accelerates punch hnav thiab nce stripping rog. Mus dhau xoob ua rau cov npoo ragged thiab cov burrs loj heev uas yuav tsum tau ua kom deburring.
Thickness tseem ceeb heev. A 2 hli qis- carbon steel sawb hu rau kwv yees li 0.10-0.20 hli tshem tawm ib sab. Tib lub thickness nyob rau hauv 304 stainless tej zaum yuav xav tau tsuas yog 0.08-0.12 hli vim hais tias lub zog shear ntau dua ua ib tug huv fractures cheeb tsam ntawm tighter clearances. Cov lej no hloov cov geometry ntawm txhua qhov tuag txiav hlau feature hauv lub cuab yeej, cuam tshuam cov punch grind profiles, tuag khawm tho qhov ntev, thiab qhov zaus ntawm kev sib tsoo.
Kev tsim thiab khoov kev ua haujlwm
Thaum lub qhov pierced thiab profiles yog ib feem tsim, lub sawb txav mus rau hauv kev ua ib cheeb tsam. dabtsi yog khoov, kos duab, npib, embossing, thiab extruding chaw reshape ca steel rau hauv peb -dimensional geometry - thiab txhua tus muaj cov kev cov nyom tshwj xeeb thaum ua hauj lwm nrog steel cov elastic rov qab tus cwj pwm.
Khoovyog qhov kev ua haujlwm ntau tshaj plaws hauv kev ua haujlwm stamping tuag. Hlau strips yog khoov dua ib lub vojvoog punch tiv thaiv qhov thaiv tuag los tsim flanges, tabs, channels, thiab brackets. Qhov teeb meem tseem ceeb? Springback. Txhua lub steel khoov ib nrab unloads thaum lub xovxwm qhib, thiab lub kaum sab xis ntawm lub kaum sab xis ntawm lub tiaj tus. Lub zog siab zog steels caij nplooj ntoos hlav rov qab ntau dua - cov hlau me me tuaj yeem rov qab 1-2 degrees ntawm 90-degree khoov, thaum HSLA steels tuaj yeem rov qab 5-8 degrees lossis ntau dua.
Cov tswv yim them nqi kho mob hauv qhov tuag muaj xws li:
- Overbending- tsim yav dhau los lub hom phiaj lub kaum sab xis ces springback coj ib feem rov qab rau spec. Qhov no yog qhovfeem ntau siv cov txheej txheem them nyiajvim nws txoj kev yooj yim thiab siv tau thoob plaws feem ntau cov kev ua haujlwm bending.
- Npib- siv lub zog siab hauv zos ntawm qhov khoov apex rau plastically deform cov khoom los ntawm nws cov tuab tuab, tshem tawm elastic rov qab zoo. Kev npib yuav tsum muaj ntau dua tonnage tab sis ua kom nruj dua angular tolerances.
- Kauj ruam dabtsi yog khoov- decomposing ib tug loj - lub kaum sab xis khoov mus rau ntau yam me me - lub kaum sab xis increments nyob rau hauv successive chaw nres tsheb, ua rau cov yas deformation piv thiab txo net elastic rov qab.
Kev kos duabcov chaw nres tsheb rub lub sawb mus rau hauv kab noj hniav los ua khob, recesses, los yog plhaub. Steel lub ductility txwv qhov tob tob npaum li cas tuaj yeem mus rau ib qho chaw nres tsheb - tshaj li ntawm 40-50% kos piv rau hauv ib qho kev pheej hmoo ua rau nyias nyias lossis tawg. Kev sib sib zog nqus nqus tau sib cais thoob plaws ntau qhov chaw nres tsheb nrog kev nce qhov tob.
Embossingtsim ntiav tsa los yog recessed nta - tav, logos, stiffening hlaws - los ntawm displaced khoom nyob rau hauv lub zos yam tsis tau txiav.Extrudingthawb cov khoom siv los ntawm qhov qhib me me los tsim cov thawj coj lossis cov dab tshos, feem ntau siv los tsim cov xov mounting nta hauv ib qho kev tuag stroke.
Chaw nres tsheb Sequencing Logic rau Steel Parts
Vim li cas qhov kev txiav txim ua haujlwm tseem ceeb heev? Peb lub hauv paus ntsiab lus tswj hwm kev nce qib tuag chaw nres tsheb sequencing:
Piercing precedes sib sauvim tias txoj hlua tiaj tiaj ua rau qhov chaw qhov tseeb dua. Thaum lub sawb yog khoov, lub deformed geometry ua rau nws yuav luag tsis yooj yim sua rau tho qhov hauv lawv txoj haujlwm kawg. Qhov uas yuav tsum tshwm sim nyob rau hauv cov cheeb tsam tsim yog pierced thaum lub sawb tseem tiaj tus, ces nqa mus rau hauv txoj hauj lwm los ntawm kev ua hauj lwm tom ntej.
Qhov tseem ceeb ntawm qhov ntev yog tsim tom qab tsim tiav.Yog hais tias ib tug feature dimension yog hais los ntawm ib tug tsim nto, lub forming yuav tsum tshwm sim ua ntej - txwv tsis pub springback thiab cov ntaub ntawv ntws yuav hloov lub feature tawm ntawm kam rau ua. Qhov no zoo li tsis sib haum rau thawj lub hauv paus ntsiab lus, thiab qhov nro ntawd yog vim li cas qhov kev tsim kho tuag yuav tsum tau ua tib zoo soj ntsuam xyuas. Txoj kev daws teeb meem feem ntau yog txhawm rau tho kev tsav tsheb thiab tsis yog- qhov tseem ceeb thaum ntxov, tsim ib feem, tom qab ntawd ua qhov tseeb qhov tseeb tho los yog ntsuas qhov chaw tom qab.
Pilot qhov tuav sau npe thoob plaws.Los ntawm chaw nres tsheb ib rau pem hauv ntej, pilot pins koom lub sawb ntawm txhua tus mob stroke. Tag nrho cov kev khiav hauj lwm tom qab siv cov kev tsav dav hlau no, uas txhais tau hais tias lawv qhov kev tso kawm qhov tseeb txiav txim siab qhov tseeb ntawm tag nrho ib feem. Cov kws tsav dav hlau yeej ib txwm tho qhov chaw nres tsheb ntxov tshaj plaws - feem ntau yog thawj zaug - thiab tseem nyob hauv qhov chaw thauj tog rau nkoj rau tag nrho cov stamping tuag Cheebtsam uas ua raws.
Ntawm no yog ib qho chaw nres tsheb ib ntus rau steel mounting bracket nrog ob lub qhov, ib tug bent flange, thiab ib tug stiffening tav:
- Pierce pilot qhov nyob rau hauv lub carrier sawb
- Pierce functional qhov (mounting slots, nyem notches)
- Notch strip edges los txhais ib feem txheej txheem
- Emboss stiffening tav thaum sawb tseem tiaj tus
- Idle chaw nres tsheb (kev ntxhov siab nyem, strip stabilization)
- Khoov flange rau lub hom phiaj lub kaum sab xis ntxiv rau overbend them nyiaj
- Npib los yog retrike flange rau zaum kawg angular kam rau ua
- Kev txiav tawm zaum kawg - cais ib feem ntawm cov khoom thauj
Cov kab ke no qhia txog txoj cai dav dav: cov cuab yeej siv hlau xuas nrig ntaus thiab txiav cov haujlwm ua haujlwm nyob rau hauv pem hauv ntej ntawm qhov tuag, kev ua haujlwm ua haujlwm puv qhov chaw nruab nrab thiab tom qab, thiab kev sib cais zaum kawg ib txwm los txog. Idle chaw nres tsheb tshwm nyob qhov twg cov sawb xav tau ib tug breather ntawm hnyav forming theem - tshwj xeeb tshaj yog tseem ceeb rau steels uas muaj kev ua hauj lwm siab- hardening tus nqi uas residual stress buildup hem downstream formability.
Txhua qhov chaw nres tsheb cov cuab yeej hnav ntawm tus nqi sib txawv nyob ntawm seb nws ua dab tsi thiab nyuaj npaum li cas cov hlau thawb rov qab. Cov chaw txiav degrade los ntawm abrasive punch hnav. Cov chaw tsim khoom raug kev txom nyem los ntawm galling thiab qaug zog. Tus qauv hnav ntawd - thiab koj tswj nws li cas - yog qhov kawg txiav txim siab seb tus tuag khiav rau 100,000 hits lossis 10 lab.
Tuag tu thiab cuab yeej lub neej thaum Stamping hlau
Kev tuag zuj zus tsis ua tiav ib zaug. Nws degrades maj mam - punch npoo dull, tsim radii roughen, clearances qhib - thiab ib feem zoo drifts nrog rau nws. Cov hlau ua kom qhov degradation no ntau dua li cov ntaub ntawv softer vim tias nws lub zog shear ntau dua, ua haujlwm -cov cwj pwm tawv tawv, thiab cov oxides saum npoo. Qhov sib txawv ntawm lub stamping tuag teeb uas khiav kev ntseeg siab rau ntau lab lub voj voog thiab ib qho uas yuav tsum tau muaj kev cuam tshuam tas mus li los mus rau peb yam: kev nkag siab txog kev hnav li cas, kev tswj cov cuab yeej ntawm lub sijhawm es tsis yog tom qab tsis ua haujlwm, thiab xaiv cov khoom siv zoo rau txhua qhov chaw nres tsheb qhov kev xav tau tshwj xeeb.
Hnav cov qauv thiab tsis ua haujlwm hom hauv Steel Stamping Tuag
Thaum koj tab tom khiav hlau los ntawm kev tuag zuj zus ntawm kev tsim khoom nrawm, tsib lub zog tsis ua haujlwm sib tw los rhuav tshem koj cov cuab yeej. Txhua qhov kev txhim kho sib txawv nyob ntawm qib steel raug stamped, thiab txhua tus yuav tsum muaj kev ntsuas sib txawv. Tshawb nrhiav los ntawmAHSS Kev Tshawb Fawbtxheeb xyuas cov qauv tseem ceeb no xws li hnav (abrasive thiab nplaum), yas deformation, chipping, cracking, thiab galling.
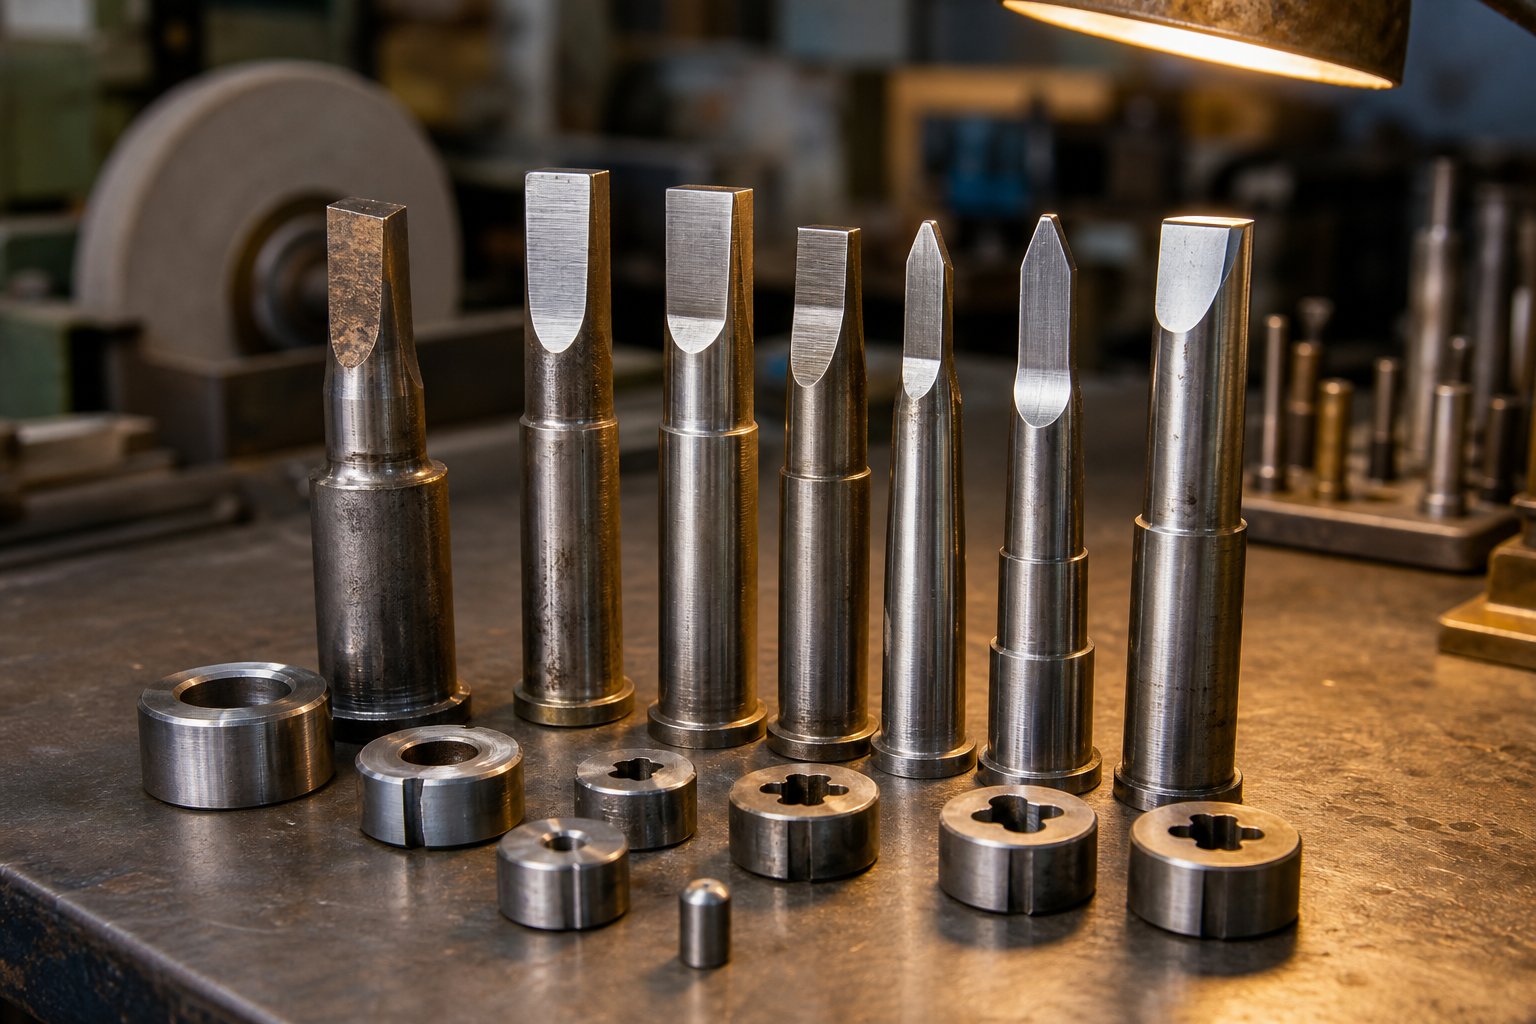
Abrasive hnavyog hom degradation feem ntau hauv steel stamping tuag. Cov khoom tawv tawv - zeb nplai ntawm kub- dov steel, carbides nyob rau hauv siab - qib zog, los yog ua hauj lwm- cov khib nyiab tawv los ntawm kev txiav yav dhau los - ua zoo li lub tshuab sib tsoo lub log tawm tsam cov punch thiab tuag nto. Txhua tus mob stroke tshem tawm me me ntawm cov khoom siv, maj mam ua kom pom tseeb thiab ua kom qhov siab burr. Qhov nyuaj ntawm cov hlau workpiece, qhov hnav abrasive sai zuj zus. HSLA thiab dual-theem steels nrog lub zog tensile siab tshaj 590 MPa tuaj yeem hnav cov punches ntawm tus nqi plaub mus rau tsib zaug sai dua cov hlau me me.
Adhesive hnav thiab gallingnthuav tawm ib qho kev sib tw sib txawv, tshwj xeeb tshaj yog nrog cov hlau tsis muaj zog stamping. Kev sib txhuam thiab cua sov tsim tawm raws li austenitic stainless swb hla cov cuab yeej nto tsim micro-welds ntawm daim ntawv thiab tuag. Thaum cov ntawv cog lus no tawg, cov khoom hloov pauv ntawm ib qho chaw mus rau lwm qhov - feem ntau los ntawm qhov chaw softer mus rau ib qho nyuaj. Qhov kev tsim tawm no (galling) khawb cov khoom tom qab thiab ua kom nrawm ntxiv rau hauv tus kheej - txhawb nqa lub voj voog. Raws liTus Fabricatorsau ntawv, polishing cov cuab yeej nto ua ntej thiab tom qab txheej yuav pab txo qis galling, thaum huab cua -lub siab lubricants ua qhov tseem ceeb rau kev tswj cov kev sib cuag nrog kev sib cuag.
Chipingtshwm sim los ntawm cyclic stresses tshaj lub zog qaug zog ntawm cov khoom siv, feem ntau ntawm cov ntse txiav npoo. Microcracks nucleate, propagate nrog rov ua dua, thiab nws thiaj li ua rau cov khoom me me tawg tawm ntawm cov punch lossis tuag npoo. Steel qhov siab dua shear resistance amplifates qhov cuam tshuam kev poob siab ntawm kev tawg thaum lub sij hawm tho, ua chipping ntau dua nyob rau hauv cov chaw txiav uas ua cov qib thicker lossis muaj zog dua.
Kev tawgtshwm sim thaum muaj kev ntxhov siab tshaj qhov tawg toughness ntawm cov cuab yeej hlau. Cov ntsiab lus kev ntxhov siab - cov cim sib tsoo, cov kaum ntse ntse sab hauv, lossis cov qauv tsim nrog cov radii tsis txaus - pib cov kab nrib pleb uas nthuav tawm kev puas tsuaj loj. Ib cov ntaub ntawv tshawb fawb tau sau tseg D2 cov cuab yeej hlau tawg tom qab tsuas yog 5,000-7,000 lub voj voog thauj khoom thaum tsim 580 MPa ferrite-bainite steel, piv rau 50,000-lub voj voog lub neej tib yam cuab yeej ua tiav nrog cov qib pa.
Yas deformationtshwm sim thaum kev sib cuag siab tshaj cov khoom siv lub zog compressive yield zog. Siab dua - lub zog steels concentrate ntau load rau ntawm qhov chaw me me - tshwj xeeb tshaj yog nyob rau ntawm kos radii thiab coining stations - ua rau tuag nto mus nceb los yog indent. Thaum deformation pib, qhov hloov pauv geometry ua rau muaj kev ntxhov siab ntau dua hauv zos, ua rau muaj kev puas tsuaj ntxiv.
Cov hom kev ua haujlwm no tsis tshua muaj tshwm sim hauv kev sib cais. Adhesive hnav ua rau cov tawv nqaij tawv uas ua rau muaj kev ntxhov siab, pib chipping. Chiped npoo tsim cov khoom tsis sib xws uas ua rau kom tawg. Paub tias hom twg yog tus tswj hwm ntawm txhua qhov chaw nres tsheb - thiab kev sib txuas lus rau koj cov cuab yeej steel khoom siv - yog lub hauv paus ntawm txhua qhov kev txhim kho zoo stamping tuag.
Kev Tiv Thaiv Kev Tiv Thaiv Kev Teem Caij thiab Sib Nqus Sib Nqus
Tos kom txog thaum qhov chaw zoo li tsis zoo rau kev pabcuam tuag yog qhov kev saib xyuas kim tshaj plaws muaj. Los ntawm lub sij hawm burrs pom ntawm qhov muag liab qab, xuas nrig ntaus tau ua tiav zoo dhau los ntawm qhov zoo tshaj plaws sharpening point - lub ntsiab lus ntau cov ntaub ntawv yuav tsum tau muab tshem tawm thaum lub sij hawm regrinding, uas shortens tag nrho cov cuab yeej lub neej thiab tsub kom hloov zaus.
Kev tiv thaiv zoo pib nrog kev ntsuas lub hom phiaj es tsis yog kev txiav txim siab pom. Burr qhov siab yog thawj qhov taw qhia: feem ntau precision stamping kev ua haujlwm ua rau rov ua kom rov zoo dua thaum burrs tshaj 10% ntawm cov khoom tuab. Rau 1 hli steel sawb, qhov chaw pib tsuas yog 0.1 hli - NW nyuam qhuav perceptible tsis magnification tab sis kom meej meej ntsuas nrog ib tug burr gauge los yog optical comparator.
Ntaus suav taug qab muab lub sijhawm teem sijhawm. Txhua lub stamping tuag teeb yuav tsum muaj cov ntaub ntawv hauv paus: tus naj npawb ntawm strokes ib qho chaw nres tsheb feem ntau khiav ua ntej burr qhov siab mus txog qhov pib txij nkawm. Cov ntu no sib txawv ntawm qhov chaw nres tsheb thiab qib steel:
- Piercing chaw nres tsheb hauv cov hlau me me (1008-1010)- feem ntau 150,000 txog 250,000 hits ntawm sharpenings
- Piercing chaw nres tsheb hauv stainless hlau (304, 316)- nquag 50,000 txog 100,000 hits vim yog nplaum hnav thiab galling
- Piercing chaw nres tsheb hauv HSLA steel (590+ MPa)- qee zaum qis li 30,000 txog 80,000 hits nyob ntawm thickness thiab txheej
- Tsim cov chaw nres tsheb- tau tshuaj xyuas nyob rau lub sijhawm zoo sib xws tab sis tau txais kev pabcuam raws li qhov chaw saum npoo es tsis yog ntug sharpness
Tus nqi pauv -tawm ntawm kev saib xyuas tau teem tseg thiab tsis tau npaj tseg yog qhov tsis txaus ntseeg. Qhov kev npaj sharpening yuav siv sij hawm qhov tuag offline rau cov sij hawm thiab tshem tawm ib tug tswj tus nqi ntawm cov cuab yeej cuab tam (feem ntau 0.05-0.15 mm rau ib grind). Ib qho kev npaj tsis tau ua tiav - cov punch tawg, ntu ntu tuag, lossis qhov chaw ua haujlwm galled - tuaj yeem kaw cov khoom siv rau hnub thaum hloov cov khoom tsim, hardened, thiab haum. Tshaj li tus nqi qis qis ncaj qha, kev puas tsuaj loj feem ntau ua rau cov chaw nres tsheb uas nyob ib sab, tig ib qho - cov khoom siv kho dua tshiab rau hauv ntau lub chaw nres tsheb.
Stamping tuag lifters - lub caij nplooj ntoos hlav -loaded Cheebtsam uas tsa lub sawb ntawm strokes kom nws thiaj li mus tau dawb do - kuj yuav tsum tau teem sijhawm soj ntsuam. Hnav los yog tawg lifters tso cai rau lub sawb rub hla qhov chaw tuag qis thaum pub mis, tsim kev khawb, cov xwm txheej tsis zoo, thiab ua kom nrawm nrawm ntawm cov chaw nres tsheb hauv qab. Lifter caij nplooj ntoos hlav qaug zog yog tshwj xeeb tshaj yog muaj nyob rau hauv siab - kev khiav hauj lwm ceev uas ntau lab lub voj voog sib sau sai. Nrog rau kev tshuaj xyuas lifter nyob rau hauv txhua lub qhov rais tu ncua tiv thaiv cov kev ua tsis tiav thib ob los ntawm cascading los ntawm kev tuag.
Cov khw muag khoom tuag tau nce siab ua haujlwm siab- ntim cov hlau stamping nce ntxiv cov ntaub ntawv txij nkawm digitally - kev kaw cov suav ntaus, cov hnub ua kom tiav, tshem tawm cov khoom siv ib zaug, thiab tom qab- kev ntsuas qhov ntsuas burr. Nyob rau tib lub sijhawm, cov ntaub ntawv no qhia txog kev hnav tus nqi sib txawv uas tso cai rau kev kwv yees lub sijhawm: kev pabcuam tus neeg tuag ua ntej zoo drifts es tsis yog tom qab nws twb muaj.
Tooling Material xaiv rau Extended Tuag Lub Neej
Cov cuab yeej hlau hauv koj qhov tuag txiav txim siab nws lub qab nthab - tsis muaj qhov kev zov me nyuam tuaj yeem kov yeej cov khoom siv tsis sib xws ntawm cov cuab yeej thiab cov khoom ua haujlwm. Xaiv cov khoom siv zoo rau txhua qhov chaw nres tsheb qhov tsis ua haujlwm tshwj xeeb yog qhov kev txiav txim siab zoo tshaj plaws rau kev ncua lub neej ntawm kev loj hlob carbide stamping tuag thiab cov cuab yeej siv cov khoom siv hlau zoo ib yam.
Peb pawg ntawm cov cuab yeej cuab tam dominate progressive tuag siv rau steel stamping:
Cov cuab yeej siv hlau- D2, A2, M2, thiab S7 - tsim cov kab hauv qab. D2 (-chromium, siab-cov pa roj carbon txias-} ua haujlwm steel) tau ua tus qauv kev lag luam rau ntau xyoo vim nws qhov hnyav hnyav thiab kev kho cua sov ncaj qha. A2 muaj qhov zoo dua toughness ntawm me ntsis hnav tsis kam, ua rau nws haum rau cov chaw nres tsheb uas cuam tshuam rau kev thauj khoom. M2 (siab-} steel ceev) muab qhov kub zoo heev rau kev ua haujlwm qhov kev sib txhuam- tsim cov cua sov yog ib qho kev txhawj xeeb. S7 muab lub siab tshaj plaws poob siab tsis kam rau hnyav blanking los ntawm tuab hlau.
Powder metallurgy (PM) cov cuab yeej steelssawv cev rau qib tom ntej. Lawv cov txheej txheem tsim khoom - atomizing molten hlau rau hauv cov hmoov sib tov sai sai, tom qab ntawd sib sau ua ke ntawm kub isostatic nias - ua rau cov qauv microstructure nrog me me, sib npaug carbides. Qhov tshwm sim yog qhov hnyav dua ntawm qhov sib npaug hardness piv rau cov pa ingot-cast steels. Nyob rau hauv ib rooj plaub uas tau sau tseg, hloov los ntawm D2 mus rau PM cov cuab yeej steel rov qab tuag lub neej los ntawm 5,000-7,000 cycles rov qab mus rau qhov xav tau 40,000-50,000 cycles thaum tsim 580 MPa AHSS qib - ze li ntawm 10x kev txhim kho uas tsis muaj lwm yam kev hloov pauv.
Carbide inserts- feem ntau tungsten carbide qib - muab qhov kawg hnav tsis kam rau siab - lub voj voog txiav. Carbide tswj qhov ruaj khov ntawm qhov ntev tshaj qhov kev tsim khoom txuas ntxiv thiab tiv thaiv kev hnav zoo dua li cov cuab yeej hlau. Kev lag luam tawm -tawm yog brittleness: carbide inserts yuav tsum zoo- txhawb nqa thiab tiv thaiv los ntawm lateral loads. Lawv feem ntau ntsia raws li cov qauv hloov pauv tau hauv cov chaw tho, qhov nqaim-txiav txoj haujlwm, thiab txhua qhov chaw ua haujlwm stainless lossis HSLA steels ntawm qhov ntim siab.
Cov txheej txheej saum npoo txuas ntxiv lub neej ntawm txhua yam khoom siv los ntawm kev ntxiv ib qho nyuaj, qis - kev sib txhuam ntawm cov cuab yeej thiab cov khoom ua haujlwm. Feem ntau cov kev xaiv rau steel stamping daim ntaub ntawv:
| Tooling Material / Txheej | Hnav Resistance | Toughness | Galling Resistance | Tus nqi txheeb ze | Daim ntawv thov zoo tshaj plaws |
|---|---|---|---|---|---|
| D2 (tsis muaj xim) | Zoo | Nruab nrab | Ncaj ncees | Tsawg | General txiav, me me steel |
| A2 (tsis muaj xim) | Nruab nrab | Zoo | Ncaj ncees | Tsawg | Kev cuam tshuam - chaw nres tsheb, tuab hlau |
| M2 (tsis muaj coated) | Zoo heev | Nruab nrab | Ncaj ncees | Nruab nrab | High - txiav ceev, kub tsis kam |
| PM Tool Steel | Zoo heev | Zoo heev | Zoo | Siab | AHSS tsim, siab - cov ntawv thov cuam tshuam |
| Carbide ntxig | Zoo heev | Tsawg | Zoo | Siab | Siab- voj voog tho, stainless hlau |
| TiN txheej (PVD) | Kev txhim kho zoo | Tsis hloov | Zoo | Nruab nrab | Kev hnav khaub ncaws dav dav |
| TiCN Txheej (PVD) | Kev txhim kho zoo heev | Tsis hloov | Zoo heev | Nruab nrab | Siab hardness, stainless hlau |
| TiAlN Txheej (PVD) | Kev txhim kho zoo heev | Tsis hloov | Zoo heev | Nruab nrab -High | High - chaw nres tsheb kub, AHSS stamping |
| CrN txheej (PVD) | Kev txhim kho zoo | Tsis hloov | Zoo heev | Nruab nrab | Galvanized steel, tiv thaiv -galling |
Kev xaiv txheej yog nyob ntawm cov khoom siv ua haujlwm. PVD-TiAlN siv tau ua tau zoo tiv thaiv tsis tau coated dual- qib thiab AHSS qib, ua kom huv si ntau dua li ntau pua txhiab hits. Txawm li cas los xij, PVD txheej tuaj yeem tsim cov zinc tsim thaum stamping galvanized steels - nyob rau hauv cov ntaub ntawv no, ion nitriding lossis CrN txheej yog tsim nyog dua. Ib qho kev sib piv tau pom ib qho chrome-plated cuab yeej ua tsis tau tom qab 50,000 qhov chaw thaum lub ion-nitrided, CrN-coated version ntawm tib lub cuab yeej hlau ua ntau tshaj 1.2 lab qhov chaw.
Ib txoj hauv kev zoo rau kev tuag loj loj: tsim cov khau tag nrho tuag thiab tsis yog- hnav cov khoom siv los ntawm cov hlau cam khwb cia los yog qis- alloy steel, tom qab ntawd nruab siab- qib cuab yeej steel lossis carbide inserts ntawm cov khoom siv hnyav. Qhov no sib npaug tus nqi tiv thaiv kev ua tau zoo, tso cai rau kev hloov kho cov khoom siv tsuas yog qhov chaw ua haujlwm tiag tiag xav tau. Cov chaw muaj kev sib cuag siab tshaj plaws - nruj- lub voj voog tsim chaw nres tsheb, me me - txoj kab uas hla piercing punches, thiab kos cov hlaws dai - tau txais cov khoom hwm zoo, thaum qis dua - cov cheeb tsam kev ntxhov siab tseem nyob hauv cov qib txheem.
Kev sib xyaw ua ke ntawm cov khoom siv hauv paus, kev kho deg, thiab lub sijhawm saib xyuas tsim kom muaj kev sib xyaw ua ke. Ib qho kev xaiv zoo thiab coated steel hlau, ua kom zoo rau kev qhuab qhia ntaus - suav sijhawm, tuaj yeem xa cov neeg tuag ntsuas hauv ntau lab ntawm qhov ntau dua li ntau txhiab. Qhov ntev ntev txhais tau hais ncaj qha rau hauv qis dua ib - tus nqi ib daim - uas coj kev lag luam ntawm kev nce qib tuag tooling rau hauv kev ua kom pom tseeb.
Tus nqi Factors hauv Progressive Die Tooling rau Hlau
Kev tuag lub neej ntsuas hauv ntau lab tus mob strokes suab zoo - tab sis nws tsuas yog qhov tseem ceeb yog tias kev lag luam pom zoo tsim cov cuab yeej ntawd thawj qhov chaw. Progressive die tooling sawv cev rau ib qho ntawm cov kev nqis peev loj tshaj plaws nyob rau hauv ib qho kev ua haujlwm siab - ntim steel stamping qhov kev pab cuam, thiab nkag siab txog dab tsi tsav tus nqi (thiab nws amortizes li cas) cais cov kev txiav txim siab los ntawm cov khoom kim heev. Txawm hais tias koj yog ib tus kws tsim khoom tsim khoom sizing ib qho kev pab cuam lossis tus kws tshaj lij kev muag khoom sib piv cov lus qhia, lej tom qab kev txhim kho cov cuab yeej txiav txim siab seb cov txheej txheem tsim nqi lossis tsuas yog pem hauv ntej - cov nqi thauj khoom.
Tooling Investment thiab dab tsi tsav tuag nqi
Vim li cas ib qho kev tuag nce nqi ntau dua li ib qho - chaw nres tsheb cuab yeej? Vim tias koj tau them rau txhua qhov chaw nres tsheb, txhua qhov kev ua tau zoo- hauv av, txhua qhov carbide ntxig, thiab txhua teev ntawm kev tsim engineering tau ntim rau hauv ib qho kev sib xyaw ua ke. Tus nqi sib txawv ntawm cov khw muag khoom quoting tib seem tuaj yeemtshaj 50 feem pua- qhov sib txawv uas tau tsav tsis yog los ntawm kev txiav txim siab tus nqi tab sis los ntawm qhov sib txawv raug cai hauv txhua lub khw ua haujlwm li cas.
Nine yam tseem ceeb cuam tshuam rau qhov koj yuav them rau qhov kev tsim kho prog tuag:
- Chaw nres tsheb suav- Cov chaw nres tsheb ntau dua txhais tau tias qhov tuag ntev dua, cov khoom muaj tseeb dua, thiab ntau lub sijhawm tsim. Lub 5-chaw nres tsheb bracket tuag thiab 15-chaw nres tsheb automotive structural tuag tsis txawm nyob hauv tib tus nqi ntug.
- Ib feem geometry thiab complexity- Sib sib zog nqus nqus, nruj contours, ntau- kev taw qhia khoov, thiab cov yam ntxwv xav tau simulation lossis prototyping tag nrho cov cuab yeej nce nqi. Tight tolerances xav tau kev tswj xyuas nruj dua, uas txhais tau tias siv cov cuab yeej kim dua.
- Cov cuab yeej siv qib- Ib qho tuag ua nrog D2 cuab yeej hlau thoob plaws cov nqi tsawg dua ib qho uas yuav tsum tau PM cov cuab yeej steels thiab carbide inserts ntawm siab - hnav chaw nres tsheb. Cov khoom siv ua haujlwm txiav txim siab qhov kev xaiv no - stamping HSLA lossis stainless hlau xav tau cov khoom siv zoo tshaj plaws kom ua tiav lub neej zoo.
- Secondary nyob rau hauv - tuag nta- Hauv - tuag tapping, hardware insertion, nyob rau hauv - tuag los ua ke, los yog ntau-part-ib -stroke layouts ntxiv chaw nres tsheb thiab complex, thawb tus nqi siab dua.
- Yuav tsum kam ua- Cov khoom uas yuav tsum tau ua kom zoo, GD&T callouts, los yog sub-ib txhiab txoj hauj lwm xav tau ntau dua cov cuab yeej tsim khoom, zoo dua cov khoom haum, thiab feem ntau cov chaw nres tsheb rau calibration thiab coining.
- Qhov chaw muag khoom, muaj peev xwm, thiab niche- Cov nqi ua haujlwm sib txawv raws thaj chaw, thiab lub khw muag khoom rau cov peev txheej sib txawv dua li kev nrhiav haujlwm. Ib tus neeg muag khoom uas nws lub niche phim koj hom feem ntau yuav xa cov kwv yees sib tw ntau dua.
Tiag -lub ntiaj teb kev vam meej stamping tuag muaj li ntawm kwv yees li $ 10,000 rau cov cuab yeej yooj yim mus txog $ 350,000 rau ntau ntau- chaw nres tsheb tuag. Qhov kev sib kis no qhia txog qhov sib txawv loj ntawm qhov nyuaj, cov khoom xav tau, thiab kev tsim khoom. Lub tshuab ntxhua khaub ncaws yooj yim tuag thiab 20-chaw nres tsheb tsheb sib txuas tuag ob qho tib si tsim nyog raws li "kev vam meej" - tab sis lawv yuav luag tsis muaj dab tsi hauv cov qauv nqi.
Nov yog qhov laj thawj tseem ceeb ntawm cov cuab yeej siv nyiaj ntau dua li lwm txoj hauv kev yooj yim: koj tau ua ntej - nqis peev hauv kev nrawm. Ib qho - chaw nres tsheb tes- pub tuag yuav raug nqi ib feem ntawm tus nqi, tab sis nws tsim ib feem ntawm cov khoom tso tawm. Cov cuab yeej nce qib & kev tuag txoj kev sib sau ua ke yuav ua li cas yog tsib lossis kaum kev ua haujlwm sib cais - txhua tus xav tau nws tus kheej lub cuab yeej, teeb tsa, tus neeg teb xov tooj, thiab tuav cov kauj ruam - rau hauv ib qho kev sib xyaw ua ke uas ua tiav ib feem ntawm txhua qhov mob stroke. Qhov kev sib sau ua ke ntawd muaj tus nqi, tab sis nws yog tus nqi uas them cov nyiaj tau los ntawm qhov ntim.
Rau -Piece Economics thiab Volume Break-Txawm li cas los xij
Lub ntsiab kev lag luam tus yam ntxwv ntawm kev vam meej tuag thiab stamping yog radical nqi txo ntawm qhov ntsuas. Qhov kev nqis peev uas kim tshaj plaws tau muab faib thoob plaws txhua qhov kev tuag tsim tawm - thiab txij li tau zoo- khaws cia kev vam meej tuag dhau los ntawm ntau lab lub voj voog, ib qho ntawm - cov cuab yeej pab cuam zero dhau sijhawm.
Xav txog ib qho piv txwv ncaj nraim. Ib qho $ 25,000 kev tuag ntxiv $ 1.00 ib thooj ntawm 25,000 qhov chaw. Ntawm 250,000 qhov chaw, nws tsuas yog $0.10 xwb. Ntawm 2.5 lab qhov chaw - zoo nyob rau hauv lub neej ntawm ib tug zoo khaws cia tuag - cov cuab yeej pab tau poob rau ib lub nyiaj ib zaug. Cov khoom siv, lub sijhawm xovxwm, thiab cov nqi ua haujlwm nyob ib puag ncig ib puag ncig, tab sis cov cuab yeej amortization nkhaus khoov qis qis qis thaum ntim ntim.
Thaum twg qhov kev vam meej tuag dhau los ua kev lag luam ntau dua li txoj hauv kev yooj yim? Qhov chaw pib nyob ntawm qhov nyuaj thiab lwm txoj hauv kev uas koj tab tom sib piv:
- vs. sheet hlau fabrication (laser + brake forming)- Progressive tuag feem ntau tawg txawm tias ntawm 5,000 txog 25,000 qhov chaw txhua xyoo. Fabrication piece cov nqi nyob twj ywm tsis hais qhov ntim vim tias kev ua haujlwm tseem nyob ruaj khov rau - cov nuj nqis ib feem. Stamping daim nqi poob qis thaum ntim nce vim tias kev ua haujlwm ib feem yog ntsuas hauv feem ntawm ib xees.
- vs. ib zaug - chaw nres tsheb stamping nrog ntau qhov teeb tsa- Yog tias koj feem yuav tsum tau ua haujlwm ntau hauv kev sib cais tuag nrog kev tuav ntawm txhua qhov, qhov kev tuag zuj zus feem ntau tawg txawm tias tsawg dua vim tias nws tshem tawm cov kev sib tshuam - kev ua haujlwm tuav, txo WIP cov khoom muag, thiab txiav cov neeg ua haujlwm. Kev so-txawm tias yuav poob qis li 10,000-50,000 qhov chaw nyob ntawm seb muaj pes tsawg qhov teeb tsa qhov kev hloov pauv hloov zuj zus.
- vs. hloov tuag stamping- Kev hloov pauv tuag haum rau qhov chaw uas tsis tuaj yeem nyob ntawm lub sawb, thiab lawv cov nqi ntawm cov khoom tau los ze dua. Qhov kev xaiv ntawm no feem ntau yog tsav los ntawm ib feem geometry es tsis yog kev lag luam ntshiab.
Qhov yuam kev ntau tus neeg yuav khoom tsuas yog sib piv cov cuab yeej kab xwb yam tsis xav tias yuav muaj dab tsi tshwm sim tom qab cov cuab yeej them nyiaj. Ib qho kev tuag zuj zus uas khiav nws lub xyoo thib ob, thib peb, lossis plaub xyoo ntawm kev tsim khoom xa cov khoom ntawm cov khoom tseem ceeb liab qab- ntxiv rau- nias- nqi sijhawm. Txhua xyoo tus qauv tsim nyob ruaj khov thiab kev thov txuas ntxiv mus, cov cuab yeej siv tau zoo ntawm ib daim yuav shrinking.
Tag nrho cov nqi ntawm cov tswv cuab suav nrog kev saib xyuas thiab kev ua haujlwm thib ob
Tooling tus nqi yuav tsuas yog thawj tshooj ntawm tus nqi zaj dab neeg. Tag nrho cov nqi ntawm cov tswv cuab (TCO) rau qhov kev vam meej tuag suav nrog txhua qhov kev siv nyiaj los ntawm kev tsim kev tuag mus txog qhov kawg - ntawm - lub neej - thiab saib xyuas cov nqi qis ua rau muaj kev txiav txim siab tsis raug. Cov kws tsim khoom thiab cov neeg yuav khoom ntsuas cov kev pabcuam tuag stamping yuav tsum suav rau tag nrho cov duab:
- Initial tuag tsim thiab tsim- Kev nqis peev ua ntej suav nrog CAD/CAM engineering, FEA simulation, cuab yeej steel kev yuav khoom, CNC machining, kho cua sov, sib tsoo, sib dhos, thiab sim.
- Kev sim thiab kev tsim nyog- Thawj-kev tshuaj xyuas kab lus, kev siv qhov ntev, kev tshawb fawb txog kev muaj peev xwm (Cpk), thiab txhua yam kev hloov pauv engineering xav tau ua ntej kev pom zoo tsim khoom.
- Teem sijhawm tu thiab ua kom zoo- Ib ntus resharpening ntawm cov chaw txiav, polishing ntawm qhov chaw, hloov cov hnav khaub ncaws thiab lifters. Ntau zaus nyob ntawm qib steel thiab ntim, tab sis pob nyiaj siv 2-4 cov kev pabcuam teem sijhawm rau 100,000 qhov chaw rau HSLA steels.
- Hloov cov khoom siv- Ib leeg punches, tuag nyees khawm, pilots, thiab forming inserts hnav tawm thiab yuav tsum tau hloov nyob rau hauv lub tuag lub neej. Carbide inserts yog kim dua los hloov tab sis xav tau kev hloov deb tsawg dua.
- Nias lub sij hawm thiab lub zog- Cov nqi xovxwm ib teev sib txawv ntawm tonnage, ceev, thiab chaw. Siab dua -tonnage presses yuav tsum tau rau cov hlau muaj zog muaj peev xwm ntau dua ib teev.
- Tus nqi ntawm cov khoom thiab cov khoom seem- Raw steel coil nqi ntxiv rau tus nqi ntawm cov pob txha pob txha. Kev siv txoj hlua khi zoo dua ncaj qha txo cov khoom pov tseg. Steel seem muaj tus nqi rov qab, ib nrab offsetting tus nqi no.
- Kev ua haujlwm thib ob- Deburring, tumbling, kho cua sov, plating, painting, tapping, los yog kho vajtse insertion ua tom qab stamping. Txhua qhov ntxiv rau -cov nqi thiab kev tuav. Qee qhov kev ua haujlwm (xws li hauv - tuag tapping) tuaj yeem muab tso rau hauv qhov kev tuag zuj zus kom tshem tawm cov kauj ruam sib cais - ntawm tus nqi pib ntau dua tab sis qis dua cov nqi txuas ntxiv.
- Kev soj ntsuam zoo thiab SPC- Kev ntsuas kev ua haujlwm, ntsuas kev nqis peev, CMM lub sijhawm, thiab txhua qhov kev sim ua kom puas tsuaj.
- Ntim thiab logistics- Kev ntim khoom ntim, suav ib feem, thiab shipping configuration khi rau koj cov neeg siv khoom kawg.
- Engineering hloov- Ib qho kev hloov kho tshiab tom qab tsim cov cuab yeej yuav tsum tau hloov kho lossis rov tsim kho cov chaw cuam tshuam. Cov kev hloov pauv lig nyob rau hauv qhov kev pab cuam lifecycle tseem kim dua li cov kev hloov pauv thaum pib tsim.
Ib txoj hauv kev zoo rau TCO tsom xam: thov kom koj cov cuab yeej nce qib thiab cov khoom lag luam tuag tsis yog kev tsim thawj zaug xwb, tab sis kuj tseem kwv yees kev siv nyiaj txhua xyoo raws li qhov kev npaj ua tiav thiab qib khoom siv. Cov neeg muag khoom uas muaj kev paub dhau los hauv koj cov qib steel tshwj xeeb tuaj yeem muab cov sijhawm saib xyuas qhov tseeb thiab hloov cov kev kwv yees. Rau cov pab pawg nrhiav kev nce qib stamping tuag rau siab - ntim steel qhov chaw,YICENyog ib lub chaw muag khoom uas txhawb nqa cov kws tsim khoom tsim khoom thiab pab pawg muag khoom los ntawm tag nrho lub neej voj voog - los ntawm kev pib tuag tsim los ntawm kev tsim cov khoom loj tuaj yeem loj - pab kom suav tag nrho cov nqi them ua ntej kev cog lus.
Daim duab tus nqi tag nrho kuj qhia txog qhov twg tus nqi txo cov sijhawm zais. Kev nqis peev ntau dua hauv kev pib cov cuab yeej zoo - cov cuab yeej zoo dua, PVD txheej, tsim muaj zog dua - feem ntau txo TCO los ntawm kev ncua sij hawm txij nkawm thiab tshem tawm cov kev poob qis. Kev tuag uas raug nqi 20% ntau dua ua ntej tab sis khiav 3x ntev ntawm kev ua kom zoo nkauj ua rau txo qis tag nrho cov kev pab cuam tus nqi dhau nws lub neej.
Kev nkag siab txog tus nqi tag nrho txhawb kev txiav txim siab zoo dua - ua. Tab sis kev txheeb xyuas tus nqi tshwm sim hauv lub tshuab nqus tsev tshwj tsis yog tias koj paub yuav ua li cas ntsuas cov neeg xa khoom hais cov lej no - thiab yuav ua li cas thiaj paub tseeb tias lawv lub peev xwm ua tau raws li koj qhov project cov khoom, kam rau ua, thiab ntim yuav tsum tau ua.
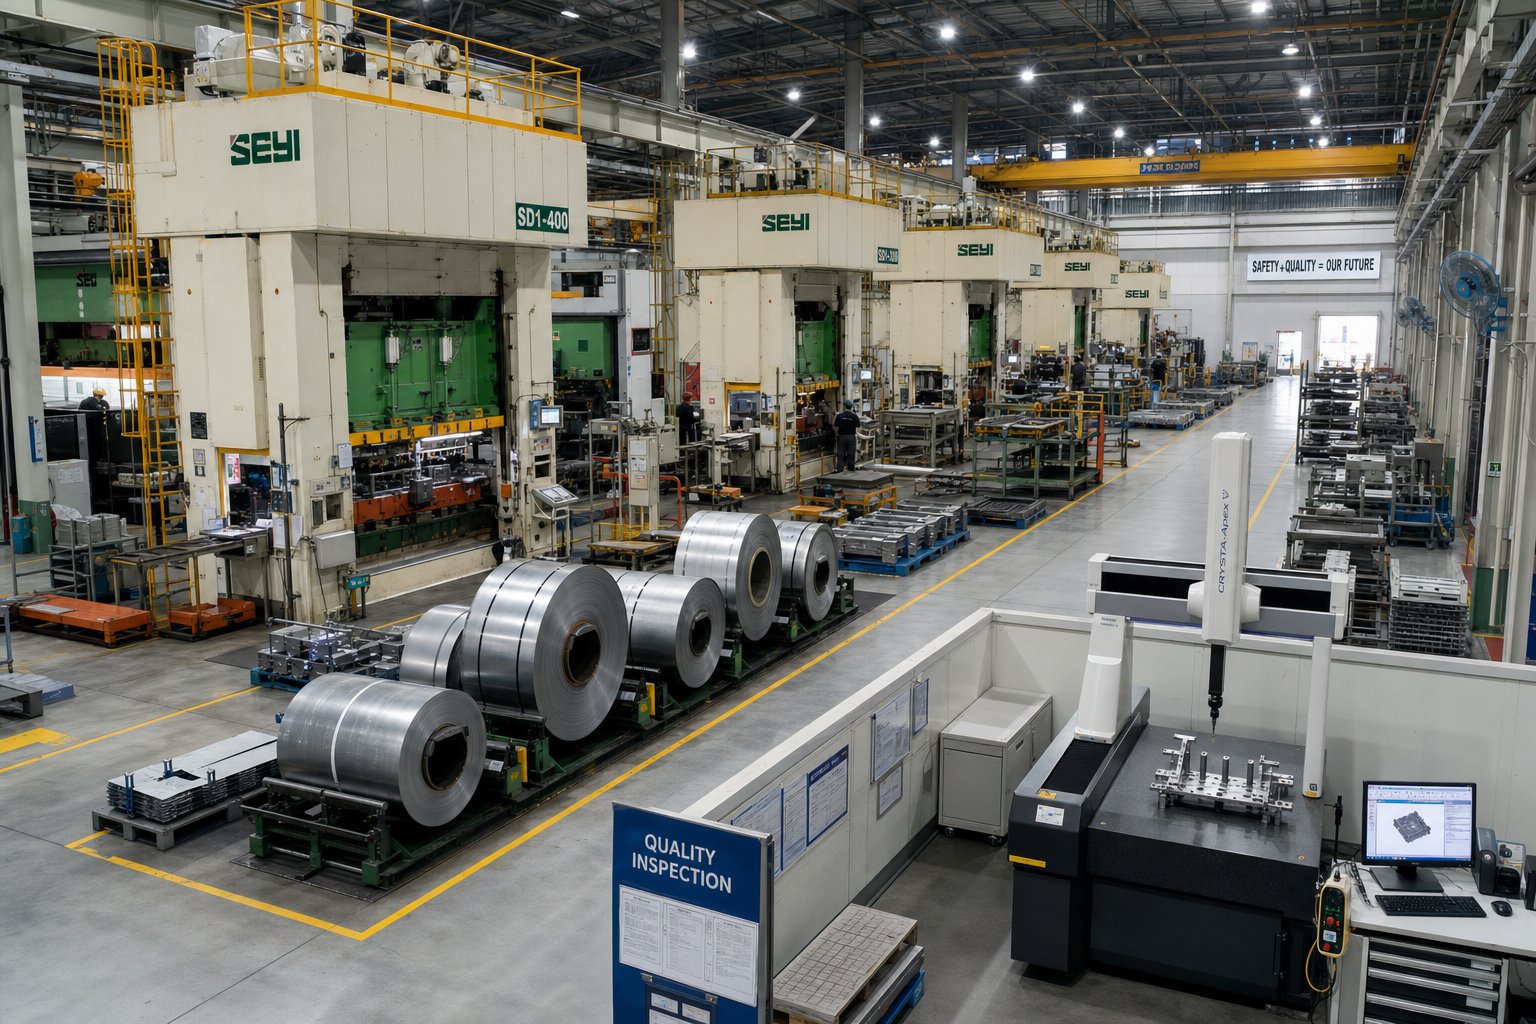
Sourcing Progressive Die Partner rau Steel Stamping
Tus nqi kwv yees tsuas yog txhim khu kev qha raws li tus neeg muag khoom qab lawv. Ib qhov zoo-tsim kev tuag tuag rau ntawm daim ntawv dhau los ua kev lav phib xaub yog tias lub khw tsim nws tsis muaj kev txawj ntse ntawm cov khoom siv hlau, kev tsim kho vaj tsev zoo, lossis kev saib xyuas muaj peev xwm ua kom tau txais txiaj ntsig zoo ib yam dhau ntau lab lub voj voog. Rau cov kws tsim khoom tsim khoom thiab pab pawg muag khoom soj ntsuam cov neeg tsim khoom lag luam nce qib, cov txheej txheem kev ntsuam xyuas cov txheej txheem hloov pauv cov kev xav rau hauv lub hom phiaj sib piv - thiab tiv thaiv cov nqi nruab nrab - cov khoom siv hloov pauv.
Tus neeg muab khoom ntsuas ntsuas rau Progressive Die Projects
Thaum koj tab tom kuaj xyuas lub tuam txhab kev lag luam zoo tshaj plaws rau cov phiaj xwm steel, cov ntawv pov thawj thiab cov ntawv xov xwm tsuas yog qhia ib feem ntawm zaj dab neeg. Cov kev sib txawv tiag tiag tshwm sim nyob rau hauv yuav ua li cas tus neeg muag khoom tswj xyuas cov ntsiab lus uas cais cov kev pabcuam tuag hlau stamping los ntawm txoj haujlwm yooj yim- khw quoting. Ntawm no yog ib daim ntawv teev cov tswv yim los qhia koj qhov kev ntsuam xyuas:
- Hauv -tsev tuag tsim thiab tsim muaj peev xwm- Cov neeg muag khoom uas tsim, tshuab, thiab sib sau ua ke tuag sab hauv tswj kom nruj dua kev tswj xyuas qhov zoo thiab lub sijhawm ua haujlwm ntau dua li cov khoom siv hauv chav ua haujlwm.
- Kev paub txog cov khoom siv hlau- Tus neeg muag khoom puas tuaj yeem ua qauv qhia txog koj cov qib tshwj xeeb? Khiav 304 stainless lossis 590 MPa HSLA yuav tsum muaj cov tswv yim sib txawv ntawm cov cuab yeej tshaj li cov pa roj carbon me me.
- Xovxwm fleet thiab tonnage ntau- Paub meej tias muaj peev xwm xovxwm npog ob qho tib si koj qhov yuav tsum tau ua tam sim no thiab qhov muaj peev xwm ntsuas qhov ntim yam tsis muaj kev hloov pauv.
- Daim ntawv pov thawj kev tswj xyuas zoo- ISO 9001 yam tsawg kawg nkaus; IATF 16949 rau automotive programs. Xyuas kom meej tias cov kev siv nyiaj stamping thiab tooling, tsis yog kev sib dhos lossis kev ua haujlwm thib ob.
- Cov ntaub ntawv tiv thaiv kev saib xyuas- Thov cov ntaub ntawv saib xyuas cov qauv. Cov neeg muab khoom siv taug qab kev suav ntaus, ua kom lub sijhawm sib tw, thiab ntsuas burr los ntawm kev tuag qhia txog kev saib xyuas cov cuab yeej.
- DFM kev sib koom tes muaj peev xwm- Puas yog tus neeg muag khoom tau tshuaj xyuas qhov geometry thiab qhia txog kev txhim kho ua ntej hais? Cov qauv tsim thaum ntxov-rau- kev tsim tawm tswv yim los ntawm tus tsim khoom tuagtxo cov nqi cuab yeej thiab tiv thaiv kev lig -theem rework.
- Kev sib txuas lus teb- Kev mob siab rau engineering thiab kev hloov kho qhov project tsis tu ncua qhia txog tus khub- theem kev sib raug zoo es tsis yog kev hloov pauv.
- Multi-chaw nres tsheb ua rov ua dua- Nug rau cov ntaub ntawv Cpk cov ntaub ntawv ntawm qhov chaw zoo ib yam li koj li. Precision tuag thiab stamping muaj peev xwm txhais tau tias tsis muaj dab tsi yam tsis muaj ntaub ntawv pov thawj ntawm cov txheej txheem sib xws.
Ntsuas cov txheej txheem no raws li koj qhov kev xav tau qhov tseem ceeb - kam rau ua rhiab heev, ntim scaling, khoom nyuaj - tsim ib lub hom phiaj scorecard uas tshem tawm kev kwv yees los ntawm cov txheej txheem xaiv.
Matching Supplier Capabilities rau Project Requirements
Tsis yog txhua qhov kev vam meej tuag hlau stamping khw yog qhov haum rau txhua qhov project. Tus neeg muag khoom uas ua tau zoo ntawm qhov siab -ceev connector stamping nyob rau hauv phosphor bronze yuav tawm tsam nrog tuab HSLA automotive brackets. Kev sib txuam tseem ceeb tshaj li lub koob npe nrov.
Pib los ntawm kev txhais koj cov uas tsis yog- sib tham: cov khoom siv qib thiab tuab, qhov ntim txhua xyoo, qhov tseem ceeb ntawm kev ua haujlwm siab, thiab lwm yam kev ua haujlwm thib ob (plating, kev kho cua sov, hauv -tapping tuag) uas yuav tsum koom nrog stamping. Tom qab ntawd sib piv cov kev cai no tawm tsam txhua tus neeg sib tw ua kom pom qhov muaj zog - tsis yog kev lag luam thov, tab sis tau sau keeb kwm tsim khoom nrog cov ntaub ntawv zoo sib xws thiab geometry.
Qhov tseem ceeb ntawm kev sib koom tes DFM tsis tuaj yeem hais ntau dhau. Cov neeg muag khoom uas koom nrog lub sijhawm tsim qauv - teeb tsa cov teeb meem kev coj ua, qhia txog kev hloov pauv ntawm lub vojvoog, lossis tawm tswv yim kev hloov pauv hloov pauv - feem ntau xa cov nqi them tag nrho qis dua li cov neeg uas tsuas hais txawm tias kos duab tuaj txog. Qhov kev sib koom tes no txawv qhov sib txawv ntawm kev sib tw thiab cov koom tes tsim khoom los ntawm cov khw muag khoom uas kho txhua RFQ raws li ib qho - txoj kev lag luam.
Rau cov pab pawg nrhiav kev vam meej stamping tuag rau siab - ntim steel qhov xav tau ntau- chaw nres tsheb sib sau, nruj rov ua dua, thiab ua kom loj tuaj,YICENtxhawb nqa cov kws tsim khoom tsim khoom thiab cov kws tshaj lij kev muag khoom los ntawm tag nrho cov kev pab cuam lifecycle - los ntawm qhov pib tuag tsim los ntawm ntim ramp. Lawv tsom mus rau cov kev pabcuam tuag stamping zoo rau cov khoom hlau ua haujlwm rau lawv raws li qhov kev xaiv cuam tshuam nyob rau hauv ib qho kev ntsuam xyuas tus neeg xa khoom, tshwj xeeb tshaj yog rau cov kev pabcuam uas muaj ntau yam -chaw nres tsheb tsim muaj peev xwm thiab kev tsim cov scalability yog thawj cov txheej txheem xaiv.
Kev Tswj Xyuas Zoo thiab Kev Tshawb Fawb Hauv Kev Tsim Khoom
Ib tus neeg muag khoom qhov kev ua tau zoo txiav txim siab seb koj puas tau txais cov khoom zoo ib yam lossis tswj xyuas cov ntaub ntawv sib txawv tsis tu ncua. Saib dhau ntawm daim ntawv pov thawj daim ntawv pov thawj thiab tshuaj xyuas cov kev tshuaj xyuas tiag tiag thiab cov txheej txheem tawm tswv yim hauv qhov chaw.
Thawj-Kev tshuaj xyuas kab lus (FAI)validates txhua qhov tseem ceeb dimension ua ntej ntau lawm ramp. Ib qho FAI tag nrho npog qhov chaw thiab txoj kab uas hla, khoov lub kaum sab xis, flatness, burr qhov siab thiab kev taw qhia, thiab feature-rau-datum ua raws - tag nrho cov ntaub ntawv nyob rau hauv daim ntawv tshaj tawm txoj cai traceable rau txoj kev npaj tswj. Tsim nyog cov neeg tsim khoom lag luam tuag rov ua cov txheej txheem no tom qab kev hloov kho lossis kho qhov xwm txheej, tsis yog thaum pib pib.
Statistical process control (SPC)muab cov mem tes txuas ntxiv mus. X-bar thiab R kab kos taug qab qhov loj me ntawm lub sijhawm teev tseg qhia tawm ua ntej qhov chaw tawm ntawm qhov tshwj xeeb. Rau kev nce qib tuag hlau stamping, SPC yog qhov tseem ceeb tshwj xeeb vim tias nws ntes cov punch maj mam hnav thiab ua rau degradation degradation - cov qauv tsis ua haujlwm qeeb uas qhov kev tshuaj xyuas tsis pom mus txog thaum cov khoom twb dhau los lawm.
CMM kev txheeb xyuas thiab pom cov tshuablis kev ntsuas workload ntawm ntau lawm ceev. Kev sib koom tes ntsuas tshuab muab micron - qib raug rau cov 3D geometries complex, thaum lub tshuab tsis pom kev tshawb xyuas cov yam ntxwv zoo li qhov chaw thiab qhov burr nyob ntawm kab ceev yam tsis muaj tus neeg teb xov tooj nyob. Raws li JV Manufacturing hais txog, kev sib koom ua ke ntawm kev ntsuas kev ntsuas siab tshaj plaws rau hauv cov khoom ntws nce ob qho tib si ceev thiab kev ntseeg siab ntawm kev tshuaj xyuas.
Tus nqi tiag tiag ntawm qhov system zoo tshwm sim thaum cov ntaub ntawv tshuaj xyuas rov qab mus rau hauv lub sijhawm teem sijhawm tu. Thaum SPC kab kos qhia txog qhov loj me mus rau nws qhov kev tswj hwm sab saud, qhov teeb meem ntawd ua rau muaj kev tiv thaiv kev sib tw lossis kev hloov kho - tsis yog kev kho tom qab tsis lees txais cov khoom xa tuaj. Qhov kev kaw no - txoj hauv kev sib txuas qhov kev soj ntsuam zoo ncaj qha rau cov cuab yeej kev noj qab haus huv, kom ntseeg tau tias kev kho tuag tshwm sim raws li ntsuas qhov degradation es tsis yog daim ntawv twv twv. Cov neeg muag khoom uas ua haujlwm li no xa ntau qhov sib xws ntawm tus nqi qis tag nrho cov kev pab cuam, tig kev tswj xyuas zoo los ntawm kev ua tub ceev xwm mus rau hauv qhov kev kwv yees txij nkawm.
Cov lus nug nquag nug txog Progressive Tuag Steel Stamping
1. Kev nce qib tuag steel stamping yog dab tsi thiab nws ua haujlwm li cas?
Progressive tuag steel stamping siv ib zaug ntau- chaw nres tsheb cov cuab yeej mounted nyob rau hauv ib tug xovxwm los hloov ib tug coil -fed steel sawb mus rau hauv cov khoom tiav. Nrog rau txhua qhov kev mob stroke, lub sawb nce ib lub suab thiab txhua qhov chaw nres tsheb ua haujlwm sib txawv ib txhij - tho, khoov, sib sau, lossis txiav. Ib feem ua tiav tawm ntawm qhov chaw nres tsheb zaum kawg nrog txhua qhov mob stroke, ua kom cov nqi tsim khoom ntawm 25 mus rau ntau dua 300 qhov chaw hauv ib feeb yam tsis muaj phau ntawv tuav ntawm kev ua haujlwm.
2. Cov qib steel dab tsi yog qhov zoo tshaj plaws rau kev nce qib tuag stamping?
Tsawg- carbon steels xws li 1008, 1010, thiab 1018 yog cov kev xaiv ntau tshaj plaws vim lawv cov ductility zoo heev thiab kev ua kom pom tseeb ntawm kev coj tus cwj pwm. 300-series stainless hlau (304, 316) ua haujlwm zoo rau corrosion- daim ntaub ntawv tiv taus tab sis xav tau qhov chaw nres tsheb dav dua vim kev ua haujlwm siab dua -hardening HSLA steels pab cov kev xav tau ntawm lub tsheb tab sis xav tau ntau dua xovxwm tonnage thiab cov nyiaj them rov qab. Caij nplooj ntoos hlav steels (1074, 1095) xav tau cov chaw nres tsheb ntau dua nrog kev sib sau ua ntu zus kom tsis txhob tawg.
3. Cov cuab yeej cuab tam tuag ntau npaum li cas thiab thaum twg nws tawg?
Progressive die tooling feem ntau yog li ntawm $10,000 rau cov cuab yeej yooj yim mus txog $350,000 rau complex multi-station dies. Qhov kev tawg-txawm qhov taw tes piv rau cov ntawv hlau fabrication feem ntau poob ntawm 5,000 thiab 25,000 txhua xyoo. Muab piv rau ib qho - chaw nres tsheb stamping nrog ntau qhov kev teeb tsa, kev tuag zuj zus tuaj yeem tawg txawm tias ntawm 10,000 txog 50,000 qhov chaw. Qhov ib -cov cuab yeej pab cuam poob qis heev ntawm qhov ntim - $ 25,000 tuag ntxiv tsuas yog $ 0.10 ib thooj ntawm 250,000 qhov chaw thiab ib xees ntawm 2.5 lab qhov chaw.
4. Ntau npaum li cas cov neeg tuag yuav tsum tau saib xyuas thaum stamping steel?
Lub sijhawm tu ncua nyob ntawm qhov hnyav ntawm cov qib steel tau ua tiav. Piercing chaw khiav hauj lwm me me steel (1008-1010) feem ntau kawg 150,000 txog 250,000 hits ntawm sharpenings. Stainless hlau txo qhov ntawd mus rau 50,000-100,000 hits vim galling, thaum HSLA steels siab tshaj 590 MPa yuav xav tau kev pab txhua 30,000-80,000 hits. Resharpening yog tshwm sim thaum burr qhov siab tshaj 10% ntawm cov khoom thickness. Cov neeg muab khoom zoo li YICHEN taug qab ntaus suav thiab ua kom cov ntaub ntawv txhawm rau txhawm rau ua kom lub sijhawm kwv yees ntau dua li kev kho dua tshiab.
5. Dab tsi yog qhov sib txawv ntawm kev nce qib tuag thiab hloov pauv tuag stamping?
Hauv kev nce qib tuag stamping, cov khoom ua haujlwm tseem txuas nrog cov khoom thauj khoom thoob plaws txhua qhov chaw nres tsheb thiab nce mus rau txhua qhov kev tawm dag zog, ua kom muaj siab - nrawm nruam ntau lawm rau me me - mus rau - nruab nrab qhov chaw. Hloov tuag stamping cais qhov khoob ntawm lub sawb thaum ntxov, tom qab ntawd siv cov ntiv tes siv tshuab txav ib tus neeg ntawm cov chaw nres tsheb ywj pheej. Kev hloov pauv tuag haum rau qhov loj dua uas tsis tuaj yeem nyob ntawm ib lub strip thaum tsim tab sis ua haujlwm ntawm lub voj voog qeeb qeeb vim yog ib feem - tuav cov txheej txheem yuav tsum tau nruab nrab ntawm cov chaw nres tsheb.


