


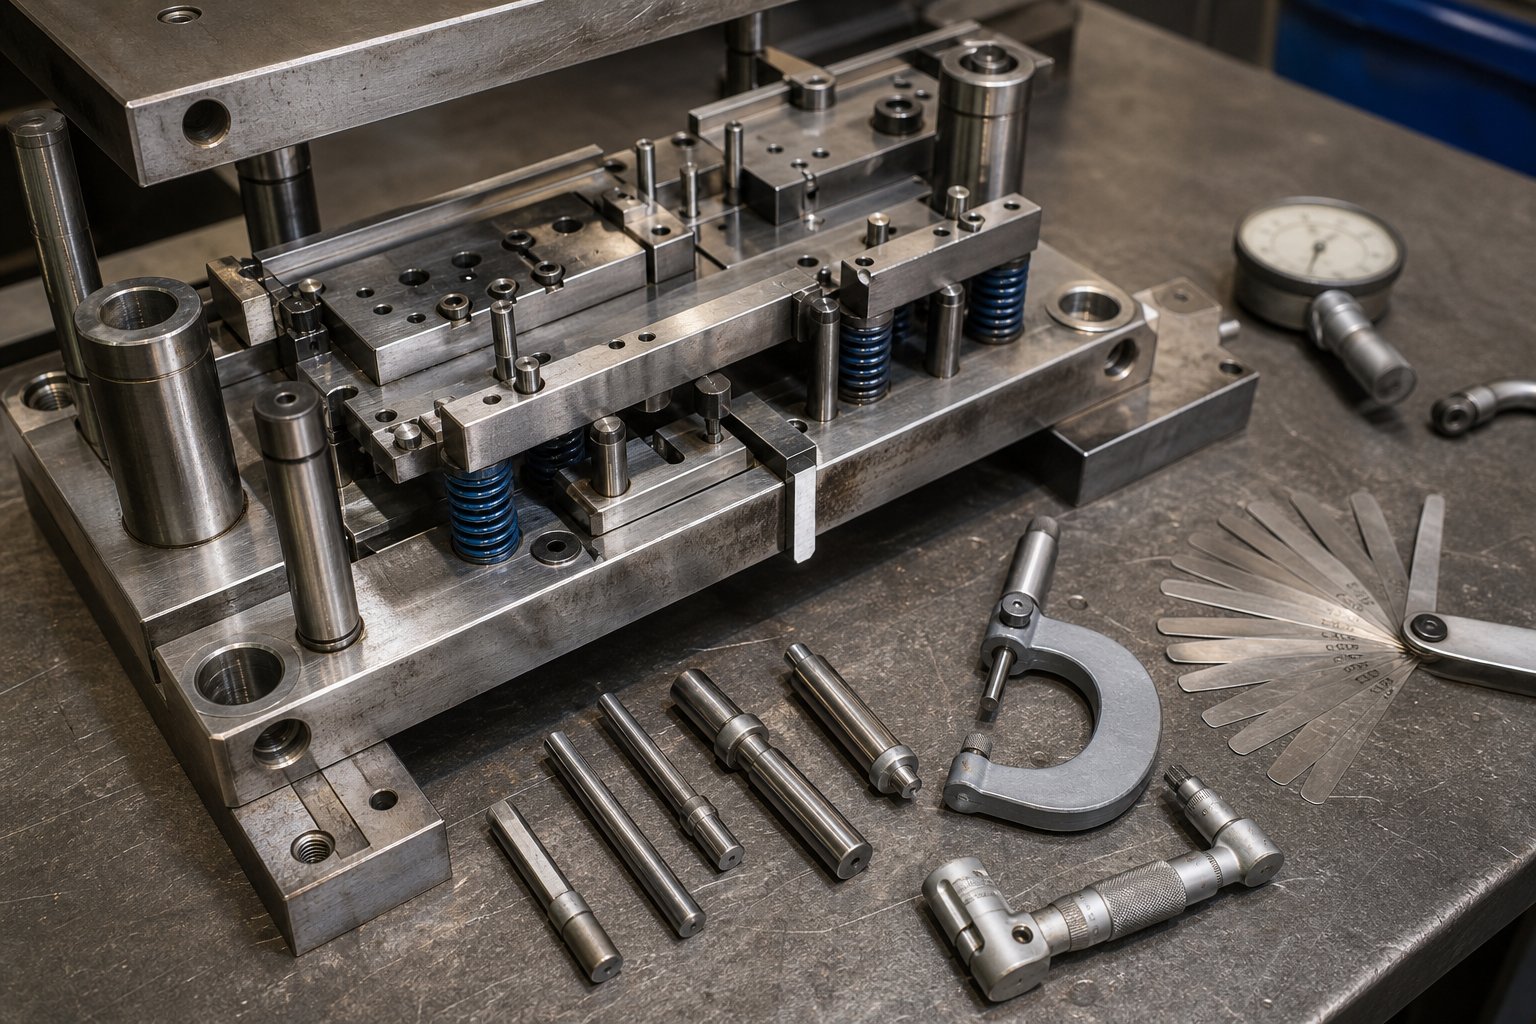
Yog vim li cas ib daim ntawv teev kev saib xyuas kev ruaj ntseg Extends Die Life
Ib daim ntawv teev kev kho mob stamping tuagyog cov ntaub ntawv teev tseg ntawm kev tshuaj xyuas, kev ntsuas, thiab kev kho kom raug ua tiav ntawm kev tuag ntawm lub sijhawm teem tseg kom khaws nws cov geometry, kev sib dhos, thiab kev tsim khoom muaj peev xwm. Nws suab ncaj nraim. Txawm li cas los xij, ib daim ntawv no yog qhov sib txawv ntawm qhov tuag uas khiav ntau pua txhiab tus neeg mob stroke thiab ib qho uas tawg ib nrab ntawm kev ua haujlwm rau hnub Tuesday yav tav su.
Dab tsi yog Stamping Die Maintenance Checklist Tau npog tiag tiag
Xav txog daim ntawv txheeb xyuas raws li plaub txheej ntawm kev saib xyuas rau qhov tuag lub voj voog ua haujlwm. Ua ntej-khiav kev kuaj xyuas kom paub meej tias qhov tuag muaj kev nyab xeeb rau kev thauj khoom thiab qhov tseeb. Hauv -khiav cov tshev saib xyuas qhov zoo thiab kev ua haujlwm ntawm cov hlua khi thaum lub xovxwm caij tsheb kauj vab. Tshaj tawm- cov txheej txheem khiav qhov kawg- ntawm- txoj haujlwm thiab tus chij tawm hnav. Teem caij teardowns strip tus tuag rau ib tus neeg cov khoom rau kev ntsuas, sharpening, thiab hloov. Txhua txheej ntes teeb meem rau lwm tus tsis nco, thiab hla ib qho ntawm lawv tawm ntawm qhov tsis pom kev uas muaj teeb meem me me ua rau kev ua tsis tiav.
Thaum txhim kho kom zoo, daim ntawv tshuaj xyuas kuj ua haujlwm raws li cov cuab yeej kuaj mob. Txhua qhov ntsuas tau sau tseg, txhua qhov siab burr tau sau tseg, thiab txhua lub caij nplooj ntoos hlav ntev logged tsim cov keeb kwm hnav uas nthuav tawm cov qauv dhau sijhawm. Cov keeb kwm ntawd qhia rau koj tsis yog yuav kho li cas hnub no, tab sis dab tsi yuav ua tsis tiav rau lub hlis tom ntej.
Yog vim li cas Feem ntau lub khw lag luam tsis muaj ib qho
Ntawm no yog qhov tsis xis nyob qhov tseeb: feem ntau cov khw xovxwm tseem cia siab rau pab pawg neeg kev paub dhau los ntawm cov kws tshaj lij tuag los ntawm lo lus ntawm qhov ncauj. Tus kws tsim cov cuab yeej qub qub paub tias Tuag #47 xav tau nws cov kws tsav dav hlau kuaj xyuas txhua 30,000 hits vim qhov kev ua siab ntev ntawm qhov thib ob - chaw nres tsheb tho. Tab sis thaum tus kws tshaj lij ntawd so haujlwm lossis txav mus rau lwm qhov kev hloov pauv, kev paub taug kev tawm ntawm lub qhov rooj. Kev saib xyuas zoo yuav tsis sib haum, thiab lub sijhawm tsis tau npaj tseg yuav nce siab.
A tiv thaiv kev txij nkawmtsim nyob ib ncig ntawm cov txheej txheem kev hloov pauv kev kwv yees nrog kev qhuab qhia rov ua dua. Nws ua kom txhua tus kws tshaj lij, tsis hais txog qib kev paub dhau los, ua tib yam kev ntsuam xyuas tseem ceeb hauv tib lub sijhawm.
Kev tuag hnav yog tsav los ntawm kev suav suav, tsis yog lub sijhawm teem sijhawm. Ib tug tuag zaum ntawm lub txee rau rau lub hlis xav tau kev sib txawv ntawm ib qho uas nyuam qhuav khiav 150,000 hits. Lub sijhawm txij nkawm ua haujlwm tau zoo yog ib txwm nyob rau lub voj voog tsim khoom ua ntej thiab ntxiv los ntawm lub sijhawm-raws li kev ua haujlwm tsuas yog rau kev siv tsis siv neeg xwb.
Qhov kev ua haujlwm no - lub voj voog lub voj voog, tsim ib ncig ntawm qhov tshwm sim ua ntej, thaum, tom qab, thiab nruab nrab ntawm kev tsim khoom, tsim cov pob txha ntawm txhua yam uas ua raws. Txhua theem xav tau kev tshuaj xyuas tshwj xeeb, cov cuab yeej tshwj xeeb, thiab cov neeg ua haujlwm tshwj xeeb. Qhov sib txawv ntawm cov khw uas tswj kev tuag lub neej thiab cov khw uas niaj hnub hnov mob tuag tsis ua haujlwm yuav luag txhua zaus rov qab mus rau seb cov theem no puas tau sau tseg lossis cia rau nco.
Nyob rau hauv -Nias Quick Checks Versus Off-Nias Teardown Procedures
Feem ntau stamping kev khiav hauj lwm kho txij nkawm raws li ib qho haujlwm. Hauv kev muaj tiag, nws faib ua ob qho kev ua haujlwm sib txawv: tus neeg teb xov tooj ua li cas thaum tuag khiav hauv xovxwm, thiab tus kws tshaj lij tuag ua dab tsi tom qab tuag raug rub thiab muab tso rau ntawm lub rooj ntev zaum. Tsis meej pem ob pawg no, los yog phem dua, hla thawj zaug thiab tshaj qhov thib ob, yog qhov kev saib xyuas cov kev pab cuam tawg.
Nyob rau hauv -Nias ceev xyuas Thaum lub sij hawm tsim khoom
Xav txog tias koj yog ib tus neeg ua haujlwm saib xyuas kev sib tw tuag ntawm 60 strokes ib feeb. Koj tus neeg teb xov tooj stamping tuag kev tshuaj xyuas thaum lub sijhawm tsim khoom tsom rau kev hnov lus cues thiab ceev sampling es tsis yog disassembly. Koj tab tom saib rau qhov muag pom kev tsim nyob rau hauv cov seem chute, mloog qhov txawv txav los yog sib tsoo suab uas qhia tau hais tias lub punch hu rau lub phaj stripper tsis raug, thiab xyuas kom meej tias cov sawb pub kom huv si yam tsis muaj kev cuam tshuam ntawm txhua qhov kev ua tiav. Thaum lub sij hawm ruaj khov, feem ntau txhua txhua 500 txog 1,000 qhov chaw, koj rub ib qho qauv thiab xyuas qhov loj me, qhov siab qhov siab, thiab qhov zoo ntawm cov ntawv luam tawm.
Cov no nyob rau hauv - xovxwm tuag tshuaj xyuas rau cov neeg ua haujlwm yuav tsum tsis muaj cov cuab yeej tshwj xeeb tshaj li lub caliper, lub ntsuas burr, thiab kev cob qhia. Lawv lub hom phiaj yog kev tshawb nrhiav thaum ntxov. Ib tug slug zaum ntawm lub ntsej muag tuag yuav ua rau kev puas tsuaj tom ntej. Kev noj misalignment yuav snowball rau hauv seem hauv vib nas this. Kev ntes cov teeb liab hauv lub sijhawm tiag tiag tiv thaiv kev ua tsis tiav uas hloov kho me me rau hauv kev kho loj.
Tawm -Nias Teardown Inspection Procedures
Tawm- cov txheej txheem nias tuag teardown pib tsuas yog tom qab qhov tuag raug tshem tawm ntawm cov xovxwm, ntxuav cov roj nplua nyeem thiab cov khib nyiab, thiab muab tso rau ntawm qhov chaw ua haujlwm ruaj khov. Tus kws tshaj lij tuag tom qab ntawd ua tiav kev tshem tawm tag nrho: rub cov punches, tshem tawm stripper daim hlau, tshem tawm cov neeg tsav tsheb, thiab sib cais sab sauv thiab sab qis. Txhua yam khoom raug tshuaj xyuas ib tus zuj zus rau kev hnav, ntsuas tawm tsam qhov loj me, ua kom pom tseeb yog tias xav tau, thiab hloov pauv thaum dhau qhov ua siab ntev.
Rau kev nce qib tuag, teardown sequence tseem ceeb. Qhov kev nce qib ntawm kev tuag teardown yuav tsum ua raws li kev txiav txim hauv chaw nres tsheb, los ntawm qhov chaw nres tsheb thawj zaug lossis qhov chaw nres tsheb dawb mus txog rau qhov kev txiav tawm zaum kawg, kom txoj hlua khi txoj kev ntseeg ruaj khov yog khaws cia thaum lub sijhawm rov ua dua. Kev sib xyaw cov khoom siv hauv chaw nres tsheb lossis kev sib sau ua ke tawm ntawm kev txiav txim yuav muaj kev pheej hmoo tsis zoo uas tsuas yog tshwm sim raws li qhov tsis xws luag thaum tuag rov qab rau hauv xovxwm. Cov kws tshaj lij tsim cov cuab yeej pom zoo kom txuag lub voj voog kawg los ntawm kev ua haujlwm ntau lawm raws li daim ntawv qhia kev siv thaum sib tw teardown thiab rov tsim kho txhua qhov chaw nres tsheb.
| Hom ua haujlwm | Leej Twg Ua Nws | Zaus Nrig | Cov cuab yeej xav tau |
|---|---|---|---|
| Visual slug thiab seem soj ntsuam | Xovxwm tus neeg teb xov tooj | Txhua 15-30 feeb thaum khiav | Teeb nyem, iav |
| Part sampling thiab dimensional check | Xovxwm tus neeg teb xov tooj | Txhua 500-1,000 strokes | Caliper, burr gauge, part print |
| Mloog rau cov suab xovxwm txawv txav | Xovxwm tus neeg teb xov tooj | Nruam thaum khiav | Tsis muaj (Trained ear) |
| Sawb feed progression xyuas | Xovxwm tus neeg teb xov tooj | Nruam thaum khiav | Kev pom kev pom |
| Tag nrho tuag disassembly thiab tu | Tuag tus kws kho mob | Stroke- suav ncua sijhawm lossis xaus ntawm txoj haujlwm | Cov cuab yeej tes, xovxwm, hnyav tank |
| Cheebtsam ntsuas thiab tshuaj xyuas | Tuag tus kws kho mob | Txhua lub voj voog tawg | Micrometers, pin gauges, qhov siab ntsuas |
| Punch thiab tuag seem sharpening | Tuag tus kws kho mob | Thaum burr qhov siab tshaj spec | Nto grinder, parallels |
| Caij nplooj ntoos hlav thiab pilot hloov | Tuag tus kws kho mob | Thaum ntsuas dhau qhov ua siab ntev | Calipers, hloov cov khoom siv |
Qhov sib txawv yog qhov yooj yim tab sis tseem ceeb: cov neeg ua haujlwm nrhiav teeb meem, cov kws kho mob daws lawv.Ib lub qhov dej-tsim stamping tuag tudaim ntawv txheeb xyuas muab cov tswv cuab meej meej ntawm txhua qib kom tsis muaj dab tsi poob rau hauv qhov sib txawv ntawm kev tsim khoom thiab chav cuab yeej. Thaum ob txheej txheej ua haujlwm ua ke, cov hnav tsoos tsho tau tshaj tawm thaum lub sijhawm tsim khoom thiab kho thaum lub sijhawm teem caij tom ntej, ntev ua ntej nws ua rau lub sijhawm tsis tau npaj tseg lossis cov khoom seem.
Tau kawg, paub thaum twg los ua txhua hom kev kuaj xyuas tsuas yog ib nrab ntawm qhov sib npaug. Lwm ib nrab yog paub meej tias yuav nrhiav dab tsi rau txhua tus neeg feem ntau thaum tuag tsaws ntawm lub rooj ntev zaum.
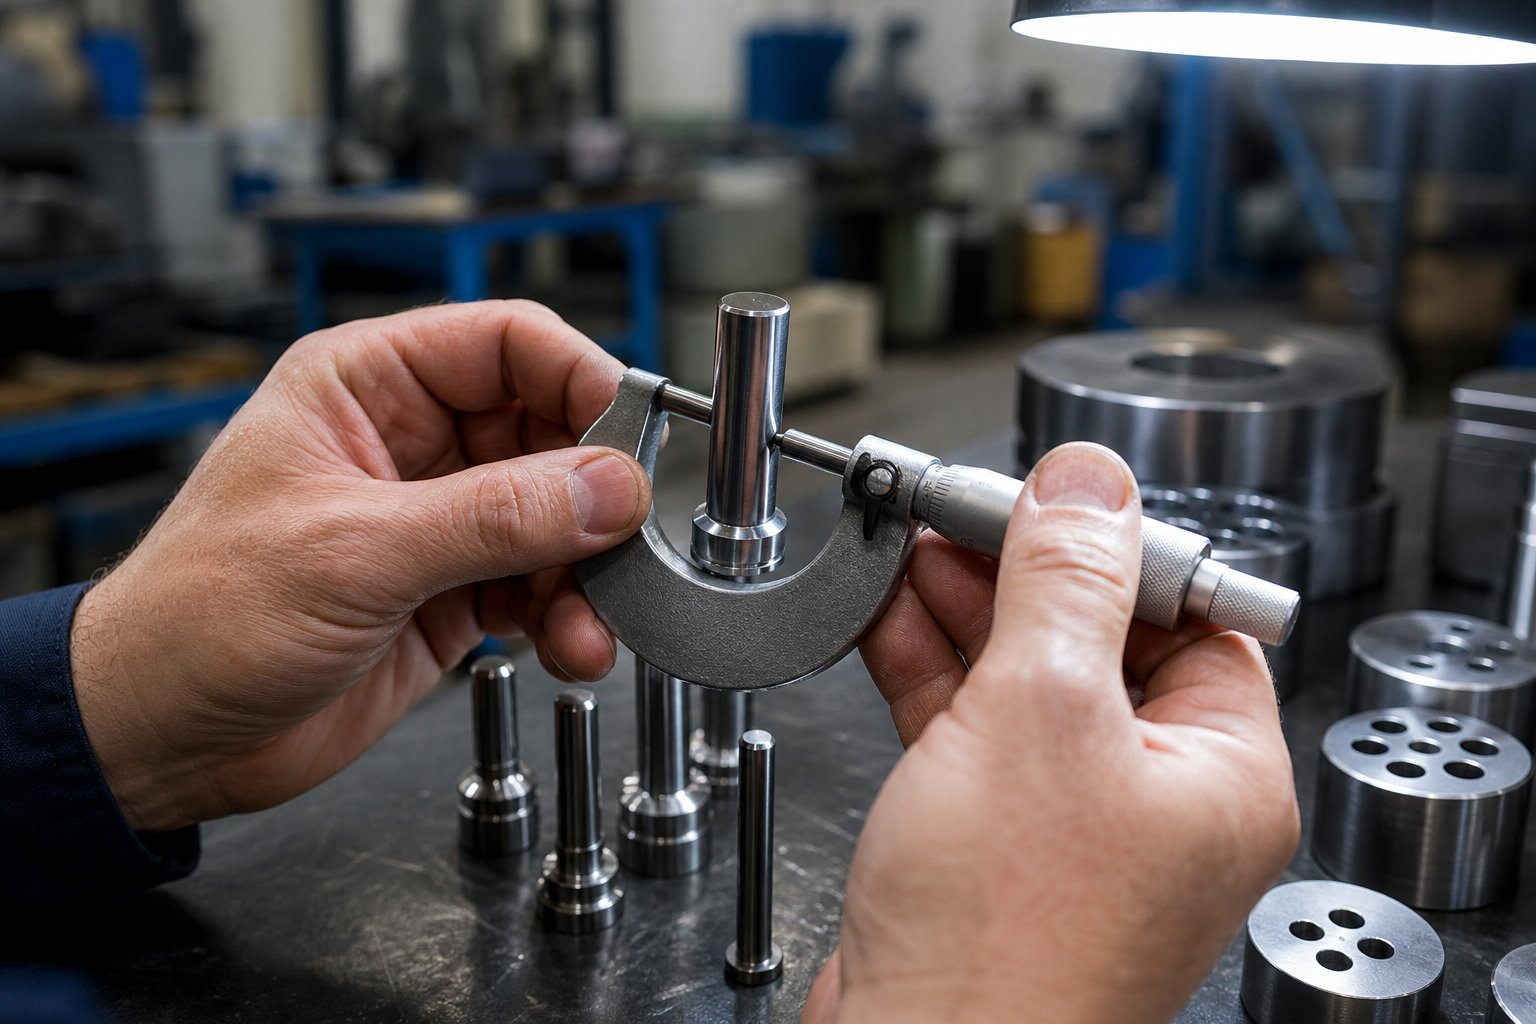
Component-los ntawm-Component Maintenance Breakdown
Ib tug tuag tsis yog ib yam. Nws yog kaum ob ntawm tus kheej cov khoom ua haujlwm hauv kev sib koom ua ke, thiab txhua tus hnav sib txawv, tsis sib txawv, thiab xav tau nws cov txheej txheem tshuaj xyuas. Cov ntawv txheeb xyuas dav dav uas hais tias "tshuaj xyuas qhov mob tuag" nco lub ntsiab lus nkaus. Koj yuav tsum paub seb yuav ntsuas dab tsi ntawm txhua ntu, qhov kev txwv qhov kev lees paub yog dab tsi, thiab thaum twg ib qho khoom tau hla txoj kab los ntawm kev pabcuam mus rau kev hloov pauv -npaj. Ntawm no yog qhov uas theem ntawm kev nthuav dav nyob.
Txiav Cheebtsam thiab Edge Inspection
Txiav cov khoom ua haujlwm hnyav tshaj plaws hauv txhua qhov kev tuag stamping. Punches slam los ntawm cov khoom ntawm kev kub ceev, thiab cov seem tuag tau txais lub zog ntawd rau txhua qhov mob stroke. Nkag siab txog yuav ua li cas los soj ntsuam cov npoo tuag rau kev hnav pib nrog kev paub txog peb hom kev ua tsis tiav: chipping (cov khoom me me tawg ntawm ntug), nceb (sab saum toj ntawm cov punch deforming los ntawm kev cuam tshuam rov qab), thiab ntug rollover (txiav ntug dulling rau hauv ib lub vojvoog ntau dua li nyob twj ywm ntse).
- Tshawb xyuas txhua lub punch nyob rau hauv kev nthuav dav rau micro-chipping raws ntug txiav. Txhua qhov pom nti dav dua 0.1 hli warrants sharpening los yog hloov.
- Tshawb xyuas lub taub hau rau nceb. Ib daim di ncauj ntawm qhov kawg ntaus ntawv qhia tias lub punch yog absorbing ntau dhau thiab xav tau kev kho dua tshiab.
- Ntsuas burr qhov siab ntawm qhov kawg ntawm qhov tsim. Burrs tshaj 10% ntawm cov khoom thickness feem ntau qhia tau hais tias txiav clearance tau degraded los yog cov npoo yuav tsum sharpening.
- Tshawb xyuas qhov tuag khawm txiav cov npoo rau cov qhab nia, slug buildup, lossis ntug tawg. Xyuas kom tseeb tias slug retention nta xws li angular nyem los yog rov qab -taper yog lawm.
- Paub meej tias xuas nrig ntaus-rau- tuag tshem tawm siv cov ntsuas ntsuas lossis ntsuas ntsuas. Kev tshem tawm kom raug khiav ntawm 5% thiab 12% ntawm cov khoom thickness ntawm ib sab, nyob ntawm seb cov khoom siv thiab hardness.
Stamping tuag punch soj ntsuam cov txheej txheem yuav tsum nco ntsoov hais txog cov khoom tshwj xeeb uas tau ua tiav. Ib qho kev tshem tawm uas ua haujlwm zoo rau qhov txias txias -cov hlau dov yuav ua rau cov burrs ntau dhau ntawm cov txhuas thiab cov ntug tsis ua hauj lwm ntxov ntawm stainless.
Kev taw qhia thiab Stripping System Checks
Kev taw qhia thiab stripping tshuab ua kom txhua yam zoo sib xws thiab xyuas kom meej cov khoom thiab cov khib nyiab tawm kom huv si. Thaum cov tshuab no hnav, qhov kev puas tsuaj cascades rau hauv cov khoom txiav, tsim cov kev ua tsis tiav theem nrab uas tsis muaj kev cuam tshuam tshwj tsis yog tias koj taug qab lawv rov qab mus rau qhov chaw.
- Ua kev qhia tus pin thiab bushing hnav ntsuas los ntawm kev kuaj xyuas kev ua si ntsug. Ntxig tus pin phau ntawv qhia rau hauv nws bushing thiab hnov txog kev txav mus los. Ib qho kev kuaj pom tau xoob dhau qhov qub haum rau chav kawm yuav tsum tau hloov bushing.
- Tshawb xyuas cov ntawv qhia tus pin saum npoo kom tau qhab nia, galling, lossis discoloration los ntawm cov cua sov. Vertical qhab nia kab qhia cov khib nyiab khib nyiab lossis lubrication tsis txaus.
- Txheeb xyuas tus pin diameters nrog lub micrometer tiv thaiv lawv qhov loj me. Cov neeg tsav dav hlau hnav ntau dua 0.01 hli undersize tsis tuaj yeem tuav daim ntawv sau npe kom raug.
- Ua tus txheej txheem tshuaj xyuas stripper phaj flatness los ntawm kev tso lub ntsej muag stripper - cia rau ntawm lub phaj precision thiab kuaj nrog lub ntsuas ntsuas. Deviation tshaj 0.03 hli hla lub phaj ntev yuav tsum resurfacing.
- Kuaj stripper caij nplooj ntoos hlav siab los ntawm compressing lub sib dhos thiab xyuas kom meej lub zog rov qab los. Tsis sib luag stripping ua rau qhov chaw qaij thaum lub sij hawm ejection thiab puas cov punches nyob ib sab.
Heel blocks tsim nyog sib npaug. Cov khoom no absorbs lateral thrust thaum lub sij hawm txiav ua hauj lwm. Tshawb xyuas qhov hnav ntawm qhov chaw rau galling lossis cov khoom xa mus, thiab xyuas kom meej tias pob taws thaiv - mus rau - cheeb tsam pob taws tsis tau hnav mus rau hauv qhov zawj uas tso cai rau kev hloov pauv mus rau tom qab.
Springs thiab Fastener Verification
Springs yog qhov feem ntau tsis quav ntsej cov khoom siv hauv kev tuag stamping, feem ntau vim tias lawv tseem "ua haujlwm" mus txog thaum lawv tawg. Lub caij nplooj ntoos hlav tuag tsis pub ntev ntev checkes degradation ua ntej tsis ua hauj lwm tshwm sim.
- Ntsuas txhua lub caij nplooj ntoos hlav qhov ntev pub dawb nrog lub caliper thiab sib piv rau nws cov ntsiab lus qub. Kev lag luam xyaum ua tus chij springs rau kev hloov thaum dawb ntev tau txo los ntawm ntau tshaj 10% los ntawm nominal, ib tug pib raws liDIN 2095 Kev qhia ua siab ntevrau compression springs.
- Tshawb xyuas cov kab nrib pleb, xeb, lossis teeb tsa cov cim ntawm cov coil nto. Txhua qhov pom pob txha txhais tau tias hloov tam sim ntawd tsis hais qhov ntev ntawm qhov ntsuas.
- Xyuas kom tseeb tias cov springs zaum square hauv lawv lub hnab tshos tsis muaj cocking lossis cuam tshuam los ntawm cov khib nyiab.
- Xyuas tag nrho lub qhov (socket head cap screws) kom tsim nyog torque siv lub calibrated torque wrench. Loose fasteners tso cai rau cov seem tuag kom hloov mus rau hauv cov khoom stamping.
- Tshawb xyuas cov xov hlau rau stripping, hla- xov, lossis elongation. Hloov cov fastener uas tsis koom nrog ib txwm ua haujlwm.
- Paub meej tias tag nrho cov dowel pins tau zaum thiab tsis muaj kev puas tsuaj. Ib qho dowel uas tau thim rov qab txawm tias qee qhov cuam tshuam qhov kev sib tw nws tau tsim los tuav.
Txhua qhov kev ntsuas thiab kev soj ntsuam los ntawm cov khoom siv no- qib tshuaj ntsuam xyuas yog nyob ntawm daim npav tu tus tuag. Kev sau cov txiaj ntsig tiag tiag es tsis yog cov cim yooj yim dhau / tsis ua tiav tsim cov ntaub ntawv coj los ua koj xav tau los twv seb thaum twg cov khoom yuav ncav cuag nws qhov kev txwv, tsis yog tsuas yog hnov qab tom qab nws twb muaj lawm. Qhov kev kwv yees muaj peev xwm nyob ntawm ib qho kev hloov pauv ntxiv: koj ua qhov kev tshuaj xyuas no ntau npaum li cas hauv thawj qhov chaw.
Stroke-Tswj thiab Daim Ntawv Teev Npe-Txoj Kev Kho Mob Raws Li Lub Sij Hawm
Paub txog dab tsi los tshuaj xyuas ntawm txhua yam yog qhov tseem ceeb, tab sis zaus txiav txim siab seb koj puas hnav ua ntej nws ua rau tsis ua hauj lwm lossis tom qab. Cov lus nug ntawm yuav ua li cas feem ntau rau kev pabcuam stamping tuag muaj cov lus teb yooj yim deceptively: cia tus tuag qhia rau koj, ntsuas hauv strokes es tsis yog hnub ntawm daim ntawv qhia hnub.
Ib tug tuag uas zaum idle ntawm ib lub khib rau peb lub hlis tsis hnav. Ib tug tuag uas khiav 200,000 hits hauv ib lub lis piam ua. Daim ntawv qhia hnub- raws li kev teem caij ib leeg, xws li "kev pabcuam txhua 30 hnub," tsis quav ntsej qhov tseeb. Nws ua rau ntau tshaj -kev tu ntawm qis- ntim cov cuab yeej thiab nyob rau hauv - kev tu ntawm siab- ntim cov tuag uas suav tau hnav sai dua li daim ntawv qhia hnub qhia. Kev txhim khu kev qha zoo tshaj plaws suav nrog lub sijhawm tu lub sijhawm tuag siv cov voj voog ntau lawm ua lub cim tseem ceeb thiab khaws cia lub sijhawm tsuas yog rau cov neeg tuag uas xav tau kev kuaj xyuas corrosion thiab lubrication refreshes.
Stroke-Suav Cov Kev Ntsuas rau Txhua Qib Kev Kho Mob
Cov txheej txheem kev tiv thaiv kev tiv thaiv qib rau kev tuag zuj zus thiab hloov cov cuab yeej ua kom nce qib ntawm kev cuam tshuam raws li kev suav cov mob stroke. Txhua qib nce hauv cov peev txheej, kev txawj ntse, thiab kev nqis peev sijhawm.
| Theem Kho | Hom mob stroke-Tswj tus kab mob | Cov hauj lwm ua | Cov neeg ua haujlwm muaj lub luag haujlwm |
|---|---|---|---|
| Theem 1: Ntau lawm Khiav | Txhua qhov khiav (nruam) | Kev kuaj pom slug, ib feem sampling, suab saib xyuas, strip feed verification, lubrication confirmation | Xovxwm tus neeg teb xov tooj |
| Qib 2: Kev Tshawb Fawb Tus Kws Kho Mob | 10, 000 - 50,000 strokes | Kev tshem tawm tuag, tu, kev tshuaj xyuas qhov muag ntawm kev txiav cov npoo thiab cov txheej txheem kev taw qhia, kev ntsuas cov ntsiab lus tseem ceeb, kev tshawb xyuas lub caij nplooj ntoos hlav ntev, kev hloov me me | Tuag tu tus kws kho mob |
| Theem 3: Tag Nrho Teardown thiab Reconditioning | 100, 000 - 500,000 strokes | Ua kom tiav disassembly, tag nrho cov kev ntsuas ntsuas, sharpening ntawm tej npoo, caij nplooj ntoos hlav thiab tsav hloov, clearance restoration, tag nrho reassembly thiab validation | Senior tuag kws kho mob / toolmaker |
Cov kab no yog cov ntsiab lus pib, tsis yog cov cai ruaj. Ib qho yooj yim blanking tuag khiav me me steel yuav ncav cuag Theem 2 lub sijhawm rau 50,000 strokes yooj yim. Ib txoj kev vam meej tuag nrog 20 chaw nres tsheb xuas nrig ntaus stainless hlau yuav xav tau Theem 2 saib xyuas txhua 10,000 txog 15,000 strokes. Lub rooj muab lub moj khaum; koj cov ntaub ntawv hnav refines nws.
Kho qhov ncua sij hawm los ntawm cov khoom siv thiab tuag Complexity
Peb qhov kev hloov pauv hloov kho lub sijhawm tseem ceeb:
- Khoom hardness thiab abrasiveness.High- steel hlau, stainless, thiab silicon steel ua kom lub ntsej muag hnav. Kev tu ncua kev tuag los ntawm cov khoom tuab yuav tsum suav rau ob qho tib si: cov ntsuas tuab ua rau muaj zog txiav ntau dua, thaum cov hlau hnyav dua abrade npoo sai dua. Cia siab tias yuav txo koj lub sijhawm ib nrab thaum hloov los ntawm txias- dov steel rau stainless lossis siab- zog qis- qib alloy.
- Tuag complex.Ib qho - chaw nres tsheb tuag muaj cov ntsiab lus tsis ua haujlwm tsawg dua li 30-chaw nres tsheb nce qib tuag nrog cams, lifters, thiab aerial khoov. Ntau cov chaw nres tsheb txhais tau tias ntau cov khoom hnav ib txhij, thiab qhov tsis ua haujlwm ntawm ib qho chaw nres tsheb tuaj yeem ua rau hauv cov chaw nyob ib sab ua ntej nrhiav pom.
- Ntau lawm ceev.Kev mob stroke siab dua ib feeb ua kom muaj cua sov ntau dua thiab txo lub sij hawm lubricant yuav tsum rov coated ntawm cov hits. Kev khiav ceev nrawm nrawm dua lub neej zoo ntawm kev saib xyuas cov xwm txheej txawm tias cov neeg mob stroke tseem zoo li qub.
Rau kev tuag tshiab nkag mus rau ntau lawm yam tsis muaj cov ntaub ntawv keeb kwm, pib conservative. Teem Qib 2 ntawm qhov qis kawg ntawm qhov ntau thiab Qib 3 ntawm kwv yees li tsib zaug lub sijhawm ntawd. Khiav thawj ob peb lub voj voog txij nkawm nrog cov ntaub ntawv ntsuas ntxaws, tom qab ntawd sib piv cov nqi hnav tiag tiag tiv thaiv koj qhov kev xav thawj zaug. Yog tias cov khoom siv pom qhov hnav tsawg kawg nkaus ntawm Theem 2 ua rau, ncua lub sijhawm los ntawm 10-20% rau lub voj voog tom ntej. Yog tias koj pom qhov kev npaj txhij txog ntug tawg lossis lub caij nplooj ntoos hlav qaug zog, ceev lub sijhawm kom haum.
Qhov kev ua kom zoo dua qub no, coj los ntawm kev ntsuas tiag tiag es tsis yog kev kwv yees, yog dab tsi cais cov kev pabcuam kev noj qab haus huv los ntawm cov ntaub ntawv zoo li qub uas tsis muaj leej twg ntseeg. Tshaj li peb mus rau tsib lub voj voog txij nkawm, koj lub sijhawm yuav sib koom ua ke ntawm tus cwj pwm hnav tiag tiag, thiab lub sijhawm yuav kwv yees ntau dua li tsis muaj kev cuam tshuam.
Teem caij kev tiv thaiv kev kho dua tshiab ntawm kwv yees li 70-80% ntawm tus neeg tuag qhov kev cia siab ntawm lub neej ntawm cov kev pabcuam loj kom tsis txhob ua haujlwm nruab nrab ntawm kev ua tsis tiav uas nres kev tsim khoom yam tsis muaj kev ceeb toom.
Kev qhuab ntuas ib ntus khaws cov khoom nyob rau hauv cov kev txwv. Tab sis ib qho kev saib xyuas ib leeg uas feem ntau ncaj qha rov qab txiav kev ua tau zoo, ua kom ntse, nqa nws tus kheej cov txheej txheem uas txiav txim siab seb qhov tuag rov qab los rau kev tsim khoom lossis mus txog nws qhov kawg engineering- ntawm - lub neej.
Kev Sib Tsoo Kev Cai thiab Lub Ntsej Muag Hloov Qhov Kev Txiav Txim Siab
Sharpening yog ib qho kev saib xyuas nkaus xwb uas feem ntau ncaj qha rov ua kom tuag lub peev xwm los tsim cov khoom huv. Tab sis sib tsoo me ntsis tawm dull npoo hauv kev pabcuam. Kev sib tsoo ntau dhau ua rau cov neeg tuag tag nrho lub neej thiab muaj kev pheej hmoo thermal puas tsuaj uas ua rau cov cuab yeej hlau tsis muaj zog los ntawm sab hauv tawm. Paub meej tias thaum twg los txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau txhawm rau tshem tawm cov khoom yuav tsum tau muab tshem tawm ntau npaum li cas cov khoom yuav tsum tau muab tshem tawm.
Thaum Tshav Dav Hlau Raws Li Kev Ntsuas Edge
Koj tsis ntse rau daim ntawv qhia hnub. Koj sharpen raws li qhov ntug thiab qhov chaw qhia koj. Burr qhov siab ntsuas rau kev tu tuag yog qhov kev ntseeg siab tshaj plaws vim nws muab koj tus lej ntau dua li kev xav. Thaum burr qhov siab ntawm qhov chaw stamped tshaj 10% ntawm cov khoom tuab, cov npoo txiav tau hnav txaus kom xav tau kev saib xyuas. Tos ntev dua tsuas yog yuam kom koj tshem tawm cov khoom siv ntxiv thaum lub sij hawm ua kom ntse, uas ua rau lub neej luv luv tsis tsim nyog.
Kev kuaj pom pom txhawb kev ntsuas. Saib ntawm qhov txiav ntug hauv qab qhov loj. Ib tug ntse ntug qhia tau hais tias ib tug huv, txhais txoj kab uas lub ntsej muag raws li lub kaum sab xis. Ib ntug hnav qhia pom lub vojvoog pom, feem ntau piav raws li "av" uas qhia txog lub teeb thaum qaij.Cov txheej txheem kev lag luampom zoo kom sharpening thaum lub vojvoog hnav no ncav cuag 0.010 nti (0.25 mm). Nyob rau ntawm qhov chaw pib, lub teeb kov-up rov qab cov ntug nrog cov khoom siv tsawg heev. Tos kom txog thaum lub vojvoog loj hlob loj zog hnyav sib tsoo hla uas ua kom muaj cua sov ntau dua thiab haus ntau dua ntawm cov punch qhov siv tau ntev.
Lwm cov cim qhia uas paub meej tias sharpening yog vim:
- Nce xovxwm tonnage los yog nrov dua - dua - ib txwm txiav suab thaum lub sij hawm tsim khoom
- Cov khoom uas qhia ntau tshaj rollover ntawm burnish sab ntawm pierced qhov
- Slug rub los yog slugs lo rau lub ntsej muag punch, qhia tias tsis txaus shear so
- Pom pom chipping raws ntug txiav uas tseem tsis tau nce mus rau hauv lub cev ntawm cov punch
Ncua lub teeb sharpening outperforms tsis tshua hnyav sib tsoo txhua zaus. Cov cuab yeej siv tau ntev dua, txiav cov tshuab ntxhua khaub ncaws, yuav tsum muaj lub zog nias tsawg, thiab tsim kom muaj qhov zoo sib xws ntawm cov kev pabcuam.
Cov txheej txheem sib tsoo ua ntu zus
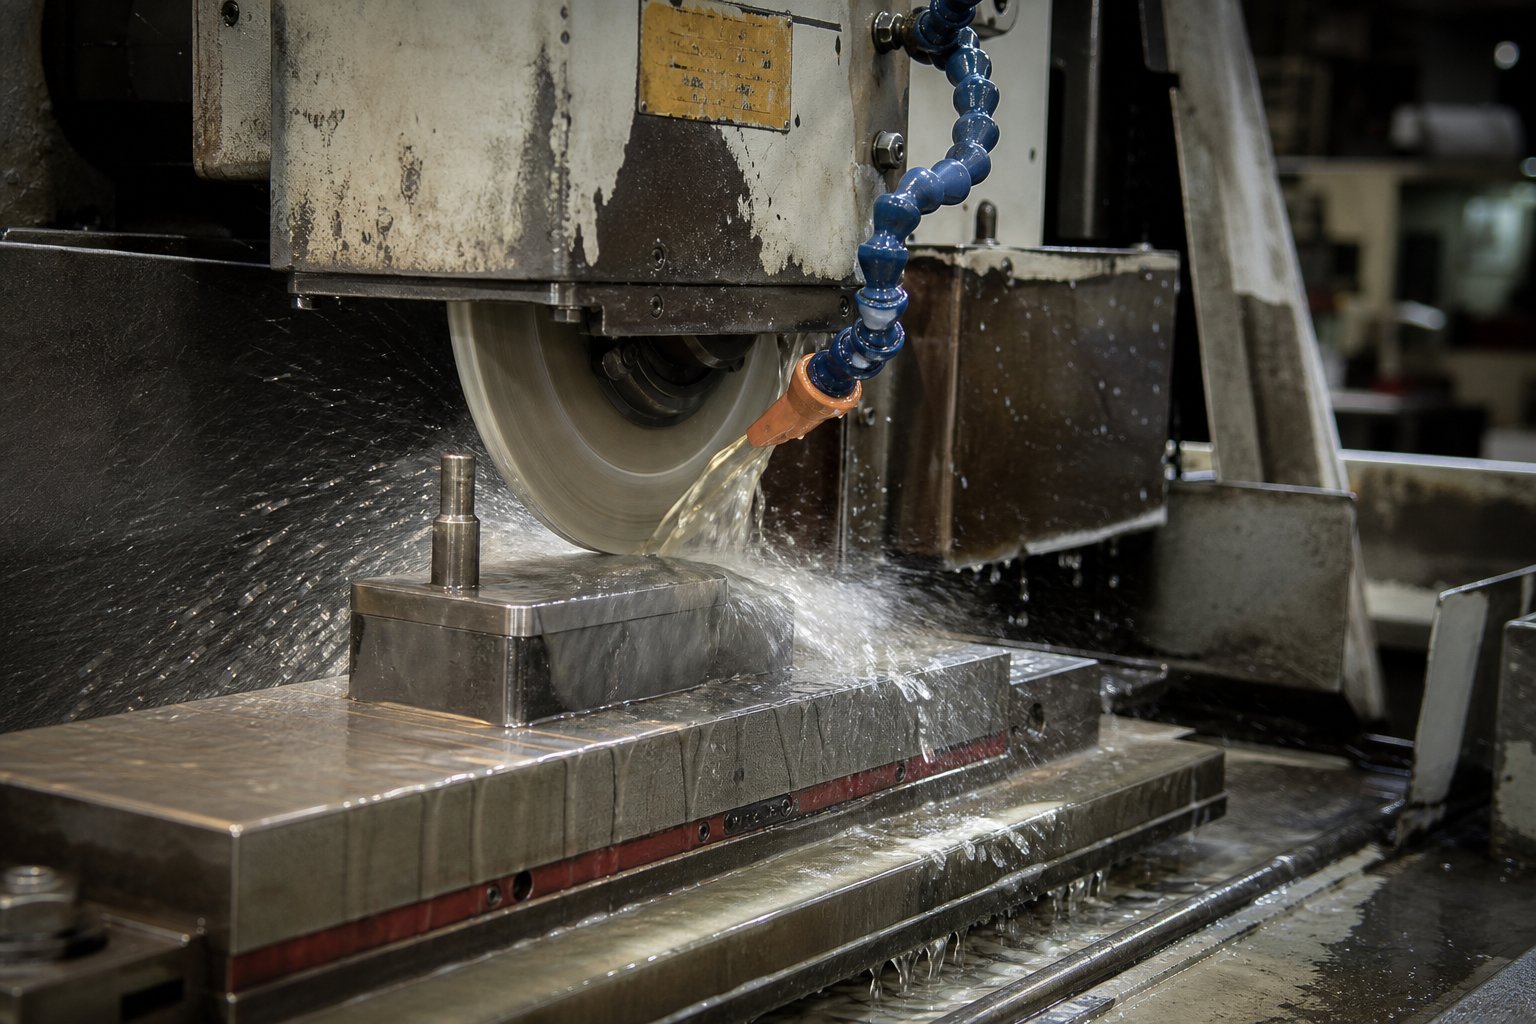
Surface grinders yog cov pob txha ntawm txhua lub khw muag khoom kom zoo. Lawv muab kev tswj hwm, rov ua dua cov khoom tshem tawm uas txhais tes sib tsoo yooj yim tsis tuaj yeem rov ua dua. Kev sim ua kom cov punches nrog ib txhais tes grinder thaum lub sij hawm tuag zaum hauv xovxwm yuav txuag lub sijhawm, tab sis nws yuav luag tsis tuaj yeem tswj tus nqi pub noj, tswj kom tiaj tus, lossis tiv thaiv cov cua sov hauv zos. Ib tug zoo nto grinder nrog dej nyab coolant kom zoo ib yam kev tshwm sim txhua qhov dhau.
Ntawm no yog cov txheej txheem uas tiv thaiv ob lub ntug thiab cov cuab yeej hlau tom qab nws:
- Clamp lub punch square nyob rau hauv ib V-block ntawm cov hlau nplaum chuck ntawm lub tshuab grinder. Xyuas kom tseeb tias nws zaum tiaj tus thiab sib npaug rau lub log traverse kev taw qhia.
- Hnav lub log sib tsoo siv ib qho - taw tes lossis ntau - taw tes pob zeb diamond dresser nrog downfeed ntawm 0.0002 mus rau 0.0008 nti (0.005 mus rau 0.020 mm) thiab ceev ceev crossfeed ntawm 20-30 ntiv ib feeb.
- Xaiv tus qauv vitrified-bond aluminium oxide log nyob rau hauv qhov hardness ntau ntawm D rau J nrog cov nplej loj ntawm 46 txog 60. Rau nitride-coated punches, hloov mus rau qhov kawg ntawm qhov ntau.
- Siv cov dej txias txias ncaj qha rau ntawm thaj chaw sib cuag ntawm lub log thiab cov khoom ua haujlwm. Tsis txaus coolant yog thawj qhov ua rau thermal puas thaum lub sij hawm sharpening.
- Tshem tawm cov khoom hauv kev hla ntawm tsuas yog 0.001 txog 0.002 nti (0.03 mus rau 0.05 hli) ib qho downfeed. Tag nrho cov khoom tshem tawm rau tus qauv kov-nce yog feem ntau 0.005 txog 0.010 nti (0.13 txog 0.25 mm). Cov khoom siv tuag sharpening tshem tawm txwv tiv thaiv tshav kub uas degrades hardness hauv qab saum npoo.
- Tom qab sib tsoo, maj mam pob zeb cov npoo tshiab nrog cov pob zeb Is Nrias teb kom tawm ntawm 0.001 txog 0.002 nti (0.03 txog 0.05 hli) vojvoog. Qhov micro- vojvoog no faib cov kev ntxhov siab thiab tiv thaiv cov flaking uas ua rau rov qab sai sai - dulling.
- Demagnetize lub punch kom tiav thiab siv lub teeb corrosion- tiv thaiv roj ua ntej xa rov qab mus rau qhov chaw cia lossis tuag.
Kev puas tsuaj thermal tsim nyog tshwj xeeb.Tshawb nrhiav kev sib tsoo puas tsuajqhia tau hais tias cov cua sov ntau dhau ua rau sab nrauv ntawm cov cuab yeej hardened steel kom nthuav dav sai dua cov tub ntxhais txias, tsim kev ntxhov siab sab hauv. Raws li qhov chaw txias, qhov chaw softens, txo qhov hnav tsis kam. Nyob rau hauv cov xwm txheej hnyav, kev hloov xim, tawg nto, lossis "ntses nplai" qauv tshwm. Cov xim tsaus nti qhia txog kev puas tsuaj uas txuas mus rau hauv qab ntawm qhov pom thiab tsis tuaj yeem kho los ntawm kev sib tsoo kom tob. Cov khoom ntawd xav tau kev hloov pauv.
Ntsej muag Versus Hloov Kev Txiav Txim Siab
Txhua qhov punch thiab tuag seem muaj cov khoom siv tsawg kawg nkaus rau kev ua kom zoo. Lub sharpen piv rau hloov tuag punch txiav txim siab los mus rau peb yam ntsuas:
- Tag nrho cov khoom siv tau raug tshem tawm.Txhua sharpening yuav txo tau lub punch qhov ntev ua hauj lwm los yog seem tuag lub thickness. Taug qab tag nrho cov nyiaj hauv av deb dhau ntawm cov khoom siv lub neej. Thaum kev tshem tawm ntau dhau mus txog qhov kev txwv engineering tau teev tseg rau ntawm tus qauv tsim, kev hloov pauv yuav tsum tsis hais txog qhov xwm txheej tam sim no.
- Tseem txiav av ntev.Punches xav tau qhov ntev tsawg kawg nkaus hauv qab lub punch tuav kom muaj kev sib koom tes zoo nrog strippers, pilots, thiab qhov qhib tuag. Thaum sharpening shortens lub punch dhau qhov chaw ua haujlwm no, nws tsis tuaj yeem ua tau zoo dua.
- Pov thawj ntawm subsurface puas.Yog hais tias lub punch chips ntau zaus tom qab sharpening, los yog discoloration tshwm sim thaum lub sij hawm sib tsoo lub voj voog dhau los, cov cuab yeej steel tej zaum yuav raug kev puas tsuaj nyob rau hauv lub tshav kub uas cuam tshuam nws tag nrho cov ntoo khaub lig-section. Ntxiv sharpening yuav tsis restore kev ua tau zoo.
Rau cov seem tuag thiab matrices, tib lub logic siv tab sis ntawm lub sijhawm qeeb. Vim hais tias lub matrix hnav ntawm kwv yees li ib - ib nrab rau ib - peb tus nqi ntawm cov mating punch, nws yuav tsum tau sharpening tsawg zaus. Thaum cov seem tuag yog sharpened, xyuas cov thickness tom qab ntawd thiab ntxiv shims kom tswj kom zoo kaw qhov siab.
Progressive dies ntxiv ib qho kev txwv ntxiv: txhua qhov chaw txiav yuav tsum muaj qhov sib npaug kaw qhov siab tom qab sharpening. Yog tias ib qho chaw nres tsheb hauv av thaum lwm tus tsis yog, qhov chaw nres tsheb sharpened zaum siab dua tus txheeb ze ntawm lub sawb, hloov nws txoj kev txiav. Qhov kev xyaum zoo tshaj plaws yog txhawm rau txhawm rau txhua qhov kev txiav cov punches thiab ntu hauv qhov kev vam meej tuag ib txhij, los yog ua kom cov chaw nres tsheb kom meej meej kom rov zoo li qub qhov siab thoob plaws tag nrho cov kab nrib pleb.
Qhov kev qhuab qhia no ua rau txhua qhov chaw nres tsheb txiav ntawm qhov tseeb qhov tob thiab tiv thaiv qhov kev hloov pauv me me uas tshwm sim raws li qhov tsis sib haum xeeb ntawm cov chaw sib txawv. Nws kuj tseem khaws cov sawb cov khoom noj - kab geometry kom cov neeg tsav tsheb sib koom ua ke huv si thiab cov neeg nqa khoom tuav lawv txoj kev ncaj ncees los ntawm kev txiav tawm zaum kawg.
Ntsej muag restores yam hnav coj mus. Tab sis thaum ib feem stamped qhia qhov tsis xws luag txawm tias cov npoo av tshiab, lub hauv paus ua rau feem ntau nyob rau lwm qhov hauv qhov tuag. Txuas cov teeb meem tshwj xeeb zoo rov qab mus rau lawv qhov kev saib xyuas qhov tseeb yog qhov chaw kuaj xyuas dhau los ua cov cuab yeej kuaj mob tsis yog lub sijhawm xwb.
Kev daws teeb meem qhov tsis xws luag rau hauv paus-Ua rau Kev Kho Tsis Zoo
Ib feem stamped nrog burr rau nws tsis yog ib qho kev tsis lees paub zoo xwb. Nws yog cov lus los ntawm qhov tuag qhia rau koj raws nraim qhov twg yuav tsum tau saib xyuas. Feem ntau stamping tuag defect teeb meem kev taw qhia nres ntawm kev txheeb xyuas qhov tsis xws luag. Tus nqi tiag tiag los ntawm daim ntawv qhia uas tsis zoo rov qab los ntawm qhov tuag mus rau qhov kev saib xyuas tshwj xeeb, tig koj daim ntawv teev npe los ntawm lub sijhawm tsis dhau mus rau hauv cov cuab yeej kuaj mob.
Daim ntawv qhia qhov tsis xws luag rau kev kho hauv paus ua rau
Txhua qhov rov tshwm sim qhov tsis xws luag rov qab mus rau qhov tsis ua haujlwm tshwj xeeb hauv qhov tuag. Burrs, piv txwv li, yog cov teeb liab feem ntau. Lub burr tshwm sim los ntawm kev tuag hnav lub hauv paus ua rau yuav luag ib txwm dull txiav ntug los yog xuas nrig ntaus - mus rau - tuag tshem tawm uas tau qhib dhau qhov tshwj xeeb. Hnav punches thiab tsis raug tuag tshem tawm tseem yog cov neeg txhawb nqa sab saum toj, tab sis cov cuab yeej tsis zoo thiab cov khoom tuab sib txawv ua ke qhov teeb meem.
Slug rub ua raws li tus qauv zoo sib xws. Thaum ib tug slug adheres rau lub ntsej muag lub ntsej muag thaum lub sij hawm tshem tawm es tsis txhob poob los ntawm qhov tuag qhib, koj tab tom saib lub tshuab nqus tsev cuam tshuam ntawm lub tiaj tus punch lub ntsej muag thiab lub slug, ua ke nrog hnav cov npoo uas tsis tsim ib tug huv shear so. Progressive tuag tsis ua hauj lwm tsom xam pom tau hais tias muaj zog burr tsim tsa stripping kuj, uas nyob rau hauv lem ua rau slugs cling rau punch nto. Lub slug rub tuag tu kho yuav ua kom cov ntug txiav kom rov qab huv si, ntxiv lub tshuab nqus tsev-cov yam ntxwv nyem lossis huab cua- tshuab tshuab, thiab xyuas kom meej tias cov nyees khawm tuag tseem muaj qhov zoo zoo rau cov kab slug.
Misfeeds thiab strip hesitation taw tes rau pilot hnav los yog pub- kab instability. Cov neeg tsav dav hlau hnav txawm tias 0.01 hli undersize poob lawv lub peev xwm los sau npe rau lub sawb kom raug, ua rau muaj kev sib tw khiav mus thoob plaws cov chaw nres tsheb. Short hits, qhov twg cov punch tsis tag nrho cov khoom sib cais, hais kom kaw - qhov siab drift los yog nias lub sij hawm teeb meem uas tiv thaiv tag nrho cov punch nkag. Wrinkles nyob rau hauv cov cheeb tsam tsim qhia tsis txaus blanks - tuav lub siab los ntawm hnav los yog qaug zog pads. Splits thiab tearing ntawm kos radii qhia tau hais tias lub vojvoog tsim tau deteriorated los ntawm erosion los yog galling, concentrating strain tshaj cov khoom tsim txwv.
Ntawm no yog qhov stamping qhov tsis zoo rau kev tuag txij nkawm daim ntawv qhia nteg tawm raws li kev siv tshuaj ntsuam xyuas:
| Kev Pom Zoo | Tej zaum Tuag Component Failure | Kev soj ntsuam Action | Kho Kho Cov Kauj Ruam |
|---|---|---|---|
| Tshaj burrs ntawm txiav ntug | Dull punch los yog tuag txiav ntug; clearance qhib tshaj spec | Ntsuas burr qhov siab; check punch-rau- tuag clearance nrog feeler gauge | Ntses txiav ntug; rov qab tshem tawm los ntawm kev hloov cov nyees khawm tuag |
| Slug rub (slugs ntawm sawb lossis tuag ntsej muag) | Hnav punch npoo; nqus adhesion; tsis txaus slug tuav nyob rau hauv tuag khawm | Tshawb xyuas lub ntsej muag flatness; txheeb xyuas qhov tuag khawm nyem lub kaum sab xis thiab rov qab -taper | Ntxig punch; ntxiv cua- tshuab los yog nqus pa; restore tuag khawm geometry |
| Misfeeds lossis strip rau npe yuam kev | Hnav pilot pins; pub- kab hnav; qhia rail degradation | Ntsuas txoj kab uas hla; check strip qhia clearance; txheeb xyuas qhov kev nce qib pub | Hloov cov tsav tsheb; kho lossis hloov cov lus qhia strip; recalibrate feeder |
| Short hits (tsis tiav txiav) | Kaw-siab drift; nias lub sij hawm yuam kev; xuas nrig ntaus ntev ploj mus rov qab sharpening | Txheeb xyuas qhov siab kaw nrog ntsuas qhov ntsuas; check punch ua hauj lwm ntev tiv thaiv yam tsawg kawg nkaus | Reshim tuag kom rov kaw qhov siab; hloov dua - shortened punches |
| Wrinkles nyob rau hauv tsim | Siab pad springs nkees; blank- tus tuav nto hnav | Ntsuas lub caij nplooj ntoos hlav dawb ntev; tshuaj xyuas pad contact ntos rau hnav cov qauv | Hloov cov springs; resurface los yog hloov cov ntaub ntawv siab |
| Splits los yog tearing ntawm kos radii | Kos lub vojvoog eroded los yog galled; nto roughness nce | Tshawb xyuas lub vojvoog profile nrog lub vojvoog ntsuas; check nto tiav visually thiab kov | Polish lossis re-vaj huam sib luag kos npoo; hloov cov ntxig yog tias dhau qhov kev txwv rov ua dua |
Siv cov lus pom zoo los ua qhov tseem ceeb ntawm kev saib xyuas cov haujlwm
Daim ntawv qhia no hloov pauv li cas koj siv daim ntawv txheeb xyuas thaum txhua lub voj voog tu. Es tsis txhob ua hauj lwm los ntawm kev soj ntsuam nyob rau hauv ib tug taag ib theem tsis hais seb yuav ua li cas yog tiag tiag tshwm sim nyob rau hauv ntau lawm, koj coj mus rau lub defects tus neeg teb xov tooj sau tseg nyob rau hauv lub xeem khiav. Yog hais tias lub cav ntau lawm qhia burr qhov siab nce siab tshaj 5,000 strokes kawg, tus kws tshaj lij mus ncaj nraim mus txiav cov npoo ua ntej. Yog tias slug rub tau chij, qhov tsom mus rau lub ntsej muag punch thiab tuag khawm nyem.
Kev tawm tswv yim zoo tsim cov lim dej ua ntej. Nws qhia rau koj paub tias cov khoom twg tau ua kom tsis zoo tam sim no piv rau cov twg tuaj yeem tos kom txog rau qhov kev pabcuam tom ntej. Qhov no yog qhov tseem ceeb tshwj xeeb tshaj yog thaum lub sijhawm- txwv qhov rais qhov rais uas cov neeg tuag yuav tsum rov qab mus rau xovxwm sai. Tsis yog ua txhua daim tshev ntawm qhov sib npaug ntawm qhov tob, koj mloog zoo rau qhov kev tuag yog qhov qhia txog kev nyuaj siab.
Hauv -Die sensing technology txhawb txoj hauv kev no.Stripper - qib sensorstuaj yeem ntes slug rub hauv ib leeg los ntawm kev txheeb xyuas thaum lub phaj stripper tsis kaw rau nws qhov tob kom zoo. Force- saib xyuas sensors taug qab punch sharpness nyob rau hauv lub sij hawm los ntawm kev ntsuas tej yam loads. Cov teeb liab no pub ncaj qha rau hauv koj daim ntawv teev npe tseem ceeb ntawm kev saib xyuas, taw qhia cov khoom uas xav tau kev saib xyuas ua ntej lub sijhawm teem tseg tom ntej txawm tias tuaj txog.
Txoj kev kuaj mob kuj tsim cov kev paub hauv tsev. Thaum cov kws tshaj lij sau tseg qhov tsis xws luag uas ua rau qhov kev kho kom raug thiab ntau npaum li cas strokes qhov kho tau ntev, koj tsim qhov tsis ua tiav -keeb kwm database rau txhua tus neeg tuag. Thaum lub sij hawm, cov qauv tshwm sim. Tej zaum koj yuav pom tias Tuag #112 ib txwm tsim slug rub ntawm chaw nres tsheb 4 nyob ib ncig ntawm 35,000 strokes vim yog qhov me me -inch punch thiab nruj slug clearance ntawm qhov chaw nres tsheb. Qhov kev pom ntawd dhau los ua qhov ua rau muaj kev cuam tshuam ntau dua li kev kho dua tshiab, thiab nws qhia txog kev txiav txim siab txog cov khoom siv twg los tuav tes rau lub voj voog kev pabcuam tom ntej.
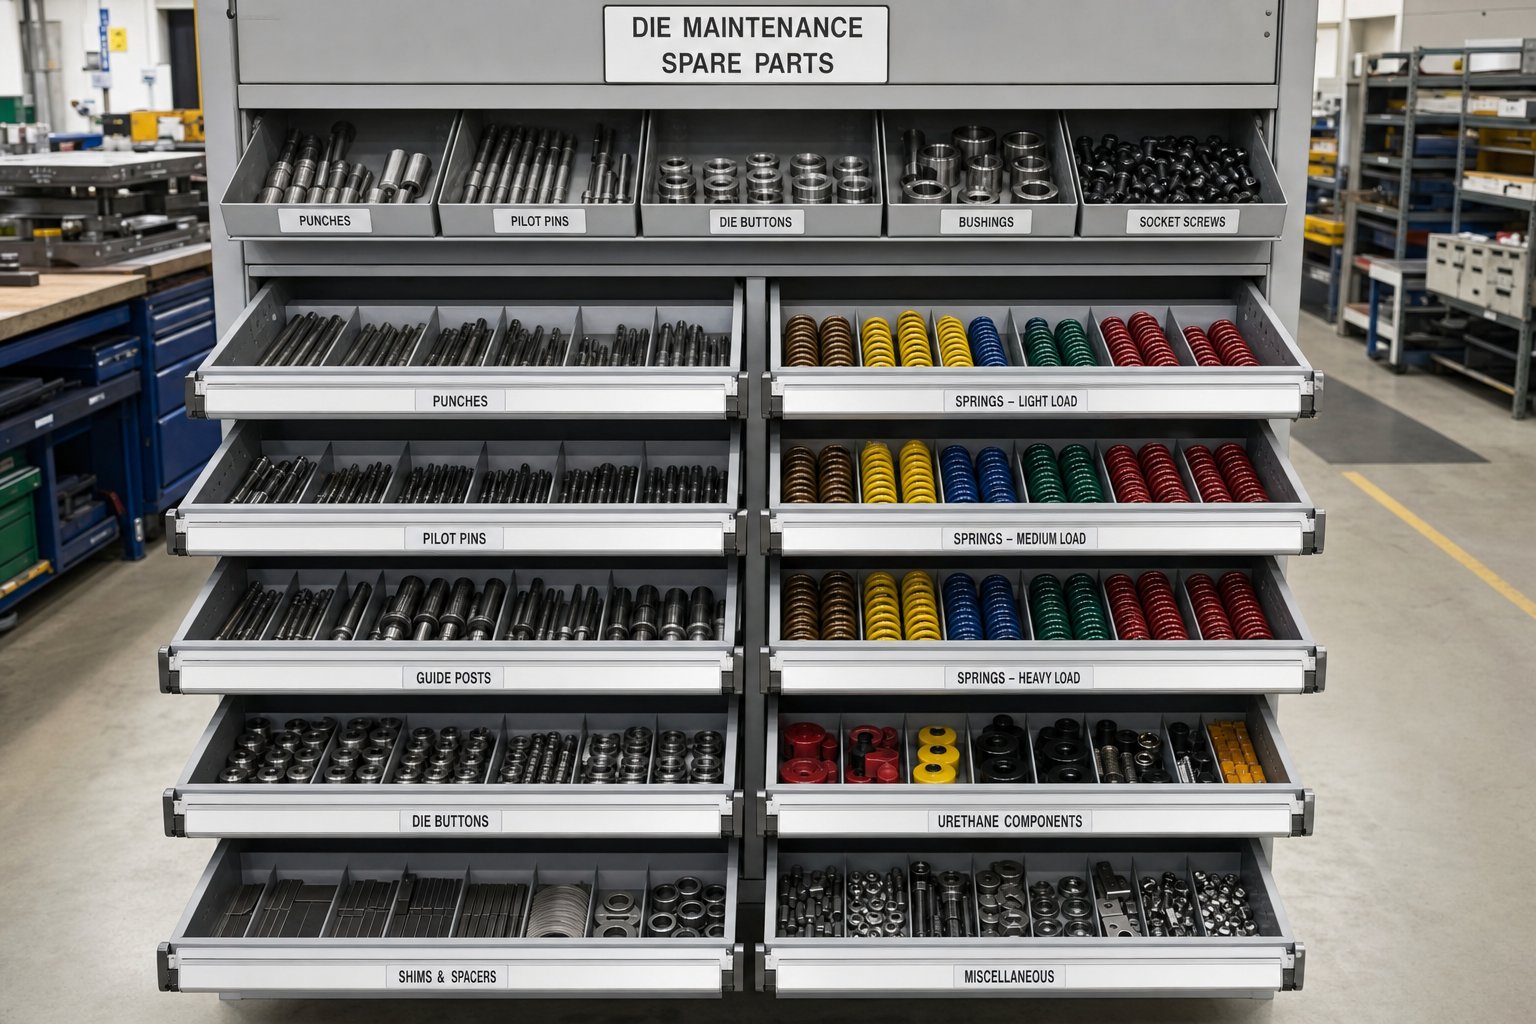
Spare Parts Inventory thiab Replacement Triggers
Kev kuaj xyuas qhov ua tsis tiav txhais tsis muaj dab tsi yog tias qhov hloov pauv tsis nyob ntawm lub txee thaum koj xav tau. Tus kws tshaj lij uas txheeb xyuas tus neeg tsav dav hlau hnav thaum lub sijhawm teem caij sib tw tab sis yuav tsum tau tos ob lub lis piam rau tus neeg xa khoom xa tuaj ib tus tau nyuam qhuav hloov kho qhov kev npaj khomob rau hauv lub sijhawm tsis tau npaj tseg ntawm kev ua haujlwm tom ntej. Paub txog qhov twg tuag hnav cov khoom kom khaws cia hauv Tshuag, thiab pes tsawg, yog qhov kev qhuab qhia ntawm cov khoom muag uas cais cov khw muag khoom ua haujlwm tau zoo los ntawm cov khw muag khoom kom nrawm nrawm rau kev txiav txim thaum muaj xwm txheej ceev.
Tseem ceeb Spare Cheebtsam rau Tshuag los ntawm qhov tseem ceeb
Tsis yog txhua yam khoom siv tuag hnav ntawm tus nqi tib yam lossis muaj tib lub sijhawm pheej hmoo. Koj daim ntawv teev cov khoom seem seem seem yuav tsum raug ntsuas los ntawm cov qauv yooj yim: nws hnav sai npaum li cas los ntawm nws siv sijhawm ntev npaum li cas kom tau txais ib qho tshiab. Cheebtsam uas hnav sai sai thiab xav tau kev cai tsim khoom zaum saum. Tawm -- txee fasteners uas hnav maj mam zaum hauv qab.
- Punches (kev cai profiles):Siab tshaj hnav tus nqi ntawm txhua yam khoom. Tshuag tsawg kawg yog ib qho kev hloov pauv tag nrho rau ib qho tuag rau siab - ntim cov cuab yeej. Hloov ua lwm yam: cumulative sharpening qhov tob mus txog 70% ntawm engineering txwv, los yog ntug chipping recurs nyob rau hauv 5,000 strokes ntawm lub xeem grind.
- Tuag khawm thiab ntu:Hnav ntawm kwv yees li ib -peb tus nqi ntawm punches tab sis nqa lub sij hawm ntev dua rau kev cai geometry. Npaj ib qho khoom seem rau qhov chaw nres tsheb tseem ceeb. Hloov ua lwm yam: clearance ntsuas ntawm qhov siab tshaj plaws txawm hais tias re-ntse, los yog slug retention nta degraded dhau rework.
- Springs:Kev kwv yees hloov pauv rau stamping tuag springs cia siab rau kev taug qab dawb - ntev. Tshuag ib daim ntawv tag nrho rau tuag. Hloov pauv: qhov ntev pub dawb tau txo qis 10% los ntawm nominal, lossis caij nplooj ntoos hlav tau ua tiav ntau tshaj 1 lab compression cycles.
- Pilot pins:Me me txoj kab uas hla pilots hnav ceev tshaj plaws vim yog strip rau npe rog. Tshuag ob mus rau peb seem rau ib qho tuag. Hloov pauv: txoj kab uas hla hnav 0.01 hli lossis ntau dua undersize.
- Guide pin bushings:Tshuag ib txheej rau tuag. Hloov pauv: ntsuas kev ua si sab nraud tshaj qhov qub haum rau chav kawm, lossis pom qhov qhab nia ntawm bushing bore.
- Stripper inserts:Tshuag ib qho khoom seem rau qhov siab -chaw nres tsheb. Hloov ua lwm yam: flatness sib txawv tshaj 0.03 hli los yog lub caij nplooj ntoos hlav hnab tshos qhov tob tau hnav tshaj specification.
- Cov khoom siv fastener (socket head cap screws, dowel pins):Tus nqi qis, yooj yim muaj. Tshuag ib qho dav dav - siv cov khoom siv npog qhov ntau thiab tsawg. Hloov pauv: txhua txoj xov puas, elongation, lossis torque- tuav tsis ua haujlwm thaum kuaj xyuas.
Teem Cov Kev Hloov Pauv rau ntawm Daim Npav Saib Xyuas
Cov khoom siv tuag hloov pauv cov txheej txheem teev saum toj no tsuas yog ua haujlwm yog tias cov kws tshaj lij tau sau lawv thaum lub sijhawm tshuaj xyuas niaj hnub. Txhua daim npav tu tus tuag yuav tsum suav nrog thaj chaw uas tus kws tshaj lij tau sau cov kev sib tw tob tob rau txhua qhov txiav thiab qhov ntev pub dawb rau txhua lub caij nplooj ntoo hlav. Cov kev khiav tag nrho no tsim cov cim kev twv ua ntej. Thaum lub punch tau hauv av 2.0 hli tag nrho ntawm nws lub neej thiab qhov kev txwv engineering yog 3.0 hli, koj paub tias nws muaj kwv yees li ob lub voj voog ntau ntxiv. Qhov ntawd yog lub sijhawm kom paub tseeb tias qhov hloov pauv yog nyob ntawm lub txee lossis ntawm kev txiav txim.
Caij nplooj ntoos hlav compression cycles nyuaj rau suav ib tus zuj zus, tab sis koj tuaj yeem kwv yees lawv los ntawm kev mob stroke- suav cov ntaub ntawv. Ib tug tuag uas tau khiav 800,000 tag nrho cov strokes nrog springs rated rau 1 lab cycles mus txog lub qhov rais hloov. Kev sau cov kab mob stroke suav ntawm txhua lub caij nplooj ntoos hlav hloov tsim lub hauv paus ntawm lub neej expectancy rau qhov tshwj xeeb caij nplooj ntoos hlav daim ntawv thov, uas yog deb npaum li cas txhim khu kev qha tshaj cov chaw tsim tshuaj paus qhov generic ntsuam xyuas.
Yam tsawg kawg ntawm cov khoom lag luam yog nyob ntawm ob qhov sib txawv: koj qhov ntim ntau lawm thiab koj lub sijhawm khoom xa tuaj. Kev tuag ua haujlwm txhua lub limtiam nrog plaub- lub limtiam punch lub sijhawm yuav tsum muaj tsawg kawg yog ob qhov khoom seem hauv cov khoom muag los npog qhov sib txawv ntawm kev xaj thiab tau txais. Kev tuag uas khiav txhua lub hlis twg nrog ob - lub lim tiam ua ntej yuav tsuas xav tau ib qho khoom seem xwb. Cov mis yog ncaj nraim: Tshuag txaus los npog tsawg kawg ib lub voj voog hloov pauv ntxiv nrog rau ib qho tsis haum rau kev npaj txhij txog tawg.
Ib qhov dej - tswjtuag khw tswj systemties cov khoom lag luam ncaj qha mus rau cov ntaub ntawv txij nkawm yog li rov xaj cov cim qhia tau txais kev txiav txim siab thaum ntsuas ntsuas hla qhov pib qhov tseem ceeb. Yog tsis muaj qhov txuas ntawd, kev tswj xyuas cov khoom seem yuav ua rau muaj kev cuam tshuam, thiab cov khoom lag luam reactive txhais tau tias kev tsim khoom tos ntawm lub txee es tsis txhob khiav hauv xovxwm.
Khaws cov khoom kom raug thiab ua kom cov khoom hloov thaum lub sijhawm ua kom cov khoom siv tuag. Tab sis kev ntes tag nrho cov ntaub ntawv no, kev ntsuas, kev hloov pauv keeb kwm, cov txiaj ntsig ntawm kev hnav, xav tau ib qho kev taug qab uas dhau mus dhau ntawm cov ntawv sau rau ntawm daim ntawv tuag.
Kev Tshawb Fawb Digital thiab CMMS Cov Ntaub Ntawv rau Stamping Tuag
Daim npav tuag ua haujlwm thaum lub khw khiav kaum tuag thiab ib tus kws paub txog kev paub txog txhua tus ntawm lawv lub siab. Scale uas mus txog tsib caug los yog ib puas active tuag nyob rau hauv ntau lub xovxwm thiab hloov, thiab cov ntawv sau ntawv ua tsis tau, tsis tiav, los yog faus rau hauv ib lub thawv ntawv tsis muaj leej twg qhib. CMMS system rau stamping tuag tu xyuas hloov qhov tsis yooj yim nrog cov txheej txheem, tshawb nrhiav cov ntaub ntawv uas txhua tus kws tshaj lij tuaj yeem nkag mus, hloov kho, thiab kawm los ntawm lub sijhawm.
Kev hloov pauv tsis yog qhov yooj yim xwb. Cov ntaub ntawv digital tso cai rau qee yam ntawv tsis tuaj yeem ua tau: kev tshuaj ntsuam xyuas thoob plaws tag nrho cov neeg tuag. Thaum koj tuaj yeem nug txhua qhov kev saib xyuas rau Tuag #47 tshaj li ob xyoos thiab cov phiaj xwm sib sau ua kom tob tob tiv thaiv tus mob stroke, koj yuav tsum tsis txhob hnov qab txog qhov ua tsis tiav thiab pib twv lawv.
Cov Ntaub Ntawv Tseem Ceeb rau Cov Ntaub Ntawv Tuag Tuag
Qhov koj taug qab tseem ceeb tshaj qhov software koj siv. Cov ntaub ntawv kho mob tuag uas tsuas yog "ua haujlwm rau hnub Tuesday" qhia koj yuav luag tsis muaj dab tsi pab tau rau lub hlis tom qab. Cov ntaub ntawv khaws cia digital tuag tau zoo muab txhua tus kws tshaj lij yav tom ntej rau cov ntsiab lus uas xav tau los txiav txim siab txog qhov tuag ntawd yam tsis muaj kev cia siab rau kev nco lossis kev kwv yees.
Yam tsawg kawg, txhua qhov kev pab cuam yuav tsum ntes:
- Tuag naj npawb thiab kho qib- txuas cov ntaub ntawv mus rau qhov tseeb version ntawm lub cuab yeej, tshwj xeeb tshaj yog tseem ceeb tom qab kev hloov pauv engineering
- Stroke suav thaum lub sijhawm ua haujlwm- ib qho tseem ceeb tshaj plaws rau kev teem caij siv; Yog tsis muaj nws, lub caij nyoog -raws li triggers tsis tuaj yeem ua haujlwm
- Kev saib xyuas qib tau ua- qhov txawv nruab nrab ntawm qib 1 tus neeg teb xov tooj xyuas, qib 2 tus kws tshaj lij tshuaj xyuas, thiab qib 3 tag nrho cov kua muag
- Cheebtsam muab kev pabcuam lossis tshuaj xyuas- txheeb xyuas raws nraim qhov twg punches, seem tuag, springs, pilots, los yog strippers raug soj ntsuam
- Kev ntsuas tau txais- qhov tseeb burr qhov siab, lub caij nplooj ntoos hlav tsis muaj qhov ntev, kev tsav dav hlau, thiab kev nyeem ntawv tshem tawm tau sau tseg ua tus lej es tsis dhau / tsis ua haujlwm
- Cov khoom raug tshem tawm thaum sib tsoo- cumulative sharpening qhov tob ntawm ib feem, lub ntsiab lus tseem ceeb rau kwv yees lub neej seem
- Hloov qhov chaw- tus lej, qhov chaw nres tsheb, thiab yog vim li cas rau kev hloov pauv (hnav, tawg, tiv thaiv swap)
- Cov kws kho mob sau ntawv thiab kev soj ntsuam- ib yam dab tsi txawv txawv: tsis xav hnav cov qauv, tsis muaj xim, hloov kho cov cuab yeej, lossis cov teeb meem tsim khoom tau tshaj tawm los ntawm tus neeg teb xov tooj
- Tom ntej no -kev pab cuam- hnub suav suav lossis hnub tim uas Theem 2 lossis Theem 3 tom ntej yuav raug them
Cov teb no yog cov ntaub ntawv kho mob tuag rau kev taug qab cov kev coj ua zoo tshaj plaws vim tias txhua tus txhawb kev txiav txim siab yav tom ntej. Stroke count drives teem caij. Qhov sib sib zog nqus grind qhov tob tsav hloov lub sijhawm. Kev ntsuas qhov tseem ceeb qhia seb hnav puas nrawm lossis ruaj khov. Cov kws kho mob sau ntawv khaws cov ntsiab lus zoo uas cov lej tsis zoo.
Siv cov ntaub ntawv taug qab los kwv yees cov kev xav tau tu
Reactive txij nkawm tos rau ib yam dab tsi tawg. Kev tiv thaiv kev saib xyuas ntawm lub sijhawm teem tseg tsis hais qhov xwm txheej tiag tiag. Predictive txij nkawm rau stamping tuag zaum saum ob qho tib si: nws siv cov ntaub ntawv khaws tseg los kwv yees thaum ib qho tshwj xeeb yuav ncav cuag nws qhov kev txwv thiab teem caij cuam tshuam ua ntej ntawm qhov ntawd.
Nov yog li cas cov ntaub ntawv keeb kwm ua rau qhov no ua tau. Xav txog tias koj muaj kaum cov ntaub ntawv pabcuam rau Tuag #112 uas qhia tias Chaw Nres Tsheb 4 punch poob 0.005 nti ntawm kev txiav ntug ntawm 25,000 strokes, thiab kev txwv engineering tso cai 0.060 nti tag nrho tshem tawm. Cov lej yooj yim qhia koj tias punch muaj kwv yees li 300,000 strokes ntawm lub neej, thiab koj qhov kev tshem tawm tam sim no yog 0.042 nti. Koj paub tias qhov kev hloov pauv tom ntej no yuav dhau los ntawm kwv yees li 90,000 strokes, muab sijhawm rau koj kom paub meej tias qhov khoom seem nyob hauv Tshuag thiab teem caij sib pauv thaum lub qhov rais npaj es tsis yog qhov xwm txheej ceev.
Muab cov logic ntawd hla txhua qhov hnav ris tsho hauv txhua qhov tuag, thiab koj txav los ntawm ib qho kev taug qab mus rau lub nkoj - qib kev txawj ntse. Koj tuaj yeem txheeb xyuas cov neeg tuag uas siv cov khoom siv tu ntau tshaj plaws, cov khoom siv twg ua tsis tau ntxov tshaj plaws, thiab cov khoom siv twg ua rau tus nqi hnav ceev tshaj plaws.Cov ntaub ntawv kev lag luamqhia tau hais tias cov tuam txhab siv cov kev kwv yees kwv yees feem ntau ua tiav 25% txo tus nqi kho thiab nce mus txog 47% txo qis hauv qhov tsis tau npaj tseg thaum piv rau cov kev pabcuam ua haujlwm dawb huv.
Tuag tsim nws tus kheej plays lub luag hauj lwm nyob rau hauv yuav ua li cas huv si cov ntaub ntawv no yuav ntes tau. Tuag engineered nrog kev ruaj ntseg hauv siab, xws li cov los ntawmYICEN, ua kom yooj yim cov ntaub ntawv los ntawm kev sib koom ua ke ntawm cov khoom siv sib xws, cov khoom siv coj los ua qauv, thiab cov ntsiab lus ntawm kev saib xyuas meej ncaj qha rau hauv tus qauv tsim. Thaum txhua qhov xuas nrig ntaus tau yooj yim txheeb xyuas los ntawm chaw nres tsheb, txhua qhov hnav cov khoom siv siv cov lej hauv cov lej, thiab kev nkag mus rau kev ntsuas tsis tas yuav tsum tau ua tiav tag nrho, cov kws tshaj lij ntes cov ntaub ntawv raug ntau dua hauv lub sijhawm tsawg. Tus qauv tsim ntawd-rau- kev tuav pov hwm lub tswv yim txo cov kev sib txhuam uas ua rau kev taug qab cov tshuab poob rau hauv kev tsis siv.
Txawm hais tias koj siv lub platform CMMS tag nrho, lub hom phiaj - ua qhov ntsuas qhov tuag, lossis txawm tias lub qhov dej - cov ntawv nthuav dav, lub hauv paus ntsiab lus yog tib yam: txhua qhov kev ntsuas sau hnub no yog kev pom muaj nyob rau tag kis. Cov khw muag khoom uas tau cog lus rau kev nkag mus rau cov ntaub ntawv zoo ib yam thoob plaws txhua qhov kev pabcuam tsim kom muaj txheej txheem kev txawj ntse uas sib xyaw ua ke hauv cov nqi dhau sijhawm, tig txhua tus neeg tuag keeb kwm mus rau hauv txoj hauv kev rau yav tom ntej.
Cov ntaub ntawv raug tseeb thiab kev twv ua ntej tau txais cov haujlwm raug ua tiav thaum lub sijhawm. Tab sis txawm tias lub sij hawm zoo tag nrho tsuas yog ua tau zoo raws li qhov kev lees paub uas lees tias qhov tuag yog tiag tiag ntau lawm -npaj ua ntej nws rov qab mus rau hauv xovxwm.
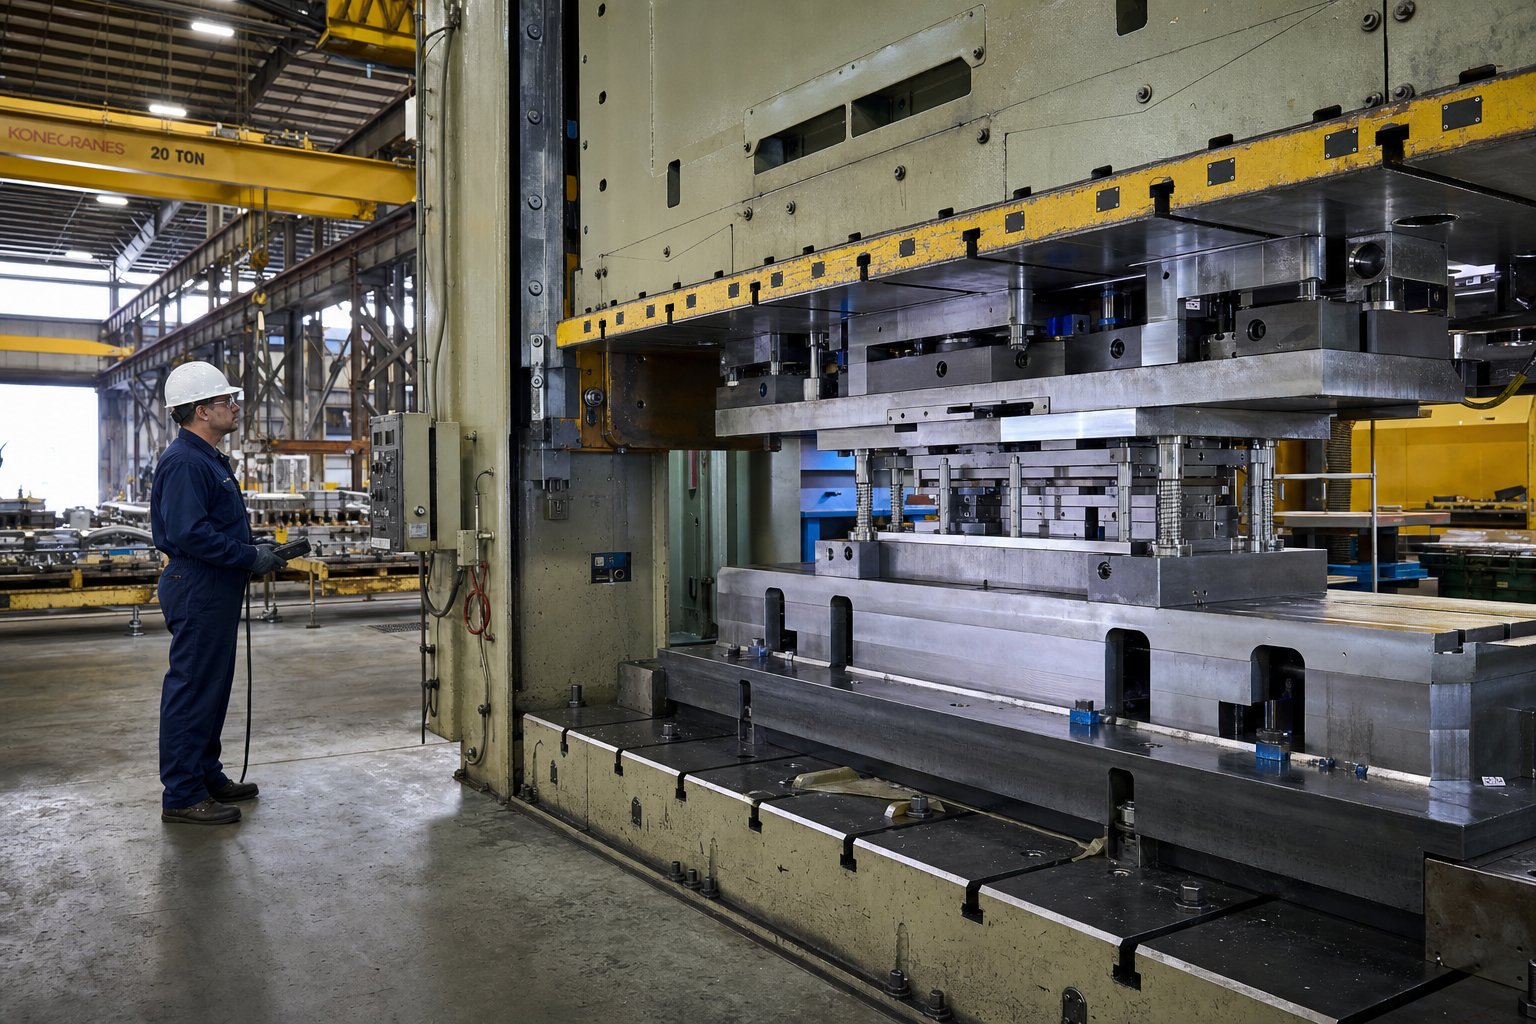
Ncej -Kev Tswj Xyuas Kev Tswj Xyuas thiab Kev Npaj Ua Haujlwm
Lub qhov tuag uas tau muab ntsia, rov sib sau ua ke, thiab shimmed tsis tau txais kev tsim tawm -npaj. Hla validation tom qab txij nkawm yog zoo li rebuilding lub cav thiab yeej tsis pib nws ua ntej bolting nws rov qab mus rau hauv lub tsheb. Cov ntawv tshaj tawm-kev tu xyuas tuag sim cov kauj ruam uas ua raws li yog lub qhov rooj zoo kawg ntawm lub rooj zaum lub rooj zaum thiab cov xovxwm ntau lawm. Lawv lees paub tias txhua yam khoom nyob qhov twg nws nyob, koom nrog qhov tseeb qhov tob, thiab tsim cov khoom uas ua tau raws li cov ntawv luam tawm.
Kauj Ruam -los ntawm -Kauj Ntug Ncej-Tsev Kawm Ntawv Validation Sequence
Yuav ua li cas kom paub tseeb tias tuag tom qab sharpening thiab reassembly ua raws li ib tug nruj sequence. Txhua kauj ruam ua rau ntawm ib qho ua ntej nws, thiab hla ua ntej tsim qhov muag tsis pom kev uas tsuas yog qhia lawv tus kheej li qhov tsis xws luag lossis cov cuab yeej puas lawm ib zaug puv - nrawm pib.
- Kev soj ntsuam pom ntawm tag nrho cov khoom sib dhos.Ua ntej cov neeg tuag tawm hauv lub rooj ntev zaum, xyuas kom tseeb tias txhua qhov punch yog zaum hauv nws qhov tuav, tag nrho cov fasteners yog torqued rau specification, springs raug ntsia rau hauv lub hnab ris kom raug yam tsis muaj cocking, thiab tsis muaj cov khib nyiab txawv teb chaws nyob hauv cov kab noj hniav tuag. Xyuas tias tag nrho cov dowel pins yog flush thiab tsis muaj cov khoom protrude tshaj lawv qhov chaw.
- Kaw -qhov ntsuas qhov siab.Tuag kaw qhov siab pov thawj tom qab kev saib xyuas paub tseeb tias tuag kaw rau qhov tseeb qhov ntev tom qab sharpening thiab shimming. Muab qhov ntsuas qhov ntsuas los yog ntsuas qhov siab ntsuas thoob plaws qhov nres nres thiab xyuas qhov kev nyeem ntawv sib tw ntawm qhov tuag cov ntaub ntawv kaw qhov siab li ntawm 0.001 nti (0.025 hli). Ib qho kev sib txawv txhais tau hais tias shims raug miscalculated los yog ib feem tsis tau zaum zoo.
- Kev nyab xeeb- khi thiab khi hlua khi.Xyuas kom tseeb tias tag nrho cov tuag clamp slots yog siv tau thiab tsis puas. Xyuas kom tseeb tias cov hlua ruaj ntseg los yog cov ntsia hlau uas tiv thaiv lub siab tuag ntawm kev sib cais thaum thauj nyob rau hauv qhov chaw. Qhov no tiv thaiv ob tus neeg tuag thiab tus kws kho mob teeb tsa thaum lub sij hawm xovxwm thauj khoom.
- Qhuav- kev ntsuas lub voj voog yam tsis muaj cov khoom siv.Thawb cov tuag rau hauv xovxwm thiab voj voog nws maj mam, tsis muaj cov khoom siv sawb, los ntawm ntau qhov kev ua tiav. Saib xyuas kev cuam tshuam ntawm cov punches thiab strippers, mloog rau kev sib cuag qhov twg tsis muaj leej twg yuav tsum muaj, thiab xyuas kom meej tias txhua qhov kev txav mus los tau yooj yim los ntawm lawv cov ntau yam. Cov kauj ruam no catches reassembly yuam kev uas kev soj ntsuam pom ib leeg tsis tuaj yeem ntes tau.
- Luv - khiav sim nrog thawj - ntsuas kab lus.Pub cov khoom siv thiab khiav 10 mus rau 20 qhov chaw ntawm kev txo qis. Rub thawj qhov ua tiav thiab ntsuas tag nrho qhov loj me, qhov siab qhov siab, qhov qhov chaw, thiab tsim cov yam ntxwv tiv thaiv qhov luam tawm. Sib piv cov kev ntsuas no rau qhov paub kawg - qauv zoo los ntawm kev ua haujlwm dhau los. Ib qho kev sib txawv dhau qhov kev zam txim qhia tau hais tias muaj kev saib xyuas lossis rov tsim cov teeb meem uas yuav tsum tau daws ua ntej tso qhov tuag.
- Kos npe - tawm thiab tso tawm rau kev tsim khoom.Thaum thawj cov ntawv xeem dhau qhov kev tshuaj xyuas, tus kws tshaj lij kos npe tawm ntawm cov ntaub ntawv khaws tseg nrog rau hnub siv tau, suav nrog cov kab mob stroke thaum tso tawm, thiab kev lees paub tias tag nrho cov khoom kuaj tau tiav. Qhov no ua rau muaj kev lav phib xaub thiab ib qho kev qhia meej meej ntawm chav cuab yeej thiab hauv pem teb ntau lawm.
Rau kev tuag zuj zus, ob qho kev kuaj ntxiv yog qhov tseem ceeb. Ua ntej, txheeb xyuas qhov kev vam meej ntawm cov khoom noj los ntawm kev pub khoom noj los ntawm txhua qhov chaw nres tsheb thiab lees paub tias qhov chaw tsav tsheb sib haum nrog cov kws tsav dav hlau ntawm txhua qhov chaw nres tsheb yam tsis muaj elongation los yog txoj hauj lwm drift. Txawm tias 0.005 nti ntawm misalignment ntawm thawj pierce chaw nres tsheb sib txuas nyob rau hauv downstream chaw nres tsheb. Thib ob, tshuaj xyuas cov sawb kawg uas tau tsim thaum lub sij hawm sim ua kom muaj kev ruaj ntseg zoo ib yam, sib cais ib feem, thiab ntxuav cov khoom seem ntawm txhua qhov kev txiav tawm. Raws lituag setup kws txawjhais txog, tsis raug pilot- tso lub sij hawm tom qab reassembly yuav ua rau elongation ntawm pilot qhov, bent pilots, thiab tsis zoo ib feem qhov chaw, teeb meem uas tsuas tshwm sim thaum lub sawb tag nrho threaded los ntawm lub cuab tam.
Qhov no stamping tuag cov ntawv txheeb xyuas kev npaj kaw lub voj ntawm txhua lub voj voog tu. Yog tsis muaj nws, cov kws kho mob tsis muaj pov thawj qhov kev ua haujlwm uas lawv tau ua tau rov qab los rau lub xeev muaj peev xwm. Nrog nws, kev tsim khoom tau txais cov cuab yeej siv tau zoo dua li kev cia siab tias cov khoom rov qab ua ke kom raug.
Tsim Kho Kev Kho Mob -Ready Die Program
Validation catches reassembly yuam kev. Tab sis cov lus nug dav dua yog vim li cas qee tus neeg tuag yuav tsum tau muaj kev cuam tshuam hnyav txhua ob peb lub lis piam thaum lwm tus khiav kev ntseeg siab rau lub hlis ntawm cov kev pabcuam. Cov lus teb yuav luag ib txwm taug qab mus li cas tus tuag tau tsim thiab ua hauv thawj qhov chaw.
Kev tuag ntev tsis pib ntawm lub rooj ntev zaum saib xyuas. Nws pib ntawm theem engineering. Tuag ua nrog kev saib xyuas yooj yim, lub ntsiab lus cov khoom uas tuaj yeem raug tshem tawm thiab ntsuas yam tsis muaj kev cuam tshuam tag nrho, txo lub sijhawm thiab kev txawj ntse uas xav tau rau txhua qhov kev pabcuam. Cov cuab yeej siv tau ntev tau xaiv rau cov khoom tshwj xeeb uas raug stamped tiv thaiv ntug hnav ntev dua thiab txuas ntxiv lub sijhawm ntawm kev sib tw. ruaj khov geometry ntau lawm, cov yam ntxwv tsim los tuav lub siab ntev hla ntau pua txhiab tus strokes yam tsis muaj drift, khaws cov khoom hauv spec yam tsis tas yuav hloov kho.
Xav txog dab tsi ua rau tuag yooj yim kom tswj tau nws lub neej tag nrho:
- Punches khaws cia hauv nrawm- hloov cov tuav ntau dua li nias- haum bores tso cai hloov yam tsis rub tag nrho lub rooj sib txoos sab sauv
- Cov khoom siv coj los ua qauv thoob plaws ntau qhov tuag txo cov khoom seem nyuaj thiab ua kom tus ntoo khaub lig- tuag cov khoom sib faib
- Clear chaw nres tsheb cov cim cim thiab cov chaw siv tau muab cov kws tshaj lij kev taw qhia tam sim ntawd thaum lub sij hawm teardown
- Kev tshem tawm kom txaus nyob ib puag ncig cov dej ntws, cov kws tsav dav hlau, thiab cov pins coj los ntsuas kom ntsuas tau yam tsis tau tshem tawm cov khoom nyob ib sab
- Cov cuab yeej steel qib sib phim rau cov khoom siv hardness, sib npaug toughness tiv thaiv hnav tsis kam rau daim ntawv thov tshwj xeeb
Manufacturers nyiamYICENmus kom ze kev cai stamping tuag manufacturing nrog no maintainability mindset ua los ntawm qhov pib. Lawv cov kev paub txog engineering ua rau kev ua haujlwm ruaj khov thiab kev ua haujlwm ruaj khov nrog kev nkag mus rau cov kws tshaj lij uas yuav pab cov neeg tuag thoob plaws hauv nws lub neej. Qhov tshwm sim yog qhov kev pab cuam tuag uas yuav tsum tau muaj kev cuam tshuam tsawg dua ntawm lub cuab yeej lub neej tag nrho, kev kho thaum muaj xwm txheej tsawg dua, kev kho qhov rais uas xav tau ntau dua, thiab lub neej ua haujlwm ntev dua ua ntej qhov kev hloov kho loj yuav tsim nyog.
Lub qhov dej-validated, zoo-tsim tuag rov qab los rau hauv xovxwm tom qab kev kho kom raug tsis yog ib qho khoom kho xwb. Nws yog ib tug paub kom muaj nuj nqis: ntsuas, ntaub ntawv, thiab paub tseeb tias npaj txhij. Qhov kev ntseeg siab ntawd, tsim los ntawm cov txheej txheem txheej txheem ntau dua li qhov kev xav, yog qhov cais cov khw muag khoom uas tswj lawv cov nqi cuab yeej los ntawm cov khw muag khoom uas tswj hwm los ntawm lawv. Koj daim ntawv txheeb xyuas qhov tuag stamping yog cov ntaub ntawv uas ua rau qhov kev qhuab qhia no rov ua dua, ua haujlwm tom qab ua haujlwm, tuag tom qab tuag.
Stamping Die Maintenance Checklist FAQs
1. Yuav ua li cas ntau zaus lub stamping tuag yuav tsum tau muab kev pab?
Stamping tuag qhov kev pabcuam zaus nyob ntawm kev suav stroke ntau dua li lub sijhawm. Ib qho peb-tier txoj hauv kev ua haujlwm tau zoo tshaj plaws: Qib 1 tus neeg teb xov tooj xyuas tshwm sim txhua qhov kev tsim khoom, Theem 2 kev tshuaj xyuas cov kws tshaj lij tshwm sim txhua txhua 10,000 txog 50,000 strokes, thiab Qib 3 tag nrho cov kua muag tau tshwm sim txhua txhua 100,000 txog 500,000 strokes. Khoom hardness, tuag complexity, thiab ntau lawm ceev tag nrho cov hloov lub caij no. Cov ntaub ntawv nyuaj zoo li cov hlau tsis muaj steel tuaj yeem ua rau ib nrab ntawm lub hauv paus, thaum qhov yooj yim blanking tuag hauv cov hlau me me tuaj yeem ncab lawv ntxiv. Taug qab cov ntaub ntawv hnav tiag tiag hla ntau lub voj voog los kho koj lub sijhawm tshwj xeeb.
2. Dab tsi ua rau cov burrs ntau dhau ntawm cov khoom stamped thiab koj yuav kho nws li cas?
Cov burrs ntau dhau ntawm cov khoom stamped feem ntau yog tshwm sim los ntawm cov npoo txiav los yog xuas nrig ntaus - mus rau - tuag tshem tawm uas tau qhib dhau qhov tshwj xeeb. Thaum burr qhov siab tshaj 10% ntawm cov khoom thickness, sharpening yog dhau lawm. Cov kauj ruam kho kom raug suav nrog ntsuas qhov tseeb tshem tawm nrog cov ntsuas ntsuas ntsuas, ua kom pom ob qho tib si xuas nrig ntaus thiab tuag ntu txiav cov npoo ntawm lub tshuab ziab khaub ncaws nrog dej nyab, thiab hloov cov nyees khawm tuag yog tias kev tshem tawm tsis tuaj yeem rov qab los ntawm kev sib tsoo ib leeg. Kev soj ntsuam burr tsis tu ncua thaum lub sijhawm ua haujlwm tau txais qhov kev puas tsuaj no ntxov ua ntej nws tsim cov khoom seem.
3. Thaum twg koj yuav tsum ua kom tiav lub stamping tuag tiv thaiv lub punch?
Lub sharpen piv rau hloov qhov kev txiav txim siab nyob rau ntawm peb yam ntsuas. Ua ntej, taug qab cov khoom siv tshem tawm ntawm lub punch dhau nws lub neej; Thaum tag nrho kev sib tsoo qhov tob mus txog qhov kev txwv engineering uas tau sau tseg rau ntawm tus qauv tuag, kev hloov pauv yog tsim nyog. Thib ob, xyuas qhov seem txiav av ntev, raws li cov punches xav tau qhov tsawg kawg nkaus kev koom tes nrog strippers thiab tuag qhib. Thib peb, saib xyuas cov cim qhia ntawm kev puas tsuaj ntawm subsurface thermal xws li discoloration los yog rov chipping tom qab sharpening. Yog tias tsis muaj qhov txwv tsis pub dhau, kev ua kom pom tseeb nrog lub teeb hla ntawm 0.001 txog 0.002 nti rau ib qho downfeed rov qab los ntawm ntug zoo.
4. Yam khoom seem twg yuav tsum muaj lub khw stamping tuag nyob hauv Tshuag?
Qhov tseem ceeb ntawm cov khoom seem yog qeb los ntawm kev hnav tus nqi sib npaug los ntawm lub sijhawm khoom xa tuaj. Kev cai- profile punches saum cov npe vim lawv hnav sai tshaj plaws thiab feem ntau xav tau lub limtiam los tsim khoom. Tshuag tsawg kawg yog ib daim ntawv teev tag nrho rau siab - ntim tuag. Tuag nyees khawm, springs, thiab pilot pins ua raws li ze. Springs yuav tsum tau khaws cia ua tiav cov txheej txheem ib qho tuag nrog kev hloov pauv thaum lub sijhawm pub dawb poob 10% los ntawm nominal. Pilots hnav 0.01 hli undersize yuav tsum tau hloov tam sim ntawd. Qhia tus pin bushings, stripper inserts, thiab fastener kits ncig tawm cov khoom muag. Qhov tsawg kawg nkaus yuav tsum them rau ib lub voj voog hloov tag nrho ntxiv rau qhov tsis muaj teeb meem raws li koj lub sijhawm ua khoom xa tuaj.
5. Yuav ua li cas tuag tsim kom txo tau lub sij hawm ntev - cov nqi tu?
Dies engineered nrog kev ruaj ntseg hauv siab txo qis kev tu lub neej. Cov qauv tsim tseem ceeb suav nrog ceev- hloov cov tuav tuav uas tso cai hloov pauv yam tsis muaj kev tshem tawm tag nrho, cov qauv coj los ua kom yooj yim rau cov khoom seem, cov cim qhia chaw nres tsheb kom meej rau kev taw qhia cov kws kho mob ceev, thiab kev tshem tawm txaus nyob ib puag ncig cov springs thiab pilots rau hauv - qhov chaw ntsuas. Cov neeg tsim khoom xws li YICHEN (https://www.yichen-group.com/stamping-die/) suav nrog cov ntsiab cai no rau hauv kev cai stamping tuag manufacturing, ua ke cov cuab yeej ruaj khov steels phim rau cov ntaub ntawv tsim khoom nrog cov ntsiab lus siv tau uas ua rau cov kev pabcuam niaj hnub nrawm dua thiab zoo ib yam ntawm cov kws tshaj lij kev txawj ntse.


