


Dab tsi Hlau Stamping Tool thiab Tuag Kho tiag tiag
Hlau stamping cuab yeej thiab kho tuag yog kho kho cov khoom puas, hnav, lossis ua haujlwm tsis zoo rau lawv qhov kev ua haujlwm qub. Nws txawv ntawm qhov me me hauv - kev hloov kho xovxwm, xws li hloov lub tshuab xuas nrig ntaus ntawm qhov chaw nres tsheb, mus rau kev kho lub rooj zaum loj uas yuav tsum tau ua kom tiav tag nrho, vuam, rov ua dua - tshuab, thiab rov ua cov ntu tseem ceeb tuag. Tsis zoo li lub sijhawm tiv thaiv kev saib xyuas, kho tau teb rau qhov ua tsis tiav uas twb tshwm sim los yog ua haujlwmtsim cov khoom tsis raug.
Txhais qhov Scope of Die Repair Work
Xav txog kev kho tuag ntawm qhov ntsuas qhov hnyav. Ntawm qhov kawg, koj muaj kev kho sai: swapping tus tsav tsheb tawg, kov cov ntug txiav nrog lub pob zeb, los yog shimming ib qho khoom tsis zoo. Ntawm qhov kawg, koj tab tom rub tus tuag mus rau lub rooj ntev zaum rau kev sib txuas ntawm cov khoom tawg, EDM ua haujlwm ntawm cov yam ntxwv zoo, lossis ua tiav cov ntaub ntawv ntawm cov chaw nres tsheb uas tau tawm ntawm kev ua siab ntev. Cov xov xwm sib xws yog tias ib yam dab tsi ua tsis tiav lossis degraded dhau qhov kev txwv, thiab kev tsim khoom tsis tuaj yeem txuas ntxiv mus txog thaum nws raug kho.
Kev tiv thaiv kev tiv thaiv tiv thaiv kev tuag nyob rau hauv nws lub xeev ua hauj lwm tam sim no los ntawm kev teem caij ua hauj lwm xws li sharpening, lubrication, thiab soj ntsuam. Kev kho tuag rov ua dua qhov tuag uas twb ua tsis tau lawm lossis degraded dhau qhov kev lees paub ntau lawm. Tsis meej pem ob qho tib si ua rau tsis raug nqi taug qab thiab cov kev pab cuam kho tsis tau nyiaj.
Muaj ntau manufacturerssib piv cov nqi no ob pawg, ua rau nws yuav luag tsis yooj yim to taub qhov twg lawv cov cuab yeej siv nyiaj tiag tiag mus. Sib cais cov nqi kho mob los ntawm cov nqi kho mob tuag yog thawj kauj ruam mus rau kev txo ob qho tib si.
Leej Twg Ua Kev Kho Mob Tuag thiab Nws tshwm sim qhov twg
Kev kho tuag poob rau cov neeg tsim khoom, cov kws kho mob tuag, thiab hauv qee lub khw, cov neeg ua haujlwm paub txog kev kho me me ntawm lub tshuab. Muaj kev koom tes ua haujlwm txav mus rau lub rooj zaum lub rooj zaum, uas cov kws tshaj lij muaj kev nkag mus rau cov khoom sib tsoo, cov khoom siv vuam, thiab cov cuab yeej ntsuas qhov tseeb. Kev tsim kho loj tuaj yeem mus rau cov cuab yeej sab nraud thiab cov khw muag khoom tuag uas muaj peev xwm tshwj xeeb xws li xaim EDM lossis kev kho cua sov.
Vim li cas Kev Kho Kev Txawj Ntse tseem ceeb rau kev ruaj ntseg ntau lawm
Txhua qhov kev tuag uas tsis tau npaj tseg yog nqa cov nqi zais dhau ntawm kev kho nws tus kheej: lub sijhawm tsis ua haujlwm, cov neeg ua haujlwm tsis ua haujlwm, tuav tau zoo, xa khoom sai, thiab cov khoom seem. Ib tus kws kho kev txawj ntse uas tuaj yeem kuaj xyuas qhov ua tsis tau zoo thiab ua tiav kev kho kom ntev, tsis yog ib pab pawg - pab, ncaj qha tiv thaiv kev tsim khoom. Qhov sib txawv ntawm lub khw uas muaj hluav taws kub nyhiab tas li thiab ib qho uas ua haujlwm ruaj khov feem ntau los rau qhov zoo ntawm nws txoj kev kho tuag.
Qhov kev sib tw tiag tiag, txawm li cas los xij, tsis yog kho qhov tawg. Nws nkag siab tias vim li cas nws tawg ua ntej, thiab qhov ntawd pib nrog kev paub nyeem qhov ua tsis tiav.
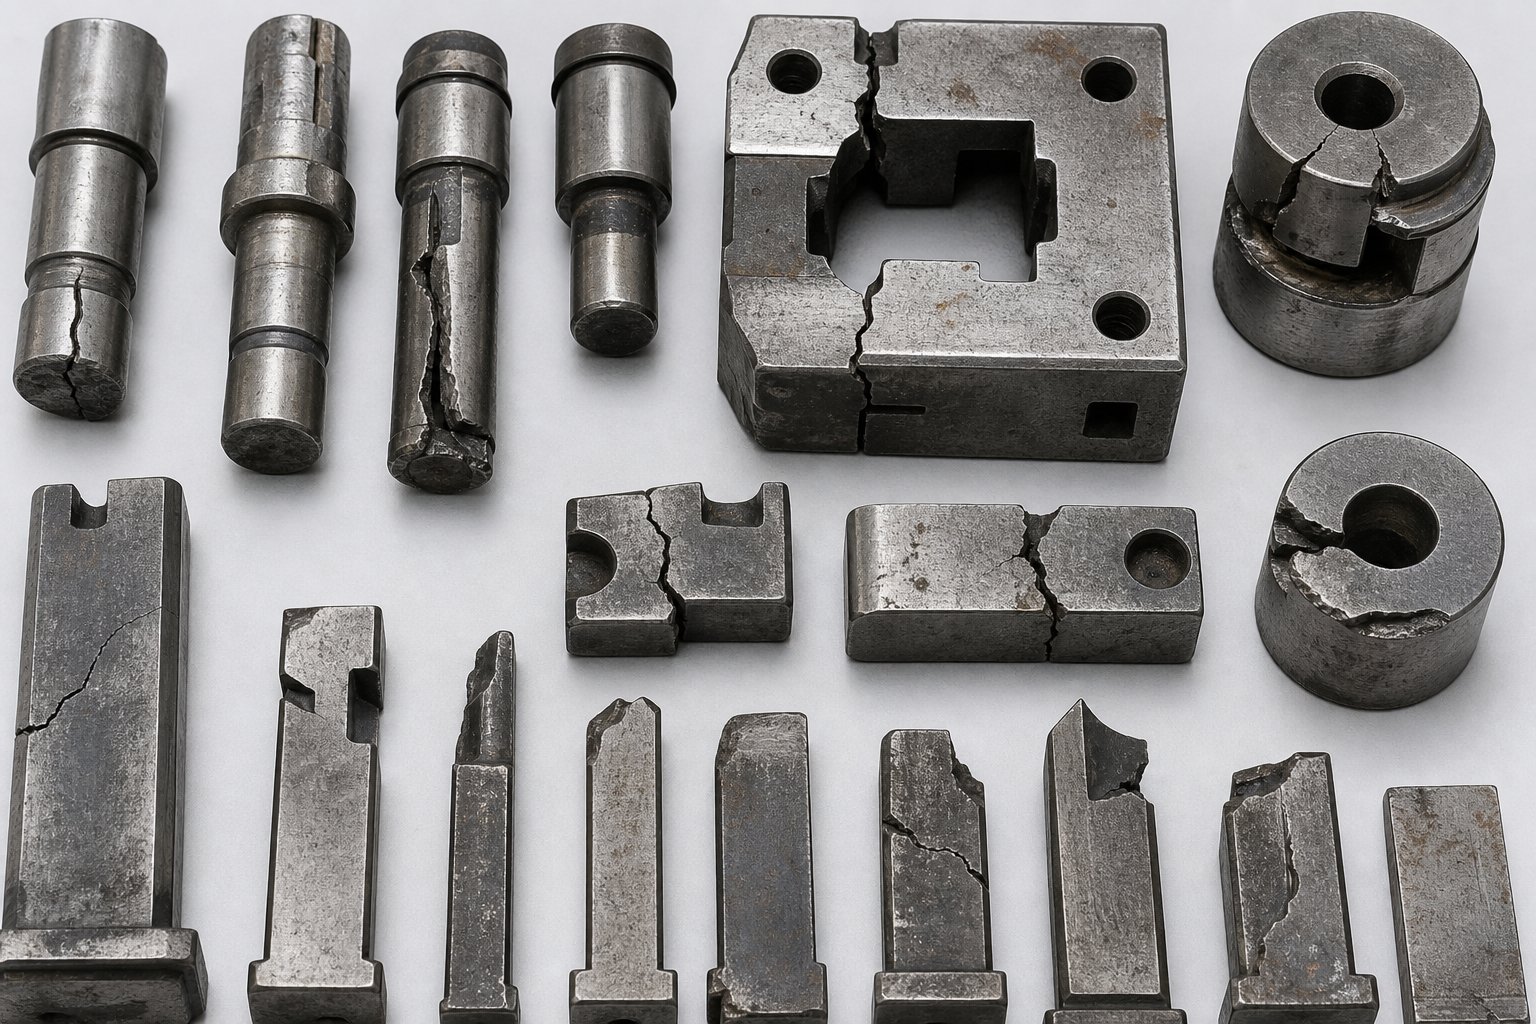
Common Die Failure Modes thiab Root Cause Diagnosis
Ib qho punched los yog qhov chaw nres tsheb galled tsis yog tshwm sim tawm ntawm qhov chaw. Txhua hom kev ua tsis tiav muaj cov txheej txheem tom qab nws, cov txheej txheem pom pom nws tawm tom qab, thiab qhov chaw nyob qhov twg nws tshwm sim hauv qhov tuag geometry. Thaum koj tuaj yeem nyeem cov lus qhia kom raug, koj txav los ntawm kev tua hluav taws rov qab mus rau lub hom phiaj tuag tsis ua haujlwm hauv paus kev tshuaj xyuas, thiab qhov ntawd yog qhov tiag.stamping tuag tupib.
Tsib hom kev ua tsis tiav yog feem ntau ntawm cov cuab yeej puas tsuaj hauv kev ua haujlwm txias stamping: hnav, yas deformation, chipping, cracking, thiab galling. Txhua tus cwj pwm txawv nyob ntawm seb cov khoom siv tuag, cov ntawv hlau ua tiav, thiab cov khoom ua haujlwm cuam tshuam. Cia peb rhuav tshem lawv tus kheej.
Fracture thiab Cracking Failure Patterns
Cracking tshwm sim thaum kev khiav hauj lwm qib siab tshaj qhov tawg toughness ntawm cov khoom siv. Xav txog lub kaum ntse ntse ntawm lub ntswj steel los yog xuas nrig nrog tus ntoo khaub lig sai sai - ntu hloov. Cov geometric stress concentrators ua raws li qhov chaw pib tawg. Thaum tawg nucleates, nws propagates nyob rau hauv cyclic loading kom txog rau thaum cov khoom puas tag, tej zaum kev puas tsuaj.
Feem ntau koj yuav pom kev tawg ntawm cov ces kaum ntse, nyob ib ncig ntawm lub qhov ntsia hlau hauv cov ntu ntu tuag, ntawm qhov sib tshuam ntawm cov ntoo khaub lig tuab thiab nyias - ntu, thiab nrog cov cim sib tsoo sab laug los ntawm kev rov ua dua yav dhau los. Cov kev taw qhia pom muaj xws li pom cov kab tawg (feem ntau yog qhia los ntawm cov xim pleev xim rau lub sijhawm tshuaj ntsuam), cov pob txha huv huv nrog cov yam ntxwv chevron cov cim taw qhia rov qab mus rau hauv keeb kwm, lossis kev puas tsuaj sai sai thaum lub sij hawm xovxwm.
Chiping yog txuam tab sis txawv. Nws tshwm sim thaum kev khiav hauj lwm kev ntxhov siab tshaj qhov qaug zog lub zog ntawm cov cuab yeej steel ntawm ntse txiav npoo. Microcracks tsim nyob rau hauv siab - thaj chaw tiv tauj, nthuav tawm tom qab, thiab thaum kawg tshem tawm cov khoom me me raws ntug. Chiping yog tshwj xeeb tshaj yog muaj nyob rau ntawm piercing punches thiab trim steels khiav siab dua -lub zog ntawv hlau zoo li dual-phase los yog TRIP steels, qhov twg kev sib cuag rog tuaj yeem ua taumus txog plaub zaug siab duadua nrog me ntsis steel.
Hauv kev tuag zuj zus, chipping nyiam mloog zoo rau thawj ob peb qhov chaw nres tsheb vim tias lawv tau ntsib ntau tshaj plaws hits. Hloov tuag pom kev tawg ntau dua ntawm cov chaw nres tsheb curl lossis cov chaw nres tsheb uas cov khoom siv ntau dhau los ntawm kev ua haujlwm- cov khoom siv tawv tawv ua rau cov cuab yeej dhau ntawm nws qhov kev txwv nruj. Compound tuag, nrog rau lawv cov geometry nruj thiab ib txhij txiav txim, yog nquag mus tawg nyob ib ncig ntawm lub tuag khawm npoo qhov twg ntau txoj kev ntxhov siab converge.
Hnav thiab Galling Mechanisms
Hnav yog qhov tsis zoo ntawm cov khoom siv los ntawm cov cuab yeej nto los ntawm kev sib cuag nrog cov ntawv hlau. Ob hom tseem ceeb hauv kev ua haujlwm stamping:
- Abrasive hnav- Cov khoom tawv tawv lossis cov theem nyuaj hauv cov ntawv hlau (oxides, carbides, lossis ua haujlwm- cov txheej txheej tawv tawv) plhws rau hauv cov cuab yeej nto, tshem tawm cov khoom mus ntxiv. Koj yuav pom nws zoo li polishing los yog grooving ntawm kos radii, punch ntsej muag, thiab stripper nto.
- Adhesive hnav- Kev sib txhuam thiab cua sov los ntawm cov ntawv hlau zawv zawg hla cov cuab yeej nto tsim micro-welds nruab nrab ntawm qhov chaw siab (asperities). Txuas ntxiv mus ua kua muag me me ntawm qhov chaw tsis muaj zog. Cov fragments no tuaj yeem rov- tso nyiaj rau ntawm ob qho chaw, tsim cov pob zeb uas tau qhab nia tom qab.
Galling sawv cev rau qhov kawg ntawm cov nplaum hnyav heev. Nws yog lub cev thiab tshuaj adhesion ntawm cov ntawv hlau mus rau qhov chaw tuag uas tsim kom muaj kev vam meej. Thaum galling pib, nws accelerates: lub buildup tsim rougher kev sib cuag, uas generates ntau kev sib txhuam, uas hloov ntau yam khoom. Koj yuav pom tau tias nws yog pob, tsis sib xws ntawm cov chaw nres tsheb, kos radii, lossis nyob qhov twg cov ntawv hlau swb nyob rau hauv siab.
Progressive tuag hnav qauv txawv ntawm chaw nres tsheb muaj nuj nqi. Pierce punches hnav feem ntau ntawm lawv cov npoo thiab flanks. Daim ntawv chaw nres tsheb hnav ntawm radii thiab tiv thaiv ntsej muag. Hauv kev hloov pauv tuag, lub plhaub ntawm qhov chaw thiab nrhiav cov yam ntxwv hnav los ntawm kev rov ua ntu ntu thiab rho tawm. Kos kev ua haujlwm hauv txhua hom kev tuag tau ntsib qhov kev txhoj puab heev ntawm cov hlaws radii thiab punch qhov ntswg qhov chaw sib cuag siab thiab zawv zawg qhov deb siab tshaj.
Misalignment thiab Timing Failures hla tuag hom
Misalignment failures tsis yog los ntawm cov khoom siv tuag nws tus kheej. Lawv los ntawm qhov tsis raug ntawm qhov chaw nruab nrab ntawm qhov nruab nrab thiab qis tuag halves, hnav cov khoom qhia, nias deflection, lossis teeb tsa tsis raug. Qhov tshwm sim yog kev thauj khoom tsis sib xws, tawm - nruab nrab txiav, thiab nrawm hnav ntawm ib sab ntawm qhov chaw nres tsheb.
Nyob rau hauv kev vam meej tuag, misalignment feem ntau tshwm sim raws li qhov tsis sib xws burr qhov siab hla ib tug txiav ntug, los yog pilots uas pib shaving lub sawb. Lub chaw nres tsheb nruj-rau- chaw nres tsheb pitch txhais tau hais tias txawm tias me me pub mis yuam kev ua rau lub sijhawm tsis ua haujlwm uas cov xuas nrig ntaus ntaus cov khoom tsis txaus ntseeg. Kev hloov pauv tuag ntsib cov kev sib tw sib txawv: ib feem ntawm qhov chaw nyob hauv txhua qhov chaw nres tsheb yog nyob ntawm qhov tseeb ntiv tes tso, thiab hnav lossis hloov pauv hloov cov txheej txheem tsim qhov yuam kev uas thauj cov tuag asymmetrically. Compound tuag, qhov twg ntau yam haujlwm tshwm sim ib txhij nyob rau hauv ib qho mob stroke, tshwj xeeb tshaj yog rhiab vim hais tias lub sij hawm sab hauv ntawm punch thiab tuag khawm tsis muaj chaw rau txoj hauj lwm drift.
Yas deformation, lub thib tsib tsis ua hauj lwm hom, tshwm sim thaum kev sib cuag kev nyuaj siab los ntawm cov ntawv hlau tshaj lub compressive yield zog ntawm cov khoom siv. Koj yuav pom nws li hauv zos sinking, nceb, los yog rounding ntawm ntse nta. Nws yog feem ntau ntawm cov punches me me, tsis txaus cov seem tuag, lossis cov cuab yeej siv cov khoom siv qib nyuaj dua li qhov tau teev tseg.
| Hom tsis ua hauj lwm | Tej Yam Ua | Visual Indicators | Qhov cuam tshuam tuag Cheebtsam |
|---|---|---|---|
| Kev tawg | Kev ntxhov siab, kev kho cua sov tsis tsim nyog, kev ua haujlwm dhau, kev hloov pauv sai sai -section | Pom kab nrib pleb, huv qhov chaw tawg, kev puas tsuaj loj | Trim steels, daim ntawv seem, tuag blocks ntawm ntse ces kaum |
| Chiping | Cyclic qaug zog ntawm cov npoo ntse, tsis txaus toughness, siab -lub zog ntawv hlau | Cov me me uas ploj lawm raws cov npoo, ntxhib los yog scalloped ntug profile | Pierce punches, trim steels, blanking tuag |
| Abrasive Hnav | Hard particles nyob rau hauv daim ntawv, siab tiv tauj siab, tsis txaus tuag hardness | Polished los yog grooved nto, maj mam ntug rounding, dimensional drift | Kos radii, punch ntsej muag, stripper daim hlau, daim ntawv noj |
| Galling / Adhesive Hnav | Kev sib txhuam siab, lubrication tsis txaus, tsis zoo deg tiav, galvanized txheej | Cov khoom siv tsis tu ncua, cov qhab nia qhab nia, ntxhib lumpy deposits | Kos cov hlaws dai, xuas nrig ntaus qhov ntswg, daim ntawv radii, qhov khoob khoob khoob khoob |
| Kev tsis ncaj ncees | Hnav cov lus qhia, nias deflection, teeb tsa tsis raug, pub yuam kev | Tsis sib xws burr, tawm -center slug marks, ib -sab coj qauv | Qhia pins, bushings, pilots, tuag khau, hloov ntiv tes |
| Yas Deformation | Tiv tauj kev nyuaj siab tshaj tawm lub zog, nyob rau hauv - hardened tooling, cov khoom upgrade yam tsis tau tuag | Mushroomed npoo, sinking, rounding ntawm yav tas los ntse nta | Me me punches, tuag nyees khawm, daim ntawv ncej radii |
Cov hom kev ua tsis tiav no tsis tshua muaj nyob hauv kev sib cais. Adhesive hnav tuaj yeem pib chipping los ntawm kev tsim qhov tsis sib xws uas microcracks nucleate. Misalignment accelerates ib -sab hnav, uas thaum kawg ua rau chipping los yog tawg. Kev nyeem thawj hom tsis ua haujlwm kom raug, tsis yog tsuas yog kho cov tsos mob pom xwb, yog qhov cais cov kev kho tuag zoo thiab kev saib xyuas los ntawm lub voj voog ntawm kev rov ua dua.
Cov cuab yeej qhia koj tias ua li cas yuam kev. Tab sis cov khoom tawm los ntawm cov xovxwm qhia rau koj ib yam dab tsi tsis ncaj ncees lawm ua ntej, feem ntau ua ntej leej twg qhib qhov tuag. Kev sib txuas cov ntu no - theem teeb pom kev zoo rov qab mus rau cov xwm txheej tuag tshwj xeeb yog qhov kev tshuaj ntsuam xyuas tom ntej tsim nyog tsim kho.
Tracing Part Defects Rov qab mus rau Tuag Cov Txheej Txheem
Koj pab neeg ua haujlwm zoo tshaj tawm qhov teeb meem: burrs ntawm ntug trimmed, ib lub qhov drifting tawm ntawm txoj hauj lwm, los yog khawb cov cim khiav ntawm ib tug kos nto. Ua ntej leej twg rub tus tuag, ib feem nws tus kheej twb qhia koj tias qhov tsis raug hauv qhov cuab yeej. Qhov ua kom yuam kev yog kawm nyeem nws. Kev ua haujlwm zoo stamping tuag teeb meem pib tsis yog ntawm lub rooj ntev zaum, tab sis ntawm lub rooj tshuaj ntsuam xyuas, qhov twg cov qauv tsis xws luag taw qhia ncaj qha rau qhov tuag mob uas ua rau nws.
Ntawm no yog ib lub tswv yim kuaj mob lub hauv paus kev tuag tu tus kws kho mob tuaj yeem ua raws li:
- Saib xyuas qhov tsis xws luag ntawm ib feem: txheeb xyuas nws hom, qhov hnyav, thiab qhov chaw nyob.
- Taug qab qhov tsis xws luag rov qab mus rau lub luag haujlwm chaw nres tsheb siv strip layout lossis ib feem kev taw qhia.
- Tshawb xyuas qhov chaw nres tsheb tshwj xeeb rau qhov xwm txheej tuag: hnav ntug, xoob tivthaiv, kev tsim kho, lossis kev hloov pauv.
Qhov peb - kauj ruam mus kom ze no tshem tawm kev kwv yees. Tsis txhob rub tag nrho cov tuag rau kev soj ntsuam dav dav, koj tuaj txog ntawm lub rooj zaum lub cuab yeej twb paub qhov twg thiab yuav nrhiav dab tsi.
Burrs thiab Edge Defects li Wear Indicators
Burrs yog cov lus ceeb toom ntxov tshaj plaws uas kho cov cuab yeej stamping dhau sijhawm. Thaum lub txiav ntug dulls, puag ncig, lossis chips, nws tsis tuaj yeem tsim cov pob zeb huv si uas ua rau koj muaj kev txiav ntug. Hloov chaw, cov ntaub ntawv kua muag es tsis txhob txiav, tawm hauv cov khoom uas tau tsa rau ntawm ntug.
Dab tsi ua rau burr defect tuag kho zoo yog kev nkag siab tias tsis yog tag nrho cov burrs taw tes rau tib lub hauv paus. Cov yam ntxwv ntawm burr qhia koj raws nraim li cas tshwm sim:
- Uniform burr nyob ib ncig ntawm tag nrho cov ntug txiav- qhia txog kev hnav khaub ncaws dav dav. Lub punch los yog tuag seem yuav tsum sharpening. Qhov no yog qhov tseeb tshaj plaws scenario.
- Burr ntawm ib sab nkaus xwb- teeb liab misalignment ntawm punch thiab tuag. Lub clearance yog tsis sib xws, nrog lub nruj sab ua ib tug huv si ntug thiab lub xoob sab tsim burr. Txheeb xyuas cov pins, bushings, los yog nias kom haum.
- Intermittent lossis localized burr- taw qhia rau chipping lossis localized ntug puas ntawm thaj chaw tshwj xeeb ntawm kev txiav profile. Tshawb xyuas ntug hauv qab magnification rau cov khoom uas ploj lawm.
- Tshaj burr qhov siab tshaj 0.1mm nrog cov kua muag ntxhib- qhia qhovclearance ntawm punch thiab tuag yog loj heev, los yog ntug tau vau heev. Re- sib tsoo ib leeg yuav tsis rov qab kho cov duab geometry yog tias cov khoom poob hnyav heev.
- Burr nrog rollover ntawm lub ntsej muag opposite- qhia slug rub lossis rub cov khoom, feem ntau tshwm sim los ntawm ntug dull ua ke nrog tsis txaus stripper siab los yog slug tuav teeb meem.
Txhua tus ntawm cov burr no kos npe rau daim ntawv qhia txog kev kho qhov sib txawv. Ntsej muag daws thawj zaug. Realignment daws qhov thib ob. Ntug kho lossis hloov chaw nyob qhov thib peb thiab plaub. Kho tag nrho cov burrs raws li ib qho yooj yim sharpening teeb meem yog vim li cas ib co tuag rov qab los ntawm lub toolroom thiab poob dua nyob rau hauv lub sij hawm.
Dimensional Drift thiab Nws Tuag -Side Causes
Thaum ib feem qhov ntev pib nkag los ntawm kev ua siab ntev maj mam dhau ntawm kev tsim khoom, koj tab tom saib kev kuaj mob tuag los ntawm cov ntaub ntawv zoo. Dimensional drift tsis tshua tshwm dheev. Nws accumulates ntau txhiab hits kom txog rau thaum ib feem hla tus ciam teb ciam teb, thiab los ntawm lub sij hawm ntawd tus mob tuag tej zaum yuav degraded ho ntau tshaj qhov uas nws thawj zaug tawm hauv cheeb tsam tau txais.
Feem ntau qhov tsis xws luag thiab qhov lawv qhia txog qhov tuag:
- Qhov chaw hloov chaw- hnav los yog xoob pilots tsis nrhiav lub strip kom raug, los yog pub system inconsistency cia lub strip mus drift ntawm chaw nres tsheb.
- Khoov lub kaum sab xis qhib lub sijhawm- daim ntawv punch lossis tuag ntxig rau ntawm lub vojvoog, txo qis kev sib cuag. Tsis tas li kos rau cov pob taws xoob lossis cov phaj rov qab uas tso cai rau lub chaw nres tsheb kom deflect hauv qab load.
- Tag nrho ib feem profile loj hlob tuaj- blanking lossis trim npoo hnav sab hauv, ua kom cov ntaub ntawv txiav loj dua. Cov kab noj hniav tuag yog eroding thiab xav tau rov ua dua -machining lossis ntxig hloov.
- Flange ntev shortening- kos lub vojvoog hnav nce lub vojvoog zoo, uas rub cov khoom siv ntau dua rau hauv daim ntawv thiab ua kom lub flange ua tiav.
- Qhov loj me tsis sib xws daim - mus rau -piece- xoob Cheebtsam es tsis hnav. Bolts rov qab tawm, ntxig hloov, lossis ntu ntu ntu tuag txav mus rau hauv kev thauj khoom. Cov qauv no xav tau kev saib xyuas tam sim vim tias nws feem ntau ua rau mob sai heev.
Qhov kev pom tseem ceeb ntawm no yog lub sijhawm. Gradual drift txhais tau hais tias hnav, thaum hloov tam sim ntawd txhais tau hais tias ib yam dab tsi tawg, loosened, lossis hloov. Qhov kev sib txawv ntawd txiav txim siab seb koj qhov kev kho puas yog kev tswj xyuas rov qab los yog kev cuam tshuam xwm txheej ceev.
Nto Zoo Teeb Meem Uas Teeb Pom Kev Zoo lossis Buildup
Deg tsis xws luag ntawm cov tsim los yog kos qhov chaw muab lub qhov rais ncaj qha mus rau qhov tshwm sim ntawm qhov tuag-rau- cov khoom sib txuas. Tsis zoo li cov teeb meem loj, cov teeb meem saum npoo feem ntau pom tam sim ntawd thiab zoo li yuav loj zuj zus sai sai thaum lawv pib.
- Linear kos cim nyob rau hauv kev taw qhia kos- galling tau pib ntawm qhov chaw tuag. Cov khoom tau pauv los ntawm daim ntawv mus rau cov cuab yeej thiab tam sim no tau qhab nia txhua qhov txuas ntxiv. Qhov ntev koj khiav, qhov tob qhov khawb ua.
- Random nto cim los yog dents- cov khib nyiab nyob nruab nrab ntawm qhov tuag thiab sawb. Slugs rub rov qab los ntawm, xoob chips los ntawm cov ntug puas, los yog ib puag ncig kev sib kis. Kev ntxuav cov tuag daws nws ib ntus, tab sis qhov yuav tsum tau pom.
- Txiv kab ntxwv tev kev ntxhib los mos ntawm qhov chaw tsim- feem ntau yog qhov teeb meem ntawm cov khoom siv tsis yog qhov mob tuag, tab sis yog tias nws tshwm sim tam sim ntawd ntawm kev ua haujlwm huv si yav dhau los -khiav, tshawb xyuas qhov chaw tuag los ntawm qhov ntxov ntxov - theem galling lossis corrosion.
- Spliting los yog tearing ntawm kos radii- lub vojvoog kos duab tau hnav dhau lawm los yog ntxhib dhau, txwv tsis pub cov khoom ntws. Tsis tas li ntawd, qhov khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob. Txawm li cas los xij, cov khoom siv tsis tuaj yeem ntws mus rau hauv qhov tuag kab noj hniav thiab tawg.
- Wrinkling ntawm flanges los yog qhov chaw tsis txhawb nqa- Tsis txaus lub tog raj kheej siab, feem ntau tshwm sim los ntawm hnav lub siab pads, qaug zog springs, los yog nitrogen lub tog raj kheej siab poob. Cov khoom buckles qhov twg nws yuav tsum tau constrained.
Cov teeb meem saum npoo nrawm nrawm. Lub cim me me hnub no dhau los ua qhov qhab nia sib sib zog nqus tag kis, uas dhau los ua qhov chaw nres tsheb tawg rau lub lim tiam tom ntej thaum qhov kev tsim ua kom muaj kev ntxhov siab txaus hauv cheeb tsam. Kev tshawb nrhiav ntxov thiab kev kho tam sim tam sim ntawm thawj lub cim ntawm qhov degradation tiv thaiv cascading tsis ua haujlwm uas tig 30-feeb polish rau hauv ntau hnub rov tsim dua.
Kev nyeem ib feem tsis xws li no hloov cov ntaub ntawv zoo rau hauv kev saib xyuas kev txawj ntse. Tab sis paub qhov tsis ncaj ncees lawm tsuas yog ib nrab ntawm qhov sib npaug. Lwm ib nrab yog paub yuav ua li cas kho nws kom raug, nrog rau cov txheej txheem txoj cai rau txhua yam tsis ua hauj lwm hom, yog li kev kho yuav kav ntev dua es yuav koj tsuas yog ob peb puas hits ua ntej tib qhov teeb meem rov qab.
Kauj ruam-los ntawm-Txoj Kev Kho Cov Txheej Txheem rau Kev Tuag Tsis Zoo
Kev kuaj mob hom tsis ua haujlwm kom raug tso cai rau koj ib nrab mus rau kev kho kom ntev. Lwm ib nrab yog ua tiav cov txheej txheem kho kom raug nrog cov txheej txheem raug. Ib qho kev kho weld ua carelessly tsim teeb meem nyuaj dua li qhov qub tawg. Kev sib tsoo hla dhau yam tsis nkag siab ntau npaum li cas cov ntaub ntawv tshem tawm tawm koj nrog kev tuag uas yuav tsis kam ua siab ntev. Kev xaiv cov txheej txheem yog nyob ntawm hom tsis ua haujlwm, cov khoom siv tuag, thiab kev kam rau siab uas chaw nres tsheb yuav tsum tuav. Cia peb taug kev los ntawm cov txheej txheem tuag thawj zaug thiab thaum txhua tus siv.
Ib qho tseem ceeb ua ntej dhia dej hauv: kev kho ib ntus ua nyob rau hauv lub ram, zoo li pob zeb ntawm ntug lossis shimming ib ntu hnav yam tsis rub tus tuag, yuav luag txhua zaus tsim ob txoj haujlwm tu. Lawv npog qhov xwm txheej tiag tiag, tso cai rau kev puas tsuaj ntxiv, thiab feem ntau qhia cov teeb meem tshiab xws li kev tshem tawm tsis sib xws lossis kev ntxhov siab. Kev kho lub rooj zaum kom zoo yuav siv sij hawm ntau dua ua ntej tab sis tshem tawm lub voj voog ntawm kev rov kho sai uas noj tag nrho cov sij hawm ntau dua li ua nws ib zaug.
Weld Kho Cov txheej txheem rau cov khoom tawg thiab tawg
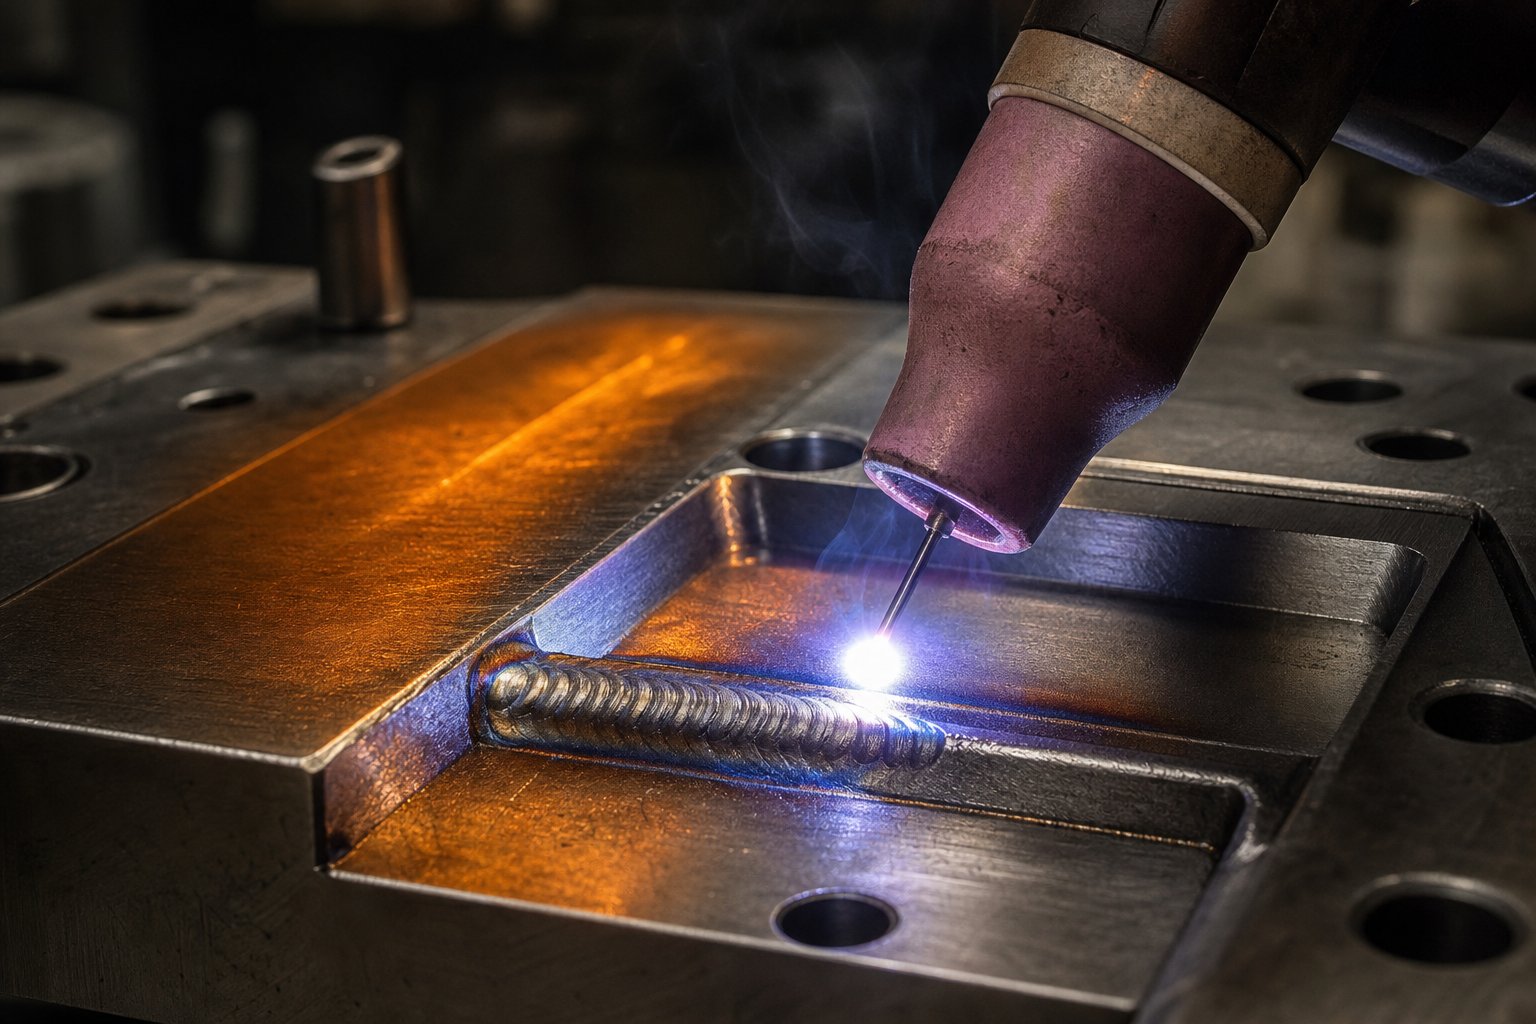
Kev kho vuam siv tau thaum cov khoom siv tuag tau tawg, tawg, lossis cov khoom ploj uas tsis tuaj yeem rov qab los ntawm kev sib tsoo yooj yim. Nws yog ib qho tseem ceeb tshaj plaws tuag reconditioning txoj kev muaj, tab sis kuj yog ib qho feem ntau botched. Ib txoj kev kho kom zoo tuag weld ua raws li cov txheej txheem nruj, thiab hla cov kauj ruam yog qhov uas feem ntau tsis ua tiav.
Thaum twg yog vuam txoj cai hu? Siv nws rau qhov tawg qhov tuag qhov chaw hloov tsis tau tam sim ntawd, chipped txiav npoo nrog cov khoom poob tob dua li kev sib tsoo tuaj yeem hais txog, hnav daim ntawv radii uas xav tau cov khoom tsim ua ntej re-machining, thiab puas qhov chaw nrhiav qhov chaw uas xav tau kev kho kom zoo.
Cov khoom siv uas yuav tsum tau muaj xws li TIG lossis micro-TIG vuam teeb rau kev tso nyiaj kom raug, cov pas nrig ua kom haum haum rau lub hauv paus cuab yeej hlau, lub qhov cub preheat lossis teeb muaj peev xwm tswj tau cua sov, thiab qhov kub thiab txias - qhia cov crayons lossis pyrometers rau kev saib xyuas. Raws li cov ntsiab cai tau teev tseg los ntawmMetalForming Magazine, ua tiav vuam cov cuab yeej steels nyob ntawm tus txheej txheem vuam tsim tau zoo thiab kev xaiv cov electrode uas zoo sib xws rau kev kho cua sov ntawm cov hlau tuag tau kho.
Cov txheej txheem tseem ceeb rau kev kho weld:
- Txheeb xyuas cov cuab yeej steel- koj tuaj yeem xaiv tus pas ntsuas kom raug yam tsis paub txog cov khoom siv hauv paus. D2, A2, S7, thiab M2 txhua tus yuav tsum muaj kev sib txawv.
- Npaj qhov sib koom ua ke- zom tag nrho cov khoom tawg los yog puas lawm kom txog rau thaum koj ncav cuag lub suab nrov hlau. Rau kev hnav cov npoo, zom yam tsawg kawg 3 hli (1/8 nti) hauv qab qhov kawg qhov xav tau kom tso cai rau qhov sib txawv ntawm qhov tob.
- Preheat lub workpiece- qhov no tsis yog - sib tham tau rau cov cuab yeej steel. Preheat kub nyob ntawm hom hlau tab sis feem ntau yog li ntawm 200℃txog 540 degree. Vuam txias cuab yeej steel lav qhov tawg hauv tshav kub- cuam tshuam cheeb tsam.
- Deposit weld hlau nyob rau hauv kev tswj kev hla- rau kev kho tob uas xav tau ntau qhov kev hla, pib hauv qab thiab sau maj mam. Peen lub vuam hlau thaum kub kom txo qis shrinkage, warping, thiab cracking.
- Tshaj tawm - cua sov thiab npau taws- tom qab vuam, tso cai rau cov khoom kom txias maj mam, tom qab ntawd rov ua kom sov rau qhov ntsuas kub kom pom zoo rau cov cuab yeej hlau thiab electrode ua ke.
Feem ntau ua yuam kev uas ua rau rov ua tsis tau zoo: vuam yam tsis muaj preheat, siv cov khoom siv tsis sib haum, tsis tuaj yeem zom tawm tag nrho cov khoom puas ua ntej welding (khib qhov tsis xws luag hauv qab cov ntawv tso nyiaj tshiab), thiab hla ncej- vuam tempering. Ib qho ntawm cov shortcuts lav tias qhov kev kho yuav tawg dua, feem ntau sai dua qhov qub tsis ua haujlwm.
Sib tsoo thiab Re-Machining Hnav Nto
Stamping tuag sib tsoo thiab sharpening yog feem ntau kho kev ua si nyob rau hauv tej cuab yeej cuab tam. Nws hais txog lub ntuj hnav uas sib sau ua ke ntawm cov npoo, daim ntawv, thiab cov ntsej muag tiv tauj dhau kev tsim khoom. Cov lus nug tseem ceeb txhua tus kws tshaj lij ntsej muag yog qhov yooj yim: koj tshem cov khoom siv ntau npaum li cas?
Lo lus teb: khaws cov khoom tshem tawm kom txog thaum txhua qhov hnav- thaj chaw cuam tshuam ploj mus. Qhov ntawd suab pom tseeb, tab sis hauv qab - sib tsoo yog ib qho yuam kev tshaj plaws. Yog tias koj tawm txawm tias nyias nyias ntawm cov khoom hnav ntawm qhov txiav, qhov tuag yuav dull dua yuav luag tam sim ntawd vim tias qhov sib npaug ntawm ntug profile tsis tau rov qab los rau qhov kev sib tshuam ntse.
Nov yog cov txheej txheem ua ntu zus rau kev kho qhov xwm txheej feem ntau, txiav ntug kev kho dua tshiab los ntawm kev sib tsoo nto:
- Tshem tawm cov khoom siv los ntawm kev sib dhos tuag thiab ntxuav nws kom huv si. Tshem tawm cov burrs, galling deposits, los yog cov khib nyiab uas yuav cuam tshuam nrog kev sib tsoo.
- Tshawb xyuas qhov txiav ntug hauv qhov kev nthuav dav kom ntsuas qhov tob ntawm hnav thiab txheeb xyuas cov chipping uas txuas mus tob dua li kev hnav ib txwm.
- Mount cov tivthaiv rau ntawm qhov chaw grinder nrog kev kho kom zoo los xyuas kom meej tias cov av saum npoo yuav sib npaug mus rau qhov qub datum.
- Siv lub teeb hla dhau (0.01-0.025mm ib kis) siv lub log sib tsoo tsim nyog rau cov cuab yeej steel hardness. Flood coolant yog qhov tseem ceeb los tiv thaiv kev puas tsuaj rau thermal puas rau qhov tawv tawv.
- Txuas ntxiv mus kom txog thaum kev soj ntsuam pom pom tseeb tias tag nrho cov cim hnav thiab cov npoo npoo tau raug tshem tawm, nthuav tawm tshiab, ntse txiav geometry thoob plaws tag nrho cov profile.
- Deburr cov khoom, xyuas qhov loj me me nrog micrometers lossis ntsuas ntsuas, thiab txheeb xyuas qhov tiaj tus nrog lub phaj saum npoo thiab qhov taw qhia.
- Yog tias cov khoom siv tau hauv av hauv qab nws qhov siab yam tsawg kawg nkaus (lub ntsiab lus uas shims tsis tuaj yeem them rov qab rau cov khoom tshem tawm), chij nws rau kev hloov es tsis xa rov qab mus rau qhov kev pabcuam undersized.
Nco ntsoov tias amatrix hnav qeeb dua lub punch, yog li tus nqi ntawm cov khoom tshem tawm los ntawm cov khoom sib txuas yuav tsis sib npaug. Sib tov txhua qhov tsuas yog ntau npaum li nws xav tau. Kev tshem tawm cov khoom siv ntau dhau ua rau cov khoom siv lub neej tsis tsim nyog.
Rau cov punches nrog ejector pins, tshem tawm cov pins thiab zom cov khoom sib cais, los yog ntxig tus yuam sij los ntawm sab vent qhov kom tuav tus pin ntawm qhov txuas ntxiv thaum sib tsoo. Txawm li cas los xij, tus pin ejector yuav tsum ncua qhov kev ncua deb ntawm lub ntsej muag lub ntsej muag tom qab ua kom tiav, lossis koj yuav muaj slug- rub teeb meem tam sim ntawd.
Ib qho kev phom sij uas rhuav tshem lwm yam kev sib tsoo zoo: kev ua kom sov ntau dhau. Yog tias koj pom cov xim tsis muaj xim (xiav lossis straw-xim xim) ntawm qhov chaw hauv av, koj tau rub lub siab tawm ntawm cov hlau tawv. Qhov chaw softened yuav hnav ntawm tus nqi nrawm. Siv cov dej txias kom txaus, sib zog hla, thiab hnav lub log kom zoo los tiv thaiv thermal puas.
EDM thiab Cov Txheej Txheem Tshwj Xeeb rau Precision Restoration
Thaum cov pa machining tsis tuaj yeem ncav cuag qhov chaw puas, lossis thaum lub geometry yog qhov nyuaj rau kev sib tsoo, EDM tuag kho cov tswv yim ua qhov tseem ceeb. Hluav taws xob Discharge Machining tshem tawm cov khoom los ntawm kev tswj cov hluav taws xob yaig, ua haujlwm tsis hais lub workpiece hardness. Qhov no ua rau nws zoo tagnrho rau tag nrho hardened tuag Cheebtsam uas tsis tau conventionally machined yam tsis annealing ua ntej.
Ob txoj kev EDM siv rau kev kho tuag:
- Sinker EDM- siv cov khoom siv electrode (feem ntau yog graphite lossis tooj liab) los ua kom cov kab noj hniav lossis qhov profile rau hauv qhov chaw ua haujlwm. Hauv daim ntawv thov kho,sinker EDM tuaj yeem kho cov kab noj hniav nyuaj, tshem tawm cov kais dej tawg lossis kev xyaum daig hauv cov khoom tuag yam tsis muaj kev puas tsuaj ntxiv, thiab rov tsim kho cov ntaub ntawv sib txawv uas sib tsoo tsis tuaj yeem nkag mus.
- Hlau EDM- siv lub nyias hlau electrode los txiav cov profiles los ntawm tag nrho cov thickness ntawm workpiece. Qhov zoo tshaj plaws rau kev txiav cov ntawv ntxig tshiab, kho cov kab txiav tawm, lossis rov ua dua - txiav punch geometry uas tau hnav dhau qhov kev sib tsoo.
EDM ua tau zoo nyob rau hauv cov xwm txheej uas koj xav tau kev zam nruj (hauv 0.005mm) ntawm cov tawv tawv, cov duab puab sab hauv uas tsis muaj lub log sib tsoo tuaj yeem ncav cuag, lossis cov ntu nyias nyias uas cov tshuab txiav quab yuam yuav ua rau deformation. Kev lag luam - tawm yog ceev. EDM yog qhov pib qeeb dua li kev sib tsoo, yog li nws tau tshwj tseg rau kev ua haujlwm zoo dua qub dua li niaj zaus sharpening.
Tshaj li vuam, sib tsoo, thiab EDM, ob lub tswv yim ntxiv tawm ntawm cov cuab yeej kho tuag:
- Re- txheej- siv cov kev kho deg zoo li titanium nitride (TiN) lossis titanium carbonitride (TiCN) tom qab sib tsoo rov qab hnav tsis kam thiab txo qis qis. Re-txheej txheej txuas ntxiv lub sijhawm nruab nrab ntawm kev ua kom zoo nkauj tab sis xav kom lub ntsej muag tau npaj kom zoo thiab tsis muaj kev sib tsoo.
- Re-machining- rau cov chaw nres tsheb uas tau hnav dhau kev sib tsoo rov qab, CNC milling lossis jig sib tsoo tuaj yeem rov qab tau qhov qub profile. Qhov no yuav tsum tau cov seem tuag yuav tsum tau annealed ua ntej, re-machined, ces re-hardened thiab tempered rov qab mus rau qhov kev pab cuam hardness. Nws yog qhov tseem ceeb rov tsim kho cov khoom siv, thiab qhov kev txiav txim siab rov ua dua - tshuab piv rau kev hloov pauv los rau lub sijhawm thiab tus nqi.
Cov txheej txheem xaiv tsis yog arbitrary. Ua raws li txoj kev kho kom haum rau hom tsis ua haujlwm: sib tsoo rau saum npoo hnav thiab du npoo, vuam rau cov khoom poob thiab tawg, EDM rau cov yam ntxwv zoo thiab cov duab tsis zoo, re- txheej rau kev tiv thaiv galling, thiab re-machining rau profile kho dua li kev sib tsoo. Xaiv txoj kev tsis ncaj ncees lawm, lossis siv txoj hauv kev zoo nrog cov txheej txheem tsis zoo, hloov ib qho kev kho ib zaug rau hauv qhov rov ua tsis tiav.
Kev ua haujlwm kho tshuab kom raug yog qhov tseem ceeb, tab sis nws tsuas yog ib feem ntawm kev tsim cov txiaj ntsig ruaj khov. Yuav ua li cas rau metallurgy ntawm cov cuab yeej hlau thaum lub sij hawm thiab tom qab kho, tshwj xeeb tshaj yog cov thermal cycles qhia los ntawm vuam thiab sib tsoo, txiav txim seb koj kho yuav kav ntev li 500,000 hits los yog tsis dua nyob rau hauv 5,000.
Kev kho cua sov thiab kev xav txog cov khoom thaum lub sij hawm kho
Ib qho weld deposit uas zoo li huv si ntawm qhov chaw tseem tuaj yeem tawg tsis pub dhau ob peb txhiab nias. Ib qho chaw hauv av uas ntsuas tiaj tus thiab ntse tseem tuaj yeem hnav ua ntej yog tias nws qhov nyuaj ntawm lub subsurface raug cuam tshuam thaum kho. Lub tshuab ua haujlwm ntawm kev kho cov khoom siv tuag yog pom thiab ntsuas tau. Kev ua haujlwm ntawm metallurgical, cov cuab yeej thiab kev kho tuag uas tshwm sim ntawm cov thermal theem, yog pom tsis tau txog thaum nws ua tsis tiav. Thiab nws ua tsis tau ntau zaus, vim tias qhov no yog cov kauj ruam uas feem ntau hla hauv qab kev tsim khoom.
Hla kev kho cua sov yog ib qho ua rau feem ntau ntawm weld kho tsis ua hauj lwm hauv cov khoom tuag. Kev kho cov hlau tsis zoo uas zoo nkaus li zoo ntawm lub rooj zaum yuav ua tsis tau sai dua li qhov kev puas tsuaj qub uas nws tau npaj los kho.
Kev nkag siab tias vim li cas kev tswj hwm thermal tseem ceeb, thiab yuav ua li cas thaum koj tsis quav ntsej nws, yog qhov sib txawv ntawm kev kho uas kav lub neej ntawm qhov kev pab cuam thiab ib qho uas yuav koj ib lub lim tiam ua ntej koj rub tus tuag dua.
Ua ntej-Tshav Kub thiab Tshaj Tawm- Weld Thermal Protocols
Thaum koj ntaus ib qho arc ntawm cov cuab yeej hardened steel yam tsis muaj preheating, koj tsim ib qho thermal gradient. Lub pas dej weld yog molten thaum lub hauv paus hlau tseem nyob ze ntawm qhov kub thiab txias. Raws li cov weld txias, nws cog lus tiv thaiv nruj, cov khoom txias uas tiv thaiv kev txav. Qhov tshwm sim yog xauv- nyob rau hauv qhov kev ntxhov siab nyob hauv qhov chaw nqaim hu ua tshav kub- thaj chaw cuam tshuam (HAZ). Nyob rau hauv cov cuab yeej steels hardened rau 58-62 HRC, cheeb tsam no ua nkig martensite, ib tug microstructure uas tsis tshua muaj zog tab sis yuav luag xoom kam rau ua rau tensile kev nyuaj siab los yog cuam tshuam. Cracks pib muaj, feem ntau nyob rau hauv cov sij hawm ntawm cov neeg tuag rov qab mus rau qhov kev pab cuam.
Ua ntej- cua sov daws qhov no los ntawm kev txo cov thermal gradient ntawm thaj chaw weld thiab cov khoom nyob ib puag ncig. Raws liGateway Metals sau ntawv, preheating minimizes thermal shock thiab txo qhov txaus ntshai ntawm ntau dhau distortion, warping, los yog tawg. Rau kev kho tuag, cov tswv yim raws tu qauv zoo li no:
- D2 cuab yeej steel- preheat rau 400-540℃(750-1000℃F). D2 yog qhov cuam tshuam rau kev tawg vim nws cov ntsiab lus carbon thiab chromium siab.
- A2 cuab yeej steel- preheat rau 200-260℃(400-500℃F). Tsawg dua li D2 tab sis tseem yuav tsum tau tswj cov cua sov.
- S7 cuab yeej steel- preheat rau 150-200℃(300-400℃F). S7's shock-resistant muaj pes tsawg leeg yog ntau zam txim, tab sis txias welding tseem qhia txog kev pheej hmoo.
- H13 cov cuab yeej steel- preheat rau 370-540℃(700-1000℃F). Kub ua hauj lwm steels xav tau high preheat kub vim lawv cov ntsiab lus alloy.
Tom qab-weld kev kho cua sov yog qhov tseem ceeb sib npaug. Tom qab vuam, cov khoom yuav tsum tsis txhob cia txias rau hauv chav tsev kub tsis tswj. Hloov chaw, tuav nws ntawm qhov kub thiab txias los yog tso ncaj qha rau hauv lub qhov cub kom tempering. Lub hom phiaj yog los hloov txhua yam nkig martensite hauv HAZ rau hauv tempered martensite, uas khaws cov tawv tawv thaum rov qab qee qhov tawv. Rau feem ntau cov huab cua- cov cuab yeej hardening steels xws li A2 thiab D2, ob chav temper tom qab vuam yog tus qauv xyaum. Lub tempering kub yuav tsum tau raws li qhov tseem ceeb ntawm kev kho cua sov rau qib steel, feem ntau 200-540℃nyob ntawm qhov xav tau qhov kawg hardness.
Kev hla cov kauj ruam no zoo li cas hauv kev xyaum? Lub weld nws tus kheej yuav tshwm sim suab. Tab sis nyob rau hauv thawj ob peb txhiab hits, hairline kab nrib pleb tshwm nyob rau hauv lub HAZ nyob ib sab ntawm lub weld. Cov propagates nyob rau hauv cyclic loading thiab nws thiaj li kho fractures, feem ntau noj ntxiv puag nrog nws. Koj xaus nrog kev puas tsuaj ntau dua li koj tau pib nrog, ntxiv rau lub sijhawm thiab cov khoom siv los ntawm kev kho tsis tau.
Kev ntxhov siab tom qab kho loj
Thaum tshav kub kub kev kho mob tom qab tuag welding nyob rau tam sim ntawd thermal puas los ntawm weld voj voog. Kev ntxhov siab kho cov khoom siv tuag tau hais txog qhov kev txhawj xeeb dav dua: cov kev ntxhov siab ntau ntxiv los ntawm kev siv tshuab, sib tsoo, EDM, thiab vuam uas tsim los ntawm kev kho ib ntus.
Xav txog qhov seem tuag uas tau welded, tom qab ntawd hauv av, tom qab ntawd tau xaim EDM ua haujlwm ua tiav ntawm qhov profile. Txhua qhov kev ua haujlwm no tau qhia txog nws tus kheej txoj kev ntxhov siab. Kev sib tsoo ua rau qhov chaw compression (feem ntau tau txais txiaj ntsig) tab sis kuj tseem muaj kev ntxhov siab hauv zos yog tias muaj cua sov tshwm sim. EDM tsim cov txheej txheem rov ua dua tshiab nrog lub zog tensile siab ntawm qhov chaw, qhov kev lag luam hu ua "dawb txheej cheeb tsam." Vuam qhia txog kev ntxhov siab uas nyob rau hauv lub HAZ. Yog tias tsis muaj kev ntxhov siab, cov kev ntxhov siab sib tw no tuaj yeem ua rau muaj kev cuam tshuam tsis txaus ntseeg thaum cov khoom siv rov qab los rau hauv kev pabcuam, lossis phem dua, tsim kev ntxhov siab qhov chaw tawg pib.
Cov txheej txheem kev ntxhov siab rau kev kho cov khoom tuag ua raws cov cai ncaj nraim. Thaum tshav kub kub-kho cov hlau yog kev ntxhov siab ntawm kwv yees li 25℃F (15 degree) hauv qab qhov ntsuas kub kawg. Qhov no ua kom koj daws kev ntxhov siab yam tsis hloov qhov nyuaj uas twb tau teeb tsa los ntawm kev kho cua sov qub. Soak lub sij hawm zoo ib yam li tempering: ib teev ib nti ntawm tuab nrog ob - teev yam tsawg kawg nkaus. Cov cua txias yuav tsum qeeb thiab tsis sib xws kom tsis txhob rov ua dua cov thermal gradients.
Rau EDM'd nto tshwj xeeb, kev ntxhov siab yog qhov tseem ceeb tshwj xeeb. Cov txheej txheem rov ua dua los ntawm EDM muaj cov microcracks thiab qhov nro heev. Lub voj voog kev ntxhov siab yuav pab so thaj chaw no thiab txo qhov kev pheej hmoo ntawm cov microcracks propagating nyob rau hauv kev pab cuam loads. Qee lub khw niaj hnub muaj kev ntxhov siab los daws txhua yam khoom uas tau ua haujlwm EDM, tsis hais seb puas muaj lwm yam kev kho.
Thaum twg koj yuav tsum txo qis kev ntxhov siab thaum twg koj tuaj yeem hla nws? Kev kho me me xws li kev sib tsoo ntawm cov ntug txiav los yog cov vuam me me ntawm qhov tsis yog - qhov chaw tseem ceeb yuav tsis ua rau lub tshuab ua kom sov. Kev kho loj uas cuam tshuam nrog kev sib sib zog nqus welds, tshem tawm cov khoom tseem ceeb, kev kho ntau yam ntawm tib lub ntsiab lus, lossis ib qho kev kho ntawm intricate los yog nyias -section geometry yuav tsum muaj xws li kev ntxhov siab. Tus nqi ntawm lub voj voog ntawm lub cub tawg yog qhov tsis tseem ceeb piv rau tus nqi ntawm qhov rov ua tsis tiav thiab qhov cuam tshuam rau lub sijhawm poob.
Hardness Verification thiab Material Integrity Checks
Koj tau welded, cua sov- kho, thiab av cov khoom rov qab mus rau qhov loj me. Koj ua li cas kom paub tseeb tias qhov kho tau ua haujlwm ntawm qib metallurgical? Cov cuab yeej steel hardness pov thawj muab cov lus teb rau koj. Yog tias qhov chaw kho tsis zoo li qub hardness specification, kev kho yuav hnav sai heev (mos dhau) los yog nti thiab tawg ua ntej (nyuaj heev thiab nkig).
Muaj ob txoj hauv kev kuaj xyuas qhov tseeb kho tuag:
- Rockwell hardness testing (HRC nplai)- tus qauv rau tej hardness xyuas ntawm cov cuab yeej steel Cheebtsam. Nws yog nrawm, ncaj qha- nyeem ntawv, thiab ua tau zoo rau kev lees paub tias qhov kho qhov seem nyob hauv qhov xav tau (feem ntau 58-62 HRC rau kev ua haujlwm txias tuag steels).Rockwell ua haujlwm zoo tshaj plawsthaum koj muaj lub tiaj tus, ruaj khov qhov chaw kuaj thiab cov khoom tuab txaus los txhawb qhov indentation yam tsis muaj kev cuam tshuam rau substrate.
- Micro-Vickers hardness testing- qhov tseem ceeb thaum koj xav tau daim ntawv qhia hardness hla ib cheeb tsam weld, HAZ, thiab lub hauv paus hlau. Micro-Vickers siv lub pob zeb diamond me me indenter nyob rau hauv qis load, tso cai rau koj tso ntau yam indents nyob rau hauv ib txoj kab hla kev kho ciam teb. Qhov no qhia tau hais tias HAZ tau raug tempered kom zoo, seb qhov kev sib txuas ntawm cov khoom siv zoo li cas, thiab txawm tias muaj qhov muag muag los yog qhov nyuaj heev uas yuav tsim kom muaj qhov tsis muaj zog nyob rau hauv kev pabcuam thauj khoom.
Kev kho vuam zoo ntawm D2 cov cuab yeej hlau yuav tsum qhia qhov vuam tso nyiaj ntawm 58-62 HRC, HAZ nyob rau hauv 2-3 cov ntsiab lus ntawm cov khoom siv hauv paus, thiab tsis muaj qhov chaw mos hauv qab 55 HRC uas yuav qhia tias tsis tiav hardening lossis over-tempering. Yog tias micro-Vickers nthuav tawm qhov nqaim nqaim siab tshaj 65 HRC hauv HAZ, thaj chaw ntawd tsis tau muaj kev kub ntxhov txaus thiab yuav ua rau tawg hauv lub voj voog.
Material compatibility thaum vuam ntxiv lwm txheej. Thaum koj tso cov khoom muab tub lim rau hauv cov cuab yeej hlau, koj tab tom tsim ib daim ntawv cog lus metallurgical ntawm ob qhov sib txawv sib txawv. Cov muab tub lim yuav tsum tau sib xws nrog cov khoom siv hauv paus cov ntsiab lus carbon thiab alloy, thiab nws yuav tsum teb kom tsim nyog rau kev tshaj tawm -weld heat treatment cycle. Siv cov pas nrig uas tsim los rau cov hlau me me ntawm D2 tuag seem tsim cov hlau sib txawv nrog qhov tsis muaj zog, tsis zoo hnav tsis kam, thiab muaj kev pheej hmoo tawg siab ntawm txoj kab fusion. Muab cov muab tub lim rau lub hauv paus hlau, thiab xyuas qhov tshwm sim nrog kev sim hardness ua ntej tso cov khoom rov qab mus rau ntau lawm.
Kev tswj cua sov thaum kho tsis yog ua haujlwm zoo. Nws tsis ua kom pom cov txiaj ntsig zoo li cov hlaws huv huv los yog qhov chaw hauv av tshiab ua. Tab sis nws yog lub hauv paus tsis pom uas txiav txim siab seb koj txoj haujlwm pom puas muaj sia nyob. Lub khw uas tswj hwm ua ntej- cua sov, tom qab-weld tempering, txo kev ntxhov siab, thiab kev txheeb xyuas qhov tawv tawv ua rau kev kho qhov kawg. Ib lub khw uas hla cov kauj ruam no tsim kho qhov zoo ntawm lub rooj ntev zaum thiab ua tsis tau raws li xovxwm.
Paub tias yuav ua li cas kho qhov ruaj khov yog ib qho. Paub seb puas yuav kho txhua yam, lossis seb cov khoom puas tau mus txog qhov kev hloov pauv ua rau muaj kev lag luam ntau dua, yog qhov kev txiav txim siab sib txawv kiag li, ib qho uas feem ntau lub khw ua rau lub plab instinct es tsis yog kev tshuaj xyuas.
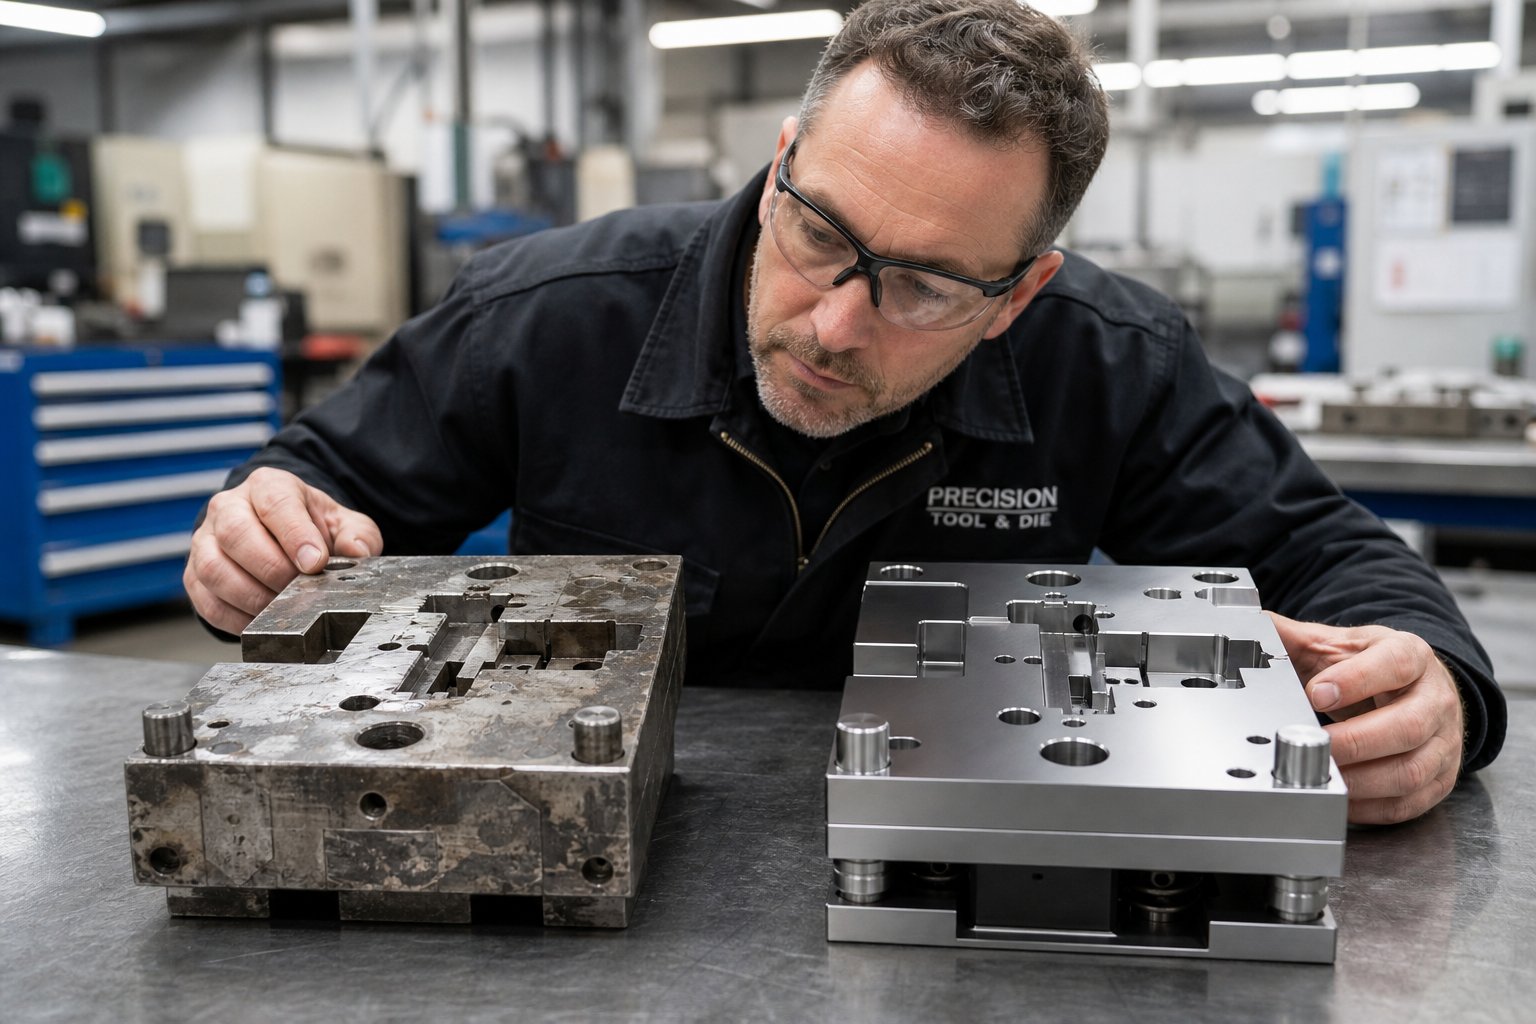
Kho vs. Hloov Kev Txiav Txim Siab
Ib daim ntawv tawg tau tso rau ntawm lub rooj ntev zaum. Koj tau welded nws ob zaug ua ntej. Thaum tshav kub kub- thaj tsam cuam tshuam yog nkag los ze rau qhov chaw nyob ib sab, thiab qhov kev kho zaum kawg tau tuav tsuas yog 40,000 hits es tsis txhob xav txog 200,000. Koj puas kho nws dua, lossis txiav ib qho tshiab ntxig? Cov khw feem ntau teb cov lus nug no raws li tus neeg twg qw nrov tshaj plaws: ntau lawm xav kom nws rov qab tam sim no, yog li koj txuas nws. Kev tswj cov cuab yeej xav kom txuag nyiaj txiag, yog li koj txuas nws. Tsis muaj leej twg nug seb puas vuam nws zaum thib peb ua rau kev txiav txim siab nyiaj txiag.
Hloov lub plab instinct nrog cov txheej txheem kho qhov kev txiav txim siab matrix tshem tawm kev xav ntawm qhov kev txiav txim siab ncaj qha cuam tshuam rau tus nqi, lub sijhawm ua haujlwm, thiab qhov zoo. Cov txheej txheem hauv qab no muab cov cuab yeej tswj xyuas cov txheej txheem rov ua dua rau kev ntsuam xyuas kev kho tuag vs cov nqi hloov pauv ntawm qib tivthaiv.
Nqi thiab Lead Time Factors hauv Kev Txiav Txim Kho
Ob tus lej tsav qhov kev txiav txim siab ntau dua li lwm yam: tus nqi kho tus txheeb ze rau kev hloov, thiab lub sijhawm txhua qhov kev xaiv yuav siv. Kev kho uas raug nqi 60% ntawm cov khoom tshiab thiab tsuas yog rov ua dua 50% ntawm lub neej kev pab cuam yog kev nqis peev tsis zoo. Kev hloov pauv uas raug nqi tsawg dua tab sis yuav siv yim lub lis piam los txog yuav tsis tuaj yeem siv tau thaum koj tab tom ua haujlwm tag kis.
Nov yog yuav ua li cas txhawm rau txhawm rau sib piv ncaj ncees:
- Kho tus nqi- suav nrog kev ua haujlwm, cov khoom siv, kev kho cua sov, kev ua haujlwm sab nraud (EDM, txheej), thiab lub sijhawm poob thaum tuag nyob ntawm lub rooj ntev zaum.
- Hloov tus nqi- suav nrog cov khoom siv raw, machining, kho cua sov, haum, thiab lub sijhawm sim kom tsim nyog rau cov khoom siv tshiab hauv qhov tuag.
- Cia siab rau lub neej tom qab kho- txhua qhov kev kho txuas ntxiv feem ntau ua rau txo qis rov qab. Kev kho thawj weld yuav rov qab 80-90% ntawm lub neej qub. Kev kho thib peb ntawm tib cheeb tsam tsis tshua muaj ntau tshaj 30-50%.
- Tseem tshuav qhov kev pab cuam ntim- yog tias qhov kev zov me nyuam muaj 100,000 daim tshuav, kev kho uas kav ntev txog 100,000 hits yog qhov txaus txaus. Yog tias qhov kev zov me nyuam ua haujlwm rau tsib xyoos ntxiv ntawm 500,000 ib xyoos ib zaug, qhov luv luv - kho lub neej tsuas yog ncua qhov kev hloov pauv tsis tau.
Ib qho kev ua tiav ntau qhov kev paub txog cov cuab yeej siv: thaum kho tus nqi ntau dua 50% ntawm cov nqi hloov pauv thiab xav tau tom qab- kho lub neej tsawg dua 60% ntawm cov khoom tshiab lub neej, kev hloov pauv yog qhov kev nqis peev zoo dua. Hauv qab qhov pib, kho feem ntau yeej ntawm ob qho tib si tus nqi thiab lub sijhawm hloov pauv.
Thaum Kev puas tsuaj ntau dhau los kho Viability
Kev kho tus kheej tuaj yeem ua suab zoo kawg nkaus. Qhov teeb meem yog cumulative. Txhua qhov weld ntxiv cov kev ntxhov siab seem. Txhua qhov sib tsoo tshem tawm cov khoom siv thiab txo cov khoom seem ntawm shim ntau yam. Txhua lub voj voog thermal hloov pauv cov metallurgy ntawm cov khoom siv puag ncig. Qee lub sij hawm, koj tsis kho cov khoom qub ntxiv lawm. Koj tab tom tuav lub patchwork uas dais me ntsis zoo ib yam li tus qauv tsim qauv.
Saib rau cov teeb liab uas qhia rau koj thaum twg los hloov cov khoom seem stamping es tsis kho lawv dua:
- Cov tivthaiv tau welded nyob rau hauv tib cheeb tsam ntau tshaj ob zaug, thiab txhua qhov kev kho yuav siv sij hawm luv luv dua li yav dhau los.
- Kev sib tsoo sib tsoo tau txo cov khoom hauv qab qhov siab tsawg kawg nkaus, thiab cov pob zeb shim tau nce mus txog lawv qhov kev txwv.
- Kev ntsuas hardness qhia cov cheeb tsam tsis sib xws thoob plaws qhov chaw ua haujlwm los ntawm ntau qhov sib tshooj ntawm cov cua sov- thaj chaw cuam tshuam.
- Cov tivthaiv yuav tsum tau kho ntawm qhov ntau zaus, txawm tias kev ua haujlwm tsis tau hloov pauv.
- Dimensional soj ntsuam qhia cov kho geometry drifting ntxiv los ntawm nominal nrog txhua rework voj voog.
Lub ntsiab lus kawg no tsim nyog pom zoo. Tolerance degradation yog nce zuj zus.Cov txheej txheem ntsuas kev tshaj lijhais tias yog tias kev ua haujlwm tsis tuaj yeem rov qab mus rau tsawg kawg 80% ntawm qhov kev qhia tshwj xeeb tom qab kho, kev hloov pauv yog txoj hauv kev tsim nyog. Kev kho dua tshiab uas txhua tus tawm ntawm cov khoom sib txuas ntxiv me ntsis los ntawm qhov zoo tshaj plaws tsim kom muaj kev pheej hmoo ua kom muaj txiaj ntsig zoo uas nws thiaj li tshwm sim raws li tawm ntawm - ntawm - qhov kam rau ua.
Kuj tseem muaj cov teeb liab kuaj mob zais hauv kev kho zaus. Yog hais tias ib qho khoom ua tsis tau zoo txawm tias muaj kev kho suab, lub hauv paus ua rau yuav tsis hnav lossis qaug zog. Nws yog ib qho teeb meem tsim: cov khoom siv tsis txaus, qib hlau tsis raug, kev txhawb nqa tsis txaus, lossis kev khiav hauj lwm loads dhau qhov geometry tuaj yeem txhawb nqa. Kho qhov tsim tsis muaj peev xwm zoo li patching lub log tsheb nrog tus ntsia hlau tseem nyob hauv nws. Koj xav tau tuag txiav xovxwm rebuilding ntawm qhov chaw nres tsheb nrog ib tug redesigned tivthaiv, tsis yog lwm kho ntawm ib tug uas twb muaj lawm.
Tsim cov yam ntxwv uas yooj yim hloov qhov kev txiav txim siab
Qhov nyuaj ntawm kev kho- lossis - hloov qhov kev txiav txim siab nyob ntawm seb qhov tuag tau tsim li cas. Ntxig-style kev tsim kho, qhov twg cov khoom ua haujlwm ntawm tus kheej tau tuav hauv hnab ris hauv qhov chaw khaws khoom loj dua, ua rau kev hloov pauv yooj yim. Koj rub lub tsho hnav, tso rau hauv ib qho ua ntej - ua khoom seem, txheeb xyuas qhov sib npaug, thiab rov qab mus rau qhov khoom. Qhov kev txiav txim siab ua rau nws tus kheej vim tias kev hloov pauv sai thiab cov nqi khoom seem yog tswj tau.
Khoom- seem tuag kev tsim kho, qhov chaw ua haujlwm geometry yog machined ncaj qha mus rau hauv ib lub monolithic block, ua rau kev hloov pauv kim dua thiab sij hawm-siv. Kev kho yuav dhau los ua lub neej ntawd vim tias kev hloov pauv txhais tau tias rov ua dua - ua haujlwm tag nrho seem tuag. Qhov kev xaiv tsim, ua ntau xyoo dhau los thaum lub sij hawm tuag engineering, ncaj qha rau txhua qhov kev txiav txim siab txij nkawm yav tom ntej thoob plaws hauv lub neej kev tsim khoom.
Raws li cov qauv tsim qauv qhia, cov khoom siv hloov pauv tau txo qis qis vim tias tsuas yog cov khoom hnav hloov pauv ntau dua li qhov sib dhos tag nrho. Lawv kuj ua kom muaj tus qauv: ntau qhov chaw siv cov khoom siv sib xyaw geometry txhais tau tias tsawg dua cov khoom tshwj xeeb rau Tshuag. Tus nqi them nqi ntawm kev tsim kho nyob rau hauv theem tsim yog them cov nyiaj faib tawm thoob plaws xyoo ntawm kev tsim khoom los ntawm kev sib pauv cov khoom lag luam sai dua thiab kev kho kom huv huv - lossis - hloov kev txiav txim siab.
Cov nram qab no tuag kho kev txiav txim siab matrix consolidates cov yam tseem ceeb rau hauv cov txheej txheem ntsuam xyuas cov cuab yeej:
| Mob hnyav | Kho Feasibility | Kwv yees tus nqi piv (Kho thiab hloov pauv) | Pom zoo ua |
|---|---|---|---|
| Me ntug hnav los yog ntiav chipping | Siab - kev sib tsoo lossis lub teeb vuam | 10-25% | Kho. Ntws los yog weld thiab regrind. |
| Nruab nrab tawg los yog cov khoom tseem ceeb poob | Nruab nrab - xav tau kev kho vuam thiab kev kho cua sov | 30-50% | Kho yog qhov tshwm sim thawj zaug lossis thib ob. Hloov yog thib peb kho ntawm tib cheeb tsam. |
| Kev sib sib zog nqus tawg, ntau yam kev kho yav dhau los, lossis kev ua siab ntev ua kom poob | Tsawg - txo qis rov qab xav tau | 50-75% | Hloov cov khoom siv. Kho tsuas yog tus choj ib ntus yog tias lub sijhawm ua haujlwm yuam nws. |
| Kev ua haujlwm tsis zoo, cov khoom siv hauv paus degradation, lossis rov ua haujlwm tsis ua haujlwm | Tsis siv tau - kho tsis tuaj yeem rov ua haujlwm tau zoo | 75-100%+ | Hloov tam sim ntawd. Tshawb nrhiav cov hauv paus hauv paus rau kev tsim kho tshiab. |
| Ib qho kev mob hnyav, tab sis qhov kev zov me nyuam seem yog nyob rau hauv 10% ntawm lub neej tivthaiv | Ntau yam | Ntau yam | Kho kom tiav qhov kev pab cuam. Tsis txhob nqis peev rau hauv ib feem tshiab rau lub neej luv luv. |
Qhov no matrix tsis yog ib txoj cai nruj. Nws yog lub ntsiab lus pib uas yuam kev sib tham kom suav nrog txhua qhov sib txawv uas cuam tshuam ntau dua li tsis ua rau qhov kev xaiv nrawm tshaj plaws lossis pheej yig tshaj plaws nyob rau lub sijhawm. Txoj kev qhuab qhia los kho- lossis - hloov cov kev txiav txim siab, siv tas li thiab taug qab lub sijhawm, qhia cov qauv uas pab koj kwv yees kev ua tsis tiav yav tom ntej thiab nyiaj txiag raws li.
Txawm hais tias koj kho lossis hloov, cov khoom tseem yuav tsum tau ua pov thawj nws tus kheej ua ntej tag nrho cov khoom rov pib dua. Ib tug kho tuag uas tsis tau raug validated tsuas yog ib tug hypothesis. Kev lees paub tias nws ua haujlwm tau zoo, ua siab ntev, raws li kev tsim khoom tiag tiag, yuav tsum muaj nws tus kheej cov txheej txheem.
Ncej -Kho validation thiab Quality Assurance
Ib qho khoom kho tuag uas ntsuas kom raug ntawm lub rooj ntev zaum tsis lav qhov khoom siv tau raws li kev tsim khoom. Xovxwm dynamics, cov khoom sib txawv, thiab cov teebmeem thermal thaum khiav txhua qhov qhia txog qhov sib txawv uas lub rooj zaum ua haujlwm ib leeg tsis tuaj yeem simulate. Stamping tuag zoo kev ruaj ntseg tom qab kho yuav tsum muaj cov txheej txheem validation ib ntus uas ua rau kom muaj kev ntseeg siab, txav los ntawm kev txheeb xyuas zoo li qub los ntawm kev tswj xyuas kev soj ntsuam ua ntej muab cov tuag rov qab rau hauv pem teb.
Hla ib kauj ruam hauv qhov ntu no thiab koj yuav pom qhov teeb meem ntawm qhov nrawm nrawm, thaum cov nqi seem nce thiab cov xovxwm poob dua. Ntawm no yog cov kev kho tom qab tuag validation cov kauj ruam txhua lub cuab yeej yuav tsum ua raws li tus qauv tso tawm raws tu qauv:
- Kev tshuaj xyuas lub rooj zaum- Dimensionally txheeb xyuas tag nrho cov khoom kho kho tiv thaiv cov ntawv sau ua ntej rov ua dua. Paub meej tias hardness, nto tiav, thiab geometric tolerances ntawm reworked nto.
- Reassembly thiab alignment check- Nruab cov khoom kho, txheeb xyuas qhov chaw zaum kom zoo, paub meej tias qhov siab ntawm shim, thiab xyuas tias txhua qhov chaw sib koom ua ke yam tsis raug yuam kom haum.
- Qhuav cycling- Khiav qhov tuag los ntawm ntau qhov qeeb qeeb yam tsis muaj cov khoom siv kom paub meej tias kev tshem tawm cov tshuab, lub sijhawm, thiab cov lus tsa suab dawb ntawm txhua qhov txav. Mloog rau kev cuam tshuam, saib rau kev khi.
- Thawj -kev tshuaj xyuas- Khiav thawj ntu ntawm kev txo qis. Ntsuas tag nrho qhov loj me, xyuas qhov mob burr, tshuaj xyuas qhov zoo ntawm qhov chaw, thiab sib piv cov txiaj ntsig tiv thaiv ib feem kam rau ua.
- Kev tsim khoom luv luv nrog kev txheeb xyuas qhov ntev- Ua 20-50 qhov sib law liag ntawm qhov nrawm. Ntsuas cov qauv teeb tsa (feem ntau 5-10 daim) rau qhov ruaj khov ntawm qhov kev khiav. Saib rau drift, inconsistency, los yog nce degradation.
- SPC saib xyuas thaum pib tsim khoom- Tso tawm rau tag nrho cov khoom tsim nrog qhov ntsuas qhov ntsuas siab rau thawj 500-1000 strokes. Lub ntsiab lus tseem ceeb ntawm cov kab ntawv tswj xyuas kom paub tseeb tias cov txheej txheem ruaj khov thiab nyob hauv nruab nrab, tsis yog nyob rau hauv siab ntev.
- Kev tsim tawm tag nrho- Thaum kev soj ntsuam thawj zaug paub tseeb tias cov khoom lag luam ruaj khov, rov qab mus rau cov qauv tshuaj ntsuam xyuas thiab sau cov ntawv tso tawm.
Kev soj ntsuam lub rooj zaum thiab Dimensional Verification
Ua ntej tus tuag puas tau rov qab mus rau hauv xovxwm, txhua qhov chaw kho qhov chaw yuav tsum tau ntsuas tawm tsam nws qhov qub specification. Qhov no txhais tau hais tias micrometers los yog CMM nyeem ntawm re- hauv av txiav ntug, profile checks ntawm re-machined form stations, thiab flatness verification ntawm welded thiab re- surfaced ntsej muag. Koj tab tom teb ib lo lus nug: puas yog qhov kho tau rov qab kho qhov geometry rau hauv kev ua haujlwm siab ntev?
Ua tib zoo saib xyuas kev sib raug zoo ntawm kev sib raug zoo. Lub punch uas ntsuas kom raug hauv kev sib cais tseem tuaj yeem tsim qhov tsis zoo yog tias nws txoj kev sib raug zoo rau qhov qhib tuag tau hloov pauv. Xyuas clearances ntawm mating Cheebtsam, tsis yog tus kheej qhov ntev. Rau kev kho weld, xyuas kom meej tias kev sib raug zoo ntawm cov lus qhia, ntu, thiab qhov chaw shimmed qhia tias tsis muaj kev yuam kom haum, vim tias qhov sib txawv ntawm qhov sib txawv tuaj yeem hloov pauv cov duab geometry hauv txoj kev hloov maj mam uas cov kev ntsuas tus kheej tsis tuaj.
Kev sim khiav raws tu qauv thiab thawj - Daim Ntawv Pov Thawj
Qhov kev sim tuag khiav kev soj ntsuam raws tu qauv txuas qhov sib txawv ntawm lub rooj ntev zaum kev ntseeg siab thiab qhov tseeb ntawm kev tsim khoom. Qhuav cycling catches mechanical cuam tshuam, stripped threads, los yog kev sib dhos yuam kev uas yuav ua rau muaj kev puas tsuaj tam sim ntawd. Ua ntej -txheej tshuaj xyuas qhov teeb meem ntawm qhov ntev ua ntej koj tau ua ib qho khoom seem.
Thaum koj khiav thawj daim, ntsuas txhua yam, tsis yog qhov loj me uas koj kho. Kev kho tuaj yeem hloov cov yam ntxwv uas nyob ib sab, hloov pauv hloov pauv lub sijhawm, lossis hloov cov khoom siv los ntawm cov chaw nres tsheb. Kev kho cov vuam ntawm cov hlau trim tuaj yeem yog qhov zoo tshaj plaws tab sis qhia txog kev cuam tshuam txaus los cuam tshuam rau qhov chaw nres tsheb tom ntej. Kev kuaj xyuas thaj chaw kho tsuas yog nco cov teebmeem thib ob.
Thaum lub sijhawm ua haujlwm luv luv, koj tab tom nrhiav kev ruaj ntseg es tsis yog kev sib haum xeeb xwb. Tsib qhov sib law liag nyob rau hauv kev zam yog qhov zoo. Tsib qhov sib law liag uas tsis tu ncua mus rau ib thaj tsam kam rau ua qhia koj tias qhov kho twb tau hnav los yog nyob, thiab koj yuav tsis tau txais lub neej xav tau ntawm nws. Tuag kev tsim nyog cov txheej txheem siv los ntawm cov tuam txhab tuam txhab ua raws li tib lub hauv paus ntsiab lus: kev sim stamping paub meej tias tsis yog thawj zaug zoo tab sis kev ua haujlwm ruaj khov nyob rau hauv cov khoom siv tiag tiag.
Cov ntaub ntawv thiab taug qab tom qab kho tiav
Kev lees paub yam tsis muaj ntaub ntawv pov thawj yog khib nyiab. Txhua qhov kev kho kho, los ntawm hom tsis ua haujlwm uas ua rau nws dhau los ntawm cov txiaj ntsig kev lees paub uas tau tso tawm, yuav tsum tau pub rau hauv koj qhov kev saib xyuas kev tuag. Cov teb uas tseem ceeb rau reconditioning ib tug stamping tuag muaj xws li:
- Hnub tim, ntaus suav ntawm qhov tsis ua haujlwm, thiab ntaus suav ntawm rov qab mus rau ntau lawm
- Hom kev ua tsis tiav thiab cuam tshuam chaw nres tsheb lossis cov khoom siv
- Kho cov txheej txheem siv (weld, grind, EDM, hloov)
- Kev kho cua sov tau ua tiav thiab kev txheeb xyuas qhov nyuaj
- Dimensional soj ntsuam ua ntej thiab tom qab kho
- Thawj -cov khoom thiab kev sim ntsuas ntsuas
- Tus kws kho mob ua haujlwm thiab tag nrho cov sijhawm kho
- Cia siab tias lub neej ntawm kev kho thiab kev soj ntsuam tom ntej ua rau qhov taw tes
Cov ntaub ntawv no siv ob lub hom phiaj. Lub sijhawm luv luv -, nws muab cov ntaub ntawv pov thawj uas tau lees paub tias tuag tau raug lees paub ua ntej tso tawm, tiv thaiv koj yog cov lus nug zoo tshwm sim tom qab. Ntev -lub sij hawm, nws tsim kho keeb kwm uas ua rau kev txiav txim siab ntse dua. Ua tiav kev txiav txim ua haujlwm yuav tsum sau tseg tias qhov kev kho tau npaj ua kom tiav thiab muab ib txoj hauv kev los taug qab cov kev rov tshwm sim dua, hloov kho cov kev sib cais mus rau hauv cov ntsiab lus uas qhia cov qauv. Thaum koj tuaj yeem pom tias qhov chaw nres tsheb tshwj xeeb tau raug kho plaub zaug hauv kaum ob lub hlis, txhua lub sijhawm uas tsis tshua muaj hits, koj muaj cov ntaub ntawv pov thawj rau kev hloov pauv uas tau tham ua ntej.
SPC cov ntaub ntawv khaws tseg thaum lub sijhawm tshaj tawm - kho kev soj ntsuam pub rau tib lub cev. Yog tias cov kab kos tswj tau qhia cov txheej txheem khiav ruaj khov thiab nruab nrab tom qab kho, qhov ntawd yog qhov kev lees paub tias cov txheej txheem ua haujlwm. Yog tias lawv pom drift lossis ntau qhov sib txawv ntawm qhov pib, kev kho yuav ua suab nrov tab sis ua haujlwm tsis txaus, thiab koj tau ntes nws ua ntej nws dhau los ua qhov teeb meem ntawm cov neeg siv khoom zoo.
Kev qhuab ntuas kev lees paub thiab cov ntaub ntawv txheej txheem hloov kho tuag los ntawm qhov xwm txheej cais mus rau hauv cov ntaub ntawv uas txuas ntxiv txhim kho koj qhov kev pabcuam tu. Tab sis ntawm no yog qhov tseeb tsis xis nyob: qee qhov tuag tsuas yog nyuaj rau kev siv tau, kho nyuaj dua, thiab ua haujlwm nyuaj dua, tsis yog vim kev xaiv cov khoom siv lossis cov neeg siv kev txawj ntse, tab sis vim li cas lawv tau tsim nyob rau hauv thawj qhov chaw.
Qhov Kev Xaiv Tsim Tuag Yuav Ua Li Cas Ua Rau Ntev - Lub Sijhawm Kho
Ib tug tuag uas tawm tsam koj txhua zaus nws los txog rau lub rooj ntev zaum tsis tau ua nrog kho hauv siab. Kev nkag nruj, tsis yog - tus qauv fasteners, monolithic kev tsim kho qhov twg cov ntxig yuav tsum muaj, thiab cov duab geometry uas yuav tsum tau ua kom tiav tag nrho kom ncav cuag ib qho khoom hnav. Cov no tsis yog teeb meem random. Lawv yog cov tsim kev txiav txim siab tau ua thaum lub sij hawm engineering uas hais los ntawm txhua lub cuab yeej yav tom ntej thiab kev tuag tu kev tshwm sim rau lub neej ntawm txoj haujlwm.
Kev tuag tsim rau kev tswj xyuas tsis yog qhov kev txiav txim siab thib ob uas tau ua tiav tom qab kev tsim cov duab geometry tiav. Nws yog lub tswv yim zoo uas txiav txim siab seb qhov kev kho yuav siv sij hawm li ob teev lossis ob hnub, txawm tias koj npaj tsib yam khoom seem lossis tsib caug, thiab seb koj cov kws kho mob puas tuaj yeem hloov pauv qhov hnav khaub ncaws thaum lub sijhawm so lossis xav tau rub tag nrho cov tuag rau lub rooj zaum teardown.
Ntxig Kev Tsim Kho thiab Modular Tsim kom hloov tau yooj yim
Modular tuag insert kev tsim kho yog ib qho kev xaiv tsim muaj txiaj ntsig tshaj plaws rau lub sijhawm ntev - kho kom zoo. Thaum txiav cov npoo, daim ntawv cov ntsiab lus, thiab hnav- cov yam ntxwv yooj yim yog tsim los ua ib tus neeg ntxig rau hauv hnab ris es tsis yog tshuab ncaj qha rau hauv cov pob zeb monolithic, txhua qhov kev txiav txim siab saib xyuas hauv qab tau yooj yim dua.
Xav txog qhov sib txawv ntawm kev xyaum. Kev vam meej tuag nrog cov khoom siv- ntu ntu steels yuav tsum rub tag nrho cov tuag ib nrab rau saum npoo thaum cov npoo hnav. Tib qhov tuag ua nrog cov ntawv ntxig tso cai rau tus kws tshaj lij tuaj yeem tawm cov khoom hnav, poob rau hauv qhov khoom ua ntej - hauv av, txheeb xyuas qhov kev tshem tawm, thiab rov qab mus rau kev tsim khoom. Tus tuag yeej tsis tawm ntawm xovxwm rau kev tu ncua ntug.
Tsim cov yam ntxwv uas pab kom txoj hauv kev no modular suav nrog:
- Keyed hnab ris- precision-cov hnab ris hauv av nrog rau kev nrhiav cov yuam sij uas lav qhov kev sib hloov thiab qhov chaw sib haum xeeb thaum rov nruab dua yam tsis muaj kev sib haum xeeb.
- Cov khoom siv tuav tau yooj yim- lub qhov (socket head cap screws) nyob qhov twg ib tug ciaj ntswj tuaj yeem ncav cuag lawv yam tsis tau tshem cov khoom uas nyob ib sab. faus los yog obstructed fasteners ntxiv cov kauj ruam tsis tsim nyog.
- Coj strippers nrog kev ywj pheej mounting- strippers uas tshem tawm huv si yam tsis muaj kev cuam tshuam lwm yam khoom, muab ncaj qha mus rau punches thiab tuag qhov chaw hauv qab.
- Hnav daim hlau rau siab -cov chaw sib cuag- daim phiaj fij rau ntawm pob taws, taw qhia, thiab lub ntsej muag uas tsis muaj lub ntsej muag uas nqus zawv zawg hnav thiab tuaj yeem hloov pauv yam tsis ua haujlwm ntawm niam txiv cov qauv.
- Doweled Cheebtsam nrog clearance nyem- dowel pins rau qhov rov ua dua qhov chaw ua ke nrog cov qhov tshem tawm uas tso cai kom yooj yim tshem tawm yam tsis muaj hammering lossis prying.
Raws li covProgressive tuag stamping txoj caitau piav qhia los ntawm cov tuam txhab tsim cov cuab yeej precision paub meej tias, siab - coj cov ntu zoo li cov npoo feem ntau tsim los ua cov khoom siv hloov tau los ntawm cov khoom siv ruaj khov xws li tungsten carbide, zam qhov yuav tsum tau tsim ib qho kev tuag tag nrho thaum cov npoo hnav. Qhov kev xav modular no ncaj qha txo tus nqi kho thiab txo qis qis qis qis.
Standardized Cheebtsam uas txo qhov Spare Parts Complexity
Xav txog kev khaws cov khoom seem ntxiv rau 20-chaw nres tsheb nce qib tuag qhov twg txhua qhov kev txiav punch muaj qhov tshwj xeeb geometry, tshwj xeeb tuav txoj hauv kev, thiab cim shim configuration. Koj cov khoom seem seem tawg, thiab koj cov kws tshaj lij siv sijhawm los txheeb xyuas cov khoom tshwj xeeb uas haum rau lub hnab ntim tshwj xeeb. Standardization tshem tawm qhov nyuaj no.
Smart tuag tsim siv cov geometries nyob rau ntau qhov chaw nyob qhov twg los tau. Pilot punches qhia tib lub shank txoj kab uas hla thiab tuav style. Pierce punches rau qhov ntau thiab tsawg zoo sib xws siv lub taub hau zoo tib yam uas haum rau hauv cov qauv pob -lock lossis lub xub pwg-style retainers. Daim ntawv ntxig rau ntawm qhov chaw symmetrical tsom iav ib leeg, yog li ib qho khoom siv ua haujlwm rau ob qhov chaw.
Stamping tuag fixability nta khi rau standardization muaj xws li:
- Common punch shank diameters thiab lub taub hau hom- txo qhov ntau yam ntawm cov khaws cia thiab cov txheej txheem thaub qab uas xav tau thoob plaws qhov tuag.
- Standardized caij nplooj ntoos hlav hnab ris thiab nitrogen lub tog raj kheej bores- tso cai rau cov khoom sib hloov tau yam tsis muaj kev cai machining thaum hloov.
- Uniform shim thicknesses thiab cov khoom qib- simplifying qhov siab them nyiaj tom qab sib tsoo yam tsis tau tshawb nrhiav tsis yog - qauv shim Tshuag.
- Qhov sib npaug fastener qhov loj me thoob plaws hauv qhov tuag- tus kws kho mob yuav tsum tsis txhob xav tau rau 6 tus yuam sij Allen sib txawv los txiav ib lub cuab yeej. Ob lossis peb qhov loj me yuav npog txhua yam thaum tsim kev tswj xyuas qhov sib xws.
Standardization kuj ua kom ceev kev yuav khoom. Thaum koj cov ntawv ntxig siv tawm - lub - txee blanks tias txhua yam khoom muaj peev xwm thiab lub khw tuag tuaj yeem ua tiav - sib tsoo rau qhov profile, cov sij hawm txhuas poob los ntawm lub lis piam mus rau hnub. Kev cai ib qho -tawm geometries nrog txawv retention schemes tsim ib qho - qhov chaw dependencies uas cia koj tos thaum ntau lawm.
Yuav ua li cas Engineering rau Maintainability txo tus nqi kho lub neej
Txhua tus qauv tsim tau teev saum toj no tus nqi marginally ntau dua thaum pib tuag tsim. Ntxig hnab yuav tsum tau machining ntau dua li cov khoom seem. Standardized Cheebtsam xav tau ntau upfront engineering kev koom tes. Kev nkag tau yooj yim fastener tso rau qee zaum ua rau lub hnab ntawv loj dua me ntsis. Tab sis thoob plaws lub neej ntawm kev tuag, hla ntau lab tus hits thiab kaum ob ntawm cov txheej xwm txij nkawm, cov kev nqis peev ua ntej ua ke rau hauv kev txuag nyiaj ntau heev.
Tuag engineered nrog kev ruaj ntseg raws li qhov tseem ceeb xa:
- Faster Cheebtsam swaps uas txo cov xovxwm downtime ib tug saib xyuas
- Kev sib dhos yooj yim thaum lub sij hawm reassembly uas tshem tawm kev sim -thiab- yuam kev haum
- Cov qauv hnav ntau dua vim tias cov khoom hloov pauv tau tsim los ua cov ntsiab lus hnav tsoos tsho
- Txo cov khoom seem ntawm cov khoom muag los ntawm kev tsim qauv
- Cov kws tshaj lij kev cob qhia luv luv vim tias kev tsim kho zoo ib yam qhia cov qauv es tsis muaj kev zam
Rau cov pab pawg tsim lossis nthuav cov kev pabcuam kho tuag, kev tsim khoom tuag los ntawm cov tuam txhab tsim khoom tsim tshwj xeeb rau kev kho kom zoo dua qub los ntawm ib hnub.YICEN, piv txwv li, khub kev cai stamping tuag manufacturing nrog engineering saib xyuas kev ruaj ntseg, durability, thiab ruaj khov kev ua tau zoo, xa cov cuab yeej tuaj txog kev tsim khoom-npaj nrog kev kho kom haum rau hauv tus qauv es tsis yog kho raws li kev xav tom qab.
Tag nrho cov nqi ntawm cov tswv cuab suav ua kom pom tseeb dhau sijhawm. Ib qho tuag uas raug nqi 15% ntau dua los tsim tab sis txo txhua qhov kev kho yav tom ntej los ntawm 40% hauv lub sijhawm thiab qhov nyuaj them rau tus nqi ntawd hauv thawj xyoo ntawm kev tsim khoom. Hloov pauv, qhov tuag yuav ntawm tus nqi qis tshaj plaws uas yuav tsum tau siv dag zog txhua lub sijhawm txhua yam hnav yuav raug nqi ntau dua li nws lub neej tsim khoom hauv kev ua haujlwm, kev poob qis, thiab kev ntxhov siab.
Kev tsim teeb tsa lub qab nthab ntawm qhov ua tau zoo npaum li cas koj qhov kev zov me nyuam tuaj yeem ua tau. Tab sis txawm tias qhov zoo tshaj plaws -tsim tuag tseem xav tau cov neeg zoo, khoom siv, thiab cov tshuab los txhawb nws. Rau cov haujlwm uas tam sim no xa txhua qhov kev kho lub qhov rooj, nqa lub peev xwm hauv - lub tsev, txawm tias ib nrab, qhib lub sijhawm teb thiab cov qauv nqi uas outsourcing ib leeg yeej tsis sib xws.
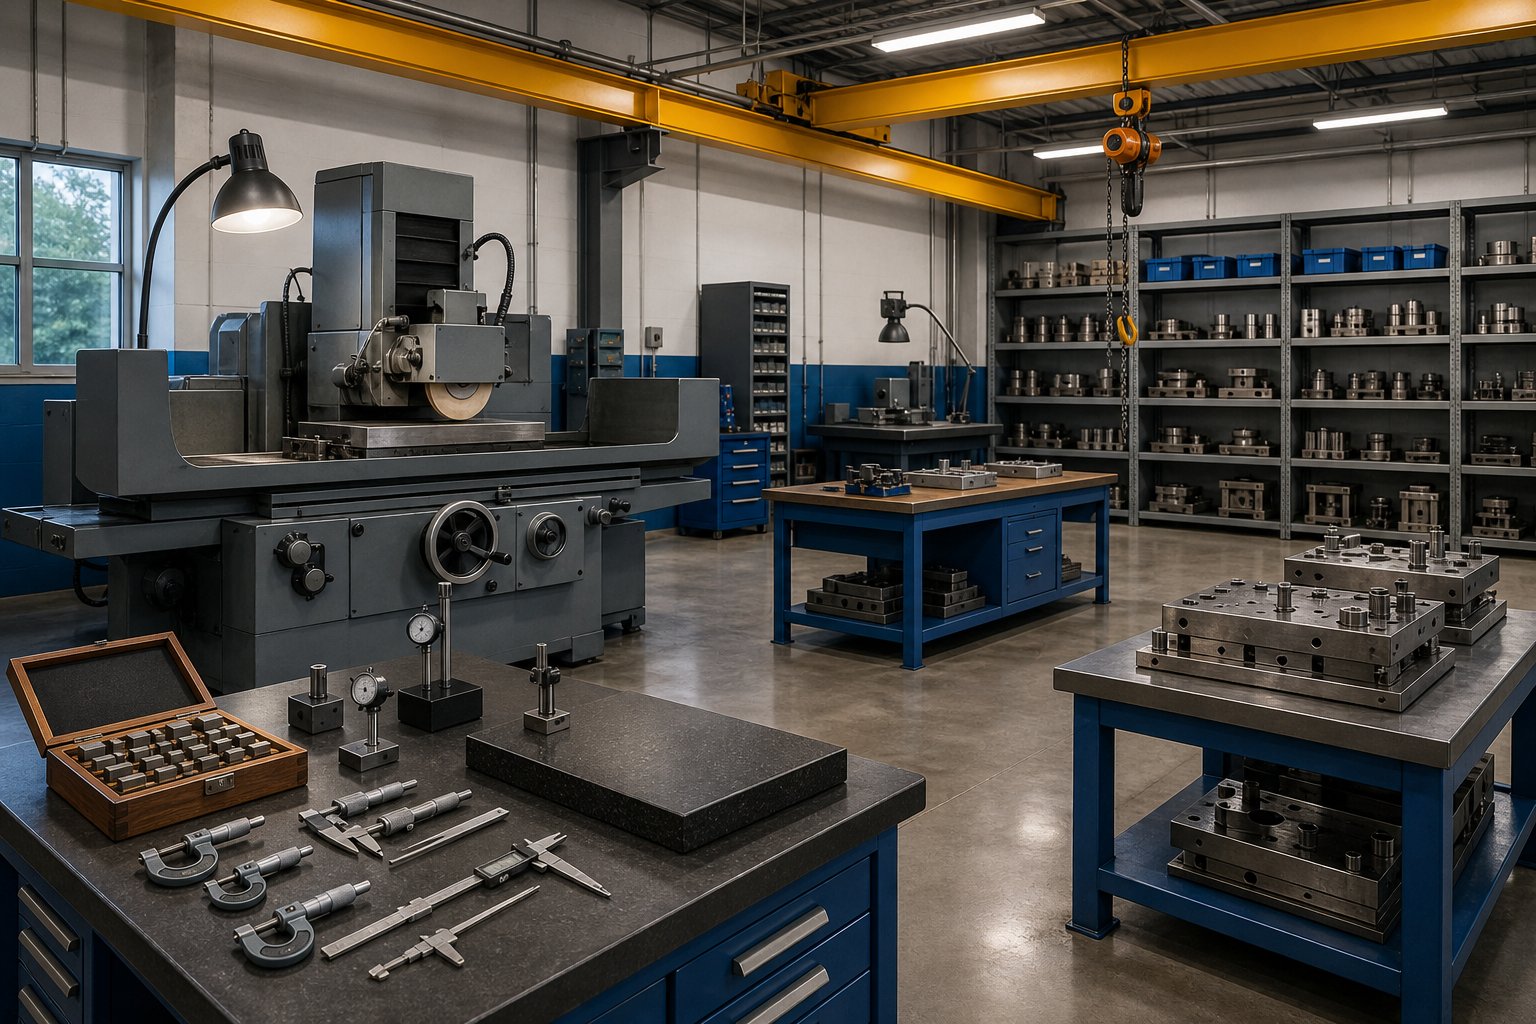
Tsim ib Qhov Kev Kho Mob Tuag Los Ntawm Scratch
Outsourcing txhua qhov kev kho rau lub cuab yeej sab nraud thiab lub khw tuag ua haujlwm kom txog thaum nws tsis ua. Lub sij hawm thauj mus los, cov neeg muag khoom kab, kev sib txuas lus sib txawv, thiab cov nqi kos npe sib sau ua ke nyob ntsiag to kom txog rau thaum muaj ib hnub koj paub tias koj siv sijhawm ntau dua ntawm kev xa rov qab qeeb dua li qhov koj xav tau ntawm tus kws tshaj lij thiab lub tshuab zom zaws. Kev tsim kho qhov kev pab cuam kho tuag nyob rau hauv - tsev tsis txhais hais tias rov ua dua ib qho kev pabcuam tag nrho - cov cuab yeej pabcuam thiab tuag khw thaum hmo ntuj. Nws txhais tau tias tsim kom muaj peev xwm sab hauv los daws cov kev kho niaj hnub sai sai, thaum tawm tswv yim outsourcing cov kev tsim kho loj uas xav tau cov cuab yeej tshwj xeeb lossis kev txawj ntse uas koj tsis tuaj yeem ua pov thawj muaj tswv.
Cov qauv hybrid yog qhov uas feem ntau cov haujlwm stamping pom lawv qhov chaw qab zib. Koj tuav cov ntse ntse, ntxig swaps, kho me me vuam, thiab hloov cov khoom siv sab hauv. Hlau EDM ua hauj lwm, loj weld rebuilds xav tau kev kho cua sov lub tshuab nqus tsev vacuum, thiab tag nrho cov chaw nres tsheb redesigns mus rau lwm tus neeg koom tes nrog cov cuab yeej cuab tam peev thiab metallurgical qhov tob uas cov hauj lwm xav tau. Qhov tseem ceeb yog tsim lub hauv paus sab hauv uas ua rau cov haujlwm niaj hnub ua kom nrawm thiab cov kev txiav txim siab tawm ntawm kev txiav txim siab tsis yog ua ntej.
Cov cuab yeej cuab tam thiab cov neeg ua haujlwm tseem ceeb
Dab tsi yog qhov ua tau zoo hauv - chav tsev cuab yeej xav tau tiag tiag? Tsawg tshaj li qhov koj xav tau rau qhov pib, thiab ntau dua li qhov chaw ua haujlwm nrog lub vise. Qhov tseem ceeb hauv - cov cuab yeej cuab tam hauv tsev rau kev kho tuag npog peb pawg: kev tshem tawm cov khoom siv, ntsuas, thiab kev txhawb nqa sib dhos.
Cov cuab yeej tseem ceeb rau kev kho tuag tuag tuav kev tu thiab kho me me:
- Nto grinder (6x12 lossis 6x18 muaj peev xwm)- ua haujlwm feem ntau ntawm kev ua haujlwm ntawm kev xuas nrig ntaus, ntu tuag, thiab cov khoom ntxig. Lub tshuab ib leeg no hais txog kwv yees li 60% ntawm tag nrho cov haujlwm kho niaj hnub.
- TIG lossis micro-TIG welding teeb- rau kev kho ntug, kho qhov tawg, thiab cov khoom tsim ntawm cov khoom hnav. suav nrog lub qhov cub ua ntej lossis qhov kub thiab txias -tswj daim pam rau kev tswj xyuas thermal zoo ntawm cov cuab yeej steel.
- Pedestal grinder thiab lub rooj zaum grinder- ceev kov-ups, deburring, thiab npaj ua hauj lwm uas tsis lav tying li nto grinder.
- Laum xovxwm thiab milling muaj peev xwm- txawm tias me me Bridgeport-style phau ntawv zeb ua haujlwm dowel qhov ua haujlwm, hloov pauv hauv hnab tshos, thiab kho cov qauv bolt.
- Precision ntsuas ntsuas- micrometers, ntsuas qhov siab, ntsuas ntsuas, ntsuas ntsuas ntsuas, thiab lub phaj saum npoo. Tsis muaj peev xwm ntsuas, koj tab tom twv seb koj qhov kev kho puas tau rov qab los ntawm cov duab geometry.
- Rockwell hardness tester- txheeb xyuas tias cov cua sov- kho cov khoom siv thiab cov vuam vuam ua tau raws li qhov tshwj xeeb hardness ua ntej rov qab mus rau qhov kev pabcuam.
- Tuag tuav khoom- nyiaj siv ua haujlwm crane lossis jib crane, cov tsheb tuag, thiab cov khoom nqa nqa kom zoo. Tsiv 2,000-phaus tuag halves muaj kev nyab xeeb thiab muaj txiaj ntsig xav tau kev tsim kho vaj tse, tsis yog kev tsim kho.
- Cov cuab yeej siv tes thiab cov khoom sib dhos- torque wrenches, precision shims, parallel sets, v-blocks, clamps, and a comprehensive set of Allen keys and socket drives.
Kev nqis peev pib rau qhov kev teeb tsa hauv qab no yog kwv yees li $ 150,000- $ 300,000 nyob ntawm seb koj yuav cov khoom siv tshiab lossis cov khoom siv zoo. Cov cuab yeej cuab tam peev txheej los ntawm kev lag luam cov ntaub ntawv qhia txog kwv yees li $ 500,000 tus nqi them rau qhov chaw muaj peev xwm ua haujlwm tau txais 50 cov cuab yeej siv tshuab, nrog kev them rov qab tuaj yeem ua tiav nyob rau hauv 12 lub hlis dhau los ntawm ob npaug ntawm cov cuab yeej lub neej thiab tshem tawm outsource markup. Ib qho kev pib me me uas tsom rau kev kho niaj hnub tuaj yeem pib ntawm ib nrab ntawm daim duab.
Cov neeg ua haujlwm yog qhov uas ntau qhov kev zov me nyuam kaw. Koj xav tau yam tsawg kawg yog ib tus kws paub txog cov cuab yeej lossis cov kws kho mob tuag uas nkag siab txog cov cuab yeej hlau, tuaj yeem txuas tau zoo ntawm cov ntaub ntawv tawv, ua haujlwm lub tshuab zom zaws kom ntseeg siab, thiab nyeem cov ntawv luam tawm kom raug. Rau kev khiav hauj lwm khiav ntau txoj kab xovxwm, ob mus rau peb tus kws kho mob ib qho kev hloov pauv muab kev pab cuam rau ob qho tib si reactive kho thiab teem caij tiv thaiv kev saib xyuas. Cov neeg ua haujlwm cov qauv ntsuas nrog koj qhov kev suav tuag thiab kev siv ntau lawm, tab sis pab pawg tsawg kawg nkaus yog ib tus neeg txawj ntse nrog cov cuab yeej tsim nyog thiab txoj cai los txiav txim siab kho yam tsis tau tos ntau qhov kev pom zoo.
Kev cob qhia txoj hauv kev rau cov neeg ua haujlwm tsis tshua muaj kev paub dhau los feem ntau ua raws li kev nce qib: pib nrog kev tu thiab tshuaj xyuas, ua ntej mus rau kev ua kom ntse thiab hloov cov khoom siv, tom qab ntawd ua rau kev vuam thiab kev kho lub rooj ntev zaum hauv kev saib xyuas. Kev Kawm Txuj Ci -style kawm ua ke nrog cov chaw tsim khoom kev cob qhia ntawm cov cuab yeej tshwj xeeb ua rau muaj kev txhim kho sai, tab sis cia siab tias 18-24 lub hlis ua ntej tus kws tshaj lij tshiab ua haujlwm kho qhov loj ntawm nws tus kheej.
Spare Parts Strategy thiab Inventory Management
Ib qho hauv- lub peev xwm kho tsev yam tsis muaj kev kho cov khoom seem tuag yog tus kws tshaj lij ntsia ntawm lub txee khoob thaum tsim khoom tos. Lub tswv yim khoom lag luam tsis tas yuav nyuaj, tab sis nws yuav tsum txhob txwm ua.
Pib los ntawm kev txheeb xyuas koj cov qauv siv. Yam khoom twg hnav feem ntau? Leej twg muaj lub sij hawm hloov cov hlau lead ntev tshaj plaws? Qhov kev ua tsis tiav twg ua rau lub sijhawm poob qis tshaj plaws thaum tsis muaj khoom seem? Peb cov lus nug no txhais tau tias koj qhov tseem ceeb ntawm cov khoom lag luam.
Ib txoj hauv kev zoo rau kev tswj cov khoom seem seem:
- Siab- hnav, luv- cov khoom coj- khaws ntau yam ntawm lub txee. Pierce punches, pilots, standard die buttons, thiab springs poob ntawm no. Cov no yog pheej yig txheeb ze rau downtime lawv tiv thaiv.
- Nruab nrab- hnav, nruab nrab- cov khoom coj- Tshuag yam tsawg kawg yog ib qho khoom seem. Form inserts, trim steels, tshwj xeeb punches, thiab coj bushings. Ib qho khoom seem txhais tau tias koj tuaj yeem sib pauv tam sim ntawd thiab kho cov khoom hnav ntawm koj tus kheej tsis yog nyob rau hauv kev kub ntxhov.
- Tsawg- hnav, ntev- cov khoom siv lead ua- tsis tas yuav khoom, tab sis muaj kev npaj khoom hauv qhov chaw. Tuag khau, kab noj hniav loj, thiab kev cai castings. Paub koj tus neeg muag khoom, paub lub sijhawm ua haujlwm, thiab tsim cov ntaub ntawv ntawd rau hauv koj qhov kev txiav txim siab hloov pauv.
- Cov khoom siv- sib tsoo lub log, vuam muab tub lim (muab rau koj cov cuab yeej tshwj xeeb steels), shim Tshuag hauv cov qauv thicknesses, dowel pins, lub taub hau taub hau screws hauv koj qhov ntau thiab tsawg, thiab nitrogen cylinder seals. Kev khiav tawm ntawm $ 15 khoom siv yuav tsum tsis txhob yog vim li cas $ 200,000 xovxwm zaum tsis ua haujlwm.
Standardized tuag tsim them nyiaj faib ntawm no. Thaum ntau tus neeg tuag sib faib ntau qhov ntau thiab tsawg, ntxig geometries, thiab cov khoom siv khaws cia, koj cov khoom muag npog ntau cov cuab yeej nrog tsawg tus lej tshwj xeeb. Qhov no yog ib qho laj thawj vim li cas cov khoom tuag los ntawm cov tuam txhab nyiamYICEN, leej twg saib xyuas qhov tseem ceeb hauv lawv cov qauv tsim, muab cov kev pab cuam kho kom zoo dua qub txij hnub ib. Tuag uas tuaj txog nrog tus qauv, cov khoom siv tau yooj yim txo cov khoom seem tsis yooj yim uas koj qhov kev zov me nyuam yuav tsum tswj hwm los ntawm qhov pib.
Taug qab noj tawm tsam ntaus suav. Yog hais tias ib qho punch qhov nruab nrab yog 150,000 hits ua ntej yuav tsum tau hloov, thiab koj khiav 50,000 hits ib lub lim tiam ntawm qhov tuag, koj paub kom muaj ib qho khoom seem npaj txhua peb lub lis piam. Qhov kev kwv yees txoj hauv kev no tshem tawm qhov kev tawm tsam ntawm kev tshawb pom koj xav tau ib qho kev tiv thaiv tom qab nws twb ua tsis tiav.
Cov ntaub ntawv kaw lus thiab kev txhim kho txuas ntxiv
Ntawm no yog qhov uas feem ntau kho cov kev pab cuam sab hauv yog paub tab rau hauv ib yam dab tsi muaj zog los yog stagnate mus rau hauv lub voj voog ntawm rov ua yuam kev. Qhov sib txawv los ntawm ib qho: txawm tias koj sau koj li cas thiab siv cov ntaub ntawv ntawd kom zoo dua.
Cov ntaub ntawv zoo txiav txim siab seb qhov kev pab cuam kho tuag puas zoo dua qub los yog rov ua qhov yuam kev qub tas li.
Lub stamping tuag tu cov ntaub ntawv tsis tas yuav yog software kim. Nws yuav tsum tau khaws cov ntaub ntawv zoo tas li. Qhov tsawg kawg nkaus, txhua qhov kev kho yuav tsum tau sau cov hom tsis ua haujlwm, qhov chaw nres tsheb thiab cov khoom cuam tshuam, cov txheej txheem kho siv, kev suav ntawm qhov tsis ua haujlwm, cov txiaj ntsig tau lees paub, thiab cov kws tshaj lij uas ua haujlwm. Qhov no yog tib yam ntawm thaj chaw uas tau piav qhia hauv kev tshaj tawm - kho qhov tseeb, tab sis tam sim no tau teeb tsa raws li cov ntaub ntawv nyob tsis yog ib daim ntawv teev sijhawm -.
Lub zog tiag tiag ntawm cov ntaub ntawv tshwm sim nyob rau lub sijhawm. Thaum koj lub cev qhia tau tias Chaw Nres Nkoj 4 daim ntawv ntxig tau raug kho tsib zaug hauv kaum yim lub hlis, txhua lub sijhawm rau tib lub galling tsis ua haujlwm, koj muaj pov thawj rau kev hloov kho cov khoom lossis txheej txheej hloov dua li lwm qhov kev kho. Thaum cov ntaub ntawv qhia tias welds ua los ntawm ib tus kws kho mob tsis tu ncua outlast cov ua los ntawm lwm tus, koj muaj lub hom phiaj kev cob qhia. Thaum ntaus- suav- rau- cov ntaub ntawv ua tsis tiav qhia tau hais tias muaj tus qauv zoo sib xws hauv cov neeg tuag zoo sib xws, koj tuaj yeem teem caij tiv thaiv kev hloov pauv ua ntej qhov ua tsis tiav.
Qhov no yog dab tsi hloov kho reactive rau hauv cov ntaub ntawv -tsim lub sij hawm txij nkawm. Raws li cov kws tshaj lij kev tswj hwm kev lag luam tuag tau hais txog, cov txheej txheem kev txiav txim ua haujlwm uas sau txog txhua qhov kev kho tau npaj ua kom tiav thiab taug qab kev rov ua dua tshiab tsim cov lus tawm tswv yim uas txuas ntxiv txhim kho ob qho tib si kho kom zoo thiab sijhawm teem sijhawm raug. Cov ntaub ntawv los ntawm kev txiav txim ua haujlwm yav dhau los pub txhim kho cov phiaj xwm kev tiv thaiv kev tiv thaiv thiab qhia seb qhov kev kho yav dhau los puas ua rau tsis muaj qhov tshwm sim.
Kev siv cov kev xaiv muaj xws li los ntawm cov ntaub ntawv yooj yim nrhiav (tsim rau kev ua haujlwm me me nrog tsawg dua kaum tus neeg ua haujlwm tuag) mus rau tag nrho CMMS platforms xws li MaintainX lossis UpKeep uas muab barcode scanning, nkag mus rau hauv lub xov tooj, thiab lub sijhawm teem sijhawm ua haujlwm. Xaiv cov qib sophistication koj pab neeg yuav siv tau tsis tu ncua. Ib tug yooj yim system siv rau siab ntso ua hauj lwm ib tug complex system siv sporadically.
Lub voj voog kev txhim kho tas mus li zoo li no: kho qhov tuag, sau cov xwm txheej, txheeb xyuas qhov kev kho, saib xyuas kev ua tau zoo, txheeb xyuas cov qauv ntawm cov xwm txheej, kho cov txheej txheem lossis cov sij hawm raws li kev tshawb pom, thiab pub cov lus qhia rov qab rau hauv kev cob qhia. Txhua lub voj voog ua rau koj qhov kev pab cuam me ntsis kwv yees ntau dua thiab me ntsis reactive. Tshaj li kaum ob mus rau kaum yim lub hlis, kev qhuab ntuas tau hloov pauv los ntawm kev sib ntaus sib tua hluav taws los tiv thaiv lawv, thiab cov khoom hauv pem teb pom qhov txawv ntawm lub sijhawm ua haujlwm, ib feem zoo sib xws, thiab tsawg dua kev hu xov tooj thaum muaj xwm ceev mus rau chav cuab yeej.
Kev txhim kho hauv tsev tsis yog hais txog kev tshem tawm cov neeg muag khoom sab nraud nkaus xwb. Nws yog hais txog kev tswj hwm txoj haujlwm uas tau txais txiaj ntsig zoo tshaj plaws los ntawm kev ceev thiab kev paub thaum siv cov kws tshaj lij sab nraud rau kev ua haujlwm uas xav tau tiag tiag. Cov qauv hybrid, kev txhawb nqa los ntawm cov neeg tau txais kev cob qhia, cov cuab yeej tsim nyog, cov tswv yim zoo ntawm cov khoom seem, thiab cov ntaub ntawv uas ua rau muaj kev txiav txim siab tiag tiag, tsim cov kev pab cuam kho vaj tse uas sib xyaw ua ke hauv txhua lub hlis nws ua haujlwm.
Cov lus nug nquag nug txog Hlau Stamping Tool thiab Tuag Kho
1. Dab tsi yog qhov txawv ntawm kev tu thiab kho tuag?
Kev saib xyuas tuag yog kev tiv thaiv thiab teem sijhawm, khaws cia tuag hauv nws lub xeev ua haujlwm tam sim no los ntawm cov haujlwm xws li kev ua kom zoo, lubrication, thiab tshuaj xyuas. Kev kho tuag yog kho, rov kho qhov tuag uas twb ua tsis tau lawm lossis degraded dhau qhov kev lees paub ntau lawm. Kev tu lub hom phiaj tiv thaiv kev ua tsis tiav; kho teb tom qab tsis ua hauj lwm tshwm sim. Kev cais ob pawg nqi no hauv koj qhov kev taug qab yog qhov tseem ceeb rau kev siv nyiaj kom raug thiab txheeb xyuas seb koj qhov kev pab cuam xav tau kev tiv thaiv zoo dua lossis cov txheej txheem kho kom zoo dua.
2. Koj yuav kuaj xyuas li cas thiaj ua rau lub stamping tuag tsis tau?
Pib los ntawm kev tshuaj xyuas cov khoom los ntawm cov xovxwm. Burrs qhia txog kev txiav cov npoo, qhov ntev ntawm cov ntsiab lus rau hnav daim ntawv noj lossis cov khoom xoob xoob, thiab khawb qhov saum npoo qhia tias galling. Tom qab ntawd taug qab qhov tsis xws luag rov qab mus rau qhov chaw nres tsheb tuag uas siv koj qhov kev teeb tsa strip. Tshawb xyuas qhov chaw nres tsheb rau qhov sib xws: ntug hnav, cov khoom tsim, tawg, lossis misalignment. Qhov peb - kauj ruam no, saib xyuas qhov tsis xws luag, txheeb xyuas qhov chaw nres tsheb, tshuaj xyuas qhov mob tuag, tshem tawm kev kwv yees thiab tsom koj lub zog kho kom raug qhov twg nws xav tau.
3. Vim li cas kev kho cua sov yog qhov tseem ceeb tom qab vuam stamping tuag?
Vuam cov cuab yeej steels tsis tsim nyog ua ntej- tshav kub thiab tom qab-weld cua sov kev kho mob tsim nkig martensite nyob rau hauv tshav kub- cuam tshuam cheeb tsam. Qhov no brittle microstructure muaj yuav luag tsis muaj kev zam rau cyclic kev nyuaj siab thiab yuav tawg nyob rau hauv ntau txhiab tus xovxwm strokes, feem ntau ua rau muaj kev puas tsuaj ntau tshaj qhov qub tsis ua hauj lwm. Ua ntej- cua sov txo cov thermal gradients thaum vuam, thaum tom qab-weld tempering hloov cov qauv nkig rau hauv tempered martensite uas khaws cov hardness nrog txhim kho toughness. Hla cov kauj ruam thermal no yog ib qho ua rau feem ntau ntawm kev kho vuam tsis ua haujlwm hauv cov khoom tuag.
4. Thaum twg koj yuav tsum hloov cov khoom siv tuag tsis yog kho nws?
Hloov ntau dua li kev kho thaum cov khoom siv tau welded nyob rau hauv tib cheeb tsam ntau tshaj li ob zaug nrog lub neej ploj zuj zus txhua lub sijhawm, thaum sib tsoo sib tsoo tau txo qis qis qis qis, thaum qhov kev sim hardness qhia tau tias qhov tsis sib xws ntawm cov cua sov sib tshooj - thaj chaw cuam tshuam, lossis thaum kho tus nqi ntau dua 50% ntawm cov nqi hloov pauv thaum xav tau tom qab- poob qis dua 6 lub neej tshiab. Kuj tseem xav txog kev hloov pauv thaum rov ua tsis tiav taw tes rau kev tsim tsis muaj peev xwm ntau dua li kev hnav ib txwm, txij li kev kho qhov teeb meem tsim tsuas yog ncua qhov kev zam.
5. Cov khoom siv dab tsi uas xav tau los pib ua haujlwm hauv -cov haujlwm kho tsev tuag?
Lub chaw pib ua haujlwm yuav tsum muaj lub tshuab ua kom zoo rau kev ua haujlwm zoo, TIG lossis micro-TIG vuam teeb nrog preheat muaj peev xwm kho qhov tawg thiab ntug, ntsuas ntsuas ntsuas suav nrog micrometers thiab phaj nto, Rockwell hardness tester rau kev kuaj xyuas kev kho, cov cuab yeej siv tuag zoo li cov nyiaj siv ua haujlwm crane, thiab cov cuab yeej siv tau yooj yim xws li phau ntawv xovxwm . Kev nqis peev pib txij li $ 150,000 txog $ 300,000 nyob ntawm seb cov khoom siv tshiab. Kev koom tes nrog cov neeg tsim khoom tuag zoo li YICHEN uas tsim kom muaj kev ruaj ntseg ua rau koj qhov kev pab cuam muaj txiaj ntsig zoo, raws li kev tuag tuaj txog nrog cov qauv tsim, siv tau yooj yim uas ua kom yooj yim rau kev kho thiab tswj cov khoom seem.


