


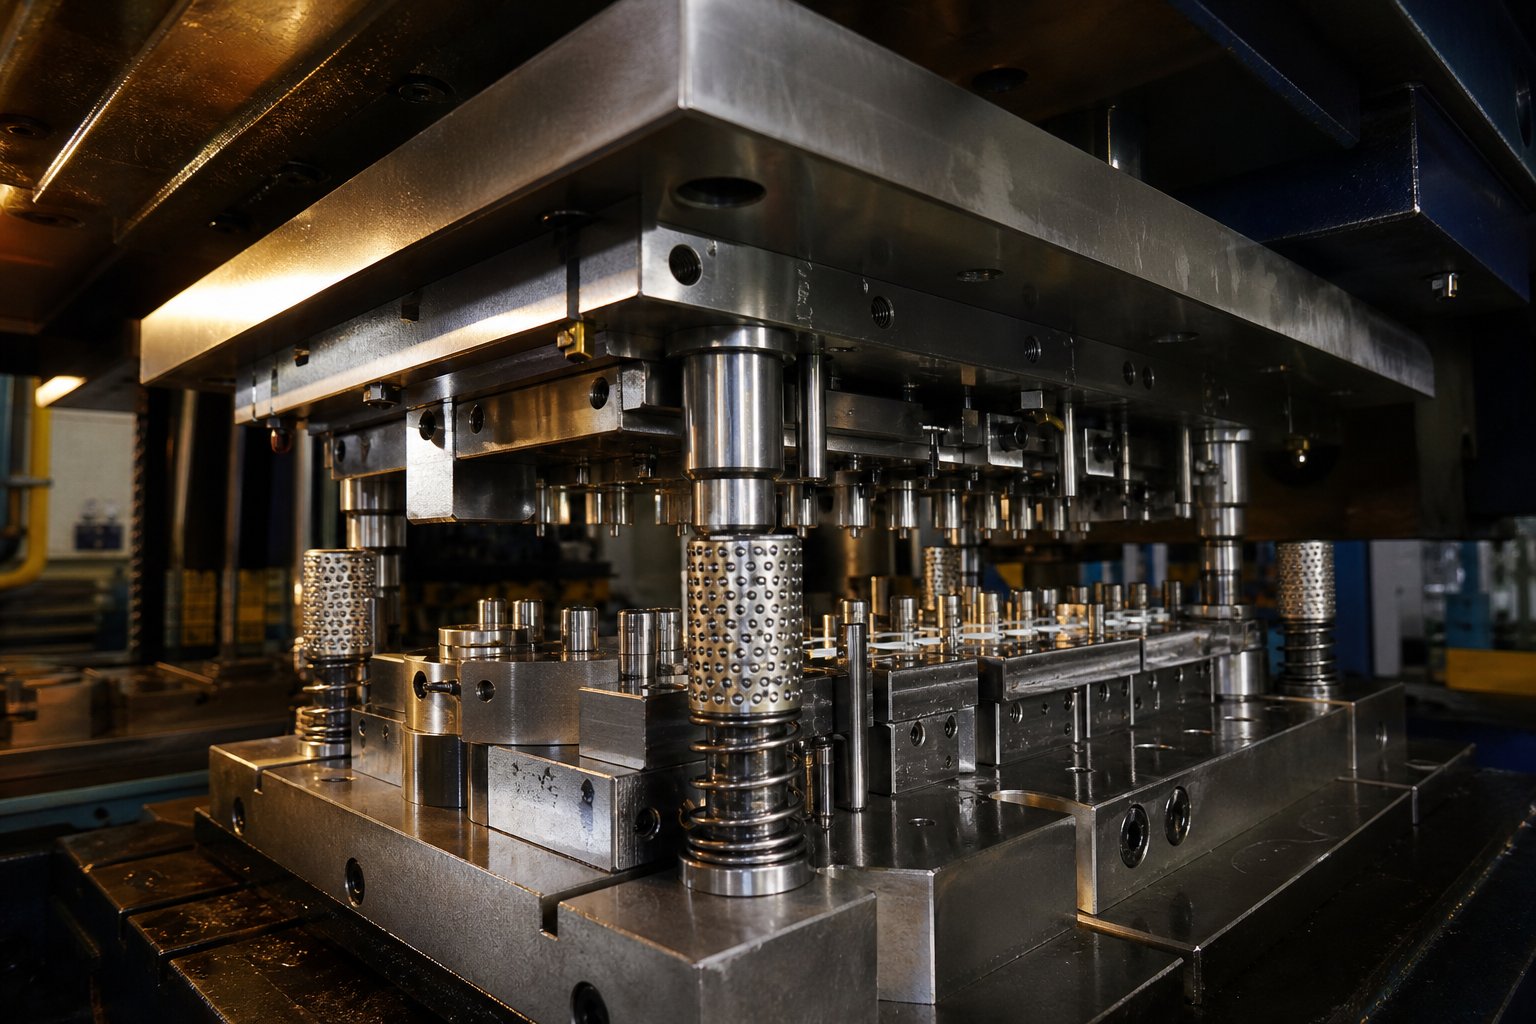
Dab tsi yog Kev Tsim Khoom Ua Haujlwm Stamping Tuag thiab Vim Li Cas Nws Tseem Ceeb
Kev tsim khoom khiav stamping tuag yog qhov tseeb- cov cuab yeej siv tshuab ua los ntawm cov hlau tawv tawv lossis carbide inserts, tsim los tsim cov hlau zoo tib yam ntawm cov ntim siab nrog qhov tseeb rov qab ntau pua txhiab lossis ntau lab ntawm cov xovxwm. Tsis zoo li tus qauv lossis luv luv - khiav cov cuab yeej muag muag, nws sawv cev rau lub sijhawm ntev - peev peev hauv kev tsim khoom sib xws.
Defining a Production Run Stamping Tuag
Thaum koj hnov "stamping tuag" hauv cov ntsiab lus tsim khoom, cov kev sib tham nyob rau ntawm cov cuab yeej uas muaj sia nyob rau lub luag haujlwm hnyav yam tsis muaj kev cuam tshuam los ntawm kev ua siab ntev.Ib tug ntau lawm khiav hlau stamping tuagfeem ntau nta cov cuab yeej hardened steel kev tsim kho (qib xws li D2, A2, lossis carbide inserts), precision- hauv av txiav thiab tsim cov ntsiab lus, thiab cov txheej txheem kev cob qhia cov sawb uas khaws cov khoom ntsuas mus rau ntau txhiab ntawm ib nti chaw nres tsheb tom qab chaw nres tsheb.
Cov tuag no ua ke nrog cov neeg tsav dav hlau, cov khoom zoo strippers, thiab lub caij nplooj ntoos hlav muaj zog uas tswj kev sib raug zoo raws li kev ua haujlwm nrawm nrawm. Txhua yam khoom yog tsim los tiv thaiv hnav, deflection, thiab thermal distortion thoob plaws ntau lab tus hits, ua tus txheej txheem tuag tsim lub hauv paus ntawm cov zis rov ua dua es tsis yog cov cuab yeej siv pov tseg.
Yuav ua li cas ntau lawm tuag txawv ntawm Prototype Tooling
Tus qauv thiab luv -khiav tuag ua haujlwm rau lwm lub hom phiaj. Lawv siv tau ib feem geometry sai sai thiab pheej yig, feem ntau siv cov ntaub ntawv softer xws li txhuas, zinc-raws li alloys, los yog tsis yog - tshav kub- kho steel. Qhov kev sib tw yog lifespan thiab precision. Daim qauv qauv thiab cov txheej txheem tuag tuaj yeem ua rau 1,000 txog 10,000 hits ua ntej hnav cuam tshuam rau qhov zoo, thaum lub sij hawm tsim khoom-qib cov cuab yeej raug tsim los rau 100,000 kom zoo tshaj 1,000,000 cycles ntawm kev kam rau siab.
| Yam ntxwv | Tus qauv / luv-Khiav Tuag | Production Run Tuag |
|---|---|---|
| Cov khoom tseem ceeb | Aluminium, me me hlau, mos alloys | D2, A2, M2, carbide inserts |
| Expected Lifespan (Hits) | 1,000 – 10,000 | 100,000 – 1,000,000+ |
| Muaj peev xwm ua siab ntev | Nruab nrab (± 0.005 "ntev) | Tight (± 0.001 "los yog zoo dua) |
| Lub Sijhawm Lead | 1-4 lub lis piam | 8-16 hnub |
Qhov sib txawv mus dhau ntawm cov khoom siv hardness. Kev tsim khoom tuag suav nrog cov khoom siv hloov pauv tau, qhov tseeb - cov lus qhia hauv av, thiab hauv - kev paub txog kev tuag, tag nrho cov yam ntxwv tsis tuaj yeem los ntawm tus qauv tuag tsim rau kev khiav ceev ceev.
Thaum Kev Tsim Nyog Tuag Ua Txoj Cai Kev nqis peev
Yog li thaum twg nws ua rau kev txiav txim siab txog pob nyiaj siv? Peb yam ua rau qhov kev txiav txim siab no:
- Kev cia siab ntawm ntim- Yog tias koj qhov kev zov me nyuam hu rau kaum tawm txhiab qhov chaw lossis ntau dua, ib qho ntawm - kev lag luam ntawm cov tuag thiab stamping ntawm qib ntau lawm ua tau zoo dua rov ua dua luv luv -khiav cov cuab yeej siv.
- Kev thuam- Cov khoom siv kev nyab xeeb, cov khoom sib dhos yuav tsum tau ua kom zoo ib yam, lossis cov khoom noj uas siv cov txheej txheem qis qis xav tau qhov rov ua dua tsuas yog cov cuab yeej hardened muab.
- Kev kam rau siab- Thaum cov kev qhia tshwj xeeb nruj hauv qab ± 0.002", softer tooling tsuas tsis tuaj yeem tuav qhov ntev ntawm qhov muaj nuj nqis.
Tus nqi pem hauv ntej yog siab dua thiab lub sijhawm ua haujlwm ntev dua, tab sis qhov kev tsim khoom tsim nyog tau them rau nws tus kheej los ntawm kev tshem tawm cov khoom seem, txo cov sijhawm nias, thiab xa ib feem - mus rau - ib feem ntawm kev ua haujlwm hauv qab yog nyob ntawm. Cov lus nug tiag tiag tsis yog tias koj tuaj yeem them taus cov cuab yeej tsim khoom, tab sis seb koj lub ntim thiab lub hom phiaj zoo tuaj yeem muaj sia nyob yam tsis muaj nws.
Tus nqi ntawd -vim- muaj peev xwm ua lag luam ua rau muaj lus nug tob dua: hom kev tuag twg zoo tshaj plaws haum rau koj qhov xwm txheej tsim khoom tshwj xeeb?
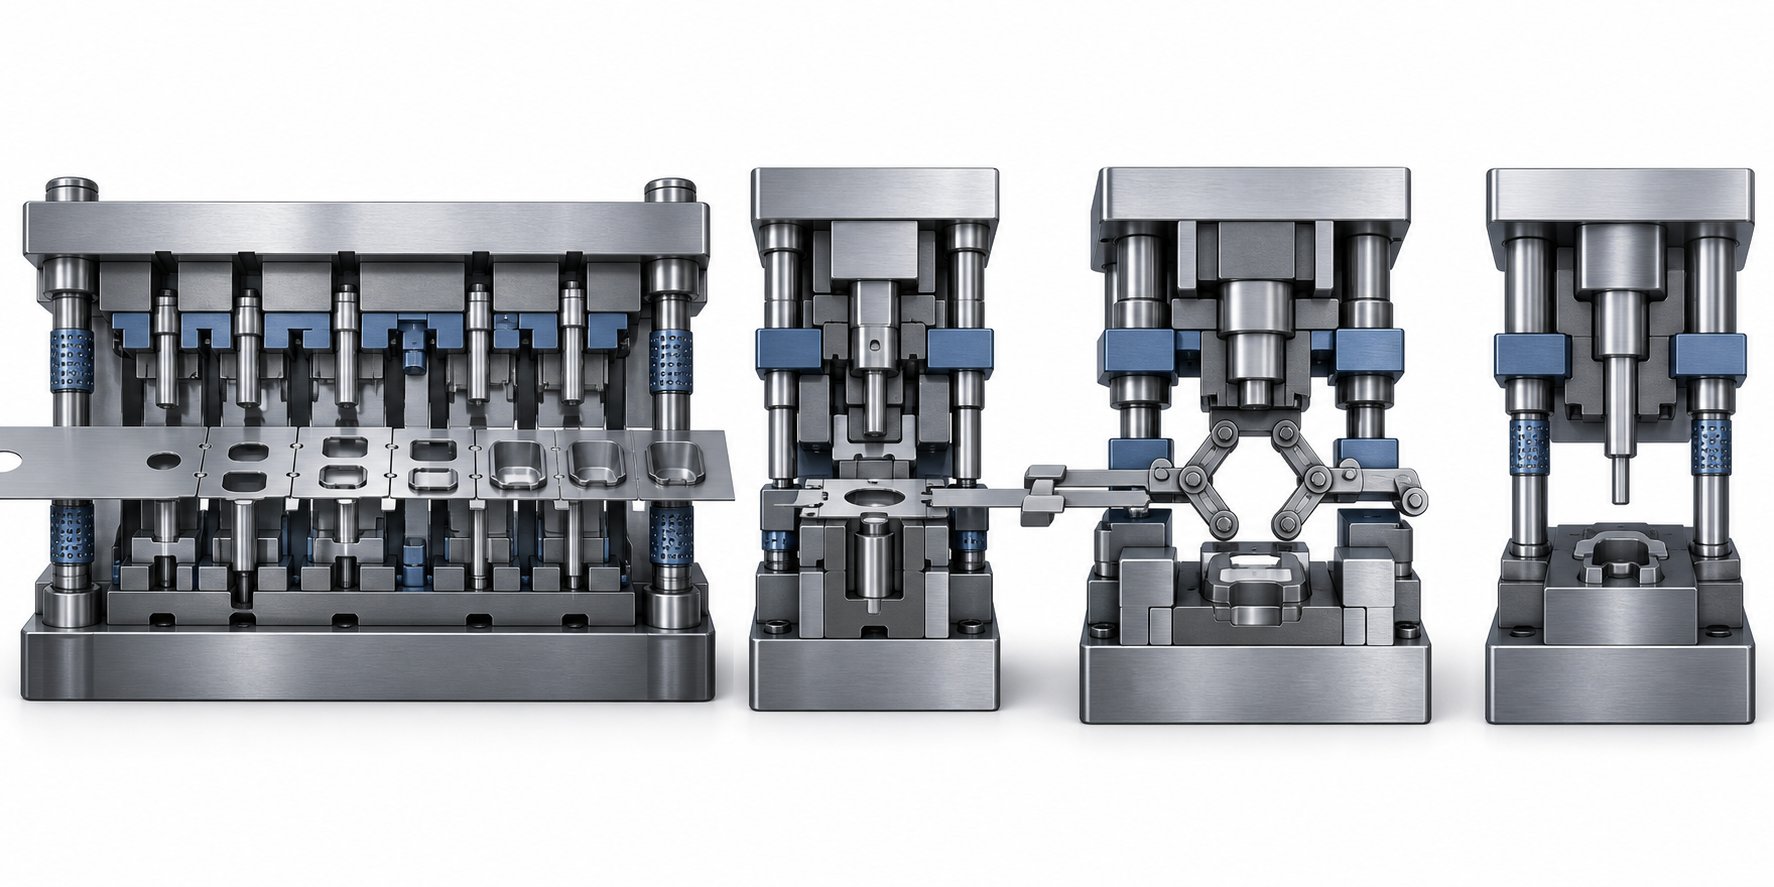
Hom Stamping Dies Mapped rau ntau lawm khiav ntim
Kev xaiv ntawm cov hom stamping tuag tsis yog ib qho kev tawm dag zog ua haujlwm nkaus xwb. Nws yog qhov kev txiav txim siab npaj ntau lawm uas kaw rau hauv koj lub voj voog ceev, chav tsev nqi nkhaus, thiab muaj peev xwm txwv rau lub neej ntawm qhov kev zov me nyuam. Txhua qhov tuag architecture daws qhov sib npaug sib txawv ntawm ntim, qhov nyuaj, thiab xovxwm kev lag luam.
Progressive Dies rau siab -Volume Continuous Runs
Xav txog ib txoj hlua hlau txuas ntxiv noj los ntawm ib qho kev tuag ib zaug nrog ntau qhov chaw nres tsheb, txhua qhov ua haujlwm sib txawv - xuas nrig ntaus, khoov, npib, trimming - hauv ib qho xovxwm stroke. Qhov ntawd yog kev ua haujlwm ntev mus ua haujlwm stamping hauv kev nqis tes ua. Lub workpiece nyob twj ywm txuas nrog cov cab kuj los ntawm kev ntaus thawj mus rau qhov kawg kev sib cais, tshem tawm ib feem ntawm kev ua haujlwm.
Qhov no architecture dominates siab - ntim ntau lawm vim li cas.Progressive stamping thiab fabrication kabtuaj yeem ua haujlwm ntawm 200 mus rau 600+ strokes ib feeb, tsim cov khoom tiav tiav nrog kev cuam tshuam kev ua haujlwm tsawg. Kev lag luam tawm yog cov cuab yeej ua ntej tus nqi - kev tuag ntau dhau los ntawm $ 30,000 mus rau ntau dua $ 250,000 nyob ntawm qhov chaw nres tsheb suav thiab kev ua siab ntev xav tau - tab sis ib feem ntawm tus nqi poob qis ib zaug ib zaug pom qhov kev nqis peev ntawd. Kev khwv nyiaj txiag feem ntau pib nyob ib ncig ntawm 50,000 txog 100,000 units txhua xyoo.
Ntev -khiav kev vam meej stamping kuj txo cov khoom pov tseg los ntawm kev ua kom zoo dua cov kab nrib pleb thiab tshem tawm cov kev ua haujlwm thib ob los ntawm kev tsim ntau yam txheej txheem ncaj qha rau hauv qhov tuag.
Compound Tuag rau Tight-Tolerance Flatness
Compound tuag stamping siv ib txoj hauv kev sib txawv: ntau qhov kev txiav thiab kev ua haujlwm tshwm sim ib txhij nyob rau hauv ib qho kev mob stroke, tab sis tsis muaj qhov chaw nres tsheb ua ntu zus. Tag nrho ib feem yog ua tiav ib zaug.
Qhov no ua rau cov theem sib txuas tuag zoo tagnrho rau qhov chaw tiaj tus - ntxhua khaub ncaws, shims, hluav taws xob laminations - qhov twg superior flatness thiab concentricity teeb meem ntau dua geometric complexity. Vim tias txhua qhov kev ua haujlwm tshwm sim hauv ib lub dav hlau thaum ib qho mob stroke, qhov chaw tawm tuaj zoo dua li cov uas ua los ntawm cov txheej txheem kev loj hlob uas cov hlua khi tuaj yeem ua rau muaj kev cuam tshuam me ntsis.
Cov nqi cuab yeej khiav qis dua li kev tuag, thiab cov qauv yooj yim txhais tau tias tsis tshua muaj kev saib xyuas. Txawm li cas los xij, qhov sib xyaw tuag yog txwv rau cov geometry yooj yim thiab tsis haum rau qhov sib sib zog nqus- kos lossis ntau- khoov qhov chaw.
Hloov chaw thiab ib leeg-chaw nres tsheb tuag rau qhov loj lossis sib sib zog nqus-Drawn Parts
Thaum ib feem geometry loj dhau rau cov cab cab, lossis thaum sib sib zog nqus nqus yuav rhuav cov ntsiab lus sib txuas, hloov pauv tuag dhau los ua cov lus teb. Ntawm no, qhov khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob. Qhov no qhib qhov tsim muaj peev xwm - threading, tav, knurling, thiab sib sib zog nqus draws - uas txoj kev loj hlob tsis tuaj yeem haum.
Ib leeg- chaw nres tsheb tuag ua haujlwm rau cov haujlwm loj dua lossis thaum cov ntim ntau lawm tsis ua rau ntau- chaw nres tsheb nyuaj. Lawv muab cov nqi qis dua tab sis xav tau kev tuav ntau dua thiab lub sijhawm qeeb qeeb.
| Tuag Hom | Qhov zoo tshaj plaws Volume Range | Qhov nyuaj | Hom Cycle Ceev | Tus nqi cuab yeej txheeb ze |
|---|---|---|---|---|
| Kev vam meej | 50,000 - 1,000,000+ ntu / xyoo | Siab (ntau-kev ua haujlwm) | 200 – 600+ SPM | Siab mus heev |
| Compound | 10,000 - 500,000 ntu / xyoo | Tsawg mus rau nruab nrab (qhov chaw tiaj tus) | High (ib leeg mob stroke) | Tsawg mus rau nruab nrab |
| Hloov | 25,000 - 500,000 ntu / xyoo | Siab (loj lossis tob-kos) | Nruab nrab | Siab |
| Ib leeg -chaw nres tsheb | 1,000 - 50,000 ntu / xyoo | Tsawg rau nruab nrab | Tsawg rau nruab nrab | Tsawg |
Kev xaiv tuag yog qhov kev txiav txim siab npaj tsim khoom, tsis yog kev nyiam engineering xwb. Lub architecture koj xaiv txhais koj tus nqi nkhaus, hla lub qab nthab, thiab tu lub nra rau tag nrho cov kev pab cuam lifecycle.
Kev nkag siab txog hom kev tuag thiab lawv qhov ntim cov khoom qab zib tsuas yog thawj txheej. Qhov sib txawv tom ntej no - koj lub hom phiaj ntau lawm ntau lawm - ntxiv refines yuav ua li cas tus tuag nws tus kheej tau teev tseg, los ntawm tus naj npawb ntawm chaw nres tsheb mus rau qib ntawm cov cuab yeej steel nyob rau hauv nws.
Ntau lawm ntim qhov pib uas tsav tuag tsim kev txiav txim siab
Koj qhov kev suav txhua xyoo ua ntau dua li sau ib kab ntawm kev yuav khoom. Nws dictates cov khoom tuag, chaw nres tsheb suav, xovxwm compatibility, thiab thaum kawg, tus nqi qauv ntawm txhua daim uas tawm ntawm lub cuab tam. Txawm li cas los xij, kev faib tawm ntim hauv cov hlau stamping tseem ceeb tsis txaus ntseeg thoob plaws kev lag luam. Ntawm no yog lub tswv yim ua haujlwm uas txuas cov khoom tsim tawm mus rau kev xaiv engineering hauv qhov tuag.
Short Run Production thiab Choj Tooling
Lub sij hawm luv luv stamping feem ntau npog cov khoom ntau hauv qab 10,000 txog 50,000 qhov chaw. Ntawm cov ntim no, cog lus kom muaj zog, ntau-chaw nres tsheb nce qib cuab yeej tsis tshua muaj txiaj ntsig rau kev lag luam. Cov cuab yeej ua ntej kev nqis peev tseem muaj txiaj ntsig zoo rau cov khoom tsim tawm, yog li cov neeg tsim qauv yooj yim rau txhua qhov chaw.
Qhov ntawd zoo li cas hauv kev xyaum? Tsawg qhov chaw nres tsheb tuag, cov khoom siv softer (tsis yog- cua sov- kho steel lossis zinc-raws li alloys), thiab cov geometries streamlined uas txo lub sij hawm machining. Choj cuab yeej - ib ntus ntau lawm- muaj peev xwm tuag ua tau thaum lub cuab yeej kawg yog nyob rau hauv kev txhim kho - poob rau hauv pawg no thiab. Nws tau txais cov khoom ntws mus rau kev ua lag luam yam tsis tau tos 12 mus rau 20 lub lis piam rau cov cuab yeej hardened.
Luv -khiav hlau stamping tuag tej zaum yuav siv phau ntawv los yog ib nrab- tsis siv neeg ua haujlwm thiab ua kom ceev ceev-rau- ntau lawm ntev. Lawv zoo txaus rau kev tsim khoom lag luam, kev tsim khoom siv hluav taws xob, lossis cov kev pab cuam uas qhov kev thov tseem tsis tau ruaj khov txaus los ua pov thawj tag nrho cov peev txheej tsim khoom.
Nruab nrab thiab Ntev Ua Haujlwm Volume Thresholds
Nruab nrab- khiav ntau lawm feem ntau spans 10,000 txog 100,000 qhov chaw. Nyob rau hauv cov cheeb tsam no, economics hloov. Cov cuab yeej hlau tawv tawv dhau los ua qhov tsim nyog vim tias tus nqi ib feem poob qis muaj txiaj ntsig thaum kis thoob plaws kaum tawm txhiab units. Cov qauv tsim tuag loj hlob ntau dua - kev txhim kho lossis hloov cov qauv tsim ua haujlwm tau zoo, thiab kev ua siab ntev dua yog qhov ruaj khov vim tias cov cuab yeej hlau tuaj yeem tiv taus qhov hnav.
Ntev khiav hlau stamping hla 100,000-ib feem pib thiab txuas mus rau ntau lab. Ntawm no, cov cuab yeej siv tau siab nyob rau hauv cov ntsiab lus tseeb tab sis qis ib thooj, thiab lub hom phiaj hloov pauv tag nrho rau kev ua kom muaj txiaj ntsig ntau lawm, nias uptime, thiab ib feem sib npaug ntawm cov dej num loj.
Ntawm cov ntim no, kev kub ceev stamping dhau los ua tus qauv. Presses ua haujlwm ntawm800+ strokes ib feebthov tuag engineered tshwj xeeb rau lub voj voog lub luag hauj lwm - ntxiv- khau khiab tuab, cov menyuam phau ntawv qhia tus pins loj, txo qis sawb nqa, thiab lub zog ejection systems. Kev kub ceev stamping xovxwm ntawm cov nqi pub khoom siv ntau dua 13 zaug hauv ib ob, txhais tau tias txhua yam khoom hauv qhov tuag yuav tsum zam lub zog inertia tsis muaj zog, hloov pauv, lossis tawg.
Kev kub ceev ntau lawm nyob rau theem no tseem yuav tsum tau nruj dua kev sib koom ua ke ntawm cov khoom siv tuag thiab cov cuab yeej pabcuam: servo feeds, straighteners, payoff reels, thiab hauv -tuag sensors txhua tus yuav tsum ua haujlwm raws li lub tshuab synchronized es tsis yog cov khoom ywj pheej.
Qhov Volume Targets Shape Die Specification
Qhov ntau lawm koj cog lus rau ripples los ntawm txhua tus tsim parameter nyob rau hauv lub tuag. Xav txog yuav ua li cas cov ntsiab lus tseem ceeb no hloov thaum ntim nce:
- Tus naj npawb ntawm cov chaw nres tsheb- Tsawg- ntim tuag yuav siv 3 mus rau 5 chaw nres tsheb; siab -Volume progressive dies feem ntau khiav 10 mus rau 20+ chaw nres tsheb kom sib koom ua haujlwm thiab tshem tawm kev ua haujlwm thib ob.
- Tuag cov ntaub ntawv qib- Luv-khiav cov cuab yeej siv unhardened los yog semi-hardened steels; nruab nrab-khiav cov cuab yeej nce mus rau hardened D2 lossis A2; ntev- cov cuab yeej khiav yuav suav nrog M2 siab- ceev steel lossis carbide inserts ntawm hnav- xuas nrig ntaus thiab cov ntsiab lus tuag.
- Kev kho deg- Siab- ntim tuag feem ntau tau txais TiN, TiCN, los yog lwm yam PVD txheej los txo kev sib txhuam, tiv thaiv galling, thiab ncua sij hawm sharpening hla ntau pua txhiab hits.
- Xovxwm compatibility- Cov haujlwm loj dua ua kom pom tseeb cov xovxwm tshwj xeeb nrog cov servo pub, kev tiv thaiv kev tuag, thiab kev tshem tawm cov khoom seem. Luv- khiav tuag yuav khiav ntawm dav dav - lub hom phiaj nias nrog kev teeb tsa pub noj.
- Sawb layout optimization- Ntawm qhov ntim siab, txawm tias kev txhim kho me me hauv kev siv cov khoom siv (nruj zes, nqaim nqaim strips) txuag tau ntau txhiab daus las hauv cov khoom siv raw ntawm qhov kev pab cuam lub neej.
Khoom hom thiab thickness kuj tseem ceeb hnyav rau hauv kev tuag specification. Ntau lawm khiav tuag feem ntau cov pa roj carbon steel (0.005 "mus rau 0.250" tuab), stainless hlau, txhuas, tooj liab alloys, thiab tooj dag. Cov ntaub ntawv hnyav dua thiab tuab dua xav tau cov hlau hnyav dua, kev tshem tawm loj dua, thiab kev tu ncua ntau zaus. Stainless hlau thiab siab - zog alloys, piv txwv li, feem ntau yuav tsum tau carbide inserts ntawm tej chaw nres tsheb los tiv thaiv abrasive hnav uas yuav sai sai degrade cov pa twj steels ntawm ntau lawm.
Cov ntim no- cov kev qhia tshwj xeeb uas tau tsav los txhais tsis yog li cas cov neeg tuag ua haujlwm rau hnub ib, tab sis yuav ua li cas nws tuav tau thoob plaws nws lub neej ua haujlwm tag nrho. Cov lus nug txog kev ruaj ntseg ntawd coj ncaj qha mus rau cov kev xaiv ntawm cov qauv - hardened kev tsim kho, ntxig tsim, thiab cov khoom siv engineering - uas cais cov khoom tsim tawm los ntawm luv luv - cov cuab yeej ua qauv.
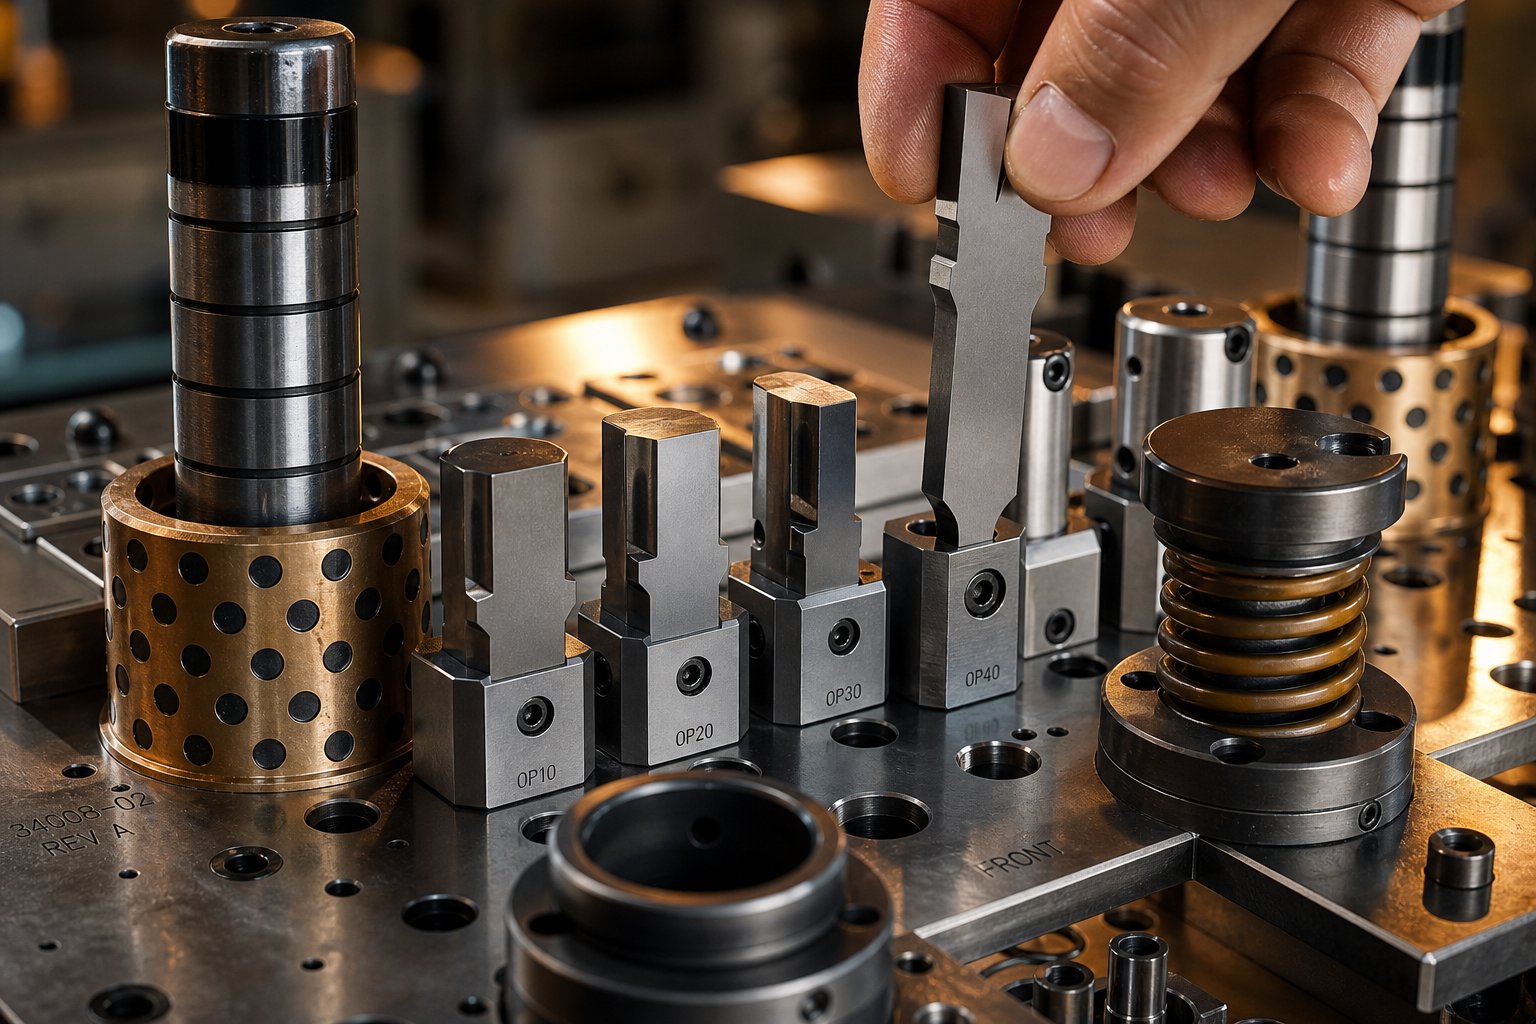
Tuag siv txoj kev rau ntau lawm khiav mus ntev
Ib tug tuag uas khiav rau ib lub lim tiam thiab ib tug tuag uas khiav rau peb lub xyoos yuav zoo ib yam li sab nraum. Qhov sib txawv nyob rau hauv kev txiav txim siab ntawm kev tsim kho faus rau hauv - qib steel hauv txhua qhov punch, txawm tias txiav cov ntsiab lus yog qhov ruaj khov lossis ntxig rau-style, thiab yuav ua li cas txhua yam tiv thaiv kev qaug zog ntawm ntau lab ntawm cov xovxwm. Cov txheej txheem kev xaiv no yog dab tsi cais steel stamping tuag ua rau kev tsim khoom ntev los ntawm cov cuab yeej tsim kom tau los ntawm kev siv sijhawm luv luv.
Hardened Tool Steel thiab Carbide Insert Tsim
Kev xaiv cov khoom siv hauv kev tsim khoom tuag tsis yog ib qho kev txiav txim siab. Nws yog qhov chaw nres tsheb -los ntawm- chaw nres tsheb kev txiav txim siab engineering uas sib tw txhua qhov nthuav dav qhov kev ntxhov siab ib puag ncig rau txoj cai stamping tuag steel.
Cov kev xaiv feem ntau tawg zoo li no:
- D2 (High -carbon, siab -chromium)- Kev lag luam benchmark rau blanking thiab tho chaw nres tsheb. D2 muab qhov tshwj xeeb hnav tsis kam ntawm HRC 60-62, ua rau nws lub neej ua haujlwm rau kev txiav cov pa roj carbon steel thiab softer alloys. Nws tsis muaj zog yog brittleness - ntxhib carbides ua raws li kev ntxhov siab concentrators nyob rau hauv qhov hnyav.
- A2 (Air-tuaj khov)- Muab qhov sib npaug profile nrog tsawg hnav tsis kam tshaj D2 tab sis tseem ceeb dua toughness. A2 kuj tau dhau los ntawm kwv yees li 40% tsawg dua qhov hloov pauv thaum kho cua sov dua li cov roj- cov hlau tawv tawv, ua rau nws zoo tagnrho rau cov ncauj lus kom ntxaws punch geometries qhov twg tom qab- cua sov- kho qhov tseeb qhov teeb meem.
- M2 (High -Steel ceev)- Siv nyob rau hauv chaw nres tsheb uas muaj kev sib txhuam cua sov los ntawm qhov siab -kev ua haujlwm ceev yuav ua rau cov pa txias txias- ua haujlwm steels. M2 khaws nws cov tawv tawv ntawm qhov kub siab, ua rau nws haum rau kev tuag khiav ntawm 600+ strokes ib feeb.
- DC53 (Txhim kho txias- ua haujlwm hlau)- Kev hloov pauv niaj hnub no ntawm D2 uas nce mus txog 62-64 HRC thaum xa tawm kwv yees li ob npaug ntawm qhov tawv ntawm D2. DC53's high-temperature tempering compatibility kuj ua rau nws zoo heev substrate rau PVD txheej zoo li TiN los yog DLC.
- Carbide inserts- Tshwj xeeb rau siab tshaj -cov chaw hnav khaub ncaws lossis thaum ua cov khoom siv abrasive xws li stainless hlau thiab siab - lub zog alloys. Carbide xa cov hardness siab tshaj 90 HRA thiab tuaj yeem ua rau cov cuab yeej siv tau los ntawm 5 mus rau 10 zaug, txawm tias nws yuav tsum tau ua tib zoo saib xyuas kom tsis txhob tawg hauv qhov cuam tshuam.
Kev xaiv cov logic yog ncaj nraim: phim cov qib stamping tuag steel rau cov khoom siv ua haujlwm abrasiveness, qhov chaw nres tsheb hom kev ntxhov siab (hnav thiab cuam tshuam), thiab qhov xav tau ntaus suav ua ntej kev saib xyuas. Ib qho kev xuas nrig ntaus txiav 0.040" stainless ntawm 400 strokes ib feeb ntsib qhov sib txawv ntawm ib puag ncig zoo li qhov chaw nres tsheb dabtsi yog khoov 0.020" tooj liab - thiab cov hlau tuag ntawm txhua qhov chaw nres tsheb yuav tsum muaj kev cuam tshuam qhov sib txawv.
Ntxig-Style vs. Solid Die Construction
Ntawm no yog qhov uas ntau lawm xav diverges sharply los ntawm prototype logic. Cov khoom tuag - qhov twg cov punch lossis tuag nthuav dav yog machined ncaj qha los ntawm ib qho thaiv - muab qhov zoo tshaj plaws rigidity thiab raug. Rau kev khiav luv luv, qhov kev simplicity ua haujlwm zoo. Tab sis thaum txiav ntug dulls ntawm ntaus 80,000 nyob rau hauv ib lab-txoj kev pab cuam, koj tsis xav rub tag nrho cov seem tuag rau regrinding.
Ntxig-style kev tsim kho daws qhov no los ntawm kev sib cais cov khoom siv los ntawm lub cev tuag. Cov punch los yog txiav cov ntsiab lus yog ib qho hloov pauv tau nias los yog bolted rau hauv ib lub hnab ntim khoom los yog lub hnab tshos, tso cai rau nws hloov pauv yam tsis muaj kev cuam tshuam tag nrho ntawm cov khoom sib dhos.
Cov khoom zoo yog qhov tseem ceeb:
- Kev kho sai dua- Ib lub tsho hnav tuaj yeem hloov tau lossis rov ua dua thiab rov nruab dua hauv feeb ntau dua li teev. Cov tuag nyob ntawm cov xovxwm ntev dua.
- Tus nqi rov qab qis dua- Koj sharpen ib me me ntxig es tsis yog ib tug loj monolithic thaiv, txo cov khoom tshem tawm thiab lub sij hawm tshuab.
- Txo downtime- Cov khoom seem khaws cia hauv cov khoom muag txhais tau tias xoom lub sijhawm tos rau kev sib sau. Sib pauv, rov pib dua, thiab ua kom lub ntsej muag hnav offline.
- Khoom siv optimization- Cov carbide kim lossis PM steel tsuas yog mus rau qhov hnav xav tau nws. Cov khoom txhawb nqa tuaj yeem yog cov tawv tawv, tsis tshua muaj nqi hlau uas tiv thaiv kev poob siab yam tsis xav tau qhov hnyav hnyav.
Cov khoom tuag tseem muaj lub luag haujlwm hauv kev tsim khoom thaum rigidity yog qhov tseem ceeb - cov chaw tsim khoom hnyav lossis kev ua haujlwm loj blanking qhov twg ntxig interfaces tuaj yeem qhia deflection. Tab sis rau kev tho, trimming, thiab nthuav dav txiav hla ntau- chaw nres tsheb nce qib tuag, ntxig kev tsim kho yog tus qauv tsim vim nws ncaj qha txo tus nqi- ib- ntaus dhau lub cuab yeej lub neej.
Tseem ceeb Stamping Tuag Cheebtsam Uas Pab Tau Ntau Lawm Ntev
Lub tshuab tuag yog ib qho system, tsis yog ib qho cuab yeej. Txhua feem ua lub luag haujlwm hauv kev tswj xyuas qhov tseeb hla ntau lab lub voj voog. Thaum ib lub ntsiab tsis ua hauj lwm los yog drifts, ib feem zoo raug kev txom nyem tam sim ntawd. Ntawm no yog cov tseem ceeb stamping tuag Cheebtsam thiab dab tsi lawv pab:
- Tuag teeb (khau sab sauv, khau qis, qhia ncej)- Lub hauv paus uas tag nrho lwm cov cuab yeej tuag thiab cov khoom siv tau txuas. Precision-cov khau hauv av muaj qhov sib npaug ntawm cov sab sauv thiab sab qis, thaum cov lus qhia thiab cov bushings (tsim rau kev kam rau siab nyob rau hauv 0.0001") xyuas kom rov ua kom zoo dua tom qab mob stroke.
- Punches- Cov cuab yeej txiav thiab tsim cov cuab yeej ncaj qha mus rau qhov chaw ua haujlwm. Kev xuas nrig ntaus ntau lawm feem ntau yog los ntawm - hardened thiab precision- hauv av, muaj nyob rau hauv tus qauv lossis kev cai qhov ntswg geometry kom phim qhov profile.
- Tuag khawm- Qhov sib piv rau punches, muab qhov kev tawm tsam txiav ntug. Cov nyees khawm tuag yog offset me ntsis loj dua lub qhov ntswg punch (feem ntau 5-10% ntawm cov khoom tuab ntawm ib sab) los tsim kom muaj qhov tseeb txiav clearance.
- strippers- Tuav lub sawb tiaj tus tiv thaiv lub ntsej muag tuag thiab rub cov khoom tawm ntawm lub punch thaum rub tawm. Ntau lawm tuag siv coj strippers (caij nplooj ntoos hlav-loaded daim hlau) es tsis yooj yim fixed strippers, txhim kho sawb tswj thiab tiv thaiv slug rub ntawm high speeds.
- Cov kws tsav dav hlau- Precision pins uas sau npe lub sawb ntawm txhua qhov chaw nres tsheb los ntawm kev nkag mus rau hauv qhov uas tau tho yav dhau los. Lawv them nyiaj rau qhov tsis raug me ntsis pub mis thiab xyuas kom txhua qhov chaw nres tsheb ua haujlwm ntawm cov khoom siv kom raug.
- Tuag springs (mechanical lossis nitrogen gas)- Muab lub zog uas tswj lub zog stripper, ncoo tuav quab yuam, thiab ib feem ejection. Nitrogen gas springs xa cov quab yuam ntau dua li kev mus ncig ntev dua thiab muaj ntau yam hauv kev tsim khoom tuag uas xav tau ntau dua stripping quab yuam.
- Cov tuav tseg- Tuav punches thiab tuag nyees khawm nyob rau hauv txoj hauj lwm nyob rau hauv lub tuag daim hlau. Pob-lock retainers tso cai nrawm hloov pauv yam tsis tau tshem tawm qhov tuag ntawm xovxwm.
- Rov qab daim hlau- Cov phaj tawv tawv tom qab lub taub hau taub hau uas faib cov quab yuam thiab tiv thaiv kev xuas nrig ntaus los ntawm kev tsav tsheb mus rau hauv cov khau softer tuag dhau sijhawm.
Txhua yam ntawm cov khoom no yog tsim los tiv thaiv cov kev ua tsis tiav tshwj xeeb uas dhau los ua kev zam dhau kev tsim khoom txuas ntxiv. Coj strippers tiv thaiv slug rub - qhov twg ib tug txiav slug sticks rau lub ntsej muag lub ntsej muag thiab tau nqa rov qab, jamming tuag los yog kos rau lwm qhov chaw. Cov neeg tsav dav hlau loj kom tsis txhob muaj mis-indexed strips los ntawm kev tsim tawm- ntawm - qhov kam rau ua. Backed punches tiv thaiv lub taub hau nceb uas yuav hloov txoj haujlwm punch los ntawm ntau txhiab ntawm ib nti dhau ntau pua txhiab hits.
Lub stamping tuag teeb, coj tag nrho, ua haujlwm zoo li lub tshuab precision es tsis yog lub cuab yeej zoo li qub. Txhua qhov kev tshem tawm, lub caij nplooj ntoo hlav, thiab qhov chaw ua tiav yog tsim kom ruaj khov nyob rau hauv qhov tuag tag nrho lub neej ntau lawm - thiab thaum twg ib yam dab tsi hnav, qhov ntxig -raws li kev tsim kho lub tswv yim ua kom nws tuaj yeem rov qab tau sai yam tsis muaj kev rov tsim kho tag nrho.
Tau txais tag nrho cov txheej txheem kev txiav txim siab txoj cai tsis tshwm sim ntawm lub khw hauv pem teb. Nws pib ntau ua ntej, nyob rau hauv lub engineering theem uas muaj peev xwm tsom xam, simulation, thiab precision machining converge coj ib tug ntau lawm tuag los ntawm lub tswv yim mus rau thawj qhov pom zoo.
Tuag Engineering txheej txheem los ntawm Feasibility mus rau Thawj Tshooj
Kev tsim khoom khiav stamping tuag tsis pib ntawm lub chaw machining. Nws pib raws li lo lus nug: qhov no puas tuaj yeem tsim kev ntseeg siab, ntawm qhov kev kam rau siab, hauv cov khoom no, ntawm kev tsim khoom nrawm? Lub neej ua haujlwm engineering uas teb cov lus nug no tau siv sijhawm ntau lub hlis thiab suav nrog ntau theem validation ua ntej steel puas tau ntsib strip hauv xovxwm ntau lawm. Txhua theem txo kev pheej hmoo, thiab hla ib qho ntawm lawv ntau tus nqi qis.
Feasibility Analysis thiab DFM kev sib koom tes
Txhua lub cuab yeej stamping thiab tuag qhov project pib nrog kev ntsuas qhov ua tau. Cov kws tshaj lij ntsuas qhov geometry tiv thaiv kev txwv - qhov tsawg kawg nkaus khoov radii txheeb ze rau cov khoom tuab, kos qhov sib piv qhov tob, thiab seb cov yam ntxwv puas tuaj yeem tsim hauv kev ua haujlwm stamping yam tsis muaj kev siv tshuab thib ob.
Qhov no yog qhov uas DFM (Design for Manufacturability) kev sib koom tes ntawm cov khoom tsim thiab tus engineer tuag them. Ib qho kev tshawb fawb DFM tau lees paub tias khoov radii ntsib lossis ntau dua cov khoom tuab, cov punch diameters loj txaus los tiv thaiv kev tawg, thiab cov tswv yim kam rau lub hom phiaj txhais tau tias muaj txiaj ntsig los them rau cov cuab yeej ntuj hnav tshaj qhov tuag lub neej.
Rau kev vam meej tuag, theem no kuj txhais cov qauv strip - qhov sib lawv liag ntawm cov chaw nres tsheb, kev siv cov khoom siv, cov cab kuj strip dav, thiab kev tsav tsheb. Idle chaw nres tsheb feem ntau tau npaj ua ntej kom haum rau yav tom ntej engineering kev hloov pauv yam tsis tas yuav tsum tau tsim kho tag nrho. strip layout kev txiav txim xauv hauv cov khoom siv nqi ib feem rau tag nrho cov kev pab cuam, ua qhov no yog ib qho ntawm qhov siab tshaj -leverage engineering cov haujlwm hauv cov txheej txheem.
CAE Simulation thiab Virtual Die Tryout
Xav txog tias muaj peev xwm sim koj txoj kev tuag ua ntej nws lub cev tshwm sim. Qhov ntawd yog qhov CAE (Computer-Aided Engineering) simulation muab. Siv cov txheej txheem finite tsom xam, engineers qauv yuav ua li cas cov ntawv hlau yuav coj li cas nyob rau hauv kev tsim rog - kwv yees qhov chaw tawg yuav pib, qhov wrinkling yuav loj hlob, qhov ntau thinning ua rau qaug zog me ntsis, thiab ntau npaum li cas springback xav tau tom qab xovxwm qhib.
Virtual tuag tryoutstso cai rau cov tuam txhab lag luam txheeb xyuas thiab daws cov teeb meem muaj peev xwm ua ntej kev tsim khoom pib, txo qis kev sim lub cev - thiab - cov nqi yuam kev. Lub simulation kuj optimizes dawb paug contours kom siv tau cov khoom siv thiab kwv yees yam tsawg kawg nkaus yuav tsum tau nias quab yuam - cov ntaub ntawv tseem ceeb rau xaiv txoj cai tuag stamping tshuab thiab xovxwm kab.
Rau cov ntaub ntawv nyuaj xws li siab heev - lub zog steels thiab aluminium alloys, simulation yog tshwj xeeb tshaj yog muaj nqis vim hais tias cov ntaub ntawv no muaj siab springback magnitudes uas nyuaj rau tswj los ntawm lub cev iteration ib leeg. Digital springback them nyiaj kho qhov tuag geometry ua ntej machining, yog li thawj lub cev sim tawm thaj av ze rau qhov kawg specification.
Precision Machining, sib dhos, thiab sim khiav
Nrog simulation validated thiab tuag tsim tiav, manufacturing pib. Lub tshuab ua ntu zus rau kev tsim khoom tuag hauv kev tsim khoom feem ntau ua raws li qhov kev nce qib no:
- CNC milling- Rough thiab semi{1}}ua tiav machining ntawm cov khau tuag, retainer daim hlau, thiab daim ntawv cov ntsiab lus kom ze rau -net geometry.
- Kev kho cua sov- Hardening thiab tempering ntawm cov cuab yeej steel Cheebtsam rau lub hom phiaj HRC qhov tseem ceeb, ua raws li kev ntxhov siab.
- Hlau EDM- Precision txiav ntawm punch profiles, tuag qhib, thiab nyuaj geometries rau tolerances nyob rau hauv 0.0001" qhov twg cov pa milling tsis ncav cuag.
- Nto sib tsoo- Kev ua tiav kawg ntawm mating nto, tuag lub ntsej muag, thiab xuas nrig ntaus kom ua tiav qhov sib luag thiab cov txheej txheem tiav.
- Assembly thiab haum- Kev sib sau ua ke ntawm cov khoom sib xyaw ua ke rau hauv cov txheej txheem tuag, nrog xiav - sib piv ntawm qhov chaw tseem ceeb thiab kev pov thawj ntawm kev tshem tawm ntawm txhua qhov chaw nres tsheb.
Thaum sib sau ua ke, cov tuag txav mus rau qhov kev sim nias rau thawj zaug sampling. Kev sim ua kom siv tau cov ntaub ntawv ntws, lees paub qhov tseeb qhov tseeb, thiab nthuav tawm cov teeb meem uas simulation tsis tuaj yeem kwv yees tag nrho - kev sib cuam tshuam ntawm cov chaw nres tsheb, kev coj tus cwj pwm coj, lossis cov teeb meem ejection uas tsuas yog tshwm sim hauv cov xov xwm tiag tiag.
Thawj tsab xov xwm tshuaj xyuas yog lub rooj vag kawg. Qhov chaw los ntawm qhov kev sim ua tau dhau los ua qhov kev tshaj tawm tag nrho tawm tsam qhov luam tawm, feem ntau suav nrog CMM ntsuas, ntsuas qhov muag, thiab GD&T pov thawj. Rau automotive tuag stamping cov kev pab cuam, qhov no pub ncaj qha rau hauv PPAP (Production Part Approval Process) xa tawm uas tso cov tuag rau tag nrho cov khoom.
Cov neeg muab khoom nyiamYICENmuab qhov kawg-rau- kawg muaj peev xwm hla tag nrho lub neej voj voog no - los ntawm qhov ua tau pib thiab CAE simulation los ntawm kev ua kom zoo, kev sim khiav, thiab kev soj ntsuam zaum kawg - muab cov pab pawg muag khoom ib qho ntawm kev lav phib xaub los ntawm lub tswv yim los ntawm kev tsim khoom- npaj cov cuab yeej.
Kev nqis peev hauv engineering hauv cov txheej txheem no yog qhov tseem ceeb, tab sis nws ncaj qha txiav txim siab txog kev lag luam tsim khoom. Txhua qhov simulation iteration zam, txhua lub voj voog sim raug tshem tawm, thiab txhua qhov thawj - tsab xov xwm dhau los ua tiav raws li lub sijhawm txhais ua cov nqi qis dua - ib qho kev sib raug zoo uas yuav pom tseeb dua thaum koj tshuaj xyuas seb cov cuab yeej cuab tam peev amortizes hla ntau lawm.
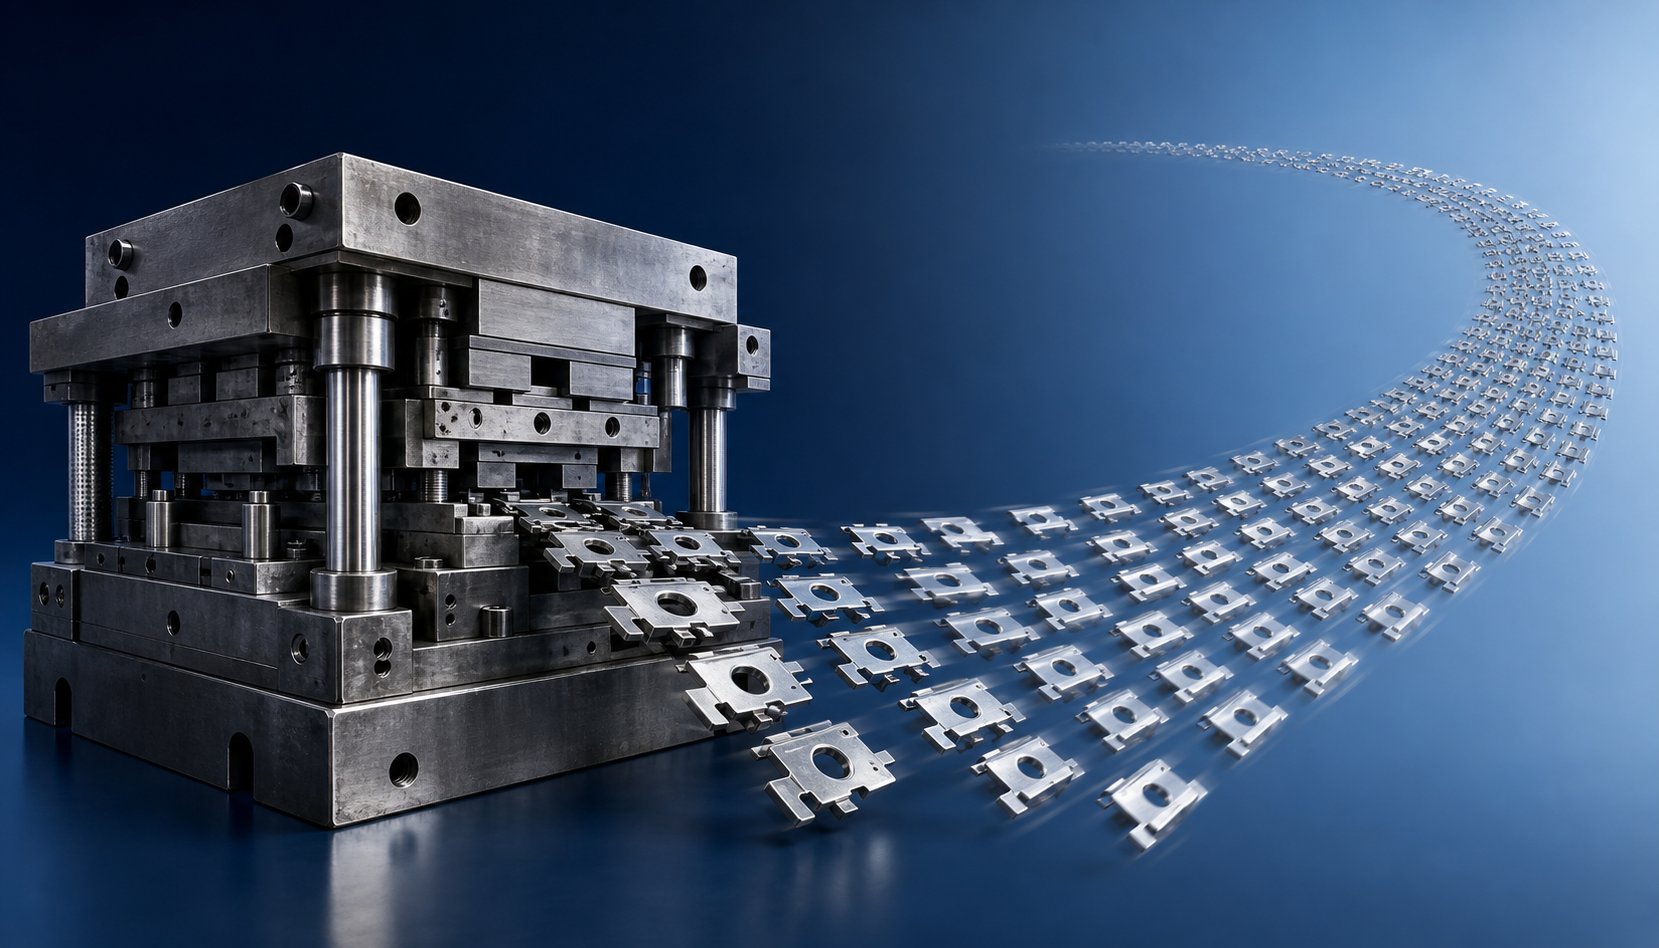
Tus Nqi-Rau- Ib Ntu Kev Lag Luam ntawm Kev Tsim Khoom Ua Haujlwm Tuag Tuag
Nov yog lej uas tsav txhua qhov kev txiav txim siab: $ 100,000 tuag tsim 1,000,000 qhov ntxiv $ 0.10 ib thooj. Tib qhov tuag uas tsim tau tsuas yog 5,000 ntu ntxiv $20.00 ib thooj. Tus tuag nws tus kheej tsis tau hloov pauv - tsuas yog lub ntim ntws los ntawm nws. Qhov no amortization logic txiav txim seb qhov kev tsim khoom-qib cov cuab yeej yog kev nqis peev ntse lossis kev ua yuam kev kim, thiab nkag siab nws cais cov khoom lag luam tawm tswv yim los ntawm kev kwv yees.
Yuav Ua Li Cas Tuag Tus Nqi Amortizes Hla Ntau Lawm
Xav txog kev tsim khoom lag luam stamping tuag raws li tus nqi ruaj khov uas tau muab faib rau txhua qhov nws tsim. Qhov ntau koj khiav, qhov me me ntawm cov cuab yeej pab rau txhua chav. Ntawm qhov ntim tsawg, qhov kev pab cuam dominates koj daim nqi. Ntawm qhov ntim siab, nws dhau los ua qhov tsis txaus ntseeg - feem ntau tsuas yog pennies ib feem - tawm ntawm cov khoom siv raw thiab nias lub sijhawm ua tus nqi tseem ceeb.
Qhov no yog vim li cas qhov kev nqis peev ntau dua pib tuag feem ntau ua rau txo qis tag nrho cov nqi them rau kev ua haujlwm loj. Ib qho $ 150,000 nce qib tuag nrog 15 chaw nres tsheb yuav zoo li kim nyob ib sab ntawm $ 40,000 yooj yim cov cuab yeej, tab sis yog tias kev tuag zuj zus tshem tawm peb qhov kev ua haujlwm thib ob (deburring, tapping, thiab sib cais cov kauj ruam), cov nyiaj khaws cia hauv ib feem ntawm txhua chav tsim. Muab qhov ntawd rau ib qho - ib feem ntawm kev txuag nyiaj los ntawm 500,000 daim, thiab cov cuab yeej kim dhau los ua qhov kev pab cuam pheej yig dua.
Kev sib raug zoo tsis yog -linear hauv kev xyaum. Kev tsim tawm thaum ntxov absorbs tus nqi cuab yeej sai sai - koj thawj 10,000 qhov chaw nqa ib qho hnyav rau -unit load. Tab sis raws li qhov ntim tau nce siab dhau 50,000, tom qab ntawd 100,000, tus nqi ntawm cov cuab yeej amortized flattens mus rau xoom thaum ib feem ntawm cov nyiaj khaws cia los ntawm kev tshem tawm cov haujlwm thib ob txuas ntxiv mus. Qhov no yog lub cav nyiaj txiag tom qab txhua qhov kev txiav txim siab los nqis peev hauv kev tsim khoom-qib cov cuab yeej luv luv{14}} khiav lwm txoj hauv kev.
Yam Uas Uas Muaj Feem Ntau Lawm Tuag Nqe
Tus nqi tuag tsis yog ib tus lej rub los ntawm phau ntawv teev npe. Nws qhia txog qhov nyuaj ntawm txhua yam uas tsim los rau hauv lub cuab yeej. Thaum koj tau txais ib qho kev tsocai rau kev tsim cov cuab yeej, tus nqi yog zoo li tus nqi ntawm cov nqi tseem ceeb:
- Tus naj npawb ntawm cov chaw nres tsheb- Txhua qhov chaw nres tsheb hauv qhov tuag zuj zus ntxiv lub sijhawm tsim, machining, kho cua sov, thiab haum. Lub 6-chaw nres tsheb tuag raug nqi tsawg dua li 16-chaw nres tsheb tuag ua haujlwm zoo ib yam hauv kev ua kom zoo dua qub.
- Tuag cov ntaub ntawv qib- D2 cuab yeej steel nqi tsawg dua M2 siab- ceev steel, uas raug nqi tsawg dua carbide inserts. Lub workpiece cov ntaub ntawv abrasiveness thiab lub hom phiaj hit suav nruab nrab ntawm sharpenings txiav txim seb qib twg tus toolmaker qhia.
- Ib feem complexity- Tight radii, sib sib zog nqus draws, kaw- cov yam ntxwv kam rau ua, thiab ntau qhov khoov axes tag nrho ua rau lub sijhawm machining thiab tus naj npawb ntawm cov khoom sib cais hauv qhov tuag.
- Kev kam rau siab- Tuav ± 0.001 "yuav tsum muaj kev sib tsoo, kev sib tw nruj dua, thiab kev tshuaj xyuas nruj dua li ± 0.005". Txhua kauj ruam nruj dua ntxiv tus nqi rau ob qho tib si pib tsim thiab kev saib xyuas tsis tu ncua.
- Secondary kev khiav hauj lwm ua rau tuag- Hauv - tuag tapping, hauv - tuag los ua ke, hu rau vuam, los yog kev sib koom ua ke sensor tshem tawm cov txheej txheem qis tab sis ntxiv qhov nyuaj (thiab nqi) rau lub cuab yeej nws tus kheej.
- Xovxwm tonnage xav tau- Loj dua, tuab dua, lossis siab dua - qhov chaw muaj zog yuav tsum tau tuag tsim los tiv thaiv kev tsim ntau dua. Cov khau hnyav hnyav dua, cov lus qhia loj dua, thiab cov tshuab caij nplooj ntoos hlav muaj zog ntau ntxiv ua rau cov khoom siv thiab cov nqi ua haujlwm.
Progressive die tooling feem ntau yog li ntawm $ 30,000 mus rau ntau dua $ 250,000 nyob ntawm seb cov xwm txheej no ua ke li cas. Siab- kam rau ua stainless hlau qhov chaw nrog ntau lub chaw tsim khoom zaum saum toj ntawm qhov ntau, thaum cov pa roj carbon steel geometry yooj yim nrog cov haujlwm tsawg dua hauv qab kawg.
Sib piv Tooling ROI Hla Khiav Lengths
Cov lus nug breakeven yog ncaj nraim: ntawm qhov ntim dab tsi uas cov khoom kim tshaj tuag xa tus nqi qis dua li rov ua luv luv -khiav lub voj voog? Cov lus teb nyob ntawm koj tus nqi tshwj xeeb, tab sis tus qauv zoo ib yam thoob plaws kev lag luam.
| Qhov xwm txheej | Luv -Khiav Soft Tooling | Kev tsim khoom-Run Hardened Tooling |
|---|---|---|
| Upfront Tus Nqi Ntau | $5,000 – $30,000 | $30,000 – $250,000+ |
| Cia Siab Tuag | 1,000-50,000 hits | 500,000 – 2,000,000+ hits |
| Ib - Tus Nqi Them Ib Ntu | Tseem siab (limited amortization) | Poob sharply thaum ntim nce |
| Kev tu ntau zaus | Nquag hloov lossis rov tsim dua | Teem sijhawm sharpening ntawm lub sijhawm ntev |
Rau luv -khiav hlau stamping - hais 5,000 txog 20,000 qhov chaw - lej feem ntau nyiam cov cuab yeej muag muag. Koj siv sijhawm tsawg dua, lees txais lub neej luv luv, thiab txav mus. Tab sis thaum thov ntsuas dhau 50,000 daim, kev lag luam hloov pauv. luv-khiav tuag tas, yuav tsum tau hloov lossis rov tsim lub voj voog uas ntxiv cov nqi thiab lub sijhawm ua haujlwm. Kev tsim khoom tuag, lub sijhawm no, tseem tab tom ua haujlwm ntawm nws lub sijhawm ua kom ntse ntse nrog qhov chaw-ib -feeb cov zis uas cov cuab yeej muag tsis tuaj yeem sib xws.
Kuj tseem muaj qhov zoo dua tus nqi zais uas cov lus saum toj no tsis ntes: hauv - tuag ua haujlwm. Kev tuag ntau lawm tuaj yeem koom ua ke tapping, kho vajtse ntxig, hu rau kev sib dhos, lossis txawm tias nyob rau hauv - txheej txheem sensing ncaj qha rau hauv xovxwm stroke. Txhua qhov kev ua haujlwm sib sau ua ke rau hauv qhov tuag tshem tawm cov kauj ruam qis qis, lub tshuab cais, thiab qhov cuam tshuam zoo ntawm kev txav mus los ntawm cov txheej txheem. Rau cov ntawv sau loj loj nrog cov ntim txhua xyoo, cov nqi no - ntxiv cov chais xees rau ib feem uas sib xyaw rau hauv kev txuag nyiaj ntau dhau ntawm qhov kev pab cuam lub neej.
Tus nqi-rau- qhov sib npaug, txawm li cas los xij, tsuas yog qhia ib nrab ntawm zaj dab neeg. Ib tug tuag uas muab kev lag luam zoo rau hnub ib tab sis degrades tom qab 200,000 hits - yuav tsum tau rov tsim dua tshiab lossis tsim cov khoom seem - tshem tawm cov nyiaj khaws cia sai. Lwm ib nrab ntawm daim duab kev lag luam yog qhov zoo npaum li cas cov neeg tuag tswj nws txoj kev ua tau zoo thoob plaws nws lub neej tag nrho, uas yog nyob ntawm kev saib xyuas lub tswv yim thiab muaj peev xwm los ntes cov kev ua tsis tiav ua ntej lawv ua rau poob qis.
Tuag Lifespan thiab Kev Saib Xyuas Los Ntawm Kev Tsim Kho Lub Neej
Ntau npaum li cas hits qhov kev tsim khoom tuag tiag tiag? Cov lus teb muaj txij li 250,000 mus rau ntau dua 7 lab - thiab raws li tus kws paub txog kev tuagArt Hedrick sau ntawv, qee qhov tuag ua 7 lab hits ib hnub rau tsib xyoos ua ntej so haujlwm. Qhov ntau yam tsis yog vagueness - nws qhia txog qhov sib txawv tiag tiag hauv qib steel hlau, cov khoom siv ua haujlwm, xovxwm, thiab kev qhuab qhia. Nkag siab txog qhov hloov pauv uas tswj kev tuag lub neej, thiab tsim lub tswv yim txij nkawm nyob ib puag ncig lawv, yog dab tsi cais cov khw muag khoom uas nyem tus nqi siab tshaj plaws los ntawm lawv cov cuab yeej cuab tam los ntawm cov kev tua hluav taws tsis tu ncua uas tsis tau npaj tseg.
Cia siab tias Tuag Lifespan los ntawm Kev Tsim Kho thiab Khoom Siv
Tsis muaj universal hit suav uas txhais tau tias tuag qhov kawg ntawm lub neej. Hloov chaw, lifespan yog cov khoom lag luam ntawm ntau qhov sib cuam tshuam sib txawv, txhua tus muaj peev xwm txiav cov cuab yeej lub neej hauv ib nrab - lossis ob npaug rau nws:
- Tuag qib steel- Cov cuab yeej ua los ntawm cov khoom siv carbide muab qhov sib txawv ntawm lub neej ntau dua li cov cuab yeej siv hlau zoo li A2 lossis D2. Kev hloov kho rau CPM (hmoov hlau metallurgy) steels lossis carbide inserts ntawm siab -cov chaw nres tsheb tuaj yeem txuas lub neej kev pabcuam los ntawm 3 txog 10 npaug piv rau cov qauv txias- ua haujlwm steels.
- Cov khoom siv ua haujlwm- Cov ntaub ntawv tawv dua, tuab dua, thiab ntau dua abrasive ua rau lub neej ntev heev. Aluminium stamping tuag, piv txwv li, fim qhov tsis sib xws: txhuas yog mos, tab sis muaj zog heev vim nws cov oxide txheej. Nws galls tawm tsam cov cuab yeej steel nto, nrawm hnav hauv txoj kev uas cov hlau tsis zoo. High-lub zog steels thiab stainless alloys ua rau muaj zog txiav ntau dua, nce ntug kev tawg.
- Xovxwm ceev thiab stability- Lub qhov dej- tuav cov xovxwm nrog nruj ram parallelism txuas rau lub neej tuag. Ib lub xovxwm hnav nrog ntau dhau deflection, kev co, lossis qhov tsis sib haum kaw qhov siab ua zoo li qeeb -cov lus tsa suab wreck ntawm lub cuab yeej. Txawm tias qhov tseeb - ua tuag yuav ua tsis tau ntxov ntxov hauv cov xovxwm uas tsis tuaj yeem tuav kev sib dhos hauv qab load.
- Ntu geometry- Loj, beefier stamping tuag qhov chaw tuaj yeem ua rau qaug zog zoo dua li cov khoom me me, tsis yooj yim. Nyias xuas nrig ntaus los yog nqaim txiav nta kom muaj kev ntxhov siab thiab muaj kev cuam tshuam ntau dua rau kev tawg ntawm kev khiav mus ntev.
- Kev kho cua sov raug- Thaum tshav kub kub zoo-kho tuag seem muaj qhov sib npaug ntawm hardness thiab toughness xav tau rau kev ua haujlwm ntev -. Cov cua sov tsis zoo- kho cov khoom siv - qhov twg quenching tsis sib xws los yog tempering kub drifted - soften ntxov ntxov los yog tawg nyob rau hauv ntau lawm loads.
Muab tag nrho cov xwm txheej no, txoj hauv kev txhim khu kev qha tshaj plaws los kwv yees ib qho kev xav tau ntawm lub neej yog los siv cov keeb kwm tsim khoom ntawm cov cuab yeej zoo sib xws uas khiav cov khoom sib piv ntawm qhov sib xws. Yog tsis muaj qhov ntsuas ntsuas, koj twv - thiab hauv cov hlau tuag stamping, kwv yees ua rau muaj kev hloov pauv ntxov ntxov (khoom siv nyiaj) lossis kev npaj txhij txog ua tsis tiav mid- khiav (khoom siv pov tseg).
Kev Tiv Thaiv Kev Tiv Thaiv Kev Tiv Thaiv thiab Kev Sib Cais Sib Tham
Kev tiv thaiv tiag tiag ua rau kev tuag ua haujlwm ntawm qhov tshwj xeeb. Nws tsis zoo ib yam li kev kho tuag - uas yog qhov tshwm sim thaum kev saib xyuas tsis saib xyuas thiab qee yam tawg. Qhov txawv qhov tseem ceeb.Tiv thaiv kev txij nkawmkoom nrog cov kev ua ub no uas tau teem tseg tsis hais seb tus tuag zoo li xav tau li cas, vim tias hnav yog sib sau ua ke thiab feem ntau tsis pom mus txog thaum nws tsim cov khoom seem.
Ib qho kev pab tu ntau lawm feem ntau suav nrog:
- Ntxig lub sijhawm- Txiav ntug dull zuj zus, ua burrs thiab noj teeb meem. Lub sijhawm ua kom pom tseeb yog teem raws li kev suav (piv txwv li, txhua txhua 50,000 txog 150,000 strokes nyob ntawm cov khoom siv thiab qib steel), tsis tos kom txog thaum burrs tshwm rau ntawm qhov chaw tiav.
- Caij nplooj ntoos hlav hloov- Coil springs thiab gas cylinders nkees dhau ntau lab lub voj voog. Hloov lawv ntawm lawv lub neej voj voog, tsis yog tom qab tawg ua rau tuag.
- Kev tshuaj xyuas rau cov khoom xoob- Xyuas tag nrho cov screws, dowel pins, thiab retainers ntawm txhua lub sijhawm rub. Ib qho xoob xoob xoob tuaj yeem tso cai rau seem tuag hloov, ua rau txhua qhov chaw nres tsheb hauv qab.
- Surface condition checks- Tshawb xyuas cov paib hnav, qhov chaw cam, thiab tsim cov ntsiab lus rau kev sib tsoo lossis qhov tawg. Regrind thiab refit raws li xav tau ua ntej dimensional drift mus txog qhov.
- Ntxuav thiab lubrication- Tshem tawm slug buildup, lubricant residue, thiab khib nyiab. Lubricate tag nrho cov mating nto los tiv thaiv corrosion ntawm ntau lawm khiav.
Thaum sharpening txiav seem, sib tsoo txheej txheem tseem ceeb. Siv lub log sib tsoo tsis ncaj ncees lawm - ib qho uas thauj khoom ntau dua li kev tawg dawb do - ua kom muaj cua sov ntau dhau uas tuaj yeem ua rau muag lossis tawg ntu tuag. Kev nyab xeeb dej nyab thiab xaiv lub log tsim nyog (nrog rau cov cuab yeej tshwj xeeb steel hauv av) tiv thaiv thermal puas thaum lub sijhawm rov ua dua. Kev txiav cov kaum sab xis yuav tsum tau khaws cia thaum sib tsoo kom txiav quab yuam sib npaug thoob plaws qhov tuag.
Tom qab txhua qhov kev sib tsoo, demagnetize tag nrho cov khoom. Nto grinders siv cov hlau nplaum muaj zog los tuav cov khoom ua haujlwm, thiab cov hlau nplaum hlau nplaum nyiam cov khib nyiab hlau thiab ua rau slug rub thaum tsim khoom.
Common Failure Modes thiab Mitigation Los ntawm Tsim
Txawm tias muaj kev saib xyuas tsis raug cai, kev tsim khoom tuag ntsej muag tsis ua haujlwm uas tau hais zoo tshaj plaws thaum lub sijhawm tsim qauv es tsis yog hauv khw hauv pem teb. Paub txog dab tsi ua tsis tiav - thiab yog vim li cas - tso cai rau cov engineers tuag los tsim cov yam ntxwv tiv thaiv txij thaum pib:
- Slug rub- Txiav slugs lo rau lub ntsej muag lub ntsej muag thiab nqa rov qab mus rau hauv lub sawb, ua rau cov khoom puas thiab tuag. Ua rau muaj xws li cua ntxiab (lub tshuab nqus tsev), kev txiav loj, cov hlau nplaum nplaum, thiab cov roj nplaum nplaum. Tsim mitigations: xuas nrig ntaus lub ntsej muag venting (air relief qhov), thim rov qab -taper tuag nyees khawm uas tuav slugs nyob rau hauv compression, caij nplooj ntoos hlav- loaded slug ejectors, thiab txiav clearance specification kom muaj kev cuam tshuam haum ntawm slug thiab matrix.
- Sawb misfeeds- Lub sawb mus deb dhau, luv dhau, lossis skews sab, tso cov khoom tawm ntawm txoj haujlwm rau qhov chaw nres tsheb tom ntej. Kev txo qis: cov neeg tsav dav dav uas nws tus kheej- kho qhov yuam kev me me, qhov zoo ntawm cov hlua khi uas tiv thaiv kev rub, hauv -tuag misfeed sensors uas nres cov xovxwm ua ntej kev puas tsuaj tshwm sim, thiab pub- ntev saib xyuas.
- Punch tawg- Me me-inch punches lossis punches nrog qhov ntev siab-rau- txoj kab uas hla sib piv ua kom muaj zog dabtsi yog khoov thiab snap nyob rau hauv ntau lawm loads. Kev txo qis: coj cov strippers uas txhawb nqa cov punch ze rau ntawm qhov chaw txiav, stepped punch taub hau uas nce cross-section deb ntawm lub ntsis, shear angles uas txo snap- los ntawm kev quab yuam, thiab cov phaj rov qab uas tiv thaiv lub taub hau nceb.
- Galling- Cov khoom siv ua haujlwm welds nws tus kheej mus rau qhov tuag nto nyob rau hauv siab thiab kub, rhuav lub qhov thiab muab cov cuab yeej. Feem ntau nrog stainless hlau, aluminium, thiab titanium. Kev txo qis: PVD txheej (TiN, TiCN, DLC) ntawm qhov chaw tsim, polished tuag radii, lubrication kom zoo, thiab xaiv cov hlau tuag uas muaj chromium lossis vanadium cov ntsiab lus uas tiv thaiv adhesion.
- Tuag seem cracking- Kev ntxhov siab kub los ntawm kev sib tsoo, kev siv zog ntau dhau, lossis kev kho cua sov tsis zoo ua rau tawg tawm hauv cov ntsiab lus tawv tawv. Kev txo qis: kev ntxhov siab-relief tempering tom qab sib tsoo, kom zoo fillet radii ntawm geometry hloov, thiab tsis txhob ntse sab hauv cov ces kaum uas ua raws li cov ntsiab lus pib tawg.
Txhua qhov kev ua tsis tiav no yog tus nqi deb tshaj qhov tawg ntawm nws tus kheej. Ib qho rub tawm ib leeg nqa los ntawm kev tuag zuj zus tuaj yeem ua rau txhua qhov chaw nres tsheb hauv lub cuab yeej. Ib qho punch uas tawg tuaj yeem ua rau tuag taus, yuav tsum tau kho hnub thiab ntau txhiab daus las hauv kev hloov pauv. Kev tsim tawm tsam cov qauv no txij thaum pib - es tsis yog patching lawv tom qab lawv tshwm sim - yog dab tsi ua kom cov khoom tuag khiav tau txiaj ntsig thoob plaws nws lub neej tag nrho.
Paub tias thaum twg txoj kev tuag mus txog qhov kawg - ntawm - lub neej yog qhov tseem ceeb sib npaug. Cov txheej txheem nyiaj laus sib txawv, tab sis cov cim qhia muaj xws li: qhov dav dav uas tsis tuaj yeem kho tau los ntawm kev rov ua dua tshiab, kev sib txuas shimming uas ntau tshaj qhov kev tsim siab ntev, rov ua tsis tiav ntawm tib qhov chaw nres tsheb txawm tias kho kom raug, lossis cov khoom siv degradation qhov chaw kuaj cua sov lossis microcracks ua rau muaj kev pheej hmoo ntxiv.
Kev tuav pov hwm kev ua tau zoo hla ntau lab lub voj voog yog ib sab ntawm qhov sib npaug ntawm lub neej ntev. Lwm sab yog xyuas kom meej tias cov khoom tawm ntawm qhov tuag tau ua raws li cov lus qhia - tsis yog thawj tsab xov xwm, tab sis tsis tu ncua thoob plaws hauv kev tsim khoom. Qhov kev txheeb xyuas ntawd nyob ntawm cov tshuab ua haujlwm tau zoo ncaj qha rau hauv qhov tuag nws tus kheej.
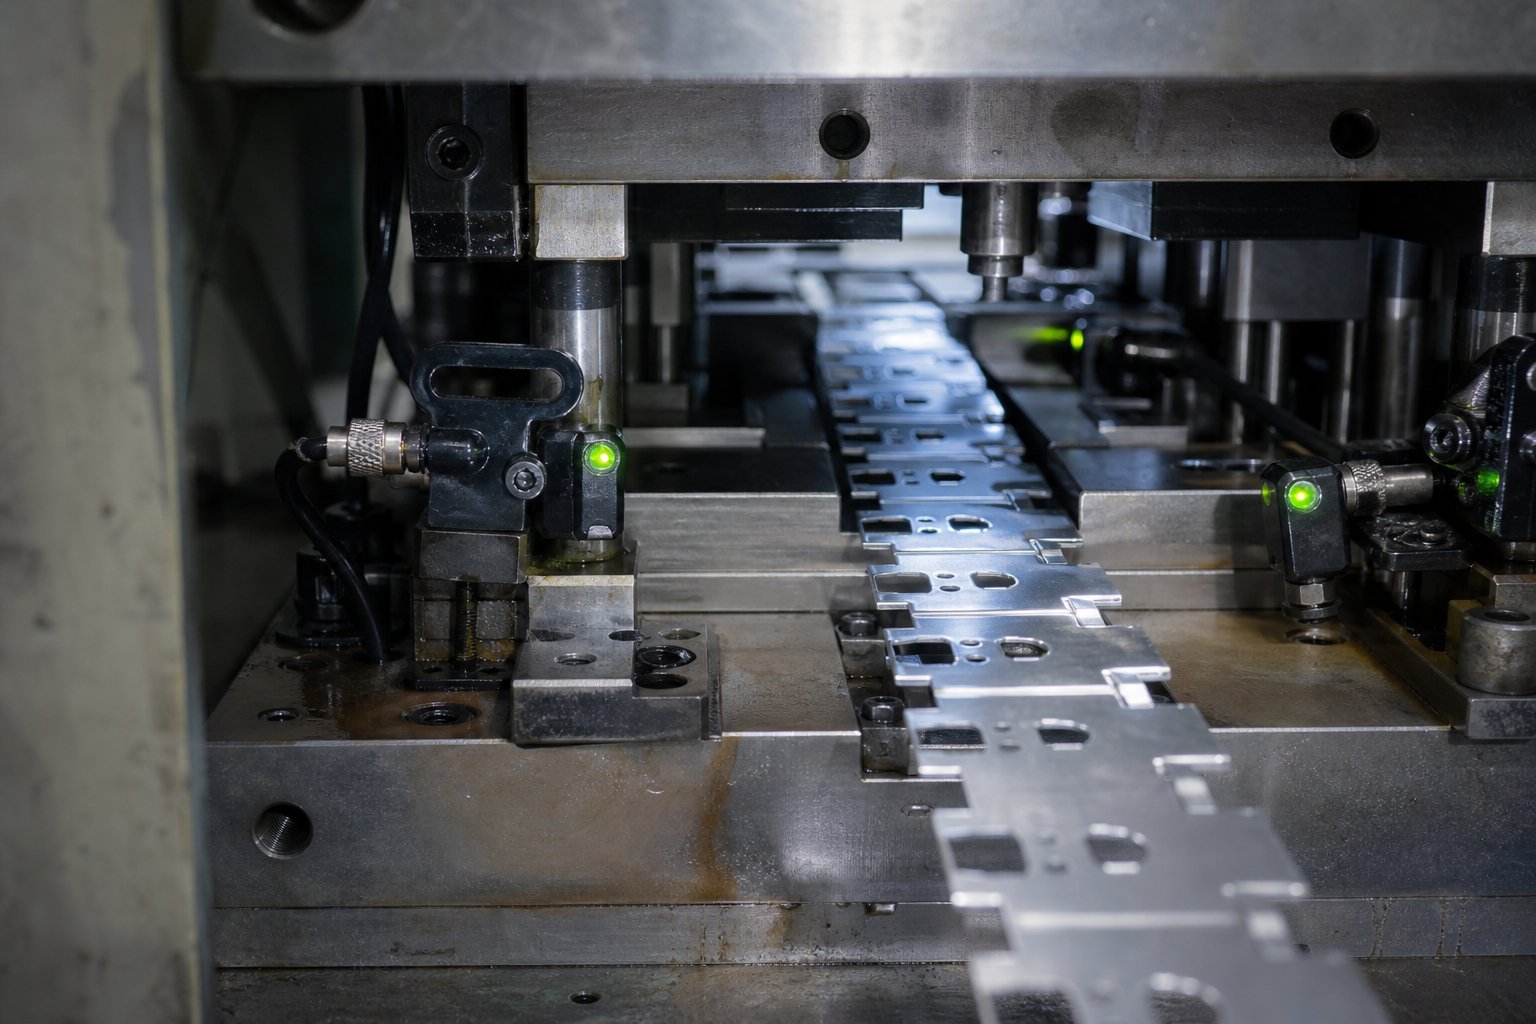
Kev Tswj Xyuas Zoo Ua Rau Ntau Lawm Khiav Stamping Tuag
Kev ua tau zoo tsis tshwm sim thaum kawg ntawm cov kab ntau lawm. Nyob rau hauv lub qhov dej -engineered sheet hlau stamping tuag, nws yog tsim rau hauv lub cuab tam nws tus kheej - embedded nyob rau hauv sensors, sawb tswj nta, thiab validation raws tu qauv uas ntes teeb meem ua ntej lawv tsim seem. Qhov sib txawv tseem ceeb: kev tshuaj xyuas qhov chaw tom qab qhov tseeb ntes tau qhov tsis xws luag, tab sis nyob rau hauv - tuag zoo tiv thaiv lawv.
Hauv -Die Sensors thiab Automated Monitoring
Thaum lub siab - ceev stamping xovxwm khiav ntawm 400 lossis ntau dua strokes ib feeb, ib qho misfeed tuaj yeem cuam tshuam rau hauv kev sib tsoo tuag hauv milliseconds. Tib neeg lub sijhawm tiv thaiv tsis tuaj yeem tiv thaiv lub cuab yeej. Tias yog vim li cas ntau lawm tuag integrate hluav taws xob sensing systems uas saib xyuas txhua tus mob stroke thiab nres lub xovxwm instant ib yam dab tsi deviates los ntawm ib txwm.
Feem ntau hauv -Die sensing technologies suav nrog:
- Kev kuaj pom tsis raug- Qhov ze ze lossis photoelectric sensors txheeb xyuas tias lub sawb tau nce siab qhov tseeb ua ntej xovxwm ua tiav nws cov hlab ntsha tom ntej. Yog tias cov khoom noj poob qis los yog overshoots, cov xovxwm nres ua ntej cov neeg tsav nkoj yuam cov khoom tsis zoo rau hauv cov chaw txiav.
- Part ejection sensors- Photoelectric ob lub qhov muag paub meej tias cov khoom tiav thiab cov khib nyiab tau tshem tawm cov tuag ua ntej lub voj voog tom ntej. Ib feem daig nqa rov qab rau hauv lub cuab yeej ua rau muaj kev puas tsuaj tam sim ntawd.
- Stripper txoj hauj lwm saib xyuas- Sensors nyob rau hauv lub caij nplooj ntoos hlav strippers xyuas seb lub stripper puas tau rov qab tag nrho tom qab txhua stroke. Kev soj ntsuam stripper txoj hauj lwm ntawm txhua lub ces kaum kuj pom tau rub cov slugs - yog tias ib lub ces kaum nce siab tshaj qhov xav tau, ib qho slug yuav nyob hauv qab.
- Muab ob npaug - nrhiav kom pom tsis muaj- Sensors ntsuas cov khoom thickness ntawm qhov tuag nkag, nres cov xovxwm yog ob txheej ntawm cov khoom noj ib txhij.
- Cam rov ua pov thawj- Sab- cov koob yees duab yuav tsum tau thim rov qab ua ntej cov xovxwm qhib. Sensors paub meej tias cam txoj hauj lwm los tiv thaiv kev cuam tshuam ntawm cov khoom txav.
Cov tswj kev tiv thaiv kev tuag niaj hnub siv cov kev daws teeb meem- raws li lub sijhawm raug rau ib qho -feem peb ntawm qhov kev sib hloov ntawm crankshaft, ua kom pom cov xwm txheej ntev dua 10 milliseconds. Tus maub los saib xyuas txhua lub sensor tiv thaiv lub sijhawm programmed windows - qee cov cim yuav tsum yog lub sijhawm (ib feem ejection), lwm qhov txuas ntxiv (cov khoom muaj nyob), thiab lwm yam cyclic (strip feed). Fail-kev nyab xeeb logic kuj catches malfunctioning sensors: yog hais tias ib tug cyclic sensor nyob twj ywm actuated rau ib tug tag nrho stroke, lub kaw lus chij nws es tsis xav tias yuav ua hauj lwm ib txwm.
Qhov kev xyaum zoo tshaj plaws yog kom xaim tag nrho cov tuag- mounted sensors mus rau ib lub thawv sib txuas ntawm cov khau qis qis, txuas nrog xovxwm- txuas txuas los ntawm ib tus tswv cable. Qhov no tshem tawm cov teeb meem hauv kev teeb tsa thiab tiv thaiv cov kab hluav taws xob uas ua rau feem ntau tsis ua haujlwm ntawm qhov chaw tsim khoom.
Bypass Notches thiab Sawb Tswj Nta
Sensors ntes tag nrho misfeeds, tab sis dab tsi txog qhov hloov maj mam indexing yuam kev uas poob rau hauv sensor kam rau ua tseem tseem tsim cov khoom tsis raug? Qhov no yog qhov uas bypass notches ua haujlwm zoo li lub rooj vag zoo hauv cov ntawv hlau stamping tuag.
Lub hom phiaj ntawm bypass notches nyob rau hauv stamping tuag yog ncaj nraim: lawv tsim lub cev cuam tshuam uas tiv thaiv ib tug mis-indexed strip los ntawm kev nce mus rau hauv downstream chaw nres tsheb. Nyob rau hauv kev vam meej tuag, tsis zoo thiab zoo bypass notches ua hauj lwm ua ke los xyuas kom meej strip txoj hauj lwm mechanically ntawm txhua txhua stroke.
- Positive bypass notches- Ib lub tab me me los yog protrusion punched rau hauv lub strip ntawm qhov chaw nres tsheb thaum ntxov. Yog hais tias lub sawb pub kom raug, lub tab no kis tsis zoo los ntawm kev nyem hauv cov chaw tom qab. Yog hais tias lub strip dhau - pub los yog qis dua - pub, tab hu rau cov khoom tuag steel thiab lub cev thaiv kev nce qib - txwv tsis pub cov xovxwm lossis jamming lub strip ua ntej yuav tsim ib qho khoom tsis zoo.
- Negative bypass notches- Ib qho kev txiav los yog qhov txiav rau hauv cov kab xev uas yuav tsum tau ua kom zoo nrog cov khoom siv sib xws lossis cov khoom siv kho tshuab hauv qab. Yog tias kev sib tw ua tsis tiav, lub sawb tsis tuaj yeem txuas ntxiv mus.
Ua ke, qhov tsis zoo thiab qhov zoo bypass notches nyob rau hauv daim ntawv hlau stamping tuag tsim ib tug ua tsis tiav-kev ruaj ntseg indexing pov thawj system uas ua hauj lwm ntawm nws tus kheej ntawm hluav taws xob sensors. Txawm hais tias lub sensor malfunctions los yog bypassed, cov neeg kho tshuab notch system tiv thaiv cov feem ntau puas tshwm sim: ua qhov chaw los ntawm incorrectly positioned khoom. Qhov kev rov ua dua no yog qhov tseem ceeb ntawm qhov siab - ceev stamping xovxwm qhov twg ib qho yuam kev raug ntaus tuaj yeem ua rau ntau qhov chaw nres tsheb ib txhij.
Tuag Validation thiab PPAP pom zoo
Ua ntej kev tsim khoom tuag raug tso tawm rau tag nrho - ntim kev ua haujlwm, nws yuav tsum dhau qhov kev lees paub raws cai uas ua pov thawj tias nws tuaj yeem tsim cov khoom sib raug zoo dua - tsis yog ib zaug xwb, tab sis tsis tu ncua raws li kev tsim khoom ib txwm muaj.
Cov txheej txheem validation feem ntau ua raws li ntu no:
- Tuag sim- Kev ua piv txwv pib ntawm kev sim xovxwm los txheeb xyuas cov khoom ntws, kev noj mov, thiab kev tsim ib feem. Cov kws ua haujlwm saib xyuas txhua qhov chaw nres tsheb, tshuaj xyuas qhov tsis zoo xws li wrinkling, thinning, lossis ejection teeb meem.
- Thawj tsab xov xwm tshuaj xyuas (FAI)- Qhov chaw los ntawm qhov kev sim ua haujlwm tau ntsuas qhov ntsuas tag nrho tawm tsam qhov kos duab. Txhua GD&T callout, qhov txoj hauj lwm, khoov lub kaum sab xis, thiab qhov chaw tiav qhov yuav tsum tau muaj tseeb, feem ntau yog siv CMM thiab kho qhov muag ntsuas tshuab.
- Daim ntawv qhia qhov ntev- Cov txiaj ntsig tau raug sau tseg hauv qhov kev teeb tsa qhov loj me uas qhia qhov ntsuas qhov tseeb tiv thaiv npe thiab ua siab ntev rau txhua tus yam ntxwv tseem ceeb.
- Production Part Approval Process (PPAP)- Rau kev lag luam tsheb thiab lwm yam kev lag luam, PPAP pob siv tau lees paub tus neeg muag khoom lub peev xwm los tsim cov khoom lag luam uas ua tau raws li txhua tus neeg siv khoom xav tau. AKev xa PPAP suav nrog 18 yam: Cov ntaub ntawv tsim, cov duab kos duab, tswj cov phiaj xwm, ntsuas qhov ntsuas, kev tshawb fawb SPC, qhov tshwm sim, cov ntaub ntawv pov thawj, thiab lwm yam.
PPAP tsis yog ib qho - lub sijhawm tshwm sim. Nws yuav tsum tau rov qab thaum twg cov cuab yeej hloov kho, hloov chaw, lossis tsis ua haujlwm rau ntau tshaj ib xyoos. Qhov no ua kom ntseeg tau tias txhua qhov kev hloov pauv - txawm li cas los xij me me - raug rov siv dua ua ntej kev tsim khoom rov pib dua.
Kev ua tau zoo pib hauv kev tsim tuag, tsis yog thaum kuaj zaum kawg. Sensors, bypass notches, thiab validation raws tu qauv yog engineering txiav txim siab ua lub hlis ua ntej thawj qhov chaw ships.
Cov tshuab zoo no tiv thaiv cov tuag thiab cov khoom uas nws tsim. Tab sis txawm tias qhov zoo tshaj plaws - cov cuab yeej tsim, saib xyuas los ntawm cov sensors zoo tshaj plaws, nws thiaj li nyob ntawm qhov kev txiav txim siab dav: leej twg tsim nws, lawv muaj peev xwm npaum li cas rau qhov project, thiab seb lawv puas tuaj yeem txhawb nqa cov cuab yeej los ntawm nws cov khoom siv tag nrho. Lo lus nug no coj ncaj qha mus rau kev ntsuam xyuas tus neeg muag khoom.
Xaiv Txoj Cai Production Run Die Partner
Ib tug ntau lawm khiav stamping tuag tsuas yog raws li kev ntseeg tau raws li tus khub tom qab nws. Qhov zoo tshaj plaws tuag tsim nyob rau hauv lub ntiaj teb no poob sib nrug yog hais tias tus neeg muag khoom tsis muaj machining precision, tsis muaj peev xwm khiav ib tug zoo sim, los yog mus ntsiag to rau lub lis piam ib nrab ntawm - tsim. Rau cov neeg saib xyuas kev soj ntsuam cov neeg muab khoom tuag thiab stamping - tshwj xeeb tshaj yog rau cov kev pab cuam cuam tshuam nrog tsheb stamping tuag lossis lwm yam siab - daim ntawv thov tseem ceeb - cov txheej txheem xaiv tau zoo tshaj li nqe lus.
Lub peev xwm tseem ceeb los ntsuas hauv tus neeg muab khoom tuag
Tsis yog txhua lub khw muag khoom tuag sib npaug. Qee tus tshwj xeeb hauv kev tsim tab sis outsource machining. Lwm cov tshuab zoo nkauj tab sis tsis muaj peev xwm simulation. Cov neeg tsim khoom muaj zog tshaj plaws tuag cov koom tes yog vertically integrated - tuav tag nrho cov txheej txheem los ntawm kev ua tau los ntawm kev soj ntsuam zaum kawg nyob rau hauv ib lub ru tsev. Qhov kev sib koom ua ke no tshem tawm qhov yuam kev, ua rau lub sijhawm, thiab muab rau koj ib qho kev lav phib xaub thaum muaj teeb meem tshwm sim.
Thaum ntsuam xyuas cov neeg muab khoom muaj peev xwm rau cov ntawv hlau stamping tuag, muab lawv ua raws li cov qauv no:
- Vertically integrated design-los ntawm- muaj peev xwm soj ntsuam- Tus neeg muag khoom ua haujlwm CAE simulation, DFM kev sib koom tes, kev ua haujlwm zoo, kev sib dhos, kev sim tuag, thiab kev soj ntsuam qhov loj me sab hauv. Qhov no yog qhov taw qhia muaj zog tshaj plaws ntawm kev tswj cov txheej txheem thiab kev cia siab rau lub sijhawm.
- Hauv -lub tsev precision machining peev- Hlau EDM, CNC milling, thiab nto sib tsoo ua rau ntawm -qhov chaw es tsis ua liaj ua teb. Saib rau cov npe khoom siv thiab cov tshuab tshwj xeeb uas phim koj qhov nyuaj tuag.
- Tuag tryout presses- Dedicated tryout presses (tsis ntau lawm presses borrowed ntawm khiav) nrog tonnage phim koj cov kev mob ntau lawm. Kev sim ntawm lub qhov ncauj qhov ntswg uas tsis tshua muaj teeb meem uas tshwm sim tom qab hauv kev tsim khoom.
- Metrology thiab soj ntsuam cov cuab yeej- CMMs, optical comparors, thiab cov cuab yeej ntsuas saum npoo uas muaj peev xwm ua kom pom tseeb txhua qhov GD&T callout ntawm koj qhov kev kos duab. Nug cov qauv ntsuas qhov ntsuas los ntawm cov kev pab cuam dhau los.
- Cov khoom siv transparency- Ntawv pov thawj tuag steel los ntawm cov mills paub nrog tag nrho cov traceability. Xyuas kom tseeb tias tus neeg muag khoom muab cov ntaub ntawv xeem cov ntaub ntawv thiab cov ntaub ntawv kho cua sov raws li cov ntaub ntawv txheem.
- Engineering kev sib txuas lus qhuab qhia- Kev hloov pauv tsis tu ncua, DFM tawm tswv yim tsis pub dhau hnub (tsis yog lub lis piam), thiab hloov pauv meej meej- cov txheej txheem tswj hwm. Kev ntsiag to thaum lub sij hawm siv cov cuab yeej yog ib qho kev ceeb toom tias cov teeb meem sib xyaw ua ke tsis muaj kev daws teeb meem.
- Kev txhawb nqa lub neej- Kev txaus siab los txhawb kev sib koom ua ke, cov khoom seem ntxiv, thiab kev hloov pauv engineering tom qab tsim tawm. Ib tus neeg muag khoom uas ploj tom qab xa khoom tawm koj tswj xyuas ib leeg.
Rau cov tsheb tuag thiab lwm yam kev tswj hwm- kev lag luam kev lag luam, ntxiv IATF 16949 ntawv pov thawj, PPAP kev muaj peev xwm xa mus, thiab kev paub nrog cov neeg siv khoom- cov kev xav tau tshwj xeeb rau koj qhov kev ntsuam xyuas. Cov no tsis yog -kev sib tham tau nyob rau hauv lub tsheb stamping tuag qhov chaw, qhov twg traceability thiab txheej txheem cov ntaub ntawv txheej txheem yog nruj me ntsis.
Los ntawm Kev Tshawb Fawb mus rau RFQ-Ready Specification
Koj tau txheeb xyuas cov neeg muab khoom muaj peev xwm. Cov kauj ruam tom ntej yog txhais koj cov kev xav tau ntau lawm rau hauv pob RFQ uas ua rau koj muaj tseeb, sib piv cov lus sib piv - tsis kwv yees padded nrog rau qhov xwm txheej vim tias cov ntaub ntawv ploj lawm.
Ua tiav RFQ rau ib lub stamp tuag yuav tsum muaj xws li:
- Cov duab kos- 2D luam tawm nrog tag nrho GD&T callouts thiab 3D CAD qauv (STEP lossis hom hom). suav nrog qib kho dua tshiab thiab txhua qhov kev hloov pauv ECN tseem tos.
- Khoom specification- Alloy, temper, thickness, thiab txhua qhov kev xav tau ua tiav ntawm cov khoom xa tuaj lossis qhov khoob.
- Lub hom phiaj ntim txhua xyoo- suav nrog ramp- nce qhov projections yog tias muaj. Qhov sib txawv ntawm 50,000 thiab 500,000 txhua xyoo qhov hloov pauv txhua qhov tshwj xeeb hauv qhov tuag.
- Tolerance callouts- Qhia qhov tseem ceeb ntawm qhov loj me cais los ntawm kev kam rau ua. Hu tawm txhua yam uas yuav tsum tau kawm Cpk.
- Kev ua haujlwm thib ob- Qhia meej seb puas yog tapping, kho vajtse ntxig, npaj plating, lossis hauv -kev paub txog kev tuag yuav tsum tau ua rau hauv lub cuab yeej tiv thaiv cov dej ntws.
- Xovxwm xov xwm- Yog tias koj muaj ib txoj kab xovxwm, muab lub txaj loj, tonnage, kaw qhov siab, thiab cov ntaub ntawv pub khoom noj kom cov tuag yog tsim los rau koj qhov chaw tsim khoom tshwj xeeb.
Cov neeg muab khoom nyiamYICEN, leej twg muab qhov kawg -rau- kawg muaj peev xwm los ntawm CAE simulation thiab DFM kev sib koom tes los ntawm kev ua haujlwm zoo, kev sim khiav, thiab kev tshuaj xyuas qhov ntev, tuaj yeem nqa pob RFQ no thiab xa rov qab tsis yog tus nqi - tab sis kev ntsuas qhov ua tau uas txheeb xyuas qhov pheej hmoo ua ntej kev cog lus. Txoj kev sib tham ntawd, qhov twg koj tus neeg tuag thiab stamping tus khub chij cov teeb meem muaj peev xwm thaum lub sij hawm quoting es tsis yog nrhiav tau lawv thaum sim, yog lub teeb liab tshaj plaws ntawm tus neeg muag khoom uas tiv thaiv koj qhov kev pab cuam ncua sij hawm thiab nyiaj txiag.
Txawm hais tias koj tab tom nrhiav koj thawj lub tsheb stamping tuag lossis hloov cov cuab yeej kev laus ntawm cov kab siab - ntim, lub moj khaum tseem zoo ib yam: ntsuas lub peev xwm ua ntej tus nqi, txheeb xyuas kev koom ua ke ua ntej thov, thiab xaiv tus khub uas nws cov txheej txheem kev qhuab qhia yog qhov tseeb uas koj xav tau los ntawm kev tuag nws tus kheej.
Nquag Nug Cov Lus Nug Txog Kev Tsim Khoom Ua Haujlwm Stamping Tuag
1. Ntev npaum li cas lub sij hawm ua haujlwm stamping tuag?
Kev tsim khoom lag luam stamping tuag feem ntau kav ntawm 500,000 thiab tshaj 2,000,000 hits, nrog qee qhov siab -zoo tuag khiav 7 lab hits ib hnub rau xyoo. Lifespan nyob ntawm qib steel, workpiece hardness, nias ceev, txij nkawm kev qhuab qhia, thiab kev kho cua sov zoo. Carbide inserts tuaj yeem ua tau zoo dua cov cuab yeej siv hlau los ntawm 5 txog 10 npaug ntawm qhov siab -cov chaw hnav. Kev tiv thaiv kev saib xyuas tsis tu ncua, suav nrog kev teem sijhawm ua kom pom tseeb txhua 50,000 txog 150,000 strokes, hloov lub caij nplooj ntoo hlav, thiab tshuaj xyuas saum npoo, ua kom rov qab los ntawm koj cov cuab yeej peev.
2. Dab tsi yog qhov sib txawv ntawm qhov kev tuag ua tiav thiab kev tuag sib xyaw ua ke?
Ib qho kev tuag txav mus rau ib qho hlau txuas txuas ntxiv mus los ntawm ntau qhov chaw sib txuas ua ke, ua haujlwm sib txawv (punching, dabtsi yog khoov, trimming) ntawm txhua qhov chaw nres tsheb hauv ib qho xovxwm. Nws ua tau zoo ntawm qhov siab - ntim qhov nyuaj uas khiav 200 rau 600+ strokes ib feeb. Lub tshuab tuag ua tiav txhua qhov kev txiav thiab tsim kev ua haujlwm ib txhij nyob rau hauv ib qho kev mob stroke tsis muaj qhov chaw nres tsheb, ua rau nws zoo tagnrho rau qhov chaw tiaj tus xws li ntxhua khaub ncaws thiab laminations qhov twg zoo dua flatness thiab concentricity yog qhov tseem ceeb. Progressive dies raug nqi ntau dua tab sis daws qhov nyuaj dua, thaum cov khoom sib xyaw ua ke muab kev tsim kho yooj yim dua thiab kev saib xyuas qis dua rau qhov yooj yim geometrically.
3. Ntau npaum li cas cov khoom khiav stamping tuag nqi?
Ntau lawm khiav stamping tuag feem ntau yog li ntawm $ 30,000 mus rau ntau dua $ 250,000, nyob ntawm seb muaj pes tsawg tus chaw nres tsheb, qib khoom siv tuag, qhov nyuaj, kev ua siab ntev, thiab seb cov haujlwm thib ob xws li tapping lossis hardware insertion yog tsim rau hauv lub cuab yeej. Qhov kev pom kev lag luam tseem ceeb yog amortization: $ 100,000 tuag tsim 1,000,000 qhov chaw ntxiv tsuas yog $ 0.10 ib thooj. Kev nqis peev ua ntej siab dua feem ntau ua rau txo qis tag nrho cov nqi kev pab cuam los ntawm kev tshem tawm cov haujlwm thib ob thiab txo cov nqi ib feem ntawm qhov ntsuas. Cov neeg muag khoom zoo li YICHEN muab kev ntsuas qhov ua tau nrog rau cov lus qhia los pab cov neeg yuav khoom nkag siab txog tus nqi tiag tiag -rau- kev sib raug zoo ntawm tus nqi ua ntej cog lus.
4. Cov ntaub ntawv dab tsi yog siv los ua cov stamping tuag?
Kev tsim khoom stamping tuag siv cov cuab yeej hardened steels xaiv chaw nres tsheb - los ntawm - chaw nres tsheb raws li kev hnav thiab kev xav tau. Cov kev xaiv muaj xws li D2 (siab-carbon, siab-chromium ntawm HRC 60-}62 rau blanking), A2 (cua- hardening nrog superior toughness thiab dimensional stability), M2 (siab-ceev steel rau elevated-kub ua hauj lwm 50 SPM saum toj no), DC steel ob zaug lub toughness ntawm D2), thiab cov khoom carbide inserts (ntau tshaj 90 HRA rau kev ua cov ntaub ntawv abrasive zoo li stainless hlau). PVD txheej xws li TiN thiab TiCN feem ntau yog siv los txo kev sib txhuam thiab txuas ntxiv cov ntu ntu.
5. Kuv yuav tsum suav nrog dab tsi hauv RFQ rau kev tsim khoom stamping tuag?
Ib pob RFQ tiav yuav tsum suav nrog 2D daim duab kos nrog tag nrho GD&T callouts thiab 3D CAD qauv, cov khoom specification (alloy, temper, thickness), txhua xyoo ntim lub hom phiaj nrog ramp -up projections, tseem ceeb heev kam rau ua callouts nrog Cpk yuav tsum, lwm yam kev xav tau kev pab, thiab xovxwm (txaj loj, tonnage, kaw qhov siab, pub khoom). Muab cov ntaub ntawv ua tiav ua ntej tso cai rau cov neeg xa khoom xa rov qab cov lus hais kom raug es tsis yog kev kwv yees padded nrog rau qhov xwm txheej. Tag nrho - cov koom tes pabcuam xws li YICHEN tuaj yeem siv pob khoom no kom xa tsis yog tus nqi xwb tab sis kev ntsuas qhov ua tau txheeb xyuas qhov pheej hmoo ua ntej kev cog lus cog lus pib.


