


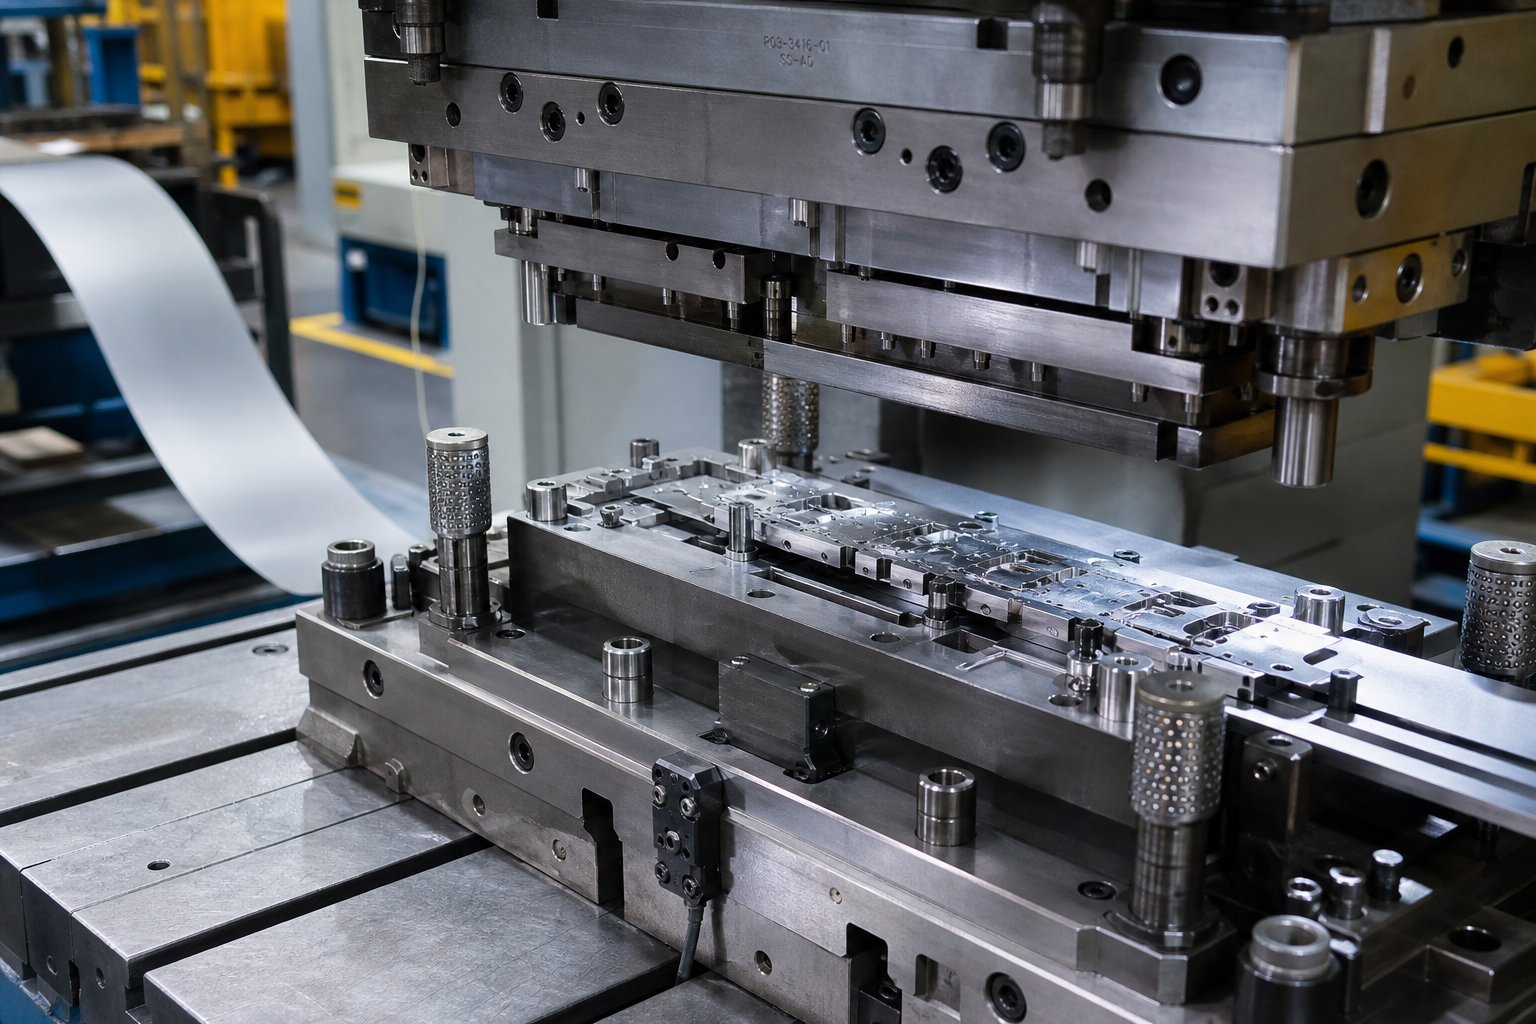
Dab tsi Hlau Stamp Tool thiab Tuag Tiag Tiag
Nrhiav rau "hlau stamp tool thiab tuag"thiab koj yuav pom txhua yam los ntawm $ 15 tes nyiaj muag muag ntawm cov khoom siv tes ua lag luam mus rau $ 200,000 kev vam meej tuag engineered rau automotive ntau lawm kab. Qhov ntau no tsim kev tsis meej pem tiag tiag rau cov neeg yuav khoom sim los daws qhov zoo. Cia peb kho qhov ntawd.
Txhais Cov Hlau Stamp Tool thiab Tuag
Cov cuab yeej hlau stamping thiab tuag yog hais txog cov cuab yeej dav dav ntawm cov cuab yeej siv los kos, txiav, daim ntawv, lossis cov hlau zoo los ntawm kev siv lub zog, xws li los ntawm cov khoom siv tes tuav mus rau cov khoom lag luam nyuaj uas loj - tsim cov khoom siv hlau.
Lub stamping txhais hloov pauv nyob ntawm cov ntsiab lus. Hauv kev cob qhia cov hniav nyiaj hniav kub, stamping txhais tau tias nias tus qauv tsim rau hauv qhov chaw. Ntawm lub Hoobkas hauv pem teb, nws txhais tau tias hloov cov ntawv tiaj tus hlau rau hauv cov khoom tiav ntawm qhov nrawm tshaj 1,500 strokes ib feeb. Ob leeg siv tau, tab sis lawv sawv cev tag nrho cov kev nqis peev sib txawv, lub sijhawm ua haujlwm, thiab cov kev xav tau ntawm engineering.
Artisan Stamps vs Industrial Stamping Tuag
Yog li dab tsi yog lub cuab yeej stamping nyob rau hauv cov nqe lus tswv yim? Ntawm no yog qhov spectrum tseem ceeb:
- Daim npav tesyog manually ua hardened steel cov cuab yeej ntaus nrog ib tug rauj kom tawm impressions xws li serial tooj, logos, los yog ntawv. Lawv yog cov portable, qis- nqi, thiab haum rau qis- ntim lossis ib qho - tawm cov haujlwm ua haujlwm.
- Tshuab stampsintegrate nrog hydraulic presses los yog dot peen systems rau repeatable, siab dua - ntim cim ntawm cov kab ntau lawm.
- Industrial stamping tuagyog ib qho - ntawm -ib - cov cuab yeej precision uas txiav thiab ua cov ntawv hlau rau hauv cov duab uas xav tau. Hlau stamping tuag yog ibtshwj xeeb, custom{0}}engineered instrumentmuaj ib lub punch thiab kab noj hniav mounted rau cov khau tuag, tsim los tsim ntau txhiab lossis ntau lab ntawm qhov zoo ib yam.
Dab tsi yog hlau stamping ntawm qib kev lag luam? Nws yog cov txheej txheem ntawm kev pub cov ntawv tiaj tus hlau nruab nrab ntawm cov precision tuag halves, qhov loj xovxwm quab yuam transforms raw khoom rau hauv cov khoom tiav nrog kam rau ua kom nruj li 0.0002 ntiv tes.
Vim li cas Terminology Overlaps
Qhov tsis meej pem tshwm sim vim tias ob qho tib si kws txawj ua haujlwm thiab cov cuab yeej ua haujlwm ua haujlwm zoo ib yam: siv dag zog rau hlau los ntawm cov cuab yeej zoo li qub. Dab tsi yog tuag hauv kev tsim khoom? Lawv yog cov kev cai hlau kab noj hniav uas txhais ib feem geometry. Dab tsi yog stamping hauv craft studio? Nws yog nias ib tug qauv rau saum npoo. Tib verb, vastly txawv scale.
Xav tias nws yog spectrum. Nyob rau ntawm ib kawg, ib tug txhais tes stamp cim ib tug serial tooj. Ntawm qhov tod tes, qhov kev tuag zuj zus ua tau ntau ntau ntawm kev txiav thiab ua haujlwm ntawm cov hlau tsis tu ncua, ua tiav ib feem ntawm qhov chaw nres tsheb kawg nkaus xwb. Tus nqi ntawm cov cuab yeej, engineering complexity, thiab ntau lawm muaj peev xwm ntawm ob qhov kawg no sib txawv los ntawm qhov kev txiav txim ntawm qhov loj, thiab qhov sib txawv yog raws nraim qhov raug nqi ntau qhov yuam kev tshwm sim.
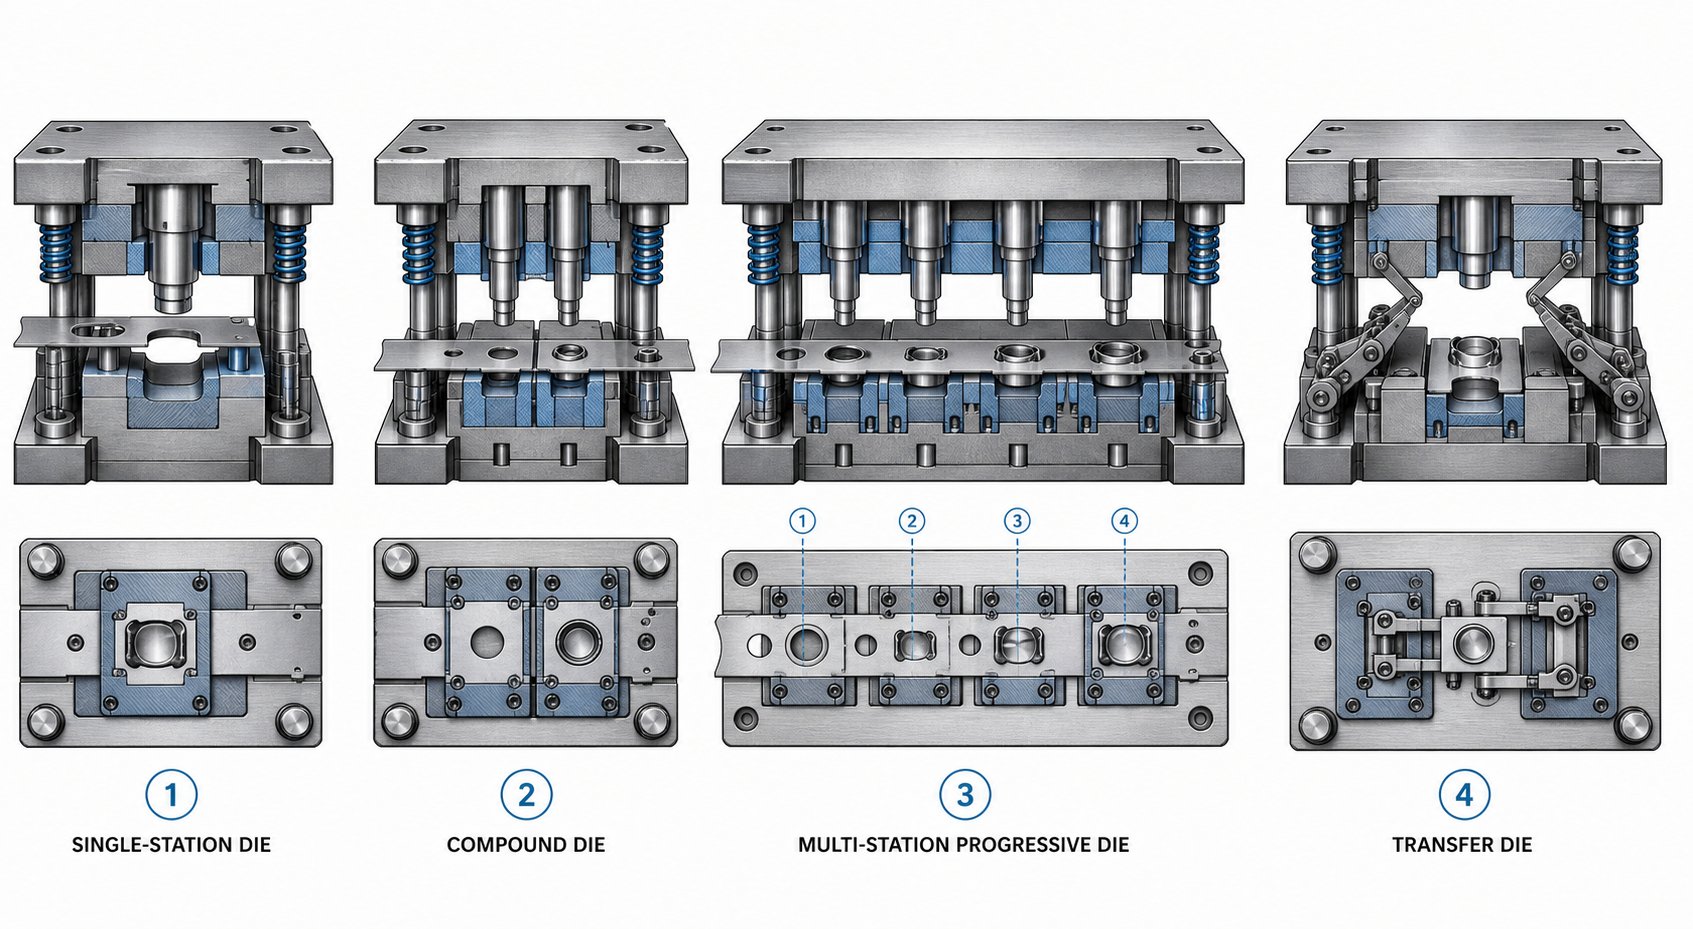
Hom Stamping Tuag thiab Thaum Yuav Siv Txhua
Ntawd spectrum los ntawm tes stamp mus rau kev tuag ua rau muaj lus nug tom ntej:hom stamping tuag haum rau koj qhov project? Xaiv qhov tsis ncaj ncees lawm yog ib qho ntawm qhov yuam kev tshaj plaws uas cov neeg yuav khoom ua. Xaiv qhov tuag yooj yim heev rau koj qhov geometry thiab koj yuav hlawv nyiaj rau cov haujlwm thib ob. Tshaj - engineer the tooling for a modest production run and you will never recover the peev. Ntawm no yog li cas plaub yam tseem ceeb ntawm stamping tuag tawg hauv kev xyaum.
Yooj yim thiab Compound Tuag
Tej yam yooj yim tuag ua ib qho kev khiav hauj lwm ib nias stroke. Ib qho mob stroke, ib qho kev txiav, ib qho khoov, lossis ib daim ntawv. Qhov ntawd yog nws. Lawv yog cov neeg ua haujlwm ntawm qis- ntim ntau lawm thiab tsim qauv, qhov yooj yim dua qhov nrawm dua. Ntau yam yooj yim tuag tuaj yeem npaj rau hauv kab xovxwm tandem, nrog cov khoom thauj khoom manually lossis los ntawm cov neeg hlau ntawm cov chaw nres tsheb. Qhov kev teeb tsa no ua rau tus kheej cov cuab yeej siv qis, tab sis lub sijhawm ua haujlwm thiab lub sijhawm voj voog ntxiv nrawm ntawm ntau dua.
Compound tuag ua cov kauj ruam tom ntej los ntawm kev ua ntau yam kev txiav hauv ib leeg. Xav txog kev tsim lub tshuab ntxhua khaub ncaws: nyob rau hauv ib lub voj voog xovxwm, cov khoom sib xyaw tuag ib txhij punches lub qhov nruab nrab thiab blanks rau sab nraud. Qhov tshwm sim yog lub tiaj tus, meej ib feem ua tiav hauv ib qho kev ntaus. Vim tias txhua yam tshwm sim ib zaug, cov khoom sib txuas ua kom zoo dua qhov kev hloov pauv thiab cov cuab yeej siv nrawm dua thiab tsis tshua muaj nqi los tsim. Kev lag luam - tawm? Lawv txwv rau qhov yooj yim, tiaj tus geometry. Thaum koj qhov chaw xav tau kev khoov, sib sib zog nqus sib sib zog nqus, los yog ua haujlwm ua ntu zus, cov khoom sib txuas tsis tuaj yeem khaws cia.
Progressive Dies rau siab -Volume Production
Progressive tuag yog qhov siab - ntim hlau stamping tuag tiag tiag ci. Ib lub kauj ntawm cov ntawv hlau pub los ntawm cov chaw sib txuas ua ke, txhua qhov ua haujlwm tshwj xeeb - txiav, xuas nrig ntaus, khoov, ua - raws li cov sawb nce mus rau qhov ncua deb (lub suab) nrog txhua qhov kev tawm dag zog. Lub workpiece nyob twj ywm txuas mus rau ib tug nqa khoom sawb thoob plaws hauv lub txheej txheem, thiab cov tiav ib feem cais tsuas yog nyob rau hauv lub kawg chaw nres tsheb.
Ntau lawm ceev tuaj yeem ncav cuag1,500 qhov chaw ib feebrau cov khoom me me. Progressive tuag feem ntau khiav tsis tu ncua nrog coil feeders thiab straighteners, txhais tau tias ib tus neeg teb xov tooj tuaj yeem saib xyuas ntau lub xovxwm ib txhij. Lub tswv yim ntawm theem cuab yeej yog qhov tseem ceeb ntawm no: txhua qhov chaw nres tsheb hauv qhov tuag sawv cev rau theem kev tsim khoom tsis sib xws, thiab cov theem ntawm cov theem no txiav txim siab txog qhov zoo, kev siv cov khoom siv, thiab lub sijhawm voj voog. Cov theem tsis zoo ua rau muaj kev ntxhov siab, cov khoom siv thinning, lossis misfeeds uas tua cov khoom tsim tau.
Tus ntes? Progressive tuag xav tau kev nqis peev ua ntej thiab precision engineering. Kev puas tsuaj rau ib qho chaw nres tsheb txhais tau tias rub tag nrho cov tuag teeb rau kev kho. Lawv kuj tsis tsim nyog rau qhov sib sib zog nqus- kos, txij li cov khoom siv thauj khoom txwv deb npaum li cas cov khoom tuaj yeem ntws tau.
Hloov Tuag thiab Tshwj Xeeb Configurations
Hloov stamping daws cov kev txwv ntawm kev vam meej tuag los ntawm kev sib cais txhua feem ntawm cov hlau sawb raws li kev ua haujlwm thawj zaug. Mechanical fingers los yog rails ces txav ib tus neeg qhov khoob ntawm qhov chaw ywj pheej rau kev tsim, khoov, kos duab, lossis xov. Vim tias tsis muaj cov cab kuj txwv tsis pub cov khoom ntws, hloov mus rau qhov zoo tshaj plaws ntawm kev tsim cov khoom loj, sib sib zog nqus - kos, los yog geometrically complex Cheebtsam xws li automotive lub cev panels thiab raj daim ntaub ntawv.
Peb -axis hloov tshuab tuaj yeem tuav, nqa, txav, thiab qis qis rau hauv cov haujlwm meej ntawm txhua qhov chaw nres tsheb, ua kom muaj kev ua haujlwm uas yuav ua tsis tau nrog txoj hlua txuas. Qhov yooj yim los ntawm tus nqi: kev hloov pauv tuag yuav tsum muaj kev tswj xyuas txhua yam thiab hluav taws xob, ntau qhov kev tiv thaiv kev tuag, thiab cov tshuab detacking dawb paug. Kev teeb tsa lub sijhawm ntev dua, thiab kev saib xyuas xav tau nce ntxiv nrog kev siv tshuab ua haujlwm nyuaj.
Rau cov neeg yuav khoom ntsuas kev tuag thiab stamping kev daws teeb meem, qhov kev txiav txim siab ntawm kev nce qib thiab kev hloov pauv feem ntau los ntawm qhov tob thiab qhov loj me. Yog tias koj cov khoom lag luam yog tiaj tus thiab me me, kev vam meej yeej ntawm kev nrawm thiab nqi -ib - ib feem. Yog tias nws loj, sib sib zog nqus, lossis xav tau kev sib hloov ntawm kev ua haujlwm, kev hloov pauv feem ntau yog tib txoj kev siv tau.
| Tuag Hom | Ntau lawm ntim | Qhov nyuaj | Tooling Nqi Ntau | Hom Cycle Ceev |
|---|---|---|---|---|
| Yooj Yim (Kab) Tuag | Tsawg mus rau nruab nrab | Kev ua haujlwm ib leeg; yooj yim geometry | $5,000 - $30,000 | 7 - 30 ntu/min |
| Tuag tuag | Nruab nrab mus rau siab | tiaj tus; multi-txiav hauv ib qho stroke | $10,000 - $50,000 | 20 - 60 ntu/min |
| Progressive Tuag | Siab mus heev | Complex multi-kev khiav hauj lwm qhov chaw (limited kos qhov tob) | $30,000 - $250,000+ | 50 - 1,500 ntu/min |
| Hloov Tuag | Nruab nrab mus rau siab | Loj, sib sib zog nqus -kos, los yog intricate 3D qhov chaw | $50,000 - $500,000+ | 10 - 40 ntu/min |
Txoj cai stamping tuag yam tsis yog ib txwm pom tseeb los ntawm ib feem geometry ib leeg. Cov khoom coj cwj pwm nyob rau hauv kev tsim siab, yuav tsum kam rau ua, thiab koj lub ntim txhua xyoo lub hom phiaj tag nrho rau hauv qhov sib npaug. Cov khoom siv thiab cov txheej txheem txheej txheem yog qhov txheej txheem tom ntej ntawm kev txiav txim siab - ua kom tau txais cov txheej txheem - thiab qhov twg ntau qhov yuam kev hauv kev ntsiag to pib.
Yuav ua li cas cov txheej txheem hlau stamping ua haujlwm ib kauj ruam
Paub tias hom tuag twg haum rau koj qhov project tsuas yog ib nrab ntawm daim duab. Lwm ib nrab yog nkag siab tias qhov tshwm sim tiag tiag rau cov hlau thaum lub xovxwm mus. Ntau tus neeg yuav khoom spec cov cuab yeej yam tsis tau nkag siab cov tshuab hauv qab, thiab qhov muag tsis pom kev ua rau muaj teeb meem kam rau siab, ntau dhau, thiab ntxhov siab rov qab - thiab - tawm mus nrog cov khw muag khoom tuag. Ntawm no yog yuav ua li cas cov hlau stamping txheej txheem ua haujlwm los ntawm raw coil mus rau qhov tiav.
Ib lub voj voog stamping ib txwm ua raws li ib ntus rov ua dua txhua zaus cov xovxwm ram nqis:
- Khoom noj khoom haus- coil stock unwinds los ntawm ib tug straightener thiab feeds rau hauv tuag ntawm ib tug meej pitch deb.
- Clamping / stripping- lub phaj stripper hu rau daim ntawv, tuav nws tiaj tus tiv thaiv qhov chaw tuag kom tsis txhob nqa lossis buckling.
- Txiav thiab sib sau- cov punch nqis los ntawm daim ntawv mus rau hauv qhov tuag kab noj hniav, ua qhov kev ua haujlwm (blanking, tho, dabtsi yog khoov, kos duab, lossis sib sau).
- Part/slug sib cais- txiav slugs poob los ntawm qhov qhib tuag; tsim qhov chaw nyob rau hauv cov cab kuj strips los yog eject ntawm mechanical knockouts los yog huab cua blasts.
- Ram retraction- lub punch tshem tawm, tus stripper tuav daim ntawv los tiv thaiv nws los ntawm kev nqa nrog lub punch, thiab lub feeder nce lub sawb mus rau lub suab tom ntej.
Cov kab ke ntawd rov ua ntau pua lossis ntau txhiab zaus hauv ib feeb nyob ntawm qhov nrawm nrawm, cov khoom siv, thiab qhov nyuaj. Txhua qhov kev ua haujlwm hauv cov txheej txheem tuag siv quab yuam sib txawv rau cov ntawv hlau, thiab kev nkag siab txog qhov sib txawv no yuav pab koj kom tsis txhob qhia cov cuab yeej tsis raug.
Piav qhia txog kev ua haujlwm tseem ceeb Stamping
Txhua daim ntawv hlau stamping ib feem yog tsim los ntawm qee qhov sib xyaw ua ke ntawm tsib txoj haujlwm tseem ceeb. Xav txog lawv li lub tsev thaiv - ib qho kev tuag zuj zus tuaj yeem txuas rau rau lossis yim ntawm lawv nyob rau hauv ib ntus, thaum qhov tuag yooj yim ua tau ib qho xwb.
Ncua tsegtxiav ib daim duab tiaj tus tawm ntawm daim ntawv. Lub punched - tawm daim yog koj qhov tiav (lossis ib qho khoob rau kev ua haujlwm ntxiv). Cov pob txha seem yog seem. Blanking tsim cov qauv qhia meej meej thiab yog qhov pib ntawm cov khoom xws li cov ntxhua khaub ncaws, brackets, thiab iav blanks.
Piercingpunches qhov los yog cutouts rau hauv daim ntawv. Ntawm no, cov ntawv seem yog koj qhov thiab cov punched - tawm slugs yog seem. Nws yog qhov hloov pauv ntawm kev sib tsoo tshuab, txawm tias ob leeg siv lub punch - thiab - tuag shearing txiav txim. Koj yuav pom kev tho nyob rau hauv yuav luag txhua qhov chaw stamped uas xav tau lub qhov txuas, qhov cua nkag, lossis hluav taws xob txiav tawm.
Khoovdeforms daim ntawv raws ib tug ncaj axis los tsim cov ces kaum, flanges, los yog raws. Tsis muaj cov khoom raug tshem tawm. Khoov nyiaj pub dawb thiab kev xam cov springback tsav yuav ua li cas tus tuag tsim, thiab tau txais lawv tsis ncaj ncees lawm ua rau qhov chaw uas tsis tau raws li qhov ntev.
Kev kos duabrub cov ntawv tiaj tus hlau mus rau hauv peb- kab noj hniav, tsim cov khob, thawv, lossis cov ntaub ntawv uas tsis muaj seams. Kev sib sib zog nqus ua tiav qhov tob tob yam tsis muaj kev tawg los ntawm kev ua tib zoo tswj cov khoom ntws mus rau hauv qhov tuag kab noj hniav.
tsimreshapes hlau yam tsis tau tshem tawm cov khoom, encompassing kev khiav hauj lwm xws li embossing, coining, curling, thiab flanging. Kev sib sau ntxiv cov yam ntxwv ntawm cov qauv lossis cov ntsiab lus zoo nkauj rau ib qho kev sib tw tiaj tus.
Blanking vs Piercing vs Drawing
Cov neeg kho tshuab tsis sib haum xeeb ntawm blanking thiab tho mus ncig ua si txawm tias cov neeg yuav khoom tau ntsib thaum tshuaj xyuas cov lus pom zoo tuag. Ob leeg yog xuas nrig ntaus stamping ua haujlwm uas siv tib yam shearing physics - ib lub punch thawb los ntawm daim ntawv mus rau hauv qhov qhib tuag. Qhov txawv tsuas yog qhov koj khaws cia.
Nyob rau hauv blanking, lub geometry ntawm lubtuag qhibtxhais koj qhov tiav qhov ntev. Hauv kev tho, lub geometry ntawm lubxuas nrig ntaustxhais lub qhov loj. Qhov kev sib txawv no cuam tshuam ncaj qha rau kev tshem tawm li cas thiab cov khoom siv twg (punch lossis tuag) yog tuav rau qhov nominal dimension.
Kev kos duab yog qhov txawv ntawm ob qho tib si. Es tsis txhob shearing, cov txheej txheem hlau nias hauv kev kos duab cuam tshuam nrog cov yas deformation qhov twg cov ntaub ntawv ntws radially sab hauv dhau ntawm lub vojvoog kos thiab mus rau hauv kab noj hniav. Qhov kev sib tw? Tswj qhov ntws. Kev txwv ntau dhau los ntawm qhov khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob. Tsawg heev txwv thiab wrinkles tsim raws li cov ntaub ntawv ntau compresses. Cov yam tseem ceeb xws li lub cev tsis muaj zog, kos cov hlaws geometry, lubrication, thiab tus naj npawb ntawm kos theem yuav tsum tau tag nrho cov cuab yeej nyuaj tsim. Qhov no yog vim li cas qhov sib sib zog nqus- kos cov khoom feem ntau raug nqi ntau dua rau cov cuab yeej dua li cov khoom sib xws nrog qhov sib piv sab nrauv.
Lub luag hauj lwm ntawm Tuag Clearance
Tuag clearance yog qhov sib txawv ntawm qhov txiav ntug ntawm lub punch thiab cov ntug sib txuas ntawm qhov qhib tuag. Nws yog feem ntau qhia raws li feem pua ntawm cov khoom thickness ntawm ib sab. Suab yooj yim, tab sis tsis raug tshem tawm yog ib qho ntawm feem ntau cov hauv paus ntsiab lus ntawm cov teeb meem zoo thiab cov cuab yeej tsis ua hauj lwm ntxov hauv cov txheej txheem tsim khoom stamping.
Rau feem ntau cov ntawv siv hlau me me, kev tshem tawm poob ntawm 5% thiab 10% ntawm cov khoom tuab ntawm ib sab. Cov ntaub ntawv nyuaj zoo li cov hlau tsis muaj steel yuav tsum muaj kev tshem tawm ntau dua (txog 12-15%), thaum cov hlau softer xws li txhuas lossis tooj dag siv nruj dua clearance. Apunch thiab tuag clearance laij lejyam nyob rau hauv cov khoom siv, thickness, thiab xav tau ntug zoo kom pom zoo tus nqi sib txawv.
Thaum clearance yog nruj dhau lawm, lub punch yuav tsum tau ntau zog shear los ntawm cov khoom, ua kom kub heev thiab ceev hnav ntawm ob lub punch thiab tuag. Galling ua ib qho kev pheej hmoo raws li cov khoom siv welds microscopically rau cov cuab yeej nto. Thaum clearance loj dhau lawm, cov hlau khoov ntau dua li shear kom huv si, ua hnyav burrs ntawm txiav ntug, ragged breakaway aav, thiab inconsistent ib feem qhov ntev.
Qhov kev tshem tawm zoo tshaj plaws ua rau thaj chaw huv si npog thaj tsam ib ntawm -peb peb ntawm cov khoom tuab, ua raws li thaj chaw tswj kev puas tsuaj. Koj yuav pom me me, zoo ib yam burrs (feem ntau nyob rau hauv 10% ntawm thickness) - tsis hnyav, rab chais- ntse burrs uas teeb liab teeb meem clearance. Nyob rau hauv ib qho zoo-txheej txheem hlau stamping raug tsim, kev tshem tawm kom raug kuj tseem txuas ntxiv lub neej tuag vim tias txiav quab yuam faib sib npaug es tsis yog tsom rau kev ntxhov siab ntawm cov cuab yeej.
Cov khoom siv, kev tshem tawm tuag, thiab kev tsim cov tshuab txhua yam cuam tshuam los txiav txim siab ntev npaum li cas koj cov cuab yeej siv ua ntej nws xav tau kev ua kom ntse lossis hloov. Qhov kev sib npaug durability pib nrog qhov tuag nws tus kheej yog tsim los ntawm - cov cuab yeej steel qib, nws cov kev kho cua sov, thiab cov txheej txheej saum npoo siv los tiv thaiv hnav.
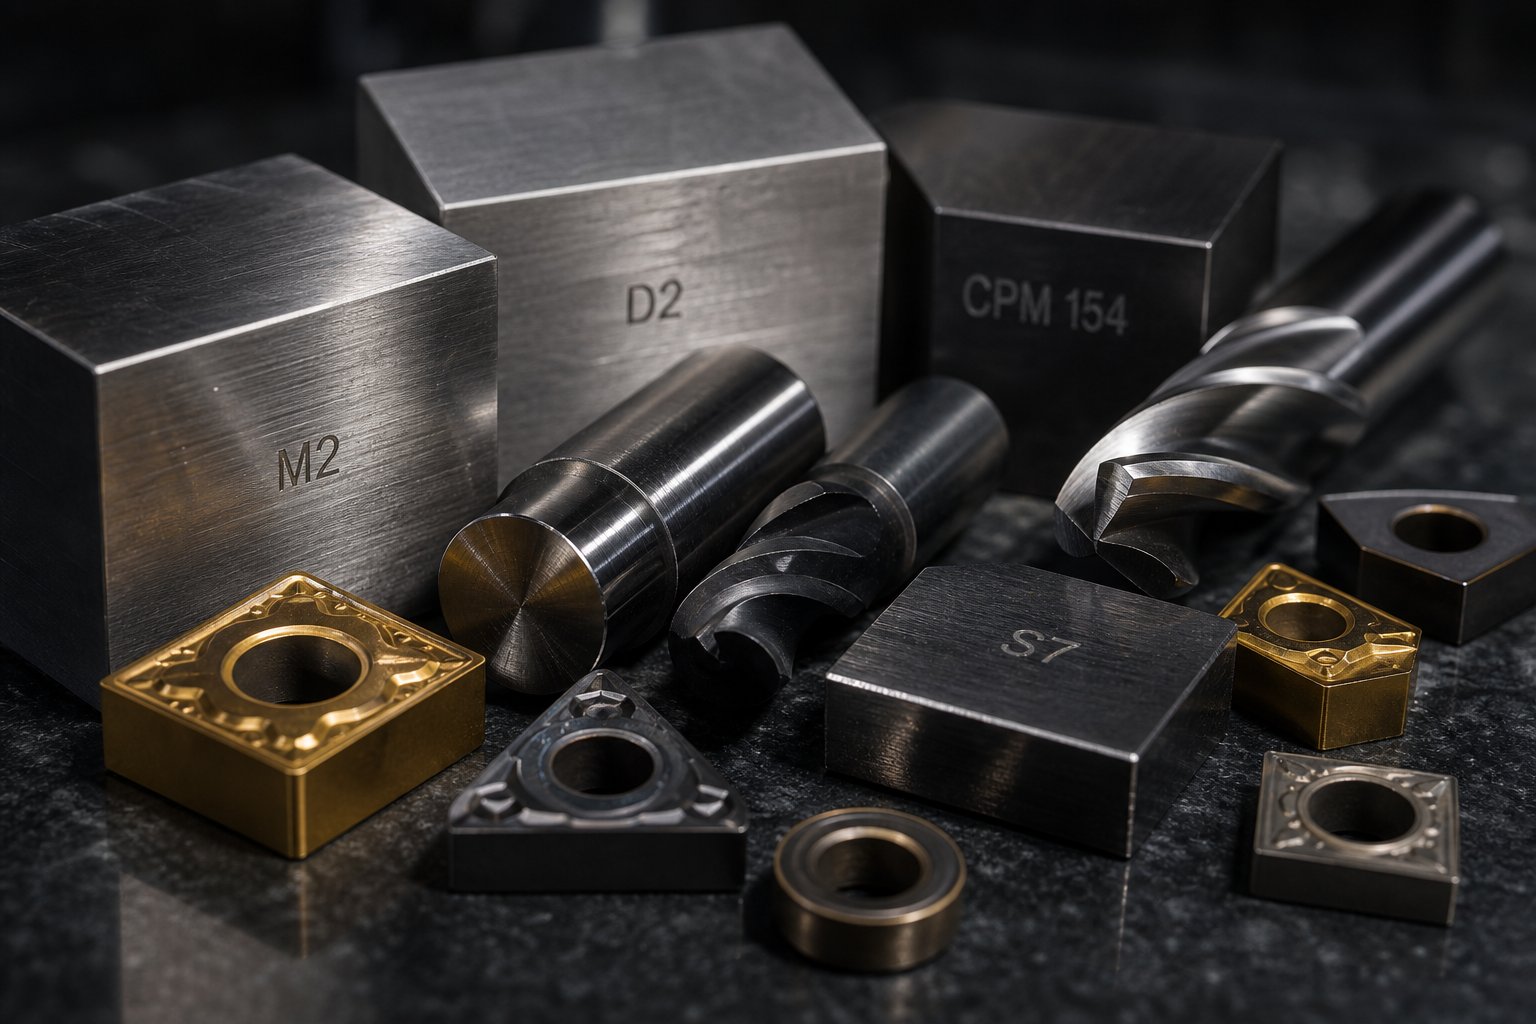
Tuag cov ntaub ntawv thiab cov cuab yeej steel xaiv Guide
Lub stamping tuag lub geometry txiav txim siab seb nws ua li cas. Lub stamping tuag steel txiav txim siab ntev npaum li cas nws ua kom tsim tau qhov zoo li ntawd. Xaiv cov khoom tsis ncaj ncees lawm thiab koj tab tom saib qhov ua tsis tiav ntxov, hnav ntau dhau, lossis kev puas tsuaj loj hauv nruab nrab - khiav - txhua lub ntsiab lus uas tsis tau npaj tseg thiab cov nqi kho mob xwm txheej ceev. Txawm li cas los xij, ntau tus neeg yuav khoom kho cov khoom xaiv raws li kev xav tom qab, lees txais txhua yam uas lawv lub khw tuag ua rau tsis muaj lus nug seb nws puas zoo rau daim ntawv thov.
Cov cuab yeej Steel Qib rau Stamping Tuag
Cov cuab yeej steel yog tsev neeg ntawm carbon alloy steels engineered tshwj xeeb rau hardness, abrasion tsis kam, thiab muaj peev xwm tuav cov duab hauv qab kev ntxhov siab. Hauv tsev neeg ntawd, cov qib sib txawv ua haujlwm sib txawv hauv cov hlau stamping tuag. Ntawm no yog yuav ua li cas cov pawg loj tawg rau hlau xovxwm tuag:
Cov cuab yeej carbon steel (W-series)yog qhov chaw nkag. Dej- tawv tawv thiab pheej yig heev, cov qib no ua haujlwm luv luv - cov cuab yeej siv thiab cov qauv tuag qhov twg lub hom phiaj ntim qis dua ob peb txhiab qhov chaw. Lawv hnav sai raws li kev tsim khoom, tab sis lawv cov nqi qis ua rau lawv siv tau rau kev txwv - daim ntawv thov lub neej.
Txias-cov cuab yeej ua haujlwm hlau (D2, A2)dominate general -lub hom phiaj stamping. D2 yog qib siab -carbon, siab -chromium qib paub txog qhov tshwj xeeb hnav tsis kam, ua rau nws zoo tagnrho rau kev blanking, xuas nrig ntaus, thiab tsim cov tuag uas yuav tsum tau nyob ze. A2 muaj huab cua- hardening nrog zoo toughness thiab seem stability thaum lub sij hawm kho cua sov - ib tug muaj zog xaiv rau xuas nrig ntaus uas pom muaj feem cuam tshuam loads. Thaum cov neeg yuav khoom nug txog stamping tuag steel rau kev tsim khoom, D2 thiab A2 npog feem ntau cov xwm txheej.
Shock-cov hlau tsis muaj zog (S7)sau ib lub niche tshwj xeeb. Qhov twg D2 ua tau zoo ntawm kev hnav tsis kam, S7 txi qee qhov kev ua kom puas rau kev ua haujlwm siab. Nws yog qhov mus-rau hnyav blanking punches, tuab-cov ntaub ntawv shearing, thiab txhua qhov chaw nres tsheb qhov twg lub cuab yeej absorbs mechanical shocks. Raws licov kws tshaj lij kev lag luam ceeb toom, lub siab xav ntawm "S7 rau ntu ntu, D2 rau daim ntawv seem" txuas ntxiv dav - thiab thaum nws yog qhov pib tsim nyog, nws feem ntau tiv thaiv cov kws ua haujlwm los ntawm kev tshawb nrhiav zoo dua - haum lwm txoj kev.
Siab - steel ceev (M2)tuav lub hardness ntawm qhov kub siab qhov twg txias - qib ua hauj lwm yuav mos. Nyob rau hauv siab - nrawm nrawm tuag ua kom muaj kev sib txhuam tseem ceeb, lossis hauv cov ntawv thov kub stamping, M2 khaws nws cov ntug txiav qhov twg D2 yuav degrade. Nws ua tiav kwv yees li 62-64 HRC tom qab tempering thiab pom kev siv ntau hauv cov cuab yeej txiav thiab cov haujlwm kub kub stamping.
Tungsten carbidezaum ntawm qhov kawg ntawm lub durability spectrum. Carbide stamping tuag xa cov khoom siv tsis sib haum xeeb rau ultra- siab- ntim ntau lawm - ntau lab lub voj voog ntawm cov khoom siv abrasive xws li stainless hlau lossis silicon steel laminations. Kev lag luam - tawm yog brittleness thiab nqi. Carbide inserts feem ntau yog siv los xaiv ntawm qhov siab - hnav cov chaw nres tsheb es tsis yog rau tag nrho cov rooj sib txoos tuag, cia cov kws tsim khoom siv lub hom phiaj ruaj khov uas qhov ntim xav tau tshaj plaws.
Rau aluminium stamping tuag, cov khoom xaiv hloov pauv vim tias aluminium softness tsim kev sib tw sib txawv. Galling - qhov twg cov khoom siv ua haujlwm welds rau lub cuab yeej nto - dhau los ua hom tsis ua haujlwm tseem ceeb dua li hnav tsis zoo. Polished D2 lossis A2 nrog cov txheej txheem tsim nyog feem ntau ua tau zoo dua cov qib nyuaj vim qhov ua tiav qhov zoo tshaj qhov tseem ceeb tshaj qhov tawv tawv thaum tsim txhuas.
Hardness, Toughness, thiab Wear Resistance Trade-Offs
Nov yog qhov tseeb tsis xis nyob txog stamping tuag steel: tsis muaj ib qib ua kom tag nrho peb cov khoom tseem ceeb ib txhij. Hardness, toughness, thiab hnav kuj muaj nyob rau hauv nro, thiab thawb ib tug siab yuav luag ib txwm compromises lwm.
Hardness( ntsuas hauv Rockwell C nplai, lossis HRC) txiav txim siab tiv thaiv qhov deformation. Lub hardness siab dua txhais tau hais tias cov ntug txiav tuav nws cov geometry ntev dua. D2 nce mus txog 62-64 HRC; A2 hits 63-65 HRC tom qab kev kho cua sov kom zoo.
Toughnessntsuas lub peev xwm nqus cov cuam tshuam yam tsis muaj kev tawg. Ib tug tawv tuag khoov ua ntej nws tawg. S7 ntawm 60-62 HRC muaj ze li ob npaug ntawm qhov cuam tshuam ntawm D2 ntawm qhov nyuaj zoo sib xws, vim tias nws cov microstructure muaj tsawg dua cov carbide loj uas ua raws li qhov chaw pib tawg.
Hnav tsis kamqhia tau hais tias zoo npaum li cas cov cuab yeej nto tiv thaiv cov khoom tshem tawm los ntawm kev puas tsuaj los yog adhesion. Hard chromium carbides nyob rau hauv D2 tsim microscopic armor tiv thaiv abrasive sheet hlau, tab sis cov tib cov carbides ua rau cov hlau feem ntau yuav chipping nyob rau hauv cia li loads.
Qhov kev cuam tshuam? Nyob ib ncig ntawm 80% ntawm kev tuag ntxov ntxov los ntawm kev qaug zog tawg lossis chipping - tsis maj mam hnav. Cov neeg yuav khoom kho ntawm qhov siab tshaj plaws hardness feem ntau xaus nrog cov cuab yeej siv tawv tawv uas tawg poob nthav. Txoj kev ntse dua yog xaiv cov khoom siv tawv tshaj plaws uas muabtxaushnav tsis kam rau koj cov khoom tshwj xeeb, thickness, thiab ntim yuav tsum tau.
Hmoov metallurgy (PM) steels zoo li CPM 10V sawv cev rau kev daws teeb meem niaj hnub no rau kev lag luam no -tawm. Los ntawm atomizing molten steel rau hauv cov hmoov zoo thiab sib sau ua ke nyob rau hauv siab, cov tuam txhab tsim cov khoom siv carbide tsis sib xws. Qhov tshwm sim yog cov khoom nqa cov ntsiab lus siab alloy rau hnav tsis kam thaum tuav lub zog uas cov pa steels ntawm tib lub hardness tsis tuaj yeem phim. Rau siab -Volume progressive dies stamping advanced high-strength steels, PM qib feem ntau xa tus nqi qis tshaj plaws ntawm cov tswv cuab txawm tias cov nqi khoom khiav 5-10 npaug siab dua tus qauv D2.
Kev kho deg thiab txheej txheej uas txuas ntxiv lub neej tuag
Txawm tias muaj kev xaiv cov khoom siv zoo tshaj plaws, qhov chaw engineering ntxiv lwm txheej kev tiv thaiv uas txhais ncaj qha mus rau lub sijhawm ntev ntawm kev ua kom zoo nkauj, tsis tshua muaj siab, thiab ntau qhov zoo sib xws stamped steel feem zoo tshaj qhov tuag qhov kev pab cuam lub neej.
Nitridingdiffuses nitrogen rau hauv qhov tuag saum npoo ntawm qhov kub thiab txias, tsim kom muaj cov ntaub ntawv nyuaj heev (txog 70 HRC sib npaug) yam tsis cuam tshuam cov cuab yeej geometry. Nws muaj txiaj ntsig tshwj xeeb ntawm D2 thiab A2 raws li kev kho mob hauv paus ua ntej siv cov txheej txheem ntxiv - cov txheej txheem hu ua duplex txheej uas txhim kho adhesion thiab rigidity txhawb rau txhua txheej txheej tom ntej.
Titanium Nitride (TibN)ntxiv cov kub- xim PVD txheej uas ua rau kom cov tawv tawv nce mus txog kwv yees li 2,300 HV thiab txo kev sib txhuam thaum cov khoom ntws. Nws yog tus nqi- thawj kauj ruam zoo rau kev tsim cov tuag ua cov hlau thiab txhuas.
Titanium Carbonitride (TiCN)tsim los ntawm TiN nrog cov hardness siab dua (nyob ib ncig ntawm 3,000 HV) thiab kev ua haujlwm zoo dua rau cov khoom siv abrasive. Rau stamped steel Cheebtsam ua los ntawm stainless los yog siab - alloys muaj zog, TiCN ho ua tau zoo tshaj TiN.
Chrome platingmuab qhov tuab, qis - txhuam qhov zoo tagnrho rau kev ua haujlwm kos duab. Nws tus kheej -lubricating zog txo qhov galling ntawm txhuas thiab stainless hlau kos qhov uas nplaum hnav dominates.
Pob zeb diamond-zoo li Carbon (DLC)coatings xa cov hardness heev thiab tsis tshua muaj kev sib txhuam coefficients. Lawv tau qhia ntau ntxiv rau kev tsim cov haujlwm ntawm qib siab - steels uas muaj cov txheej txheem txheej txheem tawg sai sai.
Qhov kev pom tseem ceeb? Kev txiav txim siab txheej tsis yog ywj pheej ntawm cov khoom siv substrate. Cov txheej txheem zoo siv rau lub hauv paus hlau tsis zoo yog cov nyiaj nkim - cov substrate softer deforms nyob rau hauv load, cracking cov txheej txheej hauv qab. Cov khw muag khoom tuag uas kho cov khoom xaiv thiab qhov chaw engineering raws li kev sib koom ua ke es tsis yog cov khoom sib cais ua ntu zus xa mus ntev dua - cov cuab yeej siv tau ntev.
| Tuag Khoom | Hardness Range (HRC) | Cov ntawv thov zoo tshaj plaws | Tus nqi txheeb ze | Cia Siab Tuag |
|---|---|---|---|---|
| Cov cuab yeej carbon steel (W1 / W2) | 58-65 | Luv-khiav prototyping, qis- ntim cim tuag | Tsawg ($) | 10, 000 - 50,000 hits |
| D2 (Cold Work) | 62-64 | Plua plav, xuas nrig ntaus, sib sau tuag; kaw - ua haujlwm siab ntev | Nruab nrab ($$) | 250,000 - 1,000,000+ hits |
| A2 (Cold Work) | 63-65 | Nplaim punches, trim tuag; kev siv cuam tshuam nruab nrab | Nruab nrab ($$) | 200, 000 - 800,000 hits |
| S7 (Kev poob siab tsis kam) | 60-62 | Hnyav blanking, tuab cov ntaub ntawv shearing, siab - cuam tshuam punches | Nruab nrab ($$) | 150, 000 - 500,000 hits |
| M2 (High -Speed) | 62-64 | High -kev nrawm nrawm tuag, ua haujlwm kub siab | Nruab nrab-High ($$$) | 500, 000 - 2, 000,000 hits |
| Tungsten Carbide | 74-78 (HRA sib npaug) | Ultra-siab- ntim ntau lawm, cov ntaub ntawv abrasive, laminations | Siab ($$$$) | 5,000, 000+ hits |
| PM Steels (CPM 10V) | 62-65 | High -Volume progressive dies, AHSS forming, hnyav hnyav | Siab ($$$$) | 2,000,000 - 5,000,000+ hits |
Kev xaiv cov khoom siv thiab kev kho saum npoo ua ke txhais tau tias muaj pes tsawg qhov zoo ntawm qhov tuag ua ntej nws xav tau kev saib xyuas. Tab sis txawm tias qhov zoo tshaj plaws stamping tuag steel tsis tuaj yeem them nyiaj rau qhov tsis zoo. Yuav ua li cas tus tuag lub geometry, chaw nres tsheb sequencing, thiab cov khoom vaj tse los ua ke thaum lub sij hawm engineering yog dab tsi cais cov cuab yeej uas khiav teeb meem - dawb los ntawm cov cuab yeej uas tawm tsam koj ntawm txhua qhov kev khiav haujlwm.
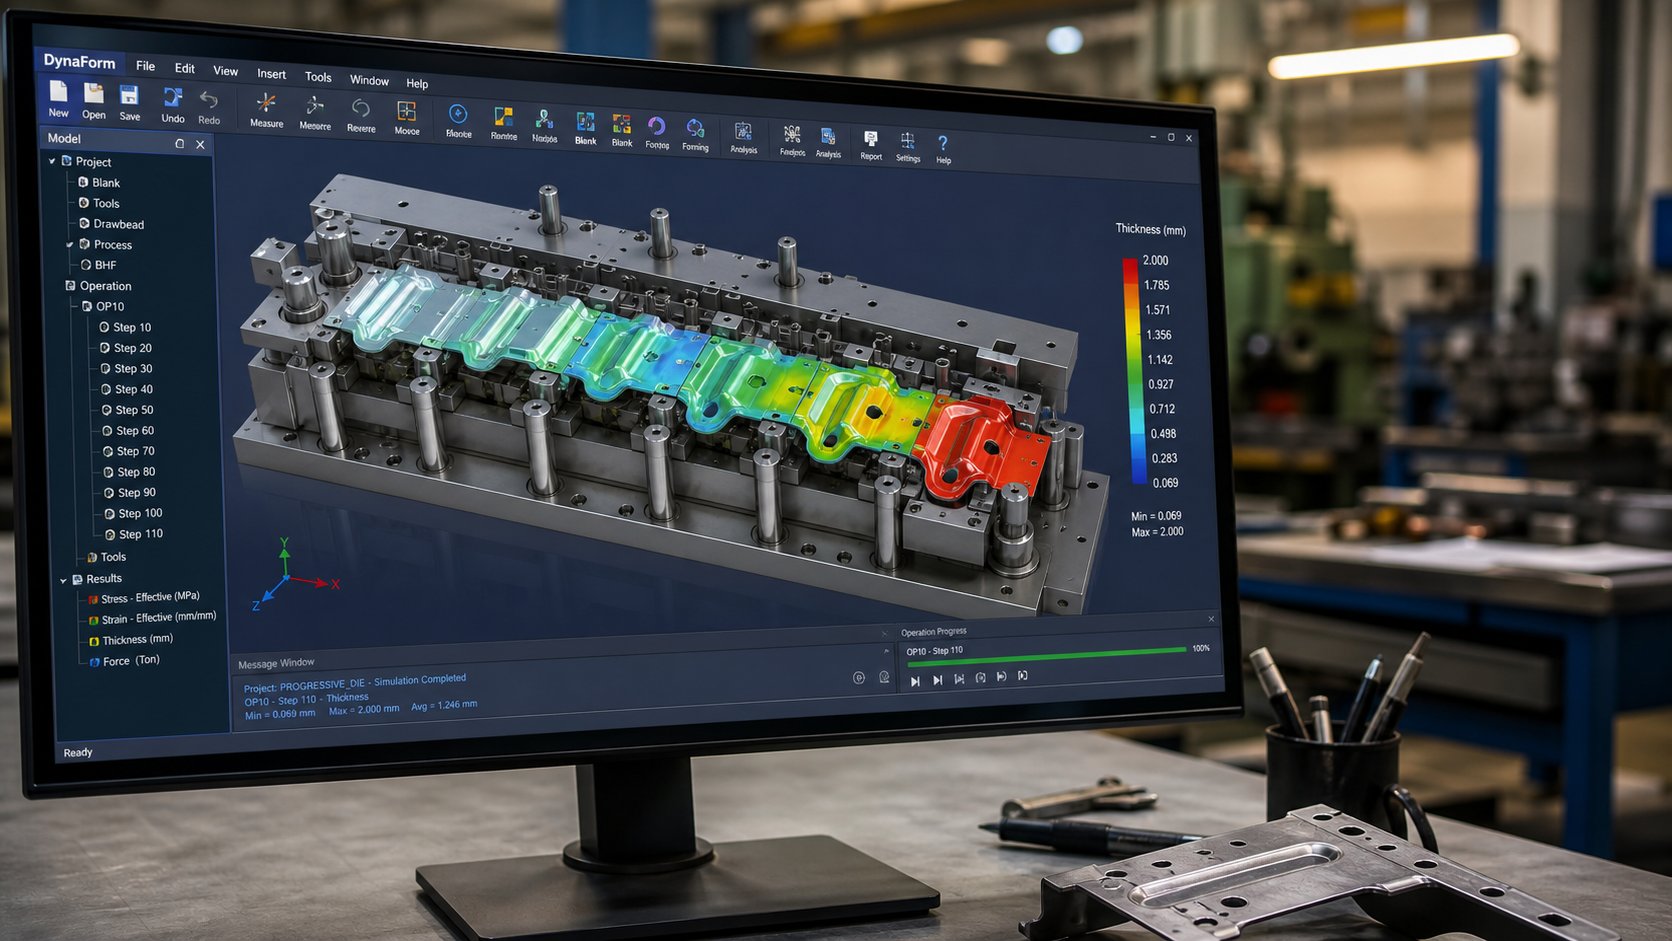
Tuag Design Principles thiab Engineering Fundamentals
Ib tug tuag ua los ntawm cov qib steel zoo tab sis engineered nrog flawed geometry, tsis zoo chaw nres tsheb sequencing, los yog tsis txaus cov ntaub ntawv txaus tswj yuav tseem ua phem qhov chaw. Stamping tuag tsim yog qhov uas cov ntaub ntawv tshawb fawb tau raws li cov neeg kho tshuab precision, thiab nws yog theem uas feem ntau tiv thaiv kev ua tsis tiav tau yug los. Cov kev txiav txim siab engineering tau ua ua ntej cov hlau txiav txiav txiav txim siab seb tus neeg tuag puas muaj kev ntseeg siab rau ntau lab lub voj voog lossis dhau los ua kev kho mob taub hau txij hnub ib.
CAD/CAM thiab CAE Simulation hauv Die Engineering
Niaj hnub nimno hlau stamping tuag tsim tau txav deb dhau ntawm tes-sketched layouts thiab sim{1}}thiab- yuam kev tsim. Xav txog kev siv nyiaj $ 150,000 rau kev vam meej tuag tsuas yog nrhiav tau thaum thawj qhov kev sim uas cov khoom siv wrinkles ntawm chaw nres tsheb rau los yog sib cais thaum lub sijhawm ua haujlwm. Qhov xwm txheej ntawd tseem tshwm sim thaum lub khw hla kev siv tau digital, tab sis nws tuaj yeem tiv thaiv tau.
Tam sim no engineering workflow cia siab rau peb pawg software ua haujlwm ua ntu zus:
CAD (Computer-Aided Design)platforms zoo li SolidWorks, Siemens NX, thiab CATIA tsim cov ncauj lus kom ntxaws 3D qauv ntawm txhua qhov kev tuag. Tshwj xeeb ntxiv-ins xws li Logopress3 thiab 3DQuickPress automate strip layout creation, unbending ladies, and standard component placement. Cov cuab yeej no tsim cov phiaj xwm digital uas cov tshuab qis qis siv.
CAE (Computer -Aided Engineering)simulation software xws li AutoForm los yog DYNAFORM sau finite keeb tsom xam ntawm tag nrho cov txheej txheem stamping ua ntej ib daim hlau yog machined. Cov kws tsim khoom tuaj yeem kwv yees cov khoom ntws, txheeb xyuas qhov muaj peev xwm wrinkling lossis sib cais, suav cov nyiaj them rov qab, thiab ua kom zoo dua qub - tag nrho cov digitally. Qhov kev sim virtual no theem ntawm - pheej hmoo rau txoj haujlwm, ua rau lub sijhawm siv lub cev luv luv, thiab ua kom nce qib thawj zaug - lub sijhawm ua tiav.
CAM (Computer{0}}Aided Manufacturing)software converts validated designs rau hauv CNC toolpaths - G-code uas tsav mills, lathes, hlau EDMs, thiab grinders txiav txim tuag Cheebtsam rau spec.
Advanced stamping tuag lwm tus neeg muab kev koom ua ke tag nrho peb theem rau hauv cov xov digital txuas ntxiv. Piv txwv li,YICHEN's Stamping Tuagkev pabcuam suav nrog kev txheeb xyuas qhov ua tau thiab CAE simulation los ntawm kev ua haujlwm zoo, kev sim khiav, thiab kev tshuaj xyuas - sawv cev li cas niaj hnub tuag engineering workflows ua haujlwm los ntawm thawj lub tswv yim mus rau kev siv cov cuab yeej tsim khoom. Qhov kawg no -rau- xaus digital txoj hauv kev txhais tau tias tsim qhov tsis zoo hauv software, tsis yog hauv pem teb xovxwm.
Tsim-rau-Kev Tsim Khoom thiab Kev Txhaum Cai
Txawm tias qhov kev sim siab tshaj plaws tsis tuaj yeem cawm tau ib feem uas tsis tau tsim nrog stamping hauv siab. Tsim-rau-Manufacturability (DFM) yog qhov kev xyaum ntawm shaping ib feem geometry nyob ib ncig ntawm dab tsi hlau punches thiab tuag muaj peev xwm tsim tau tiag tiag - thiab nws yog qhov chaw sib koom tes ntawm tus tsim thiab tus engineer tuag them nyiaj faib.
Cov ntsiab lus tseem ceeb ntawm DFM uas cuam tshuam ncaj qha rau kev tsim stamping suav nrog:
- Khoov radii- sab hauv khoov vojvoog yuav tsum muaj tsawg kawg yog sib npaug ntawm cov khoom tuab. Sharper khoov qhov kev ntxhov siab rau cov khoom siv thiab xav tau cov cuab yeej hnyav dua uas hnav sai dua.
- Qhov chaw tso- qhov yuav tsum zaum tsawg kawg yog 1.5 npaug ntawm cov khoom tuab ntawm qhov khoov, npoo, thiab qhov nyob ib sab. Kev ua txhaum distort nta thiab cov khoom tawg.
- Qhov luaj li cas- qhov tsawg kawg nkaus txoj kab uas hla yuav tsum sib npaug los yog tshaj cov khoom thickness. Cov qhov me me xav tau cov punches tawg yooj yim ua rau tawg.
- Tolerances- dhau- kam rau ua tsis yog- cov yam ntxwv tseem ceeb tuaj yeem ua rau nce tus nqi tuag. Kev hloov ntawm +/- 0.05mm mus rau +/- 0.005mm tej zaum yuav xav tau cov cuab yeej carbide, kev sib tsoo kho qhov muag, thiab ntxiv rau hauv - kev tshuaj xyuas.
- Kev xaiv khoom- siab- lub zog steels thiab cov hlau tsis sib xws qhia txog kev sib tw caij nplooj ntoos hlav thiab ua kom tuag hnav. Tsim ib ncig ntawm cov khoom tsim tau yooj yim dua cov cuab yeej ua tau zoo.
Txoj kev tsim qauv strip, tshwj xeeb tshaj yog rau kev tuag, siv cov qauv no hla txhua qhov chaw nres tsheb. Kev ua haujlwm raws li kev xav tau: kev tho thiab kev sib tsoo tshwm sim thaum ntxov ntawm cov khoom tiaj tus, thaum khoov thiab sib sau tshwm sim tom qab cov chaw nres tsheb tom qab tsim qhov profile. Cov yam ntxwv zoo li qhov tsis zoo thiab qhov zoo bypass notches nyob rau hauv cov ntawv hlau stamping tuag tso cai rau cov cab kuj mus flex ib ncig ntawm cov qauv tsim yam tsis muaj kev cuam tshuam raws li nws nce mus los ntawm lub cuab yeej. Tau txais qhov kev ua tsis ncaj ncees no ua rau muaj qhov dav dav, cov khoom siv thinning, lossis kev puas tsuaj rau lub cuab yeej.
DFM tsis yog hais txog kev txwv kev muaj tswv yim - nws yog hais txog kev ua kom koj cov khoom tuaj yeem tsim kev ntseeg siab, kev lag luam, thiab ntim. Cov kws tsim khoom uas koom nrog lawv cov neeg xa khoom tuag thaum ntxov hauv cov txheej txheem tsim ib txwm txuag 15-30% ntawm cov nqi siv los ntawm kev kho cov yam ntxwv tsis tseem ceeb ua ntej txhua yam cog lus rau cov hlau.
Cov Khoom Tseem Ceeb Tuag thiab Lawv Cov Haujlwm
Txhua lub stamping tuag, los ntawm ib qho yooj yim blanking cuab tam mus rau ib tug multi- chaw nres tsheb progressive tuag, qhia ib tug structural anatomy. Kev nkag siab txog cov hlau stamping Cheebtsam no pab cov neeg yuav khoom ntsuas cov lus pom zoo, nug cov lus nug, thiab pom qhov tsis zoo ntawm cov khoom xa tuaj.
- Tuag khau (saum toj thiab qis)- lub hauv paus daim hlau uas mount rau lub xovxwm ram thiab txaj feem. Lawv tuav tag nrho lwm cov khoom hauv kev sib dhos thiab nqus tag nrho cov tonnage ntawm txhua tus xovxwm stroke.
- Qhia pins thiab bushings- precision-cov ntsiab lus hauv av mounted hauv cov khau tuag uas ua kom muaj kev sib raug zoo ntsug ntawm sab sauv thiab sab qis. Pob-cov kabmob tawb yog siv rau hauv siab-precision tuag rau smoother zog thiab nruj dua repeatability.
- Punch Plate (punch tuav)- ib lub phaj hardened txuas rau saum cov khau tuag uas ruaj ntseg nrhiav thiab khaws tag nrho cov txiav thiab tsim cov punches hauv lawv txoj haujlwm.
- Punches- txiv neej ua hauj lwm Cheebtsam. Piercing punches txiav qhov, blanking punches txiav ib feem perimeters, thiab sib sau punches tsim khoov lossis kos. Txhua tus yog kev cai -zoo li tus rau nws txoj haujlwm tshwj xeeb.
- Tuag block (tuag khawm / ntxig)- tus poj niam sib tw rau lub xuas nrig ntaus, muaj cov kab noj hniav zoo li qhov tseeb rau cov punch profile ntxiv rau kev suav tshem tawm. High-cov khoom siv tuag yog feem ntau hloov tau cov khoom siv carbide.
- Stripper phaj- tuav daim ntawv tiaj tus thaum txiav thiab rub nws tawm ntawm cov punches tom qab txhua qhov stroke. Caij nplooj ntoos hlav-loaded strippers kuj clamp cov khoom kom tsis txhob txav thaum lub sij hawm tsim.
- Cov kws tsav dav hlau- conical los yog mos txwv- lub qhov ntswg pins uas koom ua ntej - tho qhov kom tso lub sawb kom meej ntawm txhua qhov chaw nres tsheb ua ntej muaj lwm yam haujlwm tshwm sim. Lawv kho qhov yuam kev me me thiab ua kom chaw nres tsheb-rau- chaw nres tsheb raug.
- Stock Guides thiab lifters- rails uas khaws cov hlua khi rau hauv nruab nrab thaum nws pub, thiab lub caij nplooj ntoos hlav - cov khoom thauj khoom uas nqa cov sawb tawm ntawm qhov chaw tuag tom qab tsim kom nws tuaj yeem txav mus tau ywj pheej.
Kev sib cuam tshuam ntawm cov stamping tuag Cheebtsam yog precisely sij hawm rau lub voj voog xovxwm. Ib qho misalignment ntawm ob peb microns ntawm cov lus qhia pins tuaj yeem ua rau hauv kev sib tsoo tawg, burr tsim, lossis qhov dav dav thoob plaws tag nrho cov kev tsim khoom. Qhov no yog vim li cas cov neeg tsim khoom tsim nyog tau txais txiaj ntsig txhua yam tiv thaiv kev tsim lub hom phiaj siv kev sib koom tes ntsuas tshuab thiab tshuaj xyuas qhov muag ua ntej sib dhos zaum kawg.
Nrog rau kev tsim kho vaj tse thiab kev tsim vaj tse tau txhais, cov lus nug tshwm sim: dab tsi yog tag nrho cov kev ua tau zoo no? Kev tuag tsis yooj yim, kev xaiv cov khoom siv, kev ua siab ntev, thiab qhov ntim ntau lawm yog lub hom phiaj tag nrho pub rau hauv cov nqi sib npaug uas ntau tus neeg yuav khoom pom opaque - thiab qhov tsis meej qhov kev cia siab ua rau muaj kev xav tsis thoob txog nyiaj txiag.
Cov Nqi Them Nqi thiab Nqis hauv Die Manufacturing
Tooling quotes nyob rau hauv lub cuab tam & tuag manufacturing feem ntau xav zoo li lub thawv dub. Ob tus neeg muag khoom tuaj yeem saib tib qhov kev kos duab thiab xa rov qab tus nqi $ 30,000 sib nrug. Qhov sib txawv ntawd tsis tshua muaj txhais tau tias ib tus neeg them nyiaj ntau dhau - nws feem ntau txhais tau tias txhua lub khw tau txhais koj cov kev xav tau sib txawv, npaj hom kev tuag sib txawv, lossis xav tias lub hom phiaj tuag sib txawv. Kev nkag siab txog dab tsi ua rau tus nqi ua rau koj nyob rau hauv ib txoj hauj lwm los sib piv cov nqe lus ntawm qhov sib npaug thiab tsis txhob them nyiaj ntau dhau rau lub peev xwm uas koj tsis xav tau.
Dab tsi Tsav Stamping Tuag Tooling Nqi
Tsis yog txhua tus nqi tsav tsheb nqa qhov hnyav sib npaug. Ntawm no yog dab tsi cuam tshuam koj tus nqi tag nrho cov cuab yeej, qeb los ntawm qhov siab tshaj mus rau qis tshaj qhov cuam tshuam:
- Tuag complexity thiab tus naj npawb ntawm chaw nres tsheb- ib qho 12- chaw nres tsheb nce qib tuag nqi exponentially ntau tshaj li 4-chaw nres tsheb cuab yeej. Txhua qhov chaw nres tsheb ntxiv ntxiv tsim engineering, precision machining, thiab cov sij hawm sib dhos. Complex geometries yuav tsum tau nruj-sequenced forming ua hauj lwm muab nqi sai heev.
- Kev kam rau siab- dhia ntawm +/- 0.1mm mus rau +/- 0.02mm tuaj yeem ua ob npaug rau cov nqi siv. Tighter tolerances xav tau cov cuab yeej nyuaj, hlau EDM txiav, kho qhov muag sib tsoo, thiab ntau qhov kev siv tau.
- Yuav tsum tau tuag lub neej- tus tuag lav rau 100,000 hits siv cov khoom sib txawv thiab kev kho cua sov dua li ib qho ua rau 5,000,000 cycles. Carbide inserts, PM steels, thiab premium coatings txuas lub neej tab sis ntxiv rau qhov peev nyiaj ua ntej.
- Cov khoom raug stamped- tuag ua cov hlau tsis muaj steel lossis qib siab siab- lub zog steel xav tau hnyav dua, hnav ntau dua- cov cuab yeej tiv taus ntau dua li cov hlau me me lossis txhuas. Abrasive workpiece cov ntaub ntawv nrawm hnav, yuav tsum tau hwm cov hlau tuag.
- Qhov loj me thiab nias tonnage- qhov loj dua yuav tsum tau khau loj dua, cov phaj hnyav dua, thiab cov xovxwm loj dua. Cov khoom siv tus nqi rau qhov tuag nws tus kheej ntsuas nrog lub cev loj.
- Secondary nta- nyob rau hauv - tuag tapping, hauv - tuag sib dhos, sensors, thiab tsis siv neeg soj ntsuam ntxiv engineering complexity tshaj tus qauv txiav thiab tsim ua haujlwm.
Rau cov ntsiab lus, qhov yooj yim blanking tuag yuav khiav tau $8,000 txog $25,000, hos multi-station progressive dies for complex stamping parts range from $30,000 to well over $250,000. Siab - ntim tsheb hloov tsheb tuag tuaj yeem tshaj $ 500,000. Cov lej ntawd xav tias siab mus txog thaum koj xam qhov lawv xa tuaj rau ib feem ntawm qhov tuag lub neej.
Tus nqi-Pib-Txoj kev lag luam thiab tawg-Txawm ntim
Ntawm no yog qhov uas tus lej flips hauv stamping qhov txaus siab. Ib qho kev cai hlau stamping tuag yog ib qho khoom muaj nqis pem hauv ntej uas tsav ib -ib feem nqi rau pennies ntawm ntim. Xav txog qhov scenario tiag tiag:
- Kev cai tuag peev: $12,000
- Ib - tus nqi nrog stamping: $0.45
- Tus nqi ib feem ntawm CNC machining (tsis muaj cuab yeej): $3.50
Hla-qhov ntim: $12,000 / ($3.50 - $0.45)=kwv yees li 3,900 qhov chaw. Hauv qab no tus lej, machining koj cov hlau stamped yog pheej yig dua tag nrho. Saum toj no, txhua qhov ntxiv hlau stamped seem txuag $ 3.05 piv rau lwm qhov. Ntawm 20,000 qhov chaw, uas $ 12,000 tuag ntxiv tsuas yog $ 0.60 ib thooj thaum CNC machining yuav raug nqi $ 70,000 tag nrho - kev txuag nyiaj ntau dua $ 49,000.
Qhov yuam kev buyers pheej ua? Lawv ntsuas cov cuab yeej siv raws li ib qho kev txiav txim ntau dua li lub neej ntim. Yog tias koj yuav rov xaj 5,000 units ib xyoos ib zaug rau peb lub xyoos, koj qhov ntim tiag tiag yog 15, 000 - zoo dhau los lawm -txawm rau feem ntau cov hlau stampings. Txhua qhov kev txiav txim rov qab tuaj txog sai dua (tsis muaj lub sijhawm ua cov cuab yeej tshiab) thiab pheej yig dua (tsuas yog ib feem ntawm- tus nqi ntxiv rau kev teeb tsa). Stamping manufacturing economics nqi zog ntev -lub sij hawm xav.
Cov khoom siv tus nqi ua kom zoo dua ntxiv. Thaum cov khoom siv hlau stamping siv cov khoom kim heev xws li cov hlau tsis muaj steel lossis beryllium tooj liab, stamping cov khoom siv zoo tshaj plaws (optimized strip layouts pov tseg tsawg dua) cov khoom txuag nrog txhua qhov kev ua haujlwm.
Yuav Ua Li Cas Ntsuam Xyuas thiab Sib Piv Die Quotes
Thaum kev cai hlau stamping tuag quotes txawv wildly, qhov teeb meem yog yuav luag ib txwm inconsistent assumption ntawm lwm tus neeg. Akev txheeb xyuas tus nqi kom ntxawsqhia tau hais tias chav tsev nqi bundles tsib lub hauv paus tsav tsheb: khoom (45-55%), kev ua haujlwm (15-}25%), nyiaj siv ua haujlwm (10-20%), kev ruaj ntseg zoo (2-8%), thiab ntim khoom (2-5%). Nyob rau sab saum toj ntawm qhov ntawd, cov nqi teeb tsa ib zaug, kev soj ntsuam xyuas, thiab kev ua haujlwm tom qab tuaj yeem ntxiv $ 0.10 txog $ 1.00 ib thooj yog tias tsis tau teev ua ntej.
Txhawm rau kom tau txais cov lus sib piv tiag tiag, koj RFQ yuav tsum tau ntsia cov lus tshwj xeeb uas tshem tawm kev kwv yees:
- Lub npe cov khoom siv raws nraim nrog cov kev cai traceability - "Q235B ib GB/T 700" tsis yog "carbon steel" xwb
- Txhais cov chav kawm kam rau ua tus lej - "± 0.05mm ntawm qhov tseem ceeb" tsis yog "tight tolerances"
- Qhia meej txog qhov ntim txhua xyoo thiab xav tias yuav tuag lub neej nyob rau hauv tag nrho hits
- Hu tawm cov kev kho saum npoo, plating specs, thiab ntim cov qauv qhia meej
- Thov cov khoom lag luam sib cais cov nqi sib cais, ib qho - tus nqi, cov nqi teeb tsa, thiab cov nqi tshuaj xyuas rov qab
Yog tias tsis muaj cov lus hais no, koj yuav sib piv cov lus hais txog qhov sib txawv ntawm qhov kev xav ntawm qib zoo, kev tuag lub neej expectancy, thiab dab tsi suav nrog. Tus nqi qis tshaj plaws tsis tas yuav yog tus nqi zoo tshaj yog tias nws ua rau tuag lav rau 100,000 hits thaum koj xav tau 2,000,000.
Tus nqi clarity pab koj ua lag luam zoo, tab sis txawm tias qhov kev tuag zoo kawg nkaus pib degrading lub sijhawm nws mus rau hauv ntau lawm. Yuav ua li cas koj tswj tau qhov kev nqis peev ntawd - thiab thaum koj paub tias nws ua tsis tiav - txiav txim siab seb koj cov nqi puas yog -ib - qhov kev kwv yees tuav ntau xyoo los yog ntsiag to erode raws li qhov tsis zoo.
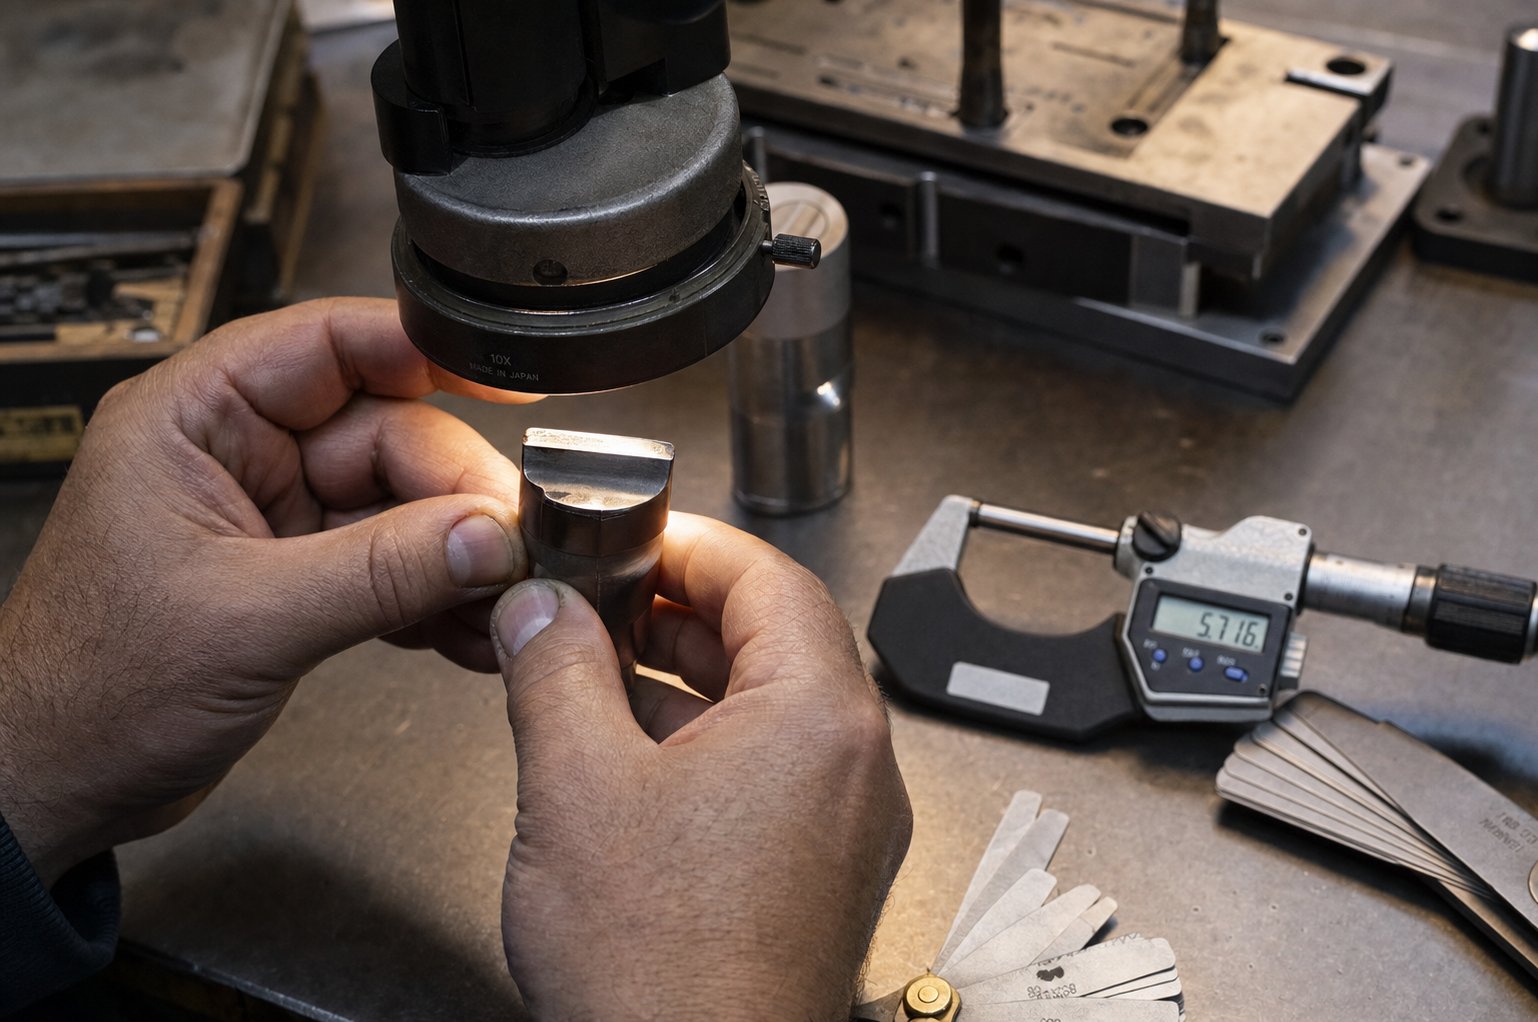
Tuag tu, teeb meem, thiab Lifespan
Ib tug $100,000 progressive tuag tsis poob tag nrho ib zaug. Nws degrades ntsiag to - ib tug me ntsis siab burr lub lim tiam no, ib qhov ntev drifting 0.01mm lub hli tom ntej, ib tug nto khawb uas tsis muaj nag hmo. Cov neeg yuav khoom uas nqis peev ntau rau hauv cov cuab yeej hlau stamping tab sis tsis saib xyuas cov txheej txheem kev saib xyuas ib txwm poob 30-50% ntawm lawv txoj kev tuag lub peev xwm. Cov khoom txuas ntxiv los ntawm kev tuag stamping xovxwm, tab sis zoo erodes thiaj li maj mam hais tias los ntawm lub sij hawm ib tug neeg ceeb toom, qhov kev puas tsuaj yuav tsum tau kho kim dua li yooj yim tu.
Cov Txheej Txheem Kev Tiv Thaiv Kev Tiv Thaiv thiab Kev Ua Zoo Tshaj Plaws
Kev tswj xyuas cov cuab yeej zoo stamping ua ke nrog lub sijhawm- kuaj xyuas nrog mob stroke- suav cov cim. Ib tug tuag khiav 500,000 hits ib lub hlis xav tau lub sij hawm sharper dua ib lub caij 20,000. Ntawm no yog yuav ua li cas lub sij hawm xyaum ua lov:
Rau kev hloov pauv:tshawb xyuas qhov pom burrs, misfeeds, slug buildup, thiab txawv txav suab nrov. Paub meej tias lubrication tau ncav cuag txhua qhov kev sib cuag. Cov kev soj ntsuam ceev no ntes teeb meem ua ntej lawv cascade.
Txhua lub lis piam:tshuaj xyuas cov kws tsav dav hlau, cov dej ntws, cov pins, thiab cov kev khiav tawm ntawm cov khoom seem. Ntxuav cov nplua nplua thiab cov roj nplua nyeem qhuav los ntawm cov chaw nres tsheb uas pheej rov ua cov khib nyiab.
Txhua hli los yog nyob rau hauv cov ntaub ntawv mob stroke intervals:ntsuas kev txiav-ntev hnav, txheeb xyuas cov punch-rau- tuag tshem tawm nrog cov ntsuas ntsuas, thiab tshuaj xyuas cov kev xav tau ua kom pom tseeb raws li cov ntaub ntawv hnav tiag tiag es tsis yog lub sijhawm teem sijhawm. Hloov cov springs uas qhia ntau dua 10% pub dawb-ntev poob.
Txhua xyoo:ua tag nrho teardown, kev tshuaj xyuas metrology, thiab kev ntsuam xyuas kev hnav khaub ncaws. Hloov kho PM cov ntaub ntawv thiab kho lub sijhawm raws li keeb kwm qhia.
Lub hauv paus ntsiab lus tseem ceeb? Kev pabcuam zaus yuav tsum ua raws li qhov tseeb ntawm kev tsim khoom - cov khoom siv abrasiveness, ib feem tseem ceeb, thiab tuag complexity - tsis yog daim ntawv qhia hnub nyoog. Ib tug precision tuag khiav abrasive stainless hlau ntawm kev kub ceev yuav tsum nruj nreem tshuaj xyuas cycles tshaj ib blanking me steel ntawm me me ntim.
Diagnosing tuag teeb meem los ntawm qhov tsis xws luag
Thaum zoo slips, lub stamped ib feem nws tus kheej qhia rau koj saib qhov twg. Txhua tus qauv tsis zoo qhia rov qab mus rau ib qho kev tuag tshwj xeeb. Nov yog daim ntawv txheeb xyuas txuas cov tsos mob rau cov hauv paus hauv paus:
- Nce burr qhov siab- hnav tej ntug los yog xuas nrig ntaus-rau- tuag clearance tau qhib dhau spec. Ntsej muag los yog regrinding restores tus mob.
- Galling (cov khoom tsim ntawm qhov chaw tuag)- nruj nreem tshem tawm, tsis zoo nto tag, los yog tsis txaus lubrication. Polish thaj chaw tiv tauj thiab txheeb xyuas qhov kev tshem tawm geometry.
- Chiping los yog ntug breakage- cov cuab yeej steel tshaj, cov khoom siv tsis sib haum, lossis lub tshuab tuag stamping xa cov tonnage ntau dhau. Nres ntau lawm tam sim ntawd thiab tshuaj xyuas cov khoom sib xyaw.
- Dimensional drift- misalignment los ntawm hnav phau ntawv qhia pins, xoob mounting hardware, los yog inconsistent nias kaw qhov siab. Reverify teeb ua ntej piv txwv li stamping tuag qhov chaw yuav tsum tau hloov.
- Nto khawb los yog cov qhab nias- cov khib nyiab khib nyiab, cov roj nplua nyeem qhuav, lossis hnav cov chaw tiv tauj hauv txoj kev sawb. Kev tu kom huv feem ntau daws qhov no yam tsis muaj cov cuab yeej stamping hloov pauv.
- Misfeeds lossis strip taug qab yuam kev- pilot hnav, tsis raug feed pitch, los yog kev cuam tshuam nyob rau hauv txoj kev Tshuag. Tshawb xyuas kev nce qib- cov khoom cuam tshuam ua ntej.
- Caij nplooj ntoos hlav qaug zog (tsis muaj zog stripping los yog inconsistent blank tuav)- caij nplooj ntoos hlav dhau los lawv lub neej ua haujlwm poob quab yuam maj mam. Ntsuas qhov ntev pub dawb tiv thaiv spec thiab hloov qhov kev ua haujlwm.
Lub hauv paus ntsiab lus tseem ceeb ntawm kev kuaj mob los ntawm kev paub txog cov cuab yeej thiab cov khw muag khoom tuag: ib txwm txheeb xyuas kev teeb tsa thiab kev tu vaj tse ua ntej hloov cov cuab yeej. Cov slugs, cov bolts xoob, thiab thaiv cov khoom seem ua rau kev coj ua- cuam tshuam txog qhov tsis xws luag tab sis tsis muaj nqi kho. Dhia ncaj nraim rau kev kho cov cuab yeej stamping yam tsis tau kuaj xyuas cov hauv paus nkim sij hawm thiab qee zaum qhia txog teeb meem tshiab.
Kho vs Hloov Kev Txiav Txim Siab
Txhua qhov tuag nws thiaj li mus txog qhov chaw uas niaj hnub sharpening thiab tivthaiv swaps tsis tuav tus txheej txheem ruaj khov. Lo lus nug tsis yog seb lub ntsiab lus ntawd tuaj txog - nws puas yog koj puas paub nws ua ntej muab cov nyiaj kho dua rau hauv cov cuab yeej uas xav tau kev tsim kho dua tshiab.
Ua kom ntseThaum ntug hnav tsis zoo, cov tuag rov qab los rau spec tom qab regrinding, thiab ib feem zoo stabilizes tam sim ntawd tom qab kev pab cuam. Ib txwm txiav-ntug hnav ntawm lub qhov dej-tsim tuag yog ib qho teeb meem txij nkawm, tsis yog cov qauv tsim.
Kho lossis kho dua tshiabthaum kev puas tsuaj yog localized - ib tug tawg punch, ib tug hnav coj bushing, ib qho chaw nres tsheb poob siab ntev. Hloov ib tus neeg stamping tuag qhov chaw ua rau kev nkag siab yog tias tus so ntawm lub cuab yeej tseem nyob ruaj khov thiab qhov tsis ua haujlwm tsis rov tshwm sim.
Hloov lossis kho dua tshiabThaum koj pom qhov rov ua kom zoo dua qub tom qab tau txais kev saib xyuas, qhov ntev ntev uas rov qab los nyob rau hauv cov hnub ntawm kev pabcuam, kev ua haujlwm tawg hauv cov khau tuag lossis cov phaj, lossis tib qhov chaw nres tsheb tsis ntev tom qab txhua lub voj voog kho. Nyob rau ntawm no, cov tuag cov khoom siv ntau tshaj qhov kev hloov pauv tuaj yeem daws tau.
Qhov kev txiav txim siab yog tus qauv lees paub. Ib qho kev ua tsis tiav yog ib qho xwm txheej. Tib yam tsis ua haujlwm rov tshwm sim tom qab kho kom raug yog ib qho qauv - thiab cov ncauj lus qhia txog kev tsim cov kev txwv, kev qaug zog ntawm cov khoom siv, lossis kev xav tau ntau lawm uas tau dhau los ntawm cov cuab yeej qub. Khaws cov ntaub ntawv saib xyuas kom ntxaws (ntaus suav, cov lej tsis raug, kho kev ua haujlwm, thiab tom qab- cov txiaj ntsig tau txais txiaj ntsig zoo) hloov qhov kev txiav txim siab no los ntawm lub siab xav mus rau hauv cov ntaub ntawv- tsav kev tsom xam.
Kev saib xyuas kom zoo txuas ntxiv lub neej tuag los ntawm 2-3x piv rau kev khiav- mus rau- qhov kev ua tsis tiav, tab sis nws kuj tsim cov ntaub ntawv koj xav tau thaum nws yog lub sijhawm los hloov cov cuab yeej. Cov txheej txheem kev muab khoom ntawd - paub txog dab tsi los qhia, cov lus nug dab tsi los nug, thiab dab tsi tus neeg tsim nyog tuag tus khub yuav tsum xa - yog qhov chaw tom ntej ntawm cov neeg yuav khoom yuam kev ntsiag to.
Yuav Qhia Li Cas thiab Tau Txais Kev Cai Stamping Tuag
Cov ntaub ntawv tu xyuas qhia koj tias thaum tuag tau mus txog qhov kawg ntawm lub neej. Yuav ua li cas tom ntej no - nrhiav nws qhov hloov pauv lossis qhia meej lub hom phiaj - cov cuab yeej tshiab - yog qhov uas cov neeg yuav khoom tau kho cov txheej txheem lossis rov ua txhua qhov yuam kev uas cuam tshuam lawv cov cuab yeej qub. Qhov txawv feem ntau yog los ntawm kev npaj. Ib qhov zoo- RFQ qauv ua rau koj muaj tseeb, sib piv cov lus hauv hnub. Ib qhov tsis meej pem ua rau lub limtiam ntawm kev qhia emails thiab cov lus hais los ntawm cov kev xav uas koj tsis tau pom zoo.
Cov ntaub ntawv dab tsi uas koj tus neeg tsim khoom tuag xav tau
Txhua tus tsim nyog hlau stamping tuag cov chaw tsim khoom xav tau tib lub pob tseem ceeb ua ntej lawv tuaj yeem hais lub luag haujlwm. Tsis ploj txawm tias ib qho tseem ceeb yuam lub khw los twv - thiab cov kev kwv yees tau ci rau hauv koj tus nqi, lub sij hawm ua, lossis phem dua, koj qhov kev ua tau zoo tuag.
Nov yog yam uas yuav tsum tau npaj ua ntej ncav cuag rau stamping tuag manufacturers:
- Daim duab kos nrog GD&T- suav nrog tag nrho geometric dimensioning thiab tolerancing callouts. Datum references, positional tolerances, thiab flatness yuav tsum qhia tus engineer tuag uas nta tsav cuab yeej complexity. Raws li cov kws tshaj lij kev tsim cov ntawv sau tseg, tsis muaj kev zam txim rau cov chaw tsim khoom siv cov kev ua tsis tau raws li koj lub hom phiaj tsim.
- Khoom specification- hu tawm tus qauv thiab qib (piv txwv li, "SUS304 per ASTM A240" lossis "SPCC per JIS G3141"). Cov khoom sib txawv xav tau cov hlau tuag sib txawv, clearances, thiab coatings.
- Kev kwv yees kwv yees li ib xyoos- koj qhov kev xav tau txhua xyoo thiab tag nrho lub neej ntim txiav txim siab seb lub khw muag khoom puas yooj yim tuag lossis cov cuab yeej ua tiav nrog cov carbide inserts ua rau ntau lab lub voj voog.
- Tolerance xav tau los ntawm feature- txheeb xyuas qhov loj me yog qhov tseem ceeb piv rau qhov dav dav. Tshaj -tolerancing txhua yam inflates tooling nqi; nyob rau hauv - tshwj xeeb cov yam ntxwv tseem ceeb tsim cov khoom uas tsis sib sau ua ke.
- Nto tiav kev cia siab- qhia meej Ra qhov tseem ceeb lossis cov qauv kev pom pom rau qhov chaw kom zoo nkauj. Ib lub vaj huam sib luag zoo nkauj sab nrauv xav tau polished tuag qhov chaw uas tsis muaj cov txheej txheem zais zais.
- Kev ua haujlwm thib ob- nco ntsoov ib qho hauv - tuag tapping, hardware insertion, lossis post-stamping txheej txheem uas cuam tshuam li cas cov tuag xa cov khoom tiav.
Cov lus nug tseem ceeb los nug cov neeg muab khoom muaj peev xwm
Ib pob RFQ tiav tau txais koj cov lus hais. Cov lus nug raug cais muaj peev xwm hlau stamping tuag manufacturers los ntawm cov khw uas yuav tawm tsam nrog koj qhov project. Thaum ntsuam xyuas cov cuab yeej stamping thiab tus neeg muag khoom tuag, khawb rau hauv cov txheej txheem muaj peev xwm es tsis yog tus nqi xwb:
- Dab tsi CAD / CAM thiab CAE simulation cuab yeej koj siv thaum tsim tuag? Cov khw ua haujlwm tsim simulation ntes cov teeb meem digitally es tsis pom lawv thaum lub sij hawm siv lub cev raug nqi.
- Dab tsi cov cuab yeej steel qib thiab kev kho saum npoo yog tus qauv rau kuv cov khoom thiab ntim? Cov lus teb qhia seb tus neeg muag khoom puas yog engineering rau koj daim ntawv thov lossis ua haujlwm rau ib qho -loj- haum- txhua qhov kev xaiv.
- Koj qhov kev sim thiab cov txheej txheem kev lees paub suav nrog dab tsi? Ib zaug ntaus rau ntawm xovxwm tsis yog validation. Saib rau cov ntaub ntawv T0 / T1 cov qauv, kev qhia qhov ntev, thiab CPK cov txheej txheem muaj peev xwm tsom mus rau ntau lub voj voog ntau lawm.
- Koj ua li cas txog kev hloov pauv engineering tom qab kev pom zoo tuag? Kev yooj yim kom haum rau ECNs yam tsis muaj kev rov tsim dua tshiab - los ntawm qhov chaw nres tsheb tsis muaj zog lossis cov khoom siv modular - tiv thaiv koj cov peev txheej raws li cov khoom tsim tawm.
- Dab tsi yog qhov kev cia siab ntawm lub neej uas tau sau tseg, thiab qhov kev lav phib xaub them rau qhov tsis ua tiav ntxov?
Cov cuab yeej hlau tsim nyog thiab tus khub tuag teb cov lus nug no nrog cov ntsiab lus tshwj xeeb, tsis yog qhov dav. Yog tias cov lus teb rau "koj siv cov cuab yeej simulation dab tsi?" tsis paub meej, qhov ntawd yog lub teeb liab lub khw tso siab rau kev sim-thiab- qhov kev ua yuam kev uas raug nqi koj lub sijhawm thiab nyiaj txiag thaum txhim kho.
Los ntawm RFQ mus rau Kev Tsim Kho -Npaj Tooling
Qhov zoo tshaj plaws stamping tuag cov chaw tsim khoom kev sib raug zoo tsis yog kev lag luam. Lawv ua raws li kev txhim kho kev tsim kho uas siv tau txhua qhov kev xav ua ntej cog lus rau qhov ntim ntau lawm. Nov yog txoj hauv kev zoo li no nrog rau tag nrho - tus khub pabcuam:
- Kev tsom xam Feasibility- tus neeg muag khoom tshuaj xyuas koj qhov chaw geometry, cov khoom siv, thiab kev kam rau siab tiv thaiv kev txwv stamping. Lawv txheeb xyuas qhov muaj peev xwm tsim kev pheej hmoo, qhia txog kev txhim kho DFM, thiab paub meej tias qhov project yuav siv tau ua ntej hais cov cuab yeej ntxaws.
- CAE simulation thiab strip layout- kev simulation validates cov ntaub ntawv ntws, kwv yees springback, thiab optimizes chaw nres tsheb sequencing. Lub strip layout locks nyob rau hauv cov khoom siv thiab ntau lawm logic.
- Tuag tsim tshuaj xyuas thiab pom zoo- koj tshuaj xyuas thiab pom zoo ua tiav 3D tuag tsim, suav nrog cov khoom siv, kev tshem tawm cov ntsiab lus, thiab cov ntaub ntawv xav tau tuag.
- Precision machining thiab sib dhos- CNC milling, xaim EDM, sib tsoo, thiab kev kho cua sov tsim cov khoom seem rau spec. Kev sib dhos coj txhua yam ua ke nrog kev txheeb xyuas qhov tseeb.
- Kev sim khiav thiab T0 / T1 sampling- cov tuag khiav ntawm kev tsim khoom-chav xovxwm, tsim cov qauv ntsuas ntsuas tawm tsam koj daim duab. Cov kev hloov kho nyob rau txhua qhov kev sib txawv ntawm qhov rov qab los yog qhov sib txawv ntawm qhov pom hauv lub cev sim.
- Dimensional soj ntsuam thiab validation- CMM kev ntsuas, thawj- tsab xov xwm tshuaj xyuas, thiab cov txheej txheem kev tshawb fawb paub tseeb tias cov tuag tau raws li qhov tshwj xeeb ua ntej nws xa khoom.
- Kev tsim tawm thiab kev txhawb nqa tsis tu ncua- cov neeg tuag uas tau lees paub nkag mus rau hauv koj qhov chaw tsim khoom nrog cov ntaub ntawv saib xyuas, pom zoo ua ntu ntu ntu, thiab cov khoom tshwj xeeb tshwj xeeb.
Qhov kawg no -mus rau-kawg workflow yog qhov sib cais cov cuab yeej hlau stamping tiag tiag thiab tus khub tuag los ntawm lub khw uas tsuas yog xa cov khoom siv hlau.YICHEN's Stamping Tuagkev pabcuam ua piv txwv qhov no tag nrho - kev mus rau hauv lub neej mus kom ze - noj cov thawj coj thiab cov cuab yeej cuab yeej ua haujlwm los ntawm qhov ua tau thiab CAE simulation los ntawm machining, sim khiav, thiab tshuaj xyuas. Qhov kev pabcuam tiav no txhais tau hais tias muaj teeb meem tshwm sim thaum lub sijhawm kev loj hlob es tsis yog ntawm koj cov khoom hauv pem teb, thiab koj cov kev cai hlau stamping tuag tuaj txog validated thiab ntau lawm -npaj es tsis xav tau ntxiv debugging ntawm koj qhov chaw.
Thaum ntsuas txhua qhov chaw tsim khoom stamping tuag, ua ntej cov neeg koom tes uas muaj tag nrho cov txheej txheem los ntawm kev simulation mus rau cov cuab yeej siv tau. Ib qho kev tsocai qis dua los ntawm lub khw uas muab koj lub cev tsis muaj kev sim tuag thiab ploj mus yuav raug nqi ntau dua nyob rau lub sijhawm ntev dhau los ntawm kev sib tw txuas ntxiv, kev hloov pauv engineering, thiab kev tsim tawm qeeb. Qhov yuam kev kim tshaj plaws hauv cov cuab yeej hlau stamping thiab cov khoom tuag tsis yog them nyiaj ntau dhau rau cov cuab yeej - nws tau them qis dua rau kev muaj peev xwm thiab tau txais txhua qhov teeb meem uas tus neeg muag khoom daws tsis tau.
Cov lus nug nquag nug txog Hlau Stamp Tool thiab Tuag
1. Dab tsi yog qhov txawv ntawm lub stamping hlau thiab stamping tuag?
Lub tshuab luam ntawv hlau yog ib qho khoom siv los yog lub tshuab ua haujlwm -cov cuab yeej ua haujlwm uas nias cov cim xws li cov lej cim lossis cov cim rau hauv qhov chaw. Lub stamping tuag yog ib qho kev cai-engineered precision instrument uas muaj ib lub punch thiab kab noj hniav mounted rau cov khau tuag taw, tsim los txiav, khoov, kos, los yog daim ntawv hlau rau hauv cov khoom tiav ntawm qhov ntim siab. Ob leeg siv lub zog los ntawm cov cuab yeej zoo li tus, tab sis stamping tuag muaj kev cuam tshuam ntau dua engineering, kev siv cuab yeej ntau dua, thiab kev muaj peev xwm ntau lawm ntsuas hauv ntau txhiab lossis ntau lab ntawm qhov zoo ib yam ntawm ib qho kev tuag.
2. Puas yog kev cai hlau stamping tuag nqi ntau npaum li cas?
Kev cai stamping tuag cov nqi ntau raws li qhov nyuaj. Yooj yim blanking tuag pib ib ncig ntawm $ 5,000 txog $ 25,000, compound dies khiav $ 10,000 txog $ 50,000, kev tuag ntau dua li ntawm $ 30,000 txog $ 250,000, thiab kev hloov pauv loj rau kev siv tsheb tuaj yeem tshaj $ 500,000. Thawj tus nqi tsav tsheb yog tus naj npawb ntawm cov chaw nres tsheb, qhov yuav tsum tau ua siab ntev, kev cia siab rau lub neej, cov khoom raug stamped, thiab qhov loj me. Ib tug tag nrho - muab kev pabcuam zoo li YICHEN (https://www.yichen-group.com/stamping-die/) muab kev soj ntsuam ua ntej kom cov neeg yuav khoom nkag siab txog qhov cuam tshuam rau tus nqi ua ntej cog lus rau kev nqis peev.
3. Dab tsi yog cov cuab yeej hlau zoo tshaj plaws rau stamping tuag?
Cov cuab yeej zoo tshaj plaws yog nyob ntawm koj daim ntawv thov. D2 (siab-carbon, siab-}chromium) muaj kev hnav zoo heev rau kev blanking thiab tsim ntawm 62-64 HRC. A2 muab cov tawv tawv zoo dua nrog huab cua- hardening stability rau nruab nrab- cuam tshuam punches. S7 ua haujlwm hnyav hnyav hnyav hauv tuab- cov ntaub ntawv shearing. M2 siab-ceev steel tuav hardness ntawm elevated kub nyob rau hauv siab -speed progressive tuag. Tungsten carbide muab qhov siab tshaj plaws hnav tsis kam rau ultra-siab- ntim tau tshaj 5 lab hits. Powder metallurgy qib zoo li CPM 10V sib npaug hnav tsis kam thiab toughness rau cov ntawv thov steel siab heev.
4. Thaum twg kuv yuav tsum xaiv qhov kev tuag zoo tshaj qhov hloov pauv tuag?
Xaiv qhov kev tuag zuj zus thaum koj qhov chaw tiaj tus, me me mus rau qhov nruab nrab, thiab xav tau hauv cov ntim siab (50 txog 1,500+ ntu ib feeb). Progressive dies khaws cov khoom ua haujlwm txuas nrog cov khoom thauj mus thoob plaws cov chaw nres tsheb sib txuas, ua rau lawv zoo tagnrho rau kev ua haujlwm ntau- qhov chaw ua haujlwm yam tsis muaj qhov sib sib zog nqus. Xaiv qhov hloov pauv tuag thaum qhov chaw loj, xav tau kev kos duab sib sib zog nqus, lossis xav tau kev sib hloov ntawm kev ua haujlwm. Hloov tuag cais txhua qhov dawb paug ua ntej, tom qab ntawd cov neeg kho tshuab ntiv tes txav ib leeg ntawm cov chaw nres tsheb ywj pheej, tso cai rau cov khoom ntws uas cov hlua txuas txuas tsis tuaj yeem haum.
5. Kuv yuav paub li cas thaum lub stamping tuag yuav tsum tau kho los yog hloov?
Saib xyuas qhov ntsuas qhov zoo: nce burr qhov siab teeb liab hnav cov npoo, qhov dav dav qhia qhia tus pin hnav lossis misalignment, thiab galling qhia txog kev tshem tawm lossis cov teeb meem lubrication. Khaws sharpening thaum ntug hnav tsis zoo thiab zoo stabilizes tom qab kev pab cuam. Kho thaum kev puas tsuaj yog nyob rau hauv ib qho kev tivthaiv zoo li lub pob tawg los yog hnav bushing. Hloov lossis rov tsim kho dua thaum koj pom qhov rov ua kom zoo dua qub tom qab tau txais kev saib xyuas, qhov ntev ntev rov qab los nyob rau hauv cov hnub ua haujlwm, kev sib tsoo ntawm cov khau tuag, lossis tib qhov chaw nres tsheb tsis ua haujlwm ntau zaus tom qab kho kom raug. Cov ntaub ntawv saib xyuas kom ntxaws nrog kev suav ntaus thiab cov lej tsis raug hloov pauv qhov kev txiav txim siab no los ntawm kev twv ua haujlwm rau hauv cov ntaub ntawv- tsav kev tsom xam.


