


Yuav Ua Li Cas Thiaj Tau Txais Stamping Tuag Tiag Tiag
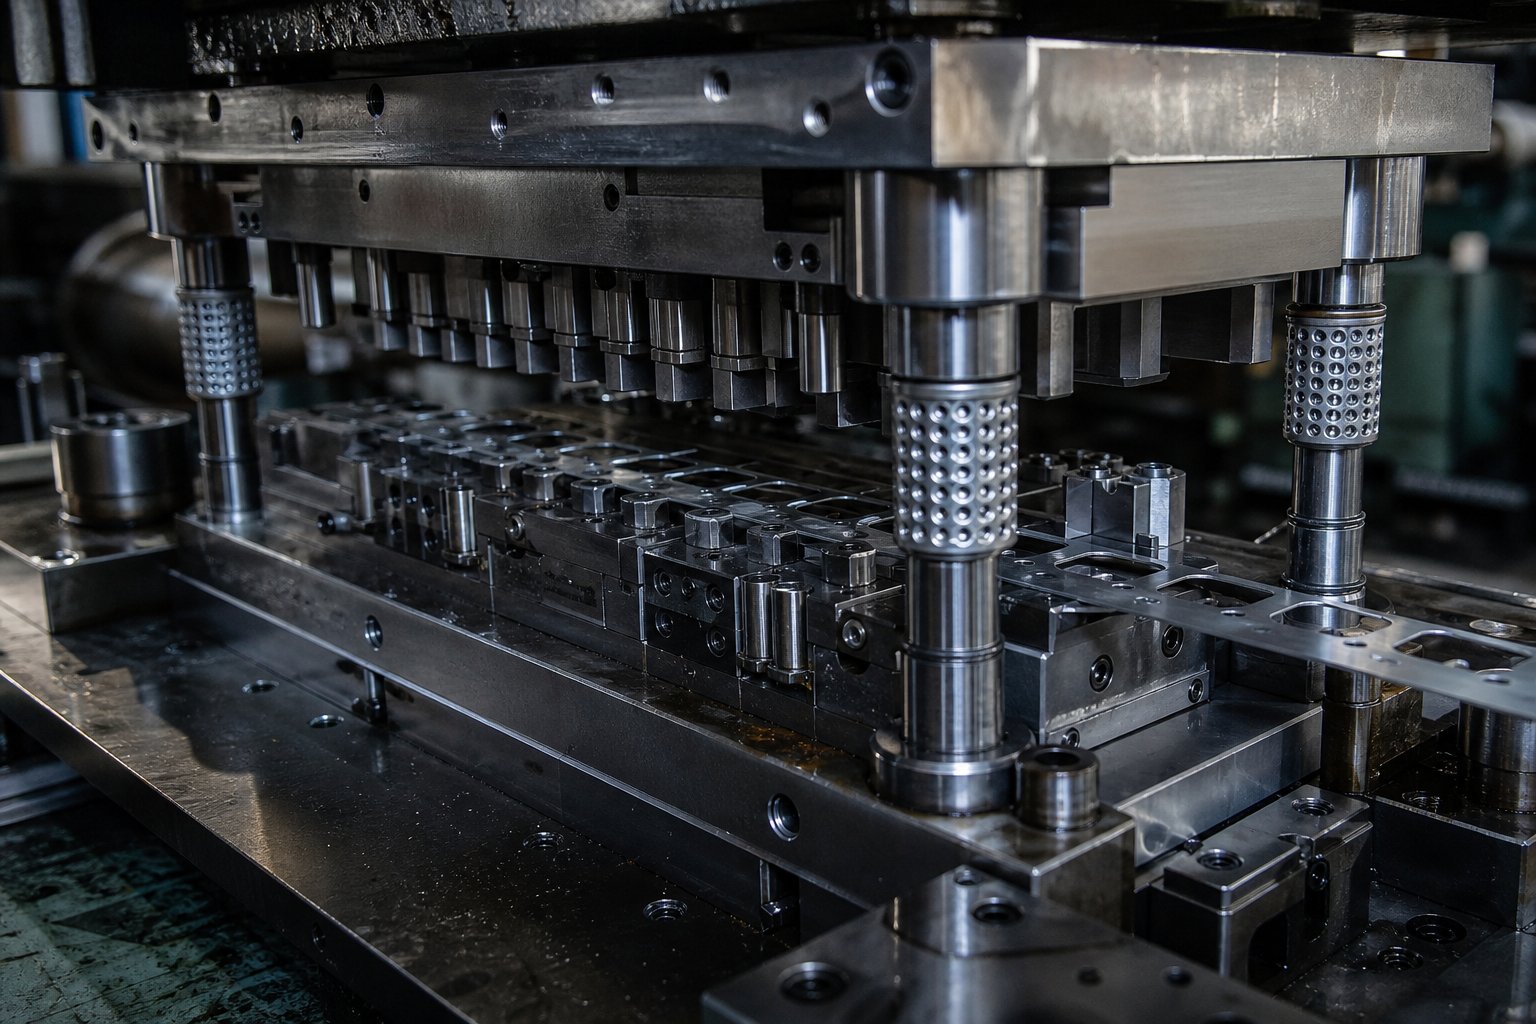
A progressive stamping tuagyog ib tug precision-engineered cuab tam, ib lub cev ntawm cov cuab yeej tshwj xeeb, uas ua ntau yam metalforming hauj lwm raws li ib tug hlau strip nce mus txog ib tug series ntawm chaw nres tsheb. Txhua qhov chaw nres tsheb hauv qhov tuag ua haujlwm tshwj xeeb xws li txiav, khoov, lossis sib sau. Thaum lub sij hawm lub sawb mus txog qhov chaw nres tsheb zaum kawg, ib feem ua tiav yog sib cais thiab ejected.
Kev vam meej stamping tuag yog ib qho kev cai ntau- chaw nres tsheb cov cuab yeej tau teeb tsa hauv cov xovxwm stamping uas hloov pauv cov hlau coil rau hauv cov khoom tiav los ntawm kev sib koom ua ke, khoov, thiab ua haujlwm, tag nrho hauv ib qho kev tuag.
Suab ncaj nraim, tab sis muaj ib qho kev tsis meej pem uas tsim nyog tshem tawm tam sim ntawd.
Lub Tuag Yog Qhov Tooling Tsis yog txheej txheem
Tib neeg feem ntau siv "progressive die" thiab "progressive die stamping" interchangeably. Lawv tsis yog tib yam. Qhov kev tuag zuj zus yog qhov cuab yeej siv lub cev, ib qho thaiv ntawm cov hlau tawv tawv uas muaj cov punches, kab noj hniav, thiab tsim cov yam ntxwv uas tau tsim los rau ib feem. Progressive stamping yog cov txheej txheem tsim khoom uas siv cov cuab yeej no hauv xovxwm los tsim cov khoom ntawm nplai. Xav txog nws li no: lub stamping tuag yog lub cuab yeej, thiab kev vam meej stamping yog kev ua haujlwm nrog nws.
Vim li cas qhov kev sib txawv no tseem ceeb? Vim tias thaum koj tab tom ntsuas tus nqi siv, lub sijhawm ua haujlwm, lossis lub peev xwm ntawm tus neeg xa khoom, koj yuav tsum paub seb qhov kev sib tham yog hais txog kev tsim thiab tsim cov cuab yeej nws tus kheej lossis khiav cov txheej txheem ntau lawm. Lawv muaj sijhawm sib txawv heev, pob nyiaj siv, thiab kev txiav txim siab engineering.
Yuav Ua Li Cas Progressive Die Fits Rau Kev Tsim Khoom
Yog li dab tsi yog qhov kev tuag nce qib tsim los ua kom tiav? Nws tshwm sim los ua kom siab - ntim, rov ua dua ntawm cov hlau nyuaj yam tsis muaj kev tuav ntawm kev ua haujlwm. Ib lub kauj ntawm cov ntawv hlau, txawm tias steel, aluminium, lossis tooj liab, pub rau hauv xovxwm. Lub sawb nce mus los ntawm qhov tuag ntawm qhov tseeb qhov nce ntxiv nrog txhua qhov kev tawm dag zog. Txhua qhov chaw nres tsheb ua nws txoj haujlwm, thiab ib feem ua tiav tawm ntawm qhov tuag nrog txhua lub voj voog. Cov xovxwm tuaj yeem khiav txhua qhov ntawm 25 mus rau 200 strokes ib feeb lossis ntau dua, uas ua rau cov khoom lag luam zoo tshaj plaws rau kev tsim ntau txhiab rau ntau lab ntawm cov khoom sib xws txhua xyoo.
Qhov kev sib xyaw ua ke ntawm kev nrawm, sib xws, thiab kev siv tshuab hluav taws xob yog vim li cas cov neeg tuag tau muaj kev lag luam xws li tsheb, hluav taws xob, HVAC, thiab cov khoom siv. Tag nrho cov nqi lus hinges ntawm ib yam: qhov zoo thiab qhov tseeb ntawm qhov tuag nws tus kheej. Txhua qhov kev ua siab ntev, txhua qhov chaw tiav, txhua qhov txiaj ntsig qhov tshwm sim rov qab mus rau qhov cuab yeej ntawd tau tsim thiab tsim, uas ua rau muaj lus nug tseem ceeb txog qhov ua tau mus rau hauv ib qho ntawm cov no tuag.
Anatomy ntawm Progressive Tuag thiab Nws Cov Khoom Tseem Ceeb
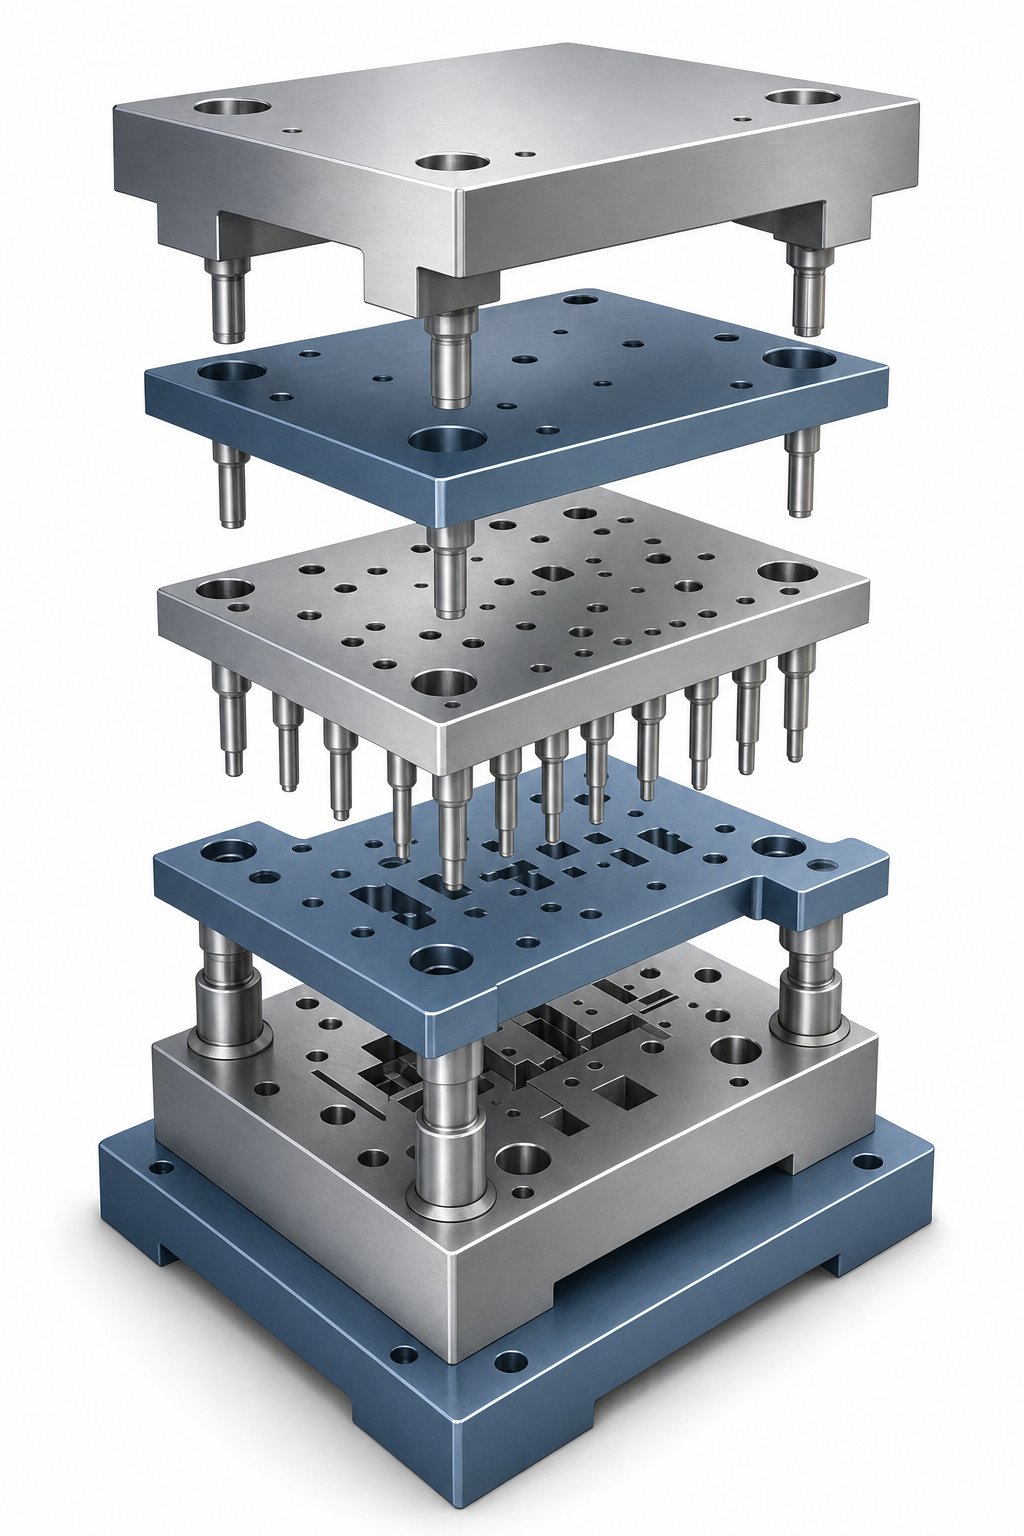
Txhua qhov kev tuag tuag yog lub stamping tuag tau faib ua ob ntu: lub rooj sib txoos sab saud (mounted rau xovxwm ram) thiab lub rooj sib dhos qis (bolted rau lub txaj xovxwm). Cov halves no qhib thiab kaw nrog txhua qhov mob stroke, thiab txhua yam hauv lawv muaj ib txoj haujlwm tshwj xeeb. Nco ib thooj los yog tau nws haum tsis ncaj ncees lawm, thiab tag nrho cov system tsis ua hauj lwm. Ntawm no yog qhov koj yuav pom hauv kev nce qib stamping tuag thaum koj rhuav tshem lawv los ntawm txheej.
Cov khoom sib xyaw ua ke uas tuav txhua yam ua ke
Lub hauv paus ntawm txhua qhov stamping tuag teeb yog cov khau tuag, hnyav hlau lossis txhuas phaj uas ua haujlwm raws li lub hauv paus rau ob qho tib si. Lub khau tuag sab saud nqa cov punch los ua ke, thaum lub khau tuag qis txhawb qhov tuag thaiv thiab nws cov ntxig. Cov khau no nqus cov cuam tshuam cuam tshuam tom qab mob stroke thiab khaws txhua yam rau hauv txoj haujlwm.
Txuas nrog rau khau sab sauv yog lub punch phaj, uas tuav lubtxiav thiab tsim punchesnyob rau hauv kev sib dhos. Ncaj nraim hauv qab uas zaum ntawm lub phaj nraub qaum, ib lub pob zeb tawv tawv uas faib cov punch quab yuam sib npaug ntawm cov khau. Yog tsis muaj nws, hardened punch inserts yuav maj mam nias rau hauv cov khoom khau softer thiab hloov tawm ntawm txoj hauj lwm. Raws li Wisconsin Metal Parts piav qhia, lub nraub qaum -up phaj tiv thaiv lub cuab yeej vim tias cov khoom siv tawv tawv yuav txwv tsis pub thawb mus rau hauv cov tuag softer hauv qab kev cuam tshuam.
Ua hauj lwm Cheebtsam uas zoo li cov hlau
Lub thaiv tuag zaum hauv lub rooj sib txoos qis thiab muaj cov kab noj hniav txiav, tsim cov hnab ris, thiab cov nyees khawm tuag uas ua ke nrog cov punches sab saud. Cov nyees khawm tuag muab qhov sib txawv txiav ntug rau txhua qhov punch thiab feem ntau offset loj dua lub qhov ntswg punch los ntawm 5-10% ntawm cov khoom thickness los tsim kom raug shear clearance.
Lub stripper phaj yog ib qho tseem ceeb tshaj plaws stamping tuag Cheebtsam. Nws ua ob txoj haujlwm tseem ceeb: clamping cov khoom tiaj tus tiv thaiv qhov thaiv tuag thaum ua haujlwm, thiab tshem tawm cov khoom tawm ntawm cov punches ntawm qhov upstroke. Yog tsis muaj nws, cov khoom yuav lo rau lub punches, rub upward, thiab jam lub tuag. Springs, xws li mechanical coil lossis nitrogen gas, lub zog ntawm lub phaj stripper thiab tseem muab lub siab xav tau rau kev tsim cov ntaub qhwv thiab stamping tuag lifters uas tsa lub strip rau noj ntawm cov hlab ntsha.
Retainers tuav cov punches thiab cov nyees khawm ruaj ntseg hauv lawv daim phiaj. Pob-lock, xub pwg, thiab trumpet-head styles txhua qhov muaj txiaj ntsig sib txawv rau kev siv tau yooj yim thaum tu. Siab- ntim cov tuag feem ntau siv cov txiav thiab cov chaw tsim khoom ntau dua li ib qho -cov khoom tuag, uas ua rau hloov sai dua yog tias muaj cov chips ntxig lossis hnav.
Alignment thiab Registration Systems
Precision nyob rau hauv kev vam meej tuag nyob ntawm ob txoj kab ke ua haujlwm ua ke. Qhia cov ncej thiab bushings dlhos lub Upper thiab qis tuag khau nrog txhua tus mob stroke. Cov no yog tsim los rau kam rau ua nyob rau hauv 0.0001 ntiv tes thiab feem ntau yog siv pob-cov kabmob tawb kom du, rov ua dua.
Pilot pins ua haujlwm sib txawv: sau npe rau txoj haujlwm strip ntawm txhua qhov chaw nres tsheb. Lawv cov mos txwv- lub qhov ntswg zoo nkag mus rau hauv qhov ua ntej- tho qhov hauv cov khoom lag luam thiab txiav nws mus rau hauv qhov chaw muaj tseeb ua ntej kev ua haujlwm tiav. Qhov no ua kom lub qhov, npoo, thiab cov ntaub ntawv av meej qhov twg cov ntawv luam tawm yuav tsum tau them, them nyiaj rau qhov tsis raug me ntsis pub.
Cov lus hauv qab no qhia txog txhua qhov chaw rau nws qhov chaw thiab lub luag haujlwm hauv cov txheej txheem stamping tuag:
| Cheebtsam | Qhov chaw | Muaj nuj nqi |
|---|---|---|
| Tuag Khau (Tuag Teeb) | Upper thiab qis foundation | Mounts tag nrho cov khoom; absorbs xovxwm zog |
| Punch Phaj | Kev sib sau ua ke | Tuav txiav thiab tsim cov punches hauv kev sib dhos |
| Rov qab phaj | Nruab nrab ntawm cov punch phaj thiab cov khau sab saud | Fais fab cuam tshuam; tiv thaiv khau tuag |
| Tuag Block / Tuag Chase | Kev sib dhos qis | Nws muaj cov kab noj hniav txiav, tsim cov hnab ris, thiab cov khoom ntxig |
| Stripper Phaj | Hauv qab punch phaj, hu strip | Clamps khoom tiaj tus; strips khaws cov punches |
| Phau Ntawv Qhia thiab Bushings | Cov kaum ntawm cov tuag set | Aligns sab sauv thiab qis halves nyob rau hauv 0.0001 " |
| Pilot Pins | Upper los ua ke, nkag mus rau strip qhov | Registers strip txoj hauj lwm precisely ntawm txhua qhov chaw nres tsheb |
| Tuag Springs (Mechanical / Nitrogen) | Upper thiab qis sib dhos | Fais fab strippers, siab pads, thiab stamping tuag lifters |
| Cov tuav tseg | Punch phaj thiab tuag thaiv | Ruaj ntseg punches thiab nyees khawm nyob rau hauv txoj hauj lwm |
| Nres Blocks | Cov ntug sib dhos qis | Teem nias kaw qhov siab; pab tuag lub sij hawm |
Txhua tus ntawm cov stamping tuag Cheebtsam yuav tsum ua haujlwm raws li kev sib koom ua ke. Lub sab sauv thiab sab qis yuav tsum ua kom zoo nyob rau hauv microns hla ntau txhiab strokes ib teev. Ib qho misalignment ntawm phau ntawv qhia hloov cov punch- mus rau - tuag clearance, uas tam sim ntawd tshwm sim li burrs, seem drift, los yog tawg tooling. Cov txheej txheem ntawd- theem precision yog qhov sib cais lub qhov dej - ua tiav tuag los ntawm ib qho uas ua rau mob taub hau tas li.
To taub dab tsi hauv qhov tuag yog ib yam. Pom seb lub sawb txav mus los ntawm nws li cas, chaw nres tsheb los ntawm qhov chaw nres tsheb, qhia tias vim li cas cov kev ua haujlwm ib ntus tseem ceeb npaum li cov khoom ntawm lawv tus kheej.
Yuav Ua Li Cas Kev Tuag Tuag Ua Haujlwm Los ntawm Chaw Nres Tsheb
Xav txog ib lub kauj ntawm cov hlau tiaj tus, uas hnyav ntau pua lossis ntau txhiab phaus, mounted ntawm lub uncoiler tom qab xovxwm. Lub servo feeder tuav cov ntug ntawm lub sawb thiab thawb nws mus rau hauv qhov tuag ntawm qhov tseeb, rov ua qhov nrug nrog txhua qhov kev tawm dag zog. Qhov kev nce ntxiv ntawd yog hu ua qhov kev ncua deb, thiab nws yog lub plawv dhia ntawm tag nrho cov txheej txheem tuag. Txhua qhov chaw nres tsheb hauv qhov tuag yog qhov sib txawv ntawm lub sijhawm no, yog li thaum lub sawb nce mus txog ib lub suab, txhua qhov chaw nres tsheb tau txais ib ntu tshiab ntawm cov khoom siv los ua haujlwm ib txhij.
Yuav Ua Li Cas Hlau Sawb Pub Thiab Ua Ntej
Txoj kev vam meej stamping pib zoo ua ntej cov hlau nkag mus rau qhov tuag. Ib lub txaj txaj los yog uncoiler them tawm lub sawb, uas dhau los ntawm ib qho ncaj kom tshem tawm cov curls ntuj los ntawm kev raug mob ntawm lub reel. Lub sawb ces mus txog lub servo feeder, ib chav programmable uas ua rau cov khoom siv los ntawm qhov kev ncua deb, feem ntau yog nyob rau hauv +/- 0.025 hli. Qhov kev noj zaub mov no yog qhov tseem ceeb vim tias txawm tias qhov ua yuam kev me me yuav ua rau ntau qhov chaw nres tsheb thiab ua kom puas.
Yuav ua li cas lub stamping xovxwm ua hauj lwm nrog no feed system? Cov xovxwm ram cycles nce thiab nqis ntawm qhov ceev, ntsuas hauv strokes ib feeb (SPM). Thaum qhib ib feem ntawm txhua qhov mob stroke, tus feeder nce qib ntawm txoj hlua. Thaum lub sij hawm kaw, lub Upper tuag descends, kev khiav hauj lwm executed, thiab lub sawb nyob twj ywm xauv nyob rau hauv qhov chaw. Qhov no synchronized atherosclerosis ntawm xovxwm thiab feeder ua rau cov txheej txheem tuag stamping ua haujlwm tsis tu ncua yam tsis muaj kev cuam tshuam.
Nyob nruab nrab ntawm cov hlab ntsha tawg, tus tsav tus pins nqis mus rau hauv ua ntej- tho qhov hauv lub sawb ua ntej cov cuab yeej txiav lossis cov cuab yeej sib cuag. Cov pins tapered nodge cov khoom siv rau hauv nws txoj haujlwm theoretical, kho qhov yuam kev me me. Qhov kev tso npe tsav tsheb no rov pib dua lub sawb mus rau xoom nrog txhua lub voj voog, uas yog vim li cas cov neeg tuag tuaj yeem tuav tau nruj heev txawm tias muaj kev kub ceev ntawm cov xovxwm stamping.
Txiav kev ua haujlwm hauv qhov tuag
Thawj ob peb qhov chaw nyob hauv feem ntau cov neeg tuag ua haujlwm txiav. Cov no tshem tawm cov khoom siv los tsim qhov, qhov, thiab ib feem profiles ua ntej kev sib sau yuav tshwm sim. Txhua qhov chaw txiav hauv cov cuab yeej siv theem ua haujlwm tshwj xeeb:
- Piercing- Punches txiav hauv qhov thiab qhib los ntawm shearing los ntawm txoj hlua. Cov slugs poob los ntawm kev tuag qhib hauv qab no. Pilot qhov feem ntau pierced ntawm qhov chaw nres tsheb thawj zaug los muab kev sau npe rau tag nrho cov haujlwm tom ntej.
- Ncua tseg- Txiav sab nraud ntawm ib feem. Nyob rau hauv kev vam meej tuag, blanking feem ntau tshwm sim nyob rau hauv theem nyob rau hauv ntau lub chaw nres tsheb, tshem tawm cov seem ntawm lub perimeter zuj zus es tsis yog tag nrho ib zaug.
- Lancing- Tsim ib feem kev txiav uas cov khoom raug txiav ntawm qee qhov ntug tab sis tseem txuas rau lwm tus. Lancing forms tabs, louvers, los yog qhov chaw nyem uas tom qab yuav khoov los yog tsim tawm ntawm lub dav hlau sawb.
- Ntshai- Tshem tawm cov ntaub ntawv los ntawm cov npoo npoo los tsim kev tshem tawm rau kev ua haujlwm yav tom ntej lossis txhawm rau txheeb xyuas cov txheej txheem.
Kev txiav cov haujlwm ua ntej yog vim li cas: kev khoov los yog rub ze ntawm lub qhov tuaj yeem cuam tshuam lub qhov yog tias lub qhov tsis raug xuas nrig ua ntej thaum cov hlau tseem tiaj tus thiab txhawb nqa tag nrho.
Tsim Kev Ua Haujlwm thiab Kev Txiav Txim Kawg
Tom qab txiav cov chaw tsim tsa lub tiaj tus profile, cov chaw tsim khoom hloov pauv ob- qhov loj me rau hauv peb- seem. Txhua qhov chaw tsim khoom siv tsuas yog qhov kev hloov pauv ntxiv, tso cai rau cov khoom kom deform maj mam tsis tawg lossis tawg:
- Khoov- Angular forming uas tsim flanges, channels, lossis brackets. Khoov chaw nres tsheb siv xuas nrig ntaus- thiab- tuag geometry los tuav cov khoom raws kab uas tau hais tseg.
- Npib- Kev ua haujlwm compression uas thins lossis flattens cov khoom nyob rau hauv ib cheeb tsam tswj. Coining mfg cov tswv yim siv lub zog siab hauv cheeb tsam kom ua tiav cov tuab tuab tswj, tsim cov ntawv sau, lossis ua kom lub zog khoov radii.
- Embossing- Tsim cov khoom ntiav ntiav lossis cov khoom siv tsis tu ncua, xws li txhav txhav, lub logo, lossis cov cim cim, tsis tas txiav cov khoom siv tag nrho.
- Kev kos duab- Kev sib sib zog nqus uas rub cov khoom mus rau hauv kab noj hniav los tsim lub khob -zoo li tus lossis recessed geometry. Cov chaw kos duab feem ntau xav tau ntau yam kev sib tw kom ncav cuag qhov tob kawg yam tsis tas yuav rhuav lub sawb.
Qhov chaw nres tsheb kawg ua qhovtxiav tawm, uas cais cov tiav ib feem ntawm cov cab kuj strip nkaus. Cov khoom ua tiav tau poob los ntawm qhov tuag los yog tawm ntawm lub chute, thaum cov pob txha seem seem tawm mus rau sab nraum qab ntawm cov xovxwm rau kev rov ua dua tshiab.
Ntawm no yog ua tiav cov txheej txheem stamping ua ntu zus los ntawm qhov pib mus rau qhov kawg:
- Coil stock unwinds thiab feeds los ntawm ib tug straightener.
- Servo feeder nce lub sawb los ntawm ib qho kev ncua deb mus rau qhov tuag.
- Pilot pins koom ua ntej- tho qhov, xauv lub sawb rau hauv txoj hauj lwm.
- Piercing chaw nres tsheb xuas nrig ntaus qhov, cov yam ntxwv sab hauv, thiab cov qhov.
- Notching thiab lancing stations tshem tawm cov ntaub ntawv ntug thiab tsim ib nrab -txiav tabs.
- Cov chaw nres tsheb tsis tu ncua tau txiav cov ntu ntawm ntu ib puag ncig.
- Bending chaw tsim cov ces kaum thiab flanges.
- Coining los yog embossing chaw kho kom zoo nkauj thickness, ntxiv nta, los yog ntse kom paub meej.
- Cov chaw kos duab tsim ib qho kev sib sib zog nqus- ua geometry.
- Cutoff chaw nres tsheb cais qhov tiav ntawm lub sawb.
- Ua tiav ib feem ejects; Cov pob txha pob txha tau nce qib thiab tau sau rau rov ua dua tshiab.
Txhua tus ntawm cov kauj ruam no tshwm sim ib txhij ntawm cov ntsiab lus sib txawv raws lub sawb nrog txhua tus xovxwm stroke. Chaw nres tsheb ib pierces ib ntu tshiab thaum chaw nres tsheb tsib khoov ib ntu uas nkag mus rau qhov tuag plaub zaug dhau los thiab chaw nres tsheb kaum txiav tawm ib feem ua tiav. Qhov kev ua kom zoo sib xws yog qhov ua rau cov txheej txheem tuag stamping nrawm nrawm: ib feem ua tiav tawm ntawm qhov tuag nrog txhua qhov stroke ntawm cov xovxwm, tsis hais seb yuav tsum tau ua haujlwm li cas.
Cov kab ke ntawm cov chaw nres tsheb tsis yog arbitrary. Nws ua raws li engineering logic uas sib npaug cov khoom ntws, quab yuam faib, thiab geometric raug. Yuav ua li cas cov engineers txiav txim siab qhov sib lawv liag, txhim kho kev siv cov khoom siv, thiab siv tau tus qauv tsim ua ntej cov hlau txiav yog nws tus kheej kev qhuab qhia nkaus.
Progressive Die Design Principles thiab Strip Layout
Txhua qhov kev txhim kho stamping cov cuab yeej pib ua ib feem luam tawm, 2D lossis 3D engineering kos duab qhia cov khoom tiav cov duab kos duab, kev ua siab ntev, thiab cov khoom hu ua - tawm. Tau txais los ntawm cov ntawv luam tawm mus rau qhov tawv tawv, sib sau ua ke tuag npaj rau kev tsim khoom yog cov txheej txheem engineering ua haujlwm uas txiav txim siab txhua yam hauv qab: lub voj voog ceev, cov nqi khoom siv, qhov zoo, thiab kev siv lub neej ntev. Progressive tuag tsim yog qhov chaw tsim khoom zoo lossis tsis ua haujlwm tau raug kaw.
Strip Layout Development thiab siv cov khoom siv
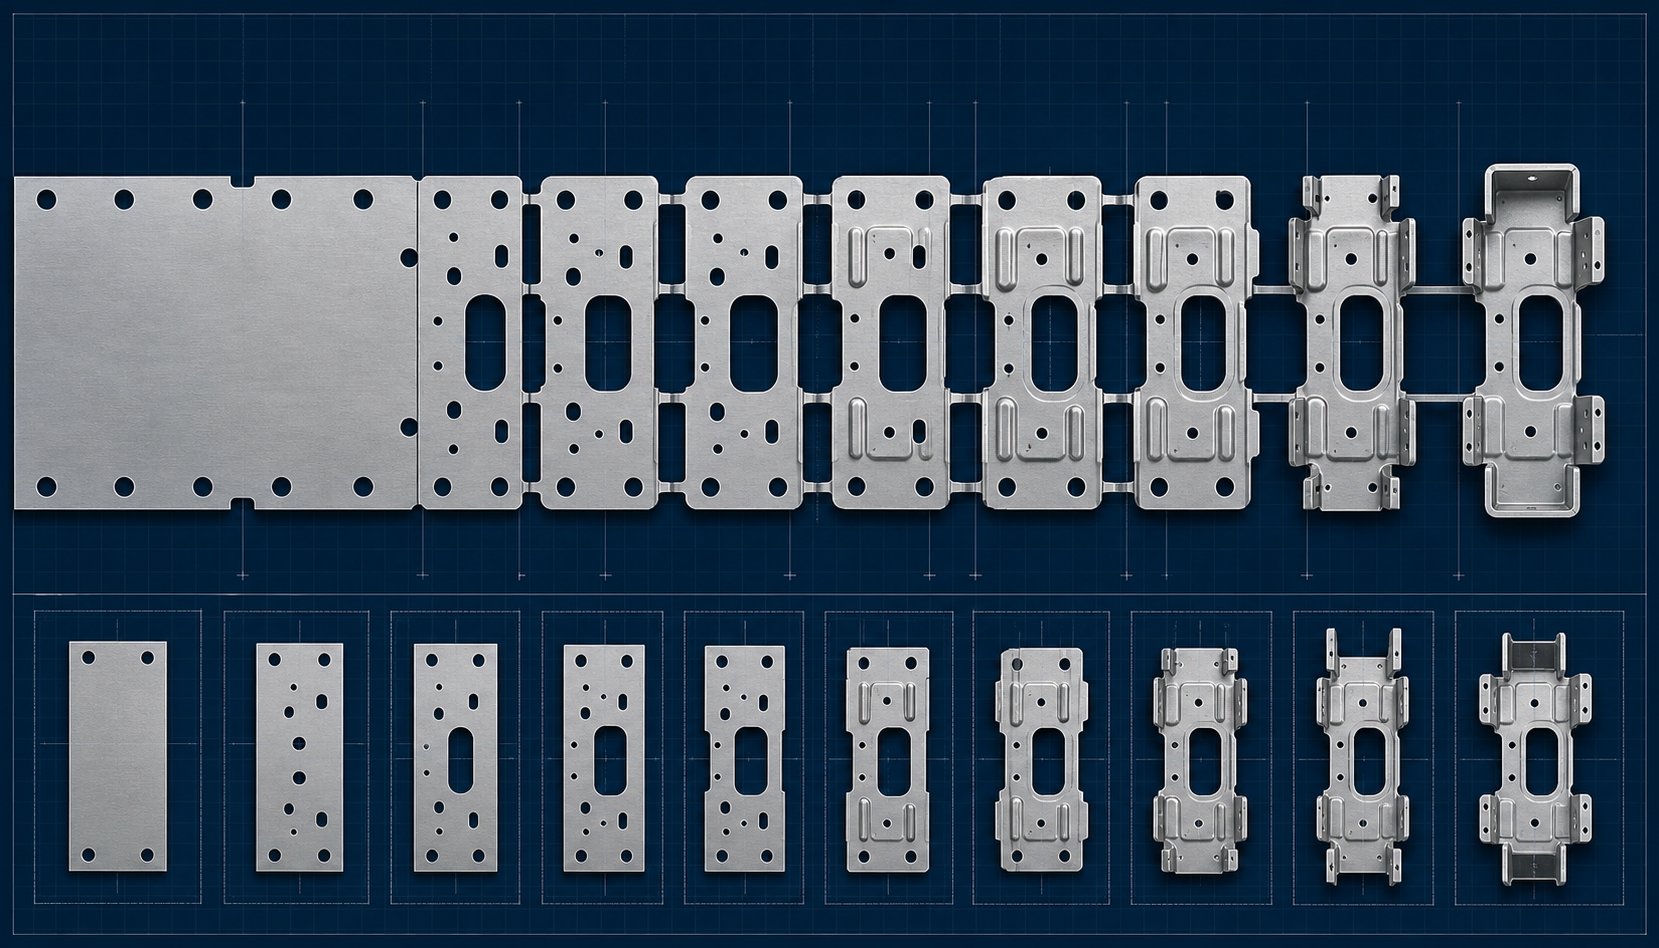
Thawj qhov kev txiav txim siab loj hauv engineering yog kev teeb tsa strip. Yuav ua li cas yuav tsum tau taw qhia nyob rau hauv lub sawb, thiab yuav ua li cas muaj pes tsawg lub chaw nres tsheb yuav ua kom tiav tag nrho cov hauj lwm? Engineers pib los ntawm unfolding tej khoov los yog tsim nta rov qab mus rau hauv lub tiaj tus duab, ces sim ntau orientations ntawm lub sawb kom pom qhov kev npaj uas nkim cov khoom tsawg tshaj plaws thaum khaws cov sawb mechanically ruaj khov thaum pub mis.
Kev siv cov khoom siv, qhia raws li feem pua ntawm cheeb tsam sawb uas dhau los ua cov khoom siv tau piv rau cov khoom seem, yog lub hom phiaj tsim qauv. Qhov zoo-kev txhim kho zoo tshaj plaws stamping tuag tsim tuaj yeem ncav cuag 70-85% kev siv cov khoom siv rau cov geometries yooj yim, txawm tias cov duab nyuaj nrog cov flange loj tuaj yeem poob qis dua 60%. Txawm tias ob peb feem pua ntawm cov ntsiab lus ntawm kev txhim kho ntawm qhov ntsuas: ua ib lab qhov hauv ib hlis los ntawm 0.3mm stainless hlau, 15% txo qis hauv seem tuaj yeem txuag tau ntau txhiab nyiaj txhua hli hauv cov khoom siv raw ib leeg.
Nyob nruab nrab ntawm txhua qhov ntawm lub sawb, cov kws tsim qauv tsim cov hlua khi, cov hlua nyias ntawm cov khoom siv uas txuas cov chaw nyob ib sab thiab tuav txoj hlua khi kom ruaj khov thaum nws txau los ntawm qhov tuag. Cov txuas hniav no yuav tsum muaj qhov dav txaus los tiv thaiv kev tawg ntawm cov khoom noj thiab ua rau muaj kev ntxhov siab, tab sis nqaim txaus kom txo qis cov khoom siv khib nyiab. Carrier style (unilateral, ob tog, los yog nruab nrab) nyob ntawm ib feem geometry, cov khoom thickness, thiab ntau npaum li cas kev ua haujlwm yuav tsum tau kev txhawb nqa.
Chaw nres tsheb Sequencing Logic thiab Engineering txiav txim siab
Chaw nres tsheb sequencing tsis yog tsuas yog npaj cov haujlwm sab laug- mus rau - sab xis. Nws ua raws nruj engineering logic rooted nyob rau hauv yuav ua li cas hlau behaves nyob rau hauv deformation:
- Pierce ua ntej khoov ze ntawm qhov- Qhov punched thaum cov khoom yog tiaj tus tuav lawv cov geometry. Khoov tom qab tho tsis txhob distorting cov yam ntxwv.
- Notch thiab lance ua ntej tsim- Tshem tawm cov khoom uas nyob ib sab rau khoov cheeb tsam ua ntej tsim tso cai rau cov hlau ntws mus dawb yam tsis muaj kev tawg.
- Daim ntawv ua ntej txiav tawm- Cov cab kuj muab rigidity thaum tsim. Sib cais qhov ntxov dhau los ua rau nws tsis muaj kev txhawb nqa thiab ua rau muaj qhov hloov pauv loj.
- Npib los yog cov duab tom qab pib khoov- Shaping stations refining geometry and tighten angular tolerances tom qab tsim thawj daim ntawv.
Cov kws ua choj kuj txiav txim siab qhov twg yuav tso qhov chaw khoob, qhov khoob uas tsis muaj cuab yeej, los muab cov txheej txheem rau cov khoom siv tuag zoo lossis tso cai rau kev hloov kho yav tom ntej tsis tas yuav rov tsim kho tag nrho cov cuab yeej. Raws lincauj lus kom ntxaws nyob rau hauv multi-station layout methodology, qhov chaw khoob tseem pab tswj kom muaj zog tuag thaum cov kauj ruam sib nrug me me, feem ntau hauv qab 8 hli.
Los ntawm Simulation kom tiav Tuag los ua ke
Ua ntej cov hlau raug txiav, kev txhim kho tuag tsim software validates tag nrho cov txheej txheem los ntawm finite element tsom xam (FEA). Kev simulation qhia tau tias thinning, cracking txaus ntshai, springback, thiab cov khoom ntws teeb meem ntawm txhua qhov chaw nres tsheb. Engineers iterate ntawm punch radii, kos qhov tob, thiab qhov khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob
Thaum tus qauv tsim tau raug lees paub, tus txheej txheem tsim ua raws li qib meej:
- CNC machining- Mills tuag khau, punch daim hlau, thiab cov blocks tuag kom ze rau -net shape.
- Hlau EDM- Txiav intricate punch thiab tuag profiles rau tolerances nyob rau hauv 0.002mm.
- Nto sib tsoo- Ua tau zoo nyob thoob plaws qhov chaw mating, tseem ceeb heev rau txawm tias striping clamping.
- Kev kho cua sov- Hardens tool steel Cheebtsam (feem ntau yog 58-62 HRC) rau hnav tsis kam.
- Kev sib dhos- Fits tag nrho cov khoom sib xyaw rau hauv cov txheej txheem tuag, txheeb xyuas qhov sib dhos, thiab teeb tsa lub sijhawm.
- Kev sim (T1-T3)- Khiav cov qauv thawj zaug hauv xovxwm, ntsuas qhov chaw, thiab kho kom txog thaum qhov ntev raws li cov qauv luam tawm.
Kev ua tau zoo los ntawm lub qhov dej - txhim kho cov cuab yeej stamping zoo nyob ntawm qhov chaw geometry, cov khoom siv, thiab kev tsim kho kom zoo. Standard hlau stamping tuag tsim feem ntau tuav txoj hauj lwm kam rau ua ntawm +/-0.05mm mus rau +/-0.10mm, thaum high-precision daim ntaub ntawv nrog carbide inserts thiab nruj tuag clearances mus txog +/-0.005mm ntawm qhov loj me me. Angular kam rau ua feem ntau poob hauv +/- 0.5 degrees rau cov qauv khoov.
Kev ua tiav tiav tiav, los ntawm kev pib stamping tuag tsim lub tswv yim los ntawm kev siv T3 cov qauv, feem ntau xav tau 12 txog 20 lub lis piam. Lub sijhawm ntawd qhia txog kev siv tshuab ua haujlwm tom qab txhua lub cuab yeej: lub strip layout, sequencing logic, simulation, precision machining, thiab cov txheej txheem sim rov ua dua uas ua pov thawj qhov tsim ua haujlwm ntawm qhov ceev ceev. Txhua qhov kev txiav txim siab tau ua nyob rau theem no ncaj qha qhia seb qhov tuag ua haujlwm li cas ntau lab lub voj voog, uas ua rau cov lus nug txog cov khoom siv li cas cov lab ntawm cov khoom yuav raug tsim los ntawm.
Cov ntaub ntawv tsim nyog rau Progressive Die Stamping
Cov hlau sawb noj los ntawm ib tug zuj zus tuag tsis yog ib tug passive neeg nrog caij. Nws cov khoom siv kho tshuab, nws stretches li cas, nws tiv thaiv tearing, yuav ua li cas nws springs rov qab tom qab khoov, ncaj qha dictate yuav ua li cas muaj ntau yam chaw nres tsheb tuag xav tau, yam clearances lub punches yuav tsum tau, thiab seb lub tiav ib feem yuav tuav kam. Xaiv cov khoom siv stamping tsis raug tsis yog tsim cov khoom tsis zoo xwb. Nws ua rau tus tuag nws tus kheej.
Common Metals thiab lawv Progressive Stamping yam ntxwv
Tsis yog txhua lub hlau teb zoo rau siab - nrawm ntau- chaw nres tsheb sib sau. Cov neeg sib tw zoo tshaj plaws rau kev nce qib hlau stamping qhia ob peb yam zoo: cov thickness zoo ib yam, elongation ua tau zoo, thiab cov khoom siv kho tshuab ruaj khov thoob plaws lub kauj. Nov yog li cas cov tsev neeg cov khoom siv feem ntau ua:
- Tsawg- carbon steel (C1008-C1020)- Cov khoom siv dav tshaj plaws hauv kev ua haujlwm tuag hlau stamping. Tsawg- carbon steel muaj kev tsim tau zoo, siab elongation (feem ntau 25-40%), thiab tus nqi qis. Nws khoov kom huv si, pierces nrog tsawg kawg burr, thiab tolerates txhoj puab heev tsim yam tsis muaj cracking. Cov pa roj carbon steel kev vam meej stamping dominates daim ntaub ntawv nyob rau hauv automotive brackets, HVAC Cheebtsam, thiab kev tsim kho kho vajtse.
- Stainless hlau (300 thiab 400 series)- Xaiv rau kev tiv thaiv corrosion hauv kev tuav zaub mov, kev kho mob, thiab ib puag ncig marine. Txawm li cas los xij, kev ua haujlwm tsis muaj zog- hardens sai heev thaum lub sij hawm tsim, uas txhais tau hais tias cov hlau stamping tuag yuav tsum siv zog siab dua thiab cov sawb yuav xav tau ntau qhov chaw kom ua tiav tib lub geometry incrementally. Kev tuag tshem tawm feem ntau nruj dua (nyob ib ncig ntawm 3-5% ntawm cov khoom tuab) los tswj cov burr.
- Aluminium alloys (3003, 5052, 6061)- Lub teeb yuag thiab conductive, aluminium nce qib stamping pab aerospace, electronics, thiab thermal tswj kev siv. Aluminium yog mos tab sis gummy, txhais tau hais tias nws nyiam ua raws li qhov chaw punch thiab ua rau galling. Tuag khiav txhuas feem ntau xav tau cov cuab yeej polished, PVD lossis DLC txheej, thiab ua tib zoo lubrication kom tsis txhob khaws cov khoom.
- Tooj- Muaj nqi zog rau hluav taws xob thiab thermal conductivity, tooj liab nce qib stamping tsim cov busbars, terminals, thiab cov khoom siv hluav taws xob sib txawv. Tooj liab yog cov ductile heev tab sis mos, uas txhais tau hais tias xuas nrig ntaus tuaj yeem tawm burrs yog tias qhov kev tshem tawm tsis zoo. Nws txoj kev nyiam ua raws li cov cuab yeej ua rau coated punches ze rau - yuav tsum tau ntawm kev tsim khoom ceev.
- tooj dag (C26000, C27400)- Ib qho alloy ntawm tooj liab thiab zinc, tooj dag nce qib stamping muab cov formability zoo ua ke nrog ntuj corrosion kuj. Cov tshuab tooj dag kom huv si, tsim cov burr tsawg, thiab siv dav rau cov khoom sib txuas, cov khoom siv kho kom zoo nkauj, thiab cov kav dej phwj. Nws qhov kev zam txim rau nws ua rau nws yog ib qho yooj yim uas tsis yog - ferrous hlau rau stamp ntawm kev kub ceev.
- Siab-lub zog qis- hlau alloy (HSLA)- Siv rau hauv cov khoom siv hauv tsheb uas txuag qhov hnyav thiab kev sib tsoo tseem ceeb. HSLA qib xav tau ntau dua tonnage los tsim thiab ua kom nrawm nrawm dua, uas txhais tau hais tias tuag xav tau cov carbide inserts thiab cov phaj rov qab muaj zog dua los tswj cov rog.
| Khoom siv | Tej kev siv | Formability | Kev txiav txim siab tuag tshwj xeeb |
|---|---|---|---|
| Tsawg- carbon steel | Brackets, clips, HVAC qhov chaw, kho vajtse | Zoo heev | Txheem clearances (5-10% ntawm thickness); tsawg kawg lubrication xav tau |
| Stainless hlau | Kev kho mob, khoom noj khoom haus, marine | Nruab nrab | Tighter clearance (3-5%); siab dua nias tonnage; TiN lossis DLC txheej tau pom zoo |
| Aluminium alloys | Electronics enclosures, heat sinks, aerospace | Zoo | Polished punch nto; anti- txheej txheej; tswj lubrication |
| Tooj | Busbars, terminals, connectors | Zoo heev | Coated punches; nruj clearances tswj burr ntawm cov khoom muag |
| tooj dag | Connectors, li qub, kho kom zoo nkauj kho vajtse | Zoo heev | Yam tsawg kawg nkaus tshwj xeeb; txheem tooling feem ntau txaus |
| HSLA hlau | Automotive structural, kev ruaj ntseg Cheebtsam | Txwv tsis pub | Carbide inserts; siab dua tonnage xovxwm; ntau qhov chaw nres tsheb rau incremental khoov |
Thickness Ranges thiab Formability Considerations
Progressive dies kov strip thicknesses los ntawm nyias li 0.1 hli (ntau nyob rau hauv electronics connectors) txog li 6 hli rau hnyav structural brackets. Qhov chaw qab zib rau qhov siab tshaj plaws - nrawm nrawm stamping ntog ntawm 0.3 hli thiab 3.0 hli, qhov chaw pub khoom noj muaj qhov tseeb thiab tsim cov rog nyob hauv cov txheej txheem xovxwm.
Peb cov khoom vaj khoom tsev tsav chaw nres tsheb tsim ntau dua li lwm tus:
- elongation feem pua- Ntsuas qhov ntev npaum li cas cov hlau stretches ua ntej fracturing. Cov elongation siab dua (ntau dua 20%) tso cai rau cov kab sib dhos nruj dua thiab sib sib zog nqus nqus hauv cov chaw nres tsheb tsawg dua. Tsawg- cov ntaub ntawv elongation xav tau ntau dua, ntau- chaw nres tsheb tsim kom tsis txhob tawg.
- Tensile zog- Txiav txim siab lub zog uas yuav tsum tau txiav thiab tsim cov sawb. Lub zog tensile siab dua nce tonnage xav tau thiab ua kom cov punch hnav.
- Yield zog- Txhais tau hais tias thaum cov hlau mus tas li deforms. Qhov sib txawv loj ntawm kev tawm los thiab lub zog tensile (cov yas ntau) muab cov neeg ua haujlwm tuag ntau chav los tsim cov duab nyuaj yam tsis muaj cov khoom tawg.
Cov ntaub ntawv nyuaj dua, muaj zog dua cov ntaub ntawv zoo li cov hlau tsis muaj steel lossis HSLA qib thawb tuag tsim rau ntau qhov chaw, cov xovxwm hnyav dua, thiab cov cuab yeej hwm zoo. Cov hlau Softer zoo li tooj dag thiab tooj liab tso cai rau lub voj voog nrawm dua thiab siv cov cuab yeej yooj yim, tab sis xav tau kev kho saum npoo kom tiv thaiv adhesion. Txhua qhov kev xaiv cov khoom siv cascades rau hauv cov cuab yeej siv, nias xaiv, thiab kev saib xyuas lub sijhawm, uas txhais tau hais tias qhov kev txiav txim siab tsis yog hais txog cov hlau ib leeg. Nws yog hais txog yuav ua li cas cov hlau cuam tshuam nrog cov tuag hom xaiv los tsim nws.
Progressive Dies vs Transfer Dies vs Compound Dies
Qhov sib txawv geometries, ntau lawm ntim, thiab qhov loj me me hu rau ntau hom stamping tuag. Kev vam meej tuag yog ib qho kev xaiv hauv tsev neeg dav dav ntawm cov cuab yeej tuag stamping, thiab paub qhov twg txhua hom excels pab koj kom tsis txhob dhau - nqis peev hauv cov cuab yeej uas tsis phim koj daim ntawv thov. Ntawm no yog li cas plaub hom kev tuag loj sib piv, txhua yam ua tau zoo tshaj plaws, thiab thaum twg los xaiv ib qho ntawm lwm tus.
Progressive Die vs Transfer Die vs Compound Tuag
Txhua hom tuag daws qhov teeb meem sib txawv ntawm kev tsim khoom. Ua ntej muab piv rau lawv ib sab, koj xav tau lub ntsiab lus meej ntawm txhua tus ua tau:
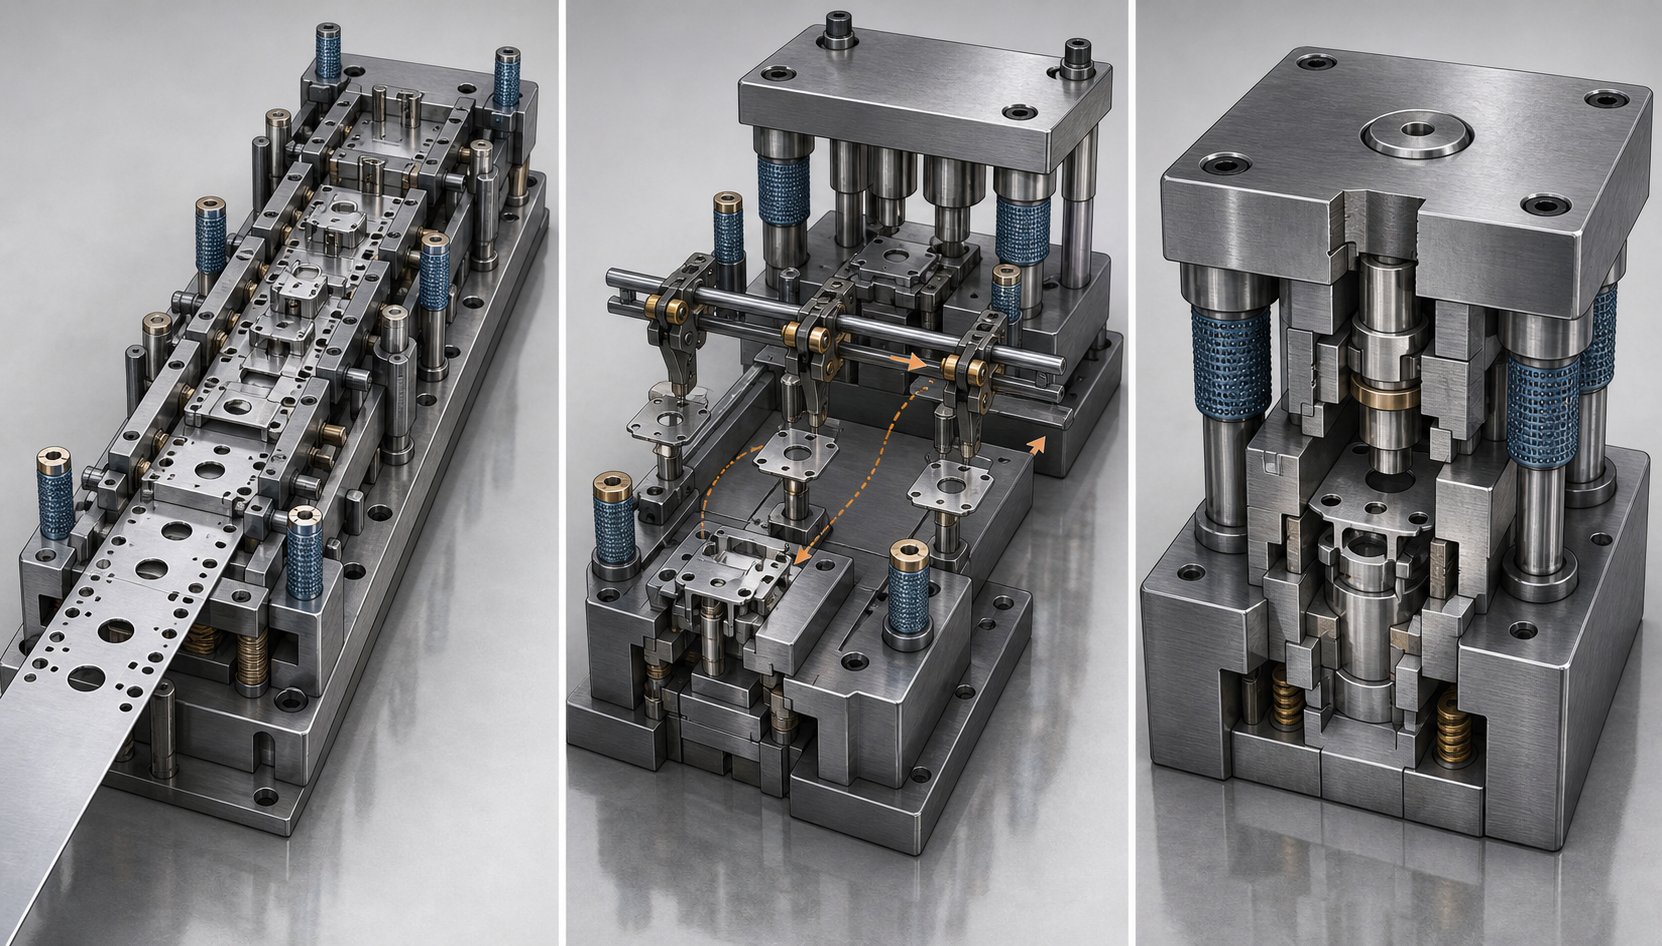
- Progressive tuag- Ib qho khoom siv ntau- chaw nres tsheb uas cov hlua hlau tseem txuas nrog lub kauj. Lub sawb tau nce ib lub suab rau ib qho mob stroke, thiab txhua qhov chaw nres tsheb ua haujlwm sib txawv (piercing, dabtsi yog khoov, sib sau) kom txog rau thaum qhov chaw nres tsheb kawg txiav qhov ua tiav dawb. Ib feem ua tiav tawm ntawm txhua qhov mob stroke.
- Hloov tuag- Cov qhov khoob ntawm tus kheej los yog ib feem ntawm cov khoom raug hloov los ntawm cov chaw nres tsheb mus rau qhov chaw nres tsheb los ntawm cov ntiv tes los yog cov ntsia hlau. Ib feem yog sib cais los ntawm lub sawb thaum ntxov (los yog pub raws li ua ntej - txiav blanks) thiab txav ntawm nws tus kheej ntawm cov chaw nres tsheb tuag mounted hauv tib lub xovxwm. Hloov tuag stamping tuav cov khoom loj lossis ntau qhov nyuaj uas tsis tuaj yeem txuas mus rau cov khoom thauj khoom.
- Compound tuag- Ua ntau yam kev txiav ib txhij nyob rau hauv ib zaug nias. Blanking thiab piercing tshwm sim nyob rau tib lub sij hawm nyob rau hauv ib qho chaw nres tsheb, ua ib tug tiaj tus tiav ib feem nrog nruj concentricity ntawm sab hauv thiab sab nraud nta. Compound tuag stamping yog txwv rau cov geometry tiaj tus tab sis muab kev ua haujlwm zoo tshaj plaws.
- Tib -theem tuag- Ua haujlwm ib zaug ib zaug: ib qho tho, ib qho khoov, lossis ib qho khoob. Cov khoom txav ntawm qhov sib cais tuag thiab cov xovxwm (los yog tib lub xovxwm nrog kev hloov pauv) kom ua tiav txhua yam haujlwm uas yuav tsum tau ua. Yooj yim, qis- cov cuab yeej raug nqi tsim nyog rau cov qauv lossis cov ntim tsawg heev.
Qhov sib txawv ua kom pom tseeb dua thaum koj sib piv lawv hla cov txheej txheem uas ua rau kev txiav txim siab siv cuab yeej.
Qhov Kev Txiav Txim Siab rau Kev Xaiv Txoj Cai Tuag
Xav txog tias koj muaj ib feem luam, lub hom phiaj ntim, thiab pob nyiaj siv. Hom kev tuag twg haum? Cov lus teb nyob ntawm 6 yam ua haujlwm ua ke:
| Cov txheej txheem | Progressive Tuag | Hloov Tuag | Tuag tuag | Tib -Stage Tuag |
|---|---|---|---|---|
| Ib feem complexity | Siab (ntau-kev ua haujlwm: tho, khoov, daim ntawv, kos) | Siab heev (tso cai ib feem tig, tipping, thiab complex 3D sib sau) | Tsawg mus rau nruab nrab (qhov chaw tiaj tus nrog ntau yam kev txiav) | Tsawg (ib qho tshwj xeeb rau kev ua haujlwm) |
| Ntau lawm ntim haum | Cov ntim siab (100, 000+ ntu / xyoo) | Nruab nrab mus rau siab ntim | Nruab nrab ntim | Tsawg ntim los yog prototyping |
| Cov khoom pov tseg | Nruab nrab (cov cab kuj strip dhau los ua seem) | Tsawg (qhov khoob tuaj yeem ua zes rau kev siv ntau dua) | Tsawg rau nruab nrab | Nws txawv ntawm kev ua haujlwm |
| Tooling nqi | High (ntau qhov chaw nres tsheb, precision Cheebtsam) | High (ntau qhov chaw nres tsheb tuag ntxiv rau kev hloov tshuab) | Nruab nrab (ib qho chaw nres tsheb, complex internals) | Tsawg (yooj yim, ib qho - lub hom phiaj cuab yeej) |
| Lub voj voog ceev (qhov / min) | ceev heev (30-200+ SPM raug) | Nruab nrab (15-40 SPM ib txwm) | Nruab nrab mus nrawm (nyob ntawm nias) | Slow (kev tuav tuav ntawm kev ua haujlwm) |
| Cov kev txwv qhov loj | Me me mus rau nruab nrab (yuav tsum haum nyob rau hauv strip dav, feem ntau nyob rau hauv 300 mm) | Nruab nrab mus rau loj (tsis muaj strip -dav txwv) | Me me mus rau nruab nrab (pav geometry nkaus xwb) | Tej yam loj |
Ob peb tus qauv tshwm sim los ntawm qhov kev sib piv no. Progressive tuag dominate thaum koj xav tau complex, me me - mus rau - nruab nrab qhov nruab nrab ntawm cov ntim siab nrog lub voj voog siab tshaj plaws. Lub sawb txuas nrog thoob plaws, uas tshem tawm ib feem - tuav cov khoom nruab nrab ntawm cov chaw nres tsheb thiab ua kom ceev ceev. Raws liMetalForming Magazine sau ntawv, kev tuag zuj zus tuaj yeem tsim ntau qhov chaw rau ib qho mob stroke nrog cov khoom siv uas muaj peev xwm siv tau thiab khiav ntawm qhov nrawm nrawm, feem ntau ua rau lawv qhov kev daws teeb meem zoo tshaj plaws rau siab - ntim ntau lawm.
Hloov tuag mus rau qhov twg cov neeg tuag tau nce mus txog lawv qhov txwv. Thaum ib feem loj heev kom nyob twj ywm ntawm cov cab kuj, thaum nws yuav tsum tau tig los yog flipped ntawm kev ua haujlwm, lossis thaum siv cov khoom siv tuaj yeem txhim kho los ntawm kev ua zes blanks es tsis pub ib qho txuas txuas ntxiv, hloov tuag stamping ua txoj hauv kev zoo dua. Hloov cov tuag kuj muab kev pabcuam yooj yim dua thiab hloov kho ntawm ib tus neeg noj vim tias txhua seem tuag tau nkag tau ntau dua li cov cuab yeej nruj nruj.
Compound tuag stamping occupies ib tug nqaim niche. Thaum koj xav tau ib qho chaw tiaj tus, xav tias cov tshuab ntxhua khaub ncaws, gaskets, hluav taws xob laminations, qhov twg hauv lub qhov yuav tsum yog qhov zoo sib xws nrog cov txheej txheem sab nrauv, qhov sib xyaw ua kom tiav hauv ib qho mob stroke. Txhua yam txiav ib txhij, yog li tsis muaj xoom positional drift ntawm nta. Kev lag luam tawm yog tias cov khoom sib txuas tsis tuaj yeem ua haujlwm dabtsi yog khoov, kos duab, lossis ua haujlwm ua haujlwm.
Ib leeg-theem tuag yog lub hauv paus. Lawv raug nqi tsawg tshaj plaws rau ib lub cuab yeej tab sis feem ntau ntawm ib feem ntawm qhov ntim vim tias txhua qhov kev ua haujlwm yuav tsum muaj lub voj voog xovxwm cais thiab feem ntau phau ntawv tuav. Lawv ua rau kev txiav txim siab rau cov qauv, kev tsim cov choj, lossis cov khoom uas xav tau tsuas yog ib qho haujlwm xwb.
Nov yog lub hauv paus kev txiav txim siab ua kom yooj yim rau kev xaiv:
- Yog hais tias ib feem haum nyob rau hauv strip - dav txwv (feem ntau nyob rau hauv 250-300 mm), yuav tsum tau ntau yam kev khiav hauj lwm, thiab txhua xyoo ntim ntau tshaj 100,000 daim, ib tug zuj zus tuag yuav luag ib txwm zoo.
- Yog tias qhov loj dhau rau ib lub strip, xav tau kev sib hloov ntawm cov chaw nres tsheb, lossis cov khoom siv tau txais txiaj ntsig los ntawm kev ua zes, xav txog kev hloov pauv tuag.
- Yog hais tias ib feem yog tiaj tus nrog ib qho tseem ceeb concentricity ntawm punched nta thiab nruab nrab ntim, ib tug compound tuag muab lub nruj tshaj plaws feature - mus rau -feature raug.
- Yog tias ntim tsawg, geometry yog qhov yooj yim, lossis koj tau lees paub tus qauv tsim ua ntej cog lus rau kev tsim cov cuab yeej, ib zaug -theem tuag thiab stamping ua ntej nqis peev tsawg.
Kev txiav txim tuag stamping tsis tshua muaj txog ib yam nkaus xwb. Volume justifies tooling nqi. Qhov loj me dictates strip feasibility. Geometry txiav txim seb qhov twg tuaj yeem nyob ntawm tus neeg nqa khoom lossis yuav tsum tau hloov ntawm nws tus kheej. Thaum tag nrho peb yam ua ke mus rau qhov kev vam meej tuag, qhov ib feem ntawm - kev lag luam ntawm qhov ntsuas yog qhov nyuaj rau kev ntaus, tab sis kev nkag siab txog lwm txoj hauv kev ua kom koj tsis txhob yuam ib feem rau hauv qhov tsis ncaj ncees lawm thiab txoj hauv kev stamping.
Qhov ntawd ntawm - ib feem ntawm kev lag luam sib cav nce qhov tseem ceeb ua raws li - nce: yog tias kev tuag tuag xa tus nqi qis tshaj plaws rau ib daim ntawm ntim, dab tsi ua rau lawv cov cuab yeej ua ntej nce siab?
Dab tsi Drives Progressive Die Tooling Nqi
Progressive tuag tooling yog kim. Ib qho yooj yim bracket tuag tej zaum yuav pib nyob ib ncig ntawm $15,000, thaum lub complex multi- chaw nres tsheb cuab tam nrog nruj tolerances thiab carbide inserts yuav tshaj $100,000. Cov lej no ua rau cov neeg xav tsis thoob uas tsuas yog tus nqi CNC machined lossis laser- txiav qhov chaw. Tab sis tus nqi tsis yog arbitrary. Txhua duas rov qab mus rau qhov tshwj xeeb engineering thiab kev txiav txim siab tsim khoom uas txiav txim siab pes tsawg qhov chaw tuag tuaj yeem tsim tau, nws khiav ceev npaum li cas, thiab nws yuav kav ntev npaum li cas ua ntej yuav tsum rov ua haujlwm dua.
Yam tseem ceeb uas txiav txim siab tuag Tooling nqi
Ntau qhov sib txawv sib cuam tshuam los teeb tsa tus nqi kawg ntawm cov cuab yeej nce qib. Ib txhia nqa hnyav dua lwm tus. Ntawm no lawv yog, ranked roughly los ntawm kev cuam tshuam rau tag nrho cov nqi:
- Tus naj npawb ntawm cov chaw nres tsheb- Txhua qhov chaw nres tsheb ntxiv cov tshuab xuas nrig ntaus, tuag inserts, stripper opens, thiab backing phaj hnab ris. Lub 6-chaw nres tsheb tuag muaj kwv yees li ib nrab ntawm cov khoom siv ntawm 12-chaw nres tsheb tuag, uas txhais tau ncaj qha rau hauv lub sijhawm CNC tsawg, lub sij hawm xaim EDM tsawg dua, thiab kev ua haujlwm tsawg dua. Qhov chaw uas nyuaj geometry los yog nruj tolerances nce tus naj npawb ntawm chaw nres tsheb tsim nyog, tsav nqi nce.
- Part complexity thiab kam rau ua yuav tsum- Complex contours yuav tsum tau xaim EDM txiav ntawm kam rau ua hauv 0.002 hli. Tight positional specs xav kom precision sib tsoo, ceev faj tryout iterations, thiab muaj peev xwm ua tau ntau yam qauv khiav (T1, T2, T3) hu rau hauv tuag. Txhua qhov kev sim ntsuas tus nqi nias lub sijhawm, cov khoom siv, thiab cov sijhawm ua haujlwm engineering. Ib feem nrog +/-0.05 hli ntawm cov yam ntxwv tseem ceeb yuav xav tau peb lossis plaub lub voj voog sim, thaum ib feem tuav +/-0.2 hli yuav dhau mus rau thawj zaug.
- Tuag cov ntaub ntawv qib- Cov cuab yeej xaiv steel ncaj qha cuam tshuam rau tus nqi thiab lub neej ntev. Standard D2 lossis A2 cov cuab yeej hlau yog lub hauv paus rau feem ntau cov kev kub ntxhov tuag. Siab - cov ntawv thov ntim lossis cov khoom siv abrasive xws li stainless hlau lossis HSLA qib lav cov khoom carbide inserts lossis hmoov hlau hlau zoo li CPM-10V, uas raug nqi ntau dua rau kev yuav khoom thiab yuav tsum tau ua haujlwm tshwj xeeb. Raws lituag engineering kws txawj sau tseg, cov khoom ntim ntau tau lees paub siab dua - cov cuab yeej zoo steel seem, lwm cov ntaub ntawv zoo li cov khoom siv carbide, thiab ntev dua - lub neej roj av springs, tag nrho cov uas siv sij hawm ntau dua thiab raug nqi ntau dua los tsim.
- Production Volume expectations (kev faib faib)- Ib tug tuag yuav tsum khiav 50 lab strokes tau tsim txawv ntawm ib lub hom phiaj 500,000. High- ntim Class A tuag siv cov khau tawv tawv tawv, cov txheej txheem qhia tawv tawv, cov chaw txiav carbide, thiab cov khoom muaj txiaj ntsig zoo. Tsawg- ntim Class B lossis Class C tuag yuav siv cov hlau softer, lub caij nplooj ntoos hlav yooj yim dua, thiab tsawg dua cov khoom siv thaub qab. Qhov sib txawv pem hauv ntej tuaj yeem yog 2-3x, tab sis tus nqi ntawm ib qho mob stroke tshaj qhov tuag lub neej poob qis heev nrog kev tsim kho.
- Delivery ncua sij hawm- Cov sij hawm compressed quab yuam ua hauj lwm dhau sij hawm thiab tej zaum yuav xav tau kom ceev cov khoom. Tus qauv 12-16 lub lim tiam tsim tso cai rau kev teem sijhawm zoo thoob plaws CNC, sib tsoo, EDM, thiab cov chaw sib dhos. Txiav qhov ntawd mus rau 6-8 lub lis piam feem ntau inflates tooling nqi los ntawm 15-25% vim hais tias lub khw tuag yuav tsum reprioritize lwm yam hauj lwm.
Cov xwm txheej no tsis ua haujlwm ntawm nws tus kheej. Ib feem nrog cov duab geometry ib txwm xav tau ntau qhov chaw, cov ntaub ntawv nruj dua, thiab cov voj voog sim ntxiv. Qhov kev sib xyaw ua ke no yog vim li cas cov qauv tsim me me hloov pauv, ntxiv ib lub qhov ntxiv los yog nruj ib qho kev zam, tuaj yeem hloov cov lus hais los ntawm ntau txhiab nyiaj.
Nkag siab txog Tuag-rau- Xovxwm Kev Sib Raug Zoo
Ib qho kev tuag zuj zus tsis ua haujlwm hauv kev sib cais. Nws khiav hauv cov xovxwm stamping, thiab cov tuag yuav tsum tau tsim kom phim cov xovxwm lub peev xwm. Tsis nkag siab qhov kev sib raug zoo no, thiab koj xaus nrog cov cuab yeej uas tsis tuaj yeem ua lub cev khiav hauv lub hom phiaj kev lag luam stamping, lossis phem dua, tuag uas khiav tab sis ua tsis tau zoo vim tias cov xovxwm tsis zoo rau daim ntawv thov.
Plaub xovxwm tsis zoo li tuag tsim kev txiav txim siab:
- Tonnage- Cov xovxwm yuav tsum xa cov quab yuam txaus los ua kom tiav tag nrho cov kev txiav thiab tsim ua haujlwm ib txhij ntawm txhua qhov chaw nres tsheb. Cov kws tsim khoom suav suav tag nrho cov quab yuam los ntawm kev suav cov quab yuam (ib puag ncig x thickness x shear lub zog) ntawm txhua qhov chaw txiav ntxiv nrog rau kev tsim rog ntawm txhua qhov chaw khoov lossis kos duab. Cov xovxwm tuag stamping feem ntau xav tau 20-30% muaj peev xwm ntau dua li qhov ntsuas siab tshaj plaws los suav rau cov txheej txheem sib txawv thiab kev nyab xeeb.
- Stroke ntev- Txoj kev mus los ntsug ntawm lub xovxwm ram yuav tsum tshaj qhov tuag qhov yuav tsum tau ua rau kev tshem tawm, ib feem ua qhov tob, thiab tshem tawm cov khoom seem. Ib tug tuag nrog sib sib zog nqus draws los yog siab tsim nta xav tau ib tug ntev stroke tshaj ib tug ua tau tsuas yog ntiav khoov.
- kaw qhov siab- Qhov kev ncua deb ntawm lub txaj xovxwm thiab ram ntawm qhov chaw tuag hauv qab. Qhov sib dhos tuag qhov siab kaw yuav tsum phim qhov loj me. Yog tias qhov tuag siab dhau lawm, nws yuav tsis haum. Yog hais tias nws yog luv luv, shimming yuav tsum tau, uas cuam tshuam rigidity.
- Lub txaj loj- Lub cev qhov ntev ntawm cov xovxwm bolster yuav tsum ua raws li cov khau tuag hneev taw nrog chav rau clamping. Lub 12-chaw nres tsheb tuag rau ib feem loj yuav xav tau kev nce qib tuag xovxwm nrog lub txaj loj tshaj 2,000 hli hauv kev coj noj coj ua.
Thaum lub peev xwm xovxwm uas twb muaj lawm dictates tus tsim tuag, cov engineers qee zaum ntxiv chaw nres tsheb kom txo qis zog ntawm ib qho mob stroke, lossis faib cov haujlwm hla ntau cov kauj ruam ntxiv. Qhov ntawd txhais tau hais tias ntau qhov chaw nres tsheb, qhov tuag loj dua, thiab cov cuab yeej siv tau zoo dua qub, txhua tus tau tsav los ntawm cov xovxwm txwv tsis yog ib feem geometry ib leeg.
Ntawm no yog ib feem uas reframes tus nqi sib tham tag nrho: amortization. Ib qho kev tuag raug nqi $ 60,000 uas tsim tau 2 lab qhov chaw hauv ib xyoos ntxiv tsuas yog $ 0.03 ib thooj hauv cov nqi siv. Khiav tib yam tuag rau peb xyoos ntawm qhov ntim, thiab ib feem ntawm cov cuab yeej pab cuam poob qis dua ib xees. Muab piv rau CNC machining lossis txawm yooj yim ib zaug -stamping nrog kev tuav tuav, thiab kev lag luam tau pom tseeb. Kev nqis peev siab ua ntej hauv kev txhim kho cov cuab yeej tsis yog teeb meem nqi. Nws yog ib qho kev daws teeb meem ib feem ntawm tus nqi, tab sis tsuas yog ntawm cov ntim uas pom tseeb qhov pib siv.
Tuag stamping tshuab xaiv, chaw nres tsheb suav, cov khoom siv qib, thiab cov txheej txheem kam rau ua txhua yam sib cuam tshuam los txheeb xyuas qhov koj them rau kev tuag zuj zus. Cov lus nug ntse tsis yog "vim li cas cov cuab yeej no kim heev?" tab sis theej "dab tsi ntau lawm ntim ua rau qhov kev nqis peev no them rov qab, thiab pes tsawg lub voj voog yuav tuag ua ntej nws xav tau kev saib xyuas?" Lo lus nug thib ob no coj ncaj qha mus rau kev nkag siab txog kev hnav khaub ncaws hnyav li cas, thaum lawv xav tau kev pabcuam, thiab dab tsi txiav txim siab lawv lub neej ua haujlwm tag nrho.
Progressive Die Maintenance thiab Lifespan
Kev tuag zuj zus uas raug nqi $ 60,000 los tsim tuaj yeem raug rhuav tshem los ntawm ib qho rub tawm ib leeg lossis ib lub punch tawg uas tsis tuaj yeem kuaj pom rau ib qho mob stroke. Stamping tuag tu tsis yog rov qab - cov haujlwm hlawv. Nws yog dab tsi cais qhov tuag uas xa ntau lab ntawm qhov zoo ntawm ib qho uas hemorrhages seem thiab downtime nyob rau hauv nws thawj xyoo. Txawm li cas los xij, kev saib xyuas rau kev tuag zuj zus tsis tshua muaj kev sib tham hauv tib qhov kev nthuav dav raws li kev tsim lossis xaiv cov khoom siv. Ntawm no yog qhov ua tau kom steel stamping tuag khiav ntawm qhov ua tau zoo tshaj plaws ntawm lawv lub neej tsim khoom.
Hnav Cov Taw Qhia thiab Thaum Ntxov
Progressive tuag hnav tsis tshaj tawm nws tus kheej nrog ib qho kev ua tsis tiav. Nws hlob zuj zus, thiab cov cim qhia ntxov tshaj plaws yog hloov maj mam. Koj yuav pom cov ntsuas no ua ntej txhua yam kev puas tsuaj tshwm sim:
- Burr qhov siab nce- Kev ceeb toom ntxov tshaj plaws. Raws li cov cuab yeej punches poob lawv cov ntug sharpness, lub shear cheeb tsam degrades thiab burrs loj hlob nyob rau hauv cov npoo. Feem ntau precision tuag stamping kev khiav hauj lwm teem ib qhov siab tshaj plaws pub burr qhov siab (feem ntau 0.05-0.10 hli nyob ntawm daim ntawv thov) raws li qhov ua rau sharpening.
- Dimensional drift- Qhov txoj hauj lwm, khoov lub kaum sab xis, lossis qhov profile qhov ntev maj mam hloov ntawm kev ua siab ntev raws li xuas nrig ntaus-rau- tuag clearances qhib los ntawm hnav.
- Nto tiav hloov- Txiav ntug hloov ntawm huv si thiab ci mus rau ntxhib thiab torn. Tsim cov chaw tsim khawb los yog cov cim galling.
- Nce stripping quab yuam- Cov npoo npog tsim muaj kev sib txhuam ntau dua, uas ua rau kev tawm tsam kom nce. Cov neeg ua haujlwm tuaj yeem pom cov xovxwm suab sib txawv lossis cov sawb noj tsis zoo.
Thaum twg koj yuav tsum sharpen? Tos kom txog thaum cov teeb meem tshwm sim ntawm cov khoom tiav txhais tau hais tias hnav twb dhau mus lawm. Raws liprecision stamping manufacturers qhia, cov kev pab cuam zoo tshaj plaws tsim kom muaj kev sib tw ua kom pom tseeb raws li qhov tseeb ntawm cov neeg mob stroke es tsis yog kev kuaj pom ib leeg. Ib lub sijhawm zoo tuaj yeem hu rau kev sib tsoo txhua 100,000 txog 250,000 strokes nyob ntawm cov khoom raug stamped, nrog cov qib stainless hlau thiab HSLA xav tau kev pabcuam ntau dua li cov tooj liab lossis tooj dag.
Txhua sharpening tshem tawm ib tug me me ntawm cov khoom ntawm lub ntsej muag lub ntsej muag thiab tuag insert nto, feem ntau 0.05-0.10 hli ib grind. Cov tuag yog tsim los nrog tag nrho cov nyiaj tau los ua rau hauv, yog li kev taug qab cov ntaub ntawv tshem tawm yog qhov tseem ceeb rau kev kwv yees thaum cov khoom xav tau hloov pauv tag nrho es tsis yog lwm qhov sib tsoo.
Common Failure Modes and Prevention
Tshaj li maj mam hnav, kev tuag tuag ntsib ntau hom kev ua tsis tiav uas tuaj yeem nres kev tsim khoom tam sim yog tias tsis tau txheeb xyuas:
- Punch tawg- Me me -inch tooling punches tshwj xeeb tshaj yog muaj zog. Lateral loading los ntawm strip misalignment, tsis txaus txhawb nqa, los yog ntaus ib ob -thickness (strip quav-tshaj) tuaj yeem snap ib lub punch tam sim. Cov ntawv qhia stripper daim hlau thiab cov ntawv sau npe tsim nyog txo qis cov quab yuam ntawm cov punch nqaim.
- Slug rub- Thaum ib tug txiav slug adheres rau lub ntsej muag lub ntsej muag thiab rub rov qab mus rau hauv qhov tuag, nws muaj peev xwm jam ntawm lub punch thiab stripper los yog embed nws tus kheej nyob rau hauv lub tom ntej no seem.Kev tiv thaiv ib puag ncigsuav nrog lub caij nplooj ntoos hlav-loaded ejector pins, cua vents drilled los ntawm piercing punches, lub tshuab nqus tsev relief structures, thiab thim rov qab-tapered tuag nyees khawm uas tuav slugs nyob rau hauv compression.
- Misfeeds- Daim kab xev nce mus deb dhau, luv dhau, lossis ntawm lub kaum sab xis. Hnav pilot pins, tsis sib haum feeder tso lub sij hawm, los yog degraded strip coj tag nrho cov pab. Nyob rau hauv siab - ceev precision tuag thiab stamping ua haujlwm, txawm tias 0.1 hli pub yuam kev sib txuas thoob plaws chaw nres tsheb thiab tsim cov khoom seem.
- Teeb meem lub sijhawm- Cam-tsav kev ua haujlwm, nitrogen springs poob siab, lossis nias nres kev sib koom ua ke tuaj yeem hloov lub sijhawm tuag sab hauv. Cov haujlwm uas yuav tsum ua kom tiav ntawm cov kaum sab xis tshwj xeeb pib ua haujlwm ntxov lossis lig, ua rau muaj kev cuam tshuam ntawm cov khoom txav.
Cov kev ua tsis tiav no yog kev sib txuas. Punch hnav nce burr qhov siab. Siab burrs tsa stripping kuj. Ntau dua stripping rog ua rau slugs ua raws li cov punch. Slug rub puas tsuaj rau cov chaw nyob ib sab. Ib qho tsis quav ntsej hnav tsam cascades mus rau ntau hom kev ua tsis tiav ib txhij.
Kev tswj kom zoo nyob rau hauv precision tuag stamping kev khiav hauj lwm cia siab rau kev ntes teeb meem ua ntej lawv mus txog qhov no cascade point. Kev tiv thaiv kev tuag niaj hnub siv hauv - tuag sensors los saib xyuas cov xwm txheej tseem ceeb hauv lub sijhawm:
- Tonnage xyuas- Load cells kuaj xyuas cov kev hloov pauv uas qhia tias muaj cov punch dulling, cov khoom sib txawv, lossis ob npaug -thickness tej yam kev mob.
- Kev kuaj pom tsis raug- Cov sensors sib thooj txheeb xyuas txoj hauj lwm ntawm txhua qhov mob stroke, nres cov xovxwm ua ntej lub strips tsis raug mus txog qhov chaw txiav.
- Part ejection sensing- Photoelectric sensors paub meej tias cov khoom tiav tau tshem tawm cov neeg tuag ua ntej kev tua kab mob tom ntej.
- Stripper txoj hauj lwm saib xyuas- Sensors nyob rau hauv lub caij nplooj ntoos hlav strippers ntes rub slugs los ntawm kev txheeb xyuas qhov txawv txav stripper mus ncig.
Tshaj li ntawm -kev kuaj pom tuag, SPC qhov ntsuas qhov loj me, kev kuaj xyuas qhov muag sib piv, thiab kev tshuaj xyuas qhov pom hauv kab pab taug qab maj mam txav thiab ua kom ntseeg tau tias cov khoom nyob hauv qhov tshwj xeeb thoob plaws hauv kev tsim khoom.
Kev cia siab yuav tuag nyob ntawm cov khoom siv stamped, qib steel ntawm cov khoom siv tuag, cov txheej txheej saum npoo, thiab kev saib xyuas kev qhuab qhia. Standard D2 steel stamping tuag khiav me me hlau yuav xa 1 mus rau 3 lab strokes ntawm loj rework cycles. Carbide-Inserted tuag stamping cov ntaub ntawv mos tuaj yeem tshaj 10 lab strokes. High-kev ceev stainless hlau daim ntawv thov feem ntau xav tau kev saib xyuas loj ntawm lub sijhawm luv, qee zaum 500,000 txog 1 lab strokes, vim tias cov khoom siv abrasive ua rau cov npoo tawg.
Ib qho kev txhim kho stamping tuag qhov kev pabcuam txuas tag nrho cov ntsiab lus no ua ke rau hauv lub sijhawm kwv yees:
- Rau -kev tshuaj ntsuam xyuas- Tshawb xyuas qhov zoo ntawm qhov pom, txheeb xyuas qhov siab qhov siab ntawm cov qauv qhov chaw, tshuaj xyuas cov slug buildup, mloog cov suab nrov txawv txav, paub meej tias lubrication ntws.
- Teem caij sharpening triggers- Sib tsoo cov chaw nres tsheb ntawm qhov kev suav ua ntej. Cov khoom siv log raug tshem tawm ib ntus. Hloov cov khoom sib xyaw thaum tshem tawm mus txog qhov nyiaj tsim nyog.
- Kev pabcuam txhua hli- Tshawb xyuas cov ntawv qhia thiab bushings rau hnav. Tshawb xyuas lub caij nplooj ntoos hlav siab (lub tog raj kheej nitrogen poob lub sijhawm). Txheeb xyuas tus pin txoj kab uas hla thiab qhov xwm txheej. Ntxuav cov khib nyiab khiav tawm.
- Kev kho dua tshiab txhua xyoo- Tag nrho teardown, kev tshuaj xyuas qhov ntev ntawm tag nrho cov khoom tseem ceeb, hloov cov lus qhia hnav thiab cov springs, re- kev tsim nyog ntawm kev tshem tawm cov tuag, thiab cov qauv sim tshiab kom rov ua dua - xyuas qhov zoo.
Kev saib xyuas kom raug ncaj qha cuam tshuam nrog qhov zoo sib xws thiab tag nrho cov nqi ntawm cov tswv cuab. Ib tug tuag uas tau sharpened nyob rau lub sij hawm thiab soj ntsuam tsis tu ncua tswj nws tus thawj seem muaj peev xwm nyob deb tshaj ib tug uas khiav mus txog rau thaum tsis ua hauj lwm quab yuam cov tshuaj tiv thaiv. Kev qhuab qhia ntawm kev tiv thaiv kev saib xyuas yog qhov hloov pauv tus nqi siab - cov cuab yeej raug nqi mus rau qhov kev ntseeg siab, ntev - cov khoom vaj khoom tsev tsim khoom, thiab kev nkag siab tias cov khoom vaj khoom tsev xav tau kev saib xyuas yog ib qho tseem ceeb raws li kev paub yuav ua li cas los tsim qhov zoo hauv thawj qhov chaw.
Sourcing Txoj Cai Progressive Tuag rau Siab -Volume Production
Paub tias kev tuag zuj zus ua haujlwm li cas, nws raug nqi li cas, thiab yuav ua li cas thiaj tswj tau nws tsuas yog qhov tseem ceeb yog tias lub cuab yeej koj tau txais ua tiav raws li qhov xav tau. Qhov kev txiav txim siab ntawm kev tsim khoom, xaiv qhov twg cov neeg tsim khoom lag luam loj hlob tuaj koom nrog, ntsuas koj qhov kev tsim khoom zoo, kev pheej hmoo ua lub sijhawm, thiab tag nrho cov nqi ntawm cov tswv cuab rau xyoo. Lub cev tuag tsis zoo tsis yog tsim cov khoom phem xwb. Nws los ntshav nyiaj los ntawm lub sijhawm tsis tau npaj tseg, kev saib xyuas ntau dhau, thiab cov nqi seem uas ua rau txhua qhov kev ua tau zoo tau txais cov cuab yeej yuav tsum xa.
Yog li yuav ua li cas koj cais cov cuab yeej muaj peev xwm ua tau zoo thiab cov neeg xa khoom tuag los ntawm ib qho uas yuav raug nqi ntau dua rau koj mus ntev?
Dab tsi los ntsuas hauv Progressive Die Supplier
Cov kws tsim khoom tsim khoom thiab pab pawg yuav khoom yuav tsum ntsuas qhov muaj peev xwm nce qib tuag stamping cov chaw muab kev pabcuam hla ntau yam uas mus deb tshaj tus nqi hais. Raws li kev lag luam cov lus qhia hais txog, qhov cuam tshuam ntawm kev xaiv tus neeg muag khoom tsis raug mus tob dua li qhov pib nqis peev, cuam tshuam rau qhov zoo, kev ua tau zoo, thiab ntev - lub sij hawm txuas ntxiv.
- Engineering muaj peev xwm- Tus neeg muag khoom puas tuaj yeem txhim kho koj qhov kev teeb tsa strip, txo qhov chaw nres tsheb tsawg dua yam tsis muaj kev cuam tshuam zoo, thiab tsim kev txhim kho? Lub tuam txhab muaj zog ua haujlwm stamping yuav tawm tsam koj qhov kev xav tau tsim, tsis yog tsim qhov koj muab rau lawv. Nrhiav hauv -cov cuab yeej simulation hauv tsev xws li FEA thiab tsim cov software tsom xam uas ntes teeb meem ua ntej cov hlau raug txiav.
- Ua kom zoo thiab cov khoom siv- Nug seb cov cuab yeej steel qib twg lawv siv rau cov punches thiab tuag inserts, seb lawv puas muaj cov kev xaiv carbide rau siab -cov chaw hnav, thiab cov txheej txheem kho cua sov lawv ua raws li. Cov ntsiab lus no txiav txim siab seb qhov tuag ntev li 500,000 strokes lossis 5 lab.
- Kev sim ua kom tiav- Cov neeg tsim khoom muaj kev paub dhau los ua haujlwm ntau yam kev sim (T1 txog T3), ntsuas cov qauv piv txwv tiv thaiv kev luam tawm, thiab ua kom zoo dua cov cuab yeej kom txog rau thaum nws ua raws li cov khoom sib txawv ntawm qhov nrawm. Nug pes tsawg tus qauv puag ncig suav nrog thiab cov kev ntsuas twg lawv siv rau kev siv tau.
- Kev sib txuas lus thaum lub sij hawm kev loj hlob- Cov kev pabcuam zoo tshaj plaws tuag hlau stamping cov chaw muab kev pabcuam tuav ntau lub ntsiab lus los ntawm kev tsim thiab tsim cov theem. Strip layout kev pom zoo, kev tshuaj xyuas cov khoom, thiab kev qhia txog kev sim yuav tsum yog txhua tus neeg siv khoom. Raws li ib tug neeg taug kev tuag txiag muab tso rau nws, kev sib koom tes zoo ib yam yog qhov tseem ceeb los tsim kom muaj kev tuag zoo thiab ua tau raws li qhov kev cia siab.
- Tshaj tawm - kev txhawb nqa kev xa khoom- Tus neeg muag khoom puas muab kev qhia txog kev saib xyuas, kev pom zoo kom pom tseeb, cov khoom seem, thiab kev pab daws teeb meem tom qab lub nkoj tuag? Cov cuab yeej nce qib thiab tus khub tuag uas ploj mus tom qab xa khoom tawm koj tuav cov teeb meem hnav ib leeg.
- Scalability thiab yooj- Koj cov ntim tuaj yeem loj tuaj lossis koj tus qauv tsim yuav hloov zuj zus. Ntsuam xyuas seb tus neeg muag khoom puas tuaj yeem hloov kho cov cuab yeej uas twb muaj lawm, ntxiv chaw nres tsheb, lossis tsim ua raws li - ntawm kev tuag uas koom nrog koj qhov kev tsim khoom tam sim no.
Matching Tuag Muaj Peev Xwm rau Kev Tsim Khoom
Siab - daim ntawv thov ntim xav tau ntau dua los ntawm tus neeg xa khoom dua li tsuas yog kev siv tshuab xwb. Koj xav tau ib tus neeg koom tes nrog cov kev paub ncaj qha uas khiav nruj dua cov kev xav tau thoob plaws ntau lab lub voj voog, tsis yog lub khw uas feem ntau tsim cov qauv lossis qis dua - ntim cov cuab yeej thiab qee zaus siv rau kev tsim khoom tuag.
Thaum ntsuam xyuas cov neeg tsim khoom ua tau zoo rau siab - ntim ua haujlwm, nrhiav pov thawj ntawm:
- Ntau-chaw nres tsheb tsim kev txawj ntse, tshwj xeeb tshaj yog rau cov khoom uas xav tau 8 lossis ntau qhov chaw nres tsheb nrog kev txiav thiab ua haujlwm ua ke.
- Kev paub txog koj cov khoom siv tshwj xeeb thiab cov tuab tuab, txij li kev tuag clearances, coatings, thiab chaw nres tsheb tsim txawv heev nyob rau hauv cov tsev neeg cov khoom.
- Nyob rau hauv -lub tsev tryout presses uas phim los yog kwv yees koj cov xovxwm tonnage ntau lawm thiab ceev, kom cov tuag validates nyob rau hauv qhov tseeb.
- Cov txheej txheem zoo thiab kev tshaj tawm qhov loj me uas ua raws li koj cov qauv sab hauv, txawm tias txhais tau tias cov ntaub ntawv PPAP, Cpk cov kev tshawb fawb, lossis cov txheej txheem tshuaj xyuas kev cai.
Rau cov pab pawg nrhiav kev nce qib stamping tuag taw qhia mus rau kev ua tau zoo ntau- chaw nres tsheb tsim thiab ua kom loj tuaj, cov neeg muag khoom nyiamYICENtshwj xeeb nyob rau hauv siab -Volume progressive die engineering nrog rau qhov tseem ceeb ntawm nruj repeatability thiab multi- chaw nres tsheb muaj peev xwm. Lawv qhov kev vam meej stamping tuag nplooj muab cov ntsiab lus siv tau zoo thaum sib piv cov khoom lag luam thiab cov chaw tsim khoom.
Thaum kawg, qhov kev txiav txim siab nrhiav qhov raug sib npaug ntawm qhov tob ntawm engineering, tsim kom muaj qhov zoo, kev sib txuas lus pom tseeb, thiab kev txhawb nqa ntev -. Nqe tseem ceeb, tab sis tsuas yog hauv cov ntsiab lus. Ib qho tuag uas raug nqi 15% tsawg dua ua ntej tab sis yuav tsum tau ua haujlwm rov qab tom qab 200,000 strokes yog kim dua li ib qho tsim los khiav kev ntseeg siab rau ntau lab lub voj voog. Kho koj tus neeg muag khoom tuag zoo li tus khub tsim khoom, tsis yog tus neeg muag khoom sau daim ntawv xaj khoom, thiab cov cuab yeej yuav xa rov qab rau xyoo.
Cov Lus Nug Nquag Txog Kev Txhim Kho Stamping Tuag
1. Dab tsi yog qhov sib txawv ntawm qhov nce qib tuag thiab nce qib tuag stamping?
Kev tuag zuj zus yog qhov cuab yeej siv lub cev nws tus kheej, qhov tseeb -engineered thaiv ntawm cov hlau tawv tawv uas muaj cov punches, kab noj hniav, thiab cov qauv tsim tsim rau ib feem. Progressive tuag stamping yog txheej txheem tsim khoom uas siv cov cuab yeej no hauv cov xovxwm stamping los tsim cov khoom ntawm qhov ntim siab. Qhov sib txawv tseem ceeb thaum ntsuas cov cuab yeej siv piv rau cov nqi tsim khoom, vim lawv nqa cov sijhawm sib txawv, pob nyiaj siv, thiab kev txiav txim siab engineering. Cov neeg muag khoom zoo li YICHEN engineer ob lub cuab yeej thiab cov txheej txheem tsim khoom rau siab - cov ntawv thov ntim yuav tsum tau nruj dua.
2. Yuav ua li cas muaj pes tsawg qhov chaw hauv ib feeb twg tuaj yeem ua tau zoo stamping tuag?
Kev vam meej stamping tuag feem ntau tsim ib qho ua tiav ib qho kev tawm dag zog, nrog cov xovxwm khiav nyob qhov twg los ntawm 25 mus rau 200 strokes ib feeb nyob ntawm qhov nyuaj, cov khoom tuab, thiab kev tsim cov kev cai. Cov khoom siv yooj yim los ntawm cov ntaub ntawv mos xws li tooj dag lossis tooj liab tuaj yeem khiav ntawm qhov kawg ntawm qhov ntau, thaum qhov nyuaj uas xav tau kev sib sib zog nqus los yog ntau qhov kev ua haujlwm hauv stainless hlau lossis HSLA qib khiav qeeb. Qhov kev ua tau zoo ntawm kev hloov pauv ceev no (15-40 SPM) thiab kev ua haujlwm ib-theem ua rau kev tuag zoo tagnrho rau cov ntim txhua xyoo ntau tshaj 100,000 daim.
3. Ntev npaum li cas lub stamping tuag yuav kav ntev npaum li cas ua ntej nws yuav tsum tau hloov?
Tuag lifespan txawv heev raws li cov khoom uas raug stamped, cuab yeej steel qib, nto txheej, thiab kev qhuab qhia. Standard D2 steel tuag khiav me me steel feem ntau xa 1 mus rau 3 lab strokes ntawm qhov loj rework cycles. Carbide-inserted tuag stamping cov ntaub ntawv mos xws li tooj liab lossis tooj dag tuaj yeem tshaj 10 lab strokes. High- daim ntawv thov kev puas tsuaj xws li cov hlau tsis muaj steel yuav xav tau kev pabcuam loj ntawm 500,000 txog 1 lab strokes. Kev tiv thaiv kev tiv thaiv ib puag ncig suav nrog kev teem sijhawm sharpening, lub caij nplooj ntoos hlav siab xyuas, thiab qhia kev soj ntsuam tom qab txuas ntxiv lub neej ua haujlwm tau zoo.
4. Cov ntaub ntawv dab tsi tuaj yeem siv rau hauv kev tuag stamping?
Cov khoom siv feem ntau muaj xws li qis- carbon steel (zoo tshaj plaws formability, qis tshaj tus nqi), stainless hlau (corrosion resistance tab sis siab dua forming force), aluminium alloys (lub teeb yuag tab sis yuav tsum tau anti-galling coatings), tooj liab (zoo conductivity, xav tau coated punches), tooj dag (forgiving formability, tsawg kawg nkaus tshwj xeeb yuav tsum), thiab siab - automotive (3) automotive steel (siv tsis tshua muaj zog) xav tau carbide inserts). Strip thickness feem ntau yog li ntawm 0.1 hli rau cov khoom siv hluav taws xob txuas mus txog 6 hli rau cov hlua hnyav, nrog rau qhov zoo tshaj plaws rau siab - ceev stamping ntawm 0.3 hli thiab 3.0 hli.
5. Tus nqi ntau npaum li cas stamping tuag tus nqi thiab dab tsi ua rau tus nqi?
Progressive tuag tus nqi ntau ntawm kwv yees li $ 15,000 rau cov cuab yeej bracket yooj yim mus rau ntau dua $ 100,000 rau complex multi-chaw nres tsheb tuag nrog nruj tolerances thiab carbide inserts. Thawj tus nqi tsav tsheb yog tus naj npawb ntawm cov chaw nres tsheb (ntau qhov chaw nres tsheb txhais tau tias ntau lub tshuab ua haujlwm), qhov nyuaj thiab qhov yuav tsum tau ua siab ntev (nruj specs yuav tsum tau sim ntau dua), cov khoom siv tuag (carbide vs standard tool steel), kev cia siab ntim ntau dua (ntau dua qhov tsim nyog ntau dua kev tsim kho), thiab kev xa khoom ncua sij hawm compression. Txawm li cas los xij, thaum amortized tshaj qhov ntim ntau lawm, ib feem ntawm cov cuab yeej siv tus nqi poob qis, feem ntau qis dua $ 0.03 ib thooj ntawm qhov ntim ntawm 2 lab qhov chaw txhua xyoo.


