


Dab tsi yog Hloov Tuag Stamping thiab Vim Li Cas Nws Muaj
Xav txog kev sim ua kom tob -kos lub tsheb loj loj roj lauj kaub thaum lub workpiece tseem tethered rau ib daim hlau. Tus cab kuj yuav buckle, distort, thiab tshaib plab txoj kab noj hniav ntawm cov khoom. Qhov scenario captures raws nraimvim li cas hloov tuag stamping tshwm sim.
Txhais Kev Hloov Tuag Stamping
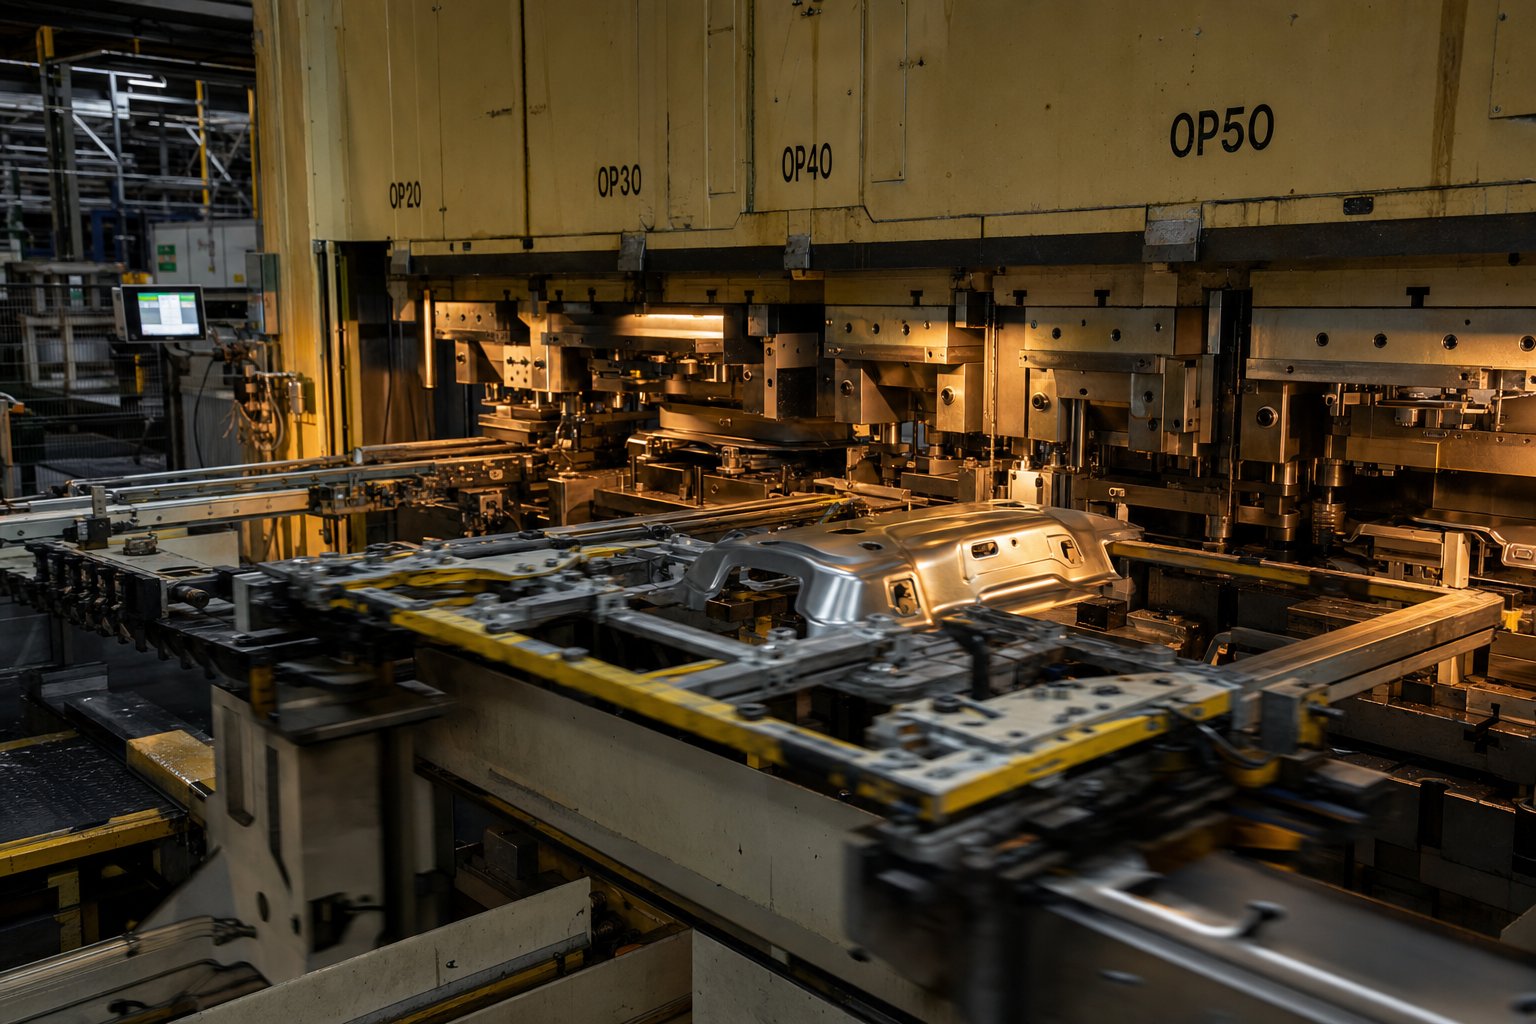
Kev hloov pauv tuag stamping yog ntau- chaw nres tsheb hlau tsim cov txheej txheem nyob rau hauv uas ib qho dawb paug yog thawj zaug sib cais los ntawm cov khoom siv raw, tom qab ntawd tsiv los ntawm cov chaw nres tsheb ywj pheej los ntawm kev hloov tshuab lossis neeg hlau, nrog rau txhua qhov chaw nres tsheb ua haujlwm ua haujlwm pub dawb ntawm -floating workpiece.
Cov kab lus tseem ceeb ntawm no yog "sib cais los ntawm txoj hlua." Nyob rau hauv kev vam meej tuag stamping, ib feem nyob twj ywm nrog ib tug cab kuj sawb raws li nws nce mus los ntawm chaw nres tsheb. Hauv kev hloov stamping, qhov khoob yuav dhau los ua tus neeg sawv cev pub dawb thaum lub sijhawm nws raug txiav. Ib qho kev sib koom ua ke ntawm cov ntsia hlau, grippers, lossis cov ntiv tes khaws qhov khoob thiab xa nws los ntawm ib qho chaw nres tsheb mus rau lwm qhov nrog qhov tseeb ntawm qhov chaw siab.
Yog vim li cas Blank Separation Matters
Thaum lub workpiece tseem txuas nrog nws cov khoom niam txiv, txhua qhov kev ua haujlwm raug txwv. Kos qhov tob yog txwv vim tias cov khoom tsuas tuaj yeem ntws los ntawm ob sab tseem txuas nrog lub sawb. Feem ntau cov geometry muaj kev pheej hmoo warping tus cab kuj. Multi-axis forming yuav luag tsis yooj yim sua.
Separating qhov dawb paug tshem tawm tag nrho cov kev txwv. Cov khoom tuaj yeem ntws mus rau hauv qhov tuag kab noj hniav los ntawm txhua qhov kev taw qhia, ua kom sib sib zog nqus nqus nrog cov phab ntsa tuab tuab thiab txoj hauv kev 3D contours. Koj tau txais txoj kev ywj pheej los nqa, tig, thiab rov kho qhov nruab nrab ntawm cov chaw nres tsheb, uas qhib cov geometries uas tuag thiab stamping configurations khi rau ib lub strip yooj yim ua tsis tau.
Qhov twg Hloov Tuag Stamping Fits nyob rau hauv hlau sib sau
Hloov tuag stamping occupies qhov chaw ntawm kev vam meej stamping thiab mob siab rau ib leeg - kev khiav hauj lwm xovxwm. Nws tuav cov khoom uas loj dhau, sib sib zog nqus dhau, lossis geometrically nyuaj rau qhov kev tuag zuj zus, tseem tseem xav tau qhov rov ua dua thiab ntim ntawm cov xovxwm uas siv tau. Xav txog cov hluav taws tua hluav taws, cov ncej hauv tsheb, lossis cov khoom siv nruas qhov twg qhov tob tshaj li txoj kab uas hla thiab qhov ntev ntawm qhov ntev.
Kev lag luam - tawm yog ceev. Ib qho kev hloov pauv stamping xovxwm feem ntau khiav ntawm 15 mus rau 45 strokes ib feeb piv rau 100-ntxiv rau kev teeb tsa. Tab sis geometric kev ywj pheej thiab cov khoom txuag feem ntau ua rau lub voj voog qeeb dua qhov kev xaiv nyiaj txiag ntau dua.
Nkag siab txog qhov kev hloov pauv tuag tuaj yeem ua tau thiab tsis tuaj yeem ua tau pib nrog kev nkag siab txog kev hloov pauv ntawm nws tus kheej li cas, vim tias cov lus tsa suab ntawm cov grippers dictates txhua yam ntawm chaw nres tsheb layout rau nias lub sijhawm.
Yuav Ua Li Cas Hloov Lub Cev Lub Cev Mus Los Ntawm Qhov Chaw Nruab Nrab
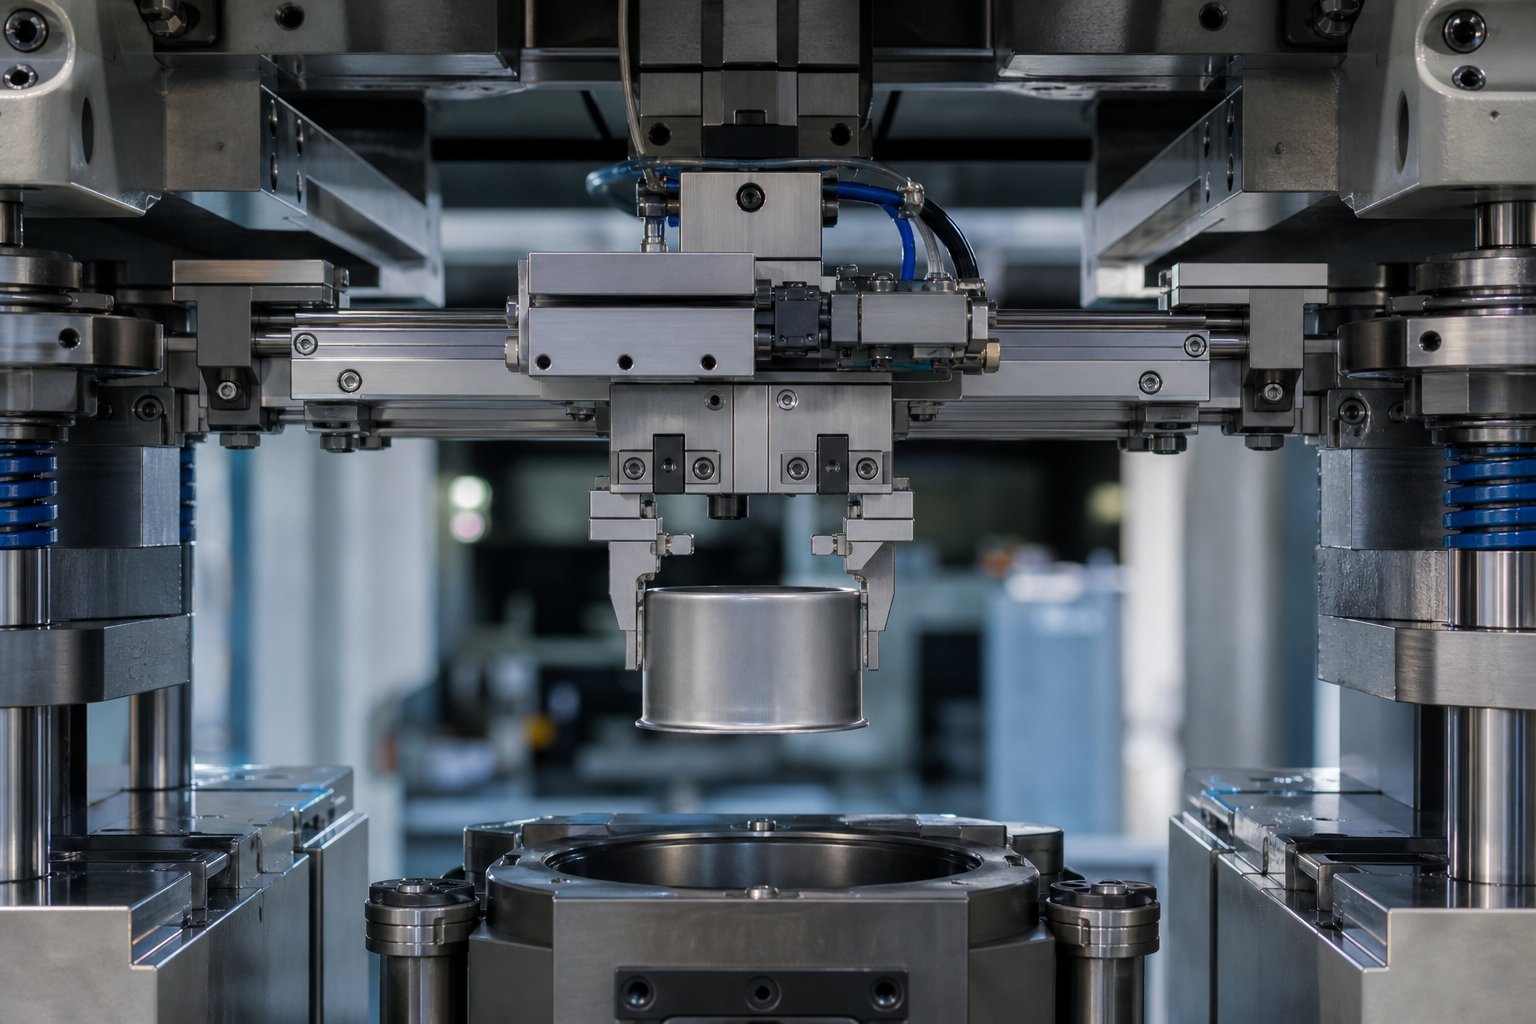
Hloov mechanism yog lub plawv ntawm txhua yamhloov stamping xovxwm. Nws dictates lub sij hawm voj voog, qhov raug, thiab cov geometry uas koj tuaj yeem tsim tau. Tab sis feem ntau cov lus piav qhia ntawm cov txheej txheem gloss tshaj nws nrog ib kab lus. Nov yog qhov tshwm sim tiag tiag ntawm lub ntsej muag tuag.
Hom Hloov Mechanisms
Hloov tshuab poob rau hauv peb pawg raws li cov axes ntawm cov lus tsa suab lawv muab. Qhov kev xaiv yog nyob ntawm qhov nyuaj, qhov hnyav, thiab lub hom phiaj ceev.
Ob -axis system txav hauv ib lub dav hlau, feem ntau nqa thiab nce mus (X-Z). Ob txoj hlua khiav qhov ntev ntawm qhov tuag nce mus nqa qhov kawg ntawm qhov tuag qis, ua ntej nws ib lub suab mus rau qhov chaw nres tsheb tom ntej, thiab txo nws mus rau qhov chaw. Vim hais tias cov lus tsa suab yog yooj yim, ob -axis hloov cuab yeej txhawb kev mob stroke ntau dua, tab sis nws tsis tuaj yeem clamp los yog kev taw qhia qhov chaw uas yuav hloov thaum mus ncig.
Ib tug peb -axis system ntxiv ib tug clamping tsab ntawv tsa suab. Cov ntsia hlau nqa, clamp sab hauv mus rau qhov, ua ntej, qis dua, thiab tso tawm. Qhov nopeb -axis txav hauv X-Y-Z dav hlautso cai rau lub tshuab ua haujlwm kom tau txais qhov siab txaus tawm ntawm qhov tuag thiab muab tso rau hauv ib puag ncig - ntsuas thaj tsam ntawm qhov chaw nres tsheb tom ntej. Peb -axis systems feem ntau yog phaj-mounted lossis nias-mounted, nrog cov cuab yeej ntiv tes tsim los tshem tawm qis dua- steels, cams, thiab coj cov khoom ntawm txoj kev rov qab los.
Cov neeg hlau hloov pauv hloov cov cuab yeej cuab tam nrog cov neeg hlau sib txuas lus nyob nruab nrab ntawm ib tus neeg nias hauv xovxwm - rau - xovxwm kev npaj. Txhua tus neeg hlau siv lub tshuab nqus tsev vacuum los yog qhov kawg sib nqus -cov khoom siv los xaiv, txav mus los, thiab tso qhov chaw. Lub sij hawm voj voog ib txwm muaj li ntawm 1.5 mus rau 3 vib nas this ntawm ib qho kev hloov pauv, ua rau cov tshuab neeg hlau qeeb qeeb tab sis hloov tau yooj yim dua rau kev hloov pauv, qhov kev sib hloov, lossis kev hloov pauv ntawm cov chaw nres tsheb.
| Hloov hom | Axes ntawm Motion | Hom Ceev (SPM) | Zoo tshaj -Fit Part Complexity |
|---|---|---|---|
| Ob -Axis | Lift + Ua ntej | 25 - 45 | Pav ca los yog ntiav -kos qhov chaw nrog geometry ruaj khov |
| Peb -Axis | Lift + Advance + Clamp | 15 - 30 | Sib sib zog nqus- khob khob, flanged qhov chaw, cov duab tsis zoo |
| Neeg hlau | 6-Axis Articulated | 8 - 20 | Cov vaj huam sib luag loj, yuav tsum tau hloov pauv, ntau - xovxwm kab |
Gripper thiab ntiv tes Tooling Tsim
Cov grippers, lossis cov ntiv tes, tsuas yog cov khoom sib txuas nrog lub cev ua haujlwm thaum hloov pauv tuag. Lawv tus qauv tsim ncaj qha cuam tshuam rau ib feem zoo thiab hloov kev ntseeg tau.
Nyob rau hauv ib tug neeg kho tshuab peb -axis system, ntiv tes yog mounted rau lub hloov rails ntawm txhua qhov chaw nres tsheb suab. Lawv yog cov kev cai-profiles kom phim qhov geometry ntawm qhov tshwj xeeb ntawm kev tsim. Thawj - chaw nres tsheb ntiv tes tuav lub tiaj tiaj zoo li tsis muaj dab tsi zoo li qhov thib tsib - chaw nres tsheb ntiv tes tuav lub khob tob - kos. Cov neeg tsim qauv yuav tsum xyuas kom cov ntiv tes muab lub zog clamping txaus kom ruaj ntseg thaum lub sij hawm siab - nrawm nrawm yam tsis tau kos npe rau saum npoo los yog deforming nyias phab ntsa.
Qhov chaw tom qab tso tawm yog qhov tseem ceeb sib npaug. Ob -axis systems cia siab rau lub caij nplooj ntoos hlav pins nias rau hauv qis tuag kom tuav kev taw qhia kom txog thaum tuag kaw. Peb -axis hloov xovxwm tooling siv ib qho kev sib txuas ntawm ib feem geometry, nesting blocks, thiab locator pins los tuav qhov chaw thaum ntiv tes thim rov qab. Rau cov tshuab neeg hlau, lub tshuab nqus tsev lossis cov hlau nplaum tuav qhov, xav tau cov khoom ua haujlwm kom ntab yam tsawg kawg 1 hli saum toj kawg nkaus tuag kom tsis txhob muaj cov hlau nplaum sib nqus rau hauv cov hlau tuag.
Pitch length tseem ceeb heev. Lub suab ntev ntev ua rau muaj kev nrawm dua thaum lub sijhawm hloov pauv, uas tuaj yeem tsim kev vibration thiab tsis ruaj khov ntawm qhov txav, tshwj xeeb tshaj yog nrog nyias - ntsuas cov khoom uas tsis muaj zog. Heaver workpieces xav tau cov ntsia hlau thiab cov ntiv tes uas muaj zog ntau dua, nce inertia loads thiab feem ntau yuav tsum tau txo qis kev khiav hauj lwm ceev.
Synchronizing Transfer Motion nrog Xovxwm Stroke
Txhua qhov kev hloov pauv yuav tsum ua kom tiav nyob rau hauv lub qhov rais thaum lub xovxwm qhib. Daim duab lub sijhawm ua ntu zus: tus ram mus txog qhov chaw tuag saum toj kawg nkaus thiab qhov tuag qhib. Part lifters tsa lub workpiece tawm ntawm qhov chaw tuag. Cov tsheb ciav hlau hloov mus kaw rau sab hauv, grippers koom nrog cov npoo, thiab cov ntsia hlau nqa qhov khoob ntawm tag nrho cov khoom tuag. Lub rooj sib txoos nce mus rau ib lub suab kab rov tav, txo qis mus rau qhov chaw nres tsheb tom ntej, tso tawm, thiab thim rov qab mus rau qhov chaw pib, tag nrho ua ntej tus ram pib ua haujlwm poob qis.
Qhov kev ua yeeb yam no yog tswj hwm los ntawm kev hloov cam hloov lossis hluav taws xob cam profiles uas teeb meem teeb meem ntawm qhov tseeb crank- lub kaum sab xis. Ib tug raug hloov stamping xovxwm siv peb los yog ntau tshaj cam teeb liab: nias-hauv-kev khiav hauj lwm, nias- ntawm-tsev- txoj hauj lwm, thiab unloader- hais kom ua. Yog tias lub voj voog hloov pauv tsis tuaj yeem ua tiav hauv lub sijhawm qhib, cov xovxwm yuav tsum qeeb. Hauv kev xyaum, hloov lub sijhawm, tsis tsim lub zog, yog qhov tseem ceeb uas ua rau tus nqi ntau lawm.
Hloov-kev sim simulation software pab engineers tsim cov lus tsa suab uas sib npaug inertia, kev co, thiab ceev. Los ntawm optimizing acceleration curves, koj tuaj yeem thawb lub voj voog tus nqi siab dua yam tsis muaj kev cuam tshuam qhov tseeb ntawm qhov chaw lossis muaj kev pheej hmoo rau qhov tsis ruaj khov thaum lub sijhawm thauj mus los.
Nrog rau cov neeg kho tshuab ntawm ib feem txav nkag siab, cov lus nug tom ntej yuav ua li cas tshwm sim rau qhov khoob ntawm txhua qhov chaw nres tsheb nws mus ntsib, los ntawm qhov pib kos los ntawm qhov kawg ejection.
Kauj Ruam -los ntawm - Cov txheej txheem los ntawm Kev Tsim Kho Tsis Muaj Rau Qhov Ua tiav
Ib tug raw coil ntawm hlau nkag mus rau ib kawg ntawm cov xovxwm. Ib qho tiav, qhov tseeb qhov tseeb tawm mus rau lwm qhov. Nyob nruab nrab ntawm ob lub ntsiab lus no, ib qho kev ua haujlwm nruj nruj ntawm kev ua haujlwm hloov pauv cov ntawv tiaj tus mus rau hauv peb qhov sib txawv -dimensional geometry, ib qho chaw nres tsheb ib zaug. Nov yog qhov tshwm sim ntawm txhua theem.
Kev Tsim Ncua Tsis Muaj Kev Tsim Nyog thiab Cov Txheej Txheem Ua Haujlwm
Txhua yam pib nrog lub kauj, qee zaum hnyav ob peb tons, mounted ntawm lub uncoiler. Lub sawb pub los ntawm ib tug straightener uas tshem cov coil teeb (qhov curvature nco los ntawm qhov txhab) thiab xa cov khoom ncaj nraim rau cov xovxwm. Kev sib haum xeeb yog qhov tseem ceeb vim hais tias ib qho seem ntawm hneev lossis ntug yoj yuav nthuav tawm mus rau hauv qhov khoob thiab sib cuam tshuam ua qhov tseeb hauv qab.
Ntawm qhov chaw nres tsheb thawj zaug hauv xovxwm, lub blanking tuag txiav lub workpiece dawb los ntawm lub sawb. Qhov no yog lub sijhawm txiav txim siab ntawm kev hloov pauv tuag stamping txheej txheem: qhov poob nws qhov kev sib txuas ntawm lub cev rau cov khoom siv niam txiv thiab dhau los ua qhov pub dawb -floating dawb paug. Cov duab dawb tsis yog ib qho yooj yim lub voj voog lossis duab plaub. Engineers feem ntau tsim cov blanks nrog optimized contours, qee zaum scalloped los yog notched, los tswj cov ntaub ntawv txaus thaum lub sij hawm tom qab kos thiab txo trimming pov tseg tom qab.
Hauv qee qhov kev teeb tsa ntau lawm, qhov khoob yog tsim tawm offline ntawm ib qho kev sib cais blanking xovxwm, stacked, thiab tom qab ntawd muab tso rau hauv kev hloov xovxwm los ntawm kev siv tshuab de- stacker. Qhov no txoj kev decouples blanking ceev los ntawm kev sib sau ceev, uas yog ib qho tseem ceeb thaum lub blanking lag luam yog ceev tshaj lub voj voog hloov los yog thaum ntau daim duab dawb paug pub rau hauv tib lub xovxwm.
Multi-Tsev Chaw Ua Haujlwm Sib Nqus
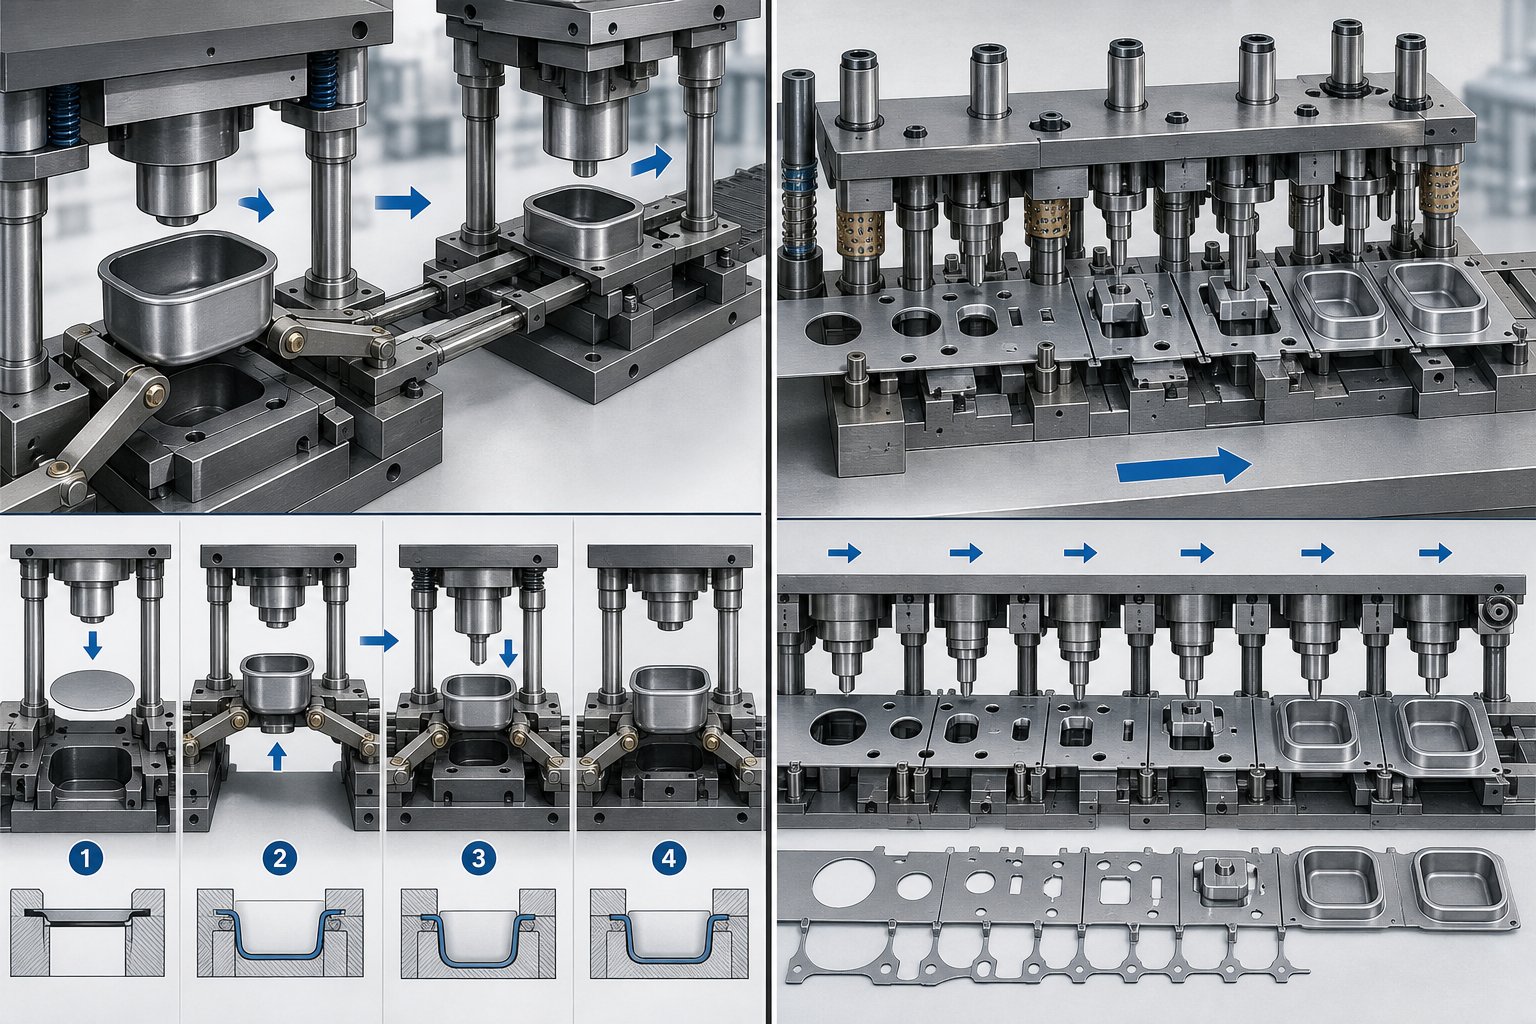
Thaum lub qhov khoob raug tsim, lub tshuab hloov pauv tau tuav nws thiab pib kaw nws los ntawm cov chaw nres tsheb ywj pheej. Txhua qhov chaw nres tsheb tuav nws tus kheej cov cuab yeej, ua ib lossis ob qhov kev ua haujlwm siab ntawm -floating workpiece. Qhov sib lawv liag yog tsim los tsim ib feem incrementally, tsis txhob tshaj cov khoom formability txwv nyob rau hauv ib tug hit.
Ntawm no yog qhov chaw nres tsheb ib txwm -los ntawm- chaw nres tsheb kev nce qib rau kev ua haujlwm tuag stamping:
- Kev kos duab- Qhov khoob raug yuam mus rau hauv qhov tuag kab noj hniav los ntawm kev xuas nrig ntaus, tsim lub khob thawj zaug lossis lub plhaub puab. Ib lub hnab ntim khoom dawb tswj cov khoom ntws thiab tiv thaiv kom tsis txhob muaj qhov flange. Qhov chaw nres tsheb no tsim cov thawj geometry.
- Re- kos duab- Thaum qhov xav tau qhov tob tshaj li qhov ib qho kos tuaj yeem ua tiav (feem ntau dhau ntawm 1.5: 1 rau 2: 1 kos piv), ib lossis ntau dua re- kos chaw nres tsheb txo txoj kab uas hla thaum nce qhov tob. Txhua re-txoj kev nkag mus tob rau hauv lub plhaub yam tsis muaj cov phab ntsa thinning dhau qhov kev txwv.
- Txiav- Cov khoom flange ntau dhau los ntawm kev ua haujlwm kos duab raug txiav tawm. Trim chaw nres tsheb tsim kom huv si, qhov tseeb qhov ib puag ncig. Cov khoom poob los ntawm qhov tuag thiab raug xa tawm ntawm cov xovxwm.
- Piercing- Punches tsim qhov qhov, qhov, lossis lwm yam khoom sab hauv. Piercing yog positioned tom qab kos duab vim hais tias qhov punched rau hauv ib lub tiaj tiaj tiaj yuav distort thaum lub sij hawm tom ntej. Muab tso rau ntawm no khaws cia qhov tseeb qhov chaw.
- Flanging- Ntug yog khoov los yog dov los tsim daim di ncauj, mounting flanges, los yog stiffening tav. Cov chaw nres tsheb flanging siv daim ntawv punches lossis cam-tsav slides los khoov cov khoom ntawm cov ces kaum txheeb ze rau cov xovxwm stroke.
- Nyiaj npib los yog Restriking- Siab -tonnage compression refines tseem ceeb qhov ntev, sharpens radii, flattens nto, los yog imprints cov ntsiab lus. Coining ua tiav qhov kev ua siab ntev nruj dua li cov qauv tsim vim tias cov khoom siv yog plastically deformed tiv thaiv qhov chaw tuag nyob rau hauv qhov siab heev.
Tus naj npawb ntawm cov chaw nres tsheb sib txawv raws li ib feem complexity. Lub plhaub yooj yim kos yuav xav tau plaub lossis tsib qhov chaw nres tsheb. Ib qho kev sib txuas ntawm lub tsheb sib txuas nrog ntau lub qhov qauv, flanges ntawm cov ces kaum sib txawv, thiab cov lus kaw ntom nti tuaj yeem siv kaum lossis ntau dua. Tsis zoo li cov txheej txheem tuag stamping, qhov twg lub strip dictates qhov chaw nres tsheb, hloov tuag layouts chaw nres tsheb kom haum rau qhov loj tshaj plaws profile ntawm txhua theem ntxiv rau clearance rau ntiv tes tooling.
Dab tsi ua rau qhov ua kom muaj zog no yog tias txhua qhov chaw nres tsheb tuag thiab cov cuab yeej stamping tuaj yeem ua kom zoo ntawm nws tus kheej. Lub chaw nres tsheb kos tsom nkaus rau ntawm cov khoom ntws. Lub chaw nres tsheb trim tsom nkaus rau kev huv si. Tsis muaj kev cuam tshuam yuam kev los ntawm kev muaj ib feem tethered rau cov chaw nyob sib ze los ntawm cov cab kuj.
Kev khiav hauj lwm zaum kawg thiab ib feem ejection
Cov chaw zaum kawg hauv cov kab ke ua haujlwm tiav thiab kev ua haujlwm thib ob uas yuav tsum tau cais cov tshuab thiab kev tuav ntxiv. Qhov no yog qhov kev hloov pauv tuag stamping muab qhov muaj peev xwm sib txawv uas ob peb tus engineers siv tag nrho.
Hauv -kev ua haujlwm thib ob tuaj yeem suav nrog:
- Tapping taub hau uas txiav cov xov ncaj qha mus rau hauv qhov pierced
- Projection welding units uas txuas txiv ntseej, brackets, los yog studs
- Automated feeders uas ntxig bushings, seals, lossis sub-cov khoom
- Kos lossis engraving chaw nres tsheb rau kev txheeb xyuas ib feem
Kev koom ua ke cov kev ua haujlwm no tshem tawm kev tuav qis qis, txo kev ua haujlwm - hauv - cov khoom lag luam nce qib, thiab tshem tawm qhov kev pheej hmoo zoo uas los nrog kev hloov pauv ntawm cov khoom sib cais. Ib feem uas ib txwm xav tau stamping, tom qab ntawd thauj mus rau qhov chaw nres tsheb tapping, ces thauj mus rau lub vuam ntawm tes, es tsis txhob tawm ntawm cov xovxwm tiav.
Tom qab qhov kawg tsim los yog qhov chaw nres tsheb sib dhos, lub tshuab hloov pauv hloov qhov ua tiav mus rau txoj haujlwm ejection. Los ntawm qhov ntawd, lub conveyor, stacking mechanism, los yog robotic pick-thiab- qhov system tshem tawm ib feem ntawm xovxwm. Cov khoom tuaj yeem muab tso ncaj qha rau hauv cov thawv thauj khoom lossis muab tso rau hauv cov khoom kuaj xyuas rau hauv - kab ntawv pov thawj zoo.
Tag nrho lub voj voog, los ntawm coil pub mus rau qhov kawg ejection, rov ua dua txhua 2 mus rau 4 vib nas this nyob ntawm qhov nrawm nrawm thiab hloov qhov nyuaj. Txhua tus mob stroke tsim ib qho tiav, thiab cov cadence txuas ntxiv tsis cuam tshuam thoob plaws kev tsim khoom uas tuaj yeem ncav cuag ntau pua txhiab daim.
Tau kawg, kev ua tiav qib ntawm kev nkag mus yog nyob ntawm qhov sib piv cov xovxwm nws tus kheej mus rau qhov kev xav tau ntawm cov txheej txheem tsim. Tonnage, txaj loj, ntev stroke, thiab cushion systems txhua tus yuav tsum tau ua raws li qhov geometry thiab cov khoom tsim.
Xovxwm Requirements thiab Material Specifications for Transfer Die Stamping
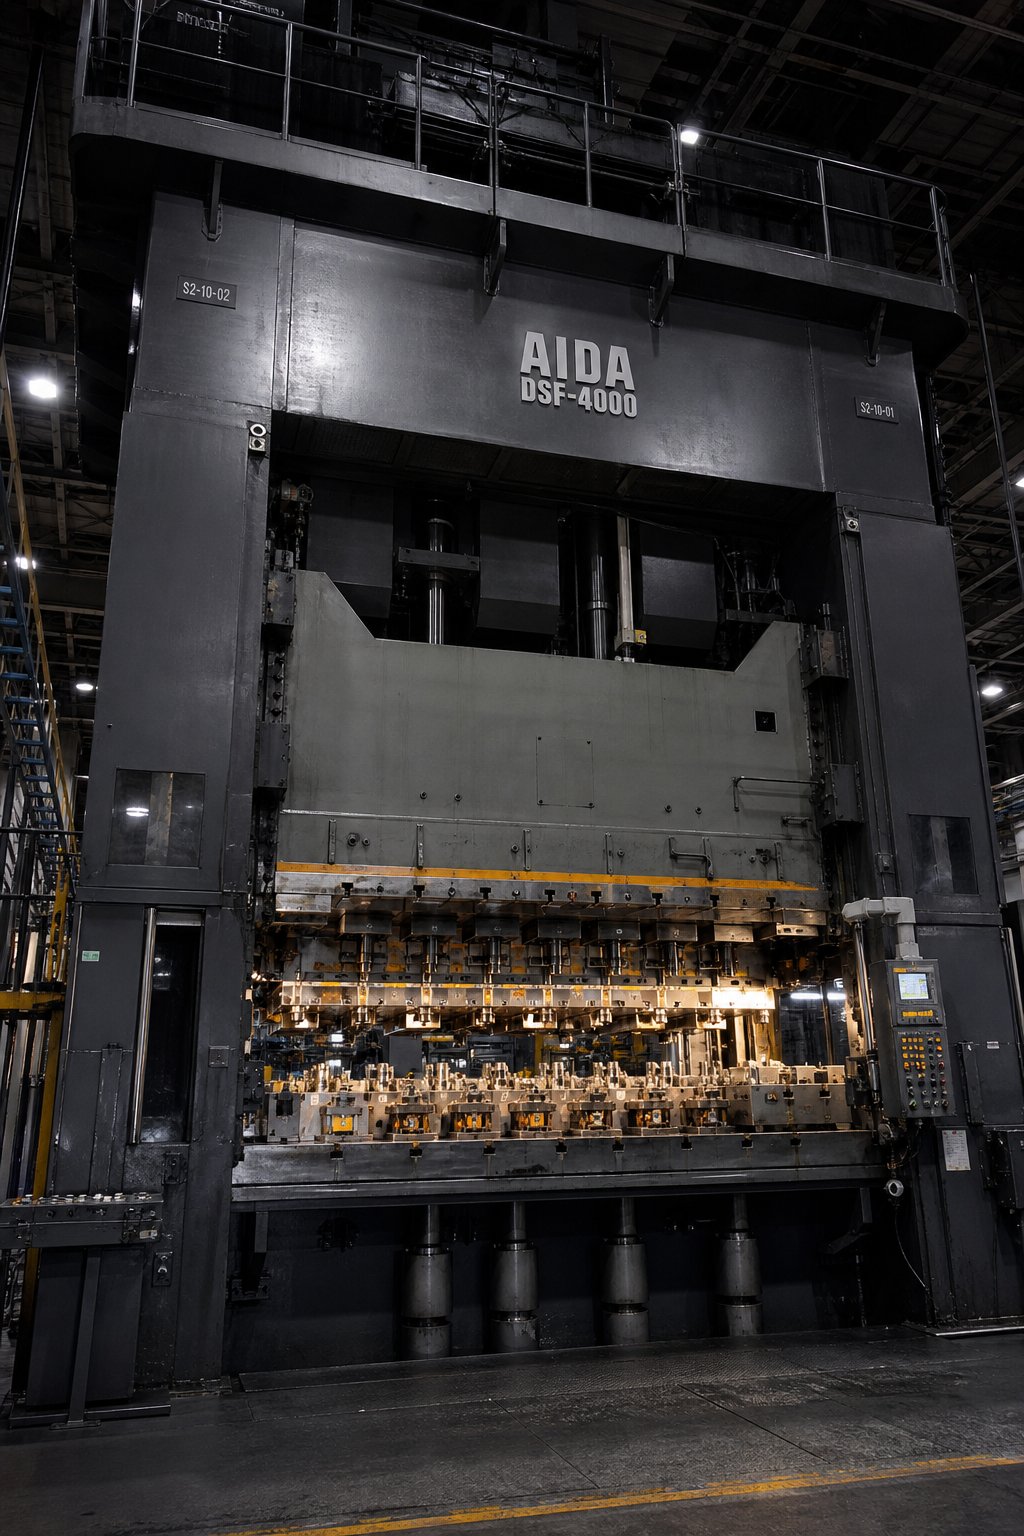
Ib qho kev sib sau ua ke tsuas yog ua tau zoo li cov xovxwm tom qab nws. Koj tuaj yeem tsim qhov chaw nres tsheb zoo tshaj plaws, tab sis yog tias qhov tuag stamping xovxwm tsis muaj tonnage rau kev sib sib zog nqus nqus, mob stroke rau qhov kev tshem tawm, lossis thaj chaw txaj rau kev tsheb ciav hlau tshem tawm, cov txheej txheem stalks ua ntej thawj qhov khoob hits kab noj hniav. Kev qhia txog txoj cai xovxwm yog ib qho kev txiav txim siab tshaj plaws hauv txhua qhov kev hloov xovxwm stamping project, thiab nws kuj yog ib qho ntawm feem ntau nyob rau hauv -engineered.
Tonnage thiab txaj loj yuav tsum tau
Kev hloov tuag stamping feem ntau xav tau ntau dua tonnage dua li qhov sib piv cov txheej txheem stamping xovxwm ua haujlwm zoo sib xws. Yog vim li cas yog qhov yooj yim: qhov khoob loj dua, rub tawm tob dua, thiab txhua qhov chaw nres tsheb sib sau ua ke sib tw rau tib lub swb. Cov xovxwm tuag nrawm tuaj yeem ua rau tsev neeg ntawm cov yam ntxwv me me ntawm 200 txog 400 tons. Kev hloov xovxwm ua qhov sib sib zog nqus- rub lub plhaub los ntawm cov tuab tuab ib txwm ua haujlwm nyob rau hauv 600 txog 2,000 tuj ntau yam, nrog cov khoom siv tsheb loj loj thawb mus rau hauv thaj chaw 2,500 txog 3,000 tuj.
Lub txaj loj yog qhov tseem ceeb sib npaug thiab feem ntau tsis saib xyuas. Lub bolster yuav tsum ua kom haum rau txhua qhov chaw nres tsheb ywj pheej tau npaj ua ntu zus, ntxiv rau kev tshem tawm ntawm ob sab rau kev hloov tsheb. Alos ntawm -- qhov rais hloov chawtxoj hauj lwm rails hauv lub qhov rais xovxwm tab sis sab nraum lub bolster, siv qhov rais dav uas yuav txwv tsis pub nqa dav coil. Pem hauv ntej-thiab- rear systems cia rails tag nrho sab nraum lub xovxwm, tso cai rau tag nrho cov qhov rais dav rau blanks thiab tooling. Nyob rau hauv ob qho tib si, engineers yuav tsum suav rau ntiv tes tooling cheb vojvoog, clamp stroke, thiab rov qab txoj kev clearance ntawm tus ntiv tes thiab qis tuag Cheebtsam thaum sizing lub txaj.
Raws li cov khoom loj hlob ntau dua thiab OEMs thawb rau cov khoom tsawg dua rau ib lub rooj sib txoos, cia siab tias yuav muaj chaw nres tsheb ntau dua. Cov qauv ntawd taw qhia rau cov bolsters loj dua thiab sab-los ntawm- sab ntau- xovxwm tshuab uas tuaj yeem ua haujlwm ntawm tus kheej lossis synchronize rau hauv ib txoj kab ntev ntev thaum xav tau chaw nres tsheb ntxiv.
Stroke Length thiab Speed Considerations
Ntau tus engineers spec stroke ntev raws li kev tsim qhov tob. Qhov ntawd yog ib qho yuam kev. Cov xovxwm stroke tseem yuav tsum muab lub kaum sab xis txaus rau lub tshuab hloov mus ua kom tiav nws lub voj voog tag nrho thaum lub qhov tuag qhib. Cov lus qhia ua pov thawj los ntawm cov kws tshaj lij kev hloov pauv xovxwm yog 4: 1 piv: yog tias ib feem xav tau 6 ntiv tes ntawm kev ua haujlwm stroke, qhia cov xovxwm nrog tsawg kawg yog 24-nti tag nrho stroke. Qhov kev mus ncig ntxiv ntawd yuav cov qib ntawm kev sib hloov crank qhov kev hloov pauv yuav tsum tau nqa, nce qib, qis dua, thiab thim rov qab yam tsis tau rushing cov lus tsa suab.
Ceev yog qhov chaw hloov xovxwm stamping diverges feem ntau sharply los ntawm kev vam meej tuag ua hauj lwm. Ib qho kev nce qib tuag xovxwm feem ntau khiav 40 txog 100-ntxiv rau strokes ib feeb vim hais tias cov sawb ua rau lub suab ruaj khov nrog cov khoom siv tsawg tsawg. Ib qho kev hloov xovxwm feem ntau khiav 10 mus rau 30 SPM. Qhov kev txwv tsis pub muaj kev quab yuam lossis kev coj tus cwj pwm. Nws yog lub sijhawm hloov tsheb. Cov xovxwm yuav tsum qhib kom txog thaum grippers ua tiav lawv lub voj voog tag nrho. Nrog rau kev sib txuas-tsav xovxwm drives, qhov muaj hloov pauv qhov rai yuav txo qis ntxiv vim hais tias tus ram nyob rau saum toj kawg nkaus qhov chaw tuag rau tsawg dua crank degrees dua li tus qauv eccentric tsav.
Servo-tsav presses muab kev daws teeb meem. Programmable slide motion tuaj yeem nyob ntawm qhov chaw tuag saum toj kawg nkaus, muab cov kev hloov pauv mus ntxiv milliseconds kom ua tiav nws txoj kev txav mus los yam tsis muaj kev txo qis txhua lub voj voog. Qhov kev hloov pauv no ua rau servo presses nrov nrov rau cov ntawv thov hloov chaw uas lub sij hawm voj voog yog qhov sib tw sib txawv.
Cushion Systems thiab Precision Requirements
Sib sib zog nqus-kos chaw nres tsheb hauv kev hloov pauv tuag vam khom hydraulic lossis nitrogen cushion systems ua rau hauv xovxwm. Cov cushions no ua raws li cov neeg tuav khoob thaum lub sij hawm rub tawm, siv kev tswj siab rau lub flange ntawm qhov khoob kom tswj cov khoom ntws mus rau hauv qhov tuag kab noj hniav. Yog tsis txaus cushion tonnage, wrinkles daim ntawv. Nrog lub siab ntau dhau, cov ntaub ntawv los kua muag.
Multi-point cushion control yog tus qauv ntawm kev hloov xovxwm niaj hnub. Tsis yog ib qho kev quab yuam ib leeg, ib tus kheej kheej kheej hauv qab qhov tuag siv ntau qhov sib txawv ntawm qhov chaw sib txawv ntawm qhov khoob. Qhov no them nyiaj rau asymmetric ib feem geometry qhov twg cov ntaub ntawv ntws sib txawv ntawm ib sab mus rau lwm qhov.
Hauv qab -tuag-center (BDC) qhov tseeb yog lwm qhov kev qhia tshwj xeeb uas cais lub peev xwm hloov xovxwm los ntawm qhov tsis txaus. Vim tias txhua qhov chaw nres tsheb ua rau kev ua siab ntev, txhua qhov kev hloov pauv hauv ram txoj hauj lwm ntawm BDC txhais ncaj qha mus rau qhov sib txawv ntawm qhov. Raws li BDC nyob rau hauv ntxiv lossis rho tawm 0.025 hli yog qhov zoo rau kev ua haujlwm zoo. Thermal expansion ntawm cov xovxwm ncej thaum lub sij hawm ntev kev khiav hauj lwm yuav drift BDC, yog li hydraulic overload systems thiab tsis siv neeg kaw - qhov siab them yog cov qauv kev tiv thaiv.
| Specification | Hloov Tuag Stamping Xovxwm | Progressive Tuag Xovxwm |
|---|---|---|
| Tonnage Range | 600 - 3,000 tons | 100 - 800 tons |
| Hom Ceev (SPM) | 10 - 30 | 40 - 100+ |
| Chaw pw | 3,000 x 1,500 mm thiab loj dua | 1,500 x 800 mm |
| Stroke Length | 300 - 600 hli (4: 1 txoj cai siv) | 50 - 200 hli |
| Khoom Thickness | 1.0 - 6.0 hli | 0.2 - 3.0 hli |
| Cushion System | Multi-point hydraulic, siab tonnage | Tib -point los yog caij nplooj ntoos hlav-raws li |
| BDC Qhov tseeb | ± 0.025 hli | ± 0.05 hli |
Kev xaiv cov khoom sib txuas ncaj qha rov qab rau lub peev xwm nias. Hloov tuag stamping tuav cov ntsuas tuab, feem ntau 1.0 hli mus rau 6.0 hli, vim tias qhov pub dawb -floating dawb paug thiab ywj siab chaw nres tsheb tsim kom haum rau ntau dua kev tsim rog tuab cov khoom xav tau. Cov hlau me me, siab -lub zog qis- alloy (HSLA) steel, thiab stainless hlau yog cov khoom siv feem ntau. Aluminium alloys nyob rau hauv 5000 thiab 6000 series ua haujlwm zoo rau kev sib sib zog nqus nqus tab sis yuav tsum tau ceev faj cushion tuning vim qhov qis qis qis. tooj liab thiab tooj dag pom siv nyob rau hauv hluav taws xob vaj tse thiab tshav kub exchangers qhov twg conductivity teeb meem, txawm hais tias lawv cov ntaub ntawv ntau dua tus nqi thawb engineers mus rau kev vam meej tooling rau me me tooj liab los yog tooj dag qhov chaw.
Softer tempers, xws li annealed los yog ib nrab - mob hnyav, haum sib sib zog nqus -kos kev ua hauj lwm vim lawv tso cai ntau dua yas deformation ua ntej puas. Cov tempers nyuaj txo qhov formability thiab nce springback, feem ntau yuav tsum tau ntxiv txwv tsis pub mus ntaus qhov kawg qhov ntev. Kev sib txuam cov ntaub ntawv temper rau qhov sib lawv liag thaum ntxov ntawm kev tsim tiv thaiv cov nqi chaw nres tsheb ntxiv tom qab tuag tsim.
Nrog cov xovxwm thiab cov ntaub ntawv tsis raug kaw, qhov kev sib tw tiag tiag ntawm engineering hloov mus rau ib feem geometry nws tus kheej: cov duab twg koj tuaj yeem tsim tau, koj tuaj yeem kos tau tob npaum li cas, thiab cov kev cai sib txawv dab tsi khaws cov yam ntxwv zoo ntawm tag nrho cov chaw nres tsheb ib ntus.
Tsim Cov Cai thiab Geometric Constraints rau Hloov Tuag Qhov Chaw
Paub qhov xovxwm tuaj yeem xa tau yog ib nrab ntawm qhov sib npaug. Lwm ib nrab yog paub qhov koj qhov geometry xav tau dab tsi, thiab seb nws nyob hauv lub hnab ntawv formability ntawm txhua qhov chaw nres tsheb. Cov kev cai tsim hauv qab no muab cov engineers pob zeb rau kev ntsuas ntxov, ua ntej cov cuab yeej steel tau txiav thiab ua ntej chaw nres tsheb suav cov kauv tshaj li pob nyiaj siv.
Draw Ratios thiab Depth Limits
Kos qhov piv, qhov kev sib raug zoo ntawm txoj kab uas hla thiab punch taub, yog tib tus lej tseem ceeb tshaj plaws hauv ib qho tob -kos hloov tuag tsim. Tshaj cov khoom txwv thiab lub khob tawg ntawm lub vojvoog punch. Nyob zoo hauv nws thiab koj nkim chaw nres tsheb ntawm qhov tsis tsim nyog conservatism.
Rau ib qho kev kos ib zaug, qhov siab tshaj plaws kos piv yog nyob ntawm qhov hnyav ntawm lub substrate. Tshaj tawm DFM cov lus qhia muab cov kev txwv no nyob rau hauv kev pom zoo lubrication thiab lub zog ntawm lub cev tsis muaj zog:
| Khoom siv | Max Draw Ratio (ib zaug kos) | Max Draw Ratio (Nrog Redraws) |
|---|---|---|
| CRS DC04 (Sib sib zog nqus kos hlau) | 2.0:1 | 3.5:1 |
| Stainless hlau 304 | 1.8:1 | 3.0:1 |
| Aluminium 5052-O | 1.8:1 | 3.2:1 |
| Tooj C11000 | 2.1:1 | 4.0:1 |
| Brass C26000 | 2.0:1 | 3.5:1 |
Thaum kos qhov tob tshaj li kwv yees li 1.5 npaug ntawm txoj kab uas hla, npaj rau yam tsawg kawg ib qho re-kos chaw nres tsheb. Txhua qhov kev txo qis tom ntej yuav tsum tsis pub tshaj 20-25% ntawm lub plhaub kab uas hla dhau los rau cov hlau zoo. Thinner gauges thiab harder tempers txo cov feem pua ntxiv. Raws lisib sib zog nqus-kos cov qauv tsimhais txog, tag nrho cov khoom siv uas xav tau rau qhov kawg ntawm cov duab yuav tsum muaj nyob rau hauv thawj kos, yog li qhov dawb paug sizing tau cog lus rau pem hauv ntej thiab tsis tuaj yeem hloov tom qab qhov chaw pib pib.
Phab ntsa thinning thaum lub sij hawm kos duab ua raws li tus qauv uas xav tau. Qhov nruab nrab -phab ntsa stretches 5-15% thinner tshaj qhov qub dawb paug. Lub kaum sab xis ntawm lub punch vojvoog thins mus txog 20%, ua rau nws qhov chaw tsis ua haujlwm tseem ceeb. Lub caij no, thaj tsam flange thickens 10-20% los ntawm kev sib tw ncig. Qhia kom meej qhov tsawg kawg nkaus phab ntsa thickness ntawm cov duab kos es tsis yog ib qho nominal kom muaj kev cuam tshuam li cas cov khoom kos tau coj.
Feature Spacing thiab Web Width Cov Cai
Qhov, qhov, thiab cov txiav tsis tuaj yeem mus nyob qhov twg ntawm kev hloov pauv - qhov tuag. Cov yam ntxwv tso ze ze rau ntawm ntug lossis rau ib leeg cuam tshuam rau lub vev xaib ntawm cov khoom siv uas tuav txhua yam ua ke, tshwj xeeb tshaj yog thaum lub sijhawm siab - nrawm nrawm txav ntawm cov chaw nres tsheb uas grippers siv lub zog clamping ntawm cov phab ntsa.
Nov yog cov kev cai sib txawv engineers yuav tsum siv:
- Qhov -rau- ntug nrug:Yam tsawg kawg nkaus 2.0 npaug ntawm cov khoom thickness rau Tshuag txog 3.0 hli; nce mus rau 2.5t rau cov ntsuas tuab. Rectangular nta xav tau 2.5t rau 3.0t vim muaj kev ntxhov siab ntau dua ntawm cov ces kaum.
- Qhov - mus rau - qhov sib nrug:Qhov nruab nrab yam tsawg kawg nkaus - mus rau - nruab nrab ntawm 2.0 npaug ntawm cov khoom tuab nrog cov cuab yeej txheem; 1.5t nrog precision - coj punches. Qhov sib nrug ze dua yuav ua rau lub vev xaib tawg thaum tho.
- Qhov -rau- khoov nrug:Yam tsawg kawg 2.0t ntxiv rau sab hauv khoov vojvoog (2.0t + R) rau cov hlau me me; nce mus rau 2.5t + R rau stainless. Qhov ze tshaj qhov no distort, ovalize, los yog tsim cov kab nrib pleb thaum lub sij hawm flanging.
- Yam tsawg kawg nkaus qhov taub:1.0 npaug ntawm cov khoom tuab nrog cov cuab yeej txheem. Hauv qab qhov pib, punch lub neej poob 3-5x thiab kev taw qhia yuav tsum tau nce ntau.
- Yam tsawg kawg nkaus flange ntev:4 npaug ntawm cov khoom thickness. Shorter flanges tsis tuaj yeem tsim kev ntseeg siab yam tsis muaj qhov tshwj xeeb cam tooling.
- Gripper contact zones:Khaws tsawg kawg 5 hli ntawm tiaj tus, tsis muaj qhov chaw ntawm cov npoo uas hloov cov ntiv tes yuav tuav. Cov yam ntxwv hauv cheeb tsam tuav tsim kev tuav tsis ruaj khov thiab kos npe nto.
Cov txiaj ntsig no siv dav thoob plaws cov hom stamping tuag siv hauv kev hloov ua haujlwm. Nco ntsoov tias cov ntaub ntawv zoo li qub xws li nyias - ntsuas tooj dag lossis tooj liab strip feem ntau siv cov cai nruj dua vim tias cov cab kuj muab cov qauv kev txhawb nqa uas tsis muaj qhov pub dawb - ntab dawb paug. Nyob rau hauv tooj liab nce qib stamping lossis tooj dag nce qib stamping, qhov chaw tseem nyob twj ywm, yog li lub vev xaib kev ncaj ncees thaum hloov pauv tsis muaj kev txhawj xeeb. Hloov qhov tuag qhov chaw yuav tsum yog tus kheej- txhawb nqa ntawm txhua theem, uas ua rau qhov sib txawv ntawm qhov sib txawv tsis yog- sib tham.
Yuav Ua Li Cas Geometry Tsav Chaw Nres Tsheb suav
Txhua qhov geometric feature ntawm koj daim duab qhia chaw tsawg kawg yog ib qho chaw nres tsheb hauv qhov tuag. Kev nkag siab tias kev sib raug zoo cia koj kwv yees tus nqi cuab yeej thiab xovxwm loj ua ntej kev tsim qauv tuag txawm pib.
Ob peb txoj cai ntawm tus ntiv tes xoo rau tuag stamping txhawb rau qhov loj:
- Txhua qhov kev txo qis ntxiv ib qho chaw nres tsheb.Ib feem nrog 3.5: 1 qhov kawg kos piv hauv DC04 steel xav tau qhov pib kos ntxiv rau ob re-kos chaw nres tsheb yam tsawg kawg nkaus.
- Piercing tom qab sib sau ntxiv ib qho chaw nres tsheb ib lub qhov qauv pab pawg.Qhov ntawm qhov sib txawv los yog qhov siab yuav xav tau cov chaw nres tsheb sib cais lossis cam - tsav tsheb.
- Txhua qhov tshwj xeeb khoov lub kaum sab xis lossis flange kev taw qhia ntxiv ib qho chaw nres tshebtshwj tsis yog ntau flanges tuaj yeem tsim ib txhij los ntawm kev sib xyaw ua ke.
- Trimming feem ntau xav tau ib qho chaw nres tshebTxawm li cas los xij, cov kab txiav nyom sib cais hla ob hits txo txiav quab yuam thiab txhim kho ntug zoo.
- Npib lossis txwv tsis pub nruj rau kev ua siab ntev ntxiv ib qho chaw nres tsheb.Txhua qhov loj me nyob hauv qab ± 0.08 hli ntawm qhov chaw tsim los yuav xav tau kev txhawb nqa tshwj xeeb.
Ib lub khob kos yooj yim nrog lub flange trimmed thiab plaub qhov pierced yuav xav tau tsib qhov chaw. Ib qho khoom siv hauv tsheb nrog ob qhov kev txo qis, asymmetric flanges, ntau lub qhov qauv ntawm qhov siab sib txawv, thiab qhov chaw nres tsheb npib yuav xav tau kaum lossis ntau dua. Nyob rau hauv steel kev loj hlob stamping, ntau yam ntawm cov haujlwm no tshwm sim ntawm tib lub sawb nrog qhov tsawg kawg nkaus, tab sis cov geometry txwv ntawm cov cab kuj strip cap kos qhov tob thiab qhov loj me, thawb qhov nyuaj thiab loj qhov chaw nyob rau hauv qhov chaw hloov chaw.
Cov kev cai geometric no qhia seb puas muaj ib feem nyob hauv kev hloov pauv tuag. Cov kauj ruam tom ntej no yog kev nkag siab yuav ua li cas hloov pauv tuag stamping piv lub taub hau - mus rau - taub hau nrog kev nce qib stamping thoob plaws ntau yam ntawm kev txiav txim siab, los ntawm ntim thiab ceev mus rau tus nqi thiab qhov nyuaj.
Hloov Tuag vs Progressive Tuag Stamping
Geometric tsim cov cai qhia rau koj seb ib feem tuaj yeem tsim hauv kev hloov pauv tuag. Tab sis feem ntau cov lus nug engineers fim tsis yog "nws tuaj yeem tsim tau" tab sis "nws puas yuav tsum tau tsim nyob rau hauv kev hloov pauv tuag lossis tuag zuj zus?" Cov lus teb nyob ntawm seb geometry, ntim, ceev, thiab tus nqi cuam tshuam li cas rau koj qhov tshwj xeeb. Ntawm no yog ib qho kev sib piv uas txav dhau los ntawm qhov dav dav thiab mus rau hauv kev txiav txim siab logic uas tau tsav cov cuab yeej cuab tam.
Geometry thiab Size Constraints muab piv
Yuav ua li cas yog ib tug progressive tuag? Nws yog ib qho kev tuag ib leeg uas muaj ntau qhov chaw sib koom ua ke los ntawm qhov kev sib txuas ntawm cov hlau txuas ntxiv mus rau ib lub suab ntawm ib qho xovxwm, nrog rau txhua qhov tshwj xeeb ntxiv ua ntu zus thaum qhov tseem txuas nrog cov khoom nqa khoom. Cov cab kuj yog ob qho tib si lub zog thiab kev txwv ntawm kev nce qib tuag stamping. Nws muab cov khoom tsim ua - nyob rau hauv kev thauj mus los, uas yog vim li cas kev stamping nce nrawm nrawm heev. Tab sis nws kuj txwv txhua txoj haujlwm ua haujlwm rau qhov uas lub vev xaib txuas tuaj yeem zam yam tsis muaj buckling, tearing, lossis cuam tshuam cov chaw nyob ib sab.
Hloov tuag stamping tshem tawm qhov kev txwv tag nrho. Vim tias qhov khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob Qhov kev sib txawv no tsim ib qho kev faib geometry meej:
- Kos qhov tob:Progressive tuag feem ntau txwv qhov tob rau 1.0-1.5 npaug ntawm txoj kab uas hla ua ntej lub strip yuav tsis ruaj khov. Hloov pauv tuag ib txwm ua tiav 3.5: 1 lossis ntxaum nrog cov chaw nres tsheb rov qab.
- Qhov loj me:Progressive hlau stamping ua haujlwm zoo tshaj plaws rau qhov chaw uas haum rau hauv ib txoj kab dav ntawm kwv yees li 25 hli txog 500 hli. Hloov tuag kov qhov khoob ntawm 150 hli mus txog 1,500 hli lossis loj dua.
- Multi-axis txoj kev:Progressive tuag feem ntau nyob rau hauv xovxwm stroke direction. Hloov tuag tso cai rau kev sib hloov, tig, thiab cam- tsav sab ua haujlwm ntawm txhua qhov chaw nres tsheb vim tias tsis muaj dab tsi txuas rau qhov txuas mus rau lub sawb.
- Feature access:Progressive stamping tuag designs yuav tsum khaws tag nrho cov yam ntxwv nkag tau los ntawm sab saud lossis hauv qab txheeb ze rau lub dav hlau sawb. Hloov cov teeb tsa tuaj yeem tsim cov yam ntxwv ntawm txhua sab ntawm lub workpiece, suav nrog cov undercuts uas yuav ua tsis tau nrog lub tethered dawb paug.
Txoj cai siv tau los ntawm cov kws paub txog kev siv cuab yeej cuab tam: yog tias ib feem tuaj yeem ua lag luam nested nyob rau hauv daim ntawv sawb thiab tsis tshaj qhov nruab nrab kos qhov tob, kev vam meej tuag feem ntau yeej. Yog tias qhov xav tau tag nrho 360-degree tsim kev ywj pheej, khob sib sib zog nqus, lossis hneev taw uas tsis tuaj yeem ua kom haum rau txoj hlua khi zoo, kev hloov pauv yog txoj hauv kev siv tau.
Ceev thiab Volume Tradeoffs
Kev ceev ntau lawm yog qhov kev nce qib stamping tuav nws qhov txiaj ntsig zoo tshaj plaws. Cov txheej txheem stamping zuj zus ua haujlwm tsis tu ncua vim tias cov sawb pub tau txais nrog txhua qhov xovxwm stroke. Tsis muaj kev hloov pauv txhua yam los tos, tsis muaj kev sib koom ua ke, tsis muaj nqa - thiab - lub voj voog ua ntej siv lub kaum sab xis. Qhov tshwm sim yog stroke tus nqi ntawm 40 mus rau 100-ntxiv rau SPM rau ib txwm muaj kev vam meej tuag, nrog kev kub ceev kev txhim kho kev lag luam thawb dhau 200 SPM rau cov khoom txuas me me.
Hloov tuag stamping ua haujlwm nyob rau hauv 10 mus rau 30 SPM ntau yam rau feem ntau daim ntawv thov. Lub bottleneck tsis tsim lub zog tab sis hloov lub sij hawm: cov xovxwm yuav tsum qhib kom txog thaum grippers ua tiav lawv lub voj voog tag nrho. Txawm tias muaj servo-tsav presses uas nyob rau saum toj kawg nkaus qhov chaw tuag, cov neeg kho tshuab kev muaj tiag ntawm tsiv ib tug dawb-floating ib feem los ntawm qhov chaw txwv ceev npaum li cas lub system yuav cycle.
Qhov kev sib txawv ceev ntawd nqaim vim qhov chaw loj dua. Ib qho kev tuag ua haujlwm loj ntawm 300 mm strip dav yuav ua tiav tsuas yog 30-40 SPM vim tias qhov ntev pub rau ib qho mob stroke yog qhov ntau thiab cov tonnage xav tau qeeb cov xovxwm. Ib qho kev hloov pauv tuag ua haujlwm tib yam ntawm 20-25 SPM nrog kev sib sib zog nqus muaj peev xwm tuaj yeem tsim cov khoom siv tau ntau dua hauv ib teev thaum koj suav rau cov haujlwm thib ob qhov kev nce qib yuav xav tau qis dua.
Cov khoom ntim ntim kuj tseem muaj nyob rau hauv. Kev nce qib stamping tuag ua pov thawj lawv qhov kev ua haujlwm siab dua qub thaum cov ntim txhua xyoo ncav cuag 500,000 daim lossis ntau dua. Kev hloov pauv tuag ua rau kev txiav txim siab nyiaj txiag qis dua, qee zaum qis li 50,000 txog 100,000 ib xyoos ib zaug, vim tias lawv cov cuab yeej yog modular thiab cov chaw nres tsheb tus nqi tsawg dua los hloov kho thaum tsim kev hloov pauv.
Nqi thiab Tooling Investment sib txawv
Tus nqi cuab yeej tsis yog qhov yooj yim "ib qho pheej yig dua" kev sib piv. Tus nqi qauv sib txawv hauv nruab nrab ntawm ob txoj hauv kev.
Progressive tuag mloog zoo rau txhua qhov kev ua haujlwm rau hauv ib qho kev sib koom ua ke tuag. Qhov no ua rau lub cuab yeej nws tus kheej tsis yooj yim rau kev tsim thiab tsim, yuav tsum muaj kev sib dhos nruj thoob plaws txhua qhov chaw nres tsheb, kev sib tw strip layouts, thiab precision piloting. Cov cuab yeej pib tus nqi rau kev nce qib stamping tuag feem ntau yog siab dua vim tias ib qho yuam kev hauv ib lub chaw nres tsheb tuaj yeem cuam tshuam tag nrho cov cuab yeej. Txawm li cas los xij, ib zaug tsim thiab siv tau, tus nqi ntawm ib feem ntawm - ib feem poob qis vim tias lub sij hawm voj voog ceev ceev thiab cov ntsiab lus ua haujlwm ntawm ib daim yog tsawg heev.
Hloov tuag siv cais, ywj siab tuag teeb ntawm txhua qhov chaw nres tsheb. Txhua qhov chaw nres tsheb cov cuab yeej yooj yim dua hauv kev sib cais, tab sis tag nrho cov peev txheej suav nrog ntau qhov kev tuag ntxiv nrog rau kev hloov pauv thiab cov cuab yeej ntiv tes. Cov nqi sib xyaw feem ntau tshaj qhov nce zuj zus rau qhov sib npaug ntawm qhov nyuaj. Kev lag luam tawm - tawm yog qhov yooj yim: yog tias ib lub chaw nres tsheb xav tau kev hloov kho, koj tsuas yog hloov chaw nres tsheb yam tsis tau kov qhov seem. Kev hloov pauv engineering tom qab kev tsim khoom pib raug nqi tsawg dua hauv kev teeb tsa kev hloov pauv vim tias cov modularity muaj qhov cuam tshuam.
Kev siv cov khoom siv yog lwm tus nqi qis. Progressive dies tsim ib lub cev lub cev pob txha uas ua seem tom qab cov khoom raug txiav dawb. Nyob ntawm seb ib feem geometry, cov pob txha pov tseg tuaj yeem noj 30-50% ntawm cov khoom tuaj. Kev hloov pauv tuag dawb paug lub workpiece nrog optimized contours uas muaj peev xwm zes nruj nreem rau ntawm lub sawb, feem ntau ua tiav 75-85% khoom siv rau puag ncig los yog ze-puab qhov chaw. Thaum cov khoom siv tus nqi dominates (stainless steel, npib tsib xee alloys, tuab gauge Tshuag), qhov kev siv kom zoo dua tuaj yeem cuam tshuam cov peev txheej ntau dua.
| Kev txiav txim Factor | Hloov Tuag Stamping | Progressive Tuag Stamping |
|---|---|---|
| Qhov Loj Ntau Yam | 150mm txog 1,500+ mm | 25mm mus rau 500mm typical |
| Kos qhov tob muaj peev xwm | Mus txog 3.5: 1 lossis tob dua (nrog redraws) | Txwv rau 1.0-1.5: 1 los ntawm cov cab cab |
| Ntau lawm ceev (SPM) | 10 - 30 | 40 - 100+ (200+ rau qhov me me) |
| Tus nqi siv cuab yeej (tus txheeb ze) | Tag nrho siab dua; modular thiab yooj yim los hloov | Siab ua ntej; kim hloov ib zaug ua |
| Kev siv cov khoom siv | 75 - 85% typical rau optimized blanks | 50 - 70% (cov cab kuj yog cov khoom seem) |
| Geometric complexity | Sib sib zog nqus nqus, ntau-axis, loj 3D daim ntawv | Nruab nrab draws, feem ntau planar nta |
| Qhov zoo tshaj plaws Volume Range | 50,000 - 500,000+ txhua xyoo | 500, 000 - lab txhua xyoo |
| Tsim Hloov Flexibility | Cov chaw nres tsheb ib leeg tau hloov kho nws tus kheej | Kev hloov pauv feem ntau yuav tsum tau ua tiav tag nrho tuag |
Lub hauv paus nruab nrab muaj nyob rau qhov chaw uas tuaj yeem ua haujlwm ua haujlwm hauv ob txheej txheem. Ib qho sib sib zog nqus bracket nrog tus qauv qhov qauv thiab cov flanges yooj yim tuaj yeem thwj nce qib lossis hauv kev hloov pauv tuag. Thaum ob qho tib si ua tau, qhov tipping yam tseem ceeb yog qhov ntim txhua xyoo (qhov ntim siab tau txais txiaj ntsig zoo), cov khoom siv tus nqi rhiab heev (kim alloys nyiam hloov mus rau kev siv tau zoo), thiab xav tias yuav hloov cov qauv tsim (tsim tsis ruaj khov nyiam hloov pauv hloov). Ib pab neeg ua haujlwm stamping muaj peev xwm ntsuas cov ntawv luam tawm, cov khoom siv, ntim, thiab cov kev xav tau ntawm kev sib dhos hauv qab ua ntej pom zoo ib txoj hauv kev.
Qhov kev sib piv no qhia meej tias cov txheej txheem twg haum rau ib feem. Tab sis kev xaiv cov txheej txheem tsim nyog tsuas yog qhov pib xwb. Kev lees paub tias qhov kev xaiv hloov pauv tuag tsim yuav ua tau raws li qhov sib txawv, yam tsis muaj kev sim kim - thiab - yuam kev rov ua dua ntawm cov cuab yeej hardened, yuav tsum muaj ntau txheej txheej engineering: simulation thiab prototyping.
Simulation thiab Prototyping hauv Hloov Tuag Tsim
Xaiv cov txheej txheem kom raug thiab teeb tsa geometric txwv ntawm daim ntawv yog ib yam. Ua pov thawj cov kev xaiv no yuav tsim cov khoom sib haum ua ntej ua rau 6 tus lej rau cov cuab yeej hardened steel yog lwm yam nkaus. Qhov no yog qhov uas simulation thiab prototyping txuas qhov sib txawv ntawm kev tsim lub hom phiaj thiab kev muaj tiag.
Tsim Simulation thiab FEA Validation
Finite element tsom xam cia engineers saib cov khoom ntws digitally, chaw nres tsheb los ntawm chaw nres tsheb, ua ntej cov hlau raug txiav. Lub software kwv yees raws nraim qhov twg thinning yuav mus txog qhov tsis ua hauj lwm txwv, qhov twg wrinkles yuav tsim nyob rau hauv tsis txaus tus tuav lub siab, thiab ntau npaum li cas springback ib feem yuav nthuav tawm thaum xovxwm qhib.
Lub workflow ua raws li qhov kev xav tau ib ntus:
- Ntshuam CAD geometryrau txhua qhov chaw nres tsheb qhov punch, tuag, thiab qhov khoob khoob khoob.
- Txhais cov khoom sivsuav nrog lub zog tawm los, ua haujlwm- cov nkhaus nkhaus, anisotropy coefficients, thiab kev sib txhuam qhov tseem ceeb rau qhov tshwj xeeb alloy thiab lubrication tau siv.
- Simulate txhua qhov chaw nres tsheb ua ntu zus, nqa cov kev ntxhov siab thiab lub zog los ntawm ib qho kev ua haujlwm rau pem hauv ntej raws li kev nkag mus rau lwm qhov. Qhov kev sib txuas ua ke no yog qhov tseem ceeb vim tias qhov kev ntxhov siab ntawm qhov teeb meem los ntawm kev kos duab cuam tshuam rau kev txiav cov cwj pwm, uas cuam tshuam rau qhov tseeb ntawm flanging.
- Txheeb xyuas cov txiaj ntsigtiv thaiv kev tsim cov duab txwv (FLDs), lub hom phiaj qhov ntev, thiab phab ntsa -thinning specifications.
Tsim simulation platforms tsim rau stamping txheej txheem, zoo li covpiav los ntawm Keysight, muab cov xovxwm virtual -kab ib puag ncig qhov twg cov txheej txheem hloov pauv tuaj yeem raug txhais, sim, thiab ua kom zoo ntev ua ntej cov cuab yeej siv lub cev raug tsim. Txoj hauv kev no tshawb pom qhov tsis xws luag xws li kev sib cais, kev sib cais ntau dhau, thiab qhov sib txawv ntawm qhov sib txawv ntawm lub tswv yim theem, thaum hloov cov nqi ntawm cov sij hawm engineering ntau dua li lub lis piam ntawm kev tuag rov ua haujlwm. Tsis zoo li cov cuab yeej ua tiav tuag qhov twg strip continuity ntxiv simulation complexity, hloov tuag simulation kho txhua qhov chaw nres tsheb raws li ib qho kev ywj pheej tsim kev tshwm sim ntawm ib tug dawb dawb paug, ua sequential tsom xam ntau ncaj nraim.
Lub cev Prototyping Txoj Kev
Simulation catches feem ntau ntawm kev tsim teeb meem, tab sis lub cev validation tseem ceeb rau kev lees paub qhov zoo ntawm qhov chaw, xyuas cov khoom coj cwj pwm ntawm cov npoo, thiab tsim kev ntseeg siab ua ntej tag nrho cov peev txheej. Engineers muaj ob peb txoj hauv kev nyob ntawm kev siv nyiaj thiab sijhawm:
- Soft tooling tryouts:Kirksite (zinc alloy) los yog cov hlau me me tuag machined rau ze -geometry ntau lawm. Cov cuab yeej no muaj sia nyob ntau pua mus rau tsawg txhiab tus hits, txaus los xyuas qhov tob tob, cov khoom ntws, thiab tag nrho formability yam tsis muaj lub sij hawm txhuas los yog nqi ntawm cov cuab yeej hardened thiab tuag.
- 3D- luam ntawv tuag inserts:Kev tshawb fawb validated los ntawmAsnafi et al. (2019)pom tau tias 3D- luam tawm maraging steel inserts ua los ntawm laser-raws li hmoov txaj fusion ciaj sia 50,000 txoj kev strokes thiab 100,000 trimming strokes ntawm 2 hli DP600 steel nrog kev pom zoo nto zoo. Rau daim ntawv validation thiab luv -khiav ntau lawm, 3D- luam ntawv inserts txiav lub sij hawm txhuas nyob rau hauv ib nrab piv rau cov pa toolmaking thaum sib piv kev ua tau zoo.
- Incremental forming:Rau qhov ntim tsawg heev lossis cov ntaub ntawv pov thawj ntxov- ntawm- lub tswv yim ua haujlwm, CNC incremental sheet forming ua tus neeg sawv cev ib feem geometry yam tsis muaj kev tuag. Nws tsis tuaj yeem rov ua cov txheej txheem ntau lawm raws nraim, tab sis nws lees paub tias cov duab yooj yim puas tuaj yeem ua tiav hauv cov khoom xaiv.
Txhua txoj hauv kev ua haujlwm rau theem sib txawv ntawm kev npaj. Cov cuab yeej mos muag lees paub qhov kev sib sau ua ke ua haujlwm. 3D- cov ntaub ntawv luam tawm tau lees paub coj tus cwj pwm thiab nto tiav nyob ze - cov xwm txheej tsim khoom. Incremental forming teb cov lus nug tseem ceeb ntawm seb lub geometry puas ua tau txhua.
Txo cov kev hloov pauv engineering los ntawm kev tshuaj ntsuam ua ntej
Kev hloov kho engineering tom qab tuag tsim yog kim. Ib qho chaw nres tsheb hloov kho ntawm cov cuab yeej tawv tawv tuaj yeem raug nqi $ 15,000 txog $ 50,000 thiab ntxiv lub lis piam mus rau lub sijhawm ua haujlwm. Muab ntau qhov ntawd hla ntau qhov chaw nres tsheb hauv kev hloov pauv tuag, thiab lig - theem kev hloov pauv hem qhov ua haujlwm tau zoo.
Simulation compresses uas muaj kev pheej hmoo mus rau theem tsim qhov twg iterations pheej yig. Kev paub txog kev lag luam tau lees paub tias kev txheeb xyuas qhov kev ntxhov siab, teeb meem thermal, thiab cov ntsiab lus qaug zog hauv theem virtual ua rau muaj kev hloov pauv mus rau kev tsim khoom thiab txwv kev cuam tshuam hauv qab. Rau kev hloov pauv tuag stamping tshwj xeeb, qhov chaw nres tsheb sib txuas simulation ntes cov teeb meem xws li cov khoom siv tsis txaus nyob rau hauv re-kos theem lossis springback tsub zuj zuj ntawm ntau yam hits, teeb meem uas tsuas yog tshwm sim thaum tag nrho cov txheej txheem khiav hauv kev txiav txim.
Kev paub txog kev hloov pauv tuag stampings cov neeg muab khoom nkag siab txog qhov kev siv tau no thiab tsim nws rau hauv lawv cov sijhawm ua haujlwm.YICEN, piv txwv li, txhawb kev txheeb xyuas qhov muaj peev xwm thiab cov txheej txheem validation rau ntau- chaw nres tsheb tsim, pab cov kws tsim khoom siv tshuaj ntsuam xyuas seb qhov hloov stamping puas siv tau rau lawv qhov tshwj xeeb geometry ua ntej cog lus rau tag nrho cov cuab yeej peev. Lawv txoj hauv kev los hloov stamping tuag tsim qhia txog qhov ruaj khov rov qab los ntawm kev simulation los ntawm kev tsim khoom, uas txhais tau hais tias tsawg dua kev xav tsis thoob thaum lub cev sim tawm thiab txoj hauv kev luv luv los ntawm lub tswv yim mus rau cov cuab yeej siv tau.
Rau cov kws tshaj lij kev ntsuam xyuas cov kev pabcuam tuag hlau stamping cov kev pabcuam cuam tshuam txog kev hloov pauv kev tuag, simulation muab cov ntaub ntawv lub hom phiaj los txhawb kev txiav txim siab. Khiav ob qho kev teeb tsa digitally, sib piv kev siv cov khoom siv, suav chaw nres tsheb, thiab kwv yees qhov kev pheej hmoo tsis zoo, thiab cia cov txiaj ntsig tau coj cov cuab yeej peev nyiaj ntau dua li kev xav ib leeg.
Simulation thiab prototyping de- pheej hmoo cov cuab yeej tsim. Tab sis txawm tias zoo kawg nkaus validated tuag nws thiaj li hnav. To taub yuav ua li cas hloov pauv tuag degrade nyob rau lub sij hawm, thiab yuav ua li cas los tswj qhov degradation proactively, txiav txim seb lub cuab yeej muab ib feem rau 200,000 strokes los yog ob lab.
Kev txwv thiab thaum tsis siv Hloov Tuag Stamping
Simulation tuaj yeem paub meej tias ib feem yuav tsim kom raug. Nws tsis tuaj yeem qhia koj tias kev hloov pauv tuag stamping yog qhov kev lag luam tshaj plaws los tsim nws. Txhua tus txheej txheem muaj ciam teb, thiab cov kws ua choj uas nkag siab qhov twg qhov no poob luv ua cov cuab yeej siv tau zoo dua li cov uas ua rau nws vim qhov geometry haum.
Ntau lawm ceev thiab ntim txwv
Qhov kev txwv tshaj plaws yog qhov ceev. Hloov tuag stamping feem ntau khiav ntawm 10 mus rau 30 strokes ib feeb. Kev kub ceev ceev tuag stamping teeb tsim tsim cov khoom sib txuas me me lossis cov hlua khi ua haujlwm ntawm 40 txog 100-ntxiv rau SPM, nrog qee qhov kev teeb tsa siab tshaj 200 SPM. Qhov kev sib txawv ntawd tsis yog qhov teeb meem tuning. Nws yog structural. Cov xovxwm yuav tsum tuav qhib thaum grippers nqa, ua ntej, qis dua, thiab thim rov qab. Tsis muaj ntau npaum li cas ntawm optimization tshem tawm lub physics ntawm tsiv ib tug dawb-floating dawb paug los ntawm qhov chaw.
Rau qhov chaw uas txhua xyoo xav tau ntau tshaj ib lab daim thiab cov geometry nyob twj ywm nyob rau hauv cov kev txwv tuag, lub txim ceev ua rau hloov stamping qhov kev xaiv tsis ncaj ncees lawm. Koj tau them nyiaj rau geometric kev ywj pheej uas koj tsis xav tau thaum tawm hauv lub voj voog ntawm lub rooj.
Tshaj li qhov ceev, cov qauv nqi dav dua sib txawv dua li ntau tus engineers xav tau. Hloov cov xovxwm siv ntau qhov chaw hauv pem teb vim qhov chaw txaj loj dua thiab kev tsheb ciav hlau tshem tawm. Cov kev tswj tau zoo dua vim tias kev hloov pauv yuav tsum synchronize precisely nrog nias stroke. Kev tu ncua kev xav tau nce ntxiv vim tias koj tab tom tswj kev tsim cov tuag thiab lub tshuab hloov pauv nrog nws tus kheej cov khoom siv: ntsia hlau, ntiv tes, cam mechanisms, thiab servo drives.
Thaum Progressive los yog Compound tuag zoo dua
Tsis yog txhua qhov chaw stamped xav tau txoj kev ywj pheej ntawm kev hloov pauv tuag muab. Ntau qhov xwm txheej pom meej meej pom zoo rau lwm cov cuab yeej:
- Cov me me tiaj tiaj nrog yooj yim blanking thiab tho:Ib tug compound tuag ua rau cov no nyob rau hauv ib tug stroke nrog zoo flatness thiab concentricity. Compound tuag stamping tshem tawm qhov xav tau rau ntau qhov chaw nres tsheb nkaus xwb, txo cov cuab yeej siv thiab lub sijhawm voj voog rau cov tshuab ntxhua khaub ncaws, shims, laminations, thiab cov qauv zoo sib xws.
- Siab - ntim qhov chaw nrog nruab nrab kos qhov tob:Yog hais tias ib feem haum rau ntawm cov cab kuj thiab kos qhov tob nyob qis dua 1.5: 1, kev txhim kho stamping thiab fabrication muab qis dua ib -cov nqi ntawm cov ntim siab tshaj 500,000 ib xyoos ib zaug. Cov cuab yeej nce qib tswj kev sib sau, tho, thiab txiav tawm hauv ib qho kev tuag tsis muaj kev hloov pauv.
- Qhov yuav tsum tau nruj heev flatness:Ib qho kev sib xyaw tuag siv qhov khoob thiab ua kom muaj zog sib luag hauv ib qho kev sib tsoo, ua kom zoo dua qhov chaw ntau dua - chaw nres tsheb hloov chaw qhov chaw sib sau ua ke qhia me ntsis distortions.
- Tsawg heev txhua xyoo ntim (hauv qab 10,000 daim):CNC machining, laser txiav nrog xovxwm nres txoj kev, los yog hydroforming tej zaum yuav tsim ib feem ntau economic vim lawv tsis txhob mob siab rau tuag peev nkaus.
- Cov duab symmetric yooj yim uas tsis muaj cov yam ntxwv thib ob:Sib sib zog nqus- khob khob uas tsis muaj qhov, tsis muaj flanges, thiab tsis muaj lub siab ntev tuaj yeem khiav ntawm ib qho - kev txiav txim siab rub tawm nrog phau ntawv thauj khoom ntawm ib feem ntawm cov nqi hloov khoom siv.
Cov xov xwm thoob plaws cov xwm txheej no yog qhov geometry tsis xav tau ntau -axis tsim kev ywj pheej ntawm qhov dawb - ntab dawb paug. Thaum cov kev pabcuam tuag stamping muaj peev xwm xa tau cov yam ntxwv xav tau nyob rau hauv strip -raws li kev txwv, txoj kev ntawd yuav luag yeej ntawm tus nqi ib thooj ntawm qhov ntsuas.
Teem sij hawm thiab hloov pauv kev xav
Kev hloov pauv tuag yuav siv sijhawm ntev dua li kev hloov pauv tuag. Qhov twg kev hloov pauv cov cuab yeej yuav siv sij hawm 30 mus rau 90 feeb ntawm lub qhov dej-txheej txheem xovxwm, kev hloov pauv tuag hloov pauv hloov pauv ntau qhov chaw nres tsheb tuag, rov- kho qhov hloov pauv, hloov cov cuab yeej ntiv tes ntawm txhua lub suab, thiab rov ua dua - synchronizing qhov hloov pauv profile nrog qhov chaw nres tsheb tshiab. Tag nrho cov sij hawm hloov pauv ntawm 2 mus rau 4 teev yog ntau. Complex multi- chaw nres tsheb teeb tsa tuaj yeem ncav cuag kev hloov pauv tag nrho.
Ntau yam ua rau lub sijhawm ntawd. Txhua qhov chaw nres tsheb tuag yuav tsum yog tus kheej bolted, shimmed, thiab ua kom zoo. Hloov cov ntiv tes yuav tsum tau hloov kom phim qhov tshiab geometry ntawm txhua theem tsim. Rail pitch yuav xav tau kev hloov kho yog tias txoj haujlwm tshiab siv qhov chaw nres tsheb sib txawv. SMED txheej txheem pab los ntawm kev sib cais cov kev teeb tsa sab hauv thiab sab nraud: kev ua haujlwm tom ntej- txoj haujlwm tuag, ua ntej- sib dhos ntiv tes rau ntawm qhov chaw nres tsheb, thiab ua ntej- thauj cov xovxwm tsis muaj txhua yam tshwm sim thaum txoj haujlwm tam sim no khiav.
Cov tswv yim uas txo cov kev hloov pauv muaj xws li cov txheej txheem tuag qhov siab thoob plaws txhua qhov chaw nres tsheb kom tshem tawm cov kaw- qhov siab hloov kho, nrawm- hloov clamping systems uas hloov cov kev sib txuas bolted, thiab programmable xovxwm tswj uas khaws cov khoom ua tiav rau txhua ntu. Cov neeg tsim khoom lag luam uas nquag hloov pauv yuav tsum tau txiav txim siab muab cov xovxwm rau cov tsev neeg cov khoom uas muaj qhov loj me me thiab cov chaw nres tsheb suav, txo cov kev tsheb ciav hlau thiab cov ntiv tes hloov pauv uas siv sijhawm ntau.
Rau cov khw muag khoom ua haujlwm zoo tshaj plaws stamping thiab fabrication nrog rau kev hloov mus ua haujlwm, qhov sib txawv yog stark. Cov cuab yeej nce qib yog ib qho kev sib xyaw ua ke uas poob rau hauv xovxwm raws li ib qho kev sib dhos. Kev hloov pauv tuag yog qhov system ntawm cov khoom ywj pheej uas yuav tsum tau teeb tsa tus kheej thiab synchronized. Qhov nyuaj yog tus nqi ntawm geometric kev ywj pheej, thiab nws tsuas yog ua rau kev txiav txim siab nyiaj txiag thaum qhov xav tau tiag tiag.
Cov kev txwv no txhais cov ciam teb rau kev xaiv hloov pauv tuag stamping. Tab sis thaum cov txheej txheem yog qhov haum, qhov ua kom rov qab los ntawm cov cuab yeej cuab tam yog nyob ntawm seb koj tswj kev tuag hnav thiab tu lub neej ntawm lub cuab yeej.
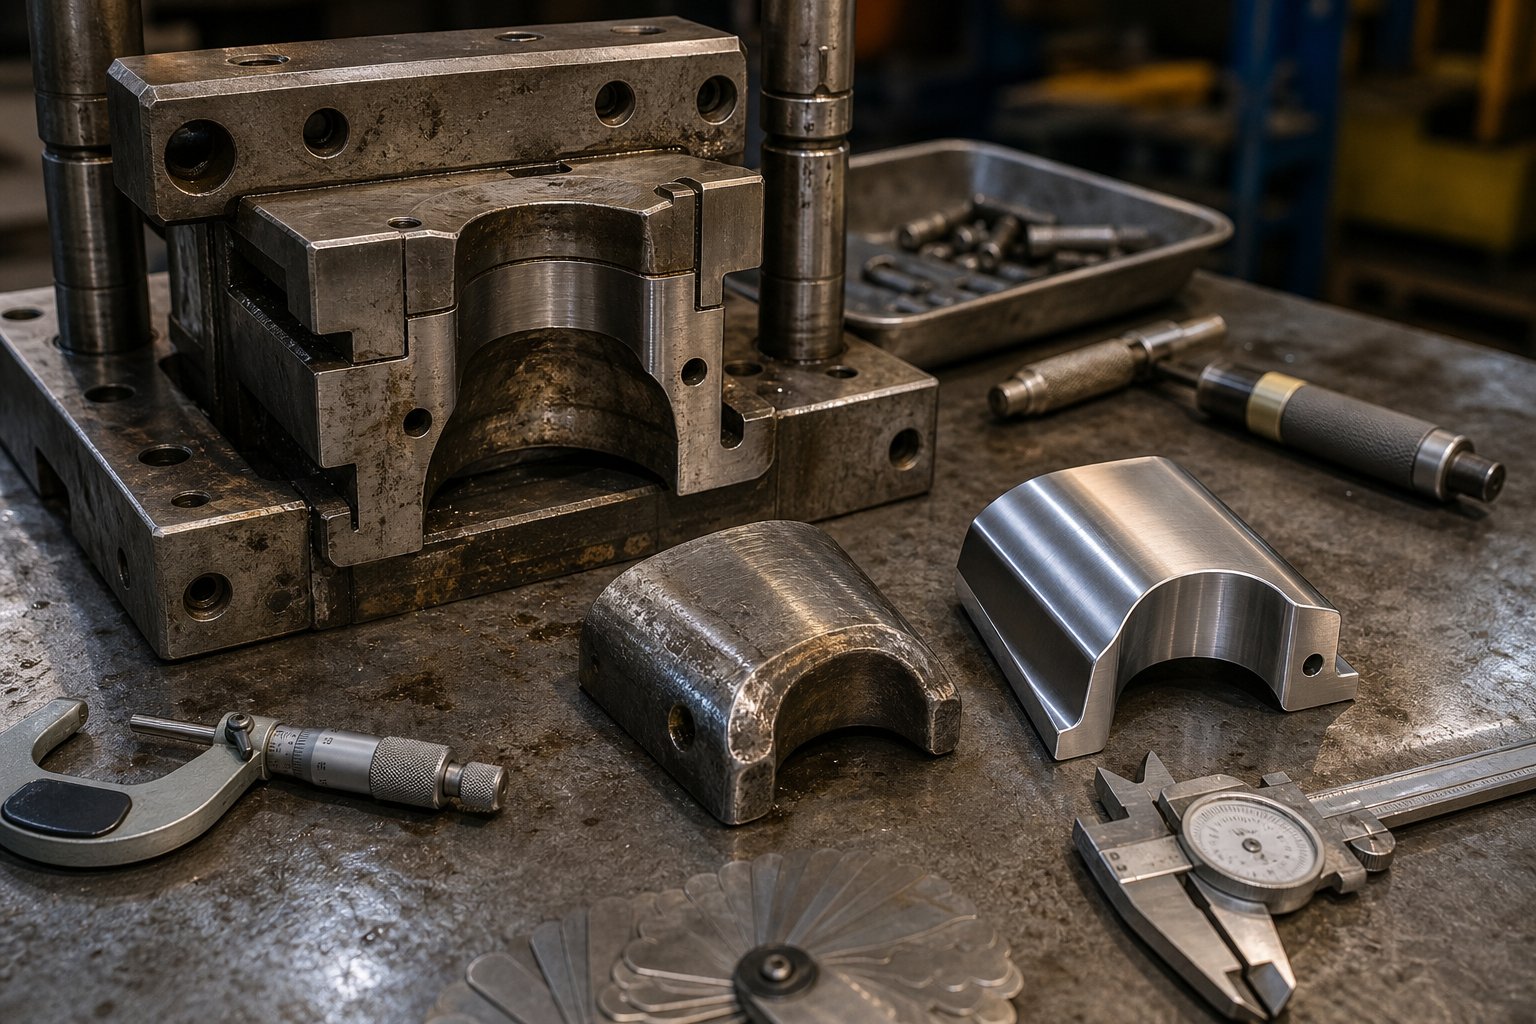
Tooling Maintenance thiab Die Lifecycle Management
Hloov pauv tuag khwv tau lawv khaws ntau pua txhiab, qee zaum lab, ntawm strokes. Tab sis txoj kev ywj pheej ntawm geometric uas ua rau lawv muaj txiaj ntsig kuj tsim cov qauv hnav tshwj xeeb uas txawv ntawm qhov koj yuav pom hauv cov cuab yeej ua haujlwm zoo ib yam. Nkag siab txog cov qauv no thiab tswj xyuas lawv qhov kev ua tau zoo yog qhov sib cais qhov tuag uas xa cov khoom sib xws rau tsib xyoos los ntawm ib qho uas tawm ntawm qhov siab ntev hauv lub hlis.
Common Wear Patterns in Transfer Dies
Kev hloov pauv tuag mloog zoo rau kev ua rog ntawm cov chaw nres tsheb ywj pheej, txhua tus raug rau cov kev ntxhov siab sib txawv. Cov ris tsho kos npe ua raws li cov qauv uas tuaj yeem ua tau:
- Kos radii erosion:Lub vojvoog nkag ntawm kos thiab rov- kos chaw nres tsheb pom cov khoom siv siab tshaj plaws. Abrasive hnav maj mam rounds lub vojvoog profile, hloov cov yam ntxwv ntawm cov khoom ntws thiab nce phab ntsa thinning. Qhov no feem ntau yog thawj qhov chaw nres tsheb xav tau kev saib xyuas.
- Punch ntug dulling:Piercing thiab trimming cov chaw nres tsheb poob lawv cov kev txiav tawm zuj zus. Cov ntaub ntawv kev lag luam qhia tias ntau dua 60% ntawm qhov tsis xws luag nyob rau hauv cov khoom siv stamped rov qab mus rau cov cuab yeej hnav, nrog rau kev txiav - ntug degradation yog qhov tseem ceeb rau kev tsim burr.
- Gripper ntiv tes hnav:Tsis zoo li kev txhim kho stamping cov cuab yeej teeb tsa qhov twg lub sawb muab nws tus kheej thauj, hloov pauv tuag cia siab rau cov ntiv tes uas koom nrog ntau txhiab zaus ntawm kev ua haujlwm. Kev sib cuag ntawm qhov chaw hnav, clamping quab yuam degrades, thiab positional precision drifts. Cov ntiv tes hnav yog qhov tshwj xeeb rau cov tshuab hloov pauv thiab feem ntau saib tsis tau thaum lub sijhawm kuaj xyuas tas li.
- Blank Holder nto Galing:Kos cov chaw ua haujlwm stainless hlau lossis txhuas tsim cov nplaum rau ntawm qhov chaw siab, qhov chaw ua haujlwm cov khoom sib txuas rau lub ntsej muag tuag thiab cov qhab nia tom qab.
Cov qauv zoo ntawm kev hloov pauv tuag yog tias txhua qhov chaw nres tsheb hnav ntawm nws tus kheej. Lub chaw nres tsheb kos ua cov khoom hnyav ntws tawm sai dua qhov chaw nres nkoj hauv qab uas pom tsuas yog lub zog shearing hauv zos xwb. Koj tuaj yeem rub thiab ua haujlwm ib qho siab -chaw nres tsheb yam tsis muaj kev rhuav tshem tag nrho cov cuab yeej, ib yam dab tsi ua tsis tau nrog lub tshuab stamping kev sib koom ua ke uas txhua qhov kev ua haujlwm sib koom ua ib qho kev tuag.
Kev Tiv Thaiv Kev Saib Xyuas Teem Caij
Kev teem sijhawm zoo rau kev hloov pauv tuag ua raws li mob stroke- suav qhov tshwm sim ntau dua li lub caij nyoog, vim tias cov chaw nres tsheb hnav ntawm tus nqi sib txawv nyob ntawm kev ua haujlwm lawv ua. Lub chaw nres tsheb kos yuav xav tau kev tshuaj xyuas lub vojvoog txhua 50,000 strokes thaum lub chaw nres tsheb npib tuav lub siab ntev rau 200,000.
- Txhua yam kev tsim khoom:Kev kuaj pom ntawm qhov zoo ntawm txhua qhov chaw nres tsheb, gripper kev sib koom ua pov thawj, thiab kev lees paub lub tshuab lubrication.
- Txhua 25,000-50,000 strokes:Kos qhov ntsuas radii tiv thaiv qhov qub spec, txiav- ntug kev tshuaj xyuas nyob rau hauv kev nthuav dav, gripper ntiv tes clamping quab yuam pov thawj, thiab khi lub zog torque xyuas ntawm siab - chaw nres tsheb poob siab.
- Txhua 100,000-250,000 strokes:Tag nrho qhov chaw nres tsheb disassembly ntawm siab - coj txoj hauj lwm, nto regrinding ntawm kos radii, punch hloov ntawm trim thiab tho qhov chaw nres tsheb, thiab hloov tsheb ciav hlau kev soj ntsuam xyuas.
- Txhua 500, 000+ strokes:Ua kom tiav teardown ntawm tag nrho cov chaw nres tsheb, tuag khau resurfacing, qhia kev hloov pauv, thiab hloov cov txheej txheem hloov kho nrog rau kev tsheb nqaj hlau ncaj nraim, ntiv tes tooling, thiab cam lossis servo tsav calibration.
Tuag sensors thiab hauv - xovxwm saib xyuas lub tshuab ua kom nrawm nrawm ntawm lub sijhawm-raws li kev mob- raws li kev saib xyuas. Force sensors embedded nyob rau hauv kos chaw nres tsheb tonnage creep uas qhia lub vojvoog hnav. Qhov sib thooj sensors ntawm kev hloov tsheb ciav hlau chij qhov chaw drift ua ntej nws tsim cov khoom tsis raug. Kev tshawb fawb txog kev tiv thaiv kev tiv thaiv tau lees paub tias mob stroke- suav-raws li qhov tshwm sim, ntsuas tawm tsam cov ntaub ntawv hnav tiag tiag es tsis yog lub sijhawm tsis txaus ntseeg, ua raws li cov sijhawm teem tseg kom txo tau ob qho tib si tsis tau npaj tseg thiab cov xwm txheej tsis tsim nyog.
Extending Tuag Lub Neej Los Ntawm Kev Tswj Xyuas Zoo
Kev tswj hwm lub neej tuag pib ntawm theem tsim, tsis yog tom qab thawj zaug ua tsis tiav. Cov kws tshaj lij uas npaj rau kev hnav txij thaum pib qhia cov cuab yeej siv tawv tawv ntawm qhov siab - cov chaw nres tsheb ntws, siv PVD txheej los kos cov kab hluav taws xob, thiab tsim cov khoom siv hluav taws xob uas tuaj yeem hloov pauv yam tsis tau rov ua dua - ua haujlwm tag nrho cov thaiv tuag.
Cov kev coj ua tseem ceeb uas txuas ntxiv lub neej kev pabcuam ntawm kev hloov pauv tuag:
- Tsim cov khoom siv hloov pauv tau ntawm txhua qhov kos duab radii thiab siab - hnav cov chaw sib cuag yog li regrinding lossis hloov tsis tas yuav tsum muaj tag nrho cov chaw nres tsheb teardown.
- Qhia meej txog kev kho deg (TiCN, CrN, lossis nitriding) ntawm cov chaw ua haujlwm stainless hlau lossis txhuas kom tiv thaiv cov nplaum nplaum.
- Khaws cov cuab yeej ntiv tes tshwj xeeb rau ib txoj haujlwm kom tsis txhob yuam kom rov siv cov grippers hnav.
- Taug qab hnav cov ntaub ntawv ntawm ib lub chaw nres tsheb ntawm nws tus kheej, tsim cov keeb kwm uas kwv yees cov kev pab cuam nrog kev ua kom raug raws sijhawm.
- Cov ntaub ntawv txhua qhov kev saib xyuas nrog suav nrog mob stroke, kev tshawb pom, thiab kev kho cov kauj ruam los tsim qhov kaw - voj voog txhim kho.
Ua hauj lwm nrog ib tus neeg paub txog kev hloov pauv tuag ua rau ntsuas qhov sib txawv ntawm no.YICENdesigns hloov stamping tuag nrog hnav kev tswj ua rau hauv cov cuab yeej cuab tam los ntawm qhov pib, xav txog yuav ua li cas loj thiab nyuaj hlau qhov yuav tsum tau hloov neeg hlau yuav degrade tshaj lub neej ntau lawm. Lawv qhov tseem ceeb ntawm kev ruaj khov rov ua dua txhais tau hais tias kev saib xyuas lub sijhawm tau kwv yees ntau dua li qhov tsis muaj zog, thiab cov kws ua haujlwm tuaj yeem npaj cov kev pabcuam qhov rais nyob ib puag ncig cov sijhawm tsim khoom es tsis txhob scrambling tom qab kev npaj txhij txog tsis zoo.
Cov kab hauv qab: kev hloov kho tuag tsis yog qhov nyuaj tshaj li kev tswj hwm cov cuab yeej, tab sis nws txawv. Lub modularity uas muab rau koj geometric kev ywj pheej kuj muab rau koj lub hom phiaj txij nkawm muaj peev xwm. Siv nws. Taug qab coj mus rau ib qho chaw nres tsheb, pab cov chaw nres tsheb uas xav tau, thiab tawm mus ua haujlwm. Qhov chaw nres tsheb ntawd-qib granularity yog lub neej kev tswj kom zoo dua uas ua rau kev hloov pauv mus ntev - cov khoom vaj khoom tsev tsim khoom es tsis yog luv luv - siv tau.
Cov lus nug nquag nug txog Hloov Tuag Stamping
1. Dab tsi yog qhov txawv ntawm kev hloov pauv tuag stamping thiab kev nce qib tuag stamping?
Qhov sib txawv tseem ceeb nyob rau hauv yuav ua li cas lub workpiece txav los ntawm kev sib sau chaw. Hauv kev hloov pauv tuag stamping, qhov khoob yog sib cais los ntawm cov hlau sawb thiab txav los ntawm cov neeg kho tshuab grippers lossis cov neeg hlau los ntawm cov chaw tuag ywj pheej raws li qhov pub dawb -floating part. Nyob rau hauv kev vam meej tuag stamping, ib feem tseem txuas mus rau ib tug cab kuj sawb thoob plaws tag nrho cov hauj lwm. Qhov kev sib txawv no txhais tau hais tias kev hloov pauv tuag kov qhov tob tob tshaj li 3.5: 1 qhov sib piv, qhov siab txog 1,500 mm, thiab ntau -axis sib sau, thaum cov tuag tuag muaj qhov nrawm dua ntawm 40-100+ SPM tab sis txwv qhov tob tob mus rau kwv yees li 1.0-1.5 npaug ntawm txoj kab uas hla.
2. Kev hloov pauv tuag stamping xovxwm khiav nrawm npaum li cas piv rau lwm txoj kev stamping?
Hloov tuag stamping presses feem ntau ua haujlwm ntawm 10 mus rau 30 strokes ib feeb (SPM), nyob ntawm seb qhov loj me thiab hom kev hloov pauv. Ob -axis systems ncav cuag 25-45 SPM rau qhov yooj yim, peb-axis systems khiav 15-30 SPM, thiab cov kab hloov neeg hlau ua haujlwm ntawm 8-20 SPM. Lub fwj ceev tsis yog tsim lub zog tab sis lub sij hawm xav tau rau cov grippers kom ua tiav lawv nqa- ua ntej-qis-retract voj voog. Servo-driven presses tuaj yeem txhim kho qhov no los ntawm kev nyob hauv qhov chaw tuag saum toj kawg nkaus, muab cov kev hloov pauv ntxiv rau milliseconds yam tsis tau txo qis tag nrho cov zis.
3. Yam dab tsi ntawm qhov zoo tshaj plaws rau kev hloov pauv tuag stamping?
Hloov tuag stamping excels nrog cov khoom uas loj dhau, tob dhau, lossis geometrically nyuaj rau kev tuag. Cov neeg sib tw zoo tshaj plaws suav nrog qhov sib sib zog nqus- rub lub plhaub zoo li lub cev tua hluav taws, cov ncej loj ntawm lub tsheb loj, cov khoom siv nruas, cov lauj kaub roj, thiab txhua yam khoom uas kos qhov tob tshaj 1.5 npaug ntawm txoj kab uas hla. Cov khoom uas yuav tsum tau muaj ntau-axis tsim, kev sib hloov ntawm cov chaw nres tsheb, lossis hauv -kev ua haujlwm thib ob xws li tapping thiab vuam kuj tau txais txiaj ntsig. Cov txheej txheem tuav cov khoom tuab ntawm 1.0 txog 6.0 hli hauv cov hlau, txhuas, stainless, tooj liab, thiab tooj dag alloys.
4. Dab tsi yog txoj cai tseem ceeb ntawm kev hloov pauv tuag stamped qhov chaw?
Cov kev cai tsim qauv tseem ceeb suav nrog kev tuav lub qhov - mus rau - ntug qhov deb ntawm yam tsawg kawg 2.0 npaug ntawm cov khoom thickness, qhov - mus rau - qhov sib nrug ntawm 2.0t yam tsawg kawg nkaus, thiab lub qhov - txog - khoov nrug ntawm 2.0t ntxiv rau qhov khoov vojvoog. Yam tsawg kawg ntawm lub qhov taub yuav tsum sib npaug ntawm cov khoom thickness. Flange ntev xav tau yam tsawg kawg yog 4t, thiab gripper contact azones xav tau 5 hli ntawm lub tiaj tiaj tsis muaj qhov chaw ntawm cov npoo. Rau kev kos duab, ib qho - kos qhov sib piv max tawm ntawm 2.0: 1 rau qhov sib sib zog nqus- kos steel, nrog re- kos cov chaw xav tau thaum qhov tob tshaj 1.5 npaug ntawm txoj kab uas hla. Txhua re-kos yuav tsum txo txoj kab uas hla tsis tshaj 20-25%.
5. Koj yuav ua li cas kom hloov cov tuag kom ua tiav lawv lub neej ua haujlwm?
Kev hloov kho tuag ua raws li mob stroke- suav cov kev tshwm sim ntau dua li lub caij nyoog, nrog rau txhua qhov chaw nres tsheb taug qab ntawm nws tus kheej. Draw radii yuav tsum tau tshuaj xyuas txhua 25,000-50,000 strokes, tag nrho cov chaw nres tsheb disassembly ntawm siab-cov haujlwm hnav tshwm sim ntawm 100,000-250,000 strokes, thiab ua tiav teardowns tshwm sim dhau 500,000 strokes. Cov ntsiab lus tseem ceeb muaj xws li kos radii yaig, punch ntug dulling, thiab gripper ntiv tes degradation. Tsim cov khoom siv hloov pauv tau ntawm qhov siab - hnav qhov chaw, siv PVD txheej rau cov ntaub ntawv abrasive, thiab siv cov ntsuas hluav taws xob hauv xovxwm rau kev soj ntsuam raws li kev mob txhua lub sijhawm kom tuag tau zoo. Cov neeg muag khoom zoo li YICHEN tsim hnav kev tswj hwm rau hauv cov cuab yeej cuab tam los ntawm qhov pib.


