


Dab tsi yog Stamping Tool Tuag Tiag tiag
Thaum ib daim ntawv tiaj tus ntawm cov hlau nkag mus rau hauv xovxwm thiab tawm raws li ib qho tiav bracket, connector, los yog lub cev vaj huam sib luag, lub luag hauj lwm lub luag hauj lwm rau qhov transformation yog lub stamping cuab tam tuag. Nws suab yooj yim, tab sis kev tsim vaj tsev tom qab nws txiav txim siab seb koj puas tau txais cov khoom sib xws ntawm cov nplai lossis cov khib nyiab tag nrho ntawm kev tsis lees paub.
Dab tsi yog Stamping Tool Tuag
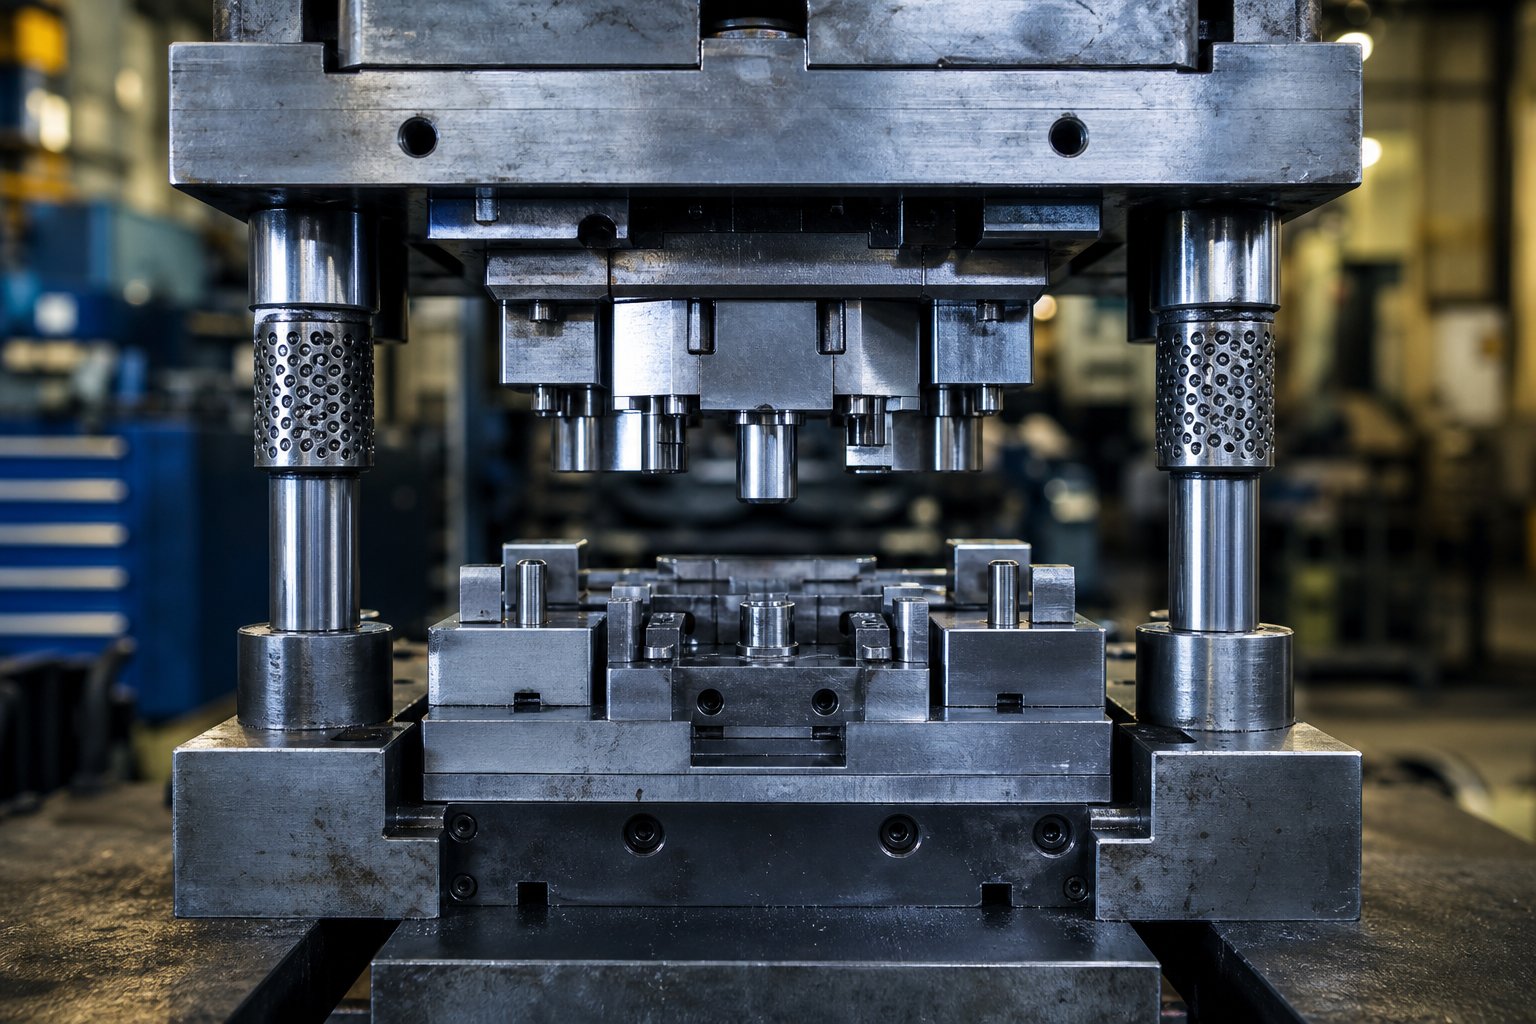
Yog lidab tsi yog stamping tuag, raws nraim? Ntawm nws cov tub ntxhais, nws yog ib qho kev sib koom ua ke ntawm cov khoom tawv tawv - punch, tuag thaiv, stripper phaj, thiab cov lus qhia qhov system - mounted hauv ib lub tshuab lossis hydraulic xovxwm. Thaum cov xovxwm voj voog, lub rooj sib txoos no siv cov kev tswj xyuas kom txiav, khoov, lossis ua cov hlau tiaj tiaj rau hauv net-cov duab puab nrog qhov tseeb dua.
Lub cuab yeej stamping tuag yog qhov tseeb -engineered tooling los ua ke uas siv lub zog tswj los hloov cov ntawv tiaj tus hlau mus rau hauv cov khoom tiav los ntawm kev txiav, khoov, lossis kev ua haujlwm.
Tej zaum koj yuav xav tias: dab tsi yog tuag piv rau cov pwm lossis cov cuab yeej xovxwm? Qhov sib txawv tseem ceeb. Cov pwm tsim cov khoom uas pib hauv cov kua lossis lub xeev pliable - xav tias txhaj tshuaj -cov yas molded los yog tuag- nrum txhuas. Lub stamping tuag, los ntawm qhov sib txawv, ua haujlwm ntawm cov ntawv hlau ntawm chav tsev kub, rov ua dua nws los ntawm kev siv tshuab quab yuam ntau dua li tsis sau cov kab noj hniav. Thiab thaum "tooling" yog qhovlub sij hawm dav davnpog tag nrho cov cuab yeej tsim khoom (fixtures, jigs, gauges, thiab ntau dua), qhov tuag yog cov cuab yeej tshwj xeeb ntawm lub cev uas txhais tau tias ib feem geometry thaum lub sij hawm stamping txheej txheem. Nkag siab txog dab tsi yog kev ua haujlwm stamping piv rau lwm txoj hauv kev pib ntawm no - nrog tus tuag nws tus kheej.
Vim li cas Stamping Dies Matter hauv Manufacturing
Yog tias koj nug dab tsi tuag hauv kev tsim khoom los ntawm kev tsim khoom, cov lus teb txuas ncaj qha rau ntim, sib xws, thiab tus nqi. Lub hlau stamping tuag ua rau cov tuam txhab tsim ntau txhiab lossis ntau lab ntawm cov khoom zoo ib yam nrog kev ua siab ntev raws li nruj.0.0002 hli. Automotive qhov rooj vaj huam sib luag, hluav taws xob tiv thaiv cov kaus poom, cov khoom vaj khoom tsev, aerospace structural clips - tag nrho cia siab rau cov cuab yeej stamping thiab tuag cov rooj sib txoos ua haujlwm ntawm kev kub ceev nrog qhov sib txawv me me.
Kev tuag zoo ncaj qha tswj peb yam uas cov thawj coj saib xyuas thiab cov kws tsim khoom saib xyuas feem ntau: kev ua siab ntev, qhov ua tiav, thiab ib qho nqi -. Lub qhov dej- ua tuag txo qis cov khoom seem, txo cov haujlwm thib ob, thiab ua rau lub sijhawm luv luv. Ib qho tsis zoo tsim ib qho tsim burrs, qhov dav dav, thiab lub sijhawm tsis tau npaj tseg uas ripples los ntawm tag nrho cov saw hlau.
Qhov kev sib raug zoo ntawm kev ntseeg siab thiab kev tsim khoom yog qhov tseeb vim li cas kev nkag siab txog kev tuag architecture - hom, cov khoom, thiab cov ntaub ntawv koom nrog - yog thawj kauj ruam mus rau kev kuaj mob ua ntej lawv yuav kim.
Hom Stamping Tuag thiab Thaum Yuav Siv Txhua
Tuag architecture tsis yog ib qho - loj- haum- txhua qhov kev txiav txim siab. Hom stamping tuag koj xaiv cov duab txhua yam downstream - lub sij hawm voj voog, ib -cov nqi, cov cuab yeej siv nyiaj, thiab txawm tias sai npaum li cas koj tuaj yeem piv ntawm cov kev hloov kho ib feem. Xaiv qhov tsis ncaj ncees lawm configuration rau koj ntim los yog geometry yog ib txoj kev ceev tshaj plaws rau erode margins. Ntawm no yog li cas covhom loj ntawm stamping tuagtawg hauv kev xyaum.
Ib leeg - Chaw nres tsheb tuag rau kev ua haujlwm yooj yim
Xav txog tias koj xav tau ib lub tshuab ntxhua khaub ncaws uas tsis muaj steel sawb, los yog ib lub mounting qhov pierced rau hauv bracket. Ib qho - chaw nres tsheb tuag ua haujlwm ib qho kev ua haujlwm rau ib qho xovxwm: blanking, tho, lossis dabtsi yog khoov. Txhua txoj kev tuag raug cais tawm, uas ua rau cov cuab yeej ncaj nraim thiab lub sijhawm ua haujlwm luv luv.
Tus qauv tuag nyob rau hauv pawg no - hais tias, ib qho yooj yim blanking tuag - yog tus nqi tshaj plaws - kev xaiv zoo thaum koj qhov ntim txhua xyoo qis mus rau nruab nrab lossis thaum koj tab tom khiav haujlwm thib ob ntawm cov khoom uas twb dhau los ntawm kev tsim thawj. Kev teeb tsa yog nrawm, kev daws teeb meem yooj yim, thiab kev nqis peev ua ntej nyob qis qis. Kev sib pauv? Txhua qhov kev ua haujlwm ntxiv yuav tsum muaj kev sib cais, uas ntxiv kev ua haujlwm thiab tuav lub sijhawm thaum ntim nce.
Progressive Dies rau siab -Volume Runs
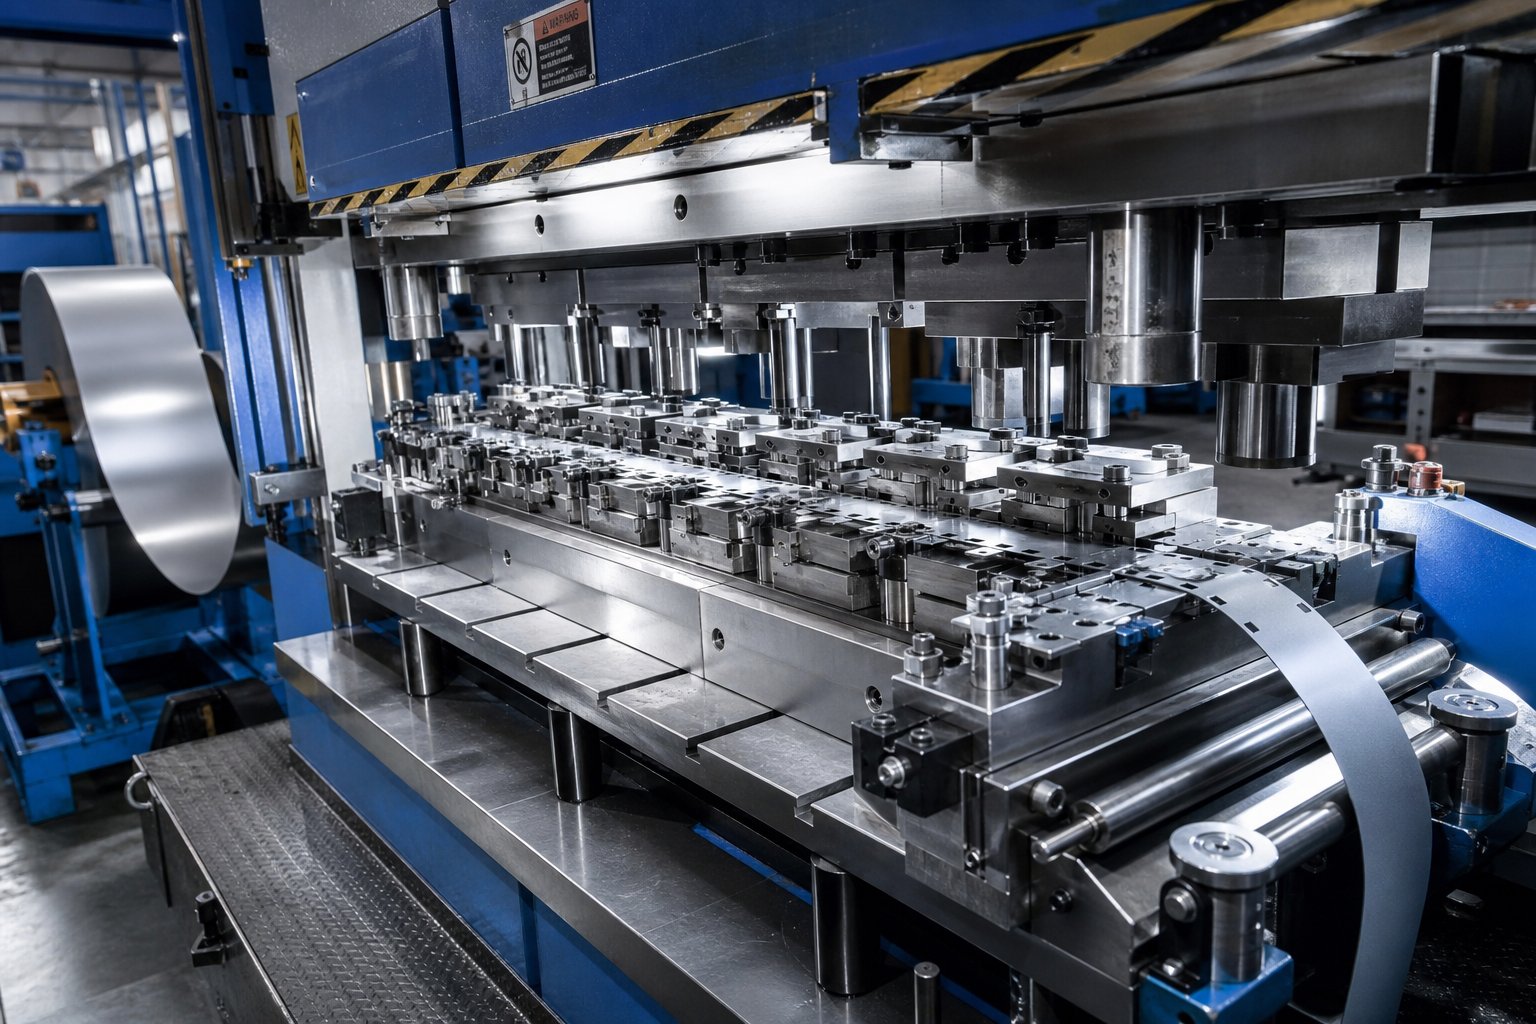
Thaum cov khoom lag luam nce mus rau ntau pua txhiab lossis ntau lab qhov chaw hauv ib xyoos, kev tuag zuj zus dhau los ua cov neeg ua haujlwm. Cov txheej txheem hlau stamping nyob rau hauv ib tug zuj zus tuag ua hauj lwm zoo li no: ib tug coil -fed strip mus rau ntau qhov chaw nyob rau hauv ib lub cuab tam. Txhua qhov xovxwm stroke ib txhij ua haujlwm sib txawv - tho rau ntawm qhov chaw nres tsheb ib qho, ntaus ntawm chaw nres tsheb ob, ua rau ntawm qhov chaw nres tsheb peb - thiab ib feem ua tiav poob ntawm qhov chaw nres tsheb zaum kawg txhua lub voj voog.
Qhov tshwm sim yog qhov qis dua rau ib - tus nqi thiab kev cuam tshuam tus neeg teb xov tooj tsawg heev. Kev lag luam tawm yog kev nqis peev ntau dua rau kev nqis peev thiab tsim qauv ntev dua - mus rau - lub sijhawm ua khoom lag luam. Tab sis ntawm qhov ntsuas, ROI ntawm kev nce qib tuag nyob deb dhau los ua haujlwm tib yam hla ntau qhov chaw ib leeg - chaw teeb tsa. Qhov no yog qhov uas tuag thiab stamping efficiency tiag tiag converge.
Hloov thiab Compound Tuag
Qee qhov chaw loj dhau los yog sib sib zog nqus heev kom nyob twj ywm rau ntawm cov cab cab. Hloov stamping daws qhov no los ntawm kev txiav ib tus neeg qhov khoob thiab kho lawv los ntawm chaw nres tsheb mus rau chaw nres tsheb hauv xovxwm. Automotive lub cev panels, cookware plhaub, thiab sib sib zog nqus-cov vaj tse yog cov neeg sib tw. Koj tau txais ntau-chaw nres tsheb kev ua haujlwm ntawm cov cuab yeej nce qib yam tsis muaj geometric txwv ntawm strip- khoom noj.
Compound tuag siv txoj kev sib txawv. Lawv ua ntau yam kev txiav - blanking thiab piercing, piv txwv li - ib txhij nyob rau hauv ib tug nias stroke ntawm ib lub chaw nres tsheb. Cov txheej txheem stamping nyob rau hauv ib tug compound tuag tsim tshwj xeeb flatness, burr - dawb qhov chaw, ua rau lawv zoo tagnrho rau washers, shims, thiab gaskets qhov flatness kam rau ua yog ib qho tseem ceeb.
| Tuag Hom | Hom Volume Range | Qhov nyuaj | Lub Sijhawm Lead | kwv tij Tooling Nqi | Qhov zoo tshaj plaws ROI Thaum ... |
|---|---|---|---|---|---|
| Ib leeg -chaw nres tsheb | Tsawg rau nruab nrab | Yooj yim (ib txoj haujlwm) | Luv luv | Tsawg | Cov ntim txhua xyoo nyob qis dua ~ 10,000 qhov chaw lossis cov khoom siv thib ob xav tau |
| Kev vam meej | Siab mus heev | Nruab nrab mus rau siab (khoov, daim ntawv, tho) | Ntev | Siab | Qhov ntim ntau dua ~ 50, 000+ ntu / xyoo nrog rov ua cov duab geometry |
| Hloov | Nruab nrab mus rau siab | Siab heev (loj, sib sib zog nqus-kos) | Ntev | Siab heev | Cov khoom yog loj dhau rau sawb los yog xav tau kev sib sib zog nqus nqus |
| Compound | Tsawg mus siab | Tsawg (pas, ntau-txiav profiles) | Nruab nrab | Nruab nrab | Flatness thiab concentricity teeb meem ntau dua li tsim complexity |
Cov nyiaj txiag logic yog ncaj nraim: ntau dua tooling peev them tawm tsuas yog thaum ntim amortizes nws sai txaus. Ib qho kev tuag zuj zus uas raug nqi tsib mus rau kaum npaug ntau dua ib zaug - chaw nres tsheb teeb tsa tseem tuaj yeem xa tus nqi qis dua ntawm cov tswv cuab yog tias qhov kev thov txhua xyoo ua pov thawj rau kev siv tshuab hluav taws xob. Hloov pauv, dhau- nqis peev hauv kev hloov pauv nyuaj tuag rau qhov qis- ntim ib feem xauv peev rau hauv cov cuab yeej uas tsis tau mus txog qhov sib npaug.
Matching tuag architecture rau koj qhov kev muaj tiag yog thawj qhov kev txiav txim siab. Tab sis txawm tias hom tuag txoj cai yuav ua tsis tau zoo yog tias nws cov khoom siv sab hauv tsis tau teev tseg - uas coj peb mus rau qhov tseeb hauv lub rooj sib txoos thiab yuav ua li cas txhua daim ua rau lub voj voog stamping.
Cov Cheebtsam tseem ceeb hauv Stamping Tuag Assembly
Lub stamping tuag teeb yuav zoo li ib qho khoom thaiv ntawm cov hlau bolted rau hauv xovxwm, tab sis tawg nws qhib thiab koj yuav pom ntau ntau qhov kev sib koom ua ke ntawm cov khoom sib dhos ua haujlwm hauv kev hais kwv txhiaj. Thaum ib feem tawm ntawm spec, tag nrho lub cev xav tias nws - burrs tshwm, strips misfeed, thiab punches snaps. Kev nkag siab yuav ua li cas cov khoom no cuam tshuam rau cov engineers thiab cov neeg yuav khoom sib koom cov lus qhia rau kev qhia cov cuab yeej thiab kuaj cov teeb meem sai dua.
Upper thiab Lower Die Assemblies
Txhua cov hlau tuag teeb pib nrog ob lub hauv paus kev ua haujlwm: cov khau sab saud mus rau lub xovxwm ram, thiab cov khau qis dua rau lub txaj xovxwm. Cov hlau hnyav no ua lub hauv paus rau txhua yam khoom hauv lub rooj sib txoos. Xav txog lawv raws li lub chassis - yog hais tias lawv flex los yog hloov nyob rau hauv tonnage, tsis muaj dab tsi downstream nyob twj ywm nyob rau hauv alignment.
Precision qhia pins thiab bushings txuas ob halves, tswj kev sib raug zoo mus rau hauv 0.0001 ntiv tes thoob plaws hauv xovxwm. Pob-cov kabmob qhia pins tau dhau los ua tus qauv kev lag luam rau lawv qhov yooj yim ntawm kev sib cais thiab kev taug qab zoo ib yam. Punch tuav thiab rov qab daim hlau faib cov kev cuam tshuam ntawm cov khau sab saud, tiv thaiv kev ntxhov siab hauv zos uas yuav tawg ib tus neeg punches lossis deform mounting hnab ris.
Txiav thiab tsim cov khoom xyaw
Qhov no yog qhov chaw ua haujlwm tiag tiag tshwm sim. Sheet hlau punches thiab tuag sib cuam tshuam ntawm txhua qhov chaw nres tsheb los txiav, khoov, thiab tsim cov sawb rau hauv nws qhov kawg geometry. Txhua yam khoom muaj ib txoj haujlwm tshwj xeeb hauv lub voj voog stamping:
- Punches- Nias rau hauv cov ntawv hlau txhawm rau tho qhov lossis txiav cov profiles; muaj nyob rau hauv round, oblong, square, thiab kev cai qhov ntswg duab.
- Tuag khawm- Muab qhov tsis sib haum xeeb txiav ntug uas sib koom nrog cov punch, offset los ntawm 5-10% ntawm cov khoom tuab los tsim kom huv si.
- Cov kws tsav dav hlau- Tapered pins uas nrhiav cov sawb ntawm txhua qhov chaw nres tsheb, ua kom lub suab raug thiab qhov chaw ua haujlwm thoob plaws qhov kev nce qib.
- Strippers (caij nplooj ntoos hlav thiab khov)- Tuav lub strip tiaj tus thaum txiav thiab rub nws tawm ntawm lub punch ntawm lub upstroke; lub caij nplooj ntoos hlav strippers tso cai tswj clamping quab yuam thaum cov khoom strippers muab rigidity rau hnyav blanking.
- Stamping tuag lifters- Tsa lub sawb nruab nrab ntawm cov chaw nres tsheb kom tshem tawm cov qauv tsim thiab txo qis, ua kom muaj kev noj qab haus huv zoo.
- Cov ntaub ntawv siab- Siv cov kev tswj qis qis thaum lub sijhawm ua haujlwm los tiv thaiv wrinkling thiab tswj cov khoom ntws mus rau hauv cov kab noj hniav tuag.
- Tuag springs (mechanical thiab nitrogen)- Muab lub zog uas ua haujlwm strippers, lifters, thiab lub siab ncoo; nitrogen gas springs xa ntau zog nyob rau hauv ib tug compact pob.
- Cov tuav tseg- Ruaj ntseg punches thiab tuag nyees khawm nyob rau hauv txoj hauj lwm, ua kom ceev hloov tsis tau disassembling tag nrho cov stamp tuag teeb.
Cov stamping tuag Cheebtsam no tsis ua haujlwm nyob rau hauv kev sib cais. Pilots nrhiav lub strip ua ntej xuas nrig ntaus. Strippers clamp cov khoom tiaj tus thiaj li txiav kom huv si. Tom qab cov xovxwm voj voog, stamping tuag lifters tsa lub sawb kom nws tuaj yeem mus rau qhov chaw nres tsheb tom ntej yam tsis muaj snagging ntawm cov qauv tsim. Txhua lub ntsiab yog nyob ntawm ib qho ua ntej nws - nco ib tug yeej, thiab koj tau misfed strips los yog slug rub.
Kev Pab Cuam thiab Sensors
Niaj hnub nimno hlau xovxwm tuag zuj zus suav nrog kev saib xyuas hluav taws xob raws li cov khoom siv txheej txheem ntau dua li kev xaiv ntxiv -ons.Tuag tiv thaiv systemstshawb xyuas cov khoom txav thiab cov xwm txheej tseem ceeb hauv lub sijhawm tiag tiag, tiv thaiv cov khoom tsis raug thiab raug nqi tuag. Hom sensor hom muaj xws li:
- Misfeed detectors- Tshawb xyuas txoj haujlwm strip ua ntej xovxwm ua tiav nws cov hlab ntsha tawg, nres lub voj voog yog tias cov khoom tsis tau nce mus kom raug.
- Slug sensors- Saib xyuas slug ejection kom paub meej tias cov khoom txiav tshem tawm qhov tuag kab noj hniav, tiv thaiv slug buildup uas ua rau cov npoo txiav.
- Force saib- Taug qab tonnage ib stroke rau chij txawv txav uas qhia tias tawg punches, khoom variation, los yog alignment drift.
Cov sensors no hloov lub stamping tuag teeb los ntawm cov cuab yeej passive mus rau hauv ib qho khoom muaj nqis los saib xyuas. Lawv tiv thaiv koj cov peev txheej hauv cov cuab yeej hardened thaum tswj xyuas qhov zoo thoob plaws ntau lab lub voj voog.
Ntawm chav kawm, txawm hais tias zoo tag nrho cov Cheebtsam yuav underperform yog hais tias cov khoom tsis ncaj ncees lawm tom qab lawv. Cov qib steel, kev kho cua sov, thiab txheej txheej siv rau txhua qhov punch, khawm, thiab kev sib sau ntxig txiav txim siab ntev npaum li cas qhov kev txiav txim siab yuav kav ntev npaum li cas hauv kev tsim khoom.
Cov khoom siv tuag thiab txheej txheej uas tswj tau lub neej ntev
Cov hlau stamping tuag tuaj yeem tuav ntev rau ntau lab lub voj voog - lossis hnav tawm hauv ob peb txhiab hits. Qhov sib txawv feem ntau los mus rau ib qho kev txiav txim siab thaum ntxov ntawm cov qauv tsim: uas stamping tuag steel mus rau hauv txhua qhov txiav thiab tsim chaw nres tsheb, thiab seb nws puas tau txais txheej txheej. Tau txais txoj cai no thiab koj cov cuab yeej khiav ntev dua ntawm kev sib tw. Tau txais nws tsis ncaj ncees lawm thiab koj tab tom caum burrs, galling, thiab ntxov ntxov punch ua tsis tiav los ntawm hnub ib.
Cov cuab yeej Steel Qib rau kev siv sib txawv
Tsis yog tag nrho cov cuab yeej steel coj ib yam li hauv xovxwm tonnage. Txhua qib pauv tawm hardness, toughness, thiab hnav tsis kam sib txawv, uas txhais tau hais tias qhov kev xaiv zoo tshaj plaws nyob ntawm seb qhov tuag yog dab tsi tiag tiag - siab - ceev blanking, hnyav forming, los yog ib yam dab tsi nyob rau hauv nruab nrab.
Nov yog plaub qib koj yuav ntsib feem ntau hauv kev tsim cov hlau stamped:
- D2 (siab-carbon, siab-}chromium)- Kev mus- mus rau qhov txias - ua haujlwm blanking thiab tho qhov twgabrasive hnav yog thawj hom tsis ua haujlwm. D2 muab cov ntug tuav tau zoo thiab lub neej ntev ntawm cov ntawv hlau stamping daim ntawv thov, tab sis nws cov tawv tawv me ntsis ua rau nws yooj yim rau chipping nyob rau hauv hnyav shock loads.
- A2 (cua-hnyav)- Muab qhov sib npaug nruab nrab nruab nrab ntawm kev hnav tsis kam thiab tawv, nrog kev ruaj ntseg zoo dua thaum kho cua sov dua li D2. A2 yog qhov kev xaiv muaj zog rau kev tsim cov tuag thiab nruab nrab - ntim blanking qhov twg yuav tsum muaj qee qhov kev cuam tshuam los ntawm kev siv lub neej tsim nyog.
- M2 (molybdenum siab-ceev steel)- Khaws cov tawv tawv ntawm qhov kub siab, ua rau nws haum rau siab - nrawm nrawm qhov chaw nres tsheb uas muaj kev sib txhuam kub ua kom sai. M2 ua tau zoo hauv kev txiav cov ntawv thov uas xav tau kub hardness yam tsis muaj kev cuam tshuam kev hnav tsis kam.
- S7 (kev poob siab- tawm tsam)- Muab qhov tseem ceeb rau qhov toughness tshaj lwm yam. Thaum lub chaw nres tsheb muaj kev cuam tshuam hnyav - sib sib zog nqus nqus, npib, lossis ua cov tuab tuab - zog steel - S7absorbs poob siab tsis tawg. Nws hnav tsis kam yog qis dua, yog li nws khub zoo tshaj plaws nrog cov coatings los yog tshwj tseg rau kev sib sau es tsis yog txiav.
Rau qhov hnyav - hnav chaw nres tsheb qhov twg txawm D2 tsis tuaj yeem khaws tau - xav ntev - khiav nrawm nrawm cov ntaub ntawv abrasive - carbide stamping tuag siv tungsten carbide inserts. Carbide muaj ntau dua hardness thiab hnav tsis kam tshaj li cov cuab yeej hlau, txawm tias tus nqi ntawm brittleness. Koj feem ntau yuav pom carbide inserts xovxwm- haum rau cov tuav steel ntawm qhov tshwj xeeb siab- hnav cov chaw nres tsheb es tsis tsim kom tag nrho cov tuag los ntawm carbide.
Nto coatings uas txuas ntxiv lub neej tuag
Txawm tias qhov zoo tshaj plaws stamping tuag steel tau txais txiaj ntsig los ntawm cov txheej txheej uas txo cov kev sib txhuam thiab tiv thaiv cov khoom siv los ntawm kev ua raws li cov cuab yeej siv. PVD (lub cev vapor deposition) coatings ntxiv ib nyias, tawv zaj duab xis - feem ntau 2 mus rau 10 microns - yam tsis tau hloov qhov loj me me los yog yuav tsum tau post-coat sib tsoo.
Feem ntau cov kev xaiv rau steel stamping tuag muaj xws li:
- Titanium Nitride (TiN)- Ib qho dav dav - lub hom phiaj txheej nrog lub hardness ntawm 2,200 HV. Nws txo cov kev sib txhuam ntawm cov pa roj carbon steel stamping thiab me me steel blanking, txuas ntxiv cov ntu ntu rau lub teeb - mus rau - cov haujlwm nruab nrab.
- Titanium Carbonitride (TiCN)- Nyuaj dua TiN ntawm kwv yees li 3,400 HV nrog qis kev sib txhuam coefficient (0.2 piv rau 0.6 rau TiN). TiCN yog qhov tshwj xeeb tshaj yog siv rau kev tsim cov hlau tsis muaj steel, qhov uas cov nplaum hnav thiab cov khauj khaum yog hom kev ua tsis tiav.
- CrN (Chromium Nitride)- Nta muaj kev ntxhov siab sab hauv, zoo adhesion, thiab siab corrosion kuj. CrN ua haujlwm zoo ntawm aluminium stamping tuag qhov twg cov khoom siv ua haujlwm softer zoo li tsim los ntawm cov cuab yeej tsis sib xws.
- DLC (Diamond-zoo li Carbon)- Qhov qis tshaj qhov sib txhuam coefficient ntawm cov txheej txheem PVD (hauv qab 0.1), nrog hardness ncav cuag 4,000 HV. DLC ua tau zoo ntawm tooj liab alloys thiab txhuas, qhov chaw me me ntawm qhov sib cuam tshuam tiv thaiv galling nkaus. Nws qhov siab tshaj plaws txheej tuab yog txwv, yog li nws yog qhov zoo tshaj plaws rau kev tsim cov haujlwm ntau dua li qhov hnyav.
Suab complex? Qhov kev xaiv logic yog qhov tseeb ncaj nraim - phim cov txheej rau cov khoom siv ua haujlwm uas ua rau muaj teeb meem feem ntau rau cov cuab yeej tsis muaj coated.
Matching Tuag Khoom rau Workpiece Hlau
Txhua daim ntawv hlau alloy imposes txawv stresses rau tuag. Txias dov steel stamping ntawm qhov ntsuas nruab nrab yog qhov zam txim rau - D2 nrog TiN ua haujlwm feem ntau. Stainless hlau, ntawm qhov tod tes, yog nplaum thiab ua haujlwm- hardens sai, xav tau ntau dua - alloy steels thiab anti-galling coatings. High-lub zog steel tsim cov khoom loj heev uas yuav tsum tau poob siab- qib tiv taus. Thiab aluminium, txawm tias nws yog mos, txhim kho aggressively ntawm cov cuab yeej nto yam tsis muaj lubrication thiab txheej.
| Khoom siv ua haujlwm | Kev sib tw tseem ceeb | Pom zoo Tuag Steel | Pom zoo Txheej | Sau ntawv |
|---|---|---|---|---|
| Me me / Carbon Steel (CRS) | Abrasive hnav | D2 los yog A2 | TiN | Standard pairing rau txias dov steel stamping; lub neej ntev nrog kev saib xyuas yooj yim |
| Stainless hlau (300/400 series) | Adhesive hnav, galling | A2 lossis D2 (tsis txhob siab-Cr ntawm siab-Cr workpiece) | TiCN los yog AlCrN | Metallurgical zoo sib xws ntawm D2 thiab stainless tuaj yeem ua rau micro- vuam; TiCN barrier tseem ceeb |
| Siab -Lub zog hlau / AHSS | Extreme forming loads, punch breakage | S7 (forming) los yog M2 (txiav) | TiAlN or TiCN | Toughness rau kev tsim cov chaw nres tsheb; kub hardness rau siab - ceev txiav chaw nres tsheb |
| Aluminium Alloys | Cov khoom tsim kho, ntsuas | A2 lub D2 | CrN los yog DLC | Tsawg-cov coatings kev sib txhuam tiv thaiv aluminium adhesion; wider punch-rau- tuag clearance xav tau |
| Copper / Brass Alloys | Galling, nto marking | D2 los yog A2 | DLC | Ultra- kev sib txhuam qis tiv thaiv kev hloov pauv; polished tuag nto txuas ntxiv kev ua haujlwm zoo |
Ib qho kev nthuav dav uas ntes cov neeg yuav khoom tawm ntawm tus neeg saib xyuas: xuas nrig ntaus- rau - tuag tshem tawm yuav tsum tau kho los ntawm cov khoom siv. Cov hlau Softer zoo li txhuas xav tau kev tshem tawm tsawg dua (feem ntau nyob ib ncig ntawm 5% ntawm cov khoom tuab ntawm ib sab), thaum siab - lub zog steel xav tau ntau dua (txog 12-15%) kom tsis txhob muaj cov punch ntau dhau. Xaiv txoj cai stamping tuag steel thiab txheej txheej ua ke tsuas yog ua haujlwm yog tias tus qauv tsim kho kom haum rau cov khoom ua haujlwm ib yam nkaus.
Kev xaiv cov khoom muab qhov tuag nws lub peev xwm lifespan. Kev paub txog qhov muaj peev xwm, txawm li cas los xij, yuav tsum muaj kev tsim qauv thiab tsim cov txheej txheem uas txhais cov tswv yim engineering rau hauv kev siv lub cev yam tsis tau qhia cov ntsiab lus tsis ua haujlwm tshiab ntawm txoj kev.
Niaj hnub nimno Stamping Dies yog tsim thiab tsim
Lub stamping tuag quote tsis yog tus nqi tag rau ntawm cov hlau thaiv. Tom qab txhua lub sijhawm kwv yees thiab tus nqi tus nqi zaum muaj ntau -theem engineering workflow uas hloov 2D ib feem luam tawm rau hauv hardened, nias - npaj cov cuab yeej. Kev nkag siab txog cov txheej txheem kev tsim khoom stamping tuag no pab cov kws tsim khoom tsim cov kev cia siab tiag tiag thiab muab cov thawj coj saib xyuas cov ntsiab lus uas lawv xav tau los ntsuas seb tus neeg xa khoom lub sijhawm ua tau zoo.
Los ntawm Part Print rau Die Concept Layout
Txhua qhov kev tsim qauv stamping pib ib yam: tus tsim qauv tau txais ib feem luam tawm - ua tiav nrog GD&T callouts, cov khoom specification, thiab ntau lawm ntim hom phiaj - thiab pib thim rov qab- engineering yuav ua li cas los ntawm cov ntawv hlau tiaj tus.
Thawj txoj haujlwm yog txiav txim siab cov txheej txheem ua ntu zus. Dab tsi nta tau blanked ua ntej? khoov qhov twg? Puas yog qhov yuav tsum tau kos? Raws liArt Hedrick sau ntawv hauv Tus Fabricator, pes tsawg tus txheej txheem cov kauj ruam yog nyob ntawm cov khoom siv workpiece, ib feem complexity, thiab tolerancing yuav tsum tau. Ib qho yooj yim bracket yuav xav tau plaub los yog tsib chaw nres tsheb. Contoured automotive clip nrog ntau khoov thiab lance nta yuav xav tau kaum tsib los yog ntau tshaj.
Rau kev vam meej tuag, qhov kev tshuaj ntsuam no ua rau ib qho kev teeb tsa strip - ib txoj kev pom qhia seb cov hlau sawb tau nce mus los ntawm txhua qhov chaw nres tsheb. Lub strip layout txhais tau tias:
- Chaw nres tsheb suav thiab ua ntu zus ntawm kev ua haujlwm (pierce, notch, form, cutoff)
- Carrier web tsim - seb lub strip nyob tiaj tus (khoom nqa khoom) los yog xav tau flex cov cab kuj kom haum rau qhov siab hloov thiab cov khoom ntws
- Cov tswv yim tshem tawm cov khoom pov tseg - yuav ua li cas cov khoom pov tseg tawm ntawm lub cuab yeej los ntawm qhov tshem tawm los yog tawm ntawm ob sab
- Pitch nrug - qhov kev nce qib tiag tiag ntawm ib qho xovxwm stroke uas ua kom cov yam ntxwv sau npe thoob plaws chaw nres tsheb
Kev siv sawb yog qhov twg hlau stamping tuag tsim ncaj qha cuam tshuam cov nqi khoom. Ib lub tswv yim ua zes uas ua kom muaj ntau qhov chaw ntawm ib lub strip dav txo qhov seem seem, qee zaum ua tau zoo heev. Ntawm qhov siab - ntim khiav ntawm ntau lab ntawm qhov chaw, txawm tias 2-3% kev txhim kho hauv kev siv cov khoom siv tuaj yeem txuag tau kaum txhiab nyiaj txhua xyoo. Cov neeg tsim khoom sib npaug qhov no tiv thaiv qhov kev txwv ntawm cov khoom siv lub zog - lub vev xaib nqa khoom yuav tsum nruj txaus los pub cov sawb tsis muaj buckling, tshwj xeeb tshaj yog ntawm cov ntaub ntawv nyias uas nruj nruj.
Idle chaw nres tsheb (cov haujlwm uas tsis ua haujlwm) feem ntau tshwm sim hauv lub tswv yim layout ib yam nkaus. Cov no tso cai rau chav rau cov cuab yeej muaj zog dua, kev tshem tawm cov slug kom zoo, lossis tsuas yog qhov chaw lub cev txaus ntawm kev ua haujlwm nyuaj. Hla lawv kom txuag tau qhov ntev tuag feem ntau backfires nrog tu mob taub hau tom qab.
CAE Simulation thiab Feasibility Analysis
Xav txog kev nqis peev rau 6 tus lej hauv cov cuab yeej hardened, tsuas yog nrhiav tau ntawm thawj qhov kev sim khiav uas qhov wrinkles thaum lub sij hawm kos los yog caij nplooj ntoos hlav rov qab dhau kev zam. Ib xyoo caum dhau los, qhov xwm txheej ntawd tau tshwm sim. Niaj hnub no, finite element tsom xam (FEA) thiab tsim simulation ntes cov teeb meem ua ntej ib qho hlau raug txiav.
Sheet hlau txoj kev simulation siv cov qauv kev suav los kwv yees seb qhov dawb paug coj li cas nyob rau hauv xovxwm loads. Lub software tso nyiaj rau cov khoom siv (yield zog, elongation, strain hardening), cov cuab yeej geometry, kev sib txhuam, thiab cov txheej txheem tsis zoo li lub cev tsis muaj zog thiab nias ceev. Nws ces flags tej yam tsis xws luag:
- Thinning thiab splits- Cov cheeb tsam uas cov ntaub ntawv nthuav dav tshaj nws txoj kev txwv, kwv yees qhov chaw tawg yuav tshwm sim hauv kev sim lub cev
- Wrinkling- Cov cheeb tsam ntawm compressive instability, feem ntau nyob rau hauv flange cheeb tsam los yog sib sib zog nqus-kos cov ces kaum uas cov ntaub ntawv ntws yog uncontrolled
- Springback- Kev rov qab elastic uas ua rau cov khoom tsim los ntawm kev sib txawv ntawm cov duab geometry thaum nias lub zog raug tshem tawm, tshwj xeeb yog muaj teeb meem nrogsiab - steels thiab aluminium alloys
Vim li cas qhov no tseem ceeb rau tag nrho cov txheej txheem stamping? Simulation compresses dab tsi siv los ua peb lossis plaub lub cev qauv rov ua dua rau hauv lub voj voog virtual uas khiav ib hmos. Txhua lub cev sim- tawm tuaj yeem raug nqi lub lis piam ntawm lub sijhawm ua haujlwm thiab ntau txhiab hauv cov khoom siv sim. Tshem tawm txawm tias ib qho iteration them rau cov software simulation ntau zaus.
Advanced solvers kuj kwv yees yam tsawg kawg nkaus xovxwm quab yuam yuav tsum tau, pab cov neeg npaj ntau lawm paub meej tias cov xovxwm npaj muaj txaus tonnage ua ntej tuag raug pib. Qee lub platform txawm simulate cov cuab yeej deflection hauv qab load, qhia tias elastic deformation li cas hauv nws tus kheej yuav cuam tshuam rau kev sib cuag thiab, yog li ntawd, ib feem ntawm kev ua haujlwm ntev. Qhov kev nkag siab ntawm qib no hloov cov txheej txheem kev tsim cov hlau stamping los ntawm kev sim - thiab - yuam kev rau hauv kev qhuab qhia kwv yees.
CNC Machining, Hlau EDM, thiab sib dhos
Nrog rau kev tsim qauv raug kaw, lub cev tsim pib. Cov cuab yeej & kev tsim khoom tuag ua raws li ib ntus uas khaws cia qhov ntsuas qhov tseeb tsim hauv CAD los ntawm txhua theem ntawm kev tshem tawm cov khoom thiab hardening:
- Rough machining- CNC mills tshem tawm cov khoom siv los ntawm cov khau tuag, cov tuav tuav, thiab cov blocks tuag, tawm hauv 0.010-0.020 ntiv tes rau kev ua tiav. Niaj hnub nimno high-speed machining centers khiav 3D cuab tam txoj hauv kev tsim ncaj qha los ntawm CAD qauv, tshem tawm kev txhais lus yuam kev.
- Kev kho cua sov- Cheebtsam yog hardened rau lawv lub hom phiaj Rockwell qhov tseem ceeb (feem ntau HRC 58-62 rau txiav steels xws li D2, HRC 54-58 rau kev tsim steels). Nqus cua sov kho minimizes distortion thiab decarburization nto.
- Ua tiav kev sib tsoo- Surface grinders thiab cylindrical grinders coj cov khoom tawv tawv rau qhov kawg qhov ntev thiab qhov yuav tsum tau ua kom tiav. Flatness ntawm cov khau tuag yog nyob rau hauv 0.0002 ntiv tes hla tag nrho cov phaj.
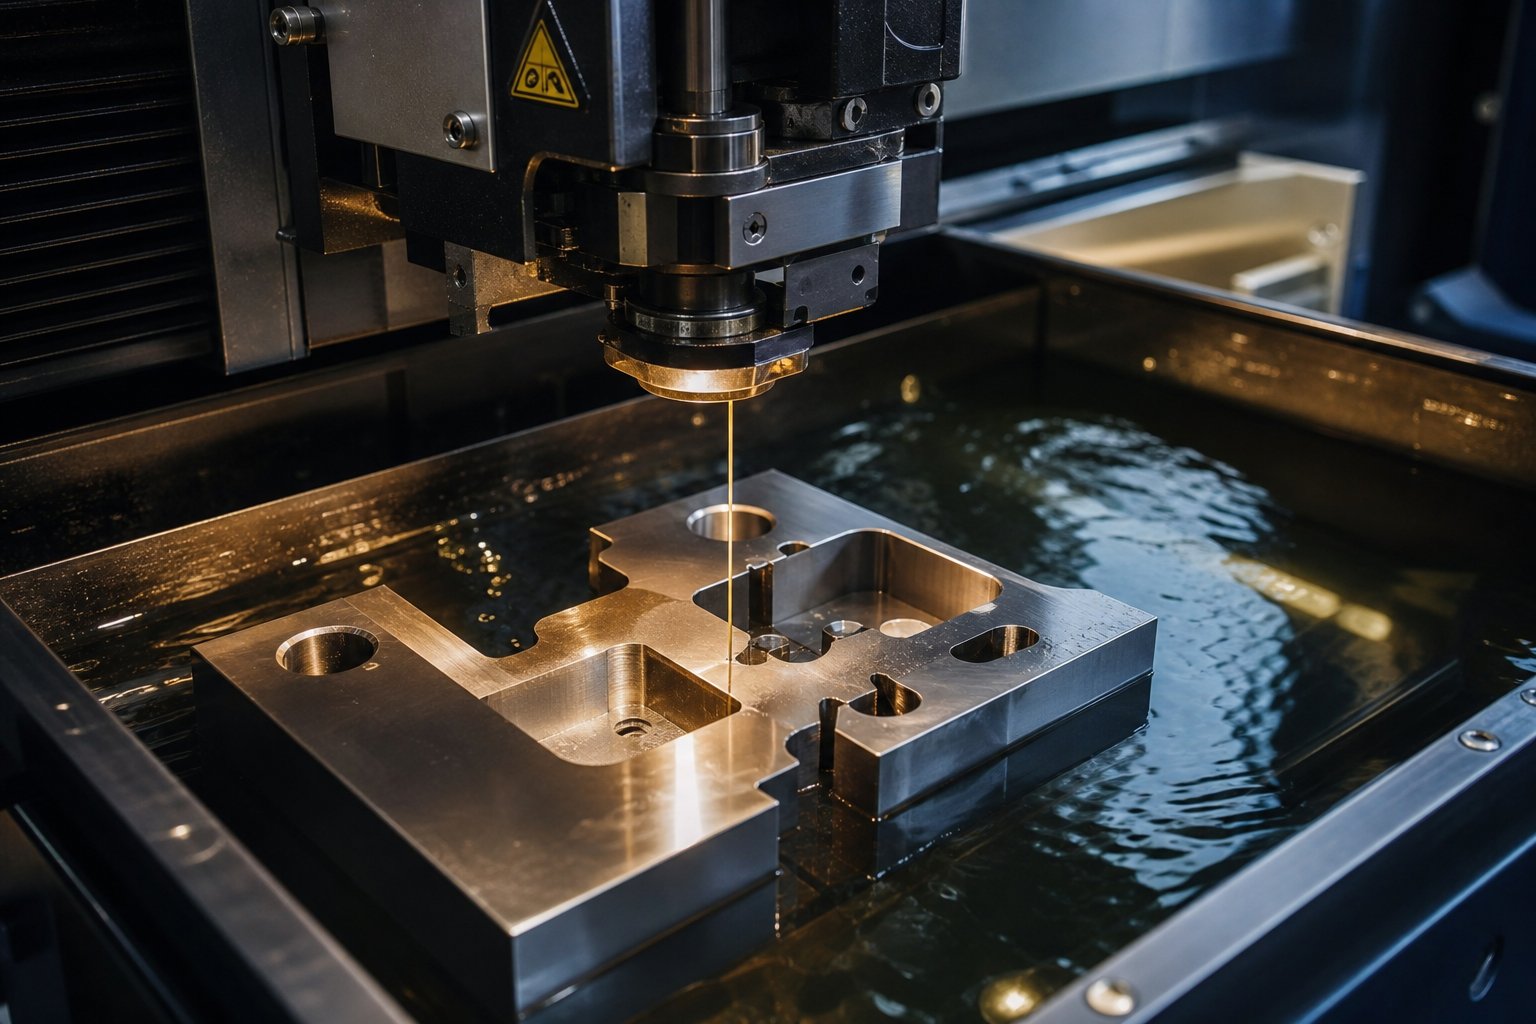
- Hlau EDM- Rau cov punch nyuaj thiab tuag qhib cov ntaub ntawv uas tsis tuaj yeem ua lag luam hauv av, xaim hluav taws xob tawm machining txiav cov hlau tawv tawv kom ua siab ntev ntawm +/- 0.0001 ntiv tes. Hlau EDM yog qhov tseem ceeb rau qhov sib txawv ntawm qhov tsis sib xws, nruj - lub voj voog tuag qhov qhib, thiab qhov tsis sib xws geometry.
- Kev sib dhos zaum kawg thiab xyuas kom haum- Tag nrho cov khoom txuas rau hauv cov khau tuag. Punch-rau- kev sib raug zoo tuag tau txheeb xyuas nrog kev ntsuas qhov muag lossis xiav- tshuaj xyuas cov tshuaj tiv thaiv. Qhia tus pin thiab bushing clearance yog paub tseeb tias. Kev sib dhos ua tiav tau raug kaw - qhov siab kuaj thiab qhuav - lub voj voog pov thawj ua ntej cov khoom nkag mus rau hauv lub cuab yeej.
Cov xov digital - los ntawm CAD qauv mus rau CAM cov cuab yeej txoj hauv kev rau CMM tshuaj xyuas cov ntaub ntawv - ua rau kev tsim khoom tuag zoo ib yam thoob plaws txhua kauj ruam. Thaum ib lub xov hlau EDM yog programmed ncaj qha los ntawm tib 3D qauv siv hauv kev simulation, tsis muaj lub sijhawm rau kev hloov pauv tsis raug lossis phau ntawv rov txhais lus. Qhov kev txuas ntxiv ntawd yog qhov sib cais qhov tseeb stamping tuag los ntawm kev sib dhos uas xav tau lub lis piam ntawm tes- haum ntawm kev sim.
Rau cov neeg yuav khoom, nkag siab txog qhov kev ua haujlwm no piav qhia vim li cas cov sij hawm ua tau zoo rau kev tsim khoom -qib cov cuab yeej feem ntau khiav 8 mus rau 16 lub lis piam. Txhua theem ua rau qhov kawg, thiab maj nrawm ib kauj ruam - hla kev simulation, luv luv -txiav kev kho cua sov, tshem tawm cov ntawv pov thawj haum - tsim teeb meem uas ntog raws li kev ua tsis tiav thaum lub sijhawm tsim khoom. Cov kev ua tsis tiav, thiab yuav ua li cas kuaj xyuas lawv ua ntej lawv cascade, yog qhov sib cais ntawm qhov dej- khaws cia tuag los ntawm ib qho uas noj rau hauv koj cov npoo txhua qhov kev hloov.
Tuag Failure Hom thiab Yuav Tiv Thaiv Lawv Li Cas
Kev tuag tuaj yeem muaj sia nyob ntau lab lub voj voog lossis pib tsim cov khoom seem hauv lub lis piam. Qhov txawv tsis tshua muaj tshwm sim los ntawm ib qho kev puas tsuaj loj. Feem ntau qhov ua tsis tiav hauv cov cuab yeej hlau stamping tsim maj mam - hnav cov khoom sib sau, kev hloov pauv hloov, lubrication degrades - kom txog thaum cov txheej txheem hla qhov pib thiab qhov chaw dheev poob ntawm spec. Paub qhov twg los saib thawj zaug txuag cov sij hawm ntawm xovxwm downtime thiab ntau txhiab tus nqi kho cov cuab yeej stamping.
Common Die Failure Modes thiab Root Causes
Thaum zoo slips ib nrab - khiav, lub instinct yog mus liam qhov pom tseeb: ib tug tawg punch los yog ib tug dull ntug. Tab sis pom kev puas tsuaj feem ntau yog theem kawg ntawm cov tshuaj tiv thaiv kab mob uas tau pib ntau dhau los. Raws li kev tshawb fawb txog kev tuag tshwm sim, kev loj hlob ntawm burr, slug rub, pub noj tsis ruaj khov, thiab qhov ntev ntawm qhov drift feem ntau yog cov tsos mob ntawm tib lub hauv paus hnav kev loj hlob es tsis yog qhov txawv txav.
Xav txog qhov punch breakage. Lub punch tsis snap tsis ceeb toom - nws chips ua ntej, feem ntau vim hais tias lateral loading los ntawm kev coj los yog strip misalignment concentrates kev nyuaj siab ntawm ib sab ntawm lub txiav ntug. Ib yam li ntawd, ntau dhau burr tsim cov cim qhia tias punching stamping npoo tau dulled dhau ntawm lawv cov shear geometry zoo, ua rau cov stripping tsis kam thiab ua rau muaj kev pheej hmoo ntawm slug rub rau ntawm qhov mob stroke tom ntej.
Nov yog hom kev ua tsis tiav uas koj yuav ntsib feem ntau ntawm kev tuag stamping xovxwm, ua ke nrog cov hauv paus hauv paus thiab kev kho kom raug:
- Punch breakage los yog chipping- Cov hauv paus ntsiab lus: misalignment, tshem tawm ntau dhau ntawm ib sab, txhawb nqa phaj tsis txaus, lossis cov cuab yeej tsis raug steel qib rau daim ntawv thov. Kev kho kom raug: txheeb xyuas cov lus qhia tus pin thiab bushing mob, tshawb xyuas qhov tsis sib xws ntawm kev faib tawm, paub meej tias cov punch tuav hauv cov tuav, thiab ntsuas seb cov qib steel puas phim lub workpiece hardness.
- Tshaj burr tsim- Cov hauv paus ntsiab lus: hnav txiav ntug, punch tsis txaus-rau- tuag clearance, los yog ncua sij hawm sharpening. Kev kho kom raug: tshuaj xyuas ntug qhov xwm txheej ntawm stamping tuag punches thiab tuag nyees khawm, ntsuas qhov tseeb clearance nrog feeler gauges, thiab tsim sharpening sij hawm raws li stroke suav es tsis pom kev soj ntsuam ib leeg.
- Slug rub- Lub hauv paus ua rau: lub tshuab nqus tsev adhesion ntawm lub ntsej muag lub ntsej muag thiab cov slug, hnav cov punch npoo nce stripping tsis kam, los yog kev khiav tawm tsis zoo. Kev kho kom raug: ntxiv cov tshuab cua tshuab lossis lub caij nplooj ntoos hlav ejectors, xyuas kom tseeb tias cov slug poob txoj hauv kev yog qhov tseeb, thiab rov qab kho qhov punch ntug los ntawm regrinding.
- Galling (cov khoom khaws ntawm qhov chaw tuag)- Cov hauv paus ntsiab lus: lubrication tsis txaus, nruj tsim clearances, nto roughness ntawm qhov chaw tuag, los yog metallurgical zoo sib xws ntawm cov khoom tuag thiab workpieces. Kev kho kom raug: polish cuam tshuam qhov chaw tuag, txheeb xyuas cov roj nplua nyeem xa mus txog thaj chaw tiv tauj, nthuav dav cov kev tshem tawm qhov twg cov khoom thickens, thiab txiav txim siab los tiv thaiv- cov coatings zoo li TiCN lossis DLC.
- Kev hnav ntxov ntxov hla ntau qhov chaw nres tsheb- Lub hauv paus ua rau: strip positioning instability los ntawm hnav pilots, qhia degradation, los yog pub lub sij hawm yuam kev uas tsim cumulative kev nyuaj siab ntawm downstream Cheebtsam. Kev kho kom raug: tshuaj xyuas tus neeg tsav tsheb tus pin tus mob thiab tus tsav lub qhov elongation, txheeb xyuas lub sij hawm pub mis, thiab xyuas cov stamping tuag clamps thiab sawb kev txhawb nqa cov qauv rau looseness.
Koj yuav pom tus qauv: feem ntau cov kev ua tsis tiav rov qab mus rau kev sib dhos, tshem tawm, lubrication, lossis lub sijhawm - tsis yog cov khoom siv tam sim ntawd. Qhov kev sib raug zoo ntawd yog vim li cas cov cuab yeej cuab tam stamping hlau khw kho cov hauv paus hauv paus ua rau lub cev tsis yog caum tus neeg mob.
Clearance thiab Tolerance Fundamentals
Punch-rau- tuag clearance yog ib qho kev hloov pauv loj tshaj plaws hauv kev ua haujlwm txiav. Nws yog feem ntau qhia raws li qhov feem pua ntawm cov khoom tuab ntawm ib sab - txhais tau tias 10% tshem tawm ntawm 0.060-nti Tshuag txhais mus rau 0.006 ntiv tes ntawm qhov chaw nruab nrab ntawm lub punch ntug thiab qhov qhib tuag ntawm txhua sab.
Covkev cai 10% kev caitau tsim los thaum cov chav xovxwm feem ntau khiav qis - carbon steel nkaus xwb. Nws tseem yog qhov pib tsim nyog rau cov hlau me me, tab sis siv nws thoob ntiaj teb tsim teeb meem. Siab dua - lub zog steels tawg nrog tsawg deformation, yog li lawv feem ntau ua tau zoo dua nrog kev tshem tawm me ntsis (12-15%) kom txo tau cov punch loading thiab poob siab. Cov hlau mos xws li txhuas lossis tooj liab xav tau kev tshem tawm tsawg dua (5-8%) vim tias lawv deform ntau dua ua ntej tawg, thiab kev tshem tawm ntau dhau ua rau rollover thiab tearing es tsis txhob huv shear.
Thaum clearance yog nruj dhau lawm, koj tau txais kev txiav quab yuam ntau zog, ceev ntug hnav, dua stripping kuj, thiab siab punch kub. Thaum clearance yog dav dhau lawm, cia siab tias ntau burr nyob rau sab tuag, ntug rollover, dimensional variation, thiab ntxhib txiav nto. Ob qho xwm txheej ua rau luv luv ntawm lub voj voog ntawm kev sib tw thiab ua rau koj tus nqi ntawm ib qho - ib feem los ntawm cov khoom seem thiab tsis tau npaj tseg.
Clearance kuj hloov dua tus tuag lub neej. Raws li kev txiav cov npoo hnav thiab rov ua dua tshiab, qhov kev tshem tawm tau zoo hloov me ntsis - tshwj xeeb tshaj yog tias kev sib tsoo tshem tawm cov khoom siv ntau dua los ntawm ib feem ntau dua li lwm qhov. Taug qab cumulative grind qhov tob thiab compensating nrog shims ua rau cov txheej txheem ruaj khov nyob rau hauv lub cuab tam tag nrho cov kev pab cuam lub neej.
Kev Npaj Kho Kev Tiv Thaiv
Reactive txij nkawm - tos kom txog thaum qhov chaw tsis zoo los qhib qhov tuag - yog cov txheej txheem hlau kim tshaj plaws uas koj tuaj yeem xyaum. Cov txheej txheem tiv thaiv kab mob ua rau hnav kom pom tseeb thiab ntes cov degradation ua ntej nws mus txog qhov.
Lub moj khaum muaj txiaj ntsig suav nrog plaub thaj chaw ntawm kev sib tshooj:
- Kev sib tw ntse (stroke- suav-raws li)- Tsim cov regrind triggers los ntawm cov ntaub ntawv tsim tawm tiag tiag es tsis yog daim calendar. Taug qab burr qhov siab tiam sis thiab stripping quab yuam.Qhov zoo tshaj plaws - cov kev xyaum ua haujlwmsiv cov hits zoo ib yam -ib - kev pab cuam lub hom phiaj kom muaj kev ruaj khov txiav loads thiab qis stripping kuj.
- Kev tshuaj xyuas cov khoom (ua haujlwm, txhua hnub, txhua lub limtiam)- Tshawb xyuas cov kws tsav dav hlau, cov lus qhia, cov dej ntws, thiab cov neeg tuav pov hwm ntawm txhua qhov chaw nres tsheb PM. Lub caij nplooj ntoos hlav hloov yuav tsum tshwm sim thaum lub sijhawm pub dawb poob ntau dua 10% lossis tawg tshwm. Qhia tus pins thiab bushings xav tau lubrication thiab ntsuas kev soj ntsuam ntawm txhua qhov teardown.
- Lubrication Verification (ib zaug)- Paub meej tias cov roj nplua nyeem tau mus txog txhua qhov chaw tiv tauj, tshwj xeeb tshaj yog cov chaw nres tsheb nqaim thiab cov chaw sib sib zog nqus uas muaj kev tshaib plab tshwm sim txawm tias lub cev tag nrho tshwm sim. Tsis txaus lubrication ua rau galling, kub buildup, deg tuaj, thiab ceev ceev coj coj.
- Spare -cov khoom seem (npaj)- Cov khoom siv khoom lag luam hauv Tshuag - punches, tuag khawm, springs, pilots, thiab hnav daim hlau - raws li keeb kwm hloov zaus. Khiav tawm ntawm qhov tseem ceeb ntxig rau nruab nrab - khiav quab yuam improvisation uas tsis tshua muaj qhov xaus zoo.
Kev saib xyuas kom zoo tuaj yeem txuas lub neej tuag los ntawm ntau qhov kev pabcuam thawj zaug. Qhov sib txawv ntawm ib tug tuag uas khiav ob lab hits ua ntej rebuild thiab ib tug ua tsis tau tejyam ntawm 200,000 yog tsis tshua muaj qhov pib tsim zoo ib leeg - nws yog kev qhuab qhia ntawm ntes coj thaum kho qhov tseem pheej yig thiab yooj yim.
Paub yuav ua li cas kom tuag khiav yog ib nrab ntawm qhov sib npaug. Lwm ib nrab - qhia txog qhov raug tuag nyob rau hauv thawj qhov chaw kom cov txij nkawm nyob twj ywm tswj tau thiab ntau lawm lub hom phiaj nyob rau hauv qhov tseeb - nyob ntawm seb cov ntaub ntawv ua rau nws mus rau hauv lub RFQ pob.
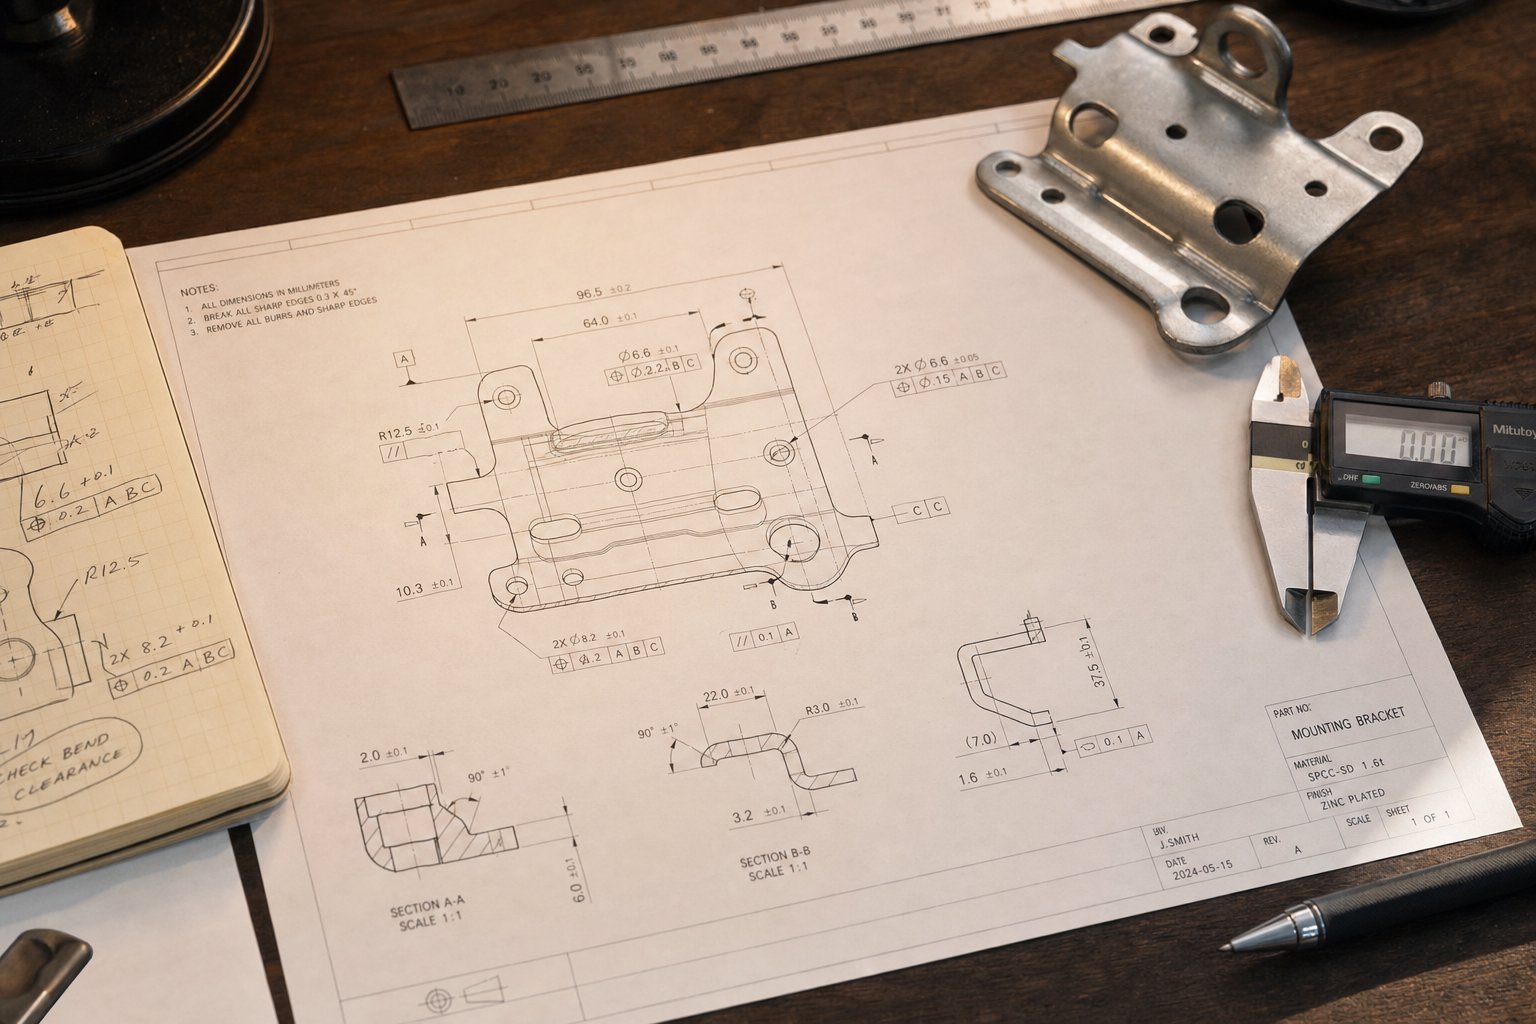
Yuav Ua Li Cas Qhia Txog Stamping Tuag rau Kev Muag Khoom
Kev tuag uas ua tsis tiav hauv kev tsim khoom feem ntau taug qab tsis yog tsim kom muaj txiaj ntsig tab sis mus rau qhov twg yog - lossis tsis yog - sib txuas lus thaum lub sijhawm hais. Cov pob ntawv RFQ tsis tiav yuam cov neeg tsim khoom tuag los kwv yees ntawm kev ua siab ntev, kev txwv nruj, lossis kev cia siab ntim. Cov kev kwv yees tshwm sim tom qab uas yog cov cuab yeej ua haujlwm tsis zoo, sau nyiaj ntau dua, lossis tsis nco hnub xa khoom nkaus. Txawm hais tias koj tab tom nrhiav kev cai hlau stamping tuag rau cov khoom lag luam tawm tshiab lossis hloov cov cuab yeej kev laus, cov ntawv ua tiav cov ntsiab lus yog txoj hauv kev nrawm tshaj plaws rau cov lus hais raug thiab tuag uas ua haujlwm tau.
Cov ntaub ntawv tseem ceeb rau Die RFQ Pob
Xav txog koj li RFQ raws li daim phiaj xwm uas tus neeg tsim khoom tuag siv rau tus nqi, npaj, thiab tsim koj cov cuab yeej. Tsis ploj txawm tias ib qho kev tawm tswv yim tseem ceeb tuaj yeem cuam tshuam cov lus los yog qhia cov kev xav tsim uas tsis sib haum nrog koj qhov kev tsim khoom. Nov yog dab tsi ib pob tiav suav nrog:
- Part print nrog GD&T- Daim duab loj tag nrho suav nrog geometric dimensioning thiab tolerancing callouts, datum qauv, thiab tseem ceeb-rau-function nta tau qhia meej meej.
- Khoom specification thiab thickness- Qib alloy zoo (piv txwv li, ASTM A1008 CR, 304 SS, 5052-H32 txhuas), nominal thickness, thiab cov thickness ntau.
- Ib xyoos ib zaug volume projection- Kev xav tau txhua xyoo thiab tag nrho cov kev pab cuam lub neej kom muaj nuj nqis; qhov no ua rau kev xaiv cov chav kawm tuag, xaiv cov khoom siv, thiab kev npaj kho.
- Xovxwm specifications- Tonnage peev, txaj loj, ntev stroke, kaw qhov siab ntau yam, pub hom, thiab tej yam automation txwv (coil dav txwv, hloov tsheb ciav hlau sib nrug).
- Yuav tsum kam rau ua thiab qhov tseem ceeb- Cov yam ntxwv twg xav tau cov txheej txheem nruj tswj kev tiv thaiv uas tuaj yeem lees txais cov qauv blanking kam rau ua. Raws likev tshawb fawb txog kev lag luam qhia, dhau - kam rau ua tsis yog- cov yam ntxwv tseem ceeb tuaj yeem ua rau tus nqi siv nyiaj ntau dua 20% lossis ntau dua.
- Kev ua haujlwm thib ob- Cov txheej txheem qis qis (tapping, vuam, plating, sib dhos) uas cuam tshuam li cas stamping qhov tawm ntawm qhov tuag los yog ua rau burr - cov lus qhia yuav tsum tau ua.
Kev muab cov ntaub ntawv no ua ntej tshem tawm qhov rov qab - thiab - tawm mus uas ncua kev hais tawm. Nws kuj tseem muab cov neeg tsim khoom tuag txaus rau cov teeb meem kev tsim khoom lag luam thaum ntxov - ua ntej cov cuab yeej siv nyiaj tau cog lus.
Volume Projections thiab Die Class xaiv
Lub ntim txhua xyoo tsis yog ib qho kab ntawm RFQ xwb. Nws txiav txim siab tag nrho cov cuab yeej cuab tam. Ib qho kev cai hlau stamping tuag ua rau 5,000 qhov chaw hauv ib xyoos zoo li qhov txawv ntawm ib qho tsim los tsim 5 lab.
Cov chav kawm tuag muaj ntau yam los ntawm tus qauv-qib cov cuab yeej mos (cov khoom siv txhuas lossis cov hlau me me, cov tawv tawv tsawg) los ntawm Chav Kawm A hardened ntau lawm ua los ntawm cov cuab yeej zoo tshaj plaws steels nrog carbide inserts ntawm siab - hnav chaw. Cov chav kawm tuag siab dua txhais tau hais tias kev nqis peev ntau dua tab sis qis dua rau ib qho - tus nqi thiab kev pab lub neej ntev dua - tib yam kev lag luam nyiaj txiag sib tham hauv kev xaiv tuag, tam sim no siv rau qib kev tiv thaiv.
Rau ib tus neeg saib xyuas kev lag luam ntsuas qhov kev cai hlau hlau stamping qhov kev pab cuam, cov lus nug tseem ceeb yog breakeven: nyob rau hauv lub xyoo ntim dab tsi ntxiv cov cuab yeej peev nyiaj them rau nws tus kheej los ntawm kev txo cov txij nkawm, tsawg dua sharpenings, thiab ntev lub sij hawm ntawm rebuilds? Ib tus neeg muag khoom tsim nyog yuav coj koj los ntawm qhov kev tshuaj ntsuam no ntau dua li tsis ua rau qhov kev xaiv kim tshaj plaws.
Ntsuam xyuas Feasibility thiab Supplier Capability
Ib pob RFQ ua tiav tau txais koj cov lus hais raug. Tab sis ib qho kev tsocai ib leeg tsis tuaj yeem lav cov khoom siv hlau stamping. Qhov sib txawv ntawm cov duab geometry thiab ntau lawm -npaj stamping qhov chaw yog txuas nrog los ntawm kev ua tau zoo - thiab tsis yog txhua tus neeg muag khoom nqis peev hauv cov kauj ruam no.
Cov neeg tsim khoom muaj peev xwm siv CAE tsim simulation los xyuas kom meej tias koj qhov geometry, cov khoom siv, thiab kev kam rau ua tiav ua ntej cog lus rau qhov kawg tuag tsim. Kev sim khiav ntawm kev sim xovxwm tom qab ntawd paub meej tias qhov kev simulation tau kwv yees li cas, ntes cov kev hloov pauv hloov pauv lossis cov khoom siv - cov teeb meem ntws uas tsuas yog ntog raws li xov xwm tiag tiag.
Manufacturers nyiamYICENqauv lawv cov kev ua haujlwm nyob ib ncig ntawm txoj hauv kev no - kev tsom xam qhov ua tau thiab CAE simulation los ntawm kev ua haujlwm siab, kev sim khiav, thiab kev tshuaj xyuas CMM zaum kawg - hauv qab ib lub ru tsev. Rau cov thawj coj saib xyuas thiab cov cuab yeej cuab yeej cuab tam, qhov kawg - mus rau - kawg muaj peev xwm txhais tau tias ib qho kev lav phib xaub los ntawm kev cai stamping tuag specification los ntawm kev siv cov cuab yeej tsim khoom siv, txo kev sib koom tes nyiaj siv ua haujlwm thiab compressing lub sij hawm los ntawm RFQ rau thawj tsab ntawv pom zoo.
Cov txheej txheem tshwj xeeb thiab qhov ua tau ua tau nqaim qhov chaw ntawm cov khoom muaj peev xwm. Tab sis kev xaiv tus khub tuag zoo yuav tsum tau ntsuas lub peev xwm dhau ntawm kev hais tawm - cov cuab yeej siv, cov tshuab zoo, thiab kev siv qhov tob uas txiav txim siab seb koj lub cuab yeej puas ua tau raws li tau cog lus tseg thaum nws tsoo hauv pem teb ntau lawm.
Xaiv Txoj Cai Stamping Tuag Tus khub
Koj tuaj yeem hais meej lub pob RFQ zoo meej, xaiv qhov zoo tshaj plaws tuag architecture, thiab ntsia thawv cov khoom thiab cov txheej txheem xaiv - tab sis tag nrho cov precision evaporates yog tias tus neeg muag khoom tsim koj lub cuab yeej tsis muaj qhov tob tob los ua kom tiav. Kev ntsuam xyuas stamping tuag manufacturers mus dhau qhov sib piv cov nqi hais. Nws txhais tau tias kev tshuaj xyuas cov cuab yeej siv, tshuab, thiab lub peev xwm engineering uas txiav txim siab seb koj cov hlau stamping tuag puas ua tau raws li tsim los thaum lawv tsoo ntau lawm.
Kev Muaj peev xwm los ntsuas
Tus neeg tsim khoom tuag hauv khw hauv pem teb qhia koj ntau dua li lawv lub lawj muag. Thaum koj taug kev los ntawm qhov chaw - lossis tshuaj xyuas lawv cov ntaub ntawv muaj peev xwm - nrhiav pov thawj ntawm kev sib xyaw ntsug. Cov neeg muag khoom uas tswj kev tsim, simulation, machining, thiab sim ua nyob rau hauv ib lub ru tsev tshem tawm cov kev sib koom ua ke uas qhia txog kev ua yuam kev thaum ntau tus neeg muag khoom ua haujlwm sib txawv.
Nov yog qhov tseem ceeb tshaj plaws thaum ntsuas txhua lub tuam txhab hlau stamping tuag:
- Hauv -tsev tuag tsim thiab CAD/CAM muaj peev xwm- Paub meej tias tus neeg muag khoom muaj lawv cov txiaj ntsig engineering es tsis yog outsourcing lub tswv yim ua haujlwm uas cuam tshuam tus qauv tsim los ntawm kev tsim ua tiav.
- CAE tsim cov cuab yeej simulation- Txheeb xyuas qhov ua tau ua ntej cov hlau raug txiav, txo cov qauv kev rov ua dua thiab ua kom lub sij hawm ua cov hmoov txhuas.
- CNC machining chaw (3-axis thiab 5-axis)- Muab qhov ntxhib thiab ua tiav machining precision uas tuav cov thaiv tuag thiab xuas nrig ntaus kom kam rau siab thoob plaws hauv kev tsim.
- Hlau EDM muaj peev xwm- Qhov tseem ceeb rau txoj kev punch profiles thiab tuag qhov qhib qhov chaw sib tsoo tsis tuaj yeem ua tiav qhov xav tau geometry lossis kam rau ua.
- Jig sib tsoo thiab nto sib tsoo- Muab qhov kawg ntawm qhov tseeb ntawm cov khoom tawv tawv uas txiav txim siab punch-rau- tuag clearance sib xws.
- CMM tshuaj xyuas thiab ntsuas ntsuas ntsuas- Tshawb xyuas txhua qhov tseem ceeb ntawm qhov kev luam tawm ua ntej qhov tuag tawm hauv khw, muab cov ntaub ntawv rov qab ua ntej - cov ntaub ntawv kab lus.
- Kev sim xovxwm muaj- Tso cai rau tus neeg tsim khoom tuag kom siv tau cov cuab yeej ua haujlwm nrog cov khoom siv tiag tiag hauv cov xovxwm tiag, ntes cov teeb meem ua ntej xa khoom ntau dua li lub sijhawm koj qhov kev tsim khoom.
Vim li cas kev sib koom ua ke ntsug tseem ceeb heev? Txhua qhov kev sib koom tes ntawm cov neeg muag khoom qhia txog kev pheej hmoo txhais lus. Thaum ib lub khw tsim cov neeg tuag, lwm lub tshuab ua cov khoom, thiab ib feem peb sib sau ua ke thiab sim nws, qhov kev xav tau txav mus los ntawm txhua qhov kev hloov pauv. Ib qho - qhov chaw stamping tuag cov chaw tsim khoom tswj cov saw hlau txij thaum pib mus rau qhov kawg.
Quality Systems thiab Industry Standards
Kev muaj peev xwm tsis muaj kev qhuab qhia zoo ua rau cov txiaj ntsig tsis sib xws. Cov ntawv pov thawj tus neeg muag khoom tuav pov thawj lawv txoj kev cog lus rau kev tswj hwm thiab kev txhim kho txuas ntxiv - tshwj xeeb tshaj yog rau stamping tuag destined rau automotive lossis aerospace cov kev pab cuam qhov twg traceability tsis yog -negotiable.
Ob lub moj khaum tseem ceeb tshaj plaws thaum ntsuas cov neeg tsim khoom tuag:
- ISO 9001 kev tswj hwm qhov system- Tsim cov txheej txheem sau tseg rau kev tshuaj xyuas kev tsim, kev tswj cov txheej txheem, tshuaj xyuas, thiab kev kho kom raug. Raws li cov kws tshaj lij cov cuab yeej tshwj xeeb sau tseg, ISO 9001 daim ntawv pov thawj qhia tau tias tus neeg tsim khoom muaj peev xwm ua tau raws li cov kev cai thiab cov neeg siv khoom.
- NAAMS (North American Automotive Metric Standard)- Txhais cov txheej txheem tuag cov ntsiab lus tshwj xeeb tswj los ntawm OEMs loj. Stamper tuag thiab cov khoom ua raws li NAAMS cov qauv ua kom muaj kev sib hloov thiab ua kom yooj yim txij nkawm hla ntau yam kev pab cuam.
Rau daim ntawv thov tsheb, OEMs tuav cov npe muag khoom pom zoo uas txiav txim siab qhov twg hlau stamping tuag manufacturers tus neeg muag khoom Tier 1 tuaj yeem tau txais los ntawm. Nkag mus rau - thiab nyob ntawm - cov npe no yuav tsum muaj cov ntaub ntawv zoo, kev tshuaj xyuas tsis tu ncua, thiab ua kom pom cov txheej txheem muaj peev xwm. Aerospace cov kev pab cuam ntxiv AS9100 cov kev cai uas txheej ya davhlau - tseem ceeb traceability mus rau lub moj khaum zoo.
Los ntawm Kev Tshawb Fawb mus rau RFQ-Kev Txiav Txim Siab
Txhua yam uas hais hauv tsab xov xwm no - hom tuag, cov khoom siv cev nqaij daim tawv, xaiv cov khoom siv, tsim kev ua haujlwm, kev tiv thaiv tsis ua haujlwm, thiab kev yuav khoom tshwj xeeb - pub rau hauv ib qho kev txiav txim siab: tus khub twg tau txais koj qhov kev pab cuam?
Cov txheej txheem kev ntsuam xyuas saum toj no siv universally thaum ntsuam xyuas ib tus neeg muab khoom tuag. Tab sis nrhiav tus khub uas npog tag nrho cov spectrum - kev tsom xam qhov ua tau, CAE simulation, precision machining, sim khiav, thiab zaum kawg CMM tshuaj xyuas nyob rau hauv ib lub ru tsev - txo koj txoj haujlwm txaus ntshai heev.YICENmuab raws nraim qhov kawg no -rau- kawg muaj peev xwm rau cov tuam txhab nrhiav ib qho - tus khub rau kev cai stamping tuag. Lawv cov kev ua haujlwm sib xyaw ua ke yuav siv cov cuab yeej cuab yeej cuab tam thiab cov neeg tswj xyuas los ntawm qhov pib ua tau los ntawm kev siv cov cuab yeej tsim khoom tsis muaj kev sib koom ua ke ntawm kev tswj hwm ntau tus neeg muag khoom.
Thaum koj npaj txav los ntawm kev tshawb fawb mus rau kev nqis tes ua, nqa tag nrho RFQ pob (ib ntu luam tawm, cov khoom siv spec, ntim, xovxwm cov ntsiab lus) thiab nug cov neeg muag khoom yav tom ntej kom taug kev koj los ntawm lawv cov txheej txheem - los ntawm cov txiaj ntsig simulation mus rau kev sim- khiav cov ntaub ntawv. Cov hlau stamping tuag cov tuam txhab uas tuaj yeem qhia koj tias tag nrho txoj hauv kev, txhawb nqa los ntawm cov ntawv pov thawj zoo thiab cov ntaub ntawv tshuaj xyuas, yog cov uas tsim nyog ua koj cov peev nyiaj siv rau.
Stamping Tool Tuag FAQs
1. Dab tsi yog lub tshuab stamping tuag thiab nws ua haujlwm li cas?
Lub tshuab stamping tuag yog qhov tseeb -engineered los ua ke ntawm cov khoom tawv tawv - suav nrog cov punch, tuag thaiv, stripper phaj, thiab cov lus qhia - mounted hauv xovxwm. Thaum cov xovxwm hloov mus, nws siv lub zog tswj los txiav, khoov, lossis ua cov ntawv tiaj tus hlau rau hauv net-puab qhov chaw. Tsis zoo li cov pwm uas ua kua los yog cov ntaub ntawv pliable, stamping tuag reshape cov hlau nyob rau hauv chav tsev kub los ntawm cov neeg kho tshuab quab yuam, ua kom rov ua tau cov khoom zoo tib yam nrog rau qhov nruj li 0.0002 ntiv tes.
2. Dab tsi yog hom tseem ceeb ntawm stamping tuag thiab thaum twg yuav tsum tau siv?
Plaub hom tseem ceeb yog ib leeg - chaw nres tsheb tuag, kev tuag zuj zus, hloov tuag, thiab cov tuag sib txuas. Ib leeg- chaw nres tsheb tuag tuav ib qho kev ua haujlwm rau ib qho mob stroke thiab haum rau qis - mus rau - nruab nrab ntim nyob rau hauv kwv yees li 10,000 qhov chaw hauv ib xyoos. Progressive tuag nqa ib txoj hlua los ntawm ntau qhov chaw nres tsheb hauv ib qho kev mob stroke, muab tus nqi qis tshaj rau -daim nqi rau ntim ntau tshaj 50,000 qhov chaw txhua xyoo. Hloov tuag txav ib tus neeg qhov khoob ntawm qhov chaw nres tsheb loj lossis qhov sib sib zog nqus. Compound tuag ua ntau yam kev ua haujlwm ib txhij rau kev tiaj tus, siab -qhov tseeb xws li ntxhua khaub ncaws thiab shims.
3. Koj yuav ua li cas tiv thaiv kev sib tsoo tuag tsis zoo li burrs thiab punch breakage?
Feem ntau cov stamping tuag ua tsis tiav rov qab mus rau kev sib dhos, tshem tawm, lubrication, lossis lub sijhawm teeb meem es tsis yog cov khoom siv tam sim ntawd. Tiv thaiv cov punch breakage yuav tsum tau xyuas cov lus qhia tus pin mob, kuaj xyuas qhov kev faib tawm, thiab sib piv cov cuab yeej steel qib rau workpiece hardness. Cov burrs ntau dhau yog tswj hwm los ntawm kev tuav cov punch kom zoo-rau- tuag tshem tawm (feem ntau 5-15% ntawm cov khoom tuab ntawm ib sab nyob ntawm cov khoom siv) thiab tsim kom muaj lub sijhawm ua kom pom tseeb raws li cov ntaub ntawv suav nrog mob stroke. Cov txheej txheem kev tiv thaiv kev tiv thaiv kev tiv thaiv npog cov ntu ntu ntu, kev tshuaj xyuas cov khoom siv, kev txheeb xyuas lubrication, thiab cov khoom seem ntawm cov khoom lag luam tuaj yeem ua rau lub neej ntev ntev.
4. Cov ntaub ntawv dab tsi yuav tsum tau muab tso rau hauv lub pob stamping tuag RFQ?
Ib pob RFQ ua tiav suav nrog rau qhov tseem ceeb ntawm cov khoom siv: ib daim ntawv sau tag nrho nrog GD&T callouts, cov khoom siv tshwj xeeb thiab tuab, qhov ntim txhua xyoo thiab qhov kev pab cuam lub neej kom muaj nuj nqis, xovxwm specifications (tonnage, txaj loj, ntev stroke, kaw qhov siab), yuav tsum kam rau siab nrog rau qhov tseem ceeb qhov ntev qhia, thiab lwm yam kev khiav hauj lwm theem nrab xws li tapping los yog plating. Cov ntaub ntawv no tso cai rau cov neeg tsim khoom tuag kom raug nqi cuab yeej, xaiv cov chav kawm tuag tsim nyog, thiab cov teeb meem kev tsim khoom lag luam thaum ntxov. Cov neeg muab khoom zoo li YICHEN siv cov ntaub ntawv no los khiav CAE qhov ua tau zoo simulation ua ntej cog lus rau qhov kawg tuag tsim.
5. Cov cuab yeej steel qib twg thiab cov txheej txheem twg yog qhov zoo tshaj plaws rau stamping tuag?
Kev sib xyaw ua ke zoo nyob ntawm koj cov khoom siv ua haujlwm. D2 cuab yeej hlau nrog TiN txheej ua haujlwm feem ntau cov pa roj carbon steel blanking daim ntaub ntawv. Stainless hlau xav tau A2 los yog D2 ua ke nrog TiCN txheej los tiv thaiv galling. High- steels muaj zog yuav tsum tau S7 rau kev tsim cov chaw nres tsheb (toughness) lossis M2 rau cov chaw txiav (kub hardness), ua ke nrog TiAlN txheej. Aluminium stamping cov txiaj ntsig los ntawm A2 lossis D2 nrog CrN lossis DLC txheej los tiv thaiv cov khoom tsim. Carbide inserts ua hauj lwm hnyav heev - hnav chaw nres tsheb uas txawm tias cov cuab yeej zoo tshaj plaws hlau tsis tuaj yeem tuav lub neej zoo.


