


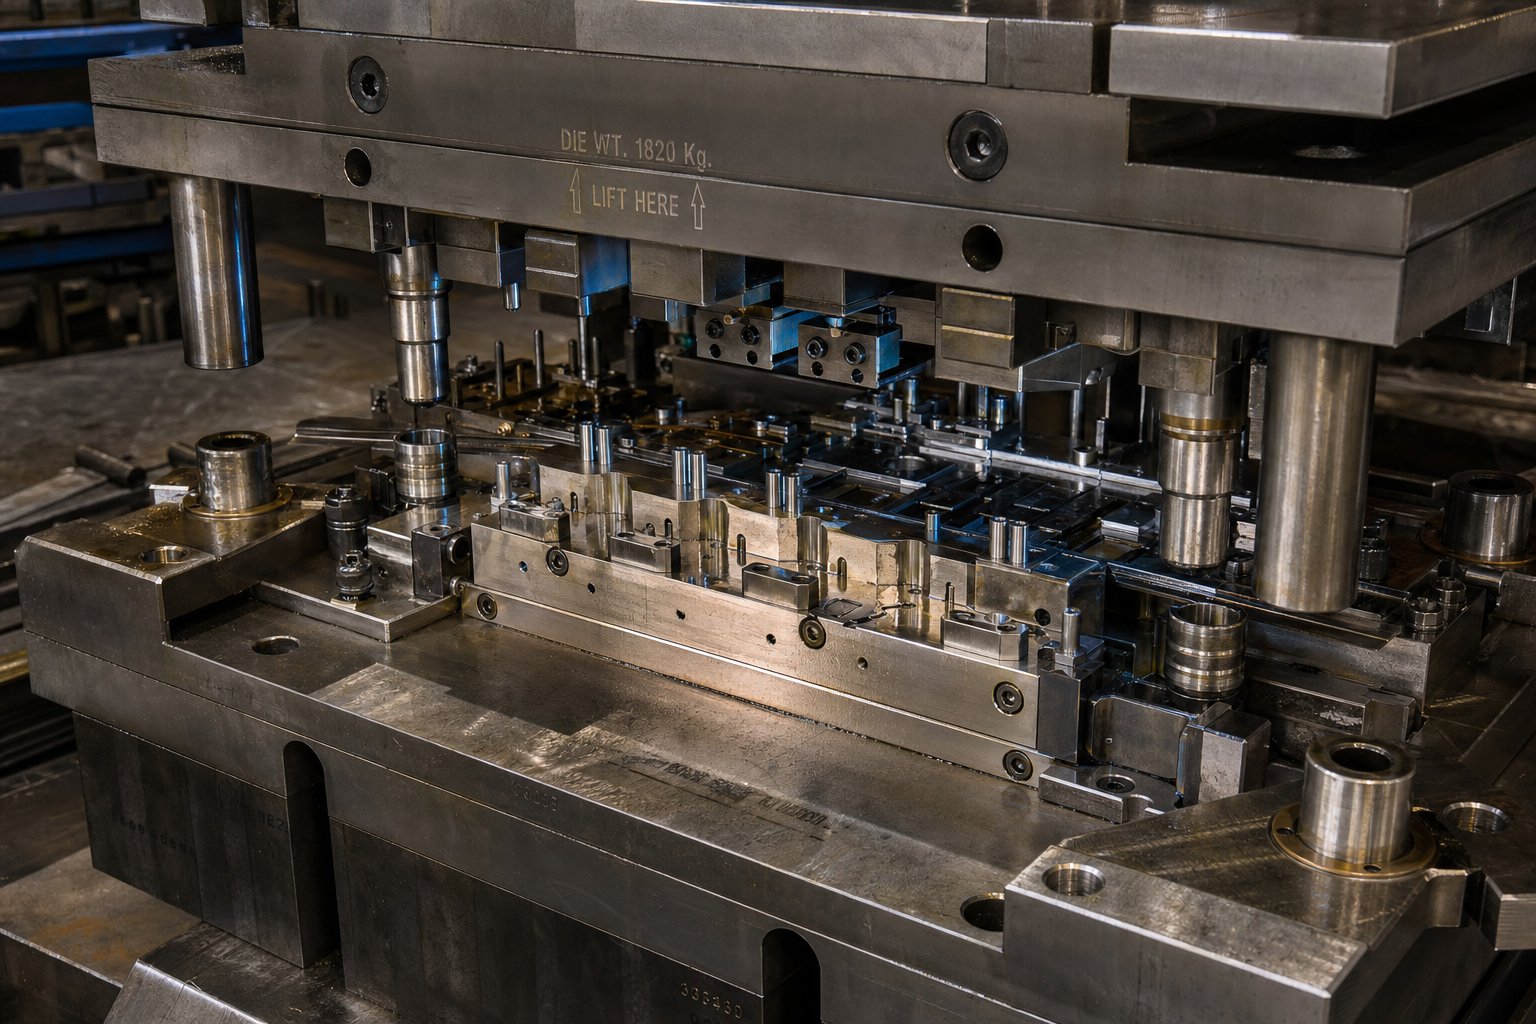
Dab tsi Stamping Die Design yeej muaj
Xav txog kev noj ib daim ntawv tiaj tus hlau thiab tig nws mus rau hauv lub tsheb ua tiav, ib qho hluav taws xob txuas, lossis cov khoom siv, tag nrho hauv ib feem ntawm ib pliag. Qhov kev hloov pauv ntawd yog dab tsi stamping tuag tsim ua tau. Txawm li cas los xij, cov kws tshaj lij niaj hnub tsis tshua xav txog qhov kev txiav txim siab tsim qauv thaum ntxov zoo li txhua yam hauv qab, los ntawm ib feem zoo rau cov cuab yeej siv rau kev tsim khoom uptime.
Stamping tuag tsim yog kev qhuab qhia engineering ntawm kev tsim cov cuab yeej precision uas txiav thiab ua cov ntawv hlau rau hauv cov duab uas xav tau los ntawm kev tswj cov yas deformation, siv lub zog los ntawm cov tshuab lossis hydraulic xovxwm.
Txhais Stamping Tuag Tsim nyob rau hauv hlau sib sau
Yog lidab tsi yog hlau stampingntawm nws lub hauv paus? Lub stamping tuag yog ib qho kev cai- tsim cov cuab yeej, feem ntau yog ua los ntawm cov cuab yeej hardened steel, uas siv quab yuam rau cov ntawv tiaj tus hlau thiab hloov nws mus rau hauv cov duab geometry tiav. Cov txheej txheem tau muab cais ua qhov txias txias, txhais tau tias tsis muaj cua sov sab nraud yog qhia txhob txwm. Kev sib txhuam thaum txiav thiab sib sau ua kom sov, tab sis cov khoom siv hloov pauv tsuas yog siv lub zog siv tshuab ib leeg.
Txhua qhov kev xaiv tsim, los ntawm punch geometry mus rau qhov tseem ceeb ntawm qhov chaw nres tsheb sib txuas, ncaj qha txiav txim siab ntug zoo, qhov tseeb qhov tseeb, thiab pes tsawg feem uas tuag tuaj yeem tsim ua ntej yuav tsum tau kho. Kev tshawb fawb hauv kev tsim cov nqi tshuaj xyuas qhia tau hais tias ntau dua 70 feem pua ntawm cov nqi tag nrho raug kaw nyob rau hauv thaum ntxov tsim kev txiav txim siab. Hauv cov ntawv hlau stamping, cov kev txiav txim siab nyob hauv qhov tuag.
Vim Li Cas Tuag Tsim Cov Ntsiab Lus Tseem Ceeb rau Txhua Qhov Chaw
Tau txais qhov yuam kev tsis yog tsuas yog tsim qhov phem xwb. Nws cascades rau hauv seem, rework, nias downtime, thiab cov cuab yeej rebuilds uas tshuab yav dhau los pob nyiaj siv thiab lub sij hawm. Cov kws tshaj lij uas paub txog cov hauv paus ntsiab lus tseem ceeb, kev xaiv hom tuag, kev tshem tawm cov txheej txheem, chaw nres tsheb sib txuas, thiab cov khoom siv khiav, zam kev sim kim - thiab - qhov yuam kev loops uas plague hauv qab - tsim cov cuab yeej.
Kab lus no txuas cov phau ntawv theory nrog cov txheej txheem ua tau zoo. Koj yuav taug kev los ntawm cov txheej txheem txheej txheem uas suav nrog cov hom tuag, cov haujlwm ua haujlwm, kev tshem tawm cov ntsiab lus, kev nce qib ntawm kev tuag, kev tiv thaiv tsis xws luag, simulation workflows, thiab xaiv cov khoom siv, txhua ntu tau tsim los ua kom muaj qhov sib txawv uas cov qauv siv tau qhib.
Xaiv Txoj Kev Tuag Rau Koj Daim Ntawv Thov
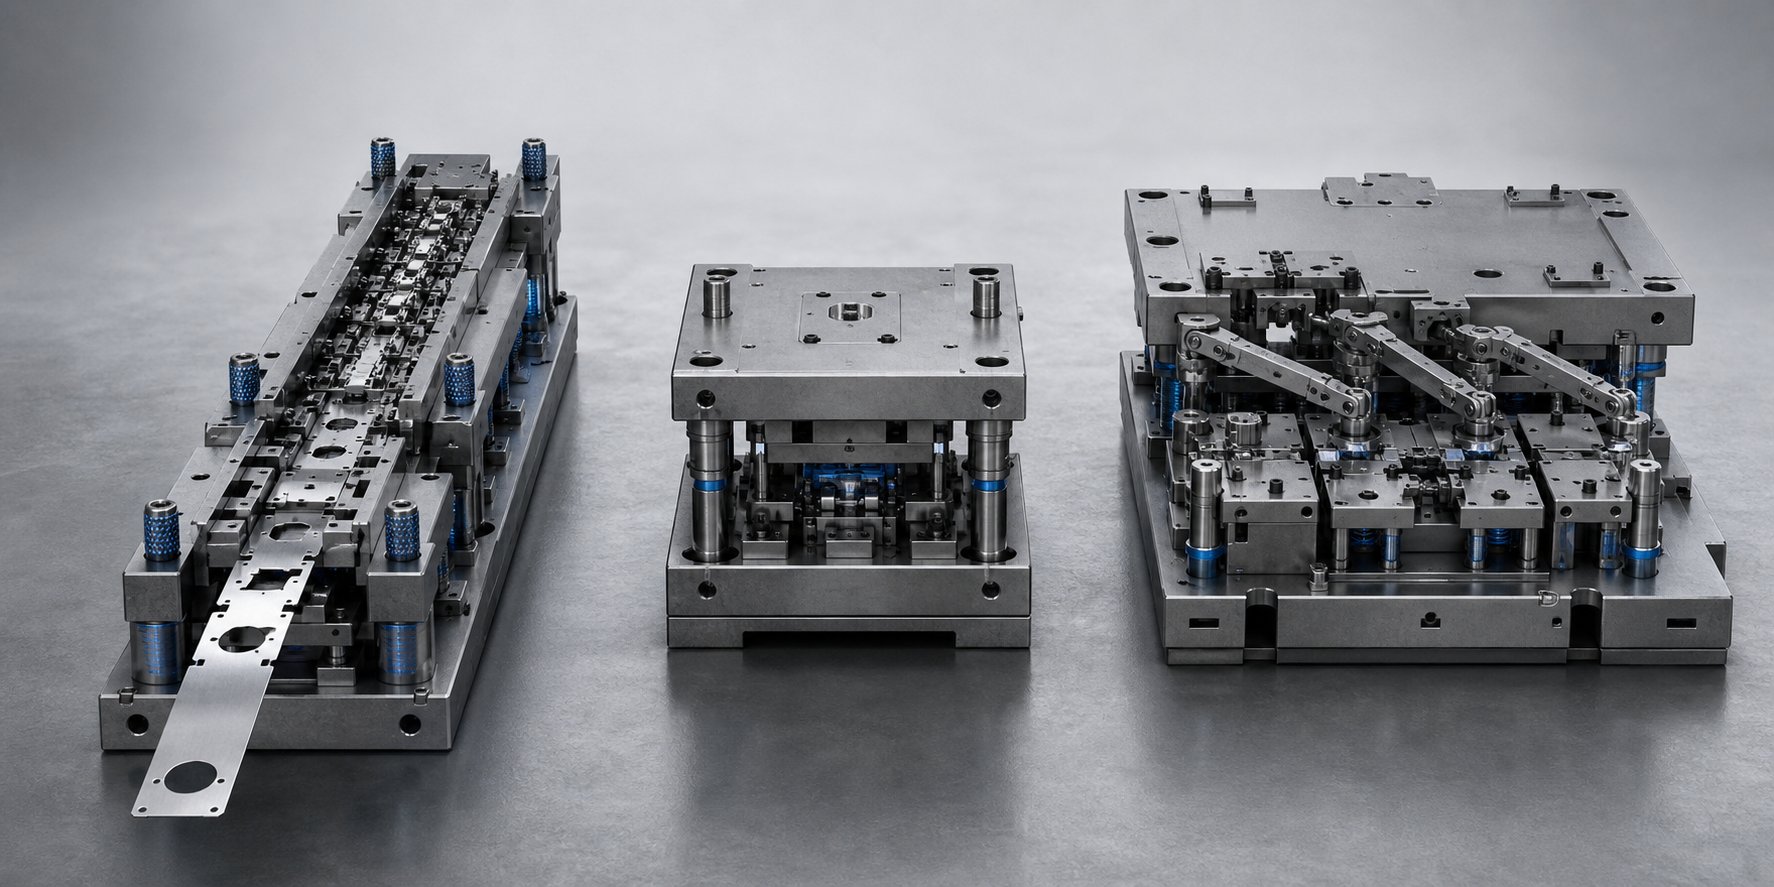
Kev xaiv tuag yog ib qho ntawm cov kev txiav txim siab uas zoo nkaus li ncaj nraim ntawm daim ntawv tab sis ntsiag to txiav txim siab seb qhov project puas tau txais nws cov nqi thiab cov hom phiaj zoo. Xaiv qhov tsis ncaj ncees lawm architecture thiab koj yog overspending ntawm tooling rau ib qho yooj yim ib feem los yog tawm tsam los tuav tolerances nrog ib tug tuag uas tsis tau tsim rau koj geometry. Peb lub hom phiaj tseem ceeb ntawm stamping tuag dominate pem teb ntau lawm: kev loj hlob, kev sib txuas, thiab kev hloov mus. Txhua qhov kev daws teeb meem sib txawv ntawm engineering, thiab nkag siab qhov twg lawv ua tau zoo tiv thaiv hom kev tsis sib haum xeeb uas xa cov haujlwm rov qab mus rau pawg thawj coj saib.
Progressive Dies rau siab -Volume Continuous Production
Kev vam meej stamping tuagyog qhov tseem ceeb ntawm cov kab me me uas muaj nyob hauv ib lub cuab yeej. Ib lub kauj ntawm cov ntawv hlau pub rau hauv qhov tuag raws li ib txoj hlua txuas txuas ntxiv, ua kom lub suab ruaj khov nrog txhua qhov xovxwm. Txhua qhov chaw nres tsheb raws lub sawb ua haujlwm sib txawv, xuas nrig ntaus lub qhov tsav, tho qhov tshwj xeeb, tsis muaj qhov profile, khoov lub flange, kom txog rau thaum ib qho tiav lawm cais ntawm qhov chaw nres tsheb kawg. Txhua tus mob stroke tsim ib qho ua tiav.
Txoj kev pub noj tas mus li no muab qhov tshwj xeeb tshaj tawm. Xovxwm ceev tuaj yeem ncav cuag ntau pua strokes ib feeb, thiab vim tias cov sawb tseem txuas nrog thoob plaws, tsis muaj kev tuav tuav ntawm kev ua haujlwm. Kev lag luam tawm yog ib qho kev nqis peev ntau dua rau kev nqis peev thiab kev hloov pauv yooj yim rau kev tsim cov kev hloov pauv thaum tuag tau tsim. Kev vam meej tuag ci ntsa iab thaum cov khoom ntim tau pom tseeb tias kev nqis peev, feem ntau hauv kev khiav ntawm ntau pua txhiab mus rau tsheej lab ntawm qhov chaw, thiab thaum lub geometry ib feem me me mus rau nruab nrab loj nrog ntau yam nta uas tuaj yeem ua raws cov chaw nres tsheb.
Compound Tuag rau Tight -Tolerance Flat Parts
Thaum koj qhov chaw yog qhov tiaj tus thiab xav tau qhov tshwj xeeb concentricity lossis qhov tseeb ntawm qhov chaw ntawm cov yam ntxwv, qhov sib xyaw tuag yog cov cuab yeej precision rau txoj haujlwm. Tsis zoo li kev tuag tuag uas ua haujlwm los ntawm cov chaw nres tsheb sib txuas, ib qho kev tuag ua haujlwm ua ob lossis ntau dua kev ua haujlwm ib txhij hauv ib qho xovxwm stroke ntawm ib qho chaw nres tsheb. Ib qho piv txwv classic: blanking sab nrauv profile thiab tho ib lub qhov hauv tib lub sijhawm.
Vim tias txhua qhov kev txiav tshwm sim nyob rau hauv ib qho kaw, qhov txheeb ze qhov tseeb ntawm sab hauv thiab sab nrauv contours yog inherently superior. Ib feem flatness kuj tau txais txiaj ntsig vim tias tsis muaj qhov sib txuam deformation los ntawm ntau qhov chaw nres tsheb hloov. Xav tias gaskets, precision washers, ntsuas Cheebtsam, thiab lamination discs. Qhov kev txwv yog qhov sib xyaw tuag ua haujlwm txiav nkaus xwb. Lawv tsis tuaj yeem khoov lossis kos cov khoom, uas txwv lawv rau 2D profiles. Cov nqi cuab yeej zaum hauv qab kev vam meej tuag, ua rau lawv muaj zog haum rau cov khoom me me mus rau nruab nrab qhov twg precision outweighs throughput ceev.
Hloov Tuag rau Loj lossis tob -Drawn Geometry
Qee qhov tsuas yog loj dhau los yog xav tau ntau dhau peb -sib nqus ua kom nyob twj ywm rau hauv cov khoom thauj. Hloov stamping daws qhov no los ntawm kev sib cais ib tus neeg qhov khoob ntawm lub kauj ntawm lub chaw nres tsheb thawj zaug, tom qab ntawd hloov kho txhua qhov khoob ntawm qhov chaw tsim khoom tom qab siv cov caj npab los yog hloov cov tuav. Txhua qhov chaw nres tsheb ua haujlwm ntawm nws tus kheej, uas txhais tau hais tias qhov chaw tuaj yeem hloov kho, tig, lossis txawm tias rov ua haujlwm ntawm kev ua haujlwm.
Qhov kev ywj pheej no los ntawm cov kab geometry ua rau kev hloov pauv tuag mus - rau kev xaiv rau tsheb stamping tuag zoo li lub cev vaj huam sib luag, cov lauj kaub roj, thiab cov khoom sib txuas uas xav tau kev sib sib zog nqus sib sib zog nqus los yog txoj hauv kev sib txawv. Cov tshuab hloov pauv kuj tseem siv cov khoom siv tsawg dua rau ib feem vim tsis muaj cov kab nqa khoom txuas nrog cov khoom ua haujlwm, txo cov nqi seem ntawm cov khoom siv - cov khoom siv hnyav. Kev lag luam tawm yog ib txoj hauv kev nyuaj dua tag nrho, feem ntau koom nrog ntau lub xovxwm hauv txoj kab sib koom ua ke, nrog rau feem ntau qeeb lub voj voog nrawm dua li siab - kev ua haujlwm nrawm.
Tuag hom kev sib piv Framework
| Cov txheej txheem | Progressive Tuag | Tuag tuag | Hloov Tuag |
|---|---|---|---|
| Qhov nyuaj | Ntau-feature seem nrog khoov, daim ntawv, thiab txiav | Pav ca profiles nrog nruj positional raug | Loj lossis sib sib zog nqus- kos 3D geometry |
| Ntau lawm ntim | Siab rau ultra-siab (100K txog lab) | Tsawg rau nruab nrab (1K txog 100K) | Nruab nrab mus rau siab (10K rau lab) |
| Muaj peev xwm ua siab ntev | Zoo, tau tsav los ntawm kev tsav tsheb raug thiab tuag precision | Zoo heev concentricity thiab flatness | Zoo, nyob ntawm kev hloov chaw |
| Tus nqi cuab yeej | Siab pib peev | Nruab nrab | High (tuag plus hloov mechanism) |
| Kev siv cov khoom siv | Nruab nrab (cov cab kuj strip dhau los ua seem) | Siab rau qhov yooj yim profiles | High (tsis muaj cov cab kuj yuav tsum tau) |
| Lub voj voog ceev | Ceev heev (ntau pua SPM) | Nruab nrab | Nruab Nrab (slower dua progressive) |
| Ideal Applications | Hluav taws xob txuas, brackets, clips, me me automotive qhov chaw | Washers, gaskets, laminations, ntsuas discs | Lub cev vaj huam sib luag, roj lauj kaub, cov khoom siv hauv tsev, cov khoom siv nruas |
Txoj cai stamping tuag hom yeej tsis yog cov lus teb thoob ntiaj teb. Nws tshwm sim los ntawm kev sib tshuam ntawm koj qhov geometry, koj qhov kev kwv yees ntim, thiab koj qhov yuav tsum tau ua siab ntev. Kev xaiv kom raug nyob rau theem no tau teeb tsa lub hauv paus rau txhua yam hauv qab no: qhov loj me ntawm cov khoom lag luam, suav nrog kev tshem tawm, thiab chaw nres tsheb - los ntawm - chaw nres tsheb logic uas hloov cov sawb rawg rau hauv qhov chaw tiav.
Core Tuag Cheebtsam thiab Yuav Ua Li Cas Lawv Ua Haujlwm Ua Ke
Xaiv ib tug tuag hom muab rau koj lub architecture. Tab sis architecture tsis muaj kev nkag siab ntawm tus neeg stamping tuag Cheebtsam yog zoo li xaiv lub tsev style yam tsis paub tias kab, kab teeb, thiab pob qij txha ua dab tsi. Yog li dab tsi yog tuag ua los ntawm, functionally? Txhua qhov hlau stamping tuag yog ib qho kev sib dhos ntawm cov khoom sib txuas, txhua tus ua lub luag haujlwm tshwj xeeb hauv kev txiav, tsim, tswj cov khoom, lossis tswj kev sib dhos. Thaum ib feem ua tsis tau lossis tsis tau teev tseg, tag nrho lub cev raug kev txom nyem.
Upper thiab Lower Die Khau Sib Tsoo
Cov khau tuag ua rau cov pob txha pob txha ntawm cov cuab yeej. Cov khau qis nce mus rau lub txaj xovxwm, thaum lub khau sab saud txuas mus rau lub xovxwm ram, tsim kom muaj ib lub thav duab nruj uas txhawb nqa txhua lwm yam hauv qab kev thauj khoom loj heev. Nruab nrab ntawm lawv, qhia pins thiab bushings xyuas kom lub sab sauv thiab sab halves ua ke nrog rov ua tau zoo, feem ntau nyob rau hauv tolerances ntawm 0.0001 nti. Muaj ob txoj hauv kev xaiv: kev sib txhuam- hom pins ncaj nraim rau cov ntawv thov yooj yim, thiab pob-cov kabmob qhia cov pins uas glide rau hauv tawb bearings rau kev sib cais yooj yim dua thiab ua haujlwm ntev dua.
Heel blocks ntxiv lwm txheej ntawm kev ruaj ntseg. Mounted nyob rau sab ntawm lub teeb tuag, lawv nqus lateral thrust generated thaum lub sij hawm tsim kev ua hauj lwm thiab tiv thaiv lub Upper tuag los ntawm hloov sideways nyob rau hauv load. Ua ke, cov khau, phau ntawv qhia pins, thiab pob luj taws ua ib qho kev sib dhos uas ua kom cov punch - rau - tuag kev sau npe sib npaug thoob plaws ntau lab ntawm cov xovxwm.
Punch thiab Tuag Thaiv Kev Sib Raug Zoo
Yog tias cov khau tuag yog cov pob txha, xuas nrig ntaus thiab cov blocks tuag yog txhais tes ua haujlwm tiag tiag ntawm kev xuas nrig ntaus stamping. Lub punch yog cov txiv neej lub caij, feem ntau mounted nyob rau hauv lub Upper tuag. Nws lub qhov ntswg geometry, txawm tias puag ncig, oblong, square, los yog kev cai -profileed, txhais cov kev txiav los yog daim ntawv rau ntawm daim hlau. Raws li cov xovxwm tsav lub punch downward, nws nkag mus rau hauv lub mating kab noj hniav nyob rau hauv lub tuag thaiv hauv qab no.
Lub thaiv tuag muab cov poj niam sib koom ua ke, thiab qhov sib txawv ntawm qhov punch thiab tuag thaiv yog qhov tso cai rau cov khoom sib cais lossis tswj deformation tshwm sim. Qhov sib txawv ntawd tsis yog arbitrary. Nws yog engineered raws li cov khoom siv thiab thickness, thiab nws ncaj qha cuam tshuam rau ntug zoo, burr tsim, thiab cov cuab yeej hnav. Cov nyees khawm tuag, cov khoom siv hloov pauv tau uas ua rau kab tuag thaiv qhov qhib, tsom iav qhov punch profile thiab feem ntau offset loj me ntsis los tsim qhov tsim nyog txiav clearance.
Strippers, Lifters, thiab Pilot Systems
Txiav thiab tsim cov khoom yuav tsis muaj txiaj ntsig yam tsis muaj kev tswj xyuas cov khoom siv. Tom qab ib tug punch pierces los yog ua daim ntawv, elastic rov ua rau cov hlau tuav lub punch nruj nreem. Caij nplooj ntoos hlav-loaded stripper daim hlau daws qhov no los ntawm kev siv lub zog thim rov qab thaum lub sij hawm upstroke, thawb lub strip kom huv si tawm ntawm lub punch thaum tseem clamping cov khoom tiaj tus thaum lub sij hawm txiav stroke los tiv thaiv warping.
Nruab nrab ntawm cov chaw nres tsheb nyob rau hauv ib tug zuj zus tuag, lifters elevates lub strip me ntsis saum toj no tuag nto. Qhov no txo qis kev sib txhuam thaum pub mis, tiv thaiv cov kab nrib pleb los ntawm snagging ntawm qis dua nta, thiab ua kom muaj kev vam meej ntawm qhov tseeb. Pilots, me me precision pins uas nkag mus ua ntej - punched qhov nyob rau hauv sawb, tuav chaw nres tsheb - mus rau - chaw nres tsheb rau npe. Lawv rub lub sawb mus rau hauv kev sib raug zoo ua ntej txhua qhov kev tawm dag zog, tswj kev ua haujlwm zoo - rau -feature raug nyob thoob plaws txhua qhov kev nce qib.
Stamping Tuag Cheebtsam los ntawm Kev Ua Haujlwm
- Txiav Cheebtsam:Punches, tuag nyees khawm, blanking inserts, trimming steels
- Forming Cheebtsam:Khoov punches, kos duab inserts, coining blocks, embossing cov ntsiab lus
- Cov khoom siv tuav cov khoom siv:Stripper daim hlau, stock lifters, feed rails, scrap chutes, slug reliefs
- Alignment Cheebtsam:Qhia pins, qhia bushings, pob luj taws blocks, pilots, dowel pins
Txhua pab pawg ua haujlwm nyob ntawm lwm tus. Alignment Cheebtsam kom txiav thiab tsim cov khoom hauv kev sau npe. Cov khoom siv tuav cov khoom kom ntseeg tau tias lub sawb yog qhov chaw kom raug ua ntej txiav tawm thiab tshem tawm kom zoo tom qab ntawd. Thaum cov kws tsim qauv tsim cov tshuab no ua ib qho kev sib koom ua ke es tsis yog cov khoom sib cais, qhov tshwm sim yog qhov tuag uas khiav ceev ceev, tuav kev ua siab ntev ntev ntev, thiab ua kom yooj yim txij nkawm thaum hnav cov khoom xav tau hloov.
Kev nkag siab tias cov ntsiab lus no cuam tshuam li cas kuj qhia qhov teeb meem tshwm sim. Qhov teeb meem burr tuaj yeem taug qab rov qab rau lub khawm tuag, tab sis nws tuaj yeem yooj yim los ntawm tus pin phau ntawv qhia uas tau tsim kev ua si ntau dhau, hloov lub punch tawm - nruab nrab. Lub hauv paus zoo li ntawd-ua rau kev xav nyob ntawm seb qhov kev tshem tawm ntawm qhov punch thiab tuag thaiv cuam tshuam li cas rau kev txiav, uas yog raws nraim qhov chaw txuas ntxiv ntawm kev tsim cov logic pib.
Tuag Clearance Principles thiab Burr Control
Clearance yog arguably ib qho kev nkag siab yuam kev tshaj plaws nyob rau hauv tag nrho cov txheej txheem tuag. Cov kws ua haujlwm feem ntau nco txog tus lej tsis raug, siv nws thoob plaws ntiaj teb, thiab tom qab ntawd xav paub yog vim li cas lawv cov ntawv hlau stamped muaj qhov tsis sib xws lossis yog vim li cas lawv cov punches hnav ntxov ntxov. Qhov tseeb yog qhov punch-rau- tuag clearance tsis yog tus nqi tas. Nws yog kev sib raug zoo suav nrog uas hloov nrog txhua yam khoom, txhua qhov tuab, thiab txhua qhov kev xav tau zoo.
Yuav ua li cas Clearance cuam tshuam txiav zoo thiab tuag lub neej
Thaum lub punch nqis mus rau hauv qhov qhib tuag, cov ntawv hlau tsis sib cais kom huv si hauv ib qho xwm txheej. Cov ntawv txiav ntug hauv cov cheeb tsam sib txawv, txhua qhov cuam tshuam los ntawm ntau npaum li cas clearance muaj nyob nruab nrab ntawm cov punch thiab tuag txiav npoo. Koj yuav pom plaub thaj tsam ntawm ib qho kev sib tsoo: lub rollover (qhov twg cov khoom raug rub mus rau hauv qhov txiav), shear cheeb tsam (ib tug du, burnished band), lub pob txha tawg (ib tug rougher so nto), thiab burr (ib tug nyias tsa ceg di ncauj nyob rau hauv qab ntug).
Kev tshem tawm kom raug kho cov kab mob tawg uas tshwm sim los ntawm qhov punch edge thiab tuag ntug kom lawv ua tau raws li cov khoom tuab. Thaum kev tshem tawm nruj dhau, cov dav hlau tawg tsis sib xws, yuam kev sib tw thib ob uas ua rau kom muaj zog txiav thiab ua kom nrawm nrawm. Thaum clearance loj dhau lawm, cov ntaub ntawv kua muag es shearing, ua hnyav burrs, ib tug ntxhib fracture cheeb tsam, thiab tsis zoo seem tswj ntawm qhov tiav.
Dhau ntawm ntug zoo, kev tshem tawm ncaj qha cuam tshuam rau cov cuab yeej ua haujlwm ntev. Kev tshawb fawb ntawm punch tooling strain qhia tau hais tias nce kev tshem tawm ntawm ib txwm muaj txiaj ntsig mus rau 11-20% ntawm cov ntaub ntawv tuab tuaj yeem txo qhov kev ntxhov siab ntawm cov khoom siv punch thaum lub sij hawm tho, txuas ntxiv lub neej ua haujlwm yam tsis muaj kev cuam tshuam cov ntug kev siv rau ntau daim ntawv thov.
Clearance xaiv los ntawm cov khoom siv thiab Thickness
Clearance yog ib txwm qhia raws li feem pua ntawm cov khoom thickness ntawm ib sab. Qhov no txhais tau hais tias qhov sib txawv ntawm txhua sab ntawm lub punch txheeb ze rau qhov tuag qhib nplai proportionally nrog tuab npaum li cas koj workpiece yog. Ib qho 10% rau - sab clearance ntawm 1.0 hli Tshuag txhais mus rau 0.1 hli ntawm qhov sib txawv ntawm txhua sab ntawm lub punch.
Dab tsi txiav txim siab qhov feem pua? Material ductility thiab hardness. Softer, ntau cov ntaub ntawv zoo li txhuas shear nrog tsawg zog thiab muaj peev xwm zam nruj clearances. Cov ntaub ntawv nyuaj zoo li siab - lub zog steel tiv thaiv deformation hnyav dua, yuav tsum muaj qhov sib txawv loj dua kom tso cai rau thaj tsam tawg kom nthuav tawm kom raug yam tsis muaj kev siv ntau dhau.
Ntawm no yog qhov uas ntau tus engineers ntsib teeb meem: lawv rub ib tus lej los ntawm kev nco thiab siv nws hla tag nrho lawv cov ntawv hlau stamping tuag. Hauv kev xyaum, txawm tias nyob rau hauv tib txoj kev tuag, qhov sib txawv yuav xav tau qhov sib txawv ntawm qhov feem pua nyob ntawm qhov tshwj xeeb geometry, qhov yuav tsum tau ua siab ntev, thiab kev cia siab lub neej. Ib txwm siv cov ntaub ntawv- cov kab kos tshwj xeeb tshem tawm los ntawm cov phau ntawv siv los yog koj tus neeg muab khoom punch cov ntaub ntawv engineering es tsis yog cia siab rau lub neej qub.
Burr Direction Control nyob rau hauv Die Layout
Txhua qhov kev txiav hauv kev ua haujlwm stamping ua ib qho burr ntawm ib sab ntawm cov khoom. Nyob rau hauv precision tuag stamping, engineers tsis tsuas yog sim kom txo qis qhov siab burr. Lawv lub tswv yim taw qhia uas lub ntsej muag ntawm ib feem nqa lub burr raws li kev ua haujlwm thiab kev ua haujlwm hauv qab.
Lub burr ib txwm ua nyob rau sab ntawm cov khoom uas tawm tsam cov punch nkag. Yog hais tias lub punch nkag los ntawm sab saum toj, lub burr tshwm nyob rau hauv qab lub ntsej muag. Qhov no txhais tau hais tias burr kev taw qhia yog tswj los ntawm kev txiav txim siab seb ib tug feature yog txiav los ntawm saum toj los yog hauv qab ntawm lub tuag layout. Rau qhov chaw uas yuav tau txais kev khoov tom ntej, engineers orient burrs mus rau sab hauv ntawm lub vojvoog khoov kom tsis txhob tawg ntawm ntug. Rau cov chaw sib dhos lossis lub ntsej muag kom zoo nkauj, burrs raug coj mus deb ntawm qhov tseem ceeb.
Nyob rau hauv kev vam meej tuag, kev tswj burr kev taw qhia yuav nyuaj dua vim hais tias ntau chaw nres tsheb txiav nta los ntawm txawv orientations. Ua tib zoo strip layout kev npaj ua kom tag nrho cov burrs xaus rau ntawm qhov txaus siab ntawm qhov tiav.
Clearance Guidelines los ntawm cov khoom qeb
| Qeb khoom | Tus txheeb ze Clearance Range (% per side) | Ntug yam ntxwv | Kev txiav txim siab tseem ceeb |
|---|---|---|---|
| Aluminium (mos) | 10-15% | Loj dua rollover cheeb tsam, du shear band, tsawg puas | Kev pheej hmoo siab; tej zaum yuav xav tau coated punches |
| Cov hlau me me / qis- Carbon Steel | 10-12% | Balanced shear-to-fracture ratio, nruab nrab burr | Kev zam txim tshaj plaws; cov khoom siv hauv paus |
| Stainless hlau | 12-16% | Ua hauj lwm -hardened ntug, siab dua burr nyiam | Nce txiav quab yuam; saib xyuas punch hnav zoo |
| Siab -Strength Steel (HSLA, AHSS) | 18-20%+ | Dominant tawg tsam, tsawg kawg shear band, muaj peev xwm microcracking | Yuav tsum muaj lub zog punch tsim thiab nquag tshuaj xyuas |
Cov kab no sawv cev rau cov ntsiab lus pib dav dav los ntawm kev luam tawm cov cuab yeej engineering cov ntaub ntawv. Qhov tseeb clearance yuav tsum tau validated tiv thaiv koj tej ntaub ntawv pov thawj, ntau lawm ntim hom phiaj, thiab pom zoo ntug qauv. Tooling condition tseem ceeb heev. Raws li cov punches hnav, kev tshem tawm tau zoo nce ntxiv, yog li koj qhov kev teeb tsa thawj zaug yuav tsum suav rau qhov xav tias yuav hnav dhau lub sijhawm tu.
Kev txiav txim siab tshem tawm tsis muaj nyob hauv kev sib cais. Lawv cuam tshuam nrog txhua lwm qhov kev tsim qauv, tshwj xeeb tshaj yog li cas kev ua haujlwm tau ua raws cov chaw nres tsheb. Tus nqi tshem tawm uas tsim cov npoo tau txais txiaj ntsig hauv kev sib cais yuav ua rau muaj kev cuam tshuam ntawm kev sib cais lossis kev sau npe tsis raug thaum ua ke nrog cov kev ua haujlwm uas nyob ib sab, uas yog vim li cas qhov chaw nres tsheb sib txuas lus tsim nyog rau nws txoj kev qhuab qhia.
Progressive Die Station Sequencing Logic
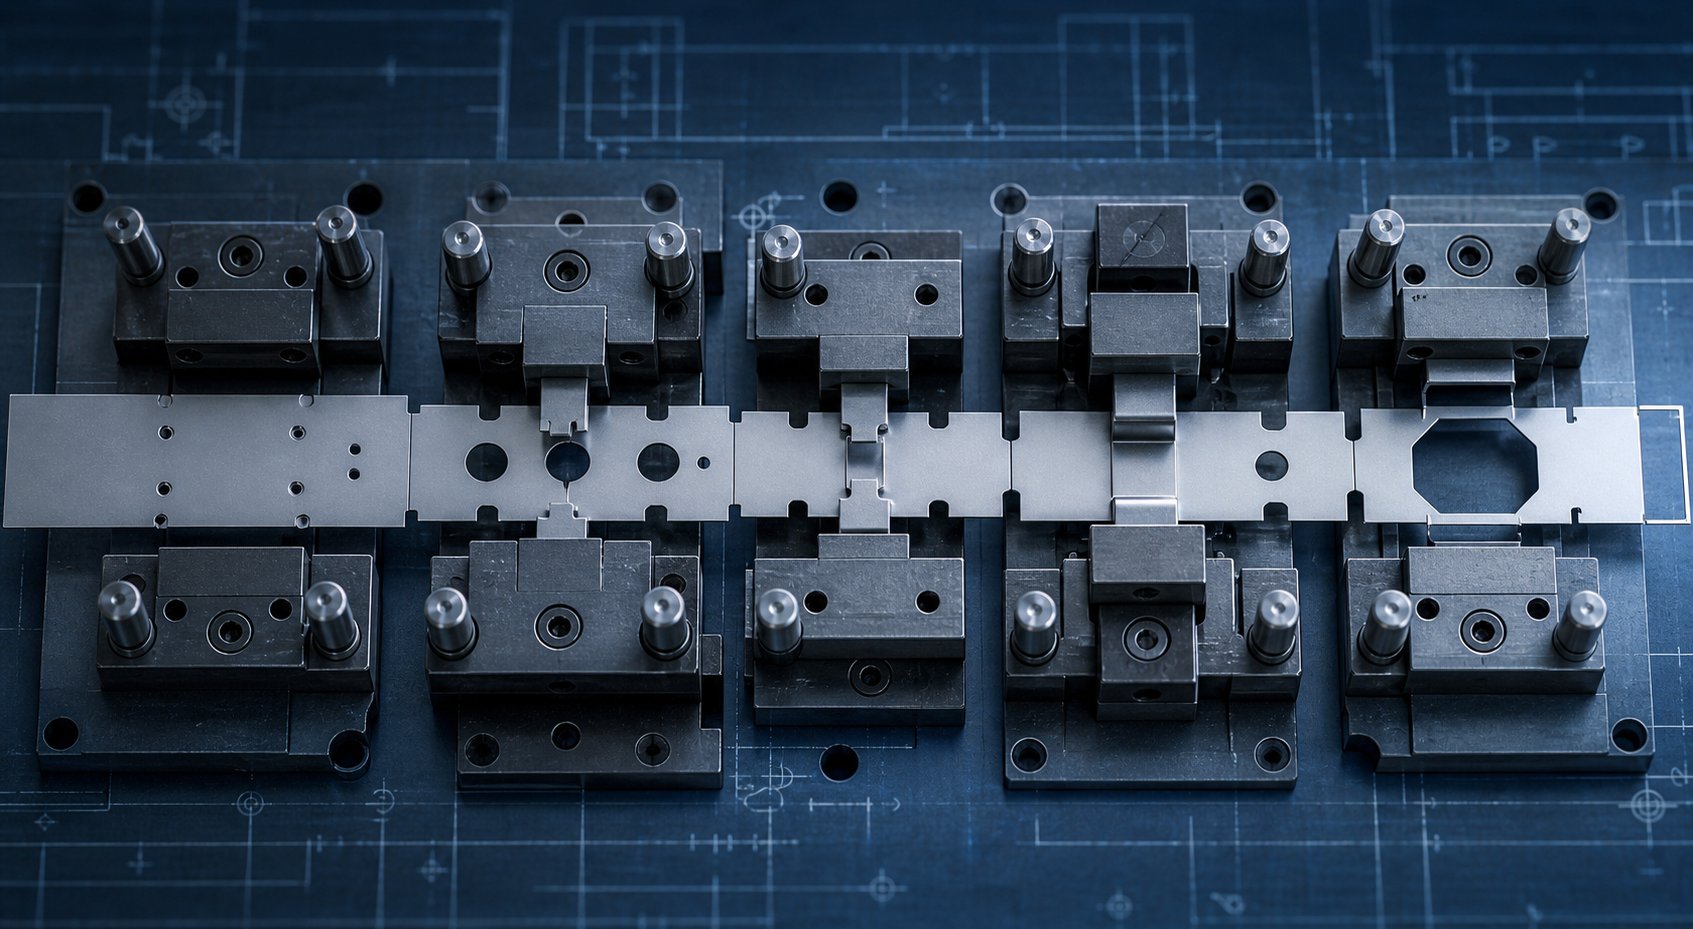
Ib qho kev tuag zuj zus tuaj yeem muaj kaum, nees nkaum, lossis ntau qhov chaw nres tsheb, thiab tseem tsis muaj dab tsi tshwm sim ntawm qhov kev txiav txim uas ua haujlwm tshwm sim. Cov txheej txheem stamping ua raws li kev nruj engineering logic qhov twg txhua qhov chaw nres tsheb nyob ntawm cov ua ntej nws thiab txwv cov tom qab nws. Tau txais qhov tsis ncaj ncees lawm tsis yog qhov tsis yooj yim me. Nws cuam tshuam cov yam ntxwv, rub tawm cov ntawv sau npe, thiab tsim cov khoom seem uas noj rau hauv koj cov kab hauv qab. Qhov no yog qhov chaw stamping tsim cais cov kws paub txog cov cuab yeej cuab tam los ntawm cov uas tseem kawm txoj kev nyuaj.
Kev txiav txim siab ua haujlwm ib ntus thiab chaw nres tsheb suav
Thaum npaj cov cuab yeej ua haujlwm rau kev tuag tshiab, thawj lo lus nug tsis yog "Kuv xav tau dab tsi ua haujlwm?" tab sis theej "dab tsi yuav tsum tshwm sim ua ntej txhawb txhua yam ntxiv?" Cov lus teb yuav luag ib txwm pib nrog tsim cov datums. Pilot qhov yog tho rau ntawm qhov chaw nres tsheb thawj zaug vim tias lawv ua haujlwm raws li qhov chaw siv rau txhua qhov haujlwm tom ntej. Raws li tsimProgressive die manufacturability cai, tho kev ua haujlwm rau kev tsav lub qhov yuav tsum tau ua nyob rau hauv thawj qhov chaw nres tsheb kom ntseeg tau tias kev sau npe raug nyob thoob plaws hauv txoj kev loj hlob.
Carrier strip nta tuaj tom ntej. Cov no yog cov qauv kev sib txuas uas lub cev nqa lub workpiece los ntawm chaw nres tsheb mus rau chaw nres tsheb. Yog tias tsis muaj cov neeg nqa khoom muaj zog tsim tau ntxov, lub sawb tsis muaj qhov rigidity pub kom raug raws li xovxwm quab yuam. Kev ua haujlwm tsis zoo uas txhais tau hais tias tus cab kuj geometry feem ntau ua raws tam sim tom qab tsav tsheb.
Los ntawm qhov ntawd, lub hauv paus ntsiab lus sequencing ntws zoo li no: txiav tiaj tus nta ua ntej, daim ntawv thib ob, qhov kawg. Piercing thiab notching tshwm sim thaum cov khoom tseem tiaj tus vim lub qhov punched rau hauv twb - tsim nto distort unpredictably. Kev tsim cov kev ua haujlwm tau nce los ntawm qhov tsawg kawg nkaus mus rau qhov hnyav tshaj plaws, muab cov khoom siv tswj kev los ntawm lub tiaj tus mus rau qhov kawg geometry. Embossing, yog tias tam sim no, feem ntau ua thaum ntxov los tiv thaiv deformation ntawm lwm yam nta. Blanking, lub lag luam uas cais cov tiav ib feem ntawm cov cab kuj strip, ib txwm tshwm sim ntawm qhov kawg chaw nres tsheb vim hais tias ib feem yuav tsis tau indexed ib zaug nws yog dawb.
Suab yooj yim? Qhov kev sib tw yog qhov tiag tiag muaj kaum ob ntawm cov yam ntxwv nrog cov kev sib raug zoo geometric. Kev tshawb fawb rau hauv cov txheej txheem kev sib txuas ua ke txheeb xyuas ob hom kev txwv tseem ceeb uas tswj hwm qhov kev txiav txim: kev txwv ua ntej, uas hais tias qee yam kev ua haujlwm yuav tsum tshwm sim ua ntej lwm tus raws li cov cai ntawm kev tsim khoom, thiab cov kev txwv nyob ib puag ncig, uas tiv thaiv cov yam ntxwv uas nyob ze dhau los ntawm kev sib tsoo ntawm tib lub chaw nres tsheb kom tsis txhob tsim cov hlau tsis muaj zog.
Sib npaug zog hla chaw nres tsheb
Xav txog qhov kev vam meej tuag qhov twg tag nrho cov haujlwm tho hnyav ua haujlwm sib koom ua ke ntawm ib sab thiab tag nrho cov kev sib sau ua ke tsom mus rau lwm qhov. Yuav ua li cas? Cov xovxwm ram tilts microscopically nyob rau hauv lub sijhawm tsis sib npaug, qhov tuag deflects asymmetrically, thiab cov sawb mus rau sab. Qhov tshwm sim yog kev sau npe tsis raug uas suav nrog txhua qhov mob stroke.
Kev ntsuas lub zog hla cov kab teeb pom kev zoo yog qhov tseem ceeb tab sis feem ntau tsis pom zoo ntawm kev tsim cov cuab yeej stamping. Cov engineers ua tiav qhov no los ntawm ntau cov txheej txheem. Staggering txiav faib cov quab yuam shearing ntau sib npaug thoob plaws qhov dav dav thiab raws li kev coj noj coj ua. Tsis yog xuas nrig ntaus txhua qhov ntawm ib qho chaw nres tsheb, faib lawv hla ob qhov chaw nyob ib sab ib nrab ntawm qhov txiav tam sim ntawd thiab txo qhov poob siab ntawm cov xovxwm.
Idle chaw nres tsheb, txoj haujlwm uas tsis muaj kev txiav lossis kev tsim tawm, ua haujlwm rau ob lub hom phiaj. Lawv muab qhov chaw ntawm lub cev ntawm kev ua haujlwm uas ua rau muaj kev tawm tsam, thiab lawv muab lub sijhawm rau tus neeg nqa khoom kom ruaj khov ua ntej qhov kev tshwm sim deformation tom ntej. Hauv kev tuag nrog cov khoom tseem ceeb, cov chaw nres tsheb tsis ua haujlwm tseem tiv thaiv ib qho kev ua haujlwm los ntawm rub cov khoom tawm ntawm qhov chaw nyob sib ze.FEA- raws li kev tshawb fawb tsim qauvqhia tau hais tias kev faib tawm thiab kev ua haujlwm nyuaj nqa los ntawm txhua theem mus rau lwm qhov, txhais tau tias lub zog profile ntawm cov chaw nres tsheb tom qab yog nyob ntawm qhov tshwm sim saum toj kawg nkaus. Unbalanced torque nruab nrab ntawm ob halves ntawm ib tug zuj zus tuag yog ib tug ntaub ntawv ua rau lub strip misregistration thiab ceev hnav.
Strip Layout Optimization thiab siv cov khoom siv
Chaw nres tsheb sequencing tsis tshwm sim nyob rau hauv kev sib cais los ntawm sawb geometry. Cov sawb dav, pub pitch, thiab bypass thais tsim txhua yam cuam tshuam nrog kev ua haujlwm li cas, thiab lawv sib sau ua ke txiav txim siab siv cov khoom siv, feem pua ntawm cov coil yuav khoom uas dhau los ua cov khoom tiav ntau dua li cov pob txha pob txha.
Sawb dav yog teem los ntawm qhov loj tshaj plaws dimension perpendicular mus rau cov kev taw qhia pub, ntxiv rau cov cab kuj dav ntawm txhua sab, ntxiv rau ib tug margin rau pub clearance nyob rau hauv lub Tshuag qhia. Pub pitch, qhov kev ncua deb ntawm txoj hlua txuas ntxiv nrog txhua qhov kev tawm dag zog, yog tsav los ntawm ib feem ntawm qhov loj me hauv kev coj noj coj ua ntxiv rau qhov tsawg kawg nkaus lub vev xaib yuav tsum tau nruab nrab ntawm cov chaw nres tsheb kom muaj kev ncaj ncees.
Bypass notches yog cov yam ntxwv engineers siv los tswj txoj kev loj hlob ntawm cov sawb thiab txheeb xyuas qhov tseeb noj nce qib. Lawv tuaj nyob rau hauv ob hom. Qhov zoo bypass notches yog tabs uas tsim tawm sab nraud ntawm ntug sawb thiab raug kuaj pom los ntawm lub sensor lossis tus neeg kho tshuab ntiv tes raws li txoj hlua txuas ntxiv mus. Tsis zoo bypass notches nyob rau hauv daim ntawv hlau stamping tuag yog cutouts nyob rau hauv lub striped ntug uas ua hauj lwm zoo tib yam indexing lub hom phiaj tab sis tshem tawm cov khoom es tsis txhob tawm hauv ib tug projecting tab. Qhov kev xaiv ntawm qhov zoo thiab qhov tsis zoo bypass notches nyob ntawm qhov dav strip dav, seem tuav kev txiav txim siab, thiab seb qhov notch cuam tshuam nrog kev ua haujlwm nyob ib sab.
Optimizing khoom yield yuav tsum iterating ntawm ib feem orientation, nesting arrangement, thiab chaw nres tsheb suav. Tig ib feem nyob rau hauv lub sawb, nesting ob qhov chaw nyob rau hauv opposing orientations, los yog khiav ntau yam nyob rau hauv lub strip dav yog tag nrho cov tswv yim uas txo cov seem pob txha. Txhua qhov kev hloov kho rau zes, txawm li cas los xij, rov qab mus rau hauv qhov kev sib txuas lus vim nws hloov pauv cov haujlwm twg tuaj yeem faib chaw nres tsheb thiab yuav ua li cas cov tub rog faib.
Chaw Nres Tsheb Layout Planning: Ib Qhov Kev Txiav Txim Siab Ua Ntej
Thaum ib tus kws ua haujlwm zaum los npaj cov txheej txheem tshiab ntawm kev tuag, cov kev txiav txim siab ua raws li kev qhuab ntuas. Kev hla cov kauj ruam lossis rov kho lawv yuav luag ib txwm tsim kev tsis sib haum xeeb uas yuav tsum tau kho dua tshiab.
- Tshawb xyuas qhov ua tiav qhov geometry thiab txheeb xyuas tag nrho cov haujlwm stamping uas yuav tsum tau ua (piercing, notching, forming, drawing, blanking).
- Daim ntawv qhia ua ntej txwv: txiav txim siab seb cov haujlwm twg yuav tsum ua ntej lwm tus raws li cov ntaub ntawv ntws, datum xav tau, thiab cov cai ntawm kev tsim khoom.
- Daim ntawv qhia chaw nyob ib puag ncig: txheeb xyuas cov haujlwm uas tsis tuaj yeem sib koom chaw nres tsheb vim muaj kev txwv tsis sib xws lossis kev txhawj xeeb txog kev siv zog.
- Tsim cov pilot qhov thiab carrier strip geometry ntawm thawj chaw nres tsheb los tsim kom muaj kev tso npe ruaj khov thiab pub khoom noj.
- Ua raws li kev txiav cov khoom ntawm cov khoom tiaj tus ua ntej kev ua haujlwm, xaj cov ntawv los ntawm qhov tsawg kawg mus rau qhov deformation loj tshaj.
- Sib npaug txiav thiab tsim cov khoom thauj thoob plaws cov chaw nres tsheb, ntxig cov chaw nres tsheb uas xav tau los tswj kev sib faib quab yuam thiab sawb ruaj khov.
- Txiav txim siab strip dav, pub pitch, thiab ib feem kev taw qhia kom siv tau cov khoom siv ntau tshaj plaws thaum ua raws li qhov yuav tsum tau ua ntawm qhov chaw nres tsheb.
- Tsim bypass notch geometry (zoo lossis tsis zoo) rau kev kuaj xyuas pub noj thiab kev tswj xyuas kev loj hlob.
- Muab qhov blanking lossis cutoff ua haujlwm ntawm qhov chaw nres tsheb zaum kawg kom cais qhov ua tiav ntawm tus cab kuj.
- Txheeb xyuas qhov ua tiav raws li qhov sib npaug ntawm qhov sib npaug ntawm qhov sib npaug, kev sib txhuam rigidity, thiab kam rau ua pawg -nce, iterating raws li xav tau.
Lub moj khaum no tsis yog ib qho - dhau kev tawm dag zog. Strip layout tsim yog inherently iterative, thiab tej engineers xav tias yuav voj voog los ntawm ntau lub tswv yim ua ntej mus txog ntawm qhov zoo tshaj plaws thiab robust tov. Cov nyiaj them poob haujlwm yog cov cuab yeej siv hluav taws xob uas ua haujlwm ruaj khov ntawm kev ceev, tuav lub siab ntev thoob plaws qhov kev tsim tawm tag nrho, thiab txo qis cov khoom pov tseg, peb qhov txiaj ntsig uas taug qab ncaj qha rov qab mus rau cov logic kos hauv cov kev txiav txim siab thawj zaug.
Chaw nres tsheb sequencing txhais li cas tshwm sim thiab nyob rau hauv dab tsi txiav txim. Tab sis txawm tias qhov kev tuag zoo kawg nkaus yuav tsim cov khoom tsis zoo yog tias lub geometry nws tus kheej ua txhaum cov khoom tsim cov kev txwv. Yam tsawg kawg nkaus qhov sib nrug, khoov radii, kos qhov tob qhov sib piv, thiab cov nyiaj them rov qab tag nrho ua rau lawv tus kheej txwv rau qhov kev tuag tuaj yeem ua tiav, txwv tsis pub muaj xwm txheej hauv qhov kev tsim qauv rau kev tsim khoom.
Tsim rau Manufacturability thiab Kev Tiv Thaiv Tsis Zoo
Kev tuag zoo kawg nkaus nrog kev tshem tawm zoo tshaj plaws tseem yuav tsim cov khoom seem yog tias qhov geometry nws tus kheej tiv thaiv cov khoom siv lub cev txwv. Qhov no yog qhov uas hlau stamping tsim hla ntawm tooling engineering mus rau qhov chaw tsim khoom. Txhua qhov tshwj xeeb ntawm cov hlau stamped, txhua qhov, khoov, flange, thiab kos, yuav tsum hwm cov khoom muaj peev xwm ntws, ncab, thiab rov qab. Ua txhaum cov kev txwv no thiab tuag dhau los ua lub tshuab hluav taws xob tsis zoo txawm tias nws tsim tau zoo npaum li cas.
Yam tsawg kawg nkaus Cov Cai rau Stampable Geometry
Xav txog cov kev cai no raws li lub physics-tsav ciam teb uas cais ib feem ntawm lub stampable los ntawm daim ntawv xav tau. Lawv tsis yog arbitrary. Lawv xav txog yam khoom siv thiab cov cuab yeej siv lub cev tuaj yeem tiv taus yam tsis muaj kev ua tsis tiav ntxov.
Thawj txoj cai suav nrog qhov - mus rau - ntug deb. Thaum lub qhov punched nyob ze dhau ntawm qhov ntug lossis lwm qhov tshwj xeeb, lub vev xaib nqaim ntawm lawv tsis muaj lub zog tsim los tiv thaiv deformation thaum tsim. Lub hauv paus ntsiab lus dav dav yog tias cov khoom siv web ntawm ob lub ntsej muag, lossis nruab nrab ntawm ib qho thiab ib qho ntug, yuav tsum yog tsawg kawg yog 1.0 txog 2.0 npaug ntawm cov khoom tuab. Muab tso rau hauv qab qhov pib thiab koj yuav pom kev cuam tshuam, tawg, lossis slug- rub teeb meem.
Khoov radii ua raws li cov laj thawj zoo sib xws. Lub vojvoog khoov sab hauv yuav tsum tau ntsib lossis ntau dua 1.0 mus rau 1.5 npaug ntawm cov khoom tuab, nyob ntawm cov alloy thiab khoov orientation txheeb ze rau kev coj noj coj ua. Lub vojvoog nruj dua li qhov no ua rau muaj kev ntxhov siab ntawm cov fiber ntau ntawm qhov khoov kom txog thaum cov khoom tawg. Qhov tsawg kawg nkaus sib txawv ntawm cov ntaub ntawv, yog li nco ntsoov siv koj cov ntaub ntawv xa khoom cov ntaub ntawv es tsis siv tus nqi thoob ntiaj teb.
Kos qhov piv txwv tau txwv qhov tob npaum li cas koj tuaj yeem rub lub khob lossis lub plhaub ntawm lub tiaj tiaj hauv ib qho kev ua haujlwm. Tshaj qhov piv thiab cov khoom thins dhau los ntawm nws qhov tsis ua haujlwm. Qhov sib sib zog nqus feem ntau xav tau ntau theem kos nrog nruab nrab annealing lossis ua tib zoo tswj cov khoom ntws. Cov no tsis yog tus lej koj cim ib zaug. Lawv hloov nrog txhua cov ntaub ntawv qib, temper, thiab thickness ua ke koj tuag yuav ntsib.
Ib qho ntxiv stamping tsim cov lus qhia uas paub txog engineers nyob rau hauv thaum ntxov: tag nrho cov sab hauv cov ces kaum rau notches los yog cutouts yuav tsum nqa ib lub vojvoog ntawm tsawg kawg yog 0.5 npaug ntawm cov khoom thickness. Ntse sab hauv cov ces kaum tsim kev ntxhov siab nyob rau hauv ob qho tib si ib feem thiab cov hlau tuag, accelerating qaug zog tsis ua hauj lwm nyob rau hauv ob qho tib si.
Tiv thaiv Wrinkling, Spliting, thiab Springback Los ntawm Tsim
Peb qhov tsis xws luag suav nrog rau feem ntau ntawm stamping tsis lees paub thoob ntiaj teb, thiab txhua tus taug qab ncaj qha rov qab mus rau qhov tshwj xeeb tsim qauv uas tsis raug saib xyuas lossis suav tsis raug.
Wrinklingtshwm thaum cov khoom ntws mus rau hauv kab noj hniav nrog kev txwv me ntsis. Xav txog kev thawb ib daim ntawv hla ib lub rooj rau hauv lub khob. Yog tsis muaj ib yam dab tsi tuav cov npoo, cov khoom siv buckles rau hauv folds. Nyob rau hauv ib tug stamping tuag, tsis txaus lub cev muaj zog tuav tso cai rau cov khoom flange kom compress es tsis ncab, tsim wrinkles nyob rau hauv kos qhov chaw. Cov qauv tsim kev tuag muaj xws li kos cov hlaws, tsa cov ridges machined rau hauv qhov chaw khi, uas hauv zos nce kev sib txhuam thiab tswj cov khoom ceev npaum li cas pub rau hauv cov kab kos. Kho qhov khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob.
Sib caisyog hom kev ua tsis tiav. Qhov twg wrinkling txhais tau hais tias cov khoom siv ntau dhau los ntawm kev ywj pheej, kev sib cais txhais tau tias cov khoom me me dhau los rau qhov deformation xav tau. Kev kos qhov tob dhau los ntawm qhov loj me me, ntse punch radii, lossis tsis txaus lubrication tag nrho cov quab yuam hauv zos thinning kom txog thaum cov khoom tawg. Qhov kev tsim kho muaj xws li nce lub qhov ntswg lub qhov ntswg, rov faib cov khoom ntws los ntawm kev tso cov hlaws, lossis rhuav tshem ib qho kev sib sib zog nqus mus rau ntau theem uas tso cai rau cov khoom siv los faib cov kev ntxhov siab ntau ntxiv.
Springbackyog kab tias qhov kev ntxhov siab tshaj plaws vim nws yog qhov kev zam tsis tau rau qee qib. Txhua cov hlau stamping tivthaiv uas tau khoov yuav ib nrab rov qab mus rau nws qhov qub tiaj tus thaum lub xovxwm qhib. Qhov kev rov qab elasticity no yog tsav los ntawm cov khoom siv lub zog tawm los: siab dua - cov ntaub ntawv muaj zog rov qab muaj zog dua. Tuag designers them los ntawmoverbendingqhov dhau ntawm lub hom phiaj lub kaum sab xis kom springback coj nws mus rau qhov tseeb qhov kawg. Lwm cov tswv yim muaj xws li kev sib koom ua ke ntawm qhov khoov cheeb tsam rau hauv zos yield cov khoom dhau nws cov kev txwv elastic, nthuav lub kaum sab xis tuag, lossis siv lub vojvoog me me los ua kom cov yas nyob hauv thaj tsam khoov.
Tolerance Stack-Up thiab GD&T Chaw Nyob
Ib qho hlau stamped ib feem yuav dhau los ntawm tsib, kaum, lossis ntau qhov chaw tsim khoom. Txhua qhov chaw nres tsheb qhia txog qhov me me ntawm qhov sib txawv ntawm qhov sib txawv, thiab cov kev hloov pauv no sib xyaw. Ib qho 0.05 hli hloov ntawm qhov chaw nres tsheb peb yuav tau txais nyob rau hauv kev sib cais, tab sis thaum nws stacks nrog zoo sib xws hloov ntawm chaw nres tsheb tsib thiab yim, qhov kawg feature qhov chaw drifts tawm ntawm specifications.
Qhov no yog qhov twgGD&T cov ntsiab caiua qhov tseem ceeb rau kev tuag tsim, tsis yog ib feem tsim. Los ntawm kev txhais ib feem nta txheeb ze rau kev ua haujlwm datums es tsis yog chaining qhov ntev los ntawm feature rau feature, cov neeg tsim khoom rhuav tshem cov kab mob siab ntev. Txoj hauj lwm tswj tau hais txog cov ntaub ntawv siv cov qauv ua kom ntseeg tau tias txhua qhov kev ua siab ntev yog ywj siab es tsis yog sib sau ua ke, uas ua kom yooj yim rau ob qho tib si tuag tsim thiab tshuaj xyuas.
Hauv kev xyaum, cov neeg tsim qauv tuag faib cov kev zam nruj dua rau cov chaw tsim khoom uas tsim cov yam ntxwv datum thiab tso cai rau me ntsis dav dua rau kev ua haujlwm tseem ceeb. Qhov no tsom iav yuav ua li cas cov khoom tiav yuav raug tshuaj xyuas thiab sib sau ua ke: datum nto nrhiav ib feem hauv nws cov mating los ua ke, yog li cov chaw no xav tau qhov siab tshaj plaws kev sib sau. Cov yam ntxwv thib ob uas hais txog cov datums tuaj yeem nqus tau ntau qhov sib txawv yam tsis muaj kev cuam tshuam rau kev ua haujlwm.
Lub voj voog tawm tswv yim ua haujlwm hauv ob qho tib si. GD&T callouts ntawm qhov ua tiav daim duab tsav yuav nruj npaum li cas txhua qhov chaw nres tsheb tuag yuav tsum tau tsim thiab khaws cia. Conversely, muaj tseeb stamping txheej txheem muaj peev xwm yuav tsum qhia dab tsi tolerances tus tsim khoom tsim tshwj xeeb. Thaum ob tog sib txuas lus thaum ntxov, qhov tshwm sim yog cov hlau stamped ib feem uas yog ob qho tib si tsim tau thiab ua haujlwm tau zoo yam tsis muaj nqi ntau dhau.
Tej yam tsis xws luag: hauv paus ua rau thiab kho kom raug
- Wrinkling:Ua los ntawm cov khoom tsis txaus siab los yog tsis muaj kev txwv cov khoom ntws mus rau hauv cov kab noj hniav tuag. Kev kho kom raug: ntxiv lossis kho cov hlaws dai, ua kom lub zog ntawm lub cev tsis muaj zog, rov tsim kho cov ntaub ntawv geometry.
- Splitting/Tearing:Ua los ntawm kev kos qhov tob dhau, nruj punch vojvoog, lossis cov khoom siv ntau tshaj qhov txwv ductility. Kev kho kom raug: nce lub qhov ntswg lub qhov ntswg, ntxiv cov theem kos, ua kom zoo dua qub, txhim kho lubrication.
- Springback:Ua los ntawm elastic rov qab tom qab tsim, tshwj xeeb tshaj yog nyob rau hauv siab - cov ntaub ntawv muaj zog. Kev kho kom raug: overbend lub kaum sab xis tuag, npib qhov khoov cheeb tsam, siv lub vojvoog me me los ua kom cov yas deformation.
- Cracking ntawm khoov:Ua los ntawm khoov vojvoog hauv qab cov khoom siv yam tsawg kawg nkaus, los yog dabtsi yog khoov thaum uas tig mus rau cov lus qhia. Kev kho kom raug: nce khoov vojvoog kom tsawg kawg yog 1.0T, qhov rov ua dua tshiab kom khoov rau sab laug rau cov nplej.
- Tshaj burrs:Ua los ntawm hnav tej ntug lossis xuas nrig ntaus tsis raug-rau- tuag tshem tawm. Kho kom raug: sharpen los yog regrind tooling, rov xam thiab kho clearance rau cov khoom specification.
- Distortion / Warping:Ua los ntawm qhov tsis sib xws kev ntxhov siab los yog tsis sib npaug ntawm kev sib sau ua rog thoob plaws ib feem. Kev kho kom raug: ntxiv cov ribs los yog hlaws, sib xyaw re- nres lossis flattening chaw nres tsheb.
- Positional drift hla chaw nres tsheb:Ua los ntawm kam rau ua pawg- nce los ntawm kev ua haujlwm ua ntu zus. Kev kho kom raug: txhais cov ntaub ntawv ua haujlwm uas siv GD&T, faib cov kev ua siab ntev dua rau datum- cov chaw tsim khoom, siv tau nrog kev txheeb xyuas qhov ua siab ntev.
Txhua yam ntawm qhov tsis xws luag no tiv thaiv tau thaum tus qauv tsim hwm cov khoom txwv thiab cov neeg tuag tau them nyiaj rau kev paub txog lub cev. Cov xov xwm sib xws yog tias kev tiv thaiv tshwm sim ntawm qhov screen, nyob rau hauv theem tsim, tsis nyob rau hauv pem teb xovxwm thaum sim tawm. Uas tsa ib lo lus nug: yuav ua li cas engineers validate tag nrho cov tsis ua ntej txiav steel? Cov lus teb yog nyob rau hauv simulation workflows uas tso cai rau koj mus ntsuam xyuas cov ntaub ntawv ntws, kwv yees springback, thiab txheeb xyuas qhov chaw tsis ua hauj lwm zoo, ntev ua ntej thawj tuag tivthaiv yog machined.
Simulation{0}}Driven Die Design Workflows
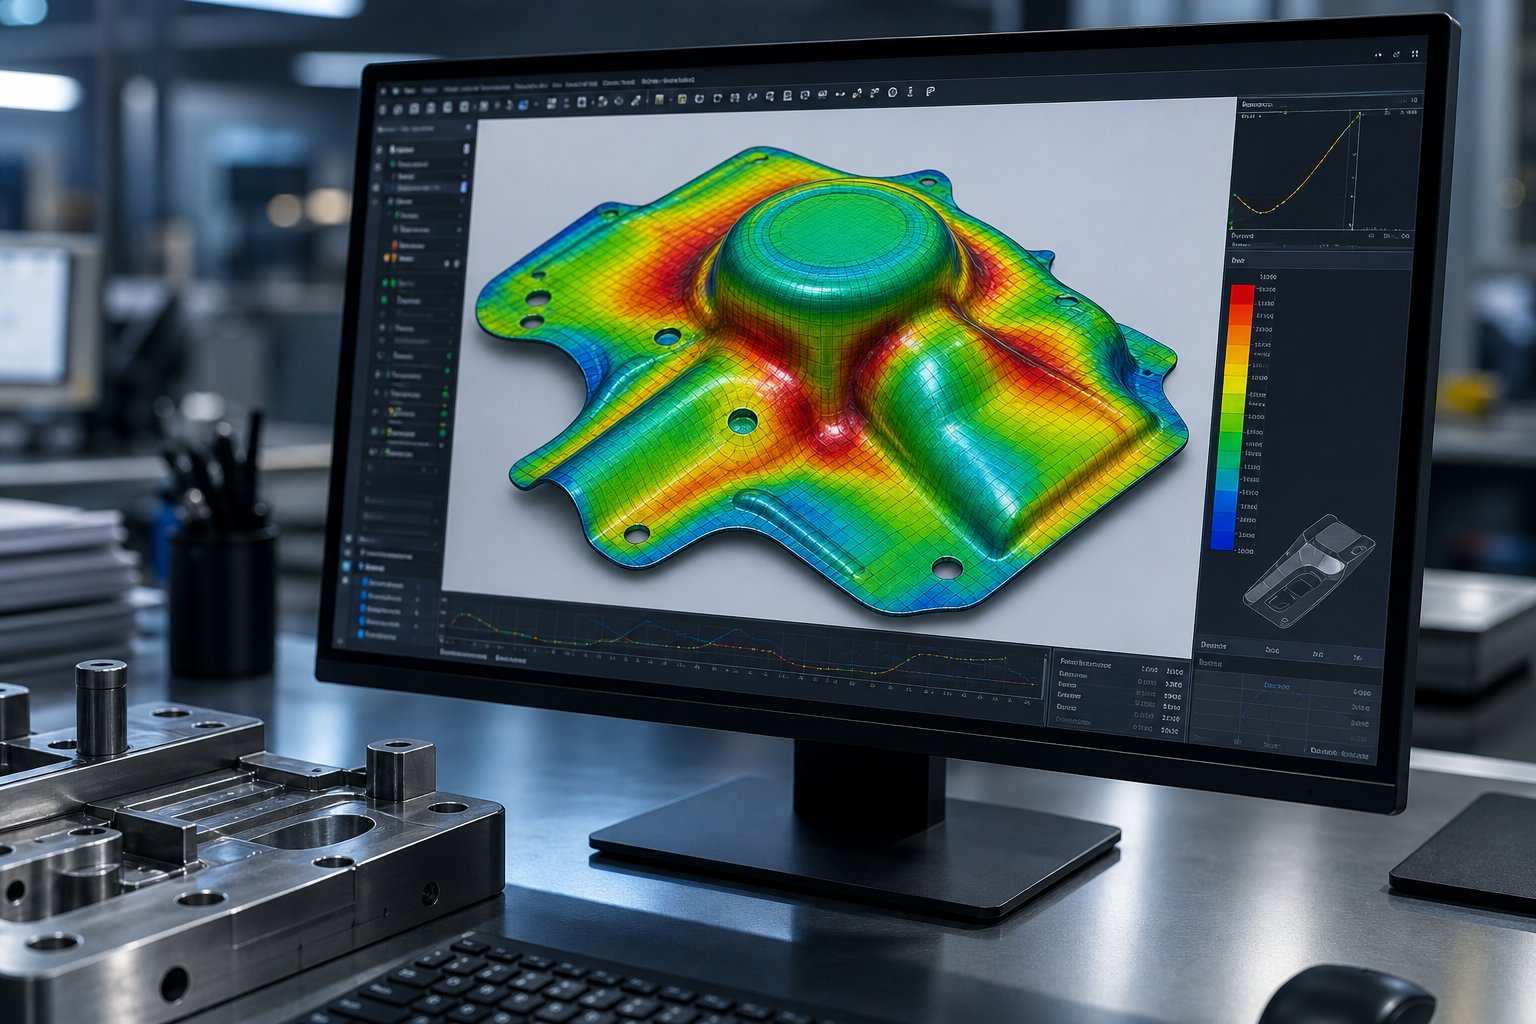
Tej cuab yeej steel yog kim. Kev txiav nws vim tias kev sim ua kom pom qhov tsis zoo hauv koj cov hlau stamping tuag tsim yog kim dua. Niaj hnub nimno stamping thev naus laus zis tau hloov lub ntsiab lus ntawm kev tsis pom kev los ntawm cov xovxwm hauv pem teb mus rau lub khoos phis tawj screen, qhov twg cov nqi rov ua dua li ob peb lub lis piam. Simulation- tsav tsheb ua haujlwm tsis hloov kev txiav txim siab engineering. Lawv nthuav dav nws los ntawm kev tso cai rau koj sim cov tswv yim, rhuav tshem cov khoom siv virtual, thiab kho qhov tsis zoo ua ntej ib qho thaiv ntawm D2 yog machined.
CAD Modeling Standards rau Tuag Cheebtsam
Txhua qhov kev tsim qauv tuag pib hauv 3D parametric CAD. Koj tsis yog kos duab xwb. Koj tab tom tsim kom muaj kev txwv tsis pub muaj tus qauv digital uas hloov pauv ib qho kev ntsuas, hais tias lub qhov ntswg lub qhov ntswg lub vojvoog, tuaj yeem nthuav tawm los ntawm cov yam ntxwv cuam tshuam xws li cov hnab ris tshem tawm, stripper qhib, thiab mating tuag thaiv kab noj hniav. Qhov parametric txoj hauv kev no ua rau muaj kev rov ua dua sai sai thaum kev tshuaj xyuas kev tsim qauv yam tsis muaj manually kho kaum ob ntawm qhov ntev.
Tshaj li geometry creation, CAD yog tus saib xyuas cuam tshuam. Automated clash detection txheeb xyuas kev sib tsoo ntawm cov khoom txav ua ntej lawv tshwm sim hauv qhov chaw lub cev: lub lifter uas tsoo rau hauv kev sib tsoo ntawm qhov chaw tuag hauv qab, tus tsav uas fouls lub hnab tshos stripper thaum lub sij hawm retraction. Kev sib dhos- theem kev simulation simulation validates tag nrho lub hnab ntawv kinematic ntawm txhua feem ntawm nws lub voj voog stroke. Thaum tus tsim tau khov lawm, cov khoom siv hluav taws xob tsim hluav taws xob tsim khoom tsim- npaj cov ntawv luam tawm, BOM cov rooj, thiab cov rooj sib tham ncaj qha los ntawm tus qauv 3D tus qauv, tshem tawm cov ntawv sau tsis raug ntawm kev tsim thiab tsim.
FEA Formability Simulation thiab Springback Prediction
Qhov twg CAD tuav cov cuab yeej geometry, finite element tsom xam tswj tus cwj pwm ntawm cov khoom.Sheet hlau txoj kev simulationdigitally replicates dab tsi tshwm sim rau qhov dawb paug thaum nws sib cuag punches, ntws hla hlaws hlaws, thiab ncab mus rau hauv cov kab noj hniav tuag. Lub software meshes qhov khoob rau ntau txhiab lub ntsiab lus, muab cov khoom siv (yield zog, strain-hardening curves, anisotropy values), thiab xam deformation raws li txheej txheem txheej txheem.
Cov zis tawm qhia meej qhov teeb meem yuav tshwm sim. Thinning maps qhia txog thaj chaw mus txog qhov txwv cov khoom tawg. Compression indicators flag area prone to wrinkling. Cov kab kos kab kos tau npaj tawm tsam kev txwv txoj kab nkhaus qhia tias ze li cas txhua cheeb tsam zaum mus rau qhov tsis ua tiav. Rau cov kws tsim khoom ua haujlwm nrog cov qib siab siab - lub zog steels lossis aluminium alloys, cov kev kwv yees no yog qhov tseem ceeb vim tias cov ntaub ntawv zoo li no nthuav tawm qhov siab springback magnitudes uas ua rau kev ua tiav qhov tseeb qhov kev sib tw tsis tu ncua.
Kev twv ua ntej Springback yog qhov kev simulation muab qee yam ntawm nws cov txiaj ntsig zoo tshaj plaws rau hlau stamping tooling cov kev pab cuam. Tus neeg daws teeb meem taug qab cov kev ntxhov siab los ntawm tag nrho cov txheej txheem tsim thiab suav tias yuav rov qab zoo npaum li cas thaum lub xovxwm qhib. Cov kws kho tsheb tom qab ntawd siv cov nyiaj them rov qab, overbending los yog reshaping lub tooling geometry kom springback coj ib feem mus rau nws lub hom phiaj kawg. Qhov kev them nyiaj no tuaj yeem ua haujlwm hauv software, tsim cov cuab yeej hloov kho qhov chaw npaj rau CAM programming.
Los ntawm Virtual Validation rau Physical Tryout
Simulation tsis tshem tawm kev sim lub cev. Nws txo qis pes tsawg tryout loops koj xav tau.Kev tshawb fawb los ntawm Fraunhofer IWUQhia tau hais tias kev sib koom ua ke ntawm cov qauv kev coj tus cwj pwm ntawm ob qho tib si tuag thiab lub tshuab xovxwm rau hauv kev simulation tsim cov qauv pom cov duab uas zoo sib xws tiag tiag -cov txiaj ntsig hauv ntiaj teb, ua rau cov kws ua haujlwm kho qhov chaw tuag thaum lub sij hawm tsim es tsis yog los ntawm kev siv nyiaj ntau dua ntawm cov khw hauv pem teb.
Lub zog tiag tiag tshwm sim hauv cov lus teb rov qab. Cov txiaj ntsig ntawm kev sim lub cev, ntsuas lub kaum sab xis ntawm lub nraub qaum, qhov tseeb thinning faib, pom qhov chaw wrinkling, pub rov qab rau hauv cov qauv simulation raws li cov ntaub ntawv siv tau. Qhov twg qhov kev twv ua piv txwv muaj tseeb, kev ntseeg siab loj tuaj. Nyob qhov twg lawv diverged, tus qauv yog recalibrated: kev sib txhuam coefficients kho, cov ntaub ntawv nkhaus refined, ciam tej yam kev mob kho. Tshaj li cov haujlwm ua tiav, qhov kev ua kom zoo dua qub no ua rau ib puag ncig simulation uas nws qhov kev kwv yees loj zuj zus ntxiv rau koj cov khoom siv xovxwm tshwj xeeb, cov khoom siv, thiab kev tsim kho tuag.
Simulation-tsav tuag tsim feem ntau txo qhov kev sim ntawm lub cev los ntawm 50% lossis ntau dua, compressing kev txhim kho ncua sij hawm los ntawm lub hlis mus rau lub lis piam thiab hloov cov xovxwm kim- teeb meem hauv pem teb- daws rau hauv qis- tus nqi virtual optimization.
Qhov no virtual -rau- lub voj voog lub cev sawv cev rau lub xeev tam sim no ntawm kev kos duab hauv kev tsim qauv kev tuag. Tab sis txawm tias qhov kev sim ua kom zoo tshaj plaws tsis tuaj yeem them nyiaj rau cov cuab yeej uas hnav ua ntej los yog ua tsis tau raws li kev tsim khoom. Cov khoom siv xaiv ua rau cov punches, tuag blocks, thiab hnav cov khoom txiav txim siab seb tus qauv siv tau tiag tiag muab nws qhov kev kwv yees lub neej nyob rau hauv pem teb xovxwm, qhov kev txiav txim siab uas cuam tshuam rau cov cuab yeej steel rau koj cov kev xav tau tshwj xeeb.
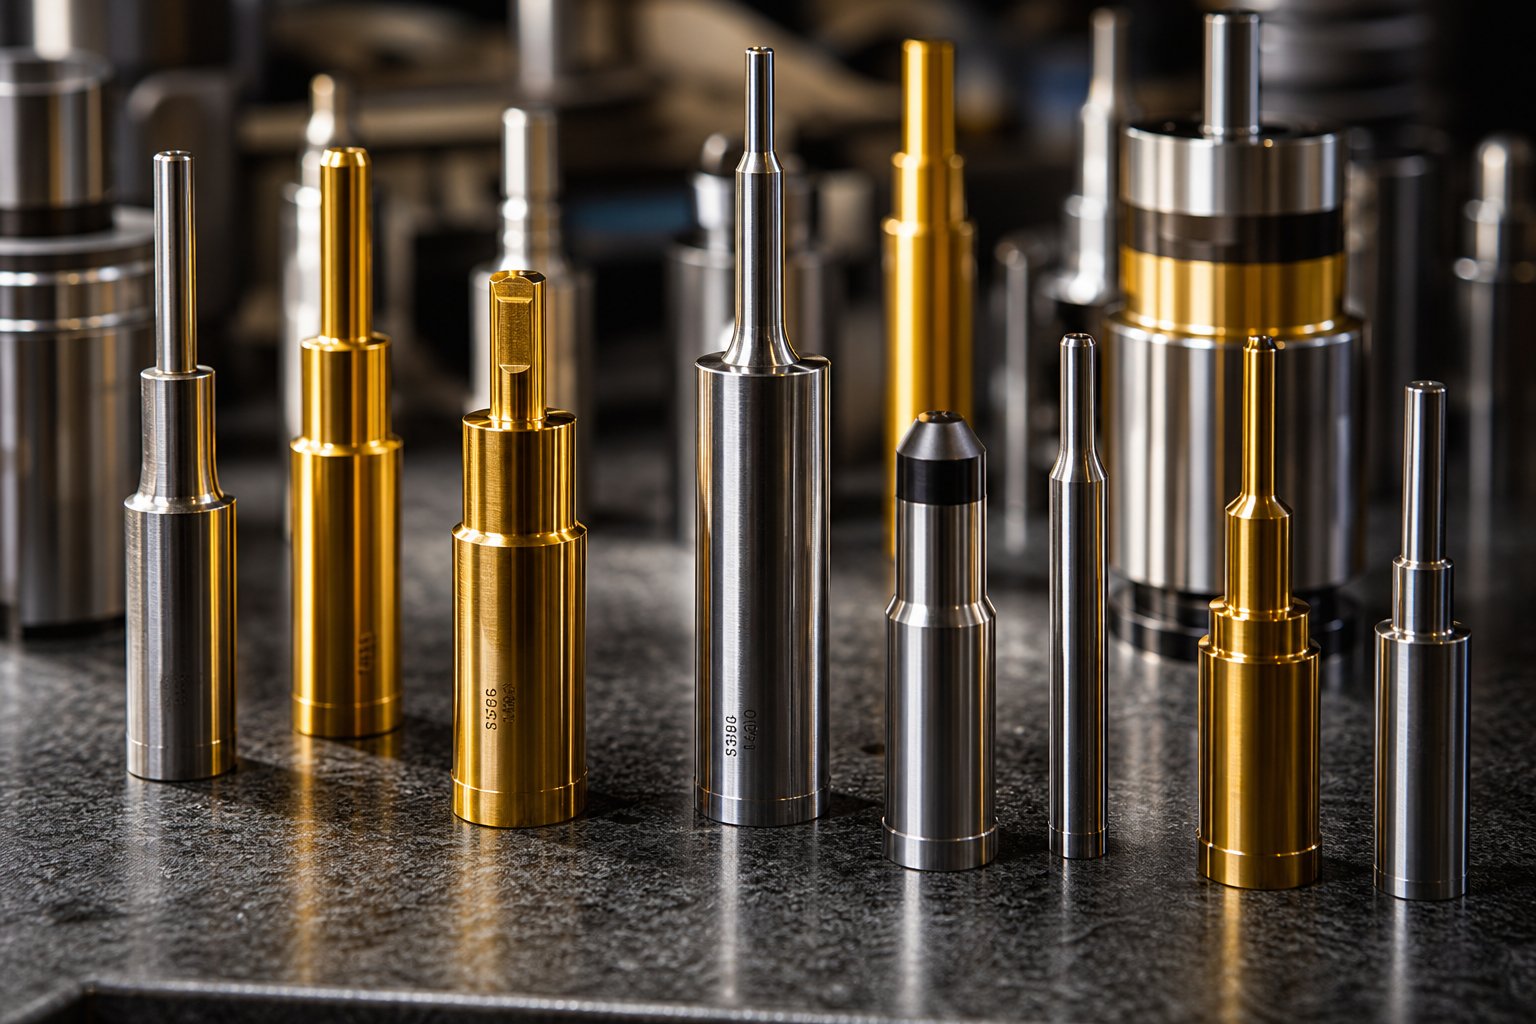
Tuag xaiv thiab txheej txheej txheem
Koj qhov kev simulation tau kwv yees 500,000 hits ua ntej kev kho. Koj qhov kev teeb tsa strip yog optimized, clearances yog dialed nyob rau hauv, thiab qhov chaw nres tsheb ib theem zuj zus yog mos txwv. Txawm li cas los xij, qhov tuag tsis ua tiav ntawm 80,000 strokes vim tias cov khoom siv punch tsis tuaj yeem ua haujlwm rov ua haujlwm ntawm koj lub siab - lub zog stamped steel. Kev xaiv cov khoom siv yog qhov tsim qauv tsim raws li lub cev muaj tseeb, thiab tau txais nws tsis ncaj ncees lawm negates txhua qhov kev ua kom zoo tshaj plaws uas koj tau nqis peev hauv.
Qhov kev sib tw tseem ceeb nrog steel stamping tuag yog tias tsis muaj ib qho khoom ua tau zoo ntawm txhua yam. Hnav tsis kam, toughness, thiab compressive zog rub nyob rau hauv kev sib tw cov lus qhia. Ib qib uas tuav rab chais ntug rau ntau lab ntawm kev txiav yuav tawg nyob rau hauv qhov hnyav. Ib qib nyuaj txaus los nqus cov khoom poob siab yuav npub sai sai hauv cov xwm txheej abrasive. Tus kws ua haujlwm txoj haujlwm yog txhawm rau txheeb xyuas qhov tsis ua haujlwm hom twg yuav tshwm sim thawj zaug hauv txhua daim ntawv thov tshwj xeeb, tom qab ntawd xaiv cov qib uas tawm tsam cov txheej txheem tseem ceeb.
Cov cuab yeej Steel Qib rau Punches, Tuag Blocks, thiab Hnav Parts
Plaub lub cuab yeej steel tsev neeg npog feem ntau ntawm cov hlau stamping tuag daim ntaub ntawv. Txhua tus nyob hauv ib qho kev ua tau zoo tshwj xeeb uas tau hais los ntawm nws cov ntsiab lus carbide, alloy muaj pes tsawg leeg, thiab kev kho cua sov teb.
AISI D2yog lub neej ntawd xaiv thaum abrasive los yog nplaum hnav txwv lub neej ntawm cov cuab yeej. Nws cov chromium siab thiab cov ntsiab lus carbon ua rau cov qauv carbide tuab uas tso cai rau kev txiav cov npoo kom khaws cov duab geometry dhau kev ua haujlwm ntev. Koj yuav pom D2 nyob rau hauv blanking thiab piercing punches rau siab - ntim automotive stamping tuag daim ntaub ntawv uas ntug sharpness ncaj qha tswj burr qhov siab thiab ib feem zoo. Qhov kev txwv yog brittleness: ib zaug chipping lossis tawg tshwm thaum lub sijhawm ua haujlwm, D2 tsis yog cov lus teb raug lawm.
TSI A2cov kauj ruam nyob rau hauv thaum tsis muaj ib tug tsis ua hauj lwm hom kom meej meej dominates. Nws muab kev sib xyaw ua ke ntawm kev hnav tsis kam thiab toughness, ua rau nws tsim nyog rau kev nce qib tuag qhov twg cov punches muaj kev puas tsuaj thiab cuam tshuam me ntsis ib txhij. Rau cov khoom ntim qis dua 100,000 qhov chaw lossis sib xyaw- cov ntawv thov kev mob, A2 muab kev lag luam nruab nrab hauv nruab nrab yam tsis muaj kev pheej hmoo brittleness ntawm D2.
AISI S7yog lub shock absorber ntawm cov cuab yeej steel tsev neeg. Thaum koj qhov chaw tuag muaj qhov hnyav - ntsuas cov ntawv hlau stamping lossis siab -tonnage thonage kev ua haujlwm, kev cuam tshuam ntau zaus yuav tawg ntau dua -carbide qib ua ntej hnav yuav ua teeb meem. S7's superior toughness absorbs cyclic cuam tshuam uas yuav ua rau tawg nyob rau hauv D2 los yog zoo sib xws coj- tsom qib. Nws ua lag luam qee qhov kev tuav pov hwm rau lub peev xwm kom muaj sia nyob rau txim rau cov neeg kho tshuab loads stroke tom qab mob stroke.
AISI M2occupies qhov kev sib tshuam ntawm hnav tsis kam thiab compressive zog. Piv nrog D2, nws muab kev tiv thaiv zoo dua rau cov yas deformation hauv qab load. Piv nrog rau S7, nws muaj kev tiv thaiv siab dua. M2 feem ntau yog siv rau cov xuas nrig ntaus uas yuav tsum tuav ob qho tib si ntug geometry thiab qhov tseeb qhov tseeb nyob rau hauv kev txhawb nqa kev nyuaj siab, ib qho xwm txheej hauv kev txiav txim siab ntawm cov tuab lossis siab - cov ntaub ntawv muaj zog.
Nto Txheej thiab Carbide Inserts rau Extended Die Life
Thaum lub hauv paus cuab yeej steel ncav cuag nws qhov kev ua tau zoo qab nthab, qhov chaw engineering txuas ntxiv tuag lub neej ntxiv. Ob lub thev naus laus zis tseem ceeb ua lub luag haujlwm no hauv stamping: nyias- zaj duab xis txheej thiab cov khoom carbide inserts.
PVD txheej(Lub Cev Vapor Deposition) siv cov txheej nyias nyias ntawm cov sib txuas nyuaj, feem ntau 2-5 microns tuab, ntawm qhov kub tsis tshua muaj nyob ib puag ncig 500 degrees Celsius. Vim tias cov txheej txheem khiav txias, nws khaws cov ntse txiav cov npoo tseem ceeb rau kev tho qhov hauv cov hlau stamping tuag. PVD txheej zoo li TiN, TiCN, thiab AlTiN txo kev sib txhuam, tiv thaiv cov nplaum nplaum, thiab tuav cov kev ntxhov siab hauv cov txheej txheej uas ntxiv cov tawv tawv tiv thaiv chipping hauv kev cuam tshuam kev ua haujlwm.
CVD txheej(Chemical Vapor Deposition) tsim cov khaubncaws sab nraud povtseg, 5-20 microns, los ntawm cov tshuaj tiv thaiv kub kub. Qhov tshwm sim yog superior tshav kub tsis kam thiab adhesion, tab sis cov txheej txheem me ntsis rounds txiav npoo thiab tawm lub txheej nyob rau hauv tensile kev nyuaj siab. Rau cov ntawv thov stamping, CVD ua haujlwm zoo tshaj plaws ntawm kev tsim cov khoom siv thaum tshav kub kub los ntawm kev sib cuag nrog cov ntaub ntawv tseem ceeb yog thawj qhov kev puas tsuaj ntau dua li ntawm ntug ntse.
Carbide insertssawv cev rau txoj kev txhoj puab heev tshaj plaws rau hnav tsis kam. Khoom tungsten carbide cov cuab yeej tuaj yeem txuas lub neej tuag los ntawm 500-1000% piv rau cov cuab yeej siv ib txwm siv hauv cov ntawv thov suav nrog cov khoom siv ua haujlwm abrasive lossis ntau ntau lawm. Kev lag luam tawm yog brittleness: carbide inserts raug txwv rau kev ua haujlwm tsis tshua muaj kev cuam tshuam zoo li kev ua kom zoo thiab kos duab ntiav qhov twg qhov kev poob siab tsawg tsawg.
Lub Regrind vs. Coat Decision
Nov yog qhov uas tus nqi -kev xav tau txiaj ntsig tseem ceeb. Uncoated tool steel punches tuaj yeem rov ua dua ntau zaus thaum cov npoo npub, rov ua haujlwm ntawm tus nqi qis ib lub voj voog. Coated tooling khiav ntev dua ntawm regrinds tab sis raug nqi ntau dua, thiab qee cov txheej txheem ua rau cov txheej txheem rov ua dua - thiab - rov ua dua. Qhov kev txiav txim hinges rau koj cov lej ntau lawm:
- Tsawg- ntim lossis cov qauv ua haujlwm:Uncoated A2 lossis D2 nrog ntu ntu ntu feem ntau yog tus nqi ntau tshaj -txoj kev zoo.
- High- ntim ntau lawm:PVD-coated punches txo qhov hloov pauv ntau zaus, thiab lub sijhawm txuas ntxiv ntawm kev saib xyuas cov xwm txheej feem ntau cuam tshuam cov txheej txheej peev los ntawm kev txo qis.
- Abrasive cov ntaub ntawv (stainless, HSLA):Carbide inserts los yog hnyav- cov txheej txheem them nyiaj rau lawv tus kheej sai heev thaum cov cuab yeej tsis muaj coated degrade nyob rau hauv ntau txhiab strokes ntau dua li kaum txhiab.
Cov txheej txheem txheej txheem zoo li TiN lossis DLC tuaj yeem txuas lub neej tuag los ntawm 30-50% los ntawm kev txo qis kev sib txhuam thiab hnav, tshwj xeeb tshaj yog nyob rau hauv stainless hlau stamping. Tus yuam sij yog sib piv cov txheej txheej chemistry rau koj cov khoom siv ua haujlwm thiab hom kev ua haujlwm es tsis yog ua txhaum rau txhua txheej txheej koj cov khoom lag luam.
Tuag cov khoom sib piv los ntawm Cov Khoom thiab Daim Ntawv Thov
| Qeb khoom | Qib Tus Neeg Sawv Cev | Tus txheeb ze hnav tsis kam | Kwv tij Toughness | Tej kev siv |
|---|---|---|---|---|
| Siab -Carbon High-Chromium | D2 | Siab | Tsawg rau Nruab Nrab | Siab -Volume blanking, tho punches, tuag nyees khawm rau automotive stamping tuag cov kev pab cuam |
| Huab cua-Hardening (Sib npaug) | A2 | Nruab nrab | Nruab nrab | Progressive tuag chaw nres tsheb nrog sib xyaw hnav thiab cuam tshuam, nruab nrab - ntim ntau lawm |
| Shock -Resistant | S7 | Tsawg rau Nruab Nrab | Siab | Heavy- ntsuas piercing, tsim punches, siab - chaw nres tsheb cuam tshuam |
| Siab -Speed Steel | M2 | Siab | Nruab nrab | Precision punches nyob rau hauv siab compressive load, tuab cov ntaub ntawv tho |
| Cemented Carbide | Tungsten Carbide | Siab heev | Tsawg | Fine blanking, siab - ntim cov ntaub ntawv abrasive ua, hnav inserts |
| PVD-Coated Tool Steel | D2 + TiCN/AlTiN | Siab heev (nto) | Base steel nyob | Ntxiv -lub neej tho, stainless hlau stamping, txo- kev sib txhuam |
Kev taw qhia cov khoom siv no thiab txheej txheej txiav txim siab rau txhua qhov punch, tuag thaiv, thiab hnav cov khoom hla ntawm qhov nyuaj nyuaj tuag yog ib qho kev sib tw ntau dua hauv kev siv cuab yeej engineering. Txhua qhov chaw nres tsheb yuav xav tau qib sib txawv raws li nws qhov tshwj xeeb thauj khoom profile, kev sib cuam tshuam ntawm cov khoom ua haujlwm, thiab lub sijhawm txij nkawm lub hom phiaj. Cov kws ua haujlwm uas xav tau kev txhawb nqa cov cuab yeej steel qib thiab txheej txheej rau cov kev xav tau tshwj xeeb tuaj yeem siv cov kev daws teeb meem tuag los ntawm cov kws tshaj lij xws liYICEN, leej twg engineers xaiv cov khoom siv rau punches, tuag blocks, thiab hnav cov khoom raws li cov ntaub ntawv tiag tiag workpieces, ntau lawm, thiab lub hom phiaj tuag lub neej es tsis yog ib tug -loj- haum- txhua yam.
Cov khoom xaiv kaw lub voj ntawm tus kheej cov khoom tsim. Tab sis ib qhov project stamping tuag tsis yog sau los ntawm kev txiav txim siab cais. Tuag hom, clearance, chaw nres tsheb ib theem zuj zus, simulation validation, thiab cov khoom xaiv tag nrho interacting raws li ib tug system. Rub cov xov no ua ke rau hauv ib txoj haujlwm ua haujlwm sib koom ua ke yog qhov sib cais ua haujlwm tuag los ntawm ib qho uas muab kev ua haujlwm ruaj khov.
Muab Cov Ntsiab Cai no tso rau hauv kev xyaum
Kev txiav txim siab ntawm tus kheej tsim muaj zog. Ua ke rau hauv kev qhuab qhia ua haujlwm, lawv sib xyaw ua ke rau hauv kev tuag thiab stamping tshuab uas ntaus cov hom phiaj zoo los ntawm thawj qhov kev ua haujlwm ntau dua li tom qab lub hlis ntawm kev sim ua kom zoo dua. Qhov sib txawv ntawm ib qhov project uas mus smoothly thiab ib qho uas spirals rau hauv rework yuav luag ib txwm taug qab mus seb lub engineering pab neeg ua raws li ib tug qauv kev txiav txim ib theem zuj zus los yog dhia ncaj qha mus rau hauv CAD qauv yam tsis muaj grounding lawv cov kev xav.
Engineering Decision Checklist rau New Die Projects
Txhua txheej txheem hlau stamping qhia tib txoj hauv kev txiav txim siab tsis hais txog qhov nyuaj lossis qhov ntim ntau lawm. Thaum koj pib qhov project tuag stamping tshiab, ua haujlwm los ntawm cov kauj ruam no txhawm rau tiv thaiv hom kev thim rov qab uas ua rau lub sijhawm thiab pob nyiaj siv.
- Txhais qhov yuav tsum tau ua kom tiav.Sib sau ua tiav daim duab kos nrog tag nrho GD&T callouts, cov khoom siv tshwj xeeb, kev kwv yees ntim txhua xyoo, thiab lub hom phiaj tus nqi ib thooj. Txheeb xyuas cov ntaub ntawv ua haujlwm, qhov tseem ceeb- rau- qhov ntev zoo, thiab cov kev txwv qis hauv qab uas cuam tshuam cov kev taw qhia burr lossis qhov tseem ceeb ntawm kev ua siab ntev.
- Xaiv hom tuag.Ua kom haum koj qhov geometry, ntim, thiab kam rau siab xav tau tiv thaiv kev loj hlob, sib txuas, lossis hloov cov qauv tsim. Cia ib feem tsav qhov kev txiav txim siab es tsis ua raws li qhov koj lub khw tau ua dhau los.
- Txiav txim siab clearances ib qhov chaw nres tsheb.Xam cov punch-rau-tuag tshem tawm raws li feem pua ntawm cov khoom tuab rau txhua qhov kev txiav, xa cov khoom siv- cov ntaub ntawv tshwj xeeb ntawm cov cuab yeej es tsis yog qhov universal default. Account rau burr kev taw qhia yuav tsum nyob rau txhua txhua pierced thiab blanked feature.
- Ua raws li cov chaw nres tsheb thiab ua kom zoo dua cov kab txaij.Tsim cov kws tsav dav hlau thiab cov neeg nqa khoom geometry ua ntej, ntu ntu txiav ua ntej cov ntaub ntawv, kev nce qib los ntawm qhov tsawg kawg mus rau qhov deformation loj tshaj plaws, sib npaug zog thoob plaws lub sawb dav, thiab tso qhov khoob ntawm qhov chaw nres tsheb kawg.
- Ua tiav nrog simulation.Khiav FEA formability tsom xam kom paub tseeb tias cov khoom ntws, xyuas thinning tiv thaiv kev txwv kev nkhaus, kwv yees qhov loj ntawm springback, thiab siv nyiaj them rau qhov chaw tuag ua ntej tso rau kev tsim khoom.
- Xaiv cov cuab yeej steel qib thiab txheej txheej.Muab txhua yam khoom siv rau nws qhov tseem ceeb tsis ua hauj lwm hom: hnav- cov qib tiv thaiv rau cov mob abrasive, poob siab- cov qib tiv thaiv rau kev cuam tshuam kev thauj khoom, thiab coatings lossis carbide inserts qhov twg cov hlau hauv qab ncav cuag nws lub qab nthab.
- Tso rau tsim, ces kaw lub voj nyob rau hauv tryout.Siv cov txiaj ntsig kev sim ntawm lub cev kom ua tau raws li qhov kev kwv yees simulation, kho qhov kev sib txhuam thiab cov qauv ntawm cov khoom siv, thiab tsim cov kev paub hauv tsev uas txhim kho qhov tseeb ntawm qhov project tom ntej.
Txuas Cov Qauv Tsim Qauv rau Kev Ua Haujlwm Zoo
Daim ntawv ceeb toom yuav ua li cas txhua kauj ruam hauv daim ntawv txheeb xyuas nyob ntawm qhov ua ntej nws. Koj tsis tuaj yeem xam cov kev tshem tawm yam tsis paub koj cov khoom. Koj tsis tuaj yeem ua raws cov chaw nres tsheb yam tsis paub txog qhov haujlwm uas koj xav tau. Koj tsis tuaj yeem xaiv cov cuab yeej hlau yam tsis nkag siab txog lub zog txhua qhov chaw nres tsheb yuav ntsib. Cov ntsiab lus no tsis yog cov ncauj lus ywj pheej uas koj kawm nyob rau hauv kev sib cais. Lawv tsim ib qho kev sib txuas uas muaj zog nyob rau hauv ib cheeb tsam amplifies txhua lwm yam, thiab tsis muaj zog nyob rau hauv ib cheeb tsam undermines tus so.
Cov kws ua haujlwm uas ua haujlwm hauv cov tshuab no- theem kev xav siv sijhawm tsawg dua kev tua hluav taws hauv pem teb xovxwm. Lawv cov hlau qhov chaw stamping cov kev pab cuam pib sai dua, tuav ntev ntawm kev saib xyuas, thiab haus cov khoom tsawg dua ib feem. The payoff tsis yog abstract. Nws tshwm sim hauv cov nqi qis qis, tsawg dua qhov tsis tau npaj tuag rub tawm, thiab stamping qhov chaw uas dhau kev tshuaj xyuas yam tsis muaj kev txheeb xyuas lossis rov ua haujlwm dua.
Rau cov pab pawg tshawb nrhiav cov haujlwm nyuaj uas cov qauv tuag, kev ua kom zoo dua qub, cov khoom sib tw khiav, thiab cov khoom siv - theem kev txiav txim siab sib tshuam, ua haujlwm nrog tus neeg paub txog kev siv cuab yeej ua kom txoj hauv kev los ntawm lub tswv yim mus rau ntau lawm- npaj cov cuab yeej.YICHEN kev cai stamping tuag daws teeb meemtxuas cov cuab yeej engineers mus rau kev txawj ntse thoob plaws tag nrho cov peev txheej ntawm cov txheej txheem no, los ntawm kev xaiv thawj hom tuag los ntawm cov khoom siv thiab txheej txheej, pab txhais cov txheej txheem suab engineering rau hauv kev tuag uas ua raws li tsim los ntawm hnub ib.
Stamping Die Design Fundamentals FAQ
1. Dab tsi yog qhov sib txawv ntawm kev nce qib, sib xyaw, thiab hloov pauv stamping tuag?
Progressive dies pub ib txoj hlua txuas ntxiv mus los ntawm ntau qhov chaw nres tsheb, txhua qhov ua haujlwm sib txawv, ua rau lawv zoo tagnrho rau siab - ntim me me. Compound tuag ua ob los yog ntau tshaj kev txiav ib txhij nyob rau hauv ib tug mob stroke, xa superior concentricity rau ca profiles xws li washers thiab laminations. Kev hloov pauv tuag cais ib tus neeg qhov khoob thiab txav mus rau nruab nrab ntawm cov chaw nres tsheb siv cov cuab yeej cuab tam, uas haum rau qhov loj lossis sib sib zog nqus- kos qhov chaw xws li tsheb lub cev vaj huam sib luag uas tsis tuaj yeem txuas nrog cov cab cab.
2. Koj ua li cas thiaj txiav txim siab qhov raug punch -rau- tuag clearance rau stamping?
Clearance yog xam raws li feem pua ntawm cov khoom thickness ntawm ib sab, txawv ntawm cov khoom siv. Cov ntaub ntawv mos zoo li txhuas feem ntau siv 10-15% ib sab, cov hlau me me siv 10-12%, stainless hlau xav tau 12-16%, thiab cov hlau muaj zog xav tau 18-20% lossis ntau dua. Tus nqi raug yog nyob ntawm cov khoom hardness, ductility, qhov zoo ntawm ntug, thiab lub hom phiaj lub neej. Cov kws kho tsheb yuav tsum siv cov ntaub ntawv tshwj xeeb tshem tawm los ntawm cov neeg muab khoom siv es tsis siv ib qho kev ua haujlwm thoob ntiaj teb thoob plaws txhua qhov haujlwm.
3. Dab tsi ua rau wrinkling, splitting, thiab springback nyob rau hauv stamped qhov chaw?
Wrinkling tshwm sim thaum qhov khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob Kev sib cais tshwm sim thaum kos qhov tob tshaj cov khoom siv ductility txwv lossis punch radii yog nruj heev, yuam cov hauv zos thinning kom txog thaum tawg. Springback tshwm sim los ntawm elastic rov qab tom qab khoov, tshwj xeeb tshaj yog nyob rau hauv siab - cov ntaub ntawv muaj zog. Die designers counter cov no nrog kos hlaws rau wrinkling, multi-theem draws rau splitting, thiab overbending los yog coining rau springback them.
4. Vim li cas qhov chaw nres tsheb sib txuas tseem ceeb hauv kev tsim qauv tuag?
Chaw nres tsheb sequencing txiav txim seb puas muaj kev vam meej tuag khiav kev ntseeg siab lossis tsim cov khoom seem. Pilot qhov yuav tsum tau pierced ua ntej los tsim kom tau positional datums rau tag nrho cov tom ntej ua hauj lwm. Carrier strip geometry ua raws li kom muaj kev ruaj khov ntawm cov hlua. Txiav kev ua haujlwm ua ntej kev sib sau vim tias qhov punched rau hauv twb tau - tsim cov chaw distort unpredictably. Cov quab yuam yuav tsum sib npaug ntawm cov chaw nres tsheb kom tsis txhob muaj kev sau npe tsis raug. Blanking ib txwm tshwm sim kawg vim qhov tsis tuaj yeem txheeb xyuas ib zaug sib cais. Kev sib sau tsis raug ua rau muaj kev ua siab ntev rau kev sib tw, kev taug kev, thiab kev tuag ntxov ntxov.
5. Koj yuav xaiv cov cuab yeej hlau zoo li cas rau stamping tuag Cheebtsam?
Kev xaiv nyob ntawm seb qhov tseem ceeb tsis ua hauj lwm hom rau txhua yam. D2 siab -chromium steel suits siab - ntim blanking qhov twg abrasive hnav txwv lub neej. A2 muab qhov sib npaug hnav tsis kam thiab tawv rau kev sib xyaw ua ke -cov xwm txheej hnyav zuj zus. S7 absorbs hnyav loading nyob rau hauv tuab -gauge tho kev ua haujlwm qhov twg D2 yuav tawg. M2 siab-ceev steel ua haujlwm siab compressive loads thaum tuav ntug geometry. Rau kev hnav tsis kam, carbide inserts txuas lub neej 500-1000% tshaj li cov pa hlau. Cov koom tes zoo li YICHEN (https://www.yichen-group.com/stamping-die/) pab engineers match qib thiab coatings rau cov kev xav tau ntau lawm.


