


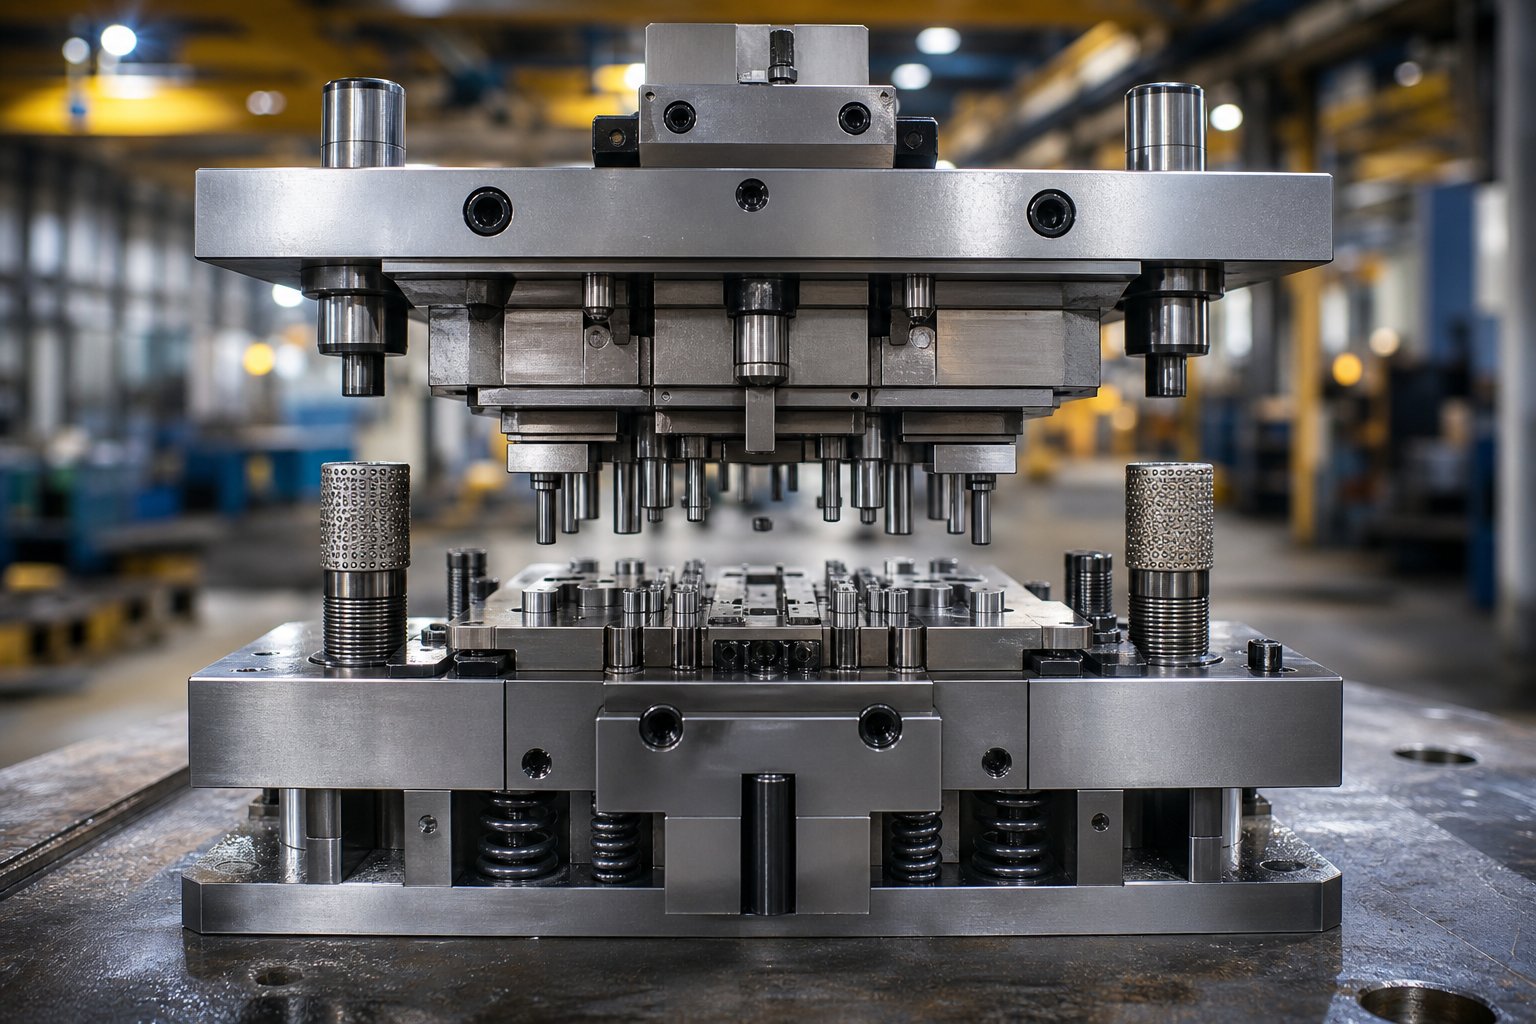
Dab tsi Stamping Tuag Cheebtsam Ua Hauv Kev Ua Haujlwm Tuag
Lub stamping tuag yog ib qho cuab yeej precision sib dhos uas txiav thiab ua cov ntawv hlau rau hauv cov duab uas xav tau txhua zaus siv lub zog. Tab sis ntawm no yog qhov feem ntau cov npe yuav tsis qhia koj:tus kheej stamping tuag Cheebtsamtsuas yog teeb meem vim lawv ua haujlwm ua ke. Txhua tus ua haujlwm rau lub luag haujlwm tshwj xeeb ntawm kev siv tshuab - kev txhawb nqa, kev tswj cov khoom, txiav, tsim, lossis kev tswj cov sawb - thiab lawv yuav tsum ua raws li cov luag haujlwm hauv kev sib koom tes nruj los ntawm txhua qhov kev tawm dag zog.
Kev nkag siab tias cov khoom siv tuag cuam tshuam li cas tseem ceeb tshaj qhov kev nco txog cov npe. Kev tuag yog ib qho system, thiab txhua qhov kev ua tau zoo nyob ntawm tus cwj pwm ntawm txhua yam nyob ib puag ncig nws.
Txhais Stamping Tuag Cheebtsam raws li ib tug System
Yog li dab tsi yog tuag, tiag tiag? Nws yog ib qho khoom siv sab sauv thiab qis tau teeb tsa los txiav, khoov, daim ntawv, lossis kos cov hlau tso rau ntawm nws cov halves. Kev tuag yog siv los tsim cov khoom tiav - rov qab, ntawm qhov ceev, thiab nyob rau hauv nruj kam rau ua. Cov tuag yog dab tsi? Hardened cuab yeej steels, carbide inserts, precision- hauv av pins, thiab engineered caij nplooj ntoos hlav tshuab, tag nrho mounted rau nruj steel daim hlau. Txhua yam muaj nyob vim hais tias qhov system xav tau nws.
Vim li cas Cov Txheej Txheem Kev Paub Tseem Ceeb rau Tooling Engineers
Thaum koj nkag siab txog txhua yam kev ua haujlwm nyob rau hauv lub rooj sib txoos loj, kev daws teeb meem yuav ua haujlwm zoo dua li kev kwv yees. Ib qho burr ntawm koj qhov stamped tsis yog ib qho "punch teeb meem" - nws tuaj yeem taug qab rov qab los hnav cov lus qhia bushings pub misalignment, qaug zog springs tsis strip cov khoom huv si, los yog khau tuag deflecting nyob rau hauv tonnage.
Yuav ua li cas Cheebtsam Coordinate los ntawm ib tug xovxwm Stroke
Xav txog ib lub voj voog xovxwm nthuav tawm hauv milliseconds. Tuag khau thiab coj tus pins tuav lub sab sauv thiab qis ib nrab hauv kev sib dhos nruj. Lub stripper phaj hu rau cov khoom siv sawb thiab tuav nws tiaj tus. Punches nqis los ntawm lub stripper thiab shear hlau tiv thaiv cov nyees khawm hauv qab no. Springs compress, absorbing quab yuam thiab khaws cia lub zog. Nyob rau hauv lub rov qab strokes, cov tib lub springs thawb lub stripper down, clearing lub punch los ntawm cov khoom kom lub strip tuaj yeem mus rau nws txoj hauj lwm tom ntej. Txhua qhov hluav taws kub nyob rau hauv ib ntus - cov qauv, tom qab ntawd txiav, tom qab ntawd stripping - ntau pua zaus hauv ib feeb.
Qhov kev ua haujlwm sib koom ua ke no yog qhov sib cais ua haujlwm stamping tuag los ntawm kev sau ntawm cov khoom hlau. Cov tshooj tom ntej no rhuav tshem txhua pawg pawg hauv kev nthuav dav, pib nrog lub hauv paus tsim ua kom txhua yam ua tau.
Cov Txheej Txheem Txheej Txheem Uas Tuav Txhua Yam Ua Ke
Txhua txoj kev xuas nrig ntaus, sib sau cov hlau, thiab lub caij nplooj ntoos hlav hauv lub stamping tuag yog nyob ntawm ib yam: ib qho nyuaj, ua kom zoo raws li lub platform rau mount. Cov cuab yeej cuab tam cov cuab yeej tsis txiav cov hlau lossis cov duab ncaj qha, tab sis tsis muaj lawv, tsis muaj dab tsi ntxiv ua haujlwm raws li qhov xav tau. Lawv nqus cov tonnage, tswj kev sib raug zoo, thiab tiv thaiv lub zog sab nraud uas yuav txwv tsis pub txiav cov npoo hauv ib teev.
Tuag khau thiab lawv Load Distribution Role
Cov khau tuag yog cov hlau lossis txhuas daim hlau uas ua rau sab sauv thiab sab qis ntawm cov txheej txheem stamping tuag. Xav txog lawv li lub hauv paus ntawm lub tsev - txhua yam bolts, dowels, los yog cov yuam sij rau hauv cov phiaj no. Lawv lub luag haujlwm tseem ceeb yog faib cov xovxwm sib npaug thoob plaws qhov chaw ua haujlwm tuag kom tsis muaj ib qho kev cuam tshuam absorbs concentrated loads.
Sab saum toj khau mounts rau xovxwm ram; cov khau khiab qis rau lub txaj xovxwm. Ua ke, lawv yuav tsum nyob tiaj tus thiab sib luag hauv qab tonnage. Tias yog vim li cas lawv nyob hauv av los yog precision -milled rau nruj tolerances. Ib qho khau khiab lossis khau khiab qis ua rau muaj kev sib faib tsis sib luag, uas ua rau muaj kev cuam tshuam, kev sib tsoo, thiab qhov tsis sib xws.
Tuag khau thickness tsis yog arbitrary. Anpib tuaguas compresses hlau los ntawm squeezing nws ntawm sab sauv thiab qis seem yuav tsum tau ib tug ntau thicker khau dua ib tug yooj yim khoov ua hauj lwm. Txoj cai yog ncaj nraim: ntau dua tonnage thiab dav strip widths xav tau cov khau tuab dua los tiv thaiv deflection. Cov khau feem ntau yog cov hlau, tab sis txhuas tau txais kev nyiam nyob rau hauv qee yam kev siv - nws hnyav ib qho - thib peb ntau npaum li cas, tshuab sai sai, absorbs poob siab zoo, thiab cov alloys tshwj xeeb tuaj yeem muab nws lub zog compressive siab tshaj qis - carbon steel.
Cov khau qis qis feem ntau suav nrog cov tshuab lossis nplaim taws- txiav qhov uas cia cov slugs thiab cov khoom poob mus rau ntawm lub txaj xovxwm. Cov qhov qhib no tseem ua haujlwm rau kev tshem tawm cov pa roj thiab lwm yam khoom siv hauv qab ntawm qhov tuag.
Qhia Systems rau Upper -rau -Lower Alignment
Thaum cov xovxwm ram nqis los ntawm qhov ceev, cov khau siab thiab qis qis yuav tsum tau ua raws nraim tib txoj haujlwm txhua lub voj voog. Qhia pins thiab bushings ua li ntawd. Cov precision no -cov khoom hauv av - feem ntau tsim nyob rau hauv 0.0001 nyob rau hauv . - kom ob halves nyob rau hauv tag nrho tonnage.
Muaj ob hom kev yooj yim. Kev sib txhuam-style qhia pins yog cov cuab yeej hardened steel shafts me ntsis me dua lub bushing bore. Cov bushings feem ntau yog hlua nrog aluminium-bronze, qee zaum kos nrog graphite plugs kom txo tau kev sib txhuam thiab kub. Cov pins no tseem muab lub pob luj taws, tiv thaiv sab - rau - sab txav ntawm nkawm khau.
Pob-cov kabmob qhia cov kabmob siv cov pins tawv tawv caij ntawm cov kabmob uas tuav hauv lub tawb txhuas. Lawv txo cov kev sib txhuam loj, tso cai rau cov xovxwm siab dua yam tsis muaj cua sov tsim, thiab tuaj yeem tsim ua kom nruj dua li kev sib txhuam pins. Lawv kuj cia tus neeg tsim khoom cais cov khau sab sauv thiab qis yooj yim thaum tu.
Ib lub ntsiab lus tseem ceeb: phau ntawv qhia pins yog tsim los kho cov khau tuag - kom tsis txhob them nyiaj rau ib qho hnav lossis sloppy xovxwm ram. Oversizing qhia pins rau daim npog qhov ncauj xovxwm cov teeb meem tsuas yog accelerates hnav ntawm tus pins lawv tus kheej thiab qhia txog kev sib raug zoo uas ua rau cov khoom puas.
Heel Blocks, Keys, thiab Lateral Force Management
Kev txiav thiab kev ua haujlwm tsis yog ib txwm ua kom muaj zog ncaj nraim. Angled forms, cam-tsav nta, thiab asymmetric blanking tag nrho tsim lateral thrust - sab rog uas thawb lub Upper tuag txheeb ze rau qis. Heel blocks nqus qhov thrust kom nws tsis hloov mus rau cov lus qhia pins.
Cov precision no- cov hlau ua tshuab yog ntsia hlau, doweled, thiab feem ntau welded rau ob lub khau tuag. Ib sab nqa lub pob luj taws phaj; sab tawm tsam siv lub phaj hnav ua los ntawm txhuas-bronze lossis lwm yam hlau tsis sib xws. Qhov sib txawv no-kev sib txuas hlau yog txhob txwm ua - ob daim hlau ntawm tib cov khoom tsim kom muaj kev sib txhuam ntau dhau, cua sov, thiab thaum kawg galling. Lub pob luj taws tuaj yeem tiv thaiv kev thawb hauv txhua qhov kev qhia ib txhij.
Dowels thiab cov yuam sij puag ncig ntawm cov txheej txheem. Dowels yog hardened, precision - hauv av pins uas nrhiav txhua seem tuag nyob rau hauv nws txoj hauj lwm tseeb ntawm khau. Cov yuam sij yog cov duab plaub me me ntawm cov hlau hauv av tau teeb tsa rau hauv txoj hauv kev milled - lawv ob qho tib si nrhiav thiab pob taws tuag seem, muab kev tiv thaiv rau kev hloov pauv hauv kev thauj khoom. Lub qhov (socket head cap screws) fasten txhua yam ua ke nrog lub zog tuav uas xav tau rau kev rov qab siab -tonnage cycling.
Backing daim hlau tsim nyog tau hais ntawm no thiab. Thaum cov tawv tawv punch taub hau nias tawm tsam cov khau tuag tom qab lub voj voog, cov khau softer tuaj yeem deform. Rov qab daim hlau - nyias nyias steel daim hlau muab tso rau ntawm cov punch retainers thiab cov khau - tiv thaiv qhov embedding thiab faib taw tes loads nyob rau hauv ib cheeb tsam dav.
| Cheebtsam | Muaj nuj nqi | Ua Tsis Taus | Yam khoom |
|---|---|---|---|
| Tuag khau (Upper / Lower) | Rigid mounting platform; faib xovxwm quab yuam sib npaug | Deflection, txiav tsis sib xws, punch breakage | Nruab nrab- carbon steel lossis aluminium alloy |
| Qhia Pins | Txhim kho cov khau sab saud thiab qis dua los ntawm txhua qhov mob stroke | Misalignment, hnav tsis sib xws ntawm cov npoo, burr variation | Hardened cuab yeej steel |
| Qhia Bushings | Muab cov- kev sib txhuam ntawm cov kabmob qis rau kev taw qhia tus pins | Scoring, ntau clearance, alignment drift | Aluminium -bronze (feem ntau nrog graphite) |
| Heel Blocks | Absorbs lateral thrust los ntawm kev sib sau thiab asymmetric txiav | Qhia tus pin deflection, tuag seem hloov, tivthaiv puas | Cov cuab yeej steel nrog sib txawv hnav daim hlau |
| Dowels | Precisely nrhiav cov seem tuag ntawm cov khau | Txoj hauj lwm drift ntawm cov khoom ua haujlwm tom qab kho | Hardened av hlau |
| Cov yuam sij | Locates thiab heels tuag seem tiv thaiv lateral txav | Tshooj hloov nyob rau hauv asymmetric load | Precision-cov cuab yeej hauv av steel |
| Daim phiaj thaub qab | Tiv thaiv punch taub hau los ntawm embedding mus rau hauv softer tuag khau | Khau deformation, punch qhov siab variation, inconsistent kaw qhov siab | Hardened hlau (HRC 58-62) |
Cov yam ntxwv tsis zoo lossis tsis saib xyuas tsis zoo tsis ua rau nrov nrov - lawv tsis maj mam. Cov khau tuag uas deflects 0.002 in. nyob rau hauv load yuav tsis tawg ib yam dab tsi tam sim ntawd, tab sis nws hloov punch- mus rau - tuag clearance hla lub strip dav. Qhia cov pins uas tau qhab nia los ntawm cov roj lubrication tsis txaus tso cai rau kev hloov pauv tsis zoo uas ua rau kom hnav ntawm txhua qhov txiav hauv lub cuab yeej. Cov teeb meem no sib xyaw ua ke ntau txhiab tus mob stroke, ua rau hauv paus- ua rau kev kuaj mob nyuaj tshwj tsis yog tias koj nkag siab tias cov txheej txheem txheej txheem yuav tsum xa li cas: kev nruj nruj thiab rov ua kom tiav, txhua lub voj voog, nyob rau hauv tag nrho cov tonnage.
Nrog rau lub hauv paus kaw nyob rau hauv qhov chaw, txheej tom ntej ntawm lub kaw lus - cov punches, tuag nyees khawm, thiab ua steels uas ua tau zoo daim ntawv hlau - tuaj yeem ua lawv txoj haujlwm nrog qhov tseeb lawv tau tsim los.
Txiav thiab tsim cov khoom uas zoo li cov hlau
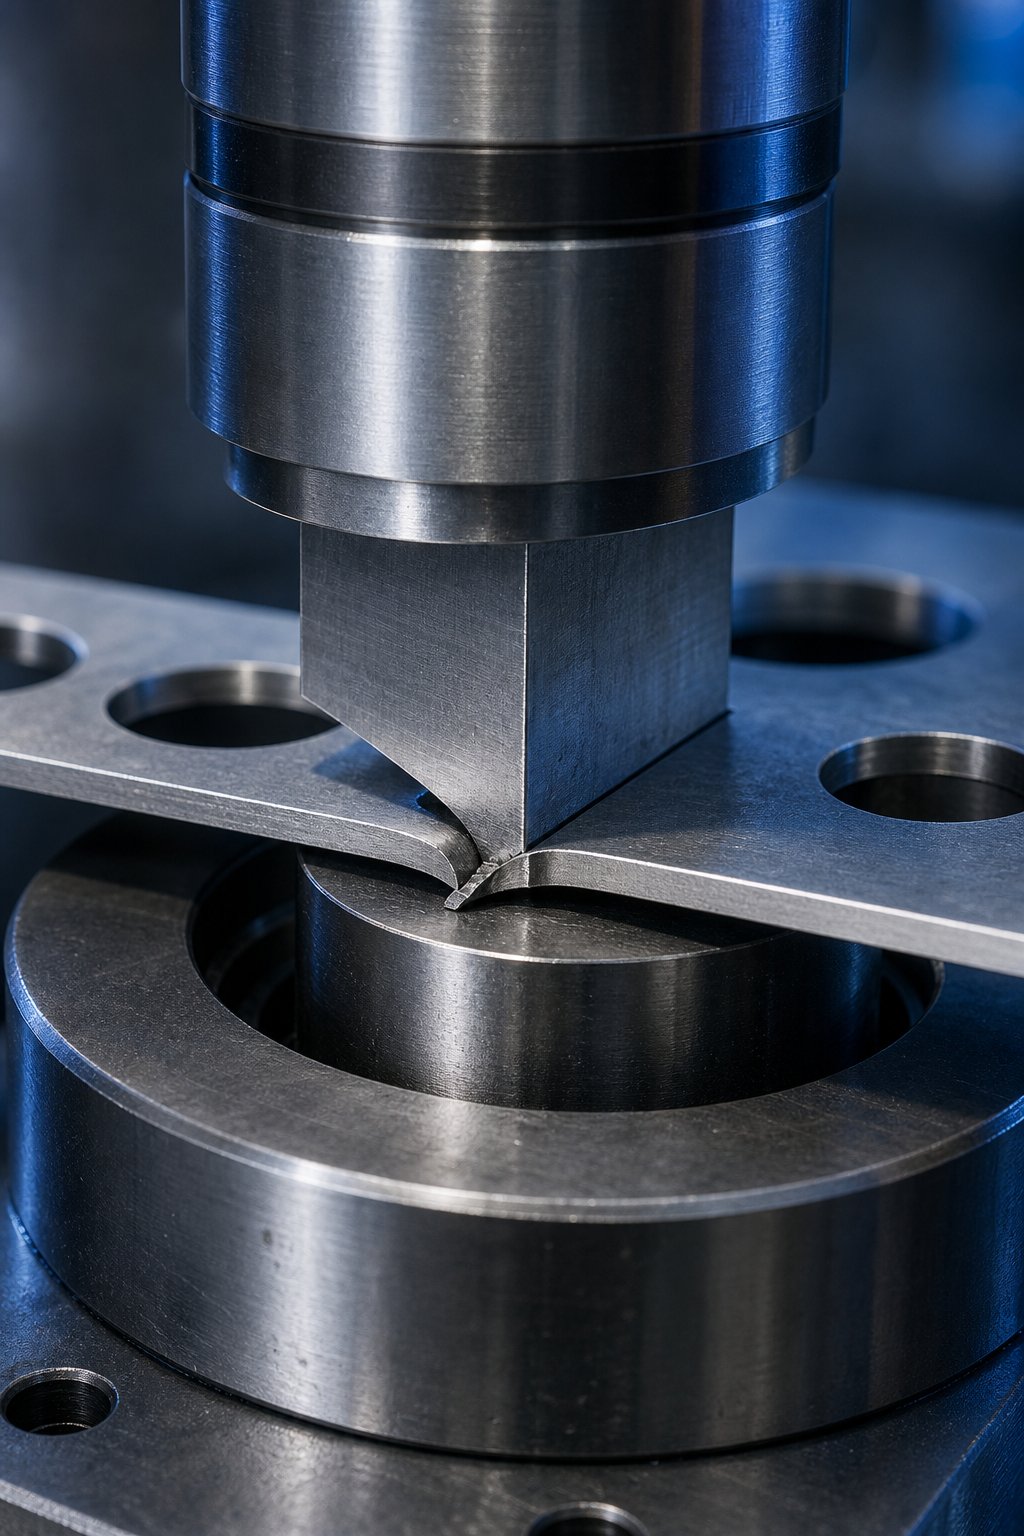
Rigid alignment thiab load tis txhais tau tias tsis muaj dab tsi yog tias cov cuab yeej tuag uas tau hu rau cov ntawv hlau tsis raug kho kom raug. Punches, tuag nyees khawm, tuag blocks, matrix daim hlau, thiab txoj kev steels yog cov khoom uas ua lub cev ua hauj lwm - shearing, dabtsi yog khoov, kos duab, thiab embossing cov ntaub ntawv mus rau hauv tiav geometry. Lawv cov qauv tsim, kev sib raug zoo rau ib leeg, thiab qhov sib txawv ntawm lawv txiav txim siab seb koj puas tau txais ib feem huv lossis ib qho khoom seem uas tsis lees paub.
Yuav Ua Li Cas Punches thiab Tuag Khawm Ua Haujlwm Ua Ke
Qhov tseem ceeb ntawm kev sib raug zoo nyob rau hauv ib daim ntawv hlau punch thiab tuag system yog ncaj nraim: lub punch yog cov txiv neej txiav cov cuab yeej uas nqis los rau hauv ib tug mating poj niam qhib - khawm tuag (tseem hu ua tuag insert lossis matrix). Lub punch thawb cov khoom mus rau hauv lossis dhau qhov qhib, thiab kev sib cuam tshuam ntawm lawv cov npoo yog dab tsi tiag tiag cais cov hlau.
Thaum lub sij hawm ib tug xovxwm stroke, lub punch hu rau daim ntawv thiab pib thawb nws downward. Cov khoom deforms me ntsis nyob ib ncig ntawm ob lub punch ntug thiab tuag khawm ntug - tus nqi ntawm deformation nyob ntawm ductility, thickness, thiab clearance ntawm ob txiav ntug. Raws li cov punch txuas ntxiv mus, nws txias -extrudes cov hlau, tsim cov sheared feem ntawm qhov txiav hu ua lub txiav band. Thaum cov khoom siv lub zog shear dhau lawm, nws tawg thiab tawg, ua rau thaj tsam ntawm qhov txiav.
Cov nyees khawm tuag zaum hauv cov hnab ntim khoom hauv qhov tuag thaiv lossis lub phaj matrix thiab yuav tsum tau khaws cia kom ruaj ntseg tiv thaiv ob qho tib si downward txiav quab yuam thiab lub siab ntawm cov khoom ntws thaum lub sij hawm txiav. Peb txoj hauv kev khaws cia cov nyees khawm kaw rau hauv qhov chaw:
- Nias -fit retention- khawm yog hauv av nrog me ntsis cuam tshuam haum thiab nias rau hauv qhov tseeb - tho txawv hnab tshos. Yooj yim, compact, thiab siv tau rau cov nyees khawm puag ncig, tab sis yuav tsum muaj hydraulic xovxwm rau kev tshem tawm thaum tu.
- Pob-lock tuav- lub caij nplooj ntoos hlav-loaded pob koom nrog ib tug zawj machined rau hauv lub khawm sab nraud txoj kab uas hla. Qhov no tso cai rau kev tshem tawm sai thiab teeb tsa yam tsis tau nias, ua rau nws nrov nyob rau hauv siab - hloov pauv ib puag ncig.
- Keyed tuav- tus yuam sij lossis lub tiaj tus tshuab ntawm lub pob tiv thaiv kev sib hloov, qhov tseem ceeb rau tsis yog - cov duab puag ncig qhov twg angular orientation tseem ceeb. Feem ntau ua ke nrog nias - haum lossis lub xub pwg tuav.
Tus tuag thaiv nws tus kheej - lub phaj uas nyob hauv tag nrho cov nyees khawm tuag thiab txiav qhov qhib - yuav tsum yog tuab txaus los txhawb txiav quab yuam yam tsis muaj deflection thiab nyuaj txaus los tiv thaiv hnav ntawm cov npoo txiav. Hauv qee qhov kev teeb tsa, ib lub phaj matrix cais tuav cov nyees khawm thaum lub qhov thaiv tuag hauv qab muab kev txhawb nqa thiab slug clearance passages.
Punch hom thiab lawv cov ntawv tshwj xeeb
Tsis yog txhua lub qhov lossis qhov tshwj xeeb hauv qhov chaw stamped yuav tsum muaj tib lub punch geometry. Stamping tuag punches tuaj nyob rau hauv ib tug ntau yam ntawm configurations, txhua tailored rau tej hauj lwm:
- Plain (khoom) round punches- hom feem ntau, siv rau cov txheej txheem ncig tho thiab blanking. Durable, yooj yim rau resharpen, thiab muaj nyob rau hauv cov qauv catalog ntau thiab tsawg.
- Zoo li punches- kev cai profile rau cov duab plaub, D-cov duab, qhov tseem ceeb, lossis ib qho uas tsis yog - lub voj voog geometry xav tau los ntawm cov qauv tsim.
- Pilot punches- precision- cov pins hauv av uas nkag mus rau hauv qhov uas tau tho yav dhau los los sau npe rau daim kab xev ua ntej txiav. Lawv tsis txiav cov khoom; lawv nrhiav nws. Tseem ceeb nyob rau hauv kev vam meej tuag qhov twg cumulative feed yuam kev rhuav tshem ib feem raug.
- Cov punches- tsim los tshem tawm cov khoom tawm ntawm ntug ntawm ib daim kab xev los yog qhov khoob, tsim cov ntawv sau, tabs, lossis cov yam ntxwv nyem uas ua rau kev khoov tom qab lossis kev sib sau.
- Lancing punches- txiav thiab khoov cov ntaub ntawv ib txhij yam tsis muaj kev sib cais tag nrho ntawm lub sawb. Siv los tsim tabs, louvers, los yog ib feem nta uas txuas nrog.
- Stepped los yog lub xub pwg punches- feature ntau txoj kab uas hla ntawm lawv qhov ntev rau kev txhim kho kev sib raug zoo, kev faib khoom zoo dua qub, thiab tswj kev koom tes nrog lub pob tuag.
- Hollow los yog tubular punches- suav nrog cov kab noj hniav sab hauv rau slug ejection, txo txoj kev nyiam rau slugs lo rau lub ntsej muag lub ntsej muag thaum lub sijhawm thim rov qab.
Kev tsim steels - qee zaum hu ua kev xuas nrig ntaus - yog ib pawg cais nkaus. Cov khoom no tsis txiav cov khoom; lawv reshape nws. Khoov, kos, embossments, thiab coined nta tag nrho yuav tsum tau precision-machined forming steels uas nws profiles phim qhov xav tau ib feem geometry raws nraim. Lawv cov radii, cov kaum sab xis, thiab qhov chaw tiav ncaj qha tswj cov khoom ntws thaum tsim.
Clearance nruab nrab ntawm Punch thiab tuag thiab nws cov teebmeem ntawm qhov zoo
Qhov kev ncua deb ntawm lub punch ntug thiab tuag khawm ntug - txiav clearance - yog ib tug ntawm cov feem ntau consequential specifications nyob rau hauv tej tuag. Nws yog feem ntau qhia raws li feem pua ntawm cov ntawv tuab ntawm ib sab. Ib qho pib taw tes yog kwv yees li 10% ntawm cov khoom tuab ntawm ib sab. Piv txwv li, txiav 0.050-in.-thick steel nrog 10% clearance txhais tau tias 0.005 in. ntawm qhov sib txawv ntawm ib sab, los yog 0.010 in. tag nrho txoj kab uas hla txawv ntawm cov punch thiab khawm.
Tab sis 10% tsis yog universal. Nyuaj, siab dua - cov ntaub ntawv muaj zog feem ntau tau txais txiaj ntsig los ntawm kev tshem tawm loj dua, thaum cov ntaub ntawv softer, ntau dua tuaj yeem siv cov nqi txo. Qhov tshwm sim ntawm kev ua tsis ncaj ncees tshwm sim tam sim ntawm sab ntug:
Tsis txaus clearanceua rau compressive tsis ua hauj lwm hauv cov khoom thaum txiav. Koj yuav pom kev poob siab ntxiv, nrawm hnav ntawm ob lub punch thiab khawm, siab dua txiav quab yuam, thiab ntau zaus rov ua dua. Lub slug nyiam nyob twj ywm hauv lub pob tuag - zoo rau slug tuav, tab sis ntawm tus nqi ntawm cov cuab yeej lub neej. Punch deflection thiab chipping ua qhov txaus ntshai tiag tiag, tshwj xeeb tshaj yog ntawm cov hlais nyias -section punches.
Kev tshem tawm ntau dhautsim tensile tsis ua hauj lwm. Cov ntaub ntawv stretches thiab yob ua ntej fracturing, tsim loj burrs thiab dov npoo ntawm ib feem. Stripping rog poob vim tias cov khoom siv tsawg dua tuav cov punch, tab sis slug rub dhau los ua qhov teeb meem loj - cov slug tuaj yeem caij rov qab nrog cov xuas nrig ntaus thiab av ntawm qhov tuag nto, ua rau cov ntu tom ntej lossis tuag nws tus kheej.
Qhov no txuas ncaj qha mus rau ib qho feem ntau - saib tsis pom ntawm lub pob tuag tsim: slug retention geometry. Tus txheej txheem tuag khawm tsis yog ib lub qhov - nws suav nrog ib qho av ncaj nraim ntawm sab saum toj ua raws li lub kaum sab xis hauv qab no. Cov av ncaj nraim tsim ib qho me ntsis compression haum uas tuav lub slug nyob rau hauv lub pob tom qab nws txiav. Ib qho av luv luv thiab cov slugs tuaj yeem poob thaum ntxov los yog rub rov qab. Ntev dhau ib thaj av thiab slugs pawg, nws thiaj li thawb rov qab tawm tsam cov punch.
Thaum slug rub tshwm sim, cov kev daws teeb meem tsom qhov tuag thiab punches ncaj qha.Cov khoom lag luam muaj slug-tswj khawmsiv machined slots los yog barbs hauv matrix los tuav lub slug. Rov qab-tapered nyees khawm - qhov twg lub bore tau me ntsis me ntsis mus rau lub clearance qhib - tuav slugs nyob rau hauv compression. Caij nplooj ntoos hlav- loaded ejector pins nyob rau hauv lub ntsej muag lub ntsej muag thawb slugs deb ntawm downstroke. Cov cua vents drilled los ntawm cov punch tshem tawm cov hnab tshos lub tshuab nqus tsev uas nqus slugs upwards thaum lub sij hawm retraction.
Kev sib cuam tshuam ntawm kev tshem tawm, slug tuav, thiab ib feem zoo yog qhov sib npaug. Tsis muaj ib lo lus teb yog lawm - nws nyob ntawm cov khoom qib, thickness, punch geometry, xovxwm ceev, thiab ntim ntau lawm. Dab tsi tseem ceeb yog kev nkag siab tias cov hlau punches thiab tuag qhib qhov system uas hloov ib qho kev hloov pauv hloov tus cwj pwm ntawm txhua yam hauv cheeb tsam txiav.
Txiav thiab tsim cov khoom ua lawv txoj haujlwm nyob rau hauv feem ntawm ib ob, tab sis lawv tsis tuaj yeem ua nws ib leeg. Cov khoom siv sawb yuav tsum tau muab tso rau hauv txoj cai ua ntej txhua qhov ntaus - thiab qhov ntawd yog txoj haujlwm ntawm ib qho sib txawv ntawm cov khoom sib txawv ntawm lub luag haujlwm rau kev taw qhia, nqa, thiab sau npe lub sawb los ntawm kev tuag.
Strip Control thiab Positioning Cheebtsam hauv Sheet Hlau Stamping Tuag
Lub pob zeb zoo kawg nkaus hauv av thiab lub pob ntxaum ntxaum tuag tseem yuav tsim cov khoom seem yog tias cov khoom siv tsis zoo nyob rau hauv qhov chaw thaum lawv ntsib. Nyob rau hauv cov txheej txheem hlau stamping tuag, cov sawb pub rau pem hauv ntej ntawm txhua qhov xovxwm stroke - nce ib lub suab ntev ntawm ib lub sijhawm los ntawm cov chaw nres tsheb. Txhua qhov kev ua yuam kev ntawm ib qho chaw nres tsheb sib sau ua ke tom ntej. Thaum lub sij hawm lub sawb mus txog qhov kawg txiav tawm, txawm ob peb txhiab ntawm ib nti ntawm drift tuaj yeem thawb cov yam ntxwv tseem ceeb ntawm kev ua siab ntev.
Tias yog vim li cas stamping tuag tsim dedicates tag nrho cov pawg ntawm cov khoom rau ib txoj hauj lwm: tswj raws nraim qhov twg cov sawb zaum - vertically, tom qab, thiab longitudinally - thaum lub sij hawm xovxwm hluav taws kub.
Pilot Pins thiab Precision Sawb Sau npe
Pilot pins yog qhov kawg - txoj cai muab tso rau hauv ib qho kev tuag. Cov precision no - hauv av pins - feem ntau tuav kom kam rau siab nyob rau hauv 0.0002 in. ntawm txoj kab uas hla - nqis los rau hauv cov tho qhov yav tas los nyob rau hauv lub sawb ua ntej txiav los yog ua hauj lwm koom. Lawv txoj hauj lwm tsis yog txiav; nws yog mus nrhiav. Lawv rub los yog nudge lub sawb mus rau hauv daim ntawv teev npe kom txhua txoj haujlwm txuas ntxiv mus nrog dab tsi los ua ntej.
Nov yog li cas cov kab ke ua haujlwm. Ntawm qhov chaw nres tsheb thaum ntxov nyob rau hauv qhov tuag, ib tug piercing punch tsim ib tug pilot qhov - ib puag ncig lub qhov uas nws lub hom phiaj yog tau txais tus tsav tus pin ntawm downstream chaw nres tsheb. Raws li lub sawb pub rau pem hauv ntej, nws tuaj txog ntawm qhov chaw nres tsheb tom ntej me ntsis imprecise. Pub rolls muaj mechanical tolerances. Lub strip nws tus kheej tuaj yeem ncab, camber, lossis hloov tom qab. Thaum cov tuag saum toj pib nws qhovntsej thiaj tsis mob, tus tsav tus pin nkag mus rau hauv lub qhov tsav ua ntej cov punches hu rau cov khoom. Lub qhov ntswg tapered ntawm tus pin coj lub sawb mus rau hauv txoj hauj lwm, kho me ntsis pub yuam kev.
Qhov kev kho muaj peev xwm yog qhov tseem ceeb. Nyob rau hauv ib tug zuj zus tuag khiav ntawm 200+ strokes ib feeb, cumulative feed yuam kev compound sai. Yog tias tsis muaj tus kws tsav dav hlau rov- sau npe rau lub sawb ntawm txhua qhov chaw nres tsheb, qhov - mus rau - qhov deb, qhov chaw khoov, thiab cov kab txiav yuav txav mus los ntawm cov npe. Cov kws tsav dav hlau tseem ceeb rov qab kho qhov tseeb ntawm txhua qhov chaw nres tsheb, rhuav tshem cov saw ntawm kev ua yuam kev.
Pilot pin txoj kab uas hla yog qhov loj npaum li cas ntawm tus tsav lub qhov - feem ntau 0.001 txog 0.002 in. me dua lub qhov kom tso cai nkag tsis tau deforming lub qhov npoo. nruj dhau lawm, thiab tus pin tuaj yeem elongate lossis tswb -lub qhov ncauj tus tsav lub qhov rov ua dua. xoob dhau, thiab nws tsis tuaj yeem sau npe rau daim kab xev kom raug. Tus tsav lub qhov nws tus kheej yuav tsum tau pierced huv si, nrog tsawg burr, kom tsis txhob cuam tshuam nrog tus pin kev koom tes.
Strip Lifters thiab Lawv Cov Khoom Noj Clearance Function
Nruab nrab ntawm cov xovxwm strokes, lub strip yuav tsum txav mus rau pem hauv ntej ywj siab. Tab sis tsim nta, tuag nyees khawm, thiab lwm yam khoom protrude saum toj no los yog zaum flush nrog lub tuag nto - obstacles uas yuav snag lub sawb thaum pub mis. Strip lifters daws qhov no los ntawm kev txhawb nqa lub sawb saum npoo tuag thaum lub sij hawm pub khoom noj ntawm lub voj voog, tsim kom muaj kev tshem tawm rau lub sawb kom nce qib yam tsis muaj rub.
Peb hom lifter feem ntau siv cov xwm txheej sib txawv:
- Caij nplooj ntoos hlav-loaded pin lifters- cov pins me me tau teeb tsa rau hauv qhov dhuav hauv qhov thaiv tuag, thawb mus los ntawm compression springs. Lawv txhawb nqa lub sawb ntawm cov ntsiab lus tsis sib xws thiab thim rov qab rau hauv xovxwm quab yuam thaum tuag kaw. Yooj yim, compact, thiab siv tau rau lub tiaj tus los yog maj mam tsim strips.
- Rail- hom lifters- cov kab nrib pleb khiav raws cov npoo npoo, txhawb nqa los ntawm ntau qhov chaw. Lawv muab qhov sib npaug nqa qhov siab thoob plaws qhov ntev strip ntev thiab tiv thaiv ntug droop ntawm cov ntaub ntawv dav. Feem ntau nyob rau hauv tuag qhov twg lub strip xav tau ob peb nti ntawm clearance tshaj tsim nta.
- Cov mos txwv- lub qhov ntswg lossis cov nqa nqa- zoo ib yam li tus pin lifters tab sis nrog lub vojvoog saum toj kawg nkaus uas tiv thaiv txoj hlua ntawm kev ntes thaum lub sijhawm txav mus. Siv qhov twg lub strip nyiam hloov mus rau sab thaum pub mis.
Lifter qhov siab tseem ceeb tshaj qhov koj xav tau. Raws lipub- tso tawm sijhawm tshawb fawbua qauv qhia, qhov kev ncua deb ntawm lub sawb nqa tawm ntawm qhov chaw tuag ncaj qha cuam tshuam ntau npaum li cas cov khoom ntxiv rub tawm los ntawm chav pub noj thaum kaw. Ib tug tuag positioned 36 ntiv tes los ntawm lub feeder nrog 4 ntiv tes ntawm Tshuag-lifter mus ncig teb chaws tuaj yeem qhia ntau tshaj 0.2 in. ntawm cov khoom ntxiv ntawm cov feeder thiab tuag - txaus los ua overfeed yuam kev yog tias lub sij hawm tsis them. Qhov siab dua qhov nqa, qhov txiaj ntsig no nthuav dav ntxiv, ua rau qhov siab lifter muaj cov txheej txheem sib txawv uas cuam tshuam ncaj qha rau hauv pub- yob kaw lub sijhawm.
Bypass Notches rau Sawb Clearance hauv Progressive Dies
Qee zaum, kev nqa lub sawb tsis txaus. Qee yam khoom siv tuag - tsim steels, cam tsav tsheb, lossis cov seem tuag tawm - txuas ntxiv rau saum lub dav hlau mus ncig thiab yuav ua rau lub cev thaiv cov khoom ua ntej. Bypass notches daws qhov no los ntawm kev tshem tawm los yog ntxiv cov khoom rau lub sawb ntawm qhov chaw tshwj xeeb, tso cai rau nws hla dhau los yog nyob ib ncig ntawm kev thaiv thaum pub mis.
Lub hom phiaj ntawm bypass notches hauv stamping tuag tawg ua ob hom:
- Negative bypass notches- cov ntaub ntawv raug tshem tawm ntawm lub sawb (feem ntau yog los ntawm kev xuas nrig ntaus ntawm qhov chaw nres tsheb ua ntej) los tsim qhov sib txawv lossis qhov. Thaum lub sawb pub rau pem hauv ntej, qhov thais no muab tshem tawm qhov twg cov khoom siv tuag yuav cuam tshuam. Feem ntau thaum qhov kev cuam tshuam nqaim los yog thaum tshem cov khoom tsis muaj zog ntawm cov cab kuj tsis txaus.
- Positive bypass notches- es tsis txhob tshem tawm cov khoom siv sawb, cov khoom siv tuag nws tus kheej tau yooj yim los yog zoo li lub ntsej muag uas lub sawb tuaj yeem hla. Hauv qee qhov kev tsim, ib lub tab me me ntawm cov khoom siv sab laug sawv ntawm lub sawb kom caij saum toj kawg nkaus ntawm seem tuag. Txoj hauv kev no khaws cov sawb lub zog hauv cov ntawv thov uas tshem cov khoom yuav cuam tshuam cov cab kuj ruaj khov.
Tsim kev tsis zoo thiab zoo bypass notches nyob rau hauv daim ntawv hlau stamping tuag yuav tsum ntsuas lub zog sawb tawm tsam clearance xav tau. Tshem tawm cov khoom siv ntau dhau thiab cov cab kuj tsis muaj zog, tso cai rau lub sawb kom buckle lossis twist thaum pub mis. Tsis txhob tshem tawm txaus thiab cov sawb ntes ntawm cov khoom siv tuag, ua rau jams, misfeeds, lossis tuag poob. Qhov kev tso kawm ntawv yuav tsum suav nrog yuav ua li cas lub sawb nqa - ib qho kev tshem tawm uas muab kev tshem tawm ntawm qhov siab nqa tag nrho yuav tsis tshem tawm qhov cuam tshuam yog tias lub caij nplooj ntoos hlav lifter qaug zog thiab ua rau txo qis.
Cov teeb meem kev tswj hwm txoj hlua khi thiab lawv cov khoom siv -Level ua
Thaum tswj txoj hlua khi tsis ua haujlwm, cov tsos mob tshwm sim tam sim ntawm qhov zoo - tab sis taug qab rov qab mus rau lub luag haujlwm tiv thaiv yuav tsum nkag siab txog qhov system. Nov yog cov teeb meem nquag tshaj plaws:
- Short feeds los yog overfeed- tshwm sim los ntawm kev pub mis tsis raug- yob lub sij hawm txheeb ze rau qhov siab lifter, hnav rolls slipping ntawm lubricated strip, los yog pub ntev tsis them rau cov khoom rub thaum kaw.
- Pilot qhov elongation- qhia tau hais tias tus tsav pins nruj dhau rau lub qhov, koom nrog thaum lub sawb tseem txav mus los, lossis lub sawb nqa tsis zoo thaum pub noj yog li cov kws tsav tsheb rub los ntawm cov khoom siv.
- Sawb buckling ntawm chaw nres tsheb- tshwm sim los ntawm qhov siab lifter ntau dhau uas ua rau qis dhau, lossis los ntawm cov cab cab tsis muaj zog los ntawm kev ua phem dhau los ntawm kev tsim cov thaib.
- Lateral drift- Cov ntawv qhia coj los hnav lossis tsis tsim nyog, tso cai rau lub sawb hloov mus rau sab. Misaligned lifter rails tuaj yeem thawb lub strip tawm -center.
- Tshem tawm cov khoom tuag thaum lub sij hawm pub- bypass notches undersized, lifter springs fatigued (txo nqa qhov siab), los yog tsim nta ntxaum tshaj qhov qub npaj.
- Kev sau npe tsis sib haum- pilot pins hnav, pilot qhov burred los ntawm yav dhau los chaw nres tsheb, los yog pilot engagement tshwm sim lig rau hauv xovxwm stroke (tom qab txiav pib).
Caij nplooj ntoos hlav Strippers Versus Khoom Strippers
Ib qho ntxiv qhov chaw ua haujlwm tsim nyog tau txais kev saib xyuas vim tias nws txuas cov sawb tswj thiab txiav ua haujlwm: lub phaj stripper. Nws txoj hauj lwm yog tuav lub sawb tiaj tus tiv thaiv qis tuag thaum lub sij hawm txiav thiab ces stripping nws tawm lub punches thaum lub sij hawm retraction. Ob qho kev tsim qauv sib txawv muaj nyob, thiab kev xaiv ntawm lawv cov duab tuag tus cwj pwm tseem ceeb.
Caij nplooj ntoos hlav strippers(tseem hu ua lub siab ncoo strippers) yog lub caij nplooj ntoos hlav -loaded daim hlau mounted rau saum tuag uas nyob ib ncig ntawm lub txiav punches. Raws li qhov tuag kaw, tus stripper hu rau lub sawb ua ntej, nias nws tiaj tus tiv thaiv qhov chaw tuag nyob rau hauv lub caij nplooj ntoos hlav siab ua ntej ib qho punch kov cov khoom. Qhov tuav no -down tshem tawm camber thiab crossbow nyob rau hauv lub sawb, tiv thaiv cov khoom los ntawm lifting los yog hloov thaum lub sij hawm txiav, thiab - critically - tuav lub strip flush mus rau qhov tuag nto thaum lub sij hawm xuas nrig ntaus kom cov punches retract cleanly tsis rub cov khoom upward. Raws li tus kws tsim qauv tuagArt Hedrick sau ntawv, lub caij nplooj ntoos hlav strippers tshem tawm cov deflection thiab khi cov teeb meem uas muaj nyob rau hauv cov khoom strippers, ua rau lawv nyiam xaiv rau feem ntau cov kev siv tuag.
Khoom strippers(bridge strippers los yog phaj strippers) yog cov phaj rigid bolted ncaj qha mus rau qis tuag. Lawv tsis txav - cov strips yooj yim hauv qab lawv. Lawv pheej yig dua rau kev tsim khoom, tsis tas yuav tsum muaj cov khoom siv, thiab xav tau kev saib xyuas tsawg. Tab sis lawv tsis muaj tuav - cia siab thaum txiav, txhais tau hais tias lub strip yog pub dawb los nqa, hloov tom qab, lossis khi ntawm cov punches thaum nkag. Qhov kev ywj pheej ntawm kev txav no tuaj yeem ua rau muaj zog stripping, tuaj yeem cuam tshuam cov punches nyias, thiab qhov phem tshaj plaws ua rau cov punch tawg los ntawm cov khoom hammering tiv thaiv cov phaj khoom thaum lub sij hawm retraction.
Rau kev vam meej tuag khiav ntawm qhov nrawm, lub caij nplooj ntoos hlav strippers yuav luag txhua qhov kev nqis peev zoo dua. Cov nyiaj ob peb tau txais kev cawmdim los ntawm kev siv cov khoom stripper tsis tshua muaj kev pheej hmoo ntawm kev sib tsoo, nce burr, thiab cov ntawv sau npe tsis sib haum uas tuaj nrog cov khoom siv tsis raug cai thaum lub voj voog txiav.
Strip control Cheebtsam yog cov neeg ua yeeb yam nyob ntsiag to - lawv tsis pom qhov zoo li qhov uas xuas nrig ntaus ua. Tab sis lawv txiav txim siab seb cov punches puas yog lub hom phiaj. Lub zog uas tsav cov lifters, strippers, thiab lub zog siab rov qab mus rau lawv txoj haujlwm pib tom qab txhua qhov mob stroke los ntawm cov pab pawg tseem ceeb tom ntej: cov springs thiab gas cylinders uas tswj lub zog thoob plaws hauv lub cev tuag.
Caij nplooj ntoos hlav Systems thiab quab yuam tswj nyob rau hauv lub Tuag
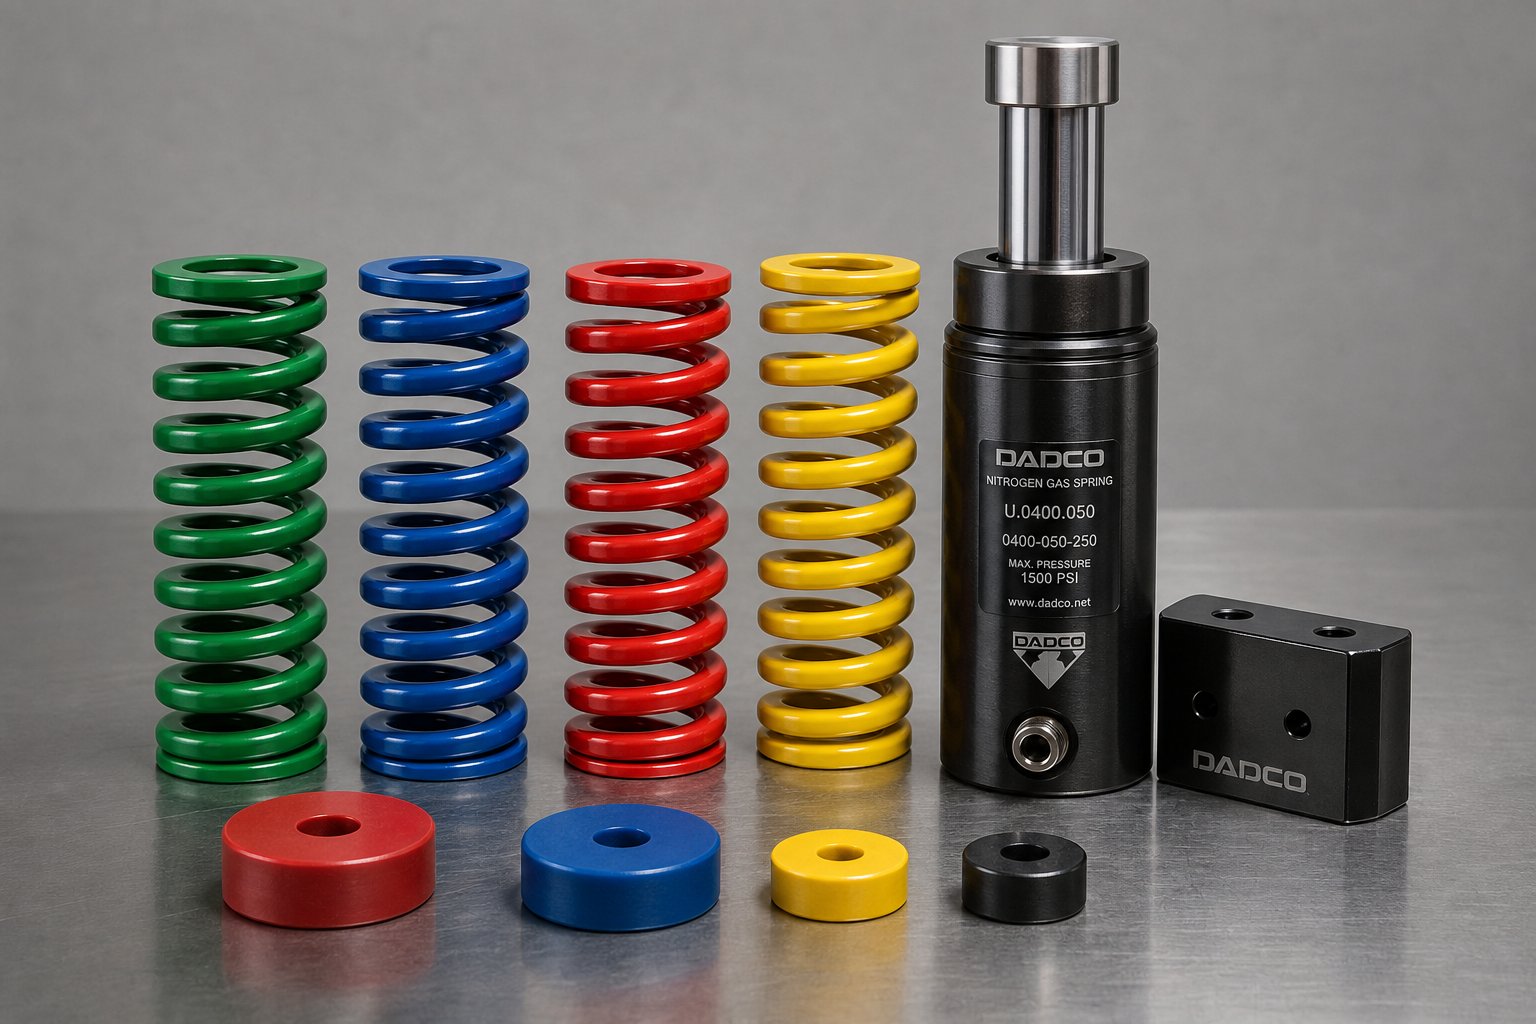
Txhua qhov kev txav mus los hauv kev sib dhos tuag - strippers, siab pads, lifters, knockout pins - xav tau ib lub zog los thawb nws rov qab rau hauv txoj hauj lwm tom qab cov xovxwm stroke. Lub zog ntawd yog los ntawm cov springs thiab gas cylinders strategically muab tso rau thoob plaws hauv lub cuab tam. Cov no tsis yog passive accessories. Lawv yog cov active xovxwm tuag Cheebtsam uas tswj stripping siab, dawb paug - tuav quab yuam thaum lub sij hawm tsim, thiab rov qab cov lus tsa suab ntawm txhua lub phaj txav nyob rau hauv lub system. Tau txais lub caij nplooj ntoos hlav xaiv tsis raug, thiab koj yuav pom slug rub, tsis sib haum xeeb kos qhov tob, thiab stripper daim hlau uas qaij es tsis txhob thim rov qab.
Tuag Springs thiab Lawv Load-Deflection Characteristics
Mechanical tuag springs yog helically coiled compression springs engineered rau siab loads thiab rov cycling nyob rau hauv kev ntxhov siab heev. Koj yuav paub lawv los ntawm lawv cov xim coding - cov txheej txheem yas uas qhia tias muaj peev xwm ua haujlwm ntawm ib nrais muag. Lub teeb- lub luag haujlwm caij nplooj ntoos hlav (ntsuab lossis xiav) haum qis- quab yuam stripping, thaum ntxiv- hnyav- lub luag haujlwm springs (liab lossis daj) tuav siab -tonnage blank tuav thiab tsim daim ntaub ntawv.
Peb cov duab hlau txhais cov kev xaiv siv tshuab. Rectangular hlau ua rau lub zog siab tshaj plaws rau lub caij nplooj ntoos hlav loj thiab ua raws li ISO 10243, tab sis cov hlau twists thaum compression, qhia txog kev ntxhov siab uas txwv kev qaug zog lub neej. Round hlau tuav cyclic kev nyuaj siab zoo dua tab sis xa tsawg zog rau ib chav tsev loj. Oval hlau cais qhov sib txawv - optimizing load peev thiab kev ntxhov siab nyob rau hauv ib tug geometry.
Xaiv lub caij nplooj ntoos hlav zoo txhais tau hais tias ntsuas ntau yam sib txawv:
- Preload- thawj compression siv thaum lub sij hawm installation. Preload ua kom lub caij nplooj ntoos hlav xa cov quab yuam tam sim ntawd thaum lub qhov tuag qhib, tab sis nws txo qis kev ua haujlwm mus txawv tebchaws thiab ua kom qaug zog.
- Ua haujlwm deflection- deb npaum li cas lub caij nplooj ntoos hlav compresses thaum lub sij hawm xovxwm tiag tiag. Qhov no yuav tsum phim qhov ntev ntawm cov xovxwm stroke rho tawm ib qho preload compression.
- Tag nrho deflection muaj peev xwm- qhov siab tshaj plaws kev nyab xeeb compression ua ntej coils khi khoom. Tshaj qhov no rhuav tshem lub caij nplooj ntoos hlav tam sim.
- Nthuav lub neej- ncaj qha khi rau feem pua ntawm tag nrho cov deflection siv ib lub voj voog. Springs loaded mus rau 50% ntawm lawv lub peev xwm nyob ntev heev dua li cov uas pheej thawb mus rau 75%.
Kaw-kawg springs muab qhov chaw tiaj tus, thaum qhib -kawg versions yuav xav tau kev sib tsoo kom ruaj khov. Txawm li cas los xij, cov kaus poom caij nplooj ntoos hlav - cylindrical vaj tse - yuav tsum nyob ib puag ncig txhua lub caij nplooj ntoo hlav hauv lub phaj tuag uas tawm hauv qab thaum ua haujlwm. Cov kaus poom no muaj cov khib nyiab yog tias lub caij nplooj ntoos hlav tawg thiab tiv thaiv cov coil fragments los ntawm kev puas tsuaj rau qhov tuag los yog stamped qhov chaw.
Nitrogen Gas Springs rau siab -Force Applications
Thaum lub tshuab tuag yuav tsum muaj lub zog ntau dua li cov tshuab nqus dej tuaj yeem xa tuaj rau hauv qhov chaw muaj, nitrogen gas springs kauj ruam hauv. Cov thooj voos kheej kheej siv compressed nitrogen - them ntawm 10 thiab 200 bar - los ua kom muaj zog los ntawm lub piston kaw. Qhov tshwm sim yog cov zis ntau dua los ntawm cov hneev taw me me.
Cov tswv yim zoo mus dhau lub zog nyoos. Lub caij nplooj ntoos hlav nitrogen xa cov quab yuam tam sim ntawd thaum kev sib cuag nrog tsis muaj qhov yuav tsum tau ua ntej, txij li cov pa roj tau raug nias rau hauv lub tog raj kheej. Qhov no txhais tau tiastag nrho stroke ntev yog muaj raws li kev mus ncig ua haujlwm- ib qho txiaj ntsig tseem ceeb tshaj cov tshuab nqus dej uas txi kev mus rau preload. Kev xa khoom quab yuam kuj zoo sib xws nyob rau hauv kev mob stroke. Qhov twg lub caij nplooj ntoos hlav lub zog muaj zog nce linearly nrog compression (raws li Hooke Txoj Cai), lub caij nplooj ntoos hlav roj muab lub zog nkhaus, ua rau ze li qhov sib npaug ntawm qhov pib thiab qhov kawg ntawm nws txoj kev mus ncig.
Qhov kev sib raug zoo ntawd tseem ceeb rau kev ua haujlwm. Ib daim ntawv rub rov qab los ntawm nitrogen springs siv cov khoom tsis sib xws - tuav lub siab thoob plaws hauv qhov tob tob, txo qhov wrinkling thiab tearing uas tsis sib haum xeeb tuaj yeem ua rau. Nitrogen springs tseem muaj kev lav phib xaub yam tsawg kawg nkaus kev pab cuam lub neej - feem ntau yog ib lab lub voj voog - uas tsis muaj kev qaug zog- cuam tshuam txog kev tawg lossis cov khib nyiab pov tseg uas cov tshuab nqus dej raug kev txom nyem dhau sijhawm.
Kev sib pauv? Nqi thiab saib xyuas. Nitrogen springs xav tau kev kuaj xyuas kom pom cov xau qeeb, thiab lawv cov ntsaws ruaj ruaj thaum kawg degrade. Txoj kev zoo tshaj plaws los ntawmmuaj kev tuag designerstxwv piston taug kev mus rau 85% ntawm lub peev xwm ntsuas kom ntev lub tog raj kheej lub neej. Kev soj ntsuam xyuas qhov chaw deb ntawm Bluetooth lossis wired sensors muab kev ceeb toom tsis siv neeg yog tias quab yuam poob - ib qho feature tsis muaj nrog cov neeg kho tshuab springs uas tsuas qaug zog ntsiag to kom txog thaum cov khoom pib ua tsis tiav.
Spring Placement Strategy Nyob rau hauv Die Assembly
Xaiv lub caij nplooj ntoos hlav zoo thiab kev ntsuam xyuas daws tsuas yog ib nrab ntawm qhov teeb meem. Qhov twg koj tso cov springs nyob rau hauv lub tuag txiav txim seb lub stripper phaj los yog lub siab ncoo txav tusyees - los yog qaij destructively rau ib sab.
Xav txog ib lub phaj stripper uas txhawb nqa los ntawm plaub lub caij nplooj ntoos hlav uas nyob ze ntawm qhov chaw. Nyob rau hauv stripping load, lub phaj sab nrauv deflect downward thaum lub chaw nqa thawj. Qhov qaij txhais tau hais tias xuas nrig ntaus ntawm lub phaj lub cheeb tsam nyob nrog lub sawb ntev dua li cov nyob ze ntawm qhov chaw, tsim kom tsis muaj zog stripping thiab muaj peev xwm punch breakage. Txoj kev daws: faib cov springs sib npaug thoob plaws hauv cheeb tsam phaj, sib nrug kom sib npaug ntawm cov load.
Muaj ntau txoj hauv kev muab tso rau siv tas li nyob rau hauv cov xovxwm tuag Cheebtsam:
- Tsis txhob nrhiav cov springs ncaj qha los ntawm cov khoom sib npaug - lawv tsis muaj tuav -down quab yuam rau qhov uas tau tsim nyob rau hauv txoj hauj lwm ntawd.
- Springs muab tso rau ib nrab ntawm lub ncoo balancer thiab cov khoom xa tawm tsuas yog ib nrab ntawm lawv cov nqi zog rau lub workpiece.
- Nyob rau hauv kev vam meej tuag, tag nrho cov siab siab pads uas thawb cov lifters down raws li qhov tuag kaw yuav tsum sib faib tib lub sij hawm mus txawv tebchaws. Kev mus ncig tsis sib xws ua rau lub sawb qaij, rub cov khoom tawm ntawm kev sau npe thoob plaws chaw nres tsheb.
- Rau cov ntaub npuag loj loj, cov khoom sib npaug tiv thaiv tipping thaum lub kauj tshiab nkag mus rau qhov tuag - lub sijhawm thaum tsis muaj cov khoom siv sawb txhawb nqa lub ncoo los ntawm hauv qab.
Urethane pads - khoom polyurethane blocks los yog raj - sau ib lub niche ntawm springs thiab gas cylinders. Lawv muab lub zog siab hauv qhov chaw compact, nqus tau zoo, thiab tiv thaiv cov roj thiab cov khib nyiab pov tseg. Tab sis lawv lub peev xwm deflection yog txwv (feem ntau 20-25% ntawm qhov siab dawb), thiab lawv tsim kom sov nyob rau hauv lub caij tsheb kauj vab, uas degrades lawv lub zog tso zis ntau zaus. Lawv ua hauj lwm zoo tshaj plaws rau lub teeb stripping, knockout daim ntaub ntawv, los yog ntxiv dag zog lub ntsiab qhov chaw yuav tsis haum lub caij nplooj ntoos hlav coiled.
| Hom caij nplooj ntoos hlav | Force Range | Deflection Capacity | Daim ntawv thov zoo tshaj plaws | Kev Xav Tau Kev Kho Mob |
|---|---|---|---|---|
| Mechanical Die Spring (Rectangular Hlau) | Nruab nrab mus rau siab heev (load ntsuas los ntawm xim) | Txog li 50% ntawm qhov ntev pub dawb (25-30% pom zoo rau lub neej ntev) | Stripping, khoob tuav, siab pads | Kev soj ntsuam pom kev tawg; hloov ntawm lub sijhawm teem sijhawm lossis thaum lub zog poob |
| Mechanical Die Spring (Round / Oval Hlau) | Lub teeb rau nruab nrab | Txog li 50% ntawm qhov ntev dawb | Lub teeb stripping, lifters, rov springs | Ib yam li cov duab plaub; tsis tshua muaj torsional qaug zog |
| Nitrogen Gas Caij nplooj ntoos hlav | Siab rau siab heev (adjustable ntawm tus nqi siab, 10-200 bar) | Tag nrho stroke muaj (tsis muaj preload poob); siv 85% ntawm kev ntsuas kev mus ncig | Kos cov ntaub qhwv, siab - quab yuam stripping, tsim cov haujlwm uas yuav tsum tau ua kom muaj kev sib haum xeeb | Kev ntsuas siab (Bluetooth / wired sensors); foob hloov thaum kawg ntawm kev pab cuam lub neej |
| Urethane Pad | Lub teeb rau nruab nrab | 20-25% ntawm qhov siab dawb | Knockout, lub teeb stripping, ntxiv dag zog rau hauv qhov chaw nruj | Saib xyuas rau cov cua sov degradation thiab ruaj khov; hloov thaum qhov siab poob siab tshaj 5% |
Thaum caij nplooj ntoos hlav qaug zog - thiab lawv txhua tus thaum kawg ua - cov teebmeem ripple los ntawm tag nrho cov tuag. Txo lub zog stripping tso cai rau slugs rub rov qab nrog cov xuas nrig ntaus, tsaws ntawm qhov chaw tuag thiab ua kom puas qhov chaw tom qab. Weakened pad springs cia cov ntaub ntawv hloov thaum lub sij hawm tsim, ua inconsistent khoov lub kaum sab xis los yog kos qhov tob. Fatigued lifter springs txo txoj hlua elevation, ua rau cov khoom rub ntawm cov khoom siv tuag thaum pub mis. Tsis muaj cov tsos mob no taw qhia meej rau qhov teeb meem caij nplooj ntoos hlav tshwj tsis yog tias koj ntsuas lub zog tso tawm tsis tu ncua es tsis tos qhov pom tsis pom.
Lub tshuab caij nplooj ntoos hlav txhais tau hais tias lub zog ua haujlwm ntau npaum li cas ntawm txhua qhov kev txav mus los thiab qhov sib npaug ntawm qhov quab yuam faib thoob plaws cheeb tsam ua haujlwm. Tab sis kev quab yuam ib leeg tsis txiav txim siab tuag kev ua tau zoo - cov ntaub ntawv uas cov springs, punches, thiab forming steels yog tsim los ntawm dictate ntev npaum li cas lawv ciaj nyob rau hauv load ua ntej hnav hloov lawv tus cwj pwm.
Kev xaiv cov khoom siv rau cov khoom siv tuag
Lub pob zeb hauv av kom zoo meej geometry thiab tuav hauv kev sib raug zoo yuav tseem ua tsis tau ntxov yog tias nws tau ua los ntawm cov hlau tsis raug. Cov khoom xaiv yog qhov txawv txav uas sib cais cov hlau stamping tuag ntev li 50,000 hits los ntawm cov uas muaj sia nyob tsib lab. Txawm li cas los xij nws yog ib qho ntawm feem ntau hauv qab - sib tham txog kev tuag engineering - feem ntau txo qis rau "siv D2" yam tsis tau piav qhia vim li cas, thaum twg los sib txawv, lossis qhov kev lag luam twg uas qhov kev xaiv qhia.
Qhov tseeb yog tias txhua qhov steel stamping tuag tivthaiv ntsib kev sib xyaw tshwj xeeb ntawm kev hnav, cuam tshuam, thiab cua sov. Lub blanking punch endures abrasive zawv zawg tiv thaiv cov npoo hlau. Ib txoj kev steel absorbs rov poob siab loads. Tus pin tsav xav tau qhov kev ruaj ntseg zoo dua li lwm tus. Xaiv ib qib rau txhua yam dhau - engineers yooj yim Cheebtsam (nkim nyiaj) lossis qis dua - engineers tseem ceeb (ua rau ua tsis tiav ntxov). Sib piv cov khoom siv rau txoj haujlwm yog qhov tuag stamping kev lag luam tiag tiag nyob.
Common Tool Steel Qib thiab lawv cov khoom
Plaub lub cuab yeej steel qib tswj feem ntau ntawm cov ntawv hlau tuag daim ntawv thov. Txhua tus nyob hauv ib qho kev ua tau zoo tshwj xeeb uas tau teev tseg los ntawm nws cov chemistry, ua tiav qhov nyuaj, thiab tus cwj pwm hauv qab load.
D2 cuab yeej steelyog tus ua hauj lwm ntawm txias - ua hauj lwm stamping. Nws yog siab -carbon, siab -chromium, huab cua- hardening qib engineered rau siab tshaj plaws hnav tsis kam nyob rau hauv daim ntaub ntawv uas puas yog thawj hom tsis ua hauj lwm. D2 ncav cuag 58-62 HRC tom qab kev kho cua sov, tsim cov chromium carbides ntom ntom uas tiv taus cov zawv zawg hnav ntawm cov ntawv hlau hla dhau cov npoo. Nws yog lub neej ntawd xaiv rau blanking punches, tuag nyees khawm, thiab tej yam tivthaiv ntsib ntev ntau lawm khiav tawm carbon steel los yog stainless. Kev sib pauv? D2 kuj yog brittle ntawm tag nrho hardness. Nws tiv taus maj mam hnav zoo heev tab sis tuaj yeem nti lossis tawg hauv qhov cuam tshuam tam sim ntawd - ua rau nws xaiv tsis zoo rau kev ua haujlwm hnyav lossis tuag uas muaj kev poob siab los ntawm cov khoom sib txawv.
A2 cuab yeej steeloccupies nruab nrab hauv av nruab nrab ntawm hnav tsis kam thiab toughness. Kuj huab cua- hardening, A2 nce mus txog 57-62 HRC tab sis muaj tsawg dua chromium carbide ntim dua D2. Qhov no ua rau nws pom qhov cuam tshuam zoo dua thaum tseem muab lub neej hnav zoo. A2 yog qhov kev xaiv zoo rau kev tsim cov tuag, cov cuab yeej blanking, gauges, thiab precision tooling qhov twg cov khoom ntim nruab nrab tsis ua rau D2 qhov kev pheej hmoo ntawm brittleness. Nws kuj tshuab tau yooj yim dua nyob rau hauv lub xeev annealed, txo tus nqi pib tooling.
S7 cuab yeej steelyog ib qho kev poob siab- tawm tsam qib ua rau muaj kev cuam tshuam. Qhov twg D2 thiab A2 muab qhov tseem ceeb ntawm carbide hardness, S7 ua qhov tseem ceeb ntawm qhov toughness - muaj peev xwm nqus tau sai sai yam tsis muaj kev tawg. Nws kub- kho rau 54-58 HRC, qis dua D2, tab sis nws cov microstructure dissipates cuam tshuam lub zog es tsis xa nws mus rau qhov pib tawg. S7 ua tau zoo hauv kev tsim cov punches, cam tsav tsheb, hnyav hnyav tho hauv cov khoom tuab, thiab txhua daim ntawv thov uas cov cuab yeej muaj kev cuam tshuam los yog hloov pauv. Thaum lub punch chips ntau zaus txawm hais tias qhov tseeb clearance thiab kev sib raug zoo, hloov ntawm D2 mus rau S7 feem ntau daws qhov teeb meem tam sim ntawd.
M2 siab -ceev steelpuv lub luag haujlwm tshwj xeeb qhov twg cua sov yog yeeb ncuab. M2 khaws nws cov tawv tawv ntawm qhov kub siab - ib qho cuab yeej hu ua liab hardness - ua rau nws tsim nyog rau kev ua haujlwm uas tsim kom muaj kev sib txhuam kub ntawm qhov txiav. Hauv kev tuag stamping, qhov no feem ntau txhais tau hais tias siab - nrawm nrawm ntawm cov ntaub ntawv nyias lossis cov ntawv thov uas lubrication tsawg tsawg. M2 nce mus txog 60-65 HRC thiab tswj kev ua haujlwm txiav qhov twg D2 yuav mos thiab hnav sai. Nws cov downside yog tus nqi thiab machinability: M2 yog qhov tseem ceeb ntau kim thiab nyuaj rau zom tshaj cov qib txias-ua hauj lwm.
| Qib | Hardness (HRC) | Hnav Resistance | Toughness | Daim ntawv thov zoo tshaj plaws |
|---|---|---|---|---|
| D2 | 58-62 | Zoo heev | Ncaj nraim mus rau nruab nrab | Ntev - khiav blanking, tho punches, tuag nyees khawm hauv carbon thiab stainless hlau |
| A2 | 57-62 | Zoo | Zoo | Nruab nrab- ntim tsim cov tuag, cov cuab yeej blanking, precision tooling nrog cuam tshuam |
| S7 | 54-58 | Nruab nrab | Zoo heev | Tsim cov punches, cam tsav tsheb, tho hnyav, poob siab- cov khoom thauj khoom |
| M2 | 60-65 | Zoo heev ( khaws cia ntawm qhov kub thiab txias) | Ncaj ncees | Siab- tho qhov nrawm, tsawg kawg - kev ua haujlwm lubrication, cua sov- txiav txiav |
Thaum Yuav Qhia Txog Carbide Inserts Over Tool Steel
Yuav ua li cas thaum D2 hnav sai heev? Nyob rau hauv ultra- siab- ntim daim ntawv thov - ntau lawm sau ntau tshaj ib lab qhov chaw - cov cuab yeej steel reharpening ncua sij hawm yuav ua unacceptably. Qhov no yog qhov uas carbide inserts nkag mus rau hauv daim duab.
Tungsten carbide (cemented carbide) muaj kev hnav tsis kam uas ua rau lub neej tuag los ntawm 500-1000% piv rau cov cuab yeej siv hlau hauv qee yam kev siv. Carbide tej inserts tuav rab chais-ntse npoo los ntawm ntau lab lub voj voog, txo qis downtime rau resharpening thiab tuag tu. Rau high-volume automotive connectors, hluav taws xob terminals, los yog cov khoom kho mob stamped nyob rau hauv abrasive stainless hlau, carbide feem ntau them rau nws tus kheej nyob rau hauv thawj xyoo tsim los ntawm txo cov cuab yeej hloov ib leeg.
Qhov kev txwv yog brittleness. Carbide yog ib qho nyuaj heev (feem ntau 75-90 HRA, sib npaug li 68-74 HRC) tab sis muaj qhov cuam tshuam tsis zoo. Carbide punch uas ntaus lub misfed strip los yog ntsib cov khoom siv ob zaug yuav tawg es tsis yog nti lossis deform. Qhov no txwv tsis pub carbide rau kev tswj hwm, tsis tshua muaj kev cuam tshuam kev ua haujlwm: zoo blanking, precision piercing, ntiav coining, thiab daim ntaub ntawv uas strip noj yog ib qho kev txhim khu kev qha thiab cov khoom sib xws yog guaranteed.
Carbide inserts kuj kim heev los tsim thiab hloov kho. Tsis zoo li cov cuab yeej hlau xuas nrig ntaus uas tuaj yeem rov kho dua ntawm qhov chaw sib tsoo hauv feeb, carbide yuav tsum tau pob zeb diamond sib tsoo lub log thiab cov khoom siv tshwj xeeb. Tsim cov kev hloov pauv lossis kev kho kom zoo xav tau cov ntxig tshiab es tsis yog rov ua haujlwm dua. Rau cov laj thawj no, carbide tau teev tseg tsuas yog tom qab tus qauv tuag tau lees paub tag nrho thiab cov khoom lag luam tsis raug kaw - tsis yog rau tus qauv lossis luv luv - khiav cov cuab yeej.
Sib piv cov khoom xaiv rau ntim ntau lawm
Kev sib txuas ntawm kev xaiv cov khoom siv thiab kev lag luam kev lag luam yog ncaj qha thaum koj ua kom raug. Koj tsis tau xaiv cov "zoo tshaj" steel - koj tab tom xaiv tus nqi tshaj plaws - steel zoo rau cov cuab yeej xav tau lub neej.
Rau kev tsim khoom luv luv ua haujlwm qis dua 100,000 qhov chaw, A2 cov cuab yeej steel muaj kev sib npaug ntawm kev ua tau zoo thiab tus nqi. Nws tshuab nrawm dua D2, yuav tsum muaj kev kho cua sov tsawg dua, thiab ua rau cov kev tsis sib haum me me uas tshwm sim hauv cov qauv lossis qis dua - ntim tsis muaj kev puas tsuaj loj. Qhov qis hnav tsis kam yog qhov siv tau vim tias lub cuab yeej yuav tsis sib sau txaus hits rau hnav kom dhau los ua qhov txwv.
Nruab nrab- ntim ntau lawm - 100,000 txog 1,000,000 qhov chaw - feem ntau ua rau D2 lossis sib npaug siab -chromium txias- ua haujlwm steels. Ntawm qhov ntsuas no, qhov ncua sij hawm rov ua dua ncaj qha cuam tshuam rau kev teem sijhawm ntau lawm. D2 qhov kev tuav pov hwm zoo tshaj plaws txhais tau hais tias kev khiav haujlwm ntev dua ntawm kev tswj xyuas nres, tsawg dua kev teeb tsa, thiab ntau qhov zoo ib yam thoob plaws lub qhov rais ntau lawm. Cov khoom pib siab dua thiab tus nqi machining yog offset los ntawm kev txo ib feem ntawm - tus nqi siv.
Siab - daim ntawv thov ntim ntau tshaj 1,000,000 qhov chaw thawb qhov kev suav mus rau carbide inserts lossis cov cuab yeej coated siab heev. Ntawm cov khoom no, txawm tias kev txhim kho me me hauv cov cuab yeej siv lub neej txhais ua kev txuag nyiaj tseem ceeb. Cov txheej txheem saum npoo zoo li TiN (titanium nitride) lossis DLC (pob zeb diamond-zoo li carbon) tuaj yeem txuas ntxiv lub neej kev pabcuam ntawm D2 cov khoom los ntawm 30-50% los ntawm kev txo qis kev sib txhuam thiab nplaum hnav - qhov nruab nrab hauv av xaiv uas tsis txhob carbide lub brittleness thaum ncua kev txij nkawm ntawm cov cuab yeej siv tsis tau.
Hardness nws tus kheej tsis yog lub hom phiaj - nws yog ib txoj kev mus rau qhov kawg. Daim ntawv hlau tuag tivthaiv hardened rau 62 HRC tiv thaiv hnav zoo nkauj, tab sis tib lub hardness ua rau nws yooj yim rau microchipping yog tias daim ntawv thov muaj feem cuam tshuam. Kev poob rau 58 HRC txi qee qhov hnav lub neej tab sis muaj zog txaus kom muaj sia nyob tsis tu ncua kev poob siab. Cov lus teb yog nyob ntawm seb hom kev ua tsis tiav yuav ua tiav cov cuab yeej ua ntej: maj mam hnav lossis tawg sai sai. Cov kws txawj tuag engineers ua qhov kev hu no raws li cov khoom thickness, ib feem geometry, xovxwm ceev, thiab keeb kwm tsis ua hauj lwm cov ntaub ntawv los ntawm cov ntawv zoo sib xws.
Cov ntaub ntawv qib txiav txim siab ntev npaum li cas txhua yam muaj sia nyob. Tab sis cov qib steel zoo ib yam ua tau sib txawv nyob ntawm seb hom tuag lawv tau nruab rau hauv - nce qib, hloov mus, sib xyaw, lossis kev sib xyaw ua ke txhua qhov chaw tshwj xeeb xav tau ntawm lawv cov khoom uas hloov pauv ob qho tib si sizing thiab cov khoom xav tau.
Yuav ua li cas Cheebtsam txawv nyob rau hauv tuag hom
Tib lub cuab yeej steel, tib lub xovxwm tonnage, tib daim ntawv hlau - tsis tau cov khoom sib txuas hauv cov tuag hloov pauv loj heev nyob ntawm seb koj tab tom khiav kev nce qib, hloov mus, lossis kev teeb tsa sib xyaw. Txhua hom stamping tuag daws qhov teeb meem ntau lawm, thiab qhov teeb meem ntawd txiav txim seb cov khoom puas muaj tam sim no, uas tsis tuaj, thiab qhov seem ntawm qhov cuam tshuam li cas. Kev vam meej tuag mob siab rau siab -kev sib txuas ceev stamping zoo li tsis muaj dab tsi zoo li kev hloov pauv tuag tsim lub tsheb lub cev vaj huam sib luag, txawm hais tias ob leeg cia siab rau tib lub tsev thaiv tsev uas muaj nyob rau hauv ntu dhau los.
Nkag siab txog cov khoom siv twg yog hom twg tuag - thiab vim li cas - txwv tsis pub dhau -engineering cov cuab yeej yooj yim thiab hauv qab - qhia txog cov complex.
Progressive Die Cheebtsam rau siab -Volume Strip Processing
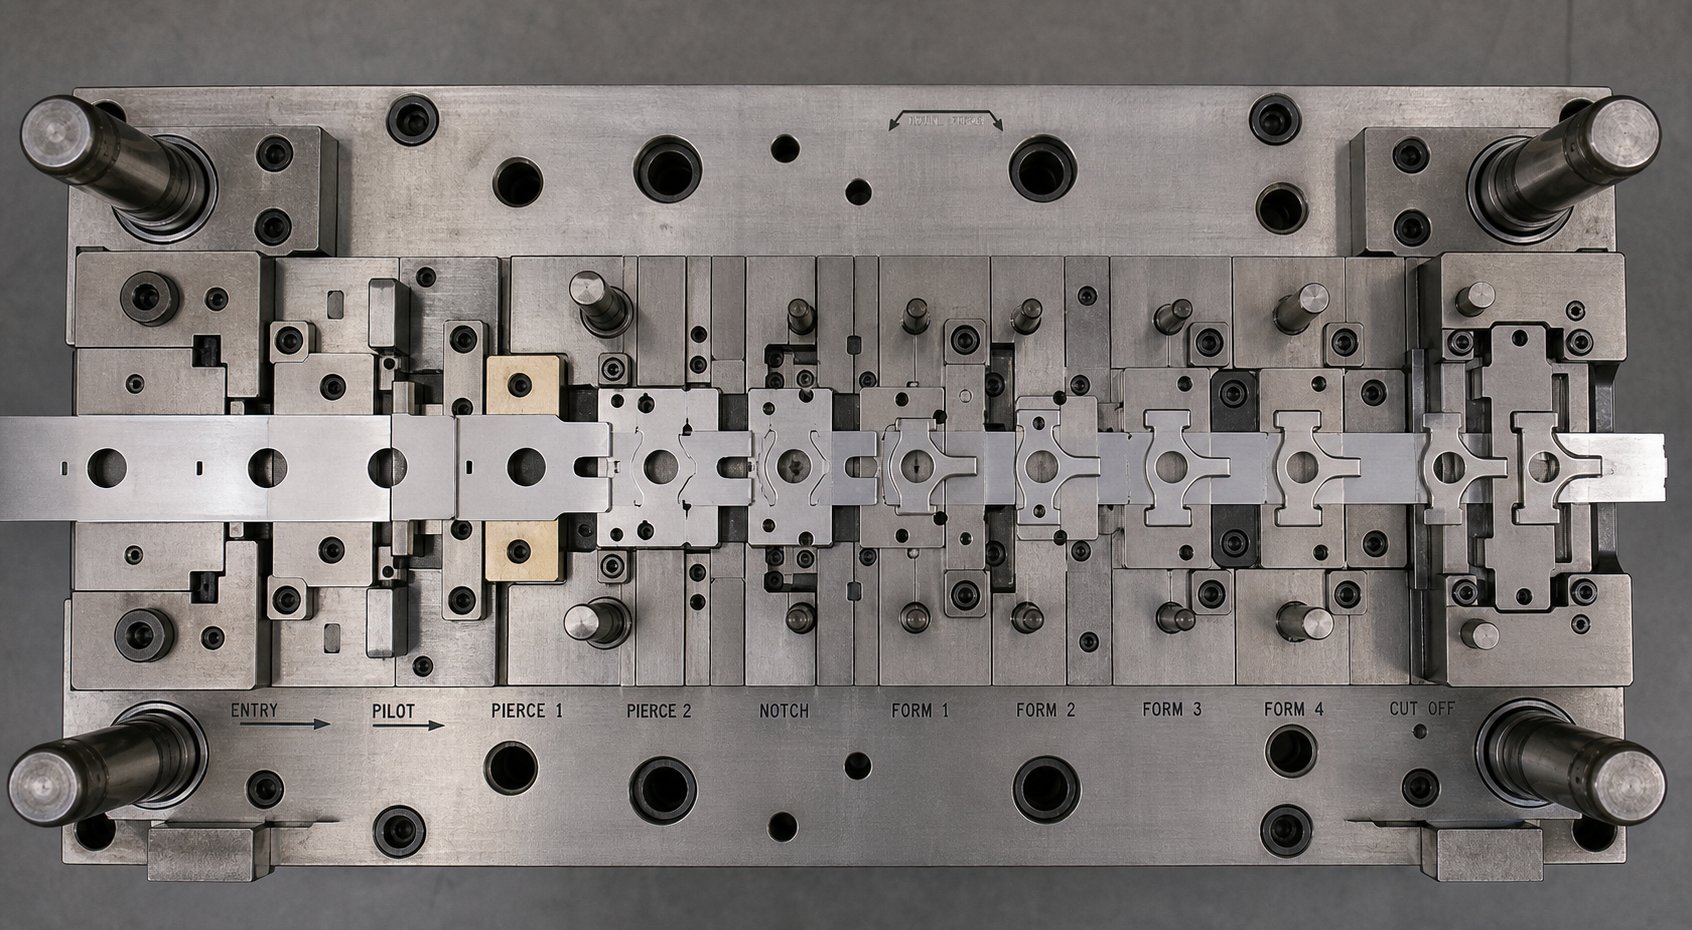
Progressive dies yog cov khoom feem ntau - ntom hom stamping tuag nyob rau hauv tsis tu ncua ntau lawm. Lub sawb pub los ntawm ntau qhov chaw nres tsheb hauv ib qho kev tuag thaiv, nce ib lub suab ntev ntawm ib lub xovxwm stroke thaum tseem txuas nrog cov cab cab los ntawm qhov pib kom tiav. Ib feem yog cais ntawm qhov chaw nres tsheb kawg nkaus xwb. Qhov kev txuas mus ntxiv no -kab tawm txoj hauv kev xav tau tag nrho cov kab ke ntawm cov khoom sib txuas uas ib leeg - chaw nres tsheb tuag tsuas yog tsis xav tau.
Pilot pins tshwm nyob ze ntawm txhua qhov chaw nres tsheb, rov- sau npe rau daim kab xev ua ntej txhua qhov kev txiav lossis daim ntawv ua haujlwm. Strip lifters - caij nplooj ntoos hlav-loaded pins lossis rail- hom tuav - elevate cov khoom ntawm strokes kom nws tuaj yeem nce mus yam tsis muaj snagging ntawm cov khoom seem hauv qab no. Bypass notches, ob qho tib si zoo thiab tsis zoo, tso cai rau lub sawb hla dhau protruding forming steels los yog cam tsav tsheb uas yuav txwv tsis pub pub mov. Cov ntawv qhia khoom lag luam kaw cov kab xev tom qab, tiv thaiv kev ya raws uas yuav ua kom tsis zoo ntawm cov chaw nres tsheb.
Cov cab kuj strip nws tus kheej yog ib qho qauv tsim tshwj xeeb rau kev vam meej tuag. Cov kws kho tsheb yuav tsum tso cov khoom siv txaus txuas rau qhov chaw uas nyob ib sab kom muaj kev ncaj ncees ntawm txhua qhov chaw nres tsheb - nqaim dhau ntawm cov cab kuj thiab cov sawb buckles lossis kua muag; dav dhau thiab cov khoom pov tseg nce. Carrier tsim ncaj qha cuam tshuam qhov kev tso kawm ntawm lifter, qhov chaw tsav tsheb, thiab qhov twg bypass notches yuav positioned yam tsis muaj zog tus qauv.
Progressive hlau stamping tuag teeb kuj tseem suav nrog lub sijhawm- cov khoom rhiab heev. Caij nplooj ntoos hlav strippers yuav tsum compress thiab tso tawm nyob rau hauv sync nrog pilot kev koom tes. Pub tso tawm yuav tsum qhib ntawm lub kaum sab xis crank kom tso cai rau kev nce qib tsis muaj kev cuam tshuam rau kev sau npe. Cov sij hawm xav tau no ua rau kev tuag ntau tshaj qhov kev teeb tsa zoo tshaj plaws, tab sis qhov kev them nyiaj yog ceev - kev nce qib tuag stamping tuaj yeem tsim cov kev khiav loj ntawm qhov me me nrog kev ua siab ntev thaum ua ntau yam haujlwm ib txhij.
Hloov Tuag Cheebtsam thiab Part Nesting
Hloov tuag tig lub sawb-kev tswj hwm txoj cai nkaus. Es tsis txhob ua kom lub workpiece txuas nrog ib tug cab kuj strip, thawj qhov chaw nres tsheb blanks los yog cais ib feem ntawm lub kauj tam sim ntawd. Los ntawm qhov ntawd mus rau pem hauv ntej, tus neeg dawb paug taug kev ntawm cov chaw nres tsheb los ntawm kev hloov kho tshuab - ntiv tes, ntsia hlau, lossis cov kab taug kev uas nqa, txav mus, thiab tso qhov chaw ntawm txhua qhov chaw nres tsheb tuag.
Qhov kev sib cais no tshem tawm qhov xav tau rau tus tsav tus pins, strip lifters, bypass notches, thiab cov cab kuj strip tswj. Nyob rau hauv lawv qhov chaw, hloov tuag yuav tsum muaj ib tug sib txawv Cheebtsam teem teem rau ib feem ntawm qhov chaw es tsis yog sawb tswj:
- Nest qhia- precision- tshuab hnab ris lossis tus pins qhov chaw uas tso qhov khoob kom raug ntawm txhua qhov chaw nres tsheb. Cov no yuav tsum tso cai rau kev thauj khoom sai, muab qhov chaw raug nyob rau hauv kev ua siab ntev, thiab tso cai rau kev thauj khoom sai tom qab txhua qhov haujlwm.Cov phau ntawv qhia ze ze yuav tsum suav nrog cov neeg ruam - pov thawj- ntxiv qhov chaw nrhiav cov yam ntxwv uas tiv thaiv qhov tsis yog- qhov sib npaug ntawm qhov muab tso rau qhov tsis raug.
- Part locators thiab gauge pins- hardened pins los yog blocks uas hais tawm yav tas los tsim nta, ntug, los yog qhov kom muaj kev sib xws raws li geometry hloov ntawm chaw nres tsheb mus rau chaw nres tsheb.
- Lifting thiab ejection mechanisms- pneumatic lossis caij nplooj ntoos hlav- cov khoom siv thauj khoom uas nce qhov ua tiav ntawm lub zes kom lub tshuab hloov pauv tuaj yeem tuav nws rau kev txav mus tom ntej.
- Hloov rail clearance nta- nyem machined rau hauv cov qauv tuag uas tso cai rau cov neeg kho tshuab ntiv tes los yog grippers nkag mus thiab tawm yam tsis muaj kev sib tsoo nrog cov hlau los yog cov seem tuag.
Qhov tsis muaj tus cab kuj muab kev hloov pauv tuag ib qho txiaj ntsig zoo rau qee yam kev siv. Hloov tuag stamping yog tsim rau kev tsim cov khoom sib sib zog nqus vim tias qhov khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob. Nws kuj yog qhov zoo tagnrho rau qhov loj qhov chaw uas qhov kev loj hlob ntawm cov kab nrib pleb yuav yog qhov dav dav, lossis rau cov geometry uas yuav tsum tau ua haujlwm ntawm ob sab ntawm lub workpiece.
Automotive stamping tuag daim ntawv thov nyiam hloov pauv kev teeb tsa rau qhov laj thawj no. Cov vaj huam sib luag loj hauv lub cev, cov khoom sib txuas, thiab sib sib zog nqus-cov vaj tse uas tau kos yuav tsum tsis muaj kev txwv cov khoom ntws thiab ntau- kev taw qhia kev sib txuas uas cov kab txuas txuas txuas yuav tiv thaiv lub cev. Kev lag luam tawm yog ceev - kev hloov pauv cov txheej txheem qeeb qeeb dua li kev hloov pauv hloov pauv - thiab tus nqi, txij li kev hloov pauv tuag stamping yuav tsum muaj ntau qhov sib cais tuag ntau dua li ib qho kev sib xyaw tuag.
Compound thiab Combination Die Configurations
Compound tuag sawv cev rau qhov sib txawv ntawm txoj hauv kev rau kev teeb tsa. Hloov chaw ntawm kev ua haujlwm thoob plaws ntau qhov chaw nres tsheb, ib qho chaw tuag ua haujlwm blanking thiab tho ib txhij nyob rau hauv ib zaug nias stroke - ua tiav ib feem ntawm qhov sib tsoo. Lub tshuab ua kom yuam kev uas ua rau qhov no ua tau yog ib qho kev teeb tsa inverted qhov twg cov khoom siv sib xyaw ua ke rov qab.
Nyob rau hauv tus txheej txheem tuag, lub punch mounts rau lub sab sauv khau thiab lub tuag qhib zaum nyob rau hauv qis. Ib qhov sib xyaw tuag inverts ib feem ntawm qhov kev npaj no: lub blanking tuag yog mounted nyob rau hauv lub Upper khau thaum lub blanking punch zaum nyob rau hauv qis. Nyob rau tib lub sijhawm, tho cov punches mounted hauv cov khau qis thawb nce mus rau hauv qhov khoob vim nws tau raug txiav los ntawm cov sawb. Qhov dawb paug yog ob qho tib si txiav los ntawm sawb thiab pierced nyob rau hauv tib lub stroke, dai ntawm sab sauv thiab sab txiav hais ua yeeb yam nyob rau hauv cov lus qhia tawm tsam.
Qhov kev teeb tsa inverted no yuav tsum muaj cov khoom tshwj xeeb pom tsuas yog nyob rau hauv cov khoom sib txuas: lub shedder. Vim tias qhov khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob. Lub shedder - lub caij nplooj ntoos hlav -loaded los yog knockout-actuated phaj uas swb nyob rau hauv lub tuag kab noj hniav - thawb lub tiav lawm dawb paug tawm ntawm lub Upper tuag tom qab txhua stroke. Yog tsis muaj nws, blanks yuav pawg hauv kab noj hniav thiab thaum kawg jam lub cuab yeej.
Shedders yog tsim los ntawm nruab nrab -alloyed tool steel hardened mus rau 56-58 HRC thiab hauv av kom swb dawb hauv qhov qhib tuag. Lawv ua haujlwm ua haujlwm dual: tshem tawm ib feem thiab, thaum lub sijhawm txiav cov hlab ntsha, ua raws li lub siab ncoo uas tuav lub tiaj tiaj tiaj thaum tho cov punches nkag los hauv qab. Qhov no ua rau qhov chaw tiaj tus - qhov txiaj ntsig tseem ceeb ntawm cov khoom sib txuas tuag dhau qhov kev txhim kho uas cov khoom tuaj yeem tais lossis hneev thaum txiav.
Kev sib xyaw ua kom plam txoj kab txuas ntxiv los ntawm kev sib koom ua ke ob qho tib si txiav thiab tsis yog - txiav kev ua haujlwm hauv ib leeg stroke - tho thiab khoov, blanking thiab sib sau, lossis txiav thiab kos duab ua tiav ib txhij. Cov no yuav tsum tau ua tib zoo sib txuas ua ke nyob rau hauv tib qhov chaw tuag: txiav cov ntsiab lus yuav tsum koom ua ntej tsim cov khoom kom tiv thaiv cov khoom sib txawv thaum lub sij hawm shear, thiab lub caij nplooj ntoos hlav siab yuav tsum sib npaug kom tsis txhob tilting lub workpiece nruab nrab -stroke.
| Tuag Hom | Cov Cheebtsam tshwj xeeb | Ntau lawm ceev | Qhov nyuaj | Daim ntawv thov |
|---|---|---|---|---|
| Kev vam meej | Pilot pins, strip lifters, bypass notches, stock guides, carrier strip design, caij nplooj ntoos hlav strippers | Siab (200-1500+ SPM rau qhov me me) | Nruab nrab mus rau siab (tso los ntawm txoj hlua txuas) | Hluav taws xob connectors, brackets, terminals, me me complex qhov chaw nyob rau hauv siab ntim |
| Hloov | Nest guides, ib feem locators, hloov tsheb ciav hlau clearances, ejection mechanisms, ruam- pov thawj nta | Nruab nrab (15-80 SPM ib txwm) | Siab (tsis txwv geometry, sib sib zog nqus nqus, ntau- sab nta) | Automotive lub cev vaj huam sib luag, cov khoom siv hauv tsev, sib sib zog nqus-cov vaj tse, qhov loj |
| Compound | Shedder, knockout phaj, hloov pins, inverted tuag/punch kev npaj, ncaj- phab ntsa tuag kab noj hniav | Nruab nrab mus rau siab | Tsawg (qhov chaw tiaj tus tsuas yog - blanking + piercing) | Washers, gaskets, ca laminations, log blanks, txhua qhov yuav tsum tau ua kom siab flatness |
| Kev sib xyaw ua ke | Integrated txiav + sib sau steels, sequenced engagement timeing, balanced spring systems | Nruab nrab | Nruab nrab (txiav + ib qho kev ua haujlwm) | Cov khoom yuav tsum tau txiav thiab khoov lossis txiav thiab kos rau hauv ib qho kev mob stroke kom txo cov chaw nres tsheb |
Hauv -Kev Sib Tw Tuag thiab Cov Txheej Txheem Tshaj Tawm
Ib txwm ciam teb ntawm stamping tuag - txiav, daim ntawv, thiab eject - yog nthuav. Hauv - tuag sib dhos ua ke sib koom ua ke los yog ua haujlwm nrawm ncaj qha rau hauv cov xovxwm stroke, tshem tawm kev tuav qis qis thiab kev ua haujlwm thib ob. Cheebtsam uas ua rau qhov no suav nrog hauv -cov txiv ntseej tuag lossis cov pob txha pob txha, clinch punch thiab anvil sets, rivet teem mechanisms, thiab hauv -tuag vuam electrodes.
Cov kev sib ntxiv no hloov pauv cov toj roob hauv pes zoo heev. Kev vam meej tuag nrog rau hauv - chaw nres tsheb tuag yuav tsum muaj peev xwm ntxiv dag zog ntawm qhov chaw nres tsheb, kev txhawb nqa hauv zos hauv cov khau tuag, thiab lub sijhawm sib koom ua ke kom ntseeg tau tias lub fastener tau ntxig tsuas yog tom qab kev tsim ua tiav tab sis ua ntej qhov sib cais ntawm lub sawb. Cov qauv tuag yuav tsum ua raws li cov txheej txheem kev noj zaub mov nrawm - tshuab raj, taug qab pub, lossis cov tshuab khiav tawm - tag nrho hauv lub hnab ntawv tuag.
Kev xaiv ntawm kev nce qib, hloov pauv, sib xyaw, thiab kev sib xyaw ua ke tsis yog hais txog ib feem geometry lossis ntau lawm ntim. Nws txiav txim siab tag nrho cov khoom lag luam, qhov nyuaj ntawm lub caij nplooj ntoo hlav, cov khoom siv qib uas xav tau rau txhua qhov haujlwm ua haujlwm, thiab thaum kawg qhov kev siv zog engineering xav tau los qhia txhua qhov loj me hauv cov cuab yeej. Cov txheej txheem kev qhia tshwj xeeb ntawd - sizing tus qauv cov tswv cuab rau tonnage, teeb tsa kev tshem tawm rau cov khoom siv, thiab suav lub caij nplooj ntoos hlav quab yuam kom phim cov kev cai tsim - yog qhov uas tag nrho cov kev paub txog kev sib koom ua ke rau hauv ib qho kev sib koom ua ke.
Cheebtsam Sizing thiab Specification Logic hauv Stamping Tool thiab Tuag Tsim
Paub txog dab tsi txhua yam ua yog ib yam. Paub txog qhov loj npaum li cas rau ib daim ntawv thov tshwj xeeb yog qhov tsim qauv tuag ua engineering ntau dua li kev sib dhos. Txhua qhov tshwj xeeb hauv cov cuab yeej stamping thiab tuag - khau tuab, qhia tus pin txoj kab uas hla, lub caij nplooj ntoos hlav quab yuam, tus nqi tshem tawm, tus pin loj - taug qab rov qab mus rau cov txheej txheem yuav tsum tau ua. Xovxwm tonnage, strip zog, thiab ib feem geometry yog cov inputs. Component dimensions yog cov outputs. Tau qhov lej tsis raug, thiab cov neeg tuag nyob rau hauv -kev ua haujlwm lossis tus kheej - rhuav tshem.
Kev qhuab qhia ntawm no yog txuam nrog txhua qhov kev muaj peev xwm rau lub zog thiab kev ua siab ntev nws yuav ntsib hauv kev tsim khoom - tsis muaj dab tsi ntxiv, tsis muaj dab tsi tsawg dua. Tshaj -sizing cov khoom pov tseg thiab nias lub peev xwm. Hauv qab -sizing caw deflection, hnav, thiab ua tsis tiav thaum ntxov. Lub hom phiaj yog precision engineering: txhua qhov loj me yog tsim los ntawm kev suav lossis kev paub tsim qauv.
Sizing Structure Cheebtsam rau Xovxwm Tonnage
Xovxwm tonnage yog qhov pib sib txawv rau cov qauv ntawm qhov loj me. Tag nrho cov txiav thiab tsim quab yuam tus tuag yuav tsum tiv thaiv qhov yuav tsum tau yam tsawg kawg nkaus rau cov khau tuag, coj tus pins, thiab cov phaj rov qab - cov khoom uas nqus thiab faib cov quab yuam ntawd yam tsis muaj deflecting dhau qhov kev txwv.
Tuag khau thickness scales ncaj qha nrog tonnage thiab tuag cheeb tsam. Qhov loj dua tuag hneev taw nyob rau hauv ntau dua tonnage xav tau cov khau tuab dua los tiv thaiv kev hneev taw ntawm qhov nruab nrab. Txawm hais tias tsis muaj cov qauv siv thoob ntiaj teb muaj nyob rau txhua daim ntawv thov, cov kws paub txog cov cuab yeej siv tau siv cov ntsiab lus finite tsom xam lossis tsim cov txheej txheem rau lub hom phiaj deflection hauv qab 0.001 hauv qab tag nrho. Rau nruab nrab-tonnage progressive tuag (tsawg dua 100 tons), nkawm khau hauv 2.0-3.0 nyob rau hauv. thickness ntau. Siab- daim ntawv thov tonnage - automotive draws tshaj 500 tons - tej zaum yuav xav tau khau 4.0 nyob rau hauv. los yog tuab dua, qee zaum ntxiv nrog tav los yog T-slot configurations kom ua kom nruj tsis muaj hnyav hnyav.
Qhia tus pin txoj kab uas hla ua raws li qhov sib xws logic. Cov pins yuav tsum tiv thaiv dabtsi yog khoov deflection nyob rau hauv lub lateral quab yuam generated thaum txiav thiab sib sau. Loj tuag nrog ntau dua tonnage thiab dav strips yuav tsum loj dua -inch pins - feem ntau xws li 1.5 in. rau me me tuag mus txog 3.0 in. los yog ntau tshaj rau loj hloov tuag poob lawm. Pob-cov kab lus qhia cov kab ke tswj kev nrawm dua thiab kev sib tw nruj dua tab sis xav tau ntau dua qhov kev ua siab ntev dua hauv cov bushings.
Backing phaj thickness yog txiav txim los ntawm hardness txawv ntawm lub taub hau punch thiab cov khau tuag. Standard backing plates khiav 0.500-0.750 nyob rau hauv. tuab, hardened rau 58-62 HRC. Cov lus nug tseem ceeb sizing tsis yog tuab ib leeg - nws yog seb lub phaj cheeb tsam loj txaus los nthuav tawm cov punch hnyav hauv qab lub zog ntawm cov khoom siv khau hauv qab nws. Ib pawg ntawm me me-inch punches concentrated nyob rau hauv ib cheeb tsam yuav xav tau ib tug tuab dua los yog dav rov qab phaj dua ib tug loj punch faib quab yuam tshaj ib tug dav hneev taw.
Clearance Specification Raws li cov khoom thiab Thickness
Punch-rau- tuag tshem tawm yog qhov ua tau zoo tshaj plaws rau - sab qhov ntev hauv txhua qhov kev txiav. Nws tau teev raws li feem pua ntawm workpiece thickness, thiab qhov feem pua nws txawv ntawm cov khoom siv, hardness, thiab xav tau ntug zoo.
Qhov pib dav dav rau cov hlau me me yog kwv yees li 10% ntawm cov khoom tuab ntawm ib sab. Rau ib tug 0.060 in. me me steel sawb, uas txhais tau hais tias 0.006 in. clearance ib sab - los yog 0.012 in. tag nrho txoj kab uas hla txawv ntawm punch thiab tuag khawm. Tab sis lub hauv paus no hloov pauv loj nrog cov khoom siv:
- Cov ntaub ntawv mos (Aluminium, tooj liab, tooj dag)- 5-8% ib sab. Kev tshem tawm qis dua ua kom huv dua vim tias cov khoom siv ductile yuav txwv tsis pub ncab thiab dov ntau dhau ua ntej tawg.
- Cov hlau me me thiab qis- qib carbon- 8-12% ib sab. Tus txheej txheem ntau yam uas sib npaug txiav zoo tiv thaiv lub neej ntawm lub cuab yeej.
- High -lub zog steel thiab stainless- 12-18% ib sab. Cov ntaub ntawv nyuaj tsim muaj zog txiav ntau dua; nce clearance txo lub zog yuav tsum pib tawg thiab minimizes punch hnav.
- Advanced high -lub zog steels (AHSS)- 15-20% ib sab. Cov qib no xav tau kev tshem tawm ntau dua vim lawv tsis kam ua kom tawg tawg. Tighter clearances ua rau theem nrab shear, dramatically accelerating punch hnav.
Kev suav nws tus kheej yog qhov yooj yim: muab cov khoom tuab los ntawm qhov pom zoo feem pua kom tau txais ib qho - sab clearance. Tab sis qhov kev txiav txim siab engineering nyob hauv kev xaiv qhov feem pua yog - thiab qhov kev xaiv ntawd nyob ntawm qhov tseem ceeb. Tighter clearance ua rau me me burrs thiab huv si txiav bands tab sis luv lub cuab tam lub neej thiab nce txiav quab yuam. Kev tshem tawm dav dua txuas ntxiv lub sijhawm rov ua dua tab sis tsim cov burrs loj dua thiab ntau dua ntug. Raws li MISUMI cov lus qhia txog kev tsim vaj tsev, kev txhim kho niaj hnub no tau nce siab txog 11-20% kev tshem tawm qhov tseem ceeb los txo cov cuab yeej siv zog thiab txuas ntxiv lub neej ua haujlwm, txawm tias tus nqi me me rau kev zoo nkauj.
Pilot pin sizing ua raws li qhov sib txawv logic. Tus pin txoj kab uas hla yog teev txheeb ze rau tus tsav lub qhov - feem ntau 0.001-0.002 nyob rau hauv. undersize tso cai rau du nkag tsis deforming lub qhov npoo. Lub qhov pilot nws tus kheej yog tho rau ntawm qhov chaw nres tsheb thaum ntxov thiab yuav tsum tau tuav kom nruj (feem ntau yog +0.0005/-0.0000 in.) yog li tus pin tuaj yeem sau npe rau lub sawb kom raug ntawm cov chaw nres tsheb hauv qab. Kev tshem tawm ntau dhau ntawm tus pin thiab lub qhov kov yeej lub hom phiaj ntawm kev tsav tsheb; me me heev ua rau lub qhov elongation dua rov cycles.
Qhia tus pin clearance nyob rau hauv bushings ua hauj lwm ntawm ib tug txawv scale nkaus. Precision progressive dies feem ntau qhia tus pin haum nyob rau hauv 0.005 mm (0.0002 in.) kom tswj tau sab sauv - mus rau - qis qis nyob rau hauv tag nrho tonnage. Pob-cov kab lus qhia cov kab ke ua tiav txawm tias kev sib tw nruj dua los ntawm kev tshem tawm qhov sib txawv ntawm qhov sib txawv kiag li - cov pob preload ntawm tus pin thiab bushing, ua rau xoom zoo ua si thaum mob stroke.
Tsim Kev xav rau Complex Part Geometry
Tej yam yooj yim tiaj tiaj blanking thiab tho kev ua raws li cov cai sizing saum toj no nrog tsawg heev. Complex ib feem geometry - sib sib zog nqus draws, multi- lub kaum sab xis khoov, stepped forms, thiab compound curves - qhia ntxiv specification variables uas cuam tshuam nrog ib leeg nyob rau hauv non-linear txoj kev.
Kos cov haujlwm nthuav tawm qhov piv txwv meej tshaj plaws. Lub phaj tuag (dawb tuav los yog kos lub ncoo) yuav tsum xa kom muaj zog txaus los tiv thaiv wrinkling tsis dhau - txwv cov khoom thiab ua rau tawg.Raws li tus kws tshaj lij stamping tuag Art Hedrick piav qhia, txawm tias me me deflection nyob rau hauv ib daim duab ncoo ua rau poob ntawm kev khiav dej num - wrinkling ntawm lub ntsej muag lub ntsej muag thiab tuag nto. Pad thickness yuav tsum tiv thaiv dabtsi yog khoov nyob rau hauv tag nrho dawb paug - tuav quab yuam thaum haum nyob rau hauv lub xovxwm kaw qhov siab txwv. Lub zog nws tus kheej yog feem ntau 25-33% ntawm cov duab kos rau cov cylindrical zoo li yooj yim, tab sis cov duab nyuaj yuav xav tau cov ntsiab lus simulation los txiav txim siab qhov tseeb ntawm qhov khoob khoob khoob khoob.
Kos pad geometry ntxiv lwm txheej. Flat pads ua haujlwm rau lub plhaub puag ncig thiab cov thawv ntim nrog cov flanges tiaj tus. Contoured qhov chaw - automotive fenders, inner doors, structural rails - xav tau cov pads zoo li tus uas ua raws li ib feem ntawm cov binder nto. Cov ntaub qhwv tsis tsim nyog (qhov twg lub ncoo yuam cov khoom siv rau buckle ua ntej kev sib cuag nrog punch) ua rau qhov chaw ntawm qhov chaw, uas muaj txiaj ntsig zoo rau qee qhov geometries tab sis tuaj yeem tsim qhov tsis xws luag ntawm Class A panels qhov twg qhov teeb meem tshwm sim.
Tsim cov hlau profiles thov ceev faj rau radii. Sab hauv khoov radii me dua li cov khoom tuab tsim cov kev ntxhov siab uas tawg lub workpiece. Die radii uas yog cov khoom pov tseg loj dhau los ntawm kev xav tau ntau qhov tob tob. Kev sib raug zoo ntawm lub qhov ntswg lub qhov ntswg, tuag qhib lub vojvoog, thiab cov khoom tuab txiav txim siab seb qhov kev ua haujlwm yog kos, ncab, lossis kev sib xyaw ua ke - thiab txhua hom yuav tsum muaj kev sib txawv ntawm kev sib txawv thiab cov ntsiab lus ntawm lub caij nplooj ntoos hlav sib txawv rau cov khoom seem.
Lifter spacing thiab kom muaj nuj nqis nyob ntawm txoj kab dav dav, cov khoom tuab, thiab qhov hnyav uas cov lifters yuav tsum txhawb nqa. A 6-in.-wide strip ntawm 0.060 in. steel yog hnyav dua ib kab ko taw tshaj li 1-in.-wide strip ntawm 0.020 in. aluminium - thiab yuav tsum tau nqa ntau dua, muaj zog springs, thiab siab dua lub zog nqa kom siab huv si thaum pub mis. Cov lifters sib nrug deb dhau ntawm cov kab dav dav tso cai rau cov khoom siv los ntawm kev txhawb nqa cov ntsiab lus, tsim cov nthwv dej uas cuam tshuam nrog kev ua haujlwm raug.
Cov kev sib cuam tshuam sib txawv - tonnage, clearance, pad force, forming radii, spring rates, and lifter loads - yog qhov twg hlau stamping cuab tam thiab tuag specification ua tiag tiag complex. Hloov ib qho kev txwv tsis pub dhau mus rau lwm tus: nce qhov tob tob yuav tsum muaj qhov khoob ntau dua - tus tuav lub zog, uas xav tau cov kab mob nitrogen ntxiv, uas ntxiv qhov hnyav rau lub siab tuag, uas yuav tsum tau khau tuab dua los tiv thaiv lub sijhawm ntxiv. Txhua qhov kev txiav txim siab muaj qhov tshwm sim hauv qab uas cov kws paub txog engineers taug qab los ntawm tag nrho cov kab ke ua ntej cog lus rau kev tsim.
Rau qhov tsis yog -txoj kev txiav txim siab qhov loj me - tshwj xeeb tshaj yog qhov chaw geometry yuam kev cuam tshuam cov khoom sib txawv lossis cov qauv ntws uas tsis haum cov qauv siv cov lus - kev sib koom tes nrog cov cuab yeej tshwj xeeb ua cov tswv yim tsis yog xaiv tau.YICENmuaj cov kev cai stamping tuag kev daws teeb meem tshwj xeeb rau cov qauv tsim no- cov kev sib tw hnyav, txuas cov cuab yeej engineers nrog cov peev txheej rau kev txhim kho cov qauv tuag, tshem tawm engineering, thiab cov ntaub ntawv ntws ntsuas thaum cov txheej txheem catalog tsis siv ntxiv lawm. Qhov kev txhawb nqa no yog qhov tseem ceeb tshaj plaws thaum lub sijhawm qhia tshwj xeeb, ua ntej cov cuab yeej steel raug txiav thiab ua yuam kev yuav kim los kho.
Specification logic muab txhua yam khoom nws qhov ntev ntawm daim ntawv. Yuav ua li cas tom qab cov khoom no nkag mus rau hauv kev tsim khoom - lawv hnav li cas, thaum lawv ua tsis tiav, thiab seb puas yuav hloov lawv nrog cov qauv lossis cov kev cai hloov pauv - txhais cov neeg tuag tiag tiag - lub ntiaj teb lub voj voog thiab lub sijhawm ntev - tus nqi ntawm kev ua haujlwm.
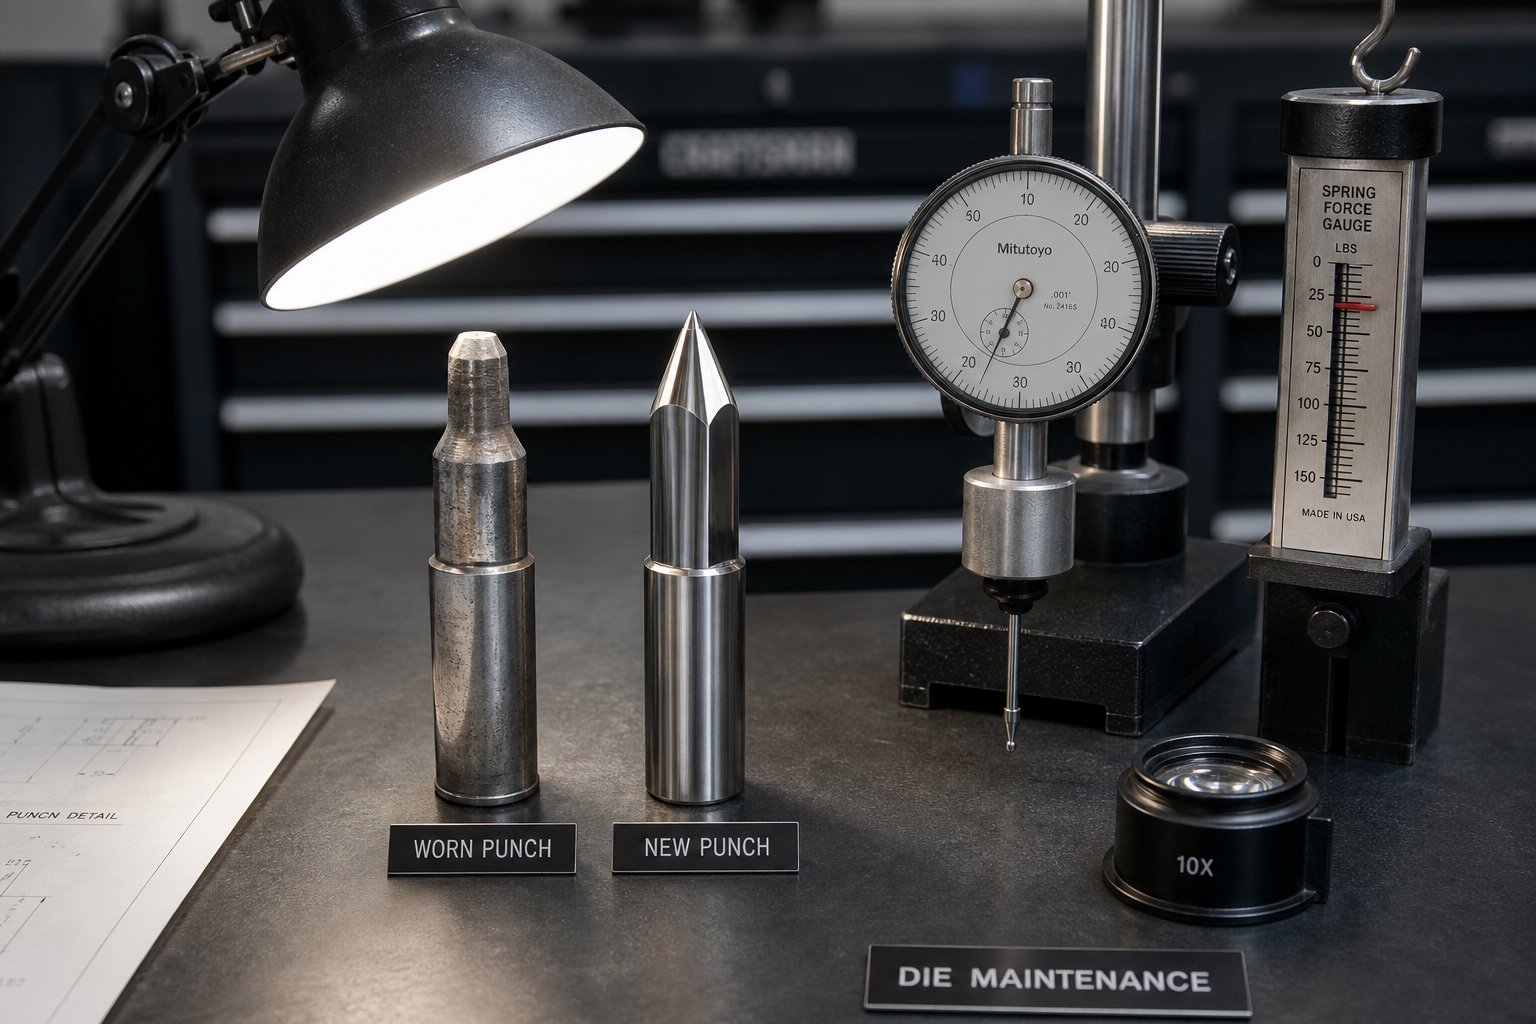
Kev Kho thiab Kev Txiav Txim Siab rau Cov Khoom Siv Tuag
Txhua yam khoom siv tuag muaj lub neej ua haujlwm ntev. Cov punches dull, springs qaug zog, qhia pins qhab nia, thiab tuag nyees khawm poob geometry ib nias stroke ib zaug. Tsis muaj ib qho kev ua tsis tiav no tshwm sim tam sim ntawd hauv feem ntau - lawv txhim kho raws li cov qauv coj los ntsuas tau uas cov kws paub txog cov cuab yeej siv tau kawm los nyeem zoo li cov teeb meem kuaj mob. Qhov sib txawv ntawm kev lag luam stamping uas tau txais txiaj ntsig thiab ib qho nyiaj hemorrhaging ntawm lub sijhawm tsis tau npaj tseg feem ntau los rau ib lo lus nug: koj puas ntes hnav ua ntej nws ua tsis tiav, lossis tom qab?
Qhov tseem ceeb sib npaug yog qhov kev txiav txim siab nrhiav khoom uas ua raws txhua qhov kev saib xyuas. Thaum ib qho khoom mus txog qhov kawg- ntawm- lub neej, koj puas rub tus qauv hloov pauv los ntawm cov ntawv teev npe, lossis daim ntawv thov puas xav tau ib qho kev cai -engineered part? Qhov kev xaiv ntawd cuam tshuam rau lub sijhawm ua haujlwm, tus nqi, thiab thaum kawg seb qhov kev kho tuag puas ua tau zoo li - lossis zoo dua - thaum nws tshiab.
Paub Txog Cov Qauv Hnav thiab Teem sijhawm Kev Saib Xyuas
Stamping tuag tsis tshaj tawm lawv degradation nrog ib qho xwm txheej txaus ntshai. Lawv ntxhi los ntawm kev maj mam hloov qhov zoo - burr loj hlob siab los ntawm ob peb txhiab, qhov tseem ceeb ntawm qhov txav mus rau ntawm ntug kev kam rau siab, xovxwm thauj khoom nce mus tom qab ua haujlwm. Paub txog cov teeb liab no thaum ntxov yog dab tsi cais kev tiv thaiv kev tiv thaiv los ntawm kev kho thaum muaj xwm ceev.
Qhov kev ntseeg siab tshaj plaws coj qhia qhia ncaj qha rau cov khoom siv tuag tshwj xeeb:
Punch taub hau roundingyog qhov ntxov tshaj plaws thiab feem ntau pom ntawm kev txiav cov khoom hnav. Raws li qhov txiav ntug vojvoog loj hlob los ntawm kev siv, nws yuav tsum muaj zog ntau dua los pib cov khoom tawg. Qhov ntsuas tau? Burr qhov siab nce rau ntawm qhov chaw stamping. Ib qho punch tshiab tsim 0.001 hauv. burrs uas tam sim no tsim 0.003 nyob rau hauv. burrs tau poob tseem ceeb ntug sharpness. Ntau lub khw tau teeb tsa lub burr- qhov siab qhov siab - feem ntau 10% ntawm cov khoom tuab - ua qhov ua rau rov ua dua.
Qhia tus pin qhab niatshwm sim raws li pom khawb los yog cov cim galling ntawm tus pin nto. Qhov no tsis txhais hais tias tus pin nws tus kheej ua tsis tau tejyam - nws txhais tau tias cov khau tuag yog misaligning nyob rau hauv load, yuam tus pin kom nqus lateral rog nws tsis tau tsim los nqa. Kev sib tw yog cov tsos mob ntawm qhov teeb meem ntawm cov txheej txheem: nias ram looseness, pob luj taws hnav, lossis kev tswj tsis txaus rau sab nraud. Hloov tus lej qhab nia yam tsis tau kho lub hauv paus ua rau lav qhov hloov pauv yuav tau qhab nia sai sai.
Caij nplooj ntoos hlav zog lwjyog invisible mus txog thaum koj ntsuas nws. Lub caij nplooj ntoos hlav tuag uas xa 500 lbs ntawm lub zog ntawm kev ua hauj lwm qhov siab thaum tshiab tuaj yeem xa tsuas yog 380 lbs tom qab 200,000 cycles - 24% poob uas tshwm sim raws li qhov tsis sib haum xeeb stripping, slug rub, lossis qhov sib txawv ntawm qhov sib txawv. Cov khw muaj kev paub ntsuas lub caij nplooj ntoos hlav quab yuam nrog lub ntsuas ntsuas ntawm lub sijhawm teem sijhawm es tsis yog tos rau ib feem ntawm qhov tsis zoo.
Tuag khawm tswb-hais lus- maj mam loj thiab sib npaug ntawm lub pob tuag qhov txiav ntug ntawm nws lub ntsej muag nkag - ncaj qha cuam tshuam rau slug tuav thiab txiav - ntug zoo. Raws li lub vojvoog nkag loj hlob tuaj, cov ntaub ntawv yob sab hauv ua ntej tawg, ua kom loj dua rollover zones ntawm qhov chaw stamped. Hauv qhov xwm txheej hnyav, tswb - qhov ncauj tso cai rau cov slugs rub rov qab los ntawm qhov qhib loj thiab tsaws ntawm qhov chaw tuag.
Ib qho kev txhim kho cadence txuas cov ntsuas no rau cov sijhawm ua haujlwm:
- Txiav Cheebtsam ( punches, tuag nyees khawm, trim steels)- Tshawb xyuas txhua 50,000-100,000 strokes. Ntsuas burr qhov siab thiab ci-band dav ntawm cov qauv. Resharpen thaum burr tshaj qhov pib. Hom kev kho kom zoo tshem tawm 0.002-0.004 in. per grind. Taug qab cumulative tshem tawm rau forecast hloov.
- Cov txheej txheem qhia (pins, bushings, heel blocks)- Tshawb xyuas txhua lub lim tiam lossis txhua 100,000-300,000 strokes. Txheeb xyuas qhov qhab nia, ntsuas qhov sib txawv ntawm tus pin thiab bushing nrog lub ntsuas ntsuas. Hloov bushings thaum clearance tshaj 0.001 nyob rau hauv. tshaj specification.
- Caij nplooj ntoos hlav tshuab (tuag springs, nitrogen cylinders, urethane pads)- Ntsuas lub zog tso zis txhua hli lossis txhua 100,000 strokes siv lub caij nplooj ntoos hlav tester lossis lub ntsuas ntsuas. Hloov cov tshuab hluav taws xob thaum lub zog poob qis dua 85% ntawm tus nqi ntsuas. Tshawb xyuas nitrogen caij nplooj ntoos hlav siab ntawm txhua qhov kev teeb tsa tuag.
- Sawb tswj Cheebtsam (pilot pins, lifters, stock guides)- Tshawb xyuas txhua 100,000-200,000 strokes. Ntsuas tus pin txoj kab uas hla rau hnav. Tshawb xyuas lub caij nplooj ntoos hlav lifter thiab paub meej tias nqa qhov siab raws li qhov tshwj xeeb. Hloov cov neeg tsav tsheb hnav ua ntej lub qhov elongation ua teeb meem rau npe.
- Cov yam ntxwv ntawm cov khoom (cov khau tuag, nraub qaum daim hlau, dowels)- Kev soj ntsuam tag nrho ntawm qhov loj me thaum lub sijhawm kho dua tshiab (ib xyoos ib zaug lossis txhua 500,000-1,000,000 strokes). Xyuas khau flatness thiab parallelism. Hloov cov ntawv rov qab uas qhia txog qhov deformation lossis kos cim.
Qhov kev pom tseem ceeb los ntawm kev ua haujlwm khiav tuag thiab cov kab nrib pleb ntawm qhov ntim siab: lub zog thiab kev quab yuam ua haujlwm ua qhov kev ceeb toom ntxov txawm tias ua ntej qhov kev hloov pauv zoo. Kev nce siab tsis tu ncua ntawm cov xovxwm, rub tawm tam sim no, lossis lub zog ntawm ib qho mob stroke feem ntau qhia tias cov hniav dulling lossis muaj kev sib txhuam ntxiv - ua rau kev tu xyuas ua ntej cov nqi nce. Cov khw muag khoom siv SPC ntawm qhov loj me tuaj yeem ntes Cp / Cpk drift uas cuam tshuam rau cov khoom hnav, ua rau kev tshuaj xyuas ua ntej qhov kev txwv tsis pub ua txhaum cai.
Kev siv lub neej- txuas ntxiv ntsuas ntxiv kev saib xyuas tau teem tseg. Tooling coatings - TiN, CrN, los yog DLC siv rau xuas nrig ntaus thiab sib sau steels - txo kev sib txhuam thiab ncua ncua sij hawm ntawm resharpening los ntawm 30-50%. Kev lubrication zoo sib xws rau cov khoom siv ua haujlwm tiv thaiv cov nplaum hnav (galling) uas ua kom cov ntug degradation. Kev npaj kev tiv thaiv kev kho dua tshiab ntawm 70-80% ntawm kev cia siab lub neej zam kev pheej hmoo ntawm kev ua haujlwm nruab nrab uas txwv kev tsim khoom thiab cov nqi kho vaj tse.
Thaum Standard Catalog Cheebtsam muaj txaus
Tsis yog txhua qhov hnav cov khoom xav tau kev hloov pauv kev cai. Kev lag luam stamping Cheebtsam txhawb nqa cov khoom siv hluav taws xob ruaj khov - tus qauv punches, tuag nyees khawm, coj tus pins, bushings, springs, thiab retainers muaj nyob rau hauv ntau txhiab qhov ntau thiab tsawg thiab configurations los ntawm ntau tus neeg muag khoom. Rau cov geometries feem ntau thiab cov txheej txheem tuag, cov khoom hauv catalog muab cov txiaj ntsig zoo.
Ceev:Tus qauv tuag caij nplooj ntoos hlav lossis round punch nkoj nyob rau hauv ib hnub, qee zaum tom ntej -hnub. Thaum cov khoom poob qis thiab cov khoom siv yuav tsum tau hloov tam sim ntawd, cov khoom muaj nyob hauv catalog tshem tawm lub sijhawm ua haujlwm engineering tag nrho.
Tus nqi:Cov txheej txheem yog tsim nyob rau hauv cov ntim loj, amortizing tooling thiab zoo system nqi nyob rau hauv ntau lab units. Daim ntawv teev npe tuag khawm raug nqi ib feem ntawm ib qho kev cai-machined sib npaug hauv tib lub cuab yeej hlau.
Kev ntseeg tau pov thawj:Standard stamping Cheebtsam embody kaum xyoo ntawm kev sib sau ua ke engineering refinement. Lawv qhov ntev ua raws li kev lag luam specifications (ISO, DIN, NAAMS), thiab lawv cov ntaub ntawv kev ua tau zoo - load ratings, hnav lub neej, dimensional kam rau ua - yog zoo- ntaub ntawv thiab rau pej xeem. Thaum koj qhia tus qauv tivthaiv, koj paub tias koj tau txais dab tsi yam tsis muaj kev kuaj kev cai.
Muaj ntau yam khoom:Cov txheej txheem txheem yog muaj los ntawm ntau tus neeg xa khoom thoob plaws cheeb tsam sib txawv. Yog tias ib tus neeg muag khoom ntsib kev cuam tshuam, muaj lwm txoj hauv kev. Cov saw hlau no muaj txiaj ntsig tshwj xeeb rau siab - ntim stamping tuag qhov twg ib qho uas ploj lawm tuaj yeem ua haujlwm rau tag nrho cov xovxwm.
Qhov kev txiav txim siab siv cov qauv yog ncaj nraim thaum cov xwm txheej no tau ua tiav: qhov yuav tsum tau muaj cov duab geometry sib tw nrog cov ntawv teev npe, cov txiaj ntsig kev tshem tawm poob rau hauv cov txheej txheem, cov khoom siv qib thiab hardness ua raws li cov khoom lag luam, thiab daim ntawv thov tsis txwv cov kev thauj khoom txawv txawv lossis ib puag ncig uas muaj ntau dua cov qauv kev ntsuas.
Rau feem ntau cov kev hloov kho - cov punches rov qab rov qab rau hauv cov kab uas hla, hnav bushings hloov nrog cov catalog sib npaug, qaug zog springs swapped rau tib yam - xim loj-coded hloov - tus qauv cov khoom yog qhov raug thiab kev xaiv. Engineering twb ua lawm. Qhov kev sim no twb ua pov thawj. Cov saw saw hlau twb tsim lawm.
Xaiv cov kev cai -Engineered Cheebtsam rau Complex Applications
Standard catalogs daws teeb meem. Tab sis tuag thiab stamping kev khiav hauj lwm feem ntau muaj teeb meem uas tsis tshwm sim - tsis yog - qauv punch geometries dictated los ntawm complex ib feem nta, txawv txawv clearances yuav tsum tau los ntawm txawv cov ntaub ntawv, proprietary lifter configurations tsav los ntawm tshwj xeeb strip layouts, los yog bypass thais designs uas tsis muaj catalog chaw nyob.
Kev cai stamping Cheebtsam yog tsim nyog thaum muaj ib qho ntawm cov xwm txheej no:
- Tsis yog - qauv clearances- cov ntaub ntawv ua haujlwm sab nraum cov qauv me me- hlau- mus rau -stainless ntau yam (beryllium tooj liab, titanium, siab siab- lub zog steels) uas yuav tsum tau tshem tawm tsis muaj tus qauv tuag khawm muaj.
- Complex punch profiles- zoo li tus punches txuam nrog cov tswv cuab ntawm cov yam ntxwv uas tsis sib xws rau cov ntawv teev lus geometry. Cov no yuav tsum tau xaim -EDM los yog kev sib tsoo los ntawm cov cuab yeej nyoos steel blanks.
- Tsis txawv txav los yog mounting- cov khoom uas yuav tsum tau ua ke nrog cov txheej txheem tuag qub uas siv tsis yog -tus qauv mounting configurations, qhov qauv, los yog cov txheej txheem tuav.
- Integrated muaj nuj nqi Cheebtsam- cov khoom sib txuas ua ke ntau lub luag haujlwm (tus nqa nqa uas tseem ua haujlwm raws li lub ntsuas ntsuas tus pin, lossis lub stripper ntxig uas suav nrog kev hla kev nyem) uas tsis muaj nyob hauv ib qho khoom catalog.
- Kev ua tau zoo- cov ntawv thov tseem ceeb- cov xwm txheej uas tus qauv kam rau ua tsis nruj txaus, cov ntaub ntawv txheem tsis nyuaj txaus, lossis cov txheej txheem txheej txheem tsis tiv thaiv cov txheej txheem hnav tshwj xeeb ntawm kev ua si.
Tag nrho cov nqi sib piv ntawm cov kev cai thiab cov qauv tsis yog tus nqi xwb. Cov khoom siv tshwj xeeb muaj lub sijhawm ua haujlwm engineering, cov nqi siv, kev xeem tsim nyog, lub sijhawm ua haujlwm ntev dua, thiab ib qho - qhov chaw nyob. Tab sis lawv kuj xa cov kev ua tau zoo tshaj plaws, ncua kev txij nkawm ncua sij hawm, thiab muaj peev xwm los daws cov teeb meem uas cov qauv hauv paus tsis tuaj yeem daws tau. Rau siab - ntim ntau lawm, qhov kev ua tau zoo sib txuas ua ke thoob plaws ntau lab lub voj voog - ib qho kev cai punch ntev li 500,000 hits ntawm resharpening piv rau tus qauv punch uas xav tau kev saib xyuas txhua txhua 100,000 hits sawv cev rau 5x txo qis hauv cov xwm txheej downtime.
Cov txheej txheem kev txiav txim siab ua tau tsom iav qhov kev tsim khoom hauv zej zog pom zoo: siv cov qauv qhov chaw nyob qhov twg lawv ua tau raws li qhov yuav tsum tau ua, khaws cov khoom siv kev cai rau cov ntawv thov uas cov qauv kev daws teeb meem luv luv, thiab xav txog cov txheej txheem hloov pauv - cov khoom catalog nrog cov kev ua haujlwm thib ob - raws li qhov nruab nrab hauv av thaum ib feem yog 80% txoj cai tawm ntawm cov catalog thiab ntxiv 20% ntxiv.
Rau cov engineers ntsib cov teeb meem kev cai sib tw - tshwj xeeb tshaj yog tsim- teeb meem hnyav nrog kev tswj burr, clearance optimization rau kab txawv cov ntaub ntawv, complex lifter los yog bypass notch configurations, los yog proprietary forming geometries - tshwj xeeb cov cuab yeej koom tes muab ob qho tib si engineering kev txhawb nqa thiab kev tsim muaj peev xwm uas dav siv tshuab -.YICENmuab kev cai stamping tuag tivthaiv kev daws teeb meem hla tus qauv tuag los ntawm ib tus neeg ua haujlwm engineering, txhawb nqa tag nrho cov lus qhia - rau - voj voog tsim khoom rau tsis yog - cov ntawv thov txheej txheem uas cov khoom lag luam tau ncav cuag lawv qhov txwv. Hom kev sib koom tes no yog qhov tseem ceeb tshaj plaws thaum qhov kev sib tw tiv thaiv yog qhov tseeb tshiab - tsis yog qhov hloov pauv yooj yim, tab sis tsim teeb meem xav tau kev txawj ntse los daws qhov raug thawj zaug.
Txawm hais tias tus qauv lossis kev cai, txhua qhov kev txiav txim siab muab khoom rov qab rau hauv lub voj voog txij nkawm. Standard Cheebtsam ua kom yooj yim rau yav tom ntej hloov vim hais tias cov khoom saw yog twb tsim. Cov khoom siv kev cai xav tau cov ntaub ntawv - cov duab kos duab ntxaws, cov khoom siv tshwj xeeb, thiab cov cua sov- cov ntaub ntawv kho mob - yog li cov kev hloov tom ntej tuaj yeem tsim tau tib yam yam tsis muaj rov ua dua - engineering los ntawm kos. Cov khw muag khoom uas tswj hwm cov neeg tuag tau muaj txiaj ntsig zoo dua lawv lub neej tag nrho yog cov uas txiav txim siab no txhob txwm tshaj tawm ntawm txhua qhov kev saib xyuas, ntsuas qhov muaj tam sim ntawd tiv thaiv kev ua haujlwm ntev - lub sijhawm ua haujlwm thiab tsim cov ntaub ntawv keeb kwm uas ua rau txhua qhov kev txiav txim siab tom ntej sai dua thiab paub ntau ntxiv.
Cov lus nug nquag nug txog Stamping Tuag Cheebtsam
1. Dab tsi yog cov khoom tseem ceeb ntawm stamping tuag?
Lub stamping tuag muaj ntau pawg neeg ua haujlwm ua ke: cov txheej txheem hauv paus (cov khau tuag, cov ntawv qhia pins, bushings, pob luj taws, nraub qaum daim hlau), txiav thiab tsim cov khoom (punches, tuag nyees khawm, tsim steels), sawb tswj cov ntsiab lus (pilot pins, lifters, stock guides, bypass notches), caij nplooj ntoos hlav systems (tshuab tuag springs, nitrogen dua gaspers, pads). Txhua pab pawg ua haujlwm rau kev ua haujlwm tshwj xeeb, thiab lawv cov kev sib koom tes sib koom ua ke thaum txhua qhov kev tawm dag zog txiav txim siab txog qhov zoo, lub neej ntawm cov cuab yeej, thiab kev tsim khoom.
2. Koj ua li cas thiaj txiav txim siab qhov raug punch -rau- tuag tshem tawm?
Punch-rau- tuag clearance yog teev raws li feem pua ntawm workpiece thickness ntawm ib sab. Rau cov hlau me me, tus qauv pib taw tes yog kwv yees li 10% ib sab. Cov ntaub ntawv mos zoo li txhuas siv 5-8%, thaum siab - steels xav tau 12-18% lossis ntau dua. Qhov kev xaiv sib npaug txiav zoo rau lub neej ntawm lub cuab yeej - kev tshem tawm nruj dua ua rau cov burrs me me tab sis ua kom nrawm nrawm dua, thaum qhov kev tshem tawm dav dua ncua sij hawm rov ua dua tshiab tab sis nce ntug rollover. Cov ntaub ntawv qib, thickness, xovxwm ceev, thiab xav tau ntug zoo tag nrho rau hauv qhov kawg specification.
3. Dab tsi yog lub hom phiaj ntawm bypass notches nyob rau hauv progressive stamping tuag?
Bypass notches muab clearance rau cov khoom siv sawb hla dhau los yog nyob ib ncig ntawm cov khoom tuag uas protrude saum lub dav hlau mus txawv tebchaws thaum pub mis. Tsis zoo bypass notches tshem tawm cov khoom siv los ntawm lub sawb ntawm qhov chaw nres tsheb ua ntej, tsim kom muaj qhov sib txawv uas tshem tawm qhov kev cuam tshuam. Qhov zoo bypass notches txo los yog zoo li tus tuag tivthaiv nws tus kheej kom lub sawb hla dhau nws. Kev tsim cov ntawv no yuav tsum muaj qhov sib npaug ntawm lub zog tiv thaiv kev xav tau ntawm kev tshem tawm - tshem tawm cov khoom siv ntau dhau ua rau cov neeg nqa khoom tsis muaj zog, thaum tsis txaus ua rau jams thiab misfeeds. YICHEN (https://www.yichen-group.com/stamping-die/) txhawb engineers nrog kev cai daws teeb meem rau complex bypass notch configuration nyob rau hauv progressive tuag daim ntaub ntawv.
4. Thaum twg koj yuav tsum siv nitrogen gas springs es tsis txhob mechanical tuag springs?
Nitrogen gas springs yog qhov zoo dua thaum daim ntawv thov xav kom muaj zog ntau dua los ntawm tus hneev taw me me, kev quab yuam zoo sib xws thoob plaws tag nrho cov hlab ntsha tawg, lossis thaum tsim cov haujlwm yuav tsum tsis txhob muaj qhov khoob - tuav lub siab thoob plaws qhov tob tob. Tsis zoo li cov tshuab nqus hlau uas ua kom muaj zog linearly nrog compression, nitrogen springs muab ib qho kev sib tw ncaj nraim. Lawv tseem xa cov quab yuam tam sim ntawd tsis muaj kev txi ua ntej, ua rau tag nrho cov hlab ntsha ntev muaj raws li kev mus ncig ua haujlwm. Cov kev lag luam muaj xws li tus nqi siab dua, qhov xav tau rau kev soj ntsuam xyuas kom pom kev poob qis, thiab pom zoo kom txwv kev mus ncig ntawm 85% ntawm lub peev xwm ntsuas los txuas ntxiv kev pab cuam lub neej.
5. Koj xaiv li cas ntawm tus qauv catalog thiab kev cai -engineered tuag Cheebtsam?
Siv cov txheej txheem catalog raws li qhov xav tau geometry, clearance, cov khoom qib, thiab load ratings match muaj muab - lawv xa sai, nqi tsawg, thiab muaj pov thawj kev ntseeg los ntawm ntau xyoo ntawm refinement. Kev cai- cov khoom siv hluav taws xob tsim nyog yog qhov tsim nyog thaum cov ntawv thov cuam tshuam tsis yog- cov qauv kev tshem tawm rau cov khoom sib txawv, cov punch nyuaj sib txuam nrog cov yam ntxwv ntawm tus tswv, kev sib koom ua ke ntau- cov haujlwm ua haujlwm, lossis kev ua tau zoo- cov xwm txheej tseem ceeb uas cov qauv kam rau ua lossis cov ntaub ntawv luv luv. Rau siab - ntim ntau lawm, kev cai qhov chaw uas kav 5x ntev ntawm kev saib xyuas cov xwm txheej tuaj yeem ua pov thawj lawv cov nqi siab dua los ntawm kev txo qis. Cov koom tes tshwj xeeb xws li YICHEN (https://www.yichen-group.com/stamping-die/) muab kev txhawb nqa engineering tag nrho rau qhov tsis yog{14}} tus qauv kev sib tw ntawm cov qauv tsim los ntawm kev tsim khoom.


