


Txhais Bypass Notches thiab lawv lub luag haujlwm hauv Stamping Tuag Engineering
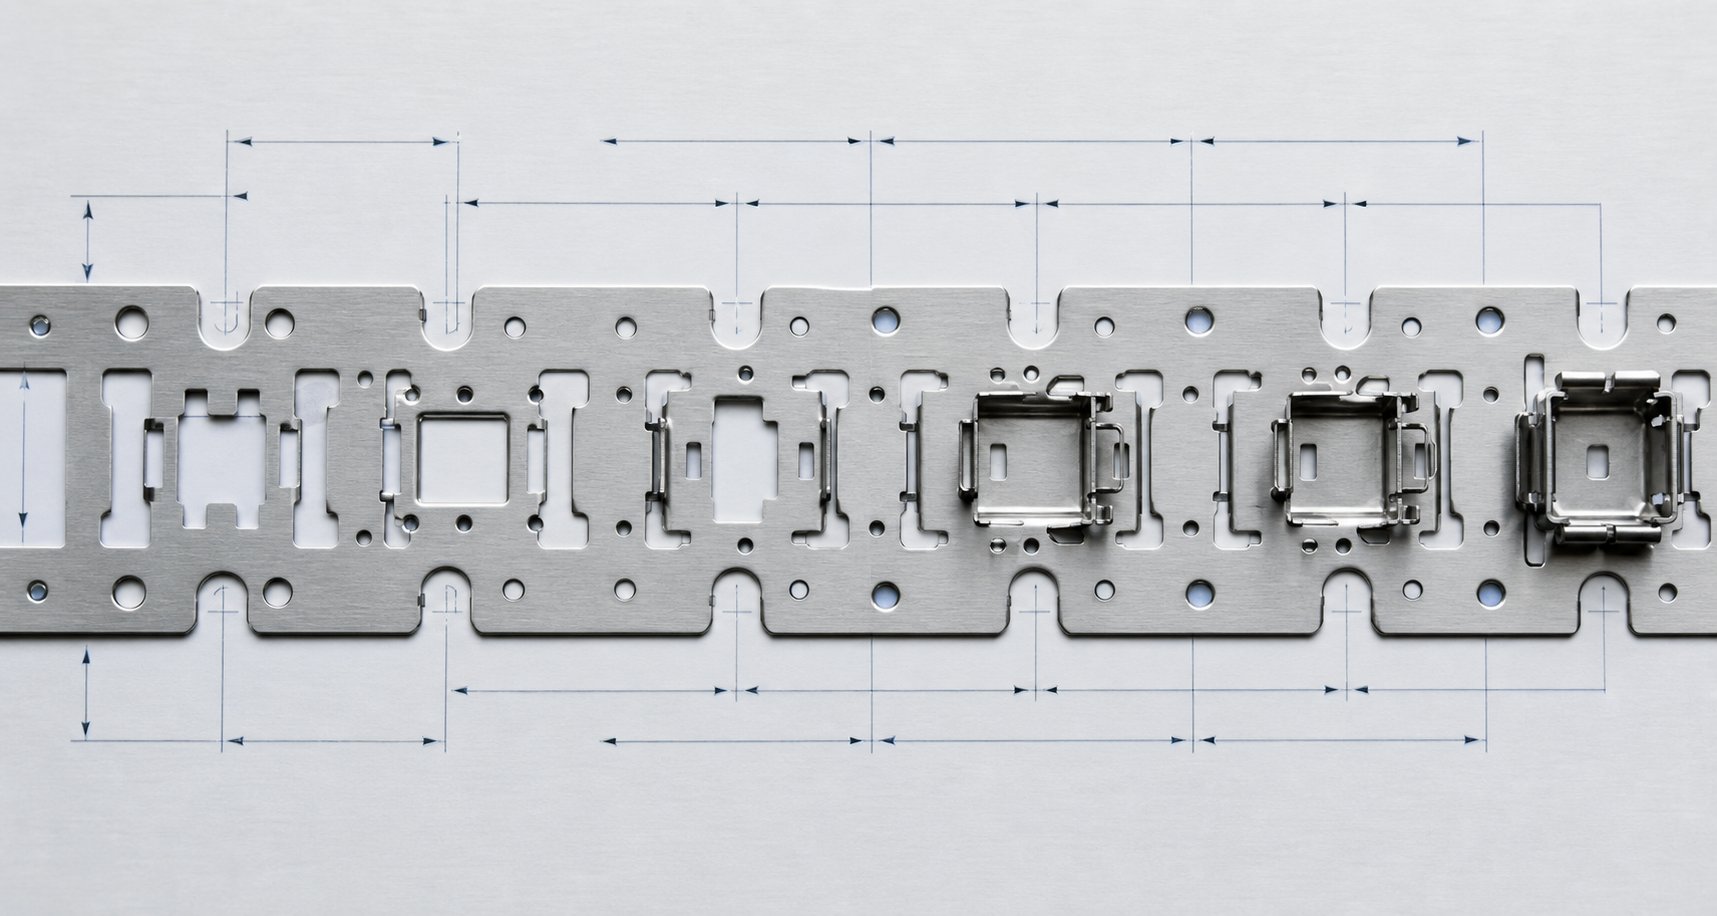
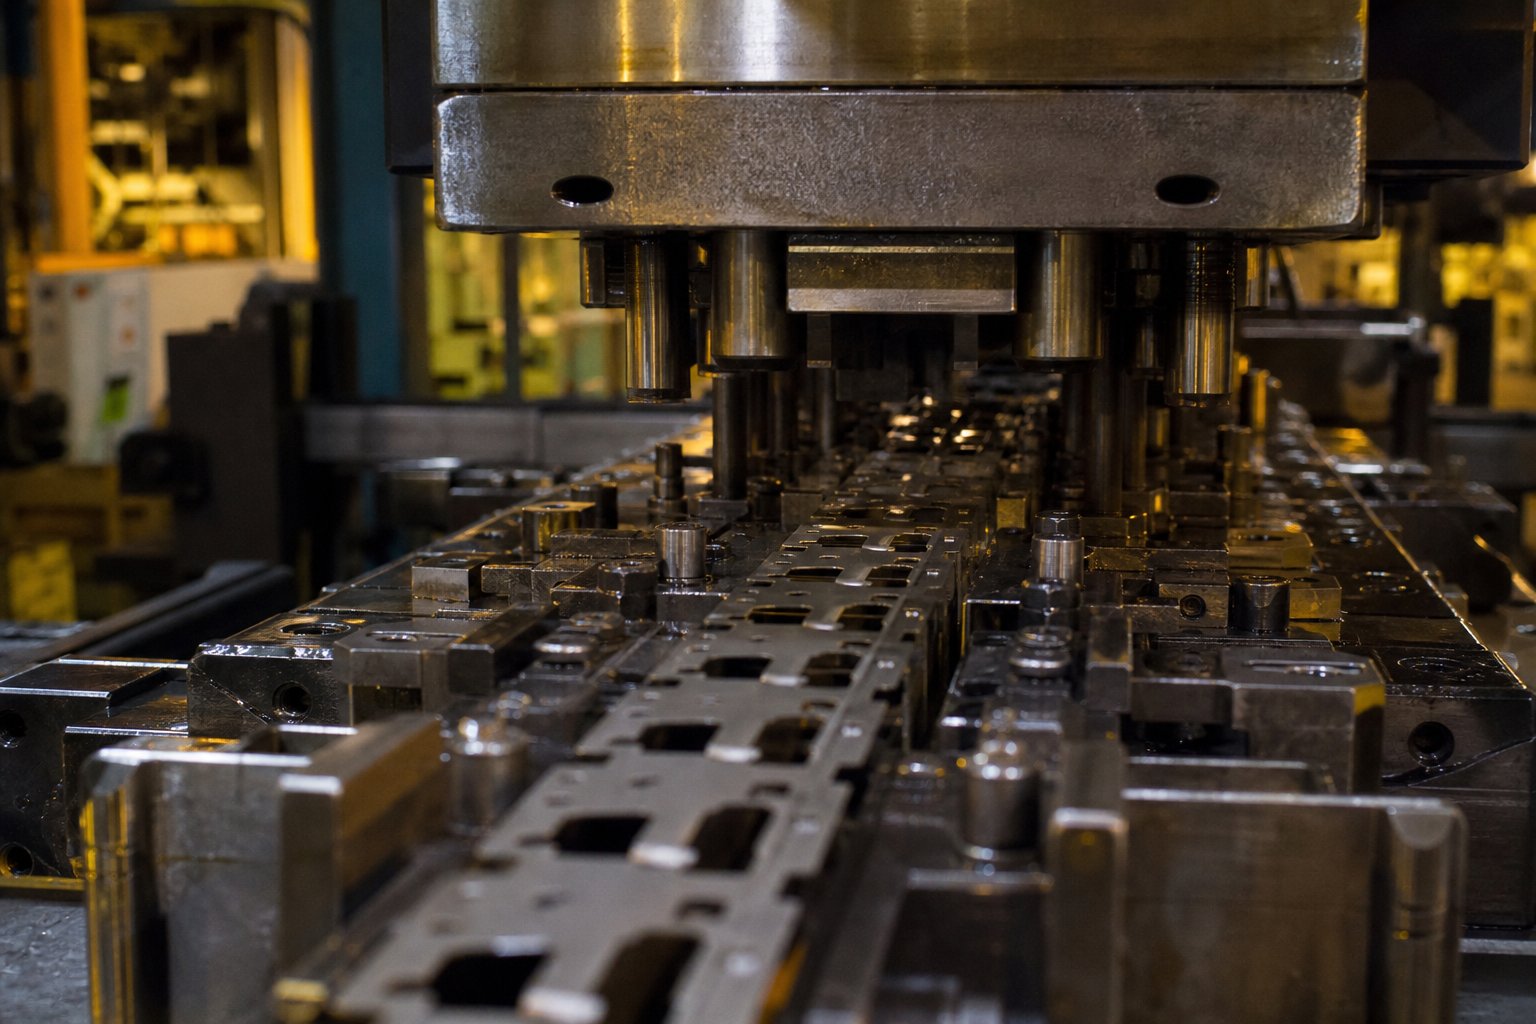
Thaum koj saib ntawm ib daim kab xev rau qhov kev tuag zuj zus, koj yuav pom cov kev txiav me me raws li cov khoom nqa los yog nruab nrab ntawm cov chaw nres tsheb uas zoo li yuav luag tshwm sim. Lawv tsis yog. Cov yam ntxwv no, bypass notches, sawv cev rau ib qho ntawm kev txhob txwm tshaj tawm kev ua haujlwm ntawm cov ntawv hlau stamping tuag, tab sis lawv cov laj thawj kev tshawb fawb tsis tshua muaj ntaub ntawv nyob rau hauv ib txoj kev uas txaus siab rau engineering scrutiny.
Dab tsi yog Bypass Notches hauv Progressive Stamping Tuag
Bypass notches yog tswj nyem nta txhob txwm txiav mus rau hauv lub carrier sawb ntawm ib tug zuj zus stamping tuag los tswj cov ntaub ntawv ntws, redistribute shear stress, thiab txo snap-los ntawm lub zog thaum lub sij hawm ua hauj lwm. Lawv muaj nyob hauv ob qho tib si tsis zoo (cov ntaub ntawv tshem tawm) thiab cov ntawv zoo (khoom siv ntxiv lossis sab laug) los xaiv hloov kho strip rigidity ntawm qhov chaw tseem ceeb.
Yog lidab tsi yog hlau stamping ntawm nws cov tub ntxhais? Nws yog kev hloov pauv ntawm cov ntaub ntawv tiaj tus mus rau hauv cov geometry tiav los ntawm kev txiav, khoov, thiab kev ua haujlwm. Nyob rau hauv ib qho kev tuag zuj zus, lub strip nce mus los ntawm ntau qhov chaw nres tsheb thaum tseem txuas nrog lub vev xaib nqa khoom. Txhua qhov chaw nres tsheb siv zog uas cuam tshuam nrog cov chaw nyob ib sab los ntawm txoj hlua nws tus kheej. Bypass notches cuam tshuam qhov kev sib kis quab yuam txoj hauv kev tswj hwm, cais thaj chaw deformation kom txhua qhov chaw nres tsheb tuaj yeem ua nws txoj haujlwm yam tsis muaj kev cuam tshuam cov neeg nyob sib ze.
Lub ntsiab lus stamping feem ntau engineers kawm npog cov txheej txheem ntawm kev xuas nrig ntaus thiab sib sau. Tab sis kev nkag siab txog dab tsi tuag nyob rau hauv kev xyaum txhais tau hais tias pom tias txhua qhov tshwj xeeb hauv cov txheej txheem tuag zoo ib yam ua haujlwm rau lub hom phiaj. Bypass notches yog tsis muaj kev zam. Lawv ua haujlwm raws li kev txhim kho kev ntxhov siab ciam teb, tswj qhov twg thiab yuav ua li cas cov cab cab strips deforms thaum lub sij hawm txhua qhov kev mob stroke.
Vim li cas Engineering Rationale Matters Beyond Shop-Plaub Kev Cai
Nov yog qhov teeb meem. Ntau qhov tsis zoo thiab qhov zoo bypass notches hauv cov ntawv hlau stamping tuag tau tsim los ntawm ntau xyoo ntawm kev sim-thiab- yuam kev hauv chav cuab yeej. Ib tus kws tsim kev paub txog kev tuag ntxiv qhov kev txiav txim siab vim "nws ua haujlwm dhau los" lossis "qhov ntawd yog li cas peb ib txwm ua nws." Qhov tshwm sim? Cov lus qhia tshwj xeeb uas tsis tuaj yeem tiv thaiv hauv kev tshuaj xyuas kev tsim qauv, tsis tuaj yeem ntsuas rau cov ntaub ntawv tshiab lossis cov duab geometry, thiab tsis tuaj yeem ua kom zoo dua yam tsis muaj kev sim nqi kim.
Yog tias koj yog tus tsim qauv tuag lossis tus txheej txheem engineers, koj xav tau ntau dua li kev coj ua qub txeeg qub teg. Koj xav tau qhov laj thawj engineering uas piav qhia vim li cas qhov tob tob, qhov dav, thiab qhov chaw tso ua rau qhov xav tau kev ntxhov siab. Koj yuav tsum nkag siab txog cov neeg kho tshuab zoo txaus los twv seb yuav ua li cas thaum cov khoom siv hloov pauv, thaum strip dav nqaim, lossis thaum tsim qhov hnyav nce ntawm ib qho chaw nres tsheb.
Kab lus no txuas qhov sib txawv. Tsis yog tsuas yog hais tias bypass notches yog siv nyob rau hauv cov txheej txheem stamping, nws piav qhia txog lub hauv paus kev tshawb fawb: kev nyuaj siab faib txoj kev xav, cov khoom anisotropy, tswj nyem mechanics, thiab lawv cov kev cuam tshuam nrog cov cab kuj strip tsim. Lub hom phiaj yog muab cov ntsiab lus thiab physics rau koj kom qhia meej bypass notches nrog kev ntseeg siab, txhawb nqa los ntawm thawj cov hauv paus ntsiab lus es tsis yog khw- cov lus dab neeg hauv pem teb ib leeg.
Cov kws kho tsheb pib nrog kev nkag siab raws nraim li cas cov tub rog nthuav tawm los ntawm cov khoom thauj khoom thaum lub sij hawm tsim, thiab yuav ua li cas tshwm sim ntawm cov khoom siv thaum koj qhia txog kev txhob txwm tshaj tawm rau hauv txoj kev thauj khoom ntawd.
Fundamental Mechanics Qab Bypass Notch Function
Xav txog ib tug nruam sawb ntawm daim hlau ua ntej los ntawm ib tug zuj zus tuag. Ntawm txhua qhov chaw nres tsheb, xuas nrig ntaus thiab tsim cov cuab yeej siv zog rau cov cheeb tsam tshwj xeeb ntawm cov sawb ntawd. Lub web cab kuj txuas cov cheeb tsam no tsis passive. Nws xa cov rog tom qab, txhais tau tias muaj dab tsi tshwm sim ntawm chaw nres tsheb plaub tuaj yeem cuam tshuam cov khoom hauv lub xeev ntawm chaw nres tsheb tsib ua ntej xovxwm txawm hu rau nws. Qhov kev sib txuas quab yuam no yog qhov uas bypass notches khwv tau lawv cov nqi engineering.
Cov txheej txheem hlau stamping nyob rau hauv ib qho kev tuag zuj zus raug cov cab cab mus rau qhov nyuaj, sib tw ntawm cov khoom thauj thaum txhua qhov kev mob stroke. Kev kos duab ua haujlwm rub cov khoom siv sab hauv.Punching kev ua haujlwmtsim kev tso tawm tam sim ntawd. Kev ua haujlwm dabtsi yog khoov hloov qhov nruab nrab axis thiab ua rau muaj kev cuam tshuam hauv cheeb tsam. Yog tias tsis muaj kev cuam tshuam, cov kab nqa khoom nqa tau ua raws li tus choj nruj uas xa tag nrho cov zog no ib txhij hla cov chaw nres tsheb, tsim kev sib cuam tshuam uas tsis tuaj yeem ua rau txo qis qhov tseeb.
Bypass notches daws qhov no los ntawm kev ua peb lub zog txhua yam:
- Tswj cov khoom ntws- Los ntawm kev tsim cov ntsiab lus nyem tswj tau hauv cov neeg nqa khoom, hla cov ntawv tso cai rau cov ntawv hlau kom deform hauv zos yam tsis muaj kev txwv ntau dhau los ntawm cov chaw nyob ib sab. Cov khoom tuaj yeem kos sab hauv lossis nthuav tawm sab nraud ntawm qhov chaw tsim khoom yam tsis tau rub cov duab puab uas nyob sib ze nrog rau nws.
- Redistributing shear stress- Thaum lub sij hawm txiav thiab tho, shear stress concentrates ntawm lub cuab tam - mus rau - cov khoom siv interface. Bypass notches redirect residual stress deb ntawm qhov tseem ceeb tsim ib cheeb tsam, tiv thaiv localized yielding los yog micro-kav uas yuav txwv tsis pub tshaj tawm mus rau hauv ib feem ua tiav.
- Txo qhov snaps - los ntawm kev quab yuam- Thaum lub punch tsoo los ntawm cov khoom thaum lub sij hawm blanking los yog tho, qhov tso tawm tam sim ntawd ntawm lub zog elastic zog tsim ib qho snap- dhau ntawm qhov xwm txheej. Qhov kev poob siab no kis tau los ntawm txoj hlua khi thiab tuaj yeem nqa nws tawm ntawm qhov chaw tuag, ua rau mis- pub thiab tsav misalignment ntawm cov chaw nres tsheb hauv qab.
Yuav ua li cas Bypass Notches Tswj cov khoom ntws thaum tsim
Hauv txhua daim ntawv hlau stamping kev lag luam uas muaj kev kos duab lossis ncab, cov khoom siv yuav tsum ntws los ntawm cov cheeb tsam ib puag ncig mus rau hauv cheeb tsam tsim. Yog hais tias cov cab kuj nruj dhau nyob ze ntawm qhov chaw nres tsheb, nws tiv thaiv qhov ntws. Qhov tshwm sim yog ntau thinning nyob rau hauv ib feem ntawm phab ntsa, wrinkling ntawm lub flange, los yog outright splitting. Ib tug bypass notch positioned ntws los yog downstream ntawm qhov chaw nres tsheb yuav txo tus cab kuj tus ntoo khaub lig-sectional tsis kam, cia cov ntaub ntawv txav mus rau hauv qhov tuag kab noj hniav yam tsis muaj kev sib ntaus sib tua lub strip lub longitudinal txhav.
Qhov no yog tib lub hauv paus ntsiab lus tom qab stretch web carriers piav nyob rau hauv progressive tuag tsim cov ntaub ntawv. Raws licab kuj strip tsim kev taw qhiasau tseg, ib qho khoom nqa khoom tso cai tsis muaj kev txav ntsug ntawm qhov chaw, thiab tag nrho cov sawb yuav tsum nyob tiaj tus thoob plaws hauv cov hlab ntsha. Bypass notches qhia txog kev xaiv ua raws, muab txhua qhov chaw nres tsheb muaj kev ywj pheej rau deform ntawm nws tus kheej thaum lub sawb tseem pub kev ntseeg siab.
Kev Ruaj Ntseg Redistribution thiab Snap-Los ntawm Kev Txiav Txim Siab
Thaum lub punch txiav los ntawm cov khoom siv, lub zog elastic khaws cia hauv cov sawb tawm yuav luag tam sim ntawd. Qhov snap no-los ntawm kev tsim lub zog spikes uas taug kev los ntawm cov cab kuj hauv ob qho tib si. Nyob rau hauv ib txoj kab uas tsis muaj kev pab cuam, qhov spike nce mus txog qhov chaw nyob ib sab raws li kev poob siab ib ntus. Tshaj li ntau txhiab lub voj voog, qhov rov ua kom qaug zog no ua rau tus neeg nqa khoom, cuam tshuam tus tsav lub qhov geometry, thiab ua kom tuag hnav ntawm cov chaw nyob sib ze.
Bypass notches ua raws li mechanical low -pass filters. Kev txo tus ntoo khaub lig- ntu ntawm qhov ntsuas siab absorbs thiab attenuates lub zog mem tes ua ntej nws mus txog qhov chaw nres tsheb tom ntej. Lub hauv paus notch deforms elastically nyob rau hauv lub sij hawm thauj khoom, converting kinetic zog mus rau hauv lub zos hom es tsis kis mus rau hauv lub strip. Niaj hnub nimno stamping technology leverages lub hauv paus ntsiab lus no los tswj kom nruj dua nyob rau hauv cov xovxwm ceev dua, qhov twg snap- los ntawm cov rog hnyav dua vim muaj zog acceleration thiab deceleration ntawm lub ram.
Tiv thaiv txoj hlua Lifting thiab Mis -Feed Conditions
Strip lifting yog ib qho kev cuam tshuam ntau tshaj plaws hauv kev ua haujlwm tuag. Thaum snap-los ntawm kev quab yuam los yog qhov tsis sib npaug ntawm cov khoom sib npaug thawb lub sawb mus rau saum npoo ntawm qhov tuag, cov neeg tsav tsheb tsis tuaj yeem rov- koom nrog kev huv ntawm lub voj voog noj tom ntej. Cov kab nrib pleb nce mus rau hauv lub xeev tsis zoo, ua rau muaj qhov loj, hloov khoov kab, thiab hauv qhov xwm txheej hnyav, tus tsav tus pin shearing.
Ntawm cov pov thawj hlau stamping cov tswv yim los tiv thaiv qhov no, bypass notches txo cov sawb lub peev xwm los xa cov ntsug quab yuam ntawm cov chaw nres tsheb. Ib qho chaw nruab nrab ntawm qhov chaw nres tsheb hnyav thiab qhov chaw ua haujlwm raug txiav txim siab lawv tus cwj pwm tsis zoo. Lub chaw nres tsheb blanking qhov snaps -los ntawm nyob hauv zos. Lub chaw nres tsheb sib sau lub strip tiv tauj tseem nyob ruaj khov. Feed raug nyob twj ywm nyob rau hauv kam rau ua.
Yog tias tsis muaj cov yam ntxwv zoo li no, cov khoom thauj khoom thauj khoom hnyav dhau los ua kev lav phib xej tsis yog khoom vaj khoom tsev. Nws xa txhua qhov kev tshwm sim quab yuam thoob plaws tag nrho cov neeg tuag, tsim kom muaj qhov tsis sib xws uas sib xyaw los ntawm txhua qhov chaw nres tsheb thiab cov khoom lag luam nce ntxiv uas ua rau lub neej luv luv. Lub geometry ntawm cov notches, lawv qhov tob, dav, lub kaum sab xis, thiab lub hauv paus vojvoog, txiav txim siab npaum li cas decoupling lawv muab. Qhov geometry ntawd nyob ncaj qha rau ntawm txoj kev xav faib kev ntxhov siab thiab cov khoom siv, uas tswj xyuas seb lub strip teb li cas rau kev txhob txwm txiav txim siab nyob rau hauv nws tus ntoo khaub lig-section.
Stress Distribution Theory thiab Notch Geometry Parameters
Txhua bypass notch qhia txog geometric discontinuity rau hauv cov cab kuj strip. Qhov kev tsis sib haum xeeb no hloov pauv li cas kev ntxhov siab ntws los ntawm cov khoom siv, thiab qhov tshwj xeeb geometry ntawm qhov thais txiav txim siab seb nws puas muab kev ua haujlwm decoupling los yog tsuas ua rau lub strip tsis muaj txiaj ntsig. Qhov txawv los ntawm qhov kev xav ntawm kev ntxhov siab thiab nws cuam tshuam li cas nrog lub strip lub load-cov kabmob hla-section thaum lub sijhawm ua haujlwm tuag.
Stress Concentration Theory Applied to Notch Geometry
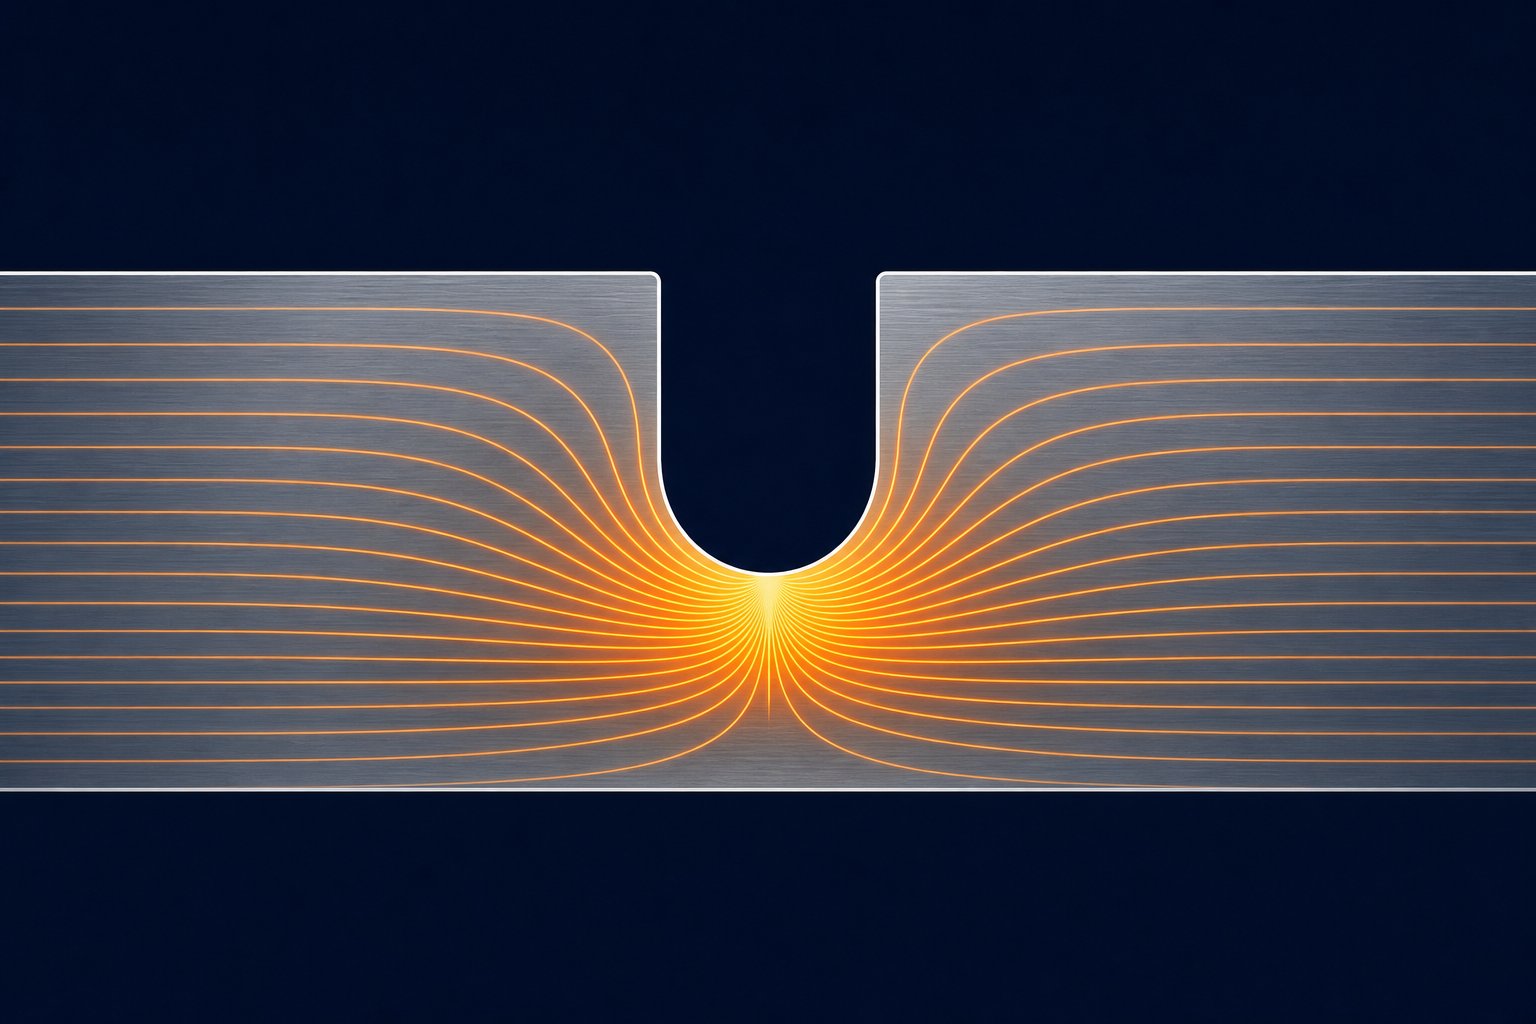
Ib qho kev ntxhov siab tshwm sim txhua qhov chaw uas muaj kev hloov pauv sai sai hauv cov duab geometry uas yuam txoj hauv kev thauj khoom sab hauv kom hloov mus ib puag ncig qhov tsis sib xws. Koj tuaj yeem pom kev ntxhov siab raws li ntws los ntawm ib feem zoo li streamlines hauv cov kua dej. Qhov twg cov kab sib txuas ua ke, nyob ib ncig ntawm lub qhov, lub hauv paus hauv paus, lossis lub kaum ntse ntse, qhov kev ntxhov siab hauv zos nce siab tshaj tus nqi nominal hauv cov khoom nyob ib puag ncig. Qhov piv ntawm qhov siab tshaj plaws hauv zos kev ntxhov siab rau nominal kev ntxhov siab yog qhovstress concentration factor, Kt.
Nyob rau hauv stamping tuag tsim, ib tug bypass notch yog ib tug txhob txwm kev nyuaj siab raiser. Uas suab counterintuitive. Vim li cas koj thiaj txhob txwm tsim qhov chaw uas muaj kev ntxhov siab ntau ntxiv? Vim hais tias qhov thaib txia ib cheeb tsam tswj ntawm cov khoom nqa khoom los tiv thaiv ib feem geometry. Los ntawm kev tsom mus rau lub zog strain ntawm lub hauv paus notch, koj redirect deformation deb ntawm kev tsim cov yam ntxwv thiab mus rau hauv ib cheeb tsam uas nws tsis muaj teeb meem rau qhov tiav. Lub notch absorbs lub zog sib tw ntawm cov chaw nres tsheb kom cov chaw tsim khoom tseem ceeb nyob twj ywm tsis muaj kev cuam tshuam.
Txoj kev sib raug zoo ntawm lub hauv paus vojvoog thiab Kt tau tsim zoo hauv engineering mechanics. Lub vojvoog sharper ntawm lub hauv paus hauv paus ua rau muaj kev ntxhov siab ntau dua, lub ntsiab lus siab tshaj plaws ntawm qhov chaw ntawd ua rau muaj kev cuam tshuam loj heev rau ib puag ncig strip. Lub dav dav, dav dav dav dav faib cov khoom hla ntawm thaj chaw dav dua, txo cov kev ntxhov siab siab tshaj plaws tab sis kuj txo qis qhov kev ua tau zoo raws li qhov kev txiav txim siab. Kev tshawb fawb txog cov teebmeem tshwm sim tau lees paub tias thaum Kt nce ntxiv, thaj chaw kev ntxhov siab hauv cheeb tsam yuav hnyav dua thiab hauv cheeb tsam ntau dua, thaum qis Kt qhov tseem ceeb nthuav tawm qhov kev ntxhov siab nyob rau thaj tsam loj.
Yog hais tias lub bar yog 12 hli dav nrog ib tug inch vojvoog ntawm 2 hli, qhov kev ntxhov siab concentration nce mus txog kwv yees li 3.05. Qhov no txhais tau tias kev ntxhov siab siab tshaj plaws ntawm lub hauv paus hauv paus yog ntau dua peb zaug siab dua qhov kev ntxhov siab nominal hauv seem seem -. Nyob rau hauv cov txheej txheem tuag cov cab kuj, tib txoj cai siv tau. Ib tug thais nrog ib tug nruj lub hauv paus vojvoog concentrates kev nyuaj siab sharply, tsim ib tug txhoj puab heev decoupling ciam teb. Ib qho thais nrog lub vojvoog loj loj ua rau kev hloov pauv hloov zuj zus ntxiv, haum rau cov ntawv thov uas koj xav tau ib nrab nyem yam tsis muaj kev pheej hmoo qaug zog tawg ntawm lub hauv paus hauv paus hla ntau txhiab lub voj voog xovxwm.
Qhov no yog qhov tseem ceeb ntawm kev lag luam hlau stamping tuag tsim: sharper notches decouple zoo dua tab sis tsim kom muaj kev qaug zog ntau dua; softer notches kav ntev dua tab sis tej zaum yuav tsis muab kev cais txaus ntawm cov chaw nres tsheb. Cov txheej txheem tuag yuav tsum ntsuas cov kev sib tw no raws li qhov ntim ntau lawm, cov khoom siv, thiab qhov hnyav ntawm kev ua haujlwm ntawm cov chaw nyob ib sab.
Neutral Axis Shift thiab nws qhov cuam tshuam rau ntawm qhov chaw nyob
Thaum lub sij hawm khoov ua hauj lwm nyob rau hauv ib tug zuj zus tuag, cov khoom nruab nrab axis, lub dav hlau qhov kev ntxhov siab hloov los ntawm nro ntawm sab nrauv mus rau compression nyob rau hauv lub puab nto, tsis nyob twj ywm nyob rau hauv lub geometric nruab nrab ntawm daim ntawv thickness. Nws hloov mus rau sab hauv ntawm qhov khoov. Qhov kev hloov pauv yog nyob ntawm qhov sib piv ntawm khoov vojvoog rau cov khoom tuab (R / t ratio) thiab cov khoom siv ua haujlwm hardening yam ntxwv.
Vim li cas qhov no tseem ceeb rau bypass notch placement? Vim hais tias qhov nruab nrab axis hloov txiav txim siab qhov twg cov sawb tau ntsib ntau tshaj tensile strain thaum lub sij hawm tsim. Yog hais tias ib tug bypass notch yog positioned nyob qhov twg lub carrier sawb undergoes dabtsi yog khoov raws li nws txoj kev hloov ntawm cov chaw nres tsheb, lub hauv paus notch los ua qhov chaw ntawm lub siab tshaj plaws strain concentration superimposed nyob rau hauv uas twb muaj lawm - elevated dabtsi yog khoov hom. Tso lub thais rau ntawm qhov chaw tsis ncaj ncees lawm raws li txoj hlua khi txoj hlua khi tuaj yeem tig qhov kev ua haujlwm nyem rau hauv qhov chaw pib tawg.
Qhov tsawg kawg nkaus khoov vojvoog kev sib raug zoo muab kev taw qhia ntawm no. Rau ib tug muab cov khoom thickness t, muaj ib tug tsawg kawg nkaus nyob rau hauv khoov vojvoog hauv qab no uas cov txheej fibers tshaj lawv elongation txwv thiab tawg. Thaum qhov sib piv R / t me me (nruj khoov), qhov nruab nrab axis hloov mus rau sab hauv, qee zaum mus rau 30-40% ntawm cov tuab ntawm sab hauv es tsis yog lub npe 50%. Ib qho bypass thais muab tso rau hauv ib cheeb tsam uas tau ntsib qhov nruj no - vojvoog dabtsi yog khoov yuav tsum suav rau qhov siab sab nraud-fiber strain. Lub kaum sab xis ntawm lub hauv paus yuav tsum muaj siab dav txaus tias nws tus kheej qhov kev ntxhov siab tsis sib xyaw ua ke ntawm kev khoov mus rau qhov tawg.
Hauv kev tsim qauv tsim, qhov no txhais tau tias bypass notches yog qhov zoo tshaj plaws nyob rau hauv cov cheeb tsam tiaj tus ntawm cov cab kuj strip, deb ntawm tej yam ntuj tso dabtsi yog khoov uas tshwm sim raws li lub sawb nqa hla lifters los yog flexes ntawm cov chaw tuag. Thaum lub thais yuav tsum muaj nyob ze ntawm txoj kev hloov kho, nws qhov tob thiab lub vojvoog hauv paus yuav tsum tau ceev faj tshwj xeeb kom tsis txhob muaj kev ntxhov siab ua ke los ntawm kev ua kom dhau ntawm cov khoom siv dag zog.
Qhov tseem ceeb parameter yog qhov tob tob piv rau cov khoom thickness. Ib qho kev tshem tawm uas tshem tawm 30-50% ntawm kab sawb hla- ntu ntawm tus nqa khoom ntug tsim kom muaj kev txo qis hauv kev nruj nruj rau decouple chaw nres tsheb uas nyob ib sab. Ib qho kev tshem tawm tsuas yog 10-15% ntawm ntu ntu tuaj yeem ntiav dhau los ua kom muaj txiaj ntsig cuam tshuam kev xa xov hluav taws xob, tsim kom muaj thaj chaw tsis muaj zog tsis muaj txiaj ntsig zoo. Conversely, ib tug notch tshaj 60% ntawm strip dav compromises pub rigidity thiab yuav ua rau tus cab kuj mus buckle nyob rau hauv lub feed mechanism lub thawb quab yuam.
Cov lus hauv qab no qhia txog qhov tseem ceeb geometry tsis tau rau hlau stamping tuag bypass notch thiab engineering rationale qab txhua specification:
| Geometry Parameter | Hom kab mob | Engineering Rational |
|---|---|---|
| Notch Qhov tob | 30-50% ntawm cov cab kuj dav | Yuav tsum txo tus ntoo khaub lig-sectional stiffness txaus rau decouple chaw nres tsheb rog. ntiav dhau tsis muaj kev pab; tob heev compromises strip pub kev ncaj ncees. |
| Notch Width (raws li txoj kev taw qhia) | 1.0t txog 3.0t (t=khoom thickness) | Tswj qhov ntev ntawm qhov kev hloov pauv kev ntxhov siab. Wider notches tsim thaj tsam ntev dua tab sis siv cov khoom siv ntau dua thiab txo cov khoom noj kom zoo. |
| Lub kaum sab xis (sidewall taper) | 0℃mus rau 30℃los ntawm perpendicular | Angled sidewalls txo qhov nrawm ntawm qhov hloov pauv geometric, txo qis Kt ntawm cov ntsiab lus nkag. Perpendicular phab ntsa tsim kom muaj kev ntxhov siab gradients rau aggressive decoupling. |
| Hauv paus Radius | 0.5t rau 2.0t yam tsawg kawg nkaus | Ncaj nraim tswj Kt ntawm qhov tob tshaj plaws. Cov radii me me tsom rau kev ntxhov siab ntau dua tab sis ua rau muaj kev pheej hmoo qaug zog. Cov radii loj dua kis tau tus mob thiab txuas ntxiv lub neej ntawm tus neeg nqa khoom ntawm tus nqi qis hauv cheeb tsam decoupling. |
| Qhov tob-rau-Thickness Ratio | Nws txawv ntawm cov khoom siv ductility | Txiav txim siab seb lub hauv paus hauv paus tseem nyob hauv txoj cai ywj pheej thaum lub sij hawm thauj khoom los yog ua rau cov yas deformation uas ua rau muaj kev tawg. |
Txhua yam ntawm cov kev ntsuas no cuam tshuam nrog lwm tus. Qhov tob tob nrog lub hauv paus dav dav tuaj yeem muab cov txiaj ntsig zoo ib yam Kt raws li qhov ntiav ntiav nrog lub vojvoog nruj dua, tab sis lawv tsim cov qauv sib txawv ntawm cov geometries thiab kev ua haujlwm qaug zog sib txawv ntawm lub neej ntau lawm. Qhov kev txiav txim siab tsim stamping nyob ntawm qhov kev sib xyaw ua ke muab qhov chaw nres tsheb txaus decoupling thaum muaj sia nyob ntawm qhov yuav tsum tau ntim khoom yam tsis muaj cov cab kuj tawg.
Cov kev sib raug zoo geometry no qhia koj yuav ua li cas kom loj ib qho bypass thais rau lub xeev kev ntxhov siab. Tab sis cov khoom siv nws tus kheej txiav txim siab li cas qhov notch tiag tiag coj nyob rau hauv load. Cov ntaub ntawv ductile rov faib cov kev ntxhov siab los ntawm lub zos yielding ntawm lub hauv paus notch, zoo blunting lub concentration thaum lub sij hawm. nkig lossis siab - cov ntaub ntawv muaj zog tsis tuaj yeem xa rov qab tau yooj yim, ua rau qhov zoo li - tsim Kt tus nqi ntau dua qhov tseeb ntawm qhov tseeb - kev ua haujlwm hauv ntiaj teb. Cov khoom siv tensile zog, ua hauj lwm hardening npaum li cas, thiab elongation muaj peev xwm cuam tshuam li cas kev zam txim los yog unforgiving ib tug muab notch geometry yuav ua hauj lwm.
Khoom Khoom Uas Tsav Bypass Notch Dimensions
Ib qho kev taw qhia geometry uas ua tsis tau zoo hauv cov hlau me me tuaj yeem ua rau muaj kev puas tsuaj loj hauv cov hlau tsis huv hauv ob peb txhiab hits. Tib qhov tob thiab lub hauv paus vojvoog uas muab cov kev sib cais huv si hauv ib qho khoom siv yuav ua rau muaj kev pab tsis txaus lossis ua tsis tiav thaum ntxov qaug zog hauv lwm qhov. Cov khoom siv tsis yog qhov kev txiav txim siab thib ob hauv bypass notch specification. Lawv yog cov thawj tsav tsheb.
Plaub yam khoom siv ua haujlwm tswj hwm tus cwj pwm tsis zoo: lub zog tensile, lub zog tawm los, qhov feem pua elongation, thiab kev ua haujlwm hardening exponent (n-tus nqi). Ua ke, cov no txiav txim siab yuav ua li cas cov cab kuj tau teb rau qhov rov ua haujlwm ntawm qhov chaw nres nkoj hauv paus thaum lub sijhawm ua haujlwm tuag.Tshawb nrhiav hauv cov txheej txheem stamping muaj zoglees paub tias cov yam ntxwv ntawm cov khoom siv yog qhov tseem ceeb tsis yog rau kev tsim cov geometry, tab sis rau txhua qhov txuas hauv cov saw hlau tsim khoom, suav nrog cov cab kuj muaj kev ntseeg siab.
Mild Steel thiab Carbon Steel Notch Design Principles
Cov pa roj carbon steel stamping sawv cev rau qhov kev zam txim tshaj plaws rau kev bypass notch tsim. Cov hlau me me xws li SPCC, SAE 1008, thiab SAE 1010 feem ntau muab cov txiaj ntsig elongation ntawm 28-42% thiab nruab nrab tensile zog hauv 270-400 MPa ntau. Qhov siab elongation txhais tau ncaj qha rau hauv kev ua siab ntev rau qhov tob tob. Cov khoom ntawm lub hauv paus notch tuaj yeem ua rau cov yas deformation hauv zos yam tsis muaj qhov pib tawg vim tias nws muaj ntau yam ductility reserves tom qab qhov kev txiav txim siab geometry concentrates strain.
Thaum koj ua hauj lwm nrog txias dov steel stamping nyob rau hauv cov hlau me me, qhov qis tawm los - rau - tensile ratio (feem ntau 0.55-0.70) txhais tau tias cov khoom ua hauj lwm hardens zuj zus raws li nws deforms. Qhov no yeej muaj txiaj ntsig zoo ntawm cov hauv paus cag. Raws li tus neeg nqa khoom strip flexes thaum lub sij hawm txhua qhov kev tawm dag zog, cov hauv paus hauv paus strains - hardens me ntsis, ua rau nws lub zos tsis kam mus ntxiv deformation. Lub hardening stabilizes nyob rau hauv thawj ob peb puas cycles, thiab cov hauv paus hniav mus txog ib tug khov kho qhov twg cyclic strain tseem elastic. Qhov kev coj tus kheej ruaj khov no yog vim li cas cov neeg nqa khoom me me tuaj yeem zam qhov tob ntawm 40-50% ntawm cov cab kuj dav yam tsis muaj kev qaug zog tawg, txawm tias cov khoom ntim ntau tshaj li ib lab hits.
Kev ua haujlwm hardening Performance index rau cov hlau me me feem ntau poob ntawm n=0.18 thiab n=0.24. Siab dua n- cov txiaj ntsig txhawb nqa ntau hom kab sib txawv nyob ib ncig ntawm qhov ntsuas, txhais tau tias qhov kev ntxhov siab concentration yog blunted raws li cov khoom yields thiab kis tau tus deformation cheeb tsam sab nraud. Qhov siab dua n- tus nqi zoo txo qhov pom kev ntxhov siab hauv qab qhov theoretical Kt, muab cov neeg tsim qauv latitude ntau dua hauv qhov ntsuas qhov ntsuas qhov ntsuas.
Kev txiav txim siab ntawm aluminium thiab tooj liab alloy
Cov txheej txheem txhuas stamping qhia txog cov txheej txheem sib txawv. Aluminium alloys siv hauv kev ua haujlwm tuag, feem ntau 5052-H32, 6061-T4, thiab 3003-H14, muaj zog shear thiab qis dua piv rau cov hlau me me. Lawv kuj pom muaj kev nyiam mus rau galling, qhov twg cov khoom adheres rau lub punch los yog tuag nto thaum shearing. Qhov no galling ua rau ntxhib, tsis xwm yeem ntswj qhov chaw nrog micro-lub kua muag uas ua raws li kev ntxhov siab ntxiv tshaj li qhov tsim cov duab kos duab.
Aluminium lub peev xwm ua haujlwm qis dua (n- tus nqi feem ntau yog 0.08-0.16 nyob ntawm qhov kub) txhais tau hais tias lub hauv paus tsis tuaj yeem rov faib cov kev ntxhov siab kom zoo los ntawm kev xa tawm hauv zos. Cov kab mob nyob twj ywm concentrated dua li nthuav tawm sab nraud. Ua ke qhov no nrog aluminium qhov qis qis qis zog, thiab koj tau txais cov khoom siv uas xav tau ntau qhov kev saib xyuas kev tsim qauv: qhov tob tob, lub hauv paus radii loj dua, thiab smoother nto tiav ntawm qhov thais.
Copper alloys xws li C26000 (cartridge tooj dag) muab elongation zoo dua li txhuas tab sis qhia lawv tus kheej kev sib tw. Brass ua hauj lwm hardens sai heev thaum lub sij hawm thawj theem ntawm deformation, ces tus nqi hardening poob. Qhov no txhais tau hais tias thawj ob peb qhov chaw nres tsheb hauv qhov kev tuag zuj zus tuaj yeem hloov pauv cov khoom thauj khoom thauj ze ze ntawm kev hla hla, hloov nws cov lus teb qaug zog ib nrab los ntawm kev mus ncig. Cov neeg tsim qauv ua haujlwm nrog tooj liab alloys yuav tsum suav nrog kev ua haujlwm sib zog ua kom cov neeg nqa khoom tau dhau los ua ntej nws mus txog cov chaw nres tsheb nrog kev ua haujlwm hnyav.
Siab -Lub zog steel thiab stainless hlau sib tw
High-strength low- alloy (HSLA) steels thiab advanced high-strength steels (AHSS) nthuav qhia qhov kev xav tau tshaj plaws rau kev tsim qauv bypass. Cov ntaub ntawv no, suav nrog cov qib xws li HSLA 340, DP 590, thiab DP 780, sib txuas lub zog tensile siab (500{10}}900 MPa) nrog txo elongation (12-24%). Lub zog siab dua txhais tau tias ntau dua elastic zog cia nyob rau hauv lub sawb thaum tsim, uas amplifies snap-los ntawm rog. Qhov qis elongation txhais tau tias tsawg dua rau cov yas lim ntawm lub hauv paus hauv paus ua ntej tawg pib tshwm sim.
Rau cov ntawv hlau stamping nyob rau hauv qib siab - lub zog, bypass notches yuav tsum tau ntiav thiab nqa loj loj radii. Qhov twg cov hlau me me zam qhov tob ntawm 45% ntawm cov cab kuj dav nrog lub hauv paus vojvoog ntawm 1.0t, HSLA steel ntawm tib lub thickness yuav tsum txwv qhov tob rau 25-35% nrog lub hauv paus vojvoog ntawm 1.5t rau 2.5t. Qhov txo qis txhais tau hais tias qhov chaw nres tsheb tsis sib haum xeeb tsawg dua, uas qee zaum yuam tus neeg tsim khoom ntxiv cov chaw nres tsheb tsis muaj zog lossis siv ntau qhov tob tob hauv ib ntus tsis yog ib qho tob tob.
Stainless hlau, tshwj xeeb tshaj yog qib austenitic xws li 304 thiab 316, sib xyaw cov kev sib tw nrog cov nqi ua haujlwm siab heev (n-tus nqi ntawm 0.40-0.55). Qhov no suab tau txais txiaj ntsig raws li qhov me me steel logic, tab sis cov nyhuv txawv ntawm qhov siab n-nqi ua ke nrog lub zog tensile siab. Cov hauv paus notch hardens aggressively thaum thawj ob peb lub voj voog uas nws ua rau hauv zos nkig. Cov ntaub ntawv nyob ib ncig ntawm lub notch transforms los ntawm cov ntaub ntawv ductile mus rau hauv ib tug hardened cheeb tsam nrog ho txo qhov seem elongation. Tom qab cyclic loading ntawm lub hardened notch cag pib qaug zog tawg sai dua li cov khoom siv ntau yam xav tau.
Qhov no yog vim li cas stainless hlau cov neeg nqa khoom hnyav hnyav yuav tsum tau txais kev saib xyuas zoo tshaj plaws geometries: lub hauv paus radii (2.0t lossis ntau dua), qhov tob nruab nrab, thiab qee zaum, kev ntxhov siab -txo cov yam ntxwv zoo li qhov thib ob nyem qhov ntawm qhov chaw nres tsheb txhawm rau ntes tawg tawm ua ntej nws mus txog qhov tseem ceeb ntawm tus neeg nqa khoom hla hla {{2}
| Hom khoom | kwv tij Notch Depth | Root Radius Kev taw qhia | Cov Khoom Tseem Ceeb Tsav Kev Txiav Txim Siab |
|---|---|---|---|
| Mild Steel (SPCC, SAE 1008-1010) | 40-50% ntawm cov cab kuj dav | 0.5t rau 1.0t | High elongation (28-42%) muab cov ductility loj cia ntawm cov hauv paus hniav |
| HSLA Steel (340-550 MPa chav kawm) | 25-35% ntawm cov cab kuj dav | 1.5t rau 2.5t | Txo cov elongation (12-22%) txwv cov yas strain kam rau ua ua ntej tawg |
| Advanced High -Strength Steel (DP 590-980) | 20-30% ntawm cov cab kuj dav | 2.0t 3.0t ib | Siab cia elastic zog ua ke nrog txwv elongation; elevated snap-los ntawm cov rog |
| Aluminium Alloys (5052, 6061, 3003) | 30-40% ntawm cov cab kuj dav | 1.5t 2.0t | Tsis tshua muaj zog shear zog thiab galling nyiam tsim qhov chaw tsis sib xws; qis qaug zog endurance |
| Tooj liab Alloys (C26000, C51000) | 35-45% ntawm cov cab kuj dav | 1.0t rau 1.5t | Kev ua haujlwm nrawm nrawm pib hloov pauv cov khoom thauj mus los ntawm cov chaw tuag |
| Austenitic Stainless hlau (304, 316) | 25-35% ntawm cov cab kuj dav | 2.0t 3.0t ib | Kev ua hauj lwm hnyav heev (n=0.40-0.55) ua rau lub zos embrittlement ntawm qhov tob hauv paus |
Lub hauv paus ntsiab lus ntawm kev sib txuas tag nrho cov tsev neeg cov ntaub ntawv no yog tib yam: cov yam ntxwv ntawm kev ua hauj lwm hardening txiav txim siab npaum li cas rov flex cov cab kuj muaj peev xwm zam tau nyob ze ntawm ib tug notch ua ntej qaug zog cracking pib. Cov khoom siv nrog kev elongation siab thiab ua haujlwm nruab nrab hardening (me me steel) tus kheej -stabilizes ntawm lub hauv paus notch, mus txog ib tug ruaj ntseg khov kho lub voj voog. Cov khoom siv uas tsis tshua muaj elongation lossis hnyav hnyav (AHSS, stainless) tso nws cov ductility ntawm lub hauv paus hauv paus tsis pub dhau ob peb lub voj voog, xav kom muaj kev saib xyuas ntau dua los khaws cov kab mob sib kis hauv cov txheej txheem elastic.
Cov ntaub ntawv no - tus cwj pwm nyob ntawm tus cwj pwm kuj piav qhia tias vim li cas ib txheej ntawm "tus qauv" bypass notch qhov ntev tsis tuaj yeem muaj nyob. Txhua qhov kev qhia tshwj xeeb yuav tsum tau ua raws li qhov tshwj xeeb alloy, temper, thiab thickness ua tiav. Kev luam cov duab kos duab los ntawm cov hlau me me tuag rau hauv daim ntawv thov HSLA steel yog ib qho ntawm feem ntau cov hauv paus ntsiab lus ntawm cov cab kuj tsis ua hauj lwm ntxov hauv kev ua haujlwm tuag.
Cov khoom anisotropy ntxiv tsis tau lwm txheej ntawm complexity. Cov cuab yeej cuab tam tau tham ntawm no, tensile lub zog, elongation, ua hauj lwm hardening, tsis sib xws nyob rau hauv tag nrho cov lus qhia nyob rau hauv daim ntawv. Rolling direction, transverse direction, thiab diagonal orientations txhua tus tsim muaj txiaj ntsig sib txawv. Yuav ua li cas qhov kev hloov pauv ntawm kev coj ua cuam tshuam nrog kev taw qhia bypass kev taw qhia txiav txim siab seb puas muaj kev nthuav tawm tawg ua raws li kev kwv yees, tswj tau lossis ib qho kev npaj txhij txog uas cuam tshuam rau kev ncaj ncees.
Grain Direction thiab Anisotropic Material Flow
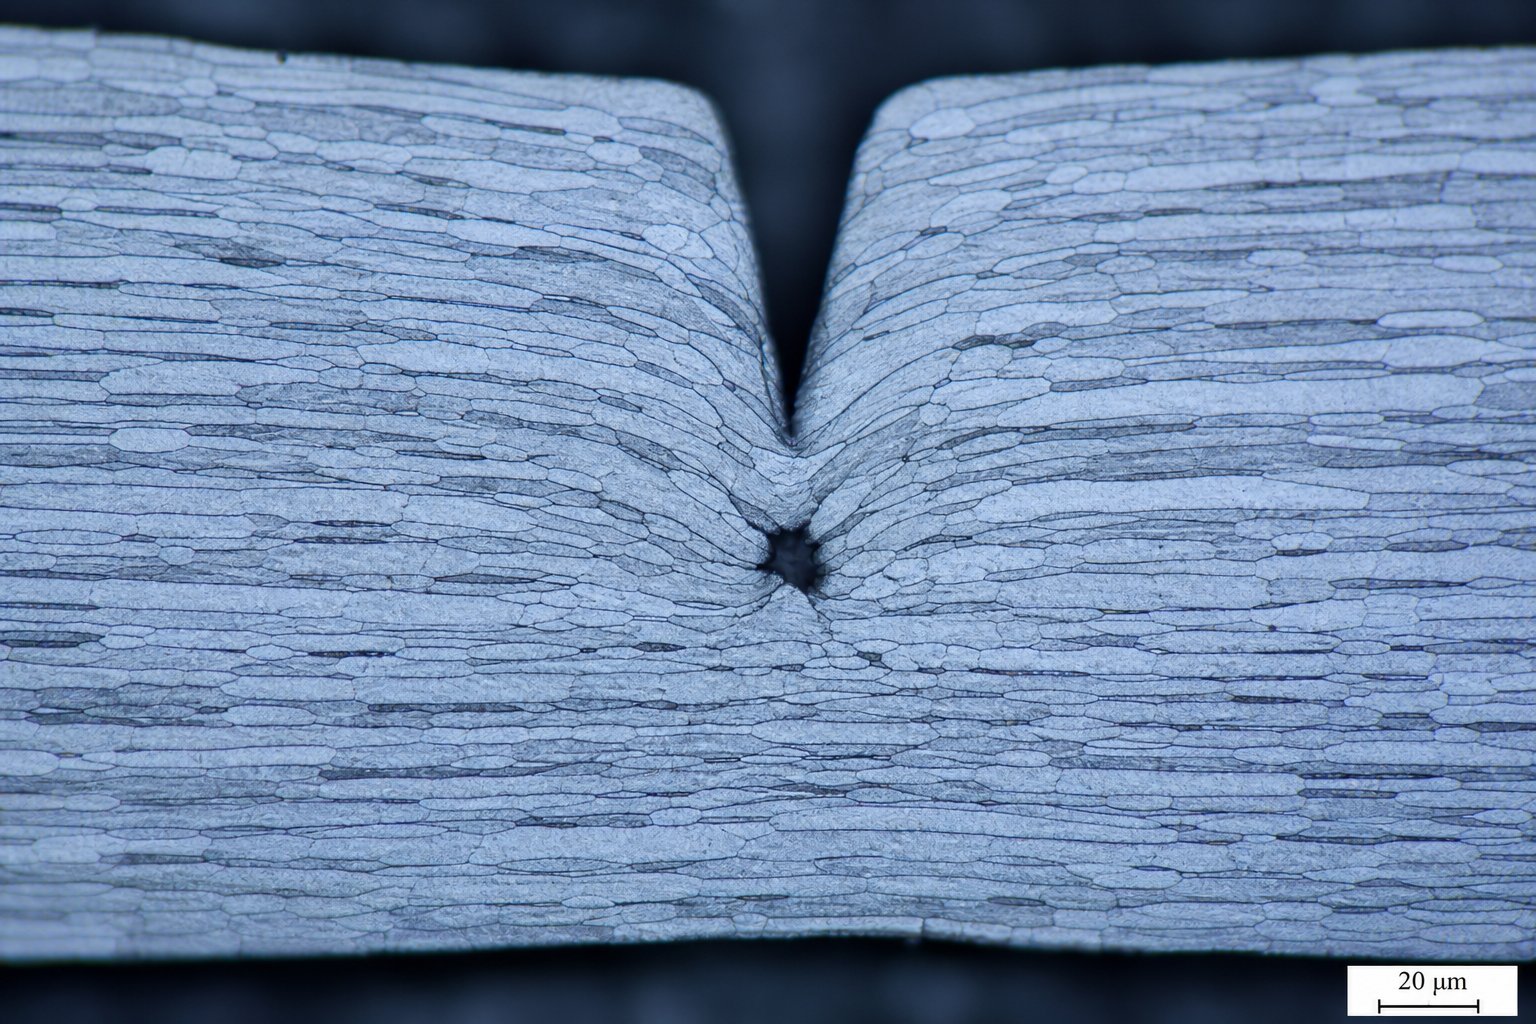
Cov ntawv hlau tsis yog ib qho sib xws, kev taw qhia - cov khoom siv ywj pheej. Thaum lub sij hawm dov ntawm steel zeb, lub crystalline grain qauv elongates nyob rau hauv lub dov kev taw qhia, tsim ib cov khoom uas resists deformation txawv nyob ntawm seb cov kev taw qhia koj thawb, rub, los yog txiav nws. Qhov kev taw qhia kev vam meej, hu ua anisotropy, ncaj qha cuam tshuam li cas lub bypass notch behaves, yuav ua li cas tawg tawm ntawm nws cov hauv paus hniav, thiab yuav ua li cas cov ntaub ntawv ntws nyob ib ncig ntawm nws thaum lub sij hawm ua hauj lwm.
Anisotropic Behavior thiab Rolling Direction Effects
Thaum stamping ntawv hlau los ntawm coil Tshuag, lub sawb pub los ntawm qhov kev vam meej tuag nrog nws cov kev taw qhia dov raws li qhov pub axis. Qhov no txhais tau tias txhua qhov bypass thais txiav rau hauv cov cab kuj muaj ib qho kev sib raug zoo geometric rau cov qauv lis. Qhov kev sib raug zoo ntawd tsis yog nruab nrab.Cov ntaub ntawv nrog cov kev taw qhia ntawm cov nplej uas cuam tshuam rau tus cwj pwm deformation yog suav tias yog anisotropic, thiab cov cuab yeej no txawv ntawm alloy. Txias-rolled steel nthuav qhia cov txiaj ntsig ntawm cov nplej, txhuas qhia tau tias muaj kev nkag siab me ntsis, thiab tooj liab feem ntau yog isotropic.
Qhov kev tshwm sim yog ncaj nraim. Stamped sheet hlau muaj zog tensile ntau dua thiab qis elongation nyob rau hauv lub dov kev taw qhia piv rau transverse kev taw qhia. Lub zog tawm los tuaj yeem sib txawv los ntawm 10-20% ntawm kev taw qhia. Rau ib tug bypass thais txiav perpendicular mus rau lub strip ntug, lub hauv paus kev nyuaj siab teb interacts nrog cov khoom uas muaj sib txawv tsis kam mus deformation ntawm txhua sab ntawm lub dav hlau tawg. Ib qho kev taw qhia yields yooj yim dua; lwm tus tuav firmer. Qhov asymmetry no hloov pauv li cas cov kab mob sib kis tau tsim nyob ib puag ncig ntawm qhov chaw nres tsheb hauv lub voj voog, thiab nws txiav txim siab seb puas muaj cov kab nrib pleb loj hlob nyob rau hauv qhov chaw ruaj khov, kwv yees los yog hloov mus rau hauv txoj kev npaj txhij txog.
Notch Orientation txheeb ze rau Grain Structure
Xav txog dab tsi tshwm sim ntawm qib microstructural. Ib tug bypass notch oriented parallel mus rau lub grain kev taw qhia, lub ntsiab lus nws qhov tob khiav raws lub elongated grain ciam teb, ntsib tsawg tsis kam mus tawg propagation. Cov qoob loo ciam teb lawv tus kheej ua raws li kev nyiam kev puas tsuaj. Hauv qhov kev taw qhia no, lub hauv paus tawg tuaj yeem txuas ntxiv raws cov dav hlau tsis muaj zog intergranular nrog lub zog me me. Qhov tshwm sim yog qhov kev loj hlob sai dua tab sis kuj muaj kev kwv yees ntau dua kev sib tw, uas tuaj yeem ua tau zoo yog tias tus tsim qauv tso nyiaj rau nws.
Ib qho kev taw qhia ntawm qhov perpendicular mus rau qhov kev taw qhia ntawm cov nplej yuav tsum tsav cov kab nrib pleb hla cov nplej ntau dua li ntawm lawv. Qhov no yuav tsum muaj zog ntau dua thiab ua rau muaj kev tiv thaiv ntau dua rau kev loj hlob tawg, ib qho txiaj ntsig zoo rau cov neeg nqa khoom ntev. Txawm li cas los xij, qhov kev taw qhia perpendicular kuj txhais tau hais tias qhov kev sib cuam tshuam nrog cov khoom qis dua - elongation axis thaum lub sij hawm tsim, uas yuav ua rau cov khoom npaj txhij txog cov khoom ntws thaum lub sijhawm ua haujlwm. Cov khoom uas koj cia siab tias yuav ntws mus rau hauv cov kab noj hniav tuaj yeem tiv thaiv kev txav mus los vim tias qhov kev tshem tawm qhov kev tawm tsam yog tawm tsam cov nplej uas nyiam deformation kev taw qhia.
Thaum lub sij hawm hlau nias txheej txheem hauv kev ua haujlwm tuag, kev kos duab thiab tsim cov chaw cia siab rau bypass notches raws li kev tswj cov ntsiab lus kom tiv thaiv wrinkling, splitting, los yog ntau heev thinning. Yog hais tias qhov kev taw qhia kev taw qhia ua haujlwm tawm tsam cov qauv nplej, cov khoom siv yuav tsis ntws raws li qhov xav tau. Kev sib cais tshwm sim thaum cov kab mob ua rau cov khoom nyias nyias dhau qhov txwv tsis pub muaj kev nyab xeeb, thiab cov nplej -notch misalignment concentrates cov strains ntau dua li tshem lawv. Cov kws kho tsheb yuav tsum xav txog kev coj tus cwj pwm nyob rau hauv cov kauj vab txheeb ze rau qhov kawg ntawm qhov geometry thaum qhia txog kev hla kev nqis tes ua.
Cov kev txiav txim siab tseem ceeb thaum ntsuas cov kev taw qhia ntawm cov qoob loo cuam tshuam rau kev ua haujlwm bypass notch:
- Coil orientation txheeb ze rau kev coj noj coj ua- Paub meej tias qhov kev taw qhia dov khiav mus rau qhov sib npaug lossis txuas mus rau lub sawb pub axis, vim qhov no tsim kev sib raug zoo ntawm txhua qhov kev sib tw thiab cov qauv nplej.
- Notch root crack propagation txoj kev- Notches parallel mus rau grain kev taw qhia propagate tawg sai raws li ib thaj tsam ntawm grain; notches perpendicular rau grain tiv thaiv kev loj hlob tawg tab sis tuaj yeem txwv cov khoom ntws thaum tsim.
- Khoom siv - tshwj xeeb rhiab heev- Txias- dov steel thiab stainless hlau qhia muaj zog anisotropic teebmeem; kub- dov steel thiab tooj liab tsis tshua muaj kev cuam tshuam. Aluminium ntog nruab nrab, nrog temper condition influencing lub℃ntawm grain elongation.
- Ua qhov hnyav ntawm cov chaw nyob ib sab- Siab- qhov hnyav rub lossis ncab ze ze ntawm qhov kev hla dhau qhov yuav tsum tau muaj kev nyem kom haum raws li cov khoom xav tau ntws, tsis tiv thaiv nws, txhawm rau tiv thaiv lub caj dab hauv zos lossis sib cais.
- Fatigue lub neej piv rau decoupling tradingoff- Cov nplej- cov kab sib npaug sib npaug decouple ntau dua tab sis qaug zog sai dua; grain -perpendicular notches kav ntev dua tab sis tej zaum yuav xav tau ntau dua qhov tob kom ua tau raws li qhov sib npaug ntawm kev ntxhov siab.
- Cov txiaj ntsig loj- Finer-cov ntaub ntawv grained tiv thaiv tawg propagation ntau uniformly tsis hais ntawm orientation, thaum ntxhib-cov ntaub ntawv grained amplify directional sib txawv nyob rau hauv tus cwj pwm puas.
Lub takeaway rau tuag designers yog tseeb. Koj tsis tuaj yeem hais qhia bypass notch geometry nyob rau hauv kev sib cais los ntawm txoj kab ncaj nraim. Tib qhov tob tob thiab lub hauv paus vojvoog yuav ua tau txawv nyob ntawm seb nws puas haum nrog lossis txiav hla cov qauv nplej. Qhov kev sib cuam tshuam ntawm qhov ntsuas geometry thiab cov khoom siv anisotropy yuav tsum tau soj ntsuam nrog rau cov kev txiav txim siab ntawm cov kab nrib pleb uas txiav txim siab qhov chaw nyob qhov twg txheeb ze rau qhov kev tsav dav hlau, qhov dav dav dav, thiab cov chaw tsim khoom thoob plaws qhov kev tuag.
Progressive Die Strip Layout Integration thiab Tsim Tradeoffs
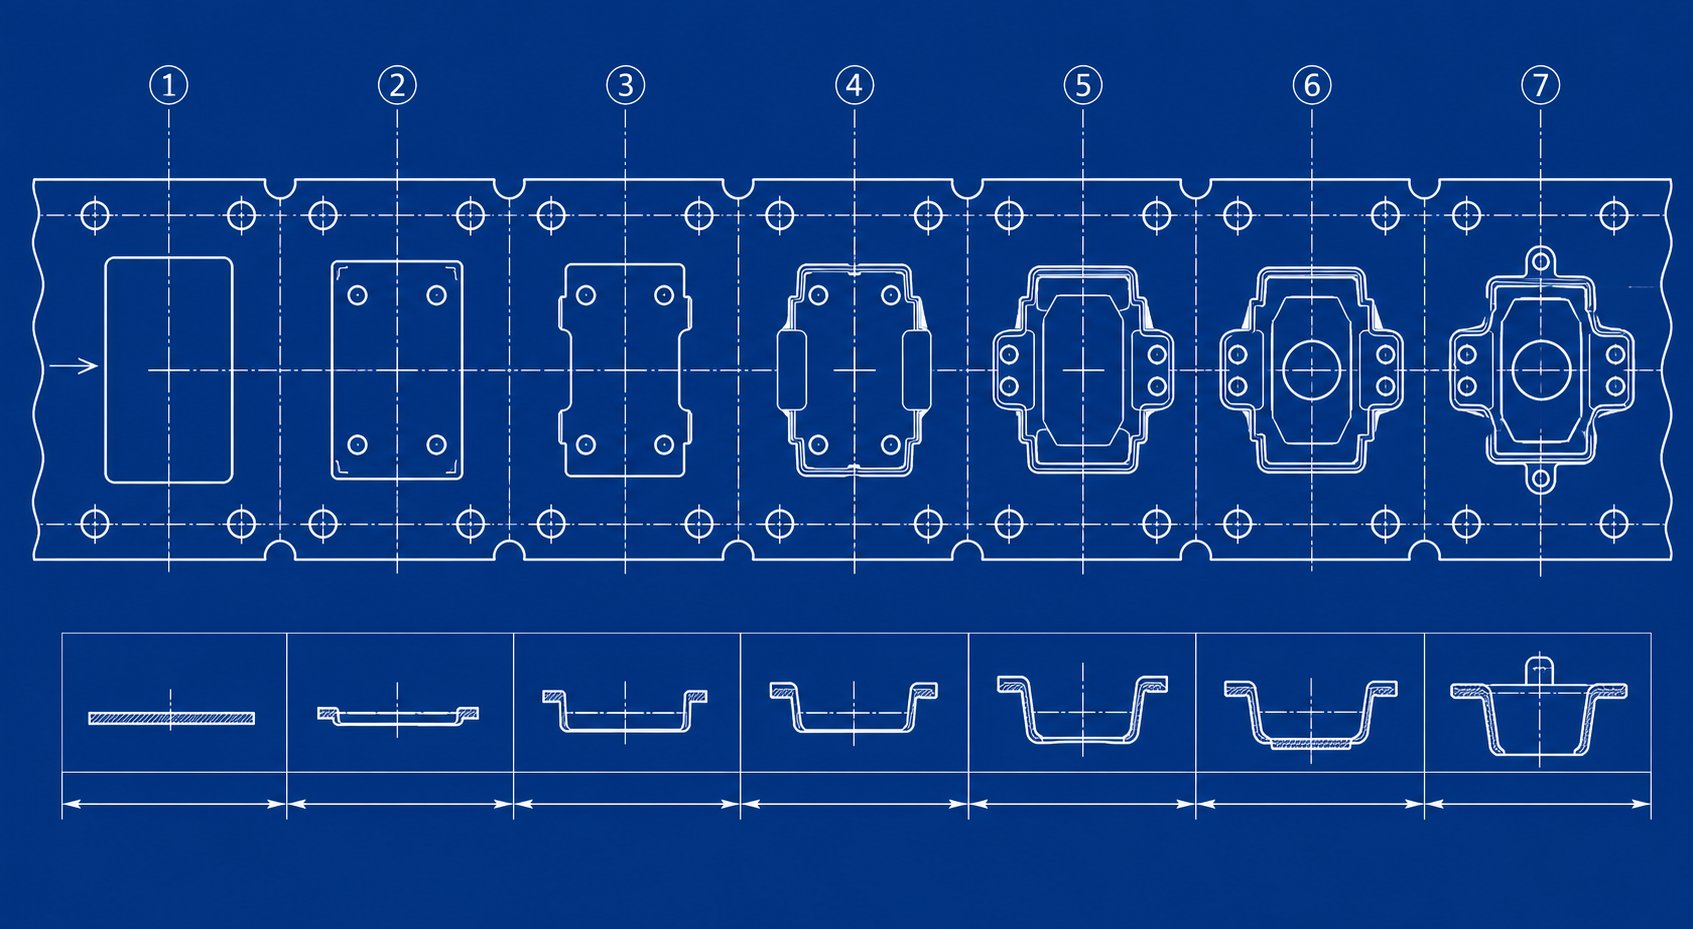
Bypass notches tsis muaj nyob hauv lub tshuab nqus tsev. Lawv muab cov hlua khi nrog rau qhov kev tsav dav hlau, cov cab kuj webs, chaw nres tsheb tsis ua haujlwm, tsim cov yam ntxwv, thiab txiav -tawm tabs, txhua qhov sib tw rau tib lub vaj tse. Lub hom phiaj ntawm bypass notches nyob rau hauv stamping tuag tsuas yog pom tau hais tias thaum lawv muab tso rau hwm lub integrated system ntawm lub strip layout. Ib qho loj me me nyob rau hauv qhov chaw tsis ncaj ncees rau tus tsav lub qhov lossis khoov kab tsim teeb meem ntau dua li nws daws.
Bypass Notch Placement Nyob rau hauv Strip Layout Systems
Nyob rau hauv ib qho kev vam meej stamping cuab yeej thiab tuag tsim, lub sawb layout txhais ib theem ntawm kev khiav hauj lwm uas yuav tsum tau precisely sib koom tes. Txhua qhov chaw nres tsheb siv zog uas cuam tshuam los ntawm cov cab kuj. Bypass cov ntawv hlau ua daim ntawv thov tso cov kev pab cuam ntawm cov chaw nres tsheb uas xav tau kev quab yuam decoupling feem ntau, feem ntau yog nruab nrab ntawm qhov hnyav blanking los yog tho qhov chaw nres tsheb thiab ib qho kev tsim los yog kos chaw nres tsheb hauv qab.
Kev txiav txim siab rau qhov chaw yuav tsum suav rau ntau qhov chaw nyob sib ze ib txhij. Pilot qhov, uas muab lub sawb txoj hauj lwm siv ntawm txhua qhov chaw nres tsheb, yuav tsum tau cov khoom ruaj khov nyob ib puag ncig lawv. Lub bypass notch positioned heev ze rau lub qhov pilot tsis muaj zog cov khoom nyob ib puag ncig, ua rau lub qhov elongate nyob rau hauv pub noj loads thiab rhuav tshem cov neeg raug. Kev lag luam xyaum tswj qhov tsawg kawg nkaus ntawm 2-3 npaug ntawm cov khoom thickness ntawm ib tug ciam teb ciam teb thiab qhov ze tshaj plaws pilot qhov ntug.
Idle chaw nres tsheb, feem ntau nyob rau hauv txoj kev vam meej tuag, muab qhov chaw ntuj tsim rau bypass notches. Cov chaw nres tsheb no tsis ua haujlwm ua haujlwm, yog li cov khoom thauj khoom thauj khoom ntawm qhov chaw ntawd tsis muaj txheej txheem- cuam tshuam txog kev thauj khoom ntau dua li pub mis. Muab ib qho thais tso rau hauv qhov chaw nres tsheb tsis ua haujlwm txhais tau hais tias tus ntoo khaub lig txo -section tsuas yog xav tau kom muaj sia nyob pub khoom noj ntau dua li kev pub noj ua ke- ntxiv rau- ua cov khoom thauj. Qhov no tseem muaj feem xyuam rau hauvstrip layout optimization, qhov twg engineers sib npaug cov cab kuj muaj zog tiv thaiv kev siv khoom thoob plaws txhua qhov chaw nres tsheb.
Engineering Tradeoffs nyob rau hauv qhov tob thiab dav Specification
Qhov kev lag luam tseem ceeb yog qhov yooj yim rau lub xeev tab sis nyuaj rau kev ua kom zoo dua: ib qho chaw ntiav ntiav dhau los muab kev ntxhov siab tsis txaus thiab tsis ua rau cov chaw nyob ib puag ncig, thaum lub thais uas sib sib zog nqus heev cuam tshuam txoj kev ncaj ncees thiab kev noj zaub mov kom raug los ntawm kev tuag. Nyob nruab nrab ntawm cov kev kub ntxhov no yog lub qhov rais ua haujlwm uas txawv nrog txhua daim ntawv thov.
Ib qho chaw ntiav ntiav, tshem tawm tsuas yog 15-20% ntawm cov cab kuj dav, NW nyuam qhuav cuam tshuam txoj kev quab yuam. Tus ntoo khaub lig seem -section khaws cia txaus kom xa cov snap-los ntawm kev quab yuam thiab tsim cov khoom nruab nrab ntawm cov chaw nres tsheb yuav luag tsis muaj zog. Lub notch muaj geometrically tab sis xa tsis muaj txiaj ntsig zoo. Koj tau noj strip dav tsis muaj dab tsi.
Qhov tob tob tob, tshem tawm 60% lossis ntau dua ntawm cov cab kuj dav, txo cov kab nrib pleb tsis kam rau buckling nyob rau hauv pub- kev taw qhia compressive loads. Thaum lub feeder thawb lub sawb mus rau pem hauv ntej, seem uas tsis muaj zog poob los yog deflects tom qab es tsis xa cov lus tsa suab mus rau cov chaw nres tsheb. Qhov tshwm sim yog qhov tsis sib haum xeeb, kev tsav tsheb tsis zoo, thiab muaj peev xwm tuag puas tsuaj. Qhov xwm txheej no ua rau tsis zoo nyob rau hauv kev hloov pauv cov ntawv thov stamping qhov twg cov sawb yuav tsum muaj kev nruj dua nyob rau qhov ntev tsis txhawb nqa ntawm cov chaw tuag.
Nkag siab qhov tsis zoo thiab qhov zoo bypass notches nyob rau hauv daim ntawv hlau txoj kev stamping tuag qhia meej txog tus tsim cov kev xaiv. Tsis zoo bypass notches tshem tawm cov khoom los ntawm tus nqa khoom ntug, tsim kom muaj kev yooj yim hauv zos. Lawv txo tus neeg nqa khoom tus ntoo khaub lig- ntu ntu thiab khoov qhov nruj ntawm qhov ntawd, tso cai rau cov chaw nres tsheb uas nyob ib sab kom deform ntawm nws tus kheej. Qhov zoo bypass notches ua hauj lwm txoj kev sib txawv: lawv ntxiv cov khoom los yog tawm ntawm ib tug protruding tab ntawm ntug sawb los tsim ib qho chaw stiffening. Alance thiab khoov suab nres, piv txwv li, tsim ib tug downward flange uas stiffens tus cab kuj thiab pab noj thaum ib txhij muab cov khoom siv nres. Txhua hom ua haujlwm rau lub hom phiaj sib txawv ntawm cov khoom siv sib txawv hauv tib lub strip layout.
Kev sib tham nrog Pilot Holes thiab Carrier Dav
Carrier dav txiav txim siab npaum li cas cov khoom muaj nyob rau ob qho tib si pub rigidity thiab notch nyem. Lub nqaim nqaim, 3-5 hli dav, tawm yuav luag tsis muaj chaw rau lub ntsiab lus tob tob ua ntej cov ligament uas tseem tshuav yuav tsis muaj zog txaus rau kev noj qab haus huv. Cov neeg nqa khoom dav dua, 8-12 hli lossis ntau dua, muab cov neeg tsim qauv ua kom yooj yim dua los piav qhia qhov tob tob thaum tuav cov seem seem seem kom ruaj khov. Cov txheej txheem txheej txheem txheej txheem hauv ntau lub chaw nres tsheb tuag feem ntau xav tau cov neeg nqa khoom dav dua tshwj xeeb kom haum rau ob qho tib si tsav qhov thiab hla qhov tsis muaj kev cuam tshuam.
Cov txheej txheem kev txiav txim siab ua ntu zus rau kev qhia txog kev bypass thaib tsis tau nyob rau hauv qhov kev tsim kho tshiab tuag ua raws li kev tsim qauv tsim qauv tsim qauv:
- Txheeb xyuas lub zog- thaj tsam chaw nres tsheb tseem ceeb- Txiav txim siab seb qhov chaw nyob ib sab twg tsim cov teeb meem quab yuam sib txuas ua ke raws li kev ua kom hnyav, snap-los ntawm qhov loj, thiab cov khoom siv ntws.
- Tsim cov cab kuj dav thiab qhov chaw tsav tsheb- Txhais lub sawb cov txheej txheem ua ntej, kom ntseeg tau tias cov khoom tsim nyog nyob ib puag ncig txhua tus tsav rau kev ruaj ntseg nyob rau hauv cov khoom noj.
- Xaiv notch hom raws li mechanical xav tau- Xaiv cov ntawv tsis zoo uas yuav tsum tau ua kom yooj yim thiab sib cais, lossis qhov zoo ntawm qhov chaw khov kho thiab tswj kev pub noj yog qhov tseem ceeb.
- Txiav txim siab qhov tob ntawm cov khoom siv- Siv cov khoom siv- cov lus qhia qhov tob tshwj xeeb (muaj nyob rau hauv cov khoom sib tham ua ntej) los tsim kom muaj qhov pib qhov tob uas sib npaug decoupling tiv thaiv lub cev qaug zog.
- Qhia lub hauv paus radius rau lub hom phiaj qaug zog- Sib phim lub hauv paus vojvoog rau qhov xav tau ntau lawm ntim thiab cov khoom siv ua haujlwm hardening tus cwj pwm, siv cov radii loj dua rau siab - ntim lossis siab - cov ntawv siv zog.
- Xyuas kom meej meej rau cov yam ntxwv uas nyob ib sab- Paub meej tias tus ciam teb ciam teb tswj hwm qhov tsawg kawg nkaus ntawm kev tsav lub qhov, khoov kab, thiab tsim cov ciam teb tshwj xeeb kom tsis txhob muaj kev ntxhov siab sib tshooj.
- Validate strip feeding kev ncaj ncees- Txheeb xyuas tias qhov seem ntawm tus neeg nqa khoom hla- ntu ntawm qhov chaw nres tsheb tuaj yeem tiv thaiv buckling nyob rau hauv lub feeder lub thawb quab yuam yam tsis muaj kev cuam tshuam sab nraud lossis qhov sib txawv ntawm lub suab.
Qhov kev ua tiav no ua kom ntseeg tau tias kev hla cov ntawv hlau ua lub hom phiaj yog ua tiav nyob rau hauv qhov txwv ntawm kev ua tiav strip layout system. Txhua kauj ruam tsim los ntawm ib qho dhau los, thiab hla txhua kauj ruam txaus ntshai tsim kom muaj qhov tsis zoo uas ua tsis tau nws txoj haujlwm decoupling lossis qhia txog hom kev ua tsis tiav tshiab rau hauv lub sawb.
Cov kev txiav txim siab tau ua ntawm no ntawm theem layout txhais ncaj qha mus rau hauv cov txiaj ntsig ntsuas tau ntawm hauv pem teb xovxwm. Notch geometry cuam tshuam tsis tau tsuas yog chaw nres tsheb decoupling thiab pub raug tab sis kuj burr tsim qauv, shear fracture direction, thiab xuas nrig ntaus - mus rau - tuag clearance kev sib cuam tshuam, tag nrho cov uas txiav txim qhov kawg qhov zoo.
Siv Thawj Cov Ntsiab Cai rau Kev Txiav Txim Siab Tsim Nyog
Strip layout geometry, cov khoom siv, thiab kev ntxhov siab concentration txoj kev xav txhua qhov sib koom ua ke ntawm ib qho taw tes: lub sijhawm koj ua qhov ntsuas qhov ntsuas rau qhov tuag tsim duab. Txhua yam uas tau tham txog tam sim no muab qhov laj thawj. Tshooj lus no txhais tau hais tias kev txiav txim siab rau kev txiav txim siab koj tuaj yeem tiv thaiv hauv kev tshuaj xyuas kev tsim qauv, daws teeb meem hauv pem teb xovxwm, thiab sib txuas lus kom meej rau koj cov neeg koom tes stamping.
Los ntawm txoj kev xav mus xyaum nyob rau hauv Notch Sizing txiav txim siab
Cov txheej txheem engineering ua haujlwm zoo li no. Ua ntej, txhais qhov teeb meem: dab tsi rog ua rau ntawm cov cab kuj ntawm ib thaj tsam chaw nres tsheb, thiab cov khoom siv dab tsi txwv cov sawb lub peev xwm los nqus cov rog yam tsis muaj qhov txawv txav? Qhov thib ob, hais txog lub hauv paus ntsiab lus: kev tswj xyuas qhov kev pab cuam hloov kho lub xeev kev ntxhov siab hauv zos los ntawm kev sib koom ua ke ntawm ib cheeb tsam kev txi, decoupling cov chaw nyob ib sab kom txhua txoj haujlwm ua haujlwm ntawm nws tus kheej. Thib peb, siv rau kev tsim: qhov loj me ntawm qhov tob tob, qhov dav, thiab lub vojvoog hauv paus siv cov khoom siv - cov lus qhia tshwj xeeb thiab kev sib raug zoo ntawm kev ntxhov siab uas tau hais dhau los, tom qab ntawd xyuas kom meej tias cov neeg nqa khoom seem hla - ntu txhawb kev noj zaub mov ruaj khov.
Ntau lub khw-cov rooj sib tham hauv pem teb encode tiag physics, tab sis qee qhov tau ua tiav lawv cov ntsiab lus qub. Nov yog cov kev cai ntawm tus ntiv tes xoo thiab kev tshawb fawb tom qab lawv:
- "Siv qhov tob tob sib npaug rau ib nrab ntawm cov cab kuj dav."- Siv tau rau cov hlau me me ntawm cov khoom ntim nruab nrab. Qhov 50% qhov tob muab aggressive decoupling, thiab me ntsis steel lub siab elongation txhawb nws. Contradicted rau HSLA thiab stainless steels qhov twg 50% qhov tob exhausts ductility nyob rau hauv lub notch cag nyob rau hauv ntau txhiab lub voj voog.
- "Ib txwm phim qhov dav dav rau cov khoom tuab."- Qhov pib tsim nyog. Kev tshawb fawb tau lees paub tias qhov dav dav ntawm 1.0t rau 1.5t tsim qhov kev hloov pauv kev ntxhov siab rau cov khoom siv feem ntau. Cov ntawv dav dav (2.0t-3.0t) yog qhov ncaj ncees thaum qhov kev sib sau hnyav ntawm cov chaw nyob ib sab yog siab thiab xav tau thaj tsam ntev dua.
- "Sharp-cov pob qij txha ua haujlwm zoo yog tias koj khiav qis- carbon steel."- Kev lees paub ib nrab. Mild steel's ductility blunts ntse ntswj cov hauv paus hniav los ntawm cov yielding hauv zos, txo cov txiaj ntsig Kt tshaj thawj ob peb puas hits. Tab sis txawm nyob rau hauv me me hlau, lub hauv paus vojvoog hauv qab no 0.5t accelerates qaug zog ntawm volumes saum toj no 500,000 qhov chaw. Txoj kev tshawb fawb hais tias ib txwm qhia qhov tsawg kawg nkaus lub vojvoog.
- "Yog hais tias lub sawb pub mis OK, qhov thais tob txaus."- Tsis sib haum. Pub stability tsuas yog hais tias tus cab kuj khaws cia txaus rigidity. Nws hais tsis muaj dab tsi hais txog seb lub thais puas ua tau decouples chaw nres tsheb rog. Ib txoj hlua tuaj yeem pub tau zoo kawg nkaus thaum tseem xa cov snaps - los ntawm kev thauj khoom uas txo qis qhov tseeb ntawm cov chaw nres tsheb hauv qab.
- "Ntxiv ib qhov chaw nyob qhov twg koj pom strip lifting."- Kev lees paub ib nrab. Strip lifting qhia tau hais tias lub zog kis tau tus mob ntawm cov chaw nres tsheb, thiab ib qho notch tuaj yeem ua rau nws. Tab sis lub hauv paus ua rau tej zaum yuav tsis txaus stripper siab los yog tsis raug lifter lub sij hawm es tsis ploj geometry nyem. Ntsuam xyuas ua ntej txiav.
Bypass Notch Influence ntawm Burr Tsim thiab Qhov Zoo
Nov yog qhov kev sib txuas ntau tus engineers saib: bypass notches cuam tshuam burr qhov siab ntawm cov khoom tiav. Thaum txiav punch txiav los ntawm cov sawb, tus qauv tawg yog nyob ntawm seb qhov kev ntxhov siab cuam tshuam li cas los ntawm cov khoom thaum lub sijhawm tawg.Burr variation nyob rau hauv progressive tuag ua hauj lwmfeem ntau taug qab mus rau qhov kev ntxhov siab tsis sib haum xeeb ntawm thaj chaw txiav es tsis yog kev tshem tawm ib leeg. Ib qho bypass thais nyob ze ntawm qhov chaw nres tsheb blanking lossis tho qhov hloov pauv qhov kev ntxhov siab nyob hauv cov khoom raug txiav. Yog tias qhov hloov pauv qhov kev ntxhov siab hloov pauv li cas cov punch koom nrog cov ntawv, shear- mus rau -fracture ratio hloov, thiab burr qhov siab hloov nrog nws.
Tshwj xeeb, bypass notches burr tsim stamping kev sib cuam tshuam ua haujlwm zoo li no: ib qho chaw nres tsheb tam sim ntawd tuaj yeem txo cov kev ntxhov siab uas nyob hauv lub sawb, tso cai rau cov punch nkag mus rau cov khoom kom huv si thiab tsim kom muaj kev sib txuam ntau dua. Conversely, ib tug tsis zoo muab notch yuav qhia tensile residual kev nyuaj siab nyob rau hauv lub txiav cheeb tsam, ua rau cov khoom tawg ntxov ntxov thiab nce burr qhov siab ntawm sab breakout. Lub physics ntawm hlau txiav qhia tias kwv yees li ib -peb ntawm qhov txiav ntug yog shear (qhov chaw hlawv) thiab ob -feem peb yog tawg nyob rau hauv qis- carbon steel ntawm qhov tseeb clearance. Txhua yam uas hloov qhov piv txwv no, suav nrog cov kev ntxhov siab uas nyob ib puag ncig los ntawm kev sib tw, hloov cov ntug zoo.
Punch-rau- tuag clearance thiab bypass notch stress fields yuav tsum tau txiav txim siab ua ke rau precision tuag stamping tau. Clearance txiav txim siab lub kaum sab xis ntawm cov pob txha tawg propagated los ntawm punch thiab tuag npoo rau ib leeg. Residual stress los ntawm ib tug nyob ze bypass notch biases uas tawg propagation kaum. Yog hais tias qhov notch -induced stress aligns with the clearance geometry, fractures meet cleanly and burr stays tsawg. Yog hais tias lawv tsis sib haum xeeb, qhov tawg txoj kev offset, ua ib tug ragged ntug nrog burr siab. Ntawm qhov tuag stamping xovxwm khiav ntawm kev kub ceev, qhov kev sib cuam tshuam no tau tshaj tawm vim hais tias lub zog dynamic ua kom muaj kev ntxhov siab asymmetry.
Lub hom phiaj ntawm no tsis yog ntxiv qhov nyuaj rau nws tus kheej. Nws yog muab cov engineers cov lus thiab cov ntsiab lus sib txuas lus hlau stamping tooling specifications nrog kev ntseeg siab. Thaum koj qhia meej txog qhov tob tob ntawm 35% nrog 1.5t hauv paus vojvoog nyob 3t deb ntawm qhov chaw txiav qhov ze tshaj plaws, koj yuav tsum tau piav qhia yog vim li cas: vim hais tias geometry muab qhov chaw nres tsheb txaus decoupling rau cov khoom qib uas tsis qhia txog cov kev ntxhov siab uas yuav hloov pauv cov qauv tawg ntawm cov kev ua haujlwm nyob ib sab. Qhov ntawd yog qhov txawv ntawm qhov kev qhia tshwj xeeb raws li kev tshawb fawb thiab ib qho raws li kev cia siab.
Cov ntsiab cai no tuav hauv cov kev tswj hwm, tab sis siab - ntim ntau lawm qhia txog cov teebmeem uas ib zaug - hit tsom xam tsis tuaj yeem kwv yees. Rov ua dua kev caij tsheb kauj vab, kev hnyav hnyav hnyav, thiab thermal expansion hloov lub xeev kev ntxhov siab nyob rau lub sijhawm, qhia tias tus qauv bypass notch muaj cov npoo txaus los yog ua haujlwm ntawm ntug ntawm nws lub hnab ntawv ua haujlwm.
Tiag -Lub Ntiaj Teb Indicators thiab Diagnostic Application
Tswj cov xwm txheej thaum tuag sim tsis tshua qhia tag nrho zaj dab neeg. Ib tug bypass notch tsim yuav muaj sia nyob tsib caug tus qauv hits yam tsis muaj teeb meem, tab sis automotive hlau stamping txheej txheem xav tau ntau lab lub voj voog nyob rau hauv tas li thermal loading, hnyav hnyav, thiab cov khoom coil variation. High - ntim ntau lawm yog qhov uas tsis tsim nyog notch tsim nthuav tawm nws tus kheej, tsis yog ib qho kev puas tsuaj sai sai, tab sis raws li kev qeeb qeeb mus rau qhov tsis ruaj khov uas tshwm sim hauv cov nqi seem, qhov sib kis, thiab tsis tau npaj tseg.
Siab -Volume Production thiab Cumulative Stress Effects
Nyob rau hauv kev lag luam hlau stamping rau automotive brackets, connector vaj tse, thiab structural reinforcements, xovxwm speeds feem ntau tshaj 200 strokes ib feeb. Thaum lub sijhawm ntawd, tus cab kuj rub tawm ntawm txhua qhov bypass thais qhov chaw ntau pua zaus txhua feeb. Tshaj li kev tsim tawm ntawm 500,000 qhov chaw, lub hauv paus thaib tau dhau los ntawm nws qhov kev ntxhov siab ntau ib nrab lab zaug. Ib qho kev ua haujlwm ntawm qhov chaw nyob ze ntawm nws qhov pib qaug zog yuav pib deteriorate, tsis yog tom qab ib qho kev hloov, tab sis nce mus rau hnub thiab lub lis piam ntawm kev tsim khoom.
Cov nyhuv cumulative ua raws li tus qauv uas xav tau. Ua ntej, micro- cracks pib ntawm lub hauv paus hauv paus uas qhov kev ntxhov siab ntau tshaj plaws. Cov kab nrib pleb no tsis pom ntawm qhov muag liab qab thaum lub sij hawm niaj hnub tshuaj xyuas. Qhov thib ob, cov kab nrib pleb propagate incrementally nrog rau txhua qhov xovxwm stroke, txo tus neeg nqa khoom tus ntoo khaub lig zoo -section ntawm qhov thais. Thib peb, tus neeg nqa khoom tsis muaj zog poob qis, tso cai rau chaw nres tsheb - mus rau - chaw nres tsheb quab yuam kis mus rau maj mam. Plaub, qhov seem drift tshwm nyob rau hauv tiav hlau stamping Cheebtsam raws li cov nyhuv decoupling degrades.
Cov kab ke no piav qhia vim li cas lub tsheb stamping tuag khiav siab - lub zog steel feem ntau tsim cov khoom siv tau rau thawj 100,000 hits, tom qab ntawd txhim kho cov teeb meem zoo. Lub hauv paus notch yog exhausting nws qaug zog lub neej. Txoj kev tshawb fawb ntawm kev ntxhov siab thiab kev ua haujlwm nyuaj ntawm tus cwj pwm uas tau hais tseg ua ntej kwv yees lub sijhawm no nrog qhov tseeb tsim nyog yog tias cov khoom siv dag zog thiab qhov tseeb Kt tus nqi raug paub.
Cov teebmeem thermal cuam tshuam qhov teeb meem. Nyob rau hauv high press speeds, punch kub maj mam nce vim kev sib txhuam thiab deformation loads, thiab cov cua sov ua rau lub sawb. Ib tug cab kuj khiav ntawm 10-15 degrees Celsius saum toj no ambient ntawm bypass notch qhov chaw muaj ib tug me ntsis hloov yield zog thiab elongation. Cov npoo uas tsim los rau hauv qhov ntsuas qhov ntsuas ntawm chav tsev kub poob qis hauv thermal loading, muaj peev xwm thawb lub hauv paus hauv paus rau hauv qhov chaw ntawm cov yas strain nyob rau hauv txhua lub voj voog es tsis yog qhov seem elastic.
Diagnostic Indicators of Inadequate Bypass Notch Design
Cov kws tshaj lij xovxwm feem ntau pom cov teeb meem bypass thaib ua ntej cov neeg soj ntsuam zoo ua, vim tias cov tsos mob tshwm sim raws li kev hloov pauv hauv kev tuag khiav li cas es tsis yog qhov tsis xws luag tam sim ntawd. Cov tsos mob pom tau hauv qab no hauv pem teb xovxwm qhia txog cov teeb meem bypass notch:
- Sawb nqa ntawm cov chaw nres tsheb- Cov cab kuj tau nce tawm ntawm qhov chaw tuag tom qab hnyav blanking los yog tho, qhia tias snap-los ntawm cov rog yog kis los ntawm qhov tob tob tsis txaus es tsis yog nqus hauv zos.
- Inconsistent ib feem qhov ntev ntawm txoj kev chaw nres tsheb- Dimensional kis tau maj mam dhau los ntawm kev ua haujlwm ntau lawm, qhia tias cov cab kuj strip rigidity ntawm qhov thais tau hloov pauv vim kev qaug zog tawg los yog qhov thais tsis tau muab qhov kev txiav txim kom txaus los pib.
- Pilot pin shearing los yog dabtsi yog khoov- Pilot pins tau ntsib cov loads sab nraud uas lawv tsis tau tsim los tswj vim tias kev sau npe tsis raug cai, tshwm sim los ntawm kev tsis txaus siab ntawm kev noj zaub mov tsis ruaj khov, yuam cov kws tsav dav hlau los kho qhov ua yuam kev dhau ntawm lawv lub peev xwm.
- Progressive ntug cracking ntawm qhov chaw nyob- Pom pom cov kab nrib pleb txuas ntxiv los ntawm cov hauv paus hauv paus mus rau qhov chaw nqa khoom, qhia tias lub hauv paus ntawm lub vojvoog yog nruj heev rau cov khoom siv qib, los yog qhov tob tob tshaj li qhov uas cov khoom siv dag zog tuaj yeem txhawb nqa ntawm qhov ntim ntau lawm.
- Tshem tawm buckling thaum pub ua ntej- Cov cab kuj sib tsoo tom qab ntawm qhov chaw nres tsheb thaum lub feeder thawb lub sawb mus rau pem hauv ntej, txhais tau hais tias cov ligament ntxiv tom qab qhov tob tob yog nqaim dhau los tiv thaiv cov khoom noj khoom haus tsis muaj buckling.
- Chaw nres tsheb - mus rau - chaw nres tsheb dimensional drift nyob rau hauv ib txoj kev- Qhov chaw ntawm cov chaw nres tsheb hauv qab tsis tu ncua hloov mus rau tib qho kev taw qhia, qhia tias cov khoom ntws los ntawm qhov chaw hla qhov chaw nyob ib sab yog asymmetric vim yog kev coj tsis ncaj ntawm cov nplej los yog qhov tsis sib xws ntawm qhov tsis sib xws ntawm cov khoom sib txawv.
- Accelerated tuag hnav ntawm chaw nres tsheb uas nyob ib sab mus rau notches- Kev tsim cov ntawv ntxig lossis txiav cov punches ze ntawm lub qhov hla hla txoj hlua khi nrawm dua li qhov xav tau vim tias qhov ntsuas qhov ntsuas tsis ua kom muaj zog, xa rov qab poob siab rau hauv cov chaw nres tsheb.
Txhua yam ntawm cov tsos mob no qhia rov qab rau cov qauv kev tshawb fawb tshwj xeeb. Sawb lifting cov ntsiab lus kom tsis txaus snap-los ntawm attenuation, teeb meem tob tob. Pilot tus pin puas tsuaj rau kev noj zaub mov tsis ruaj khov, teeb meem nqa khoom rigidity. Ntug tawg qhia txog kev qaug zog tsis ua haujlwm ntawm lub hauv paus hauv paus, ib daim duab geometry-vim- cov khoom tsis sib haum. Txoj kev kuaj mob ua haujlwm rov qab los ntawm cov tsos mob pom tau mus rau qhov kev ntsuas uas xav tau kev hloov kho.
Thaum tus kws tsim khoom siv cuab yeej ntsib qhov tsis sib xws ntawm cov hlau stamped uas tsim nyob rau hauv qhov kev tuag zoo, thawj lo lus nug yuav tsum tsis txhob yog tias lub punch yog hnav. Nws yuav tsum yog seb lub bypass thais ntws los ntawm qhov chaw nres tsheb tseem ua nws txoj haujlwm decoupling.Cov hauv paus ntsiab lus daws teeb meemqhia meej tias cov khoom yuav tsum raug muab tso rau hauv thiab tuav kom zoo ua ntej kev tsim ua haujlwm tshwm sim. Lub degraded bypass notch undermines ob qho tib si prerequisites los ntawm kev tso cai rau kev sib txuas ntawm cov chaw nres tsheb uas distorts strip txoj hauj lwm thiab tso tawm tuav lub siab tsis sib npaug.
Txoj kev kuaj mob rau cov hlau stamped ib feem qhov teeb meem zoo ua raws li kev xav tau ib ntus. Ua ntej, tshuaj xyuas cov hauv paus hauv paus hauv kev nthuav dav rau kev qaug zog tawg pib. Yog tias muaj cov kab nrib pleb tam sim no, lub hauv paus vojvoog yuav tsum tau nce los yog qhov tob tob yuav tsum txo qis rau cov khoom siv qib. Qhov thib ob, ntsuas lub strip qhov tseeb deflection ntawm qhov thais thaum lub sij hawm qeeb - nrawm nrawm. Yog tias tus neeg nqa khoom pom tau yooj yim dua li qhov rov qab elasticity, qhov seem hla - ntu tsis txaus lossis cov khoom siv tau ua haujlwm - tawv dhau los nws qhov muaj txiaj ntsig zoo ntawm qhov chaw ntawd. Thib peb, sib piv pilot qhov elongation upstream thiab downstream ntawm notch. Oval-zoo li tus tsav qhov hauv qab dej qhia tias qhov thais tsis nqus cov rog sib kis thiab cov sawb tau sau npe tawm -nruab nrab ntawm qhov chaw nres tsheb.
Cov ntaub ntawv tsim tawm txhawb nqa cov kev soj ntsuam no. Hauv siab -Volume stamped metal parts programs,Kev vam meej tuag tsis tshua muaj tshwm sim los ntawm ib qho kev puas tsuaj. Feem ntau cov teeb meem tshwm sim maj mam los ntawm kev hnav tsoos tsho, strip instability, thiab thermal cuam tshuam thaum lub sij hawm tas mus li. Bypass notch degradation ua raws li tus qauv no. Lub notch tsis poob tam sim ntawd. Nws poob kev ua tau zoo incrementally, thiab cov tsos mob downstream tshwm sim ntev ua ntej lub hauv paus ua rau pom pom tseeb.
Rau cov engineers khiav tsheb stamping tuag ntawm cov khoom ntim ntau tshaj 500,000 qhov chaw hauv ib xyoos, kev soj ntsuam xyuas ntawm cov kab mob stroke tau teev tseg - suav cov ntu ntu tiv thaiv cov ntu ntu ntawm cov khoom ruaj khov rau hauv cov khoom seem. Cov kev tshawb fawb muab lub moj khaum: paub koj cov ntaub ntawv qhov kev qaug zog nkhaus, xam qhov tseeb Kt ntawm lub hauv paus notch, kwv yees lub voj voog suav rau kev pib tawg, thiab teem caij tshuaj xyuas ua ntej qhov pib tuaj txog. Qhov ntawd yog qhov ua ntej -cov ntsiab lus kev paub txhais rau hauv kev tsim khoom hauv pem teb kev ntseeg siab rau txhua qhov hlau stamping tivthaiv qhov tuag tsim.
Engineering-Driven Bypass Notch Design for Production Excellence
Cov tsos mob ntawm kev kuaj mob hauv pem teb xovxwm paub meej tias qhov kev tshawb fawb kwv yees li cas: bypass notch specifications yuav tsum tau rooted nyob rau hauv quantifiable mechanics, tsis tau txais kev pom zoo. Cov hauv paus ntsiab lus ntawm kev ntxhov siab, cov khoom siv anisotropy, thiab kev tswj xyuas qhov kev pab cuam geometry tsim ib qho kev sib koom ua ke uas siv rau txhua qhov kev tuag stamping, tsis hais txog qhov nyuaj lossis qhov ntim ntau lawm.
Cov Ntsiab Cai Engineering tseem ceeb rau Bypass Notch Specification
Peb tus ncej txhawb txhua lub suab hla kev txiav txim siab hauv cov hlau stamping tuag:
- Kev faib tawm kev ntxhov siab tswj hwm qhov ntsuas geometry- Hauv paus vojvoog, qhov tob, thiab qhov dav txiav txim siab qhov kev ntxhov siab ntawm qhov taw tes nyem. Sizing cov kev txwv no tiv thaiv cov khoom siv dag zog nkhaus kom ntseeg tau tias qhov notch ciaj sia ntim ntau lawm yam tsis muaj qhov pib tawg.
- Cov khoom anisotropy dictates orientation- Cov kev taw qhia ntawm cov qoob loo txheeb ze rau qhov kev sib tw ntawm qhov kev sib tw tswj kev sib kis tus cwj pwm thiab cov qauv ntawm cov khoom ntws. Tsis quav ntsej dov kev taw qhia thaum qhia txog qhov kev tso kawm ntawm qhov qhia txog kev puas tsuaj uas tsis muaj tseeb uas ua rau muaj kev ntseeg siab ntawm cov cab kuj.
- Tswj kev pab cuam cais cov chaw nres tsheb- Lub qhov taw qhia yuav tsum txo cov neeg nqa khoom nruj txaus kom decouple cov chaw nyob ib sab thaum khaws cov ntoo khaub lig txaus -section rau kev noj zaub mov ruaj khov. Qhov nyiaj tshuav no yog cov khoom siv- tshwj xeeb, tuab- nyob ntawm, thiab ntau lawm- ntim-sensitive.
Ua ke, cov ntsiab cai no hloov kev kwv yees nrog engineering rational. Tus tsim qauv tuag uas nkag siab tias yog vim li cas 35% qhov tob tob nrog 1.5t hauv paus vojvoog ua haujlwm rau HSLA steel tuaj yeem ntseeg siab hloov qhov kev qhia tshwj xeeb thaum cov khoom siv qib, thickness, los yog hloov qhov hnyav. Qhov kev hloov pauv ntawd yog tus nqi tiag tiag ntawm kev tshawb fawb- tsav tuag thiab stamping tsim: nws ntsuas rau cov ntawv thov tshiab yam tsis tas yuav muaj kev sim tshiab tshiab-thiab- yuam kev sim.
Thaum bypass notch specifications yog muab los ntawm kev nyuaj siab concentration txoj kev xav, cov ntaub ntawv qaug zog cov ntaub ntawv, thiab anisotropic txaus tsom xam es tsis yog khw-pem teb kev lig kev cai ib leeg, txhua stamping tuag tivthaiv nyob rau hauv lub strip layout ua nws lub hom phiaj nyob rau hauv tag nrho cov ntau lawm lifecycle.
Kev Koom Tes Nrog Tshwj Xeeb Die Design Resources
Kev txhais cov ntsiab cai no rau hauv kev tsim khoom- npaj cov cuab yeej xav tau ntau dua li kev paub txog kev xav. Nws xav tau kev paub txog yuav ua li cas stamping tuag Cheebtsam cuam tshuam raws li cov xovxwm tiag tiag, hla ntau cov ntaub ntawv, thiab ntawm qhov ntim uas cuam tshuam rau txhua qhov kev xaiv tsim marginal. Cov kws ua haujlwm ua haujlwm ntawm kev ua haujlwm nyuaj tuag nrog qhov tseem ceeb ntawm kev hla dhau qhov yuav tsum tau txais txiaj ntsig los ntawm kev koom tes nrog cov kws tshaj lij cov cuab yeej uas txuas kev tshawb fawb thiab kav khw- qhov tseeb hauv pem teb.
Thaum ntsuam xyuas cov hlau stamping tuag lub tuam txhab saib xyuas, nrhiav cov neeg koom tes uas ua kom pom tseeb hauv ob qho tib si engineering thiab cov tswv yim txwv ntawm kev tuag stamping ntau lawm.YICENtxuas cov cuab yeej engineers rau kev cai stamping tuag cov kev daws teeb meem nyob qhov twg bypass notch tsim, cov ntaub ntawv ntws tswj, burr tswj, thiab clearance optimization raug kho raws li kev sib tw engineering es tsis txhob cais tawm - thiab - kev txiav txim tuag. Lawv txoj hauv kev kom tuag thiab stamping qhia txog tib yam thawj zaug - cov txheej txheem txheej txheem tau hais thoob plaws hauv tsab xov xwm no: txhais lub xeev kev ntxhov siab, phim geometry rau cov khoom coj cwj pwm, thiab siv tau los ntawm cov ntaub ntawv tsim khoom.
Txoj hauv kev rau pem hauv ntej rau ib tus kws tshaj lij qhia txog kev bypass notches yog qhov tseeb. Txhim kho koj cov kev txiav txim siab hauv cov tshuab ntawm kev ntxhov siab thiab cov khoom teb. Siv tau los ntawm kev soj ntsuam kev soj ntsuam ntawm hauv pem teb xovxwm. Thiab thaum daim ntawv thov xav tau kev tshaj lij tshaj li koj lub peev xwm siv tam sim no, koom nrog tus khub uas nws qhov kev tsim vaj tsev qhov tob sib haum rau qhov nyuaj ntawm koj qhov kev tsim qauv stamping tuag.
Cov lus nug nquag nug txog Bypass Notches hauv Stamping Tuag
1. Dab tsi yog lub hom phiaj ntawm bypass notches nyob rau hauv progressive stamping tuag?
Bypass notches pab peb core mechanical functions nyob rau hauv progressive stamping tuag. Lawv tswj cov khoom ntws los ntawm kev tsim cov ntsiab lus nyem uas cia cov ntawv hlau deform yam tsis muaj kev txwv ntau dhau los ntawm cov chaw nyob sib ze. Lawv rov faib cov kev ntxhov siab tawm ntawm qhov chaw tseem ceeb los tiv thaiv kev ua tsis tiav hauv cheeb tsam. Thiab lawv txo snap-los ntawm kev quab yuam uas ua rau kev tshem tawm thiab ua yuam kev- pub tej yam kev mob. Qhov tseem ceeb, lawv ua raws li kev tsim kho thaj tsam kev ntxhov siab uas cais thaj chaw deformation kom txhua qhov chaw nres tsheb ua haujlwm ntawm nws tus kheej yam tsis muaj kev cuam tshuam cov yam ntxwv nyob ib sab.
2. Yuav ua li cas koj txiav txim siab qhov tseeb bypass notch qhov tob rau cov khoom sib txawv?
Notch qhov tob feem ntau yog tsav los ntawm cov khoom siv elongation feem pua thiab kev ua haujlwm hardening cwj pwm. Cov hlau me me nrog 28-42% elongation tolerates qhov tob ntawm 40-50% ntawm cov cab kuj dav vim nws cov ductility cia tiv thaiv kev tawg ntawm cov hauv paus hauv paus. High-strength steels nrog txo elongation (12-24%) xav tau qhov tob tob ntawm 20-35% nrog cov hauv paus radii loj. Aluminium alloys xav tau 30-40% qhov tob nrog lub dav dav radii vim tsis tshua muaj kev qaug zog thiab lub siab nyiam. Stainless hlau xav tau txoj hauv kev zoo tshaj plaws (25-35% qhov tob, lub hauv paus vojvoog ntawm 2.0t lossis ntau dua) vim tias nws qhov kev ua haujlwm hnyav hnyav ua rau lub zos embrittlement ntawm lub hauv paus hauv paus.
3. Dab tsi yog qhov txawv ntawm qhov zoo thiab qhov tsis zoo bypass notches?
Tsis zoo bypass notches tshem tawm cov khoom siv los ntawm cov cab kuj strip edge, tsim kom muaj kev yooj yim hauv zos uas tso cai rau cov chaw nyob ib sab kom deform ntawm nws tus kheej. Lawv txo tus ntoo khaub lig- ntu ntu thiab khoov qhov tawv nqaij ntawm qhov ntawd. Qhov zoo bypass notches ua hauj lwm rau txoj kev sib txawv los ntawm kev ntxiv cov khoom los yog tawm hauv ib lub tab protruding ntawm ntug strip los tsim cov hauv zos stiffening. Cov ntawv tsis zoo yog siv qhov kev quab yuam decoupling nruab nrab ntawm cov chaw nres tsheb, thaum cov ntawv zoo yog siv rau qhov chaw tswj kev noj zaub mov thiab cov cab kuj rigidity xav tau kev txhawb nqa ntawm cov chaw tshwj xeeb.
4. Cov kev taw qhia ntawm cov nplej cuam tshuam li cas los ntawm kev ua haujlwm ntawm cov ntawv hlau?
Cov ntawv hlau nthuav tawm cov khoom anisotropic vim cov nplej elongation thaum dov. Ib tug bypass notch oriented parallel rau grain kev taw qhia propagates tawg yooj yim dua nyob rau hauv grain ciam teb, muab aggressive decoupling tab sis luv luv qaug zog lub neej. Ib qho kev taw qhia perpendicular rau grain cov lus qhia tiv thaiv kev loj hlob tawg tab sis tuaj yeem txwv cov khoom ntws thaum lub sijhawm ua haujlwm. Txias-rolled steel thiab stainless hlau qhia muaj zog anisotropic teebmeem, thaum kub- dov steel thiab tooj liab tsis tshua muaj rhiab heev. Cov kws kho tsheb yuav tsum paub meej tias cov kauj ruam kev taw qhia txheeb ze rau qhov pub axis thiab sib tw qhov kev tso kawm los ua qhov hnyav ntawm cov chaw nyob ib sab.
5. Dab tsi yog cov cim qhia ntawm qhov tsis txaus bypass thais tsim thaum lub sijhawm tsim khoom?
Cov tsos mob pom muaj xws li kev tshem tawm ntawm cov chaw nres tsheb tom qab hnyav blanking hits, maj mam nce nyob rau hauv qhov loj me ntawm qhov chaw nres tsheb, tsav tus pin shearing los ntawm strip misregistration, pom ntug cracking extending los ntawm cov hauv paus hniav, strip buckling thaum noj ua ntej, thiab ceev tuag hnav ntawm cov chaw nyob ib sab mus rau notches. Txhua daim ntawv qhia cov tsos mob mus rau qhov tshwj xeeb engineering parameter: strip lifting qhia tsis txaus notch qhov tob, pilot puas traces rau noj tsis ruaj tsis khov, thiab ntug cracking qhia ib tug geometry - piv - khoom mismatch. Cov koom tes tshwj xeeb xws li YICHEN tuaj yeem pab txheeb xyuas cov teeb meem no thiab txhais cov kev kho kom raug rau hauv cov qauv tsim kom zoo.


