


Dab tsi yog Kev Txhim Kho Stamping Tuag thiab Vim Li Cas Lawv Tseem Ceeb
Xav txog ib qho cuab yeej uas xuas nrig ntaus, khoov, cov ntaub ntawv, thiab txiav ib feem ntawm cov hlau tiav hauv ib qho kev txuas mus tas li, ntau pua zaus hauv ib feeb. Qhov ntawd yog raws nraim li qhov kev nce qib stamping tuag ua. Rau cov kws tsim khoom tsim khoom thiab pab pawg muag khoom tau ua haujlwm nrog kev ntsuas cov zis thaum tuav nruj, kev nkag siab txog cov cuab yeej no los ntawm sab hauv tawm yog qhov sib txawv ntawm kev sib tw thiab raug nqi ntau dua - thiab - yuam kev.
Dab tsi yog Kev Txhaum Txhaum Kev Tuag
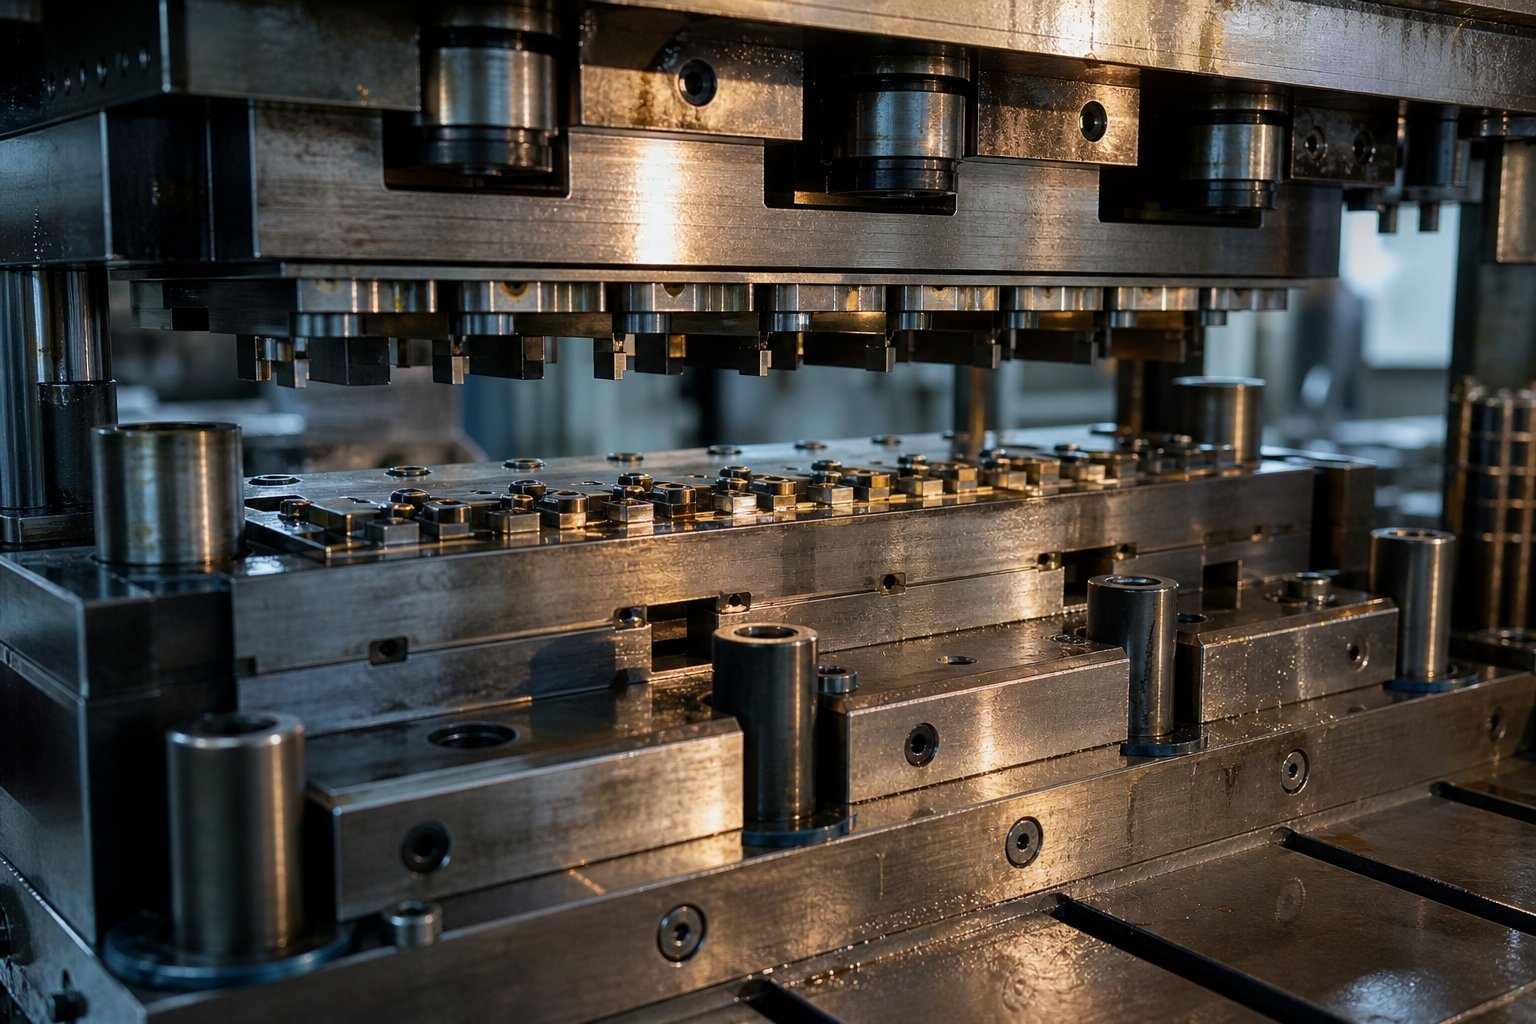
Ib qho kev nce qib stamping tuag yog cov cuab yeej precision ntsia rau hauv cov xovxwm stamping uas txav cov hlau sawb los ntawm cov chaw sib txuas ua ke, txhua qhov ua haujlwm tshwj xeeb los yog ua haujlwm rau ib qho xovxwm, kom txog rau thaum ib feem tiav yog sib cais ntawm qhov chaw nres tsheb kawg.
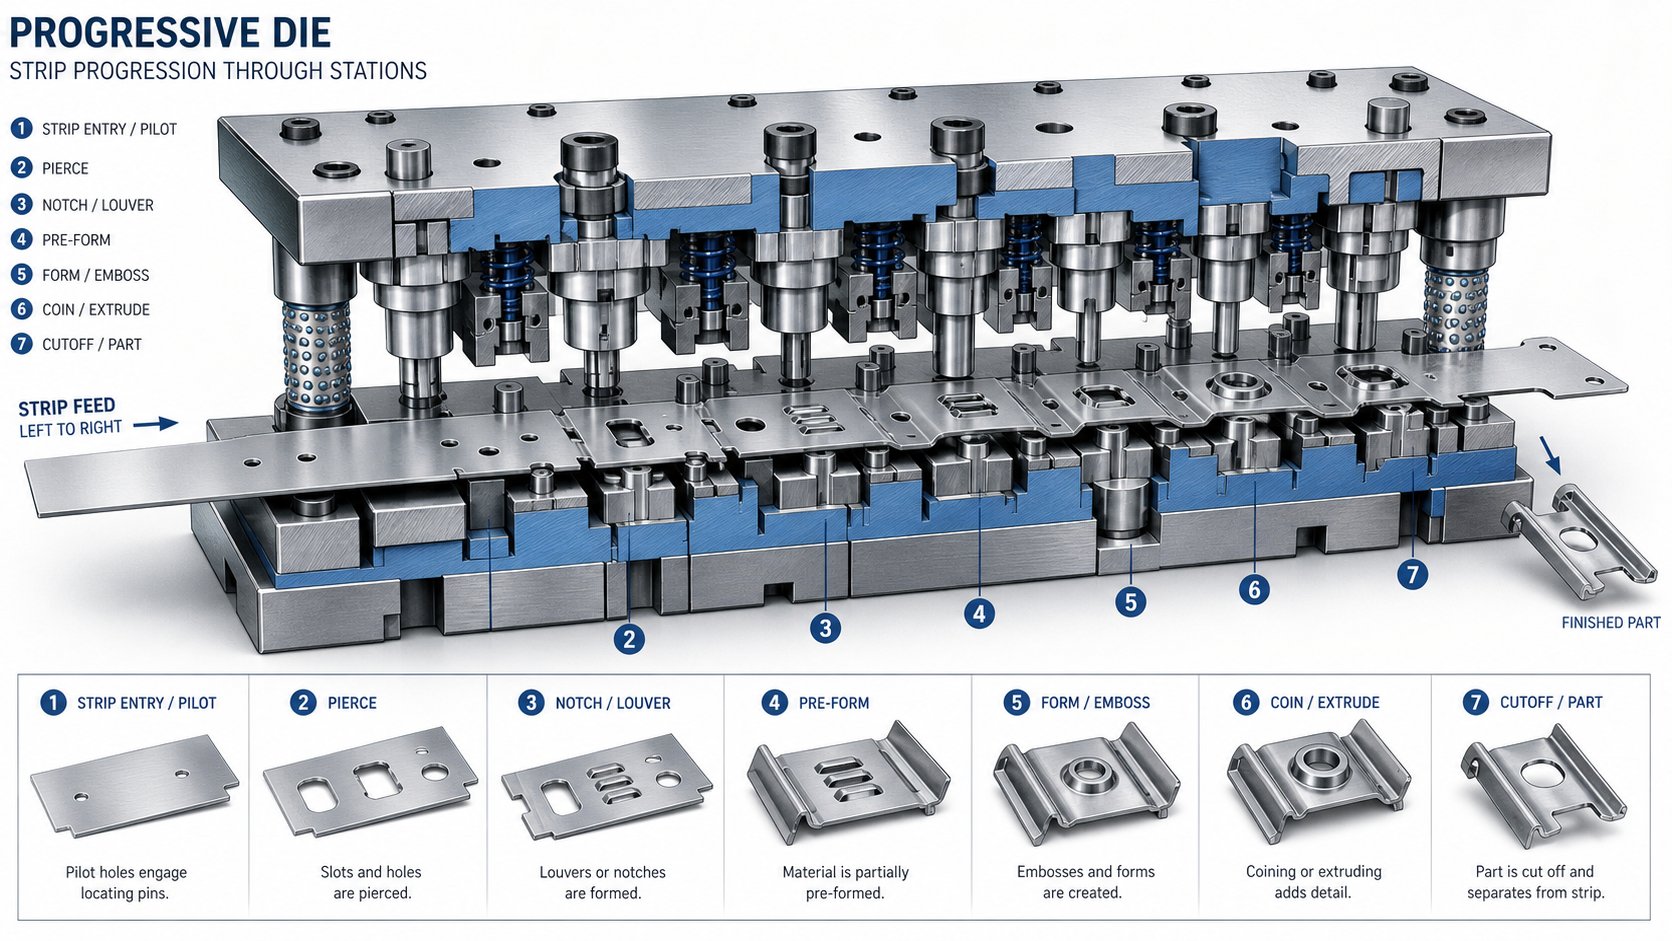
Yog lidab tsi yog ib tug progressive tuag nyob rau hauv lub tswv yim? Nws yog tus kheej - muaj cov txheej txheem tsim khoom. Lub coil ntawm cov ntawv hlau pub rau hauv cov xovxwm, thiab lub servo feeder nce lub sawb los ntawm qhov kev ncua deb, hu ua lub suab, nrog txhua qhov mob stroke. Ntawm txhua qhov chaw nres tsheb lub sawb ntsib kev ua haujlwm sib txawv: tho, khoov, npib, embossing, lossis trimming. Ib feem nyob twj ywm txuas rau ib qho khoom nqa nqa thoob plaws, tswj kev sib dhos kom txog thaum qhov kawg txiav tawm tawm. Ib tug stroke nyob rau hauv, ib tug tiav cov khoom tawm, tsis tu ncua.
Tej zaum koj yuav hnov lub khw- pab pawg hauv pem teb hu nws tus neeg tuag. Txawm hais tias qhov luv luv, lub hauv paus ntsiab lus yog tib yam: ntau yam kev ua haujlwm sib sau ua ke rau hauv ib lub voj voog uas tsis siv neeg uas tshem tawm ib feem ntawm cov kauj ruam.
Vim li cas Progressive Dies Dominate Siab -Volume Production
Progressive stamping muab kev sib xyaw ua ke uas lwm txoj kev tawm tsam kom phim: nrawm, rov ua dua, thiab qis rau ib -tus nqi ntawm qhov ntsuas. Presses khiav nrawm tuag ua haujlwm nyob qhov twg los ntawm25 txog 200 strokes ib feeb, txhais tau hais tias ib feem tiav poob txhua feem ntawm ib ob. Vim hais tias txhua qhov chaw nres tsheb yog hauv av thiab hardened mus rau micrometer-theem precision, qhov sib npaug ntawm qhov sib npaug tuav hla ntau lab lub voj voog yam tsis muaj kev cuam tshuam los ntawm phau ntawv.
Rau cov pab pawg muag khoom ntsuas tus nqi, lej yog ncaj nraim. Tooling peev yog siab upfront, tab sis tus nqi marginal ntawm txhua qhov ntxiv shrinks rau me ntsis ntau tshaj li raw khoom thiab nias lub sij hawm. Ntawm cov ntim txhua xyoo saum toj no 50,000 units, cov neeg tuag niaj hnub raug txiav ib feem ntawm cov nqi ntawm 30 txog 80 feem pua piv rau CNC fabrication txoj kev. Qhov kev xav ntawm kev lag luam yog vim li cas cov tsheb sib txuas, cov khoom siv hluav taws xob tiv thaiv hluav taws xob, thiab HVAC brackets tau dhau los ntawm kev ua haujlwm zoo tshaj plaws.
Qhov kev ua tau zoo, txawm li cas los xij, nyob ntawm qhov tshwm sim hauv qhov tuag. Sawb layout, chaw nres tsheb sequencing, thiab tsim lub tswv yim txiav txim seb lub cuab yeej khiav rau ntau lab hits los yog xav tau kev cuam tshuam tas li. Qhov tob ntawm engineering yog qhov uas hom cuab yeej no qhia txog nws qhov tseeb qhov nyuaj.
Yuav Ua Li Cas Progressive Die Stamping Txheej Txheem Ua Haujlwm
Sawb layout thiab chaw nres tsheb sequencing suab ncaj nraim ntawm daim ntawv, tab sis nyob rau hauv kev xyaumtxheej txheem tuag stampingyog lub kaw lus nruj nruj uas peb lub tshuab ua haujlwm ua ib qho: lub coil feeder, xovxwm, thiab tuag nws tus kheej. Kev nkag siab tias lawv cuam tshuam li cas ntawm qib stroke qhia tias vim li cas cov txheej txheem tuag no tsim cov khoom tiav sai dua li ntau- kauj ruam lwm txoj.
Sawb Feeding thiab Progression Mechanics
Txhua yam pib ntawm lub uncoiler. Ib lub kauj ntawm cov ntawv tiaj tus hlau, feem ntau yog li ntawm 0.1 hli mus rau 6 hli tuab, unwinds rau hauv ib lub straightener uas tshem cov kauj - teeb curvature. Los ntawm qhov ntawd, lub servo lossis huab cua feeder tuav lub sawb thiab ua rau nws ua tau zoo, rov ua kom deb ntawm txhua qhov xovxwm. Qhov kev ncua deb ntawd yog lub suab, thiab nws sib raug raws nraim rau qhov sib nrug ntawm cov chaw nres tsheb hauv qhov tuag.
Qhov tseeb ntawm no yog qhov tseem ceeb. Yog hais tias qhov pub ntev drifts los ntawm ib feem ntawm ib millimeter, txhua txhua downstream chaw nres tsheb misaligns. Tias yog vim li cas pilot pins, hardened cylindrical posts mounted nyob rau hauv lub Upper tuag, nkag pre- tho qhov nyob rau hauv lub strip thaum pib ntawm txhua stroke. Lawv lub cev rub lub sawb mus rau kev sau npe tseeb ua ntej kev txiav lossis kev pib pib. Xav txog cov kws tsav dav hlau raws li qhov system qhov chaw pib dua, kho qhov kev hloov pauv me me rau txhua lub voj voog.
Chaw Nres Nkoj Sequencing Los ntawm Blank mus rau qhov kawg
Nyob rau hauv qhov tuag, cov chaw nres tsheb yog teem rau hauv ib tug linear sequence. Txhua qhov chaw nres tsheb ua ib lossis ob txoj haujlwm ntawm lub sawb raws li cov xovxwm kub stamping kaw. Ib feem geometry tsim incrementally, chaw nres tsheb los ntawm chaw nres tsheb, thaum seem txuas nrog cov cab kuj strip ntawm nqaim tabs los yog webs ntawm cov khoom.
Ib qho txheej txheem zoo tshaj plaws stamping ua raws li ntu no:
- Pilot qhov yog pierced nyob rau hauv lub carrier sawb los tsim kev sau npe rau tag nrho cov tom ntej chaw nres tsheb.
- Sab hauv nta xws li cov qhov, qhov, thiab cov thais yog pierced los yog blanked.
- Kev tsim cov haujlwm xws li khoov, npib, lossis kos duab cov duab geometry zuj zus.
- Ntxiv trimming los yog retrike ua hauj lwm refine qhov ntev thiab txo cov residual stress.
- Qhov kawg cutoff chaw nres tsheb severs qhov tiav ib feem ntawm lub carrier sawb, thiab nws tawm lub tuag raws li ib tug ua tiav cov khoom.
Nruab nrab ntawm cov chaw nres tsheb, ib feem tsim ib feem caij nrog rau ntawm cov cab kuj zoo li cov neeg caij tsheb thauj khoom. Qhov no tshem tawm kev xaiv neeg hlau-thiab- qhov chaw tuav thiab khaws lub voj voog sij hawm ntsuas hauv feem ntawm ib thib ob es tsis yog vib nas this.
Nias Stroke Cycle thiab Timing
Lub stamping xovxwm ua haujlwm li cas hauv kev hais kwv txhiaj nrog cov neeg tuag? Cov xovxwm ram nqis los, kaw lub Upper tuag rau hauv qis tuag thiab tua txhua qhov chaw nres tsheb ua haujlwm ib txhij hauv ib qho mob stroke. Raws li tus ram retracts, lub feeder nce lub sawb ib lub suab ntev, thiab lifter pins tsa lub strip me ntsis tawm ntawm qhov chaw tuag kom nws thiaj li mus tau yooj yim. Tus ram descends dua, thiab lub voj voog rov ua dua.
Kev tuag stamping xovxwm khiav cov cuab yeej nce qib ntawm 200 strokes ib feeb ua tiav tag nrho cov kab ke no, pub, sau npe, daim ntawv, thim rov qab, hauv 300 milliseconds. Ntawm qhov ceev ntawd, lub qhov rais feeder lub sij hawm yog ntsuas nyob rau hauv kaum tawm milliseconds, thiab tuag lub stripper phaj yuav tsum tau tshem cov sawb kom huv si ua ntej ua ntej ua ntej. Txhua yam khoom nyob rau hauv lub system yog synchronized rau cov xovxwm crankshaft kev sib hloov, ua kev vam meej tuag stamping tsawg zoo li ib tug series ntawm discrete txheej xwm thiab ntau zoo li ib tug nruam mechanical atherosclerosis.
Qhov kev sib tw ntawd, txawm li cas los xij, tsuas yog nyob ib puag ncig thaum tus kheej cov khoom hauv qhov tuag tuav hauv ntau lab ntawm kev cuam tshuam rov qab. Punch geometry, tuag clearances, thiab xaiv cov khoom nyob rau hauv lub Cheebtsam theem txiav txim seb lub cuab tam sustains qhov cadence los yog pib ua seem.
Cov Cheebtsam Tseem Ceeb Hauv Kev Tuag Tuag
Punch geometry thiab tuag clearances ua kom lub suab tsis tu ncua, tab sis dab tsi yog cov khoom ntawd, thiab lawv ua li cas ua ke? Kev vam meej stamping tuag tsis yog ib qho thaiv monolithic. Nws yog ib qho kev sib dhos ntawm precision- hauv av stamping tuag Cheebtsam, txhua tus muaj ib txoj haujlwm tshwj xeeb, ua haujlwm hauv kev hais kwv txhiaj hauv qab hnyav hnyav. Thaum koj nkag siab tias txhua daim ua dab tsi, kev daws teeb meem ua qhov laj thawj tsis yog kev kwv yees.
Upper Tuag Assembly Cheebtsam
Lub sab sauv ib nrab ntawm cov tuag mounts mus rau lub xovxwm ram thiab xa cov quab yuam uas txiav thiab tsim cov sawb. Nws cov ntsiab lus tseem ceeb suav nrog:
- Punch phaj (retainer):Ib tug hardened steel phaj uas tuav tag nrho cov tooling punches nyob rau hauv meej txoj hauj lwm. Txhua lub punch yog hauv av kom phim lub geometry ntawm lub qhov los yog daim ntawv nws tsim, thiab cov retainer locks lawv nyob rau hauv qhov chaw kom lawv tsis tuaj yeem tig los yog hloov nyob rau hauv load.
- Backing phaj:Muab tso rau ntawm lub phaj punch thiab cov khau siab siab, lub phaj hardened no tiv thaiv cov ntxig ntxig los ntawm kev tsav mus rau hauv cov khau softer tuag los ntawm kev rov cuam tshuam ntawm cov xovxwm.
- Stripper phaj:Cov khoom tivthaiv no clamps cov khoom siv sawb tawm tsam qhov thaiv tuag thaum xovxwm kaw. Ib yam tseem ceeb, nws strips cov khoom tawm ntawm lub punches thaum lub sij hawm upstroke. Yog tsis muaj nws, lub sawb yuav cling rau cov hlau xuas nrig ntaus cov cuab yeej ntawm retraction, rub mus rau hauv lub Upper tuag thiab ua rau kev puas tsuaj tam sim ntawd.
- Pilots:Cov mos txwv-nosed pins uas nkag mus rau hauv pre- tho qhov nyob rau hauv lub sawb kom daws nws mus rau hauv kev sib raug zoo zaum kawg ua ntej kev ua hauj lwm tua hluav taws. Lawv kho me ntsis pub mis tsis raug txhua txhua stroke.
Lower Die Assembly Components
Qhov qis dua ib nrab zaum ntawm cov xovxwm bolster thiab tau txais kev txiav thiab tsim cov rog los ntawm saum toj no. Nws cov ntsiab lus tseem ceeb suav nrog:
- Tuag block (tuag chase):Lub cev tseem ceeb uas txiav thiab tsim cov contours yog machined los yog ntxig. Nyob rau hauv siab dua - ntim steel stamping tuag, lub tsev tuag thaiv cov khoom hloov tau los ntawm cov cuab yeej zoo hlau lossis carbide, tso cai rau kev kho hauv zos yam tsis muaj kev rov tsim kho tag nrho.
- Tuag khawm:Hardened cylindrical inserts nias rau hauv qhov tuag thaiv uas muab qhov kev tawm tsam txiav ntug rau txhua qhov punch. Lub clearance ntawm lub qhov ntswg punch thiab nws mating khawm, feem ntau 5 mus rau 10 feem pua ntawm cov khoom thickness, tswj qhov zoo ntawm qhov txiav ntug.
- Stamping tuag lifters:Caij nplooj ntoos hlav- loaded pins lossis rails uas tsa lub strip me ntsis tawm ntawm qhov chaw tuag tom qab txhua qhov mob stroke. Qhov kev tshem tawm no tso cai rau tus neeg noj zaub mov ua ntej lub sawb ywj pheej yam tsis muaj rub hla cov npoo, txo qis hnav thiab tiv thaiv mis- pub ntawm kev kub ceev.
- Nres blocks:Precision- cov blocks hauv av uas teeb tsa qhov siab kaw ntawm qhov tuag hauv xovxwm. Cov kws kho mob tsoo cov nplaum rau hauv qhov chaw hauv av ntawm qhov nres nres kom paub tseeb tias cov punches thiab cov ntaub ntawv ncav cuag qhov tob kom zoo thaum teeb tsa.
Kev taw qhia thiab kev sau npe
Xav txog qhov kaw lub sab sauv thiab sab qis ua ke ntawm 200 strokes ib feeb nrog clearances ntsuas nyob rau hauv txhiab ntawm ib nti. Cov txheej txheem qhia ua kom ua tau:
- Qhia pins thiab bushings:Hardened pins mounted rau ib tug tuag khau koom precision bushings rau lwm tus, aligning sab sauv thiab sab halves mus rau hauv tolerances ntawm 0.0001 nti. Pob-cov kabmob qhia pins, uas caij rau ntawm cov kabmob cab, tau dhau los ua qauv kev lag luam rau lawv txoj kev sib koom ua ke thiab sib cais yooj yim tuag.
- Tuag khau (tuag teeb):Lub sab sauv thiab sab hauv qab daim hlau uas tuav txhua lwm yam nyob rau hauv txoj hauj lwm. Lawv nqus cov deflection rog thiab muab lub zog mounting interface rau cov xovxwm.
- Tuag springs:Siab - quab yuam compression springs, xws li mechanical coil los yog nitrogen gas, uas muab kev tswj siab rau stripping, tuav, thiab ib feem ejection functions thoob plaws hauv lub voj voog.
Cov lus hauv qab no suav nrog cov khoom stamping tuag, lawv lub luag haujlwm, thiab cov khoom siv ib txwm xaiv rau hauv ib qho nrawm - siv hom ntawv:
| Cheebtsam | Muaj nuj nqi | Yam khoom |
|---|---|---|
| Tuag khau | Foundation daim hlau uas mount tag nrho lwm yam khoom thiab tswj kev sib raug zoo | Me me hlau los yog hlau hlau |
| Qhia pins thiab bushings | Tig sab sauv thiab qis tuag halves mus rau hauv kaum ntawm ib txhiab | Hardened alloy hlau; aluminium pob tawb |
| Punch phaj (retainer) | Tuav thiab tso tag nrho cov cuab yeej xuas nrig ntaus | A-2 lossis D-2 cov cuab yeej steel |
| Rov qab phaj | Tiv thaiv cov khau tuag los ntawm cov punch cuam tshuam quab yuam | A-2 hardened cuab yeej steel |
| Stripper phaj | Clamps strips khoom thiab strips nws los ntawm punches ntawm retraction | A-2 cuab yeej hlau lossis hlau me me (qhia hom) |
| Tooling xuas nrig ntaus | Txiav, tho, los yog tsim cov khoom siv sawb | D-2, M-2, CPM, lossis carbide |
| Tuag block / inserts | Muab kev tawm tsam cov npoo thiab tsim cov contours | D-2, M-2, CPM, lossis carbide inserts |
| Tuag khawm | Hloov tau txiav -ntug counterparts rau xuas nrig ntaus | Los ntawm -hardened alloy steel los yog carbide |
| Cov kws tsav dav hlau | Sau npe lub sawb mus rau hauv txoj hauj lwm meej txhua qhov mob stroke | Hardened cuab yeej steel, polished qhov ntswg |
| Springs (mechanical / nitrogen) | Muab lub zog stripping, tuav -down siab, thiab ib feem ejection | Chrome-silicon hlau lossis nitrogen gas cylinders |
| Lifters | Tsa sawb tawm tuag nto rau kev nce qib dawb ntawm cov hlab ntsha | Hardened cuab yeej steel nrog caij nplooj ntoos hlav rov qab |
| Nres blocks | Teem kaw qhov siab thiab txheeb xyuas qhov tob tob thaum teeb tsa | Hardened cuab yeej steel, precision av |
Txhua qhov ntawm cov khoom no yuav tsum tuav qhov kev ncaj ncees thoob plaws ntau lab lub voj voog xovxwm. Thaum ib qho punch hnav dhau qhov ua siab ntev lossis lub caij nplooj ntoos hlav lifter qaug zog, tag nrho cov kab ke drifts. Qhov kev sib koom ua ke yog vim li cas kev xaiv cov khoom siv thiab cov tswv yim tsim qauv ntawm cov khoom siv muaj qhov hnyav npaum li qhov kev teeb tsa tag nrho, ib qho kev sib raug zoo tshwj xeeb tshaj yog thaum lub sij hawm tsim kev tuag.
Progressive Die Design Los ntawm Lub Tswv Yim rau Validation
Cov khoom sib cuam tshuam ntawm lub cev yog ib yam. Tau txais tag nrho cov khoom ua haujlwm ua ke ua ntej cov hlau txiav? Qhov ntawd yog qhov kev txhim kho tuag tsim los cawm lub hlis ntawm kev mob taub hau lossis tsim lawv. Lub qhov dej-kev ua tiav stamping tuag tsim pib tsis nrog CAD geometry tab sis nrog kev nkag siab zoo txog qhov ua tiav yuav tsum ua li cas, yuav tsum muaj pes tsawg tus, thiab qhov txwv cov khoom siv.
Tsim cov khoom siv thiab cov neeg siv khoom xav tau
Ib tug raug hlau stamping tuag tsim qhov project pib thaum tus neeg siv khoom xa ib feem luam, feem ntau nrog 3D CAD qauv. Tab sis qhov kev kos duab ib leeg tsis ua rau tus neeg tsim qauv tuag txaus los pib. Ua ntej ib qho kev ua haujlwm strip layout tshwm sim, tus tsim qauv yuav tsum sau tag nrho cov duab ntawm cov ntsiab lus tsim khoom. Nco lub tswv yim tseem ceeb thaum ntxov, thiab tag nrho cov tswv yim cuab yeej yuav xav tau rov ua haujlwm qis dua.
Nov yog cov tswv yim tsim qauv tseem ceeb uas yuav tsum tau ua ua ntej kev txhim kho cov cuab yeej siv tau zoo pib:
- Ib feem geometry: 2D kos duab thiab 3D khoom qauv nrog ua tiav GD&T callouts txhais txhua qhov tseem ceeb thiab cov ntaub ntawv xa mus.
- Khoom specification: Alloy hom, temper, thickness, thiab txhua yam khoom xws li tensile zog, yield zog, elongation, thiab n- nqi.
- Cov kev xav tau ntim txhua xyoo: xav tau ntau npaum li cas hauv ib xyoos, qhov ntau thiab tsawg, thiab lub neej kev pab cuam, uas cuam tshuam ncaj qha rau kev tsim kho chav kawm thiab xaiv cov khoom siv.
- Cov kev cai kam rau ua: Cov yam ntxwv twg yog qhov tseem ceeb- rau-function (CTF) thiab uas muaj cov qauv kev lag luam kam rau ua, txij li cov specs nruj dua xav tau chaw nres tsheb ntxiv lossis kev ua haujlwm npib.
- Kev ua haujlwm thib ob: Txhua qhov kev tshaj tawm -stamping txheej txheem xws li plating, kho cua sov, vuam, lossis kev sib dhos uas ua rau muaj kev txwv rau kev taw qhia burr, nto tiav, lossis qhov ruaj khov.
- Xovxwm thiab feeder muaj: Yog tias tus neeg siv khoom muaj cov kab xovxwm uas twb muaj lawm, nws lub peev xwm tonnage, txaj loj, ntev stroke, thiab hom feeder txwv lub hnab ntawv tuag txij thaum pib.
Raws li MetalForming Magazine sau, kev qhia cov ntawv hlau nrog cov ntsiab lus me me tuaj yeem ua rau muaj teeb meem kev ua haujlwm tuag. Ib tug tuag tsim nyob ib ncig ntawm lub assumed khoom tej zaum yuav tsim cov khoom seem thaum lub sij hawm ntau lawm coils tuaj txog nrog txawv hardness los yog elongation tus nqi. Tus tuag, nyob rau hauv ib lub siab, dictates yam khoom nws yuav tsum tau khiav kom raug.
Strip Layout Optimization Strategies
Nrog rau kev nkag tau xauv rau hauv, tus tsim qauv txav mus rau qhov kev txiav txim siab tshaj plaws hauv kev txhim kho stamping tuag tsim: lub strip layout. Qhov no yog daim ntawv qhia uas txhais tau tias yuav ua li cas lub tiaj tus strip hloov mus rau hauv ib qho tiav, chaw nres tsheb los ntawm chaw nres tsheb. Nws txiav txim siab siv cov khoom siv, qhov loj me, qhov chaw nres tsheb suav, kev faib tawm quab yuam, thiab qhov kawg ntawm tus nqi ntawm -.
Ib tug strip layout qhia:
- Ib feem orientation txheeb ze rau lub sawb qhov kev coj noj coj ua thiab kev coj noj coj ua
- Pitch nrug ntawm chaw nres tsheb
- Carrier hom, dav, thiab cov ntsiab lus txuas
- Kev ua haujlwm ua ntu zus los ntawm thawj zaug mus rau qhov kawg txiav tawm
- Cov pob txha pob txha geometry thiab cov ntaub ntawv tawm los feem pua
Suab hais ncaj? Hauv kev xyaum, txhua qhov sib txawv pauv tawm tawm tsam lwm tus. Tig ib feem kom ua raws qhov tseem ceeb khoov perpendicular mus rau grain kev taw qhia txhim kho formability tab sis yuav ua rau kom sawb dav thiab seem. Lub suab luv luv txo qhov ntev ntawm kev tuag thiab nias lub txaj tab sis compresses chaw nres tsheb ua ke, txwv lub zog punch thiab kev saib xyuas. Cov kws tshaj lij tsim qauv feem ntau hloov kho cov kab txaij ntau zaus thaum lub sij hawm sim sim stamping, nthuav tawm cov teeb meem pub mis, quab yuam tsis sib xws, thiab cov teeb meem kev coj noj coj ua uas tsuas yog tshwm sim hauv cov xov xwm tiag tiag.
Kev txiav txim ntawm chaw nres tsheb suav ua raws li kev teeb tsa strip. Tus tsim qauv ua raws li kev ua haujlwm kom tho qhov thiab qhov tsis sib haum xeeb tshwm sim thaum ntxov thaum cov khoom tseem tiaj tus, tiv thaiv kev cuam tshuam ntawm cov yam ntxwv thaum lub sijhawm tom qab tsim. Khoov thiab kos duab chaw nres tsheb tuaj tom qab qhov profile yuav zoo li qub. Idle chaw nres tsheb, qhov twg tsis muaj kev ua haujlwm tshwm sim, tau muab tso rau ntawm cov chaw tsim khoom hnyav los tswj kev faib khoom quab yuam thiab muab cov qauv kev txhawb nqa hauv qhov tuag. Lub 12-chaw nres tsheb nce qib stamping cov cuab yeej tsis txawv txav rau qhov tsis sib xws, thiab cov duab geometry sib txawv tuaj yeem thawb suav 20 dhau los.
Kev simulation-Raws li kev tsim qauv siv tau
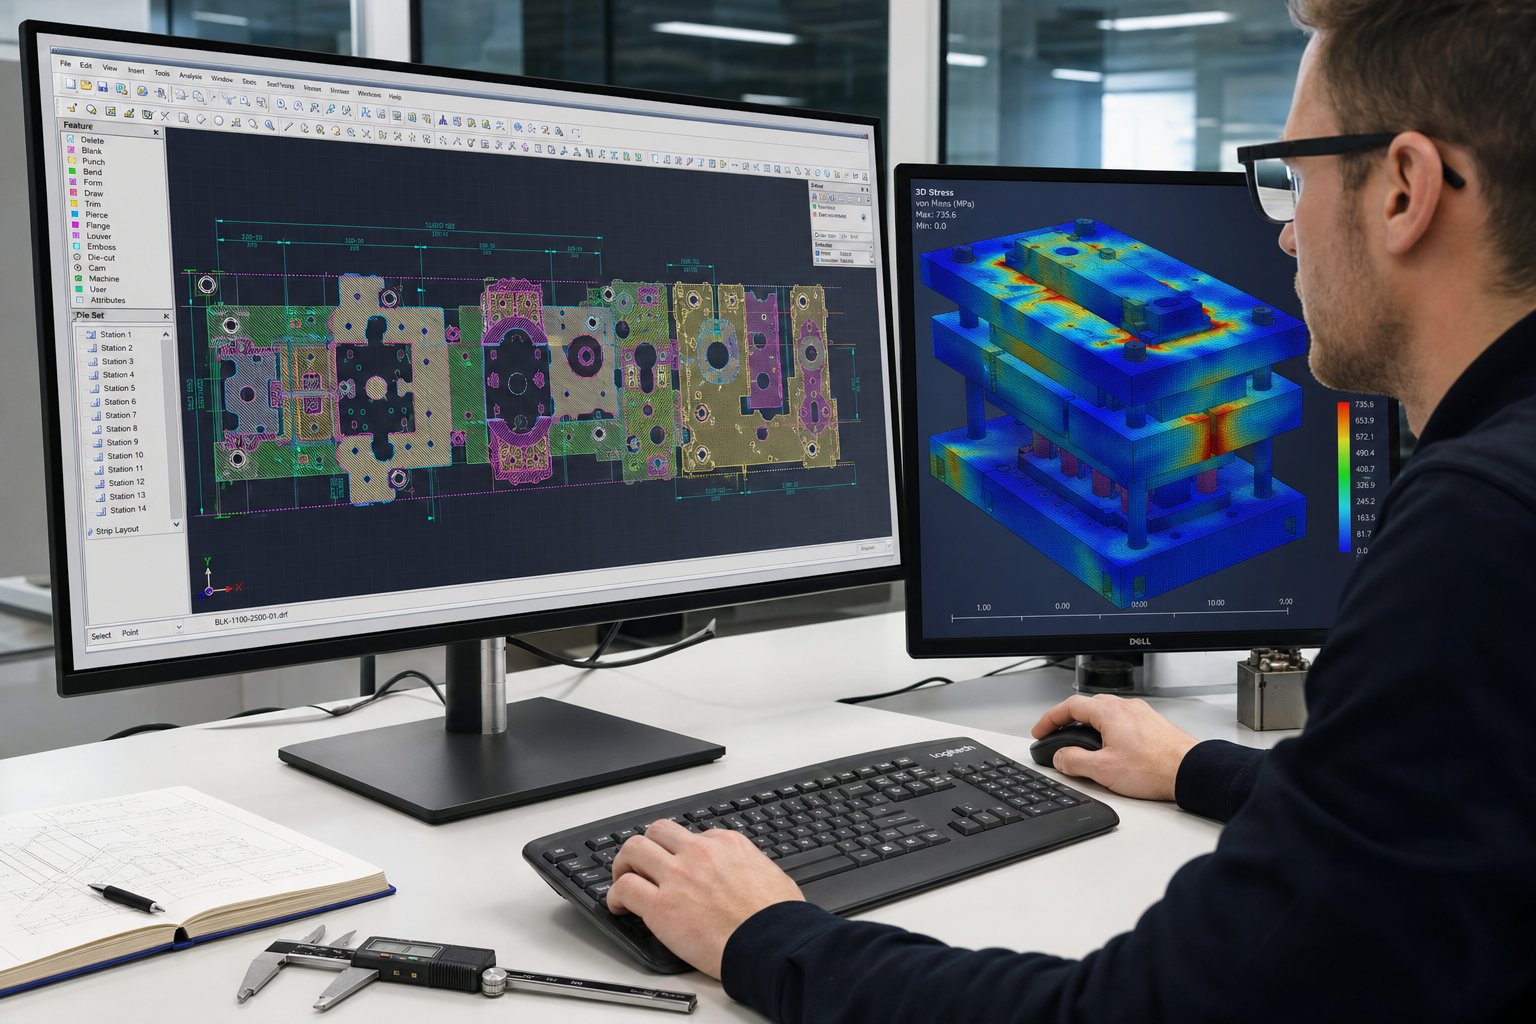
Ua ntej niaj hnub niaj hnub txhim kho tuag tsim software muaj, cov neeg tsim khoom tsim qhov tuag, khiav qhov chaw sim, txheeb xyuas cov teeb meem, hloov kho lub cuab yeej, thiab rov ua dua kom txog thaum tau txais cov ntsiab lus. Lub voj voog ntawd tuaj yeem siv lub lis piam thiab ntau txhiab nyiaj hauv kev rov ua haujlwm dua. Niaj hnub no, simulation tau compressed lub voj rov qab mus rau hauv qhov chaw digital.
Finite element tsom xam (FEA) cov cuab yeej qauv cov khoom ntws, thinning, wrinkling, thiab springback ntawm txhua qhov chaw tsim ua ntej ib qho thaiv ntawm cov cuab yeej hlau yog machined. Cov kws tsim qauv sim ntau qhov sib txawv ntawm qhov sib txawv ntawm qhov zoo, kho qhov khoov lub kaum sab xis kom them nyiaj rau lub caij nplooj ntoo hlav lossis hloov kho qhov tob kom tsis txhob thinning dhau qhov kev txwv. Qhov tshwm sim yog qhov tsim qauv siv tau uas ncav cuag kev npaj ntau lawm sai dua nrog cov qauv ntawm lub cev tsawg dua.
Kev suav Tonnage yog lwm qhov chaw uas simulation them nyiaj faib. Txhua qhov chaw nres tsheb txiav thiab tsim cov rog yuav tsum suav nrog tsawg dua li cov xovxwm xaiv lub peev xwm, suav nrog qhov ua haujlwm siab tshaj qhov chaw tuag hauv qab qhov chaw kho tshuab kom zoo dua. Rau qhov chaw sib sib zog nqus, lub zog ua haujlwm, tsis yog qhov siab tshaj tonnage, dhau los ua qhov txwv. Simulation ntes cov kev txwv no thaum ntxov, kom ntseeg tau tias cov cuab yeej ua tau zoo sib xws ntawm cov xovxwm ua ntej kev cog lus.
Kev sib xyaw ua ke ntawm CAD / CAM parametric qauv, FEA tsim simulation, thiab cov kev tshawb fawb digital tau txo cov sijhawm txhim kho loj. Dab tsi ib zaug xav tau peb lossis plaub qhov kev sim ntawm lub cev feem ntau tuaj yeem daws tau hauv ib lub lis piam, txiav lub sijhawm ua haujlwm - mus rau - kev tsim khoom thiab tshem tawm cov nqi tuag hloov kho tom qab hardening.
Txawm li cas los xij, tus qauv simulation zoo tshaj plaws ua haujlwm ntawm cov khoom siv zoo tshaj plaws. Tiag -kev hloov pauv ntawm cov khoom siv hauv ntiaj teb, nias deflection, thiab lubrication tej yam kev mob qhia cov hloov pauv uas tsuas yog tshwm sim ntawm qhov nrawm nrawm, uas yog vim li cas xaiv cov khoom siv rau ob qho tib si workpiece thiab cov khoom siv tuag ua lub luag haujlwm txiav txim siab ntev - cov cuab yeej ua haujlwm tau ntev.
Cov ntaub ntawv nyob rau hauv Progressive Stamping thiab Tool Steel Xaiv
Cov qauv simulation khiav ntawm cov khoom siv zoo tshaj plaws, tab sis cov coils tuaj txog ntawm kab xovxwm muaj qhov tiag -world variation in hardness, elongation, and deg condition. Cov kev sib txawv no ripple los ntawm txhua yam ntawm kev tuag. Cov ntaub ntawv zoo tshaj plaws uas koj xaiv rau lub workpiece txiav txim seb muaj pes tsawg qhov chaw uas xav tau kev tuag, xovxwm ceev npaum li cas tuaj yeem mus txog, thiab ntev npaum li cas cov cuab yeej muaj sia nyob ua ntej kev kho.
Common Workpiece Materials thiab lawv cov yam ntxwv stamping
Progressive hlau stamping tuav ntau yam ntawm cov alloys, txhua tus coj sib txawv ntawm formability, lub zog, thiab abrasiveness. Cov khoom uas muaj qhov siab elongation khoov tau yooj yim tab sis tuaj yeem ua rau lub ntsej muag lub ntsej muag. Ib qho nyuaj alloy txiav huv si tab sis tsav mus txog tonnage xav tau thiab accelerates punch hnav. Sib piv cov workpiece rau daim ntawv thov thaum accounting rau tuag lub neej pauv-offs yog ib tug balancing ua rau txhua tus engineer ntsib.
Ntawm no yog yuav ua li cas cov ntaub ntawv zoo tshaj plaws stamping sib piv:
| Khoom siv ua haujlwm | Formability Rating | Tej kev siv | Die Wear Considerations |
|---|---|---|---|
| Carbon hlau (CRS, SPCC) | Zoo rau zoo heev | Brackets, vaj tse, structural clips, automotive fasteners | Hnav nruab nrab; abrasive oxide scale ntawm kub - dov variants shortens lub neej ntawm cov punch |
| Stainless hlau (301, 304, 316) | Nruab nrab | Cov ntaub ntawv kho mob, zaub mov- cov khoom siv, cov khoom siv hauv hiav txwv | Kev ua siab ntev thiab ua haujlwm siab- ua kom tawv tawv kom muaj kev sib txhuam thiab ua kom cov nplaum nplaum |
| Aluminium (1100, 3003, 5052) | Zoo heev | Thaum tshav kub kub dab dej, EV enclosures, lub teeb yuag qhov chaw | Cov ntaub ntawv mos ua rau ntawm lub ntsej muag punch; yuav tsum tau polished tooling thiab nquag tu |
| tooj dag (C260, C270) | Zoo heev | Hluav taws xob terminals, kho kom zoo nkauj kho vajtse, kav dej fittings | Tsawg hnav tus nqi; zinc cov ntsiab lus muab lubricity ntuj, ncua lub sij hawm lub cuab tam |
| Tooj liab (C110, C102) | Zoo heev | Busbars, connectors, RF shielding | Kev puas tsuaj me me tab sis kev ua haujlwm siab ua rau slug- rub yog tias cov kev tshem tawm nruj dhau |
Cov pa roj carbon steel nce qib stamping tseem ua haujlwm rau tus nqi -sensitive, siab - ntim qhov chaw. Txias-rolled carbon steel muaj ib tug du nto, zoo formability, thiab tsawg raw khoom tus nqi, ua rau nws lub neej ntawd xaiv rau brackets, clips, thiab structural Cheebtsam. Stainless hlau nce qib stamping xav tau ntau dua los ntawm qhov tuag: ntau dua tonnage, nruj dua lubrication tswj, thiab cov cuab yeej hlau ntsuas rau cov nplaum- hnav tsis kam. Cov neeg tsim khoom tuag feem ntau ntxiv cov chaw nres tsheb tsis muaj zog thaum tsim cov qib stainless kom faib cov quab yuam thiab txo cov kev ntxhov siab hauv cov sawb.
Aluminium nce qib stamping khiav ntawm cov xovxwm siab dua vim tias txiav quab yuam qis dua, tab sis qhov softness ua rau cov khoom ua raws li qhov chaw xuas nrig, ib qho mob hu ua galling. Progressive stamping tooj liab nthuav qhia qhov kev sib tw zoo sib xws: cov khoom siv siab ductility txhais tau tias cov slugs tuaj yeem rub rov qab los ntawm kev tuag yog tias xuas nrig ntaus -rau - tuag tshem tawm tsis zoo. Brass progressive stamping, los ntawm qhov sib txawv, zoo li yuav zam txim. Cov ntsiab lus zinc hauv tooj dag ua cov roj nplua nyeem me me, txo kev sib txhuam ntawm cov cuab yeej cuam tshuam thiab txuas ntxiv cov ntu nruab nrab ntawm kev sib tw.
Cov cuab yeej steel xaiv rau Tuag Cheebtsam
Lub workpiece dictates dab tsi tuag yuav tsum tau nyiaj. Thaum stamping me me carbon steel ntawm nruab nrab ceev, cov cuab yeej siv hlau zoo li D2 (siab -chromium, siab- carbon txias ua haujlwm steel)) xa lub neej zoo ntawm tus nqi tsim nyog. D2 muab qhov sib npaug zoo ntawm kev hnav tsis kam thiab machinability, uas yog vim li cas nws tau ua tus qauv rau ntau xyoo lawm.
Nyuaj lossis ntau dua abrasive workpieces hloov qhov sib npaug. Stainless hlau ua haujlwm-txoj kev ua kom tawv tawv tuaj yeem thawb txiav- ntug hardness ze rau qhov tuag nws tus kheej, ua kom nrawm nrawm thiab qaug zog tawg. Hauv cov xwm txheej no,hmoov metallurgy (PM) cov cuab yeej steelsmuab cov carbides zoo dua, sib npaug sib npaug uas txhim kho ob qho tib si toughness thiab hnav tsis kam piv rau cov pa ingot - cov qhab nia cam khwb cia. PM steels zoo li CPM 10V lossis Vanadis 4 Ntxiv tiv thaiv kev hnav tsis muaj kev cuam tshuam lub zog uas xav tau kom muaj sia nyob siab - nrawm nrawm.
Rau cov hlau hnyav stamping ntawm qhov ntim hnyav lossis nrog siab siab - daim ntawv muaj zog, carbide inserts ua tau zoo ntawm qhov siab tshaj - hnav chaw nres tsheb, feem ntau tho thiab txiav tawm. Tungsten carbide muaj hardness tshaj 90 HRA thiab muaj peev xwm outlast cov pa cuab yeej steel los ntawm tsib mus rau kaum zaug nyob rau hauv daim ntawv thov abrasive. Kev lag luam tawm -tawm yog brittleness: carbide inserts yuav tsum tau rigid tuag kev tsim kho thiab tsis tuaj yeem zam kev tsis ncaj ncees los yog tawm - chaw thau khoom.
Kev kho deg ntxiv lwm txheej kev tiv thaiv. PVD txheej xws li TiAlN los yog CrN txo kev sib txhuam thiab tiv thaiv galling, tshwj xeeb tshaj yog thaum tsim cov khoom siv galvanized lossis stainless. Ion nitriding hardens lub substrate nto yam tsis muaj qhov sib txawv ntawm qhov sib txawv, tsim cov ntaub ntawv nyuaj uas txhawb nqa cov txheej saum toj no. Kev sib xyaw ua ke ntawm nitrided substrate ntxiv rau PVD txheej tau pom tias yuav txuas ntxiv lub neej ntawm 50,000 qhov chaw mus rau ntau dua 1.2 lab qhov chaw hauv cov ntaub ntawv tsim khoom.
Thaum kawg, kev xaiv cov cuab yeej steel yog qhov kev txiav txim siab nyiaj txiag nyob rau sab saum toj ntawm ib qho engineering. Lub carbide ntxig tus nqi ntau dua ua ntej tab sis slashes txij nkawm zaus thiab cov nqi seem dhau lub neej ntawm cov neeg tuag. Tag nrho cov nqi ntawm cov tswv cuab suav, ntsuas cov cuab yeej cuab tam peev tiv thaiv lub sijhawm poob thiab hloov cov nqi, dhau los ua qhov tseem ceeb thaum tus tuag txav los ntawm lub rooj zaum tsim tawm mus rau hauv pem teb ntau lawm.
Progressive Dies vs Compound Dies vs Hloov Tuag
Cov cuab yeej steel kev lag luam thiab tag nrho cov nqi ntawm cov tswv cuab tsuas yog qhia ib feem ntawm zaj dab neeg. Ua ntej cov kev txiav txim siab no txawm los ua si, cov lus nug tseem ceeb tshaj plaws ua rau tag nrho qhov project: hom kev tuag twg haum rau qhov? Progressive tuag tsis yog ib txwm teb. Nyob ntawm cov duab geometry, ntim, thiab tsim cov complexity, ib tug compound tuag los yog hloov tuag yuav ua tau zoo dua cov kev pheej hmoo. Kev nkag siab txog hom stamping tuag thiab lawv cov txheej txheem xaiv tiv thaiv cov nqi tsis sib xws ntawm cov cuab yeej peev thiab cov khoom siv tiag tiag.
Progressive Dies rau Multi-Chaw nres tsheb Sequential Forming
Progressive tuag stamping excels thaum koj xav tau siab ntim ntawm me me mus rau nruab nrab - qhov loj me nrog qhov nyuaj me ntsis. Lub sawb nyob txuas nrog thoob plaws hauv cov txheej txheem, tswj qhov tseeb ntawm txhua qhov chaw nres tsheb. Qhov kev sau npe tas mus li yog qhov ua rau txoj hauv kev no rov ua dua ntawm qhov nrawm.
Qhov twg tuag stamping nrog cov cuab yeej nce qib ua rau qhov kev txiav txim siab tshaj plaws? Daim duab automotive connector shells, bracket assemblies, los yog shielding Cheebtsam, qhov chaw uas ua ke tho, dabtsi yog khoov, thiab trimming nyob rau hauv ib lub voj voog. Txhua xyoo ntim siab tshaj 50,000 units feem ntau ua pov thawj qhov kev nqis peev ua ntej, thiab ntawm qhov ntau tshaj li ob peb puas txhiab, tus nqi ib feem yuav nyuaj rau ntaus nrog lwm txoj kev.
Kev lag luam tawm - tawm yog yooj yim. Vim hais tias cov khoom tseem txuas nrog rau cov cab kuj, qhov sib sib zog nqus nqus tau txwv los ntawm kev sib zog strip, thiab ntau- kev taw qhia kev sib sau ua nyuaj. Yog hais tias ib feem yuav tsum tau kev sib hloov ntawm cov chaw nres tsheb los yog tsim cov ces kaum uas lub sawb kev twb kev txuas lub cev tiv thaiv, kev vam meej tuag tsoo ib phab ntsa.
Compound Dies rau ib leeg - Chaw nres tsheb Ib Simultaneous Operations
Compound tuag stamping siv txoj hauv kev sib txawv. Hloov chaw ua haujlwm sib luag thoob plaws ntau lub chaw nres tsheb, nws ua tiav tag nrho cov haujlwm txiav hauv ib qho xovxwm stroke ntawm ib lub chaw nres tsheb. Lub punch thiab tuag ua haujlwm ib txhij los ntawm ob sab ntawm cov khoom, ua tiav qhov khoob hauv ib qho kev ntaus.
Qhov no ua rau cov khoom siv tuag zoo tagnrho rau qhov chaw tiaj tus uas xav tau qhov tseeb qhov tseeb, xav tias cov tshuab ntxhua khaub ncaws, gaskets, shims, thiab cov khoom yooj yim blanked. Vim tias tag nrho cov yam ntxwv raug txiav hauv ib qho hlab ntsha tawg, tsis muaj qhov sib xyaw ua ke ntawm kev ua siab ntev -nce ntawm chaw nres tsheb - mus rau - chaw nres tsheb hloov. Flatness thiab concentricity yuav zoo dua rau qhov kev vam meej tuag ua tiav ntawm tib lub geometry.
Qhov txwv? Compound tuag tsis tuaj yeem ua haujlwm ua haujlwm xws li khoov lossis kos duab. Lawv tswj kev txiav thiab npib, tab sis ib qho peb - qhov sib txawv yuav tsum muaj txheej txheem cais. Kev ceev ntau lawm kuj poob qis dua cov cuab yeej ua tau zoo vim hais tias feem ntau xav tau ib tus neeg pub mis dawb es tsis yog qhov txuas ntxiv mus. Rau nruab nrab ntim ntawm qhov yooj yim tiaj tus qhov twg precision teeb meem ntau tshaj li ceev, compound tuag xa cov nqi zog ntawm tus nqi qis dua.
Hloov Tuag rau Loj lossis Complex Geometries
Hloov tuag stamping cais lub workpiece los ntawm lub sawb thaum ntxov. Lub tshuab hloov tshuab, muaj cov ntsia hlau, ntiv tes, lossis caj npab robotic, txav lub cev dawb ntawm qhov chaw nres tsheb mus rau qhov chaw nres tsheb. Txhua qhov chaw nres tsheb ua haujlwm ntawm nws tus kheej, tsis muaj kev txwv txoj hlua.
Txoj kev ywj pheej ntawd hloov qhov ua tau. Kev kos duab sib sib zog nqus, ntau- kev taw qhia kev tsim, ib feem kev sib hloov ntawm cov chaw nres tsheb, thiab kev ua haujlwm uas yuav tsum tau nkag mus rau tag nrho cov khoom ua haujlwm tau ua tau. Hloov xovxwm tooling tuav cov khoom loj dua uas tsuas yog tsis tuaj yeem txuas nrog lub nqaim nqaim strips, cov khoom xws li tsheb cov qauv vaj huam sib luag, sib sib zog nqus -cov vaj tsev, thiab cov txheej txheem tsim.
Raws li MetalForming Magazine sau tseg, kev hloov pauv tuag tshem tawm cov kab nrib pleb -txoj kev loj hlob tag nrho, ua kom muaj zog ntau dua thiab txiav cov punches uas txhim kho lub neej tuag thiab kev pabcuam. Kev siv cov khoom siv feem ntau txhim kho ib yam nkaus, vim tias qhov khoob tuaj yeem ua zes tau zoo dua li cov kab layouts tso cai. Kev lag luam tawm - tawm yog lub voj voog ceev thiab tus nqi: kev hloov pauv cov tshuab ntxiv cov khoom siv kho tshuab tsis yooj yim, cov kev xav tau synchronization, thiab kev saib xyuas ntau dua qub piv rau strip - pub kev ua haujlwm nce qib.
Cov lus hauv qab no tso tag nrho peb hom stamping tuag ib sab ntawm cov txheej txheem kev txiav txim siab uas tseem ceeb tshaj plaws rau cov kws tsim khoom tsim khoom thiab pab pawg muag khoom ntsuas cov cuab yeej stamping thiab kev xaiv tuag:
| Txoj Cai Xaiv | Progressive Tuag | Tuag tuag | Hloov Tuag |
|---|---|---|---|
| Zoo tagnrho qhov loj me | Me me mus rau nruab nrab | Me me rau nruab nrab (tsuas yog tiaj tus) | Nruab nrab mus rau loj |
| Qhov ntim txhua xyoo | 50,000+ units (tus nqi- optimized saum 200,000) | 5,000 txog 100,000 units | 10, 000+ units (tsim los ntawm ib feem complexity) |
| Hom kam rau ua ntau yam | +/- 0.025mm txog +/-0.10mm | +/- 0.01 hli rau +/- 0.05 hli | +/- 0.05 hli rau +/- 0.15 hli |
| Tus nqi cuab yeej txheeb ze | Siab (ntau- chaw nres tsheb tsim kho) | Tsawg mus rau nruab nrab (ib qho chaw nres tsheb) | High (tuag teeb ntxiv rau kev hloov pauv) |
| Lub voj voog ceev | Siab heev (100-400+ SPM) | Nruab nrab (60-150SPM) | Nruab nrab (15-80 SPM) |
| Tsim muaj peev xwm | Pierce, khoov, npib, ntiav kos | Pierce, dawb paug, npib (tsis muaj kev sib sau) | Tag nrho ntau yam nrog rau kev sib sib zog nqus kos thiab kev sib hloov |
| Qhov zoo tshaj plaws -siv scenario | High- ntim precision qhov chaw nrog ntau- kauj ruam nta | Flat blanks xav tau kev tswj kom nruj | Loj los yog geometrically complex qhov yuav tsum tau unrestricted txoj kev |
Txoj cai xaiv tswv yim tshwm sim los ntawm qhov kev sib piv no. Raws li qhov ntim nce, kev tuag zuj zus dhau los ua tus yeej kev lag luam. Raws li ib feem complexity nce, hloov tuag stamping tau qhov zoo dua. Thiab thaum simplicity dominates tus tsim, compound tuag stamping muab precision ntawm ib feem ntawm cov cuab yeej peev.
Qhov tiag -kev txiav txim siab hauv ntiaj teb no tsis tshua muaj xim dub thiab dawb. Qee cov stampers khiav hybrid mus kom ze: ib qho kev tuag zuj zus ua rau qhov pib blanking thiab tho cov theem, tom qab ntawd ib qho kev hloov pauv hloov mus rau qhov chaw los ntawm kev tsim cov chaw nres tsheb uas yuav tsum tau siv strip - pub dawb. Cov txheej txheem tuag thiab stamping tuaj yeem ua ke ua ke zoo thaum qhov xav tau.
Txawm hais tias txoj kev tuag thiab stamping qhov twg haum rau daim ntawv thov, ib qho kev sib tw tseem nyob tas mus li ntawm tag nrho peb: kev tswj xyuas qhov zoo ntawm kev tsim khoom ceev. Qhov nrawm nrawm dua, cov neeg ua haujlwm tsawg lub sijhawm yuav tsum tau ntes drift, thiab qhov tseem ceeb tshaj qhov kev soj ntsuam xyuas yuav ua.
Kev Tswjhwm Zoo thiab Kev Saib Xyuas hauv Kev Txhim Kho Stamping
Ib qho kev nce qib tuag nias khiav ntawm 200 lossis ntau dua strokes ib feeb ua tiav ib feem txhua 300 milliseconds. Nyob rau ntawm qhov nrawm, ib qho kev tsis pom zoo los yog hnav cov punch tuaj yeem tsim ntau pua ntawm qhov tsis xws luag hauv ib feeb. Kev tshuaj xyuas phau ntawv tsuas yog tsis tuaj yeem khaws cia. Kev kub ceev nce qib tuag stamping xav tau cov tshuab ua haujlwm zoo uas pom cov txheej txheem drift hauv lub sijhawm, kaw cov xovxwm ua ntej kev puas tsuaj, thiab muab cov ntaub ntawv rau kev txhim kho txuas ntxiv.
Hauv -Die Sensing thiab Real- Sijhawm Saib Xyuas
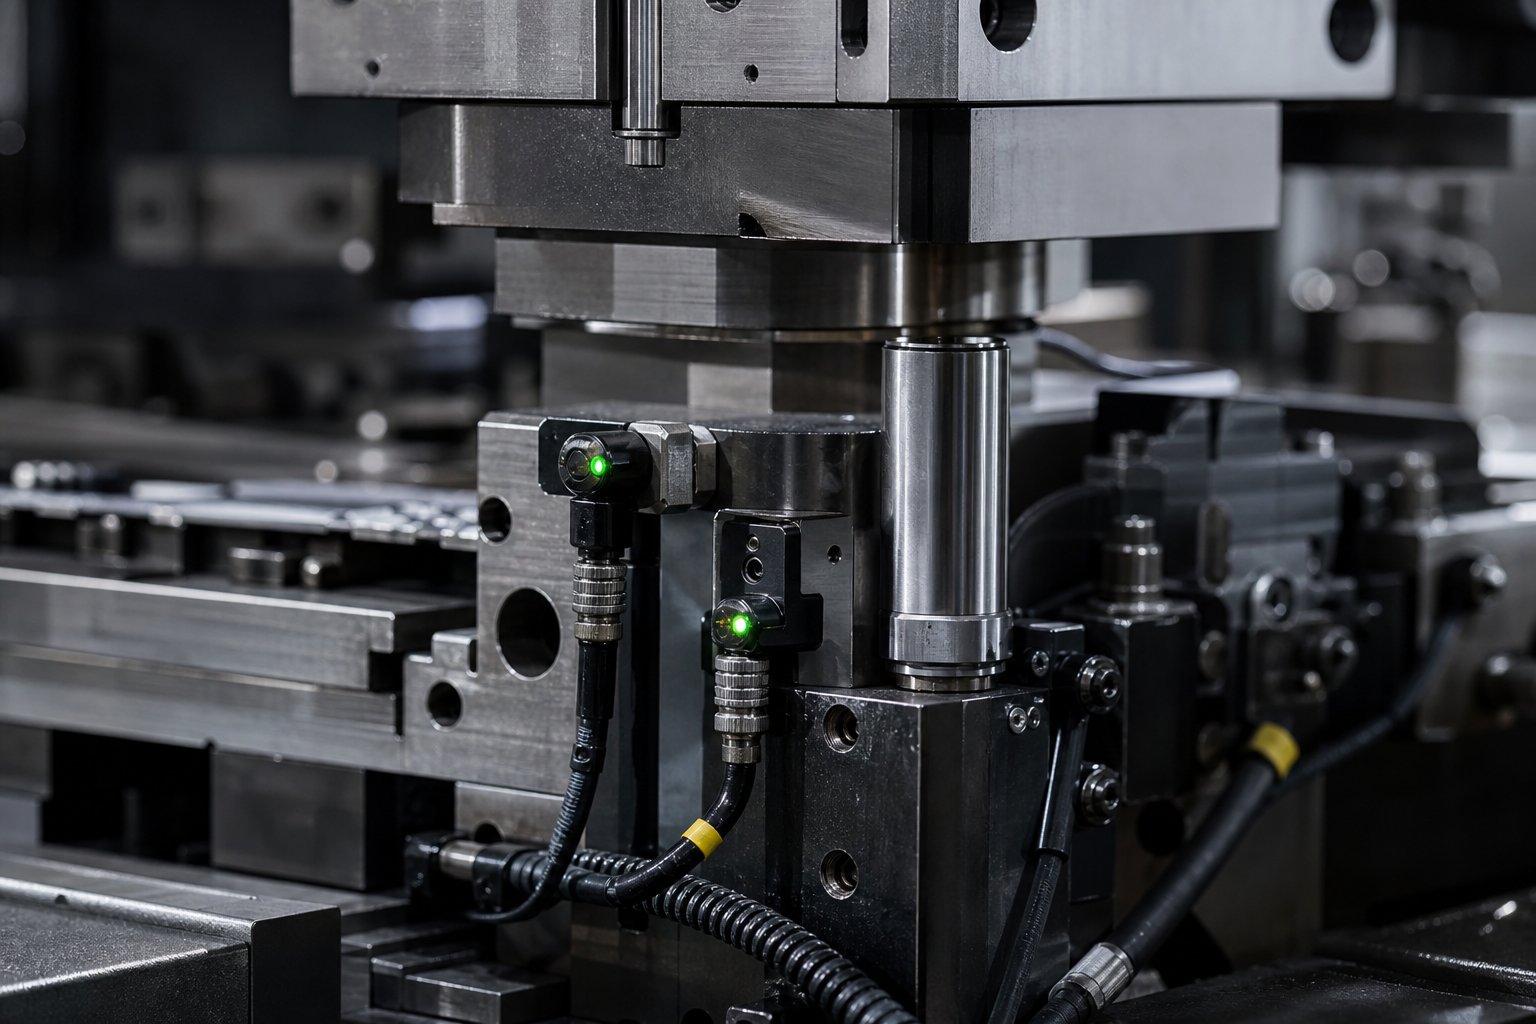
Qhov chaw zoo tshaj plaws los ntes cov teeb meem yog hauv qhov tuag nws tus kheej, txoj cai qhov kev txiav txim tshwm sim. Hauv - tuag sensors saib xyuas cov xwm txheej ntawm qhov chaw ntawm kev sib cuag ntawm cov cuab yeej thiab cov khoom siv, taw qhia qhov txawv txav hauv ib lub voj voog ib leeg. Cov tswj kev tiv thaiv kev tuag niaj hnub siv cov kev daws teeb meem- raws sijhawm lub sijhawm teeb liab raug rau ib qho -feem peb ntawm qhov kev sib hloov ntawm crankshaft, ua kom pom cov xwm txheej ntev dua 10 milliseconds.
Hom sensor hom siv nyob rau hauv lub tshuab stamping nce qib thiab lawv cov haujlwm muaj xws li:
- Load sensors (strain gauge or die plugs):Ntsuas lub zog stamping ntawm txhua qhov chaw nres tsheb lossis hla cov kab xovxwm. Ib qho kev thauj khoom tam sim ntawd qhia txog qhov rub tawm, muab ob npaug rau, lossis tuag tiv thaiv puas.
- Misfeed sensors (qhov sib thooj lossis photoelectric):Xyuas kom tseeb tias cov khoom noj stamping tau nce qib ntawm cov kab nrib pleb kom raug qhov deb ua ntej cov xovxwm kaw. Yog hais tias lub strip luv luv los yog ntev, tus maub los nres cov xovxwm ua ntej pilots sim rov- sau npe cov khoom tsis raug.
- Ntu - tawm sensors (photoelectric los yog sib thooj):Xyuas kom tseeb tias cov khoom tiav thiab cov seem slugs tau tawm tag nrho ntawm qhov tuag. Ib feem uas lo nyob rau hauv pem hauv ntej ntawm lub sensor qhia ib tug jam uas yuav ua rau ib tug tuag poob rau lub tom ntej no stroke.
- Slug sensors (qhov sib thooj nyob rau hauv cov nyees khawm tuag):Tshawb nrhiav cov slugs uas tau rub rov qab los ntawm qhov qhib tuag. Slugs nyob nruab nrab ntawm lub sawb thiab lub ntsej muag lub ntsej muag ua rau muaj kev puas tsuaj tam sim ntawd.
- Stripper txoj hauj lwm sensors (eddy tam sim no probes):Saib xyuas seb lub caij nplooj ntoos hlav strippers rov qab los rau lawv qhov siab qhov tseeb. Ib tug sagging stripper qhia tias lub caij nplooj ntoos hlav tawg los yog khi.
- Khoom siv buckle sensors:Tshawb xyuas strip buckling nruab nrab ntawm lub feeder thiab tuag nkag, uas qhia tau hais tias muaj teeb meem pub los yog lub voj voj voog uas yuav nthuav tawm mus rau hauv qhov tuag.
Ib qhov dej zoo- ua tiav qhov kev tiv thaiv tuag txuas tag nrho cov tuag- mounted sensors los ntawm ib lub thawv sib txuas thiab tus tswv cable es tsis yog ib tus neeg xoob xaim. Txoj hauv kev no tshem tawm cov teeb meem hauv kev teeb tsa thiab tiv thaiv kev ua haujlwm ntawm cable - hardening tsis ua hauj lwm los ntawm kev rov coiling thiab uncoiling ntawm xoob sensor leads.
Statistical Process Control rau Stamped Parts
Sensors ntes mob tsis ua hauj lwm, tab sis ua li cas txog gradual drift? Qhov ntawd yog qhov uas cov txheej txheem tswj xyuas cov txheej txheem nyob rau hauv. SPC tau siv rau kev nce qib stamping siv cov ntaub ntawv thauj khoom raws li cov teeb liab tsis tu ncua. Txhua tus mob stroke ntawm lub tshuab tuag stamping generates lub zog ntsuas, thiabvariations nyob rau hauv uas load correlate ncaj qha nrog dimensional hloovnyob rau hauv lub stamped ib feem.
Niaj hnub nimno load saib xyuas cov nqi zog rau txhua qhov kev ntaus hauv kev tsim khoom, txawm tias nyob rau hauv xovxwm ceev tshaj 1,000 strokes ib feeb. Cov ntaub ntawv ntawd pub X-bar thiab sigma tswj kab kos hauv lub sijhawm. Cov kev txwv sab saud thiab qis yog teem rau ntxiv lossis rho tawm peb tus qauv sib txawv los ntawm tus qauv txhais tau tias, yog li lub kaw lus nres cov xovxwm tsuas yog thaum cov txheej txheem txav tawm ntawm kev tswj xyuas cov ntaub ntawv ntau dua li tsis hnov mob rau ib txwm ntaus - rau - ntaus variation.
Kev tshawb fawb luam tawm nyob rau hauv lubPhau ntawv Journal of Manufacturing and Materials Processinglees paub qhov muaj zog tsis yog -linear correlation ntawm stamping quab yuam thiab ib feem geometry, tshwj xeeb tshaj yog dabtsi yog khoov cov ces kaum thiab dav dav. Qhov no txhais tau hais tias kev saib xyuas kev thauj khoom tuaj yeem ua tus neeg sawv cev rau kev ntsuas qhov ntev, ntes cov khoom zoo ua ntej qhov chaw tawm ntawm cov xovxwm yam tsis tas yuav tsum tau muaj kev sib cuag nrog lub workpiece.
Txoj kev soj ntsuam Dimensional
Hauv -kev kuaj pom tuag thiab SPC ua haujlwm tiag tiag- lub sijhawm soj ntsuam, tab sis kev txheeb xyuas qhov ntsuas raws sij hawm tseem tseem ceeb los ua kom muaj txiaj ntsig kev soj ntsuam nws tus kheej. Cov kev tshuaj ntsuam xyuas feem ntau rau cov khoom siv stamped muaj xws li kev sib koom tes ntsuas tshuab (CMMs) rau GD&T pov thawj, optical comparators rau profile checks, thiab lub zeem muag systems koom ua ke rau hauv kev tawm conveyors rau 100-feem pua ntawm kev soj ntsuam ntawm qhov ceev.
Kev sib cuam tshuam ntawm cov txheej txheem no tsim cov txheej txheem zoo. Hauv - tuag sensors muab kev tiv thaiv kev sib tsoo tam sim. SPC kab kos taug qab cov txheej txheem muaj peev xwm dhau ntawm kev khiav. Thiab qhov ntsuas qhov ntsuas pom tseeb tias cov cim ntsuas ntsuas cuam tshuam nrog qhov tseeb qhov ntev. Ua ke, lawv cia cov xovxwm tuag zuj zus tsim ntau lab ntawm cov khoom sib haum nrog kev cuam tshuam rau tib neeg tsawg.
Catching drift thaum ntxov ua ntau dua li tiv thaiv qhov zoo. Nws ncaj qha txuas mus rau lub neej tuag los ntawm kev tiv thaiv qhov kev puas tsuaj uas tshwm sim thaum hnav lossis tawg tiv thaiv mus rau qhov tsis pom zoo rau ntau txhiab tus mob stroke. Qhov kev sib txuas ntawm kev saib xyuas kev qhuab qhia thiab kev siv lub neej ntev ua rau tag nrho cov tswv yim tu kom muaj kev vam meej.
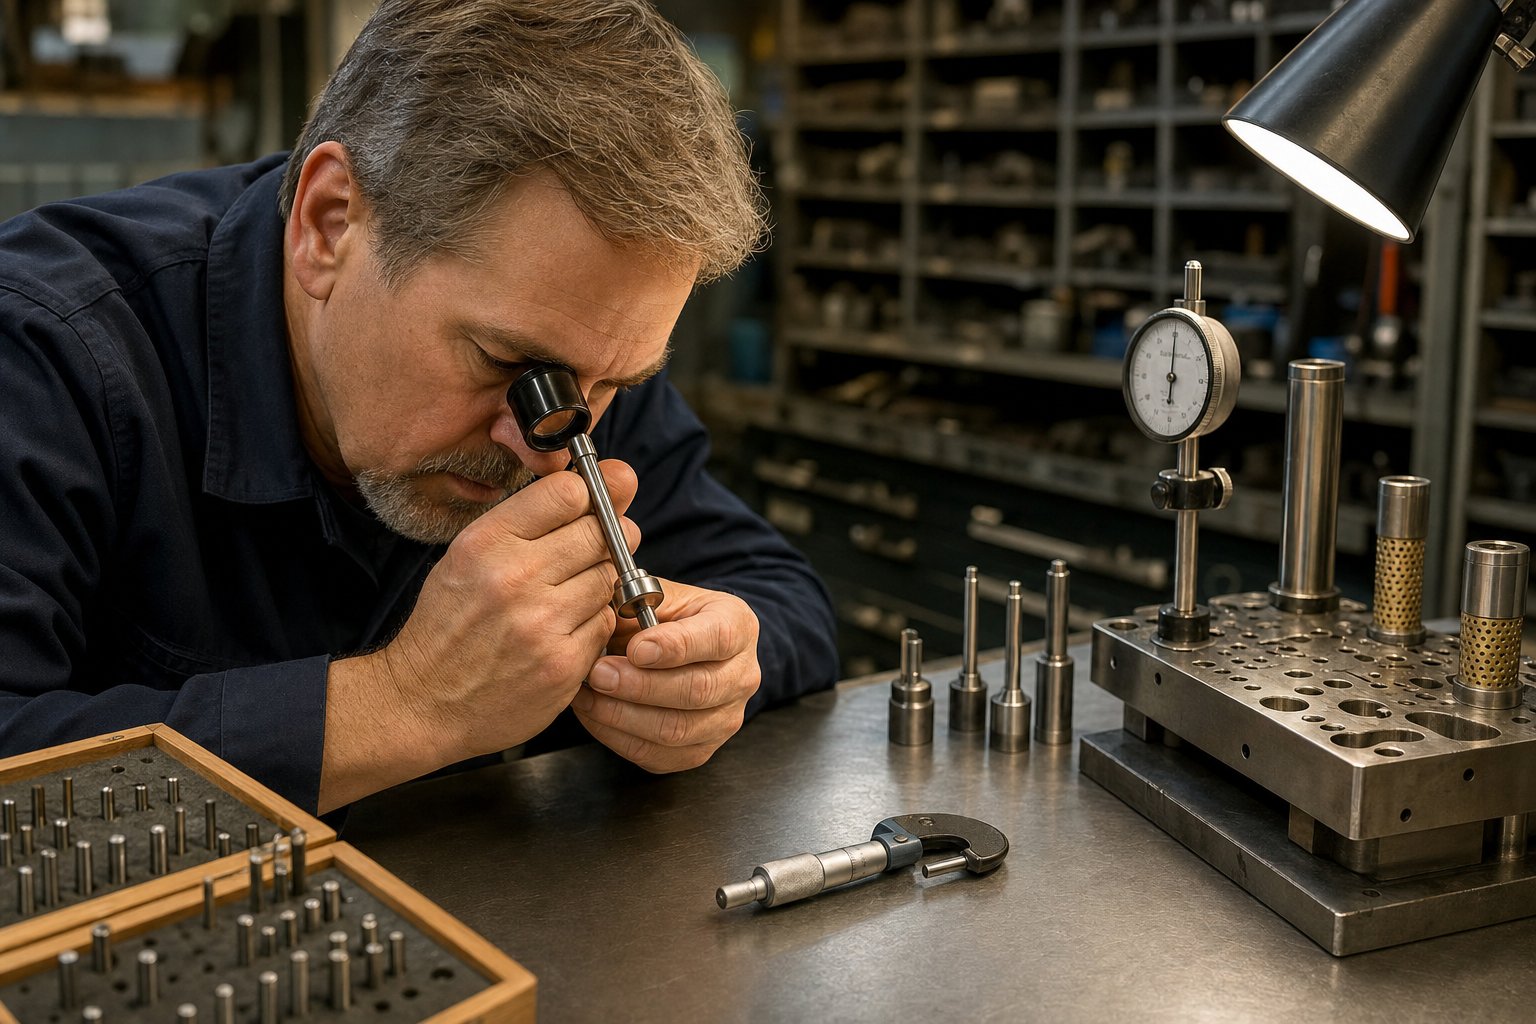
Tuag Kev Tswj Xyuas Kev Ua Haujlwm thiab Tag Nrho Tus Nqi Ntawm Cov Tswv Cuab
Catching txheej txheem drift thaum ntxov tiv thaiv ob qho tib si thiab cov cuab yeej, tab sis txawm tias qhov kev soj ntsuam zoo tshaj plaws tsis tuaj yeem tshem tawm tag nrho. Txhua qhov kev mob stroke tshem tawm cov khoom siv microscopic los ntawm kev txiav cov npoo, compresses springs, thiab loads qhia qhov chaw. Tshaj li ntau pua txhiab lub voj voog, qhov kev ua kom tsis zoo ntawm qhov kev txiav txim siab seb puas yog lub tshuab stamping tuag muab kev ua tau zoo los yog spirals rau hauv lub sijhawm tsis tau npaj tseg. Stamping tuag tu tsis yog ib qho kev kho reactive. Nws yog kev npaj, ntsuas kev qhuab qhia uas ncaj qha tswj koj tus nqi ib feem ntawm lub neej ntawm lub cuab yeej.
Kev Tiv Thaiv Kev Tiv Thaiv Cov Sijhawm Saib Xyuas thiab Cov Ntsiab Tshuaj Ntsuam Xyuas
Ib qho zoo tshaj plaws - hauv - qhov kev zov me nyuam hauv chav kawm pib nrog ib lub hauv paus ntsiab lus: txheeb xyuas, ntsuas, thiab ntsuas txhua qhov chaw ntawm cov cuab yeej uas yuav degrade raws sijhawm. Raws liTus Fabricatorsau tseg, kev saib xyuas feem ntau yog xav tias qee qhov chaw hnav tsis cuam tshuam rau qhov zoo, ces xav tsis thoob thaum ntaus suav ua tsis sib haum los ntawm kev khiav mus rau kev khiav.
Kev tiv thaiv zoo rau kev txhim kho cov cuab yeej tuag ua raws li cov ntaub ntawv teev tseg txuas nrog rau kev suav cov mob stroke ntau dua li lub sijhawm. Cov chaw kuaj xyuas tseem ceeb thiab cov cim qhia hnav muaj xws li:
- Txiav ntug sharpness: Tshawb xyuas tag nrho cov tho thiab blanking punches nyob rau hauv magnification. Ntsuas burr qhov siab ntawm cov piv txwv ntawm lub sijhawm teem tseg. Burr kev loj hlob dhau qhov txwv tsis pub ua kom ntse tsis hais qhov muag pom.
- Pilot condition: Txheeb xyuas txoj kab uas hla coj thiab qhov ntswg profile. Cov pilots hnav tso cai strip positioning drift uas sib txuas nyob rau hauv tag nrho cov downstream chaw nres tsheb.
- Daim ntawv punch thiab ntxig geometry: ntsuas qhov chaw tiv thaiv kev luam tawm. Txawm hnav uas zoo li cov tshuaj pleev ib ce tuaj yeem hloov khoov lub kaum sab xis lossis emboss qhov tob ntawm qhov spec.
- Lifter thiab caij nplooj ntoos hlav muaj nuj nqi: Xyuas lub caij nplooj ntoos hlav quab yuam nrog lub load tester. Fatigued springs txo sawb nqa qhov siab, ua rau luag cov cim thiab misfeed txheej xwm ntawm ceev.
- Qhia tus pin thiab bushing clearance: Ntsuas lateral play ntawm sab sauv thiab qis tuag halves. Hnav cov lus qhia tso cai rau xuas nrig ntaus- rau- tuag misalignment uas accelerates ntug chipping.
- Stripper phaj flatness thiab parallelism: Tshawb xyuas qhov hnav tsis sib xws uas ua rau tsis sib haum xeeb stripping siab hla lub sawb dav.
- Txoj kev khiav tawm ntawm cov khib nyiab: Ntshiab slug buildup thiab xyuas cov ejection channel tsis muaj kev cuam tshuam. Trapped slugs ua rau muaj kev puas tsuaj tam sim ntawd.
Cov ntaub ntawv tseem ceeb sib npaug. Txhua tus kws kho mob yuav tsum ua raws li cov txheej txheem tshuaj xyuas tib yam, ntsuas tib qhov ntev, thiab sau cov txiaj ntsig tsis tu ncua. Yog tsis muaj tus qauv no, koj tsis tuaj yeem siv SPC rau koj cov ntaub ntawv tu lossis kwv yees thaum twg yuav xav tau kev pabcuam tom ntej.
Regrinding Intervals thiab Component Hloov
Regrinding yog qhov kev saib xyuas nquag tshaj plaws ntawm cov cuab yeej nce qib thiab tuag. Txhua lub voj voog ntse tshem tawm cov khoom siv tswj hwm, feem ntau 0.05 txog 0.15 hli, los ntawm kev txiav lub ntsej muag thiab lub pob tuag kom rov ua kom huv si. Lub ncua sij hawm yog nyob ntawm cov khoom siv ua haujlwm hnyav: siab-kev kub ceev stainless hlau stamping yuav xav tau regrinding txhua 50,000 rau 100,000 hits, thaum softer tooj dag lossis tooj liab alloys tuaj yeem khiav 300,000 hits lossis ntau dua ntawm cov kev pabcuam.
Tos kom txog thaum burrs ua qhov pom tseeb yog qhov yuam kev. Txij thaum ntawd los, kev txiav cov khoom tau nce ntxiv lawm, lub zog stripping tau nce, thiab slug- rub kev pheej hmoo tau nce ntxiv. Feem ntau precision stampers tsim cov sij hawm sharpening raws li qhov tseeb stroke suav thiab burr qhov siab ntsuas es tsis yog tus neeg teb xov tooj txiav txim ib leeg.
Txhua lub voj voog regrinding shortens lub punch. Tom qab tus naj npawb ntawm regrinds, lub punch ntev poob qis dua nws qhov tsawg kawg nkaus ua haujlwm qhov ntev thiab yuav tsum tau hloov. Progressive carbide stamping tuag txuas ntxiv cov sijhawm hloov pauv loj. Carbide inserts ntawm siab - coj tho qhov chaw yuav outlast cov pa D2 cuab yeej steel los ntawm tsib mus rau kaum zaug, uas txo ob lub zaus ntawm sharpening thiab tag nrho cov xov tooj ntawm hloov dua siab tshiab lub neej ntau lawm.
Cov khoom hloov dua li cov punches suav nrog cov springs, pilots, guide bushings, thiab lifter assemblies. Cov ntaub ntawv khaws cia cov txheej txheem taug qab lub voj voog suav rau txhua qhov khoom siv tau thiab teem caij hloov ua ntej tsis ua haujlwm ntau dua li tom qab nws. Lub hom phiaj yog xoom unplanned nres.
Yam Tseem Ceeb Uas Txiav Txim Lub Neej Tuag
Ntev npaum li cas tus neeg mob yuav tsum tuag? Cov lus teb yog los ntawm 200,000 hits ntawm cov cuab yeej tswj tsis zoo kom zoo tshaj 10 lab ntawm ib qho uas tau txais kev qhuab qhia. Qhov sib txawv ntawm cov lej no los mus rau ib txhais tes ntawm cov yam ntxwv uas tswj tau:
- Workpiece khoom hardness:Cov ntaub ntawv tawv tawv los yog ntau dua abrasive ua kom lub ntsej muag hnav thiab ua rau muaj kev cuam tshuam rau txhua yam khoom. Advanced high -lub zog steels txo cov kev pabcuam luv luv piv rau cov pa roj carbon me me.
- Lubrication zoo:Ua tib zoo, siv lubrication kom zoo txo kev sib txhuam, kub tsim, thiab galling. Localized qhuav tiv tauj ib cheeb tsam, tshwj xeeb tshaj yog nyob ib ncig ntawm qhov tob tho qhov chaw, ua kom ceev hnav txawm tias tag nrho cov lubrication system zoo nkaus li ua haujlwm.
- Xovxwm ceev:Kev caij tsheb kauj vab nrawm dua ua kom muaj cua sov ntau dua hauv ib lub sijhawm thiab ua kom muaj zog ntawm cov kev taw qhia, strippers, thiab txiav ntug. Kev nrawm dua xav tau kev tshuaj xyuas ntau zaus thiab feem ntau ua rau cov cuab yeej zoo tshaj plaws steels lossis txheej txheej.
- Sawb kev taw qhia precision:Hnav cov lus qhia kev tsheb ciav hlau lossis cov tshuab tsav tsheb tsis zoo tso cai rau sab nraub qaum txav ntawm sab ntawd - rub cov punches, tsim kom tsis txhob hnav tsis sib xws thiab ua ntej tawg.
- Die Construction Class:A Class A tuag ua tau rau kev ua haujlwm ntev mus ntev siv cov khoom siv tawv tawv, pob-cov lus qhia, thiab carbide ntawm cov chaw nres tsheb tseem ceeb txij thaum pib. Chav Kawm C tus qauv tuag siv cov ntaub ntawv softer thiab kev tsim kho yooj yim, xa cov nqi pib qis dua tab sis tsawg dua tag nrho cov hits ua ntej so haujlwm.
Thaum tus tuag mus txog qhov kawg ntawm nws lub neej kev lag luam, kev txiav txim siab yuav rov tsim kho lossis hloov. Kev tsim kho dua tshiab yog tsim nyog thaum cov khau tuag thiab tag nrho cov qauv tseem nruj, cov txheej txheem qhia tau rov qab tau, thiab tsuas yog cov chaw nres tsheb hauv zos tau hnav dhau qhov kev kho. Kev tsim kho tag nrho tuaj yeem rov ua kom muaj peev xwm ntawm 40 mus rau 60 feem pua ntawm cov nqi ntawm cov txheej txheem tshiab stamping tuag. Kev hloov pauv dhau los ua qhov kev nqis peev zoo dua thaum ntau qhov chaw nres tsheb tau poob kev sib raug zoo, cov khau tuag tau deflected mus tas li, lossis cov khoom tsim kev hloov pauv tau ua rau cov kab nrib pleb uas twb muaj lawm.
Tag nrho cov nqi ntawm cov tswv cuab rau kev nce qib tuag tooling tsis yog tus nqi yuav khoom ntawm daim ntawv them nqi. Nws yog qhov pib nqis peev ntxiv rau txhua lub voj voog regrinding, txhua qhov hloov pauv hloov pauv, txhua teev ntawm lub sijhawm tsis tau npaj tseg, thiab txhua qhov seem uas tau tsim los ntawm lub cuab yeej khiav tawm sab nraud spec. Cov neeg muab khoom nyiamYICENhais txog qhov kev xav ntawm lub neej no los ntawm kev txhawb nqa tag nrho lub sijhawm los ntawm kev tsim qauv tuag los ntawm siab - ntim ntau lawm thiab kev npaj kho tsis tu ncua, pab pawg tswj hwm tus nqi tag nrho es tsis ua kom zoo dua tus lej ua ntej.
Kev qhuab ntuas txij nkawm hloov pauv kev lag luam ntawm kev ua haujlwm ntev stamping. Ib qho tuag uas tau txais kev pabcuam zoo ib yam, cov ntaub ntawv sau cia tau ua tiav, tsim cov khoom sib xws, thiab ncav cuag nws lub neej tsim tag nrho. Qhov kev twv ua ntej no kuj yog qhov sib cais ntawm qhov dej - tswj kev tuag los ntawm ib qho uas nyob nruab nrab ntawm kev kho reactive, thiab nws dhau los ua qhov kev ntsuas tseem ceeb thaum nrhiav cov cuab yeej tshiab.
Yuav Ua Li Cas Tau Txais Kev Txhim Kho Stamping Tuag rau Siab -Volume Production
Predictable tuag kev ua tau zoo nyob ntawm kev qhuab ntuas kev saib xyuas, tab sis nws pib ua ntej, nrog rau kev xaiv cov neeg tsim khoom lag luam zoo los tsim cov cuab yeej hauv thawj qhov chaw. Qhov kev txiav txim siab tuag tuag ua rau txhua qhov tshwm sim hauv qab: ib feem zoo, kev saib xyuas lub nra, kev tsim khoom ua haujlwm, thiab tag nrho cov nqi ntawm cov haujlwm. Rau cov kws tsim khoom tsim khoom thiab pab pawg muag khoom soj ntsuam cov kev pabcuam tuag stamping, qhov kev sib tw yog qhov txawv ntawm qhov muaj peev xwm ntawm engineering los ntawm polished muag decks.
Kev ntsuas qhov tseem ceeb rau cov neeg muab khoom tuag
Tsis yog txhua lub tuam txhab stamping kev vam meej tuaj yeem txhawb nqa tag nrho cov peev txheej ntawm qhov siab - ntim qhov program. Qee tus tshwj xeeb hauv cov qauv- cov cuab yeej hauv chav kawm. Lwm tus tsis muaj peev txheej simulation lossis tsis tuaj yeem ua haujlwm tuag tom qab xa khoom. Cov txheej txheem hauv qab no cais cov neeg koom tes muaj peev xwm los ntawm cov uas yuav tsim teeb meem hauv qab:
- Tsim engineering muaj peev xwm:Tus neeg muag khoom puas tuaj yeem ua tiav qhov kev ua kom zoo dua qub, kev sib txuas ntawm chaw nres tsheb, thiab kev ntsuas tonnage hauv -tsev? Outsourced tsim tsim kev sib txuas lus sib txawv thiab qeeb iteration.
- Simulation muaj peev xwm:Puas yog tus neeg tsim khoom siv FEA tsim kev simulation thiab kev tshawb fawb txog kev txav mus los kom siv tau cov qauv tsim ua ntej txiav hlau? Qhov no ncaj qha txo qhov kev sim rov ua dua thiab lub sijhawm-rau- ntau lawm.
- Khoom siv ntau yam:Ntsuas seb tus neeg muag khoom puas tau sau cov kev paub nrog koj cov alloy tshwj xeeb. Ib tus neeg tsim kev paub txog cov pa roj carbon steel tej zaum yuav tsis muaj cov cuab yeej cuab tam uas xav tau rau stainless lossis siab - cov ntaub ntawv muaj zog.
- Tolerance guarantees:Nug seb tus neeg muag khoom siv tau li cas raws li qhov loj me. Muaj peev xwm ua tau zoo tuag hlau stamping cov kev pab cuam yuav siv Cpk lub hom phiaj thiab SPC cov ntaub ntawv los ntawm kev tsim khoom, tsis yog luam tawm xwb.
- Kev them nyiaj yug tu:Ib tug tuag uas khiav tau ntau xyoo xav tau ib tus khub uas txhawb nqa kev sib koom ua ke, kev hloov khoom siv, thiab kev hloov pauv engineering ntawm tag nrho cov khoom tsim tawm.
- Scalability:Tus neeg muag khoom puas tuaj yeem tuav koj cov khoom ntim? OEM kev vam meej stamping cov kev pab cuam feem ntau scale los ntawm pilots kom muaj nuj nqis mus rau tsheej lab ntawm cov khoom nyob rau hauv ib xyoos, thiab cov neeg tsim tuag yuav tsum tsim rau qhov trajectory txij hnub ib.
Raws li Eigen Engineering hais txog, tus neeg muag khoom cov ntaub ntawv teev npe nrog cov cuab yeej siv tau ntev thiab tom qab- kev muag khoom feem ntau tseem ceeb dua li nqe lus hais. Hauv -cov chaw sim hauv tsev thiab cov khoom siv pov thawj yog qhov qhia tau tias tus neeg tsim khoom pov thawj cov cuab yeej raws li qhov tseeb ua ntej xa khoom.
Matching Tuag Muaj Peev Xwm rau Kev Tsim Khoom
Kev ntsuam xyuas cov txheej txheem muab lub moj khaum, tab sis qhov kev txiav txim siab tiag tiag los ua kom haum. Ib tug neeg ua haujlwm tuag hlau stamping tus khub yuav tsum ua raws li koj cov ntsiab lus tsim khoom tshwj xeeb: qhov nyuaj, ntim txhua xyoo, kev lag luam yuav tsum tau ua, thiab kev cia siab ntawm cov ntaub ntawv zoo.
Cov cuab yeej siv kho mob nce qib stamping, piv txwv li, xav tau kev taug qab, cov txheej txheem siv tau, thiab cov ntaub ntawv nruj uas ntau yam dav dav - lub hom phiaj stampers tsis tuaj yeem muab. Pab pawg neeg yuav khoom los ntawm kev tswj hwm ib puag ncig yuav tsum lees paub tias tus neeg muag khoom ua haujlwm raws li ISO-cov ntawv pov thawj zoo thiab muaj kev paub ncaj qha los pab txhawb kev kho mob cov txheej txheem stamping qhov chaw uas muaj ntau yam kev tswj hwm thiab kev tshuaj ntsuam xyuas yog qhov kev cia siab.
Rau siab - ntim kev lag luam thiab kev siv tsheb, qhov tseem ceeb hloov mus rau lub voj voog ceev, kev siv cov khoom siv, thiab ntev - cov nqi ruaj khov. Cov neeg muab khoom nyiamYICENtxhawb nqa tag nrho lub neej los ntawm kev txhim kho tuag tsim los ntawm kev tsim cov khoom lag luam loj, muab cov kws tsim khoom tsim khoom ib zaug - kev koom tes uas suav nrog ntau- chaw nres tsheb cov cuab yeej, cov kev xav tau nruj dua, thiab qhov ntim ntim tsis hloov cov neeg muag khoom nruab nrab - txoj haujlwm.
Txawm li cas los xij cov kev pabcuam tuag stamping uas koj tau soj ntsuam, thov cov ntaub ntawv los ntawm cov kev pabcuam uas muaj qhov sib xws thiab qhov nyuaj. Mus saib qhov chaw yog ua tau. Tshawb xyuas lawv cov khoom siv, saib xyuas lawv cov kev ua haujlwm zoo, thiab nug seb lawv ua haujlwm li cas hloov pauv tom qab siv tau. Cov lus teb qhia seb tus neeg muag khoom puas yuav yog lub sijhawm ntev - cov khoom vaj khoom tsev lossis lub sijhawm luv luv - mob taub hau, thiab nyob rau hauv siab - ntim cov txheej txheem tuag hlau stamping, qhov sib txawv ntawm txhua qhov kev tuag tsim.
Cov Lus Nug Nquag Txog Kev Txhim Kho Stamping Tuag
1. Dab tsi yog qhov nce qib stamping tuag thiab nws ua haujlwm li cas?
Ib qho kev nce qib stamping tuag yog ib qho cuab yeej raug ntsia hauv lub xovxwm stamping uas ua rau cov hlua hlau los ntawm ntau qhov chaw sib txuas hauv ib lub voj voog xovxwm. Txhua qhov chaw nres tsheb ua haujlwm tshwj xeeb xws li tho, khoov, npib, lossis txiav. Lub sawb tseem txuas nrog tus neeg nqa khoom thoob plaws hauv cov txheej txheem, thiab ib feem ua tiav yog sib cais ntawm qhov chaw txiav tawm zaum kawg. Servo feeders ua ntej lub sawb los ntawm ib qho kev ncua deb ntawm txhua qhov mob stroke, thaum tus tsav tus pins xyuas kom meej rau kev sau npe ua ntej yuav tua hluav taws. Qhov no tso cai rau tus nqi tsim tawm ntawm 100 txog 400+ strokes ib feeb nrog qhov tseeb qhov tseeb ntawm ntau lab lub voj voog.
2. Dab tsi yog qhov txawv ntawm qhov kev tuag tuag thiab kev hloov pauv tuag?
Progressive dies khaws cov khoom ua haujlwm txuas nrog cov khoom thauj mus thoob plaws txhua qhov chaw nres tsheb, ua rau lawv zoo tagnrho rau qhov me me mus rau nruab nrab ntawm qhov nrawm heev (100-400+ SPM). Hloov tuag cais qhov khoob ntawm lub sawb thaum ntxov thiab siv cov ntiv tes los yog cov caj npab robotic txav qhov dawb ntawm qhov chaw nres tsheb. Qhov no muab kev hloov pauv tsis muaj kev txwv tsis pub tsim muaj peev xwm suav nrog kev sib sib zog nqus rub thiab ib feem kev sib hloov, ua rau lawv zoo dua rau qhov loj dua lossis geometrically complex. Txawm li cas los xij, kev hloov pauv tuag lub voj voog qeeb qeeb (15-80 SPM) thiab nqa cov khoom siv ntau dua. Progressive tuag yeej ntawm kev ceev thiab ib feem ntawm tus nqi ntawm qhov ntim, thaum hloov pauv tuag yeej ntawm kev ua kom yooj yim rau cov geometry nyuaj.
3. Yuav ua li cas thiaj ua tau ib tug stamping tuag nyob ntev?
Kev tuag lub neej muaj txij li 200,000 hits ntawm lub cuab yeej tswj tsis zoo mus rau ntau dua 10 lab hits ntawm ib qho uas tau txais kev saib xyuas kev tiv thaiv. Cov yam tseem ceeb uas cuam tshuam rau lub neej ntev muaj xws li workpiece hardness, lubrication lub tswv yim, nias ceev, sawb kev taw qhia precision, thiab cov chav kawm tuag. Class A tuag ua tau ntev -khiav ntau lawm siv hardened inserts, pob- bearing guides, thiab carbide ntawm cov chaw tseem ceeb. Kev sib koom ua ke tsis tu ncua ntawm kev teem caij stroke- suav cov ntu ntu, hloov cov khoom raws sij hawm, thiab lubrication kom zoo tag nrho ua rau lub neej muaj txiaj ntsig zoo. Carbide inserts ntawm siab-cov chaw hnav tuaj yeem ua tau zoo dua qub D2 cov cuab yeej hlau los ntawm tsib mus rau kaum zaug.
4. Cov ntaub ntawv dab tsi tuaj yeem ua tiav nrog kev nce qib stamping tuag?
Progressive tuag tuav ntau yam hlau xws li carbon steel, stainless hlau (301, 304, 316), txhuas (1100, 3003, 5052), tooj dag (C260, C270), thiab tooj liab (C110, C102). Txhua yam khoom nthuav qhia cov kev sib tw tshwj xeeb. Cov pa roj carbon steel muaj cov qauv tsim tau zoo thiab tus nqi qis tab sis kub- dov variants nqa abrasive oxide nplai. Stainless hlau ua haujlwm- hardens thiab galls tiv thaiv cov cuab yeej nto. Aluminium khiav ntawm qhov nrawm dua tab sis nyiam ua raws li lub ntsej muag punch. Brass yog zam vim ntuj zinc lubrication. Cov cuab yeej xaiv steel, txheej txheej, thiab cov tswv yim lubrication tau hloov kho raws li cov khoom siv tshwj xeeb los ua kom lub neej zoo thiab ua haujlwm zoo.
5. Kuv yuav tsum nrhiav dab tsi thaum nrhiav tus neeg xa khoom hnyav?
Ntsuam xyuas cov neeg muag khoom thoob plaws rau lub ntsiab lus tseem ceeb: hauv -lub tsev tsim engineering muaj peev xwm rau strip layout optimization thiab tonnage analysis, FEA simulation peev xwm validate designs ua ntej txiav steel, ntaub ntawv kev paub nrog koj tej alloy thiab cov ntaub ntawv ntau yam, kam rau ua guarantees backed los ntawm Cpk lub hom phiaj thiab SPC cov ntaub ntawv, tu ncua kev txhawb nqa nrog rau regrinding thiab Cheebtsam hloov mus rau ntau lab ntawm cov khoom, thiab cov khoom sib txawv ntawm cov khoom sib txawv. qhov chaw txhua xyoo. Thov xa cov ntaub ntawv xa mus los ntawm cov kev pabcuam uas muaj qhov nyuaj zoo sib xws, mus saib lub chaw kuaj xyuas cov khoom siv thiab kev ua haujlwm zoo, thiab paub meej tias lawv tuaj yeem txhawb kev hloov pauv engineering tom qab siv tau. Cov neeg muab khoom xws li YICHEN muab tag nrho - kev sib koom ua ke ntawm lub neej los ntawm kev tsim qauv los ntawm siab - ntim ntau lawm thiab kev npaj kho.


