


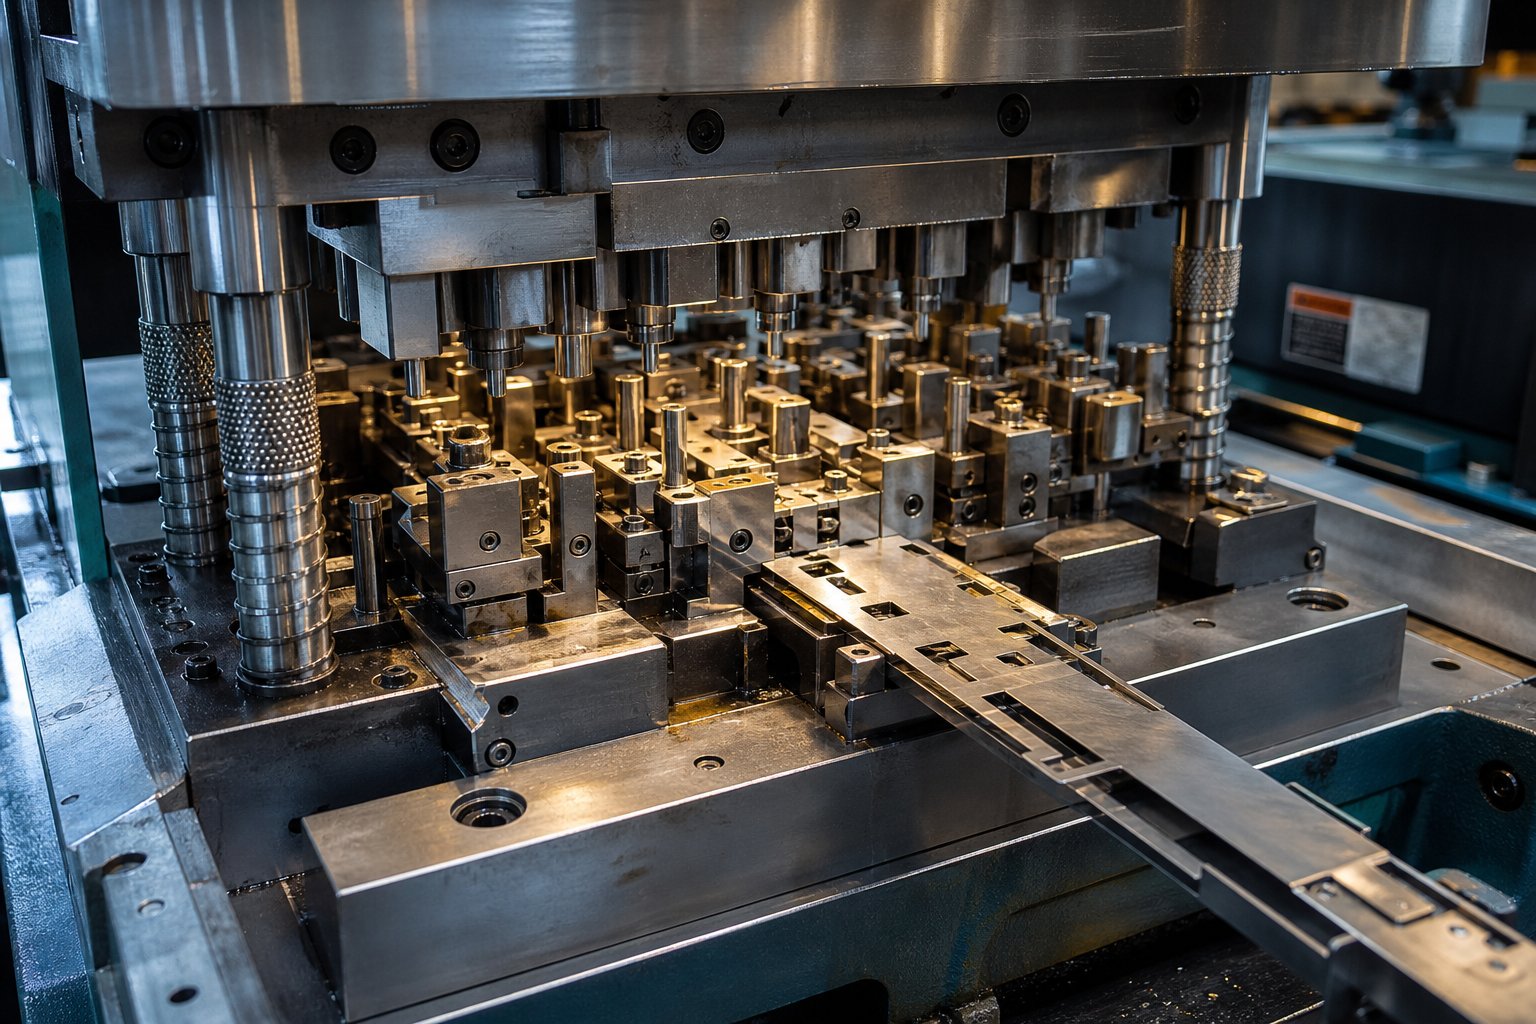
Dab tsi Progressive Stamping Die Engineering yeej muaj
Thaum ib tug nug "dab tsi yog ib tug progressive tuag", cov lus teb raug piav qhia txog ntau yam - chaw nres tsheb cov cuab yeej uas stamps qhov chaw los ntawm cov hlau nplaum. Cov lus piav qhia no yog qhov tseeb tab sis tsis tiav. Nws qhia koj tias muaj dab tsi tshwm sim hauv xovxwm yam tsis tau hais txog kev qhuab qhia engineering uas ua rau txhua yam ua haujlwm tau zoo ntawm kev ceev, mob stroke tom qab mob stroke, rau ntau lab lub voj voog.
Progressive stamping tuag engineering yog kev xyaum tsim cov cuab yeej sib xyaw ua ke uas txhua qhov xovxwm stroke nce qib hlau txuas ntxiv los ntawm kev npaj ua ntu zus ntawm kev tho, sib sau, npib, thiab txiav tawm haujlwm. Txhua qhov chaw nres tsheb ua haujlwm tsis tu ncua, thiab qhov ua tiav yuav poob tawm ntawm qhov chaw nres tsheb zaum kawg. Yooj yim txaus hauv lub tswv yim. Hauv kev ua tiav, nws xav tau kev txiav txim siab uas cascade los ntawm txhua lub ntsiab lus ntawm kev tuag.
Defining Progressive Stamping Die Engineering tshaj qhov hauv paus
Dab tsi cais qhov kev qhuab qhia no los ntawm cov txheej txheem yooj yim? Scope. Ib tus kws tshaj lij tuag tuag tsis yog xaiv kev ua haujlwm nkaus xwb - lawv txiav txim siab yuav tsum muaj pes tsawg lub chaw nres tsheb, qhov chaw nres tsheb tsis muaj zog, yuav ua li cas cov tub rog faib thoob plaws lub txaj xovxwm, thiab yuav ua li cas strip layout geometry sib npaug ntawm cov khoom siv tiv thaiv cov cab kuj rigidity. Lawv qhia cov punch-rau- tuag clearances raws li cov khoom coj cwj pwm, tsim qauv tsav tsheb uas tswj micron- qib sau npe, thiab architect tuag kom nws thiaj li tswj tau yam tsis rub nws los ntawm xovxwm.
Ntawm txhua hom stamping tuag - compound, hloov, ib zaug - hit - progressive dies nqa qhov siab tshaj plaws engineering ntom ib square meter ntawm cov cuab yeej steel. Txhua qhov kev txiav txim siab ntawm ib lub chaw nres tsheb cuam tshuam dab tsi ua tau hauv qab. Qhov kev sib txuas ntawm kev sib txuas yog qhov ua rau muaj kev vam meej tuag stamping ob qho tib si muaj zog thiab tsis zam txim rau.
Yog vim li cas Engineers Tshawb nrhiav Progressive Die Design Content
Feem ntau cov ntsiab lus hauv online hais txog kev nce qib stamping nyob rau theem kev paub: cov txheej txheem animations, cov lus piav qhia dav dav, cov npe ntawm kev lag luam ua haujlwm. engineers thiab toolmakers xav tau ib yam dab tsi txawv. Lawv xav tau cov ntaub ntawv hais txog qhov chaw nres tsheb sib txuas cov ntsiab lus, cov khoom siv - tau tsav cov kev txiav txim siab tshem tawm, cov tshuab sau npe strips, thiab kev npaj lub neej tuag.
Progressive stamping die engineering yog qhov kev tsim qauv ntawm ntau yam - chaw nres tsheb cov cuab yeej uas hloov pauv cov ntaub ntawv tiaj tus rau hauv cov khoom tiav los ntawm kev ua haujlwm ua ntu zus - kev sib koom ua ke ntawm chaw nres tsheb logic, quab yuam kev faib khoom, kev coj tus cwj pwm, thiab kev tu vaj tse rau hauv ib qho kev sib koom ua ke.
Kab lus no yog sau rau cov neeg tuaj saib: cov kws tshaj lij qhia txog kev tuag zuj zus, cov neeg tsim khoom tsim lawv, thiab cov kws saib xyuas kev ntsuam xyuas cov neeg muag khoom. Lub hom phiaj thoob plaws yog engineering logic - lub laj thawj tom qab tsim kev xaiv uas txiav txim siab seb puas muaj kev vam meej stamping tuag muaj sia nyob ib lab- ntaus ntau lawm khiav lossis ua tsis tau zoo ntawm nws.
Chaw nres tsheb Sequencing Logic Uas Tsav Tuag Architecture
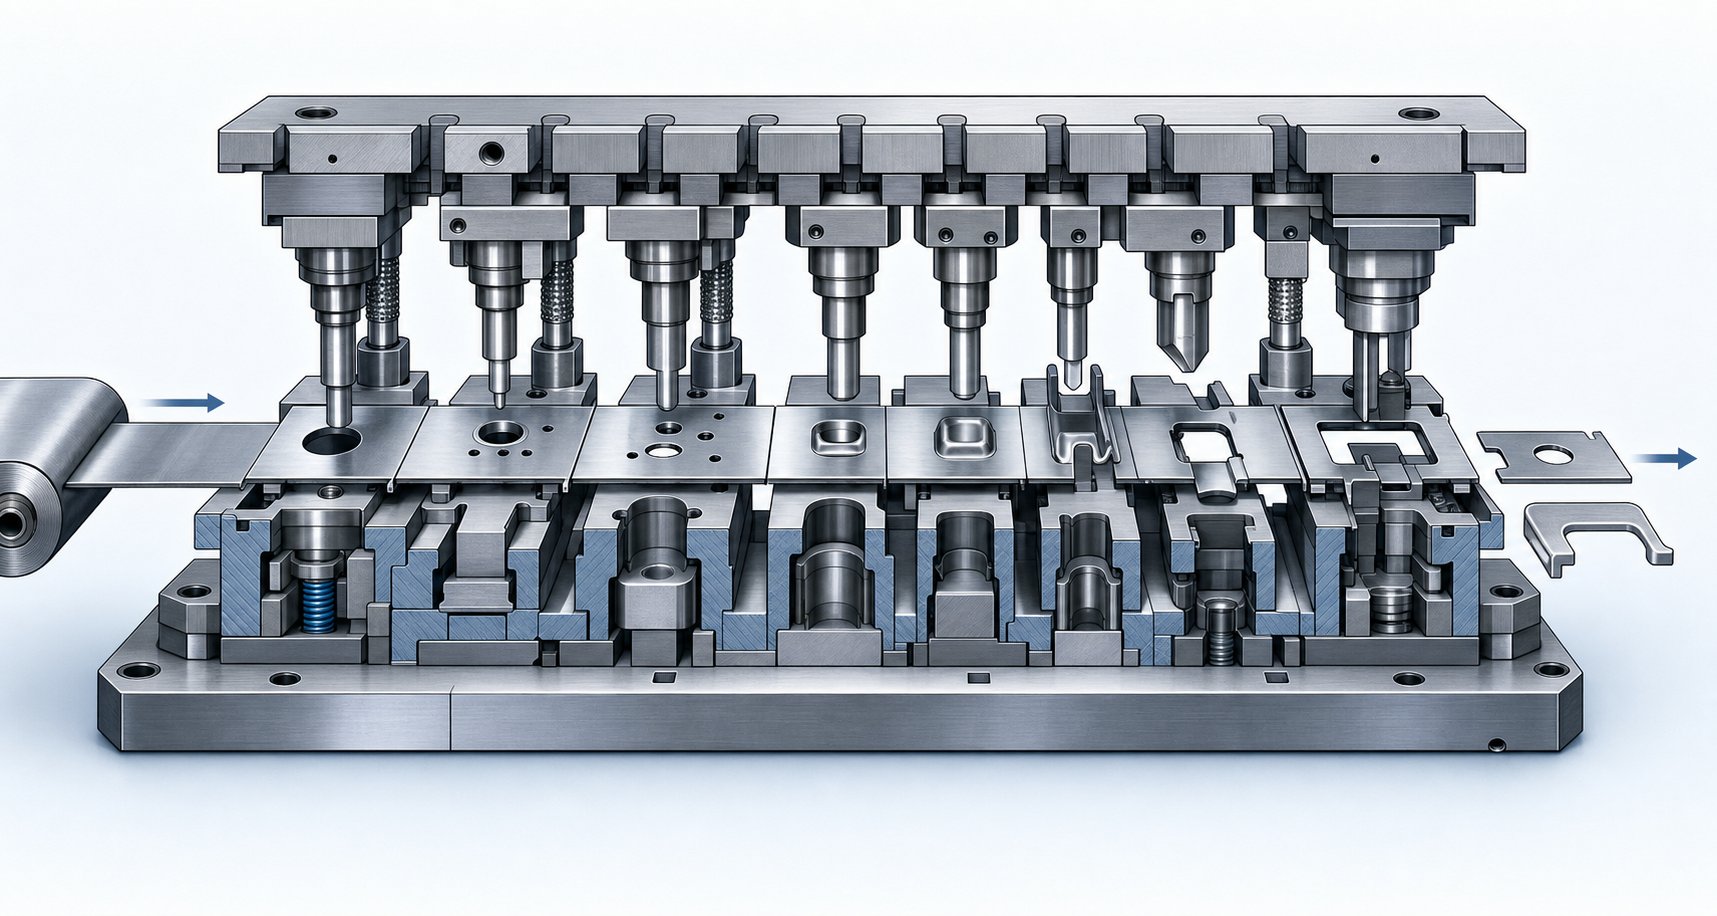
Chaw nres tsheb sequencing yog qhov kev txhim kho stamping tuag tsim los ua ib qho kev txawj ntse es tsis yog siv tshuab. Qhov kev txiav txim uas ua haujlwm tshwm sim thoob plaws qhov chaw tuag tsis yog qhov kev txiav txim siab - nws yog tswj hwm los ntawm cov khoom siv physics, kev sau npe, thiab kev txwv tsis pub faib khoom. Tau qhov sib lawv liag tsis raug, thiab koj yuav tawm tsam cov teeb meem zoo rau lub neej ntawm lub cuab yeej.
Xav txog qhov no: txhua qhov chaw nres tsheb hauv atxheej txheem tuag stampinginherits cov xwm txheej ntawm lub sawb los ntawm qhov chaw nres tsheb ua ntej nws. Deform lub sawb ntxov dhau lawm, thiab cov kev khiav dej num hauv qab poob lawv cov ntaub ntawv geometry. Nco ntsoov txiav quab yuam ntawm ib sab ntawm qhov tuag, thiab cov lus qhia ram, ua kom nrawm hnav tsis sib xws. Sequencing kev txiav txim sib xyaw nyob rau hauv tag nrho cov kab nrib pleb.
Yog vim li cas Piercing Precedes tsim nyob rau hauv Feem ntau Progressive Layouts
Nyob rau hauv yuav luag txhua qhov kev txhim kho tuag tooling layout, tho kev ua haujlwm ua ntej ua haujlwm. Yog vim li cas yog sau npe. Pilot qhov pierced nyob rau hauv thawj los yog thib ob chaw nres tsheb ua lub datum nta uas nrhiav cov sawb ntawm txhua qhov chaw nres tsheb tom ntej. Pilot pins koom nrog cov qhov no ua ntej txhua qhov mob stroke, kho rau kev pub noj siab ntev, strip camber, thiab thermal loj hlob.
Yog tias tsim cov thom khwm ua ntej, lub strip yuav twb deformed los ntawm lub sij hawm koj sim tsim datum references. Cov khoom siv deformed hloov pauv yam tsis paub tseeb - nws stretches, thins, thiab springs rov qab. Piercing rau hauv ib lub tiaj tus, undeformed sawb muab koj huv si, dimensionally ruaj khov cov ntsiab lus uas tswj kev sau npe raug nyob rau hauv tag nrho cov txheej txheem stamping.
Tshaj li cov kws tsav dav hlau, lwm yam kev tho txawv - cov qhov, nrhiav cov npoo, txo qhov txo qis - kuj tau txais txiaj ntsig los ntawm kev tsim thaum cov khoom tseem nyob hauv nws lub tiaj, ua haujlwm- tawv- lub xeev dawb. Qhov kev coj ua zoo tshaj plaws yog los tsim kev tsav dav hlau thiab datum nta thaum ntxov, faib cov khoom hnyav txiav, thiab ua peb- qhov sib txawv tsuas yog tom qab lub sawb muaj kev txhawb nqa txaus los ntawm cov ntaub ntawv tsim tawm.
Sib npaug zog hla chaw nres tsheb los tiv thaiv xovxwm thiab tuag
Xav txog yim-chaw nres tsheb loj zuj zus tuag qhov chaw nres tsheb 1 txog 4 ua txhua qhov hnyav blanking thiab tho rau sab laug, thaum chaw nres tsheb 5 txog 8 tuav lub teeb tsim sab xis. Qhov tshwm sim? Ib qho tseem ceeb tipping lub sij hawm ntawm xovxwm ram. Lub chaw thau khoom tsis sib haum nrog lub ram center, thiab cov xovxwm deflects unevenly.
Qhov no yog qhov teeb meem tiag tiag thiab ntsuas tau. Cov kws kho tsheb suav cov sijhawm tipping los ntawm kev sib faib txhua qhov chaw nres tsheb lub zog los ntawm nws qhov deb ntawm cov xovxwm ram centerline.MetalForming Magazinesau ntawv uas tuag designers feem ntau overlook cov kauj ruam no, centering tuag nyob rau hauv xovxwm es tsis centering lub load - ob yam sib txawv heev. Cov lus qhia - cov cim qhia ntawm kev tawm - chaw thau khoom nruab nrab suav nrog chipped punches, sheared die buttons, uneven cut bands, and accelerated care cycles.
Txhawm rau tswj qhov no, engineers faib blanking, tho, forming, thiab trimming loads strategically hla tus tuag hneev taw. Qee lub sij hawm qhov no txhais tau hais tias kev tawg ua haujlwm loj nyob thoob plaws ob lub chaw nres tsheb, lossis rov ua haujlwm luas ua haujlwm los tiv thaiv kev sib sau hnyav ntawm sab nraud. Lub hom phiaj yog kom cov sums ntawm tipping lub sij hawm zero raws li cov tswv yim.
Chaw nres tsheb suav kev txiav txim siab rau Complex Geometry
Muaj pes tsawg chaw nres tsheb ib feem xav tau? Cov lus teb nyob ntawm geometry complexity, kam rau ua, thiab tsim qhov tob. Ib qho chaw tiaj tus nrog ob peb qhov thiab ib qho khoov yuav xav tau plaub lossis tsib qhov chaw nres tsheb. Ib qho kev sib txuas nrog ntau txoj kev khoov, embossed nta, thiab nruj txoj hauj lwm kam rau ua yuav xav tau 15 mus rau 20 qhov chaw ntawm cov cuab yeej theem.
Idle chaw nres tsheb - chaw nres tsheb uas tsis ua haujlwm ntawm lub strip - ua lub luag haujlwm tseem ceeb ntawm no. Lawv muab qhov chaw ntawm lub cev ntawm kev ua haujlwm uas yuav cuam tshuam rau ib leeg. Lawv kuj ntxiv strip stability nyob rau hauv cov cheeb tsam uas tsim rog yuav ua rau tus cab kuj mus buckle los yog twist. Raws liTus Fabricatorcov lus qhia, cov chaw nres tsheb tsis muaj chaw tso cai rau chav loj dua, muaj zog dua cov cuab yeej thiab cov khoom tsim nyog tuag uas yuav tsis haum yog tias txhua qhov chaw nres tsheb ua haujlwm.
Ntau cov chaw nres tsheb kuj txhais tau tias muaj kev tuag ntev dua, lub txaj xovxwm dav dua, thiab cov khoom siv ntau dua nyob rau hauv ib lub sijhawm twg los tau. Muaj ib txwm muaj kev lag luam tawm - tawm ntawm cov txheej txheem robustness thiab tooling nqi. Engineers ntsuam xyuas seb qhov chaw nres tsheb ntxiv puas txhim kho qhov zoo lossis tsuas yog ntxiv qhov nyuaj yam tsis muaj txiaj ntsig.
Ib tug raug sequencing logic flow rau ib tug progressive tuag raws li cov qauv no:
- Pierce pilot qhov los tsim cov ntaub ntawv pov thawj
- Pierce ntxiv qhov, qhov, thiab nyem nta hauv lub tiaj tiaj
- Tsim thawj qhov khoov thiab cov duab siv cov ntaub ntawv tsim los rau kev sau npe
- Npib lossis calibrate qhov tseem ceeb ntawm qhov ntev mus rau qhov kawg siab kawg
- Txiav cov khoom ntau dhau thiab ua qhov kawg profileing
- Txiav tawm qhov ua tiav los ntawm cov cab kuj strip
Txhua kauj ruam hauv qhov ntu no tso siab rau ib qho ua ntej nws. Pilots nrhiav lub sawb ua ntej tho. Pierced nyem nta tiv thaiv tearing thaum sib sau. Kev tsim tsim cov geometry uas coining refines. Trimming cleans li dab tsi tsim distorted. Thiab kev txiav tawm yuav tshwm sim kawg vim tias cov khoom thauj khoom yuav tsum tuav qhov ruaj khov los ntawm txhua qhov haujlwm ua ntej.
Cov laj thawj sib luag qhia txog qee yam tseem ceeb ntawm kev txhim kho tuag kev lag luam: nws tsis yog hais txog kev ua haujlwm uas koj xav tau - nws yog hais txog qhov xwm txheej ntawm lub sawb yuav tsum nyob rau thaum txhua qhov haujlwm tshwm sim. Qhov xwm txheej ntawd nyob ntawm qhov hnyav ntawm cov khoom siv ua haujlwm li cas hauv kev ntxhov siab, uas qhia txog cov txheej txheem sib txawv ntawm engineering.
Khoom Cwj Pwm thiab nws qhov cuam tshuam rau kev txiav txim siab tuag
Txhua qhov kev txiav txim siab ua ntu zus, txhua qhov kev qhia meej meej, txhua qhov chaw nres tsheb suav suav qhov kawg rov qab mus rau ib nqe lus nug: yuav ua li cas cov khoom siv ua haujlwm hauv qab load? Progressive hlau stamping tsis tshwm sim nyob rau hauv lub paub daws teeb - nws tshwm sim rau ib tug tshwj xeeb alloy, ntawm ib tug tej thickness, nrog rau tej yam khoom uas dictate dab tsi tuag yuav ua tau thiab ua tsis tau ntawm txhua qhov chaw nres tsheb.
Koj yuav pom tias ob qhov chaw nrog geometry zoo tib yam tab sis cov ntaub ntawv sib txawv tuaj yeem xav tau cov qauv kev tuag sib txawv. Ib tug yuav khiav hauv yim chaw nres tsheb; lwm tus yuav xav tau kaum ob. Yog vim li cas nyob rau hauv yuav ua li cas txhua yam khoom teb rau deformation, nws ua hauj lwm li cas - hardens, thiab npaum li cas nws springs rov qab thaum tsim lub siab tso tawm.
Yuav ua li cas Tensile Strength thiab Elongation Shape Chaw Nres Tsheb Tsim
Siab dua - cov ntaub ntawv muaj zog tiv taus deformation ntau dua. Qhov kev tawm tsam no txhais tau hais tias koj tsis tuaj yeem thawb ntau npaum li cas rau hauv ib qho chaw nres tsheb yam tsis muaj kev pheej hmoo ua kua muag, thinning, lossis tawg. Cov kws kho tsheb them nyiaj los ntawm kev nthuav tawm tag nrho cov deformation thoob plaws ntau qhov chaw nres tsheb, txhua qhov kev hloov pauv me me. Ib feem uas ua tau yooj yim hauv ob qhov chaw nres tsheb los ntawm qis- carbon steel yuav xav tau plaub lossis tsib qhov chaw nres tsheb hauv stainless hlau.
elongation - cov ntaub ntawv txaus siab rau stretch ua ntej fracturing - txiav txim siab npaum li cas aggression txhua qhov chaw tsim yuav ua tau. Cov khoom siv nrog 40% elongation tso cai sib sib zog nqus nqus ib qho chaw nres tsheb ntau dua li ib qho nrog 12% elongation. Thaum elongation tsawg, engineers ntxiv cov chaw nres tsheb thiab cov chaw nres tsheb nruab nrab kom cia cov sawb ruaj khov ntawm kev ua haujlwm.
Ua haujlwm hardening compounds qhov kev sib tw. Austenitic stainless hlau, piv txwv li, harden sai heev thaum tsim. Raws li MetalForming Magazine sau tseg, kev tsim cov hlau tsis muaj steel yuav tsum tau kwv yees li ob zaug ntawm lub zog xovxwm ntawm cov hlau me me vim lawv cov haujlwm siab - hardening rate - thiab blankholder pressures rau qib austenitic tuaj yeem ncav cuag peb zaug qhov qis - carbon steel xav tau. Nyob rau hauv cov ntaub ntawv stamping zuj zus nrog kev ua haujlwm hnyav- tus cwj pwm tawv tawv, cov kws ua haujlwm yuav tsum tshuaj xyuas seb qhov nruab nrab annealing puas siv tau lossis seb cov chaw pabcuam ntxiv puas tuaj yeem faib cov kabmob txaus.
Tuag Clearance Specifications los ntawm cov khoom siv
Punch-rau- kev tshem tawm tuag tsis yog tus lej thoob ntiaj teb uas koj siv thoob plaws txhua yam ntaub ntawv. Nws yog kev ua haujlwm ntawm cov khoom tuab, lub zog tensile, thiab ntug zoo koj xav tau. Tau txais kev tshem tawm tsis ncaj ncees lawm, thiab koj yuav pom cov burr ntau dhau, qhov tsis zoo ntawm ntug, nrawm nrawm hnav, lossis rub tawm slug.
Rau cov pa roj carbon steel nce qib stamping, txoj cai ntawm tus ntiv tes xoo yog kwv yees li 10% ntawm cov khoom tuab ntawm ib sab. Qhov ntawd ua haujlwm zoo rau cov hlau me me. Tab sis siv tib yam li 10% rau cov hlau tsis muaj steel, thiab koj yuav tau txais qhov phem tshaj qhov ua tau burr qhov siab - qhov tseeb uas ua rau cov neeg tsim khoom xav tsis thoob rau cov pa roj carbon steel ua haujlwm. Cov ntaub ntawv uas tsis tshua muaj txiaj ntsig-rau- tensile ratios, suav nrog ntau cov qib siab siab - lub zog steels, xav tau kev tshem tawm ntau dua - kev tshawb fawb ntawm AHSS qib qhia tau hais tias kev tshem tawm txog li 21% ntawm ib sab yuav xav tau rau qhov zoo tshaj plaws ntug -stretching peev xwm.
Aluminium nce qib stamping nthuav tawm qhov sib tw sib txawv. Thaum txhuas yog softer, nws cov gummy xwm ua rau adhesion ntawm lub ntsej muag lub ntsej muag, thiab nws qis shear zog txhais tau hais tias clearances yuav tsum nruj txaus los tsim ib tug huv shear band tsis muaj ntau rollover. Progressive stamping tooj liab thiab tooj dag alloys teb txawv dua - lawv cov formability txawv heev nrog alloy thiab temper, yuav tsum tau kho clearance uas account rau tej yam ntaub ntawv qib es tsis yog broad qeb txoj cai.
Grain Direction thiab Springback Compensation
Txhua daim ntawv dov muaj ib qho kev taw qhia ntawm cov nplej - kev taw qhia ntawm nws cov qauv crystalline tsim thaum lub sij hawm dov. Qhov kev taw qhia no cuam tshuam ncaj qha rau qhov chaw tawg, ntau npaum li cas lub zog yuav tsum tau khoov, thiab ntau npaum li cas cov khoom springs rov qab tom qab tsim.
Khoov hla cov nplej (khoov kab perpendicular rau dov kev taw qhia) ua kom muaj zog khoov uas ua rau nruj dua radii. Khoov nrog cov nplej (khoov kab sib npaug mus rau dov kev taw qhia) tsim ib qho kev khoov tsis muaj zog uas tuaj yeem tawg rau sab nraud, tshwj xeeb tshaj yog nyob rau hauv me me radii. Raws liTus Fabricatorpiav qhia, me me - cov ntaub ntawv nplej tsis tshua muaj kev sib cais ntawm cov nplej thiab tawg, thiab ua kom cov khoom muaj zog zoo ib yam - ua cov khoom zoo raws li kev cai engineering specification, tsis yog qhov sib txawv ntawm kev yuav khoom.
Rau cov neeg ua haujlwm tuag ua ntej, cov lus taw qhia yuav tsum tau teev nyob rau ntawm theem tsim vim tias nws txiav txim siab strip orientation ntawm lub kauj. Yog hais tias qhov tseem ceeb khoov yuav tsum tau khiav transverse mus rau grain rau tawg kuj, lub sawb yuav tsum tau txiav los ntawm tus tswv coil nyob rau hauv qhov tseeb orientation. Qhov kev txiav txim siab no kaw ua ntej txhua yam hlau raug txiav rau qhov tuag.
Springback nyob rau hauv kev tuag tsis yog ib qho - teeb meem chaw nres tsheb - nws yog ib qho cumulative. Txhua qhov chaw tsim khoom ua rau muaj qhov sib txawv ntawm qhov sib txawv uas sib txuas los ntawm cov chaw txuas ntxiv.Simulation kws tshwj xeeb ntawm AutoFormhais txog tias springback hloov zuj zus raws li daim ntawv nce mus los ntawm cov kab ntawm kev tsim thiab txiav cov chaw nres tsheb, thiab cov tswv yim them nyiaj yuav tsum suav txog seb txhua qhov chaw nres tsheb springback cuam tshuam nrog rau lwm qhov. Cov kws kho tsheb overbend ntawm kev tsim cov chaw cia siab tias yuav rov qab elasticity, tab sis qhov tseeb overbend lub kaum sab xis yog nyob ntawm cov khoom siv, khoov vojvoog, kev taw qhia cov nplej, thiab dab tsi tshwm sim hauv qab.
| Hom khoom | Hom Clearance (% ib sab) | Tsim Chaw Nres Tsheb Multiplier | Springback Tendency |
|---|---|---|---|
| Tsawg-Carbon Steel | 8-10% | 1 x (lub hauv paus) | Tsawg rau nruab nrab |
| Stainless hlau (Austenitic) | 12-16% | 1.5-2x | Siab |
| Advanced High -Strength Steel | 15-21% | 1.5-2.5x | Siab heev |
| Aluminium (Automotive Qib) | 6-8% | 1.3-1.8x | Nruab nrab mus rau siab |
| Copper / Brass Alloys | 5-8% | 0.8-1.2x | Tsawg rau nruab nrab |
Cov lus saum toj no qhia txog tias vim li cas cov neeg ua haujlwm tuag tsis tuaj yeem tsim ib qho kev tuag ib leeg thiab sib pauv cov ntaub ntawv dawb. Txhua yam khoom hloov pauv tag nrho cov kev sib npaug engineering - los ntawm pes tsawg qhov chaw koj xav tau, mus rau qhov kev tshem tawm uas koj tau teev tseg, mus rau qhov hnyav npaum li cas koj tuaj yeem overbend rau cov nyiaj them rov qab. Cov khoom no tseem txiav txim siab seb cov cuab yeej hlau twg thiab cov kev kho saum npoo yuav muaj sia nyob ntawm cov khoom siv los yog cov nplaum hnav txhua yam khoom ua rau cov khoom siv tuag - ib lo lus nug uas xav tau nws cov txheej txheem kev txiav txim siab engineering.
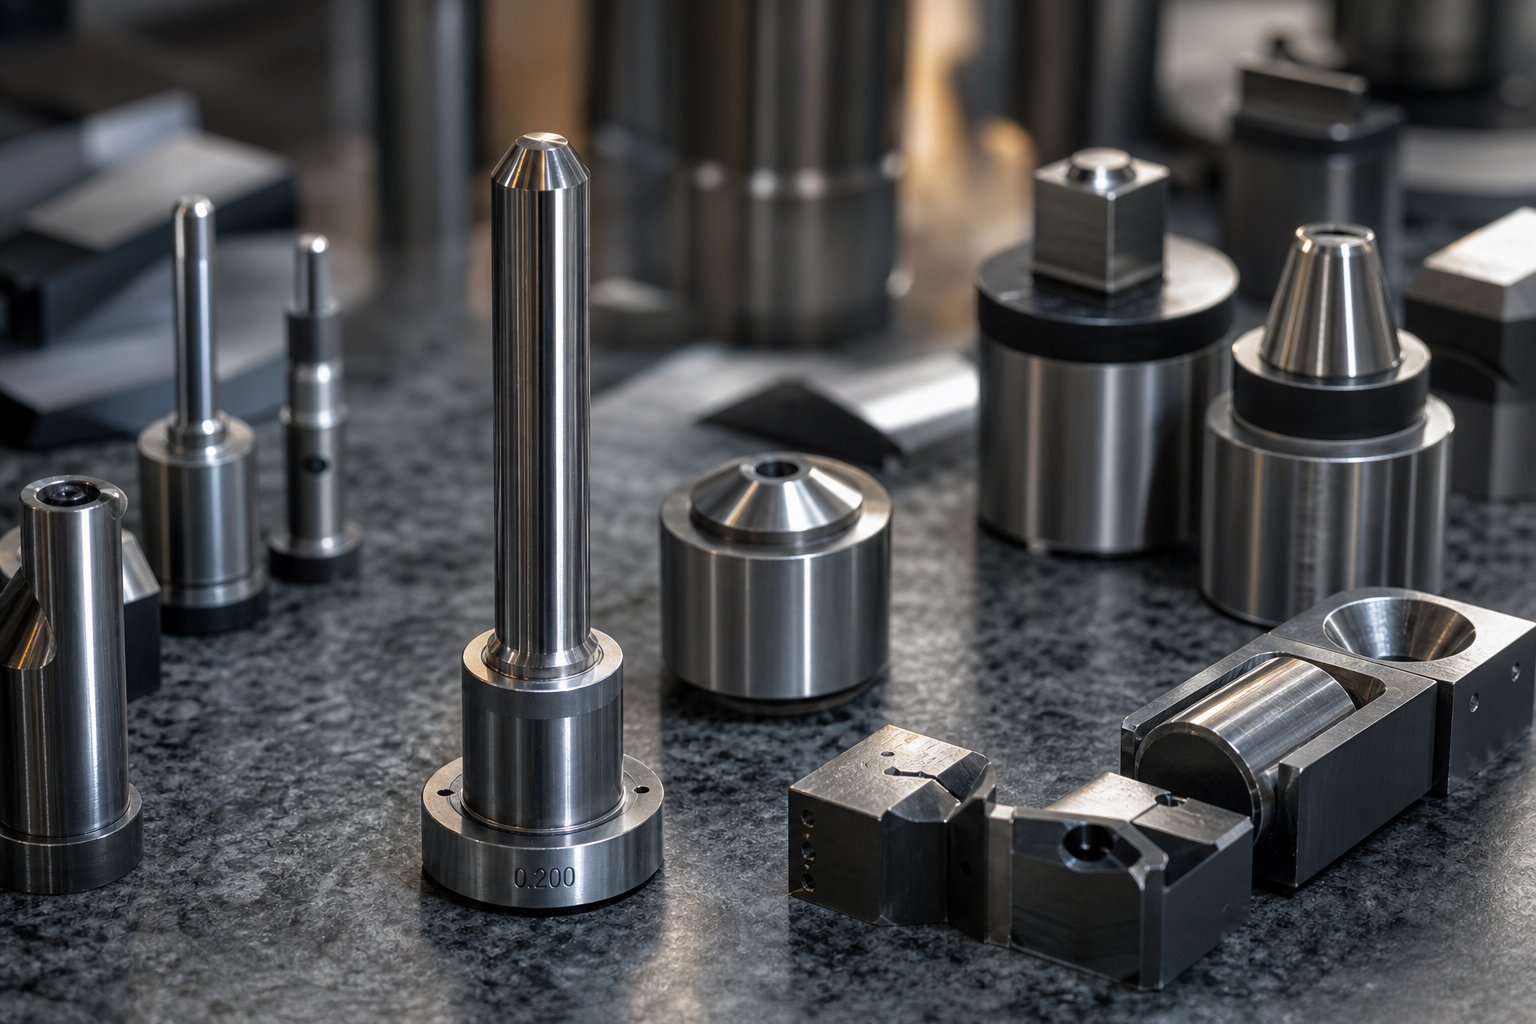
Cov cuab yeej hlau xaiv thiab kev kho cua sov rau kev nce qib tuag
Cov khoom siv workpiece dictates quab yuam thiab clearances. Tab sis cov quab yuam ua rau ib yam dab tsi - cov cuab yeej xuas nrig ntaus, tuag inserts, thiab tsim cov seem uas ua rau kev sib cuag nrog strips ntau lab lub sij hawm. Cov khoom no yog ua los ntawm dab tsi, thiab yuav ua li cas lawv nyob rau hauv tshav kub- kho, txiav txim seb lub stamping tuag muab qhov zoo sib xws rau ib tug tag nrho cov phiaj los nqis tes los yog degrades unpredictably tom qab ib feem ntawm nws lub neej npaj.
Suab zoo li cov khoom siv ncaj nraim-rau- cov khoom siv teeb meem? Tsis yog. Cov chaw sib txawv nyob rau hauv tib lub cuab yeej nce qib thiab tuag kev paub tag nrho cov txheej txheem tsis ua haujlwm. Ib tug tho punch endures abrasive shearing. Ib daim ntawv ntxig absorbs rov cuam tshuam cov loads. Lub chaw nres tsheb kos duab sib ntaus sib tua cov nplaum nplaum. Qhia txog ib qib steel thoob plaws tag nrho cov tuag - ib qho kev xyaum qee lub khw tseem ua rau - tsis quav ntsej cov kev sib txawv no thiab lav tias qee qhov chaw nres tsheb overbuilt thaum lwm tus nyob hauv qab - qhia.
Cov cuab yeej Steel Qib rau Punches Versus Tuag Blocks
Txhua qhov chaw nres tsheb hauv qhov kev tuag zuj zus ntsib qhov kev coj ua tseem ceeb, thiab kev nkag siab txog qhov twg tswj tsis tau yog thawj kauj ruam hauv kev xaiv qib zoo.
Piercing thiab blanking chaw nres tsheb muaj kev hnav khaub ncaws abrasive - txiav ntug grinds tiv thaiv cov khoom siv ua haujlwm nrog txhua qhov mob stroke, maj mam poob nws qhov profile. Rau cov hlau xuas nrig ntaus cov cuab yeej, hnav tsis kam yog qhov tseem ceeb. Kev tsim cov chaw nres tsheb, los ntawm qhov sib piv, pom kev cuam tshuam kev thauj khoom thiab qaug zog - cov hlau yuav tsum nqus cov kev poob siab tsis tawg. Kev kos duab thiab npib cov chaw nres tsheb feem ntau cuam tshuam nrog cov nplaum hnav (galling), qhov chaw ua haujlwm ntawm cov khoom hloov mus rau lub cuab yeej saum npoo thiab ua rau lub sijhawm.
Cov kev xav tau sib txawv no qhia txog cov cuab yeej steel sib txawv:
Cua-cov hlau tawv tawv (A2, D2):General -cov neeg ua haujlwm lub hom phiaj. A2 muaj qhov sib npaug zoo ntawm kev hnav tsis kam thiab tawv, ua rau nws muaj zog txhua yam - nyob ib puag ncig kev xaiv rau kev tsim khoom nruab nrab. D2 nce qib kev hnav tsis kam zoo tab sis ua lag luam tawm qhov tawv nqaij - nws tuaj yeem nti hauv cov chaw nres tsheb raug cuam tshuam hnyav lossis thaum txiav siab - cov ntaub ntawv muaj zog. Raws liMetalForming Magazinesau ntawv, D2 yog nkig ntau dua thiab tuaj yeem nti hauv cov ntawv thov kev ua phem.
Siab-cov hlau ceev (M2, M4, SKH9):Thaum abrasion kuj yuav tsum mus ntxiv yam tsis tau nqis mus rau hauv carbide, siab - steels ceev txuas qhov sib txawv. Lawv cov ntsiab lus vanadium thiab tungsten carbide resists ntug degradation ntawm qhov kub thiab txias generated thaum lub sij hawm stamping. M4 tshwj xeeb tau txais kev pom zoo rau cov cuab yeej xuas nrig ntaus hauv kev tuag ua haujlwm tsis muaj steel hlau lossis AHSS - cov ntaub ntawv uas sai sai rhuav tshem cov cuab yeej steel npoo. Rau core punches thiab inserts, siab -ceev steels tshav kub-kho rau HRC 60-62 tuav ntug kev ncaj ncees los ntawm ntau lab ntawm high-speed ntau lawm voj voog.
Powdered-hlau (PM) steels (CPM 10V, CPM 3V):Cov no muaj kev sib xyaw ua ke zoo tshaj plaws ntawm kev hnav tsis kam thiab siv tau zoo rau siab - ntim stamping tuag. CPM 10V muab cov ntug zoo khaws cia hauv kev ua haujlwm tho, thaum CPM 3V hais txog kev cuam tshuam rau kev tsim cov chaw nres tsheb. Lub finer, ntau yam carbide faib nyob rau hauv PM steels txhais tau hais tias lawv tiv thaiv chipping zoo dua li cov pa steels piv hardness.
Carbide inserts:Rau cov ntawv thov uas xav tau tshaj plaws - suav nrog kev sib tsoo hnyav heev, cov ntaub ntawv ua haujlwm tsis zoo, lossis burr - cov yam ntxwv tseem ceeb - tungsten carbide inserts muab lub neej hnav uas tsis muaj cov cuab yeej hlau tuaj yeem sib tw. Kev lag luam tawm - tawm yog brittleness, nqi, thiab machining nyuaj. Carbide ua haujlwm zoo tshaj plaws nyob rau hauv cov chaw nres tsheb nrog ntshiab compressive loading thiab tsawg kawg ntawm lub zog.
Qhov sib txawv hauv kev ua tiav tuag engineering tau txav mus rau qhov sib xyaw ua ke - khoom siv. Raws li ib tug neeg paub txog toolroom tus thawj tswj hwm tau hais tias: "Pom yog hnub ntawm kev khiav ib lub cuab yeej hlau hla tag nrho cov tuag." Niaj hnub nimno stamping tuag siv M4 rau kev txiav punches, A2 lossis S7 rau cov blocks tuag, S7 rau kev tsim cov chaw uas muaj kev pheej hmoo tawg yog siab tshaj, thiab carbide qhov twg burr tswj outweighs tus nqi txiav txim siab.
Thaum tshav kub kub kho thiab Surface Engineering rau Tuag Ntev
Xaiv cov qib steel zoo tsuas yog ib nrab ntawm qhov sib npaug. Yuav ua li cas cov hlau yog cua sov- kho txiav txim siab qhov twg nws ntog ntawm hardness - piv - toughness spectrum - thiab tau txais qhov sib npaug tsis ncaj ncees ua rau qhov ua tsis tiav.
Xav txog ib qho kev sib tsoo punched rau HRC 64 rau qhov siab tshaj plaws tuav. Nws tuav ib tug ntse ntug zoo nkauj - mus txog rau thaum nws ntsib ib tug slug uas tsis huv huv los yog ib tug strip misalignment uas tsim ib tug lateral load. Cov punch chips vim nws tsis muaj qhov toughness los nqus cov kev ntxhov siab uas tsis xav txog. Hloov pauv, ib qho kev sib sau sab laug ntawm HRC 56 rau qhov tawv tawv tuaj yeem ua rau muaj kev cuam tshuam rau kev thauj mus los tsis tu ncua tab sis "nceb" - nws cov chaw ua haujlwm deform plastically nyob rau hauv rov compression, drifting tawm ntawm kev ua siab ntev.
Cov kws tshaj lij tuag cov kws tshaj lij tsom qhov nyuaj ntawm qhov chaw ua haujlwm raws li chaw nres tsheb ua haujlwm: piercing punches feem ntau khiav HRC 60-62, sib sau cov ntxig HRC 58-60, thiab cov qauv kev txhawb nqa daim hlau HRC 58-60 rau rigidity. Cov no tsis yog cov lej tsis txaus ntseeg - lawv sawv cev rau qhov chaw uas txhua qhov kev tivthaiv thawj hom tsis ua haujlwm tau tuav hauv daim tshev yam tsis tau caw nws cov hom tsis ua haujlwm thib ob.
Kev kho deg ntxiv lwm txheej txheej engineering, tab sis lawv yog cov kev txiav txim siab khi rau cov khoom tshwj xeeb thiab ntim cov cai - tsis yog cov kev daws teeb meem thoob ntiaj teb siv rau txhua yam:
Nitridingdiffuses nitrogen rau hauv cov cuab yeej nto los tsim ib rooj plaub hardened. Nws tau siv rau ntawm qhov kub thiab txias (800-1000 degrees F rau plasma nitriding) thiab tsis hloov cov cuab yeej qhov ntev.Tus Fabricatortxheeb xyuas nitriding raws li qhov kev xaiv zoo rau cov stampers xav tau kev tiv thaiv me ntsis hauv qis dua - cov ntawv thov ntim yam tsis muaj qhov nyuaj ntawm cov txheej txheem siab dua.
PVD txheej(TiN, TiCN, AlTiN, CrN) tso nyiaj nyias, tawv txheej ntawm qhov kub thiab txias hauv qab 1000 degrees F - tsawg txaus uas lub hauv paus cuab yeej steel tsis soften los yog hloov qhov ntev ntawm daim ntawv thov. PVD coatings ua tau zoo ntawm kev txo qis kev sib txhuam thiab tiv thaiv cov nplaum nplaum, ua rau lawv muaj txiaj ntsig rau kev tsim cov chaw nres tsheb uas tawm tsam galling. Vim tias lawv tsis hloov cov cuab yeej qhov ntev, lawv kuj tseem siv tau rau nruj- kev kam rau siab txiav punches qhov twg ncej- txheej sib tsoo tsis ua tau.
Thermal diffusion (TD) txheej txheemtsim cov vanadium carbide txheej ntawm kwv yees li 1800 degrees F - nyuaj heev thiab hnav- tiv taus, tab sis qhov kub kub hloov cov cuab yeej siv lead ua qauv thiab qhov ntev. Cov kws kho tsheb yuav tsum tsim kho tom qab- kev hloov pauv qhov loj me, thiab raws li cov kws tshaj lij txheej txheej sau tseg, cov txheej txheem tuaj yeem ua rau tawg hauv qhov chaw tsis muaj zog nrog cov yam ntxwv ntse lossis kev ntxhov siab. TD txheej ua haujlwm zoo tshaj plaws rau cov cuab yeej nrog cov geometries robust khiav cov ntim siab heev uas qhov nyiaj them poob haujlwm tau npaj rau hauv tus qauv tsim.
Kev txiav txim siab engineering tsob ntoo rau kev kho saum npoo ua raws tib lub tswv yim raws li kev xaiv cov khoom siv hauv paus: dab tsi hnav mechanism dominates, qhov ntim dab tsi ua rau tus nqi, thiab qhov kev txwv loj dab tsi?
- Cia siab tias hit suav:Tsawg- ntim khiav (hauv qab 100k) tsis tshua pom tseeb PM steels lossis cov txheej txheem siab heev. Siab -Volume campaigns (1M+) thov kom lawv tau txais kev saib xyuas ib ntus.
- Abrasiveness ntawm workpieces:Stainless hlau thiab AHSS rhuav tshem cov npoo sai dua cov hlau me me - xav tau cov hlau hnyav dua los yog coated nto kom tswj tau qhov kev ua kom pom tseeb.
- Chaw nres tsheb hom kev ua haujlwm:Cov chaw txiav ua qhov tseem ceeb rau kev hnav tsis kam. Kev tsim cov chaw ua haujlwm tseem ceeb tshaj qhov toughness thiab galling resistance. Txhua tus xav tau cov hlau sib txawv thiab kev kho mob sib xyaw ua ke.
- Maintenance interval hom phiaj:Yog hais tias lub sij hawm ntau lawm tso cai tuag rub txhua 50,000 strokes rau sharpening, nruab nrab steels txaus. Yog tias lub hom phiaj yog 200, 000+ strokes ntawm kev saib xyuas, PM steels nrog PVD txheej yuav tsim nyog.
- Kev txwv nyiaj txiag:PM steels thiab carbide inserts raug nqi ntau dua, tab sis cov nqi ntawm lub neej - suav nrog kev ua kom nrawm nrawm, nias downtime, seem seem, thiab hloov qhov chaw - feem ntau nyiam cov khoom qib siab dua - qib.
Tus nqi suav yog tsim nyog reframing: nws tsis yog dab tsi cov nqi hlau ntawm kev yuav khoom, nws yog qhov nws xa tawm thoob plaws tag nrho cov phiaj xwm tsim khoom. CPM 10V xuas nrig ntaus uas ua rau lub neej sib npaug ntawm kev ua kom ntse thiab tshem tawm cov xovxwm tsis tau npaj tseg yuav ua tau zoo dua D2 punch uas raug nqi ib feem peb ntau npaum li cas tab sis yuav tsum tau saib xyuas ob zaug. Qhov kev xav ntawm lub neej ntawd yog qhov sib cais ntawm qhov dej -engineered stamping tuag los ntawm ib qho uas tsuas yog ua tau - thiab nws yog tib txoj kev xav uas tsav cov cuab yeej simulation niaj hnub no siv cov khoom siv no txiav txim siab ua ntej cov hlau raug txiav txim.
CAD/CAM Simulation thiab Modern Progressive Die Design Workflows
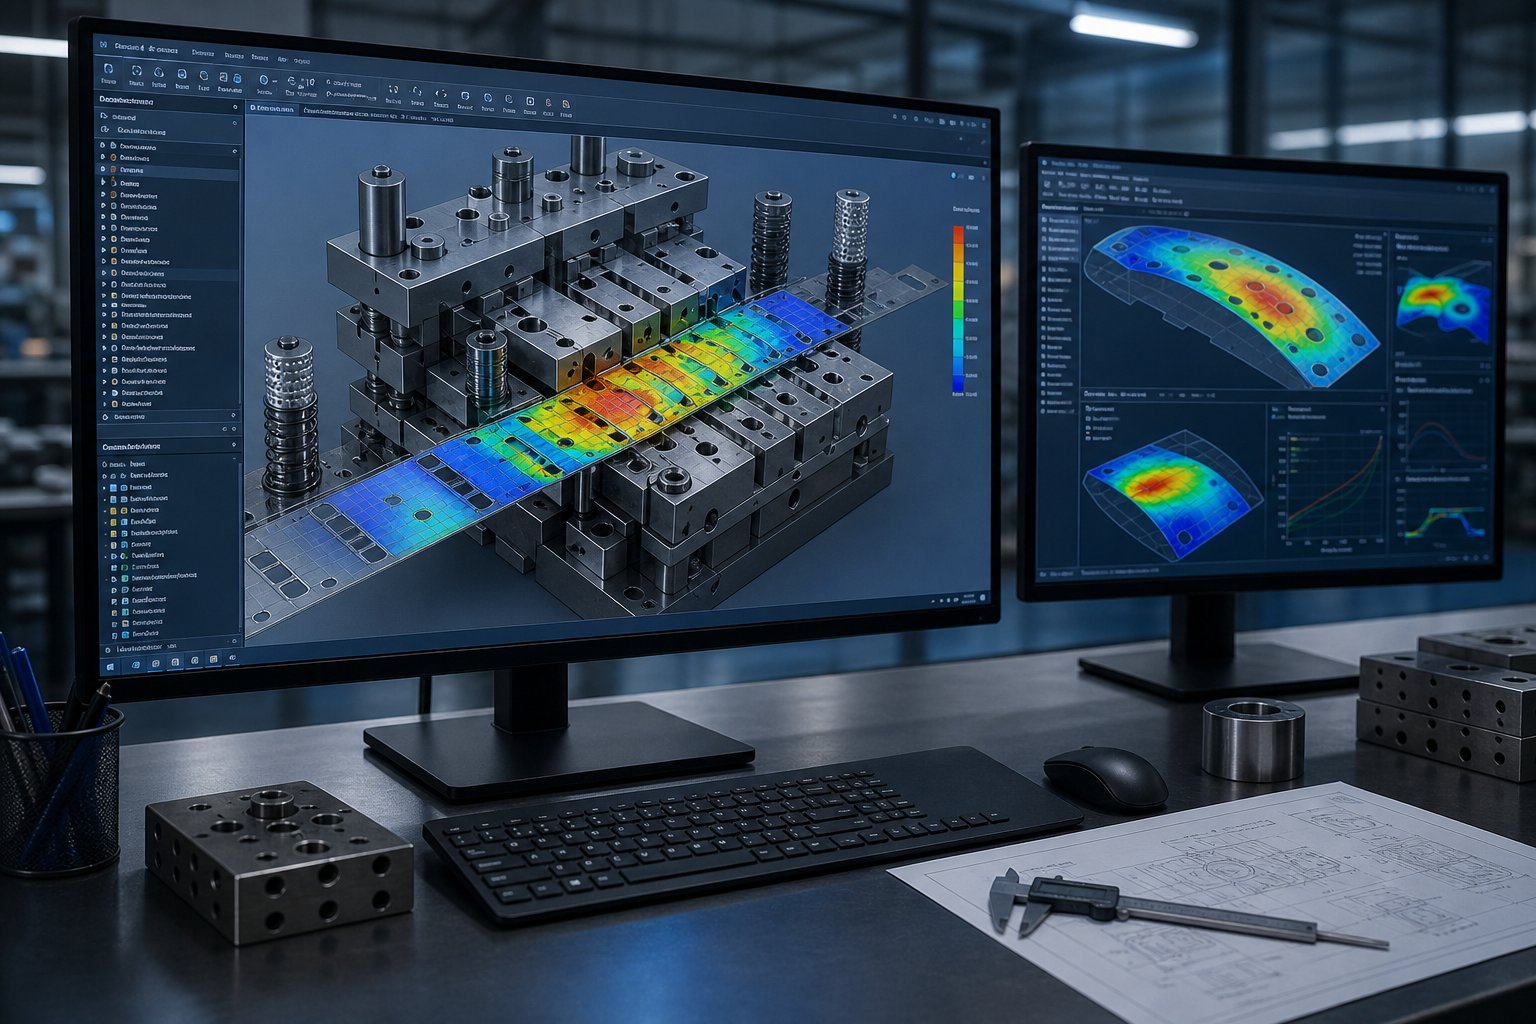
Xaiv cov cuab yeej steel thiab txheej txheej yog qhov kev txiav txim siab tseem ceeb - tab sis koj yuav ua li cas kom ntseeg tau tias cov kev xaiv no yuav ua tau raws li qhov xav tau ua ntej yuav ua ntau pua txhiab nyiaj rau cov hlau? Koj tsis tsim kev tuag thiab kev cia siab. Koj simulate nws. Kev txhim kho cov cuab yeej niaj hnub niaj hnub tau hloov pauv qhov hnyav tshaj plaws engineering ua haujlwm los ntawm kev sim xovxwm mus rau lub khoos phis tawj screen, qhov twg tsim kev tsom xam, kev twv ua ntej rov qab, thiab kev hloov pauv ntawm cov logic tuaj yeem sim rov ua dua ntawm ib feem ntawm tus nqi thiab sijhawm.
Qhov kev hloov pauv no tsis yog khoom kim heev rau OEMs loj xwb. Cov kws tshaj lij tuag ua haujlwm ntawm cov khw ntawm txhua qhov ntau thiab tsawg tam sim no siv simulation-tsav kev ua haujlwm uas ntes teeb meem ntau lub hlis ua ntej lub tshuab tuag stamping puas tau mus. Qhov tshwm sim? Tsawg dua tryout iterations, tsawg rework, thiab tuag uas ntaus cov hom phiaj ntau lawm sai dua.
FEA-Triven Forming Analysis thiab Strip Layout Simulation
Finite element tsom xam cia engineers raug ib tug virtual strip rau lub caij nyoog tsim tej yam kev mob nws yuav ntsib nyob rau hauv ib tug zuj zus tuag xovxwm - chaw nres tsheb los ntawm chaw nres tsheb, mob stroke los ntawm stroke. Lub software discretizes cov ntawv hlau rau ntau txhiab lub ntsiab lus, siv cov khoom siv uas tau hais tseg, thiab xam seb txhua lub ntsiab lus teb li cas rau cov punch, tuag, thiab pad rog ntawm txhua qhov chaw nres tsheb.
Qhov no qhia dab tsi? Cov khoom thinning zones qhov twg puas yuav pib. Wrinkling qauv qhov twg compressive stresses buckle daim ntawv. Spliting txaus ntshai ntawm nruj radii los yog ze ntawm cov yam ntxwv pierced. Tag nrho cov pom ua ntej tej steel txiav rau tuag.
Cov cuab yeej zoo li Logopress ProgSim - uas siv AutoForm solver thev naus laus zis - ua raws li kev sim virtual presses tshwj xeeb rau cov neeg tsim qauv tuag ua haujlwm nrog me me mus rau nruab nrab - stampings loj. Lub software paub txog kev txiav thiab tsim cov punches ncaj qha los ntawm cov kab nrib pleb, hloov kho siab -pad quab yuam thaum nws pom qhov wrinkling, thiab muab cov lus qhia txog kev tsim cov tonnage ntawm txhua qhov chaw nres tsheb. Kev teeb tsa thiab khiav lub sij hawm yog li ntawm feeb rau me me tuag mus rau ob peb teev rau loj, ntau- chaw nres tsheb sib dhos.
Strip layout simulation ua haujlwm rau tib lub sijhawm: ua kom zoo li cas qhov chaw zes hauv qhov dav dav kom siv cov khoom siv kom zoo. Cov kws kho tsheb tuaj yeem tig qhov khoob, kho lub suab, thiab ntsuas cov khoom sib txawv ntawm cov khoom siv digitally. Raws liCenterline Engineering qhia, siv cov software simulation rau kev kwv yees qhov loj me thiab zes thaum lub sij hawm quoting theem txuag cov khoom nqi upfront - "tau txais me ntsis ntawm cov khoom ntxiv ntawm lub suab yog loj." Rau kev nce qib stamping xovxwm khiav ntau lab ntawm qhov chaw, txawm tias 2-3% kev txhim kho hauv kev siv cov khoom siv txhais tau tias yuav txuag tau nyiaj ntau dhau ntawm kev sib tw ntau lawm.
Springback Prediction thiab Compensation hauv Digital Prototyping
Springback - qhov rov qab elastic uas cuam tshuam qhov tsim tau sai li sai tau thaum xovxwm tso tawm - yog ib qho teeb meem nyuaj tshaj plaws hauv kev ua haujlwm tuag. Nws tsis yog ib qho kev kho koj thov ib zaug; nws sib txuas thoob plaws ntau qhov chaw tsim khoom, thiab cov nyiaj them yuav tsum tau ntawm chaw nres tsheb 6 nyob ntawm qhov tshwm sim ntawm chaw nres tsheb 3, 4, thiab 5.
Simulation hloov qhov kev ua si ntawm no. Hloov chaw ntawm lub tsev tuag, nrhiav pom tias flanges caij nplooj ntoos hlav qhib los ntawm 4 degrees, sib tsoo overbend rau hauv lub cuab yeej, re-khiav, thiab iterating lub cev, engineers tuaj yeem kwv yees springback digitally thiab them nyiaj ua ntej machining pib. Advanced software zoo li AutoForm xam cov duab springback tom qab txhua qhov chaw tsim khoom thiabcompensates nyob rau hauv lub opposite txoj kev- feem ntau los ntawm ntau tshaj qhov qub springback nyiaj, txij li kev sib raug zoo tsis tshua muaj 1: 1.
Qhov tseem ceeb ntawm kev tsav lub caij nplooj ntoos hlav rov qab hnyav yog kev sib xyaw ntawm cov khoom siv lub zog thiab lub zog tensile. Thaum cov nuj nqis nyob ze ua ke (piv txwv li, YS=420 MPa, TS=480 MPa), qhov loj ntawm lub caij nplooj ntoo hlav zuj zus zuj zus. Complex 3D qhov chaw siv siab - cov ntaub ntawv muaj zog tuaj yeem pom qhov txawv txav ntau tshaj 4 hli ntawm flanges yog tias tsis tau them rov qab. Digital prototyping cia engineers iterate ntawm overbend ces kaum, pad presses, thiab tsim geometries thoob plaws kaum ob ntawm virtual sim nyob rau hauv lub sij hawm es tsis yog lub lis piam ntawm lub cev sim.
Rau kev tuag stamping xovxwm khiav AHSS lossis cov khoom tsis muaj stainless, qhov peev xwm no tsis yog xaiv tau - nws yog qhov tseem ceeb. Kev sim lub cev-thiab- yuam kev nrog siab- cov ntaub ntawv muaj zog kub hnyiab los ntawm kev sim cov peev nyiaj thiab cov sij hawm ntawm qhov txaus ntshai. Simulation tsoo lub voj voog ntawd.
Los ntawm Simulation rau Hlau EDM thiab CNC Machining
Validated forming simulations tsis tsuas yog qhia cov kev txiav txim siab - lawv pub ncaj qha rau hauv machining cov kev pab cuam. Niaj hnub nimno CAD/CAM workflows tsim ib tug parametric saw los ntawm lub strip layout los ntawm ib tug neeg punch thiab tuag insert qauv rau CNC toolpaths thiab xaim EDM cov kev pab cuam uas tsim cov khoom. Hloov lub kaum sab xis overbend hauv kev simulation, thiab qhov kev hloov pauv tau nthuav tawm los ntawm cov punch geometry, qhov tuag qhib profile, thiab cov lej sib thooj machining.
Qhov kev sib txuas parametric no tseem ceeb vim tias kev txhim kho tuag zuj zus tsis yog ib qho dhau los. Kev simulation qhia txog qhov kev pheej hmoo ntawm qhov hnyav, tus kws ua haujlwm kho lub vojvoog, rov- khiav kev tshuaj ntsuam, lees paub qhov kho, thiab hloov kho tus qauv tuag. Hauv kev ua haujlwm qub, txhua qhov kev hloov pauv yuav tsum tau hloov kho phau ntawv hla ntau ntau ntawm cov duab kos thiab cov kev pabcuam machining. Hauv qhov system parametric, qhov hloov tshiab yog tsis siv neeg. Raws li Metalstamp's tuag designers pom, "rov qab mus thiab hloov mus rau 3D qauv hloov txhua yam - suav nrog txhua yam 2D kos duab tau tsim." Cov cuab yeej thiab cov neeg tsim khoom tuag tsim cov tuag raws nraim li tsim, thiab nws ua haujlwm - vim tias tus qauv tsim tau siv tau zoo.
Servo xovxwm thev naus laus zis ntxiv lwm qhov kev simulation. Tsis zoo li cov khoom siv sib xyaw ua ke nrog cov kab mob stroke ruaj khov, servo-tsav tau cov ntawv xovxwm zoo tshaj plaws tso cai rau cov lus tsa suab swb - hloov pauv ceev, nyob hauv qhov chaw tuag hauv qab, rov qab pulses rau cov khoom tso tawm. Cov kws tshaj lij tuaj yeem sim ua li cas cov kev cai ntawm cov lus tsa suab no cuam tshuam rau kev tsim cov txiaj ntsig ntawm theem tsim, optimizing xovxwm kinematics ua ntej tuag puas tau nkag mus rau hauv xovxwm. Qhov tshwm sim yog cov khoom siv zoo dua qub, txo qhov cuam tshuam kev thauj khoom, thiab txuas ntxiv tuag lub neej - qhov zoo uas tsuas yog tshwm sim thaum cov xovxwm txav tau suav tias yog ib feem ntawm kev tuag engineering, tsis kho raws li qhov txwv tsis pub.
Kev simulation-tsim kev tsim qauv siv tau txo qis lub sijhawm sim los ntawm kev ntes cov kev ua tsis tiav, kev sib txawv ntawm lub caij nplooj ntoo hlav, thiab cov teeb meem kev loj hlob digitally - ua ntej cov cuab yeej steel yog machined - compressing dab tsi ib zaug xav tau lub limtiam ntawm lub cev rov qab mus rau hnub ntawm kev tsom xam virtual.
Qhov kev nce qib los ntawm kev simulation mus rau kev tsim khoom sawv cev rau qhov kev hloov pauv tseem ceeb hauv qhov kev vam meej tuag mus txog qhov xovxwm. Virtual tryout tsis hloov lub cev sim tag nrho - nws tshem tawm qhov yuam kev tag nrho thiab nqaim lub cev sim ua kom zoo. Cov neeg tsim qauv tuag zoo li cov nyob hauv Centerline Engineering tam sim no siv simulation "txoj cai los ntawm tau- mus," pib ntawm kev hais tawm thiab txuas ntxiv mus txog qhov kawg validation. Cov tuag tuaj txog ntawm kev sim twb tau them rau lub caij nplooj ntoo hlav, twb tau sib npaug rau kev tsim rog, thiab twb tau ua kom zoo rau kev siv cov khoom siv.
Txawm li cas los xij, simulation tsuas yog siv tau li cas tus engineer tsim rau hauv lub cuab yeej. Nws tuaj yeem lees paub tias lub chaw tsim khoom yuav tsis tawg cov khoom, tab sis nws tsis tuaj yeem qhia koj seb qhov chaw tsim khoom yuav tsum muaj nyob rau hauv thawj qhov chaw - lossis seb qhov geometry nws tus kheej xav tau kev hloov kho kom tsim tau ntawm qhov ntim. Qhov kev txiav txim hu xov tooj no yog tus engineer tuag ntsuas kev tsim khoom, thiab nws yog kev sib tham uas tshwm sim ua ntej simulation puas tau pib.
Tsim rau Manufacturability los ntawm Die Engineer's Perspective
Thaum ib feem tsim av rau ntawm tus kws ua haujlwm tuag lub rooj, thawj lo lus nug tsis yog "peb puas tuaj yeem foob qhov no?" Nws yog "peb puas tuaj yeem muab qhov no tso siab tau ntawm 200 strokes ib feeb rau ib lab hits yam tsis muaj kev siv tus kheej - puas tsuaj?" Qhov txawv yog lub plawv ntawm DFM rau precision tuag stamping. Cov yam ntxwv uas zoo nkaus li zoo ntawm lub vijtsam CAD tuaj yeem txhais ua cov punches kom muaj sia nyob, tshem tawm nruj heev los tswj, lossis tsim cov haujlwm uas tawm tsam cov khoom siv physics ntawm txhua qhov mob stroke.
DFM cov lus tawm tswv yim los ntawm tus engineer tuag tsis yog thawb rov qab - nws yog txheej txheej txhais ntawm ib feem ua haujlwm thiab cov cuab yeej muaj tseeb. Qhov kev sib tham ua ntej no tshwm sim, qhov tsawg dua kev sib haum xeeb xaus rau hauv qhov tuag.
Yam tsawg kawg ntawm Web Distances thiab Punch Strength Constraints
Xav txog ib feem nrog ob lub qhov puag ncig tsuas yog 0.5 hli sib nrug hauv 1.0 hli tuab hlau. Cov ntawv hlau xuas nrig yuav tsum tau tho cov qhov yuav xav tau lub vev xaib ntawm cov hlau tuag ntawm lawv uas yog nyias dua li cov khoom nws tus kheej. Nyob rau hauv ntau lab lub voj voog ntawm compressive thiab lateral load, lub web tawg. Cov punches deflect mus rau ib leeg. Ntug zoo degrades, thiab kev saib xyuas lub sijhawm tawg.
Qhov no yog vim li cas yam tsawg kawg nkaus lub vev xaib muaj. Cov lus qhia dav dav DFM qhia meej tias cov khoom siv web ntawm ob qhov nta - lossis nruab nrab ntawm ib qho tshwj xeeb thiab ntug - yuav tsum yog tsawg kawg yog 1.0 txog 2.0 npaug ntawm cov khoom tuab. Hauv qab qhov pib, koj tab tom nug cov cuab yeej los ua ib yam dab tsi nws tsis tuaj yeem txhawb nqa ntawm qhov nrawm.
Punch cross-section ua raws tib lub logic. Txhawm rau qhov punch ntawv hlau kom ntseeg tau, lub punch yuav tsum muaj qhov hla txaus - ntu ntu kom tiv thaiv lub zog buckling tsim thaum lub sijhawm txiav. Ib txoj cai ntawm tus ntiv tes xoo: qhov tsawg kawg nkaus punch txoj kab uas hla yuav tsum tsis txhob tsawg tshaj li cov khoom thickness rau puag ncig qhov nyob rau hauv me me steel, thiab yuav tsum tau nce siab dua - cov ntaub ntawv muaj zog. Cov slots thiab tsis yog - cov yam ntxwv ntawm lub voj voog muaj kev txwv ntau dua vim tias lawv txoj kev nqaim tshaj plaws - ntu tswj hwm lub zog. Thaum cov yam ntxwv poob qis dua cov theem pib no, tus kws ua haujlwm tuag ntsuam xyuas kev ua haujlwm hla ntau lub chaw nres tsheb - tho ib feem ntawm cov yam ntxwv ntawm ib qho chaw nres tsheb thiab ua tiav ntawm lwm - lossis thov kev hloov kho.
Khoov Relief Requirements thiab Draft Angle Considerations
Khoov hauv cov txheej txheem precision hlau stampings tsis tshwm sim hauv kev sib cais. Lawv cuam tshuam nrog cov yam ntxwv uas nyob ib sab, cov npoo, thiab lwm yam khoov. Yog tias tsis muaj kev pab cuam zoo, cov khoom siv thaum kawg ntawm cov kab khoov kab, kua muag, lossis ua rau qhov siab tsis tuaj yeem ua rau flange. Khoov nyem - ib qho me me lossis txiav tawm ntawm txhua qhov kawg ntawm txoj kab khoov - muab cov khoom siv kom deform yam tsis muaj kev txwv.
Khoov radii lawv tus kheej yuav tsum hwm cov khoom txwv. Lub vojvoog khoov sab hauv yuav tsum yog tsawg kawg 1.0 mus rau 1.5 npaug ntawm cov khoom tuab rau feem ntau cov ntawv hlau. Mus me me, thiab koj ntxhov siab rau cov fibers sab nrauv dhau los ntawm lawv cov kev txwv kev puas tsuaj - tshwj xeeb tshaj yog thaum khoov rau qhov sib npaug ntawm cov lus qhia. Raws liTus Fabricator piav qhia, longitudinal dabtsi yog khoov (nrog cov nplej) tsub kom qhov yuav tsum tau yam tsawg kawg nkaus nyob rau hauv lub vojvoog ho piv rau transverse dabtsi yog khoov. Rau steel phaj ntawm 0.5 thiab 0.8 ntiv tes tuab, qhov tsawg kawg nkaus lub vojvoog tuaj yeem dhia los ntawm 2.5T rau kev hloov kho khoov mus rau 3.75T rau kev khoov ntev.
Cov engineers tuag ntsuas cov kev sib raug zoo no tiv thaiv ib feem ntawm qhov kev tolerance callouts. Kev khoov tau teev nyob rau ntawm 0.5T lub vojvoog nyob rau hauv siab - cov khoom siv zog khoov nrog cov nplej tsis yog nruj heev - nws yog ib qho cuab yeej - teeb meem lub neej. Cov tuag yuav tawg qhov ntu ntu, tsim cov khoom seem uas nce ntxiv raws li kev sib sau ntxig hnav. Cov lus teb DFM: thov kom muaj lub vojvoog loj dua, rov kho qhov chaw txheeb ze rau cov nplej, lossis ntxiv qhov chaw tsim khoom ua ntej - cov qhab nia khoov kab.
Carrier Strip Design thiab Strip Utilization Optimization
Cov neeg nqa khoom strip - cov khoom sib txuas ntawm ib qho kev nce qib thaum lawv txav mus los ntawm qhov tuag - yog seem los ntawm kev txhais. Tab sis nws yog engineered seem. Nws qhov dav, kev sib txuas hauv lub vev xaib, thiab kev nce qib sib npaug ntawm ob lub hom phiaj sib tw: txo qis cov khoom siv khib nyiab thiab tswj kom txaus strip rigidity los pub kev ntseeg siab ntawm kev ceev.
Cov khoom nqa khoom ua haujlwm rau kev txiav thiab khoov qhov twg cov sawb nyob tiaj tus thoob plaws. Tab sis qhov chaw uas muaj kev sib sib zog nqus sib sib zog nqus, kos duab, los yog embossing xav tau ib tug stretch web carrier uas tso cai rau cov hlau ntws mus dawb do tsis distorting lub suab ntawm qhov chaw. Tus neeg nqa khoom yuav tsum tiv thaiv txoj kab rov tav ntawm kev pub mis - kwv yees li 10% ntawm tag nrho cov sawb hnyav ib qhov kev nce qib - yam tsis muaj buckling. nqaim dhau, thiab nws folds thaum pub mis. Dav dav heev, thiab koj pov tseg cov khoom siv rau txhua qhov mob stroke thoob plaws tag nrho cov kev tsim khoom.
Rau kev tuag txiav hlau qhov chaw ntawm qhov ntim siab, txawm tias me me txhim kho hauv kev siv sawb sib xyaw ua kom zoo heev. Engineers optimize pitch (qhov kev ncua deb ntawm ib feem repetitions), soj ntsuam seb qhov chaw yuav zes los yog tig rau nruj packing, thiab txiav txim siab qhov tsawg kawg nkaus carrier dav uas tswj kev noj qab haus huv stability. Txhua millimeter ntawm cov cab kuj tsis tsim nyog tau muab los ntawm ntau lab tus strokes sawv cev rau cov khoom siv tiag tiag.
Cov tswv yim DFM feem ntau tuag engineers muab thaum ntsuas qhov tshiab tsim feem ntau suav nrog:
- Kev hloov kho qhov sib txawv - txav qhov los yog txiav tawm sib nrug kom ua tau raws li qhov xav tau ntawm lub vev xaib yam tsawg kawg nkaus thiab tiv thaiv punch ntev
- Kev hloov kho Radius - nce khoov radii kom tiv thaiv kev tawg thiab txo kev sib sau ua rog, tshwj xeeb tshaj yog qhov kev coj ua tsis zoo
- Kev kam rau siab so thov - txheeb xyuas qhov ntev ntawm qhov nruj dua - dua li - qhov tseem ceeb callouts quab yuam cov nyiaj npib ntxiv lossis qhov loj me uas ntxiv cov nqi tuag yam tsis muaj txiaj ntsig zoo
- Cov lus qhia tshwj xeeb ntawm cov qoob loo - txhais cov kab lus qhia txog kev txheeb ze rau qhov khoov tseem ceeb los tiv thaiv kev tawg thiab txo qhov sib txawv ntawm qhov sib txawv
- Kev pab ntxiv ntxiv - qhia txog kev khoov khoov, notch radii, thiab kev ntxhov siab-relief slots uas tiv thaiv tearing thaum lub sij hawm siab - kev sib sau ceev
Txhua qhov kev pom zoo no rov qab mus rau ib qho kev txwv tshwj xeeb: punch zog, tuag lub neej, strip stability, los yog txheej txheem repeatability. Tus engineer tuag qhov kev tshuaj xyuas DFM yog qhov kawg ntawm kev ntsuas kev ua neej ntev - dab tsi yuav tsum hloov pauv hauv cov qauv tsim kom cov cuab yeej tuaj yeem xa cov khoom zoo sib xws ntawm cov hlau stampings thoob plaws tag nrho cov khoom ntim uas tsis muaj degradation.
Txawm tias muaj DFM zoo tag nrho, txawm li cas los xij, kev tuag zuj zus tsuas yog tsim qhov tseeb yog tias lub sawb tuaj txog ntawm txhua qhov chaw nres tsheb hauv txoj haujlwm raug. Qhov tseeb ntawm qhov chaw nyob ntawd nyob ntawm lub tshuab siv tshuab yog li qhov tseem ceeb nws yooj yim rau kev kwv yees: tus tsav tus pins uas rov- sau npe rau lub sawb ntawm txhua qhov mob stroke.
Pilot Mechanics thiab Strip Progression Accuracy
Ib qho kev tuag zuj zus tuaj yeem muaj qhov chaw nres tsheb zoo kawg nkaus, kev tshem tawm zoo tshaj plaws, thiab cov cuab yeej ua kom zoo dua qub - thiab tseem tsim cov khoom seem yog tias cov sawb tsis raug tso rau ntawm txhua qhov mob stroke. Pilot pins yog cov txheej txheem uas kaw qhov tseeb voj. Lawv rov- sau npe rau daim kab xev ntawm txhua qhov chaw nres tsheb, them nyiaj rau qhov tsis txaus ntseeg ntawm cov khoom noj khoom haus stamping, strip camber, thermal expansion, thiab cumulative progression yuam kev. Nyob rau hauv ib tug prog tuag khiav ntawm 300+ strokes ib feeb, pilots yog kab kawg ntawm txoj hauj lwm tiv thaiv ua ntej punches koom nrog cov khoom.
Sawb sau npe yooj yim: cov khoom noj nce qib ntawm ib lub suab, cov neeg tsav dav hlau nkag mus rau hauv qhov, lub strip yog nyob. Nyob rau hauv kev xyaum, kev kam rau siab koom tes nruj txaus uas me me engineering missteps nyob rau hauv pilot tsim los yog lub sij hawm tsim compounding yuam kev nyob rau hauv tag nrho cov tuag.
Pilot Diameter thiab Clearance Engineering rau kev sau npe raug
Pilot pins tsis yog poob rau hauv qhov. Lawv nquag kho txoj hauj lwm strip. Cov txheej txheem pub noj ua ntej cov sawb mus rau thaj tsam ntawm qhov chaw zoo - feem ntau nyob rau hauv ob peb txhiab ntawm ib nti - thiab cov neeg tsav nkoj ua qhov chaw zoo. Qhov no txhais tau tias pilot-rau- qhov clearance txiav txim siab npaum li cas kho yog muaj thiab npaum li cas lub rooj zaum strip.
Raws li MetalForming Magazine, cov kws tsav dav hlau feem ntau yog qhov loj me nrog 0.0005 txog 0.001 ntiv tes ntawm kev tshem tawm rau lub qhov tsav, nyob ntawm seb cov khoom siv thiab cov tuab. Qhov kev tshem tawm ntawd yog txhob txwm nruj - xoob txaus kom tso cai rau tus tsav nkag mus yam tsis tau yuam lub sawb, tab sis snug txaus uas lub strip tsis tuaj yeem hloov ib zaug.
Lub qhov ntswg geometry tseem ceeb npaum li txoj kab uas hla. Cov mos txwv- lub qhov ntswg taper ntawm tus tsav tus pin ua haujlwm ob txoj haujlwm: nws coj lub strip tom qab mus rau qhov tseeb raws li cov xovxwm nqis los, thiab nws nkag mus rau hauv lub qhov ua ntej tag nrho qhov chaw ntawm txoj kab uas hla. Qhov kev nkag tapered no txhais tau hais tias tus tsav tsheb sib cuag lub sawb ua ntej lub stamping tuag lifters tag nrho tso tawm nws - tsim ib tug luv luv overlap qhov twg cov sawb tau txais kev txhawb los ntawm ob qho tib si pub system thiab tus tsav lub qhov ntswg ib txhij.
Pilot length yog ib qho kev sib npaug. Cov kws tsav dav hlau yuav tsum tau ntev txaus kom nkag mus rau hauv lub sawb ua ntej lwm cov punches koom nrog thiab ua ntej lub ntsej muag stripper hu rau qis tuag. Tab sis ntev ntev ua rau nws tus kheej teeb meem - tus tsav ntev dhau los tuaj yeem khi rau hauv lub qhov lossis rub lub strip upward thaum lub sij hawm qhib tuag. Cov kws tsim qauv qhia txog qhov ntev ntawm tus neeg tsav tsheb uas yuav tsum tau ua raws li qhov yuav tsum tau ua ntawm lub sijhawm: tus tsav tsheb yuav tsum nkag mus rau hauv lub sawb ntawm lub kaum sab xis ntawm qhov kev tso tawm, thiab qhov chaw ntawm txoj kab uas hla yuav tsum zaum ua ntej kev txiav lossis kev pib pib.
Common Registration Failures thiab Engineering Solutions
Kev sau npe tsis ua haujlwm feem ntau hauv kev tuag tsis muaj dab tsi cuam tshuam nrog cov kws tsav dav hlau lawv tus kheej - nws yog pub- yob nqa lub sijhawm. Yog hais tias tus pub yob tseem tuav lub sawb thaum tus tsav txoj kab uas hla nkag mus rau hauv lub qhov, lub feeder sib ntaus sib tua cov pilots. Qhov tshwm sim: ib qho - ib sab pilot hnav, elongated pilot qhov, audible snapping as pilots engage, and progressing errors that makes more speeds.
Lub sij hawm kom raug raws li qhov yuav tsum tau pub kom ua ntej lub sawb, tom qab ntawd tus tsav lub taub hau nkag mus rau hauv lub qhov, tom qab ntawd cov yob pub rau nqa (tso lub strip), thiab thaum kawg tus tsav txoj kab uas hla tag nrho rau lub rooj zaum thiab nrhiav lub sawb. Rau cov tuag uas siv stamping tuag lifters uas tsa lub strip tawm ntawm qhov tuag saum npoo, lub sij hawm lub qhov rais nqaim ntxiv - lub feed yob yuav tsum nyob twj ywm qhib kom txog rau thaum lifters mus txog rau sab saum toj ntawm lawv mus ncig teb chaws nrog pilots tseem koom. Raws li pub- cov kws tshaj lij lub sijhawm piav qhia, qhov tsis raug yob kaw tuaj yeem cuam tshuam cov khoom siv ntxiv ntawm qhov tuag thiab feeder, thawb lub sawb mus rau pem hauv ntej thaum cov kws tsav dav hlau tshem tawm thiab tsim kev ua haujlwm ntev heev.
Pilot qhov distortion thaum lub sij hawm tsim yog ib qho teeb meem subtler. Thaum kos duab lossis sib sib zog nqus- kev ua haujlwm rub tawm cov khoom siv sab hauv, nws hloov pauv cov cab cab - thiab txhua qhov kev tsav tsheb nyob ze ntawm thaj chaw tsim kev cuam tshuam nrog rau nws.Raws li Tus Fabricator piav, kos duab nyob rau hauv ib tug zuj zus tuag yam tsis muaj ib tug zoo tsim stretch web cab kuj ua rau pilot qhov txav raws li cov khoom ntws mus rau hauv. Txoj kev daws teeb meem yog tus tsim qauv uas decouples pilot qhov chaw los ntawm kev tsim cov cheeb tsam - siv lub vev xaib hloov tau yooj yim uas nqus cov khoom ntws yam tsis muaj kev cuam tshuam rau cov ntawv sau npe.
Slug rub nthuav tawm lwm qhov tiag -kev sib tw hauv ntiaj teb. Thaum ib lub pob piercing thim rov qab, lub tshuab nqus tsev lossis kev sib txhuam tuaj yeem rub lub slug rov qab rau hauv qhov qhib tuag. Cov slug ntawd cuam tshuam nrog kev nce qib ntawm cov kab nrib pleb tom ntej los yog, qhov phem dua, zaum hauv qab lub sawb ntawm qhov chaw nres tsheb tom ntej - ua rau muaj kev xav, kev noj tsis zoo, lossis kev sib tsoo. Engineers hais txog slug rub los ntawm kev tshem tawm kom raug, qhov zoo slug ejection nta, thiab xyuas kom meej tias tho qhov tshem tawm tsis tsim cov dej nqus uas khaws cov slugs.
Springback tsub zuj zuj thoob plaws ntau qhov chaw tsim khoom kuj cuam tshuam rau kev sau npe ncaj qha. Txhua qhov chaw tsim qauv qhia txog qhov sib txawv ntawm qhov sib txawv uas hloov cov sawb txoj haujlwm nruab nrab me ntsis. Los ntawm chaw nres tsheb 10 lossis 12 nyob rau hauv ib qho kev sib tw tuag, qhov kev hloov pauv tuaj yeem tshaj qhov kev hloov kho qhov ntau yog tias engineers tsis tau suav rau nws. Txoj kev daws teeb meem: tso cov neeg tsav tsheb tawm tswv yim - tom qab kev ua haujlwm tseem ceeb uas lub sawb twb tau rov qab los - yog li lawv kho cov kab nrib pleb txoj hauj lwm tiag tiag es tsis yog tawm tsam elastic rov qab rog.
Kev sau npe raug ntawm txhua qhov chaw nres tsheb sib txuas thoob plaws tag nrho cov kab nrib pleb. Ib qho 0.001- nti yuam kev ntawm chaw nres tsheb 3 dhau los ua qhov tsis paub tseeb uas txhua qhov chaw nres tsheb hauv qab tau txais, ua kom nrov nrov, lossis yuav tsum kho - ua tus tsav tsheb engineering ib qhov system- theem kev qhuab qhia uas paub qhov txawv ntawm qhov kev xav ntawm ib qho chaw nres tsheb.
Kev tsim qauv tsim qauv tsim nyog yog qhov kawg ntawm cov lus nug uas muaj zog ntau npaum li cov lus nug raug. Cov kws tsav dav hlau uas tawm tsam lub sawb hnav sai dua. Misregistered strips stress punches unevenly. Cov qhov elongated pilot qhov degrade zuj zus mus txog rau thaum cov tuag tsim tawm - ntawm - qhov kam rau ua - qee zaum maj mam txaus uas qhov drift tsis ntes kom txog thaum lub tswb SPC ua rau qis qis. Qhov tseeb tsim rau hauv kev tsav tsheb ntawm tus qauv tsim ncaj qha txiav txim siab ntev npaum li cas cov neeg tuag tuav nws lub qhov rais zoo thoob plaws kev ua haujlwm puv - thiab kev saib xyuas ntau npaum li cas nws xav tau ntawm txoj kev.
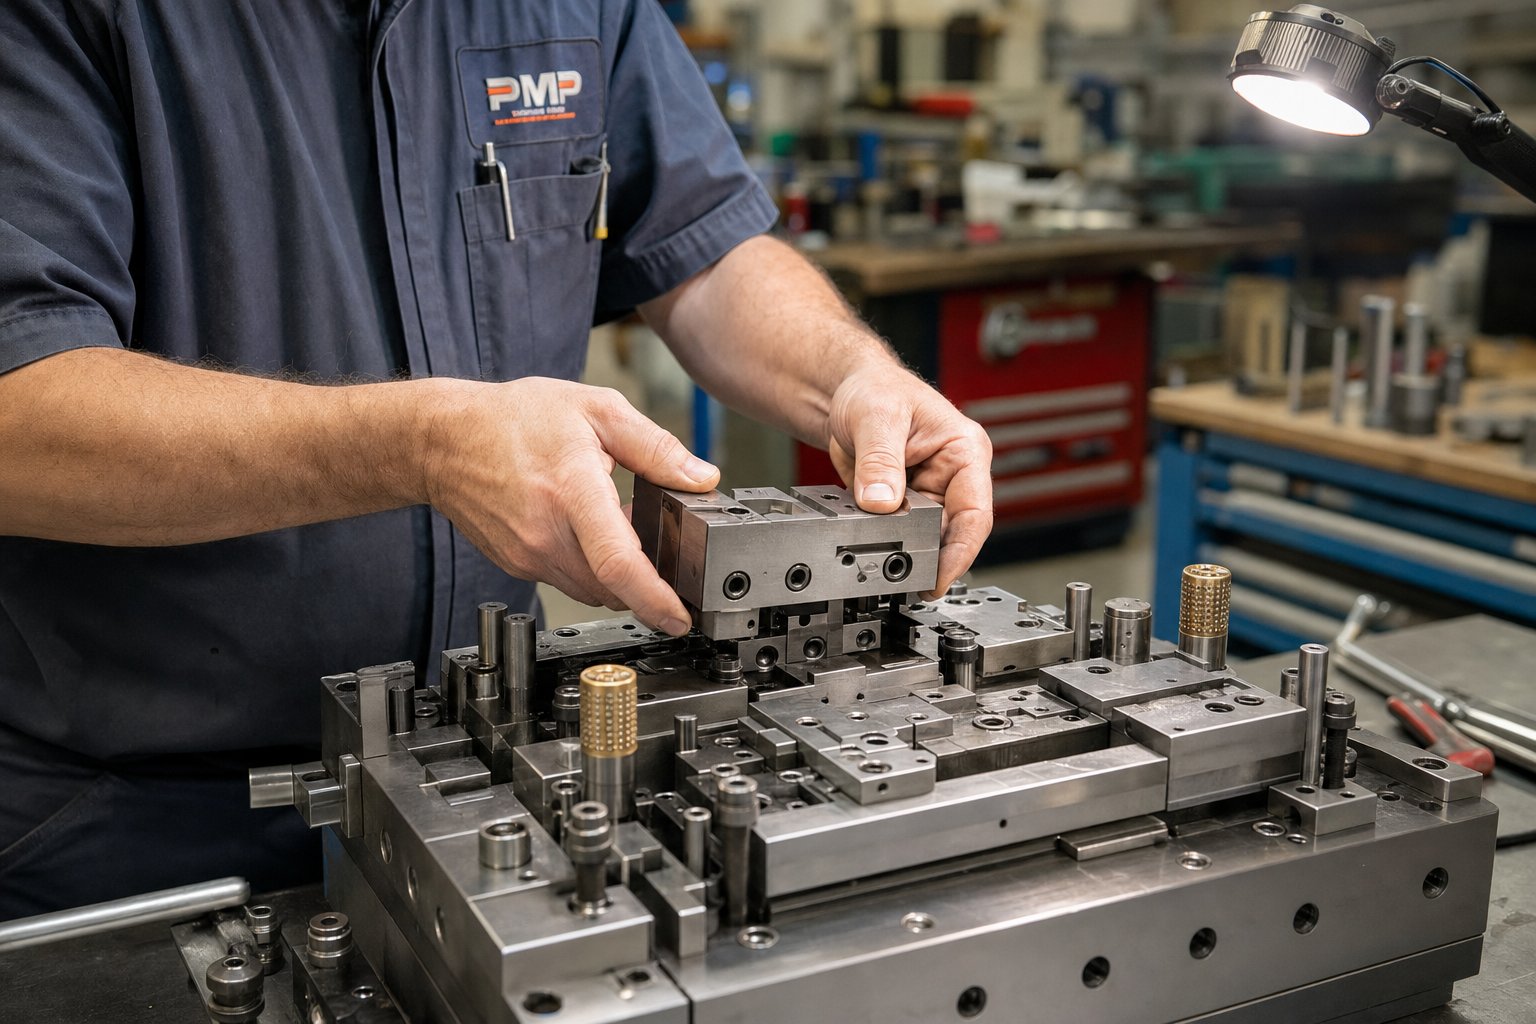
Tuag Lub Neej Kev Tswj Xyuas thiab Kev Kho Vaj Tse
Pilot qhov tseeb ua rau qhov ua siab ntev. Cov cuab yeej steel xaiv ua kom cov npoo ntse. Tab sis tsis muaj teeb meem yog tias qhov tuag tsis tuaj yeem tswj xyuas tau zoo thaum cov npoo ntawm qhov tsis muaj qhov tsis zoo, thaum cov khoom siv tau dhau los ntawm lawv cov kev txwv, lossis thaum lub punch chips thaum 2 teev sawv ntxov hnub Friday. Progressive stamping dies engineered for million- hit runs share a common trait: maintainability was designed in from day one, not bolted on after the first unplanned press stop.
Xav txog nws li no - qhov tuag uas tsim qhov zoo tshaj plaws tab sis yuav tsum muaj yim teev ntawm teardown rau qhov niaj hnub sharpening tsis yog engineered rau ntau lawm. Nws yog engineered rau lub showroom. Ntev mus ntev stamping xav tau cov cuab yeej cuab tam uas hnav cov khoom tuaj yeem nkag tau, hloov, thiab rov qab los yam tsis tau rub tag nrho cov tuag los ntawm xovxwm lossis disassembling chaw nres tsheb uas tsis xav tau kev saib xyuas.
Modular Insert Construction thiab ceev -Hloov cov Cheebtsam
Kev hloov pauv los ntawm monolithic tuag blocks mus rau kev tsim kho hauv ntu yog ib qho ntawm cov kev cuam tshuam loj tshaj plaws hauv kev ua tiav kev tuag engineering hauv ob xyoo dhau los. Es tsis txhob machining txiav profiles thiab tsim geometries ncaj qha mus rau hauv ib tug loj loj block, niaj hnub kev vam meej stamping tuag siv ib tug neeg inserts - replaceable tuag seem uas ntsia liaj qhov rooj, tus pin, los yog wedge- xauv rau hauv ib tug neeg tuav phaj.
Vim li cas qhov no tseem ceeb? Vim hais tias hnav tsis tshwm sim uniformly nyob rau hauv ib tug zuj zus tuag. Chaw nres tsheb 3 tuaj yeem tho los ntawm 0.8 hli stainless hlau thiab xav tau kev ua kom txhua 80,000 strokes. Chaw nres tsheb 7 tuaj yeem ua qhov maj mam emboss hauv txhuas thiab khiav 500,000 strokes ntawm kev pabcuam. Nrog kev tsim kho monolithic, chaw nres tsheb 3 txhais tau tias rub tag nrho cov tuag. Nrog modular inserts, tus kws tshaj lij tshem tawm cov ntxig tshwj xeeb, ua kom pom tseeb lossis hloov nws, thiab rov nruab - feem ntau yam tsis muaj kev cuam tshuam ib qho chaw nyob ib sab.
Raws liprecision tuag manufacturers ceeb toom, replaceable inserts muab kev saib xyuas sai, txo nqi kho, txhim kho hnav hauv zos, kho kom yooj yim dua, thiab txo qis sijhawm. Localized insert hloov yuav ua tau tshwj xeeb tshaj yog muaj txiaj ntsig nyob rau hauv siab - ntim OEM ntau lawm qhov twg cov chaw nres tsheb tshwj xeeb tau ntsib cov khoom hnyav hnyav uas yuav txwv tsis pub ua kom tiav kev tuag.
Ceev- hloov punch retention systems txuas ntxiv lub tswv yim no mus rau sab sauv tuag ib nrab. Ib txwm xuas nrig ntaus retention cia siab rau kev cuam tshuam - haum mounting lossis los ntawm -bolt clamping uas yuav tsum muaj kev cuam tshuam loj rau kev nkag. Cov txheej txheem khaws cia niaj hnub no siv cov keyed slots, bayonet -style locks, los yog wedge mechanisms uas tso cai rau ib tug neeg punches raug rho tawm thiab hloov los ntawm sab saum toj ntawm cov tuag yam tsis tau tshem tawm cov thaub qab daim hlau los yog cuam tshuam cov neeg nyob sib ze punches. Rau kev kub ceev ceev nrooj tuag stamping khiav ntawm 400+ strokes ib feeb, qhov sib txawv ntawm 30-feeb punch swap thiab plaub-teev teardown yog qhov sib txawv ntawm kev teem sijhawm thiab tsis muaj lub sijhawm xa khoom.
Nthuav cov nyiaj pub dawb thiab Kev Npaj Ua Neej Tuag
Txhua qhov xuas nrig ntaus thiab tuag ntxig rau hauv qhov tuag zuj zus muaj qhov kawg ntawm cov khoom siv uas tuaj yeem raug tshem tawm los ntawm kev ua kom zoo ua ntej cov khoom poob qis dua nws qhov ntev lossis qhov tob. Qhov no tsis yog ib yam uas engineers nrhiav tau thaum lub sij hawm tsim khoom - nws yog tsim los ntawm qhov pib.
Sharpening nyiaj pab yog hais txog tag nrho cov kev sib tsoo qhov tob faib rau ib qho punch lossis tuag seem thoob plaws nws lub neej ua haujlwm. Ib qho kev xuas nrig ntaus nrig yuav muaj 3-5 hli ntawm kev ua kom pom tseeb, nrog rau txhua qhov rov qab tshem tawm 0.05-0.15 hli nyob ntawm qhov hnyav hnyav. Qhov ntawd txhais tau hais tias 20 mus rau 100 sharpenings tshaj qhov tivthaiv lub neej - thiab qhov xav tias hit suav nruab nrab ntawm sharpenings txiav txim siab tuag tag nrho lub peev xwm ua ntej inserts yuav tsum tau hloov tag nrho.
Cov kws ua haujlwm npaj cov sijhawm no raws li cov khoom siv ua haujlwm, xuas nrig ntaus -section, thiab txheej lub neej. Rau stainless hlau stamping ntawm kev kub ceev, sharpening ncua sij hawm yuav yog 50,000-80,000 strokes rau uncoated cuab yeej steel punches. Nrog PVD-coated los yog carbide-tipped punches, lub sijhawm ntawd tuaj yeem ncav cuag 200,000+ strokes - tab sis txhua qhov regrind tshem tawm cov txheej txheej, yuav tsum tau rov ua dua tom qab sharpening yog tias lub sijhawm tag nrho yuav tsum tau khaws cia.
Tos kom txog thaum pom burrs tshwm sim txhais tau hais tias cov cuab yeej siv tau dhau mus dhau lawm. Kev tshawb fawb tsis tu ncua qhia tau hais tias ib qho kev saib xyuas kev noj qab haus huv tag nrho raug nqi 25-30% ntau dua li kev tiv thaiv kev tiv thaiv - cov nuj nqis ntxiv los ntawm cov nqi them nyiaj thaum muaj xwm txheej ceev, cov khoom lag luam maj nrawm, thiab cov khoom lag luam poob ntau dua los ntawm kev cuam tshuam kev khiav haujlwm. Cov tuam txhab tsim khoom lag luam tsim cov txheej txheem ua kom pom tseeb raws li qhov tseeb ntawm cov neeg mob stroke es tsis yog kev soj ntsuam pom ib leeg, tswj kev txiav cov khoom ruaj khov thiab ntev tag nrho lub neej tuag.
Cov hom kev ua tsis tau zoo uas tsav tsis tau npaj tseg muaj xws li:
Chiping:Cov tawg me me tawg los ntawm kev txiav cov npoo - feem ntau tshwm sim los ntawm kev ua kom tawv tawv ntau dhau, cuam tshuam cov khoom hnyav tshaj li cov hlau tsis muaj zog, lossis cov khoom siv qaug zog ntawm kev ntxhov siab. Chiped npoo tsim cov burrs tsis xwm yeem thiab tuaj yeem ua rau lub qhov qhib tuag hauv qab no.
Galling:Cov khoom siv ua haujlwm welds microscopically rau lub cuab yeej nto thiab tsim, tsim cov ntaub ntawv ntxhib uas tau qhab nia tom qab. Kev tsim cov chaw ua haujlwm stainless hlau lossis txhuas yog qhov tshwj xeeb yog qhov muaj kev phom sij thaum lubrication tsis txaus.
Punch breakage:Kev puas tsuaj tsis zoo los ntawm kev thauj khoom tom qab, rub tawm slug, strip misregistration, lossis qaug zog tsub zuj zuj dhau los ntawm cov hlau tsis muaj zog. Cov punches tawg tuaj yeem ua rau ntau qhov chaw nyob ib sab yog tias cov khoom tawg mus los ntawm qhov tuag.
Lub sijhawm drift:Maj mam coj mus rau hauv cov txheej txheem qhia, cams, lossis lifters hloov lub sij hawm txheeb ze ntawm cov khoom seem tuag saum toj thiab qis. Cov tuag tseem khiav, tab sis kev hloov pauv hloov pauv, kev hloov pauv hloov pauv, thiab tsim qhov tob sib txawv - tsim cov khoom uas maj mam txav mus rau qhov txwv tsis pub dhau.
Koom tes nrog Cov Neeg Uas Muaj Kev Tuag Tuag rau Ntev -Run Production
Kev txiav txim siab tswj xyuas tau ua nyob rau theem tsim yog nyob ntawm tag nrho cov hom phiaj ntim khoom thiab cov neeg tsim khoom tsim kev tsim khoom. Ib tug tuag npaj rau 50,000 qhov chaw muaj qhov sib txawv ntawm kev kho vaj tse ntau dua li ib lub hom phiaj 5 lab qhov chaw. Lub lab- hit tuag xav tau kev tso cai ntau dua, kev tsim kho ntau dua, kev nkag tau zoo dua rau kev tshuaj xyuas, thiab cov khoom siv me me rau ntau lub voj voog rov tsim dua.
Kev paub txog kev tuag stampings cov neeg muab khoom tsim kho cov kev txiav txim siab no rau hauv cov cuab yeej los ntawm kev pib - tsis yog vim kev saib xyuas zoo nkauj, tab sis vim tias tsis tau npaj rau lub sijhawm poob ntawm qhov ntsuas yog qhov kim heev. Ib tus neeg muag khoom zoo liYICENtsim qauv kev tsim kho thiab ua kom cov nyiaj tau los rau hauv kev nce qib stamping tuag tshwj xeeb los txhawb kev ua haujlwm ntev - khiav ntau lawm nrog tsawg kawg tsis tau npaj tseg. Lawv txoj hauv kev qhia txog qhov tseeb ntawm kev lag luam dav dav: tus neeg tsim khoom tuag qhov kev paub nrog siab - cov phiaj xwm ntim ncaj qha txiav txim siab seb cov cuab yeej txhawb nqa nws tus kheej li cas thoob plaws nws lub neej npaj siab.
Yuav ua li cas cais ib tug tuag ua rau kev ruaj ntseg ntawm ib qho uas tsuas yog ua haujlwm? Cov kev txiav txim siab engineering uas tau ntsib cov neeg tsim khoom ntsuas suav nrog:
- Insert modularity:Cov chaw nres tsheb tus kheej ntxig qhov loj me rau kev tshem tawm ywj pheej, nrog cov yam ntxwv zoo sib xws uas lav qhov tseeb qhov tseeb tom qab reinstallation
- Grind lub neej faib:Txaus sharpening Tshuag nyob rau hauv tag nrho cov txiav Cheebtsam los txhawb tag nrho cov ntau lawm ntim, nrog punch lengths thiab tuag depths tsim kom haum raws li cumulative khoom tshem tawm
- Inspection Access Points:Kev tshem tawm rau kev ntsuas cov cuab yeej thiab kev tshuaj xyuas qhov muag ntawm qhov chaw hnav tseem ceeb yam tsis tas yuav tsum tau tuag disassembly - tso cai rau hauv - xovxwm kuaj xyuas thaum lub sijhawm teem sijhawm ua haujlwm
- Sensor kev koom ua ke rau kev kwv yees txij nkawm:Cov kev cai rau kev saib xyuas kev thauj khoom, ntsuas qhov ntsuas tsis raug, thiab lub tshuab kos npe tonnage uas kuaj pom kev txhim kho ua ntej nws ua rau qhov tsis zoo ntawm qhov sib txawv
- Spare Cheebtsam standardization:Ib qho kev ntxig geometries, punch diameters, thiab cov khoom siv tuav pov hwm thoob plaws ntau lub chaw nres tsheb uas ua tau - txo cov khoom seem ntawm cov khoom seem uas xav tau thiab hloov ceev thaum lub qhov rais kho
Sensor kev koom ua ke tsim nyog tau txais kev saib xyuas tshwj xeeb. Raws li IoT-enabled die monitoring evolves, sensors embedded in progressive dies track force, alignment, and temperature during operation. Cov ntaub ntawv no cov sensors tsim ua kom muaj kev saib xyuas kev kwv yees - txheeb xyuas qhov kev coj ua thiab kev teem sijhawm ua haujlwm ua ntej tsis ua haujlwm, es tsis ua rau tom qab lub punch tawg ua rau cov neeg tuag lossis qhov seem drifts paug ntau lawm.
Cov ntaub ntawv nyiaj txiag rau kev tsim kom muaj kev ruaj ntseg rau hauv kev nce qib stamping tuag yog ncaj qha: txhua teev ntawm kev npaj tsis tau them nqi cov nyiaj tau los, tsim cov khoom seem, cuam tshuam cov sij hawm, thiab rub cov peev txheej engineering rau hauv kev daws teeb meem. Kev tuag uas kim dua me ntsis ua ntej tab sis khiav 30% ntev dua ntawm kev saib xyuas cov xwm txheej thiab ua kom zoo dua nyob rau ib nrab ntawm lub sijhawm ua kom zoo dua tag nrho cov nqi ntawm cov tswv cuab thoob plaws ib lab- ntaus phiaj xwm.
Maintainability engineering yog qhov uas tuag tsim raws li kev muaj tiag. Tab sis txawm tias qhov zoo tshaj plaws - khaws cia tuag yuav tsum tau los ntawm tus neeg muag khoom nrog qhov tob ntawm engineering kom tau txais cov kev txiav txim siab no nyob rau hauv thawj qhov chaw - uas ua rau cov lus nug ntawm yuav ua li cas cov kws tsim khoom tsim khoom thiab cov neeg yuav khoom yuav tsum ntsuas qhov kev tuag zuj zus thaum kev ntseeg siab thoob plaws ntau lab lub voj voog yog qhov tsis yog - qhov yuav tsum tau sib tham.
Sourcing Progressive Stamping Tuag rau Scalable Production
Ib tug tuag engineered rau kev tswj xyuas tseem xav tau ib tug builder nrog rau kev tob kom ua tiav qhov engineering kom raug. Thaum cov kws tsim khoom tsim khoom thiab pab pawg muag khoom soj ntsuam cov neeg tsim khoom lag luam tuag, qhov kev txiav txim siab tsis yog kev sib piv tus neeg muag khoom yooj yim - nws yog qhov kev ntsuam xyuas seb tus neeg muag khoom lub tshuab hluav taws xob puas tuaj yeem xa rov ua tau zoo nyob rau hauv tag nrho cov khoom tsim tawm. Cov nqe lus pheej yig tshaj plaws tsis tshua muaj tus nqi qis tshaj plaws.
Dab tsi cov kws tsim khoom tsim khoom yuav tsum ntsuas hauv tus neeg muab khoom tuag
Xav txog ob nqe lus rau tib qhov kev vam meej tuag hlau stamping qhov kev pab cuam. Ib qho tuaj hauv 20% qis dua. Ob tus neeg muab khoom lag luam hais tias lawv tuaj yeem tuav ntev. Koj txawv li cas? Koj saib dhau ntawm tus nqi kab thiab mus rau hauv engineering infrastructure qab nws.
Hauv -lub tsev simulation muaj peev xwm yog thawj qhov taw qhia. Lub chaw tsim khoom lag luam tuag ua haujlwm ua haujlwm FEA-raws li kev txheeb xyuas thiab kev teeb tsa strip simulation ntes tau cov teeb meem digitally - ua ntej lawv dhau los ua qhov kev sim ua lub cev kim dua. Cov neeg muag khoom uas tsis muaj peev xwm simulation vam khom rau kev sim-thiab- yuam kev ntawm cov xovxwm, uas txhais tau hais tias koj lub sijhawm ncua sijhawm nqus lawv txoj kev kawm.
Tryout xovxwm tonnage thiab precision teeb meem sib npaug. Tus neeg muab khoom siv tau lees paub koj qhov tuag ntawm cov xovxwm hnav nrog cov neeg tsis zoo BDC rov ua dua tsis tuaj yeem lav qhov tuag yuav ua tau zoo ib yam ntawm koj cov cuab yeej tsim khoom. Raws listamping cov cuab yeej tshwj xeeb hais txog, ib tug tuag validated ntawm ib tug precision xovxwm ua hauj lwm nyob rau hauv ib tug fundamentally zoo tsoom fwv tshaj ib tug proven ntawm aging pa pa khoom.
Kev ntsuas thiab kev soj ntsuam muaj peev xwm - CMM pov thawj, cov khoom sib piv kho qhov muag, SPC cov ntaub ntawv - txiav txim siab seb tus neeg muag khoom puas tuaj yeem ua pov thawj lawv cov tuag raws li qhov tshwj xeeb lossis tsuas yog thov nws ua. Rau kev xav tau cov haujlwm xws li kev kho mob hnyav stamping, qhov twg traceability thiab dimensional pov thawj yog cov kev cai, kev tshuaj xyuas infrastructure tsis yog xaiv tau.
Cov khoom siv pob tshab qhia qhov kev ntsuam xyuas. Lub tuam txhab kev lag luam zoo tshaj plaws uas qhia txog cov cuab yeej steel qib, cov txheej txheem kho cua sov, thiab txheej txheem txheej hauv lawv cov ntaub ntawv muab rau koj pom qhov koj tab tom yuav. Cov neeg muag khoom uas kho cov no raws li cov ntaub ntawv ntiag tug ua rau koj tsis tuaj yeem ntsuas lossis rov ua dua kev txiav txim siab txij nkawm qis qis.
Los ntawm Prototype rau Scalable Mass Production
Kev tuag engineering lifecycle tsis xaus thaum qhov kawg ntxig rau hauv av kom loj. Nws txuas ntxiv los ntawm kev sim qhov tseeb, thawj zaug - tsab xov xwm kev tsim nyog (PPAP lossis sib npaug), kev tsim khoom ramp- txhawb nqa, thiab kev sib koom ua haujlwm txuas ntxiv. Cov neeg muag khoom uas kho tus me nyuam raws li txoj kab tiav tawm cov engineers ntau lawm yam tsis muaj kev thaub qab thaum muaj tiag- ntiaj teb teeb meem tshwm sim sai.
Kev vam meej stamping thiab fabrication cov kev pab cuam uas nthuav dav tsheb, hluav taws xob, thiab cov khoom siv hluav taws xob nce ntxiv xav kom cov neeg xa khoom muaj peev xwm txhawb nqa tag nrho arc - los ntawm kev sib koom ua ke DFM thawj zaug los ntawm kev soj ntsuam cov khoom ntim ntau. Ib qho kev vam meej tuag thiab stamping tus khub koom nrog thoob plaws lub neej tag nrho no ntes cov teeb meem ua ntej, daws lawv sai dua, thiab txo tag nrho cov nqi ntawm cov tswv cuab piv rau kev sib pauv ntawm cov neeg muag khoom kev sib raug zoo uas txhua theem koom nrog pab pawg sib txawv.
YICENua piv txwv txoj hauv kev mus rau lub neej no, txhawb nqa cov kws tsim khoom tsim khoom thiab pab pawg muag khoom los ntawm kev tsim kev sib koom tes los ntawm kev tsim cov khoom loj tuaj yeem ua tau - nrog rau kev tsom mus rau nruj rov ua dua thiab cov tswv yim tsim kho modular tau tham hauv ntu ua ntej. Thaum soj ntsuam txhua qhov chaw tsim khoom lag luam tuag, nrhiav tib qhov txuas ntxiv ntawm kev koom tes hauv engineering hla cov theem.
| Tus neeg muab khoom | Engineering Muaj peev xwm | Cov cuab yeej simulation | Kev sim peev xwm | Kev Pabcuam Saib Xyuas Ntau Lawm | Txoj Kev Kho Mob |
|---|---|---|---|---|---|
| YICEN | Tag nrho-kev pabcuam kev loj hlob tuag tsim rau siab- ntim ntau- chaw nres tsheb sib sau | CAD / CAM nrog kev txheeb xyuas | Hauv - tsev sim thiab validation | Kev txhawb nqa ntau lawm thiab kev saib xyuas zoo | Modular insert tsim nrog sharpening nyiaj npaj npaj |
| Ib txwm nruab nrab -tier tsum | Standard tuag tsim, txwv DFM tawm tswv yim | CAD nkaus xwb, tsis muaj FEA | Outsourced lossis txwv xovxwm tonnage | Kev xa khoom-tsuas yog kev sib raug zoo | Reactive txij nkawm, tsis tsim - nyob rau hauv modularity |
| Tsawg- tus nqi muag khoom | Tsim -rau- luam tawm, cov khoom siv hluav taws xob tsawg tsawg | Tsis muaj lossis yooj yim 2D | Cov neeg siv khoom - muab kev sim | Tsis muaj | Tsis muaj kev npaj kho vaj tse |
Cov lus saum toj no tsis yog qeb duas - nws yog lub hauv paus rau kev nkag siab qhov koj tab tom yuav tiag tiag ntawm cov ntsiab lus sib txawv. Kev ntsuam xyuas cov tuam txhab tuag uas tsis quav ntsej txog kev simulation muaj peev xwm, sim tawm cov txheej txheem, thiab kev saib xyuas lub tswv yim yog qhov sib piv tus nqi xwb. Thiab kev sib piv ntawm tus nqi ntawm cov cuab yeej ua tau zoo yog qhov yuam kev, vim tias tus nqi tuag ua ntej sawv cev ib feem ntawm nws txoj kev tsim khoom hauv lub neej.
Thaum cov khoom lag luam txhua xyoo ncav cuag ntau pua txhiab lossis ntau lab ntawm qhov chaw, cov kev txiav txim siab engineering tau kos rau hauv koj qhov kev nce qib tuag - chaw nres tsheb sib txuas, xaiv cov khoom siv, kev tsav tsheb, kev tswj xyuas kev ruaj ntseg - ob qho tib si hauv koj qhov kev nyiam lossis kev sib txuas rau koj. Txhua tshooj ntawm kab lus no tau hais txog ib feem ntawm qhov sib npaug sib npaug. Cov neeg muab khoom tsim nyog koom tes nrog yog cov neeg uas nkag siab tag nrho lawv ib txhij, thiab tus kws ua haujlwm txhim kho stamping tuag uas tsis yog khiav - lawv ciaj sia.
Cov lus nug nquag nug txog Progressive Stamping Die Engineering
1. Dab tsi yog qhov nce qib tuag thiab nws txawv li cas los ntawm lwm yam stamping tuag?
Ib qho kev tuag zuj zus yog ntau qhov - chaw nres tsheb cuab yeej qhov chaw uas txhua qhov kev tawm dag zog ua rau cov hlau tsis tu ncua los ntawm kev ua ntu zus - tho, sib sau, npib, thiab txiav tawm - kom txog rau thaum ib feem ua tiav poob ntawm qhov chaw nres tsheb kawg. Tsis zoo li cov khoom sib txuas tuag uas ua haujlwm ntau yam hauv ib qho kev mob stroke ntawm ib qho chaw nres tsheb, lossis hloov cov tuag uas txav qhov tsis sib xws ntawm cov chaw nres tsheb, cov neeg tuag ua haujlwm tau zoo tuav cov khoom ua haujlwm ntawm cov khoom thauj mus rau tag nrho cov txheej txheem. Qhov kev sib txuas ntawm txoj hlua khi no xav tau kev txiav txim siab engineering txog qhov chaw nres tsheb sib txuas, kev faib tawm quab yuam, thiab kev sau npe raug uas sib xyaw thoob plaws txhua qhov chaw nres tsheb.
2. Muaj pes tsawg lub chaw nres tsheb yuav tsum tau muaj kev vam meej?
Chaw nres tsheb suav nyob ntawm qhov nyuaj geometry, qhov yuav tsum tau ua siab ntev, thiab ua qhov tob. Ib qho chaw tiaj tus nrog ob peb lub qhov thiab ib qho khoov yuav xav tau plaub mus rau tsib qhov chaw nres tsheb, thaum lub chaw sib txuas nrog ntau qhov khoov, embossed nta, thiab nruj txoj hauj lwm kam rau ua yuav tsum tau 15 mus rau 20 chaw nres tsheb. Cov kws ua haujlwm tseem suav nrog cov chaw nres tsheb tsis ua haujlwm - chaw nres tsheb ua haujlwm tsis ua haujlwm - los muab qhov chaw ntawm lub cev ntawm kev cuam tshuam kev ua haujlwm thiab ntxiv cov hlua khi ruaj khov uas tsim muaj zog tuaj yeem ua rau cov cab kuj. Kev lag luam tawm -tawm yog ib txwm nyob nruab nrab ntawm cov txheej txheem robustness thiab tooling nqi, raws li ntau chaw nres tsheb txhais tau hais tias ib tug ntev tuag, dav xovxwm txaj, thiab siab dua upfront peev.
3. Vim li cas cov khoom siv hloov pauv tag nrho cov qauv tsim tuag?
Cov khoom siv hais txog chaw nres tsheb suav, tshem tawm, thiab tsim cov tswv yim. Siab dua - cov ntaub ntawv muaj zog xws li cov hlau tsis muaj steel yuav tsum muaj cov chaw tsim khoom ntau dua nrog cov deformation me me vim tias lawv tiv taus deformation hnyav thiab ua hauj lwm - tawv sai. Tuag clearances sib txawv heev - los ntawm 8-10% ib sab rau me ntsis steel mus rau 15-21% rau siab heev-lub zog steels. Springback nyiam kuj hloov cov nyiaj overbend uas xav tau ntawm txhua qhov chaw tsim khoom. Txawm tias cov cuab yeej steel xaiv thiab kev kho saum npoo yuav tsum ua kom haum cov khoom siv ua haujlwm abrasiveness thiab adhesion yam ntxwv. Ob qhov zoo tib yam geometries nyob rau hauv cov ntaub ntawv sib txawv tuaj yeem xav tau qhov sib txawv ntawm qhov tuag architectures.
4. Yuav ua li cas cov engineers ua kom cov ntaub ntawv sau npe raug nyob thoob plaws txhua qhov chaw nres tsheb hauv kev tuag?
Kev sau npe strip yog nyob ntawm tus tsav tus pins uas rov- nrhiav txoj hlua ntawm txhua qhov chaw nres tsheb ua ntej xuas nrig ntaus. Pilots yog qhov loj me nrog 0.0005 txog 0.001 ntiv tes ntawm kev tshem tawm mus rau qhov chaw tsav tsheb pierced hauv thawj qhov chaw. Lawv cov mos txwv- qhov ntswg taper coj lub sawb mus rau qhov tseeb raws li cov xovxwm nqis los, kho kom haum rau kev pub noj mov, strip camber, thiab thermal expansion. Cov kev xav txog engineering tseem ceeb suav nrog kev pub noj kom zoo- yob nqa lub sijhawm kom lub feeder tsis tawm tsam cov neeg tsav tsheb, kev tso tawm cov neeg tsav dav hlau kom deb ntawm kev tsim cov cheeb tsam kom tsis txhob muaj qhov cuam tshuam, thiab cov cab kuj tsim tawm uas decouples cov ntawv sau npe ntawm cov khoom ntws thaum lub sijhawm ua haujlwm.
5. Cov kws tsim khoom tsim khoom yuav tsum nrhiav dab tsi thaum nrhiav tus neeg xa khoom hnyav?
Ntsuas cov neeg muag khoom ntawm engineering infrastructure es tsis yog tus nqi ib leeg. Cov ntsiab lus tseem ceeb suav nrog hauv -Lub tsev FEA simulation muaj peev xwm txhawm rau txhawm rau tsim cov teeb meem digitally, tryout xovxwm tonnage thiab precision uas phim koj cov cuab yeej tsim khoom, CMM thiab SPC ntsuas muaj peev xwm rau kev soj ntsuam qhov ntev, thiab cov khoom siv los ntawm cov ntaub ntawv pov thawj cov cuab yeej steel qib thiab cov kev ntsuas kub. Tag nrho - cov neeg xa khoom lub neej zoo li YICHEN - uas txhawb nqa los ntawm DFM kev sib koom tes los ntawm kev tsim khoom ramp- nce thiab kev npaj kho mob - xa cov nqi qis dua ntawm cov tswv cuab dua li cov neeg muag khoom muag uas txhua qhov project theem muaj ntau pab pawg. Modular ntxig kev tsim kho thiab tsim- hauv kev ua kom pom tseeb yog qhov qhia txog kev tsim khoom lag luam rau ntev - khiav kev ntseeg tau.


