


Dab tsi yog Xovxwm Stamping Tuag Ua thiab Vim Li Cas Nws Tseem Ceeb
Dab tsi yog stamping, raws nraim, thiab vim li cas ib lub cuab yeej tshwj xeeb zaum ntawm qhov nruab nrab ntawm txhua yam? Xav txog kev pub ib daim ntawv tiaj tus hlau mus rau hauv lub tshuab thiab rub tawm lub bracket tiav, connector, los yog automotive vaj huam sib luag vib nas this tom qab. Cov cuab yeej ua lub luag haujlwm rau qhov kev hloov pauv ntawd yog xovxwm stamping tuag - thiab nkag siab tias nws ua haujlwm li cas qhib lub logic tom qab niaj hnub siab - ntim khoom.
Defining Xovxwm Stamping Tuag
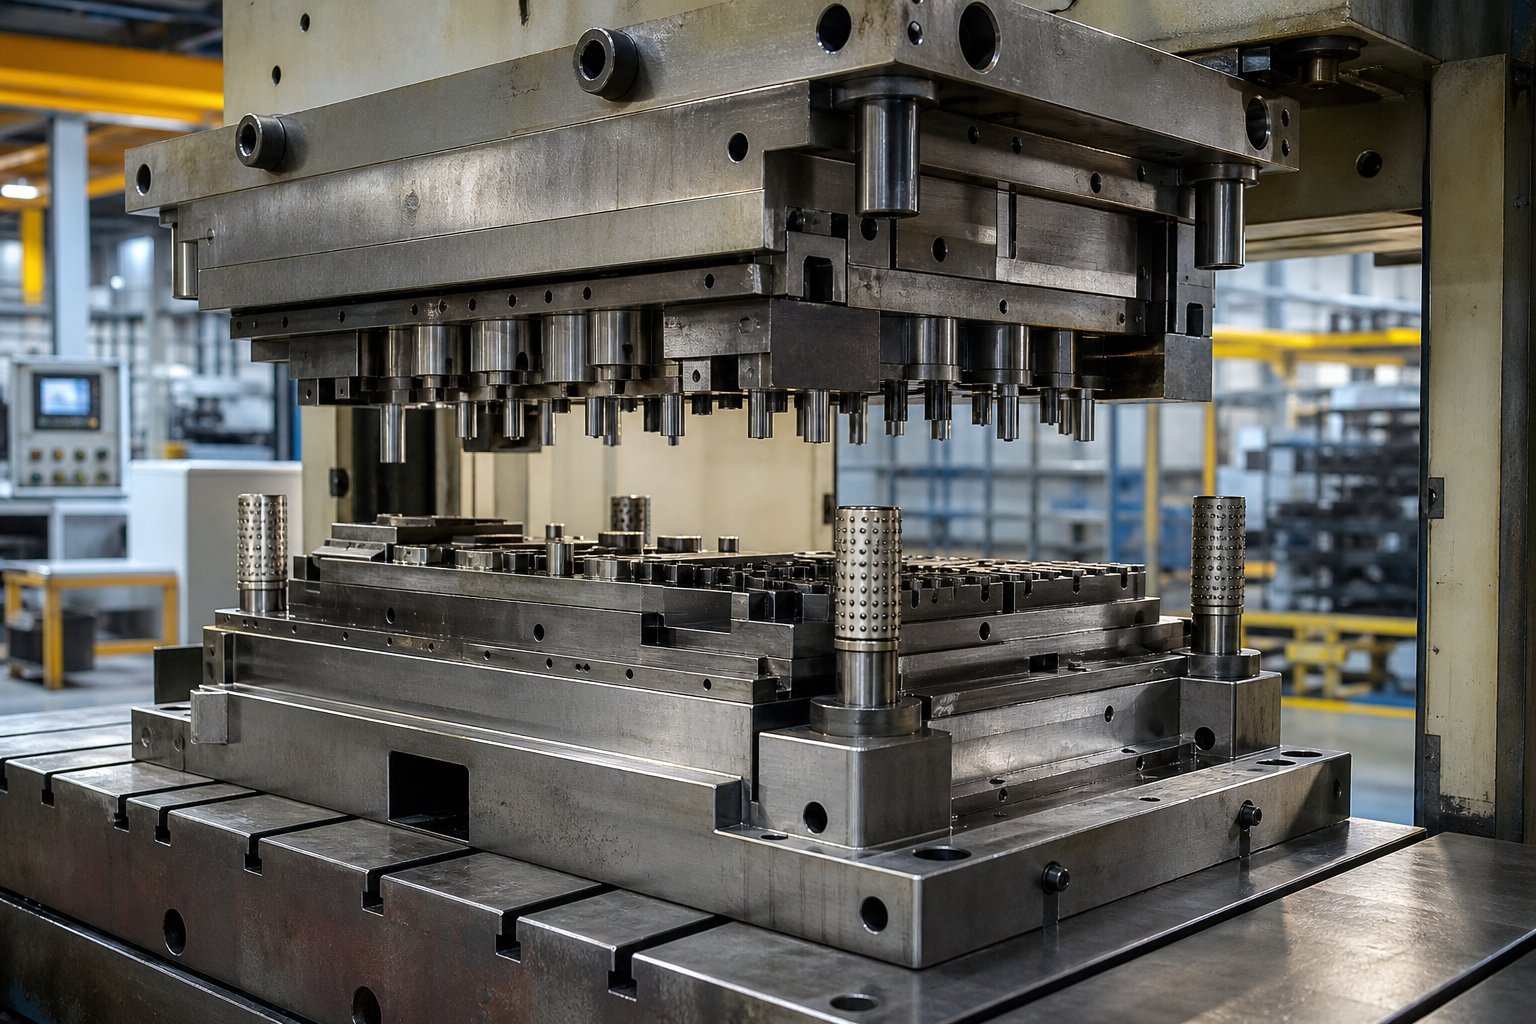
Lub xovxwm stamping tuag yog qhov tseeb- cov cuab yeej siv lub tshuab ua ke mounted hauv lub xovxwm stamping uas hloov cov ntawv hlau rau hauv cov khoom tiav los ntawm kev tswj shearing, dabtsi yog khoov, kos duab, thiab kev ua haujlwm.
Hauv cov ntsiab lus siv tau, stamping tuag yog cov khoom siv kho mob uas muaj cov sab sauv thiab sab qis - txhua qhov muaj cov khoom siv hlau tawv tawv uas tau tsim los txiav, khoov, lossis cov khoom siv raw rau hauv ib qho geometry. Ob lub halves ua ke nyob rau hauv cov xovxwm, thiab thaum lub tshuab swb tsav lawv ua ke nyob rau hauv lub zog loj heev, cov ntawv hlau stamping lag luam yuav tshwm sim. Tolerances nruj li0.0002 hliyog ua tiav nrog cov cuab yeej zoo thiab kev teeb tsa kom raug.
Vim Li Cas Tuag Yog Lub Plawv Hlau Stamping
Yog li dab tsi yog hlau stamping yam tsis muaj nws tuag? Qhov tseem ceeb, tsuas yog xovxwm tsis muaj dab tsi pab tau. Cov xovxwm muab kev quab yuam thiab kev txav, tab sis qhov tuag txiav txim siab txog qhov geometry, qhov tseeb qhov tseeb, thiab kev ua haujlwm ntau lawm. Txhua qhov tshwj xeeb ntawm cov khoom siv stamped - qhov, khoov, embosses, kos duab - yog los ntawm qhov tuag tsim. Tuag complexity muaj xws li ib tug yooj yim ib tug - chaw nres tsheb cov cuab yeej uas ua ib tug blanking los yog tho kev ua hauj lwm rau ib tug stroke, tag nrho txoj kev mus rau multi- chaw nres tsheb kev loj hlob systems uas ua ntau ntau yam kev khiav hauj lwm nyob rau hauv ib ntus raws li ib tug hlau sawb mus rau hauv lub cuab tam.
Yuav ua li cas tuag txawv ntawm Pwm thiab lwm yam cuab yeej
Ib qho piv txwv ntawm kev tsis meej pem:dab tsi tuag piv rau pwm? Lub ntsiab lus stamping nyob rau ntawm txhua yam deformation - cov hlau nyob ruaj khov thiab raug txiav los yog zoo li lub zog ntawm lub punch thiab lub qhov tuag. Txhaj pwm, los ntawm qhov sib txawv, xav tau cov khoom molten kom ntws mus rau hauv cov kab noj hniav kaw thiab solidify. Stamping tuag tsis hloov lub xeev ntawm cov khoom siv hlau, ua rau lawv sib txawv hauv cov qauv, kev xav tau cua txias, thiab lub voj voog mechanics. Hauv kev tsim cov lus dav dav, "tooling" yog lub kaus lub sij hawm npog tuag, punches, fixtures, thiab lwm yam khoom siv - xovxwm tuag nws tus kheej yog ib qho tseem ceeb ntawm cov kab ke.
Kev nkag siab txog dab tsi tuag hauv kev tsim khoom ntawm lub hauv paus theem no teeb tsa cov theem rau kev sib sib zog nqus qhov sib txawv ntawm cov khoom siv tuag ua haujlwm sib txawv cov hom phiaj tsim khoom - thiab vim li cas xaiv hom tsis ncaj ncees tuaj yeem ua rau koj lub sijhawm, nyiaj txiag, thiab qhov zoo.
Hom Stamping Dies thiab Lawv Cov Kev Siv Zoo Tshaj Plaws
Xaiv qhov kev teeb tsa tuag tsis raug tsis yog tsuas yog txo qhov ua tau zoo - nws tuaj yeem ua rau qhov project tsis zoo. Hom stamping tuag muaj nyob rau txhua qhov kev daws teeb meem tshwj xeeb engineering, thiab qhov kev xaiv zoo yog nyob ntawm kev sib xyaw ntawm cov hom phiaj ntim, qhov nyuaj, thiab cov khoom siv coj los ua. Ntawm no yog yuav ua li cas cov pawg loj tawg thiab thaum txhua tus khwv tau nws qhov chaw ntawm xovxwm.
Ib leeg - Chaw nres tsheb tuag rau kev ua haujlwm yooj yim
Ib leeg- chaw nres tsheb tuag ua haujlwm ib zaug ib zaug nias. Lawv yog cov kev teeb tsa yooj yim tshaj plaws los tsim, tsim, thiab tswj, uas ua rau lawv siv tau rau qis - ntim ua haujlwm, kev tsim qauv, lossis qhov uas tsuas yog xav tau ib qho nkaus xwb. Lub blanking tuag txiav ib lub tiaj tus duab los ntawm daim ntawv Tshuag. Ib qho tho qhov tuag - qee zaum hu ua punching tuag - tsim cov qhov sab hauv lossis qhov. Khoov, sib sau, thiab kos duab tuag txhua yam khoom siv tsis tau tshem tawm.
Kev ua haujlwm ib txwm ua los ntawm ib qho - chaw nres tsheb cov cuab yeej suav nrog:
- Blanking - shearing ib feem tiaj tus qauv ntawm sawb los yog daim ntawv
- Piercing - punching stamping qhov, qhov, los yog notches rau hauv workpiece
- Khoov - tsim angular nta raws txoj kab ncaj nraim
- Tsim - tsim cov duab contoured zoo li tav, louvers, lossis embosses
- Kos duab - rub cov khoom ncaj nraim rau hauv lub khob lossis lub plhaub
Vim tias txhua qhov mob stroke tsim ib qho tshwj xeeb, qhov nyuaj yuav tsum muaj ntau qhov tuag thiab cais cov xovxwm sib cais - tsav tsheb thiab tuav cov nqi ntawm ntau dua.
Progressive Dies rau siab -Volume Complex Parts
Thaum cov kev thov txhua xyoo nce mus rau ntau pua txhiab lossis ntau lab, cov neeg tuag ua haujlwm dhau los ua cov neeg ua haujlwm. Ib co coil ntawm cov hlau pub los ntawm cov tuag nyob rau hauv ib tug nruam sawb, nce mus rau ib tug taag nrug (lub suab) nrog rau txhua tus xovxwm stroke. Ntawm txhua qhov chaw nres tsheb raws txoj hlua, ib qho kev ua haujlwm sib txawv tshwm sim - txiav, xuas nrig ntaus stamping nta, khoov tabs, los yog ntxiv txoj kev tuag geometry - kom txog rau thaum qhov tiav tiav yog txiav los ntawm cov cab kuj strip ntawm qhov chaw nres tsheb kawg.
Vim li cas qhov kev teeb tsa no tswj hwm qhov siab - ntim ntau lawm? Lub workpiece yeej tsis tawm ntawm lub cuab yeej. Qhov ntawd tshem tawm ib feem ntawm kev ua haujlwm, ua rau lub sijhawm voj voog nyob rau hauv ib thib ob rau cov khoom me me, thiab muab cov kev ua siab ntev ntev nrog kev rov ua haujlwm siab thoob plaws ntau lab qhov chaw. Kev lag luam tawm yog cov cuab yeej siv nyiaj thiab lub sijhawm ua haujlwm - kev tuag ua tiav yog qhov nyuaj rau tus kws ua haujlwm thiab kim tsim, yog li lawv xav tau ntim los ua pov thawj cov peev txheej.
Hloov chaw thiab sib tov tuag rau kev siv tshwj xeeb
Tsis yog txhua feem haum rau cov qauv kev loj hlob. Hloov stamping cais txhua qhov khoob ntawm lub sawb ntawm thawj qhov chaw nres tsheb, tom qab ntawd cov neeg kho tshuab ntiv tes lossis cov neeg hlau txav ib tus neeg los ntawm cov chaw tuag ua tiav. Txoj hauv kev no haum rau qhov loj, qhov sib sib zog nqus- rub cov plhaub, thiab cov ntawv siv raj uas cov khoom ua haujlwm tsis tuaj yeem txuas nrog cov khoom nqa khoom. Hloov tuag muab kev tsim qauv yooj yim rau cov duab zoo nkauj xws li knurls, tav, thiab threading, txawm tias lawv mus qeeb dua li kev teeb tsa.
Compound tuag coj txoj kev sib txawv kiag li. Lawv ua ntau txoj haujlwm txiav - blanking thiab tho, piv txwv li - hauv ib qho stroke ntawm ib qho chaw nres tsheb. Qhov tshwm sim yog lub tiaj tus, qhov loj me yog qhov ua tau sai dua li khiav ib leeg - chaw nres tsheb cov cuab yeej. Compound tooling yog tsawg dua thiab sai dua los tsim dua li cov cuab yeej ua tau zoo, ua rau nws yog qhov ua tau zoo hauv nruab nrab rau nruab nrab - mus rau siab - ntim qhov chaw tiaj tus uas tsis tas yuav tsim lossis khoov.
Xaiv txoj kev tuag yam raws li kev xav tau ntau lawm
Kev xaiv ntawm cov kev teeb tsa no los mus rau plaub qhov sib txawv: ntim txhua xyoo, qhov nyuaj, cov yam ntxwv ntawm cov khoom siv, thiab kev kam rau siab. Qhov kev sib piv hauv qab no qhia txog qhov kev txiav txim siab ntawm ib nrais muag:
| Tuag Hom | Hom Volume Range | Tus nqi cuab yeej txheeb ze | Qhov nyuaj | Lub voj voog ceev | Cov Khoom Siv Zoo Tshaj Plaws |
|---|---|---|---|---|---|
| Ib leeg -chaw nres tsheb | Prototype rau 50,000 / xyoo | Tsawg | Yooj yim (ib qho feature) | Nruab nrab | Prototypes, luv khiav, yooj yim blanks los yog khoov |
| Compound | 50,000 txog 500,000+/yr | Tsawg rau nruab nrab | Nruab nrab (nruab nrab ntu, ntau qhov txiav) | Siab | Cov tshuab ntxhua khaub ncaws, tiaj tus ntau- qhov tshwj xeeb, nruj- qhov ua siab ntev blanks |
| Kev vam meej | 100,000 rau millions/yr | Siab | Siab (ntau-feature, 3D geometry) | Siab heev | Automotive clips, connectors, electronics brackets |
| Hloov | 50,000 txog 500,000+/yr | Siab | Siab (loj lossis tob-kos) | Nruab nrab | Plhaub, khob, loj structural panels, raj cov ntaub ntawv |
Ib txoj kev tuag tuav ib tug ntiav emboss ntawm ib tug yooj yim bracket yuav tsuas xav tau ib tug - chaw nres tsheb teeb. Ib tug multi-feature connector destined rau lub tsheb harness yuav luag yeej xav tau kev txhim kho tooling. Thiab qhov tob - kos stainless hlau vaj tsev? Hloov stamping yog qhov tsuas yog txoj hauv kev ua tau zoo.
Hom tuag teeb tsa theem, tab sis nws yog cov khoom siv sab hauv - punches, tuag daim hlau, strippers, pilots - uas ua haujlwm ua haujlwm. Yuav ua li cas cov khoom sib cuam tshuam thaum lub sij hawm txhua qhov kev mob stroke txiav txim siab seb koj cov cuab yeej muab qhov tseeb thiab ntev npaum li cas cov lus cog tseg.
Cov Cheebtsam Tseem Ceeb Hauv Xovxwm Stamping Tuag Assembly
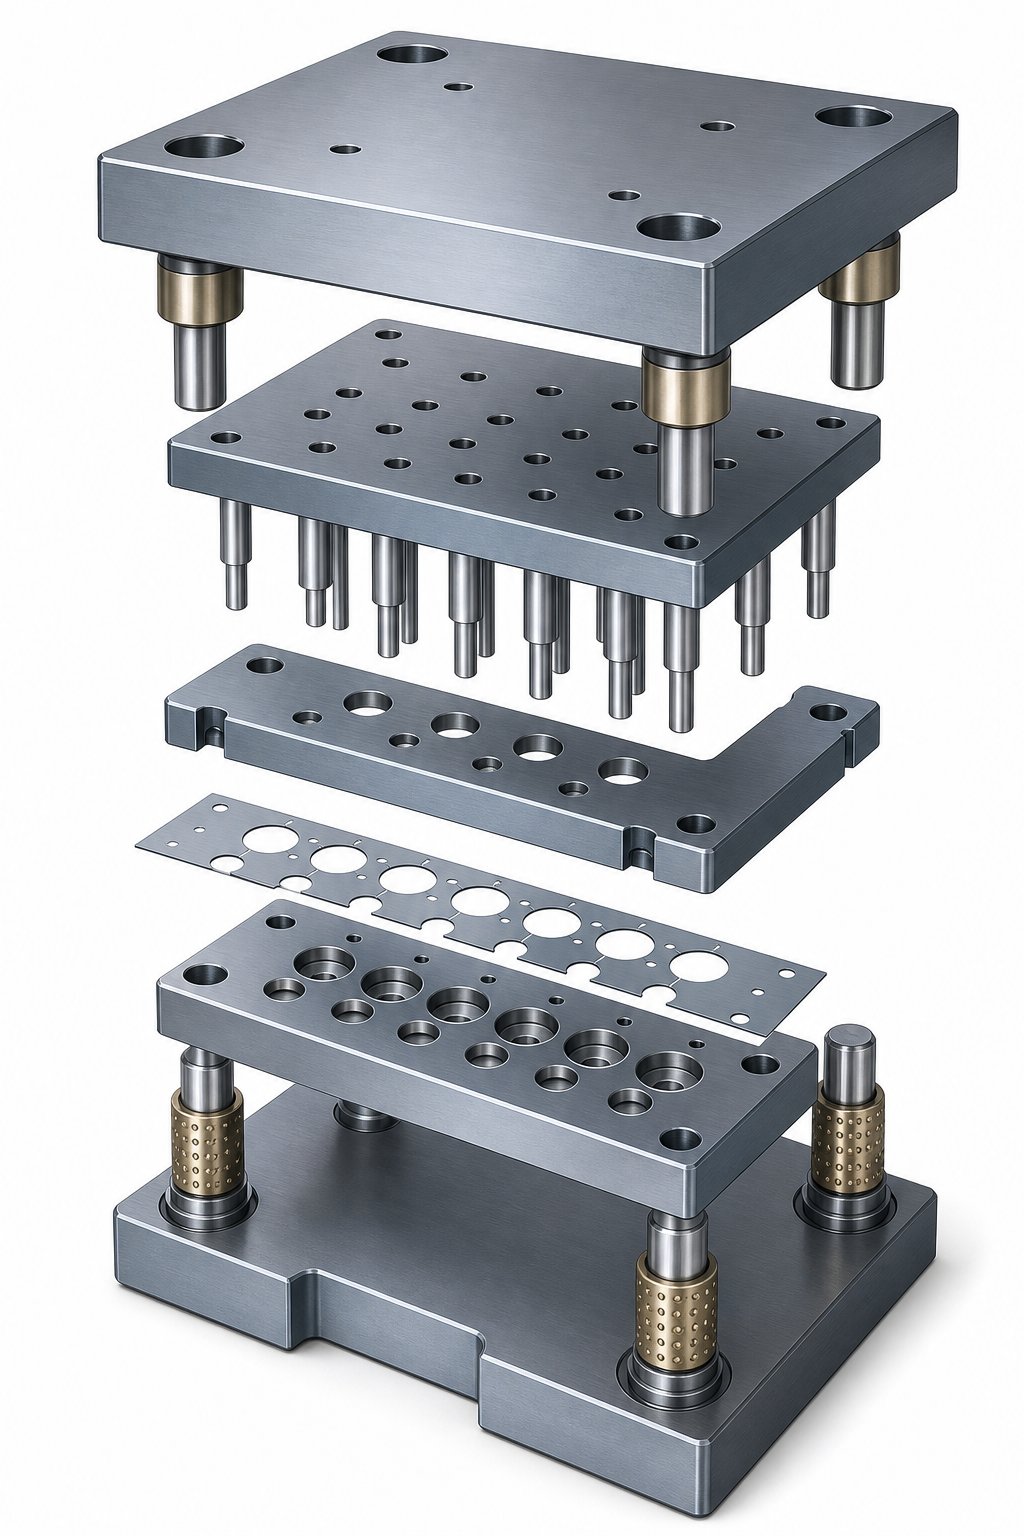
Txhua lub xovxwm stamping tuag - tsis hais hom - qhia txog qhov sib txawv ntawm lub cev. Cov kev ua haujlwm tshwj xeeb txawv ntawm cov cuab yeej mus rau cov cuab yeej, tab sis cov txheej txheem logic nyob ib puag ncig: lub thav duab nruj tuav qhov tseeb - cov khoom ua haujlwm hauv av hauv kev sib raug zoo, thiab cov khoom no cuam tshuam nrog cov ntawv hlau hauv kev tswj nruj nruj. Kev nkag siab txog txhua qhov stamping tuag tivthaiv thiab nws lub luag haujlwm ua rau koj pom meej tias yuav ua li cas lub tiaj tiaj ua tiav ib feem.
Upper thiab Lower Die khau thiab cov lus qhia System
Cov khau tuag tsim cov txheej txheem pob txha ntawm tag nrho cov kev sib dhos. Xav txog lawv li lub chassis - txhua yam bolts rau hauv lossis rau hauv cov hlau hnyav no. Cov khau sab saud nce mus rau cov xovxwm ram, thiab cov khau qis dua rau cov xovxwm bolster. Ua ke nrog cov lus qhia pins thiab bushings, lawv tsim qhov feem ntau hu ua lub teeb tuag.
Qhia cov pins thiab bushings kom lub sab sauv thiab sab qis ua raws li kev ua siab ntev kom nruj li 0.0001 ntiv tes. Muaj ob hom tseem ceeb: kev sib txhuam (ncaj) pins thiab pob-cov kabmob pins. Pob-cov kabmob coj tus pins caij rau ntawm cov kabmob uas muaj kabmob, ua rau tuag halves yooj yim dua rau kev sib cais thiab rov sib dhos thaum lub sijhawm tu. Txawm li cas los xij, cov khoom no tiv thaiv kev hloov mus rau sab hauv hauv qab tonnage loads uas tuaj yeem ncav cuag ntau pua tons - txawm tias micro- qib misalignment ua rau tsis sib xws, burrs, lossis kev puas tsuaj ntawm cov cuab yeej.
Cov txheej txheem tuag tsim nyog yog tsis yog -negotiable. Yog tias cov khau flex los yog cov txheej txheem qhia kev txhim kho kev ua si, txhua yam kev ua haujlwm hauv qab yuav raug kev txom nyem. Tias yog vim li cas tuag teeb rau siab -tonnage daim ntawv thov siv cov khau tuab dua thiab loj dua - txoj kab uas hla qhia cov ncej los tiv thaiv deflection.
Punch Plate, Die Plate, thiab txiav Clearances
Punch phaj thiab phaj tuag yog qhov chaw ua haujlwm tiag tiag tshwm sim. Punches thiab tuag ua haujlwm raws li kev sib tw ua khub - xovxwm tuag punch nkag mus rau qhov sib txuas tuag qhib rau shear, khoov, lossis tsim cov khoom nruab nrab ntawm lawv. Lub punch phaj (sab sauv) tuav thiab tuav cov punches, thaum lub phaj tuag (qis) muaj cov kab noj hniav los yog cov nyees khawm.
Qhov tseem ceeb rau qhov kev sib raug zoo no yog txiav kev tshem tawm - qhov sib txawv ntawm lub qhov ntswg thiab qhov qhib tuag. Kev tshem tawm kom raug yog nyob ntawm cov khoom siv thiab thickness, feem ntau khiav 5-10% ntawm cov khoom thickness ib sab rau feem ntau steels. Nov yog dab tsi tshwm sim thaum clearance mus tsis ncaj ncees lawm:
- nruj dhau lawm- kev txiav quab yuam ntau dhau, ua kom nrawm nrawm thiab tuag hnav, kev sib tsoo theem nrab uas ua rau cov npoo ntxhib
- xoob dhau lawm- loj burrs daim ntawv ntawm ib feem, rollover nce, thiab qhov zoo degrades
- Tsis sib xws- ib- sab burr tsim, tawm - nruab nrab slug rub, thiab ntxov ntxov chipping ntawm sab nruj
Tau txais kev tshem tawm txoj cai los ntawm qhov pib txuas ntxiv lub neej tuag thiab khaws cov khoom hauv cov ntawv luam tawm yam tsis tas yuav ua haujlwm tas li.
Strippers, Pilots, thiab Strip Control Cheebtsam
Tom qab lub punch nkag mus rau cov khoom, ib yam dab tsi yuav tsum rub lub strip dawb ntawm qhov rov qab stroke. Qhov ntawd yog txoj haujlwm stripper phaj. Nws tuav cov ntawv tiaj tus tiv thaiv qhov tuag nto thaum txiav, tom qab ntawd thawb cov khoom tawm ntawm qhov tuag punches li ib nrab sab sauv rov qab. Caij nplooj ntoos hlav-loaded strippers kuj siv downward siab uas txo cov khoom distortion ntawm txiav nta.
Hauv cov txheej txheem tuag, ob lub ntsiab lus ntxiv khaws txhua yam hauv kev sau npe:
- Cov kws tsav dav hlau- precision pins uas nkag mus ua ntej - tho qhov hauv lub sawb, rub nws mus rau hauv txoj hauj lwm meej ua ntej txhua qhov mob stroke. Yog tsis muaj pilots, cumulative feed error yuav stack up station to station, ruining part precision.
- Stock lifters- caij nplooj ntoos hlav- loaded rails uas tsa lub sawb saum toj no tuag nto ntawm strokes, tso cai rau nws mus ua ywj siab mus rau lub suab tom ntej no txoj hauj lwm yam tsis muaj dragging hla tej npoo.
Yuav ua li cas cov Cheebtsam cuam tshuam los ntawm txhua qhov xovxwm Stroke
Xav txog lub voj voog xovxwm hauv plaub theem:
- Mus kom ze- cov khau sab saud nqis los, coj tus pins koom nrog bushings, thiab cov kws tsav dav hlau nkag mus rau hauv lub sawb txhawm rau txhawm rau sau npe.
- Hu rau- lub phaj stripper hu rau cov khoom thiab clamps nws ncaj nraim rau lub phaj tuag.
- Ua haujlwm- punches thiab tuag shear, khoov, los yog tsim cov hlau. Maximum tonnage tshwm sim ntawm no.
- Rov qab los- sab sauv ib nrab retracts, tus stripper thawb lub strips tawm ntawm cov punches, thiab cov khoom nqa nqa nqa lub sawb kom nws tuaj yeem pub rau pem hauv ntej mus rau txoj haujlwm tom ntej.
Cov kab ke no rov ua ntau pua lossis ntau txhiab zaus hauv ib teev. Txhua yam khoom siv yuav tsum tswj hwm nws txoj kev ua siab ntev nyob rau tag nrho lub voj voog lub neej - thiab qhov kev ua haujlwm ntev yog nyob ntawm cov khoom siv uas cov khoom tsim los ntawm.
Kev xaiv cov khoom siv tuag thiab kev xaiv kho deg
Kev tuag tuaj yeem tsim tau zoo kawg nkaus thiab tseem ua tsis tau thaum ntxov yog tias nws tau tsim los ntawm cov hlau tsis raug. Lub geometry, clearances, thiab strip layout tag nrho cov teeb meem - tab sis lub stamping tuag steel koj xaiv txiav txim seb muaj pes tsawg feem uas cov cuab yeej tsim ua ntej nws xav tau regrinding, refurbishment, los yog hloov. Kev xaiv cov khoom siv yog qhov chaw engineering ntsib kev lag luam, thiab ua rau nws tsis ncaj ncees lawm tshwm sim raws li qhov ntxov ntxov ntawm ntug chipping, galling, los yog kev puas tsuaj tawg ib nrab ntawm - khiav.
Cov cuab yeej Steel Qib rau Stamping Tuag Daim Ntawv Thov
Feem ntau cov hlau stamping tuag yog tsim los ntawm kev ua haujlwm txias cov cuab yeej steels - alloys tshwj xeeb tsim los tiv thaiv hnav, tuav hardness ntawm kev ua haujlwm kub, thiab tuav nruj kam rau ua tom qab kev kho cua sov. Plaub qib npog feem ntau ntawm cov ntawv thov:
D2 cuab yeej steelyog qhov mus - mus rau siab - ntim blanking thiab tho qhov uas hnav tsis kam tseem ceeb tshaj plaws. Nws cov pa roj carbon siab (1.40-1.60%) thiab chromium (11.00-13.00%) cov ntsiab lus xa tawm tshwj xeeb ntug tuav ntawm ib qhotempered hardness ntau ntawm 54-61 HRC. D2 ua haujlwm rov ua haujlwm tsis tu ncua tsis tu ncua, ua rau nws zoo tagnrho rau kev nce qib tuag punches thiab tuag nyees khawm khiav cov pa roj carbon steel stamping daim ntawv thov ntawm kev kub ceev. Kev sib pauv? Nws tsis tshua muaj zog dua lwm cov kev xaiv thiab nyuaj rau tshuab thiab zom.
A2 cuab yeej steelmuab qhov nruab nrab qhov nruab nrab. Nrog cov pa roj carbon nruab nrab (0.95-1.05%) thiab chromium (4.75-5.50%), A2 yog huab cua- tawv tawv, tiv taus qhov tsis sib haum xeeb thaum kho cua sov, thiab ua haujlwm nruab nrab. Nws ncav cuag hardness ntawm 57-62 HRC thiab ua haujlwm zoo hauv kev npib, trimming, loj blanking tuag, thiab ntev punches qhov sib xyaw ntawm hnav tsis kam thiab toughness yog xav tau. Rau nruab nrab ntim ntau lawm nyob rau hauv ib lab qhov chaw, A2 feem ntau xa cov nqi-rau-kev ua tau zoo tshaj plaws piv.
S7 cuab yeej steelpuv lub niche qhov twg cuam tshuam kuj trumps ntug tuav. Nws cov pa roj carbon qis (0.45-0.55%) thiab chromium (3.00-3.50%) ua rau nws nyuaj tshaj plaws ntawm peb, nrog rau kev ua haujlwm hnyav ntawm 48-58 HRC thiab kev poob siab zoo heev. S7 yog qhov zoo dua rau kev khoov tuag, sib sau tuag, kev ua haujlwm txias, thiab txhua daim ntawv thov qhov twg cov hlau tuag absorbs tam sim ntawd lossis rov cuam tshuam cov loads uas yuav chip harder steels.
M2 siab -ceev steelnkag mus rau hauv daim duab rau huab - coj scenarios. Ameslikas tsim rau cov cuab yeej txiav, M2 khaws hardness ntawm qhov kub thiab txias thiab tiv taus hnav zoo dua li qib ua haujlwm txias. Nws yog siv rau hauv stamping tuag Cheebtsam uas ua cov ntaub ntawv abrasive los yog khiav ntawm speeds uas frictional cua sov ua ib qho tseem ceeb - txawm tias nws cov nqi siab dua thiab qis toughness txwv nws rau tej inserts es tsis yog tag nrho tuag daim hlau.
| Qib Steel | Hardness (HRC) | Hnav Resistance | Toughness | Machineability | Tej kev siv |
|---|---|---|---|---|---|
| D2 | 54-61 | Siab heev | Tsawg rau Nruab Nrab | Nyuaj | Nplais tuag, tho punches, trim tuag, slitters |
| A2 | 57-62 | Siab | Nruab nrab | Nruab nrab | Coining tuag, loj blanking tuag, ntev punches, trimming |
| S7 | 48-58 | Nruab nrab | Siab heev | Nruab nrab rau Zoo | Khoov tuag, sib sau tuag, riveting cov cuab yeej, txias sib sau |
| M2 (HSS) | 60-65 | Siab heev | Tsawg | Nyuaj | High-cov ntaub qhwv, cov khoom siv abrasive stamping, siab- ua haujlwm ceev |
Carbide Inserts thiab Thaum Lawv Pom Zoo Tus Nqi
Thaum txawm tias D2 lossis M2 tsis tuaj yeem xa lub neej zoo ntawm kev sib koom ua ke, carbide stamping tuag - lossis ntau dua, tuag nrog carbide inserts ntawm cov ntsiab lus tseem ceeb - los ua cov lus teb. Tungsten carbide muaj kev hnav tsis kam 500-1000% ntau dua li cov cuab yeej siv hlau hauv qee yam kev siv. Koj yuav pom carbide inserts hauv cov tuag khiav abrasive stainless hlau, siab -lub zog siab tshaj steels, los yog nyob rau hauv ultra- cov khoom ntim ntau tshaj li ib lab hits qhov twg qhov kev txo qis hauv kev saib xyuas downtime ncaj qha cuam tshuam rau profitability.
Lub catch yog brittleness. Carbide ua tau zoo tshaj plaws nyob rau hauv qis - cuam tshuam kev ua haujlwm - zoo blanking, kos duab ntiav, thiab precision tho - qhov twg cov khoom yuav kwv yees tau thiab poob siab tsawg heev. Siv nws hauv daim ntawv thov hnyav nrog kev cuam tshuam tam sim ntawd, thiab koj yuav muaj kev pheej hmoo ntawm kev tawg tag nrho. Tus nqi yog lwm qhov kev txiav txim siab; carbide inserts tuaj yeem khiav 5-10 npaug ntawm tus nqi ntawm cov cuab yeej steel sib npaug, yog li lawv xav tau qhov ntim lossis cov khoom sib tw los ua pov thawj rau kev nqis peev.
Nto coatings uas txuas ntxiv lub neej tuag
Cov txheej txheej saum npoo ntxiv ib txheej nyias, tawv tawv kom tiav cov khoom seem tuag - txo kev sib txhuam, tiv thaiv galling, thiab ncua sij hawm nruab nrab ntawm kev saib xyuas yam tsis tau hloov lub hauv paus steel cov khoom ntau. Cov kev xaiv tshaj plaws muaj xws li:
- Titanium Nitride (TiN)- ib qho dav dav -lub hom phiaj PVD txheej uas ua rau kom tawv tawv thiab muab lubricity me ntsis. Zoo rau kev txiav punches, hoKev paub thaum ntxov tau pom tias muaj kev tiv thaiv tsawg rau kev tsim cov cuab yeejnyob rau hauv siab heev.
- Titanium Carbonitride (TiCN)- hnyav dua thiab hnav ntau dua- tiv taus ntau dua li TiN, nrog kev ua haujlwm zoo dua tiv thaiv cov khoom abrasive. Ib kauj ruam ntxiv rau cov ntawv hlau stamping cov haujlwm uas muaj ntau dua - lub zog ua haujlwm.
- CrN (Chromium Nitride)- adhesion zoo heev thiab qis sab hauv kev ntxhov siab dua TiN, ua kom zoo - haum rau kev tsim cov ntawv thov. Siv los ntawm qhov qis -kub PVD, nws zam tsis txhob muaj kev sib tsoo nyias lossis ntu ntu tuag - qhov txiaj ntsig tiag tiag uas ib tus neeg tsim khoom tau tshaj tawm yielding 3x rau 10x kev txhim kho lub neej nyob ntawm daim ntawv thov.
- DLC (Diamond-zoo li Carbon)- tsis tshua muaj kev sib txhuam coefficient, zoo tagnrho rau kev tsim aluminium thiab lwm yam galling- cov ntaub ntawv yooj yim. DLC txheej tuaj yeem txuas lub neej tuag los ntawm 30-50% hauv stainless thiab txhuas stamping thaum tseem txhim kho qhov chaw tiav.
Thaum twg txheej txheej ua rau kev nkag siab? Txoj kev ua tau zoo yog mus sim cov ntawv hlau tuag uncoated ua ntej, optimize geometry, thiab tom qab ntawd tsho tiv no tus qauv tsim. Raws li ib tus kws paub txog kev paub txog kev ua haujlwm tau piav qhia, tsis muaj qhov taw tes siv nyiaj ntawm cov txheej txheem tsuas yog txhawm rau pom tias koj yuav tsum tau zom cov khoom siv rau kev hloov kho qhov ntev thaum sim.
Kev kho cua sov thiab nws cov txiaj ntsig ntawm kev tuag
Raw tool steel tsis npaj rau kev tsim khoom - nws xav tau kev kho cua sov los tsim nws cov khoom ua haujlwm. Cov txheej txheem muaj peb theem hauv paus:
- Hardening (Austenitizing + Quenching)- cov hlau yog rhuab rau nws qhov kev hloov pauv tseem ceeb thiab tom qab ntawd txias sai heev (cua cua quenching rau A2 thiab D2, roj quenching rau qee qib). Qhov no ua rau ib qho nyuaj tab sis brittle martensitic qauv.
- Tempering- ib los yog ntau tshaj tempering cycles ntawm kev tswj qhov kub thiab txias txo brittleness thaum tuav feem ntau ntawm hardness. Qhov ntsuas kub tshwj xeeb txiav txim siab qhov sib npaug kawg: siab dua txhais tau tias tawv dua tab sis softer; qis temper txhais tau tias nyuaj tab sis ntau nti -nrawm.
- Kev Kho Cryogenic- ib qho kev xaiv cov kauj ruam uas ua kom cov hlau txias kom qis - xoom kub (feem ntau -120C lossis qis dua) los hloov cov austenite khaws cia rau hauv martensite, txhim kho qhov ruaj khov thiab hnav tsis kam ntawm lub cuab yeej tag nrho.
Cov qib no feem ntau yoglos ntawm - hardened hauv lub tshuab nqus tsev vacuumtxhawm rau khaws huv, du nto profiles - tseem ceeb rau cov khoom siv tuag uas qhov chaw tsis xws luag ua rau muaj kev ntxhov siab. Kev kho cua sov ua ntu zus feem ntau tshwm sim ua ntej kawg machining los ntawm xaim EDM, uas txiav cov hlau tsis muaj kev qhia thermal distortion.
Cov khoom siv ua haujlwm nws tus kheej tsav ntau yam kev xaiv logic. Stamped steel qhov chaw ua los ntawm me me qis- cov khoom siv roj carbon yog zam rau cov cuab yeej - tus qauv A2 lossis D2 ntawm qhov hnyav nruab nrab ua rau lawv zoo. Tab sis ua kom cov ntawv tuab, dhia mus rau siab - lub zog lossis qib stainless, lossis ntxiv cov txheej txheej zoo li galvanized zinc txheej, thiab cov hlau tuag yuav tsum teb nrog cov hlau hnyav, carbide inserts, lossis cov txheej tiv thaiv kom muaj sia nyob. Kev sib piv cov khoom siv tuag rau kev coj tus cwj pwm tsis yog xaiv tau - nws yog lub hauv paus ntawm kev kwv yees lub neej thiab cov khoom zoo ib yam.
Kev xaiv cov khoom teeb tsa lub qab nthab rau ntev npaum li cas koj cov cuab yeej tuaj yeem kav ntev. Tab sis txawm tias qhov zoo tshaj plaws stamping tuag steel tsis tuaj yeem ua tsis tau yog tias qhov tuag tsis sib haum rau nws cov xovxwm - thiab kev sib raug zoo ntawm kev tuag thiab xovxwm imposes txwv tsis pub cov qauv tsim tag nrho.
Ua raws li Txoj Cai Xovxwm rau Koj Txoj Cai Tuag
Lub xovxwm tuag stamping tsis yog tsuas yog muab lub zog rau - nws txhais tau tias koj tuaj yeem tuag yam twg, koj tuaj yeem mus nrawm npaum li cas, thiab koj tswj tau npaum li cas ntawm cov khoom siv thaum lub sijhawm tsim. Kev sib raug zoo ntawm xovxwm thiab tuag mus rau ob qho tib si: xovxwm txwv qhov kev tuag ua tau, thiab tuag dictates dab tsi xovxwm yuav tsum xa. Tau txais qhov kev sib koom ua ke tsis ncaj ncees no txhais tau hais tias yog cov khoom siv tsis zoo uas ua rau nruab nrab -stroke lossis kev nqis peev loj loj uas zaum tsis ua haujlwm feem ntau ntawm nws lub peev xwm.
Mechanical, Hydraulic, thiab Servo Xovxwm Muaj peev xwm
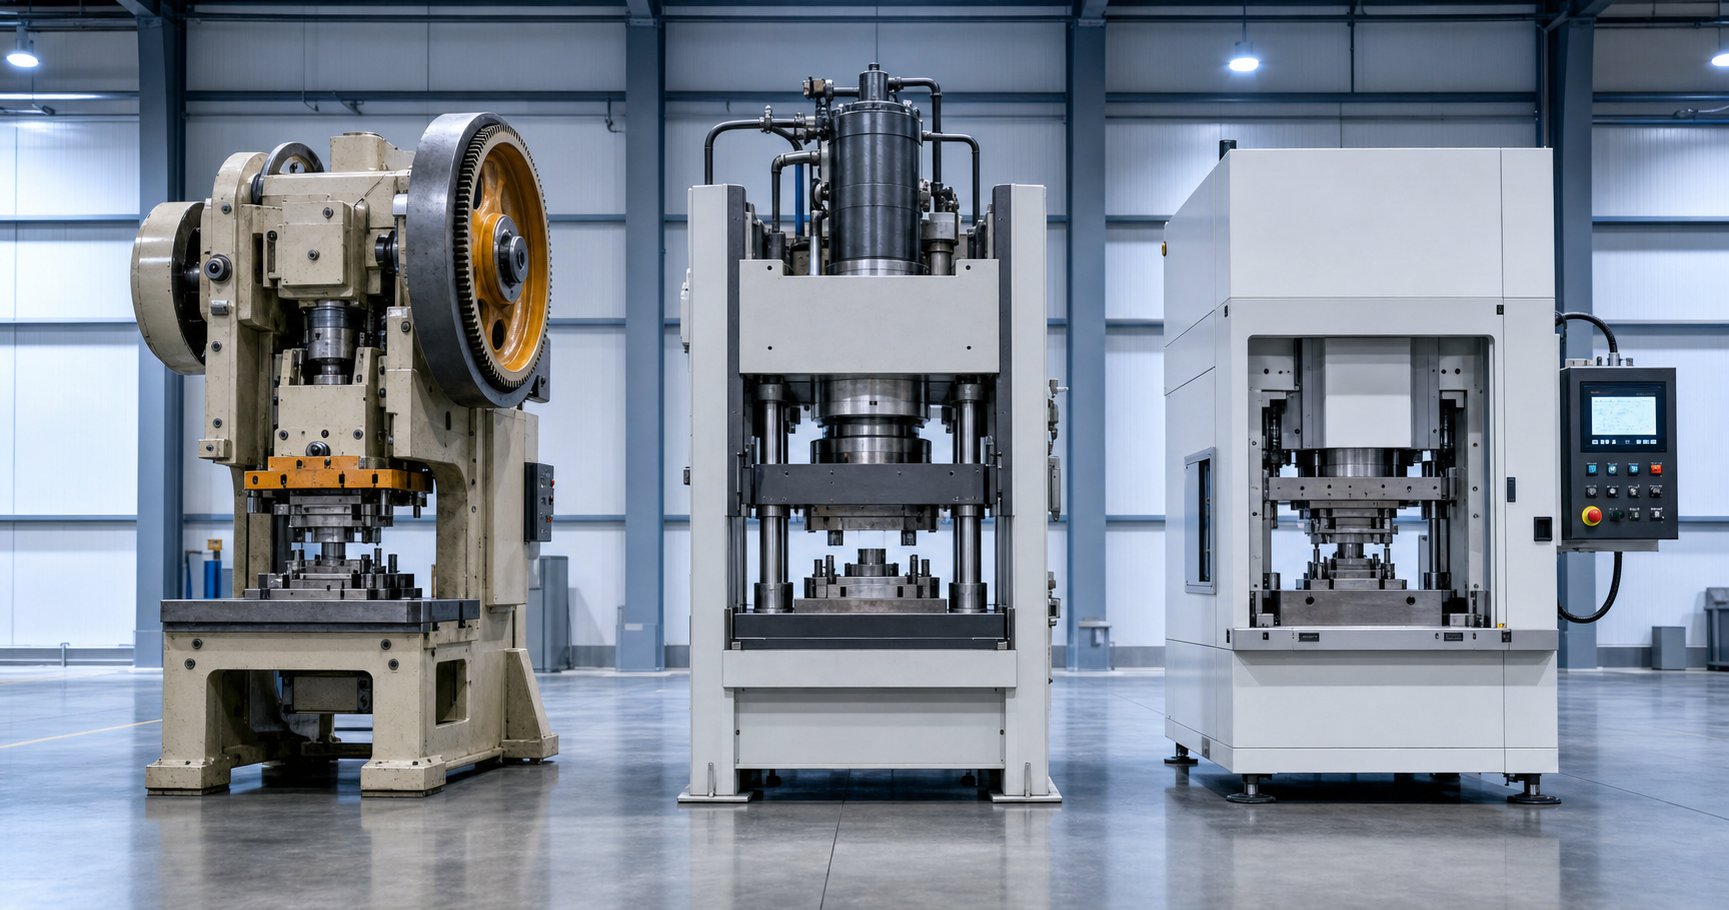
Peb xovxwm architectures dominate hlau stamping, thiab txhua tus xa cov quab yuam nyob rau hauv ib txoj kev sib txawv. Kev nkag siab txog qhov sib txawv no yog qhov pib ntawm kev sib txuam punch xovxwm tuag rau lub tshuab zoo.
Mechanical presseskhaws lub zog hauv lub flywheel thiab tso tawm los ntawm lub crankshaft lossis eccentric gear mechanism. Lawv xa cov quab yuam nyob rau hauv txoj kev kho mob stroke ruaj khov - tus swb ua raws tib lub zog nkhaus txhua lub voj voog, nrog cov tonnage ncov tsuas yog nyob ze hauv qab qhov chaw tuag (BDC). Qhov no ua rau lawv zoo tagnrho rau kev ua haujlwm siab - nrawm nrawm thiab ua haujlwm ntiav qhov chaw ua haujlwm ntawm cov hlab ntsha luv luv. Cov nqi voj voog tuaj yeem tshaj 1,000 strokes ib feeb ntawm cov tshuab me me -thav duab, uas yog vim li cas cov neeg tuag yuav luag txhua zaus khiav ntawm cov tshuab nias.
Hydraulic pressessiv cov kua nplaum ua haujlwm ntawm pistons los ua kom muaj zog. Qhov txiaj ntsig tseem ceeb? Tag nrho cov tonnage muaj nyob rau ntawm txhua qhov chaw hauv kev mob stroke, tsis yog nyob ze BDC xwb. Koj tuaj yeem kho ram ceev ntawm nws tus kheej ntawm txoj hauj lwm, ua hydraulic xovxwm tuag lub ntuj haum rau kev sib sib zog nqus nqus, qhov twg cov khoom yuav tsum tau ntws maj mam nyob rau hauv lub siab. Kev lag luam tawm yog ceev - hydraulic tshuab voj voog qeeb dua li cov tshuab, thiab qhov sib txawv ntawm qhov ceev uas ua rau lawv hloov tau kuj ua rau lawv tsis tshua muaj txiaj ntsig rau qhov yooj yim siab - ntim tho los yog blanking.
Servo presseshloov lub flywheel thiab clutch nrog siab -torque servomotors tsav lub crankshaft ncaj qha. Qhov no muab tus neeg teb xov tooj tag nrho cov programmable tswj tshaj qhov nrawm nrawm thiab nyob txhua qhov chaw hauv kev ua haujlwm stroke. Koj tuaj yeem ua kom qeeb lub ram thaum tsim kom txo tau kev sib txhuam thiab kev sib tsoo kub, nres ntawm BDC los teeb tsa lub emboss, tom qab ntawd ua kom nrawm dua thaum lub sijhawm tsis ua haujlwm - ua haujlwm rau cov khoom siv siab. Servo thev naus laus zis tseem ceeb sib koom ua ke cov peev txheej ceev ntawm lub tshuab xovxwm nrog kev tswj hwm ntawm hydraulic xovxwm tuag teeb - txawm tias ntawm tus nqi siab dua.
| Feature | Mechanical Press | Hydraulic Xovxwm | Servo Xovxwm |
|---|---|---|---|
| Kev xa khoom quab yuam | Zog -raws li, peaks ze BDC | Tsis tu ncua ntawm txhua txoj haujlwm stroke | Programmable, tag nrho tswj |
| Ceev | Fastest (taw lub voj voog) | Slowest (variable) | Adjustable (pendulum hom muaj) |
| Stroke Control | Tsau txoj kev thiab ceev | Adjustable ceev, ruaj kev taw qhia | Siab programmable ceev, nyob, thiab thim rov qab |
| Tswj zog | Txwv tsis pub | Zoo heev | Zoo heev |
| Zog Efficiency | Siab | qis | Siab (regenerative) |
| Ideal Tuag Pairings | Progressive tuag, blanking, tho | Sib sib zog nqus kos, sib sau, loj panels | AHSS tsim, ntau-mode progressive, complex draws |
Tonnage Requirements thiab Yuav Sau Li Cas
Ua ntej xaiv ib qho xovxwm, koj yuav tsum paub ntau npaum li cas quab yuam tuag tiag tiag. Tsawg tonnage thiab xovxwm stalls lossis puas lub cuab yeej. Overestimate thiab koj nyob nraum them rau lub peev xwm koj yeej tsis siv.
Tus qauv qauv rau kev suav txiav quab yuam siv peb qhov sib txawv:
P=L xtx S (qhov twg P=txiav quab yuam, L=ib puag ncig ntawm txiav hauv ntiv tes, t=cov khoom tuab hauv ntiv tes, S=shear lub zog ntawm cov khoom hauv PSI)
Txoj kev sib raug zoo no,dav siv hauv kev lag luam stamping, siv rau tiaj tus- ntsej muag xuas nrig ntaus tuag rau kev ua haujlwm xovxwm tiv thaiv kev sib tsoo tuag inserts. Rau kev vam meej tuag nrog ntau qhov chaw nres tsheb, koj suav cov quab yuam rau txhua qhov punch cais thiab ntxiv rau lawv ua ke kom tau txais tag nrho cov khoom tam sim ntawd - tshwj tsis yog cov punches staggered nyob rau hauv ntev kom faib lub zog dhau sijhawm.
Staggering punches los ntawm kev nce ntawm cov khoom tuab txhais tau tias tsawg dua punches hu rau lub sawb ib txhij. Tag nrho cov quab yuam uas yuav tsum tau nyob rau hauv tag nrho cov stroke nyob twj ywm tib yam, tab sis lub ncov instantaneous load poob ho. Qhov no txo qhov tonnage spikes, txo qis kev co, thiab txuas ntxiv ob qho tib si tuag thiab nias lub neej. Thaum siv cov kaum sab xis ntawm lub ntsej muag lub ntsej muag, kev kho qhov nruab nrab ntawm 0.5 thiab 0.95 tuaj yeem siv rau hauv tus account rau qhov txo qis ntawm qhov chaw sib cuag.
Tshaj li txiav quab yuam, sib sau thiab kos duab ua haujlwm ntxiv lawv tus kheej tonnage cov cai. Ib tug tuag uas blanks, pierces, thiab cov ntaub ntawv nyob rau hauv ib tug zuj zus sequence xav tau cov sum ntawm tag nrho cov quab yuam xam tau tias yog - ntxiv rau ib tug kev nyab xeeb margin, feem ntau 10-20% saum toj no suav nqi. Nco ntsoov xyuas kom meej tias cov xovxwm ntaus ntawv tshaj qhov tag nrho ntawm qhov siab ua haujlwm tiag tiag hauv cov hlab ntsha tawg uas lub zog nce siab.
Lub cev tsis muaj zog uas zoo li tuag tsim
Tonnage tsis yog qhov kev sib tw nkaus xwb. Ob peb lub cev qhov ntev ntawm cov xovxwm ncaj qha txwv qhov hlau xovxwm tuag koj tuaj yeem nruab thiab khiav:
- kaw qhov siab- qhov kev ncua deb ntawm lub ntsej muag swb thiab lub bolster nto thaum lub ram nyob ntawm BDC. Koj qhov tuag qhov siab kaw yuav tsum poob rau hauv xovxwm kaw qhov siab hloov qhov ntau. siab dhau thiab tuag yuav tsis kaw tag nrho; luv luv thiab koj tsis tuaj yeem ncav cuag lub workpiece.
- Stroke ntev- txiav txim siab seb tus swb mus deb npaum li cas. Sib sib zog nqus- kos tuag xav tau ntev strokes tso cai rau lub punch kom nqis mus rau hauv cov khoom thiab thim rov qab ntawm lub plhaub taum. Progressive tuag rau kev ua haujlwm ntiav feem ntau tuaj yeem siv luv luv ntawm kev nrawm dua.
- Lub txaj thiab bolster qhov ntev- lub cev hneev taw muaj rau mount khau khiab qis. Kev hloov pauv loj loj tuaj yeem xav tau xovxwm nrog lub txaj dav dua li cov cuab yeej sib txuas ua ke uas ua rau tib qhov tonnage.
- Pub lub qhov rais- nyob rau hauv kev ua haujlwm zuj zus, lub strip yuav tsum tau noj thaum lub sijhawm rov qab los. Cov xovxwm muaj qhib nruab nrab ntawm lub ntsej muag swb thiab tuag nto ntawm qhov chaw tuag saum toj kawg nkaus yuav tsum tshem cov sawb ntxiv rau cov khoom nqa khoom.
Cov kev txwv no tsis yog kev xav tom qab - lawv zoo li tuag los ntawm thawj lub tswv yim. Tus tsim qauv tuag ua haujlwm ntawm hydraulic xovxwm tuag nrog 24-inch stroke muaj kev ywj pheej sib txawv tshaj li ib lub hom phiaj ntawm 6-nti-stroke mechanical press khiav ntawm 400 SPM.
Kev nrawm kuj tseem ceeb. Progressive tuag khiav punch xovxwm tuag ntawm pua pua strokes ib feeb xav tau ib yam, siab - zaus cycling uas tsuas yog tshuab lossis servo presses xa tuaj. Kev ua haujlwm sib sib zog nqus, los ntawm qhov sib txawv, yuav xav tau lub ram kom qeeb raws li nws nkag mus rau hauv cov khoom los tiv thaiv tearing - ib yam dab tsi ib qho kev siv tshuab xovxwm tsis tuaj yeem ua rau nruab nrab -stroke. Servo presses daws qhov no los ntawm kev tso caiprogrammable txo qis tshaj tawm hauv kev ua haujlwm ntawm cov hlab ntsha tawgthaum tswj kev kub ceev thaum lub sij hawm tsis yog - ua hauj lwm mus txawv tebchaws, feem ntau boosting zoo throughput los ntawm 30% los yog ntau tshaj los ntawm pendulum hom lag luam.
Qhov programmability no tshwj xeeb tshaj yog muaj feem xyuam rau cov qib siab siab - lub zog steels, qhov twg cov xovxwm thiab tuag yuav tsum ua hauj lwm ua ke los tswj cov txheej txheem ntau dua, nce springback, thiab cov txheej txheem nruj dua. Servo technology enables tuag designs - nyob -raws li coining, multi-step forming in one stroke, and adaptive speed profiles - that is the physically impossible on fixed-motion equipment.
Txoj cai nias-rau- tuag match xyuas kom koj cov cuab yeej ua tau raws li tsim los ntawm nws lub neej tsim khoom tag nrho. Tab sis mus txog qhov ntawd - los ntawm lub tswv yim pib ib feem mus rau qhov pov thawj, ntau lawm-npaj tuag - koom nrog ntau-theem engineering workflow uas txiav txim siab seb lub cuab yeej tsoo hauv pem teb khiav los yog siv sij hawm ntau lub lis piam hauv rework.
Tuag Tsim Kev Ua Haujlwm Los Ntawm Kev Ua Tau rau Thawj Tshooj
Lub xovxwm stamping tuag tsis dhia ntawm lub tswv yim mus rau hauv pem teb ntau lawm hauv ib kauj ruam. Nruab nrab ntawm "peb xav tau qhov no" thiab "cov cuab yeej ua haujlwm tau zoo" yog cov txheej txheem kev ua haujlwm engineering - ib qho uas cais kev ntseeg siab, ntev - nyob twj ywm los ntawm kev tuag uas siv ntau lub hlis hauv kev rov ua haujlwm. Txhua theem ua rau qhov kawg, thiab hla cov kauj ruam yuav luag ib txwm raug nqi ntau dua li nws txuag. Nov yog dab tsi tag nrho stamping tuag tsim txheej txheem zoo li thaum nws ua tiav lawm.
- Ib feem feasibility tsom xam
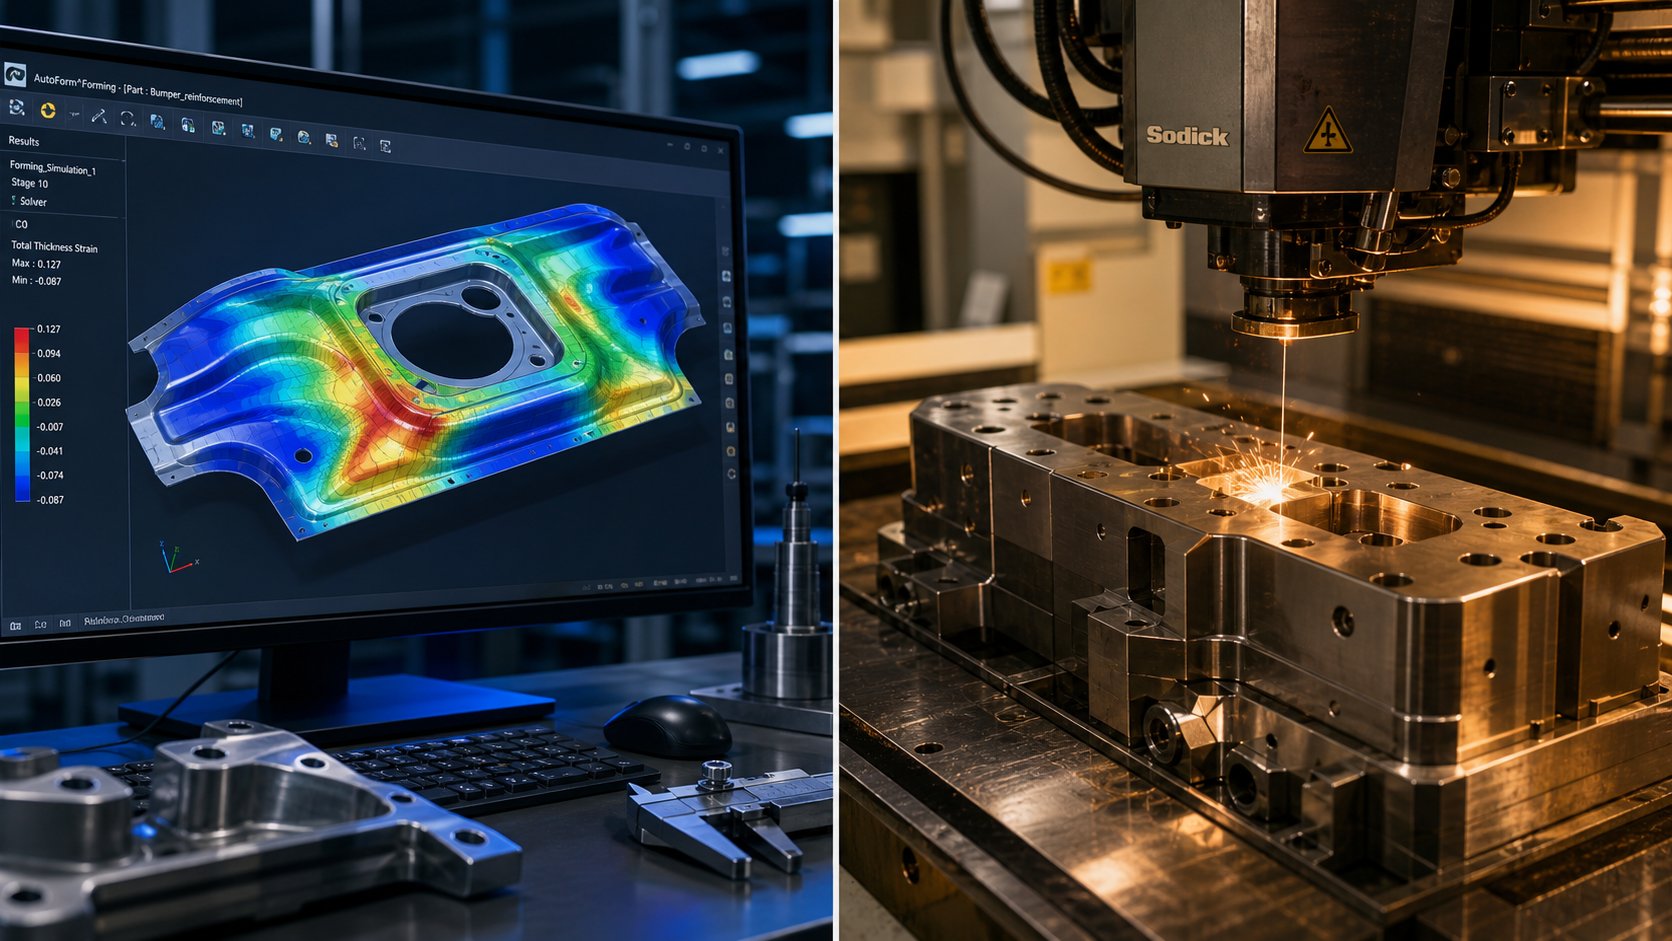
- CAE/FEA formability simulation
- Sawb layout tsim thiab optimization
- 3D CAD qauv ntawm cov khoom siv tuag
- CAM programming thiab tuag machining
- Hlau EDM, sib tsoo, thiab ua tiav cov haujlwm
- Sib dhos, haum, thiab pom
- Kev sim khiav nrog kev hloov kho dua tshiab
- Thawj -kab tshuaj ntsuam xyuas thiab pom zoo
Txhua theem muaj lub hom phiaj tshwj xeeb, thiab ua ke lawv sawv cev rau cov hlau stamping tuag tsim kev qhuab qhia uas hloov ib feem kev kos duab rau hauv kev tsim khoom- npaj cov cuab yeej.
Feasibility Analysis thiab CAE Simulation
Ua ntej cov hlau raug xaj lossis ib qho qauv CAD pib, thawj lo lus nug yooj yim: qhov no puas tuaj yeem raug ntaus? Kev soj ntsuam Feasibility ntsuam xyuas qhov geometry tiv thaiv cov khoom coj cwj pwm - saib ntawm kos qhov tob piv, khoov radii txheeb ze rau thickness, feature spacing, thiab seb qhov tolerances hu tawm ntawm cov luam tawm yog ua tiav los ntawm stamping txhua.
Qhov no tsis yog kwv yees. Niaj hnub nimno stamping tsim cia siab rau ntau yam ntawm CAE (Computer-Aided Engineering) simulation los kwv yees seb cov ntawv hlau yuav coj li cas hauv qhov tuag. Finite element tsom xam ua qauv qhov dawb paug raws li nws hu rau lub punch, stretches tshaj tuag radii, thiab ntws mus rau hauv kab noj hniav. Lub software txheeb xyuas cov teeb meem uas yuav tshwm sim ua ntej muaj lub cev lub cuab yeej:
- Nyias- thaj chaw uas cov khoom nthuav dav dhau qhov kev txwv tsis pub muaj kev nyab xeeb, muaj kev pheej hmoo tawg lossis kua muag thaum tsim khoom
- Wrinkling- thaj tsam ntawm cov khoom siv ntau dhau uas compressed thiab buckle, feem ntau hauv qhov sib sib zog nqus -cov ces kaum los yog cov flanges tsis txhawb
- Springback- qhov elastic rov qab uas ua rau tsim cov yam ntxwv "qhib" tom qab lub punch retracts, cuam tshuam qhov kawg ntawm qhov ntev
- Cov ntaub ntawv ntws- yuav ua li cas cov dawb paug txav thaum lub sij hawm tsim, qhia qhov twg kos hlaws dai los yog blankholder siab hloov yuav tsum tau
Khiav cov simulations ntxov no tshem tawm cov kev xav tsis thoob. Ib qho kev tsim iteration hauv software yuav siv sij hawm teev. Tib qhov kev tshawb pom thaum lub cev sim siv sijhawm ntau lub lis piam thiab ntau txhiab nyiaj hauv kev rov ua haujlwm dua. Tshawb nrhiav hauvprogressive tuag optimizationlees paub tias kev ua haujlwm, simulation- kev npaj tsav tsheb tau txo qis cov chaw nres tsheb uas xav tau thiab tag nrho cov nqi tuag - tshwj xeeb tshaj yog rau cov khoom siv ntau- qhov tshwj xeeb.
Strip Layout Tsim thiab siv cov khoom siv
Rau kev vam meej thiab kev sib xyaw tuag, cov kab txaij layout yog qhov kev txiav txim siab tshaj plaws tsim. Nws txhais tau hais tias yuav ua li cas lub zes zes nyob rau hauv lub coil dav, dab tsi ua hauj lwm tshwm sim ntawm txhua qhov chaw nres tsheb, thiab ntau npaum li cas raw khoom xaus li seem piv rau cov khoom tiav.
Strip layout tsim muaj ntau qhov kev txiav txim siab sib txuas:
- Zes kev taw qhia- muab tso rau qhov seem dawb paug nyob rau hauv lub strip dav kom txo cov khib nyiab. Tig ib feem, mirroring alternating kab, los yog khiav ntau qhov chaw hla lub sawb dav tuaj yeem txhim kho kev siv los ntawm 10-20%.
- Choj dav- cov ntaub ntawv sab laug ntawm cov yam ntxwv uas nyob ib sab lossis nruab nrab ntawm ib feem thiab kab ntug. Cov choj yuav tsum dav txaus kom nqa cov sawb los ntawm kev tuag yam tsis muaj kev rhuav tshem, tab sis nqaim txaus kom tsis txhob nkim khoom. Yam tsawg kawg nkaus khiav 1.0-1.5 npaug ntawm cov khoom tuab.
- Chaw nres tsheb sequencing- txiav txim siab seb cov haujlwm twg tshwm sim ua ntej thiab ua raws li. Pilot qhov yuav luag ib txwm pierced ntawm chaw nres tsheb ib qho los tsim kev sau npe rau tag nrho cov dej ntws. Txiav thiab tho feem ntau ua ntej khoov thiab tsim kom muaj kev sib haum xeeb thaum shearing.
- Kev tswj cov khib nyiab- tsim txoj hauv kev slug thiab cov khoom seem cutter kom cov khib nyiab tawm kom huv si yam tsis muaj jamming lossis tsub zuj zuj hauv qhov tuag.
Lub hom phiaj yog qhov zoo tshaj plaws layout uas sib npaug cov nqi khoom, tuag complexity, thiab ntau lawm ceev. Ib qho kev teeb tsa nrog cov chaw nres tsheb tsawg tus nqi tsawg dua los tsim tab sis tuaj yeem ua rau kev ua haujlwm zes los yog xav tau cov xovxwm loj dua ib lub stroke. Ntau qhov chaw sib kis tau ua haujlwm tab sis ua kom ntev ntev thiab machining. Qhov kev sib pauv no yog lub hauv paus rau kev lag luam ntawm kev tsim khoom tuag.
Los ntawm CAD Model rau Machined Tuag Cheebtsam
Nrog rau txoj kab layout kaw, cov ncauj lus kom ntxaws 3D CAD qauv pib. Txhua qhov punch, tuag thaiv, stripper insert, tsav, thiab cov lus qhia cov khoom tau ua qauv rau qhov ntev - nrog rau kev tshem tawm, xovxwm fits, dowel qhov chaw, thiab cov qauv fastener. Tus qauv CAD yog ib qho ntawm qhov tseeb rau tag nrho cov txheej txheem hauv qab.
Tuag machining ua raws ntau- txheej txheem ua ntu zus raws li cov geometry thiab hardness ntawm txhua yam khoom:
- CNC milling- roughing thiab semi- ua tiav ntawm cov khau tuag, cov phaj xuas nrig, thiab cov phaj tuag los ntawm cov khoom ua ntej- tawv tawv lossis mos steel blanks. High-cov chaw milling ceev tswj cov chaw contoured thiab hnab tshos nta.
- Hlau EDM- precision workhorse rau hardened tool steel. Hlau EDM txiav cov xuas nrig ntaus thiab tuag cov ntaub ntawv rau kev ua siab ntev ntawm +/-0.0001 ntiv tes yam tsis muaj qhov cuam tshuam los ntawm tshav kub, ua rau nws qhov tseem ceeb rau kev cai hlau stamping tuag qhov profile raug txheeb xyuas qhov zoo.
- Nto sib tsoo- tsim kom muaj kev sib luag thiab tiaj tus ntawm qhov chaw sib tw. Cov khau tuag, cov ntawv xuas nrig, thiab cov phaj rov qab yog hauv av kom ntseeg tau tias muaj kev sib cuag thiab thauj khoom xa tawm.
- Jig sib tsoo thiab ua haujlwm sib tsoo- nrhiav qhov precision qhov thiab bores txheeb ze rau tsim cov ntaub ntawv, xyuas kom meej cov lus qhia tus pin bores, dowel qhov, thiab tuag khawm pockets ua kom zoo kawg nkaus ntawm sab sauv thiab sab qis.
CAM programming txhais cov qauv 3D rau hauv tshuab- nyeem tau cov cuab yeej. Tus programmer xaiv cov cutters, txhais cov kauj ruam dhau mus, thiab cov kev pab cuam mus rau lub kaum - kev txiav txim siab uas cuam tshuam rau qhov ua tiav, lub sij hawm voj voog, thiab lub neej ntawm lub tshuab machining. Rau txoj kev vam meej tuag thiab cov cuab yeej sib dhos, ib qhov project tuaj yeem tsim ntau pua tus neeg CAM cov kev pab cuam thoob plaws ntau lub tshuab platform.
Kev sim ua haujlwm, kev hloov kho, thiab thawj zaug -Cov lus pom zoo
Kev sib dhos nqa tag nrho cov khoom siv ua ke ua ke rau hauv qhov tuag teem rau thawj zaug. Kev sib haum nrog xiav - pom qhov chaw sib tw, txheeb xyuas cov punch- rau- kev sib dhos tuag, tshawb xyuas lub sij hawm stripper, thiab lees paub tias tag nrho cov khoom txav txav mus los yam tsis muaj kev cuam tshuam. Xav txog nws raws li kev hnav khaub ncaws hnav ua ntej lub cuab yeej pom cov khoom siv tiag tiag.
Kev sim khiav - kuj hu ua tryout lossis sampling - muab cov khoom sib sau ua ke rau hauv xovxwm nrog cov khoom siv tiag tiag. Thawj hits tsis tshua muaj qhov zoo meej. Engineers ntsuam xyuas cov qauv rau:
- Dimensional raug tiv thaiv GD&T specifications
- Burr qhov siab thiab ntug mob ntawm kev txiav nta
- Springback ntawm cov qauv tsim
- Qhov saum npoo zoo, cov cim ua rau lub plab, lossis cov kab ua pov thawj tuag
- Strip feed conformity thiab pilot engagement
Kev hloov kho raws li - shimming kom kho clearances, re-profiling forming nto los them rau springback, tweaking sij hawm rau lub caij nplooj ntoos hlav- loaded Cheebtsam. Lub voj voog rov ua dua no yuav siv sij hawm ob lossis peb lub voj voog rau cov cuab yeej yooj yim, lossis ib lub kaum os iterations rau txoj kev cai hlau stamping tuag nrog nruj kam rau ua pawg thiab ntau qhov chaw tsim khoom.
Thawj -kab tshuaj ntsuam xyuas kaw lub voj. Qhov chaw los ntawm kev pom zoo mus sib hais yog ntsuas ntawm CMM (Kev Sib Koom Tes Ntsuas Tshuab) tiv thaiv tag nrho GD&T daim duab. Txhua qhov loj me, txoj hauj lwm, thiab qhov ntev ntawm qhov profile tau raug txheeb xyuas thiab sau tseg. Tsuas yog thaum daim ntawv tshuaj ntsuam xyuas pom tseeb tias qhov kev tuag tau txais kev tso tawm.
Qhov kawg no -rau- xaus kev ua haujlwm - los ntawm qhov ua tau los ntawm thawj tsab xov xwm - yog dab tsi cais cov neeg tsim khoom tuag los ntawm cov khw uas tsuas yog txiav hlau thiab cia siab rau qhov zoo tshaj plaws. Cov neeg muab khoom nyiamYICENqauv lawv cov txheej txheem nyob ib ncig ntawm no ua tiav lifecycle: CAE simulation kom validate lub stamping tsim ua ntej committing rau hard tooling, tag nrho nyob rau hauv -lub tsev CNC thiab hlau EDM muaj peev xwm rau tuag machining, thiab cov ntaub ntawv mus sim khiav nrog seem soj ntsuam ua ntej shipping. Qhov kev sib koom ua haujlwm zoo li no yog cov tuam txhab tsim khoom yuav tsum xav txog thaum muab cov khoom siv hlau stamping tuag - nws tsis yog khoom kim heev, nws yog qhov tsim nyog rau tus khub tuag tuav ntau lawm- cov cuab yeej tseem ceeb.
Ib qhov dej zoo-ua haujlwm tsim qauv ua haujlwm xa cov cuab yeej uas khiav ncaj qha los ntawm hnub ib. Tab sis "hnub ib" tsuas yog qhov pib ntawm kev tuag lub neej ua haujlwm - thiab yuav ua li cas koj tswj cov cuab yeej ntawd nyob rau lub hlis thiab xyoo tom ntej txiav txim siab seb koj tus nqi ib feem nyob li cas los yog muab kauv tawm ntawm kev tswj hwm.
Cov Tswv Yim Kho Kev Kho Mob thiab Hom Kev Tuag Tsis Zoo
Hlau stamping tuag tsis poob tsis ceeb toom. Lawv degrade - maj mam thaum xub thawj, ces kev puas tsuaj yog tsis muaj leej twg saib. Qhov sib txawv ntawm lub cuab yeej tuag uas xa ntau lab ntawm qhov sib xws thiab ib qho uas sib tsoo nruab nrab -khiav feem ntau yog los ntawm seb koj pab neeg puas paub cov cim qhia ntxov thiab ua raws li kev npaj kho vaj tse. Reactive "kho nws thaum nws tawg" kev xav yog kev ntxias, tab sis kev tshawb fawb tsis tu ncua qhia tau hais tias muaj kev cuam tshuam tag nrho cov nqi 25-30% ntau dua li kev tiv thaiv kev tiv thaiv ib zaug koj suav rau kev ua haujlwm kub ntxhov, kev txiav txim siab sai, thiab kev tsim khoom ploj.
Tus nqi kho mob yeej ib txwm qis dua tus nqi uas tsis tau npaj tseg. Txhua duas las ntawm ncua kev tiv thaiv kev tiv thaiv tuaj yeem ua rau plaub duas las hauv kev hloov peev yav tom ntej.
Common Die Failure Modes thiab Root Causes
Tsib hom tsis ua haujlwm suav rau feem coob ntawm cov cuab yeej tuag teeb meem hauv kev tsim khoom stamping. Kev lees paub txhua yam los ntawm nws qhov pom kev kos npe - thiab nkag siab lub hauv paus ua rau tom qab nws - yog thawj kauj ruam mus rau kev tshem tawm ntau dua li rov ua dua.
- Txiav ntug chipping- cov khoom me me tawg tawm ntawm qhov punch lossis tuag khawm npoo, tawm hauv qhov profile jagged. Cov hauv paus hauv paus muaj xws li kev tshem tawm nruj heev rau cov khoom siv, cov khoom siv nyuaj rau hauv cov ntawv Tshuag, lossis cov cuab yeej tuag steel uas tau ua kom tawv dhau nws qhov kev txwv nruj rau daim ntawv thov. Cov cim ceeb toom: qhov tsis sib haum burr qhov siab, me me hlau hais nyob rau hauv cov seem chute, thiab thaj chaw ntxhib me ntsis ntawm cov npoo.
- Galling (adhesive hnav)- cov ntaub ntawv los ntawm lub workpiece welds microscopically mus rau qhov tuag nto nyob rau hauv siab, ces kua muag tawm, tawm rough smeared thaj ua rau thaj thiab ua tau - nce deposits. Qhov no tshwm sim thaum lubrication tsis ua hauj lwm, coatings hnav los ntawm, los yog muaj ib tug chemical affinity ntawm cov cuab yeej thiab workpiece cov ntaub ntawv. Cov cim ceeb toom: khawb ntawm qhov tsim, ua kom muaj zog, thiab pom cov khoom tsim tawm ntawm cov punch lossis tuag radii.
- Kev tsis ncaj ncees los ntawm cov ntawv qhia hnav- raws li cov lus qhia pins thiab bushings tsim ua si ntau lab lub voj voog, lub sab sauv thiab sab qis hloov mus tom qab. Txawm tias 0.001 ntiv tes ntawm drift ua qhov tsis sib xws, ib qho - sab burrs, thiab nrawm hnav ntawm sab nruj. Cov cim ceeb toom: burr uas tshwm rau ntawm ib sab nkaus xwb, tsis sib xws slug zoo li, thiab ua rau muaj teeb meem thaum lub sij hawm tuag.
- Nplej tawg- rov qab kev ntxhov siab nyob rau ntawm cov ces kaum ntse, nruj radii, los yog nto flaws nws thiaj li nucleate cov kab nrib pleb uas propagate los ntawm cov cuab yeej tuag nyob rau hauv txuas ntxiv loading. Cov cim ceeb toom: cov kab plaub hau puas pom nyob rau hauv kev nthuav dav lossis zas xim nkag mus rau hauv kev tshuaj xyuas, qhov ntev ntawm qhov tsim, thiab lub suab txawv txawv thaum lub sijhawm ua haujlwm.
- Punch tawg- ua tiav qhov tsis ua tiav ntawm lub punch, feem ntau yog los ntawm ntau lub tonnage, tawm ntawm - chaw thau khoom, lossis slug rub qhov twg qhov txiav slug tau nqa mus rau sab saud thiab ua ob npaug ntawm cov khoom tuab ntawm cov hlab ntsha tom ntej. Cov cim ceeb toom: nce xovxwm thauj khoom tam sim no, slugs tsis poob huv si, thiab xuas nrig ntaus uas qhia tau hais tias dabtsi yog khoov lossis nto qaug zog thaum kuaj xyuas.
Txhua yam ntawm cov qauv no sib koom ib txoj xov zoo: lawv pib me me thiab nce ntxiv. Ib tug chipped ntug tsim cov burrs loj, uas jam lub stripper, uas misfeeds lub strip, uas overloads lub chaw nres tsheb tom ntej. Cascading tsis ua hauj lwm zoo li cov no yog qhov ua kom muaj kev saib xyuas me me rau hauv kev tsim kho tag nrho - thiab kev kaw ntau lawm uas tsis tau npaj tseg.
Kev Tiv Thaiv Kev Tiv Thaiv Cov Sijhawm Saib Xyuas thiab Cov Ntsiab Tshuaj Ntsuam Xyuas
Structured txij nkawm, scaled rau ntau lawm ntim thiab cov ntaub ntawv nyuaj, kom tooling tuag nyob rau hauv lawv lub qhov rais kev nyab xeeb kev khiav hauj lwm qhov rais. Ib tug tswv yim txij nkawm cadence tawg mus rau hauv tiers:
- Txhua zaus- huv si chips thiab slugs, xyuas cov ntsiab lus lubrication, xyuas cov seem seem yog qhov tseeb, thiab pom qhov muag pom kev pom tseeb ntawm cov kab nrib pleb lossis cov khoom ploj lawm.
- Txhua lub lim tiam- ntsuas kev taw qhia kev tshem tawm thiab qhov chaw tus pin hnav, tshuaj xyuas daim hlau stripper thiab springs, thiab sau ib qho me me drift kom cov qauv pom ua ntej qhov kev zam yuav ploj.
- Txhua hli los yog ib qho kev suav cov mob stroke (100k-300k hits)- zom lossis hnav cov npoo txiav raws li qhov ntsuas qhov siab ntawm qhov ntsuas, txheeb xyuas qhov sib dhos tuag thiab phaj flatness, sab saum toj lossis hloov lubrication, thiab ntsuas qhov ntsuas kev tiv thaiv tuag (misfeed detectors, ntu - tawm sensors, overload monitors).
- Kev kho mob loj (ntawm 70-80% ntawm lub neej xav tau)- tag nrho teardown, seem tshawb xyuas ntawm tag nrho cov khoom hnav, qhia tus pin thiab hloov bushing yog tias xav tau, thiab rov ua dua - kev tsim nyog tawm tsam thawj qhov tshwj xeeb.
Lub cim rau kev saib xyuas tsis tau teem sijhawm yuav tsum tsis yog lub cuab yeej tawg - nws yuav tsum yog ntsuas ntsuas tau. Taug qab burr qhov siab, shear-band dav, qhov tseem ceeb ntawm txoj kab uas hla, thiab nias lub zog nkhaus. Thaum SPC cov ntaub ntawv qhia tau hais tias Cp / Cpk hla kev tswj hwm qhov pib, nres thiab tshuaj xyuas es tsis txuas ntxiv ntau lawm kom txog rau thaum qee yam tawg. Kev nce siab nyob rau hauv cov xovxwm load lossis lub zog ntawm ib qho kev mob stroke qhia tias cov hniav dulling lossis muaj kev sib txhuam ntxiv - ob qho tib si qhia tias machining tuag rov qab rau spec yog dhau sijhawm.
Regrinding, Refurbishment, thiab Replacement Planning
Txhua regrind tshem tawm cov khoom siv los ntawm qhov chaw ua haujlwm ntawm koj cov cuab yeej tuag, thiab txhua lub cuab yeej steel tivthaiv muaj cov khoom siv tsawg kawg nkaus ua ntej nws mus txog nws qhov kev txwv. Kev npaj nyob ib ncig ntawm qhov kev muaj tiag no hloov kev saib xyuas los ntawm tus nqi koj hnov mob rau hauv tus nqi koj tswj.
Tag nrho tus nqi ntawm cov tswv cuab rau cov cuab yeej tuag nyob rau hauv ntau qhov sib txawv tshaj li tus nqi pib yuav khoom:
- Cov cuab yeej pib nqis peev- tus nqi them ua ntej los tsim, tshuab, thiab tsim nyog tuag
- Regrinding zaus- ntau npaum li cas cov npoo yuav tsum rov ua dua, uas tau tsav los ntawm cov khoom siv abrasiveness thiab ntim ntau lawm
- Kev txhaj tshuaj ntawm kev kho mob loj- qhov yuav tsum tau suav ua ntej cov khoom siv qhia, cov springs, thiab hnav daim hlau yuav tsum tau hloov tag nrho
- Hloov sijhawm- thaum sib sau ua ke tau noj cov khoom txaus uas cov neeg tuag tsis tuaj yeem tuav cov lus qhia ntxiv, xav tau cov ntxig tshiab lossis rov tsim kho kom tiav
Siab -precision,zoo- cov cuab yeej tsim qauv tuaj yeem nqa tus nqi siab dua tab sis feem ntau txo qhov ntev -TCOlos ntawm kev nce throughput, txo cov seem, thiab txo qis txij nkawm zaus. Ib qho kev tuag ua los ntawm cov cuab yeej hwm zoo hlau nrog cov txheej txheem tsim nyog yuav raug nqi 30% ntau dua thaum pib tab sis kav peb zaug ntev dua ntawm kev sib koom ua ke - ua ib feem ntawm cov cuab yeej siv tus nqi qis dua ntawm qhov kev pab cuam lub neej.
Txoj kev coj ua? Teem sijhawm tiv thaiv kev kho dua tshiab ntawm 70-80% ntawm lub neej xav tau es tsis txhob thawb mus rau qhov tsis ua tiav. Taug qab cumulative regrinds tawm tsam cov khoom siv tag nrho. Thiab thaum lub cuab yeej tuag mus txog qhov chaw uas txhua lub sijhawm ua haujlwm tau txais txiaj ntsig tsawg dua qhov zoo tshaj qhov kawg, tus lej nyiam hloov kho txuas ntxiv. Kev kwv yees kev siv nyiaj txiag tau zoo tshaj qhov kev thov peev nyiaj kub ceev txhua lub sijhawm.
Khaws cov cuab yeej tuag kom noj qab haus huv txuas ntxiv nws lub neej ua haujlwm, tab sis cov cuab yeej thiab cov tswv yim muaj rau kev tsim thiab saib xyuas cov tuag txuas ntxiv mus ntxiv - thiab qhov kev nce qib tshiab tau hloov pauv qhov ua tau nyob rau hauv ob qho tib si tuag ntev thiab qhov tseeb ntawm qhov chaw tawm ntawm xovxwm.
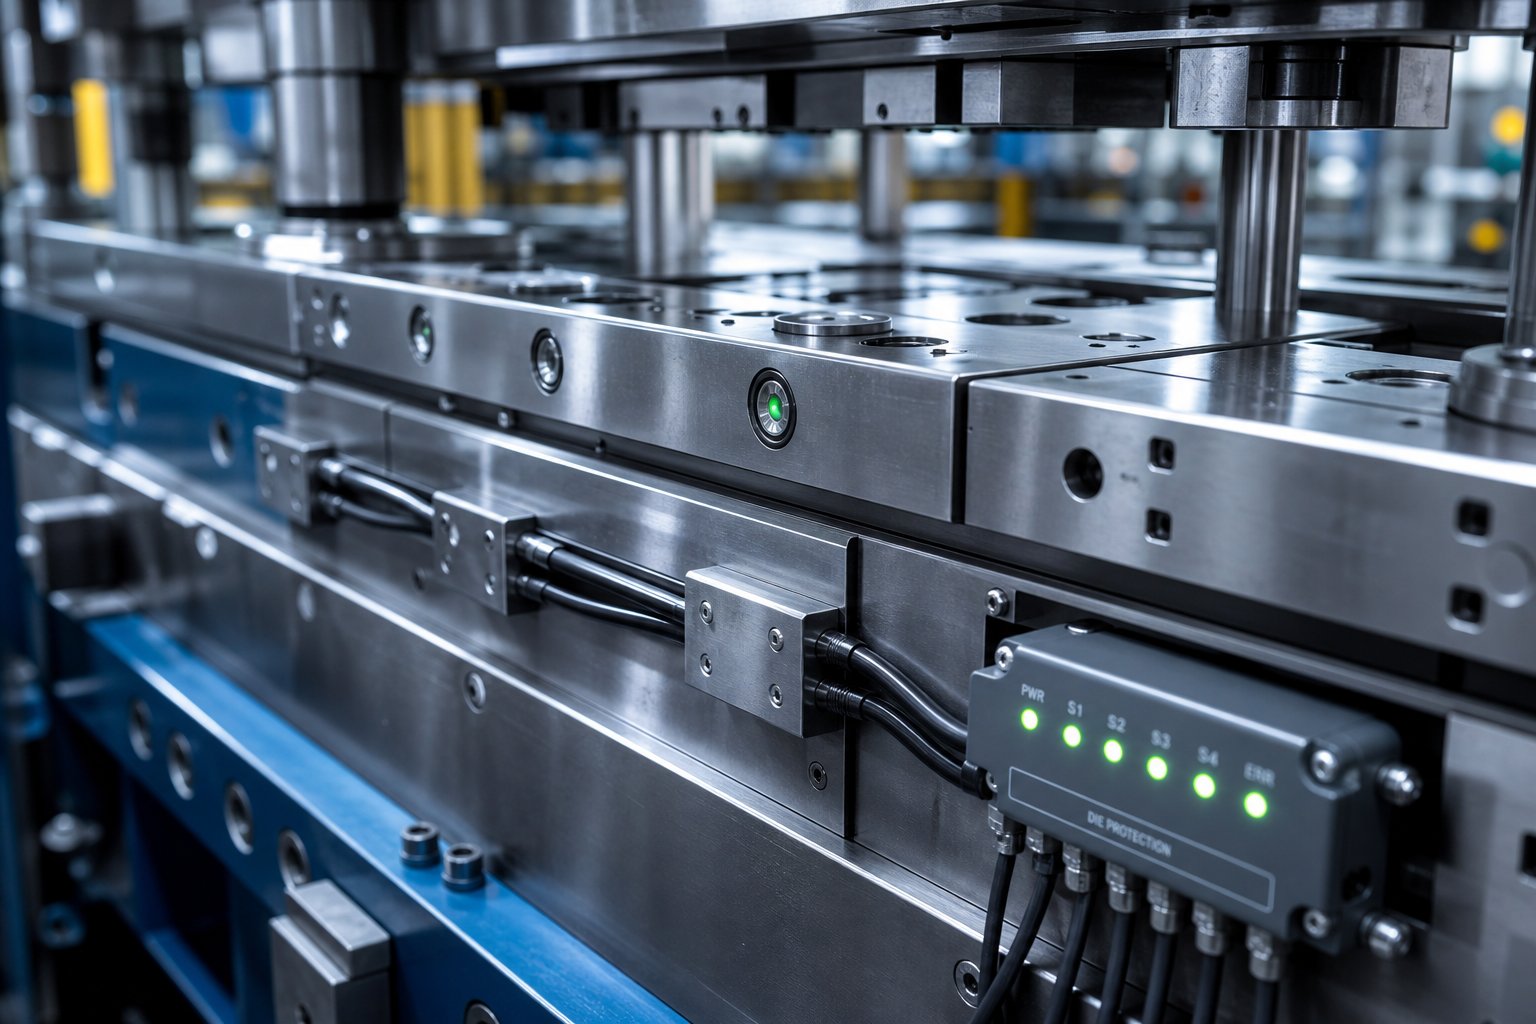
Kev nce qib niaj hnub hauv Stamping Die Technology
Stamping thev naus laus zis tau hloov zuj zus mus dhau ntawm cov hlau zoo dua thiab nruj dua machining kam rau ua. Cov tiam tshiab ntawm precision tuag integrates embedded electronics, leverages manufacturing txoj kev qiv los ntawm aerospace, thiab tso siab rau cov kev simulation los kwv yees kev ua tau zoo ua ntej ib tug lub cev cuab yeej tsim. Cov no tsis yog cov tswv yim futuristic zaum hauv kev tshawb fawb lab - lawv tab tom hloov kho cov txheej txheem tsim khoom ntawm qib -ib tus neeg muag khoom tsheb thiab siab - cov khoom siv hluav taws xob tam sim no.
Hauv -Die Sensing thiab Real- Sijhawm Txheej Txheem Saib Xyuas
Xav txog kev khiav ib qho kev tuag zuj zus ntawm 600 strokes ib feeb yam tsis paub tias txhua qhov ejected huv si los yog seb lub sawb puas tau ua tiav qhov tseeb. Qhov ntawd yog qhov muaj tiag yam tsis muaj nyob hauv -kev paub txog kev tuag - thiab nws yog ib daim ntawv qhia rau kev puas tsuaj loj. Niaj hnub nimno theem cuab yeej sib txuas cov sensors ncaj qha mus rau hauv lub rooj sib txoos tuag kom paub txog cov teeb meem nyob rau hauv ib lub voj voog ib leeg, kaw cov xovxwm ua ntej ib qho misfeed hloov mus rau $ 50,000 kho daim nqi.
Cov pawg sensor uas tseem ceeb tshaj plaws hauv kev tsim khoom stamping:
- Inductive sib thooj sensors rau kev saib xyuas pub- kuaj pom txoj hauj lwm ntawm lub caij nplooj ntoos hlav-loaded thaiv thawb mus rau hauv nws qhov chaw kawg los ntawm txoj hlua ntawm qhov kawg - ntawm - pub. Yog tias lub sawb tsis ua tiav tag nrho, lub sensor tso zis hloov pauv thiab cov xovxwm nres ua ntej stroke tom ntej.Eagle Khoov Manufacturing, Magna Cosma faib ua 104,000 tons ntawm cov hlau ib xyoos ib zaug, siv txoj hauv kev no hla 500+ tuag raws li qhov tsis yog - sib tham hauv paus rau kev ua pov thawj yuam kev.
- Reflective photoelectric sensors rau ib feem ejection- paub meej tias cov khoom tiav tau tshem tawm qhov tuag ua ntej qhov mob stroke tom ntej kaw. Cov teeb liab tsis tseeb los ntawm stamping roj pos huab yog ib qho kev paub tsis ua haujlwm, yog li tsim nyog cov kev pabcuam sensor kuaj xyuas kev ntseeg siab hauv qhov chaw oily ua ntej kev teeb tsa.
- Cam{0}} saib xyuas txoj haujlwm- inductive sensors xyuas tias kev tsim cov cams tau txuas ntxiv thiab rov qab tag nrho. Lub cam daig uas tsis thim rov qab tsim ib qho kev cuam tshuam uas cuam tshuam ob lub cam thiab tuag seem ntawm lub voj voog tom ntej.
- Kev saib xyuas quab yuam (load cell thiab strain gauges)- ntsuas tiag- lub sij hawm tonnage thoob plaws hauv lub stroke. Ib qho teeb meem tam sim ntawd qhia txog kev rub tawm, muab ob npaug rau, lossis ib qho punch tawg. Kev maj mam nce ntau lub lis piam qhia txog kev nce qib ntawm ntug dulling - cov ntaub ntawv kev saib xyuas muaj txiaj ntsig zoo.
- Acoustic emission sensors- ntes tau siab - zaus lub suab kos npe cuam tshuam nrog kev pib tawg hauv cov khoom tuag. Cov sensors ntes qaug zog ua tsis tiav nyob rau hauv lawv cov theem ntxov tshaj plaws, zoo ua ntej tawg propagates deb txaus los ua breakage.
Kev tiv thaiv sensor yog ib qho tseem ceeb raws li kev xaiv sensor. Cov kab txuas tau dhau los ntawm cov tshuab ua raws thiab npog nrog cov ntawv tiv thaiv kom muaj sia nyob ntawm kev co thiab kev poob siab ntawm siab - nrawm stamping. Centralizing tag nrho cov sensor xaim rau hauv ib qho kev sib txuas ruaj khov - tub rog-style round lossis rectangular - xyuas kom rov ua dua qhov sib txuas thaum lub sijhawm tuag hloov thiab tshem tawm xoob- hlau tsis ua haujlwm. Lub hauv paus ntsiab lus yog ncaj nraim: lub sensor uas raug rhuav tshem lossis txiav tawm muab tus nqi xoom, yog li kev qhuab qhia kev teeb tsa tsis yog - sib tham.
Siab -Speed stamping thiab nws cuam tshuam rau tuag tsim
Khiav ib tug tuag ntawm 1,200 strokes ib feeb qhia physics uas tsuas tsis muaj teeb meem ntawm 200 SPM. Cov txheej txheem hlau stamping raug tsim los ntawm kev nrawm nrawm xav tau tuag tsim uas suav rau:
- Nce dynamic rog- inertia ntawm cov xovxwm swb, sawb loj, thiab cov cuab yeej cuab tam tag nrho ntxiv quab yuam dhau ntawm qhov zoo li qub txiav los yog tsim cov load. Cov khau tuag thiab cov txheej txheem qhia yuav tsum nruj dua los tiv thaiv deflection ntawm qhov cuam tshuam ntsuas hauv milliseconds.
- Thermal expansion- kev sib txhuam ntawm sawb thiab tuag qhov chaw ua rau muaj cua sov uas sib sau ua ke ntau lawm. Thaum muaj kev kub ceev, cov khoom siv tuag tuaj yeem loj hlob ntau txhiab tus ntawm ib nti hauv qhov loj me, hloov kev tshem tawm thiab ua kom tsis zoo. Precision tuag rau siab -kev ua haujlwm ceev feem ntau suav nrog cov kav dej txias lossis tsim los nrog kev suav nyiaj thermal loj hlob.
- Lim-Rate rhiab heev ntawm cov khoom ua haujlwm- ntau cov hlau coj txawv txawv ntawm tus nqi siab. Yield zog zoo nce, ductility yuav txo, thiab springback yam ntxwv hloov. Kev them nyiaj tuag rau cov teebmeem no yuav tsum tau ua rau hauv kev tsim geometry txij thaum pib.
- Slug retention thiab ejection- ntawm kev kub ceev, lub tshuab nqus tsev cuam tshuam thiab cov roj saum npoo nro ua rau lub zog tseem ceeb ua rau cov slugs tsis muaj. Yog tias cov slugs tsis tshem tawm kom huv, lawv muab tso rau hauv qhov tuag kab noj hniav los yog nqa los ntawm cov punch - ob qho tib si scenarios uas ua rau cov cuab yeej puas hauv ib lossis ob lub strokes.
Lub tsheb hlau stamping txheej txheem thawb cov ciam teb tas li. Cov khoom sib txuas, cov hlua khi, thiab cov txheej txheem kev txhawb nqa rau lub tsheb platforms khiav hauv ntau lab, thiab txhua feem ntawm qhov thib ob shaved los ntawm lub voj voog lub sij hawm sib txuas thoob plaws txhua xyoo. Cov neeg tsim khoom tuag ua haujlwm rau kev ua lag luam no tsim hauv cov kev daws teeb meem - lub tshuab nqus tsev slug ejection, zoo knockout pins, txhim kho lubrication xa, thiab thermal tswj nta - uas yuav tsis tsim nyog ntawm qhov nrawm nrawm.
Advanced Manufacturing Methods for Die Construction
Cov txheej txheem hlau stamping siv los ua cov khoom tsuas yog zoo li cov txheej txheem siv los ua cov tuag lawv tus kheej. Ob peb txoj kev tsim khoom siab heev yog rov txhais qhov ua tau hauv kev tsim kho tuag:
- Hard milling- CNC machining ntawm tag nrho cov cuab yeej hardened steels (55-65 HRC) siv ceramic los yog CBN-coated kawg mills. Qhov no txo lossis tshem tawm qhov xav tau ntawm kev sib tsoo sib cais tom qab kev kho cua sov, compressing cov sij hawm ua cov hmoov txhuas thaum ua tiav qhov chaw tiav hauv qab 16 Ra. Hard milling kuj tseem ua rau txoj kev 3D contours ntawm qhov chaw uas yuav ua tsis tau zoo rau kev zom.
- Micro-EDM- hluav taws xob machining scaled down los tsim cov yam ntxwv me me li 0.001 ntiv tes. Pab tau rau ultra- xuas nrig ntaus zoo, me me tuag nyees khawm rau electronics stamping, thiab intricate nthuav dav nta uas cov pa hlau EDM tsis tuaj yeem ncav cuag.
- 5-axis CNC machining- tso cai rau lub tshuab txiav kom mus txog qhov chaw ua haujlwm los ntawm txhua lub kaum ntse ntse, tsim cov txheej txheem undercuts, sib xyaw ua ke - lub kaum sab xis, thiab sculpted forming geometries hauv ib qho kev teeb tsa. Qhov no tshem tawm fixture hloov thiab qhov cumulative positioning yuam kev uas los nrog lawv.
- Additive manufacturing rau conformal txias- tej zaum qhov tseem ceeb tshaj plaws tshwm sim muaj peev xwm tsim cov tuag. Ib txwm drilled txias channel ua raws cov kab ncaj nraim uas tsis tshua muaj qhov sib npaug ntawm qhov tuag qhov chaw. Cov txheej txheem ntxiv xws li Selective Laser Melting (SLM) lossis Laser Hlau Deposition (LMD) tsim cov cua txias uas ua raws li qhov tseeb geometry ntawm qhov chaw ua haujlwm.Kev tshawb fawb rau hauv additively manufactured kub stamping tuagQhia tau hais tias cov kev ua kom txias txias nrog cov qauv lattice zoo tuaj yeem txo lub sij hawm tuav txog li 45% thaum xa ntau homogeneous kub faib - ncaj qha txhais mus rau siab dua thiab cov khoom zoo dua.
Kev tsim khoom siv ntxiv kuj qhia txog qhov muaj peev xwm ntawm kev sib koom ua ke cov txheej txheem lattice rau hauv lub cev tuag. Cov porous geometries no txo cov thermal loj, tso cai rau cov tuag kom txias sai dua ntawm cov voj voog thiab tswj kev ua haujlwm qis dua thaum lub sijhawm tsim khoom. Kev sib pauv ntawm cov qauv kev ncaj ncees thiab kev ua kom txias txias yog tswj hwm los ntawm kev simulation-tsav optimization - kho cov hlua khi, txoj kab uas hla, thiab kev ncua deb ntawm qhov chaw ua hauj lwm kom pom cov qauv tsim uas ua rau kev ua kom zoo tshaj plaws tsis muaj kev ntxhov siab ntau.
Kev txhawb nqa tag nrho cov kev txhim kho kho vajtse no yog lub tswv yim digital ntxaib: tus qauv virtual ntawm tus tuag uas tsom iav lub cev lub cuab yeej geometry, cov khoom siv, thiab kev ua haujlwm. Cov kws ua haujlwm simulate ntau lab lub voj voog xovxwm digitally, txheeb xyuas cov qauv hnav, kwv yees tus cwj pwm thermal, thiab txhim kho lub sijhawm ua haujlwm zoo ua ntej cog lus rau kev sim lub cev kim. Ua ke nrog lub sijhawm tiag tiag -cov ntaub ntawv ntsuas lub sijhawm pub rov qab rau hauv tus qauv, cov txheej txheem kev tsim khoom stamping nce zuj zus dhau los ua qhov kaw- lub voj kaw qhov uas cov neeg tuag tus lej digital txuas ntxiv kho cov kev kwv yees raws li kev ua haujlwm tiag tiag.
Cov thev naus laus zis no tsis sib npaug rau txhua lub khw. Cov peev peev hauv cov khoom siv ntxiv, 5-axis platforms, thiab simulation software yog qhov tseem ceeb. Qhov kev muaj tiag no ua rau cov neeg muag khoom xaiv txhua qhov tseem ceeb tshaj - lub peev xwm koj tus khub tuag coj mus rau lub rooj ncaj qha txiav txim siab qhov twg ntawm cov kev nce qib no koj cov cuab yeej tuaj yeem siv tau.
Yuav Ua Li Cas Ntsuas thiab Xaiv Tus Neeg Ua Haujlwm Kev Cai Stamping Tuag
Advanced tuag thev naus laus zis tsuas yog xa tawm tus nqi yog tias tus neeg muag khoom tom qab nws muaj qhov tob ntawm engineering, khoom siv, thiab cov txheej txheem kev qhuab ntuas kom ua raws li kev cai. Sourcing kev cai stamping tuag yog qhov kev txiav txim siab ntawm lub tshuab - tsis yog ib qho yooj yim yuav xaj rau machined steel. Cov tuam txhab lag luam stamping tuag uas koj ntsuas yuav sib txawv ntawm qhov lawv tswj tau tiag tiag hauv -lub tsev piv rau qhov lawv tawm, thiab qhov sib txawv ntawd ua txhua yam los ntawm lub sijhawm ua ntej mus rau thawj zaug - kab lus zoo.
Lub peev xwm tseem ceeb los ntsuas hauv tus neeg muab khoom tuag
Dab tsi cais cov neeg tsim nyog tuag los ntawm cov khw uas tsuas yog txiav hlau? Saib rau cov peev txheej no uas tsis yog - qhov yuav tsum tau sib tham hauv lub hauv paus thaum ntsuas cov chaw tsim khoom hlau stamping tuag:
- YICEN- tag nrho - lub neej voj voog stamping tuag cov chaw tsim khoom muab kev soj ntsuam qhov ua tau, CAE simulation, hauv -lub tsev CNC machining thiab xaim EDM, cov ntaub ntawv sim khiav, thiab CMM tshuaj xyuas hauv qab ib lub ru tsev. Lawv cov haujlwm ua haujlwm npog tag nrho txoj hauv kev los ntawm thawj lub tswv yim los ntawm kev tsim khoom-npaj kev cai tuag, ua rau lawv muaj kev sib tw rau cov tuam txhab nrhiav kev sib koom ua ke es tsis yog tus neeg muag khoom piecemeal.
- Hauv -house CAE simulation muaj peev xwm- cov neeg muag khoom uas khiav cov kev sim ua ntej txiav cov hlau txo qhov kev sim ua kom rov ua dua los ntawm 30-50%, ntes thinning, wrinkling, thiab springback teeb meem digitally. Nug seb qhov kev simulation yog kev coj ua qauv lossis kev pabcuam ntxiv.
- Tag nrho CNC machining thiab hlau EDM muaj peev xwm- tuag txiag cov cuab yeej xws li 5-axis machining chaw, xaim EDM rau hardened profiles, thiab precision nto grinders yuav tsum muaj nyob rau ntawm qhov chaw. Outsourced machining ntxiv lub sij hawm txhuas, kev sib txuas lus sib txawv, thiab kam rau siab stacking txaus ntshai.
- Kev nyab xeeb- tswj xyuas nrog CMM cov cuab yeej- kev txheeb xyuas qhov loj me ntawm lub tshuab ntsuas kev sib koom ua ke hauv qhov kub thiab txias - ib puag ncig ruaj khov yog tib txoj hauv kev los lees paub GD&T kev ua raws li kev ntseeg tau. Nug kom pom thawj zaug tsis ntev los no -kab lus ceeb toom.
- Kev xav rov ua dua thaum lub sijhawm sim ua haujlwm- tus neeg muag khoom tsim nyog yuav tsis tso ib tug tuag tom qab ib tug ntaus. Lawv khiav cov khoom, ntsuas cov txiaj ntsig, kho, thiab rov ua dua kom txog thaum lub cuab yeej ua tau raws li qhov tshwj xeeb. Qhov kev cog lus rov ua dua no yog qhov cais cov kev cai hlau stamp tuag cov neeg koom tes los ntawm cov khw muag khoom.
- Kev lag luam- kev paub tshwj xeeb- Automotive, electronics, thiab cov khoom siv stamping txhua yam cuam tshuam cov khoom sib txawv, kev ua siab ntev band, thiab cov qauv tsim nyog (cov ntawv pov thawj zoo li ISO 9001 thiab IATF 16949 teeb liab npaj rau kev lag luam tswj). Paub meej tias tus neeg muag khoom tau tsim cov cuab yeej rau koj qhov chaw tshwj xeeb.
- Engineering pob tshab- koj yuav tsum tau txais strip layout tshuaj xyuas, simulation qhia, thiab tsim-rau-manufacturability tawm tswv yim thoob plaws hauv tus txheej txheem, tsis yog ib tug tiav cov cuab yeej uas tsis muaj ntaub ntawv txhawb nqa.
Cov lus nug nug ua ntej xa RFQ
Ua ntej koj xa cov duab kos rau txhua lub tuam txhab stamping tuag, tau txais cov lus teb meej ntawm cov ntsiab lus no:
- Dab tsi CAD / CAM thiab simulation platforms koj siv, thiab kuv puas yuav tau txais cov ntawv ceeb toom simulation thaum tsim?
- Dab tsi cov cuab yeej steel qib thiab txheej txheej yog tus qauv, thiab dab tsi ua rau muaj kev pom zoo carbide?
- Muaj pes tsawg qhov kev sim ua ntej suav nrog ua ntej them nqi ntxiv?
- Dab tsi yog koj cov ntaub ntawv tuag lub neej expectancy rau cov ntawv thov zoo sib xws - strokes ntawm regrinds thiab tag nrho lub neej xav tau?
- Koj puas muab kev txhawb nqa tsis tu ncua, kev pabcuam sib koom, lossis cov pob khoom seem tom qab xa khoom?
- Dab tsi xovxwm hom thiab specifications yog siv rau kev sim, thiab lawv puas phim kuv cov khoom siv?
Cov lus nug no qhia seb tus neeg muag khoom puas muaj peev xwm ua tiav tag nrho lub neej voj voog - los ntawm qhov ua tau los ntawm kev txhawb nqa ntau lawm - lossis seb lawv puas yog lub khw muag khoom uas tsim cov cuab yeej tsim khoom tuag yam tsis muaj kev koom tes hauv engineering. Lub sijhawm ntev - kev sib koom ua ke sib koom ua ke tseem ceeb npaum li tus nqi pib nqe lus, vim tias tus nqi qis dua - tus nqi kev cai tuag uas yuav tsum tau ua ntau lub hlis ntawm kev rov ua dua tshiab tshem tawm cov nyiaj khaws cia ua ntej.
Hloov Los Ntawm Kev Tshawb Fawb mus rau RFQ-Kev Sib Tham Npaj
Tam sim no koj tau hais txog yuav ua li cas xovxwm stamping tuag ua haujlwm, dab tsi nkag mus rau hauv nws, cov ntaub ntawv thiab xovxwm sib txuam cuam tshuam li cas, thiab kev saib xyuas dab tsi ua rau nws khiav haujlwm. Qhov kev paub ntawd ua rau koj nyob hauv txoj haujlwm muaj zog los ntsuas cov neeg muag khoom ntawm cov khoom siv ntau dua li kev muag khoom.
Cov kauj ruam tom ntej yog ncaj nraim: coj koj cov duab kos, ntim qhov projections, thiab cov khoom siv tshwj xeeb rau tus khub tsim nyog thiab pib sib tham ua tau.YICHEN's stamping tuag pab neegyog tsim nyob rau hauv raws nraim qhov workflow no - tsiv manufacturers los ntawm thaum ntxov- theem kev tshawb fawb rau RFQ-npaj kev cai stamping tuag daws npog simulation, machining, mus sib hais, thiab kev soj ntsuam qhov ntev. Yog tias koj qhov project xav tau kev tsim khoom- npaj cov cuab yeej txhawb nqa los ntawm kev txhawb nqa engineering, ncav cuag koj cov kev xav tau thiab pib qhov kev sib tham ua tau.
Cov lus nug nquag nug txog Xovxwm Stamping Tuag
1. Dab tsi yog xovxwm stamping tuag thiab nws ua haujlwm li cas?
Lub xovxwm stamping tuag yog qhov tseeb- cov cuab yeej siv tshuab ua ke uas muaj cov ntu sab sauv thiab sab qis uas txuas rau hauv lub xovxwm stamping. Thaum cov xovxwm ram tsav ob lub halves ua ke nyob rau hauv lub zog siab, hardened steel Cheebtsam - xuas nrig ntaus, tuag daim hlau, thiab ua ntos - txiav, khoov, kos, los yog cov ntaub ntawv tiaj tus hlau rau hauv cov khoom tiav. Cov tuag txiav txim siab ib feem geometry thiab qhov tseeb qhov tseeb, thaum cov xovxwm tsuas yog muab lub zog thiab kev txav. Tolerances nruj li 0.0002 ntiv tes yog ua tiav nrog cov cuab yeej zoo. Rau cov tuam txhab uas xav tau kev cai stamping tuag daws, cov neeg muag khoom xws li YICHEN (https://www.yichen-group.com/stamping-die/) muab kev ua haujlwm tiav los ntawm kev tsom xam qhov ua tau thiab CAE simulation los ntawm machining, sim khiav, thiab kev soj ntsuam qhov ntev.
2. Dab tsi yog hom tseem ceeb ntawm stamping tuag thiab thaum twg yuav tsum tau siv?
Cov tsib hom loj yog ib leeg- chaw nres tsheb tuag, cov tuag sib txuas, cov tuag ua ke, kev tuag zuj zus, thiab hloov tuag. Ib leeg- chaw nres tsheb tuag ua haujlwm ib zaug ib zaug thiab haum rau cov qauv lossis qis- ntim tau qis dua 50,000 qhov chaw txhua xyoo. Compound tuag ua ntau yam kev ua haujlwm hauv ib qho stroke rau tiaj tus, ntau yam -feature seem ntawm nruab nrab mus rau siab ntim. Progressive dies lis complex multi-feature part of high speed by advancing a strip through multiple stations - zoo tagnrho rau ntim ntau tshaj 100,000 qhov chaw hauv ib xyoos. Hloov cov tuag ua haujlwm loj lossis sib sib zog nqus- kos qhov chaw uas tsis tuaj yeem txuas nrog cov kab nqa khoom. Kev xaiv nyob ntawm qhov ntim txhua xyoo, qhov nyuaj, hom khoom siv, thiab kev kam rau siab.
3. Yuav ua li cas koj xam cov tonnage yuav tsum tau rau ib tug stamping tuag?
Tus qauv txiav quab yuam tus qauv yog P=L xtx S, qhov twg P yog lub zog txiav, L yog tag nrho ib puag ncig ntawm txiav hauv ntiv tes, t yog cov khoom tuab hauv ntiv tes, thiab S yog lub zog shear ntawm cov khoom hauv PSI. Rau kev vam meej tuag nrog ntau qhov chaw nres tsheb, xam lub zog rau txhua qhov punch cais thiab suav rau tag nrho cov khoom tam sim ntawd. Staggering punch lengths txo qhov siab tshaj plaws los ntawm kev faib kev sib cuag raws sijhawm. Kev tsim thiab kos duab ua haujlwm ntxiv lawv tus kheej tonnage yuav tsum nyob rau sab saum toj ntawm txiav quab yuam. Ib txwm ntxiv 10-20% kev nyab xeeb cov paj saum toj kawg nkaus suav tag nrho thiab txheeb xyuas cov ntawv xov xwm tshaj li tus nqi no ntawm qhov ua haujlwm qhov siab qhov siab tshaj plaws.
4. Dab tsi yog cov cuab yeej hlau zoo tshaj plaws rau stamping tuag?
Cov cuab yeej zoo tshaj plaws steel nyob ntawm daim ntawv thov. D2 (54-61 HRC) muaj qhov tshwj xeeb hnav tsis kam rau siab - ntim blanking thiab tho ntawm carbon steel. A2 (57-62 HRC) sib npaug hnav tsis kam thiab tawv, ua rau nws muaj ntau yam rau nruab nrab- ntim npib, txiav, thiab loj blanking tuag. S7 (48-58 HRC) muab lub zog siab tshaj plaws rau kev khoov thiab tsim cov tuag uas nqus cov khoom cuam tshuam. M2 siab-ceev steel (60-}65 HRC) tuav cov xwm txheej hnyav hnyav nrog cov ntaub ntawv abrasive. Carbide inserts xa 500-1000% hnav tsis kam ntau dua li cov cuab yeej hlau tab sis yog nkig thiab kim, zoo tshaj plaws tshwj xeeb rau ultra-high-volume lossis abrasive-material applications qhov twg downtime txo qhov kev nqis peev.
5. Yuav tsum khaws cov stamping tuag ntau npaum li cas los tiv thaiv kev ua tsis tiav?
Cov txheej txheem kev tiv thaiv kev tiv thaiv ua haujlwm ntawm ntau theem: txhua qhov kev hloov pauv (kev tu, lubrication checks, kuaj pom), txhua lub limtiam (kev taw qhia kev ntsuas, stripper thiab caij nplooj ntoos hlav soj ntsuam, qhov ntev drift recording), txhua hli los yog ib 100k-300k strokes (txiav ntug regrinding raws li burr qhov siab, alignment verification), 0% calibration loj 0. lub neej (tag nrho teardown, seem soj ntsuam, qhia cov khoom hloov). Saib xyuas qhov siab burr, nias lub zog nkhaus, thiab SPC cov ntaub ntawv muab lub hom phiaj ua rau kev saib xyuas tsis tau teem tseg. Txoj kev ua kom muaj zog tag nrho feem ntau raug nqi 25-30% ntau dua li kev tiv thaiv kev tiv thaiv thaum suav nyiaj rau kev ua haujlwm kub ntxhov, maj nrawm, thiab poob lub sijhawm.


