


Dab tsi Precision Stamping Tuag Yog thiab Vim Li Cas Lawv Tseem Ceeb
A precision stamping tuagyog ib qho kev cai -engineered cuab tam siv nyob rau hauv ib tug stamping xovxwm los txiav, daim ntawv, los yog daim ntawv hlau nyob rau hauv siab - qhov tseeb qhov chaw thaum tuav kam rau ua nruj dua ± 0.05 mm nyob rau hauv ntau lab lub voj voog ntau lawm. Tsis zoo li cov cuab yeej siv hluav taws xob dav dav tsim los rau cov kev xav tau looser, cov tuag no xav tau cov punch ntau dua - rau- tuag clearances, superior cuab yeej steels, thiab cov txheej txheem kev taw qhia siab kom xa rov qab qhov tseeb ntawm kev tsim khoom ceev.
Txhais Precision Stamping Tuag
Xav txog cov cuab yeej uas yuav tsum rov tsim dua ib feem geometry, nyob rau hauv microns ntawm kev sib txawv, txawm tias nws yog stamping ib feem los yog ib feem ntawm ib lab. Qhov ntawd yog qhov kev sib tw tseem ceeb precision stamping tuag daws. Cov tuag muaj ob lub mating halves: ib qho punch uas txav thiab qhov thaiv tuag uas tseem nyob ruaj khov. Thaum cov ntawv hlau yog pub rau nruab nrab ntawm lawv, cov punch siv quab yuam los tsim lossis txiav cov khoom rau hauv ib daim ntawv tshwj xeeb. Dab tsi elevates cov cuab yeej no los ntawm tus qauv mus rau qhov tseeb yog qhov engineering tom qab txhua qhov chaw, kev tshem tawm, thiab kev ua kom zoo.
Precision tuag kam rau ua qhov yuav tsum tau muaj feem ntau ntawm ± 0.01 hli txog ± 0.05 hli, nyob ntawm daim ntawv thov. Kev ua tiav qhov tseeb ntawm qib no tsis yog ib qho teeb meem sib txawv -. Nws yog ib lub tshuab- engineering tshwm sim uas tuag tsim, nias xaiv, xaiv cov khoom siv, thiab cov tswv yim txij nkawm txhua qhov sib cuam tshuam. Ib qho kev tsis txaus siab hauv ib lub ntsiab lus degrades qhov kev ua tau zoo ntawm tag nrho cov system, txawm li cas los xij zoo li lwm cov ntsiab lus raug tua.
Vim li cas Precision Matters hauv High -Volume Stamping
Thaum koj tsim ntau pua txhiab qhov chaw, txawm tias me me me me drift tsim teeb meem sib xyaw. Ib qho burr uas loj hlob los ntawm 0.02 hli dhau ntawm kev tsim khoom yuav zoo li tsis muaj teeb meem hauv kev sib cais, tab sis qis qis nws ua rau muaj kev cuam tshuam los ntawm kev sib dhos, kev sib txuas tsis ua haujlwm, lossis tawm - ntawm - spec rejection ntawm kev tshuaj xyuas tuaj. Cov nqi seem nce. Kab stoppages multiply. Cov nqi nce nyob rau hauv txoj kev uas deb tshaj qhov qub cuab yeej peev.
Precision ntawm qib tuag tsis yog cov khoom kim heev. Nws yog lub hauv paus uas cascades rau hauv cov khoom kev ntseeg siab, sib dhos sib xws, thiab tag nrho cov nqi tsim khoom thoob plaws txhua qhov chaw tsim khoom.
Qhov no yog vim li cas qhov tseeb siab stamping tooling tsis tuaj yeem ntsuas los ntawm tus nqi tuag ib leeg. Cov lus nug tiag tiag yog seb tus neeg tuag puas tuaj yeem tswj hwm nws lub hom phiaj kev ua siab ntev thoob plaws hauv nws lub neej tsim khoom, thiab qhov ntawd nyob ntawm seb txhua lub ntsiab lus ntawm lub cev ua haujlwm zoo li cas. Hom tuag, qib khoom siv, muaj peev xwm xovxwm, thiab cov txheej txheem tu txhua tus ua lub luag haujlwm hauv cov lus teb ntawd.
Precision vs Standard Stamping Tuag
Yog li dab tsi tiag tiag ua rau tuag "precision" dua li "standard"? Cov lus teb tsis yog ib qho kev qhia tshwj xeeb lossis kev lag luam daim ntawv lo. Nws yog ib qho kev txiav txim siab txog engineering uas sib xyaw ua ke thoob plaws tag nrho cov cuab yeej, los ntawm kev xaiv cov khoom siv mus rau qhov chaw tiav mus rau cov txheej txheem kev taw qhia tuav txhua yam hauv kev sib dhos. Kev nkag siab txog qhov sib txawv no pab koj kom tsis txhob muaj ob qhov yuam kev uas raug nqi ntau: tshaj - qhia txog cov cuab yeej rau qhov tsis xav tau, lossis hauv qab - qhia txog qhov uas ua.
Tolerance Ranges thiab Repeatability Standards
Qhov pom qhov txawv tshaj plaws yog qhov muaj peev xwm kam rau ua. Standard stamping tuag feem ntau ua hauj lwm nyob rau hauv ib tug kam rau ua ntau yam ntawm ± 0.1 hli mus rau ± 0.5 hli, uas npog ib tug ntau yam ntawm dav dav - lub hom phiaj daim ntawv thov xws li brackets, enclosures, thiab structural hardware. Precision stamping tuag, los ntawm qhov sib txawv, lub hom phiaj tolerances los ntawm± 0.01 hli rau ± 0.05 hli, nrog rau qee qhov ultra- cov ntawv thov raug thawb hauv qab ± 0.01 hli rau micro- cov khoom txuas thiab cov khoom siv kho mob.
Tab sis ntawm no yog qhov nuance uas ib qho kev sib piv kev sib piv ntawm kev tuag ib leeg tsis nco: qhov sib txawv tiag tiag tsis yog kev zam rau thawj ntu ntawm xovxwm. Nws yog repeatability tshaj ntau lawm ntim. Tus txheej txheem tuag yuav ntaus lub qhov ntev ntawm nws thawj puas strokes, tsuas yog mus drift raws li hnav accumulates. Precision tooling yog engineered los tuav nws lub hom phiaj specification nyob rau ntau pua txhiab los yog lab ntawm lub voj voog vim hais tias txhua yam ntawm cov tuag, los ntawm cov qib steel mus rau saum npoo txheej, raug xaiv los tiv thaiv cov txheej txheem hnav tshwj xeeb uas ua rau muaj qhov dav.
Tsim thiab tsim kom muaj qhov sib txawv ntawm qhov sib txawv
Tighter tolerances xav kom nruj dua engineering ntawm txhua theem ntawm kev tuag. Koj yuav pom ntau qhov sib txawv tseem ceeb thaum sib piv precision tuag clearance xav tau thiab kev tsim kho rau cov cuab yeej txheem:
- Punch-rau- tuag clearances:Precision tuag siv clearance me me li 3-5% ntawm cov khoom thickness, piv rau 8-12% los yog ntau tshaj rau cov qauv tuag. Qhov kev sib tw nruj no ua rau cov npoo txiav huv si thiab qhov sib npaug ntawm qhov ntev, tab sis nws kuj xav tau cov khoom zoo dua qub uas tuaj yeem tswj tau qhov sib txawv hauv qab load.
- Cov cuab yeej steel qib:Tus qauv tuag feem ntau siv cov cuab yeej zoo li Cr12MoV lossis cov qauv D2 yooj yim. Precision tuag nce mus rau siab - qib kev ua tau zoo xws liDC53, SKD11, lossis hmoov hlau metallurgyuas muaj superior toughness, hnav tsis kam, thiab seem stability nyob rau hauv thermal cycling.
- Surface finishes:Qhov chaw tseem ceeb ntawm qhov tseeb tuag yog hauv av thiab polished rau daim iav tiav, txo kev sib txhuam- ntxias hnav thiab tiv thaiv cov khoom adhesion (galling) uas yuav ua rau tsis zoo rau lub sijhawm.
- Kev taw qhia systems:Cov txheej txheem tuag tuaj yeem tso siab rau cov lus qhia yooj yim thiab cov bushings. Precision tooling suav nrog cov pob-cov kabmob qhia cov kabmob, cov txheej txheem sib dhos precision, thiab tus tsav tus pins uas tswj xyuas qhov tseeb hauv microns, mob stroke tom qab mob stroke.
- Cov txheej txheem tsim khoom:Precision tuag yuav tsum tau xaim EDM rau intricate punch thiab tuag profiles, precision sib tsoo rau datum nto, thiab nruj soj ntsuam raws tu qauv. Punches thiab tuag feem ntau yog txiav rau ± 0.001 hli thaum lub sijhawm tsim khoom.
Cov kev sib txawv no tsis yog kev hloov kho tshiab. Lawv ua haujlwm raws li qhov system: kev tshem tawm nruj dua tsuas yog muab nws cov txiaj ntsig yog tias cov txheej txheem kev taw qhia tuav kev sib raug zoo, thiab cov txheej txheem kev taw qhia tsuas yog tswj xyuas qhov tseeb yog tias cov cuab yeej steel tiv taus hnav. Tshem tawm ib qhov txuas thiab cov saw hlau raug kaw.
Thaum Standard tuag txaus
Precision tooling tsis yog ib txwm yog cov lus teb. Kev ncaj ncees engineering txhais tau tias lees paub thaum tus qauv tuag ua haujlwm rau daim ntawv thov zoo kawg nkaus thiab kev siv nyiaj ntau dua yuav pov tseg ntau dua li kev nqis peev. Standard tooling feem ntau txaus nyob rau hauv cov xwm txheej no:
- Cov qauv loj loj nrog cov siab dav siab ntev:Brackets, vaj tse, thiab vaj huam sib luag qhov twg ± 0.1 hli lossis looser yog qhov tsis tshua pom zoo rau cov nqi tuag.
- Tsawg-volume prototyping:Thaum txhua xyoo ntau lawm zaum qis dua 20,000 qhov chaw thiab tus qauv tsim tseem tuaj yeem hloov pauv, cov cuab yeej yooj yim dua lossis txawm tias xaim EDM blanks ua rau muaj kev lag luam ntau dua.
- Tsis yog - daim ntawv thov tshuaj pleev ib ce tseem ceeb:Qhov chaw uas haum thiab muaj nuj nqi tsis kam rau siab -tsav, zoo li cov ntaub npog zoo nkauj lossis tsis yog- cov khoom sib xyaw.
Qhov kev txiav txim siab los ntawm kev sib piv cov cuab yeej peev rau ib feem yuav tsum tau ua. Tshaj - qhov kam rau ua qhov tsis xav tau nws tsav tus nqi tsis tsim nyog rau hauv txhua theem ntawm kev tsim thiab tu.
| Dimension | Standard Stamping Tuag | Precision Stamping Tuag |
|---|---|---|
| Yam Ua Tau Zoo | ± 0.1 hli rau ± 0.5 hli | ± 0.01 hli rau ± 0.05 hli |
| Cov ntaub ntawv tuag | Cov cuab yeej siv hlau (Cr12MoV, yooj yim D2) | Siab -kev ua tau zoo steels (DC53, SKD11, hmoov metallurgy, carbide inserts) |
| Cov Txheej Txheem Qhia | Standard guide posts thiab bushings | Pob-cov lus qhia cov kabmob, precision alignment mechanisms, pilot pins |
| Nto tiav | Txheem machined | Precision av thiab polished |
| Production Volume Suitability | Tsawg mus rau nruab nrab ntim; yooj yim geometry | Siab- ntim khiav (100,000+ cycles); complex, kam rau ua - qhov tseem ceeb |
| Punch-rau-Tuag Clearance | 8-12% ntawm cov khoom thickness | 3-5% ntawm cov khoom thickness |
| Tus nqi txheeb ze | Txo cov peev nyiaj ua ntej | Tus nqi siab dua; qis dua ib -ib feem ntawm tus nqi ntawm qhov ntim vim txo cov seem thiab lub neej ntev dua |
Tus qauv vs precision tooling tus nqi sib tham feem ntau fixates ntawm upfront peev, tab sis nws yuav tsum tsom rau tag nrho cov nqi ib feem tau txais kev tuag lub neej. Kev tuag precision uas raug nqi ob zaug ntau dua tab sis khiav peb zaug ntev dua nrog ib nrab ntawm cov khoom seem muab kev lag luam zoo dua rau siab - ntim, kam rau ua - tsim khoom tseem ceeb. Lo lus nug tiag tiag tsis yog "qhov twg tuag raug nqi tsawg dua" tab sis "qhov twg tuag yog kuv qhov kev xav tau, ntim, thiab kev cia siab zoo." Thiab teb cov lus nug ntawd kom zoo yuav tsum nkag siab txog hom kev tuag muaj thiab yuav xaiv li cas ntawm lawv.
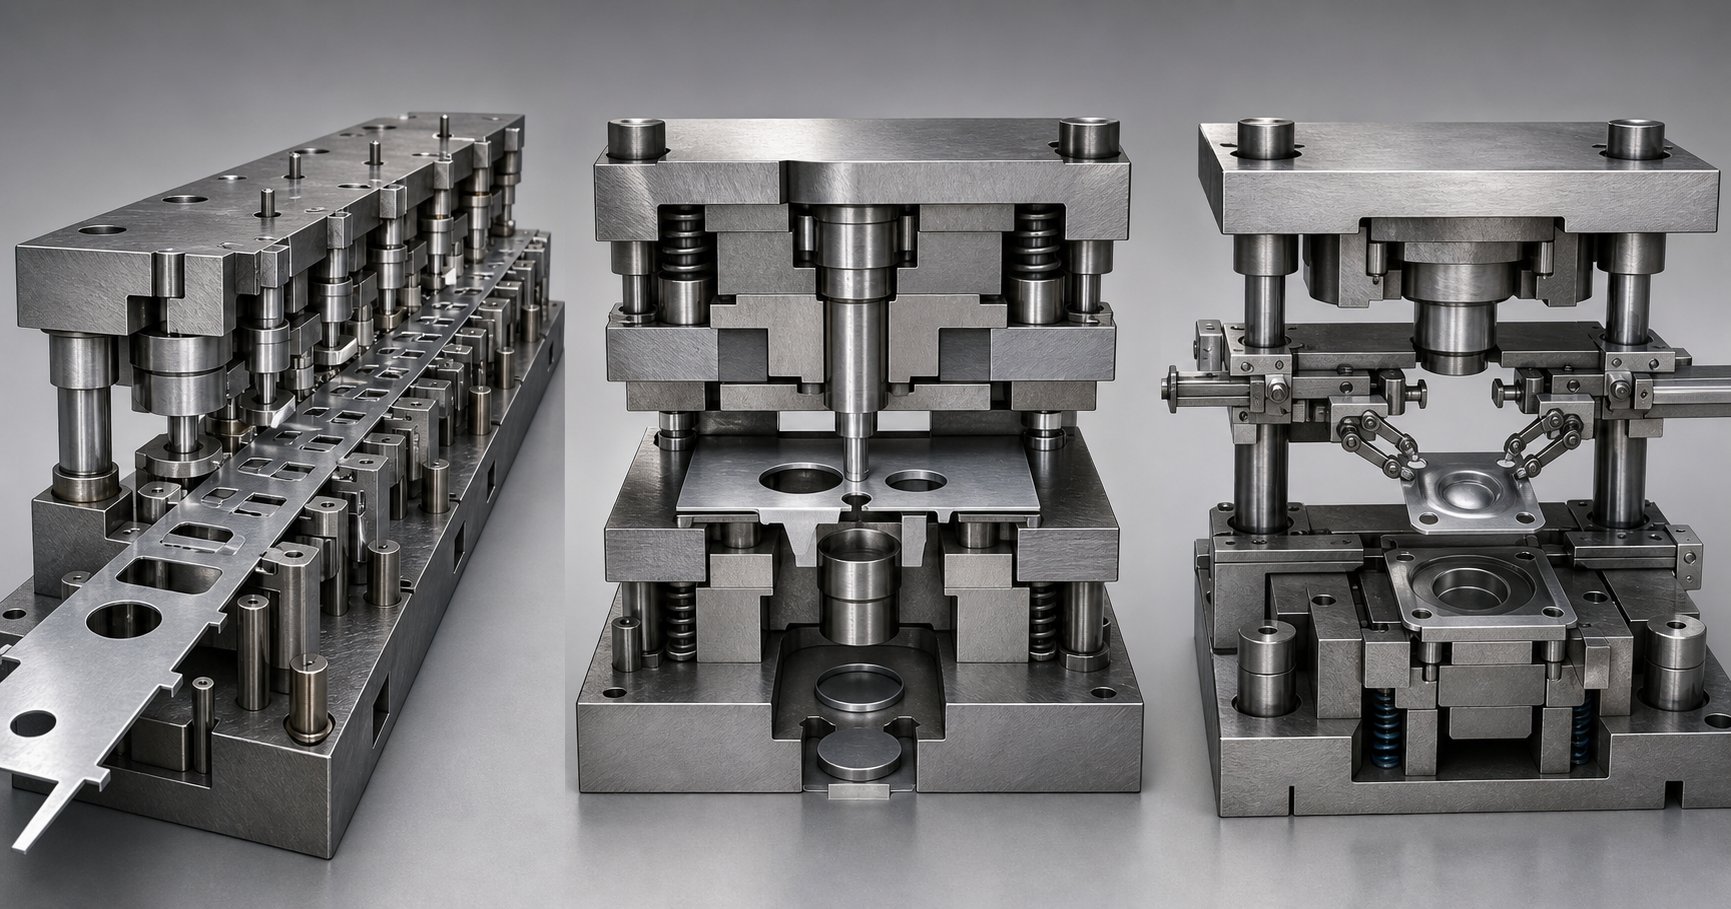
Hom Precision Stamping Tuag thiab Yuav Xaiv Li Cas
Xaiv txoj kev tuag yog qhov tsim nyog raws li xaiv txoj cai kam rau ua band. Ob tug tuag ua tau zoo tib yam cov qauv precision tuaj yeem xa cov txiaj ntsig sib txawv yog tias ib qho yog qhov tsis ncaj ncees lawm architecture rau feem geometry, ntim ntau lawm, lossis cov khoom siv. Qhov kev sib tw yog tias feem ntau cov kev taw qhia ntawm cov ncauj lus no kho cov neeg tuag raws li cov kev sib cais es tsis yog cov kev xaiv hauv lub hauv paus kev txiav txim siab. Ntawm no yog yuav ua li cas mus cuag qhov kev txiav txim siab nrog engineering qhuab qhia.
Progressive Dies rau siab -Volume Complex Parts
Ib qho kev tuag zuj zus yog ib lub strip- pub, ntau- chaw nres tsheb cov cuab yeej uas cov khoom siv coil nce mus los ntawm kev ua haujlwm ib ntus, txhua qhov chaw nres tsheb ntxiv qhov tshwj xeeb: txiav, khoov, daim ntawv, tho. Thaum lub sij hawm lub sawb mus txog qhov chaw nres tsheb zaum kawg, qhov ua tiav yog sib cais los ntawm cov cab kuj. Qhov kev tsim vaj tsev no ua rau nws qhov kev xaiv tseem ceeb raws li qhov kev vam meej tuag rau siab ntim stamping ntawm qhov nruab nrab nyuaj.
Vim li cas nws thiaj li ua tau zoo hauv cov ntawv thov precision? Txhua qhov chaw nres tsheb ua haujlwm ib leeg, uas txhais tau tias xuas nrig ntaus -rau- tuag tshem tawm thiab kev sib dhos tuaj yeem ua kom zoo dua ntawm nws tus kheej rau txhua qhov txiav lossis daim ntawv. Chaw nres tsheb sequencing kuj tso cai rau cov engineers los tswj cov springback los ntawm kev faib cov kev ua haujlwm hla ntau cov kauj ruam es tsis yog yuam kom tag nrho cov deformation rau hauv ib leeg. Qhov tshwm sim yog nruj dua qhov kev tswj ntawm qhov ua tiav, txawm tias geometry uas yuav nyuaj rau tuav hauv ib qho haujlwm.
Progressive tuag tuaj yeem tsim nyob qhov twg los ntawmxya los yog yim feem ntawm ib feeb mus rau 1,500 qhov chaw ib feeb, thiab lawv feem ntau khiav unattended ib zaug kom zoo. HVAC cov khoom xws li cov brackets me me, cov khoom siv hluav taws xob sib txuas, thiab cov khoom siv hluav taws xob sib txuas yog cov piv txwv ntawm daim ntawv thov uas muaj kev vam meej stamping ua ke nrog cov ntim siab dua uas xav tau.
Kev lag luam tawm: tus nqi pib pib yog siab dua li hom kev tuag yooj yim, thiab kev puas tsuaj rau ib qho chaw nres tsheb yuav tsum tshem tag nrho cov tuag teeb rau kev kho. Progressive dies kuj xav tau lub coil feeder system thiab qhib - xovxwm xaus kom tso cai rau kev noj mov.
Compound thiab Combination Dies for Flatness -Qhov tseem ceeb
Thaum koj xav tau ib qho kev sib xyaw tuag rau kev tiaj tus - qhov tseem ceeb, cov qauv hloov pauv hauv qhov. Ib tug compound tuag ua ntau yam kev ua hauj lwm nyob rau hauv ib tug xovxwm stroke ib zaug, ua tiav cov dawb paug nyob rau hauv ib tug hit. Vim hais tias tag nrho cov nta raug txiav ib txhij txheeb ze rau tib lub datum, qhov tawm ntawm qhov tuag nrog qhov tshwj xeeb ntawm qhov tseeb ntawm cov yam ntxwv thiab qhov cuam tshuam tsawg.
Qhov no ua rau cov khoom siv tuag zoo tagnrho rau cov tshuab ntxhua khaub ncaws, gaskets, shims, thiab txhua yam khoom siv uas flatness thiab concentricity teeb meem ntau dua li geometric complexity. Covib leeg -stroke mus kom ze txo qhov kev pheej hmoo ntawm misalignmentnruab nrab ntawm kev ua haujlwm thiab tsim cov khoom seem tsawg dua piv rau ntau -station method.
Kev sib xyaw tuag txuas ntxiv lub tswv yim no los ntawm kev ntxiv kev ua haujlwm (xws li kos duab ntiav lossis emboss) rau cov haujlwm txiav hauv tib lub stroke. Lawv nyob hauv nruab nrab ntawm qhov sib xyaw ua ke thiab cov tuag zuj zus: muaj peev xwm ntau dua li cov khoom siv dawb huv, tab sis tsis muaj qhov nyuaj thiab tus nqi ntawm cov cuab yeej ua tiav tag nrho.
Qhov kev txwv yog ntau lawm ceev. Kev sib xyaw ua ke thiab kev sib xyaw ua ke feem ntau qeeb dua li kev tuag thiab zoo dua rau cov ntim nruab nrab qhov twg qhov kev txiav txim siab tshaj qhov kev txhawj xeeb txog kev xa khoom.
Hloov Tuag rau Loj lossis tob-Drawn Parts
Qee qhov chaw tsuas yog loj dhau, tob dhau, lossis geometrically nyuaj rau kev noj mov. Kev hloov pauv tuag daws qhov teeb meem no los ntawm kev hloov kho ib tus neeg qhov khoob ntawm qhov chaw nres tsheb mus rau qhov chaw nres tsheb siv cov kev taug kev nrog cov ntiv tes tuav, es tsis yog cia siab rau ib qho kev sib txuas ntawm cov cab kuj.
Hauv kev vam meej tuag vs hloov tuag xaiv, qhov kev txiav txim siab feem ntau yog qhov loj me thiab kos qhov tob. Hloov tshuab ua haujlwm peb -axis txav: txav mus rau sab hauv kom tuav qhov, nqa nws ntsug, nce mus rau qhov chaw nres tsheb tom ntej, thiab txo qis rau hauv txoj haujlwm. Qhov kev hloov pauv no tso cai rau cov khoom hloov pauv lossis tig thaum lub sijhawm hloov pauv, ua rau tsim cov kab ke uas yuav ua tsis tau nrog strip - pub tooling.
Rau qhov loj heev, tandem xovxwm kab teeb tsa ib tug neeg tuag nyob rau hauv nyias presses teem nyob rau hauv ib ntus. Servo- tsav tsheb hloov tsheb tuaj yeem tsim kho kom haum rau qhov sib txawv, xovxwm nrawm, thiab ntev stroke, ntxiv qhov yooj yim rau kev sib xyaw ua ke - qhov chaw tsim khoom.
Hloov tuag tsis khi qhov chaw ua ke rau hauv ib lub sawb, uas feem ntau yields cov khoom txuag ntawm qhov khoob loj. Txawm li cas los xij, lawv xav tau ntau txoj kev siv tshuab hluav taws xob, kev tiv thaiv kev tuag ntxiv, thiab ib qho kev ua txhaum cai dawb paug los pub rau ib tus neeg rau hauv thawj qhov chaw nres tsheb.
Yuav Ua Li Cas Xaiv Txoj Cai Stamping Tuag Hom
Kev xaiv ntawm cov kev xaiv no tsis yog ib qho kev txiav txim siab sib txawv -. Siv cov kab ke no los nqaim lub teb systematically:
- Qhov complexity:Tej yam yooj yim tiaj tus nrog ntau lub qhov taw qhia mus rau compound tuag. Lub complexity nrog sequential nta nyiam kev vam meej tuag. Sib sib zog nqus nqus los yog loj 3D geometries yuav tsum hloov pauv tuag.
- Ib xyoo ntim:High- ntim khiav (100,000+ ntu) ua pov thawj pom qhov kev nqis peev loj zuj zus. Cov ntim nruab nrab tuaj yeem nyiam cov khoom sib xyaw lossis kev sib xyaw ua ke. Hloov tuag haum ob qho tib si luv thiab ntev khiav nyob ntawm qhov loj me.
- Tolerance yuav tsum:Flatness- qhov tseem ceeb tau txais txiaj ntsig los ntawm cov khoom sib txuas. Tight positional tolerances hla ntau yam nta tau ua tiav los ntawm kev nce qib ntawm qhov chaw nres tsheb tuag sequencing. Hloov cov tuag tswj qhov tseeb los ntawm kev tswj peb -axis qhov tuav.
- Khoom thickness:Cov khoom nyias nyias pub zoo los ntawm kev tuag. Thicker Tshuag los yog blanks xav tau kev kos duab sib sib zog nqus yog cov neeg sib tw zoo dua rau kev hloov tshuab.
- Kev txwv tsis pub siv nyiaj:Progressive dies muaj tus nqi siab tshaj plaws tab sis qis tshaj ib feem ntawm - tus nqi ntawm qhov ntim. Compound dies muab tus nqi qis dua rau cov duab geometry yooj yim. Hloov tuag nqa cov nqi ua haujlwm siab dua tab sis txuag cov khoom ntawm qhov loj.
Tsis muaj ib hom tuag yog universally superior. Cov lus teb yog tshwm sim los ntawm kev sib piv ib feem yuav tsum tau tuag architecture, tom qab ntawd engineering uas architecture mus rau qhov tseeb ntawm daim ntawv thov xav tau. Thiab qhov engineering, tsis hais hom tuag, pib nrog tib lo lus nug: yuav ua li cas cov cuab yeej no tsim thiab tsim kom tuav micron - qib raug nyob thoob plaws nws lub neej tsim khoom?
Yuav Ua Li Cas Precision Stamping Tuag yog tsim thiab tsim
Txhua precision stamping tuag pib raws li ib txheej ntawm engineering txwv: ib feem geometry, cov khoom siv, ntim ntau lawm, thiab ib tug kam rau ua band uas tsis tuaj yeem ua txhaum lub cuab tam tag nrho cov kev pab cuam lub neej. Lub precision stamping tuag tsim txheej txheem hloov cov kev txwv no mus rau hauv lub cev cuab yeej los ntawm ib theem ntawm cov theem, txhua qhov kev txiav txim siab uas yog tsim kom raug rau hauv lub system los yog qhia qhov yuam kev uas tsis tuaj yeem kho tom qab. Ntawm no yog yuav ua li cas cov txheej txheem nthuav tawm, los ntawm thawj CAD kos duab mus rau qhov kawg siv tau cov cuab yeej tsim khoom.
CAD Tsim thiab Strip Layout Optimization
Strip layout yog qhov khoom siv tau zoo thiab qhov tseeb ntawm qhov sib tw los yog sib tw. Nyob rau hauv ib tug zuj zus tuag, lub strip layout txhais li cas cov khoom coil nce mus los ntawm txhua qhov chaw nres tsheb, qhov chaw txiav thiab cov ntaub ntawv tshwm sim, thiab ntau npaum li cas cov khoom nqa khoom txuas rau ib feem ntawm lub strip ntawm kev ua haujlwm. Stamping tuag strip layout optimization yog ib qho tseem ceeb ntawm kev sib npaug: kev ua zes nruj dua txo cov feem pua ntawm cov seem tab sis tuaj yeem pab pawg neeg nyob ua ke, txwv qhov chaw muaj rau kev ua haujlwm thiab kev tsav tus pin positioning.
Cov kws tsim qauv tshuaj xyuas ntau qhov kev taw qhia zes thiab qhov sib nrug deb siv CAD software, nrhiav cov txheej txheem uas siv cov khoom siv ntau tshaj plaws yam tsis muaj kev cuam tshuam rau qhov chaw nres tsheb qhov chaw uas xav tau rau kev tsim kom raug. Ib qho kev teeb tsa uas txuag 3% ntawm cov khoom siv tab sis quab yuam tsim cov chaw nres tsheb ze heev tuaj yeem ua kom pom kev sib txawv ntawm qhov sib txawv uas degrades qhov tseeb ntawm txhua qhov.
Tuag clearance xam tshwm sim nyob rau hauv parallel nrog strip layout ua hauj lwm. Qhov sib txawv ntawm punch thiab tuag ncaj qha cuam tshuam rau ntug zoo, burr tsim, thiab tuag ntev. nruj dhau thiab lub punch hnav ua ntej los ntawm kev sib zog ntau dhau. Heev xoob thiab txiav ntug degrades nrog rollover thiab nce burr qhov siab. Rau cov ntaub ntawv precision, clearance feem ntau xam raws li ib feem ntawm cov khoom thickness, kho rau workpiece hardness thiab tensile zog. Tau txais tus lej no txoj cai nyob rau theem tsim tiv thaiv cov teeb meem uas tsis muaj kev hloov kho qis qis tuaj yeem kho.
CNC Machining, Hlau EDM, thiab Precision Sib Tsoo
Thaum tus tsim raug kaw, kev tsim khoom ua raws li kev txiav txim siab ib ntus uas txhua tus txheej txheem txhawb nqa ib theem ntawm qhov tseeb rau cov cuab yeej tiav. Kev nkag siab yuav ua li cas stamping tuag yog tsim los txhais tau tias kev nkag siab vim li cas qhov no tseem ceeb.
CNC machining tuav thawj qhov ntxhib shaping ntawm tuag blocks, punch tuav, thiab cov khoom siv. Nws tsim cov geometry zuag qhia tag nrho nrog kam rau ua nyob rau hauv lub ± 0.01 hli mus rau ± 0.02 hli ntau yam, txaus rau cov uas tsis yog - qhov chaw tseem ceeb tab sis tsis yog rau cov npoo ua hauj lwm uas hu rau cov ntaub ntawv.
Hlau EDM rau stamping tuag manufacturing yuav siv sij hawm qhov twg CNC mus txog nws cov kev txwv. Ib lub tshuab hluav taws xob nyias nyias txiav los ntawm cov cuab yeej hardened hlau uas tsis muaj kev sib cuag nrog cov neeg kho tshuab, ua kom cov punch thiab tuag cov ntaub ntawv nrog kev kam rau siab mus rau ± 0.005 hli. Cov txheej txheem no yog qhov tseem ceeb rau txoj kev sib txawv, nruj hauv radii, thiab txhua qhov geometry qhov twg cov tshuab machining yuav qhia cov cuab yeej deflection lossis thermal distortion. Hlau EDM kuj tseem txiav cov khoom siv tawv tawv, uas txhais tau hais tias cov khoom siv tuaj yeem ua kom sov-kho kom kawg hardness ua ntej profileing, tshem tawm qhov kev hloov pauv uas qhov kev kho cua sov yuav qhia lwm yam.
Precision nto sib tsoo tiav qhov sib lawv liag. Qhov tseem ceeb ntawm datum nto, kaw qhov siab, thiab mating ntsej muag yog hauv av rau flatness thiab parallelism nyob rau hauv microns. Cov chaw no ua haujlwm raws li cov dav hlau siv uas tag nrho lwm cov khoom siv tuag ua ke rau lub sijhawm sib dhos. Yog tias lawv tsis tiaj tus thiab sib npaug, tsis muaj qhov sib txawv ntawm cov shimming yuav tsim cov txiaj ntsig zoo ib yam.
Kev sib dhos, kev sib tw, thiab kev sim
Cov khoom ntawm tus kheej, txhua tus tsim los rau nruj specifications, yuav tsum tuaj ua ke raws li kev sib koom ua ke. Lub rooj sib txoos pib nrog cov txheej txheem tuag: cov lus qhia tau haum, cov blocks tuag yog nyob rau hauv av datum nto, thiab xuas nrig ntaus tau nruab nrog kev tswj xyuas qhov tseeb los ntawm kev ntsuas qhov ntsuas lossis ntsuas qhov muag.
Shimming plays lub luag haujlwm tseem ceeb ntawm no. Engineers kho qhov clearance ntawm punch thiab tuag los ntawm kev ntxiv los yog tshem tawm precision shims, zoo -tuning qhov sib txawv uas tus tsim tau teev tseg. Pob-cov lus qhia cov kabmob muaj kev sib dhos ntsug ntawm sab sauv thiab sab qis tuag nyob rau hauv microns ntawm kev mus ncig, kom ntseeg tau tias cov punch nkag mus rau qhov qhib tuag nyob rau hauv tib txoj hauj lwm ntawm txhua qhov mob stroke.
Qhov kev sim tuag thiab cov txheej txheem validation ces pib nrog cov qauv kev ua haujlwm ntawm cov xovxwm ntau lawm lossis ib qho kev sim siab rau xovxwm. Thawj strokes yog khiav ntawm kev txo qis, nrog rau qhov ntsuas tawm tsam cov ntawv luam tawm ntawm txhua qhov chaw nres tsheb. Cov kws ua haujlwm tshawb xyuas qhov siab qhov siab, ntug kev mob, qhov tseeb qhov tseeb, thiab tsim kom zoo, kho lub sijhawm, kaw qhov siab, thiab lub caij nplooj ntoo hlav raws li xav tau.
CAE simulation cov cuab yeej tau txo qis tus naj npawb ntawm lub cev sim ntsuas qhov xav tau. Tsim kev simulation software kwv yees cov khoom ntws, thinning, thiab wrinkling ua ntej qhov tuag puas tau tsim. Springback twv ua ntej, siv cov khoom siv siab heev qauv xws li covYoshida-Uemori kinematic hardening qauv, tso cai rau engineers los them rau elastic rov qab nyob rau hauv lub tuag geometry nws tus kheej. Yog tsis muaj tseeb springback cov ntaub ntawv, tsim qhov chaw yuav deviate ho los ntawm nominal qhov ntev, ib tug teeb meem uas keeb kwm yuav tsum tau ntau rounds ntawm lub cev tuag rework los daws.
Cov peev txheej simulation no tsis tshem tawm kev sim, tab sis lawv compress nws los ntawm lub lis piam mus rau hnub. Thawj cov qauv ntawm lub cev tawm los ze dua rau kev luam tawm, thiab kev kho me me thiab kev kwv yees ntau dua. Rau cov pab pawg engineering ua haujlwm nrog cov qib siab siab - lub zog steels, qhov twg tus cwj pwm springback yog nyuaj thiab tsis muaj kab, simulation tsis yog xaiv tau. Nws yog qhov sib txawv ntawm cov txheej txheem tswj kev txhim kho thiab kev twv twv txiaj uas kim.
Los ntawm lub sij hawm ib tug precision tuag clears validation, txhua nto, clearance, thiab alignment feature tau raug txheeb xyuas raws li specification. Cov cuab yeej yog ntau lawm-npaj. Tab sis "production-npaj" tsis yog lub xeev mus tas li. Cov ntaub ntawv thiab cov coatings uas ua rau qhov tuag qhov chaw ua haujlwm txiav txim siab ntev npaum li cas qhov kev npaj yuav kav ntev npaum li cas nyob rau hauv qhov kev rau txim ntawm qhov siab - ntim stamping.
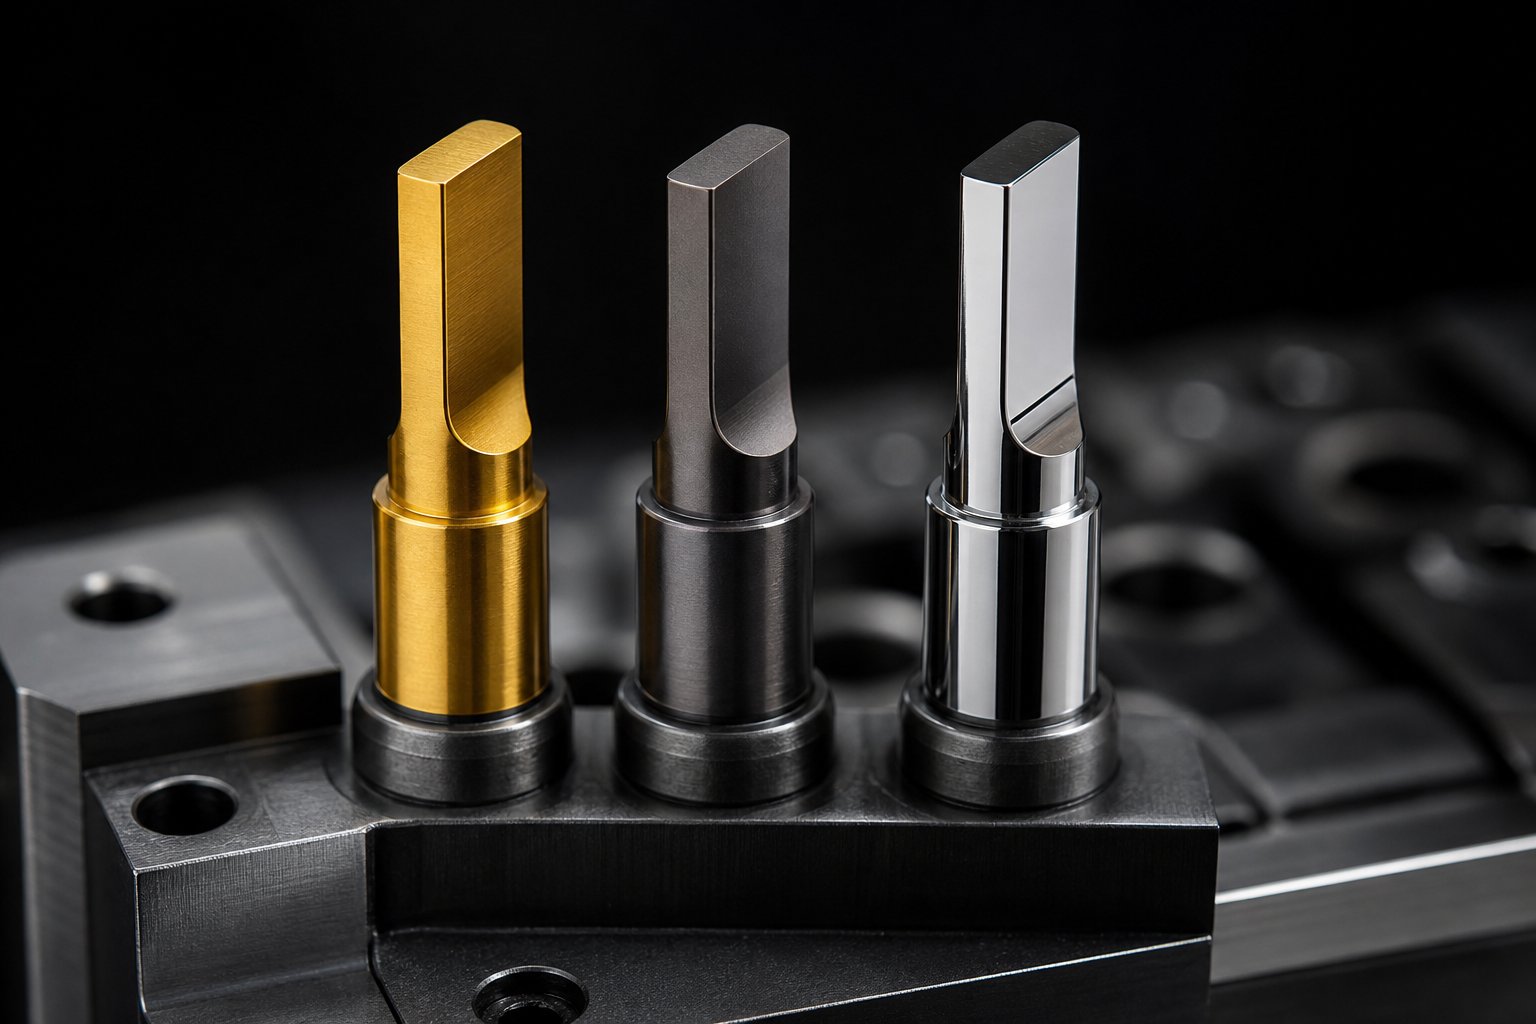
Cov khoom siv tuag thiab txheej txheej uas ua rau lub neej ntev
Ib tug tuag uas dhau validation nyob rau hauv ib hnub tsuas yog muab tus nqi yog tias nws tuav cov tib tolerances nyob rau hauv tag nrho nws lub neej ntau lawm. Qhov chaw ua hauj lwm ntawm ib tug precision stamping tuag tiv taus tsheej lab ntawm kev cuam tshuam, txhua tus tsim kev sib txhuam, kub, thiab kev ntxhov siab. Ntev npaum li cas cov chaw tuav lawv cov geometry nyob ntawm yuav luag tag nrho ntawm ob qhov kev txiav txim siab: dab tsi tuag yog tsim los ntawm thiab txheej txheej tiv thaiv nws. Kev xaiv cov khoom siv tuag rau kev ntim siab stamping tsis yog hais txog kev xaiv cov hlau nyuaj tshaj plaws. Nws yog hais txog kev sib piv cov khoom siv rau qhov tshwj xeeb tsis ua haujlwm mechanism feem ntau yuav xaus qhov tuag lub neej muaj txiaj ntsig.
Cov cuab yeej Steel Qib thiab lawv daim ntawv thov
Dab tsi yog qhov zoo tshaj plaws cov cuab yeej steel rau stamping tuag? Cov lus teb nyob ntawm seb yuav ua li cas tuag. Ntug tuaj yeem hnav tsis tu ncua, deform nyob rau hauv load, lossis nti los ntawm kev cuam tshuam rov qab. Kev txheeb xyuas cov txheej txheem tseem ceeb yog qhov pib ntawm kev xaiv cov khoom siv.
Ntawm no yog yuav ua li cas daim ntawv qhia qib feem ntau rau kev tsim khoom:
- AISI D2 (SKD11):Lub workhorse rau siab - ntim blanking thiab txiav. D2's siab chromium carbide cov ntsiab lus muab cov npoo tshwj xeebhnav tsis kam, tso cai rau lawv khaws cov duab geometry dhau kev ua haujlwm ntev. Ua hauj lwm hardness ranges ntawm 58-60 HRC. Nws ua tau zoo thaum lub cuab yeej lub neej raug txwv los ntawm kev hnav los yog nplaum, tab sis thaum ntug chipping tshwm, yuav tsum muaj qib tougher.
- AISI A2 (SKD12):Xaiv thaum tsis muaj ib qho kev ua tsis tiav hom dominates. A2 muab qhov sib npaug ntawm kev hnav tsis kam thiab tawv ntawm 58-62 HRC, ua rau nws tsim nyog rau kev tuag nyob qhov twg ntau qhov chaw muaj kev sib txawv thauj khoom ib txhij. Hauv D2 vs A2 cov cuab yeej hlau rau kev txiav txim siab tuag, A2 yeej thaum sib xyaw cov xwm txheej tam sim no thiab ntug kev pheej hmoo ntawm kev pheej hmoo yog nruab nrab.
- AISI M2 (SKH51):Siv qhov twg ob qho tib si hnav thiab compressive kev nyuaj siab ua rau tsis ua hauj lwm. M2 ua haujlwm ntawm 60-65 HRC thiab muab kev tiv thaiv zoo dua rau kev deformation dua D2 thaum tswj kev hnav siab dua li kev poob siab- qib resistant. Nws yog feem ntau siv rau cov xuas nrig ntaus uas yuav tsum tuav lub zog ntug hauv qab rov ua haujlwm siab-load stamping.
- AISI S7:Txoj kev mus- xaiv thaum chipping, tawg, lossis qaug zog los ntawm kev cuam tshuam rov qab txwv lub neej ntawm cov cuab yeej. Ntawm 56-58 HRC, S7 absorbs cyclic impact stresses uas yuav puas siab dua -carbide steels. Hnyav- ntsuas qhov ntsuas kub thiab lub tshuab xuas nrig ntaus tau txais txiaj ntsig zoo tshaj plaws los ntawm qib no.
Rau ultra- siab- daim ntawv thov ntim ntau tshaj li ob peb lab lub voj voog, cov cuab yeej siv hlau yuav tsis xa lub neej txaus. Powder metallurgy (PM) steels xws li CPM 10V thiab Vanadis 4 Ntxiv muab cov khoom zoo dua qub, ntau cov carbides sib xyaw ua ke uas txhim kho ob qho tib si tawv thiab hnav tsis kam tshaj li cov pa roj carbon monoxide ua tiav. Tungsten carbide inserts coj qhov no ntxiv, muab qhov nyuaj heev rau kev txiav cov npoo hauv cov ntawv thov uas txawm tias PM steels hnav sai heev, txawm hais tias lawv cov brittleness xav tau ceev faj tsim kom tsis txhob muaj kev puas tsuaj hauv kev thauj khoom.
Nto coatings uas txuas ntxiv lub neej tuag
Txawm tias cov cuab yeej zoo tshaj plaws steel tau txais txiaj ntsig los ntawm kev kho saum npoo uas hais txog qhov tshwj xeeb hnav mechanism tawm tsam qhov tuag. Stamping tuag txheej xaiv rau hnav tsis kam tau nthuav dav, txhua lub hom phiaj sib txawv hom tsis ua haujlwm:
- TiN (Titanium Nitride):Ib qho dav dav -lub hom phiaj PVD txheej uas ua rau kom muaj zog ntawm qhov chaw thiab txo kev sib txhuam. Nws muab kev txhim kho me ntsis tiv thaiv kev hnav tsis zoo thiab yog tus nqi - zoo rau cov ntawv thov txheej txheem, txawm hais tias nws tau ua tiav los ntawm cov txheej txheem tshiab hauv cov cheeb tsam xav tau.
- TiCN (Titanium Carbonitride):Nyuaj tshaj TiN nrog zoo abrasive hnav tsis kam. TiCN ua tau zoo tiv thaiv cov ntaub ntawv uas tsim kom muaj kev sib txhuam zawv zawg siab, ua rau nws tsim nyog rau kev ua haujlwm ntawm cov ntawv nyuaj.
- TiAlN (Titanium Aluminium Nitride):Excels nyob rau hauv daim ntawv thov uas nplaum hnav thiab galling yog thawj hom tsis ua hauj lwm. Akev tshawb fawb luam tawm hauv Micromachinespom tau tias TiAlN-coated AISI D2 stamping tuag tau ua tiav qhov kwv yees lub neej nce siab tshaj 500% piv rau cov cuab yeej tsis muaj coated, txuas ntxiv kev hloov kho lub sijhawm los ntawm 80,000 mus rau qhov kwv yees 500,000 cycles. Cov txheej kuj txo qhov kev sib txhuam coefficient mus rau 0.18, txo qis dua li 0.74 sau tseg rau cov hlau tsis muaj coated - ntawm - tinplate hu.
- DLC (Diamond-zoo li Carbon):Tsis tshua muaj kev sib txhuam coefficient (feem ntau qis dua 0.15) thiab ua haujlwm zoo heev rau cov nplaum hnav. DLC coatings yog tshwj xeeb tshaj yog zoo rau stamping txhuas, tooj liab, thiab lwm yam hlau mos uas yuav ua rau galling ntawm uncoated tool nto.
- Nitriding:Kev kho diffusion es tsis yog txheej txheej txheej, nitriding tsim cov txheej txheej tawv tawv uas nkag mus rau hauv cov hlau substrate. Nws txhim kho kev qaug zog tiv thaiv thiab muab kev tiv thaiv kev hnav tsis zoo yam tsis ntxiv cov yeeb yaj kiab cais uas tuaj yeem delaminate nyob rau hauv kev cuam tshuam loj heev.
To taub yuav ua li cas mus cuag stamping tuag lub neej nrog coatings pib nrog kev kuaj mob hom tsis ua hauj lwm. Abrasive hnav hu rau TiCN lossis TiAlN. Adhesive hnav thiab galling teb rau DLC lossis TiAlN. Kev qaug zog-txog qhov chaw tawg tau txais txiaj ntsig los ntawm nitriding. Kev siv cov txheej txheem tsis raug rau qhov teeb meem tsis ncaj ncees yuav siv nyiaj tsis tas yuav ncua kev tuag.
Sib piv cov khoom siv tuag rau cov khoom ua haujlwm
Lub workpiece nws tus kheej txwv koj cov khoom xaiv. Kev tuag stamping mos tooj liab ntawv ci ntsib qhov xav tau sib txawv ntawm ib qho kev txiav siab -lub zog stainless hlau. Lub zog tensile, deg hardness, ductility, thiab cov khoom thickness tag nrho cov kev cuam tshuam uas cov cuab yeej steel qib thiab txheej txheej ua ke yuav xa tau lub neej.
Cov ntaub ntawv ua haujlwm nyuaj ua rau muaj kev hnav ntau dua ntawm kev txiav cov npoo, xav tau ntau dua -carbide steels. Cov ntaub ntawv softer, ntau dua cov ntaub ntawv zoo li ua rau cov nplaum hnav thiab cov khoom hloov pauv (galling), qhov chaw ua haujlwm cov khoom sib txuas rau qhov tuag nto. Thicker Tshuag nce compressive loading ntawm punches, nyiam cov qib nrog ntau dua deformation kuj.
| Tool Steel Qib | Ua Haujlwm Hardness | Pom zoo Workpiece Materials | Cia Siab Tuag Lub Neej Range | Tej kev siv |
|---|---|---|---|---|
| AISI D2 | 58-60 HRC | Carbon steel, stainless hlau, caij nplooj ntoos hlav steel | 500,000-2,000,000+ strokes | Siab - ntim blanking, ntev - khiav kev ua haujlwm txiav |
| TSI A2 | 58-62 HRC | Cov khoom sib xyaw, nruab nrab -hardness alloys | 300,000-1,000,000 strokes | Progressive tuag nrog ntau hom kev ua haujlwm |
| AISI M2 | 60-65 HRC | High -lub zog steel, abrasive alloys | 500,000-1,500,000 strokes | Siab -load punches, siab - ceev blanking |
| AISI S7 | 56-58 HRC | Heavy- ntsuas steel, tuab khoom | 200,000-800,000 strokes | Kev cuam tshuam - chaw nres tsheb, hnyav- ntsuas ntsuas ntsuas |
| Hmoov metallurgy (CPM 10V) | 60-63 HRC | Abrasive cov ntaub ntawv, siab -silicon steels | 2,000,000-5,000,000+ strokes | Ultra-siab- ntim ntau lawm, abrasive workpieces |
| Tungsten Carbide | 85-92 HRA | Tag nrho cov ntawv hlau, tshwj xeeb tshaj yog abrasive alloys | 5,000,000-10,000,000+ strokes | Txiav cov ntawv ntxig rau cov ntawv thov loj heev - ntim |
Kev sib raug zoo ntawm cov khoom siv tuag, txheej, thiab cov khoom ua haujlwm tsis yog lub rooj saib koj siv qhov muag tsis pom. Nws yog cov txheej txheem kev lag luam engineering. Cov hlau hnyav dua nrog cov txheej tawv tawv tuaj yeem ua tau zoo dua cov hlau hnyav dua yam tsis muaj ib qho, vim tias cov txheej txheem tuav cov hnav thaum lub substrate absorbs qhov cuam tshuam. Tau txais txoj kev sib xyaw ua ke no yog qhov sib cais tuag uas khiav tau ntau xyoo los ntawm kev tuag uas poob hauv lub hlis, thiab nws tseem yog qhov ua rau cov xovxwm thiab kev taw qhia subsystems tseem ceeb heev. Txawm tias qhov zoo tshaj plaws cov khoom sib txuas ua haujlwm tsis zoo yog tias cov xovxwm xa cov quab yuam tsis sib xws lossis cov txheej txheem kev taw qhia tso cai rau kev txav chaw.
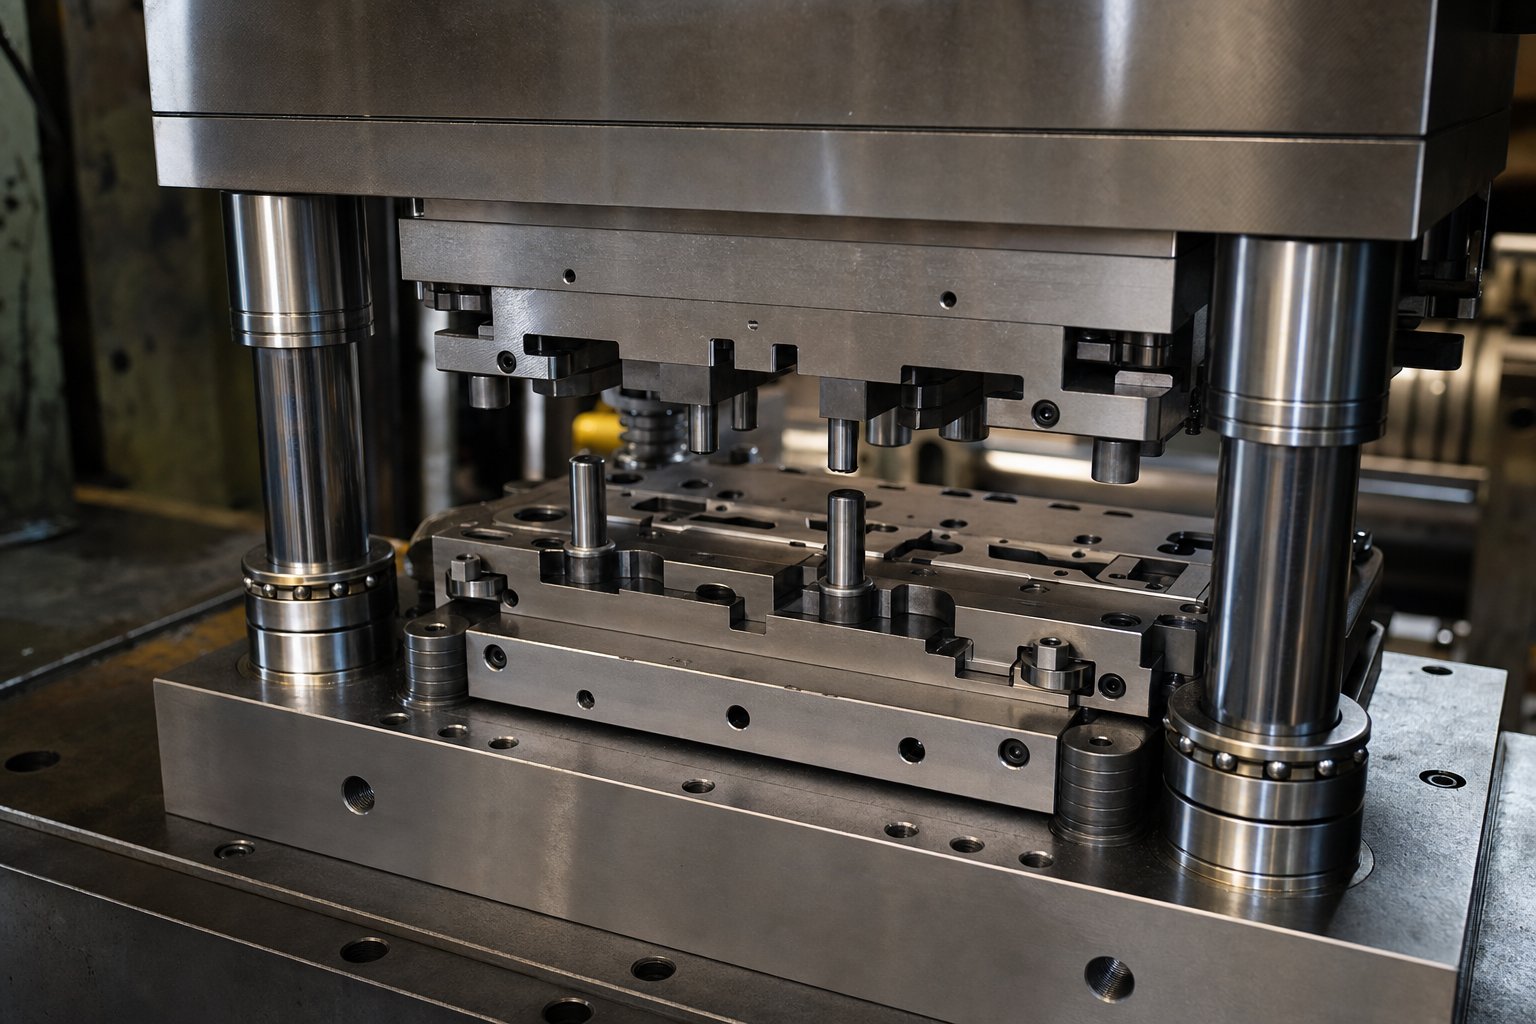
Xovxwm Xaiv thiab Tuag Subsystems kom tau txais Tight Tolerances
Lub precision tuag tsuas tuaj yeem xa cov xovxwm hauv qab nws tso cai. Xav txog kev txhim kho cov cuab yeej phais rau hauv lub jackhammer: lub cuab yeej engineering yuav tsis cuam tshuam yog tias lub tshuab xa cov quab yuam tsis tuaj yeem tswj kev tshaj tawm, txoj haujlwm, thiab thauj khoom nrog kev ua kom zoo dua qub. Xovxwm hom xaiv rau nruj kam rau ua stamping tsis yog ib qho kev xav tom qab. Nws yog ib qho kev txwv uas txhais lub qab nthab ntawm kev ua tiav qhov tseeb, tsis hais seb qhov tuag nws tus kheej tau tsim zoo npaum li cas.
Mechanical, Hydraulic, thiab Servo Xovxwm Muaj peev xwm
Txhua qhov xovxwm architecture imposes txawv txwv nyob rau hauv precisely quab yuam mus txog lub workpiece. Kev nkag siab txog cov kev txwv no pab koj ua kom muaj peev xwm ua kom muaj peev xwm tuag taus es tsis pom qhov tsis sib xws thaum tsim khoom.
Mechanical pressestsav lub swb los ntawm lub crankshaft los yog eccentric iav mechanism, tsim ib tug ruaj stroke profile txiav txim los ntawm flywheel lub zog rotational. Lawv ua tau zoo ntawm kev ceev thiab sib xws: ib zaug teeb tsa, lawv xa tib lub voj voog ncig lub voj voog tom qab lub voj voog nrog qhov sib txawv me me. Rau kev ua haujlwm siab - nrawm nrawm nrawm qhov chaw blanking thiab piercing dominate, mechanical presses muab zoo dua repeatability. Lawv cov kev txwv yog rigidity nyob rau hauv cov lus tsa suab profile. Qhov swb nrawm ntawm qhov chaw tuag hauv qab (BDC) yog hais los ntawm geometry, tsis yog programming. Hauv kev tsim cov haujlwm uas cov khoom xav tau sijhawm los ntws, qhov nrawm nrawm tuaj yeem tsim snap- los ntawm kev poob siab, thim rov qab tonnage spikes uas nyuaj rau tuag thiab xovxwm ncej, thiab lateral punch deflection uas degrades positional raug.
Hydraulic pressessiv cov kua dej txav mus rau qhov swb, muab tag nrho tonnage ntawm txhua qhov chaw hauv cov hlab ntsha. Qhov no ua rau lawv zoo tagnrho rau kev kos duab sib sib zog nqus, qhov twg muaj zog tswj kev sib koom ua ke thoob plaws hauv qhov tob yog qhov tseem ceeb. Lawv kuj tso cai nyob hauv BDC, muab sijhawm rau cov khoom siv los teeb tsa cov duab. Kev sib pauv yog ceev. Hydraulic systems cycle qeeb qeeb dua li cov tshuab nias thiab tuaj yeem qhia me ntsis txoj haujlwm hloov pauv ntawm cov roj kub hloov thiab lub valve teb lag luam, uas txwv lawv qhov tsim nyog rau ultra- nruj- kam rau ua, siab - ceev ntau lawm.
Servo pressessawv cev lub peev xwm tshaj plaws architecture rau precision sib sau. Lub servo xovxwm rau precision stamping hloov lub flywheel thiab clutch nrog ib tug ncaj qha - tsav servomotor, muab tus neeg teb xov tooj programmable tswj tshaj swb tshaj tawm thiab nyob txhua qhov chaw ntawm kev ua haujlwm ntawm cov hlab ntsha. Koj tuaj yeem qeeb tus swb mus rau qhov nkag thaum lub sijhawm cov punch hu rau lub chaw ua haujlwm, txo qhov snap- los ntawm kev poob siab thiab txo qis lub zog ntawm cov punch uas ua rau tsis zoo. Koj tuaj yeem tsim lub sijhawm nyob ib puag ncig los teeb tsa emboss lossis profile. Koj tuaj yeem khiav hauv pendulum hom, qhov twg cov swb oscillates los ntawm tsuas yog qhov ua haujlwm ntawm cov hlab ntsha tawg es tsis ua kom tiav tag nrho 360-degree kev sib hloov, nce ntau lawm ceev los ntawm 30% lossis ntau dua ntawm tib lub cev muaj zog RPM.
Rau precision stamping tuag ua haujlwm siab siab -lub zog steels, qhov programmable tsab ntawv tsa suab no tsis yog xaiv tau. Cov ntaub ntawv no xav tau ntau lub zog tsim thiab ua kom muaj zog rov qab ntau dua. Kev tswj kev nrawm nrawm ntawm qhov chaw ntawm cov khoom sib cuag txo qis kev sib txhuam, txo qhov snap- los ntawm kev quab yuam, thiab txuas ntxiv lub neej tuag los ntawm kev txwv qhov kev ntxhov siab sab nraud ntawm kev xuas nrig ntaus. Qhov tshwm sim yog nruj dua qhov kev tswj ntawm cov qauv tsim thiab ncua ntev ntawm kev saib xyuas.
Tuag Qhia thiab Positioning Subsystems
Xovxwm muab lub zog. Tus tuag lub subsystems tswj qhov twg uas quab yuam av. Txawm tias qhov zoo tshaj plaws tuned servo xovxwm tsis tuaj yeem them nyiaj rau kev taw qhia sloppy tuag. Raws li tus kws tshaj lij tsim kev tuag Art Hedrick sau tseg, cov ntawv qhia pins yog npaj los nrhiav cov khau sab sauv thiab qis kom meej meej kom tag nrho cov khoom siv tuag cuam tshuam nrog kev tshem tawm kom raug, tab sis lawv tsis tuaj yeem kho cov xovxwm tsis zoo. Ob lub tshuab yuav tsum ua haujlwm raws li tus engineer npaj.
Pob-cov lus qhia qhiayog lub hauv paus ntawm tuag pilot pin alignment raug. Tsis zoo li kev sib txhuam-style qhia pins uas caij ntawm cov roj nyias zaj duab xis thiab ua kom sov ntawm qhov nrawm, pob-cov kabmob ncej siv cov pob hlau tawv tawv hauv lub tawb kom ua tau raws li cov neeg tsim khoom hu ua "tsis zoo slop": tus pin- thiab- cov kabmob sib dhos yog kwv yees li 0.0002 in. loj dua li kev ua si, bushing Qhov xoom no- kev tshem tawm kom pom tseeb ua kom lub cev sab sauv thiab sab qis rov qab mus rau qhov sib npaug ntawm qhov sib txawv ntawm txhua qhov mob stroke, txawm tias nyob rau ntawm qhov ceev ntau lawm qhov kev sib txhuam pins yuav overheat thiab khi.
Pilot pinsua hauj lwm txawv. Thaum cov ntawv qhia kev sib txuas cov tuag halves rau ib leeg, pilot pins dlhos cov khoom siv rau qhov tuag. Lawv nkag mus rau hauv pre- tho qhov nyob rau hauv lub sawb ua ntej muaj kev sib sau los yog txiav tshwm sim ntawm qhov chaw nres tsheb, rub cov khoom mus rau hauv cov ntawv sau npe. Nyob rau hauv kev vam meej tuag khiav ntawm pua pua ntawm strokes ib feeb, txawm 0.02 hli ntawm strip mislocation compounds thoob plaws chaw nres tsheb, tsim tawm - ntawm - kam rau ua qhov chaw. Pilot pins tshem tawm qhov drift los ntawm mechanically referencing lub sawb mus rau qhov tuag geometry ntawm txhua qhov ua ntej.
Stock lifterstsa lub sawb nruab nrab ntawm cov hlab ntsha kom nws tuaj yeem ua tau yooj yim yam tsis muaj rub hla qhov chaw tuag. Qhov no tiv thaiv strip distortion, slug rub, thiab nto puas.Tshwj xeeb stock lifter cylinderstsim los rau kev tuag zoo nqus sab thrust thiab mount ncaj qha rau cov khoom thauj khoom, tswj kev nqa qhov siab zoo ib yam txawm tias nyob rau hauv qhov chaw thau khoom.
Hauv qab cov khoom pom no, lubelastic systemntsiag to tswj li cas rog faib nyob rau hauv lub tuag. Springs, urethane pads, thiab nitrogen gas cylinders muab lub txee rau -siab uas tswj cov strippers, cov tuav tsis pub dawb, thiab cov ntaub qhwv. Kev xaiv lub caij nplooj ntoos hlav tsis tsim nyog yog ib qho ntawm feem ntau qhov chaw ntawm qhov chaw yuam kev nyob rau hauv lwm yam zoo - ua tuag. Lub caij nplooj ntoos hlav stripper uas tsis muaj zog heev tso cai rau lub sawb nqa tsis ncaj, qhia qaij. Lub tshuab nitrogen caij nplooj ntoos hlav rau stamping tuag uas tsis raug them nqi xa cov khoom tsis sib haum nrog lub zog tsis sib haum, ua rau cov hlau ntws hloov pauv uas tshwm sim raws li qhov sib txawv ntawm qhov tsim. Nitrogen manifolds, uas sib koom ua ke ntau lub tog raj kheej los ntawm kev sib txuas ntawm cov pa roj, txwv qhov siab nce mus txog li 15% thaum compressed tag nrho, muab ntau yam sib xws thiab kwv yees quab yuam ntau dua li tus neeg caij nplooj ntoos hlav.
Ua ke, cov khoom no tsim ib qho kev txiav txim siab ntawm qhov tseeb - tuav tswj cov kab ke. Txhua tus hais txog qhov tshwj xeeb ntawm qhov chaw yuam kev:
- Kev taw qhia qhov system(pob-cov kab lus qhia, pob luj taws, hnav daim hlau): Ua kom zoo sib xws ntawm sab sauv thiab sab qis tuag ib nrab nyob rau hauv microns ntawm kev mus ncig, tiv thaiv kev hloov pauv sab nraud uas yuav hloov pauv cov punch - rau - tuag clearance.
- Positioning system(pilot pins, sau npe nta, nrhiav datums): Teem lub workpiece cov ntaub ntawv rau cov tuag geometry ntawm txhua qhov chaw nres tsheb, xyuas kom meej tias txhua qhov kev ua hauj lwm hais txog tib txoj hauj lwm keeb kwm.
- Elastic system(caij nplooj ntoos hlav, urethane, nitrogen cylinders, manifolds): Tswj cov txee- lub zog quab yuam uas tuav, sawb, thiab cov khoom siv hauv ncoo thaum tsim, tiv thaiv kev thauj khoom tsis sib xws uas qhia txog qhov sib txawv.
- Pub system(servo feeders, stock guides, feed length controls): Advances material in precise, repeatable increments matched to strip pitch, kom ntseeg tau tias txhua qhov chaw nres tsheb tau txais cov khoom ntawm txoj haujlwm raug.
- Sensing system(hauv -cov sensors tuag, misfeed detectors, load monitors): Tshawb nrhiav qhov tsis raug ntawm qhov chaw, cov khoom siv buckling, los yog lub zog txawv txav nyob rau lub sijhawm, nres cov xovxwm ua ntej qhov chaw yuam kev yuav raug puas tsuaj los yog ib pawg ntawm cov khoom seem.
Cov subsystems no tsis ua haujlwm hauv kev sib cais. Ib qho yuam kev pub noj uas qhov kev ntsuas qhov ntsuas tsis tuaj yeem ua qhov yuam kev uas qhov kev taw qhia tsis tuaj yeem kho. Ib tug hnav nitrogen lub tog raj kheej uas lub elastic system cia siab rau qhia inconsistent ncoo siab uas qhia tau hais tias raws li ib tug seem seem nyob rau hauv lub tiav lawm ib feem. Precision yog cov khoom ntawm tag nrho tsib lub subsystems ua haujlwm nyob rau hauv lawv lub hom phiaj tsim ib txhij, mob stroke tom qab mob stroke, thoob plaws tag nrho cov kev tsim khoom.
Qhov kev ywj pheej no kuj piav qhia tias vim li cas qhov tseeb degrades dhau sijhawm. Hnav, qaug zog, thiab kis kab mob maj mam ua rau qhov kev ua tau zoo ntawm txhua lub cev, thiab qhov ua tau zoo tsis tshua muaj tshwm sim. Nws accumulates ntsiag to kom txog thaum qhov chaw pib drifting tawm ntawm kam rau ua. Paub txog cov cim ceeb toom thaum ntxov, thiab paub yuav ua li cas teb ua ntej qhov tseeb ploj, yog qhov sib txawv ntawm qhov tuag uas xa ntau lab ntawm qhov zoo thiab ib qho uas ua rau cov khoom seem.
Tuag Failure Hom thiab Kev Kho Uas Tshab Uas Precision
Precision tsis ploj mus ib hmos. Nws erodes, ib qho mob stroke ib zaug, los ntawm kev hnav cov txheej txheem uas tawm ntawm cov ntiv tes hloov maj mam ntawm qhov zoo ntev ua ntej tus neeg tuag nws tus kheej pom kev puas tsuaj. Ib qho burr uas loj hlob 0.01 hli ib kaum txhiab strokes. Ib qho tsim qhov loj me uas txav mus rau qhov kev tswj qis qis thoob plaws ib lub lim tiam ntawm kev tsim khoom. Ib qho chaw khawb uas tshwm rau txhua qhov thib tsib. Cov cim qhia no qhia koj raws nraim li cas tshwm sim hauv koj qhov tuag, yog tias koj paub nyeem lawv li cas.
Kho stamping tuag tsis ua hauj lwm hom thiab ua rau raws li kev kwv yees engineering phenomena es tsis random phem hmoov transforms txij nkawm los ntawm reactive kho mus rau proactive lifecycle tswj. Lub hom phiaj tsis yog cia tus tuag khiav. Nws yog khaws cia qhov micron- theem qhov tseeb uas koj tau nqis peev hauv lub sijhawm tsim thiab tsim khoom, hla tag nrho lub neej tsim khoom.
Hom Failure Feem ntau thiab cov hauv paus ntsiab lus
Plaub lub ntsiab tsis ua hauj lwm mechanisms tua precision stamping tuag thaum lub sij hawm tsim khoom. Txhua tus ua raws qhov sib txawv physics, lub hom phiaj sib txawv tuag nta, thiab tawm ib qho kev kos npe rau ntawm qhov chaw tawm ntawm xovxwm. Kev lees paub tias lub tshuab twg ua haujlwm tau txiav txim siab seb qhov lus teb raug puas yog sharpening, recoating, realignment, los yog hloov.
Chiping:Cov tawg me me tawg tawm ntawm cov npoo, feem ntau ntawm cov ces kaum ntse, nruj radii, los yog cov punch zoo sib xws. Lub hauv paus ua rau yuav luag ib txwm muaj qhov tsis sib xws ntawm hardness thiab toughness: tuag steel uas yog nkig heev rau qhov kev cuam tshuam uas nws tau ntsib, los yog txiav cov npoo raug rau sab nraud los ntawm cov khoom tsis raug. Ntawm qhov chaw, chipping qhia tau hais tias tsis tu ncua burrs uas txawv nyob rau hauv qhov siab thiab qhov chaw los ntawm mob stroke mus rau mob stroke, tsis zoo li lub uniform burr loj hlob los ntawm tej yam yooj yim ntug hnav. Lub hauv paus kev kuaj mob rau kev tuag tsis ua tiav qhia tias chipping yog ib qho ntawm "Four Killers" ntawm stamping tuag, sau tseg tias qhov tshwm sim ntawm ntug zoo li jagged lossis pom- toothed nyob rau hauv magnification.
Galling:Thaum cov khoom siv ua haujlwm microscopically welds mus rau qhov tuag nto nyob rau hauv lub siab, ces kua muag tawm ntawm kev sib cais, nws tsim rough, smeared thaj ua rau thaj thiab ua - nce deposits nyob rau hauv txoj kev. Galling nrawm nrawm vim tias cov khoom hloov pauv tuaj yeem ua rau muaj kev sib txhuam, uas ua rau muaj cua sov ntau dua, uas txhawb nqa cov khoom siv ntxiv. Ntawm qhov chaw, galling ua rau khawb, cov qhab nia, thiab qhov chaw roughness uas ua phem zuj zus mus. Nws yog feem ntau thaum stamping stainless hlau, txhuas, los yog lwm yam ntaub ntawv uas muaj tshuaj affinity rau cov cuab yeej steel, tshwj xeeb tshaj yog thaum lubrication tsis txaus los yog kos clearances nruj heev.
Fatigue cracking:Rov ua dua qhov kev ntxhov siab thaum kawg dhau qhov tuag steel qhov kev tiv thaiv, nucleating micro- tawg ntawm siab- cov yam ntxwv kev ntxhov siab xws li radii, fillet transitions, thiab keyways. Cov kab nrib pleb no maj mam dhau los ntawm cov khoom siv kom txog thaum lawv ncav cuag qhov ntev thiab ua rau tawg sai sai. Lub insidious nam ntawm qaug zog yog lub sij hawm: ib tug tuag yuav khiav flawlessly rau 800,000 strokes ua ntej ib tug tawg uas pib ntawm stroke 200,000 thaum kawg mus txog ib tug txiav ntug. Qhov cuam tshuam zoo tshwm sim raws li qhov sib txawv ntawm qhov sib txawv, cov cim saum npoo los ntawm kev tawg - cov khoom nyob ib sab flexing, los yog qhov kev puas tsuaj tshwm sim sai sai uas tsis muaj kev ceeb toom ua ntej los ntawm kev loj hlob zuj zus.
Misalignment -induced hnav:Thaum cov kev taw qhia cov txheej txheem degrade, lub sab sauv thiab qis tuag halves tsis sib ntsib raws nraim tib txoj hauj lwm ntawm txhua tus mob stroke. Txawm tias 0.01 hli ntawm lateral hloov txhais tau hais tias cov punch nkag mus rau hauv qhov tuag qhib tawm -center, tsom rau hnav ntawm ib sab ntawm qhov txiav. Qhov no ua rau asymmetric burrs, ib qho - ib sab ntug rounding, thiab qhov loj me me drift nyob rau hauv ib qho kev taw qhia. Nws yog hom tsis ua haujlwm feem ntau hauv kev tuag nrog kev sib txhuam-style qhia pins lossis hauv presses nrog hnav gibs, thiab nws feem ntau mus undetected vim hais tias cov neeg ua hauj lwm ntaus nqi gradual zoo hloov mus rau ib txwm ntug hnav.
Kev Tiv Thaiv Kev Txhim Kho Cov Tswv Yim
Kev tiv thaiv kev tiv thaiv zoo rau stamping tuag ua raws li cov txheej txheem sib dhos uas sib txuas nrog lub sijhawm -raws li kev tshuaj xyuas nrog cov khoom tsim tawm -raws li qhov tshwm sim. Kev cia siab rau ntawm daim ntawv qhia hnub ib leeg tsis nco txog qhov tseeb uas tuag hnav raws li strokes, khoom hardness, thiab kev ua haujlwm, tsis yog hnub ntawm lub txee.
Scheduled sharpening intervals:Lub sij hawm stamping tuag sharpening yuav tsum tau tsav los ntawm qhov tseeb stroke suav es tsis yog lub sij hawm arbitrary. Kev ua lag luam kev sib raug zoo rau kev tshuaj xyuas kom zoo rau cov ntaub ntawv hits -ib - lub sijhawm ua haujlwm tau tsim los ntawm keeb kwm hnav. Antau lawm-raws li PM mus kom zepom zoo kom siv xovxwm suav rau kev tshuaj xyuas kom meej, ntxig tshuaj xyuas, thiab xaiv cov ntsiab lus hloov pauv. Rau precision tuag, qhov txhais tau yog feem ntau teem rau conservatively: sharpening tshwm sim thaum burr qhov siab mus txog 50-70% ntawm qhov siab tshaj plaws specification, tsis yog thaum lub sij hawm twb drifted tawm ntawm kam rau ua. Tag nrho cov sharpening yuav tsum tau ua nyob rau hauv ib tug tshwj xeeb deg grinder nrog kom zoo coolant thiab fixtures. Kev tuav tes sib tsoo los yog kev sib tsoo lub log tsis zoo yog qhov ua rau ua rau lub ntsej muag ntxov ntxov thiab kev puas tsuaj rau cov tawv tawv.
Cov txheej txheem soj ntsuam rau kev ntsuas hnav:Kev tshuaj xyuas ntau cais cov kev txiav txim siab txij nkawm los ntawm kev kwv yees. Siv micrometers thiab optical comparors los ntsuas qhov punch txoj kab uas hla txo, tuag qhib o, thiab clearance hloov ntawm txhua lub sij hawm PM. Feeler gauge clearance checks yuav tsum xyuas kom meej tias cov punch - mus rau - tuag qhov sib txawv tsis pub tshaj 0.02 hli los ntawm cov lus qhia. Taug qab cov kev ntsuas no dhau sijhawm. Thaum npaj tawm tsam kev suav cov mob stroke, cov qauv coj los ua piv txwv, tso cai rau koj los teem sijhawm kev saib xyuas thaum lub sijhawm teem sijhawm es tsis teb rau lub tswb zoo thaum tsim khoom.
Cov xwm txheej- raws li kev saib xyuas siv hauv - tuag sensors:Niaj hnub nimno precision tuag suav nrog load sensors, qhov sib thooj sensors, thiab misfeed detectors uas muab cov ntaub ntawv tiag tiag - sijhawm. Thaum tonnage kos npe hloov, lossis thaum strip positioning sensors pom qhov txawv txav, qhov tuag yog kev sib txuas lus tias ib yam dab tsi tau hloov. Cov xwm txheej-raws li kev saib xyuas teb rau cov teeb liab no ntau dua li tos rau lub sijhawm teem tseg tom ntej, ntes cov teeb meem xws li lub caij nplooj ntoos hlav qaug zog, coj kev hnav, thiab kev ua tsis zoo ua ntej lawv tsim cov khoom seem. Txoj hauv kev no txuas qhov sib txawv ntawm kev tiv thaiv thiab kev saib xyuas kev kwv yees, siv tus cwj pwm tuag tiag tiag tsis yog kev kwv yees los ua kom muaj kev pabcuam.
Kev tshawb fawb tsis tu ncua qhia tau hais tias ib qho kev saib xyuas kev kho kom zoo raug nqi 25-30% ntau dua li kev tiv thaiv kev tiv thaiv. Cov nuj nqis ntxiv yog los ntawm kev them ob mus rau peb zaug ntxiv rau kev ua haujlwm kub ntxhov, 25-50% ntau dua rau cov khoom lag luam maj nrawm, thiab nqus cov kev poob ntau dua los ntawm kev cuam tshuam ntau lawm.
Tuag rov kho dua thiab xaus - ntawm -Kev Txiav Txim Lub Neej
Yuav ua li cas kom ntev precision tuag lub neej yog qhov kawg lo lus nug ntawm kev paub thaum kho tuaj yeem rov qab muaj peev xwm qub piv rau thaum tuag tau tsiv dhau rov qab. Qhov kev sib txawv ntawd txiav txim siab seb koj puas nqis peev hauv kev kho dua tshiab lossis pib muab cov cuab yeej hloov pauv.
Thaum regrinding thiab recoating restore precision:Yog tias hnav yog txwv rau kev txiav cov npoo thiab tsim cov npoo, thiab qhov tuag cov qauv geometry, cov txheej txheem qhia, thiab cov chaw mounting tseem nyob hauv qhov tshwj xeeb, regrinding thiab recoating tuaj yeem xa rov qab cov cuab yeej rau kev tsim khoom -npaj xwm. Txhua regrind tshem tawm ib qho me me ntawm cov khoom siv los ntawm lub ntsej muag lub ntsej muag, ua kom luv luv txiav ntev. Feem ntau cov precision tuag yog tsim los nrog ib tug regrind pub ntawm 1-3 hli, muab ntau yam rov qab mus ua ntej lub punch yuav luv luv ua hauj lwm. Tom qab regrinding, rov thov PVD txheej xws li TiAlN lossis TiCN rov qab ua kom tawv tawv thiab hnav tsis kam.
Thaum tus tuag tau mus txog qhov txwv qhov ntev:Regrinding tsis tuaj yeem kho txhua yam. Yog hais tias tus pin bores tau hnav oval, yog tias cov blocks tuag tau tsim cov kab nrib pleb hauv cov txheej txheem, lossis yog tias kev sib sau ua ke tau noj cov nyiaj pub dawb, qhov tuag tau mus txog qhov kawg - ntawm - lub neej point. Txuas ntxiv mus rau qhov tuag dhau los ntawm qhov no ua rau cov khoom uas tsis tuaj yeem ntseeg tau tuav cov ntsiab lus, tsim cov khoom seem uas raug nqi ntau dua li kev hloov khoom siv.
Kev txiav txim siab ntawm kev kho dua tshiab thiab hloov pauv yuav tsum ua raws li cov pov thawj los ntawm kev saib xyuas cov ntaub ntawv thiab cov ntaub ntawv muaj peev xwm txheej txheem, tsis yog kev xav. Thaum Cpk muaj nuj nqis qis dua 1.33 txawm tias muaj kev saib xyuas zoo, lossis thaum lub sijhawm nruab nrab ntawm qhov kev pabcuam yuav tsum tau ua kom luv, tus tuag qhia koj tias nws tau nkag mus rau qhov kawg - ntawm- lub neej theem.
Saib rau cov cim ceeb toom no tias tus tuag poob qhov tseeb:
- Nce burr qhov siab:Burrs uas loj hlob rov qab sai dua tom qab txhua lub voj voog ntawm kev sib tw qhia tau hais tias regrinding tsis tag nrho cov ntug geometry ntxiv lawm, los yog qhov kev tshem tawm tau qhib dhau qhov taw tes uas qhov ntse ntse ib leeg tuaj yeem them rov qab.
- Dimensional drift dhau Cpk qhov pib:Thaum cov txheej txheem muaj peev xwm ntsuas tau poob qis dua 1.33 txawm tias tom qab kev saib xyuas thiab teeb tsa, qhov kev tuag lub tshuab tsis tuaj yeem txhawb nqa qhov yuav tsum tau ua kom ntev ntev.
- Kev tsis sib haum xeeb strip feed:Kev loj hlob roughening ntawm tuag nto, hnav pilot qhov, los yog degraded cov lus qhia systems tsim variable strip positioning uas manifests li chaw nres tsheb - mus rau - chaw nres tsheb dimensional scatter.
- Pom pom hnav qauv ntawm lub ntsej muag punch:Kev hnav tsis sib xws, asymmetric polish marks, los yog cov kab lus tim khawv ntawm cov punch flats qhia tias kev ua tsis zoo los yog kev qhia kev degradation uas tu thiab sharpening yuav tsis raug.
Kev sau cov kev soj ntsuam no ntawm txhua lub sijhawm saib xyuas tsim cov ntaub ntawv taug kev uas ua rau kawg - ntawm - lub hom phiaj kev txiav txim siab lub neej es tsis yog kev xav. Kev tuag uas tau txais kev ntseeg siab rau ob lab strokes tsim nyog hloov nrog kev npaj kom raug, tsis yog kev kub ntxhov -tsav kev sib tw thaum nws thaum kawg ua tsis tau zoo thaum lub sijhawm ua haujlwm.
Paub tias thaum twg tus tuag tau mus txog nws qhov kev txwv yog ib sab ntawm kev tswj hwm lub neej. Lwm sab, qhov tseem ceeb sib npaug, yog paub qhov twg los hloov nws thiab yuav ntsuas seb tus neeg muag khoom puas tuaj yeem xa qhov tseeb, sib xws, thiab kev txhawb nqa ntau lawm uas daim ntawv thov xav tau.
Yuav ntsuas thiab xaiv tus neeg muab khoom Precision Die li cas
Hloov cov tuag uas hnav los yog tso tawm ib qho khoom siv stamped tshiab ua rau koj fim - mus rau -ntseeg nrog kev txiav txim siab nrhiav khoom uas ua rau lub sijhawm ntev - qhov tshwm sim. Tus neeg muag khoom uas tuaj yeem ua rau koj lub siab ntev rau ntawm ib qho piv txwv tsis zoo ib yam li ib qho uas tuaj yeem tuav nws hla ib lab-thooj ib xyoos ib zaug thaum muab kev txhawb nqa thaum muaj qee yam drifts. Qhov sib txawv ntawm ob lub peev xwm no cais tus neeg muag khoom muag los ntawm tus neeg siv khoom tiag tiag, thiab kev sib txuas ntawm qhov sib txawv yuav tsum muaj kev ntsuam xyuas uas zoo tshaj qhov kev thov ib nqe lus.
Kev ntsuas qhov tseem ceeb rau cov neeg muab khoom tuag
Thaum sib sau ua ke koj qhov precision stamping tuag cov ntawv txheeb xyuas, peb pawg muaj peev xwm tseem ceeb tshaj plaws: kev ua haujlwm tob, cov txheej txheem zoo, thiab kev txhawb nqa kev tsim khoom. Tsis muaj zog nyob rau hauv ib cheeb tsam nws thiaj li tshwm sim raws li cov teeb meem loj, kev xa khoom qeeb, lossis kev saib xyuas mob taub hau hauv qab.
Kev muaj peev xwmtxhais tau tias tus neeg muag khoom tuaj yeem tsim tau dab tsi. Nrhiav qhov tshwj xeeb es tsis yog generalities:
- Achievable tolerances:Nug rau cov ntaub ntawv pov thawj ntawm kev ua siab ntev tuav hauv kev tsim khoom, tsis yog qhov uas lub khw lees tias nws tuaj yeem ua tiav ntawm ib qho qauv. Ib tus neeg muag khoom lub hom phiaj ± 0.01 hli mus rau ± 0.05 hli yuav tsum tuaj yeem qhia Cpk cov ntaub ntawv los ntawm kev ua haujlwm tiag tiag, tsis yog thawj zaug - ntsuas kab lus.
- Hauv -cov peev txheej hauv tsev:Hlau EDM, precision nto sib tsoo, CNC jig tho txawv, thiab kho qhov muag profile sib tsoo yuav tsum nyob hauv ib lub ru tsev. Outsourcing cov txheej txheem tseem ceeb qhia txog kev hloov pauv hloov pauv uas ua haujlwm precision tsis tuaj yeem nqus tau. Cov khw muag khoom uas tswj hwm lawv tus kheej cov hlau EDM thiab cov chaw sib tsoo muaj kev tswj xyuas nruj dua ntawm qhov rov ua kom haum-thiab- xyuas cov voj voog uas precision tuag sib dhos xav tau.
- Cov cuab yeej simulation:Tsim kev simulation, kev twv ua ntej caij nplooj ntoos hlav, thiab strip layout optimization software qhia tus neeg muag khoom uas daws teeb meem digitally ua ntej txiav hlau. Qhov no muaj peev xwm ncaj qha txo qhov kev sim rov ua dua thiab compresses cov sij hawm txhuas.
Cov tshuab zoocais cov khw uas tshuaj xyuas cov khoom los ntawm cov khw uas tswj cov txheej txheem. Qhov sib txawv tseem ceeb heev rau precision tooling:
- Thawj tsab xov xwm tshuaj xyuas (FAI):Cov txheej txheem FAI nruj ua pov thawj tias cov txheej txheem tsim khoom tuaj yeem tsim cov khoom raws li txhua qhov kev tsim qauv ua ntej pib tag nrho. Nrhiav cov neeg muag khoom uas xa cov ntaub ntawv FAI ua tiav nrog cov ntaub ntawv qhia txog qhov tseem ceeb rau txhua qhov tseem ceeb, cov ntaub ntawv pov thawj, thiab cov ntaub ntawv txheej txheem. Cov kauj ruam pov thawj no ntes qhov loj me, cov khoom siv, lossis cov txheej txheem yuam kev ua ntej lawv ncav cuag koj cov khoom hauv pem teb.
- Statistical Process Control (SPC):Cov neeg muab khoom siv khiav SPC ntawm qhov tseem ceeb tuag qhov ntev thaum tsim khoom thiab thaum lub sij hawm stamped ib feem ntau lawm qhia txog cov txheej txheem kev paub, tsis yog kev kuaj xyuas xwb. Nug cov qauv tswj cov kab kos thiab Cpk cov ntaub ntawv los ntawm kev sib piv cov haujlwm yav dhau los.
- Cov ntawv pov thawj:ISO 9001 daim ntawv pov thawj tsim cov txheej txheem tswj kev tswj hwm zoo. Rau kev siv tsheb, IATF 16949 feem ntau yuav tsum tau ua. Cov noprecision tuag txiag daim ntawv pov thawj zoopaub meej tias tus neeg muag khoom tuav cov ntaub ntawv kaw lus rau kev tswj cov txheej txheem, tsis yog qhov kev tshuaj ntsuam zaum kawg nkaus xwb.
Kev txhawb nqa ntau lawmtxiav txim seb yuav ua li cas tom qab cov nkoj tuag. Precision tooling tsis yog kev yuav-thiab- tsis nco qab cov cuab tam:
- Cov kev pabcuam sim:Tus neeg muag khoom puas tuaj yeem ua haujlwm tsim khoom- sawv cev sim ntawm cov xovxwm uas phim koj qhov tonnage, ceev, thiab stroke profile? Kev sim ntawm qhov tsis zoo lossis tsis sib haum nrog cov xovxwm qhov ncauj qhov ntswg uas tsuas yog tshwm sim hauv koj qhov chaw tsim khoom.
- Cov kev pab tu tsis tu ncua:Tus neeg muag khoom puas muab kev saib xyuas, kev pab cuam rov qab, thiab kev pab kho xwm txheej ceev? Ib tus neeg muag khoom uas tsim cov tuag thiab taug kev tawm tawm koj nqa tag nrho cov kev pheej hmoo ntawm lub neej.
- Engineering teb:Thaum tus tuag xav tau kev hloov kho rau kev hloov khoom siv lossis kev hloov kho engineering, lub sijhawm teb tseem ceeb. Cov neeg muag khoom uas muaj kev mob siab rau kev tuag engineering cov neeg ua haujlwm kho sai dua cov khw uas cov cuab yeej ua ob npaug li tus tsim qauv.
Matching Supplier Capabilities rau Project Requirements
Tsis yog txhua qhov project xav tau tib tus neeg xa khoom profile. Cov txheej txheem kev ntsuam xyuas tus neeg muab khoom stamping tuag uas koj xav ua ntej yuav tsum hloov pauv raws li koj qhov kev thov tshwj xeeb. Ib tug loj structural bracket stamped los ntawm cov hlau me me ntawm ± 0.1 hli nthuav qhia tag nrho cov kev xav tau sib txawv tshaj li qhov me me hluav taws xob txuas lub davhlau ya nyob twg tuav rau ± 0.02 hli hla tsib lab daim txhua xyoo.
Plaub qhov sib txawv ntawm qhov project yuav tsum tsav koj cov npe luv:
- Qhov loj me thiab geometry:Cov neeg muab khoom tsim kev txawj ntse nyob ib ncig ntawm qhov loj me. Ib lub khw optimized rau loj automotive panels ua hauj lwm txawv tshaj ib tug tsom rau me me, intricate Cheebtsam. Sib piv koj lub hnab ntawv rau tus neeg muag khoom qhov chaw qab zib kom paub meej tias lawv cov khoom siv, kho, thiab kev tshuaj xyuas muaj peev xwm ua tau raws li koj xav tau.
- Tolerance band:Tighter tolerances thov cov neeg muab khoom nrog ua qauv qhia txog kev muaj peev xwm ntawm qib ntawd, tsis yog cov cuab yeej theoretically muaj peev xwm ntawm nws. Thov cov pov thawj los ntawm kev tsim khoom, tsis yog prototypes.
- Ib xyoo ntim:High- cov kev pab cuam ntim xav tau cov neeg muab khoom nrog kev npaj peev txheej kev qhuab qhia, cov cuab yeej cuab tam thaub qab, thiab cov txheej txheem tsim khoom kom txhawb nqa cov khoom siv yam tsis muaj kev puas tsuaj rau kev ua haujlwm txuas ntxiv.
- Khoom siv:Exotic alloys, siab heev -lub zog steels, lossis nyias- ntsuas tooj liab alloys txhua qhov kev sib tw tshwj xeeb tam sim no. Cov neeg muag khoom tau ntsib nrog koj cov ntaub ntawv tshwj xeeb ua haujlwm zam qhov kev kawm - nkhaus tsis ua haujlwm uas raug nqi sijhawm thiab cov cuab yeej siv.
Rau cov pab pawg engineering nrhiav cov cuab yeej me me, siab - raug, kam rau ua- qhov tseem ceeb, cov neeg muag khoom tshwj xeeb feem ntau xa cov txiaj ntsig zoo dua li cov khw muag khoom dav dav. Cov kws tshaj lij hauv qhov chaw no, xws liYICEN, tsom mus rau lawv cov cuab yeej siv, kev tsim kho, thiab cov tshuab ua haujlwm tau zoo tshwj xeeb rau kev tsim cov khoom loj ntawm cov khoom nruj- kam rau ua. Qhov kev txawj ntse uas tsom mus rau hauv kev loj hlob luv luv, tsawg dua qhov kev sim rov ua dua, thiab cov txiaj ntsig kev tsim khoom ntau dua piv rau cov khw muag khoom uas nthuav tawm lawv cov kev xav thoob plaws ntau qhov ntau thiab tsawg thiab cov chav kawm kam rau ua.
Cov kev ntsuam xyuas hauv qab no muab cov txheej txheem rov ua dua rau kev hloov ntawm cov ntsiab lus txhais mus rau kev xaiv tus neeg muag khoom:
- Txhais kev tolerance thiab ntim yuav tsum tau:Cov ntaub ntawv qhia txog qhov loj me, qhov tseem ceeb- rau- cov yam ntxwv zoo, ntim txhua xyoo, thiab xav kom tuag lub neej ua ntej hu rau ib tus neeg muag khoom. Cov kev xav tsis meej tsim cov lus tsis meej.
- Shortlist cov neeg muag khoom uas muaj peev xwm ua tau:Lim cov neeg sib tw raws li cov ntaub ntawv pov thawj ntawm kev ua tiav koj txoj kev kam rau siab ntawm qhov sib piv. Tshem tawm cov chaw muag khoom uas tsis muaj -tsev xaim EDM, sib tsoo, lossis cov cuab yeej simulation cuam tshuam.
- Thov ua ntej -cov qauv kab lus:Kom cov neeg muag khoom luv luv tsim cov qauv ua piv txwv los ntawm kev tsim khoom- siv lub hom phiaj siv koj cov ntaub ntawv teev tseg. Ntsuam xyuas qhov sib haum xeeb, ntug zoo, qhov chaw tiav, thiab qhov sib xws ntawm cov qauv batch, tsis yog ib qho xwb.
- Txheeb xyuas cov ntaub ntawv SPC:Txheeb xyuas cov ntaub ntawv muaj peev xwm ua tau los ntawm cov qauv khiav. Cpk qhov tseem ceeb saum toj no 1.33 ntawm qhov tseem ceeb qhov ntev qhia txog cov txheej txheem nyob rau hauv nws txoj kev kam rau siab band nrog cov npoo rau kev hloov pauv ib txwm. Cov nqi qis dua 1.0 teeb liab txheej txheem uas tsis tuaj yeem ntseeg tau tuav cov lus qhia.
- Txheeb xyuas cov nqe lus txhawb nqa thiab kev saib xyuas tsis tu ncua:Paub meej tias muaj dab tsi tshwm sim tom qab tuag. Txheeb xyuas cov kev pabcuam sib koom ua ke, cov khoom seem muaj, kev hloov pauv hloov pauv hloov pauv, thiab cov ntsiab lus lav. Tus nqi qis dua los ntawm tus neeg muag khoom uas tsis muaj kev txhawb nqa tom qab muag feem ntau raug nqi ntau dua lub cuab yeej lub neej.
Cov txheej txheem txheej txheem no tshem tawm cov ntsiab lus ntawm qhov kawg qhov kev txiav txim siab engineering. Nqe tseem ceeb, tab sis nws yog ib qho sib txawv ntawm ntau. Tus neeg muag khoom uas xa cov nqe lus qis tshaj plaws tab sis tsis tuaj yeem ua kom pom cov txheej txheem muaj peev xwm, muab cov ntaub ntawv FAI ua tiav, lossis txhawb nqa cov neeg tuag los ntawm nws lub neej tsim khoom tsis tshua muaj qhov qis tshaj plaws - tus nqi xaiv thaum ntsuas thoob plaws lub cuab yeej siv lub neej. Yuav ua li cas xaiv ib tug precision stamping tuag tsum los ntawm kev sib piv cov ntaub ntawv pov thawj muaj peev xwm rau cov ntaub ntawv uas yuav tsum tau, tom qab ntawd lees paub qhov sib tw nrog lub cev pov thawj ua ntej cog cov ntim ntau lawm.
Tsim Koj Precision Stamping Tuag Strategy
Xaiv tus neeg muag khoom zoo yog qhov txuas kawg hauv cov saw hlau uas pib ua ntej ntau. Txhua qhov kev txiav txim siab nyob rau hauv tsab xov xwm no, los ntawm kev xaiv hom tuag mus rau cov khoom siv tshwj xeeb rau kev sib txuam, pub rau hauv ib qho txiaj ntsig: seb koj qhov chaw stamped tsis tu ncua raws li qhov tshwj xeeb ntawm tus nqi uas ua rau kev lag luam nkag siab. Cov pab pawg engineering uas tau txais txoj cai no kho precision stamping tuag raws li qhov teeb meem hauv lub cev, tsis yog kev yuav khoom.
Specification yuam kev kom zam
Feem ntau cov nqi yuam kev tshwm sim ua ntej steel puas tau txiav. Cov txheej txheem stamping tuag tsim ua yuam kev ntsiag to inflate pob nyiaj siv thiab compress tuag lub neej yam tsis muaj txiaj ntsig kev ua tau zoo:
- Tshaj - kam rau ua tsis yog - cov yam ntxwv tseem ceeb:Txhua tus lej lej ntawm daim duab yog tus nqi. Raws li kev lag luam engineers tsis tu ncua soj ntsuam, qhia meej ± 0.02 hli ntawm qhov tshwj xeeb uas ua haujlwm zoo kawg nkaus ntawm ± 0.1 hli quab yuam kom nruj dua qhov kev tshem tawm, cov cuab yeej nyuaj steel, thiab ntau zaus sharpening, tag nrho yam tsis muaj kev txhim kho cov khoom. Tuav nruj nruj rau cov yam ntxwv uas xav tau tiag tiag.
- Hauv qab - qhia txog cov khoom siv tuag rau qhov ntim ntau lawm:Ib tug tuag ua los ntawm A2 thaum lub neej khiav xav tau D2 los yog hmoov hlau metallurgy hlau yuav hnav ntxov ntxov, yuav tsum tau kho thaum ntxov uas erodes tus nqi txuag los ntawm pheej yig dua tooling.
- Tsis quav ntsej xovxwm compatibility:Tsim kev tuag yam tsis muaj kev lees paub xovxwm tonnage, kaw qhov siab, thaj chaw txaj, thiab swb qhov profile ua rau muaj kev xav tsis thoob uas ncua sijhawm ntau lawm thiab qee zaum yuav tsum tau hloov kho tuag.
- Ua tsis tiav los npaj kev saib xyuas los ntawm theem tsim:Tuag tsim yam tsis muaj kev tso cai rov ua dua, cov khoom siv tau siv tau, lossis cov khoom siv hluav taws xob sib txuas ua kom muaj zog tiv thaiv kev tiv thaiv uas raug nqi 25-30% ntau dua li qhov ua tau zoo.
Paub txog yuav ua li cas txo tus nqi stamping tuag yam tsis poob qhov tseeb pib ntawm no: siv lub sijhawm engineering ntawm theem kos duab txheeb xyuas qhov kev ua haujlwm siab ua haujlwm, tom qab ntawd phim txhua qhov kev txiav txim siab downstream rau cov kev xav tau tiag tiag es tsis yog qhov tshwj xeeb.
Tsim kom muaj Precision Stamping Strategy
Lub tswv yim stamping tuag rau cov pab pawg engineering ua raws li cov laj thawj uas ua raws li qhov yuav tsum tau ua nrog rau kev txiav txim siab cov cuab yeej:
- Pib nrog ib feem ua haujlwm. Txheeb xyuas qhov ntev npaum li cas yog qhov tseem ceeb rau kev sib dhos, kev ua haujlwm, lossis kev nyab xeeb, thiab qhov twg tso cai rau tus qauv kam rau ua.
- Xaiv hom tuag uas phim koj qhov geometry, ntim, thiab kam rau ua qhov profile: nce qib rau siab - ntim complexity, compound rau flatness{1}} qhov tseem ceeb, hloov mus rau qhov loj lossis tob - kos duab geometry.
- Qhia meej cov ntaub ntawv tuag thiab txheej txheej raws li kev cia siab ntawm lub neej thiab cov khoom ua haujlwm, tsis yog tus nqi them ua ntej.
- Kev sib tw xovxwm muaj peev xwm ua tau raws li qhov yuav tsum tau ua, tshwj xeeb yog zawv zawg zog tswj kom nruj- kev ua haujlwm siab ntev.
- Tsim cov txheej txheem kev saib xyuas, ntu ntu ntu, cov txheej txheem tshuaj xyuas, thiab xaus - ntawm - lub neej pib, ua ntej kev tsim khoom pib dua li tom qab muaj teeb meem tshwm sim.
Precision stamping tuag kev ua tau zoo yog qhov txiaj ntsig ntawm qhov system, tsis yog cov ntsiab lus tshwj xeeb. Tsis muaj ib lub ntsiab lus, txawm tias cov khoom siv, txheej, xovxwm, lossis lub sijhawm saib xyuas, muab qhov tseeb hauv kev sib cais. Nws tshwm sim los ntawm kev txiav txim siab sib xyaw ua ke uas txhawb nqa ib leeg thoob plaws tag nrho cov cuab yeej siv lub neej.
Ua raws li precision stamping tuag specification qhov kev coj ua zoo tshaj plaws txhais tau tias lees paub tias txhua qhov kev txiav txim siab txwv qhov txuas ntxiv. Lub hom phiaj kam rau ua dictates cov ntaub ntawv qib. Cov khoom qib cuam tshuam rau kev xaiv txheej. Txheej kev ua tau zoo nyob ntawm cov xovxwm dynamics. Xovxwm tus cwj pwm txiav txim xyuas qhov zaus. Txhaum ib qho kev sib txuas thiab cov kab ke ua haujlwm tsis zoo txawm tias qhov zoo npaum li cas ntawm lwm cov khoom raug tsim tawm.
Rau cov pab pawg engineering npaj txav los ntawm kev tshawb fawb mus rau hauv cov khoom lag luam nquag, tshwj xeeb tshaj yog rau cov me me, kev ua siab ntev - qhov tseem ceeb ua rau kev tsim khoom ntau dua,YICEN's precision stamping tuag dawsmuab qhov pib ua tau zoo rau kev sib tham ntawm tus neeg muag khoom hauv paus hauv cov txheej txheem kev ntsuam xyuas tau teev tseg saum toj no.
Cov lus nug nquag nug txog Precision Stamping Tuag
1. Dab tsi yog qhov txawv ntawm precision stamping tuag thiab tus qauv stamping tuag?
Lub precision stamping tuag lub hom phiaj kam rau ua los ntawm ± 0.01 hli mus rau ± 0.05 hli nrog repeatability hla ntau lab lub voj voog, thaum tus qauv tuag ua haujlwm ntawm ± 0.1 hli lossis looser. Precision tuag yuav tsum nruj dua punch-rau- tuag clearances (3-5% ntawm cov ntaub ntawv thickness vs 8-12%), siab dua-qib cov cuab yeej steels xws li DC53 los yog SKD11, ball-bearing guide systems, thiab iav-polished nto. Qhov sib txawv tiag tiag tsis yog qhov ua siab ntev ntawm thawj ntu tab sis muaj peev xwm tswj tau qhov tseeb qhov tseeb ntawm tag nrho lub neej ntawm cov cuab yeej.
2. Yuav ua li cas precision stamping tuag kav ntev?
Lub neej tuag nyob ntawm cov cuab yeej steel qib, txheej txheej, cov khoom siv ua haujlwm, thiab kev saib xyuas kev qhuab qhia. AISI D2 tuag feem ntau ua tiav 500,000 txog 2,000,000+ strokes rau blanking operations. Cov hmoov hlau metallurgy zoo li CPM 10V txuas lub neej mus rau 2,000,000-5,000, 000+ strokes, thaum tungsten carbide inserts tuaj yeem ncav cuag 5,000,000-10,000, 000+ strokes. Kev siv cov txheej txheem xws li TiAlN tuaj yeem ncua sijhawm rov kho dua li 500%. Kev tiv thaiv kev saib xyuas kom raug, suav nrog kev teem sijhawm ua kom pom tseeb thiab kev saib xyuas tus mob, yog qhov tseem ceeb kom ncav cuag cov nuj nqis no tsis tu ncua.
3. Koj yuav xaiv li cas ntawm qhov kev tuag tuag thiab kev hloov pauv tuag?
Qhov kev txiav txim hinges ntawm qhov loj me, geometry, thiab ntim. Progressive tuag excel rau me me mus rau nruab nrab qhov chaw nrog me ntsis complexity ntawm high volumes (100, 000+ ib xyoos ib zaug), siv strip- noj multi- chaw nres tsheb sequencing kom ua tau nruj tolerances zoo. Kev hloov pauv tuag yog qhov tsim nyog thaum qhov chaw loj dhau rau kev noj mov, xav tau kev sib sib zog nqus nqus, lossis yuav tsum tau tig ntawm cov chaw nres tsheb. Hloov cov tshuab txav ib tus neeg qhov khoob ntawm cov ntiv tes tuav, muab kev yooj yim dua rau cov 3D geometries nyuaj tab sis xav tau ntau dua automation infrastructure.
4. Dab tsi coatings ua hauj lwm zoo tshaj plaws rau txuas stamping tuag lub neej?
Qhov zoo tshaj plaws txheej yog nyob ntawm qhov tseem ceeb tsis ua hauj lwm hom. TiAlN muaj txiaj ntsig zoo tiv thaiv cov nplaum hnav thiab khaus khaus, nrog cov kev tshawb fawb pom tias lub neej nce siab tshaj 500% ntawm D2 tuag. DLC coatings muab kev sib txhuam tsis tshua muaj siab (qis dua 0.15) thiab tiv thaiv kev kub nyhiab thaum stamping txhuas lossis tooj liab. TiCN muaj kev hnav zoo tshaj plaws rau cov ntawv tawv tawv. Nitriding txhim kho kev qaug zog los ntawm kev nthuav dav- txheej tawv tawv uas tiv thaiv qhov tawg. Sib piv cov txheej rau cov txheej txheem hnav tshwj xeeb yog qhov tseem ceeb, vim tias txheej txheej tsis raug muab cov txiaj ntsig tsawg tsis hais txog tus nqi.
5. Koj yuav tsum nrhiav dab tsi thaum xaiv tus neeg xa khoom precision stamping tuag?
Ntsuam xyuas cov neeg muag khoom thoob plaws peb qhov loj: kev muaj peev xwm (cov ntaub ntawv kam rau ua los ntawm kev tsim khoom, hauv- tsev xaim EDM thiab sib tsoo, simulation software), kev ua haujlwm zoo (thawj-txoj kev tshuaj xyuas nrog ua tiav daim ntawv qhia, SPC cov ntaub ntawv nrog Cpk saum toj no 1.33, ISO 9001 lossis IATF 1694 kev txhawb nqa kev txhawb nqa, kev txhawb nqa kev tsim khoom, thiab IATF 16949 cov neeg sawv cev ntawm kev ua haujlwm hloov kev teb). Rau me me, kev kam rau siab- qhov tseem ceeb, cov kws tshaj lij zoo li YICHEN tsom tshwj xeeb rau cov cuab yeej tsim khoom ntau ntxiv, muab cov kws tshaj lij uas cov khw muag khoom yuav tsis muaj. Ib txwm txheeb xyuas qhov muaj peev xwm nrog cov qauv ntawm lub cev ua ntej ua qhov ntim.


