


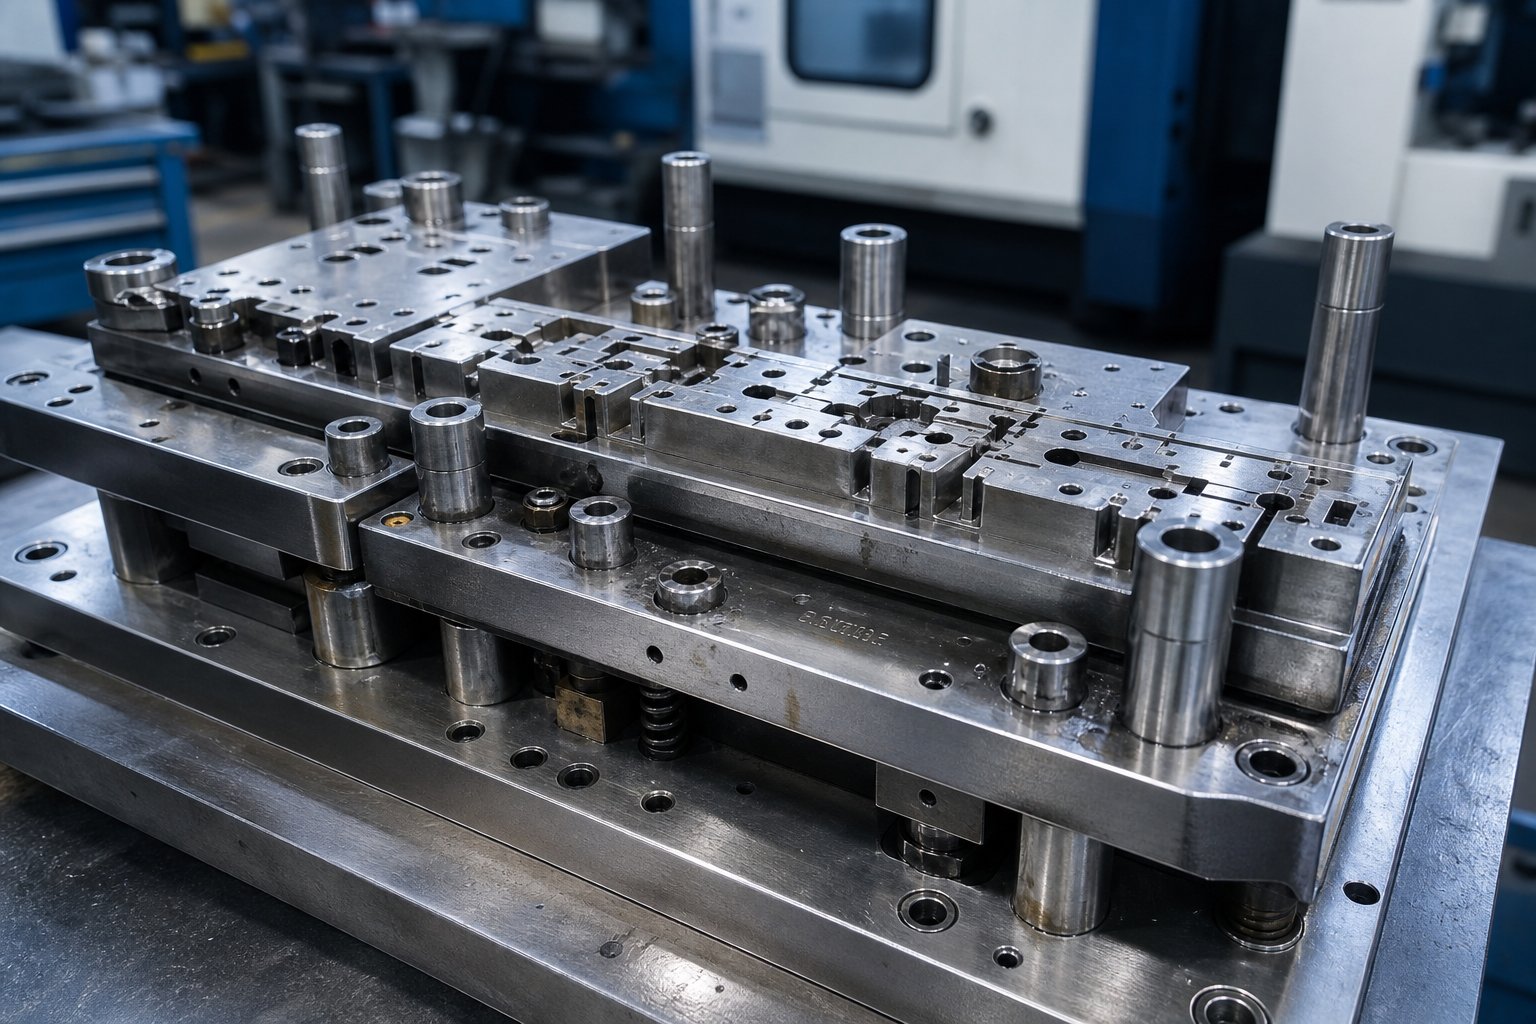
Yuav Ua Li Cas Hlau Stamping Tuag Tiag Tiag
Thaum koj tshawb nrhiav cov ntaub ntawv ntawmua hlau stamping tuag, koj feem ntau tsaws ntawm ib qho ntawm ob qhov siab tshaj plaws: tus neeg nyiam ua haujlwm xuas nrig ntaus qhov hauv cov ntawv nyias nyias lossis cov phau ntawv tuab tuab uas muaj qhov sib npaug. Kab lus no ua rau qhov sib txawv ntawm cov ntiaj teb no, taug kev koj los ntawm qhov kev tsim kho kev tuag zoo li cas los ntawm cov hlau nyoos mus rau thawj qhov kev tsim tawm.
Dab tsi yog Stamping Tuag thiab Dab Tsi Ua Ib Koom Nrog
Yog li dab tsi yog tuag hauv kev tsim khoom? Ntawm nws cov tub ntxhais, lub stamping tuag yog ib qho cuab yeej precision tsim los ntawm ob lub mating halves uas txiav, khoov, los yog daim ntawv hlau rau hauv cov duab tiav nyob rau hauv xovxwm. Lub sab sauv thiab sab hauv tsev punches, tuag kab noj hniav, strippers, pilots, thiab qhia cov khoom uas ua hauj lwm ua ke los nrhiav cov khoom siv, ua haujlwm, thiab tso tawm qhov ua tiav. Ib qho yooj yim stamping txhais: lub siab - txheej txheem quab yuam uas hloov cov ntawv tiaj tus mus rau peb - qhov loj me ntawm cov khoom nrawm.
Tab sis ntawm no yog qhov sib txawv feem ntau cov ntsiab lus overlooks. Kev khiav haujlwm stamping tuag txhais tau tias thauj nws mus rau hauv xovxwm thiab khiav qhov chaw. Ua ib qho txhais tau tias engineering txhua yam los ntawm ib qho thaiv ntawm cov cuab yeej hlau, machining nws mus rau micron - theem kam rau ua, hardening nws, thiab ua pov thawj tias nws tsim tau qhov chaw ua ntej nws puas mus txog ntau lawm. Dab tsi yog stamping xovxwm yam tsis muaj kev tsim kom zoo? Tsuas yog tonnage nrog tsis muaj qhov tseem ceeb mus.
Lub Scope ntawm tsab xov xwm no tsom tag nrho rau sab kev tsim kho: tsim, machining, kho cua sov, tshuaj xyuas, thiab validation. Yog koj nug dab tsi tuag thiab yuav ua li cas lawv tau tsim, koj nyob rau hauv qhov chaw.
Vim Li Cas Tuag -Kev Txiav Txim Siab Txiav Txim Qhov Zoo
Txhua qhov ntev ntawm ib feem stamped ib qho kev ncaj qha rov qab mus rau qhov nws cov stamping tuag raug tsim. Punch-rau- tuag clearance tswj burr qhov siab. Cavity geometry dictates cov khoom ntws. Nto tiav ntawm kev tsim steels txiav txim siab seb qhov chaw tso tawm huv los yog gall thiab lo. Thaum kam rau siab los ntawm ob peb txhiab ntawm ib nti, cov nqi seem nce, nias downtime nce, thiab tus nqi ntawm ib qho kev sib tsoo nce.
Tus tuag yog DNA ntawm txhua qhov chaw stamped. Txhua qhov chaw ua tiav qhov tsis xws luag, qhov yuam kev me me, lossis cov kab nrib pleb rov qab mus rau qhov tuag tau ua li cas.
Kev nkag siab txog dab tsi yog hlau stamping nyob rau theem ua tau zoo txhais tau tias pom tias hlau stamping tuag tsis yog cov cuab yeej siv dav. Lawv yog cov kev cai- tsim cov cuab yeej uas txhua qhov kev xaiv tsim, xaiv cov khoom siv, thiab kev ua haujlwm ua haujlwm sib xyaw ua ke rau hauv qhov zoo, kev ua neej ntev, thiab kev lag luam ntawm txhua qhov lawv tsim. Cov ntu ua ntej tau ua txhaum raws nraim li qhov tshwm sim, pib nrog cov txheej txheem thev naus laus zis uas ua ntej ib qho kev txiav.
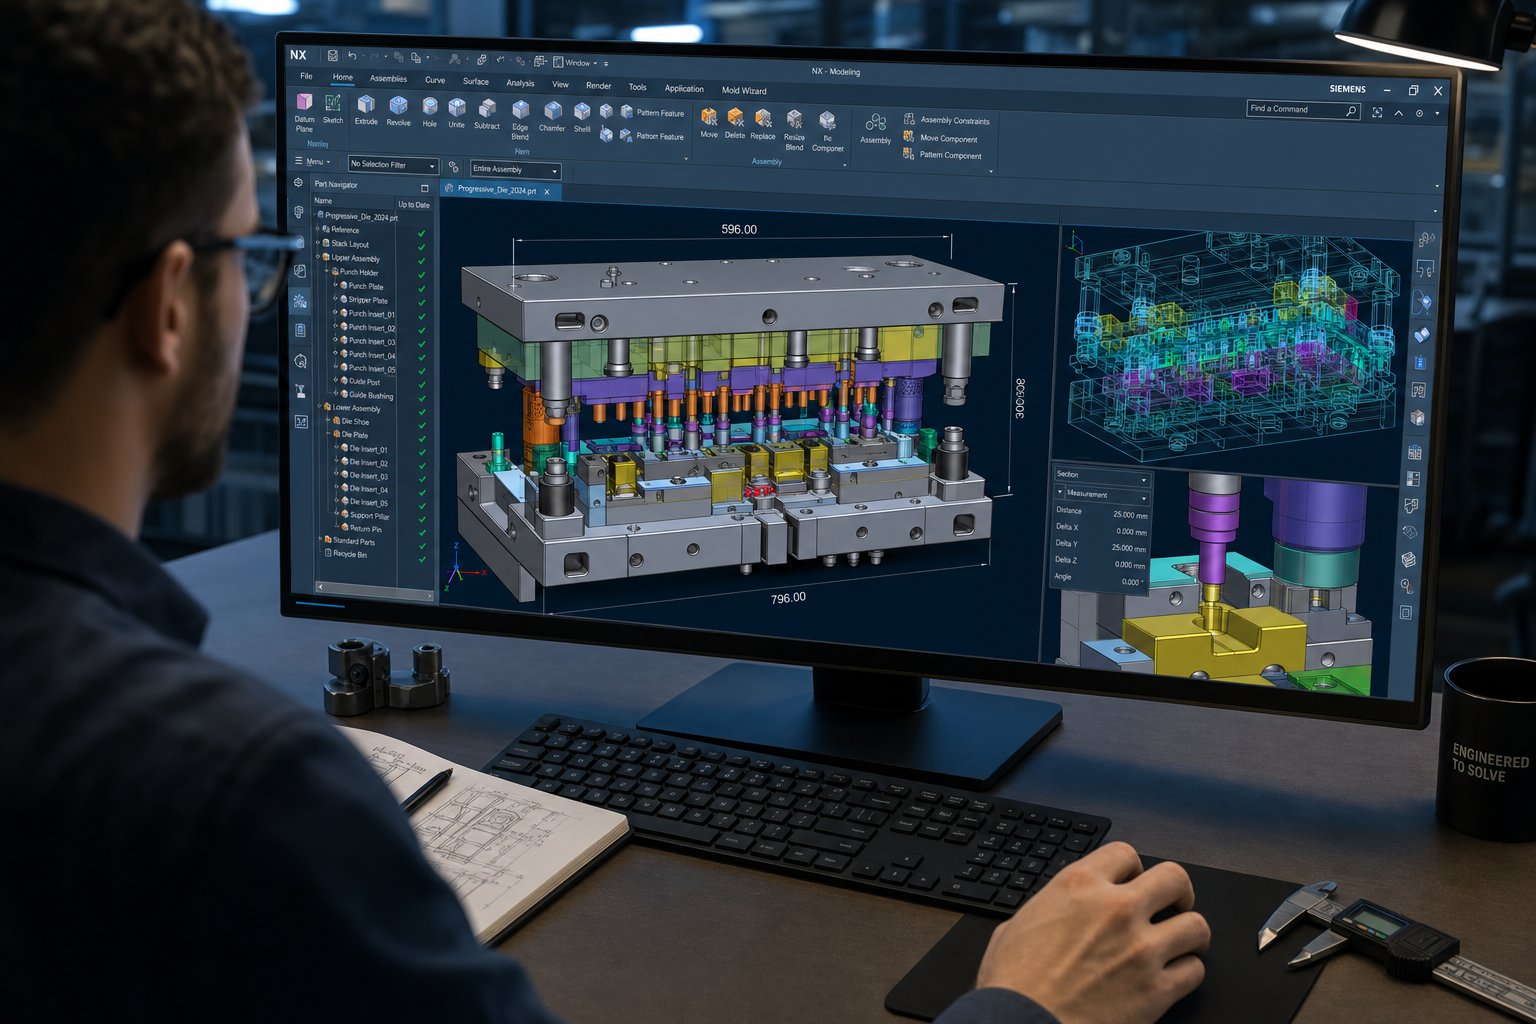
Tuag Design Workflow los ntawm CAD Modeling rau CAM Programming
Ua ntej txhua yam cuab yeej hlau raug txiav, lub stamping tuag muaj tag nrho raws li digital geometry. Lub hauv ntej -theem kawg engineering yog qhov uas tus nqi, qhov raug, thiab kev tsim khoom tau txiav txim siab ntau, tab sis nws yog qhov kev sib tham feem ntau ntawm kev tsim kho tuag hla dhau.Niaj hnub nimno stamping tuag tsimtso siab rau peb txoj kev sib txuas lus digital: 3D CAD qauv los txheeb xyuas txhua yam, CAE simulation kom siv tau tus cwj pwm tsim, thiab CAM programming los tsim cov cuab yeej uas yuav tshuab txhua ntu. Tau txais theem no txoj cai thiab koj txo qis cov voj voog sim, seem, thiab rov ua haujlwm dua. Tau txais nws yuam kev thiab koj them rau cov kev ua yuam kev hauv steel.
3D CAD Modeling rau Punch thiab Die Geometry
Hlau stamping tuag tsim pib nrog 3D parametric qauv ntawm qhov tiav stamped ib feem. Cov kws tsim khoom tuaj yeem xa cov duab geometry, feem ntau yog STEP lossis cov ntaub ntawv keeb kwm CAD, thiab pib ua haujlwm rov qab los ntawm cov duab zaum kawg los txheeb xyuas seb qhov tuag yuav tsum ua li cas. Qhov kev thim rov qab no - engineering mus kom ze yog qhov uas cov ntawv hlau stamping tsim sib txawv ntawm cov qauv siv tshuab dav dav. Koj tsis yog ua qauv rau cov khoom siv xwb; koj tab tom ua qauv rau qhov chaw tsis zoo thiab cov lus tsa suab uas yuav tsim ib feem ntau lab lub sijhawm.
Parametric qauv txhais tau tias txhua qhov loj me yog tsav los ntawm kev sib raug zoo. Hloov lub punch vojvoog thiab lub mating tuag kab noj hniav, stripper qhib, thiab rov qab phaj hnab tshos txhua yam hloov tshiab tau. Qhov kev sib koom ua ke no tiv thaiv kev tsis sib haum xeeb uas ua rau muaj kev cuam tshuam thaum sib dhos. Punches tau ua qauv nrog lawv cov ntawv txiav, thaj av ntev, thiab cov kaum sab xis. Tuag blocks tau txais kab noj hniav geometry nrog clearances tsim nyog rau cov khoom tshwj xeeb thiab thickness raug stamped. Strippers, pilots, guide pins, thiab heel blocks tag nrho cov zoo nyob rau hauv tib lub rooj sib txoos qauv, kom ntseeg tau tias txhua yam khoom ua haujlwm raws li kev sib koom ua ke.
Strip layout yog ib feem tseem ceeb ntawm cov qauv no. Tus tsim qauv txiav txim siab seb lub tiaj tiaj yuav zes li cas, cov khoom siv ntau npaum li cas nyob nruab nrab ntawm qhov chaw, qhov twg cov cab kuj txuas, thiab qhov chaw nyob deb li cas cais cov chaw nres tsheb. Ib qhov zoo- npaj strip layout sib npaug ntawm kev siv cov khoom siv tiv thaiv kev sib faib quab yuam thiab pub kev ruaj ntseg. Tsis zoo nesting pov tseg cov ntaub ntawv. Kev tsis sib haum xeeb ua rau tsis muaj zog uas hnav cov tuag tsis sib xws.
CAE Simulation los kwv yees ua tus cwj pwm
Xav txog kev nias ib qho nyuaj los ntawm siab - lub zog hlau thiab pom tias cov phab ntsa kos thins mus rau qhov tawg, tab sis tsuas yog tom qab koj tau tshuab cov kab noj hniav tuag lawm. Qhov xwm txheej ntawd tau tshwm sim. Niaj hnub no, CAE simulation kwv yees cov kev ua tsis tiav ua ntej yuav muaj lub cev muaj zog, ua rau nws yog ib qho tseem ceeb tshaj plaws hlau stamping cov txheej txheem muaj rau cov engineers tuag.
Finite element tsom xam ua qauv tag nrho cov txheej txheem tsim: kev sib cuag nrog cov khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob Kev simulation qhia txog qhov wrinkling nyob rau hauv qhov chaw tsis muaj kev txhawb nqa, thinning nyob rau hauv nruj radii, thiab cracking qhov twg strain tshaj cov khoom txwv. Nws kuj tau kwv yees lub caij nplooj ntoos hlav rov qab, uas yog qhov nyiam ntawm cov hlau tsim los ua ib feem rov qab nws cov duab thaum nias lub zog raug tshem tawm. Rau siab - steels muaj zog, springback tuaj yeem hnyav txaus los thawb cov khoom tawm ntawm kev ua siab ntev tag nrho.Advanced simulation cuab yeejtam sim no xam cov springback magnitude thoob plaws tag nrho qhov chaw, tso cai rau cov engineers los them cov nuj nqis tuag geometry proactively es tsis yog chasing kho thaum sim.
Qhov kev them nyiaj no ua haujlwm los ntawm kev txhob txwm hloov lub ntsej muag tuag kom qhov chaw rov qab mus rau hauv nws qhov tseeb qhov kawg. Yog tsis muaj simulation, engineers cia siab rau lub cev sim - thiab - yuam kev, overbending los ntawm kwv yees thiab iterating los ntawm kim tuag recuts. Stamping thev naus laus zis tau nce mus rau qhov chaw uas tus qauv hlau stamping tuaj yeem siv tau digitally ua ntej cog lus rau cov cuab yeej nyuaj, txiav lub lis piam los ntawm kev txhim kho ncua sij hawm thiab tshem tawm tag nrho cov kev ntsuas lub cev.
CAM Programming thiab Toolpath Strategy
Nrog geometry xauv thiab simulation validated, CAM programming txhais cov qauv tsim rau hauv cov lus qhia tshuab. Txhua qhov contour, hnab tshos, thiab profile ntawm txhua qhov khoom siv tuag xav tau ib lub cuab yeej uas sib npaug ntawm qhov kawg, qhov tseeb qhov tseeb, thiab lub sijhawm voj voog. Qhov no yog qhov uas stamping tsim kev txiav txim siab raws li kev tsim khoom muaj tseeb.
CAM programmers txhais cov tswv yim roughing uas tshem tawm cov khoom ntau sai, tawm hauv Tshuag rau ib nrab- ua tiav thiab hla dhau. Lawv xaiv cutter geometries phim rau cov yam ntxwv tshwj xeeb: pob- lub qhov ntswg kawg mills rau contoured kab noj hniav, tiaj tus kawg mills rau planar nto, thiab me me - txoj kab uas hla cov cuab yeej rau cov ces kaum nruj. Toolpath cov tswv yim zoo li siab -machining ceev nrog cov nti tas li load txo cov txiav quab yuam thiab txuas lub neej ntawm cov cuab yeej, uas tseem ceeb thaum koj ua cov cuab yeej hardened steel ntawm 60+ HRC tom qab kev kho cua sov.
Rau txoj kev tuag cov ntaub ntawv nrog cov kab nkhaus thiab cov kab hauv qab, 5-axis ib txhij ua haujlwm ua kom lub tshuab txiav kom pom zoo rau saum npoo, txo qhov siab scallop thiab txo tes polishing. Yooj yim geometries yuav tsuas xav tau 3-axis ua haujlwm. Tus programmer ua rau cov kev txiav txim siab no los ntawm cov khoom raws li qhov nyuaj ntawm geometry thiab kam rau ua.
Cov txheej txheem hlau stamping tsim kev ua haujlwm los ntawm lub tswv yim mus rau lub tshuab- cov kev pabcuam npaj ua raws li cov lus teev tseg:
- Ib feem geometry ntshuam thiab xyuas qhov ua tau
- Kev ua haujlwm ntawm kev sib tsoo, kev sib tsoo, thiab kev sib tsoo
- Tuag tivthaiv qauv nrog tag nrho parametric associativity
- Tsim kev simulation, kev twv ua ntej caij nplooj ntoos hlav, thiab tuag ntsej muag them nyiaj
- Toolpath tiam, simulation pov thawj, thiab tshaj tawm - ua rau CNC
Txhua kauj ruam pub rau tom ntej. Hla kev simulation kom txuag lub sijhawm yuav luag ib txwm raug nqi ntau dua hauv kev ua haujlwm dua. Rushing CAM programming ua rau lub ntsej muag tsis zoo uas yuav tsum tau ua tes ua haujlwm ntau dhau. Cov theem digital yog qhov kev qhuab qhia them cov nyiaj faib nyiaj, vim tias ib zaug koj pib txiav cov hlau, cov kev hloov pauv ua exponentially kim dua. Qhov kev hloov ntawm cov qauv digital mus rau lub cev hlau, qhov tseeb machining ntawm cov khoom siv tuag, yog qhov kev tsim kho qhov nyuaj qhia nws tus kheej kom meej meej.
Hom Stamping Dies thiab Yuav Ua Li Cas Tsim Kev Sib Txawv
Tsis yog tag nrho cov stamping tuag yog tsim tib txoj kev, thiab kev tsim kho complexity txawv nyob ntawm seb hom. Ib qho - chaw nres tsheb blanking tuag yuav xav tau ob peb lub lis piam ntawm machining. Lub 20-chaw nres tsheb nce qib tuag rau daim ntawv thov tsheb stamping tuag tuaj yeem siv sijhawm ntau lub hlis ntawm kev ua haujlwm zoo hla ntau ntau ntawm cov khoom sib cuam tshuam. Kev nkag siab txog hom stamping tuag pab piav qhia vim li cas thiaj tsim cov tswv yim, kam rau ua, thiab cov nqi sib txawv heev thoob plaws cov haujlwm.
Ib leeg -Station Dies vs Compound Dies
Ib leeg- chaw nres tsheb tuag sawv cev rau qeb yooj yim ntawm cov ntawv hlau stamping tuag. Txhua tus xovxwm stroke ua ib qho haujlwm: ib qho khoob, tho, lossis ib daim ntawv. Kev tsim kho yog qhov yooj yim vim tias koj tab tom tsim ib txheej ntawm cov cuab yeej mating nrog ib qho kev txhawj xeeb txog kev sib tw. Yooj yim tuag ua haujlwm yooj yim xws li txiav cov tshuab ntxhua khaub ncaws los yog tho qhov hauv cov brackets.
Compound tuag tsa complexity ib tug notch. Lawv ua ntau txoj haujlwm txiav hauv ib qho hlab ntsha ntawm ib qho chaw nres tsheb. Ib tug raug compound tuag tej zaum yuav blank ib txheej profile thiab tho qhov nyob rau hauv ib txhij. Qhov kev sib tw ntawm kev tsim kho ntawm no yog concentricity. Txhua qhov punch thiab tuag qhib yuav tsum ua raws li qhov tseeb vim tias lawv txhua tus koom nrog cov khoom ntawm tib lub sijhawm. Tolerances nruj, thiab tus tsim tuag yuav tsum suav rau deflection nyob rau hauv ib txhij txiav quab yuam.
Kev sib xyaw tuag mus ib kauj ruam ntxiv los ntawm kev sib xyaw txiav thiab sib sau ua ke hauv ib qho mob stroke. Koj tuaj yeem ua ib qho duab thiab kos rau hauv lub khob hauv ib lub voj voog xovxwm. Kev tsim cov no xav kom cov neeg tsim khoom tuag los tswj ob qho tib si shearing clearances thiab tsim radii nyob rau hauv tib lub cuab yeej, uas yuav tsum tau ceev faj saib xyuas yuav ua li cas cov khoom ntws thaum lub sij hawm ua ke. Tseem, tag nrho cov no yog ib qho - chaw nres tsheb cov cuab yeej. Qhov kev nce siab tiag tiag hauv kev tsim kom muaj kev nyuaj siab tshwm sim thaum koj tsiv mus rau theem cuab yeej uas ua cov sawb los ntawm ntau qhov chaw.
Progressive Die Kev Tsim Kho thiab Chaw Nres Tsheb Sequencing
Progressive tuag yog cov neeg ua haujlwm siab ntawm - ntim stamping. Lawv ua ib tug series ntawm kev khiav hauj lwm nyob rau hauv ntau lub chaw nres tsheb nrog ib tug xovxwm stroke, maj mam hloov ib tug hlau sawb mus rau hauv ib tug tiav ib feem. Raws li MetalForming Magazine piav txog nws, kev tuag zuj zus ua cov haujlwm tseem ceeb ntawm cov ntawv hlau hauv ob lossis ntau qhov chaw ua haujlwm ib txhij, nrog rau cov sawb txav mus rau qhov kev ncua deb ntawm txhua qhov mob stroke los ntawm kev pub mis.
Suab ncaj nraim ntawm txoj cai. Hauv kev xyaum, kev tsim ib qho yog ib qho ntawm cov haujlwm xav tau tshaj plaws hauv cov cuab yeej thiab kev tsim khoom tuag. Nov yog vim li cas:
- Chaw nres tsheb - mus rau - chaw nres tsheb alignment:Txhua qhov chaw nres tsheb yuav tsum tuav txoj haujlwm txheeb ze rau lwm tus hauv microns. Ib qho kev hloov pauv ntawm txawm tias 0.01 hli thoob plaws kaum chaw nres tsheb ua rau qhov tsis kam lees. Lub tshuab tuag tsim txhua qhov chaw nres tsheb nta los ntawm cov ntaub ntawv sib xws thiab txheeb xyuas kev sib raug zoo thoob plaws tag nrho cov txheej txheem tuag.
- Pitch tswj:Pitch yog qhov kev ncua deb ntawm txoj hlua txuas ntxiv ntawm cov hlab ntsha tawg. Txhua qhov tshwj xeeb hauv txhua qhov chaw nres tsheb yuav tsum muaj qhov sib txawv ntawm qhov sib npaug sib npaug. Yog hais tias ib tug piercing punch nyob rau hauv qhov chaw nres tsheb peb zaum 0.02 hli tawm suab los ntawm daim ntawv tooling nyob rau hauv lub yim, cov yam ntxwv yuav tsis ua raws li nyob rau hauv lub tiav ib feem.
- Sawb kev taw qhia thiab lifting:Lub sawb yuav tsum tau noj smoothly los ntawm tag nrho cov chaw nres tsheb yam tsis tau ntes ntawm tsim nta los yog sagging ntawm lifters. Bar lifters, stock guides, thiab relief pockets ntawm cov chaw nres tsheb txhua yam yuav tsum tau machining meej kom tswj tau ib theem pub dav hlau.
- Inter- chaw nres tsheb lub sijhawm:Cov kws tsav dav hlau nkag mus rau hauv qhov pierced yav tas los rau npe rau txoj haujlwm strip ua ntej txhua txoj haujlwm ua haujlwm. Cov pilots no yuav tsum nkag mus thiab thim rov qab hauv kev sib koom tes nrog strippers thiab lifters. Sijhawm yuam kev ua rau muaj kev puas tsuaj los yog tsis tuaj yeem sau npe.
Kev siv qhov tsis zoo thiab zoo bypass notches nyob rau hauv daim ntawv hlau stamping tuag kuj plays lub luag hauj lwm nyob rau hauv kev loj hlob tuag kev tsim kho. Cov kev taw qhia ntawm ntug kab txaij muab cov ntsiab lus siv lub cev rau qhov chaw nyob thiab tso cai rau cov sensors kom pom cov khoom luv luv lossis ntev ntev ua ntej lawv ua kev puas tsuaj. Tsim qhov chaw nres tsheb nrog qhov tseeb geometry thiab txoj hauj lwm yog ib qho ntawm thawj qhov kev sib tw - cov haujlwm tseem ceeb hauv qhov tuag.
Kev tsim kho ntawm steel stamping tuag rau cov ntawv thov nce qib kuj xav tau qhov tshwj xeeb sib xws hauv kev tsim khoom. Txhua qhov punch, tuag ntxig, thiab rov qab phaj yuav tsum yog hauv av tiaj tus thiab sib npaug. Kev taw qhia pins thiab bushings yuav tsum tuav cov khau sab sauv thiab qis hauv kev sib dhos hauv cov xovxwm dynamic. Kev vam meej tuag tsis yog ib qho kev sau ntawm chaw nres tsheb xwb; nws yog ib qho kev sib koom ua ke txhua yam uas txhua yam cuam tshuam rau kev ua haujlwm ntawm txhua lwm yam.
Hloov Tuag rau Loj lossis tob-Drawn Parts
Hloov stamping siv txoj kev sib txawv. Hloov chaw ntawm kev khaws cov khoom txuas nrog rau cov khoom thauj khoom, cov khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob Txoj kev no haum rau qhov loj, sib sib zog nqus- rub cov plhaub, thiab cov duab geometry uas tsis tuaj yeem txuas nrog ib lub strip thaum tsim.
Lub tsev hloov tuag qhia nws tus kheej complexity. Txhua qhov chaw nres tsheb ua haujlwm raws li cov cuab yeej ywj pheej, tab sis txhua tus yuav tsum sib koom ua ke nrog cov kev hloov pauv. Gripper txoj hauj lwm, ib feem kev taw qhia, thiab chaw nres tsheb - mus rau - chaw nres tsheb qhov sib txawv yuav tsum phim lub tshuab hloov tshuab raws nraim. Automotive stamping tuag rau cov qauv ntawm lub cev vaj huam sib luag, lub qhov rooj sab hauv, thiab qhov sib sib zog nqus-cov vaj tse sib sib zog nqus feem ntau siv cov qauv hloov pauv vim tias qhov loj me thiab kos qhov tob tshaj qhov uas cov sawb txuas ntxiv tuaj yeem ua tau.
Cov lus hauv qab no sib piv yuav ua li cas kev tsim kho yuav tsum sib txawv ntawm cov hom stamping tuag:
| Tuag Hom | Cov chaw nres tsheb raug suav | Alignment kam rau ua | Tsim kom yooj yim | Cov ntawv thov siv |
|---|---|---|---|---|
| Yooj yim (ib - chaw nres tsheb) | 1 | +/- 0.05 mm | Tsawg | Pleev, tho, ib leeg khoov |
| Compound | 1 (ntau txoj haujlwm) | +/- 0.02 mm | Nruab nrab | Simultaneous dawb paug thiab tho |
| Kev sib xyaw | 1 (txiav + daim ntawv) | +/- 0.02 mm | Nruab nrab -High | Pleev thiab kos rau hauv ib qho mob stroke |
| Kev vam meej | 4 rau 30+ | +/{1}} hli | Siab | Connectors, brackets, automotive clips |
| Hloov | 3 rau 12+ | +/- 0.02 hli rau ib qhov chaw nres tsheb | Siab | Cov vaj huam sib luag loj, sib sib zog nqus rub, cov khoom siv |
Kev dhia los ntawm ib qho - chaw nres tsheb mus rau kev txhim kho lossis hloov kev tsim kho tsis yog ib qho teeb meem ntawm kev ntxiv chaw nres tsheb. Nws yog qhov hloov pauv tseem ceeb hauv koj li cas koj npaj, tshuab, thiab siv tau qhov tuag. Txhua qhov chaw nres tsheb ntxiv muab cov lej ntawm qhov tseem ceeb, tus lej ntawm cov khoom uas xav tau sub-micron raug, thiab tus naj npawb ntawm kev sib cuam tshuam uas yuav tsum ua haujlwm hauv kev hais kwv txhiaj. Qhov kev nce qib hauv qhov yuav tsum tau muaj tseeb ua rau cov khoom siv xaiv tuag cov neeg tsim khoom ntsib thaum xaiv cov cuab yeej steels uas yuav tsim cov pob txha ntawm txhua qhov khoom.
Xaiv Cov Cuab Yeej Hlau Raws Li Qhov Koj Ua Stamping
Kev tuag tsuas yog ua tau ntev npaum li cov hlau nws yog tsim los ntawm, thiab qib yog nyob ntawm yuav luag tag nrho ntawm cov ntawv hlau uas koj npaj yuav stamp. Cov hlau me me, stainless, aluminium, thiab siab - alloys muaj zog txhua qhov sib txawv ntawm cov cuab yeej siv. Qee qhov hnav cov npoo maj mam dhau los ntawm kev puas tsuaj. Lwm tus xa cov kev cuam tshuam loj heev uas nti cov hlau tsis huv. Xaiv cov khoom siv hlau stamping rau punches, tuag blocks, thiab tsim cov ntawv ntxig yam tsis xav txog cov khoom stamped zoo li xaiv cov log tsheb yam tsis paub txog txoj kev.
Cov cuab yeej Steel Qib thiab lawv cov ntawv thov stamping
Tsib yam khoom siv npog feem ntau ntawm cov khoom siv tuag siv hauv kev tsim khoom stamping. Txhua qhov chaw nyob sib txawv ntawm qhov hardness -toughness spectrum, thiab txhua tus haum rau ib hom kev ua tsis tiav.
D2 cuab yeej steelyog lub neej ntawd xaiv thaum abrasive hnav txwv lub cuab yeej lub neej. Nws cov ntsiab lus chromium carbide siab ua rau txiav cov npoo ntse dhau kev ua haujlwm ntev. Rau siab - ntim blanking thiab tho ntawm stamped steel thiab coated cov ntaub ntawv, D2 muab qhov zoo tshaj plaws ntug tuav. Txawm li cas los xij, nws tsis muaj qhov toughness kom muaj sia nyob rau qhov hnyav, yog li nws tsis yog qhov zoo tagnrho rau tuab - ntsuas qhov chaw nres tsheb uas muaj kev poob siab.
A2 cuab yeej steelua haujlwm zoo tshaj plaws thaum tsis muaj ib hom kev ua tsis tiav kom meej meej dominates. Nws sib npaug hnav tsis kam nrog lub zog txaus los tswj cov kev cuam tshuam nruab nrab, ua rau nws yog qhov kev xaiv zoo rau kev vam meej tuag qhov twg ntau qhov chaw muaj kev sib xyaw ntawm kev hnav, thauj khoom, thiab kev cuam tshuam cyclic. Rau nruab nrab- ntim ntau lawm hauv qab 1,000,000 hits, A2 feem ntau muab tus nqi ntau tshaj - ua haujlwm tau zoo.
S7 cuab yeej steelqhov tseem ceeb toughness tshaj txhua yam. Thaum punches nti los yog tawg nyob rau hauv kev cuam tshuam rov qab, tshwj xeeb tshaj yog nyob rau hauv hnyav - ntsuas stamping los yog chaw nres tsheb nrog hnyav tho loads, S7 absorbs cyclic kev nyuaj siab uas yuav puas siab dua -carbide qib. Nws khiav ntawm qis hardness (56-58 HRC) tab sis tiv taus qaug zog tawg zoo dua li D2 lossis M2.
M2 siab-ceev steelsau qhov sib txawv qhov twg ob qho tib si hnav thiab compressive load ua rau tsis ua hauj lwm. Punches uas yuav tsum tswj hwm ntug geometry nyob rau hauv siab txhawb nqa siab tau txais txiaj ntsig los ntawm M2 kev sib xyaw ntawm hardness (60-65 HRC) thiab compressive zog. Piv nrog D2, nws tiv taus deformation zoo dua. Piv nrog rau S7, nws tuav lub ntsej muag ntev dua.
Tungsten carbideinserts xa cov hnav tsis kam mus txog 30 npaug ntau dua li cov cuab yeej siv hlau. Lawv tuav qhov tseeb qhov tseeb ntawm ntau lab lub voj voog, uas ua rau lawv tsuas yog qhov kev xaiv ua tau zoo rau ultra-siab- daim ntawv thov ntim lossis thaum stamping cov ntaub ntawv muaj zog heev. Kev lag luam tawm: carbide yog nkig, kim, thiab xav tau kev sib tsoo tshwj xeeb lossis EDM kom zoo. Nws tsis tuaj yeem nqus cov khoom hnyav los yog cuam tshuam yam tsis muaj kev pheej hmoo ntawm kev puas tsuaj puas tsuaj.
| Qib | Hardness (HRC) | Toughness | Hnav Resistance | Zoo tshaj -Fit Stamped Material |
|---|---|---|---|---|
| D2 | 58-62 | Nruab nrab | Zoo heev | Coated steel, me me steel, siab - ntim blanking |
| A2 | 58-62 | Zoo | Zoo | Kev ua haujlwm sib xyaw, nruab nrab - ntim ntau lawm |
| S7 | 56-58 | Zoo heev | Nruab nrab | tuab- ntsuas steel, hnyav tho, cuam tshuam- chaw nres tsheb |
| M2 | 60-65 | Nruab nrab | Zoo heev | Siab -load punching, abrasive sheet hlau |
| Carbide (WC{0}}Co) | 70+ (HRA 88-92) | Tsawg | Tshwj xeeb | Stainless hlau, abrasive alloys, ntau - lab feem khiav |
Yuav Ua Li Cas Stamped Material Changes Die Design Choices
Cov ntawv hlau khiav los ntawm qhov tuag dictates cov qib twg nyob rau hauv txoj haujlwm twg. Xav txog peb yam xwm txheej:
Stainless hlau stampingnthuav tawm qhov kev sib tw dual. Austenitic qib zoo li 304 thiab 316 yog ob qho tib si abrasive thiab nquag hnav cov nplaum (galling). Cov khoom ua hauj lwm- hardens sai heev thaum lub sij hawm tsim, uas ua rau kom txiav quab yuam thiab accelerates ntug deterioration. Stainless stamping xav tau siab- hardness tooling, feem ntau D2 lossis carbide inserts ntawm cov chaw txiav, ua ke nrog polished nto thiab tiv thaiv -galling coatings los tiv thaiv cov khoom tuaj ntawm cov hlau.
Aluminium stamping qhov chawzoo li nws yuav tsum yooj yim rau kev siv vim tias cov khoom yog mos. Hauv kev xyaum, cov txheej txheem aluminium stamping tsim nws tus kheej cov teeb meem. Aluminium muaj lub siab nyiam ua raws li cov cuab yeej steel, txhim kho ntawm lub ntsej muag punch thiab tuag radii kom txog rau thaum ib feem zoo degrades. Thaum ua haujlwm nrog stamped aluminium ntawv hlau, cov neeg tsim khoom tuag ua qhov tseem ceeb ntawm qhov tiav thiab txheej txheej xaiv ntawm cov tawv tawv. DLC los yog TiN-coated A2 inserts feem ntau ua tau zoo dua cov hlau tsis muaj coated vim tias lawv tiv thaiv cov nplaum nplaum uas siv los ntawm txhuas.
Siab -lub zog steel(siab dua 590 MPa tensile) xav tau ob qho tib si hardness thiab toughness ib txhij. Cov khoom siv high-forming quab yuam kev nyuaj siab cov cuab yeej cuab tam hauv compression, thaum nws lub caij nplooj ntoos hlav yuav tsum nruj dua tuag geometry. M2 los yog carbide-tipped punches tuav lub nra hnyav ntawm cov chaw txiav, thaum S7 tuaj yeem ua haujlwm zoo dua ntawm kev tsim cov chaw nres tsheb uas cuam tshuam.
Thaum twg carbide inserts ua pov thawj lawv cov nqi them nqi dhau los ntawm -cov cuab yeej hardened? Qhov kev txiav txim siab feem ntau yog los ntawm ntim thiab cov khoom abrasiveness. Rau kev tsim khoom ntau tshaj li ib lab qhov chaw, lossis thaum stamping stainless lossis siab - lub zog alloys uas noj D2 npoo nrawm, carbide tus nqi tag nrho ntawm cov tswv poob qis hauv qab ntawm cov hlau vim tias nws tshem tawm ntau lub voj voog rov ua dua thiab cuam tshuam rau lub sijhawm poob. Rau kev khiav qis dua 100,000 qhov chaw lossis thaum stamping softer hlau rau stamping daim ntawv thov, dhau los ntawm - hardened tool steel tseem yog qhov kev xaiv pheej yig.
Kev xaiv cov ntaub ntawv teev cov theem, tab sis nws tsuas yog xa nws cov nqi tag nrho tom qab kev ua haujlwm zoo thiab kev kho cua sov qhib cov khoom siv. Cov kauj ruam tom ntej hauv kev tsim kho yog hloov cov cuab yeej nyoos steel blocks rau hauv cov khoom siv tuag los ntawm kev ua tib zoo ua ntu zus ntawm CNC machining cov haujlwm.
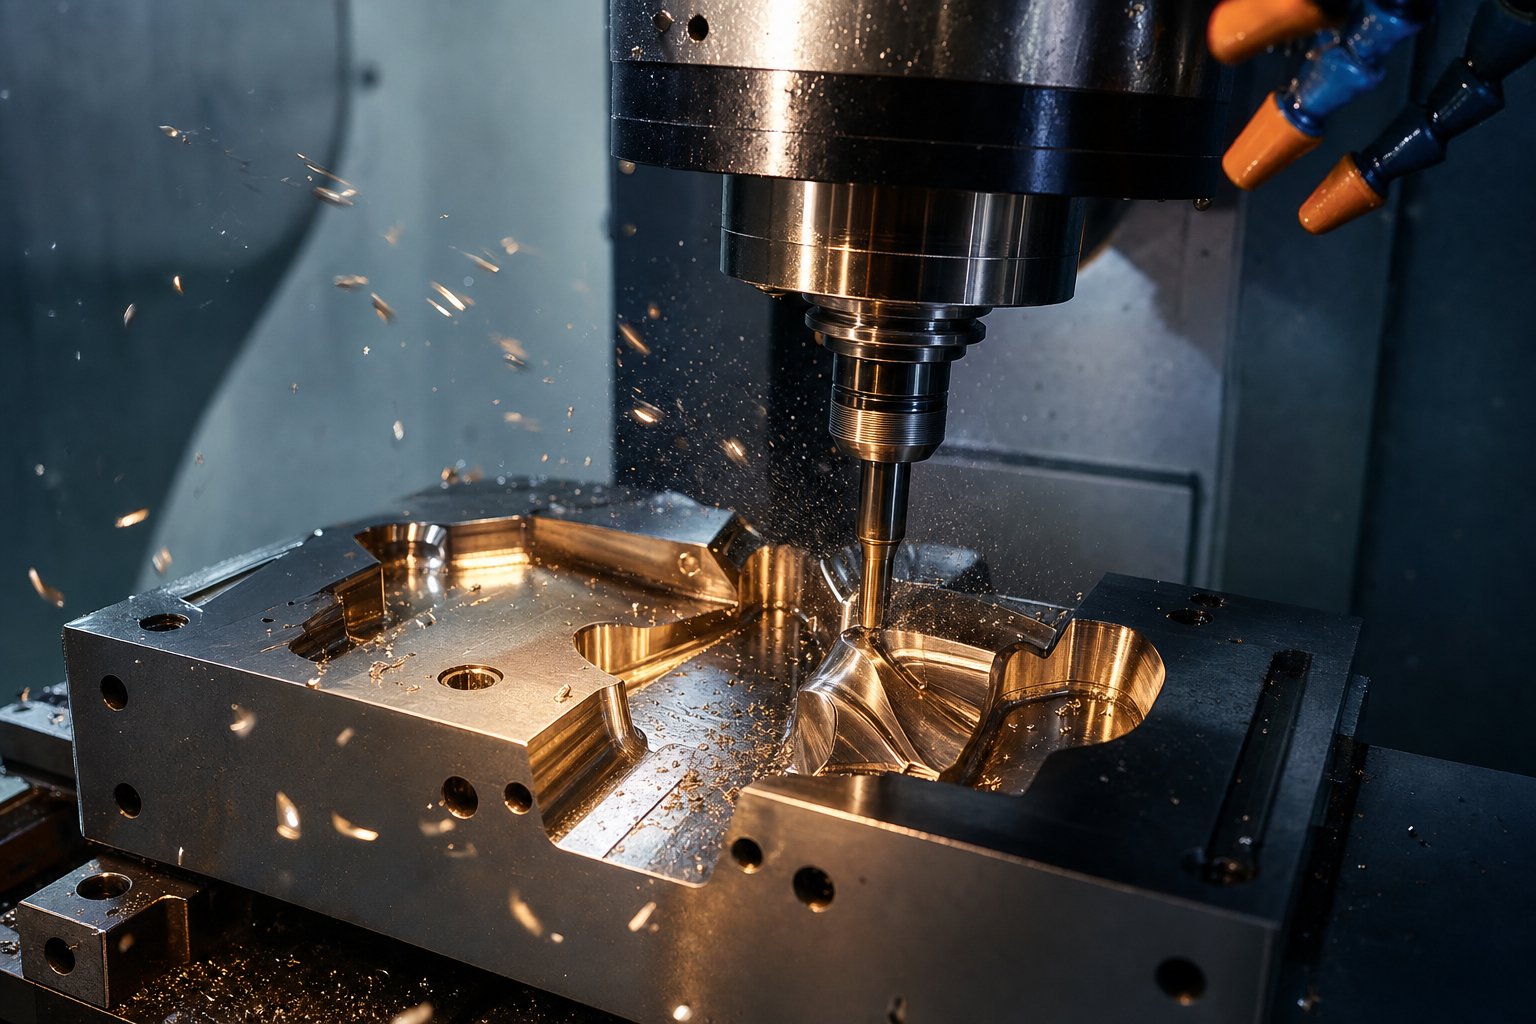
CNC Machining txheej txheem uas zoo li txhua yam khoom tuag
Ib qho thaiv ntawm D2 lossis M2 zaum ntawm lub pallet tsuas yog cov peev txheej nyoos. Tig nws mus rau hauv cov khoom ua haujlwm tuag yuav tsum tau txiav txim siab ua ntu zus ntawm CNC machining kev ua haujlwm, txhua qhov ua tiav ntawm ib theem tshwj xeeb rau ib qho laj thawj. Qhov kev txiav txim tseem ceeb npaum li kev ua haujlwm ntawm lawv tus kheej. Rough aggressively thiab koj qhia cov kev ntxhov siab sab hauv uas warp ib feem thaum kho cua sov. Ua kom tiav ua ntej hardening thiab koj poob koj qhov tseeb thaum cov hlau txav thaum quench. Txhua lub cuab yeej hlau stamping thiab tuag khw ua raws li lub tshuab machining ua ib ncig ntawm ib lub hauv paus ntsiab lus: tshem tawm cov khoom thaum lub hlau yog mos, tawv, ces coj mus rau qhov kawg loj thaum nws nyuaj.
Rough Milling thiab Semi-Tiav ua ntej kev kho cua sov
Tuag cov khoom pib lawv lub neej machining nyob rau hauv ib qho annealed los yog pre{0}}hardened xeev, feem ntau nyob ib ncig ntawm 20-30 HRC. Ntawm qhov softness no, cov khoom txiav tau yooj yim, cov cuab yeej siv tau ntev dua, thiab cov khoom tshem tawm cov nqi nyob siab. Roughing kev khiav hauj lwm hog tawm feem ntau ntawm cov khoom tshaj tawm, tawm 0.5 mus rau 1.0 hli ntawm cov khoom ntawm txhua qhov chaw tseem ceeb raws li "kev tso nyiaj tiav" rau kev ua haujlwm tom qab.
Vim li cas thiaj tso qhov nyiaj ntawd? Ob qho laj thawj. Ua ntej, kev kho cua sov ua rau muaj kev txav mus los. Txawm lub tshuab nqus tsev- cov cuab yeej hardened steel hloov me ntsis raws li nws cov qauv siv lead ua hloov thaum lub sij hawm quenching. Qhov thib ob, cov txheej txheem roughing nws tus kheej ua rau muaj kev ntxhov siab los ntawm kev txiav quab yuam thiab cov cua sov hauv zos. Yog hais tias koj machined mus rau qhov kawg loj nyob rau theem no, koj yuav saib cov qhov ntev hloov tom qab hardening.
Nruab nrab ntawm kev ntxhib los mos thiab kev kho cua sov, kev ntxhov siab - lub voj voog nyem ntawm ib ncig ntawm 600-650 degrees Celsius relaxes cov kev ntxhov siab sab hauv tsim los ntawm kev txhoj puab heev. Semi- tiav lawm ces coj qhov chaw los ze zog mus rau qhov kawg qhov ntev, feem ntau nyob rau hauv 0.2-0.3 hli, thaum tuav ib tug zoo yam khoom uas ua kom ntseeg tau tias txawm thaum tshav kub kub nkag mus rau lub tom ntej hardening voj voog. CNC tig ua haujlwm puag ncig cov khoom xws li cov lus qhia pins, bushings, thiab round punches nyob rau theem no, ua ze-net-shaped geometry ua ntej cov hlau hloov.
Ua kom tiav kev sib tsoo thiab siab -Speed Hard milling tom qab hardening
Thaum kev kho cua sov coj cov khoom siv rau lawv qhov ua haujlwm nyuaj ntawm 58-65 HRC, cov khoom coj txawv txawv kiag li nyob rau hauv lub tshuab txiav. Tam sim no nws yog lub fortress abrasive uas tiv taus ib txwm machining. Ob lub tswv yim ua tiav los daws qhov kev sib tw no: kev sib tsoo precision thiab high-speed hard milling.
Kev sib tsoo saum npoo nqa cov khoom sib xws xws li cov phaj tuag, cov phaj rov qab, thiab hnav cov strips rau qhov kawg thickness nrog flatness kam rau ua ntawm +/- 0.005 hli lossis zoo dua. Cylindrical sib tsoo ua tiav cov khoom sib txuas mus rau txoj kab uas hla kam rau hauv microns. Kev sib tsoo ua tau zoo ntawm kev tsim cov duab geometric zoo tshaj plaws ntawm cov chaw siv tau. Raws liprecision machining specialists nco ntsoov, thaum tus tsim yuav tsum tau flatness los yog parallelism nyob rau hauv +/- 0.002 hli, sib tsoo yog tib txoj kev xaiv, xa nto tiav mus rau Ra 0.1 micrometers.
Siab -ceev nyuaj milling tau tshwm sim los ua ib qho ntxiv rau kev sib tsoo. Siv cov cuab yeej carbide lossis PCBN ntawm qhov siab spindle ceev, cov txheej txheem no siv adiabatic shear: lub sijhawm sib cuag ntawm lub cuab yeej yog luv luv uas feem ntau ntawm cov cua sov hloov mus rau hauv nti es tsis yog cov khoom ua haujlwm. Qhov tshwm sim yog cov khoom siv tau zoo tshem tawm los ntawm cov hlau tsis muaj thermal puas rau cov khoom nto. Hard milling tuaj yeem tshem tawm cov khoom mus txog tsib zaug sai dua li kev sib tsoo thaum tsim cov kev ntxhov siab seem ntawm qhov chaw, uas ua rau muaj txiaj ntsig zoo rau lub neej qaug zog hauv stamping tooling raug rau cyclic loads.
Qhov kev faib tawm ntawm cov txheej txheem no yog ncaj nraim. Kev sib tsoo ua haujlwm tiaj tus datums, qhov chaw sib npaug, thiab yooj yim cylindrical profiles. Hard milling tackles 3D contours, pocketed geometries, thiab cov kab noj hniav nyuaj uas lub log sib tsoo lub cev tsis tuaj yeem ncav cuag. Cov khoom siv tuag feem ntau xav tau ob qho tib si: cov ntaub ntawv hauv av rau kev sib dhos haum, thiab nyuaj -milled contours rau kev tsim cov duab geometry. Qhov no hybrid mus kom ze yog tus txheej txheem xyaum nyob rau hauv hlau stamping tooling ntau lawm vim hais tias txhua tus txheej txheem npog geometries rau lwm yam tsis tau.
5-Axis CNC rau Complex Tuag Profiles
Tsis yog txhua qhov khoom siv tuag tuaj yeem ua tiav nrog 3-axis ua haujlwm. Thaum lub punch tsim muaj qhov sib xyaw ua ke, lossis kab noj hniav tuag nta cov phab ntsa sib sib zog nqus nrog cov duab kos thiab nruj radii, 3-axis milling rog cuam tshuam. Lub cuab yeej tsuas yog tuaj yeem los ntawm saum toj no, xav tau cov cutters ntev dua uas deflect nyob rau hauv kev thauj khoom thiab tawm hauv cov cim scallop rau ntawm qhov chaw uas xav tau ntau dhau ntawm tes polishing.
5-axis machining daws qhov no los ntawm tilting lub cuab yeej lossis lub tshuab ua haujlwm, tso cai rau lub tshuab txiav kom tswj tau qhov kev xav tau zoo tshaj plaws ntawm qhov chaw raug txiav. Raws limachining muaj peev xwm sib piv, 5-axis mills ua tiav kev ua siab ntev ntawm +/- 0.0005 ntiv tes nrog nto tiav mus rau Ra 0.4 micrometers, thiab lawv tshuab complex 3D nto nyob rau hauv ib qho kev teeb tsa uas yuav xav tau ntau qhov kev hloov pauv ntawm lub tshuab 3-axis.
Rau cov cuab yeej thiab tuag stamping daim ntawv thov, 5-axis muaj peev xwm tseem ceeb tshaj plaws hauv cov xwm txheej no:
- Deep kos tuag kab noj hniavnrog cov khoom sib xyaw- nkhaus phab ntsa uas xav tau cov cuab yeej luv luv, nruj taw qhia ib txwm rau saum npoo
- Progressive tuag forming chaw nres tshebnrog angled nta uas tsis tuaj yeem ncav cuag los ntawm txoj hauv kev ntsug
- Complex punch profilesqhov twg ntau qhov undercut nta xav tau machining yam tsis muaj re-fixturing
Txawm li cas los xij, tsis yog txhua lub ntsiab lus pom zoo 5-axis lub sijhawm. Tej yam yooj yim ca tuag daim hlau, rov qab daim hlau, thiab ncaj-walled inserts tshuab ua tau zoo ntawm 3-axis khoom ntawm tus nqi qis dua ib teev. Qhov kev txiav txim los mus rau geometry: yog hais tias ib tug feature yuav tsum tau repositioning los yog ntev-ntev tooling ntawm ib tug 3-axis tshuab, 5-axis feem ntau muab cov neeg zoo dua ntawm tus nqi qis dua txawm tias lub tshuab siab dua. Thaum lub tsev tuag destined rau lub high-ceev hlau stamping tshuab, qhov seem precision achievable los ntawm 5-axis xov ncaj qha txhais mus rau nruj ib feem tolerances thiab ntev lub sij hawm ntawm txij nkawm.
Qhov ua tiav machining ib ntus rau ib qho kev tuag ib txwm, los ntawm cov khoom nyoos mus rau polished ntxig npaj rau kev sib dhos, ua raws li qhov kev nce qib no:
- Rough zeb tag nrho cov nta hauv lub xeev mos (annealed), tawm hauv 0.5-1.0 hli Tshuag ntawm qhov chaw tseem ceeb
- Kev ntxhov siab txo qis ntawm 600-650 degrees Celsius kom tso tawm cov kev ntxhov siab uas nyob hauv machining
- Semi- ua kom tiav rau hauv 0.2-0.3 hli ntawm qhov kawg qhov ntev nrog cov nyiaj them poob haujlwm zoo ib yam
- Xa mus rau kev kho cua sov rau lub tshuab nqus tsev hardening thiab tempering rau lub hom phiaj hardness
- Ua kom tiav grind siv nto thiab nyuaj zeb complex contours mus rau qhov kawg qhov ntev
- Qhov kawg polish ua qhov chaw yuav tsum tau Ra qhov tseem ceeb rau cov khoom ntws thiab tso tawm ib feem
Txhua kauj ruam rooj vag tom ntej. Hla kev daws kev ntxhov siab ua ntej kev kho cua sov caw tuaj yeem cuam tshuam. Hard milling ua ntej txheeb xyuas cov ntawv tshaj tawm-kub- qhov ntev kho siv lub tshuab siv lub sijhawm ntawm ib feem uas yuav tau txav mus dhau qhov kev txwv rov qab tau. Kev qhuab ntuas ntawm cov kab ke no yog dab tsi cais cov cuab yeej siv hlau thiab tuag fabrication los ntawm cov khw uas caum cov teeb meem los ntawm kev rov ua haujlwm dua.
Precision sib tsoo thiab nyuaj milling tuav feem ntau ntawm cov geometries tuag, tab sis qee yam nta thawb dhau qhov twg cov rotating cutter lossis abrasive log tuaj yeem ua tiav. Lub kaum sab xis sab hauv, cov qhov nqaim, thiab sib sib zog nqus los ntawm -profiles xav tau cov txheej txheem tshem tawm sib txawv, ib qho uas txiav nrog hluav taws xob hluav taws xob ntau dua li lub zog siv tshuab.
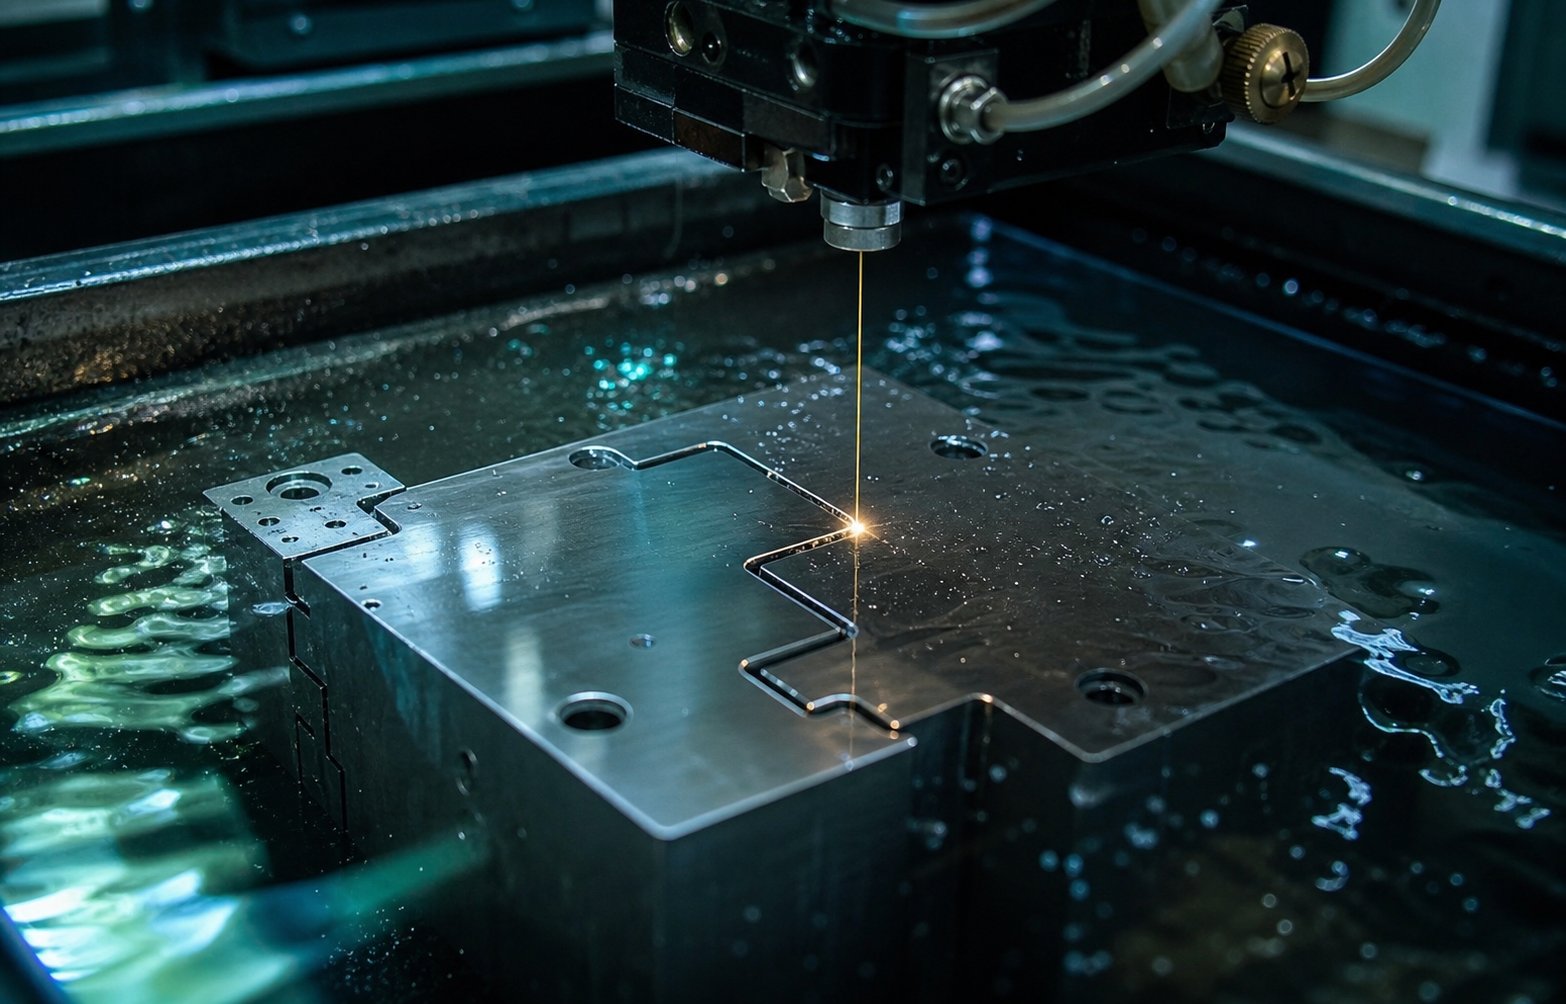
Hlau EDM thiab Sinker EDM rau Complex Die Geometries
Lub tshuab txiav milling, txawm tias nws txoj kab me me npaum li cas, tawm lub vojvoog ntawm txhua lub kaum sab hauv sib npaug rau nws qhov loj. Lub log sib tsoo tsis tuaj yeem ncav cuag hauv qhov nqaim. Cov kev txwv ntawm lub cev no txhais tau hais tias qee yam khoom siv stamping tuag, tshwj xeeb tshaj yog cov ntawv hlau xuas nrig ntaus thiab tuag, yuav tsum muaj cov txheej txheem tshem tawm cov khoom sib txawv. Hluav taws xob tawm machining tshem tawm cov hlau los ntawm kev tswj lub txim yaig es tsis yog cov cuab yeej txiav quab yuam, ua cov geometry uas tsis muaj cov cuab yeej tig tuaj yeem rov ua dua.
Hlau EDM rau Precision Punch thiab Tuag Profiles
Hlau EDM siv tooj liab nyias los yog coated hlau, feem ntau yog 0.1 mus rau 0.3 hli nyob rau hauv txoj kab uas hla, raws li ib tug electrode uas txiav los ntawm workpiece raws CNC- txoj kev. Cov hlau yeej tsis tiv nrog cov khoom siv. Hloov chaw, hluav taws xob tawm sai sai vaporize microscopic hais thaum cov dej deionized flushes cov khib nyiab thiab txias qhov chaw txiav. Vim tias cov hlau hla dhau los ntawm lub workpiece,xaim EDM tsim los ntawm -txiav cov profiles nrog cov radii sab hauv me me raws li txoj kab uas hla ntawm nws tus kheej, deb sharper tshaj tej milling cutter ua tau.
Rau cov ntawv hlau stamping tuag, xaim EDM yog qhov mus- ua cov txheej txheem rau kev txiav cov punch profiles, tuag qhib, thiab tshem tawm qhov tom qab kev kho cua sov. Koj yuav pom qhov no yog qhov tseem ceeb: txiav cov cuab yeej hardened steel ntawm 60+ HRC yog niaj hnub rau hlau EDM vim cov khoom hardness muaj tsawg heev cuam tshuam rau qhov hluav taws xob yaig. Cov txheej txheem tshuab D2, M2, thiab txawm carbide nrog sib npaug yooj yim. Tuag stamp profiles uas yuav tsum tau ceev clearance kev sib raug zoo ntawm lub punch thiab tuag qhib, tej zaum tsawg li 5-8% ntawm cov ntaub ntawv thickness ib sab, cia siab rau hlau EDM lub peev xwm los tuav kam rau ua nyob rau hauv ntau yam ntawm +/- 0.005 hli nyob rau hauv kev tswj tej yam kev mob.
Ntau yam skim dhau mus ua kom zoo dua qhov tseeb thiab qhov chaw tiav. Kev txiav ntxhib tshem tawm cov khoom siv ntau, tom qab ntawd ob mus rau plaub qhov kawg hla shave microns ntawm ib lub sij hawm, txhim kho ob qho tib si qhov tseeb thiab qhov zoo ntawm txhua qhov dhau. Qhov no ua rau cov hlau EDM zoo tagnrho rau kev txiav cov mating profiles ntawm stamping tuag Cheebtsam qhov punch-rau- tuag haum txiav txim siab qhov siab ntawm txhua qhov stamped.
Sinker EDM rau Cavities thiab Complex Contours
Qhov twg xaim EDM ua tau zoo dhau los ntawm -txiav cov profiles, cov dab dej EDM tuav cov kab noj hniav tsis pom kev, 3D contours, thiab textured nto uas lub xaim lub cev tsis tuaj yeem tsim. Cov txheej txheem siv ib qho kev cai -zoo li tus electrode, feem ntau machined los ntawm graphite los yog tooj liab, uas "sinks" rau hauv lub workpiece los ntawm lub txim yaig. Cov electrode cov duab ncaj qha sib haum mus rau kab noj hniav geometry koj xav tau, thiab raws li cov txheej txheem nce, ntau txhiab micro- sparks ib ob tshem tawm cov khoom nrog precision thaum hydrocarbon roj dielectric tswj cov cua sov thiab cov khib nyiab.
Hauv kev tsim cov hlau stamping tuag, sinker EDM pom nws lub luag haujlwm hauv kev tsim cov kab noj hniav nrog cov 3D qhov chaw nyuaj, cov ntsiab lus sib npaug, thiab cov yam ntxwv embossing uas tsis muaj milling cutter tuaj yeem ncav cuag yam tsis muaj deflection. Nws kuj tsim textured nto ntawm tuag stamp lub ntsej muag uas tswj roughness pab cov khoom ntws thaum lub sij hawm tsim. Cov txheej txheem tsim tsis muaj lub zog ntawm lub tshuab ua haujlwm, uas txhais tau hais tias cov seem tuag nyias thiab cov yam ntxwv zoo nyob twj ywm undistorted thaum lub sij hawm machining.
Kev sib pauv yog ceev thiab cov cuab yeej siv tus nqi. Txhua lub tshuab hluav taws xob yuav tsum yog kev cai- ua kom haum cov kab noj hniav uas xav tau, thiab cov khoom siv hluav taws xob siv thaum siv, qee zaum xav tau ntau daim ntawv luam rau ib qho tshwj xeeb. Lub sij hawm voj voog khiav qeeb dua hlau EDM rau cov khoom sib npaug. Tab sis rau qhov muag tsis pom kab noj hniav nyob rau hauv cov hlau hardened, sinker EDM tseem yog tib txoj kev xaiv.
| Parameter | Hlau EDM | Sinker EDM |
|---|---|---|
| Achievable Tolerance | +/{1}} rau 0.005 mm | +/{1}} txog 0.025 mm |
| Nto tiav (Ra) | 0.1 txog 0.8 micrometers | 0.4 txog 3.2 micrometers |
| Hom Geometry zoo tshaj plaws | Los ntawm -txiav profiles, ncaj- phab ntsa qhib, xuas nrig ntaus | Qhov muag tsis pom kab noj hniav, 3D contours, textured forming nto |
| Lub Sijhawm Cycle | 2 mus rau 12 teev ib qhov profile (nyob ntawm qhov tuab thiab hla) | 4 mus rau 40+ teev ib kab noj hniav (nyob ntawm qhov tob thiab qhov nyuaj) |
Lapping thiab Polishing rau Nto Zoo
EDM tawm ntawm cov txheej txheem rov ua dua tshiab rau ntawm cov khoom siv, thaj tsam nyias ntawm re- cov khoom sib zog uas tuaj yeem nyuaj thiab nkig ntau dua li cov niam txiv steel. Rau kev txiav cov khoom xws li xuas nrig ntaus thiab tuag qhib, txheej txheej no feem ntau siv tau lossis txawm tias muaj txiaj ntsig. Rau kev tsim cov chaw uas cov ntawv hlau yuav tsum ntws zoo nyob rau hauv siab, nws yuav tsum tau tshem tawm.
Lapping siv cov khoom sib xyaw ua kom zoo rau ntawm lub tiaj tiaj lossis contoured laps kom tshem tawm cov khoom ntawm sub-micron qib, ua kom flatness thiab nto tiav uas sib tsoo ib leeg tsis tuaj yeem sib xws. Nws yog tus qauv txheej txheem rau nqa qhov tseem ceeb mating nto ntawm daim ntawv hlau tuag mus rau qhov zoo tshaj plaws geometric xav tau rau kev sib cuag hauv xovxwm.
Polishing chaw nyob ua qhov chaw tshwj xeeb. Raws li kev paub tuag txiag ntawmFabricator Note, polishing nyob rau hauv cov kev taw qhia ntawm hlau ntws txo kev sib txhuam thiab pab cov ntawv hlau txav los ntawm kos thiab daim ntawv noj tsis muaj galling. Txawm li cas los xij, tsis yog txhua qhov chaw tau txais txiaj ntsig los ntawm daim iav tiav. Rougher kos- zoo steels ua tau zoo dua tiv thaiv me ntsis textured tooling vim lawv cov micro-valleys ntxiab lubricant. Qhov kev txiav txim siab ntawm qhov twg yuav polish thiab qhov twg yuav tawm hauv kev tswj kev ntxhib los mos ntawm cov ntawv hlau stamping tuag yog nyob ntawm cov khoom tshwj xeeb raug stamped thiab hom kev ua haujlwm ntawm txhua qhov chaw nres tsheb.
Ua ke, EDM thiab nto tiav muab cov neeg tsim khoom tuag tswj hwm geometries thiab saum npoo av uas CNC machining ib leeg tsis tuaj yeem xa. Cov txheej txheem no ua tiav cov theem ntawm kev tsim kho tuag. Tab sis raw geometry thiab nto tiav tsuas yog ib feem ntawm dab tsi ua rau stamping tuag Cheebtsam ua nyob rau hauv ntau lawm loads. Cov hlau nws tus kheej yuav tsum tau hloov pauv los ntawm kev kho cua sov thiab cov txheej txheem tiv thaiv kom tiv thaiv ntau lab ntawm kev cuam tshuam, abrasive cycles, thiab cov xwm txheej thermal uas ntau lawm stamping xav tau.
Kev kho cua sov thiab cov txheej txheej saum npoo uas txuas ntxiv lub neej tuag
Machining muab ib feem tuag nws cov duab. Kev kho cua sov muab nws cov khoom siv kho tshuab kom muaj sia nyob ntau lawm. Yog tsis muaj kev ua kom tawv thiab tempering, txawm tias qhov tseeb tshaj plaws machined D2 punch yuav deform nyob rau hauv stamping loads nyob rau hauv ntau txhiab hits. Thiab tsis muaj cov txheej txheem tiv thaiv, cov nplaum hnav yuav rhuav tshem qhov chaw ntev ua ntej puas tsuaj los ua qhov txwv tsis pub. Ob qhov kev tshaj tawm no -machining cov kauj ruam, kev kho cua sov thiab txheej, yog qhov chaw tuag ntev yog yeej lossis poob.
Vacuum Hardening thiab Tempering Sequences
Lub tshuab nqus tsev ua kom sov cov cuab yeej hlau rau nws qhov ntsuas kub austenitizing hauv qhov qis -siab chamber, ces quenches nws siv siab - siab inert gas. Lub tshuab nqus tsev ib puag ncig tiv thaiv oxidation thiab decarburization, khaws cia qhov kev ncaj ncees ntawm qhov chaw uas tau tsim kho thaum lub sijhawm ua tiav. Cov khoom tuaj tawm huv si thiab ruaj khov, nrog kev sib txawv me me piv rau cov huab cua-raws li txoj kev.
Ib lub voj voog quench ib zaug tsis yog tag nrho zaj dab neeg. Tempering ua raws li hardening, feem ntau nyob rau hauv ob lossis peb lub voj voog ntawm qhov kub thiab txias zuj zus. Txhua tus npau taws hloov pauv khaws cia austenite mus rau hauv martensite ruaj khov, txo cov kev ntxhov siab sab hauv los ntawm kev tua, thiab kho qhov kawg ntawm qhov sib npaug ntawm hardness thiab toughness. Hla lub voj voog npau taws tawm qhov tsis ruaj khov microstructures uas tuaj yeem hloov mus rau qhov ntev thaum lub sijhawm tsim khoom, ua rau kev ua siab ntev ntev uas nyuaj rau kev kuaj mob.
Cryogenic kev kho mob thawb qhov kev hloov pauv ntxiv. Los ntawm cov khoom cua txias rau kwv yees li rho tawm 300 degrees Fahrenheit siv cov kua nitrogen hauv qhov chaw tswj tau ntau tshaj li ob peb teev, cov txheej txheem cryogenic hloov pauv cov seem austenite uas tus qauv tempering tawm tom qab. Kev tshawb fawb luam tawm nyob rau hauv lubInternational Journal of Engineering Sciencetau sau tseg tias cov txheej txheem tswj kev sib sib zog nqus cryogenic ua rau siv - lub neej nce siab tshaj 200 feem pua ntawm ntau daim ntawv thov siv. Cov qib molecular - hloov pauv, suav nrog kev txhim kho carbide faib thiab ua tiav martensitic transformation, txo cov coefficient ntawm kev sib txhuam thiab txhim kho qhov seem ruaj khov mus tas li. Rau stamping tuag yuav tsum khiav ntau lab lub voj voog, kev kho cryogenic tom qab kev kho cua sov tuaj yeem ua ob lossis peb npaug ntawm lub neej muaj txiaj ntsig zoo ua ntej rov ua kom tsim nyog.
PVD thiab CVD txheej uas txo qis hnav thiab Galling
Kev kho cua sov optimizes cov khoom siv ntau. Cov txheej txheem tiv thaiv qhov chaw uas lub cuab yeej-rau- daim ntawv sib cuag tau tshwm sim. Lub cev vapor deposition (PVD) thiab chemical vapor deposition (CVD) siv cov txheej nyias nyias, feem ntau 2 mus rau 5 microns tuab, uas txo qis kev sib txhuam thiab tiv thaiv cov khoom xa los ntawm cov ntawv stamped mus rau qhov chaw tuag.
Vim li cas qhov no tseem ceeb? Thaum stamping stainless hlau, cov khoom nyiam ua haujlwm- tawv thiab gall tsim cov nplaum nplaum rau ntawm qhov chaw tuag uas sai sai degrades ib feem zoo. Kev sim ntawm Ford Motor Company's stamping plant,qhia los ntawm Deakin University cov kws tshawb fawb, pom tias TiCN-coated tuag nce tuag lub neej los ntawm ib qho ntawm ntau tshaj 20 piv rau uncoated polished nto thaum stamping galling- cov ntaub ntawv yooj yim. Cov txheej txheem ncua sij hawm cov khoom tseem ceeb- hloov theem mus tas li nyob rau hauv qhov kev sim ntawm 20,000-lub voj voog kuaj qhov rai.
Txhua txheej txheej hom phiaj ib qho kev hnav mechanism:
- TiN (Titanium Nitride):General -lub hom phiaj hnav tiv thaiv nrog hardness nyob ib ncig ntawm 2000-2500 HV. Tus nqi- zoo rau cov khoom sib xyaw ua ke ntawm qhov nrawm nrawm thiab ntim.
- TiCN (Titanium Carbonitride):Siab hardness thiab kev sib txhuam qis dua TiN. Excels tiv thaiv cov ntaub ntawv abrasive suav nrog stainless hlau hlau stamping daim ntawv thov qhov chaw ua haujlwm- tawv tawv nrawm nrawm ntug hnav.
- TiAlN (Titanium Aluminium Nitride):Ua kom kub siab tshaj 800 degrees Celsius los ntawm kev tsim cov txheej txheem tiv thaiv txhuas oxide hauv qab cua sov. Haum rau siab - stamping ceev thiab daim ntawv thov qhov twg cov roj nplua nyeem tawg ua kom cov cuab yeej siab.
- DLC (Diamond-zoo li Carbon):Tsis tshua muaj kev sib txhuam coefficient ntawm kwv yees li 0.1 txog 0.15, tiv thaiv cov khoom siv nplaum. Qhov kev xaiv thawj zaug rau txhuas stamping tuag thiab txhuas stamping cov cuab yeej uas galling ntawm stamped txhuas mus rau qhov chaw tuag yog qhov tseem ceeb tsis ua hauj lwm hom es tsis hnav abrasive.
Txheej txheej xaiv txuas ncaj qha rau cov khoom siv stamped. Rau 316 stainless hlau stamping, qhov twg ob qho tib si abrasion thiab adhesion nres cuab yeej ib txhij, TiCN los yog TiAlN muab cov hardness thiab tshuaj inertness xav tau los tiv thaiv galling ntawm kev ua noj. Rau txhuas hlau stamping, DLC's ultra- tsis tshua muaj kev sib txhuam tiv thaiv cov khoom muag los ntawm kev sib txuas rau cov cuab yeej nto, ua kom qhov chaw huv si thiab tu ncua ntev.Kev sib piv kev ua haujlwmpaub meej tias DLC qhov kev sib txhuam txo qis heev txo qis kev ua haujlwm thiab tiv thaiv nti adhesion thaum machining lossis tsim cov hlau mos xws li txhuas thiab tooj liab.
Qhov sib xyaw ua ke ntawm cov kev txiav txim siab no tseem ceeb heev. Lub tshuab tuag ua los ntawm cov cuab yeej steel qib raug, lub tshuab nqus tsev kom zoo- hardened nrog cryogenic kev kho mob, thiab coated nrog txoj cai ceramic txheej yuav khiav tau peb mus rau tsib zaug ntev dua ib qho twg ib kauj ruam twg tau cuam tshuam. Tus multiplier txhais tau ncaj qha mus rau tsawg dua qhov kev lag luam nres, tus nqi qis dua ib qho kev sib tsoo, thiab ntau qhov zoo sib xws ntawm qhov zoo ntawm tag nrho lub neej tuag. Tab sis kev txheeb xyuas qhov kev ua tau zoo yuav tsum tau ntsuas nruj ntawm txhua theem, los ntawm thawj qhov kev kuaj xyuas tom qab kev kho cua sov los ntawm kev tshuaj xyuas zaum kawg ntawm kev sim - stamped qhov chaw.
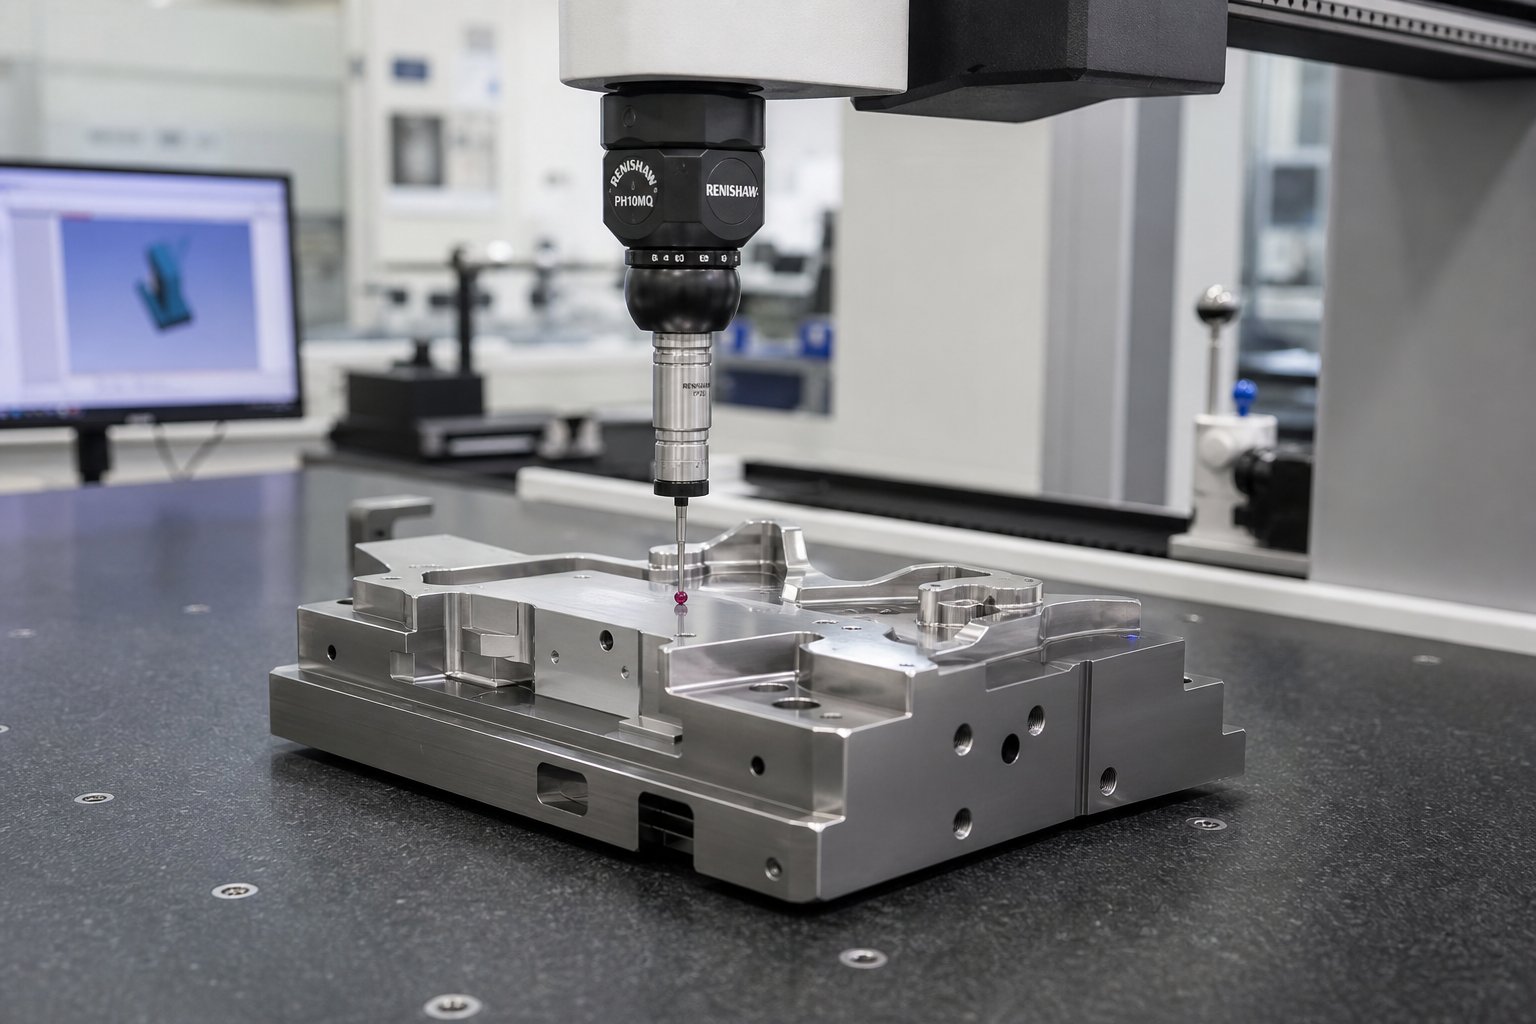
Kev Tswjhwm Zoo los ntawm Thawj Txiav mus rau Kev Txiav Txim Siab
Lub tshuab tuag tuaj yeem ua los ntawm cov cuab yeej zoo tshaj plaws steel, cua sov- kho flawlessly, thiab coated nrog zoo tagnrho ceramic txheej, tseem tsis tau nyob rau hauv ntau lawm yog tias tsis muaj leej twg txheeb xyuas qhov ntev ntawm cov theem. Kev tswj xyuas zoo hauv precision tuag stamping tsis yog qhov chaw kuaj zaum kawg. Nws yog ib tug series ntawm cov rooj vag embedded nyob rau hauv tag nrho cov tsim ib theem zuj zus, txhua tus paub meej tias cov khoom yog npaj txhij mus. Hla lub rooj vag thiab koj pheej hmoo ua qhov yuam kev thaum ntxov los ntawm txhua qhov kev ua haujlwm tom ntej kom txog thaum nws ntog raws li cov seem ntawm cov xovxwm hauv pem teb.
CMM Inspection thiab Surface Roughness Verification
Coordinate ntsuas tshuab zaum ntawm qhov chaw ntawm qhov ntsuas qhov ntsuas rau stamping tuag Cheebtsam. CMM sojntsuam kov lossis tshuaj xyuas cov yam ntxwv tseem ceeb, ntes XYZ cov ntaub ntawv sib koom tes thiab muab piv rau 3D CAD qauv. Rau kev tuag inserts, punches, thiab kab noj hniav blocks, CMM tshuaj xyuas qhov tseeb ntawm qhov, profile conformance ntawm contoured nto, thiab geometric kev sib raug zoo xws li flatness, parallelism, thiab perpendicularity uas txiav txim seb yuav ua li cas mating qhov chaw haum ua ke thaum sib dhos.
Thaum twg cov kev ntsuas no tshwm sim? Tsis yog thaum kawg xwb. Hauv - cov txheej txheem kuaj xyuas tom qab kev siv tshuab ntxhib paub meej tias cov khoom lag luam txaus tseem nyob ntawm txhua qhov chaw tseem ceeb ua ntej kev ntxhov siab thiab ib nrab- ua tiav. Tom qab kev kho cua sov, CMM rov- tshawb xyuas seb qhov kev txav txav ntawm qhov loj npaum li cas tshwm sim thaum lub sij hawm hardening, uas qhia cov tshuab ua tiav raws nraim li cas cov khoom yuav tshem tawm thiab qhov twg. Tom qab-finish- kev tshuaj xyuas sib tsoo ua rau qhov kawg ntawm daim ntawv tshaj tawm uas tso tawm txhua qhov sib dhos rau kev sib dhos. Raws li Moeller Precision Tool cov ntsiab lus, precision tooling manufacturers tuav kam rau ua kom nruj li 0.0002 ntiv tes, siv CMM li ib sab optical comparators thiab profile ntsuas tshuab los xyuas kom meej conformance ntawm txhua theem.
Surface roughness ntsuas complements cov ntaub ntawv seem. Lub profileometer taug qab lub tshuab lossis polished nto thiab qhia Ra (arthmetic nruab nrab roughness) thiab Rz (nruab nrab ncov-rau- hav qhov siab) qhov tseem ceeb. Vim li cas qhov no tseem ceeb rau cov txheej txheem hlau stamping? Vim tias qhov chaw ua tiav ntawm kev tsim steels tswj kev sib txhuam, cov khoom ntws, thiab kev tso tawm ib feem. Ib qho kev sib tsoo uas tau teev tseg ntawm Ra 0.2 micrometers uas tau ntsuas Ra 0.8 yuav tsim cov khoom nrog pom cov cim thiab cov phab ntsa tsis sib haum. Kev txheeb xyuas qhov roughness ua ntej sib sau ua ke tiv thaiv cov teeb meem hauv qab no los ntawm kev mus txog qhov xovxwm.
Kev ntsuas hardness ua rau lwm lub qhov rooj tseem ceeb, tshwj xeeb tshaj yog tom qab kev kho cua sov. Rockwell hardness ntsuas ntawm ntau qhov chaw ntawm txhua qhov khoom pom meej tias kev hloov pauv tsis sib xws. Ib qho punch uas nyeem 60 HRC ntawm lub ntsej muag tab sis 56 HRC ntawm nws lub hauv paus qhia tias tsis tiav hardening, muaj peev xwm los ntawm lub sij hawm tsis txaus los yog quench inconsistency. Cov txheej txheem tshuaj xyuas kev lag luam qhia meej tias qhov tseem ceeb ntawm hardness yuav tsum poob rau hauv ib qho kev txiav txim siab vim tias ib yam nkaus thiab - hardness tsawg ua rau hnav sai, thaum dhau lawm - hardness siab ua rau brittleness thiab puas ntsoog nyob rau hauv stamping loads.
Functional fit checks ua tiav qhov ua ntej -kev ua pov thawj. Cov khoom sib xyaw ua ke, xws li cov xuas nrig ntaus thiab nws qhov sib txuas ntawm qhov qhib, yog lub cev sib dhos ntawm lub rooj ntev zaum kom paub tseeb tias kev sib raug zoo ntawm kev sib raug zoo, zawv zawg haum rau cov ntsiab lus qhia, thiab cuam tshuam cov xwm txheej ntawm xovxwm - haum cov ntsiab lus. Optical comparors overlay magnified tivthaiv profiles tiv thaiv tus tsim geometry kom ntes hloov maj mam deviations uas CMM point probing yuav nco. Cov kev kuaj xyuas haum no paub meej tias cov khoom siv ib leeg yuav ua haujlwm raws li kev sib koom ua ke ib zaug bolted rau hauv cov txheej txheem tuag.
Kev sim khiav thiab thawj -Txoj Kev Ntsuas Qhov Ntsuas
Kev tshuaj xyuas los ua ke tau lees paub tias qhov tuag zoo li raug. Kev sim stamping ua pov thawj tias nws ua haujlwm. Lub tiav tuag yog mounted nyob rau hauv ib tug xovxwm, sawb khoom yog pub, thiab thawj qhov chaw tawm ntawm lub cuab tam. Qhov no yog lub sijhawm uas siv tau txhua qhov kev txiav txim siab saum toj kawg nkaus, los ntawm CAD geometry los ntawm kev siv tshuab thiab kev kho cua sov. Ib qho kev sim ua tiav ua rau cov hlau stamping qhov chaw uas ua tau raws li qhov loj me, nthuav tawm cov npoo huv, thiab daim ntawv tsis tawg, wrinkling, los yog lub caij nplooj ntoos hlav ntau dhau.
Kev sim khiav ua raws cov txheej txheem txheej txheem. Kev tuag yog teem rau ntawm qhov ntsuas kaw qhov siab, pub ntawm kev tswj ceev, thiab khiav ntawm kev txo tonnage thaum xub thawj thaum cov neeg ua haujlwm saib xyuas cov kab nrib pleb, mloog cov suab nrov txawv txav, thiab tshawb xyuas thawj ob peb qhov pom. Strip feeding stability, pilot engagement, thiab stripper function yog saib xyuas txhua lub sijhawm. Yog tias qhov tuag yog hom kev vam meej, txhua qhov chaw nres tsheb ua haujlwm raug soj ntsuam ntawm nws tus kheej los ntawm kev tshuaj xyuas ib feem ua tiav ntawm cov chaw nruab nrab ua ntej qhov kev sib cais zaum kawg.
Thawj -txoj kev tshuaj ntsuam xyuas ntsuas kev sim-stamped qhov chaw tiv thaiv kev kos duab engineering siv tib yam khoom siv CMM uas tau lees paub cov khoom tuag lawv tus kheej. Txhua qhov tseem ceeb, GD&T callout, thiab cov lus qhia saum npoo tau sau tseg. Daim ntawv ceeb toom tshwm sim los lees paub kev ua raws lossis txheeb xyuas qhov sib txawv uas yuav tsum tau hloov kho tuag. Cov kev hloov kho feem ntau suav nrog cov chaw nres tsheb shimming los kho cov angular springback, re- polishing nto uas qhia cov cim rub, lossis kho cov punch- rau - tuag tshem tawm ntawm cov chaw nres tsheb uas ua rau cov burr ntau dhau. Raws li cov kws kho mob tshwj xeeb hais txog kev tuag, kev tshuaj xyuas ua ntej- tsab xov xwm muab cov ncauj lus qhia ntxaws ntxaws, kuaj lub cev, thiab cov ntaub ntawv uas lees tias qhov tuag yog qhov tsim khoom- npaj ua ntej xa khoom.
Txhua qhov hlau stamped ib feem uas tawm hauv xovxwm ntau lawm tau txais qhov zoo ua rau nws tuag. Kev sim stamping yog qhov uas qhov qub txeeg qub teg raug pov thawj. Kev tuag uas dhau los ua ntej- tsab xov xwm tshuaj xyuas nrog tag nrho qhov ntev ntawm kev kam rau siab thiab txhua qhov chaw tsis muaj qhov tsis xws luag yog cov cuab yeej siv tau, npaj los tsim cov hlau stamped tsis tu ncua hla ntau pua txhiab lossis ntau lab lub voj voog.
Tag nrho cov kev soj ntsuam lub rooj vag ib ntus, los ntawm thawj nti mus rau validated ntau lawm cuab tam, ua raws li qhov kev vam meej:
- Hauv - txheej txheem kev kuaj xyuas tom qab ntxhib thiab ib nrab- ua tiav machining los txheeb xyuas cov nyiaj them poob haujlwm
- Tom qab-kub- kho hardness pov thawj thiab CMM re- ntsuas rau qhov txav txav
- Qhov kawg CMM daim ntawv tshaj tawm tom qab ua tiav kev sib tsoo thiab nyuaj milling paub meej tias tag nrho cov yam ntxwv hauv kev kam rau siab
- Kev sib dhos haum xyuas ntawm mating Cheebtsam, clearance verification, thiab optical profile sib piv
- Kev sim stamping hauv kev tsim khoom- sib npaug xovxwm nrog kev tswj tsis tau
- Ua ntej -kab tshuaj ntsuam xyuas ntsuas qhov chaw stamped tiv thaiv engineering prints nrog tag nrho qhov loj me qhia
Txhua lub rooj vag yuav tsum dhau ua ntej ua haujlwm ua ntej. Qhov kev qhuab qhia no tiv thaiv qhov ua tsis tau zoo tshaj plaws hauv kev tuag: nrhiav pom qhov teeb meem tom qab tag nrho cov kev khiav dej num tau ua tiav ntawm qhov tsis zoo.
Cov neeg tsim khoom lag luam uas npog tag nrho lub neej nyob hauv ib lub ru tsev, los ntawm kev ntsuas qhov ua tau thiab CAE simulation los ntawm kev ua haujlwm siab, kev sim khiav, thiab CMM tshuaj xyuas, tshem tawm cov kev sib txuas lus uas tshwm sim thaum lub luag haujlwm sib faib thoob plaws ntau tus neeg muag khoom.YICHEN's stamping tuag txheej txheemua piv txwv txog qhov kev sib koom ua ke no, kev lees paub tuag los ntawm txhua theem tau piav qhia ntawm no kom cov kws tsim khoom siv tshuab thiab cov neeg saib xyuas khoom tau txais kev tsim khoom- npaj cov cuab yeej txhawb nqa los ntawm cov ntaub ntawv tshuaj xyuas ntawm txhua lub rooj vag. Rau cov pab pawg txav los ntawm kev tshawb fawb mus rau kev ua haujlwm RFQ kev txhim kho, koom tes nrog ib tus neeg muab kev pabcuam - uas yog tus tswv tag nrho QC cov saw yuav txo qis kev pheej hmoo thiab txo cov sijhawm teem sijhawm.
Kev tshuaj xyuas thiab kev lees paub kaw lub voj kev tsim khoom, tab sis qhov kev ntsuas tiag tiag ntawm lub stamping tuag yog li cas tag nrho cov kev txiav txim siab ntawm tus neeg no, los ntawm CAD geometry los ntawm kev xaiv cov khoom siv, tshuab ua ntu zus, kev kho cua sov, thiab kev pov thawj zoo, sib xyaw ua haujlwm ntev - lub sijhawm ua haujlwm.
Nqa Nws tag nrho ua ke los ntawm Kev Ua Tau Zoo rau Kev Tsim Khoom
Tam sim no koj tau taug kev los ntawm txhua theem ntawm kev ua cov hlau stamping tuag: digital tsim thiab simulation, xaiv cov khoom siv, CNC machining, EDM ua, kho cua sov, txheej, thiab kev txheeb xyuas zoo. Txhua ntu tau hais txog kev cais tawm. Qhov tseeb, cov kauj ruam no tsis ua haujlwm ntawm nws tus kheej. Lawv sib xyaw. Kev txiav txim siab tsim qauv hauv CAD ripples rau pem hauv ntej los ntawm kev xaiv cov khoom, machining lub tswv yim, thiab thaum kawg mus rau hauv lub stamped ib feem zoo koj xovxwm ua nyob rau hauv tag nrho ceev. Kev nkag siab txog qhov kev sib xyaw ua haujlwm li cas yog qhov sib cais ntawm qhov tuag stamping uas xa 500,000 qhov kev ntseeg siab los ntawm ib qho uas degrades tom qab 10,000.
Yuav Ua Li Cas Txhua Qhov Kev Txiav Txim Siab Ua Haujlwm Ua Haujlwm Tuag
Xav txog cov txheej txheem tuag raws li cov saw hlau sib txuas ntau dua li qhov sib txuas ntxiv. Xaiv cov cuab yeej zoo steel qib tsis tsuas yog ntxiv cov kav ntev. Nws multiplies qhov txiaj ntsig ntawm txhua kauj ruam nqes. Lub tshuab nqus tsev- hardening lub qhov dej- xaiv D2 ntxig yields zoo dua lub nqus tsev vacuum- hardening qib marginal. Kev siv TiCN txheej rau lub ntsej muag kom zoo thiab polished muab nws cov kev sib txhuam tag nrho - txo qhov peev xwm. Siv tib txheej txheej rau ib qho chaw uas muaj kev ntxhov siab los ntawm kev hla dhau lub voj voog, thiab nws tawm hauv ntau txhiab zaus.
Tib lub logic ua haujlwm rov qab. Ib qho shortcut ntawm txhua theem faib cov kev ua tau zoo ntawm txhua yam uas ua raws li. Rushing CAE simulation thiab ploj lawm qhov kev kwv yees lub caij nplooj ntoos hlav txhais tau hais tias qhov tuag geometry tsis raug ua ntej machining txawm pib. Hauv qab -txhais cov cuab yeej steel rau daim ntawv thov stainless txhais tau tias cov txheej txheem sib ntaus sib tua poob tawm tsam substrate deformation hauv qab lawv. Hla kev ntxhov siab ua ntej kev kho cua sov qhia txog kev sib tsoo uas ua tiav kev sib tsoo tsis tuaj yeem rov zoo tag nrho. Txhua qhov kev cuam tshuam tshem tawm ntawm lub neej tuag, qhov zoo, thiab lub sijhawm ua haujlwm.
Dab tsi tiag cais qhov tuag uas khiav 100, 000+ hits ntawm ib qho uas ua tsis tau ntxov? Feem ntau tsis yog ib qho kev puas tsuaj loj, tab sis kev sib sau ntawm cov kev txiav txim siab marginal:
- Tsim shortcuts:Kev simulation tsis txaus ua rau kev sim- thiab- kev kho yuam kev ntawm cov hlau tawv, ua rau cov khoom tsis muaj zog los ntawm kev hloov kho dua
- Cov khoom tsis sib haum xeeb:Xaiv A2 qhov twg D2 lossis carbide tau lees paub yuav txuag tau tus nqi ua ntej tab sis muab ob npaug rau qhov zaus rov ua dua thiab nias lub sijhawm
- Machining sequence txhaum cai:Kev ua tiav ua ntej qhov kev ntxhov siab zoo qhia txog qhov tsis txaus ntseeg uas ua rau muaj kev ntxhov siab nyob rau hauv lub voj voog xovxwm
- Thaum tshav kub kub kho qhov khoob:Kev ploj ntawm lub voj voog kub lossis hla kev kho mob cryogenic nplooj khaws cia austenite uas hloov pauv tsis tau tshwm sim thaum lub sijhawm tsim khoom, ua rau muaj kev ua siab ntev ntev.
- Inspection lapses:Tso cov khoom yam tsis tau lees paub tom qab-kub- qhov ntev ntawm kev kho mob txhais tau hais tias kev sib sau cov neeg tuag los ntawm qhov chaw uas tej zaum yuav tsis muaj qhov tshwj xeeb
Cov txheej txheem hlau stamping raug muab nqi zog rau kev qhuab qhia ntawm txhua lub rooj vag. Tus nqi thiab ncua sij hawm kev cia siab ntsuas raws li. Ib qho yooj yim - chaw nres tsheb blanking tuag yuav xav tau 4 mus rau 6 lub lis piam thiab $5,000 txog $15,000 hauv kev nqis peev. Ib qho kev loj hlob nruab nrab tuag nrog 8 mus rau 12 chaw nres tsheb feem ntau xav tau 8 mus rau 12 lub lis piam thiab $ 25,000 txog $ 60,000. Complex automotive progressive or transfer dies with tight tolerances, multiple forming stations, thiab siab -vim lub neej yuav tsum tau ntau tshaj 16 lub lis piam thiab $100,000 nyob rau hauv tus nqi cuab yeej. Cov kab no qhia tsis tau tsuas yog lub sijhawm machining xwb, tab sis kev tsim kho engineering, simulation, tshuaj xyuas, thiab kev sim siab uas siv tau txhua lub cuab yeej rau nws lub neej tsim khoom.
Txhua kauj ruam hauv kev ua ib lub stamping tuag, los ntawm CAD geometry mus rau qhov kawg txheej, yog ib qho kev txiav txim siab uas yog ntxiv los yog rho tawm ntawm lub neej tuag, ib feem zoo, thiab ntau lawm efficiency. Tsis muaj kev xaiv nruab nrab hauv kev tuag thiab stamping txheej txheem.
Hloov los ntawm Kev Tshawb Fawb mus rau RFQ-Ready Die Solution
Yog tias koj tau nyeem tam sim no, koj yuav poob rau hauv ib qho ntawm ob pawg. Txawm hais tias koj tab tom tsim kev paub sab hauv los ntsuas cov neeg muag khoom kom zoo dua qub, lossis koj nquag mus txog RFQ rau kev cai hlau stamping tuag thiab xav nkag siab txog cov lus nug dab tsi thiab muaj peev xwm los txheeb xyuas. Ob txoj hauv kev tau txais txiaj ntsig los ntawm tib lub hauv paus ntsiab lus: cov txheej txheem kev tsim khoom stamping ua haujlwm zoo tshaj plaws thaum ib tus khub koom nrog tag nrho cov saw hlau los ntawm qhov ua tau los ntawm kev siv cov cuab yeej tsim khoom.
Fragmented sourcecing, qhov tsim tsim tshwm sim ntawm ib lub tuam txhab, machining ntawm lwm tus, thiab kev sim ntawm ib feem peb, qhia txog kev pheej hmoo ntawm txhua qhov kev hloov pauv. Dimensional lub hom phiaj tau ploj ntawm CAD cov ntaub ntawv thiab cov tswv tshuab. Kev kho cua sov specifications tau yooj yim kom yooj yim. Cov txiaj ntsig kev sim tsis pub rov qab zoo rau hauv kev tsim kho. Cov cuab yeej tuag thiab stamping uas ua tau zoo tshaj plaws hauv kev tsim khoom ntev yuav luag ib txwm los ntawm kev sib koom ua ke qhov twg txhua theem qhia rau tom ntej yam tsis muaj kev sib txuas lus.
Rau cov thawj coj saib xyuas thiab cov cuab yeej cuab yeej npaj txav los ntawm kev tshawb fawb mus rau hauv kev hais tawm, nrhiav tus khub uas nws muaj peev xwm nthuav dav tag nrho lub neej voj voog nyob rau hauv tsab xov xwm no: kev ntsuam xyuas qhov ua tau, CAE simulation rau kev tsim thiab springback, precision CNC machining thiab EDM, tswj kev kho cua sov, sim stamping hauv ntau lawm -tus neeg sawv cev 1} kab lus, thiab CMM{1} thawj zaug kev soj ntsuam.YICHEN kev cai stamping tuag daws teeb meemnpog raws nraim qhov kev txwv no, muab qhov kawg - rau- kawg hlau stamping peev txheej rau cov pab pawg uas xav tau cov cuab yeej siv tau raug xa tawm RFQ-npaj, txhawb nqa los ntawm cov ntaub ntawv zoo ntawm txhua qhov chaw tsim khoom.
Cov kev paub hauv kab lus no muab cov ntsiab lus thiab lub hauv paus rau koj los ntsuas txhua tus neeg muab khoom tuag cov txheej txheem tseem ceeb. Tam sim no koj nkag siab vim li cas qee cov kauj ruam raug nqi dab tsi lawv ua, vim li cas cov sijhawm ncua sij hawm ncav cuag ntawm qee qhov kev sib tw nyuaj, thiab vim li cas cov nqe lus pheej yig tshaj plaws tsis tshua muaj nqi qis tshaj rau ib qho kev tuag tag nrho lub neej. Qhov kev nkag siab ntawd yog lub hauv paus rau kev txiav txim siab nrhiav kev paub hauv txhua qhov kev tuag thiab kev sib tham txog kev yuav khoom.
FAQs Txog Kev Ua Hlau Stamping Tuag
1. Nws yuav siv sij hawm ntev npaum li cas los ua kom lub tshuab hlau stamping tuag?
Sijhawm sijhawm nyob ntawm qhov nyuaj. Ib qho yooj yim - chaw nres tsheb blanking tuag feem ntau yuav tsum tau 4 mus rau 6 lub lis piam. Ib qho kev nce qib nruab nrab tuag nrog 8 mus rau 12 chaw nres tsheb yuav siv sijhawm 8 mus rau 12 lub lis piam. Complex automotive progressive los yog hloov tuag nrog nruj tolerances thiab ntau qhov chaw tsim muaj peev xwm tshaj 16 lub lis piam. Cov sijhawm sijhawm no suav nrog engineering, simulation, machining, kev kho cua sov, thiab cov theem kev sim siab.
2. Cov ntaub ntawv dab tsi yog siv los ua stamping tuag?
Stamping tuag yog tsim los ntawm cov cuab yeej steel qib xaiv raws li cov ntawv hlau raug stamped. Cov kev xaiv muaj xws li D2 rau abrasive hnav tsis kam, A2 rau qhov sib npaug ntawm qhov sib npaug thiab qhov tawv, S7 rau kev cuam tshuam -cov ntawv siv hnyav, M2 rau cov khoom siv siab compressive, thiab tungsten carbide inserts rau ultra- siab- ntim khiav los yog cov khoom siv abrasive zoo li stainless hlau. Txhua qib nyob ntawm qhov sib txawv ntawm qhov hardness -toughness spectrum.
3. Dab tsi yog qhov txawv ntawm qhov kev tuag tuag thiab kev hloov pauv tuag?
Progressive dies khaws cov khoom txuas nrog cov khoom thauj khoom raws li nws nce mus los ntawm ntau qhov chaw nres tsheb nrog txhua qhov xovxwm, ua rau lawv zoo tagnrho rau cov khoom me me, siab - ntim cov khoom xws li cov khoom sib txuas thiab cov hlua khi. Hloov tuag txiav blanks dawb ntawm thawj qhov chaw nres tsheb thiab mechanically txav lawv ntawm cov chaw nres tsheb ywj pheej siv grippers. Kev hloov pauv tuag haum rau qhov loj, sib sib zog nqus- rub lub plhaub, thiab cov duab geometries uas tsis tuaj yeem txuas nrog ib txoj hlua khi thaum tsim, xws li tsheb lub cev.
4. Kev kho cua sov cuam tshuam li cas rau kev ua haujlwm ntawm stamping tuag?
Kev kho cua sov hloov cov cuab yeej hlau los ntawm lub xeev machinable rau hauv cov cuab yeej ua haujlwm nyuaj uas muaj peev xwm tiv taus ntau lab ntawm cov xovxwm. Nqus hardening ua raws los ntawm ntau lub voj voog tempering tsim kom muaj cov qauv martensitic ruaj khov. Ntxiv kev kho cryogenic tuaj yeem ua rau lub neej tuag ntau dua 200 feem pua los ntawm kev hloov cov austenite khaws cia thiab txhim kho carbide faib. Yog tias tsis muaj kev kho cua sov kom zoo, txawm tias cov khoom siv ua haujlwm tau zoo yuav deform lossis hnav sai heev hauv kev tsim khoom stamping loads.
5. Leej twg tuaj yeem tsim ua tiav stamping tuag los ntawm kev tsim khoom mus rau validation?
Integrated tuag manufacturers uas muaj tag nrho cov txheej txheem saw, los ntawm feasibility kev soj ntsuam thiab CAE simulation los ntawm CNC machining, EDM, kev kho cua sov, sim stamping, thiab CMM tshuaj xyuas, xa cov kev ntseeg tau tshaj plaws. YICHEN muab qhov kawg no -rau- kawg muaj peev xwm rau cov kev cai stamping tuag daws teeb meem, muab cov ntaub ntawv pov thawj zoo ntawm txhua lub rooj vag tsim khoom kom cov thawj tswj hwm thiab cov cuab yeej cuab yeej tau txais kev tsim khoom- npaj cov cuab yeej yam tsis muaj kev pheej hmoo ntawm ntau tus neeg muag khoom.


