


Yuav Ua Li Cas Stamping Tuag Tiag Tiag
Txhua lub nplhaib hlau hauv koj lub tsheb, txhua qhov txuas hauv koj lub xov tooj, thiab txhua lub vaj huam sib luag ntawm koj lub tub yees tau pib hauv qhov tuag stamping. Cov cuab yeej precision no yog lub luag haujlwm rautransforming flat sheet hlau rau hauv cov khoom sivntawm speeds uas tsis muaj lwm txoj kev sib sau ua ke. Tab sis dab tsi yog hlau stamping, tiag tiag, thiab nws yuav siv li cas los tsim cov cuab yeej uas ua rau nws tshwm sim?
Dab tsi yog Stamping Tuag
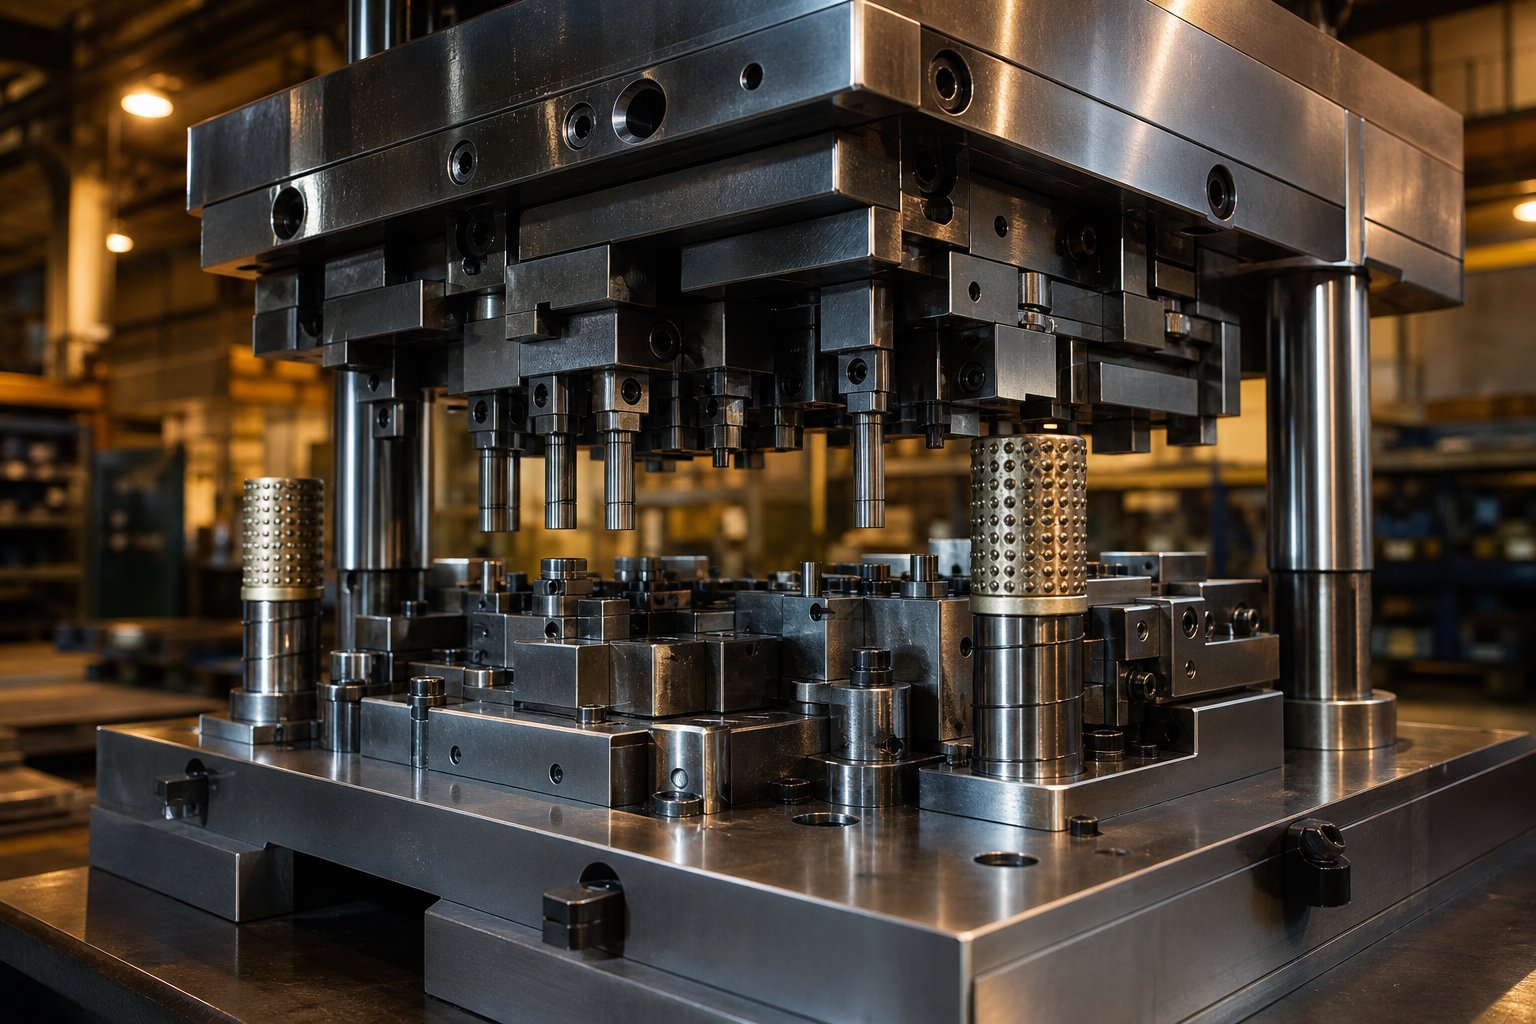
Lub stamping tuag yog cov cuab yeej precision uas muaj ob ntu - lub rooj sib txoos sab sauv thiab sab qis - mounted hauv xovxwm los txiav, khoov, daim ntawv, lossis kos cov ntawv hlau rau hauv ib qho duab los ntawm kev tswj xyuas.
Lub ntsiab lus stamping no npog cov hauv paus, tab sis qhov kev muaj tiag khiav tob dua. Lub tshuab tuag ua haujlwm plaub lub luag haujlwm hauv txhua lub voj voog xovxwm: nrhiav cov khoom, clamping nws rau hauv qhov chaw, ua haujlwm rau hauv cov duab, thiab tso cov khoom tiav. Lub sijhawm "ua haujlwm" yog qhov uas tus nqi tau ntxiv - los ntawm kev ua haujlwm xws li txiav, khoov, tho, embossing, sib sau, kos duab, ncab, npib, thiab extruding. Ua ib lub stamping tuag txhais tau hais tias engineering tag nrho cov kev ua no rau hauv ib qho, rov ua dua tshiab uas tuaj yeem muaj sia nyob ntau lab lub voj voog xovxwm.
Hobbyist vs Professional Tuag Ua
Muaj qhov sib txawv dav ntawm stamping DIY tej yaam num thiab kev ua haujlwm hauv chav ua haujlwm. Ib tug hobbyist yuav tsim ib qho yooj yim punch thiab tuag thaiv siv lub laum xovxwm, phau ntawv zeb, thiab lub rooj zaum grinder. Txoj hauv kev ntawd ua haujlwm rau qis - ntim khoom siv tes ua tej yaam num lossis cov qauv uas ua siab ntev.
Professional tuag ua yog kev qhuab qhia sib txawv kiag li. Cov cuab yeej cia siab rau CNC milling tshuab rau cov kab noj hniav nyuaj, xaim EDM rau nruj- qhib qhov qhib, qhov sib tsoo rau qhov chaw tiaj tus mus rau microns, thiab koom tes ntsuas cov cav tov kom paub tseeb txhua qhov ntev. Qhov sib txawv ntawm ob lub ntiaj teb no los mus rau kev rov ua dua - tus kws tshaj lij stamping tuag yuav tsum tsim qhov zoo ib yam ntawm ntau pua tus mob strokes ib feeb yam tsis muaj kev sib txawv.
Vim li cas Precision Matters hauv Kev Tsim Kho Tuag
Kev lag luam xws li tsheb, khoom siv hluav taws xob, thiab khoom siv hauv tsev nyob ntawm cov hlau stamping tuag los tuav cov kev ua siab ntev uas ua kom cov rooj sib txoos haum ua ke thoob plaws ntau lab units. Lub davhlau ya nyob twg txuas uas yog 0.05 hli tawm ntawm spec ua rau hluav taws xob tsis ua haujlwm. Lub vaj huam sib luag ntawm lub cev nrog qhov tsis sib xws ntawm qhov tob tob tsim cov ripples pom tom qab xim. Dab tsi yog qhov tuag hauv kev tsim khoom yog tias tsis yog lub hauv paus uas txhua tus qauv qis qis qis dua?
Tsab ntawv xov xwm no hais txog kev ua tiav lub neej ntawm kev ua lub tshuab stamping tuag - los ntawm kev xaiv hom kev tuag zoo thiab tsim cov kab nrib pleb, los ntawm kev siv tshuab, kev kho cua sov, thiab kev sim zaum kawg ntawm cov xovxwm. Tsis muaj ib phau ntawv qhia tam sim no taug kev los ntawm txhua theem hauv ib ntus, thiab qhov sib txawv ntawd ua rau cov kws ua haujlwm sib koom ua ke cov khoom tawg ntawm ntau qhov chaw. Cov ntu ua ntej kaw qhov sib txawv, pib nrog yuav ua li cas xaiv qhov zoo tuag architecture rau koj qhov tshwj xeeb thiab ntim ntau lawm.
Xaiv Txoj Kev Tuag Rau Koj Qhov Kev Ua Haujlwm
Xaiv txoj cai tuag architecture yog thawj qhov kev txiav txim siab engineering hauv txhua qhov project tuag stamping. Qhov kev xaiv tsim txhua yam hauv qab - cov nqi siv, lub sij hawm voj voog, ib feem zoo, thiab pes tsawg txoj haujlwm koj tuaj yeem sib sau ua ke rau hauv ib qho kev teeb tsa ib zaug. Xav txog nws li no: koj yuav tsis siv qhov kev vam meej tuag rau 500 tus qauv, thiab koj yuav tsis khiav ib lab lub tsheb kauj vab los ntawm ib qho - chaw nres tsheb cuab yeej. Sib piv cov hom stamping tuag rau koj cov hom phiaj tsim khoom tshwj xeeb tiv thaiv kev siv nyiaj siv tsis raug thiab tsis txhob muaj kev tsis sib haum xeeb ntawm lub khw hauv pem teb.
| Tuag Hom | Zoo tshaj rau | Qhov nyuaj | Volume Range | Tus nqi txheeb ze | Tooling Lead Time |
|---|---|---|---|---|---|
| Ib leeg -chaw nres tsheb | Prototypes, luv luv khiav | Tsawg (ib qho kev ua haujlwm) | Tsawg dua 10,000 | Tsawg | 2-4 lub lis piam |
| Compound | Cov khoom tiaj tus xav tau ntau qhov kev txiav hauv ib qho stroke | Tsawg rau nruab nrab | 10,000–500,000 | Nruab nrab | 4-8 lub lis piam |
| Kev vam meej | High ntim stamping ntawm complex qhov chaw | Nruab nrab mus rau siab | 500,000–10M+ | Siab | 10-20 hnub |
| Hloov | Loj lossis tob- kos qhov chaw | Siab | 100,000–5M+ | Siab | 12-24 hnub |
Tib -chaw nres tsheb thiab Compound tuag
Ib qho - chaw nres tsheb tuag ua ib qho haujlwm rau ib qho kev tawm dag zog - ib qho khoob, tho, lossis ib qho khoov. Cov txheej txheem tuag yog ncaj nraim: cov khoom nkag mus rau hauv, ib qho tshwj xeeb tau tsim, ib feem tawm. Qhov kev yooj yim no txhais tau tias cov cuab yeej siv qis (feem ntau yog 50-70% tsawg dua cov cuab yeej ua tau zoo) thiab kev hloov pauv sai, ua rau ib leeg - chaw nres tsheb tuag rau cov tswv yim ua haujlwm, cov qauv tsim vaj tsev, lossis cov khoom siv nrog kev ua siab ntev.
Compound tuag tsa lub bar los ntawm kev ua ntau yam kev ua haujlwm ib txhij hauv ib leeg. Xav txog qhov blanking ib qho profile sab nrauv thiab tho qhov sab hauv tib lub sijhawm - uas yog qhov sib xyaw tuag xa. Vim hais tias ob qho tib si kev ua haujlwm sib koom tib lub voj voog xovxwm, kev sib koom ua ke ntawm cov yam ntxwv txhim kho tau zoo, thiab lub sijhawm tsim khoom poob los ntawm 25-30% piv rau kev khiav haujlwm txhua qhov sib cais. Kev lag luam tawm yog tias cov khoom siv tuag ua haujlwm zoo tshaj plaws rau qhov chaw tiaj tus, feem ntau nyob rau hauv 150 mm inch, qhov twg txhua qhov kev ua haujlwm tshwm sim hauv ib lub dav hlau.
Progressive Dies rau siab -Volume Runs
Thaum cov khoom ntim tau nce mus rau ntau pua txhiab lossis ntau lab, kev tuag zuj zus dhau los ua tus neeg ua haujlwm. Sawb cov khoom noj los ntawm cov chaw nres tsheb, txhua qhov ua haujlwm tshwj xeeb - tho, notching, forming, dabtsi yog khoov - kom txog rau thaum ib qho tiav cais ntawm qhov chaw nres tsheb kawg. Lub logic engineering yog qhov yooj yim: los ntawm kev tshem tawm ib feem ntawm kev ua haujlwm, koj txo cov nqi zog txog li 40% thiab ua tiav cov nqi voj voog uas ib leeg - chaw nres tsheb teeb tsa tsis tuaj yeem kov.
Automotive stamping tuagfeem ntau tsim los ua cov cuab yeej nce qib rau qhov laj thawj no. Cov khoom sib txuas, cov hlua khi, cov ntaub thaiv hluav taws xob, thiab cov khoom siv hluav taws xob txhua yam tau txais txiaj ntsig los ntawm qhov chaw nres tsheb siab thiab qhov chaw kaw ntom ntom - rau - chaw nres tsheb rau npe uas cov neeg tuag tau zoo. Cov peev nyiaj ua ntej siab dua them rov qab sai thaum ib feem ntawm - tus nqi tseem ceeb dua li tus nqi siv.
Hloov Tuag thiab Thaum Lawv Ua Haujlwm Zoo Tshaj Plaws
Hloov stamping siv cov cuab yeej cuab tam los yog cov ntiv tes txav ib tus neeg qhov chaw ntawm cov chaw nres tsheb ywj pheej. Tsis zoo li kev tuag zuj zus, tsis muaj qhov txuas txuas txuas ntxiv ntawm qhov cuab yeej. Qhov no ua rau kev hloov pauv tuag ib qho txiaj ntsig zoo rau qhov chaw uas xav tau kev sib sib zog nqus nqus, hneev taw loj, lossis txoj kev peb- qhov sib txawv uas yuav ua rau tsis zoo ntawm ib daim kab xev.
Hauv automotive stamping, cov khoom siv loj loj thiab cov vaj huam sib luag ntawm lub cev feem ntau khiav hauv kev hloov pauv tuag vim tias qhov chaw geometry xav tau chaw nres tsheb ywj pheej. Txhua qhov chaw nres tsheb tuaj yeem tuav txoj haujlwm tsim tshwj xeeb yam tsis muaj kev txwv ntawm lub vev xaib nqa. Hloov tuag kuj txo cov khoom pov tseg vim tias tsis muaj kev sib txuas ntawm cov pob txha pob txha kom pov tseg - ib qho txiaj ntsig kev txuag nyiaj thaum khiav cov alloys kim lossis tuab - ntsuas cov khoom lag luam.
Qhov kev txiav txim siab ntawm kev nce qib thiab kev hloov pauv thaum kawg los mus rau ib feem geometry thiab kev siv cov khoom siv. Yog hais tias ib feem nyob twj ywm txuas mus rau ib tug strip tsis distortion, kev vam meej yeej nyob rau hauv ceev. Yog tias qhov yuav tsum tau txav mus los ntawm kev ua haujlwm hnyav, hloov stamping muab cov txiaj ntsig zoo dua nrog tsawg dua kev cuam tshuam zoo. Sib piv cov tuag hom rau cov kev muaj tiag no yog qhov sib cais zoo stamping tuag los ntawm cov cuab yeej uas tawm tsam lawv tus kheej tsim.
Stamping Tuag Cheebtsam thiab Yuav Ua Li Cas Lawv Ua Haujlwm Ua Ke
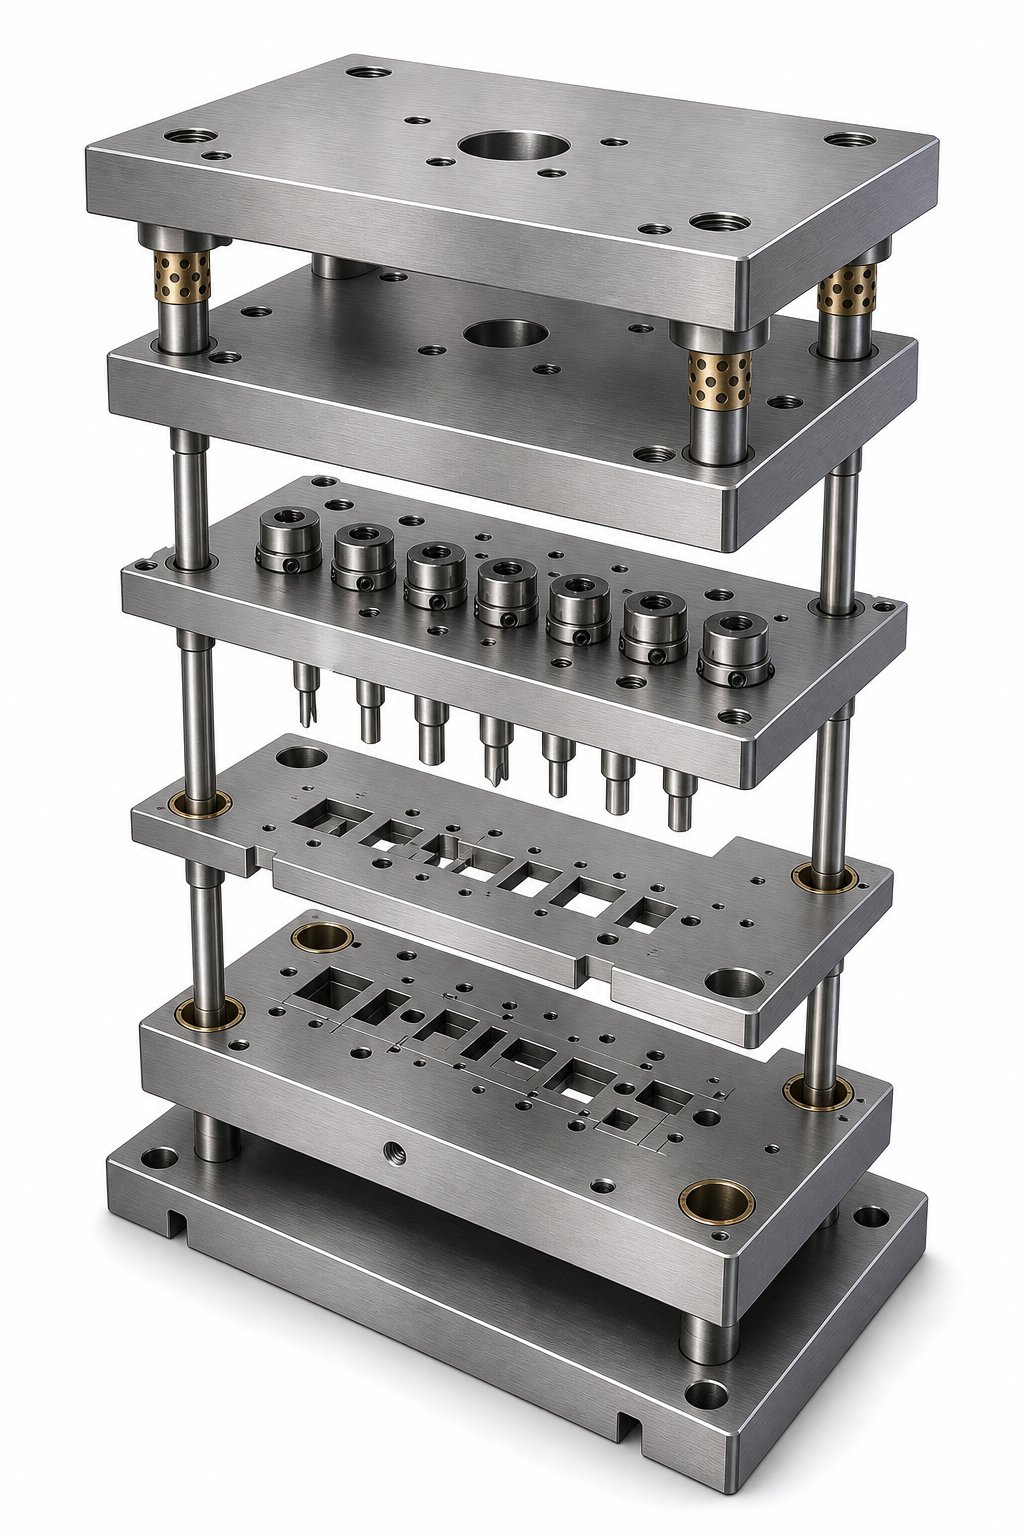
Xaiv qhov zoo tuag hom teeb tsa cov qauv, tab sis kev ua tau zoo nyob hauv tus neeg stamping tuag Cheebtsam uas sau cov architecture. Txhua daim nyob rau hauv lub cuab yeej muaj ib txoj hauj lwm - nrhiav, txiav, tsim, stripping, los yog kev taw qhia - thiab thaum ib lub ntsiab yog tawm ntawm spec, tag nrho cov system raug kev txom nyem. Nkag siab tias txhua qhov ua li cas, thiab lawv cuam tshuam li cas, yog qhov sib cais ntawm cov ntawv hlau ruaj khov tuag los ntawm ib qho uas ua rau seem tom qab ob peb txhiab hits.
Ntawm no yog cov tseem ceeb stamping Cheebtsam pom nyob rau hauv feem ntau tuag thiab stamping sib dhos:
- Tuag khau (sab sauv thiab sab phaj)- Lub hauv paus txheej txheem uas tuav txhua lwm yam hauv kev sib dhos.
- Tuag block (cavity)- Lub hardened steel thaiv uas muaj cov txiav los yog tsim profile uas lees txais cov punch.
- Punch phaj- Tuav thiab tso ib tus neeg xuas nrig ntaus hauv qhov chaw raug txheeb ze rau qhov thaiv tuag.
- Rov qab phaj- Lub phaj tawv tawv tom qab lub phaj punch uas tiv thaiv lub taub hau ntawm lub taub hau los ntawm kev nkag mus rau hauv cov khau softer nyob rau hauv kev cuam tshuam ntau zaus.
- Qhia pins thiab bushings- Kho lub sab sauv thiab sab qis nrog qhov raug nyob rau hauv qhov siab ntawm 0.0001 ntiv tes, kom ntseeg tau tias muaj kev tso npe sib xws tom qab mob stroke.
- Stripper phaj- Tuav lub workpiece tiaj tus thiab strips cov khoom tawm ntawm cov punches thaum rov qab stroke.
- Caij nplooj ntoos hlav systems- Muab kev tswj xyuas quab yuam rau stripping, siab pad actuation, thiab cov khoom clamping.
- Cov kws tsav dav hlau- Precision pins uas nkag mus rau hauv qhov pierced yav tas los txhawm rau nrhiav txoj hlua kom raug ntawm txhua qhov chaw nres tsheb.
- Fasteners thiab dowels- Ruaj ntseg thiab meej nrhiav txhua daim phiaj txheeb ze rau ib leeg, tiv thaiv kev hloov pauv hauv kev thauj khoom.
Upper thiab Lower Die Khau Assemblies
Cov khau tuag tsim cov pob txha ntawm tag nrho cov cuab yeej. Cov khau sab saud nce mus rau cov xovxwm ram, cov khau qis dua rau ntawm lub txaj xovxwm, thiab cov lus qhia txuas rau ob lub halves kom tswj kev sib raug zoo los ntawm ntau lab lub voj voog. Koj tuaj yeem yuav tus qauv tuag teeb - ua ntej- tshuab dhos ua ke ntawm nkawm khau, qhia cov ncej, thiab bushings ua rau catalog qhov ntev - lossis tsim cov qauv kev cai tuag los ntawm kos.
Cov txheej txheem tuag, zoo li cov neeg muag khoom xws li Anchor Danly, muab cov khoom sib hloov thiab xa khoom sai. Lawv ua hauj lwm zoo rau cov pa xuas nrig ntaus stamping ua haujlwm qhov twg qhov ntau thiab tsawg thiab nias tonnages poob rau hauv cov qauv sib txawv. Kev cai- cov qauv tsim ua qhov tsim nyog thaum tuag yuav tsum tsis yog -cov qauv qhia kev teeb tsa, cov hneev taw loj, lossis qhov tseeb heev - piv txwv li, tuag stamping nyias- ntsuas cov ntaub ntawv hauv qab 0.010 ntiv tes lossis khiav saum 200 strokes ib feeb.
Kev lag luam ncaj ncees. Lub tsev khau tuag hauv - tsev sib txuas siab - nqi CNC tshuab ntawm qhov qis dua - cov haujlwm ua haujlwm. Rau feem ntau lub khw, kev yuav cov txheej txheem txheej txheem thiab machining nws txais koj cov ntsiab lus tshwj xeeb txuag lub sijhawm thiab nqi piv rau fabricating los ntawm raw phaj.
Punch, Tuag Thaiv, thiab Clearance Relationships
Kev sib raug zoo ntawm punch thiab tuag thaiv yog qhov kev txiav txim siab tau txais txiaj ntsig. Thaum lub punch nqis los rau hauv qhov qhib qhov tuag, cov khoom txiav nrog nqaim bands ntawm ob lub punch edge thiab tuag ntug. Qhov sib txawv ntawm ob qhov kev txiav tawm - qhov kev tshem tawm - txiav txim siab seb koj puas tau txais ib feem huv lossis tsis lees paub.
Rau steel workpieces, pom zoo tshem tawm khiav 5-10% ntawm cov khoom thickness ib sab. Ib daim ntawv 1.0 hli steel, piv txwv li, xav tau kwv yees li 0.05 txog 0.10 hli ntawm qhov chaw nruab nrab ntawm lub punch ntug thiab tuag khawm ntug ntawm txhua sab. Covpes tsawg feem pua yog nyob ntawm workpiece hardness thiab tensile zog- cov ntaub ntawv softer xws li txhuas zaum ntawm qhov qis kawg, thaum siab - lub zog steel thawb mus rau 10% lossis siab dua.
Tau txais qhov tsis ncaj ncees lawm thiab peb qhov teeb meem tshwm sim:
- Tsawg heev clearance- Lub zog shear ntau dhau ua rau cov punch hnav, ua kom sov, thiab tuaj yeem ua rau cov cuab yeej tawg ncaj qha.
- Ntau dhau clearance- Cov ntaub ntawv khoov dua li txiav kom huv si, ua rau hnyav burrs thiab rollover ntawm ib feem ntug.
- Uneven clearance- Misalignment ntawm punch thiab tuag thaiv tsim tapered txiav thiab inconsistent burr qhov siab, ua rau ntxov ntxov hnav ntawm ib sab ntawm cov cuab yeej.
Kev tshem tawm kom raug kuj tseem txo cov quab yuam uas yuav tsum tau txiav cov khoom ua haujlwm, uas txo qis kev siv zog ntawm cov xovxwm thiab txuas ntxiv lub sijhawm ntawm cov nyiaj stamping tuag. Hauv cov hlau stamping tuag tsim rau siab - ntim ntau lawm, txawm tias 1-2% sib txawv los ntawm kev pom zoo tuaj yeem txiav cov cuab yeej lub neej los ntawm 30% lossis ntau dua.
Strippers thiab Spring Systems
Tom qab ib tug punch nkag mus rau lub workpiece, cov khoom tuav lub punch ntawm rov qab stroke. Yog tsis muaj stripper, daim ntawv nqa nrog lub punch, misfeeds ntawm qhov chaw nres tsheb tom ntej, thiab jams lub cuab yeej. Strippers daws qhov no los ntawm kev tuav cov khoom tiaj tus tiv thaiv lub ntsej muag tuag thaum lub punch thim rov qab.
Ob hom tseem ceeb muaj nyob rau daim ntawv thov hlau stamping. Tsau strippers yog bolted rigidly nyob rau hauv qhov chaw nrog qhov sib txawv machined kom tshem tawm cov khoom - yooj yim, ruaj, tab sis muab tsis muaj downward clamping siab. Caij nplooj ntoos hlav-loaded strippers nias cov khoom tiaj tus ua ntej lub punch tiv tauj nws thiab tswj lub siab thoob plaws hauv cov hlab ntsha, txhim kho kev txiav zoo thiab ib feem flatness.
Cov springs tsav cov strippers no tuaj nyob rau hauv ob hom. Mechanical tuag springs - xim -coded helical coils - yog cov qauv xaiv rau cov khoom nruab nrab. Nitrogen gas springs xa cov quab yuam ntau dua nyob rau hauv ib lub pob me me thiab muab kev sib tw ntau dua nyob rau hauv tag nrho cov hlab ntsha tawg, ua rau lawv nyiam rau kev sib sib zog nqus sib sib zog nqus thiab kos cov haujlwm uas tsis muaj kev tuav pov hwm yog qhov tseem ceeb.
Xaiv txoj cai caij nplooj ntoos hlav preload thiab mus ncig. Underloaded springs cia cov khoom nqa thaum lub sij hawm xuas nrig ntaus, tsim burrs thiab slug rub. Overloaded springs pov tseg xovxwm tonnage thiab ua kom qaug zog. Lub caij nplooj ntoos hlav system yuav tsum sib npaug stripping quab yuam tawm tsam tag nrho cov xovxwm muaj peev xwm - ib qho kev suav uas txuas ncaj qha rov qab mus rau tus naj npawb ntawm cov chaw nres tsheb thiab cov kev sib txuas ua ke hla txhua qhov punches hauv lub cuab yeej.
Txhua yam ntawm cov khoom no tau tsim los ntawm cov cuab yeej tshwj xeeb steel qib, machined kom nruj tolerances, thiab tom qab ntawd hardened los tiv thaiv cov repetitive cuam tshuam loads uas ntau lawm stamping xav tau. Kev xaiv steel - thiab yuav kho li cas - yog qhov kawg txiav txim siab seb tus neeg tuag puas muaj sia nyob nws lub hom phiaj lub neej los yog hnav tawm ntxov ntxov.
Xaiv Tuag Hlau thiab Cov Khoom Siv Rau Lub Neej Ntev
Ib qho tuag ua los ntawm qib hlau tsis raug yog qhov tuag nrog hnub tas sij hawm stamped rau nws txij hnub ib. Lub geometry tuaj yeem ua tau zoo, qhov kev tshem tawm tau raug hu rau hauv, thiab cov qauv strip optimized - tab sis yog tias cov cuab yeej hlau tsis tuaj yeem tuav lub zog, qhov kub thiab txias, nws yuav ntsib txhua qhov mob stroke, hnav ntxov ntxov lossis kev puas tsuaj loj yuav raug kaw. Xaiv cov khoom siv hlau stamping zoo tsis yog qhov kev txiav txim siab thib ob. Nws yog ib qho loj tshaj plaws nyob rau hauv seb ib tug tuag ciaj sia 50,000 hits los yog 5,000,000.
Qhov kev sib tw yog tias tsis muaj ib qib steel tswj txhua qhov xwm txheej. Lub blanking punch txiav stainless hlau stamping kev ua haujlwm xav tau kev hnav tsis kam, thaum lub chaw tsim khoom kos duab aluminium stamping tseem ceeb tshaj qhov toughness thiab nto tiav dhau hardness. Koj yuav tsum phim cov hlau rau peb qhov sib txawv ib txhij: cov khoom siv ua haujlwm, hom kev ua haujlwm, thiab qhov xav tau ntim.
Cov cuab yeej Steel Qib rau cov khoom siv sib txawv
Tsib lub cuab yeej steel qib npog feem ntau ntawm cov ntawv thov stamping tuag. Txhua tus nyob hauv ib txoj hauj lwm sib txawv ntawm qhov hardness-vim-toughness spectrum, thiab nkag siab qhov twg txhua tus excels tiv thaiv tus nqi tsis sib haum.
| Qib Steel | Hardness Range (HRC) | Zoo tshaj rau | Cia Siab Tuag Lub Neej Range | Tus nqi txheeb ze |
|---|---|---|---|---|
| D2 | 58–62 | Pleev thiab tho qhov stamped steel; siab- hnav txiav ua haujlwm | 500,000–2,000,000+ hits | Nruab nrab |
| A2 | 57–62 | General- lub hom phiaj txiav thiab sib sau; nruab nrab- ntim khiav | 200,000-1,000,000 hits | Tsawg mus rau nruab nrab |
| S7 | 54–58 | Kev sib sau hnyav, khoov, thiab cuam tshuam - chaw nres tsheb thauj khoom | 100,000-500,000 hits | Nruab nrab |
| M2 | 60–65 | Siab- nrawm nrawm; abrasive workpieces zoo li AHSS | 1,000,000–3,000, 000+ hits | Siab |
| dc53 ua | 60–62 | Hnyav blanking ntawm tuab lossis siab - cov ntaub ntawv muaj zog | 1,000,000–3,000,000 hits | Nruab nrab mus rau siab |
D2yog lub workhorse ntawm stamping tuag siv. Nws cov ntsiab lus chromium siab (kwv yees li 12%) tsim ntau cov qauv carbide uas tiv thaiv kev hnav tsis zoo. Rau kev ua haujlwm blanking thiab tho rau ntawm me me thiab nruab nrab - carbon stamped steel, D2 muab lub neej ua haujlwm ntev ntawm tus nqi tsim nyog. Kev sib pauv? Cov tib lub pas dej loj carbide uas txhawb nqa kev tiv thaiv kom tsis txhob muaj kev cuam tshuam toughness. D2 punches nyob rau hauv nyias cross-sections los yog ntse ces kaum yog feem ntau ua rau chipping nyob rau hauv hnyav shock loads.
A2muaj lwm txoj kev zam txim ntxiv. Nws yog huab cua- hardening steel nrog zoo seem stability thaum lub sij hawm kho cua sov dua D2, thiab nws ua rau muaj kev cuam tshuam nruab nrab yam tsis muaj cracking. Rau cov khw muag khoom nruab nrab- ntim ntau lawm - kwv yees li 100,000 txog 1,000,000 qhov chaw - A2 muab kev sib npaug ntawm kev ua haujlwm thiab tus nqi. Nws tshuab tau yooj yim dua ua ntej hardening thiab distorts tsawg dua tom qab, uas txo cov sij hawm sib tsoo.
S7zaum ntawm qhov toughness kawg ntawm lub spectrum. Thaum cov tuag ua haujlwm hnyav, sib sib zog nqus dabtsi yog khoov, lossis ib qho kev ua haujlwm uas muaj kev cuam tshuam tam sim ntawd, S7 absorbs lub zog poob siab yam tsis muaj kev tawg. Tsim cov chaw nres tsheb uas zoo li tuab - ntsuas steel lossis siab- lub zog alloys feem ntau qhia S7 vim tias nws tiv taus hom kev tawg uas yuav ua rau cov qib nyuaj, nkig dua. Kev txi yog hnav lub neej - S7 hnav sai dua D2 nyob rau hauv abrasive tej yam kev mob thiab feem ntau xav tau ntau zaus regrinding.
M2 siab -ceev steelnqa qhov hnyav hnyav (txog 65 HRC) thiab khaws nws cov ntug txiav txawm tias qhov kub siab. Rau kev tho kev khiav haujlwm ntawm cov hlab ntsha siab, lossis thaum txiav siab siab siab - lub zog steel thiab lwm yam khoom siv ua haujlwm abrasive, M2 outlass cov pa txias- ua haujlwm steels los ntawm cov npoo dav. Tus nqi hwm yog qhov tseem ceeb, yog li M2 zoo li tshwm sim raws li tus neeg punch inserts es tsis yog tag nrho cov blocks tuag.
dc53 uayog qhov hloov kho txias- ua haujlwm steel tsim los hais txog D2 lub ntsiab tsis muaj zog. Nws ua tiav qhov hardness zoo sib xws (60-62 HRC) nrog kwv yees li ob npaug ntawm qhov hnyav ntawm tus qauv D2, ua tsaug rau qhov zoo dua, zoo dua carbide faib. Rau blanking tuab- ntsuas steel lossis siab- cov ntaub ntawv tensile qhov twg ob qho tib si hnav tsis kam thiab poob siab tsis kam, DC53 sau qhov sib txawv uas D2 thiab S7 tawm ntawm lawv.
Cov khoom siv workpiece tsav ib feem loj ntawm kev xaiv logic. Stamping cov ntaub ntawv mos zoo li txhuas yuav tsum tsis txhob hnav tsis kam, tab sis xav tau qhov zoo tshaj plaws ntawm qhov kawg kom tiv thaiv kev kub nyhiab - txhuas hlau stamping ua haujlwm feem ntau tau txais txiaj ntsig los ntawm polished A2 lossis coated tool steels es tsis yog raw D2. Stainless hlau stamping yog qhov sib txawv heev: cov khoom yog abrasive, ua hauj lwm- hardens sai, thiab generates hluav taws xob tseem ceeb, uas hu rau siab -chromium los yog siab - ceev steels nrog robust nto txheej. Me me thiab qis- carbon stamped steel ntog nyob rau hauv nruab nrab, qhov twg D2 ua haujlwm feem ntau ntawm cov blanking thiab tho ua hauj lwm yam tsis muaj teeb meem.
Carbide thiab hmoov Metallurgy Alternatives
Thaum cov khoom ntim tau thawb mus rau ntau lab, lossis thaum cov khoom siv ua haujlwm tshwj xeeb yog abrasive, cov cuab yeej siv tau zoo mus txog lawv qhov kev txwv. Qhov ntawd yog qhov uas carbide thiab hmoov metallurgy (PM) steels nkag mus rau hauv daim duab.
Tungsten carbide inserts muab kev hnav tsis kam uas ua rau lub neej tuag los ntawm 500-1,000% piv rau cov cuab yeej ib txwm siv hauv qee yam kev siv. Lawv ua tau zoo nyob rau hauv nplua blanking, precision tho ntawm cov ntaub ntawv tuab, thiab txhua qhov chaw nres tsheb qhov punch lossis tuag qhib kev paub txog kev sib cuag tsis tu ncua. Kev ntes yog brittleness - carbide tsis tuaj yeem ua rau sab loads, misalignment, lossis hnyav hnyav. Ib qho carbide ntxig rau hauv qhov chaw nres tsheb tsis zoo yuav tawg sai sai qhov twg D2 tsuas yog hnav.
Cov hmoov hlau metallurgy zoo li ASP-60, CPM-10V, thiab Vanadis 4 Ntxiv txuas qhov sib txawv ntawm cov cuab yeej siv hlau thiab cov carbide. PM cov txheej txheem tsim khoom tsim tau zoo heev, tsis sib xws carbide faib thoob plaws hauv cov hlau matrix, uas tshem tawm cov pas dej loj carbide pom nyob rau hauv cov qib cam khwb cia. Qhov tshwm sim yog cov khoom siv uas sib xyaw ua ke ze-carbide hnav tsis kam nrog cov tawv tawv zoo dua li cov khoom carbide. PM steels feem ntau tau teev tseg rau cov chaw nres tsheb tuag uas ua cov hlau tsis muaj steel lossis cov ntaub ntawv muaj zog siab ntawm cov khoom ntim ntau tshaj li ib lab hits.
Rau cov ntawv thov aluminium stamping khiav ntawm qhov ntim siab heev, PM steels nrog polished thiab coated nto daws ob qho tib si hnav thiab galling teeb meem ib txhij. Lub microstructure zoo siv daim iav polish ntau dua li D2, thiab cov coatings ua raws li zoo dua rau cov substrate smoother, tsim ib qho chaw uas tiv thaiv cov khoom khaws txawm tias tsis hnyav lubrication.
Nqi vs Tuag Lub Neej Tradeoffs
Xav txog tias koj tab tom hais txog ib txoj haujlwm uas yuav tsum muaj 200,000 stamped txhuas qhov hauv ib xyoos. Puas yog nws ua tau kom hais meej M2 ntxig thiab khawm carbide hla txhua qhov chaw nres tsheb? Tej zaum tsis yog. A2 nrog TiN txheej tuav cov ntim thiab kev ua haujlwm ntawm ib feem ntawm cov khoom siv thiab cov nqi machining.
Lub moj khaum kev txiav txim siab los mus rau qhov ntim ntawm cov khoom pib:
- Hauv qab 100,000 qhov chaw- A2 lossis sib npaug dav dav - lub hom phiaj steel. Cov neeg tuag yuav zoo li so haujlwm ua ntej hnav ua qhov tseem ceeb, yog li kev them nyiaj rau cov qib hwm tsis siv nyiaj.
- 100,000 rau 1,000,000 seem- D2 lossis DC53 rau cov chaw txiav; S7 rau kev tsim cov chaw nres tsheb. Qhov no yog qhov ntim ntau qhov uas cov cuab yeej xaiv steel pib them cov nyiaj faib tawm hauv kev txo qis regrinding zaus.
- Tshaj 1,000,000 qhov chaw- M2 los yog PM steels rau siab - hnav punches, carbide inserts rau feem ntau abrasive chaw nres tsheb, thiab nto coatings thoob plaws lub rooj tsavxwm. Tus nqi siab dua them rov qab los ntawm kev hloov pauv tsawg dua, lub sijhawm poob qis dua, thiab ntau qhov zoo ib yam thoob plaws tag nrho cov kev tsim khoom.
Tus nqi kuj nyob ntawm machinability. Harder, ntau alloyed steels siv sij hawm ntev rau lub tshuab, yuav tsum tau kim dua hlau EDM lub sij hawm, thiab xav kom nruj tswj thaum tshav kub kub kho. Ib qho D2 tuag block raug nqi ntau dua kom tiav tshaj qhov A2 block ntawm tib qhov loj - tsis yog nyob rau hauv cov nqi raw khoom xwb, tab sis nyob rau hauv txhua txhua downstream manufacturing kauj ruam. Thaum koj muaj feem cuam tshuam rau kev kho cua sov distortion, tiav kev sib tsoo nyiaj pub dawb, thiab kev pheej hmoo ntawm kev tawg thaum lub sij hawm hardening, qhov tseeb tus nqi sib txawv ntawm cov qib widens tshaj cov nqi hlau ib leeg.
Txoj kev ntse tshaj plaws yog sib xyaw cov qib hauv ib qho tuag. Siv cov hlau tshwj xeeb tsuas yog qhov kev hnav lossis kev cuam tshuam xav tau ua kom pom tseeb rau lawv - feem ntau yog cov txiav punches, cov nyees khawm tuag, thiab tsim cov ntawv ntxig - thaum tsim cov qauv kev txhawb nqa los ntawm cov phaj tsis tshua kim xws li AISI 4140 lossis 1045 cua sov- kho rau 28–32 HRC. Cov tswv yim no ua kom tag nrho cov cuab yeej siv tau los tswj tau thaum tsom mus rau kev ua tau zoo uas nws tseem ceeb tshaj plaws.
Kev xaiv hlau teeb tsa lub peev xwm lub neej ntawm lub cuab yeej, tab sis kev ncav cuag lub peev xwm nyob ntawm seb cov khoom hlau tau zoo li cas, tawv, thiab ua tiav. Cov txheej txheem machining uas hloov cov cuab yeej raw steel rau hauv precision tuag geometry - thiab cov kab ke uas lawv tshwm sim - txiav txim siab seb cov khoom puas tau muab qhov kev ua tau zoo raws li qib kev cog lus.
Tsim Tus Tuag nrog CAD CAM thiab Simulation
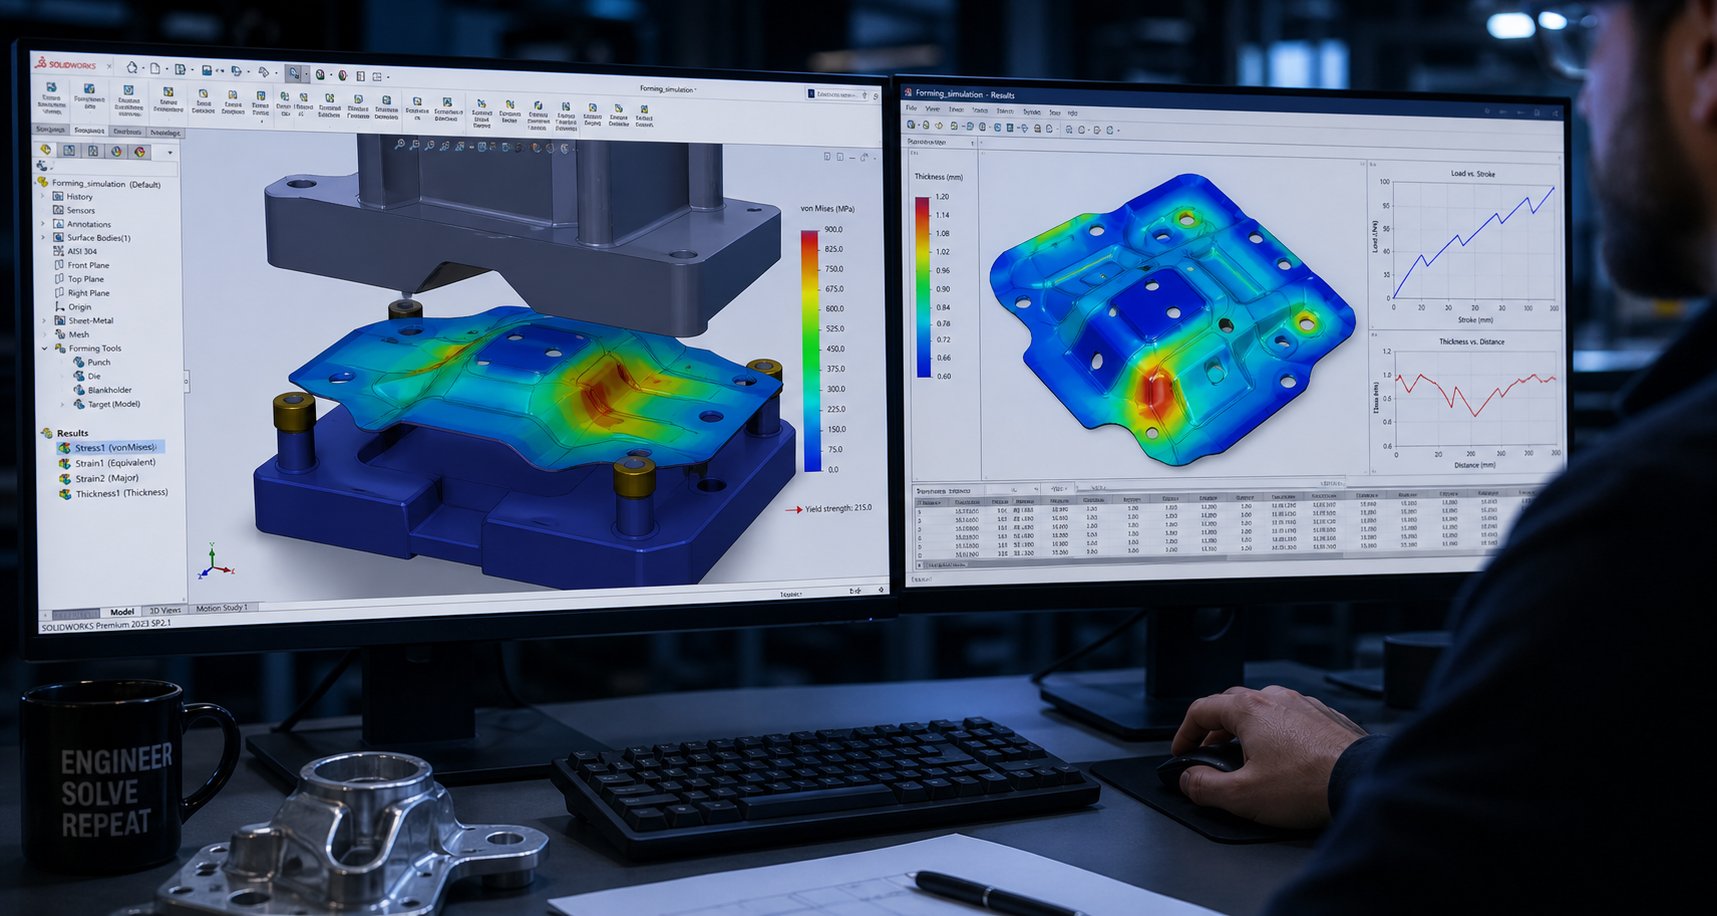
Xaiv cov hlau zoo tsuas yog muaj txiaj ntsig yog tias qhov tuag geometry ua tau zoo. Cov theem tsim yog qhov kev npaj siab nyoos - ib feem tiav ntawm daim duab - hloov mus rau hauv cov txheej txheem machining cov lus qhia uas yuav ua rau txhua qhov punch, tuag thaiv, thiab tsim cov ntxig. Niaj hnub nimno stamping tuag tsim cia siab rau CAD/CAM software thiab finite element simulation kom qhov no txhais lus meej, kwv yees, thiab deb tsawg nyob ntawm kev sim-thiab- yuam kev ntawm xovxwm.
Xav txog kev sim ua kom tiav kaum ob qhov chaw nyob hauv koj lub taub hau, suav nrog cov khoom siv stretch, lub caij nplooj ntoos hlav- rov qab, thiab cuam tshuam ntawm cov punches nyob ib sab. Qhov ntawd yog qhov teeb meem stamping thev naus laus zis daws digitally ua ntej ib qho thaiv ntawm cov cuab yeej hlau tau clamped ntawm lub tshuab. Cov kev ua haujlwm hauv qab no qhia txog seb cov cuab yeej tshaj lij txav li cas los ntawm ib feem geometry mus rau tshuab-npaj tuag qauv.
- Kev tsom xam- Ntshuam cov qauv ua tiav thiab ntsuas cov duab geometry rau kev pheej hmoo ntawm formability: sib sib zog nqus nqus, ntse radii, nyias phab ntsa, thiab nta ze rau ntawm ntug.
- Kev npaj txheej txheem- Txiav txim siab seb yuav tsum ua haujlwm li cas (thov, txiav, sib sau, txiav, npib) thiab muab lawv rau pawg raws li kev txwv tsis pub muaj.
- Txoj kev txhim kho kab layout- Txiav txim siab qhov kev taw qhia, qhov deb, hom cab kuj, thiab kev siv cov khoom siv ntawm lub coil strip.
- Chaw nres tsheb sequencing- Muab txhua qhov kev ua haujlwm rau ib qho chaw nres tsheb tshwj xeeb, ntsuas lub zog thoob plaws qhov tuag thiab hwm kev tsim- ua ntej - cov cai txiav.
- Caij nplooj ntoos hlav- rov qab them nyiaj- Kho cov cuab yeej geometry kom dhau - khoov lossis dhau - daim ntawv nta kom qhov chaw so rau hauv nws lub hom phiaj tom qab tshem tawm.
- Kev cuam tshuam thiab kev kuaj xyuas- Xyuas kom tseeb tias tsis muaj punches, strippers, lifters, los yog tsim nta sib tsoo thaum lub voj voog xovxwm.
- CAE simulation- Khiav formability tsom xam los kwv yees thinning, wrinkling, splitting, thiab caij nplooj ntoos hlav -rov qab ua ntej machining pib.
- Tsim iteration- Kho qhov chaw nres tsheb geometry thiab strip layout raws li simulation cov txiaj ntsig kom txog rau thaum txhua qhov chaw tsim khoom dhau qhov kev lees paub.
- Qhov kawg tuag qauv tso tawm- Tsim kom tiav 3D tuag sib dhos nrog kev ua siab ntev, cov khoom siv hu ua, thiab CAM-npaj machining geometry.
Strip Layout thiab chaw nres tsheb Sequencing
Strip layout yog daim ntawv qhia dav dav uas txiav txim seb cov khoom siv coil txav mus los ntawm qhov tuag. Txhua qhov kev txiav txim siab ntawm no - ib feem kev taw qhia ntsig txog cov kev coj noj coj ua, qhov deb ntawm cov chaw nres tsheb, qhov dav dav, thiab seem choj qhov ntev - cuam tshuam ncaj qha rau kev siv cov khoom siv, qhov sib npaug, thiab qhov zoo tshaj ntau lab lub voj voog.
Lub tswv yim ntawm cov ntawv hlau stamping tsim cov lus qhia: taw qhia qhov chaw kom khoov tshwm sim perpendicular mus rau dov kev taw qhia thaum twg ua tau. Khoov nrog cov nplej ua rau muaj kev pheej hmoo ntawm kev tawg, tshwj xeeb tshaj yog nyob rau hauv siab - cov ntaub ntawv muaj zog. Tig ib feem txawm tias 45 degrees txheeb ze rau kev coj noj coj ua tuaj yeem txhim kho khoov ductility zoo, txawm tias nws yuav txo tau cov khoom siv los ntawm ob peb feem pua.
Chaw nres tsheb sequencing ua raws li cov laj thawj dav dav uas tho qhov thiab qhov tsis zoo tshwm sim thaum ntxov - thaum lub sawb tseem tiaj tus thiab qhov ntev ruaj khov - ua raws li kev tsim thiab khoov kev ua haujlwm nyob rau hauv nruab nrab cov chaw nres tsheb, nrog qhov kawg trimming thiab txiav tawm thaum kawg. Qhov kev txiav txim no txwv tsis pub tsim cov yam ntxwv los ntawm distorting qhov yav tas los pierced qhov thiab ua kom lub strip tiaj tus txaus rau cov neeg tsav tsheb rau npe kom raug.
Kev sib npaug ntawm cov chaw nres tsheb tseem ceeb tshaj li cov engineers feem ntau paub. Yog tias tag nrho cov haujlwm hnyav blanking pawg nyob rau ntawm ib sab ntawm qhov tuag, qhov tshwm sim tawm ntawm - nruab nrab load twists lub xovxwm ram thiab ua rau tsis sib xws ntawm cov khoom qhia. Zoo hlau stamping tuag tsim faib kev txiav thiab tsim cov rog symmetrically nyob ib ncig ntawm qhov tuag centerline, los yog qhia cov chaw nres tsheb kom txawm tawm ntawm txoj kev thauj khoom.
Niaj hnub nimno tuag tsim software, zoo liLogopress DieDesign thiab zoo sib xws CAD platforms, automates ntau ntawm no layout ua hauj lwm. Cov neeg tsim qauv tuaj yeem sim ntau qhov kev teeb tsa ntawm cov kab xev digitally, sib piv cov khoom siv feem pua, thiab pom tias cov sawb coj li cas thaum nws pub los ntawm cov cuab yeej - tag nrho ua ntej cog lus rau qhov kev npaj zaum kawg.
CAE Simulation rau Formability thiab Caij nplooj ntoos hlav-Rov qab
Suab complex? Nws yog - thiab qhov nyuaj no yog vim li cas CAE simulation tau dhau los ua tsis yog -kev sib tham hauv kev tshaj lij stamping tsim. Finite element tsom xam kwv yees tias yuav muaj dab tsi tshwm sim rau cov ntawv hlau ntawm txhua qhov chaw nres tsheb: qhov twg nws yuav nyias dhau, qhov twg wrinkles yuav tshwm sim vim muaj kev ntxhov siab, qhov sib cais yuav pib, thiab ntau npaum li cas qhov yuav rov qab los tom qab lub cuab yeej tso tawm.
Caij nplooj ntoos hlav- rov qab kwv yees ib leeg ua rau kev nqis peev hauv kev simulation. Thaum cov ntawv hlau khoov, elastic rov ua rau cov khoom siv ib nrab unbend tom qab cov punch tawm. Tus nqi yog nyob ntawm cov khoom siv zog, khoov lub vojvoog, thiab tuab - thiab rau siab heev - steels muaj zog, qhov sib txawv tuaj yeem tshaj li ob peb degrees. Raws likev tshawb fawb rau hauv kinematic hardening qauvtau qhia, muaj tseeb lub caij nplooj ntoos hlav-rov twv twv yuav tsum tau nruj- cov ntaub ntawv compression thiab unloading modulus ntsuas uas mus zoo tshaj cov ntaub ntawv yooj yim. Yog tsis muaj cov ntaub ntawv no, simulation cov txiaj ntsig sib txawv ntawm lub khw- qhov tseeb hauv pem teb.
Cov nyiaj them poob haujlwm yog qhov tseem ceeb. Txhua qhov kev sim tawm ntawm lub cev ntawm kev tuag zuj zus tuaj yeem raug nqi $ 5,000 txog $ 25,000 hauv lub sijhawm xovxwm, ntsuas kev ua haujlwm, thiab rov ua haujlwm dua. Kev ntes ib qho teeb meem thinning los yog wrinkling mob digitally - ua ntej qhov kev tuag thaiv txawm roughed tawm - tshem tawm cov iterations. ProgSim tuag simulation cov cuab yeej zoo li ProgSim ua raws li virtual tryout presses, muab formability tshwm sim nrog rau tsis siv neeg blank development thiab ncoo- quab yuam optimization los ntawm tag nrho cov xovxwm voj voog.
Professional tuag txiag nyiamYICENintegrate feasibility tsom xam thiab CAE simulation ncaj qha mus rau theem tsim, validating formability thiab caij nplooj ntoos hlav- rov qab them ua ntej cog lus rau machining. Qhov no tag nrho -kev pabcuam kev ua haujlwm - los ntawm kev simulation los ntawm cov cuab yeej tsim khoom - sawv cev rau qhov uas cov neeg nyeem yuav tsum xav tau los ntawm tus kws tshaj lij tus khub thaum ntsuas seb puas yuav tsim nyob rau hauv -tsev lossis outsource tus tsim- rau- txheej txheem sim.
Ib qho ntawm cov tswv yim zoo tshaj plaws rau kev tsim qauv rau cov engineers tshiab rau kev simulation: pib nrog ib qho - kauj ruam kev soj ntsuam ua ntej ua tiav qhov kev sim ua kom nce ntxiv. Ib - cov kauj ruam daws teeb meem ua tiav qhov kawg rov qab mus rau qhov khoob hauv vib nas this, qhia txog qhov kev txhawj xeeb. Yog tias ib qho - cov txiaj ntsig tau txais txiaj ntsig zoo, mus rau qhov kev ntsuam xyuas hnyav dua ntxiv uas ua qauv rau txhua qhov chaw nres tsheb ua ntu zus. Qhov ob -theem mus kom ze no txuag cov sij hawm ntawm cov sij hawm daws teeb meem ntawm qhov chaw uas ua haujlwm kom meej - thiab chij teeb meem geometry ua ntej koj nqis peev hnub rau cov ncauj lus kom ntxaws chaw nres tsheb.
Los ntawm Digital Model mus rau Tshuab -Ready Programs
Thaum simulation paub meej tias tag nrho cov chaw nres tsheb tsim cov txiaj ntsig tau, cov qauv tuag hloov los ntawm cov cuab yeej tsim los rau hauv cov ntaub ntawv tsim khoom. CAM programming extracts machining geometry ncaj qha los ntawm 3D tuag qauv - CNC toolpaths rau milling tuag blocks, hlau EDM profiles rau punch thiab tuag qhib, thiab sib tsoo qhov ntev rau flatness thiab parallelism specifications.
Cov xov digital no tseem ceeb vim nws tshem tawm kev txhais lus yuam kev. Tib tus qauv uas tau simulated rau formability generates G-code uas txiav cov hlau. Tsis muaj ib kauj ruam txhais lus txhais lus uas tus programmer re-tsim geometry los ntawm 2D luam tawm. Dimensions, tolerances, thiab nto tiav yuav tsum tau ntws ncaj qha los ntawm cov qauv tsim qauv siv rau hauv cov lus qhia tshuab.
Tus qauv hlau stamping tus qauv khiav - feem ntau 50 mus rau 200 daim - feem ntau ua raws li thawj qhov kev tsim ua tiav kom paub tseeb tias lub cev qhov chaw sib tw simulation kev kwv yees. Kev tsis sib haum xeeb ntawm kev simulation thiab kev muaj tiag pub rov qab rau hauv tus qauv, kho cov khoom siv tsis zoo thiab ciam teb rau cov haujlwm yav tom ntej. Nyob rau tib lub sijhawm, qhov kev tawm tswv yim no ua rau kev sib raug zoo ntawm cov kev kwv yees digital thiab xovxwm- cov txiaj ntsig hauv pem teb, ua rau txhua qhov kev ua tiav tuag sai dua thiab kwv yees ntau dua.
Qhov tseeb ntawm qhov no digital-rau- lub cev txhais lus yog nyob ntawm cov txheej txheem machining uas siv los txiav, ua, thiab ua kom tiav cov khoom seem. CNC milling, hlau EDM, thiab precision sib tsoo txhua tus ua lub luag haujlwm tshwj xeeb - thiab nkag siab txog cov txheej txheem twg uas piav qhia txog vim li cas niaj hnub tuag ua rau cov txiaj ntsig uas phau ntawv qhia tsis tuaj yeem ua tau.
Machining thiab Fabricating Tuag Cheebtsam
CAD qauv siv tau thiab thaiv cov cuab yeej hardened steel zaum ntawm qhov sib txawv ntawm qhov sib txawv ntawm kev tsim khoom. Kaw qhov sib txawv - tig digital geometry mus rau hauv lub cev stamping tooling - yuav tsum muaj ib ntu ntawm kev ua haujlwm machining, txhua tus xaiv rau qhov nws ua tau zoo tshaj plaws. Tsis muaj ib qho txheej txheem ua haujlwm txhua qhov tshwj xeeb. CNC milling roughs kab noj hniav thiab profiles. Hlau EDM txiav punch thiab tuag qhib rau micron- qib raug. Kev sib tsoo deg xa cov flatness uas ua rau cov phaj sib npaug hauv qab load. Ua ke, cov txheej txheem no txhais cov txheej txheem niaj hnub stamping thiab cais cov cuab yeej hlau thiab tuag ua haujlwm los ntawm rhiav improvisation.
Ntawm no yog cov txheej txheem machining ib ntus rau kev tsim kom tiav kev sib dhos:
- Rough CNC milling- Tshem tawm cov khoom loj los ntawm cov blocks tuag, punch phaj, thiab cov khau sib dhos rau hauv 0.5-1.0 mm ntawm qhov ntev kawg.
- Kev ntxhov siab- Thermally so residual machining stresses ua ntej ua tiav cov haujlwm los tiv thaiv kev ua tsov rog tom qab.
- Semi-Tiav CNC milling- Nqa cov kab noj hniav, cov hnab tshos, thiab cov yam ntxwv mounting ze rau qhov kawg geometry, tawm hauv 0.1–0.2 hli rau kev sib tsoo lossis EDM.
- Hlau EDM- Txiav punch profiles, tuag qhib, thiab nruj- kam rau ua los ntawm - cov yam ntxwv rau qhov kawg qhov ntev.
- Sinker EDM- Daim ntawv 3D kab noj hniav complex, tav, thiab qhov muag tsis pom kev uas xaim tsis tuaj yeem ncav cuag.
- Nto sib tsoo- Ua kom muaj kev sib haum xeeb thiab sib luag ntawm txhua qhov chaw sib tw (khau, nraub qaum phaj, stripper daim hlau).
- Jig sib tsoo los yog kev sib tsoo- Tiav precision bores rau kev taw qhia pins, dowel qhov, thiab nrhiav cov yam ntxwv.
- Polishing thiab lub rooj zaum ua haujlwm- Muab cov kev hloov pauv, rhuav tshem cov npoo ntse, thiab ua tiav cov txheej txheem kom tiav Ra qhov tseem ceeb.
CNC Milling Tuag Blocks thiab Phaj
CNC milling tuav feem ntau ntawm cov khoom tshem tawm hauv cov cuab yeej stamping thiab tuag raug. Peb -axis tshuab ntxhib tawm tuag thaiv kab noj hniav, hnab tshos nyem, thiab phaj contours los ntawm cov cuab yeej steel hlau. Rau qhov nyuaj 3D tsim nto - kos punches, cam tsav tsheb, thiab contoured tuag inserts - tsib-axis milling ncav cuag undercuts thiab compound kaum nyob rau hauv ib qho kev teeb tsa, tshem tawm ntau yam fixtures thiab cov kev sib raug zoo uas tuaj nrog lawv.
Dab tsi ua rau CNC milling indispensable rau hlau stamping tooling yog repeatability. Lub programmed toolpath tsim cov duab geometry zoo ib yam ntawm txhua qhov thaiv tuag nws kov - txawm tias koj tab tom txiav ib kab noj hniav lossis nees nkaum qhov hloov pauv hauv lub neej ntawm lub cuab yeej. Raws liXometry's machining resources, raug kev lag luam CNC milling ua tiav ntawm ± 0.01 txog ± 0.05 hli nyob ntawm lub tshuab muaj peev xwm thiab teeb tsa. Rau cov khoom siv tuag, cov khw niaj hnub tuav ± 0.02 hli ntawm milled profiles, nrog cov yam ntxwv nruj dua rau EDM.
Pub tus nqi thiab txiav cov tswv yim sib txawv ntawm qhov roughing thiab tiav. Roughing prioritizes cov ntaub ntawv tshem tawm tus nqi - siab - noj lub ntsej muag mills thiab trochoidal toolpaths clear steel sai sai thaum tswj cov cua sov thiab cov cuab yeej load. Kev ua tiav tiav siv cov pob me me- kawg lossis kaum- cov kab hluav taws xob txiav ntawm cov kauj ruam txo- dhau mus kom ua tiav qhov siab ntawm scallop hauv qab 5 microns ntawm qhov chaw tsim. Qhov saum npoo sab laug los ntawm cov zeb tiav feem ntau mus ncaj qha rau polishing rau kev sib sau cov chaw nres tsheb lossis sib tsoo rau cov ntaub ntawv tiaj tus.
Hlau EDM rau Punch thiab Tuag Profiles
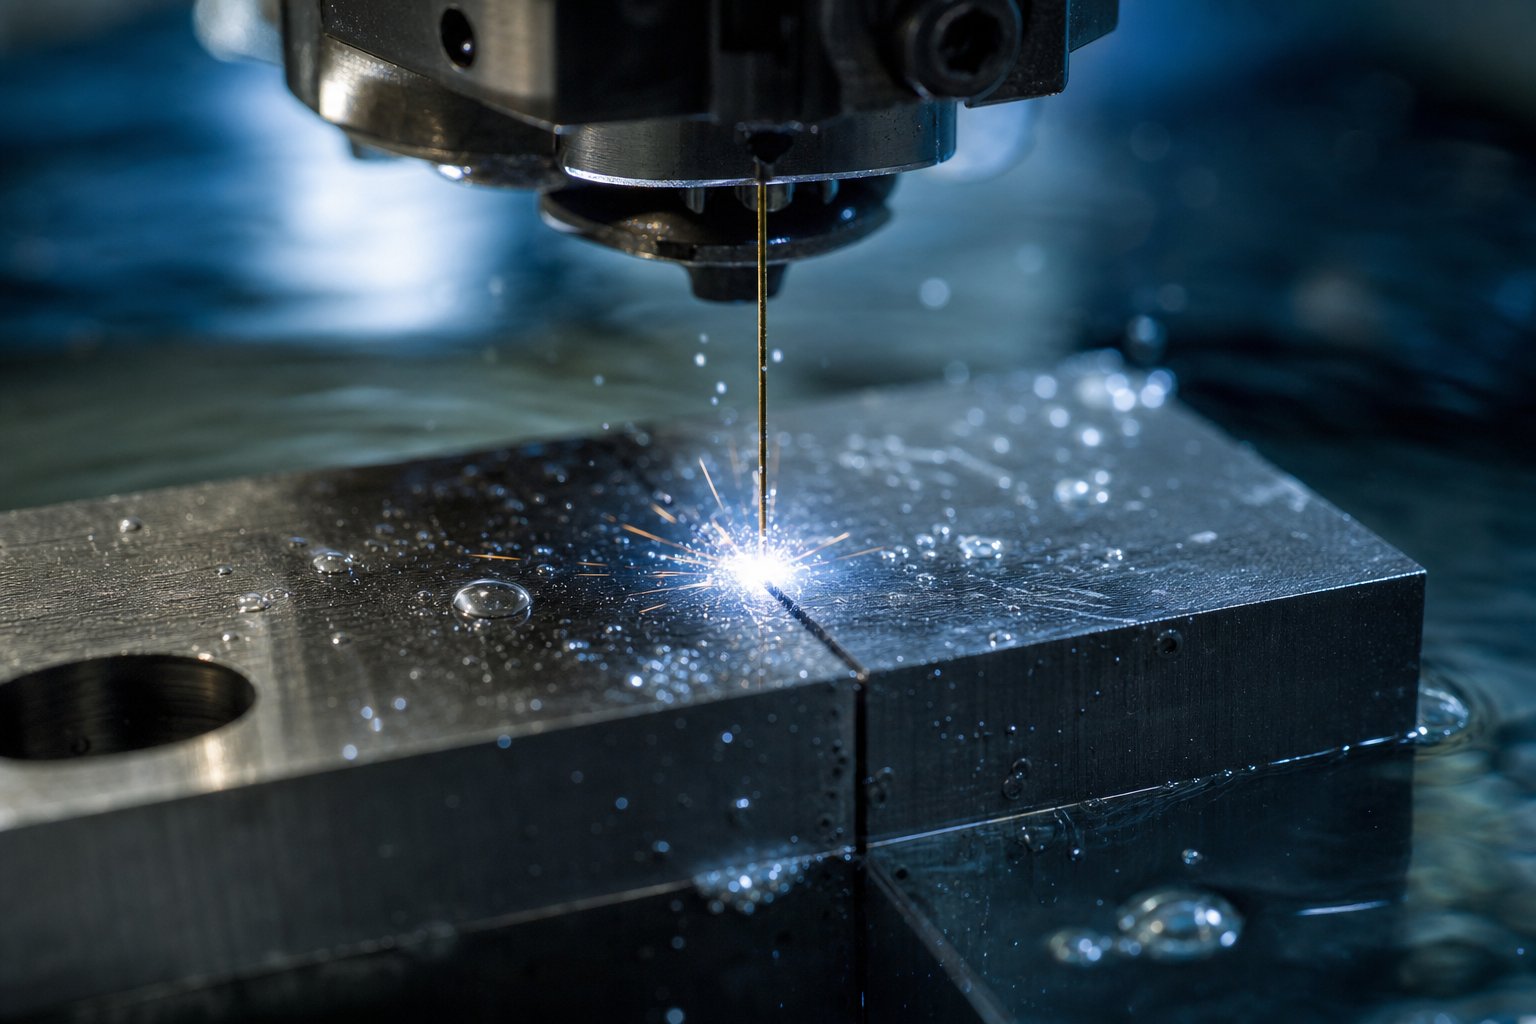
Thaum kev kam rau siab poob qis hauv qab dab tsi milling tuaj yeem tuav tau - feem ntau hauv qab ± 0.01 hli - xaim EDM yuav siv sij hawm dhau. Cov txheej txheem no siv cov hlau tooj dag nyias (feem ntau yog 0.20-0.25 hli txoj kab uas hla) ua ib qho electrode, txiav los ntawm cov hlau tawv tawv nrog cov hluav taws xob tawm ntau dua li cov khoom siv dag zog. Vim tias tsis muaj kev sib cuag lub cev ntawm lub cuab yeej thiab cov khoom ua haujlwm, xaim EDM qhia xoom txiav quab yuam thiab yog li xoom deflection lossis distortion.
Nyob rau hauv cov cuab yeej thiab tuag stamping daim ntaub ntawv, hlau EDM tuav cov yam ntxwv uas txhais tau hais tias ib feem zoo: tuag khawm qhib, punch tip profiles, thiab clearance nyem tapers. Cov txheej txheem txiav los ntawm tag nrho cov hlau tawv tawv (60+ HRC) ib yam li yooj yim li cov khoom siv annealed - ib qho txiaj ntsig tseem ceeb vim tias ntau cov khoom siv tuag tau raug tshuab tom qab kev kho cua sov thaum cov khoom siv sib tsoo.
Hlau EDM ua tiav qhov siab ntev li ± 0.005 hli ntawm qhov profile txiav, nrog cov khoom tiav mus txog Ra 0.2 µm tom qab ntau qhov kev hla dhau. Kev sib piv los ntawm RapidDirect's EDM phau ntawv qhia sau tseg tias xaim EDM tuaj yeem tswj tau qhov tseeb ntawm 0.0001 ntiv tes (kwv yees li 0.0025 hli), ua rau nws txoj kev xaiv rau cov yam ntxwv uas xuas nrig ntaus - rau - tuag tshem tawm yuav tsum muaj nyob hauv ob peb microns ntawm ib sab.
Sinker EDM ua tiav cov xaim EDM los ntawm kev tuav cov yam ntxwv uas cov xaim tsis tuaj yeem nkag mus rau - cov kab noj hniav dig muag, cov ntaub ntawv 3D nyuaj, thiab cov ces kaum sab hauv nrog radii me dua cov kab hlau. Nyob rau hauv stamping machining, sinker EDM tshwm sim feem ntau nyob rau hauv txoj kev inserts nrog compound- nkhaus nto los yog nyob rau hauv cov chaw nres tsheb coining qhov twg ib tug peb -dimensional electrode yuav tsum replicate cov ncauj lus kom ntxaws geometry rau hardened steel. Kev lag luam tawm yog ceev: sinker EDM khiav qeeb dua li cov xaim thiab yuav tsum muaj cov khoom siv hluav taws xob (feem ntau yog siv los ntawm graphite lossis tooj liab) rau txhua qhov kab noj hniav tshwj xeeb.
Sib tsoo mus rau qhov kawg Tolerances
Txhua lub phaj hauv stamping tuag - khau sab sauv, khau qis, nraub qaum phaj, stripper phaj - yuav tsum tiaj tus thiab sib npaug mus rau qib uas milling ib leeg tsis tuaj yeem lav. Nto sib tsoo tshem tawm ob peb puas ntawm ib millimeters dhau los ntawm cov chaw no, ua tiav qhov kev sib haum xeeb raws li nruj li 0.005 hli hla tag nrho cov phaj thiab qhov sib npaug li ntawm 0.01 hli ntawm cov ntsej muag tawm tsam. Raws liAB Precision Sib Tsoo sau ntawv, tuav cov geometric tolerances yuav tsum tau CNC- tswj grinders nrog sub-micron raug thiab tsis tu ncua log hnav khaub ncaws kom khaws cia qhov sib xws.
Qhov yuav tsum tau ua tiav ntawm qhov chaw sib txawv los ntawm kev ua haujlwm. Tuag qhov qhib thiab tsim qhov chaw - qhov twg cov ntawv hlau swb nyob rau hauv siab - xav tau kev ua tiav zoo nyob rau hauv Ra 0.2 txog 0.8 µm ntau yam kom txo tau luag, tiv thaiv galling, thiab txo qis ntawm cov khoom siv ua haujlwm. Tsis yog- cov chaw ua haujlwm zoo li cov ntaub ntim khoom thiab cov hnab tshos lub caij nplooj ntoos hlav tsuas yog xav tau kev siv tiaj tus thiab tuaj yeem zam Ra qhov txiaj ntsig ntawm 1.6 µm lossis rougher.
Jig sib tsoo tuav cov precision bores uas nrhiav cov lus qhia pins, dowels, thiab cov yam ntxwv sib dhos. Cov qhov no yuav tsum muaj qhov tseeb ntawm txoj hauj lwm nyob rau hauv 0.005 mm thiab roundness nyob rau hauv 0.002 mm los xyuas kom meej rov qab mus rau sab sauv - mus rau - qis alignment tshaj lab ntawm cov xovxwm strokes. Coordinate sib tsoo tshuab interpolate ncig txoj kev nrog pob zeb diamond los yog CBN log, ua bore geometry uas nias - haum pins thiab bushings rooj rau hauv tsis clearance los yog wobble.
Qhov kev cia siab ntawm kev lag luam hlau stamping machining - CNC, EDM, thiab precision sib tsoo - yog qhov txawv ntawm kev tuag lub tsev los ntawm cov txheej txheem yooj yim. Los ntawm txhais tes haum nrog cov ntaub ntawv thiab tes pob zeb yuav ua tau ib tug qauv ua hauj lwm, tab sis nws tsis tuaj yeem xa cov geometric raug lossis qhov sib xws ntawm qhov chaw uas cov khoom tuag xav tau. Cov cuab yeej hlau tshaj lij thiab cov khw tuag ua raws cov txheej txheem no kom txhua qhov kev ua haujlwm ua rau ntawm qhov tseeb ntawm qhov dhau los, ua tiav hauv cov khoom sib sau ua ke nrog kev hloov kho me me.
Machining coj txhua yam mus rau nws cov duab kawg, tab sis cov hlau tseem nyob rau hauv lub xeev kuj mos rau ntau ntawm cov hauj lwm no. Yuav ua li cas tom ntej no - hardening, tempering, thiab deg kev kho mob - locks nyob rau hauv lub geometry mus tas li thiab txiav txim siab npaum li cas cov tuag resists hnav thaum nws pib absorbing lub repetitive shock ntawm ntau lawm stamping.
Kev kho cua sov thiab txheej txheem txheej txheej
Machined tuag Cheebtsam saib tiav - profiles raug txiav, nto yog hauv av, bores nyob - tab sis cov hlau tseem tseem mos ntawm theem no. Feem ntau cov cuab yeej steels nkoj nyob rau hauv cov kev mob annealed nyob ib ncig ntawm 20 HRC, uas yog ib qho yooj yim mus txiav tab sis tsis muaj nyob ze zog txaus kom muaj sia nyob stamping ntau lawm. Kev kho cua sov txuas hniav uas sib txawv, hloov cov ferrite mos rau hauv cov qauv martensite nyuaj uas tiv taus hnav, deformation, thiab qaug zog thoob plaws ntau lab ntawm cov xovxwm. Raws liEastern Tool & Stamping, kev kho cua sov feem ntau suav nrog tsawg dua 10% ntawm tus nqi tag nrho tsis tau tuaj yeem yog qhov tseem ceeb tshaj plaws hauv kev txiav txim siab nws qhov kev ua tau zoo.
Cov txheej txheem tsis zam txim. Hla ib kauj ruam, maj qhov txias txias, lossis xaiv qhov tsis raug tempering kub, thiab koj xaus nrog cov punches tawg, warped tuag blocks, lossis steel stamping tuag uas hnav tawm hauv ib feem ntawm lawv lub neej xav tau. Ntawm no yog yuav ua li cas txhua theem ua haujlwm thiab vim li cas precision tuag stamping xav tau kev tswj hwm nruj ntawm txhua theem.
Hardening thiab Tempering Sequences rau Tool Steel
Thaum tshav kub kub kho cov cuab yeej steel ua raws li ib ntus: preheating, austenitizing, quenching, thiab tempering. Txhua kauj ruam ua rau muaj kev hloov pauv metallurgical tshwj xeeb uas cov kauj ruam tom ntej nyob ntawm.
Preheatingnqa cov hlau maj mam mus rau qhov nruab nrab kub - feem ntau 1200 txog 1250℃F (649 txog 677 degree) rau D2 - ua ntej qhov kawg ramp mus rau hardening kub. Cov cuab yeej hlau muaj cov thermal conductivity tsawg, yog li dhia ncaj nraim mus rau 1850℃F txaus ntshai thermal shock. Yog hais tias qhov saum npoo heats sai dua cov tub ntxhais, kev ntxhov siab sab hauv tsim kom txog rau thaum qhov tawg. Preheating sib npaug ntawm tus ntoo khaub lig-section thiab cia qhov kev hloov pauv mus rau austenite tshwm sim sib npaug.
Austenitizingdissolves alloy carbides rau hauv cov hlau matrix. Rau D2, feem ntau yog 1795 txog 1875℃F (980 txog 1025 degree) nrog rau lub sij hawm ntub dej ntawm 45 mus rau 60 feeb ib nti ntawm thickness. Tsis tshua muaj kub tawm carbides undissolved thiab hardness tsawg. Siab dhau txhawb nqa nplej coarsening thiab ntau khaws cia austenite.
Quenchingtxias lub austenite sai txaus los tsim martensite. D2 thiab A2 yog huab cua- cov hlau tawv tawv - tswj cua txias lossis roj quenching txaus thiab ua rau muaj kev cuam tshuam tsawg dua li roj lossis dej quenching. qis dua -qib alloy zoo li S7 yuav xav tau kev txias txias dua. Cov hlau yuav tsum ncav cuag li 125 txog 150℃F ua ntej tempering pib.
Temperingrelieves qhov kev ntxhov siab sab hauv ntawm freshly tsim martensite. Raws li -quenched D2 tuaj yeem ncav cuag 64 HRC tab sis yog qhov txaus ntshai heev. Muab ob npaug rau tempering ntawm 900 txog 960℃F (480 txog 515 degree) coj lub hardness mus rau lub tswv yim 58 txog 60 HRC thaum txhim kho toughness thiab seem stability. Triple tempering raug pom zoo rau qib siab - alloy qib lossis thaum tswj siab tshaj plaws ntawm cov khoom khaws cia austenite yog qhov tseem ceeb - D2 hauv precision tuag stamping daim ntawv thov feem ntau tau txais peb lub voj voog kub vim nws cov ntsiab lus chromium siab ntxiab residual austenite uas tsuas yog hloov dua siab tshiab tom qab txias. Txhua lub voj voog yuav tsum suav nrog kev ua kom txias tag rau hauv chav sov ua ntej qhov kub tom ntej pib.
A2 coj txawv txawv. Nws cov ntsiab lus qis qis txhais tau hais tias tsis tshua muaj cov austenite tom qab quenching, uas txhais tau tias ntau qhov kev hloov pauv loj thiab qhov zoo dua qhov ruaj khov dua li D2. Rau cov khw uas xav tau kev tswj xyuas geometric nruj yam tsis muaj kev tshaj tawm - ua kom muaj kev xav tsis thoob, A2 yog qhov kev xaiv muaj kev nyab xeeb dua - nws yuav tsum muaj kev cuam tshuam tsawg dua cryogenic thiab teb zoo rau cov qauv ob chav tempering.
Tswj Dimensional Hloov Tom Qab Kev Kho Mob Kub Kub
Txhua lub cuab yeej steel loj hlob thaum hardening. Cov qauv kev hloov pauv ntawm austenite mus rau martensite suav nrog qhov ntim nce - feem ntau 0.0005 txog 0.002 ntiv tes ib nti ntawm qhov ntev, nyob ntawm qib, austenitizing kub, thiab quench txoj kev. Qhov no yog vim li cas kev sib tsoo tiav tom qab kev kho cua sov, tsis yog ua ntej. Sib tsoo ib feem rau qhov kawg siab ntev nyob rau hauv lub mos mos thiab tom qab ntawd hardening nws guarantees tias ib feem yuav oversized thiab distorted thaum nws tawm ntawm lub cub tawg.
Cov tswv yim ua haujlwm ua ntu zus ua haujlwm thiab kev kho cua sov zoo li no: lub tshuab ntxhib hauv lub xeev annealed, kev ntxhov siab, ib nrab -tiav tshuab tawm hauv cov khoom sib tsoo (feem ntau yog 0.1 txog 0.25 hli rau ib qhov chaw), tawv thiab npau taws, tom qab ntawd ua tiav grind mus rau qhov kawg qhov ntev. Cov kab ke no ua kom ntseeg tau tias txhua qhov kev ua siab ntev - tuag qhib qhov loj, punch profile, flatness, parallelism - tau tsim los ntawm qhov nyuaj uas nws yuav nyob twj ywm hauv kev pabcuam.
Cryogenic kev kho mob ntxiv lwm lub cuab yeej rau kev tswj hwm cov austenite. Txias hardened steel mus rau kwv yees li -196℃quab yuam residual austenite los hloov, uas txhim kho qhov ruaj khov ntawm qhov kev pabcuam thiab tiv thaiv kev loj hlob tsis tau xav txog lub sijhawm. Rau siab precision hlau stamping tuag uas yuav tsum tuav kam rau siab nyob rau hauv ntau xyoo ntawm ntau lawm, cryogenic kev kho mob ntawm temper cycles txo qhov kev pheej hmoo ntawm gradual loj drift uas cuam clearances tawm ntawm spec.
Tsim -induced cracking yog lwm yam txaus ntshai. Ntws sab hauv cov ces kaum, qhov muag tsis pom, thiab ntu ntu hloov pauv mloog zoo rau kev ntxhov siab thaum quenching. Tooling engineers yuav tsum tsim cov khoom siv tuag nrog kev kho cua sov hauv siab - ntxiv cov radii dav dav, zam kev hloov pauv hnyav, thiab kev taw qhia cov yam ntxwv los txhawb kev txias txias.
Nto coatings uas txuas ntxiv lub neej tuag
Thaum tshav kub kub-kho cov cuab yeej steel muab lub hauv paus hardness, tab sis cov txheej txheej saum npoo ntxiv cov txheej txheem kawg ntawm kev tiv thaiv uas ua rau muaj kev pab cuam lub neej ntev heev - tshwj xeeb tshaj yog rau cov khoom siv stamping uas khiav tawm tsam abrasive lossis adhesion- cov hlau ua haujlwm yooj yim. Akev tshawb fawb luam tawm hauv Micromachinespom tau tias TiAlN PVD txheej ntawm D2 stamping tuag nce kev hloov pauv ntawm 80,000 cycles mus rau kwv yees li 500,000 cycles - lub neej nce siab tshaj 500%.
Kev xaiv txheej yog nyob ntawm cov khoom siv ua haujlwm thiab cov txheej txheem hnav tseem ceeb:
- Titanium Nitride (TiN)- General-Lub hom phiaj txheej rau carbon steel stamping thiab txias dov steel stamping kev ua haujlwm. Hardness nyob ib ncig ntawm 2,300 HV. Txo cov nplaum nplaum thiab muab qhov qis - txhuam kub. Qhov zoo tshaj plaws rau blanking thiab piercing me me steel ntawm nruab nrab ntim.
- Titanium Carbonitride (TiCN)- Lub hardness siab dua TiN (kwv yees li 3,000 HV) nrog kev puas tsuaj zoo dua. Suits stainless stamping thiab siab dua - cov ntaub ntawv ua haujlwm muaj zog uas zawv zawg hnav dominates.
- TiAlN (Titanium Txhuas Nitride)- Kev ua tau zoo heev ntawm qhov kub siab vim yog aluminium oxide tsim rau ntawm qhov chaw thaum siv. PVD txoj kev tshawb fawb tau hais los saum toj no ntsuas qhov sib txhuam coefficient ntawm 0.18 rau TiAlN piv rau 0.74 rau cov hlau tsis muaj hlau tiv thaiv tinplate. Qhov zoo tshaj plaws rau kev ua haujlwm siab - ceev thiab stainless hlau hlau stamping qhov twg thaum tshav kub kub buildup accelerates hnav.
- Nitriding- Cov txheej txheem diffusion uas ua rau cov txheej txheem tawv tawv rau 65–70 HRC yam tsis tau ntxiv cov txheej txheem sib cais. Tsim cov ntaub ntawv nyuaj 0.1 txog 0.3 mm tob. Ua haujlwm zoo rau kev tsim thiab khoov chaw nres tsheb uas txheej adhesion nyob rau hauv deformation loading yog ib qho kev txhawj xeeb.
- Hard chrome plating- Tsis tshua muaj kev sib txhuam thiab kev tso tawm zoo heev ua rau chrome zoo tagnrho rau kev kos duab tuag qhov twg cov hlau yuav tsum xaub ncaj nraim hla lub radii loj yam tsis muaj galling. Feem ntau teev rau stainless hlau stamping thiab txhuas daim duab ua haujlwm.
Ib qho kev nthuav dav engineering uas mus rau cov khw muag khoom tsawg dua: qhov kub thiab txias ntawm lub hauv paus hlau yuav tsum tshaj qhov kub ntawm txheej txheej. PVD txheej tso nyiaj ntawm kwv yees li 400 txog 500 degree. Yog tias qhov tuag tau tempered hauv qab qhov ntau, cov txheej txheem txheej nws tus kheej yuav dhau - temper lub substrate, softening nws thiab rhuav tshem cov hardness koj ua hauj lwm nyuaj heev kom ua tiav. Rau D2 ob npaug -tempered ntawm 480 mus rau 515 degree, tus qauv PVD deposition kub yog sib xws - tab sis qhov no yuav tsum tau txheeb xyuas ua ntej xa cov khoom mus rau lub coater.
Kev kho deg yog kauj ruam kawg ua ntej sib dhos. Nrog hardened, av, thiab coated Cheebtsam nyob rau hauv tes, lub tuag yog npaj txhij rau bolted ua ke rau nws thawj zaug mus sib hais nyob rau hauv xovxwm - qhov twg cov ntaub ntawv pov thawj tiag tiag ntawm txhua yam khoom xaiv, txhua qhov kam rau ua, thiab txhua qhov kev txiav txim siab kho cua sov qhia nws tus kheej hauv qhov zoo ntawm cov khoom stamped nws tsim.
Tuag sim thiab daws teeb meem tom qab sib dhos
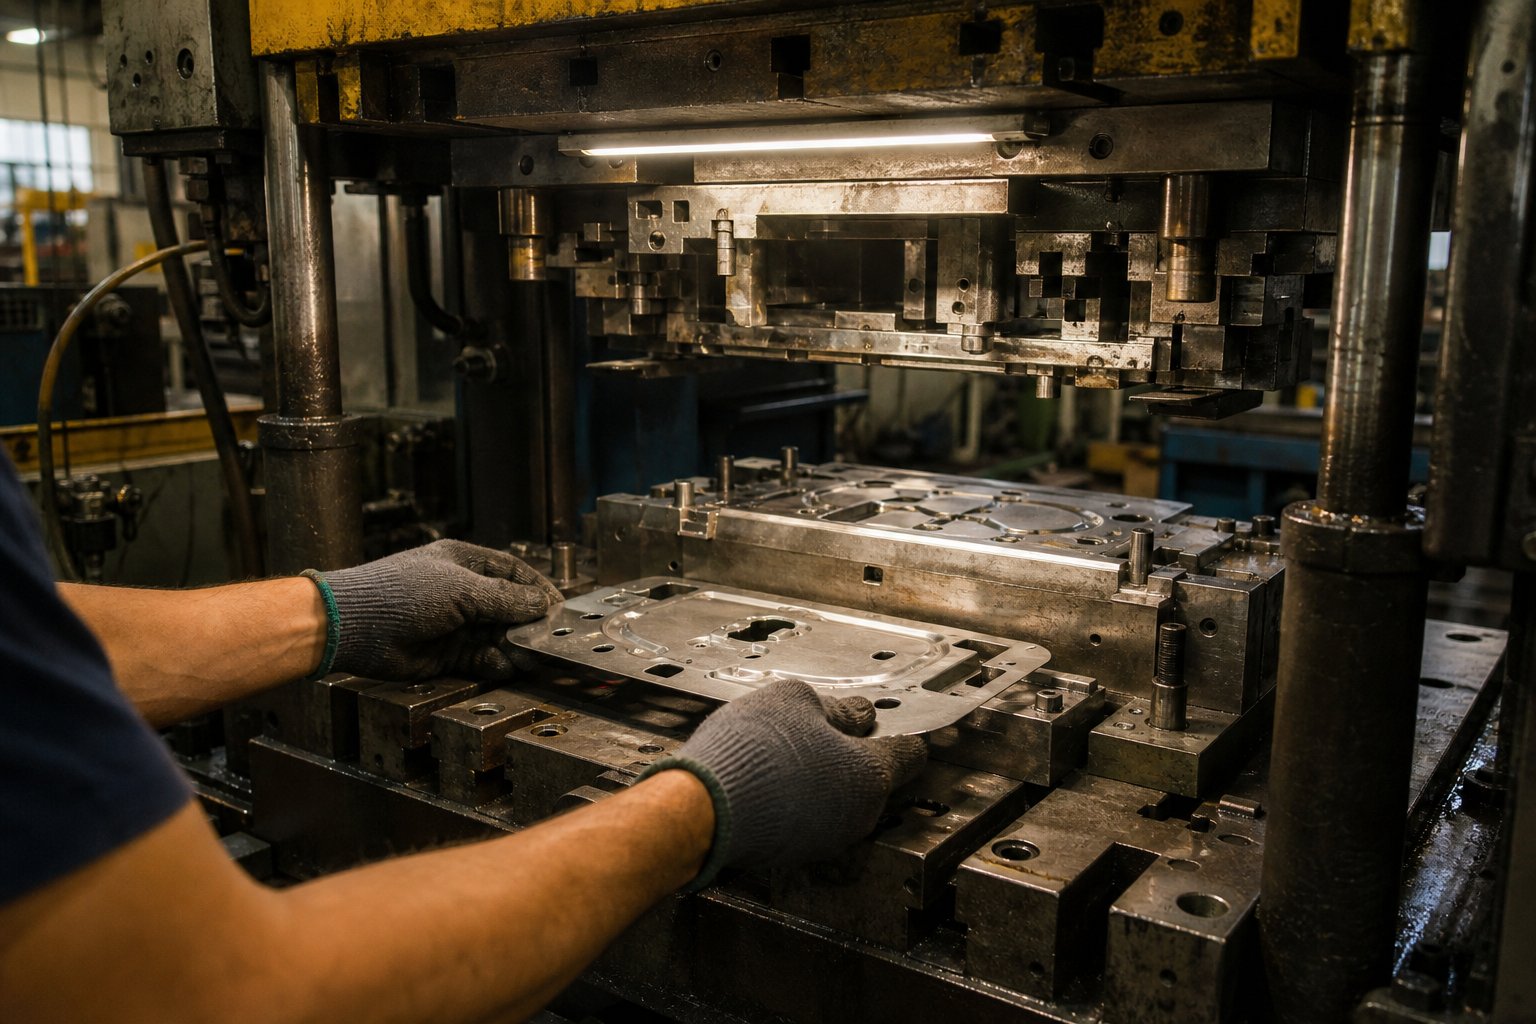
Txhua qhov kev xav tsim, kev xaiv cov khoom siv, thiab kev ua haujlwm siab tau txais kev sim thaum lub sijhawm tuag kaw hauv lub tshuab stamping thawj zaug. Kev sim yog qhov kev xav tau raws li cov hlau - thiab qhov teeb meem uas tsis muaj qhov simulation tau kwv yees pom lawv tus kheej nyob rau hauv daim ntawv ntawm burrs, splits, wrinkles, lossis qhov chaw uas tsis kam tuav qhov ntev. Nws kuj yog theem uas feem ntau glossed tshaj nyob rau hauv tuag- ua cov ntaub ntawv, txawm yog ib tug kim tshaj plaws thiab lub sij hawm- rhiab theem ntawm tej cuab yeej cuab tam.
Lub stamping xovxwm ua haujlwm li cas thaum sim? Ib yam li nws ua haujlwm hauv kev tsim khoom - tus ram nqis los, lub siab tuag kaw rau hauv qis, siv zog, thiab cov khoom deforms los yog txiab - tab sis ntawm kev txo qis thiab ceev faj soj ntsuam ntawm txhua tus mob stroke. Lub hom phiaj yog coj cov neeg tuag los ntawm "thawj kev sib cuag" mus rau "ntau lawm-npaj" nrog ob peb iterations li sai tau.
Teem Lub Tuag rau Thawj Kev Sib Tw khiav
Ua ntej cov xovxwm mus txog ib zaug, kev teeb tsa txiav txim siab seb qhov kev sim ua tiav zoo lossis sib ntaus cov teeb meem kev sib raug zoo los ntawm qhov pib. Ntawm no yog cov txheej txheem kev paub txog cov cuab yeej ua raws li thaum thauj cov tuag mus rau qhov tuag stamping xovxwm rau nws pib khiav:
- Xovxwm xaiv thiab tonnage pov thawj- Paub meej tias cov xovxwm muaj cov tonnage txaus (feem ntau yog 20-30% saum toj no xam txiav thiab tsim quab yuam), txaus kaw qhov siab, thiab ib cheeb tsam txaj uas txhawb nqa tag nrho tuag hneev taw tsis muaj overhang.
- Tuag loading thiab clamping- Nqa cov tuag rau ntawm lub txaj xovxwm siv crane lossis bolster, muab tso rau hauv qab lub ram, thiab ntsia liaj qhov rooj hauv qab khau kom ruaj ntseg. Clamp cov khau sab saud mus rau tus ram nrog T- qhov bolts lossis hydraulic clamps.
- Kaw qhov siab hloov- Teem lub xovxwm kaw qhov siab kom cov tuag kaw rau nws txoj haujlwm tsim yam tsis muaj qhov tawm hauv qab. Siv cov ntsuas ntsuas ntsuas lossis ntsuas ntsuas nruab nrab ntawm cov khau sab saud thiab qis ntawm tag nrho plaub lub kaum sab xis kom paub tseeb tias kaw tsis sib xws.
- Shimming thiab alignment check- Muab cov khoom muag muag xws li tooj dag shim Tshuag ntawm lub ntsej muag lub ntsej muag thiab lub qhov qhib tuag, tom qab ntawd nti cov xovxwm los ntawm kev qeeb qeeb. Cov qauv kev zoo siab qhia tau hais tias kev sib raug zoo yog sib xws los yog skewed. Cov kev xav tsis sib xws qhia tau hais tias tus tuag xav tau shimming nyob rau hauv ib sab los yog cov lus qhia tus pin preload yuav tsum tau hloov.
- Feed system teeb- Rau kev vam meej tuag, xov coil Tshuag los ntawm lub feeder thiab teem caij tso tawm lub sij hawm, pub ntev, thiab voj tswj. Xyuas kom tseeb tias cov neeg tsav tsheb sib koom ua ke kom huv si yam tsis tau rub lossis khoov lub sawb.
- Thawj ntaus ntawm kev txo qis- Khiav cov xovxwm hauv ib zaug -stroke hom ntawm txo tonnage. Tshawb xyuas thawj daim visually ua ntej pib mus sib law liag.
Cov kauj ruam shimming tsim nyog tau txais kev saib xyuas ntxiv. Txawm tias muaj tseeb- khau hauv av tuag thiab cov lus qhia tuav rau microns, cov xovxwm nws tus kheej qhia txog qhov sib txawv - ram parallelism, bolster deflection nyob rau hauv load, thiab thermal loj hlob nyob rau hauv sov- nce tag nrho cov pab mus rau qhov sib txawv ntawm qhov sib txawv. Shimming compensates rau pawg sib koom ua ke- txog ntawm cov xovxwm thiab tuag kam rau ua uas tsis muaj pes tsawg lub rooj sib txoos tuaj yeem tshem tawm.
Kev ntsuas thiab ntsuas qhov chaw stamped
Tom qab thawj ob peb hits tsim qhov pom, kev ntsuas pib tam sim ntawd. Koj tsis tab tom nrhiav kev ua tiav ntawm theem no - koj tab tom txheeb xyuas qhov chaw nres tsheb twg ua tau raug thiab qhov twg yuav tsum tau hloov kho. Ib qho kev ntsuam xyuas zoo ntes tau cov teeb meem ntxov ua ntej lawv sib txuas hauv cov chaw nres tsheb tom ntej.
Rau txhua qhov hlau stamped ib feem los ntawm kev sim xovxwm, ntsuas tawm tsam cov qauv no:
- Burr qhov siab- Ntsuas nrog micrometer lossis optical piv. Txais burr qhov siab rau feem ntau daim ntawv thov yog nyob rau hauv 10% ntawm cov khoom thickness. Burrs tshaj qhov pib no qhia txog kev tshem tawm lossis kev sib tw.
- Dimensional raug- Tshawb xyuas qhov chaw, ntug qhov deb, khoov lub kaum ntse ntse, thiab tag nrho cov ntaub ntawv tawm tsam qhov luam tawm siv CMM, ntsuas qhov siab, lossis ntsuas qhov muag.
- Deg mob- Tshawb xyuas cov qhab nia, galling, cov cim tuag, lossis khaws cov khoom ntawm qhov chaw tsim. Cov no qhia txog cov teeb meem lubrication lossis tsis txaus tuag saum npoo tiav.
- Caij nplooj ntoos hlav- rov qab sib txawv- Ntsuas cov kaum sab xis thiab muab piv rau nominal. Sau qhov sib txawv qhov loj thiab kev taw qhia los txiav txim seb yuav tsum tau kho qhov overbend ntau npaum li cas.
- Cov ntaub ntawv thinning- Rau kev kos thiab ncab, ntsuas phab ntsa tuab ntawm cov ntsiab lus tseem ceeb. Thinning tshaj 20-25% ntawm thawj thickness qhia txog kev pheej hmoo ntawm kev sib cais hauv kev tsim khoom.
- Flatness thiab twist- Muab qhov chaw rau ntawm daim phaj saum npoo los xyuas seb hneev nti, twist, lossis roj- cov kaus poom uas tsim tom qab qhov seem tawm ntawm qhov tuag.
Cov kws tshaj lij tuag ua haujlwm tau tsib mus rau kaum qhov sib law liag thiab sib piv cov kev ntsuas thoob plaws lub teeb. Ib feem yuav zoo li kev pom zoo los ntawm kev sib tsoo, tab sis kev hloov pauv thoob plaws ib ntus nthuav tawm qhov tsis ruaj khov - ib qho chaw nres tsheb uas drifts, tus tsav uas tsis nyob ib puag ncig, lossis ib lub stripper uas tawm tsis sib xws.
Xovxwm stamping ntawm ntau lawm ceev qhia ntxiv cov hloov pauv uas qis -speed tryout tsis tuaj yeem rov ua dua. Thermal expansion, dynamic deflection, thiab strip feeding cwj pwm hloov tag nrho ntawm ceev. Feem ntau cov sij hawm sim suav nrog kev maj nrawm nrawm - pib ntawm 10-20 strokes ib feeb thaum pib hits, nce mus rau 50%, tom qab ntawd 75%, thiab thaum kawg tag nrho cov khoom nrawm - nrog ntsuas ntsuas ntawm txhua theem.
Troubleshooting Common Die Teeb meem
Txawm zoo -tsim tuag tsis tshua muaj qhov zoo tshaj plaws ntawm thawj ntaus. Kev sim sim yog qhov kev daws teeb meem hauv ib ce, thiab paub txog kev sib raug zoo ntawm cov tsos mob thiab cov hauv paus ua rau txuag hnub ntawm kev sim - thiab - yuam kev. Cov lus hauv qab no suav nrog cov teeb meem feem ntau tau ntsib thaum lub sij hawm stamp pressout thiab cov kev kho uas daws lawv.
| Teeb meem | Tej yam ua rau | Kev kho |
|---|---|---|
| Tshaj burrs ntawm txiav ntug | Punch-rau- tuag clearance loj heev, los yog txiav ntug dulled los ntawm misalignment thaum pib hits | Tshawb xyuas thiab kho qhov kev tshem tawm ntawm ib sab; resharpen ntug yog puas; check guide pin hnav |
| Splitting ntawm kos los yog daim ntawv chaw nres tsheb | Cov khoom siv tsis txaus vim yog lub zog ntau dhau ntawm lub qhov khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob | Txo lub zog tuav lub zog; nce tuag nkag radii; siv cov roj nplua nyeem hnyav dua lossis sib txawv |
| Wrinkling ntawm flanges los yog phab ntsa | Tsawg dhau qhov khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob | Ntxiv dag zog tuav; ntxiv kos hlaws dai; txo qhov loj me me kom txwv cov khoom siv ntau dhau |
| Dimensional drift tom qab luv khiav | Thermal expansion ntawm cov khoom tuag, tsis sib haum xeeb strip pub ntev, los yog nias ram deflection nyob rau hauv load | Cia nias thiab tuag kom ncav cuag thermal sib npaug; recalibrate feeder; txheeb xyuas tonnage faib |
| Slug rub (slugs lo rau lub ntsej muag punch) | Tsis txaus angular clearance hauv qab tuag qhib, nqus cov nyhuv ntawm lub ntsej muag punch, los yog roj zaj duab xis rub slug upward | Ntxiv taper nyem kom tuag qhib; nruab lub tshuab nqus tsev- tawg grooves ntawm lub ntsej muag punch; siv ejector pins lossis zoo slug tuav nta |
| Cov khoom uas nyob rau hauv qhov tuag kab noj hniav | Lub kaum sab xis tsis txaus rau ntawm daim ntawv, ua rau lub ntsej muag tsis zoo, lossis tsis muaj zog knockout | Polish tuag nto; ntxiv txheej (TiN lossis chrome); nce knockout lub caij nplooj ntoos hlav quab yuam los yog ntxiv cua moj tej tawg |
| Tsis sib xws shear band ntawm txiav ntug | Tuag misalignment ua rau tapered clearance ntawm ib sab mus rau lwm yam | Reshim tuag hauv xovxwm; tshuaj xyuas cov pins thiab bushings rau hnav; txheeb xyuas qhov tuag khau parallelism |
Slug rub, raws li tau sau tseg hauvFabricator qhov kev pab cuam ntawm kev txiav cov teeb meem, yog ib qho teeb meem tsis tu ncua hauv kev ua haujlwm tho. Thaum ib tug slug caij rov qab nrog cov xuas nrig ntaus, nws tuaj yeem tsaws rau ntawm daim kab xev nplaum thiab tau thwj rau hauv ntu tom ntej - tsim kom muaj qhov tsis xws luag uas ua rau cov khoom puas thiab ua rau cov neeg tuag. Txoj kev kho feem ntau suav nrog kev hloov pauv qhov tuag khawm geometry: hloov cov kauj ruam - nyem khawm nrog tapered matrices uas tswj cov slug zoo, los yog ntxiv angular shear rau lub ntsej muag lub ntsej muag kom tawg lub tshuab nqus tsev.
Txhua qhov kev kho thaum lub sij hawm sim yuav tsum tau sau tseg nrog rau cov ntaub ntawv ntsuas uas tau ua rau nws. Cov ntaub ntawv no dhau los ua qhov tsis muaj nuj nqis tom qab - ob qho tib si rau kev tsim kho cov teeb tsa tom qab kev kho thiab kho kom zoo rau kev tsim cov tuag yav tom ntej uas siv cov ntaub ntawv zoo sib xws thiab cov geometries.
Tuag tu thiab Regrinding Schedules
Kev sim ua tiav thaum cov tuag tas li tsim cov khoom hauv qhov tshwj xeeb ntawm qhov nrawm. Tab sis txoj hauj lwm tsis nres ntawd. Lub tshuab stamping khiav ntawm 100 mus rau 400 strokes ib feeb ua rau cov neeg tuag mus rau qhov tsis muaj zog ntawm kev thauj khoom, thiab txawm tias cov cuab yeej nyuaj tshaj plaws ua rau lub sijhawm. Tsim kom muaj kev txij nkawm ua ntej kev tsim khoom pib - es tsis ua rau qhov ua tsis tau zoo - yog qhov cais cov khw muag khoom uas ntaus lub hom phiaj tuag lub neej los ntawm cov uas tawm tsam tsis tu ncua kev poob qis.
Lub sij hawm saib xyuas kev ua tau zoo ua raws li cov qauv tsim raws li kev suav cov hlab ntsha ntau lawm thiab ntsuas qhov ntsuas tau zoo:
- Txhua zaus- Kev tshuaj xyuas pom kev tawg los yog chipped punches, nti buildup nyob rau hauv tuag qhib, lubrication pov thawj, thiab seem seem clearance. Cov kev kuaj xyuas ceev no siv sijhawm feeb thiab ntes qhov ua tsis tiav ua ntej lawv cascade.
- Txhua 50,000 txog 100,000 strokes- Ntsuas burr qhov siab, kos cov lus qhia tshem tawm, tshuaj xyuas cov phaj stripper, thiab xyuas lub caij nplooj ntoos hlav quab yuam. Yog hais tias burr qhov siab tshaj spec, teem sij hawm regrinding.
- Txhua 100,000 txog 300,000 strokes- Cov kev pabcuam tag nrho suav nrog kev rov ua dua txhua qhov kev txiav, hloov cov khoom hnav, kuaj xyuas phaj flatness, thiab txheeb xyuas qhov sib npaug ntawm cov khoom ntsuas. Rau siab - cov kab ntim los yog thaum ua cov khoom siv siab -, ua kom luv luv no.
- Ntawm 70-80% ntawm kev cia siab tuag lub neej- Kev tiv thaiv overhaul. Ua kom tiav teardown, qhov ntsuas qhov ntsuas ntawm tag nrho cov khoom hnav, hloov cov lus qhia bushings, thiab kev ntsuam xyuas seb qhov chaw nres tsheb tseem ceeb puas xav tau hloov pauv lossis txheej txheej tshiab.
Regrinding tsim nyog saib xyuas tshwj xeeb vim nws cuam tshuam ncaj qha rau ntev npaum li cas tus neeg tuag tseem nyob hauv kev pabcuam. Txhua lub sij hawm ib tug txiav ntug dulls tshaj qhov tau txais burr qhov pib, ib tug deg grinder tshem tawm ib tug nyias txheej - feem ntau 0.05 mus rau 0.15 hli - los ntawm lub punch ntsej muag thiab tuag nto kom rov qab sharpness. Lub thaiv tuag thiab xuas nrig yuav tsum yog hauv av sib npaug kom tswj qhov siab kom raug, thiab shims yuav tsum tau ntxiv rau hauv qab lub punch kom them nyiaj rau cov khoom tshem tawm.
Muaj pes tsawg regrinds ib tug tuag taus? Qhov ntawd nyob ntawm tus qauv tsim. Cov neeg tuag feem ntau suav nrog kev them nyiaj tuag rau lub neej - cov khoom siv ntxiv qhov siab ua rau hauv punches thiab tuag blocks tshwj xeeb kom haum rau regrinding. Ib qho nyiaj pub dawb yog li ntawm 3 mus rau 6 hli tag nrho, uas txhais tau tias yog 20 txog 60 regrind cycles ua ntej lub cuab yeej ncav cuag nws qhov ntev thiab yuav tsum tau hloov pauv lossis rov tsim kho tag nrho.
Kev soj ntsuam cov ntsuas zoo xws li qhov siab burr, shear band dav, thiab kev sib tw quab yuam (nce xovxwm load feem ntau qhia dulling) muab cov ntaub ntawv -tsav tau ua rau kev saib xyuas es tsis yog kev cia siab rau lub sijhawm teem caij nyoog. SPC cov kab kos taug qab qhov loj me ntawm kev tsim khoom nthuav tawm maj mam drift ntev ua ntej qhov chaw poob tawm ntawm kev ua siab ntev - muab sijhawm rau koj los teem sijhawm kev saib xyuas thaum lub sijhawm teem sijhawm es tsis sib tsoo tom qab kev khiav tawm zoo.
Kev tuag uas khiav los ntawm kev sim ua tiav thiab nkag mus rau kev tsim khoom nrog cov phiaj xwm kev saib xyuas uas tau hais tseg yog qhov chaw tuag kom ncav cuag nws lub neej tsim tag nrho. Tab sis tsis yog txhua lub koom haum muaj lub peev xwm xovxwm, cov cuab yeej cuab tam, lossis cov neeg ua haujlwm paub txog los tswj tag nrho cov txheej txheem sab hauv - uas ua rau muaj lus nug txog thaum nws tsim nyog los tsim hauv - lub tsev tiv thaiv kev koom tes nrog tus kws tshaj lij uas ua tiav lub neej ua tiav los ntawm qhov ua tau los ntawm kev txhawb nqa ntau lawm.
Kev txiav txim siab seb puas tsim lossis koom tes rau koj qhov Stamping Tuag
Cov ntu yav dhau los tau hais txog txhua theem ntawm kev ua stamping tuag - tsim, machining, kev kho cua sov, thiab kev sim. Ua kom tiav tag nrho cov kauj ruam hauv - tsev yuav tsum muaj kev sib xyaw ua ke ntawm cov cuab yeej, kev txawj ntse, thiab bandwidth uas tsis yog txhua lub koom haum muaj. Kev tsim- lossis- kev txiav txim siab yuav tsis yog hais txog kev muaj peev xwm ib leeg; Nws yog hais txog seb koj cov peev txheej sab hauv nrog rau qhov nyuaj, ncua sij hawm, thiab ntim koj qhov project xav tau.
Thaum Yuav Tsim Hauv -Lub Tsev vs Tus khub nrog Tus Tsim Tuag
Tsim kom muaj kev cai hlau stamping tuag sab hauv ua rau kev nkag siab nyob rau hauv ib qho nqaim txheej xwm. Yog tias ib qho ntawm cov qauv no poob rau sab nraum koj qhov kev ncav cuag, kev koom tes ua txoj hauv kev txhim khu kev qha ntau dua rau kev tsim khoom- npaj cov cuab yeej.
- Khoom siv- Koj puas muaj CNC milling, xaim EDM, nto sib tsoo, thiab kev sim xovxwm ntawm cov tonnage txaus ntawm -site? Tsis ploj txawm tias ib qho txuas ua rau raug nqi outsourcing ntawm tus kheej cov kauj ruam.
- Toolroom kev txawj ntse- Cov neeg muaj kev paub txog kev tuag uas nkag siab txog cov txheej txheem hlau stamping tag nrho - los ntawm kev teeb tsa strip los ntawm kev kho cua sov sib txuas - siv sijhawm ntau xyoo los txhim kho. Ib pab neeg uas tsis muaj qhov tob no yuav hlawv lub sijhawm teeb meem daws teeb meem uas tus kws tshaj lij daws teeb meem txhua hnub.
- Volume thiab kam rau ua xav tau- Tsawg- ntim cov hlau stamping qhov chaw nrog lub siab dav tuaj yeem zam qhov rov ua dua hauv - tsev mus kom ze. High- ntim cov hlau stamping Cheebtsam uas yuav tsum tau nruj specs thiab lub neej ntev tuag xav tau qhov tseeb uas cov cuab yeej tshwj xeeb xa tawm tsis tu ncua.
- Lub caij nyoog siab- Ib tug tag nrho- kev pab cuam tus khub khiav tsim, simulation, machining, thiab tryout nyob rau hauv parallel workflows. Hauv - lub tsev ua haujlwm feem ntau ua haujlwm ua ntu zus, ncua sij hawm ua tus coj los ntawm lub lis piam lossis hli.
- Risk kam rau ua- Txhua lub voj voog rov ua haujlwm thaum lub sijhawm sim cov nqi nias lub sijhawm, kev ua haujlwm, thiab cov khoom siv. Cov neeg koom tes uas tsim cov hlau stamped qhov chaw niaj hnub nqus qhov kev pheej hmoo hauv lawv qhov kev hais tawm.
Yuav Tau Txais Dab Tsi los ntawm Tag Nrho -Service Stamping Die Supplier
Lub peev xwm stamping raug koom tes npog tag nrho lub neej kev sib tham thoob plaws hauv kab lus no - tsis yog lub tshuab ua haujlwm xwb. Thaum ntsuam xyuas cov neeg muab khoom siv rau cov khoom siv hlau stamping, saib cov peev txheej no hauv ib lub ru tsev:
- Kev tsom xam Feasibility thiab DFM tawm tswv yim ua ntej kev cog lus rau cov cuab yeej
- Hauv -house CAE simulation validating formability, thinning, thiab caij nplooj ntoos hlav-rov qab
- Ua kom tiav machining peev xwm (CNC, EDM, sib tsoo) nrog cov ntaub ntawv kam rau ua
- Tswj kev kho cua sov thiab txheej txheem txheej txheej
- Simout xovxwm nrog kev ntsuas thiab thawj - tsab xov xwm tshuaj xyuas
- Kev txhawb nqa rov qab - kev hloov kho raws li cov ntaub ntawv mus sib hais kom txog rau thaum cov khoom ua tau raws li qhov tshwj xeeb
YICENyog ib qho piv txwv ntawm tus khub tsim nyob ib ncig ntawm no tag nrho - qauv kev ua neej nyob, npog qhov ua tau thiab CAE simulation los ntawm kev siv tshuab, kev sim khiav, thiab kev tshuaj xyuas qhov ntev - muab cov tuam txhab ua ib qho kev sib cuag los ntawm thawj lub tswv yim rau kev siv cov cuab yeej tsim khoom. Rau cov thawj coj saib xyuas thiab cov cuab yeej cuab yeej npaj tau txav mus dhau qhov kev tshawb fawb, lawv nplooj ntawv stamping tuag ua haujlwm ncaj qha rau kev thov cov lus tsocai ntawm kev cai hlau stamping tsim qhov project.
Hloov los ntawm Kev Tshawb Fawb mus rau RFQ-Nyob rau hauv Specification
Thaum koj ncav cuag lub ntsiab lus ntawm kev thov quotes, qhov zoo ntawm koj qhov specification txiav txim siab qhov zoo ntawm cov lus teb koj tau txais. Ib pob RFQ muaj zog rau kev cai hlau stamping tuag suav nrog:
- 3D ntu qauv thiab 2D kos duab nrog GD&T callouts
- Khoom hom, thickness, thiab qib
- Txhua xyoo ntim thiab xav kom tuag lub hom phiaj
- Qhov tseem ceeb qhov ntev thiab qhov yuav tsum tau ua kom tiav
- Ib qho kev ua haujlwm thib ob (tapping, plating, sib dhos)
Muab cov ntsiab lus no ua ntej tso cai rau cov neeg xa khoom tuaj yeem hais kom raug, tawm tswv yim txoj kev tuag zoo, thiab txheeb xyuas qhov muaj peev xwm hlau stamping raug teeb meem ua ntej cov cuab yeej pib - es tsis yog nrhiav tau lawv thaum sim sim thaum hloov pauv tus nqi ntau tshaj. Tag nrho cov txheej txheem hlau stamping tau txais txiaj ntsig thaum kev sib tham engineering pib ntxov thiab ob tog sib qhia cov ntaub ntawv tiav los ntawm qhov pib.
Cov lus nug nquag nug txog Kev Ua Stamping Tuag
1. Nws yuav siv sij hawm ntev npaum li cas thiaj ua tau lub stamping tuag?
Lub sij hawm txhuas nyob ntawm qhov tuag hom thiab complexity. Ib qho yooj yim ib leeg- chaw nres tsheb tuag tuaj yeem ua tiav hauv 2 mus rau 4 lub lis piam, thaum qhov sib xyaw tuag feem ntau siv sijhawm 4 txog 8 lub lis piam. Progressive tuag rau siab - ntim ntau lawm yuav tsum tau 10 mus rau 20 lub lis piam vim ntau- chaw nres tsheb tsim, CAE simulation, precision machining, kev kho cua sov, thiab rov sim dua. Hloov pauv tuag rau qhov loj lossis sib sib zog nqus- cov khoom kos yuav siv sijhawm 12 txog 24 lub lis piam. Kev koom tes nrog tag nrho - tus neeg muab kev pabcuam zoo li YICHEN tuaj yeem ua kom cov sijhawm teem sijhawm los ntawm kev tsim qauv, simulation, thiab machining hauv kev ua haujlwm sib luag.
2. Cov ntaub ntawv dab tsi yog siv los ua stamping tuag?
Stamping tuag feem ntau yog tsim los ntawm cov cuab yeej steels xaiv raws li cov khoom siv ua haujlwm thiab ntim ntau lawm. Cov qib feem ntau suav nrog D2 rau siab- hnav blanking ua haujlwm, A2 rau kev dav- lub hom phiaj txiav thiab tsim, S7 rau kev cuam tshuam hnyav- chaw nres tsheb thauj khoom, M2 siab- steel ceev rau cov khoom siv abrasive, thiab DC53 rau tuab lossis siab - lub zog blanking. Rau huab- cov ntawv thov ntim ntau tshaj li ob peb lab hits, tungsten carbide inserts thiab hmoov metallurgy steels zoo li CPM-10V muab kev hnav ntev ntev. Kev txhawb nqa cov qauv feem ntau siv AISI 4140 lossis 1045 steel cua sov kho rau 28-32 HRC.
3. Dab tsi yog qhov txawv ntawm qhov kev tuag tuag thiab kev hloov pauv tuag?
Ib qho kev tuag zuj zus ua rau lub chaw ua haujlwm txuas mus rau ib qho txuas txuas ntxiv uas pub los ntawm ntau qhov chaw nres tsheb, nrog rau txhua qhov chaw nres tsheb ua haujlwm tshwj xeeb kom txog rau thaum qhov ua tiav qhov sib cais ntawm qhov chaw nres tsheb kawg. Kev hloov pauv tuag siv cov tshuab grippers txav tus kheej ntawm qhov chaw nres tsheb ywj pheej yam tsis muaj kev sib txuas. Progressive tuag excel nyob rau hauv siab -ceev ntau lawm ntawm me me, nruab nrab complex qhov chaw. Hloov cov tuag yog qhov zoo dua rau qhov loj, sib sib zog nqus nqus, los yog txoj kev sib sau 3D uas qhov yuav tsum tau txav mus los ntawm kev ua haujlwm hnyav. Hloov tuag kuj txo cov khoom pov tseg vim tsis muaj cov pob txha pob txha pov tseg.
4. Nws raug nqi npaum li cas los ua ib lub stamping tuag?
Tus nqi sib txawv raws li hom tuag, qhov nyuaj, thiab cov khoom siv. Ib leeg- chaw nres tsheb tuag rau kev ua haujlwm yooj yim sawv cev rau kev nqis peev qis tshaj plaws, thaum muaj kev vam meej thiab hloov pauv tuag rau txoj kev nyuaj, siab - cov khoom ntim raug nqi ntau dua vim muaj ntau- chaw nres tsheb tsim, CAE simulation, precision EDM thiab CNC machining, thiab txuas ntxiv sim. Cov nqi tseem ceeb suav nrog tus naj npawb ntawm cov chaw nres tsheb, cov cuab yeej steel qib xaiv, cov txheej txheem saum npoo, thiab qhov yuav tsum tau ua kom ntev. Kev sib xyaw cov hlau zoo tsuas yog nyob rau siab -cov chaw hnav thaum siv cov phaj tsis tshua muaj nqi rau cov khoom siv yog ib lub tswv yim zoo los tswj tag nrho cov cuab yeej siv yam tsis muaj kev cuam tshuam kev ua haujlwm.
5. Koj yuav ua li cas thiaj li tuav tau lub stamping tuag kom nws lub neej ntev?
Kev tu kom zoo ua raws li lub sijhawm teem tseg raws li kev suav cov mob stroke. Txhua qhov kev hloov pauv yuav tsum muaj kev tshuaj xyuas qhov muag rau kev tawg punches thiab nti buildup. Txhua 50,000 txog 100,000 strokes, ntsuas qhov siab qhov siab thiab kos cov lus qhia tshem tawm. Cov kev pabcuam tag nrho suav nrog kev rov ua dua txhua qhov kev txiav tawm yuav tsum tshwm sim txhua 100,000 txog 300,000 strokes. Kev tiv thaiv overhaul ntawm 70-80% ntawm kev cia siab tuag lub neej suav nrog ua tiav kev rhuav tshem thiab kev tshawb xyuas qhov ntev. Txhua regrind tshem tawm 0.05 txog 0.15 hli los ntawm qhov chaw txiav, thiab tuag feem ntau tso cai rau 20 mus rau 60 regrind cycles ua ntej yuav tsum tau hloov pauv. Cov txheej txheej saum npoo zoo li TiN thiab TiAlN tuaj yeem txuas lub sijhawm nruab nrab ntawm regrinds los ntawm ntau pua feem pua.


