


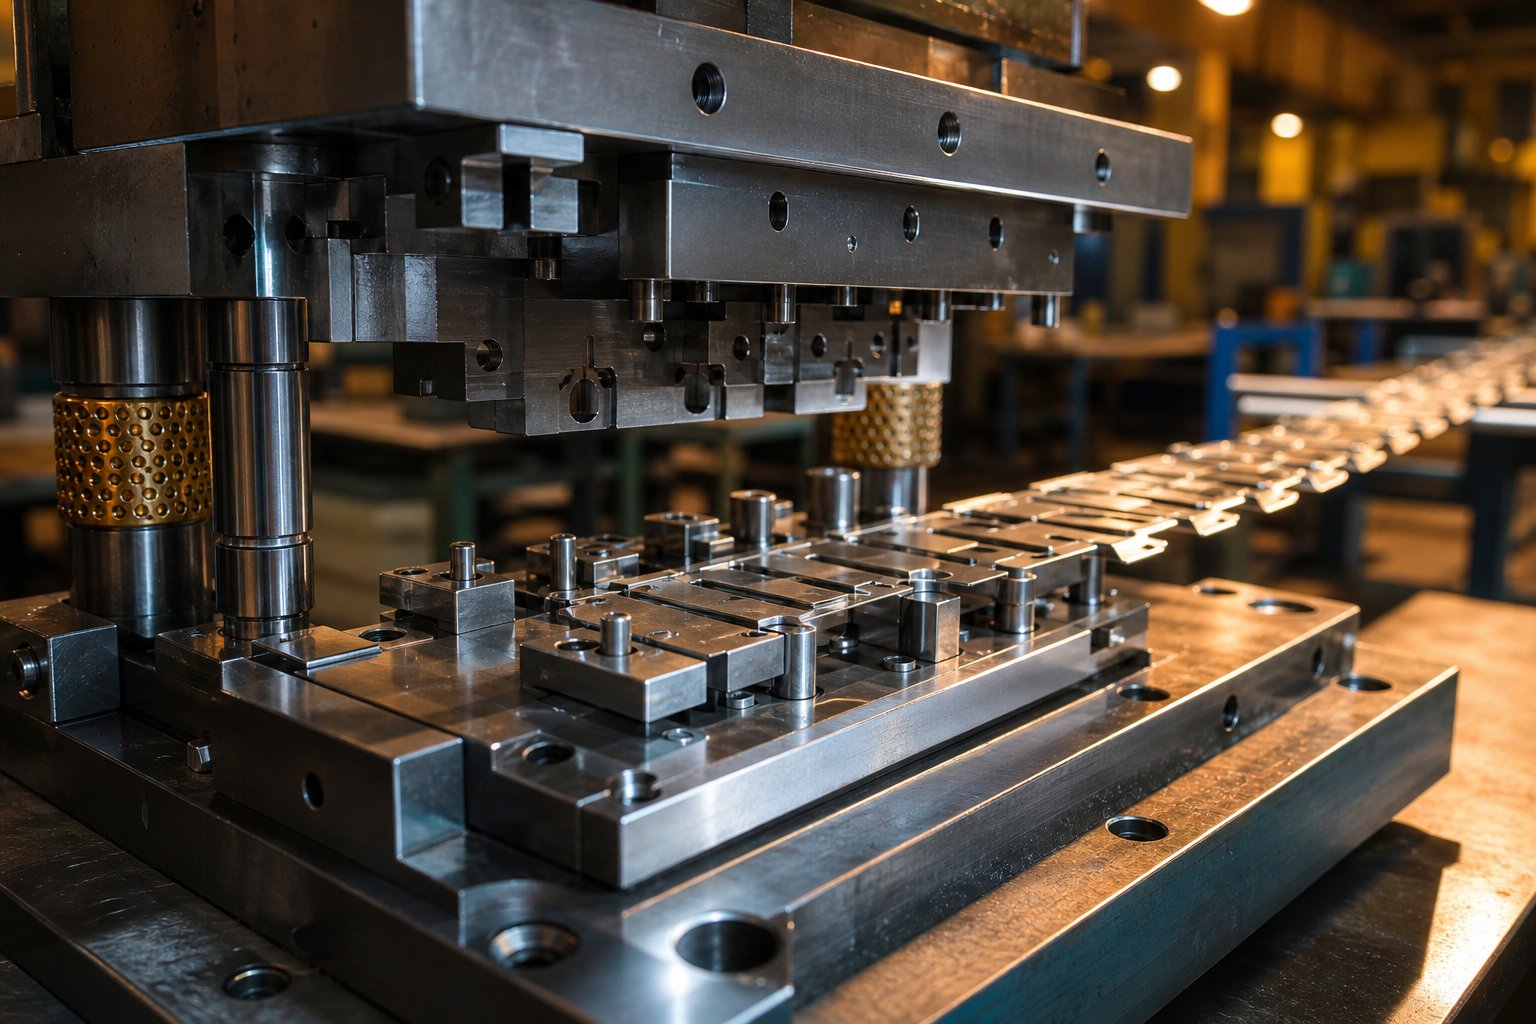
Txiav txim siab seb hom tuag twg haum rau koj qhov chaw thiab ntim ntau lawm
Lub tsev hlau stamping tuag pib ntev ua ntej cov hlau tau txiav. Koj pib nrog ib feem ua tiav thiab ua haujlwm rov qab, thim rov qab - engineering nws cov duab geometry rau hauv cov cuab yeej uas tuaj yeem tsim nws ntau txhiab lossis ntau lab lub sijhawm nyob rau hauv xovxwm load. Qhov thim rov qab- kauj ruam kev tsim kho yog qhov tseem ceeb ntawm kev tuag- ua, thiab nws pib nrog ib qho kev txiav txim siab tseem ceeb: hom stamping tuag zoo li koj feem, koj ntim, thiab koj cov peev nyiaj.
Yog li dab tsi yog tuag, raws nraim? Hauv cov ntsiab lus yooj yim tshaj plaws, kev tuag yog ib qho cuab yeej precision uas ua cov ntawv hlau los ntawm kev txiav, sib sau, lossis ob qho tib si thaum lub sij hawm stamping xovxwm. Kev nkag siab txog dab tsi tuag hauv kev tsim khoom pab qhia meej tias vim li cas qhov kev xaiv ntawm hom tuag tseem ceeb heev. Qhov kev xaiv tsis ncaj ncees ua rau cov cuab yeej siv nyiaj khib nyiab, ntau dhau ntawm - tus nqi ib feem, lossis cov teeb meem zoo uas haunt koj los ntawm kev tsim khoom.
Peb lub hom phiaj tseem ceeb ntawm stamping tuag npog feem ntau ntawm cov ntawv thov: ib zaug -chaw nres tsheb, compound, thiab nce qib.
Tib - Chaw nres tsheb vs Compound vs Progressive tuag
Txhua hom tuag nyob ib cheeb tsam sib txawv hauv qhov nyuaj- ntim- nqi toj roob hauv pes. Nov yog qhov lawv sib piv:
| Tuag Hom | Qhov zoo tagnrho Part Complexity | Ib xyoos ib zaug | kwv tij Tooling Nqi |
|---|---|---|---|
| Ib leeg -chaw nres tsheb | Yooj yim (ib qho kev ua haujlwm ib leeg: khoob, tho, lossis daim ntawv) | Tsawg rau nruab nrab (tus qauv txog 50K) | Tsawg |
| Compound | Nruab Nrab (ntau qhov kev txiav ib txhij hauv ib qho hlab ntsha tawg, qhov chaw tiaj tus) | Nruab nrab rau siab (50K txog 500K+) | Nruab nrab |
| Kev vam meej | Siab (ntau- cov kauj ruam ua ntu zus: txiav, daim ntawv, khoov hla chaw nres tsheb) | Siab (100K txog lab) | Siab |
Ib leeg- chaw nres tsheb hlau stamping tuag ua haujlwm zoo tshaj plaws thaum koj xav tau ib qho kev ua haujlwm ib zaug, ua kom cov cuab yeej yooj yim thiab teeb tsa sai. Compound tuag ua ke ua haujlwm zoo li blanking thiab tho rau hauv ib qho kev mob stroke, xa cov kev zam nruj dua ntawm cov yam ntxwv vim tias txhua yam raug txiav ib txhij. Progressive stamping tuag pub hlau sawb los ntawm ntau qhov chaw nyob hauv ib ntus, ua tiav ib feem nrog txhua lub voj voog xovxwm ntawm kev kub ceev.
Ua kom koj qhov kev xaiv tuag rau kev siv nyiaj txiag thiab khoom siv
Koj lub khw- lub peev xwm hauv pem teb ua rau muaj kev cuam tshuam rau txoj hauv kev uas ua rau muaj kev nkag siab zoo. Yog tias koj muaj CNC milling thiab xaim EDM hauv - lub tsev, tsim ib qho chaw nres tsheb - chaw nres tsheb lossis kev sib txuas yooj yim yog qhov tseeb.Progressive hlau stamping tuag, nrog rau lawv cov kab txaij nyuaj thiab ntau - chaw nres tsheb lub sijhawm, feem ntau xav tau kev tsim tshwj xeeb thiab cov khoom siv uas thawb cov pab pawg mus rau kev ua haujlwm tshwj xeeb.
Kab lus no suav nrog tag nrho cov spectrum, los ntawm tes-tsim qauv tuag mus rau kev tsim khoom- qib kev nce qib. Txawm hais tias koj npaj yuav tshuab txhua yam ntawm koj tus kheej lossis kev kho cua sov thiab kev ua haujlwm EDM, cov txheej txheem ntawm kev xa ib feem ntawm kev kos duab rau hauv kev ua haujlwm stamping tuag ua raws tib lub laj thawj sib lawv liag. Thawj qhov sib txawv uas ua rau txhua qhov kev txiav txim siab downstream yog cov cuab yeej hlau koj xaiv rau txhua qhov kev tuag.
Xaiv Cov Cuab Yeej Zoo Steel Qib rau Punches thiab Tuag Blocks
Cov cuab yeej steel tsis yog ib qho -loj- haum- txhua qeb. Txhua yam khoom hauv stamping tuag ntsib cov kev ntxhov siab sib txawv: punches tiv taus compressive shock thiab abrasive hnav ntawm txhua qhov ntaus, tuag blocks tiv thaiv zawv zawg sib cuag nrog cov npoo, strippers tswj kev qaug zog, thiab cov phaj thaub qab nqus cov khoom thauj. Xaiv cov khoom siv stamping txoj cai rau txhua lub luag haujlwm ncaj qha tswj xyuas ntev npaum li cas koj cov neeg tuag khiav ntawm regrinds thiab seb koj cov khoom zoo li cas nyob rau hauv kev sib tw ntau lawm.
Nrog complex ntau lawm tooling feem ntau xav tau kev nqis peev ntawmUSD $100,000 txog $500,000, xaiv cov qib hlau tsis raug yog qhov yuam kev kim. Koj yuav hlawv los ntawm pob nyiaj ntawm qhov ua tsis tiav ntxov lossis dhau - qhia cov khoom uas tsis xav tau. Lub hom phiaj yog sib piv hnav tsis kam, toughness, thiab hardness rau txhua feem ntawm qhov kev pabcuam tiag tiag.
Cov cuab yeej hlau xaiv cov txheej txheem los ntawm Die Component
Tsib qib steel (ntxiv rau carbide) npog feem ntau ntawm cov hlau stamping tuag hauv kev tsim khoom. Nov yog yuav ua li cas lawv daim ntawv qhia rau cov ntawv thov tiag tiag:
| Qib Steel | Hom Hardness (HRC) | Cov Khoom Siv Tseem Ceeb | Qhov zoo tshaj plaws -Fit Application |
|---|---|---|---|
| D2 | 58-62 | Zoo heev abrasion tsis kam | Blanking punches, tuag seem rau me me hlau thiab tooj dag |
| A2 | 57-62 | Balanced hnav thiab toughness | Tsim cov punches, nruab nrab - ntim tho, dav dav - lub hom phiaj tuag seem |
| S7 | 54-58 | Siab poob siab / cuam tshuam tsis kam | Heavy forming punches, tuab- kev ua haujlwm hauv Tshuag, siab - chaw nres tsheb cuam tshuam |
| M2 | 62-65 | Kub hardness, ntug tuav ntawm ceev | High - chaw nres tsheb nrawm, me me tho punches |
| Carbide (tungsten) | 70-75+ | Heev abrasion kuj | Ultra-siab- ntim ntim (ntau lab hits), hlau abrasive rau stamping |
D2 tseem yog tus neeg ua haujlwm rau kev ua haujlwm dav dav thiab tho hauv cov khoom siv hlau stamping xaiv. Nws cov chromium siab thiab cov ntsiab lus carbon muab qhov tshwj xeeb rau kev puas tsuaj, tab sis nws tuaj yeem cuam tshuam loj heev. Thaum lub punch ntsib hnyav loading, xws li tho cov tuab stainless hlau stamping Tshuag, A2 muab zoo dua toughness ntawm ib tug me ntsis txi nyob rau hauv hnav lub neej. S7 yuav siv qhov kev lag luam ntawd- tawm mus ntxiv, nqus rov qab cuam tshuam qhov twg D2 lossis A2 yuav tawg. M2, lub siab - steel ceev, khaws nws cov hardness txawm tias cov chaw nres tsheb tuag ua kom muaj cua sov ntawm lub voj voog siab.
Kev xaiv cov khoom siv li cas cuam tshuam rau kev tuag lub neej thiab kev tu ncua sijhawm
Kev sib raug zoo ntawm hardness thiab hit suav tsis yog linear. A D2 punch ntawm HRC 60 blanking me me hlau yuav xa 100,000 rau 150,000 hits ua ntej burr qhov siab qhia qhov xav tau rov ua dua. Tib lub punch txiav stainless poob mus rau 30,000-50,000 hits vim qhov ua haujlwm hnyav ntawm cov ntawv hlau, uas tuaj yeem ncav cuaghardness ntawm tooling nws tus kheej. Aluminium stamping nthuav tawm cov kev sib tw sib txawv: cov ntawv softer tsis hnav cov npoo sai, tab sis galling (cov ntaub ntawv adhesion rau qhov tuag saum npoo) yog thawj hom tsis ua hauj lwm.
Qhov no yog qhov chaw coatings hloov kev lag luam. PVD- siv titanium nitride (TiN) ntxiv ib qho nyuaj, qis- txheej kev sib txhuam uas ua rau lub neej ntev heev rau kev ua haujlwm steel me me. Rau stainless hlau hlau stamping thiab txhuas hlau stamping, titanium carbonitride (TiCN) outperforms TiN los ntawm kev txo cov tshuaj affinity ntawm daim ntawv thiab cov cuab yeej nto. Kev tshawb fawb ntawm qib siab siab-lub zog steels qhia tau tias PVD- cov cuab yeej coated tuaj yeem tsim ntau dua 1.2 lab qhov chaw piv rau 50,000 rau chrome-plated lwm txoj hauv kev tib yam.
Xav txog kev khiav ib qho kev tuag ntawm 60 strokes ib feeb ntawm stainless. Yog tsis muaj TiCN txheej, koj tab tom rub tus tuag rau kev saib xyuas txhua txoj haujlwm. Nrog nws, koj tuaj yeem khiav ib lub lim tiam. Qhov sib txawv ntawm lub sijhawm ua haujlwm feem ntau ua rau cov nqi txheej txheej ntau zaus, tshwj xeeb tshaj yog thaum koj ua rau poob ntau lawm thaum hloov pauv tuag.
Hmoov metallurgy (PM) cov cuab yeej steels tseem muaj lwm qib. Lawv cov qauv zoo, sib npaug ntawm cov carbide muab ob qho tib si hnav tsis kam thiab cuam tshuam qhov hnyav uas cov pa ingot - cov qhab nia tsis tuaj yeem sib xws. Hauv ib rooj plaub uas tau sau tseg, hloov los ntawm D2 mus rau qib PM ntawm tib lub hardness nce lub neej ntawm 5,000-7,000 mus rau ntau tshaj 40,000 lub voj voog thaum tsim cov hlau muaj zog.
Qib steel thiab txheej txheej xaiv tsim lub hauv paus. Qhov kev sib tw tom ntej no yog txhais koj cov duab geometry rau hauv cov punch thiab tuag cov duab uas yuav ua rau nws, thiab qhov kev ua haujlwm ntawd tshwm sim hauv CAD / CAM ib puag ncig qhov chaw clearances, strip layouts, thiab chaw nres tsheb sib lawv liag.
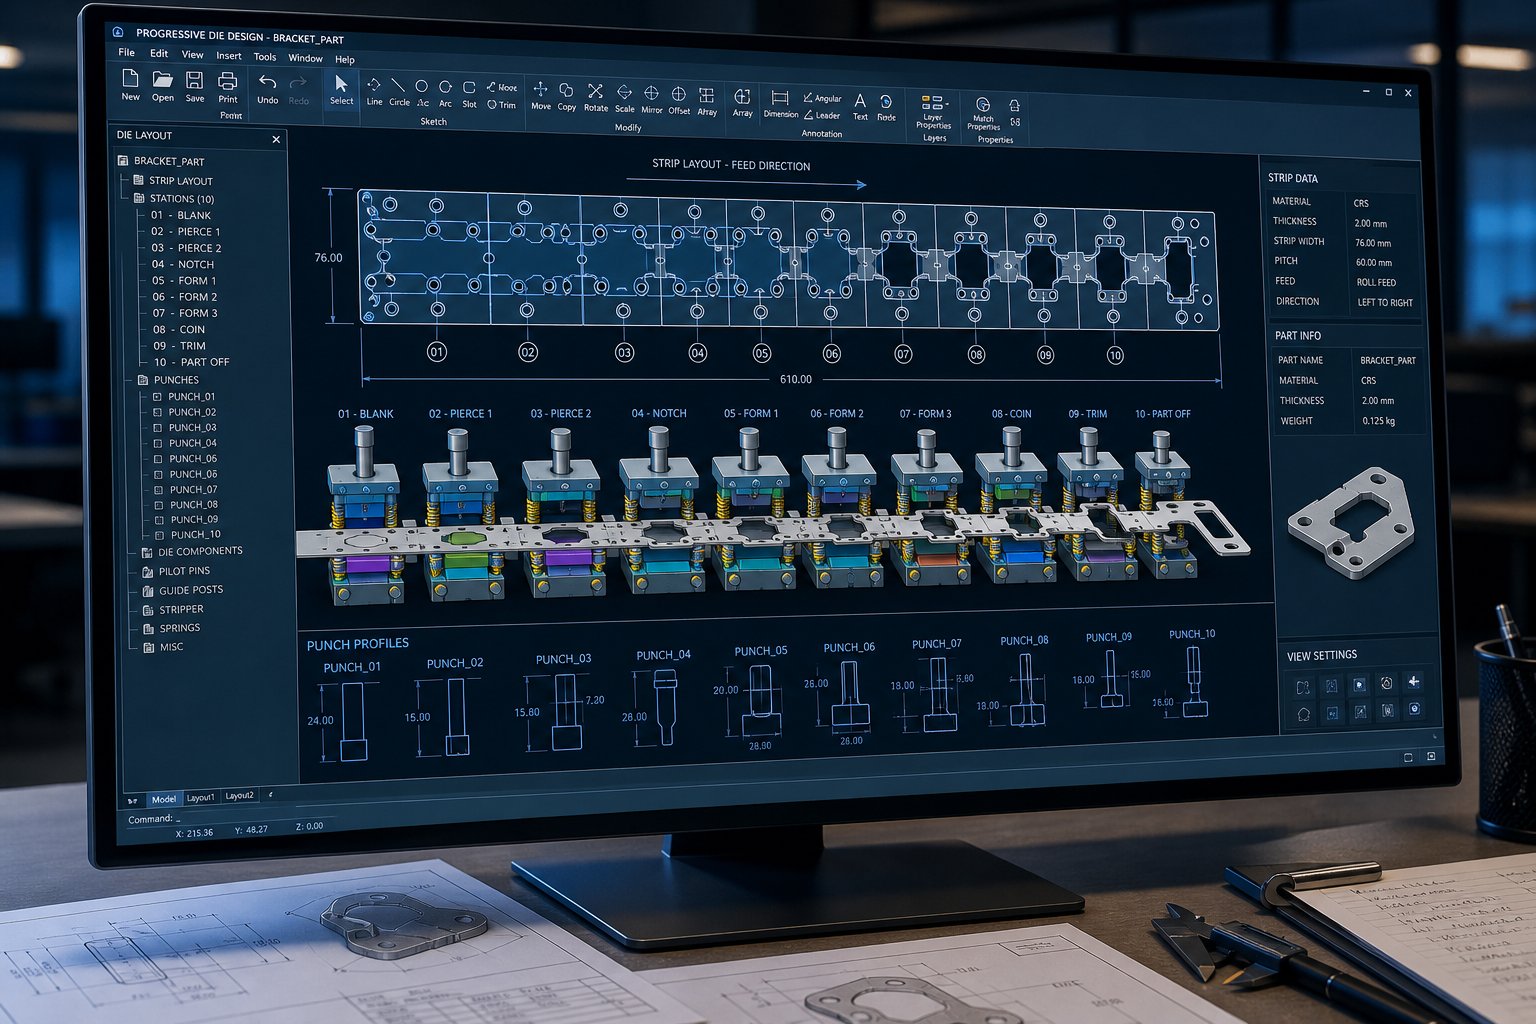
Tsim Die Geometry thiab Strip Layout Siv CAD-CAM Simulation
Koj muaj koj cov cuab yeej steels xaiv. Cov lus nug tom ntej no yog: cov duab pes tsawg uas cov hlau xav tau los ua? Qhov no yog qhov uas stamping tuag tsim txav los ntawm cov ntaub ntawv tshawb fawb mus rau hauv geometry, thiab nws yog cov kauj ruam uas cais cov neeg ua haujlwm tuag los ntawm cov ntawv hnyav.
Lub workflow pib nrog koj daim duab tiav. Koj twb paub cov khoom siv thiab thickness. Los ntawm ob lub tswv yim no, koj tau txais qhov tseem ceeb tshaj plaws nyob rau hauv ib qho kev txiav tuag: xuas nrig ntaus-rau- tuag tshem tawm.
Clearance yog qhov sib txawv ntawm lub punch txiav ntug thiab tuag khawm txiav ntug, qhia raws li afeem pua ntawm cov khoom thickness ib sab. Tau txais nws txoj cai, thiab koj tsim cov shear huv si nrog tsawg burr. Tau txais nws tsis ncaj ncees lawm, thiab koj ntsib cov burrs ntau dhau, kev hnav khaub ncaws ntxov ntxov, slug rub, lossis txawm tias cov cuab yeej tawg. Qhov kev pom zoo tshem tawm txawv ntawm cov khoom vim tias nyuaj, siab dua - tensile- lub zog hlau xav tau ntau chav rau cov dav hlau tawg kom ua kom huv si ntawm daim ntawv tuab.
Punch-rau-Die Clearance Chart for Common Sheet Metals
Thaum npaj koj cov hlau stamping tuag tsim, siv cov kev tshem tawm no ua cov ntsiab lus pib. Zoo-tune raws li koj qhov kev zam tshwj xeeb thiab cov cuab yeej siv.
| Cov ntaub ntawv | Thickness Ntau | Pom zoo Clearance (% ib sab) | Sau ntawv |
|---|---|---|---|
| Cov hlau tsis muaj steel (tsawg carbon) | 0.5 - 3.0 hli | 8 - 12% | Cov qauv hauv paus; nce mus rau 12% rau lub neej ntev dua |
| Stainless hlau (304/316) | 0.5 - 2.5 hli | 10 - 15% | Ua haujlwm- hardening nce txiav quab yuam; tighter clearance nce burr txaus ntshai |
| Aluminium (5052, 6061) | 0.5 - 3.0 hli | 5 - 8% | Cov khoom siv softer tso cai rau qhov sib txawv me me; saib rau galling ntawm qhov chaw tuag |
| Brass (C26000) | 0.5 - 2.0 hli | 5 - 8% | Ntxuav shear ntawm qis clearances; zam txim rau cov khoom tsim qauv tuag |
Ib qho ntawm cov tswv yim zoo tshaj plaws uas yuav tsum nco ntsoov: cov cuab yeej siv niaj hnub no qhia tias kev khiav mus rau qhov siab dua ntawm cov kab no (11-20% ib sab rau cov hlau) tuaj yeem txo cov cuab yeej siv zog thaum tho thiab ua kom lub neej ua haujlwm, txawm tias nws me ntsis nce burr qhov siab. Koj tab tom ua lag luam me me thib ob deburr kauj ruam rau kev sib tw ntev dua.
Rau qhov punch dimension, rho tawm qhov tshem tawm ntawm txhua sab thaum koj xav tuav lub qhov loj rau qhov tuag. Thaum koj xav tuav ib qho loj me me, ntxiv qhov clearance rau lub punch. Qhov no yog qhov tseem ceeb ntawm cov ntawv hlau stamping tsim logic uas tsav txhua tus qauv CAD koj tsim qis.
Lub Tsev Strip Layout thiab Chaw Nres Tsheb Sib Tw hauv CAD
Rau kev nce qib ntawm cov ntawv hlau stamping tuag, qhov kev teeb tsa sawb yog koj txoj hauv kev. Nws txhais li cas raw coil stock transforms rau hauv tiav qhov chaw nres tsheb los ntawm chaw nres tsheb. Xav txog nws raws li lub sijhawm teem sijhawm: txhua qhov chaw nres tsheb ua haujlwm ib lossis ob qhov haujlwm, thiab lub sawb tau nce qib ntawm qhov kev ncua deb ntawm hits.
Ib qho khoom strip layout hais txog tsib yam:
- Pilot qhov- Punched nyob rau hauv thawj qhov chaw nres tsheb thiab siv los ntawm tus tsav pins nyob rau hauv lub tom ntej chaw nres tsheb mus rau npe rau lub sawb precisely. Yog tsis muaj lawv, cumulative feed yuam kev ruins feature-rau-feature raug.
- Carrier strip dav- Cov khoom siv txuas koj feem rau lub kauj thaum nws taug kev los ntawm qhov tuag. nqaim heev thiab kua muag; dav heev thiab koj nkim khoom.
- Qhov chaw nres tsheb (pitch)- Yuav tsum tsis tu ncua thiab suav rau qhov chaw nres tsheb loj tshaj plaws ntxiv rau kev sib cais txaus rau kev ncaj ncees hauv cov phiaj xwm tuag.
- Negative thiab zoo bypass notches- Nyob rau hauv cov ntawv hlau stamping tuag, cov ntawv no tshem tawm cov khoom uas nyob ib sab rau khoov thiab cov ntaub ntawv, tiv thaiv kev cuam tshuam raws li cov khoom siv tau zoo thaum txuas nrog cov cab kuj.
- Kev ua kom zoo dua qub- Kev ua zes qhov chaw lossis kho cov kab dav dav kom siv cov khoom siv ntau tshaj plaws. Txawm tias 2-3% kev txhim kho nyob rau hauv yield tebchaw mus rau hauv loj kev txuag ntawm siab ntim.
Koj lub CAD cov txheej txheem tsim cov txheej txheem no ua tus sawv cev tiaj tus ua ntej, tom qab ntawd txhua qhov chaw nres tsheb tau ua qauv hauv 3D kom paub tseeb tias cov punches, lifters, thiab tsim cov cuab yeej tsis sib tsoo nrog ib leeg lossis nrog cov hlua khi thaum nws nce mus.
Ntawm no yog qhov chaw hlau stamping tsim txav los ntawm kev kos duab rau hauv engineering validation. CAE simulation siv cov ntsiab lus finite tsom xam cia koj zoo li tsim, khoov, thiab txiav koj ib feem ua ntej cov hlau yog machined. Lub software kwv yees cov ntaub ntawv thinning, wrinkling, thiab springback, flagging teeb meem uas yuav txwv tsis pub tsuas yog thaum lub sij hawm raug nqi lub cev tryouts.Kev ua haujlwm zoo tshaj plawsua raws li lub tswv yim zoo: ntsuas springback hauv simulation, txo nws los ntawm cov txheej txheem hloov kho, tswj kev hloov pauv, thiab tom qab ntawd them nyiaj rau qhov chaw tuag raws li. Txoj hauv kev no tau raug pov thawj los txo qhov kev sim rov ua dua thiab ua kom muaj kev ua raws li qhov sib npaug ntawm lub vaj huam sib luag lub neej ntau lawm.
Rau cov pab pawg uas tsis muaj nyob hauv - lub peev xwm FEA hauv tsev, cov kev pabcuam simulation los ntawm cov neeg ua haujlwm paub txog kev tuag tuaj yeem ua rau lub sijhawm siv tau zoo heev.YICEN's stamping tuag cov kev pabcuam, piv txwv li, suav nrog kev txheeb xyuas qhov ua tau thiab CAE simulation ua ntej -theem muab, pab engineers validate tuag geometry thiab strip layouts ua ntej cog lus rau machining. Qhov no pem hauv ntej-loads teeb meem- daws rau hauv cov theem digital uas hloov cov nqi teev hloov pauv lub lis piam.
Kev them nyiaj ntawm kev ua haujlwm zoo stamping hauv CAD thiab simulation yog ncaj qha: tsawg dua surprises thaum hardened steel hits sheet hlau thawj zaug. Txhua qhov kev tshem tawm suav, txhua qhov chaw nres tsheb tau ua tiav, thiab txhua hom kev caij nplooj ntoos hlav tau kwv yees hauv software yog ib qho kev sib tw tsawg dua hauv qhov kev sim xovxwm. Nrog geometry validated thiab strip layout xauv, lub tsom hloov mus hloov cov qauv digital mus rau hauv lub cev tuag Cheebtsam los ntawm precision machining.
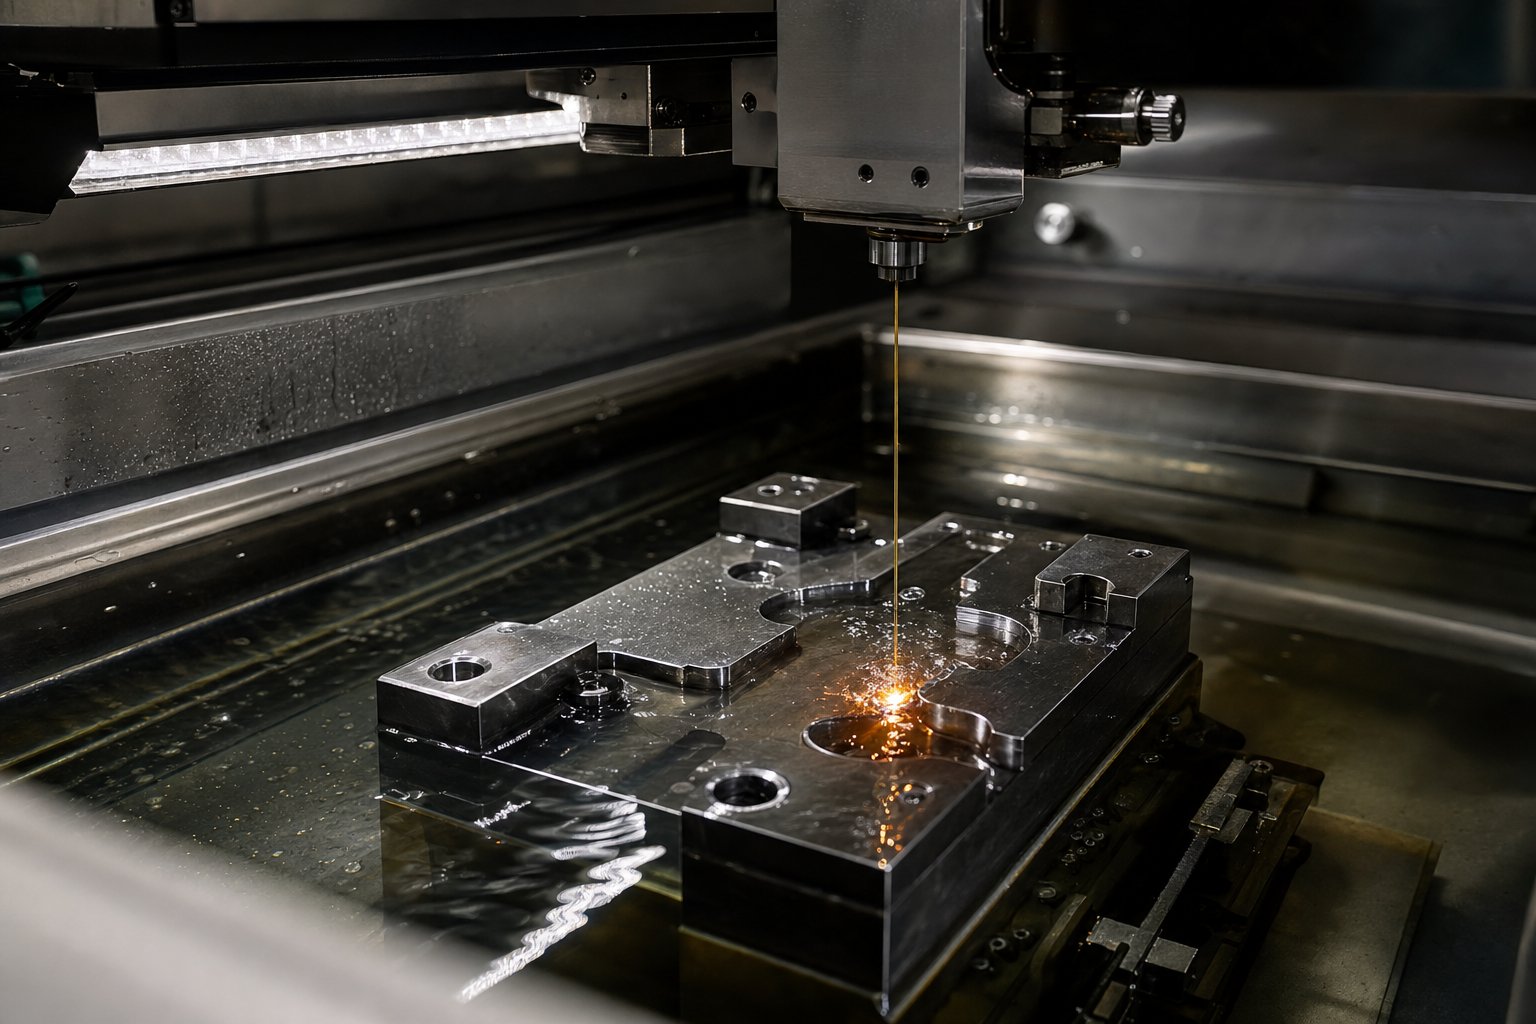
Tshuab Tuag Cheebtsam Nrog CNC Milling thiab Hlau EDM
Koj cov qauv CAD raug kaw. Strips layouts yog validated. Txhua qhov kev tshem tawm raug suav mus rau pua pua ntawm ib millimeter. Steel blanks zaum ntawm lub khw hauv pem teb tos kom ua precision stamping tooling. Qhov no yog theem uas cov geometry digital dhau los ua lub cev hlau, thiab cov kab ke uas koj ua raws li txiav txim siab seb cov khoom no puas haum nrog micron - qib raug lossis yuav tsum tau siv sij hawm sib dhos.
Cov txheej txheem tuag rau machining ua raws li kev txiav txim siab: ntxhib CNC milling tshem tawm cov khoom siv los ntawm cov khoom siv tuag thiab cov tuav tuav, kev sib tsoo ntawm qhov sib tsoo ua rau qhov chaw tseem ceeb rau flatness thiab parallelism, thiab xaim EDM txiav cov txheej txheem nyuaj thiab nruj - qhov qhib siab ntev uas txhais tau tias koj txiav thiab tsim cov duab geometry. Txhua qhov kev ua haujlwm ua rau lub sijhawm kawg, thiab hla lossis rov ua cov kauj ruam ua ntej tsim cov teeb meem sib xyaw hauv qab.
CNC Milling Strategy rau Tuag Blocks thiab Punch Profiles
Roughing yog hais txog ceev, tsis precision. Koj tab tom tshem tawm cov ntaub ntawv ntau npaum li qhov ua tau rau ib chav tsev ib lub sijhawm thaum tawm hauv kev tswj hwm cov nyiaj pub dawb rau kev ua tiav. Niaj hnub nimno siab - ceev roughing tswv yim zoo li adaptive milling (tseem hu ua trochoidal milling) siv ib tugme me radial kev koom tes ntawm loj axial qhov tob, tswj cov nti tsis tu ncua thoob plaws hauv qhov txiav. Txoj hauv kev no txuas ntxiv lub neej ntawm lub cuab yeej los ntawm 50-200% piv rau cov pa puv qhov dav, uas tseem ceeb heev thaum koj hogging tawm cov cuab yeej hardened steel teev tom qab teev.
Qhov kev txiav txim siab tseem ceeb tshwm sim thaum ntxov ntawm kev ua haujlwm stamping machining: koj puas muag- tshuab ua ntej kev kho cua sov, lossis nyuaj- zeb ua ntej- cua sov- kho qhov khoob?
- Mos machining ua ntej- Txiav koj cov blocks tuag thiab xuas nrig ntaus hauv lub xeev annealed (feem ntau yog HRC 20-25), qhov txiav nrawm dua, cov cuab yeej hnav qis dua, thiab koj tuaj yeem siv cov kev txwv nruj dua. Tom qab ntawd koj xa cov khoom tawm rau kev kho cua sov thiab rov qab los ua kom tiav - grind rau qhov kawg qhov ntev tom qab. Qhov no yog ib txwm mus kom ze thiab tseem nqi-zoo rau feem ntau hlau stamping tooling tej yaam num.
- Hard milling ua ntej-hardened blanks- Pib nrog qhov khoob uas twb muaj cua sov- kho kom ua haujlwm nyuaj (HRC 58-62). Niaj hnub nimno CNC cov chaw nrog nruj spindles thiab ceramic los yog CBN inserts tuaj yeem ntxhib thiab tiav hardened D2 lossis A2 ncaj qha. Qhov no tshem tawm qhov sib txawv ntawm qhov sib txawv tshwm sim los ntawm kev kho cua sov, txo cov nyiaj tshuav nyiaj yuav tsum tau ua kom tiav kev sib tsoo. Kev lag luam tawm yog qeeb cov khoom tshem tawm cov nqi thiab cov nqi ntxig ntau dua thaum lub sij hawm roughing.
Txawm hais tias koj xaiv txoj kev twg los xij, kev coj ua qauv hu kom tawm ntawm 0.010-0.020 ntiv tes rau ib sab raws li cov khoom tiav tom qab roughing ntawm milled nto. Qhov nyiaj pub dawb no ua kom qhov kev txiav hla tiav kom huv hauv qab ntawm qhov chaw ua haujlwm-hardened txheej thiab txhua qhov teeb meem geometric los ntawm kev ua haujlwm roughing. Mus thinner txaus ntshai rau cov cuab yeej ua tiav hloov ntawm kev txiav thiab rubbing, degrading ob qho tib si saum npoo zoo thiab qhov sib xws.
Rau kev ua tiav dhau, cov kev hloov pauv hloov pauv ntau. Pub tus nqi poob mus rau 30-60% ntawm roughing qhov tseem ceeb, qhov tob ntawm kev txiav shrinks mus rau 0.010-0.030 ntiv tes, thiab txiav ceev nce 10-20%. Lub hom phiaj tsis yog kev tshem tawm cov khoom siv ntxiv lawm tab sis theej qhov kawg thiab qhov tseeb qhov tseeb. Ib qho tshiab txiav ntug yog qhov yuav tsum tau ua kom tiav, raws li kev hnav khaub ncaws hnav ua rau rougher Ra qhov tseem ceeb thiab nthuav qhia qhov dav dav uas tuaj yeem thawb nruj-tolerance nta tawm ntawm spec.
Pocket nta, qhia tus pin bores, dowel qhov, thiab lub caij nplooj ntoos hlav pockets tag nrho tawm ntawm CNC zeb. Tab sis lub ntsiab lus ntawm lub stamping tuag, txiav cov npoo, slug opens, thiab intricate forming contours, thov ib tug txawv technology tag nrho.
Hlau EDM thiab Sinker EDM rau Complex Die Geometry
Hlau EDM hloov cuab yeej thiab tuag stamping. Ua ntej nws txoj kev saws me nyuam thoob plaws, cov neeg tsim khoom tuag tau tso siab rau kev sib tsoo, tes haum nrog cov ntaub ntawv thiab pob zeb, thiab cov sij hawm ntawm lub rooj ntev zaum ua haujlwm kom ua tiav cov profiles thiab clearances uas xaim EDM tam sim no txiav hauv ib qho kev teeb tsa. Xav txog kev siv tes ua haujlwm tag nrho- haum rau qhov qhib qhov rooj kom haum rau qhov punch profile, kuaj xyuas nrog Prussian xiav, khawb, rov- kuaj xyuas. Tib lub geometry niaj hnub no los ntawm lub tshuab EDM hlau tuav kev ua siab ntev ntawm0.0001 nti los yog nruj dua, nrog rau qhov chaw tiav uas feem ntau xav tau kev ua haujlwm ntxiv.
Nkag siab thaum siv hlau EDM piv rau sinker EDM yog qhov tseem ceeb rau cov cuab yeej siv tau zoo stamping hlau cov haujlwm:
| Feature | Hlau EDM | Sinker EDM |
|---|---|---|
| Qhov zoo tshaj plaws geometry hom | Los ntawm -profiles, slug qhib, 2D contour txiav | Qhov muag tsis pom kab noj hniav, 3D tsim qhov chaw, cov pwm nyuaj |
| Txiav cuab yeej | Nyias tooj dag los yog coated hlau (zoo li 0.020 hli) | Kev cai - zoo li graphite lossis tooj liab electrode |
| Hom kam rau ua | 0.0001 in. (0.0025 mm) los yog zoo dua | 0.0001 nti (0.0025 hli) |
| Nto tiav | smoother; ua tiav Ra <0.2 um nrog skim passes | me ntsis rougher; tej zaum yuav xav tau kev tshaj tawm - ua tiav |
| Kev teeb tsa tus nqi | Lower (xaim yog tus qauv siv tau) | Siab dua (kev cai electrode yuav tsum tau machined ua ntej) |
| Ideal tuag daim ntawv thov | Tuag khawm qhib, punch profiles, stripper inserts | Kos kab noj hniav, coining inserts, 3D daim ntawv punches |
Nyob rau hauv ib tug raug blanking los yog piercing tuag, hlau EDM tuav tus tsov ntxhuav feem ntawm precision ua hauj lwm. Nws txiav lub khawm tuag qhov qhib uas txhais cov txheej txheem, cov duab punch profiles los ntawm cov cuab yeej hardened steel blanks, thiab tsim cov slug nyem qhib hauv qab txiav. Vim hais tias cov hlau hla dhau los ntawm cov khoom ua haujlwm, txhua qhov kev txiav yog qhov ua tau los ntawm -profile, uas zoo sib xws nrog cov los ntawm - qhov thiab qhov qhib uas muaj feem cuam tshuam txog kev tuag geometry.
Sinker EDM khwv tau nws qhov chaw hauv cov cuab yeej stamping ua haujlwm uas yuav tsum muaj peb -sib nqus ua qhov chaw. Ib qho kev sib tw nrog cov nkhaus sib txuas, ib qho ntxig ntxig nrog cov ntaub ntawv zoo nkauj, lossis cov kab noj hniav nrog cov duab cua ntsawj ntshab thiab radii uas tsis tuaj yeem ncav cuag los ntawm cov hlau txhua qhov hu rau kev cai- tshuab electrode uas "sinks" nws cov duab rau hauv cov hlau tuag. Kev lag luam- tawm yog lub sijhawm thiab tus nqi: txhua lub electrode yuav tsum yog CNC-machined (feem ntau los ntawm graphite), thiab cov electrode nws tus kheej hnav thaum lub sij hawm tus txheej txheem, tej zaum yuav tsum tau ntau electrodes rau ib kab noj hniav.
Nto tiav ntawm cov khoom siv tuag ncaj qha cuam tshuam rau ob qho tib si zoo thiab kev tuag ntev. Cov chaw ntxhib tsim kev sib txhuam uas ua rau cov nplaum nplaum, tshwj xeeb tshaj yog thaum stamping stainless lossis aluminium. Kev lag luam kev coj ua zoo tshaj plaws pom zoo Ra qhov tseem ceeb hauv qab 0.2 um (kwv yees li 600-grit tiav) ntawm qhov chaw ua haujlwm tuag ua ntej siv cov txheej txheem. Rau kev txiav cov npoo, xaim EDM skim dhau tuaj yeem ua tiav qib no ncaj qha. Rau kev tsim cov chaw machined los ntawm sinker EDM los yog CNC milling, ntxiv polishing los yog lapping ua tiav rau hauv lub hom phiaj ntau. Punches thiab tuag seem uas yuav tau txais PVD coatings xav tau qhov kev npaj saum npoo av, raws li cov txheej txheem ua kom muaj kev ntxhib los mos ntau dua li npog nws.
Lub precision ua tiav thaum lub sij hawm muaj hlau stamping machining teeb tsa nruj nruj rau dab tsi los tom ntej. Txawm tias qhov tseeb tshaj plaws D2 tuag thaiv yog tseem nyob rau hauv nws cov mos mos los yog nruab nrab lub xeev yog hais tias koj ua raws li cov mos-machining txoj kev, thiab metallurgical transformation uas muab nws ua hauj lwm hardness qhia nws tus kheej dimension hloov. Kev tswj cov kev hloov pauv no los ntawm kev tswj hwm kev kho cua sov thiab tom qab- kev ua kom tawv tawv yog qhov txuas tseem ceeb tom ntej hauv cov saw hlau.
Thaum tshav kub kub kho Die Steels thiab siv cov txheej tiv thaiv
Lub tshuab tuag thaiv zaum ntawm koj lub rooj zaum ntawm HRC 20 tsis yog cov khoom ua haujlwm tuag. Nws zoo nkaus li yog, nws ntsuas txoj cai, tab sis nws tsis muaj hardness thiab hnav tsis kam kom muaj sia nyob txawm tias ob peb puas nias strokes. Thaum tshav kub kub kev kho mob yog metallurgical transformation uas converts mos, machinable cuab yeej steel rau hauv ib tug ua hauj lwm nto muaj peev xwm ua tau ntau pua txhiab tus hlau stamped los yog stamped txhuas qhov chaw uas tsis muaj qhov seem drift.
Cov txheej txheem yog ncaj nraim hauv lub tswv yim tab sis tsis zam txim rau hauv kev ua tiav. Txhua qib muaj qhov tshwj xeeb kub qhov rais, quench yuav tsum, thiab tempering raws tu qauv. Deviate, thiab koj tau tawg, ntau distortion, los yog inconsistent hardness uas ua rau tuag ntxov ntxov tsis ua hauj lwm.
Kev kho cua sov tag nrho ua raws li plaub theem:
- Kev ntxhov siab tom qab kev ua haujlwm nyuaj- Kev tshem tawm cov khoom hnyav thaum lub sij hawm CNC milling qhia txog kev ntxhov siab sab hauv uas tuaj yeem ua rau warping thaum lub sij hawm austenitizing.Kev ntxhov siab ntawm kwv yees li 1200-1250℃F(hauv qab cov hlau kub tseem ceeb) so cov xauv no - nyob rau hauv kev ntxhov siab ua ntej qhov kev hloov pauv tiag tiag pib. Cov kauj ruam no yog ib qho tseem ceeb tshwj xeeb tshaj yog rau cov khoom uas tsis sib haum xeeb lossis tsis sib npaug ntawm cov ntoo khaub lig- ntu.
- Austenitizing (siab-kub so)- Cov hlau raug coj mus rau nws qhov tshwj xeeb austenitizing kub thiab tuav ntev txaus rau cov qauv siv lead ua kom hloov pauv tag nrho. Ib txoj cai ntawm tus ntiv tes xoo yog ib -ib teev ib nti ntawm tuab nrog 45- feeb yam tsawg kawg nkaus. Qhov kub thiab txias yog qhov tseem ceeb tshaj qhov sib txawv ntawm no. Tsis txhob tshaj qhov siab tshaj plaws rau txhua qib, vim tias overheating ua rau cov txiaj ntsig tsis zoo nrog rau qhov tsis zoo li-quenched hardness thiab seem tsis ruaj khov.
- Quenching- Cov hlau hloov pauv yuav tsum tau txias sai txaus los tsim martensite, cov qauv nyuaj tab sis nkig uas muab cov cuab yeej steel nws lub peev xwm txiav. Qhov nruab nrab quench yog qib - tshwj xeeb thiab tsis yog - sib tham.
- Tempering (ntau dhau)- Quenched steel yog txaus ntshai nkig. Tempering ntawm qhov kub tswj tau txo qhov kev ntxhov siab sab hauv thiab sib npaug hardness tiv thaiv toughness. Huab cua- cov qib hardening zoo li D2 thiab A2 yuav tsum muaj kev npau taws ob zaug, thaum siab - steels ceev zoo li M2 xav tau cua sov peb zaug, nrog rau qhov txias kom txog li 125℃F ntawm txhua lub voj voog.
Thaum tshav kub kub kho Cycles rau Common Die Steel Qib
Txhua qib steel siv hauv stamping steel tuag ua raws nws tus kheej daim ntawv qhia thermal. Kev khiav lub voj voog tsis raug ntawm qib tsis raug ua rau cov txiaj ntsig tsis tuaj yeem tshwm sim, los ntawm cov pob muag muag uas hnav ntxov ntxov mus txog rau - tawg uas tawg tag nrho cov khoom.
| Qib Steel | Austenitizing Range | Quench Medium | Tempering Range | Lub Hom Phiaj Ua Haujlwm Hardness (HRC) |
|---|---|---|---|---|
| D2 | 1010-1030℃(1850-1890℃F) | Cua | 200-540 ° F (400-1000 ° F) | 58-62 |
| A2 | 940-980℃(1725-1800℃F) | Cua | 175-540℃(350-1000℃F) | 57-62 |
| S7 | 940-955 ° F (1725-1750 ° F) | Cua (cov roj cuam tshuam rau cov ntu loj) | 205-620 ° F (400-1150 ° F) | 54-58 |
| O1 | 790-815℃(1450-1500℃F) | Roj (rhuab rau 100-125℃F) | 175-315 ° F (350-600 ° F) | 57-62 |
| M2 | 1190-1230℃(2175-2250℃F) | Interrupted roj los yog ntsev da dej ntawm 540 degree | 540-595℃(1000-1100℃F), triple temper | 62-65 |
Daim ntawv ceeb toom tias S7, qhov poob siab- qib resistant siv rau hnyav forming punches, yuav tsis tsim tag nrho hardness nyob rau hauv loj seem tshwj tsis yog muab ib tug interrupted roj quench, txawm tias nws yog cais raws li huab cua- hardening. Qhov no yog ib qho ntawm cov ntsiab lus uas mus ncig hauv khw yam tsis muaj kev kho cua sov sib sib zog nqus.
Distortion thaum lub sij hawm kho cua sov yog inevitable.Metallurgical transformation ua ke nrog thermal expansionhloov qhov ntev ntawm txhua yam khoom uas dhau los ntawm lub qhov cub. Rau cov khoom siv tuag nrog nruj tolerances, qhov no txhais tau tias koj tsis tuaj yeem tshuab mus rau qhov ntev kawg ua ntej kev kho cua sov. Cov txheej txheem kev coj ua yog tawm 0.005-0.010 ntiv tes ntawm cov khoom sib tsoo ntawm txhua qhov chaw tseem ceeb, lees tias kev ua haujlwm tom qab ua tiav yuav ua rau txhua yam rau spec. Rau cov pa roj carbon steel stamping tuag Cheebtsam siv O1, roj quenching qhia ntau distortion tshaj cov cua quench siv rau D2 lossis A2, ua rau cov nyiaj pub dawb tseem ceeb dua.
Nto coatings thiab ua tiav tom qab kev kho cua sov
Nrog hardened tuag Cheebtsam rov qab los ntawm lub cub tawg, lub finishing theem restores seem precision thiab ntxiv deg kev ua tau zoo uas liab qab cuab yeej steel tsis tuaj yeem ua tiav ntawm nws tus kheej.
Kev sib tsoo tiav yog thawj zaug. Nto grinders nqa cov block tuag ntsej muag rov qab mus rau qhov tiaj tus (feem ntau nyob rau hauv 0.0002 ntiv tes), thaum cylindrical sib tsoo rov qab punch diameters rau lawv lub hom phiaj qhov ntev. Lapping qhov tseem ceeb mating nto, xws li seem tuag- mus rau- ntu cov pob qij txha thiab lub ntsej muag stripper, ua kom muaj kev sib raug zoo uas xav tau rau txawm tias quab yuam kev faib tawm hauv qab nias.
PVD txheej yog txheej txheej ua haujlwm kawg. Siv nyob rau hauv lub tshuab nqus tsev chamber ntawm qhov kub thiab txias tsis txaus (nyob ib ncig ntawm 200{2}}500 degree) kom tsis txhob softening lub tshav kub-kho substrate, cov nyias-film coatings hloov pauv li cas cov tuag nto cuam tshuam nrog cov ntawv hlau:
- Titanium Nitride (TiN)- Kub-xim, kwv yees li 2400 HV nto hardness. Ua haujlwm zoo rau cov hlau stamping cov haujlwm me me thiab qis -carbon Tshuag. Txo kev sib txhuam thiab nplaum hnav feem ntau -lub hom phiaj blanking thiab sib sau.
- Titanium Carbonitride (TiCN)- Siab hardness dua TiN (kwv yees li 3000 HV) nrog qis qis coefficient. Qhov kev xaiv zoo tshaj rau stamping stainless hlau thiab txhuas stampings. Nws txo cov tshuaj affinity rau cov ntaub ntawv no combats lub galling uas rhuav tshem uncoated tuag nto, tshwj xeeb tshaj yog nyob rau hauv 316 stainless hlau stamping daim ntaub ntawv uas cov ntaub ntawv cov nickel thiab molybdenum cov ntsiab lus ua rau nws tshwj xeeb tshaj yog rau adhesion.
- AlCrN (Aluminium Chromium Nitride)- Exceptional oxidation kuj thiab thermal stability. Qhov zoo tshaj plaws rau kev ua haujlwm siab - nrawm nrawm qhov chaw tuag saum npoo kub nce thaum lub sijhawm ua haujlwm txuas ntxiv.
Kev xaiv txheej tsis yog hais txog kev xaiv qhov nyuaj tshaj plaws. Nws yog hais txog kev sib piv cov txheej txheem rau koj cov khoom ua haujlwm tshwj xeeb. Kev tuag tsim cov khoom siv txhuas tau txais txiaj ntsig zoo tshaj plaws los ntawm TiCN's anti-galling yam ntxwv, tsis yog AlCrN's thermal resistance. Ib tug tuag khiav carbon steel ntawm nruab nrab ceev ua tau zoo kawg nkaus nrog tus qauv TiN ntawm ib feem ntawm AlCrN tus nqi.
Ib qho tseem ceeb yuav tsum tau: lub substrate nto yuav tsum tau polished rau Ra 0.2 micrometers los yog zoo dua ua ntej txheej. PVD txheej yog feem ntau 2-5 micrometers tuab. Lawv ua raws li cov substrate topology es tsis yog sau los yog leveling nws, yog li txhua yam kev sib tsoo los yog EDM kev ntxhib los mos hauv qab tau nthuav dav, tsis zais.
Nrog hardened, av, thiab coated Cheebtsam nyob rau hauv tes, koj tuav ib tug precision qhov chaw uas tam sim no yuav tsum tau los ua ke raws li ib tug unified system. Lub sij hawm sib dhos, qhov twg cov kab mob siab ntev, txoj kev sib dhos ua pov thawj lawv tus kheej, thiab lub caij nplooj ntoos hlav siab tau txais kev kho, hloov cov khoom ntawm tus kheej mus rau qhov ua haujlwm tuag tau npaj rau kev sim xovxwm.
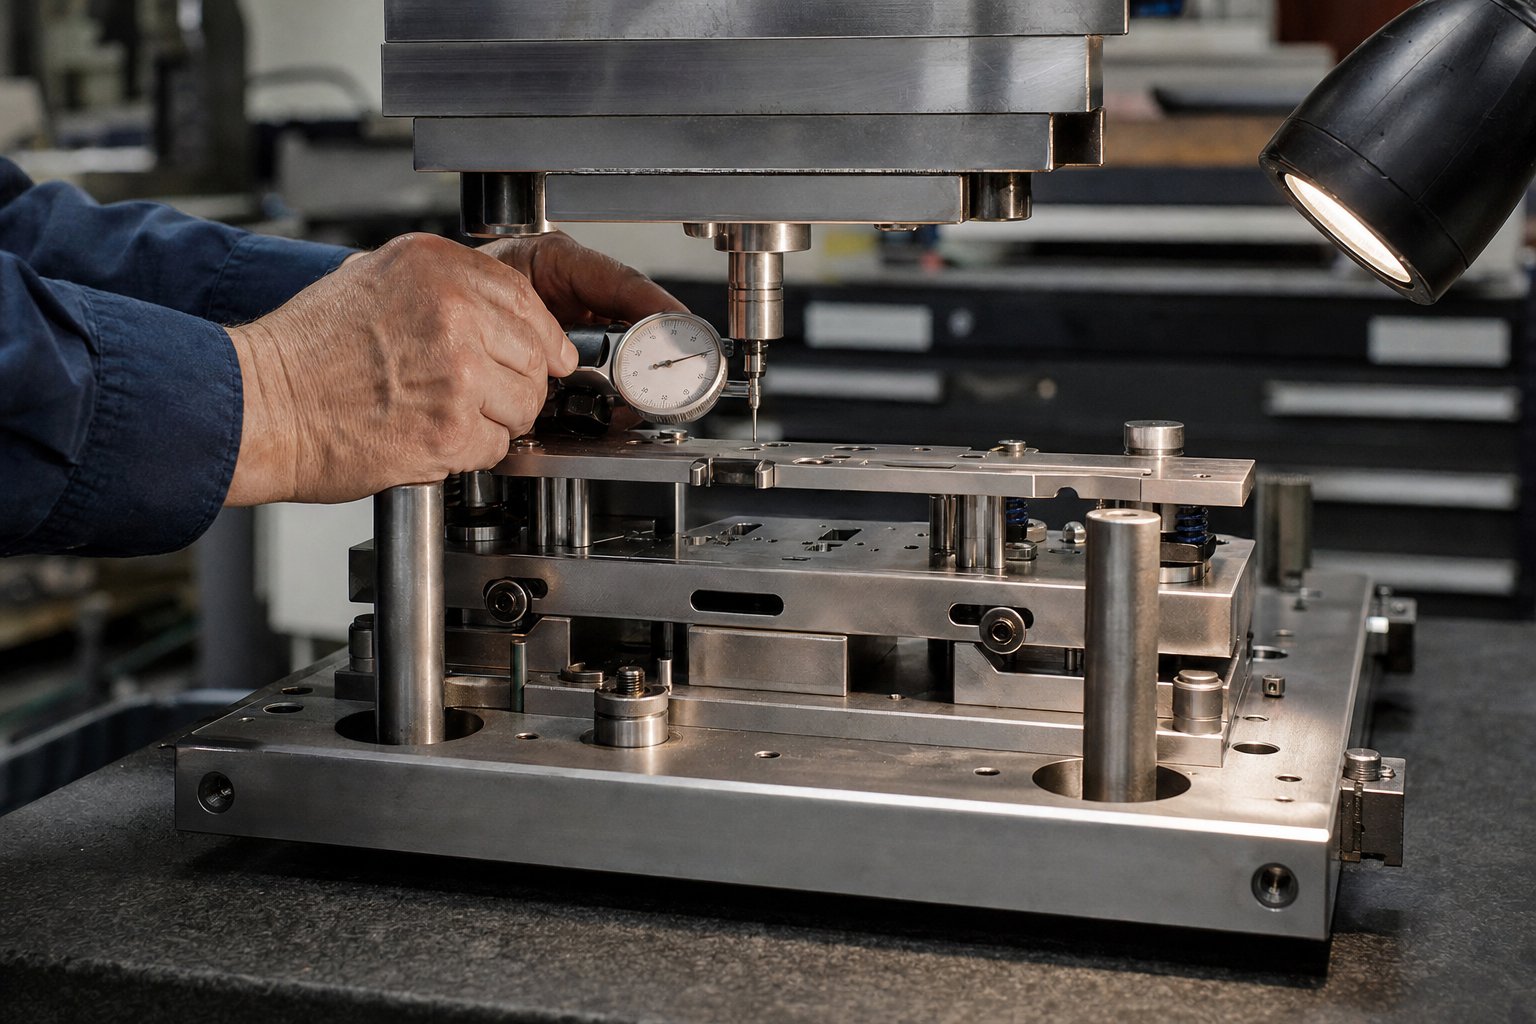
Sib sau ua ke thiab ua kom tiav Die Set
Tam sim no koj muaj cov khoom siv tawv tawv, hauv av, thiab coated stamping tuag Cheebtsam zaum ntawm koj lub rooj zaum. Txhua tus yog dimensionally tseeb ntawm nws tus kheej. Qhov kev sib tw yog tias tus neeg precision tsis lav kev sib dhos precision. Thaum koj ntsia liaj qhov rooj nees nkaum lossis ntau qhov sib xyaw ua ke, txhua qhov kev ua siab ntev bands, thiab cov txiaj ntsig sib sau txiav txim siab seb koj cov punch npoo ntsib qhov qhib qhov tuag nrog qhov kev tshem tawm koj tsim los yog txav mus rau hauv qhov tsis zoo uas tsim cov khoom seem ntawm thawj zaug.
Qhov kev sib dhos theem no yog qhov kev paub txog cov cuab yeej hlau thiab cov kws tshaj lij tuag cais lawv tus kheej los ntawm cov khw uas tsuas yog tshuab qhov chaw. Cov txheej txheem xav tau kev sib txuas ua ke, ua tib zoo ntsuas ntawm txhua theem, thiab cov txheej txheem uas them rau qhov tseeb ntawmkam rau ua pawg- mus hla ntau yam. Txawm tias thaum txhua tus neeg nyob hauv spec, qhov sib xyaw ua ke tuaj yeem dhau qhov kev txwv tsis pub siv yog tias txoj kev sib dhos tsis suav rau nws.
Txheej Txheem Txheej Txheem Txheej Txheem thiab Tolerance Stack-Up
Xav txog tsib yam khoom stamping stacked ntawm cov khau tuag thiab tuag saum npoo, txhua tus tuav txoj hauj lwm kam rau ua ntxiv lossis rho tawm 0.01 hli. Nyob rau hauv qhov xwm txheej phem tshaj plaws, cov kev hloov pauv me me no suav nrog ntxiv lossis rho tawm 0.05 mm ntawm qhov chaw hloov pauv ntawm qhov txiav. Qhov ntawd yog qhov txaus los tsim cov burrs tsis sib xws, nrawm nrawm rau ntawm ib sab, lossis ua rau rub tawm slug.
Tswj cov pawg no- nce yog nyob ntawm ob lub tswv yim tseem ceeb:
- Match- sib tsoo- Es tsis txhob machining txhua phaj ntawm nws tus kheej mus rau ib tug meej dimension, koj zom mating nto ua ke los yog nyob rau hauv matched poob lawm. Qhov no ua kom qhov sib cuam tshuam ntawm ob lub ntsiab lus muaj nyob ze - xoom qhov sib txawv txawm hais tias txhua qhov chaw tsaws nyob rau hauv nws tus kheej lub siab ntev. Tuag seem uas sib koom ib txoj kab parting tau hauv av raws li ib tug txheej, guaranteeing coplanarity uas ywj siab sib tsoo tsis tau cog lus.
- Kev xaiv haum- Ntsuas qhov ntev ntawm cov khoom siv tom qab kev kho cua sov thiab ua tiav, tom qab ntawd muab cov khoom sib txuas ua ke. Lub punch phaj bore uas ntsuas me ntsis mus rau qhov siab kawg ntawm kev ua siab ntev tau ua ke nrog lub punch shank ntawm qhov qis kawg, ua kom cov sib dhos haum hauv lub hom phiaj tshem tawm. Txoj kev no pauv hloov pauv tau rau qhov tseeb, uas yog kev lag luam zoo hauv kev tuag thiab stamping daim ntawv thov qhov kev ua haujlwm tseem ceeb tshaj li ib feem -swapping yooj yim.
Peb lub hauv paus ntsiab lus tswj kev xuas nrig ntaus- rau- kev sib dhos tuag nyob rau hauv lub zog ntawm cov xovxwm khiav:
- Qhia posts thiab bushings- Precision- cov ncej hauv av nias rau hauv cov khau qis koom nrog cov tawv tawv tawv hauv cov khau sab saud. Pob-cov kabmob coj tus ncej teeb tuav kev sib dhos hauv 0.005 mm lossis zoo dua, tiv thaiv kev hloov mus rau sab nraud txawm tias nce tonnage. Rau kev tuag thiab stamping cov rooj sib txoos khiav ntawm kev kub ceev, ua ntej- pob khoom thauj khoom- tawb bushings tshem tawm cov kev ua si uas cov bronze bushings pub.
- Heel blocks- Hardened steel blocks bolted rau cov khau tuag npoo nqus cov lateral quab yuam tsim thaum txiav thiab tsim ua haujlwm. Tsis muaj pob taws thaiv, sab- thauj khoom los ntawm kev txiav txiav los yog asymmetric strip layouts thawb lub khau sab sauv rau ntawm cov ntawv qhia, ua kom cov bushing hnav thiab degrading kev sib raug zoo raws sij hawm.
- Dowel pins- Precision dowels xauv txhua qhov chaw ntawm lub phaj nws txuas rau hauv. Thaum qhov seem tuag nyob, ob lub dowel pins kho nws tiv thaiv kev sib hloov thiab kev sib hloov, yog li tshem tawm thiab rov txhim kho cov ntu kom ntse rov qab mus rau qhov chaw tib lub sijhawm.
Stripper Design thiab Spring Pressure Calculations
Lub stripper phaj ua haujlwm rau kev dag ntxias tseem ceeb hauv txhua lub cuab yeej stamping thiab kev sib dhos tuag. Nws tuav cov ntaub ntawv tiaj tus tiv thaiv qhov tuag saum npoo thaum txiav, tiv thaiv lub sawb los ntawm kev nqa nrog cov punches ntawm qhov rov qab stroke, thiab coj cov punch me me uas yuav txwv tsis pub nyob rau hauv load. Undersized stripping quab yuam ua rau cov khoom siv los lo rau cov punches, ua kom nruj snap uas ua rau cov khoom puas thiab tsim qhov sib txawv ntawm koj qhov chaw. Oversized quab yuam khib nias tonnage thiab accelerates caij nplooj ntoos hlav qaug zog.
Xam qhov xav tau stripping quab yuam pib nrog rautxiav quab yuam nws tus kheej:
- Txiav quab yuam= Ib puag ncig ntawm kev txiav x Khoom thickness x Shear zog
- Stripping quab yuam= 10% mus rau 20% ntawm txiav quab yuam
- Tsim stripping quab yuam= Stripping force x 1.3 kev nyab xeeb yam (tsawg kawg)
Rau cov cuab yeej siv theem thiab cov kev vam meej tuag uas tseem siv lub stripper ua lub ntsej muag clamping thaum lub sij hawm tsim, muab ob npaug rau suav quab yuam rau clamping thaum txiav thiab triple nws rau clamping thaum sib sau. Qhov no ua kom lub sawb tsis tuaj yeem hloov mus tom qab thaum ua haujlwm, uas yog ib qho ntawm feem ntau qhov chaw ntawm qhov sib txawv ntawm qhov sib txawv hauv cov cuab yeej ua haujlwm nyuaj & kev ua haujlwm tuag stamping.
Lub caij nplooj ntoos hlav xaiv raws li qhov xav tau ntawm lub zog:
- Nitrogen gas springs- Muab ob mus rau peb zaug ntawm lub zog ntawm lub caij nplooj ntoos hlav coil hauv tib lub hneev taw. Lawv tuav lub zog sib npaug thoob plaws hauv lawv cov hlab ntsha thiab txhim khu kev qha ntawm kev nrawm dua 600 strokes ib feeb. Txaus siab rau kev tsim khoom nce zuj zus uas qhov kev sib txuas clamping siab ncaj qha cuam tshuam rau qhov zoo.
- Mechanical coil springs- Tus nqi qis dua thiab tswj tau yooj yim dua. Haum rau cov ntawv thov qis dua - ntim thiab tuag qhov chaw txwv tsis pub tsawg. Xaiv lub caij nplooj ntoos hlav tus nqi uas muab tag nrho stripping quab yuam nyob rau hauv muaj deflection mus txawv tebchaws.
Nrog rau txoj kev sib raug zoo tau txiav txim siab thiab lub caij nplooj ntoos hlav quab yuam xam, lub cev sib dhos ua raws li ib ntus. Dhia ua ntej los yog hla cov kauj ruam tsim teeb meem uas cascade los ntawm tag nrho cov tsim.
- Tshawb xyuas thiab tshem tawm tag nrho cov khau tuag, xyuas kom cov chaw mounting yog tiaj tus nyob rau hauv 0.0002 ntiv tes thiab sib npaug sab saum toj - mus rau - hauv qab.
- Nias cov lus qhia rau hauv cov khau qis (los yog mounted coj cov rooj sib txoos), xyuas qhov perpendicularity rau cov khau nto.
- Txhim kho pob taws thiab ruaj ntseg nrog lub qhov (socket head cap screws) torqued rau specification.
- Mount tuag seem rau hauv cov khau qis siv dowel pins rau qhov chaw, ces bolt down nrog lub qhov (socket head cap screws). Txheeb xyuas qhov txiav - ntug txoj hauj lwm txheeb ze rau cov chaw xa ntawv.
- Nruab lub stripper phaj rau saum khau nrog springs ntawm lawv qhov siab preload. Paub meej tias kev mus ncig dawb yog qhov yuav tsum tau stripping stroke.
- Mount punches rau hauv lub phaj punch, zaum txhua shank tag nrho tawm tsam lub phaj thaub qab. Xyuas kom tseeb tias cov lus qhia punch txuas ntxiv qhov kev ncua deb hauv qab lub ntsej muag stripper.
- Sib sau cov khau sab saud mus rau cov lus qhia thiab txo cov kev sib dhos los xyuas cov punch nkag rau hauv qhov qhib tuag. Txheeb xyuas txawm tias tshem tawm ib ncig ntawm txhua qhov kev txiav uas siv cov ntsuas ntsuas ntsuas lossis los ntawm kev tshuaj xyuas qhov sib txawv ntawm lub teeb.
- Siv qhov kawg torque rau tag nrho cov fasteners nyob rau hauv ib tug ntoo khaub lig- qauv sib lawv liag, rov- xyuas qhov loj me me, thiab sau qhov sib dhos kaw qhov siab rau kev teeb tsa.
Qhov kev kuaj zaum kawg ua ntej tuag tawm hauv lub rooj ntev zaum yog koj txoj cai pov hwm. Tej misalignment ntes tau ntawm no tau kho nyob rau hauv feeb nrog ib tug shim los yog ib tug reground nto. Tib qhov kev tsis sib haum xeeb tau pom thaum lub sij hawm sim cov nqi ntawm cov sij hawm xovxwm, disassembly, thiab rov ua haujlwm dua. Nrog rau kev tuag teeb tsa tag nrho sib sau ua ke thiab txheeb xyuas ntawm lub rooj ntev zaum, nws yog npaj rau kev sim xovxwm qhov chaw stamped qhia seb koj tus qauv tsim, machining, thiab kev txiav txim siab los ua ke ua tau zoo raws li cov xov xwm tiag tiag.
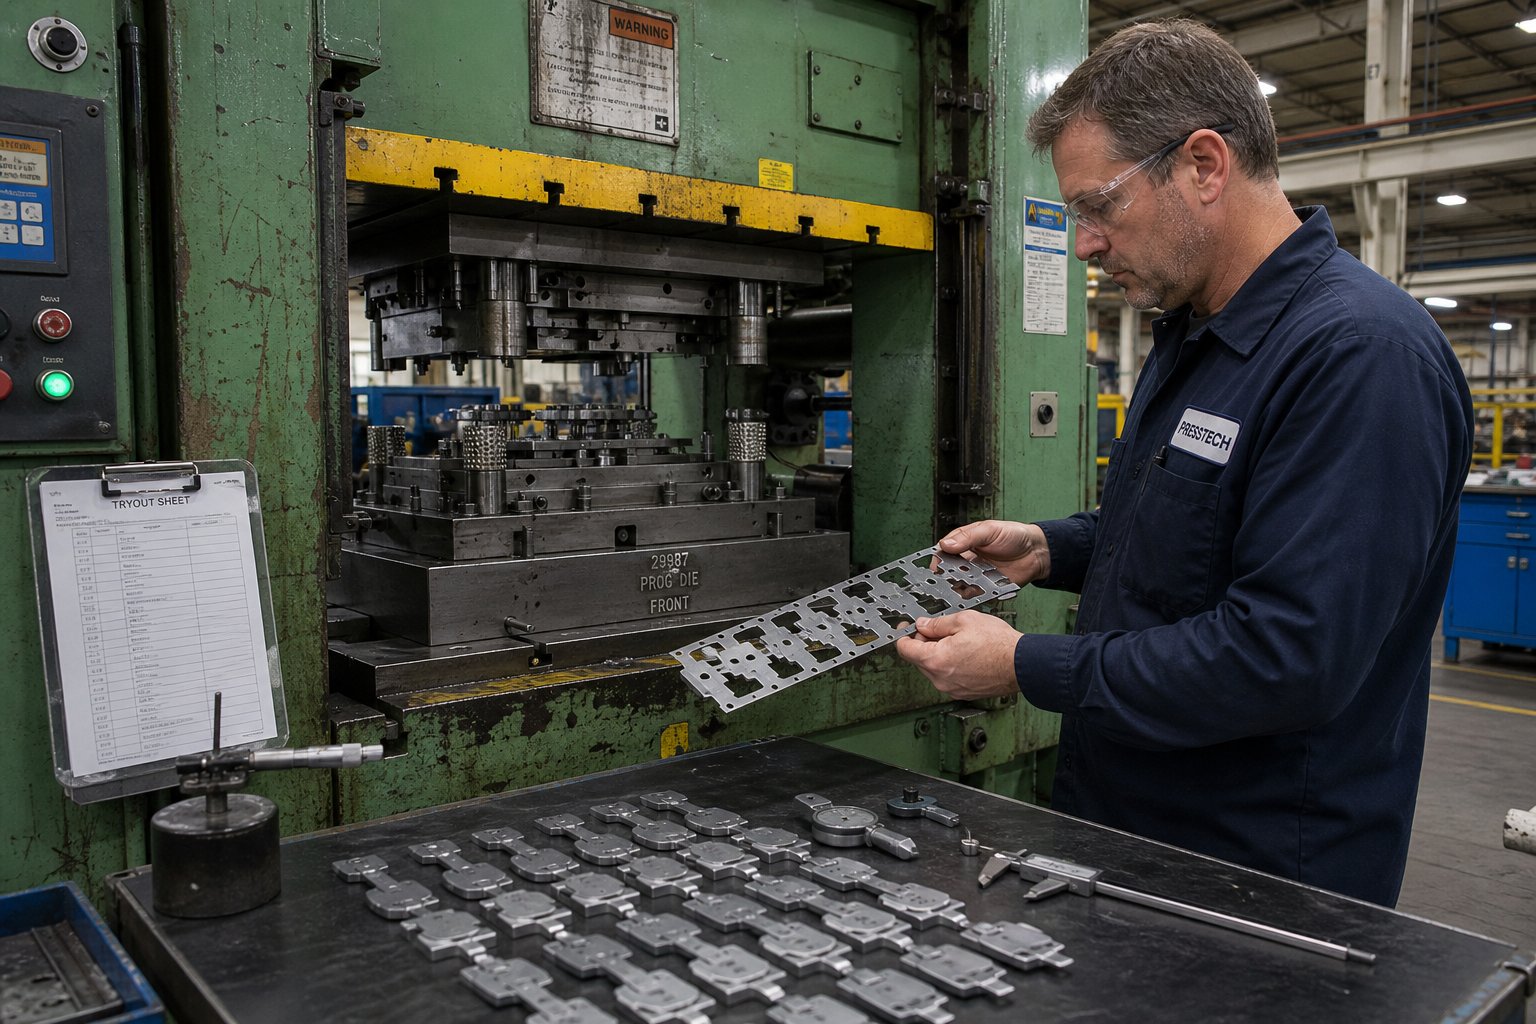
Khiav Die Tryouts thiab Debug Mus Txog Qhov Chaw Ua Tau raws li Spec
Koj qhov tuag tau sib sau ua ke, tshuaj xyuas ntawm lub rooj ntev zaum, thiab ntsuas los luam tawm. Txhua yam tshuaj xyuas. Yog li vim li cas cov neeg tuag tshiab feem ntau tseem tsis tau tsim cov khoom sib haum rau thawj zaug ntaus? Vim lub stamping tuag tsis ua haujlwm nyob rau hauv kev sib cais. Nws ua haujlwm hauv cov xovxwm, nrog cov khoom siv tiag tiag uas muaj cov khoom sib txawv, nyob rau hauv kev thauj khoom nrawm thiab nrawm uas tsis muaj lub rooj zaum tshuaj ntsuam tuaj yeem rov ua dua. Lub sijhawm sim yog qhov uas koj pom tias koj qhov kev tuag ua tau zoo li cas raws li xovxwm stamping, thiab kaw txhua qhov sib txawv ntawm lub hom phiaj tsim thiab lub cev muaj tiag.
Xav txog kev sim ua qhov kev xeem zaum kawg rau txhua qhov kev txiav txim siab koj tau ua thaum tsim, xaiv cov khoom siv, machining, thiab sib dhos. Qhov xov xwm zoo: ib txoj hauv kev zoo tshaj plaws rau thawj - kev ntsuam xyuas ntaus thiab rov kho dua tau txais feem ntau tuag rau spec nyob rau hauv ib tug puv tes ntawm iterations es tsis yog lub lis piam ntawm kev xav tsis txaus siab.
Kev teeb tsa rau Thawj Hits
Tuag tryout pib nrog nias xaiv thiab teeb. Dab tsi yog stamping xovxwm hauv cov ntsiab lus no? Nws yog lub tshuab uas xa cov kev tswj xyuas los ntawm cov kab ncaj nraim, kaw qhov tuag halves ua ke nrog txaus tonnage txiav thiab daim ntawv hlau. Lub stamping xovxwm ua haujlwm li cas thaum lub sijhawm sim tshwj xeeb? Koj teem lub ram kom nkag mus nrawm (feem ntau 10-20% ntawm cov khoom tsim tawm), tsim kom muaj qhov siab kaw raws li qhov loj me uas tau sau tseg thaum sib dhos, thiab xyuas kom meej tias cov tuag zaum squarely nyob rau hauv lub bolster nrog uniform clamp siab.
Thawj hits yuav tsum ib txwm khiav ntawm kev txo qis rau peb lub laj thawj:
- Kev qeeb qeeb muab sijhawm rau koj hnov thiab pom cov teeb meem ua ntej lawv ua rau kev puas tsuaj. Ib qho punch ntaus ib qho mis- nyob qhov chaw tuag ntawm qhov nrawm tuaj yeem tawg cov cuab yeej. Thaum nkag nrawm, koj xav tias cuam tshuam thiab tuaj yeem nres cov xovxwm.
- Txo ceev cais tuag kev ua tau zoo los ntawm inertia teebmeem. Ntawm qhov ceev ntau lawm, stripper dynamics, stripper bounce, thiab nitrogen caij nplooj ntoos hlav teb tag nrho cov kev hloov. Kev sim ntawm qhov qis qis lees paub qhov tuag ua haujlwm geometrically ua ntej qhia cov hloov pauv hloov pauv.
- Koj tuaj yeem siv cov ntaub ntawv pov thawj zoo. Khiav cov hlau lead, ua qauv av nplaum, los yog mos aluminium shim Tshuag los ntawm kev tuag ntawm qhov ceev ceev cia koj tshawb xyuas qhov siab, tshem tawm cov qauv, thiab tsim qhov tob yam tsis muaj kev pheej hmoo ntawm cov cuab yeej hardened.
Pub luv luv strip ntawm ntau lawm- cov khoom siv qib (tib alloy, tib lub thickness, tib temper) los ntawm kev tuag rau koj thawj qhov qauv. Tsis txhob sim nrog random khoom seem. Cov khoom siv ncaj qha cuam tshuam rau txhua yam ntawm cov txheej txheem stamping, los ntawm kev txiav quab yuam thiab burr tsim rau springback thiab kos tus cwj pwm. Siv cov khoom sib txawv dua li cov specs ntau lawm tau lees tias koj qhov kev kho qhov debugging yuav tsis raug.
Ua ntej -Ntaus Kev Tshawb Fawb thiab Kev Tshawb Nrhiav Tsis Zoo
Rub koj thawj qhov piv txwv thiab tshuaj xyuas lawv kom zoo. Ntsuas burr qhov siab nrog micrometer lossis burr gauge. Txheeb xyuas qhov tshwj xeeb-rau- qhov loj me tiv thaiv qhov luam tawm. Tshawb xyuas qhov chaw tsim los rau kev sib cais, wrinkles, thiab kos npe nto. Muab piv rau sab laug- tawm tsam- sab xis thiab ua ntej - tawm tsam - cov npoo rau qhov sib npaug.
Burr qhov siab yog koj qhov qhia tau zoo tshaj plaws ntawm kev tshem tawm qhov tseeb. Ib qho huv -sheared ntug nrog tsawg burr (feem ntau nyob rau hauv 10% ntawm cov khoom thickness) qhia koj lub punch - rau - tuag clearance yog lawm. Cov burr ntau dhau ntawm ib sab ntawm cov cim qhia tsis sib xws, uas feem ntau taug qab rov qab mus rau kev sib tsoo misalignment, tuag seem hloov, lossis nias ram qaij es tsis yog qhov tsim tawm tsis raug.
Nov yog lub hauv paus kev kuaj mob rau qhov tsis xws luag feem ntau koj yuav ntsib thaum lub sij hawm precision tuag stamping tryout:
| Tsis zoo | Keeb kwm | Txoj Cai Kho |
|---|---|---|
| Tshaj burr (ib -sided) | Punch-rau- tuag misalignment; uneven clearance | Re- xyuas phau ntawv qhia kev sib tw; shim punch txoj hauj lwm; txheeb xyuas qhov chaw tuag seem dowel |
| Tshaj burr (uniform tag nrho ib ncig) | Dull txiav ntug los yog tsis txaus clearance | Ntxig punch thiab tuag npoo; nce clearance yog tias tsim nruj heev |
| Splits nyob rau hauv tsim | Ntau dhau lub zog tuav; tsis txaus cov khoom ntws; ntse radius | Txo tuav lub siab; polish kos radii; nce tuag nkag radius; kho cov roj nplua nyeem |
| Wrinkles nyob rau hauv flanges los yog phab ntsa | Tsis txaus tuav lub zog; cov khoom siv ntau dhau hauv cheeb tsam compression | Nce nitrogen caij nplooj ntoos hlav preload; ntxiv los yog sib sib zog nqus kos hlaws; hloov cov duab puab |
| Springback (tshaj -bent) | Elastic rov qab tau nyiaj ntau dua; khoom yield zog siab tshaj nominal | Nce overbend kaum sab xis; ntxiv stiffening hlaws; nce nyob hauv qab ntawm mob stroke |
| Slug rub (slugs lo rau punch) | Tsis txaus tuag- sab clearance; nqus cov nyhuv; tsis muaj slug tuav nta | Ntxiv slug retention grooves kom tuag qhib; nce clearance me ntsis; ntxiv cua tshuab |
| Qhov chaw nyob ntawm qhov kam rau ua | Sawb misfeed; pilot pin tsis koom; lub sij hawm yuam kev nyob rau hauv ib theem zuj zus | Txheeb xyuas qhov ntev pub; xyuas tus tsav tus pin mob thiab qhov tob ntawm kev koom tes; kho lub sij hawm pub zaub mov |
| Nto khawb los yog galling | Rough tuag nto; lubrication tsis txaus; cov khoom adhesion rau tooling | Polish tuag nto rau Ra <0.2 um; hloov lub lubricant hom lossis daim ntawv thov; tsho tiv no tuag nto |
Ib qho piv txwv ntawm kev kuaj pom tsis ua haujlwm hauv kev xyaum: koj rub ib feem los ntawm kev tuag zuj zus thiab pom tias hnyav burr tsuas yog nyob rau sab xis ntawm qhov tsis muaj qhov tshwj xeeb. Koj qhov kev xav thawj zaug yuav yog kom rov-ntse, tab sis tsis sib xws ntawm cov kev txiav ntug txiav tawm. Qhov laj thawj tiag tiag feem ntau yog 0.01-0.02 hli lateral hloov ntawm cov punch txheeb ze rau qhov qhib tuag. Kev txheeb xyuas qhov no nrog kev sim txiav los ntawm cov hlau lead muag pom tseeb qhov tsis sib xws qhov kev xav tob ntawm qhov tsis sib haum xeeb. Qhov kho yog shimming lub punch phaj los yog kho cov ntawv qhia kev sib tw, tsis regrinding ib tug tseem-ntse ntug.
Kev hloov kho dua tshiab thiab lub sijhawm ua kom zoo dua
Tsis muaj leej twg yuav tsum cia siab tias yuav muaj kev tuag tshiab kom khiav zoo tom qab ib lub voj voog kho. Cov txheej txheem stamping muaj ntau qhov sib cuam tshuam sib txawv rau ib qho -shot perfection. Cov neeg tsim kev paub txog kev tuag npaj rau peb mus rau tsib qhov kev sim rov ua dua ntawm kev tsim khoom raug tsim, thiab ntau ntxiv ntawm cov cuab yeej ua haujlwm nyuaj.
Txhua iteration ua raws tib lub voj voog:
- Khiav cov qauv piv txwv (yam tsawg kawg 20-30 daim kom pom qhov txawv, tsis yog ib qho ntaus).
- Ntsuas qhov tseem ceeb ntawm qhov ntev thiab sau cov txiaj ntsig ntawm ib daim ntawv teev cov ntaub ntawv.
- Txheeb xyuas qhov sib txawv loj tshaj plaws ntawm spec.
- Txheeb xyuas cov hauv paus ua rau siv cov txheej txheem tsis xws luag saum toj no.
- Ua ib qho kev kho ib zaug, tom qab ntawd rov-khiav cov qauv kom paub tseeb tias qhov kho tau ua haujlwm yam tsis muaj teeb meem tshiab.
Lub ntsiab lus kawg yog qhov tseem ceeb. Hloov ntau yam hloov pauv ib txhij ua rau nws tsis tuaj yeem paub tias pab tau dab tsi thiab mob dab tsi. Txoj kev qhuab qhia no tsom ntsoov rau dab tsistamping kws txawj pom zoo: nkag siab tias cov txheej txheem sib txawv li cas sib cuam tshuam thiab ua raws li cov txheej txheem, cov ntaub ntawv-raws li txoj hauv kev es tsis ua ntau yam kev hloov pauv ib zaug thiab vam tias qhov zoo tshaj plaws.
Cov kev hloov pauv ntau zaus thaum lub sij hawm nce qib tuag debugging suav nrog:
- Shimming punches- Ntxiv lossis tshem tawm shim Tshuag hauv qab cov tuav tuav kom kho qhov tob thiab tuav lub sijhawm tuag kom zoo tom qab ua kom tiav. Raws li kev lag luam kev ua haujlwm tau lees paub, ib txwm sau cov nqi ntawm cov khoom raug tshem tawm thaum sib tsoo thiab tso ib qho sib npaug sib npaug hauv qab lub punch. Tsis txhob tshaj peb shims ua ntej combining rau hauv ib qho kev hloov shim ntawm tib lub thickness.
- Kho lub sij hawm nyob rau hauv progressive tuag- Xyuas kom meej tias cov strippers tiv tauj lub strips ua ntej xuas nrig ntaus, thiab nyob twj ywm nyob rau hauv kev sib cuag mus txog rau thaum punches tag nrho retract. Siab-kev mus ncig yuav tsum ib txwm tshaj li kev ua haujlwm- mus ncig kom deb li deb tau los tiv thaiv kev tshem tawm thiab tsis raug- kev tso npe ntawm chaw nres tsheb.
- Hloov kho cov hlaws dai- Hloov cov hlaws qhov siab, lub vojvoog, lossis txoj haujlwm los tswj cov khoom ntws mus rau hauv cov kab noj hniav. Cov hlaws siab dua ua kom muaj zog tiv thaiv; qis hlaws cia cov khoom ntws ntau dua ywj pheej.
- Tweaking nitrogen caij nplooj ntoos hlav siab- Kho roj caij nplooj ntoos hlav preload los hloov stripping los yog dawb paug - tuav quab yuam. Pib nrog xam qhov tseem ceeb thiab nplua -tune raws li qhov tseeb qhov zoo.
Ib qho piv txwv stamping scenario uas qhia txog cov nyhuv cascade: ib qho kev kho yooj yim zoo li shimming lub punch tuav kom rov qab lub sij hawm tom qab sharpening, yog tias tsis saib xyuas, yuam tus neeg teeb tsa kom txo qis qhov siab kom ua tiav tag nrho. Qhov qis kaw qhov siab ua rau cov chaw nres tsheb sib sib zog nqus heev, tsim cov tonnage ntau dhau uas tuaj yeem ua rau tuag lossis xovxwm. Lub tonnage saib xyuas kev mus ncig, ib tus neeg tsa lub tswb txwv, thiab cov neeg tuag tam sim no khiav hauv qhov kev tsim txom uas ua rau nws lub neej luv heev. Tag nrho vim ib tug shim tau nco.
Ob txoj kev pov thawj pov thawj pab koj debug yam tsis muaj kev pheej hmoo kim kim:
- Spot-blue nto- Siv lub tsho nyias nyias ntawm Prussian xiav (layout dye) kom tuag lossis xuas nrig nto, tom qab ntawd kaw qhov tuag ntawm ib qho khoom lossis ncaj qha (rau qhov tsis yog - txiav qhov chaw). Cov qauv kev sib cuag tau nthuav tawm los ntawm kev hloov pauv xiav qhia tau hais tias qhov twg tuag yog kev sib cuag thiab qhov chaw nyob qhov twg. Siv qhov no txhawm rau txheeb xyuas qhov ua kom haum, stripper lub ntsej muag sib cuag, thiab kos cov qauv kev sib koom ua ke.
- Cov khoom muag muag impression kuaj- Khiav cov hlau lead, ua qauv av nplaum, lossis cov txhuas mos los ntawm qhov tuag ntawm qhov nrawm nrawm. Cov ntaub ntawv compressed nthuav tawm kaw qhov siab ntawm txhua qhov chaw nres tsheb, qhia koj tias muaj pes tsawg ua haujlwm tshem tawm ntawm cov khoom siv sab saud thiab qis. Cov txheej txheem no tsis muaj nuj nqis rau kev txheeb xyuas tias txhua qhov chaw nyob hauv qhov kev tuag nce mus txog qhov tob kom zoo ib txhij yam tsis muaj chaw nres tsheb hauv qab tawm ntxov ntxov lossis ua tsis tiav.
High precision hlau stamping xav tau tias koj qhov kev sim ua kom pom tsis yog ib qho nkaus xwb -ib feem ua tau zoo tab sis ua kom rov ua tau zoo ib yam. Khiav ib ntu ntawm tsib caug lossis ntau qhov chaw tom qab kev kho zaum kawg thiab xyuas kom meej tias qhov ntev nyob ruaj khov yam tsis muaj drift. Dimension drift hla ib qho luv luv qhia txog qhov teeb meem thermal, hnav, los yog kev sib haum xeeb uas yuav tsuas yog ua phem rau ntawm qhov ceev thiab ntim.
Lub sijhawm sim ua tiav thaum koj cov khoom tsis tu ncua ua tau raws li qhov loj me, qhov zoo ntawm lub ntsej muag dhau qhov muag pom thiab tactile tshuaj xyuas, thiab qhov siab burr poob rau hauv cov lus qhia thoob plaws txhua qhov chaw txiav. Nyob rau hauv tas li ntawd, tus tuag yog validated rau nws npaj geometry. Kev hloov mus rau kev tsim khoom ruaj khov, txawm li cas los xij, qhia txog cov txheej txheem tshiab: cov sensors, kev ua kom zoo dua qub, cov ntaub ntawv, thiab kev npaj kho vaj tse uas ua kom cov tuag ua tau zoo ntawm kev sim zoo tshaj ntau pua txhiab lub voj voog.
Scale From Validated Tooling to Production-Nyob Zoo
Ib qho tuag uas dhau qhov kev sim ua kom ua tau raws li qhov chaw qeeb qeeb hauv qhov tawg luv luv. Kev tsim khoom-npaj tuag ua ib yam ntawm tag nrho lub voj voog tus nqi, ua haujlwm tom qab ua haujlwm, thaum saib xyuas nws tus kheej rau cov teeb meem thiab sau tseg txhua qhov chaw kuaj xyuas qhov zoo ntawm txoj kev. Qhov sib txawv ntawm ob lub xeev no yog qhov uas ntau pab pawg saib tsis taus cov haujlwm koom nrog.
Txuas qhov sib txawv txhais tau tias ntxiv kev txawj ntse, ceev, thiab kev qhuab qhia rau cov cuab yeej uas twb tau ua pov thawj geometrically lawm. Ntawm no yog qhov hloov pauv thaum koj txav tau cov hlau stamping tuag rau hauv kev tsim khoom ruaj khov.
Sensors, Ceev Optimization, thiab Kev Npaj Kho
Thaum lub sij hawm sim koj saib txhua tus mob stroke. Hauv kev tsim khoom, cov tuag khiav tsis tu ncua rau ntau teev. Sensors hloov koj ob lub qhov muag thiab pob ntseg:
- Misfeed detectors- Qhov sib thooj los yog photoelectric sensors xyuas cov sawb tau nce qhov tseeb suab ua ntej cov xovxwm strokes. Ib qho luv luv - pub mis xa cov punch mus rau hauv ib qho uas twb muaj lawm - tho, ua rau cov cuab yeej puas tam sim ntawd.
- Slug sensors- Tshawb xyuas seb cov slugs tshem tawm qhov qhib tuag tom qab txhua qhov ntaus. Cov slug uas khaws cia nyob rau hauv qhov khoob tom ntej thiab tuaj yeem tawg ntu tuag lossis tsim ib qho tsis xws luag.
- Tonnage saib- Ntsuas lub zog kos npe ntawm txhua qhov mob stroke. Ib tug gradual nce signals ntug dulling; qhov tshwm sim tam sim ntawd qhia tias muaj ob - ntaus, misfeed, lossis khoom txawv teb chaws hauv qhov tuag.
- Ntu - tawm sensors- Paub meej tias ua tiav cov hlau stamping qhov eject kom huv si ua ntej lub voj voog tom ntej, tiv thaiv kev tuag ntawm cov cuab yeej ua haujlwm.
Nrog sensors nyob rau hauv qhov chaw, koj ramp cycle speed incrementally. Pib ntawm 60-70% ntawm lub hom phiaj strokes ib feeb thiab xyuas kom meej tias strip dynamics, stripper lub sij hawm, thiab ib feem ejection txhua tus coj zoo ib yam li thaum sim. High ntim stamping qhia txog cov teebmeem inertia uas hloov pauv li cas lub sawb nqa, yuav ua li cas nitrogen springs teb, thiab yuav ua li cas slugs taug kev los ntawm qhov qhib tuag. Ua kom nrawm nrawm hauv 10% nce ntxiv kom txog thaum koj mus txog lub hom phiaj tus nqi yam tsis muaj qhov sib txawv zoo lossis qhov tsis ua haujlwm sensor.
Kev tu ncua sij hawm xauv hauv lub neej tuag tau txais koj tsim rau. Tsim kom muaj lub sijhawm rov ua haujlwm raws li cov ntaub ntawv sim: yog tias burr qhov siab tau mus txog qhov tsis lees txais qhov pib ntawm 80,000 hits thaum lub sijhawm siv tau, teem sijhawm sharpening ntawm 70,000 raws li kev tiv thaiv. Cov ntaub ntawv hloov lub caij nplooj ntoos hlav, cov ntsiab lus lubrication, thiab cov chaw kuaj xyuas.Structured tu cov kev pab cuam rau xovxwm thiab stamping khoomtau pom tias yuav txuas lub cuab yeej mus txog 50% thiab txo qis qis qis los ntawm 30-45% piv rau cov txheej txheem rov ua haujlwm.
Production validation thiab Quality Checkpoints
Kev lag luam hlau stamping rau kev tswj hwm kev lag luam yuav tsum muaj ntau tshaj li qhov zoo. Koj xav tau cov ntaub ntawv pov thawj uas koj cov txheej txheem tsim cov ntawv hlau stamping qhov chaw tsis tu ncua thiab kwv yees.
Kev tshawb fawb txog kev muaj peev xwm txheeb xyuas qhov pov thawj ntawd. Lub Cpk Performance index ntsuas seb koj cov txheej txheem tso tawm cov chaw nyob hauv qhov kev ua siab ntev npaum li cas.Tus nqi Cpk ntau dua 1.33 feem ntau xav tau, sib xws rau qhov tsis xws luag hauv qab 64 qhov chaw hauv ib lab. Kev ua tiav tus lej txhais tau tias khiav qhov tsawg kawg nkaus tus qauv (feem ntau 30-50 qhov sib law liag los ntawm cov txheej txheem ruaj khov) thiab ua qhov ntsuas qhov ntsuas ntawm txhua qhov tseem ceeb.
Rau cov kev pabcuam tsheb stamping, Production Part Approval Process (PPAP) formalizes cov tseev kom muaj rau hauv pob ntawv xa tawm. Cov ntaub ntawv PPAP feem ntau suav nrog:
- Thawj - tsab xov xwm tshuaj xyuas nrog cov duab kos duab
- Cov txheej txheem khiav daim duab kos thiab tswj cov phiaj xwm
- Kev ntsuas qhov ntsuas (Gage R & R) txheeb xyuas cov cuab yeej tshuaj ntsuam xyuas muaj peev xwm
- Kev tshawb fawb muaj peev xwm (Cpk) ntawm qhov tseem ceeb
- Cov ntaub ntawv pov thawj tau taug qab rau cov coil tshwj xeeb
- FMEA (Failure Mode and Effects Analysis) npog cov txheej txheem stamping
Aerospace cov kev pab cuam ntxiv lawv tus kheej cov cai, feem ntau xav tau tag nrho traceability los ntawm raw cov ntaub ntawv kub heev los ntawm tiav ib feem serialization. Cov xov xwm thoob plaws txhua qhov kev lag luam uas tau tswj hwm yog tias koj cov kev cai hlau stamping tuag yuav tsum tsim cov khoom hauv cov txheej txheem uas tau lees paub, sau tseg, thiab rov ua dua, tsis yog dhau qhov kev kuaj pom thaum kawg ntawm kev khiav.
Automotive OEMs thiab Tier-1 tus neeg xa khoom xav kom muaj kev tiv thaiv-raws li cov tshuab ua haujlwm zoo dua li qhov kawg- ntawm - kab sorting. Export-qib automotive stamping tuag thiab cov txheej txheem tsim nyob ib puag ncig lawv feem ntau ua tiav qhov tsis xws luag hauv 50-200 PPM ntau yam thaum ua haujlwm raws li cov txheej txheem tswj thiab kev saib xyuas.
Thaum Yuav Koom Tes Nrog Tus Kws Ua Haujlwm Tuag
Tam sim no koj nkag siab tag nrho cov haujlwm ua haujlwm los ntawm kev kos duab los ntawm kev tsim khoom siv. Ntawm no yog qhov tseeb tiag: cov tuam txhab tsim khoom feem ntau tau txais txiaj ntsig los ntawm kev koom tes nrog lub khw tshwj xeeb tuag rau kev tsim cov cuab yeej, tshwj xeeb tshaj yog rau cov kev vam meej tuag los yog siab - ntim automotive stamping daim ntawv thov qhov twg tus nqi ntawm kev sim - thiab - yuam kev yog ntsuas hauv rau daim duab.
Tsim ib tus qauv qauv ib zaug - chaw nres tsheb tuag hauv koj lub khw qhia koj cov hauv paus. Scaling mus rau 20-chaw nres tsheb loj zuj zus tuag khiav ntawm 400 strokes ib feeb ntawm kab tsheb yog ib qho kev sib tw sib txawv, ib qho uas xav tau cov cuab yeej tshwj xeeb, kev paub txog kev sib sib zog nqus, thiab ntau xyoo ntawm kev rov ua dua tshiab ntawm cov teeb meem no tau piav qhia.
Kev txiav txim siab rau outsource tsis yog qhov ua tsis tiav. Nws yog ib qho kev faib ntawm kev pheej hmoo. Lub tuam txhab ua haujlwm tuag amortizes lawv cov peev hauv simulation software, precision machining chaw, tryout presses, thiab kev paub txog toolmakers hla ntau pua txoj haujlwm. Koj tau txais txiaj ntsig los ntawm qhov muaj peev xwm ua tau zoo yam tsis tau nqa lub taub hau.
Rau cov tuam txhab tsim khoom, tus thawj tswj kev muag khoom, thiab cov cuab yeej cuab yeej npaj txav los ntawm kev nkag siab txog qhov tuag- ua cov txheej txheem los thov cov lus hais ntawm cov cuab yeej tsim khoom,YICEN's stamping tuag cov kev pabcuamtxhawb kev ua haujlwm tag nrho, los ntawm kev txheeb xyuas qhov ua tau thiab CAE simulation los ntawm kev ua haujlwm siab, kev sim khiav, thiab kev tshuaj xyuas zaum kawg. Qhov kawg ntawd-rau- qhov kawg muaj peev xwm tshem tawm qhov kev pheej hmoo ntawm kev sib faib ua haujlwm hla ntau tus neeg muag khoom.
Cov txheej txheem tseem ceeb rau kev ntsuam xyuas tus neeg tuag- ua tus khub: hauv -lub tsev CAE simulation thiab feasibility tsom xam muaj peev xwm, tag nrho CNC machining thiab hlau EDM muaj peev xwm, nplooj siab tryout presses rau validation ua ntej xa zaub mov, CMM thiab optical soj ntsuam cov khoom rau dimensional verification, zoo system ntawv pov thawj (ISO 9001 automotive 9 cov kev pab cuam 9 thiab IA cov kev pab cuam 9001 yam tsawg kawg nkaus 9001), hloov kev txhawb nqa thoob plaws hauv lub neej kev tsim khoom.
Txawm hais tias koj tsim koj lub stamping tom ntej no tag nrho hauv -lub tsev lossis koom tes nrog tus kws tshaj lij rau kev tsim khoom-qib cov cuab yeej, cov kev paub hauv phau ntawv qhia no muab cov ntsiab lus rau koj, cov txheej txheem kev txiav txim siab, thiab cov qauv kev coj ua los tswj cov txheej txheem nrog kev ntseeg siab. Txhua kauj ruam, los ntawm kev xaiv hom kev tuag zoo los ntawm kev kho cua sov, kev sib dhos, kev sim, thiab kev tsim khoom siv, ua raws li cov saw hlau uas paub txog kev txiav txim siab ntawm txhua theem sib xyaw rau hauv qhov tuag uas hits spec ntawm thawj qhov kev sim thiab ua rau nws mus rau lub neej ntawm qhov kev pab cuam.
FAQs Txog Kev Ua Hlau Stamping Tuag
1. Nws raug nqi npaum li cas los ua cov hlau stamping tuag?
Hlau stamping tuag cov nqi sib txawv raws li qhov nyuaj. Ib qho yooj yim - chaw nres tsheb tuag rau kev tsim qauv yuav raug nqi ob peb txhiab daus las, thaum txoj kev vam meej tuag rau kev tsim tsheb feem ntau xav tau USD $ 100,000 txog $ 500,000. Cov neeg tsav tsheb tseem ceeb suav nrog cov chaw nres tsheb, xaiv cov khoom siv (D2 vs carbide inserts), qhov yuav tsum tau ua siab ntev, thiab seb CAE simulation thiab ntau qhov kev sim yuav tsum tau ua. Kev koom tes nrog cov neeg ua haujlwm paub txog kev tuag zoo li YICHEN tuaj yeem pab tswj cov nqi los ntawm kev txheeb xyuas qhov ua tau zoo thaum ntxov thiab kev tsim kho kom zoo ua ntej cog lus rau machining.
2. Dab tsi yog qhov zoo tshaj plaws cov cuab yeej hlau rau stamping tuag?
Tsis muaj ib qho cuab yeej zoo tshaj plaws hlau vim tias txhua qhov kev tuag muaj kev ntxhov siab sib txawv. D2 (HRC 58-62) yog lub tshuab ua haujlwm rau kev ua haujlwm dav dav nrog kev puas tsuaj zoo heev. A2 muaj zog zoo dua rau kev tsim cov punches uas nqus kev poob siab. S7 ua haujlwm hnyav- cuam tshuam kev ua haujlwm ntawm cov khoom tuab. M2 khaws hardness ntawm kev kub ceev hauv cov chaw nres tsheb tuag. Carbide inserts pab ultra- cov ntawv thov ntim siab tshaj ntau lab hits. Qhov kev xaiv zoo nyob ntawm koj cov khoom siv ua haujlwm, ntim ntau lawm, thiab cov sijhawm ua haujlwm tau zoo.
3. Dab tsi yog qhov raug punch -rau- tuag clearance rau daim hlau stamping?
Punch-rau- tuag tshem tawm yog qhia raws li feem pua ntawm cov khoom tuab ntawm ib sab thiab txawv ntawm cov ntawv hlau. Cov hlau me me xav tau 8-12% tshem tawm ib sab, stainless hlau xav tau 10-15% vim kev ua haujlwm hnyav, thiab txhuas thiab tooj dag ua haujlwm zoo tshaj plaws ntawm 5-8%. Kev khiav mus rau qhov siab dua ntawm cov kab no txo cov cuab yeej siv thiab txuas ntxiv lub neej tuag, txawm tias nws yuav ua rau me ntsis nce burr qhov siab. Ib txwm siv cov khoom siv qib ntau lawm thaum lub sijhawm sim ua kom pom tseeb qhov chaw tshem tawm kom raug.
4. Yuav ua li cas muaj pes tsawg qhov chaw stamping tuag ua ntej nws xav tau kev saib xyuas?
Kev tuag lub neej ntawm regrinds nyob ntawm cov cuab yeej steel qib, cov khoom siv ua haujlwm, thiab cov txheej txheej saum npoo. A D2 punch blanking me me hlau feem ntau xa 100,000-150,000 hits ua ntej burr qhov siab teeb liab regrind. Tib lub punch txiav stainless hlau poob rau 30,000-50,000 hits. PVD coatings dramatically ncua lub sijhawm no. TiCN{16}}cov cuab yeej coated stamping high-strength steel tau tsim ntau tshaj 1.2 lab qhov chaw piv rau 50,000 rau chrome-plated lwm txoj. Hmoov metallurgy cov cuab yeej hlau tuaj yeem ua rau lub neej nce ntawm 5,000-7,000 mus rau ntau tshaj 40,000 cycles piv rau cov pa D2.
5. Dab tsi yog qhov sib txawv ntawm qhov kev tuag tuag thiab kev tuag sib txuas?
Lub tshuab tuag ua haujlwm ua haujlwm ntau yam (xws li blanking thiab piercing) ib txhij nyob rau hauv ib zaug nias, tsim cov khoom tiaj tus nrog cov yam ntxwv nruj - rau -feature tolerances. Ib qho kev tuag zuj zus pub cov khoom siv los ntawm ib ntu ntawm cov chaw nres tsheb, txhua qhov ua haujlwm ib lossis ob qho kev ua haujlwm, ua kom tiav ib feem ua tiav nrog txhua qhov mob stroke ntawm kev kub ceev. Compound dies haum nruab nrab-rau- siab ntim ntawm qhov chaw tiaj tus (50K-500K+ txhua xyoo), thaum cov neeg tuag coob zuj zus tuaj yeem ua ntau yam- cov kauj ruam ntawm cov ntim siab (100K txog lab) nrog khoov, daim ntawv, thiab ntau qhov txiav. Progressive tuag raug nqi ntau dua tab sis xa cov nqi qis dua ib feem ntawm qhov ntsuas.


