


Dab tsi yog Tuag Stamped Parts thiab Vim Li Cas Lawv Tseem Ceeb
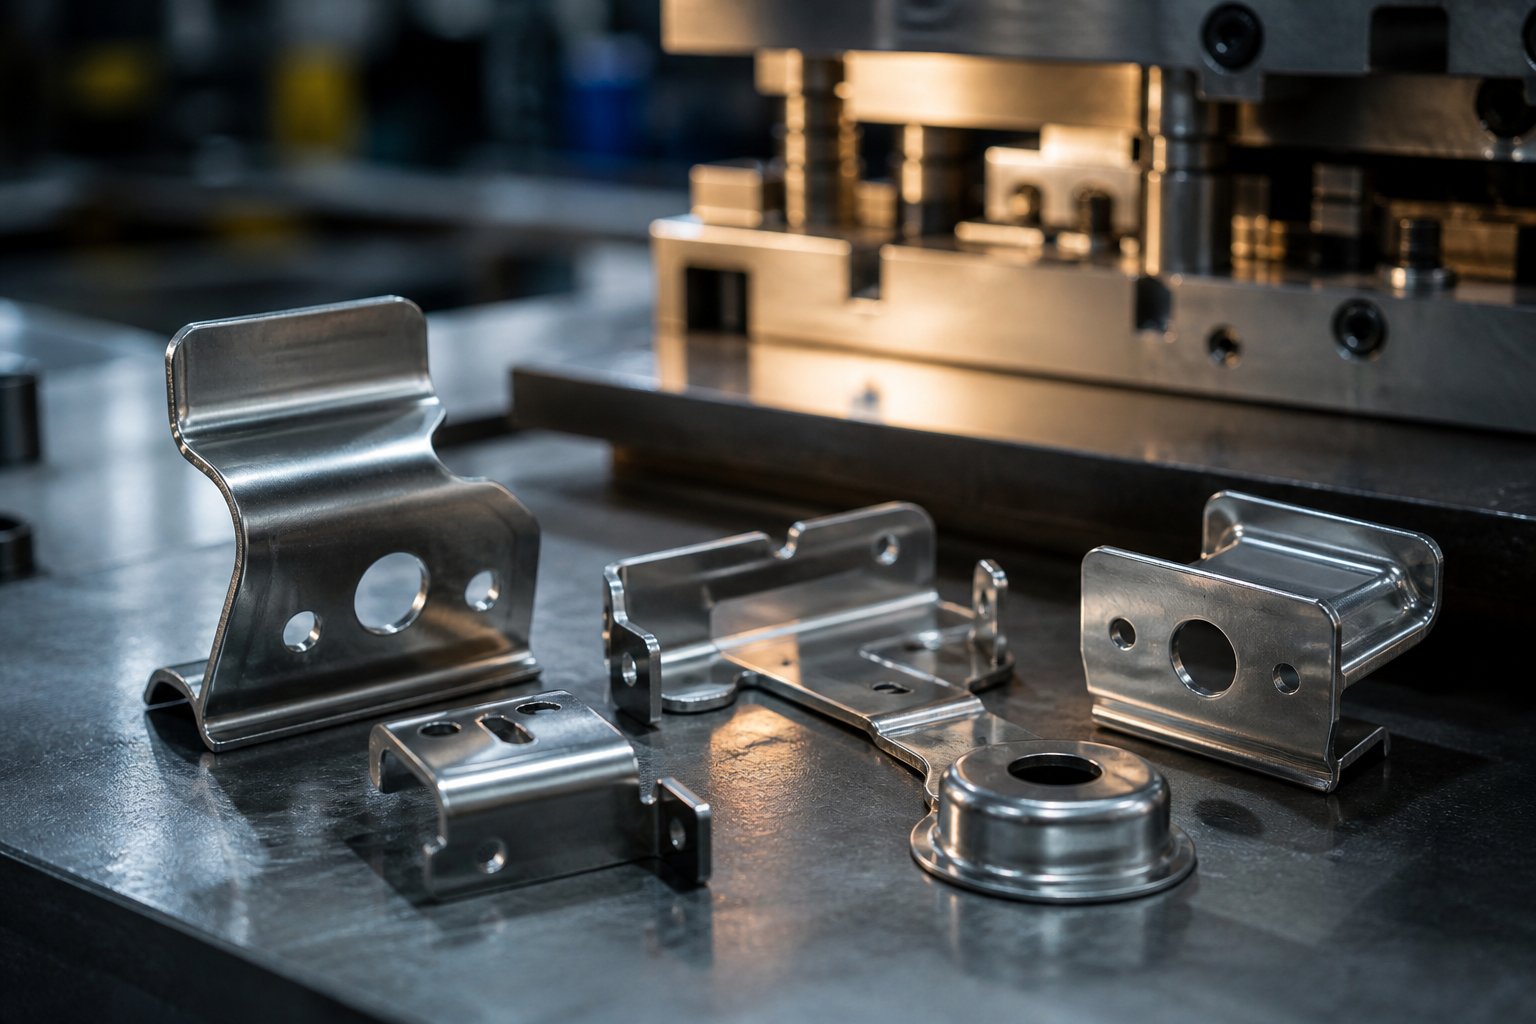
Nqa ib qho hlau bracket, hluav taws xob davhlau ya nyob twg, los yog automotive clip thiab koj muaj peev xwm tuav ib tug tivthaiv uas pib raws li cov ntaub ntawv tiaj tus. Nws mus txog nws qhov kawg zoo tsis yog los ntawm machining los yog casting, tab sis los ntawm kev tswj quab yuam siv los ntawm precision tooling nyob rau hauv ib tug stamping xovxwm. Cov no yog cov tuag stamped qhov chaw, thiab lawv suav rau ib qho loj ntawm cov khoom siv hlau pom hauv txhua yam los ntawm cov neeg siv khoom siv hluav taws xob mus rau cov khoom hnyav.
Dab tsi yog Tuag Stamped Parts
Tuag stamped qhov chaw yog cov khoom siv hlau ua los ntawm nias cov ntawv hlau rau hauv lossis los ntawm cov cuab yeej hardened (hu ua tuag) uas txiav, khoov, los yog ua cov khoom rau hauv ib qho geometry hauv ib lossis ntau lub xovxwm strokes.
Yog li dab tsi yog tuag, raws nraim? Nws yog ib qho tshwj xeeb, ib qho - ntawm -ib - zoo precision cuab yeej engineered los txiav thiab ua cov ntawv hlau rau hauv ib qho kev xav tau lossis profile. Cov seem ua haujlwm feem ntau yog tsim los ntawm cov cuab yeej hardenable steel lossis carbide, thiab cov tuag yog siv los ua cov haujlwm zoo- tho, blanking, dabtsi yog khoov, kos duab- uas hloov cov khoom raw rau hauv cov khoom tiav stamping.
Xav txog lub ncuav qab zib cutter, tab sis ib qho uas ua haujlwm nyob rau hauv tons ntawm quab yuam, tuav lub siab ntev li 0.0002 ntiv tes, thiab khiav ntau lab lub voj voog yam tsis poob qhov tseeb. Qhov ntawd yog qhov ntsuas ntawm engineering qab stamping tuag. Tsis zoo li cov txheej txheem rho tawm uas tshem tawm cov khoom, tuag thiab stamping ua hauj lwm ua ke kom rov tsim cov hlau nrog cov khib nyiab tsawg, ua cov txheej txheem ceev, rov ua dua, thiab raug nqi - zoo ntawm ntim.
Vim Li Cas Die Design txiav txim qhov tshwm sim
Ntawm no yog qhov uas cov engineers feem ntau tau nce mus txog: lawv qhia txog ib feem ntawm geometry, kam rau ua, thiab cov khoom siv ntawm kev kos duab yam tsis tau txiav txim siab li cas cov cuab yeej txiav txim siab yuav txiav txim seb cov specs puas ua tau. Kev sib raug zoo ntawm kev tsim tuag thiab ib feem zoo yog ncaj qha thiab tsis zam txim.
Txhua tus yam ntxwv ntawm qhov tiav stamped ib feem rov qab mus rau ib yam dab tsi hauv qhov tuag:
- Ntug zoonyob ntawm qhov txiav clearance ntawm punch thiab tuag thaiv- feem ntau nyob ib ncig ntawm 10% ntawm cov khoom thickness rau huv shear.
- Dimensional raugtso siab rau cov txheej txheem qhia, cov neeg tsav dav hlau, thiab cov txheej txheem nruj ntawm cov khau tuag kom txhua yam nyob rau hauv kev sib haum xeeb tom qab mob stroke.
- Nto tiavyog cuam tshuam los ntawm tuag saum npoo av, lubrication tus me nyuam, thiab sib sau ceev.
- Geometric sib xwsntev ntau lawm khiav hinges ntawm hnav- cov ntaub ntawv resistant thiab tu ncua sij hawm tuag.
Thaum tuag stamps ntaus cov ntawv hlau, cov cuab yeej tsis yog ua ib feem xwb - nws yog encoding zoo rau txhua daim.Lub qhov dej -tsim tuagtsim phav phav yam zoo ib yam uas tsis muaj kev ua haujlwm thib ob. Ib qho tsis zoo tsim ib qho tsim cov khoom seem, burrs, seem drift, thiab nqi poob qis.
Kab lus no siv ib feem - thawj qhov kev xav. Hloov chaw ntawm cov khoom siv tuag nyob rau hauv kev sib cais, peb yuav taug qab li cas txhua qhov kev txiav txim siab ntawm cov cuab yeej- hom tuag, xaiv cov khoom siv, tshem tawm cov tswv yim, kev tsim qauv- tshwm sim hauv cov khoom tiav koj tuav hauv koj txhais tes. Txawm hais tias koj tab tom hais txog qhov chaw stamped rau cov khoom tshiab lossis kev daws teeb meem zoo ntawm cov kab uas twb muaj lawm, kev nkag siab txog dab tsi tuag thiab lawv cov txiaj ntsig zoo li cas muab koj lub zog kom tau txais cov khoom tsim nyog thawj zaug.
Hom Stamping Tuag thiab Thaum Yuav Siv Txhua
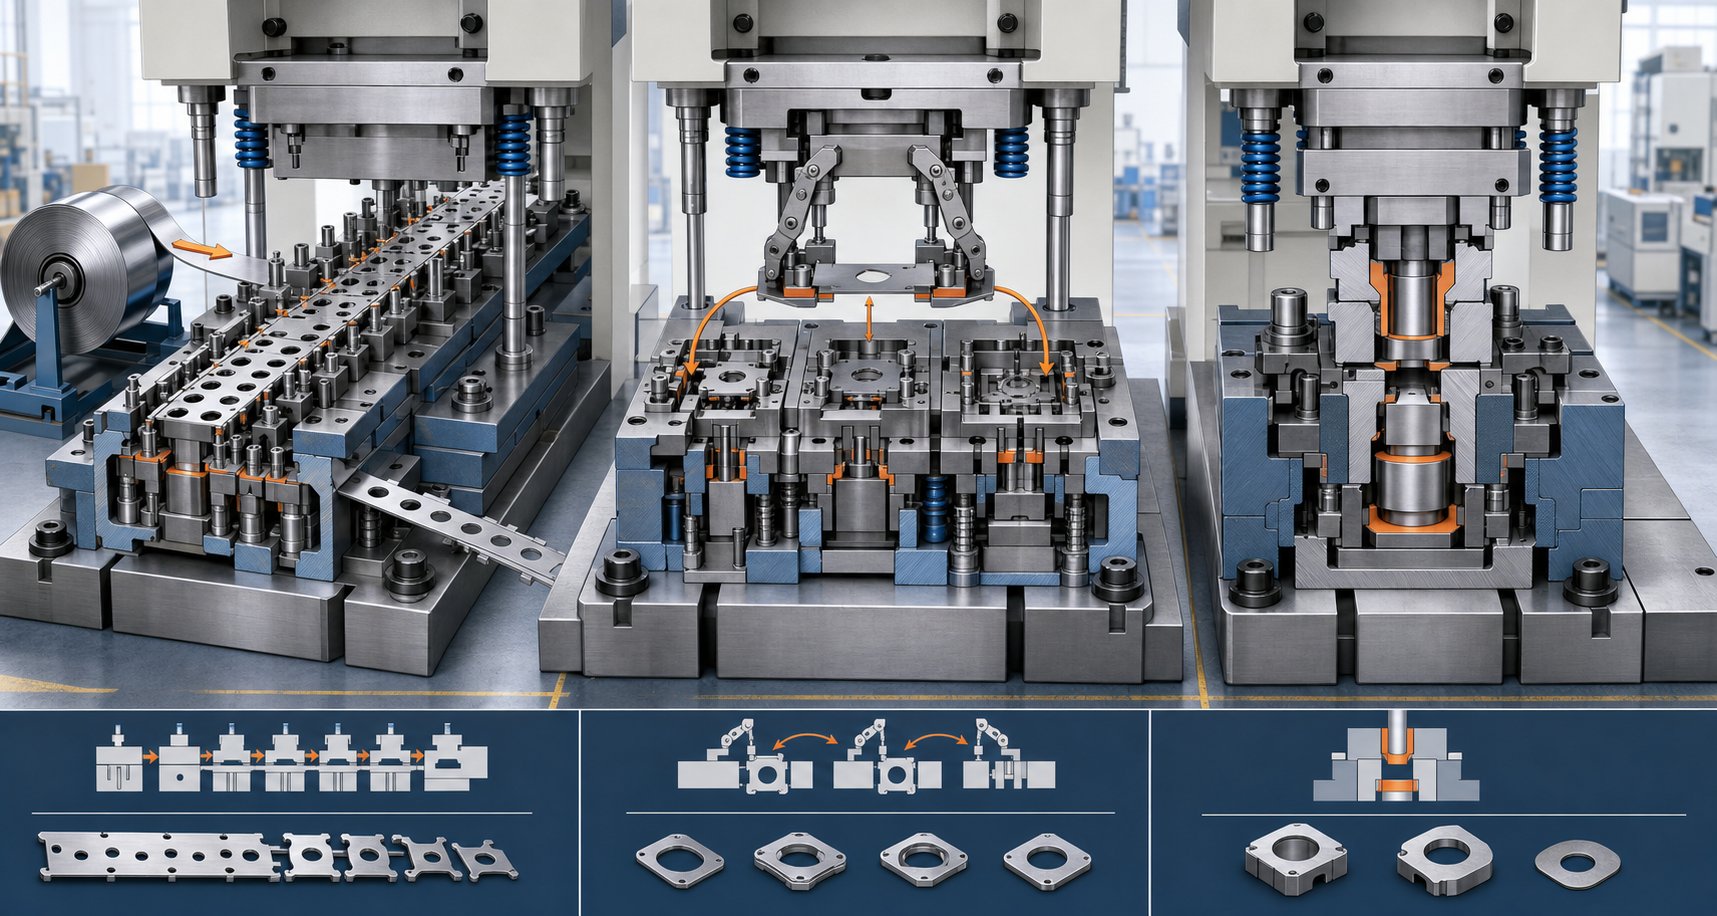
Tuag hom yog thawj diav rawg hauv txoj kev. Xaiv qhov tsis ncaj ncees lawm thiab koj tab tom them nyiaj ntau dua rau cov cuab yeej koj tsis xav tau lossis sib ntaus cov teeb meem zoo vim tias qhov kev tuag architecture tsis phim koj qhov geometry. Peb lub hom phiaj tseem ceeb ntawm stamping tuag npog feem ntau ntawm cov xwm txheej ntau lawm: nce qib, hloov mus, thiab sib xyaw. Txhua tus ua haujlwm sib txawv ntawm qhov sib txawv ntawm qhov nyuaj, qhov loj me, thiab ntim-thiab txhua tus tsim cov nqi sib txawv- ib feem - ib feem ntawm kev lag luam.
Qhov twg hlau stamping tuag architecture haum rau koj qhov project? Qhov ntawd nyob ntawm seb koj qhov ua tiav zoo li cas, koj xav tau ntau npaum li cas, thiab koj lub siab ntev npaum li cas.
Progressive Dies rau siab -Volume Complex Parts
Progressive tuag yog cov neeg ua haujlwm ntawm siab - ntim stamping. Ib daim ntawv txuas txuas ntxiv ntawm cov ntawv hlau nkag mus rau hauv qhov tuag thiab nce mus los ntawm ntau qhov chaw nres tsheb, txhua qhov ua haujlwm sib txawv - tho ib lub qhov, txiav ntug, tsim khoov, txiav ib qho profile. Thaum lub sij hawm lub sawb mus txog qhov kawg chaw nres tsheb, ib tug tag nrho tiav ib feem cais los ntawm cov cab kuj sawb.
Koj yuav pom tias kev tuag zuj zus yeej tsis tso lub workpiece ntawm kev ua haujlwm. Lub sawb nws tus kheej ua raws li lub conveyor, ua kom txhua yam nyob rau hauv meej sib dhos los ntawm chaw nres tsheb mus rau chaw nres tsheb. Qhov no ua rau lawv zoo tagnrho rau me me mus rau nruab nrab - qhov loj me nrog ntau yam nta: hluav taws xob tiv tauj, brackets, clips, connectors, thiab terminals.
Kev sib pauv? Cov cuab yeej ua ntej siab dua thiab kev txwv tsis pub muaj kev hloov pauv rau kev tsim qauv thaum lub tshuab tuag. Tab sis rau ntau lawm sau nyob rau hauv ntau pua txhiab los yog lab, tus nqi ntawm ib feem poob qis, ua rau kev vam meej tuag tsis tshua muaj nyiaj txiag lub sij hawm. Lub voj voog nrawm nrawm-feem ntau 100 mus rau 1,500 strokes ib feeb nyob ntawm ib feem ntawm qhov nyuaj-vim tias tsis muaj kev tuav ntawm kev ua haujlwm.
Hloov Tuag rau Loj lossis tob-Drawn Parts
Thaum ib feem loj dhau mus txuas nrog ib lub strip, los yog nws cov geometry yuav tsum tau sib sib zog nqus nqus thiab complex peb -dimensional forming, hloov tuag kauj ruam nyob rau hauv. Es tsis txhob txav los ntawm cov tuag ntawm ib tug nqa sawb, ib tug neeg blanks yog txiav ua ntej thiab ces mechanically hloov ntawm cov chaw nres tsheb ywj pheej siv grippers los yog shuttle mechanisms.
Qhov kev sib cais no ua rau kev hloov pauv tuag ib qho txiaj ntsig tseem ceeb: txhua qhov chaw nres tsheb tuaj yeem ua haujlwm hnyav ua haujlwm- kos duab sib sib zog nqus, rov- tawm tsam, flanging- yam tsis muaj qhov txwv geometric ntawm txoj kab nrib pleb. Cov vaj huam sib luag loj loj, cov vaj tsev cylindrical, thiab lub khob sib sib zog nqus- cov khoom zoo li feem ntau xav tau txoj hauv kev no.
Hloov tuag kuj txuag cov ntaub ntawv. Vim tias tsis muaj kev sib txuas ntawm lub vev xaib ntawm qhov chaw (txoj kev vam meej tuag siv cov khoom thauj khoom), koj tshem tawm cov khoom seem, uas txo cov nqi khoom ntawm txhua daim. Kev lag luam tawm yog lub sijhawm teeb tsa ntev dua, cov cuab yeej siv ntau dua, thiab lub voj voog qeeb me ntsis piv rau kev nce qib stamping.
Compound Dies rau Flat Precision Parts
Compound tuag siv txoj kev sib txawv kiag li. Lawv ua ntau yam haujlwm txiav-paj thiab tho, piv txwv li- nyob rau hauv ib leeg nias. Txhua yam tshwm sim ib txhij es tsis ua raws. Qhov no ua rau lawv zoo- haum rau qhov chaw tiaj tus uas xav tau qhov tseeb ntawm qhov tseeb ntawm cov yam ntxwv, xws li ntxhua khaub ncaws, shims, daim hlau sib tiv tauj, thiab gaskets.
Vim tias txhua qhov kev txiav tau tshwm sim ib zaug, kev sib raug zoo ntawm qhov, qhov, thiab cov profile sab nrauv yuav nyob twj ywm. Rau cov ntawv hlau stamping tuag ua tau yooj yim tiaj tus geometries ntawm nruab nrab ntim, compound dies xa zoo heev precision ntawm tus nqi qis dua li kev hloov pauv.
Qhov kev txwv yog qhov tseeb: cov khoom sib txuas tsis tuaj yeem kho khoov, sib sau, lossis kos duab sib sib zog nqus. Lawv yog ib qho cuab yeej - dav hlau. Yog tias koj qhov yuav tsum tau muaj peb yam -dimensional shaping, koj yuav xav tau ib qho txawv stamping tuag architecture lossis lwm qhov kev ua haujlwm hauv qab.
Muab piv rau Peb Tuag Architectures
| Cov txheej txheem | Progressive Tuag | Hloov Tuag | Tuag tuag |
|---|---|---|---|
| Qhov zoo tshaj plaws Geometry | Me me rau nruab nrab- qhov loj me nrog ntau yam nta (khoov, qhov, daim ntawv) | Qhov loj, sib sib zog nqus- kos duab, complex 3D geometry | Qhov chaw tiaj tus yuav tsum muaj qhov tseeb - rau - ntug kev sib raug zoo |
| Hom Ntau Lawm Volume | Siab (100K txog lab) | Nruab nrab mus rau siab (10K rau pua pua txhiab) | Tsawg rau nruab nrab (1K txog 100K) |
| Achievable Tolerances | +/- 0.05 hli rau +/- 0.1 hli | +/- 0.1 hli rau +/- 0.2 hli | +/- 0.025mm txog +/-0.05mm |
| kwv tij Tooling Nqi | Siab | Siab | Tsawg mus rau nruab nrab |
| Lub voj voog ceev | ceev heev (100-1, 500+ SPM) | Nruab nrab (15-80 SPM) | Nruab nrab mus nrawm (50-300 SPM) |
Kev Txiav Txim Siab: Xaiv Koj Hom Tuag
Kev xaiv ntawm peb qhov kev tsim vaj tsev no tsis tas yuav xav txog. Taug kev los ntawm cov lus nug no nyob rau hauv kev txiav txim, thiab cov lus teb yog feem ntau yuav pom tseeb:
- Puas yog qhov chaw tiaj tus tsis muaj khoov lossis cov ntawv?Yog tias muaj, qhov sib xyaw tuag yuav ua rau koj qhov tseeb tshaj plaws - rau - tus nqi piv.
- Puas yog qhov yuav tsum tau ua ntau yam haujlwm (khoov, kos, daim ntawv) ntxiv rau kev txiav?Yog tias muaj, koj xav tau ib qho kev nce qib lossis hloov pauv tuag.
- Cov khoom puas tuaj yeem txuas nrog rau cov kab nqa khoom thoob plaws txhua qhov haujlwm?Yog tias qhov me me txaus thiab tsis xav tau qhov sib sib zog nqus nqus, qhov kev tuag zuj zus yog qhov koj thawj koom ruam zoo tshaj plaws rau kev nrawm thiab nqi -ib - thooj.
- Puas yog ib feem loj dhau rau kev noj zaub mov, lossis nws puas yuav tsum tau kos duab sib sib zog nqus tshaj li qhov kev hloov pauv tau tso cai?Yog tias muaj, kev hloov pauv tuag tuav cov geometry yam tsis muaj kev cuam tshuam.
- Koj cov khoom ntim txhua xyoo yog dab tsi?Cov ntim siab (100K+) ua pov thawj rau cov cuab yeej peev hauv kev vam meej. Cov ntim nruab nrab tuaj yeem nyiam hloov pauv lossis sib xyaw nyob ntawm qhov nyuaj. Cov ntim qis tuaj yeem taw qhia rau cov khoom sib txuas tuag lossis cov cuab yeej yooj yim nrog cov haujlwm thib ob.
- Koj lub siab ntev npaum li cas?Yog hais tias flatness thiab qhov tseeb txoj hauj lwm yog ib qho tseem ceeb ntawm ib qho yooj yim, compound dies xa cov ntsiab lus nruj tshaj plaws. Yog hais tias feature-rau-feature raug teeb meem nyob rau hauv complex geometry, kev vam meej tuag nrog precision pilots tswj qhov sib xws.
Lub stamping tuag uas koj xaiv teeb lub qab nthab rau qhov koj qhov ua tiav tuaj yeem ua tiav - nws qhov kev kam rau siab, nws qhov zoo, thiab nws cov khoom lag luam. Tab sis tuag architecture tsuas yog ib nrab ntawm qhov sib npaug. Nyob rau hauv txhua yam ntawm cov tuag no, ib txheej ntawm cov khoom tseem ceeb ua hauj lwm ua ke kom ua tau zoo ntawm cov hlau, thiab nkag siab tias cov khoom no cuam tshuam li cas yog qhov sib cais qhov zoo ntawm ib qho khoom seem.
Ntsiab Stamping Tuag Cheebtsam uas zoo li koj qhov chaw
Ib tug tuag architecture muab rau koj daim ntawv qhia, tab sis tus neeg stamping tuag Cheebtsam nyob rau hauv cov qauv ua qhov tseeb ua hauj lwm. Txhua tus ua lub luag haujlwm tshwj xeeb hauv kev txiav, taw qhia, lossis tswj cov ntawv hlau thaum nws hloov mus rau hauv ib qho tiav. Thaum cov khoom siv tuag no ua haujlwm sib raug zoo, koj tau txais cov npoo huv, qhov ntev, thiab rov ua haujlwm zoo tom qab khiav. Thaum txawm tias ib lub ntsiab tsis raug, cov teeb meem tshwm sim sai.
Xav txog kev sib dhos tuag raws li qhov ntsuas qhov tseeb nrog ntau qhov sib koom ua ke. Kev nkag siab zoo li cas txhua daim cuam tshuam rau cov hlau ua rau koj muaj zog tiag tiag thaum qhia txog kev kam rau siab lossis kuaj pom cov teeb meem zoo ntawm hauv pem teb xovxwm.
Punch thiab Tuag Thaiv Kev Sib Tham
Cov ntawv hlau punch thiab tuag thaiv kev sib raug zoo yog lub plawv ntawm txhua qhov kev ua haujlwm txiav. Lub punch nqis mus rau hauv cov ntawv hlau thaum lub thaiv tuag muab qhov kev tawm tsam txiav ntug hauv qab no. Qhov sib txawv ntawm ob qhov chaw no -paub tias yog txiav clearance- tswj yuav luag txhua yam ntawm koj qhov kev txiav ntug zoo.
Thaum clearance yog optimized (feem ntau5 mus rau 15% ntawm cov khoom thicknessnyob ntawm cov alloy), cov hlau txiav kom huv si. Lub punch thawb cov khoom dhau los ntawm nws lub zog shear, thiab cov pob txha tawg tau zoo nyob nruab nrab ntawm lub punch ntug thiab lub qhov thaiv tuag qhib. Cov slug poob ywj siab los ntawm kev tuag thaiv, thiab qhov seem lossis qhov profile muaj thaj tsam du nrog qhov tsawg kawg nkaus burr.
Teem qhov kev tshem tawm nruj heev thiab koj ua rau lub zog txiav, ua kom nrawm nrawm, thiab cov cuab yeej pheej hmoo tawg. Tsis dhau xoob thiab cov ntaub ntawv yob ntau dua li cov txiav, ua cov npoo ragged thiab loj burrs uas yuav tsum tau ua tiav theem nrab. Lub qhov tuag thaiv qhov bore geometry kuj cuam tshuam rau slug retention - yog tias slugs tsis eject huv si, lawv pawg thiab ua puas rau lwm qhov los yog cov punch nws tus kheej.
Tuag khau, Qhia Systems, thiab Alignment
Xav txog kev khiav xovxwm ntawm 600 strokes ib feeb nrog rau sab sauv thiab sab qis misaligned los ntawm ob peb txhiab ntawm ib nti. Txhua lub punch yuav tsaws tawm ntawm - nruab nrab, txiav kev tshem tawm yuav hloov mus rau ib sab, thiab koj cov khoom yuav pom qhov tsis sib xws ntawm ntug lossis qhov loj me. Tias yog vim li cas cov khau tuag thiab cov txheej txheem qhia tseem ceeb heev.
Tuag khau yog tuab hlau lossis txhuas daim hlau uas ua lub hauv paus tsim rau tag nrho cov khoom sib dhos. Cov khau sab saud nqa cov punches thiab strippers; cov khau qis tuav cov blocks tuag, lifters, thiab cov paib tuag uas txhawb kev tsim cov seem. Ua ke, lawv yuav tsum nyob twj ywm zoo kawg nkaus thaum uas tig mus thiab nruj nyob rau hauv load.
Txuas ob nkawm khau,coj pins thiab bushingstswj kev sib raug zoo thoob plaws hauv cov xovxwm stroke. Cov precision- cov khoom hauv av no yog tsim los rau kev ua siab ntev hauv 0.0001 ntiv tes. Pob-cov kabmob style qhia pins txo kev sib txhuam thiab tso cai rau nrawm nrawm, thaum sib txhuam-style pins muab pob taws ntxiv los tiv thaiv lub zog sab nraud. Ob qho tib si xyuas kom lub sab sauv thiab sab qis sau npe raws nraim txhua lub voj voog, ua kom koj qhov chaw tuag stamping hauv kev sib raug zoo rau ib leeg.
Lifters, Strippers, thiab Khoom Tswjhwm
Txiav thiab sib sau tau txais tag nrho cov xim, tab sis cov khoom siv tswj cov khoom ntsiag to txiav txim siab seb koj qhov kev vam meej tuag zoo li cas los yog jams txhua tsib caug strokes.
Lifters elevate cov hlau sawb nruab nrab ntawm cov chaw nres tsheb kom nws tshem tawm qhov tuag thaiv qhov chaw thiab txhua yam tsim hauv qab no. Yog tsis muaj lawv, lub sawb yuav rub hla lub hauv qab tuag, ua rau khawb, misfeeds, thiab positional yuam kev. Caij nplooj ntoos hlav- cov neeg nqa nqa nqa nqa lub sawb mus rau qhov siab sib xws, tso cai rau nws mus rau qhov chaw nres tsheb tom ntej.
Strippers ua haujlwm ob npaug. Lawv tuav cov ntawv tiaj tus tiv thaiv qhov thaiv tuag thaum txiav (tiv thaiv kev cuam tshuam), thiab lawv rub cov khoom tawm ntawm lub punch thaum nws thim rov qab. Yog tsis muaj stripper, cov ntawv hlau yuav nqa nrog lub punch thiab poob nws txoj hauj lwm nkaus. Mechanical strippers siv lub caij nplooj ntoos hlav siab thaum urethane strippers cia siab rau elastic compression-ob qho tib si khaws cov khoom uas nws nyob.
Pilots yog precision pins uas nkag mus rau yav tas los pierced qhov thaum lub sawb mus rau hauv txhua qhov chaw nres tsheb. Lawv ua kom zoo- kho lub strip txoj hauj lwm ua ntej tej kev txiav los yog kev tsim yuav tshwm sim, kho ib qho kev ua yuam kev pub thiab ua kom muaj nuj nqi- rau- qhov tseeb qhov tseeb nyob hauv spec thoob plaws tag nrho.
Component Reference: Txhua Yam Ua Dab Tsi
- Punches- Cov cuab yeej txiav los yog tsim cov cuab yeej uas nias rau hauv cov ntawv hlau los tsim cov qhov, profiles, lossis cov yam ntxwv zoo li tus.
- Tuag blocks (khawm)- Hardened inserts uas muab qhov tawm tsam txiav ntug; lawv bore loj offsets loj tshaj lub punch los ntawm qhov teev clearance.
- Tuag khau- Sab saum toj thiab qis steel phaj uas ua haujlwm raws li lub hauv paus rau kev txhim kho tag nrho cov khoom ua haujlwm.
- strippers- Caij nplooj ntoos hlav- loaded daim hlau los yog urethane cov ntsiab lus uas tuav cov ntawv tiaj tus thaum txiav thiab strip nws tawm ntawm lub punch ntawm retraction.
- Lifters- Caij nplooj ntoos hlav-tsav tsheb ciav hlau lossis tus pins uas txhawb nqa txoj hlua rau kev sib tw ntawm cov chaw nres tsheb.
- Cov kws tsav dav hlau- Precision nrhiav tus pins uas nkag rau hauv ua ntej- tho qhov los ua kom cov hlua khi ua ntej txhua qhov haujlwm.
- Springs- Cov khoom siv hluav taws xob lossis cov roj nitrogen uas muab kev tswj xyuas lub zog rau strippers, lifters, thiab lub siab pads.
- Rov qab daim hlau- Cov phaj tawv tawv nyob tom qab xuas nrig ntaus kom faib cov khoom cuam tshuam thiab tiv thaiv lub taub hau ntawm lub taub hau los ntawm kev nkag mus rau hauv cov khau softer.
Txhua tus ntawm cov khoom siv stamping tuag no pab txhawb rau qhov kawg ntawm qhov tshwm sim. Ib tug hnav pilot tso cai rau qhov chaw drift. Lub caij nplooj ntoos hlav tsis muaj zog stripper cia cov khoom nqa thiab distort. Lub phaj rov qab tawg cia ib lub punch thawb rau hauv khau. Lub rooj sib txoos tuag ua haujlwm raws li qhov system- thiab koj qhov zoo tsuas yog zoo li qhov tsis muaj zog txuas hauv qhov system ntawd.
Tau kawg, cov khoom no tsis ua haujlwm hauv lub tshuab nqus tsev. Cov ntaub ntawv uas koj tab tom stamping -nws thickness, hardness, thiab ductility- qhov chaw xav tau ntawm txhua lub hauv paus tuag thiab txiav txim siab hnyav npaum li cas txhua tus hnav lub sijhawm.
Yuav ua li cas Workpiece Material Influences Tuag Xaiv
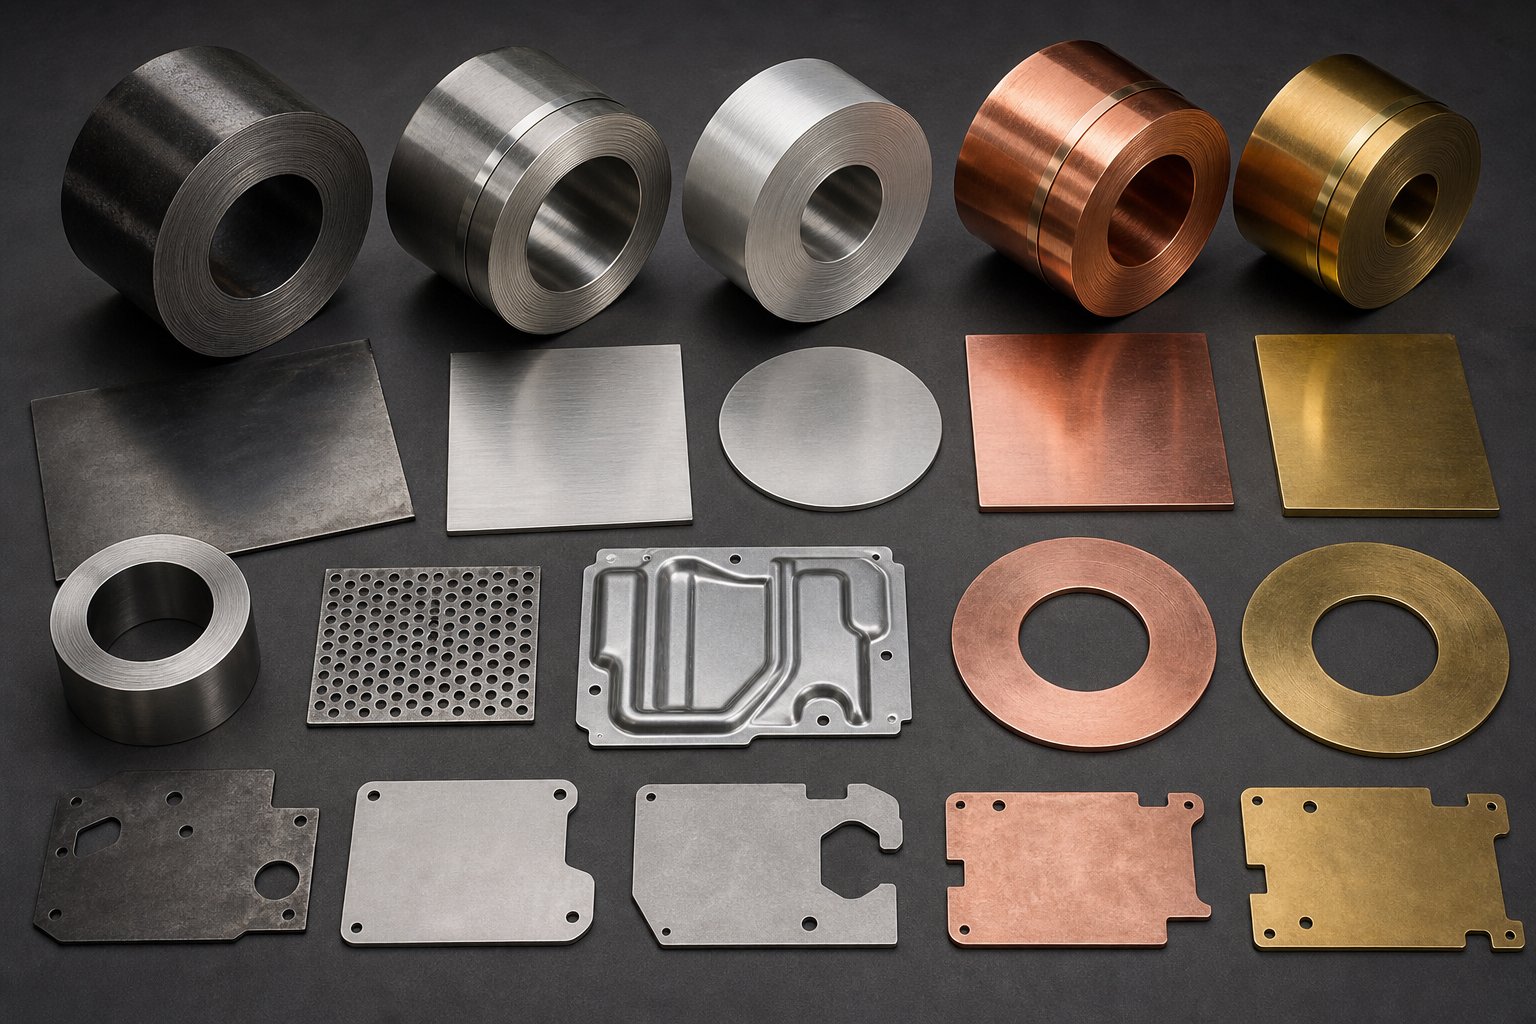
Kev tuag ua rau cov hlau me me yuav tsis ua tib yam li thaum koj khiav stainless hlau los ntawm nws. Cov khoom ntawm lub kauj dictates ze li ntawm txhua yam engineering parameter nyob rau hauv lub cuab tam: txiav clearance, punch geometry, tsim radii, lub caij nplooj ntoos hlav quab yuam, nias tonnage, thiab txawm lub nto txheej ntawm cov cuab yeej. Tsis quav ntsej cov khoom siv no- tsav tsheb thiab koj yuav hlawv los ntawm kev xuas nrig ntaus, tsim cov burrs ntau dhau, lossis tawg qhov chaw thaum tsim.
Thaum qhia txog qhov tuag stamped qhov chaw, cov ntaub ntawv cov ntaub ntawv tsis yog ib qho kev nthuav dav ntawm kev yuav khoom xwb- nws yog qhov pib ntawm txhua qhov kev txiav txim siab. Plaub yam tseem ceeb tshaj plaws: tensile zog, hardness, ductility, thiab thickness. Txhua tus hloov pauv li cas cov ntawv hlau tuag yuav tsum tau tsim los tsim cov khoom siv tau.
Hlau thiab Stainless Hlau Stamping Consideration
Hlau tseem yog cov khoom siv ntau tshaj plaws rau cov khoom siv stamped, tab sis "steel" npog ntau yam kev coj cwj pwm. Cov hlau me me (feem ntau nyob rau hauv 350 MPa tensile lub zog) yog zam txim rau - nws txiav kom huv si, cov ntaub ntawv tsis muaj caij nplooj ntoos hlav ntau dhau, thiab ua rau muaj kev hnav tsis zoo. Stainless hlau yog ib yam tsiaj txawv kiag li.
Cov qib stainless xws li 304 thiab 316 muaj tensile zog tshaj 500 MPa, ua hauj lwm - harden ceev thaum lub sij hawm tsim, thiab ua kom muaj cua sov ntau ntawm cov punch- mus rau - cov ntaub ntawv interface. Rau cov hlau stamping tuag ua cov alloys nyuaj, koj yuav pom ntau qhov kev hloov kho engineering ua qhov yuav tsum tau ua:
- Tighter clearances- Cov ntaub ntawv nyuaj duance clearance feem puatxhawm rau tiv thaiv kev tawg ntxov ntxov thiab txiav quab yuam ntau dhau. Stainless feem ntau xav tau 10-15% ntawm cov khoom tuab ntawm ib sab, piv rau 6-10% rau cov hlau me me.
- Siab tsim rog- Xovxwm tonnage xav tau dhia 50-60% thaum tsiv los ntawm cov hlau me me mus rau stainless. Undersized presses ua rau kev ua tsis tiav, npib cov cim, thiab nrawm hnav hla txhua yam khoom siv.
- Springback them nyiaj- Cov hlau tsis muaj zog ntau dua - mus rau - tensile ratio txhais tau tias elastic rov qab ntau dua tom qab khoov. Die designers must over-bend by 2-4 degrees (sometimes more) to hit target angles, and forming punches may need modified radii to account for the kickback.
- Accelerated tuag hnav- Qhov xwm txheej ntawm stainless xav tau hwm stamping tuag steel rau punch thiab tuag thaiv kev tsim kho. D2 lossis M2 cov cuab yeej steel, feem ntau nrog TiN lossis AlCrN txheej, ua qhov tsim nyog los tswj cov ntug ntse los ntawm kev ua haujlwm ntev dua.
Qhov tshwm sim? Hlau stamping tuag ua rau cov nqi tsis muaj nqi ntau dua vim tias lawv xav tau cov ntaub ntawv zoo dua, kev tsim khoom nruj dua, thiab cov xovxwm muaj zog dua. Tab sis qhov kev nqis peev ntawd them tawm hauv qhov zoo ib yam thiab ncua sij hawm ntev ntawm regrinds.
Aluminium thiab Copper Alloy Cwj Pwm hauv Tuag
Aluminium coj cov txheej txheem sib txawv kiag li rau cov txheej txheem stamping. Nws yog kwv yees li ib -peb qhov ntom ntawm cov hlau thiab cov mos mos- uas zoo li nws yuav tsum yooj yim rau stamp. Hauv kev xyaum, qhov softness tsim teeb meem steel yeej tsis ua.
Qhov teeb meem loj tshaj plaws nrog aluminium stamping tuag yog galling. Aluminium yog ib qho "nco" hlau uas nyiam txias -weld microscopic hais mus rau qhov chaw tuag thaum lub sij hawm siab - kev sib cuag. Thaum pib pib, nws snowballs: txhua qhov mob stroke tom qab khaws cov khoom siv ntau dua, khawb qhov txuas ntxiv, thiab nws thiaj li ua rau cov neeg tuag ntau tshaj qhov yooj yim polishing. Kev tiv thaiv galling yuav tsum muaj ntau- txheej txheej zoo:
- Tuag coatings- PVD txheej zoo li Titanium Nitride (TiN) los yog Pob Zeb Diamond-Zoo li Carbon (DLC) tsim ib qho tsis muaj -stick barrier ntawm txhuas thiab cov cuab yeej steel nto.
- Nto tiav- Daim iav- polishing forming deg txo kev sib txhuam-tsim cua sov, uas yog thawj qhov ua rau cov nplaum hnav.
- Cov cuab yeej steel xaiv- High-vanadium steels (xws li CPM 10V) muaj kev tiv thaiv zoo tshaj rau cov nplaum hnav ua rau txhuas.
- Tshwj xeeb lubrication- Chlorine- cov kua hluavtaws pub dawb muab ciam teb lubrication yam tsis muaj staining lub txhuas nto.
Aluminium kuj tseem qhia tau hais tias lub caij nplooj ntoos hlav rov qab-ntau tshaj steel-vim nws cov qauv ntawm elasticity yog kwv yees li ib -peb ntawm cov hlau (kwv yees li 10,000 ksi piv rau 30,000 ksi). Khoov uas yuav tuav lub kaum sab xis nyob rau hauv cov hlau yuav rov qab zoo nyob rau hauv txhuas, yuav tsum tau tshaj - dabtsi yog khoov los yog kev ntxhov siab - nyem nta ua rau tuag.
Tooj liab thiab tooj dag alloys zaum ntawm lwm qhov kawg ntawm qhov softness spectrum. Lawv tsim tau yooj yim nrog tsawg kawg nkaus springback, tab sis lawv cov softness txhais tau hais tias lawv nyob rau saum npoo ntawm qhov chaw ntawm qhov chaw tuag. tooj liab stamping feem ntau yuav tsum tau polished tooling thiab ceev stripper siab teeb tsa kom tsis txhob muaj kev puas tsuaj rau cov tshuaj pleev ib ce. Nyob rau sab saum toj, tooj liab alloys ua rau tuag tsawg heev, yog li kev siv lub neej zoo heev txawm tias cov cuab yeej txheem steels.
Yuav Ua Li Cas Cov Khoom Thickness Tsav Tuag Engineering
Tsis hais txog ntawm cov alloy, Tshuag thickness yog ib qho kev hloov pauv loj tshaj plaws hauv kev suav daws. Kev lag luam- qauv qauv yog ncaj nraim:
Txiav Clearance (ib sab)=Khoom Thickness x Clearance Coefficient
Covclearance coefficient feem ntau yog li ntawm 5% mus rau 10%ntawm cov ntaub ntawv thickness, nyob ntawm seb lub alloy lub hardness thiab qhov xav tau ntug zoo. Cov ntawv thov kev txiav txim siab siv qhov qis kawg (ib puag ncig 5%) rau qhov tsawg kawg nkaus burr thiab du shear nto. General stamping siv 8-10% kom ntev lub neej tuag thiab txo kev txiav quab yuam.
Piv txwv li, stamping 1.0 hli me me hlau nrog 8% coefficient muab rau koj 0.08 hli clearance ib sab. Hloov mus rau 2.0 hli stainless hlau ntawm 12% thiab koj tab tom saib ntawm 0.24 hli ib sab -ib qho kev nce peb zaug uas xav tau qhov sib txawv ntawm qhov sib txawv ntawm qhov ntev thiab xuas nrig ntaus.
Thickness tseem ua rau cov kev txiav txim siab muaj feem xyuam:
- Punch zog- Cov ntaub ntawv tuab dua yuav tsum tau txiav quab yuam ntau dua, uas txhais tau hais tias qhov loj dua cov hlaws loj dua - ntu kom tsis txhob buckling.
- Lub zog stripper- Thicker Tshuag tuav lub punch ntau nruj, thov kom muaj zog springs los yog nitrogen cylinders kom strip cov khoom ntseeg tau.
- Yam tsawg kawg nkaus feature- Txoj cai dav dav yog tias qhov tsawg tshaj plaws txoj kab uas hla yuav tsum tsis txhob tsawg tshaj li cov khoom thickness. Punch dab tsi me me thiab koj pheej hmoo lub cuab yeej tawg.
- Tsim radii- Yam tsawg kawg khoov vojvoog nplai nrog tuab. Hlau feem ntau tso cai rau lub vojvoog khoov sib npaug li 1T (ib zaug tuab), thaum txhuas feem ntau xav tau 2T lossis 3T kom tsis txhob tawg.
Cov khoom sib piv rau Stamped Parts
| Khoom siv | Hom Thickness Range | Kwv Txhiaj Tsim Txiaj | Springback Tendency | Tuag Hnav Rate |
|---|---|---|---|---|
| Mild Steel | 0.3 hli - 6.0 hli | Nruab Nrab (baseline) | Tsawg rau nruab nrab | Nruab nrab |
| Stainless hlau | 0.2 hli - 4.0 hli | Siab (1.5-1.7x me me steel) | Siab | Siab |
| Aluminium | 0.3 hli - 6.0 hli | Tsawg (0.3-0.5x me me steel) | High (low modulus) | Tsawg (tab sis muaj kev pheej hmoo siab) |
| Tooj | 0.1 hli - 3.0 hli | Tsawg rau nruab nrab | Tsawg heev | Tsawg heev |
| tooj dag | 0.2 hli - 4.0 hli | Nruab nrab | Tsawg | Tsawg |
Kev xaiv cov ntaub ntawv tsis yog tsuas yog txiav txim siab dab tsi mus rau ntawm lub kauj - nws ripples los ntawm txhua qhov kev txiav txim siab los ntawm punch hardness mus nias tonnage mus rau lub sijhawm tu. Tau txais cov kev txwv no nyob rau theem tsim tiv thaiv cov teeb meem qis qis uas noj rau hauv kev tsim khoom zoo: burrs uas loj hlob sai heev, khoov uas yuav tsis tuav lub kaum sab xis, thiab qhov chaw uas cim los yog gall nyob rau hauv thawj txhiab strokes.
Cov teeb meem nram qab no tsim nyog lawv tus kheej kuaj. Txawm tias muaj cov ntaub ntawv zoo sib xws thiab kev tshem tawm, cov teeb meem tshwj xeeb tuaj yeem tshwm sim hauv kev tsim khoom-thiab txhua tus taug qab rov qab mus rau lub hauv paus tswj tau hauv qhov tuag.
Tej yam tsis xws luag hauv Tuag Stamped Parts thiab Yuav Tiv Thaiv Lawv Li Cas
Txawm tias ib tug zoo kawg nkaus engineered tuag nws thiaj li ua ib feem. Qhov sib txawv ntawm lub qhov dej -khiav stamping kev khiav hauj lwm thiab ib qho khoom seem- hnyav los ntawm kev nkag siab tias vim li cas qhov teeb meem tshwm sim thiab daws cov hauv paus hauv paus ua ntej lawv nce ntxiv. Burrs, springback, wrinkles, kab nrib pleb, thiab thinning yog tsib qhov tsis xws luag uas suav rau feem ntau ntawm qhov tsis lees paub tuag stamped qhov chaw. Txhua tus taug qab ncaj qha rov qab mus rau ib qho cuab yeej tshwj xeeb lossis cov txheej txheem uas tuaj yeem tswj tau.
Burr Tsim thiab Txiav Clearance Control
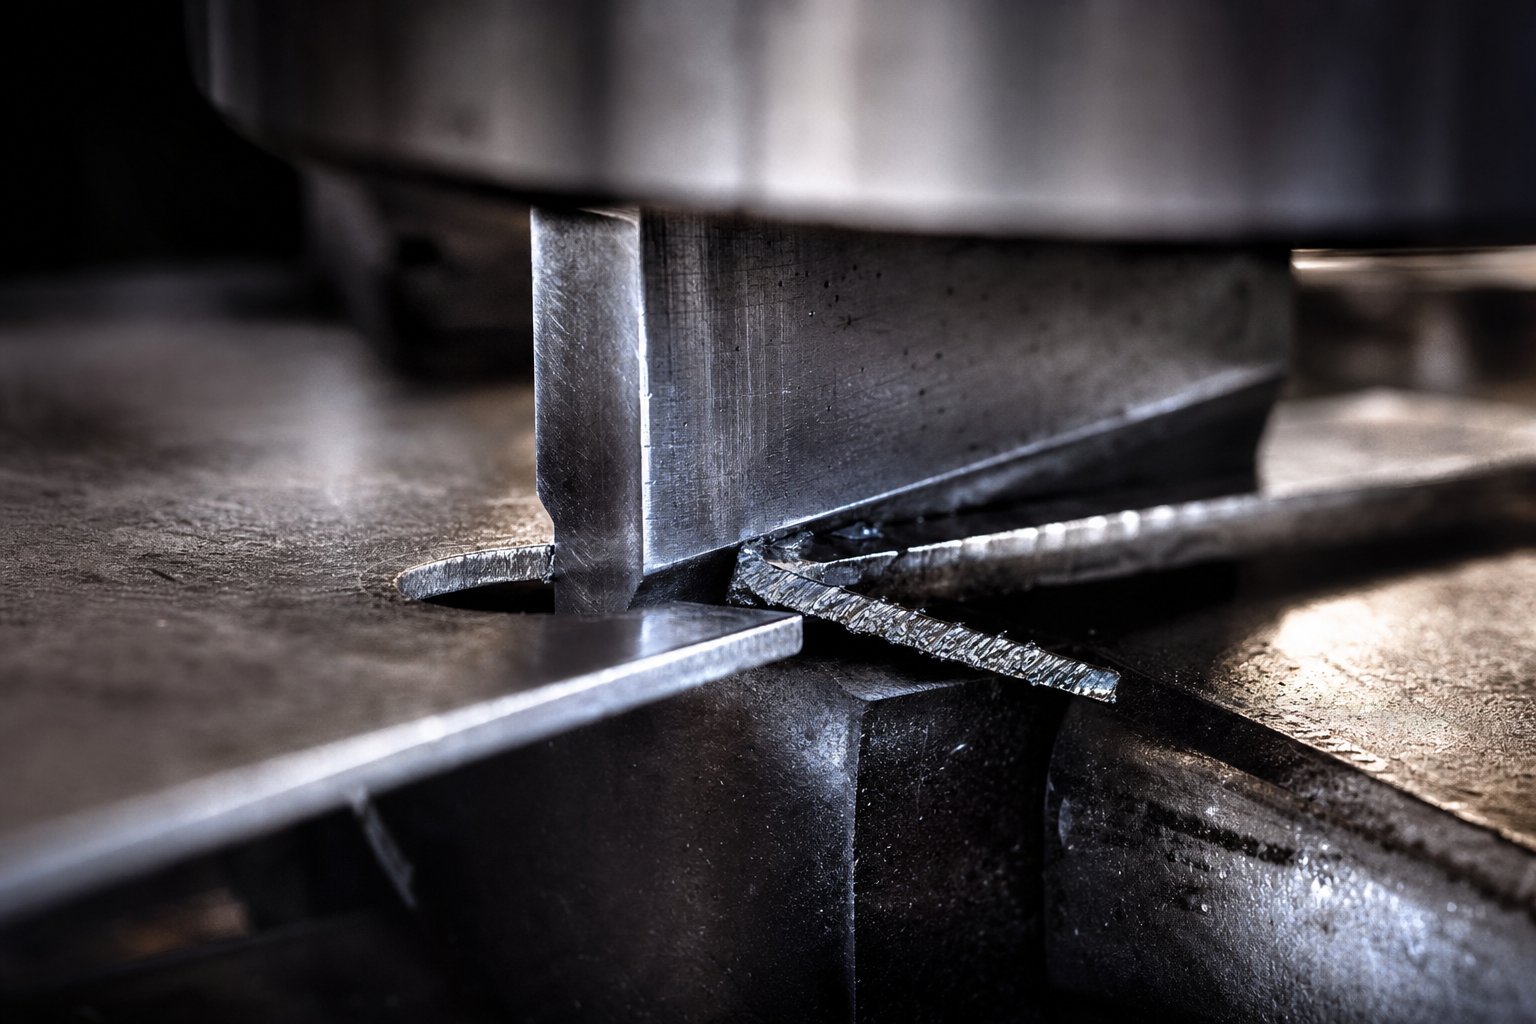
Burrs tau tsa, cov npoo ntse uas tsim raws li qhov kev txiav tawm ntawm qhov chaw stamped tom qab xuas nrig ntaus, blanking, los yog trimming. Lawv yog cov kev tsis txaus siab tshaj plaws nyob rau hauv stamped ib feem ntau lawm, thiab yuav luag ib txwm taw tes rau ib tug clearance teeb meem ntawm cov hlau punches thiab tuag thaiv.
Nov yog qhov tshwm sim hauv qhov tuag thaum lub sij hawm txiav cov hlab ntsha: cov punch txuas nrog daim ntawv, thawb nws dhau los ntawm nws lub zog shear, thiab cov khoom tawg ntawm ib txoj kab txuas lub punch ntug mus rau qhov tuag thaiv ntug. Thaum kev tshem tawm tau zoo, cov kab tawg ua tau zoo sib xws, ua rau thaj chaw zoo nkauj nrog cov rollover tsawg thiab nruj, ze li qhov pom tsis pom. Thaum clearance yog nruj heev, txiav quab yuam spikes thiab cov ntaub ntawv kua muag es shearing. Thaum clearance loj heev, cov hlau yob mus rau hauv qhov sib txawv ua ntej fracturing, tawm hauv ib tug ragged ntug thiab oversized burr.
Cov lus qhia kev lag luam rau cov hlau me me yog 5-8% ntawm cov khoom tuab ntawm ib sab. Stainless hlau thiab siab zog alloys thawb uas nce mus txog 10-15%. Tau txais tus lej no nyob rau theem tsim yog qhov tseem ceeb, tab sis nws tsuas yog ib nrab ntawm kev sib ntaus sib tua.
Tuag hnav qhia txog qhov sib txawv thib ob. Raws li stamping tuag punches thiab tuag blocks voj voog los ntawm kev tsim khoom, lawv cov npoo txiav maj mam dhau mus. Qhov kev vam meej dulling no ua rau muaj txiaj ntsig zoo ntxiv rau kev ua haujlwm tshem tawm dhau ntawm nws tus nqi tsim, thiab burr qhov siab nce ntxiv nrog txhua txhiab strokes. Kev soj ntsuam burr qhov siab thaum lub sij hawm tsim khoom muab lub teeb liab ceeb toom rau thaum regrinding lossis punch hloov yog xav tau. Ib feem uas ntsuas 0.05 mm burr ntawm kev teeb tsa yuav nkag mus rau 0.15 mm los ntawm 200,000th hit-zoo dhau qhov kev txwv rau ntau daim ntawv thov.
Springback, Wrinkling, thiab Cracking Tiv Thaiv
Kev tsim cov teeb meem tsis yooj yim dua li txiav qhov tsis xws luag vim tias lawv koom nrog cov khoom siv tus cwj pwm nyob rau hauv kev ntxhov siab es tsis yog qhov yooj yim clearance ntsuas.
Springbackyog qhov elastic rov qab ntawm cov hlau tom qab khoov quab yuam tawm. Ib nrab rov qab mus rau nws qhov qub tiaj tus, ua rau koj nrog lub kaum sab xis uas yog ob peb degrees tawm ntawm lub hom phiaj. High- cov ntaub ntawv muaj zog nthuav tawm ntau qhov rov qab vim tias lawv khaws lub zog elastic zog dua. Cov kev daws teeb meem suav nrogcompensating lub kaum sab xis tuag thaum tsim(tshaj -khoov los ntawm qhov xav tau ntawm lub caij nplooj ntoo hlav), siv cov hauv qab los yog npib nyiaj strokes uas plastically deform lub khoov apex, thiab ntxiv stiffening tav nyob ze ntawm txoj kab khoov kom xauv lub geometry.
Wrinklingzoo li yoj-zoo li cov buckles ntawm flange lossis phab ntsa ntawm cov khoom kos. Nws tshwm sim thaum compressive kev nyuaj siab tshaj ntawm daim ntawv tsis kam mus buckling - feem ntau vim hais tias lub blanker quab yuam yog tsawg dhau los yog kos cov hlaws dai tsis txwv cov khoom ntws zoo. Ua kom lub siab tsis muaj zog, ua kom zoo dua cov hlaws geometry, thiab kho lubrication faib feem ntau daws qhov teeb meem.
Kev tawgtshwm sim thaum tensile strain tshaj cov khoom ductility txwv. Koj yuav pom nws ntawm qhov nkhaus nkhaus, sib sib zog nqus- kos cov ces kaum, thiab thaj chaw uas cov khoom thins ntau dhau. Cov hauv paus ntsiab lus feem ntau suav nrog - me me punch radii, aggressive single-stage drawing, and poor grain direction alignment. Cov tswv yim tiv thaiv tsom mus rau kev nthuav tawm cov kab mob: loj dua radii, multi-theem forming, intermediate annealing rau sib sib zog nqus draws, thiab aligning tseem ceeb khoov nyob rau hauv lub grain kev taw qhia es tsis mus rau tib seem.
Lub luag hauj lwm ntawm Bypass Notches nyob rau hauv Material Flow
Progressive tuag stamping ntxiv ib pawg tsis xws luag uas lwm hom tuag tsis ntsib: misfeed- ntsig txog qhov yuam kev. Thaum lub sawb tsis ua tiav qhov kev ncua deb ntawm cov hlab ntsha, txhua qhov tshwj xeeb ntawm qhov hloov tawm ntawm txoj haujlwm. Qhov no yog qhov tsis zoo thiab qhov zoo bypass notches hauv cov ntawv hlau stamping tuag ua qhov tseem ceeb.
Ib qho bypass notch (tseem hu ua pitch notch lossis French notch) yog ib feem me me ntawm cov khoom txiav tawm ntawm ib los yog ob qho tib si ntawm cov kab txaij ntawm qhov chaw pib ntawm kev tuag. Lub hom phiaj ntawm bypass notches nyob rau hauv stamping tuag yog peb npaug: lawv muab ib tug ruaj khov mechanical nres uas tiv thaiv overfeeding, lawv tshem tawm ntug camber uas yuav txwv tsis pub lub sawb mus taug qab unevenly, thiab lawv tsim ib tug siv nto rau pub- ntev pov thawj sensors.
Tsis zoo bypass notches txiav cov khoomnyob deblos ntawm ntug kab txaij, tsim ib qho qhib qhov uas muaj qhov nres nres. Zoo bypass notches lance ib me me tab downward, tsim ib tug protruding feature uas sau npe tawm tsam ib tug nres nto nyob rau hauv lub tuag. Ob qho tib si tswj kev ua haujlwm ntawm cov kab nrib pleb, tab sis lawv ua haujlwm sib txawv tsim cov ntsiab lus. Cov kev tsis zoo no feem ntau tshwm sim rau qhov dav, tuab dua qhov twg ntug camber yog ib qho kev txhawj xeeb. Cov ntawv sau zoo (lance-thiab-flange style) ua haujlwm zoo rau cov nqa nqaim vim lawvtxhav tus cab kuj thiab pab pub mistsis tsim ib tug xoob slug uas yuav tsum tau ejection.
Kev nkag siab txog qhov bypass notches sheet hlau tsim lub hom phiaj pab piav qhia vim li cas qee qhov kev tuag ua haujlwm tsis zoo thaum lwm tus misfeed tas li. Yog tias tsis muaj cov ntawv sau no, txawm tias siab -cov servo feeders tsis tuaj yeem lav tias lub sawb yuav tsis dhau los ntawm nws txoj haujlwm xav tau- ib qho misfeed loj tuaj yeem tsoo tag nrho cov neeg tuag, raug nqi ntau dua li cov khoom me me uas cov khoom siv.
Defect-rau-Cov Lus Qhia
- Tshaj burrs- Ua rau: hnav txiav ntug lossis punch tsis raug-rau- tuag tshem tawm. Kev daws: tswj kom raug tshem tawm (5-15% ntawm cov khoom tuab ntawm ib sab nyob ntawm cov hlau), rov ua dua lossis hloov cov punches raws sijhawm, thiab txheeb xyuas cov cuab yeej sib dhos.
- Springback- Ua rau: elastic rov qab nyob rau hauv khoov, tshwj xeeb tshaj yog nyob rau hauv siab - cov ntaub ntawv muaj zog. Kev daws: dhau- khoov los ntawm lub kaum sab xis them nyiaj, siv cov kab hauv qab / npib nyiaj, lossis ntxiv cov yam ntxwv nruj.
- Wrinkling- Ua rau: tsis txaus tuav lub zog los yog tsis txaus rub hlaws tuav. Kev daws: nce tuav lub siab, rov tsim kho cov hlaws dai, thiab ua kom zoo dua qub los tswj cov khoom ntws.
- Kev tawg- Ua rau: tensile strain tshaj cov khoom ductility ntawm ntse radii los yog sib sib zog nqus draws. Kev daws: nce kev sib sau radii, siv ntau- theem kev kos duab, xaiv ntau dua - cov khoom siv ductility, thiab khoov khoov hla cov lus qhia.
- Cov ntaub ntawv thinning- Ua rau: qhov tob tob tob los yog dhau lawm -me me punch/die radius concentrating strain. Kev daws: ua kom zoo dua qhov loj me me, txhim kho lubrication, txo qis qhov sib piv ntawm ib theem, thiab rov faib cov strain los ntawm kev simulation-coj tuag geometry.
- Misfeed/dimensional hloov- Ua rau: strip overfeeding los yog positional drift nyob rau hauv zuj zus tuag. Kev daws teeb meem: suav nrog kev hla dhau los rau kev tswj lub suab zoo, tswj tus neeg tsav tsheb tus neeg mob, thiab siv pub- pov thawj sensors.
Txhua yam ntawm cov teeb meem no yog tiv thaiv tau ntawm qhov tuag tsim theem. Qhov kev sib tw yog tias cov kev daws teeb meem feem ntau cuam tshuam -nrawm tshem tawm kom txo cov burrs nce txiav quab yuam, uas ua rau cov punch hnav, uas thaum kawg coj burrs rov qab. Kev tiv thaiv tsis zoo yuav tsum muaj lub tshuab- qib saib seb qhov kev tshem tawm, cov khoom ntws, kev tsim qauv, thiab kev ua haujlwm tsis sib xws. Rau txoj kev vam meej tuag qhov twg bypass notch geometry, burr tswj, thiab cov khoom ntws optimization cuam tshuam, ua hauj lwm nrog tej cuab yeej tshwj xeeb xws liYICENtuaj yeem pab engineers daws cov kev sib cuam tshuam sib txawv ua ntej cov cuab yeej nyuaj tso tawm.
Tiv thaiv qhov tsis xws luag yog ib sab ntawm kev sib npaug zoo. Lwm sab yog paub txog qhov zoo npaum li cas los tsim kom tau rau hauv qhov tuag thawj qhov chaw- thiab qhov kev txiav txim siab nyob ntawm qhov ntim ntau lawm, cov cuab yeej xav tau lub neej, thiab cov txheej txheem kev faib tawm uas tswj hwm kev tuag yuav ua li cas.
Tuag Classification thiab Production Volume Txiav txim siab
Koj yuav tsum ua kom zoo npaum li cas rau hauv qhov tuag? Nws tsis yog ib lo lus nug dag. Overbuilding tooling rau ib tug 5,000- daim qauv khiav nkim nyiaj. Kev tsim kho nws rau 3- lab daim ntawv cog lus ib xyoos ib zaug nkim ntau dua-los ntawm kev poob qis, rov ua haujlwm dua, thiab hloov cov cuab yeej ntxov ntxov. Kev lag luam daws qhov teeb meem no los ntawm kev faib cov khoom siv tuag uas sib txuam nrog kev nqis peev rau kev tsim khoom.
Peb chav kawm -A, B, thiab C- txhais cov spectrum ntawm cov cuab yeej tuag zoo, thiab txhua tus muaj qhov cuam tshuam tshwj xeeb rau kev ua siab ntev, qhov ua tiav, lub neej ntawm lub cuab yeej, thiab tus nqi ib thooj. Txawm li cas los xij, feem ntau cov engineers ntsib cov ntsiab lus no yam tsis muaj kev piav qhia meej txog dab tsi cais ib chav kawm los ntawm lwm tus lossis thaum txhua qhov ua rau muaj txiaj ntsig zoo.
Cov chav kawm tuag thiab lawv txhais li cas rau qhov zoo
Xav txog cov chav kawm tuag raws li qib ntawm engineering precision. Tus qauv tuag nyob rau hauv chav kawm C thaj chaw yog tsim rau lub hom phiaj sib txawv tshaj li Class A stamping tuag teeb tsim los khiav ntau lab lub voj voog. Nov yog li cas lawv tawg:
Chav Kawm A - Qhov siab tshaj plaws, siab tshaj lub neej
Class A tooling zaum saum lub pyramid zoo. Cov hlau stamping tuag teeb no yog tsim los rau kev ntseeg siab heev, ua los ntawm cov cuab yeej hardest steels muaj, thiab tsim los rau qhov nruj tshaj plaws qhov ntev. Raws li Master Products Co., Class A tuag ua haujlwm siab - cov ntawv thov kev tsim khoom zoo nrog rau cov khoom siv precision nrog cov geometries nyuaj, kev ua siab ntev, thiab kev ua tiav zoo kawg nkaus - tsheb lub cev vaj huam sib luag thiab cov neeg siv khoom ua piv txwv.
Class A tau muab faib ua ob hom subtypes:
- Hom 1- Cov tuag loj dua siv rau kev ncab thiab kos duab sab nrauv. Cov khoom tsim tawm uas pom tau zoo ntawm cov khoom tiav, yog li txhua daim ntawv stamped yuav tsum ua kom du thiab tsis zoo -dawb.
- Hom 2- Qhov siab tshaj plaws ntawm cov cuab yeej ua tau zoo. Ua los ntawm cov cuab yeej tshwj xeeb steels, carbide inserts, siab -kev ua tau zoo ceramics, thiab aluminium tuag khau. Yog tias koj qhov project cuam tshuam nrog cov khoom ntim siab heev lossis tsis sib xws nyob ze, hom 2 nce qib tuag yog cov lus teb.
Hauv qee qhov kev siv, Chav Kawm A tuag yuav tsim ntau lab feem ntawm nws lub neej yam tsis tas yuav tsum tau tsim kho loj. Qhov kev ua neej ntev li no los ntawm kev xaiv cov khoom siv (carbide ntawm cov ntsiab lus tseem ceeb, cov cuab yeej zoo tshaj plaws steels nyob rau lwm qhov) thiab cov kev tsim kho uas ua kom muaj qhov tseem ceeb ntawm kev nruj thiab thermal stability tshaj qhov pib txuag nqi.
Chav B - Tus Neeg Ua Haujlwm Ntau Lawm
Class B tooling tuag sawv cev rau cov khoom siv ntau tshaj plaws hauv kev lag luam thiab kev lag luam stamping. Cov tuag no tseem tsim los kaw qhov kev ua siab ntev los ntawm cov cuab yeej siv tau ruaj khov, tab sis lawv tau tsim nrog lub ntim ntau lawm hauv siab es tsis yog engineered rau cov kev pab cuam tsis kawg. Koj yuav qhia kom meej lub hom phiaj kom muaj nuj nqis-hais 500,000 daim-thiab Class B tuag yog tsim los ua kom ntseeg tau qhov ntim ntawd nrog qee cov npoo dhau.
Cov tswv yim sib txawv? Chav B siv tus qauv D2 lossis A2 cov cuab yeej steel yam tsis muaj carbide inserts lossis kab txawv txheej pom nyob hauv chav A tsim. Cov txheej txheem qhia yog qhov tseeb- hauv av tab sis tej zaum yuav tsis suav nrog lub pob- kev hloov kho cov kabmob uas txuas ntxiv siab - lub neej voj voog ceev. Qhov tshwm sim yog lub stamping tuag teeb uas muab qhov zoo tshaj plaws ntawm kev nqis peev qis, nrog rau kev nkag siab tias kev tu ncua yuav luv dua thiab tag nrho cov cuab yeej lub neej yog qhov kawg.
Chav Kawm C - Luv-Khiav thiab Tus Qauv Tsim Cov Cuab Yeej
Chav kawm C yog qhov chaw nkag. Cov no yog qis dua -tus nqi tuag tsim nyog rau qis- mus rau nruab nrab- cov haujlwm ntim, kev ua qauv ua haujlwm, lossis cov ntawv thov uas tsis tas yuav tsum muaj kev zam nruj thiab kev ua tiav zoo. Chav Kawm C tuag yuav siv cov cuab yeej softer, cov txheej txheem qhia yooj yim, thiab kev tsim kho tsawg dua kom txo nqi thiab ua lub sij hawm luv luv.
Thaum twg koj xaiv Class C? Thaum koj xav tau 500 mus rau 10,000 qhov chaw kom siv tau tus qauv tsim, sim ua lag luam haum, lossis choj tsim khoom thaum lub cuab yeej ruaj khov tau tsim. Cov khoom yuav tsis phim qhov sib xws ntawm Class A cov zis, tab sis lawv yuav ua haujlwm thiab tus neeg sawv cev ntawm qhov kawg geometry.
Ntau lawm Volume li Die Investment Framework
Kev xaiv chav kawm tuag tsis yog cov ntsiab lus - nws tau tsav los ntawm lej. Cov lus nug tseem ceeb yog qhov yooj yim: puas yog ib feem ntawm - tus nqi txo los ntawm cov cuab yeej zoo dua los ua pov thawj qhov kev nqis peev ntau dua?
Xav txog qhov so -txawm tias logic. Chav Kawm C tuag yuav raug nqi $ 15,000 tab sis yuav tsum tau ua haujlwm deburring thib ob ntawm $ 0.05 ib feem. Chav Kawm A tuag rau tib yam khoom yuav raug nqi $ 80,000 tab sis tshem tawm cov haujlwm thib ob tag nrho. Ntawm qhov ntim dab tsi uas kim tuag dhau los ua qhov kev xaiv pheej yig dua? Hauv qhov piv txwv no, nyob ib ncig ntawm 1.4 lab qhov chaw. Hauv qab tus lej ntawd, cov cuab yeej yooj yim yeej. Saum toj no, Chav Kawm A peev them rau nws tus kheej thiab khaws nyiaj txuag nrog txhua qhov mob stroke.
Cov khoom xaiv hauv qhov tuag ua raws tib lub logic. Cov cuab yeej steel tuag raug nqi 3-5x tsawg dua qhov sib npaug carbide, tab sis carbide hnav tsis kam tuaj yeem yog 10 txog 30 npaug ntau dua. Ib lub cuab yeej steel punch yuav xav tau regrinding txhua 100,000 hits. Ib qho carbide ntxig rau tib lub chaw nres tsheb tuaj yeem khiav 2-3 lab hits ua ntej yuav tsum tau saib xyuas. Rau cov khoom ntim siab, cov carbide tuag muab tus nqi qis dua ntawm cov tswv cuab txawm tias tus nqi pib nce siab.
Hybrid mus txuas rau qhov sib txawv. Siv cov carbide inserts ntawm qhov tseem ceeb siab - coj cov ntsiab lus nyob rau hauv lub cuab yeej steel tuag lub cev muab tshwj xeeb hnav tsis kam uas nws tseem ceeb tshaj plaws thaum khaws tag nrho cov nqi tuag. Cov txheej txheem txheej txheem zoo li TiN lossis TiCN siv rau cov cuab yeej steel hlau kuj tseem tuaj yeem txuas ntxiv kev pabcuam lub neej, nqaim qhov sib txawv ntawm cov hlau tsis muaj coated thiab cov khoom carbide yam tsis muaj tus nqi them tag nrho.
Volume Tiers thiab Die Class Recommendations
- Prototype / Pre{0}} ntau lawm (hauv qab 5,000 qhov chaw)- Class C tooling. Cia siab tias lub neej ntawm 5,000-50,000 strokes. Siv cov cuab yeej txheem steel, kev tsim kho yooj yim. Txais kev zam dav dua thiab npaj rau kev ua haujlwm thib ob. Lub hom phiaj: validate ib feem geometry ntawm qhov tsawg kawg nkaus peev.
- Tsawg ntim (5,000-100,000 qhov chaw ib xyoos ib zaug)- Chav Kawm C lossis qis- kawg Class B tooling. Cia siab tias lub neej ntawm 50,000-500,000 strokes. Cov cuab yeej steel siv nrog cov hardness nruab nrab (58-62 HRC). Haum rau qhov chaw uas ± 0.1 hli kam rau ua tau.
- Nruab nrab ntim (100,000-500,000 qhov chaw ib xyoos ib zaug)- Class B tooling. Cia siab tias lub cuab yeej lub neej ntawm 500,000-1,500,000 strokes nrog rau kev teem caij sib tham. Siab-cov cuab yeej zoo steels (D2, A2), cov txheej txheem qhia kev ua tau zoo, thiab kev tsim kho lub sijhawm. Cov qib no feem ntau sawv cev rau qhov chaw qab zib uas cov cuab yeej peev nyiaj sib npaug tiv thaiv ib feem ntawm kev lag luam.
- Siab ntim (500,000-2,000,000 qhov chaw ib xyoos ib zaug)- Class A Type 1 tooling. Cia siab tias cov cuab yeej lub neej tshaj 2,000,000 strokes. Cov cuab yeej hwm zoo nrog cov khoom siv carbide xaiv ntawm siab -cov chaw hnav. Tight kam rau ua (± 0.05 hli lossis zoo dua), kev ua haujlwm tsawg kawg nkaus, thiab kev ua kom zoo dua qub.
- Cov ntim siab heev (2,000, 000+ ntu txhua xyoo)- Class A Type 2 tooling. Cia siab tias lub cuab yeej lub neej ntawm 5,000, 000+ strokes. Tag nrho cov carbide inserts ntawm txhua qhov chaw txiav, cov khoom siv khau tshwj xeeb, thiab cov txheej txheem tuag ua tiav tau tsim kom muaj sijhawm ntev tshaj plaws. Tus tuag nws tus kheej dhau los ua ib qho cuab yeej cuab tam tseem ceeb nrog nws tus kheej lub sijhawm tu thiab kho dua tshiab.
Daim ntawv ceeb toom tus qauv: raws li qhov ntim nce, koj nqis peev ntau rau hauv qhov tuag kom txo tau ib feem ntawm tus nqi -, tshem tawm cov kev ua haujlwm thib ob, ncua sijhawm txij nkawm, thiab txo lub sijhawm poob qis. Cov chav kawm tuag tsis yog hais txog koob meej- nws yog hais txog kev sib piv koj cov cuab yeej peev rau kev lag luam kev muaj tiag ntawm koj qhov kev tsim khoom.
Kev xaiv cov chav kawm zoo kuj txiav txim siab seb qhov kev ua haujlwm ntawm qhov tuag tuaj yeem txhawb nqa nws lub neej. A Class B tuag tuav yooj yim blanking thiab piercing yuav kav ntev tshaj li qhov ntsuas ntim. Tib cov chav kawm ntawd sim siab - precision coining los yog sib sib zog nqus kos nyob rau hauv nruj tolerances yuav hnav sai dua vim hais tias kev ua hauj lwm muab kev txhawb nqa compressive loads ntawm cov cuab yeej ntos -loads uas xav tau cov ntaub ntawv resilience tsuas yog siab dua -chav kawm tsim kho.
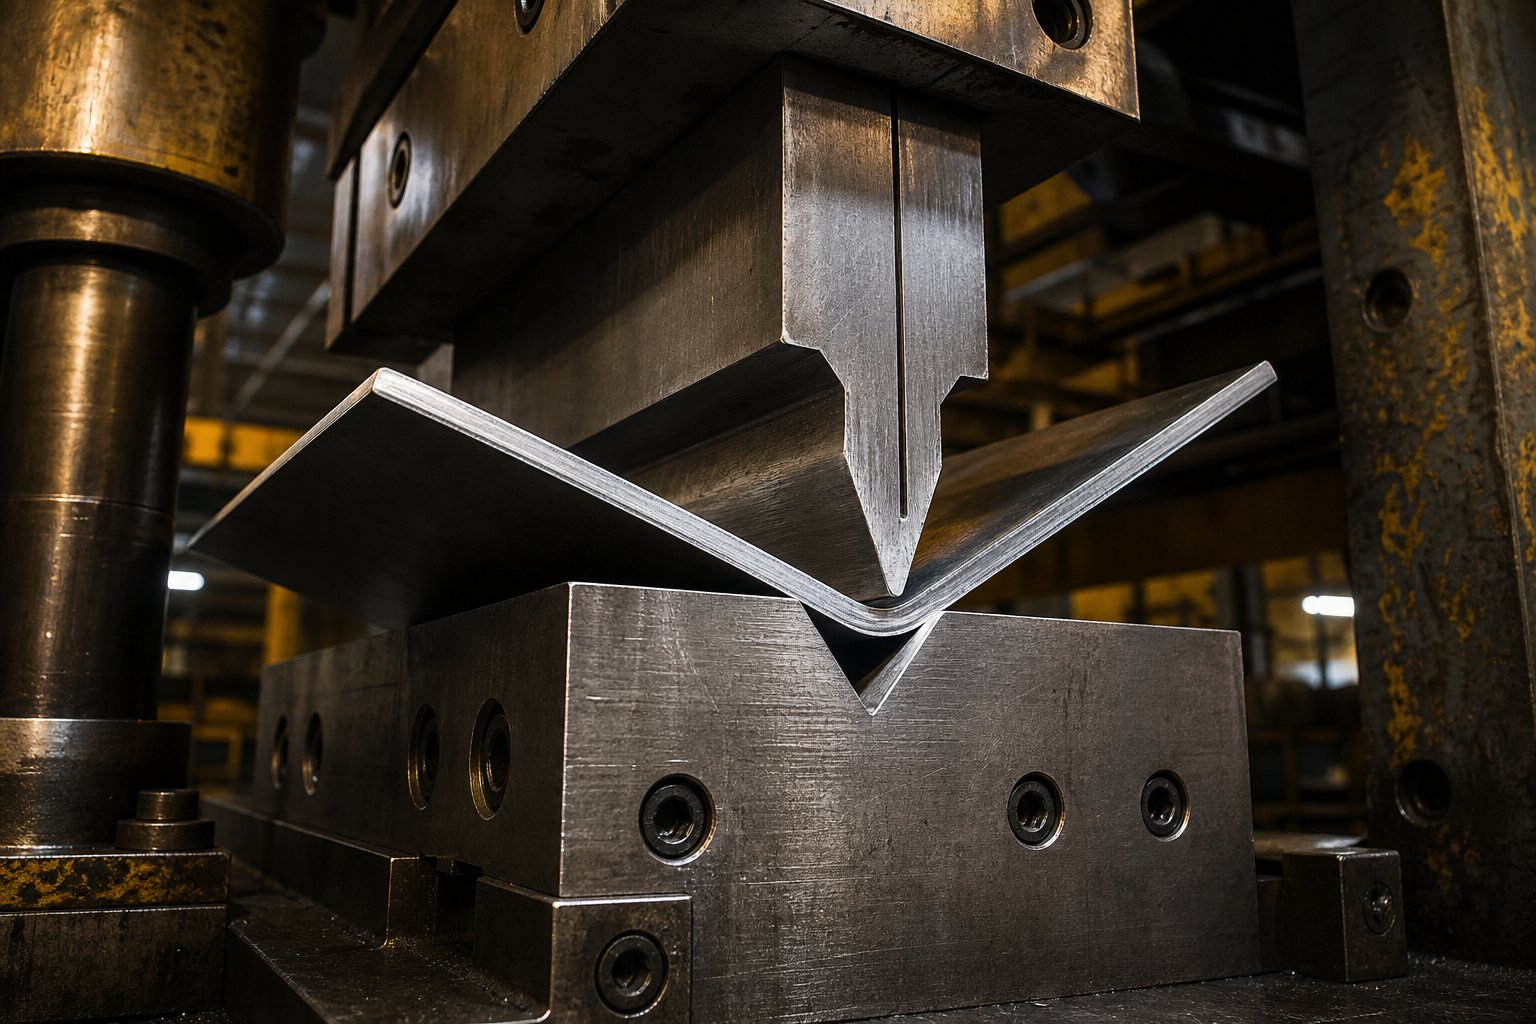
Tsim cov haujlwm uas txhais tau tias Stamped Part Geometry
Txiav cais cov hlau. Kev tsim kho nws. Txhua qhov khoom stamped uas dhau mus dhau ntawm qhov chaw tiaj tus-txhua lub bracket nrog khoov, txhua lub tsev nrog ib lub phab ntsa kos, txhua qhov kev sib cuag nrog ib tug embossed tav- tshuav nws cov geometry rau kev ua haujlwm ua haujlwm hauv qhov tuag. Cov kev khiav hauj lwm no nthuav tawm cov ntawv hlau rau kev tswj nruj, compression, los yog ob qho tib si, thiab qhov sib npaug ntawm kev siv dag zog thiab cov khoom siv txiav txim siab seb koj puas tau txais ib feem los yog ib pawg ntawm cov khoom seem.
Dab tsi ua rau txoj kev tsis yooj yim yog tias koj ua haujlwm tawm tsam cov hlau tsis zoo rau kev deformation mus tas li. Daim ntawv xav rov qab, buckle, nyias tawm, los yog tawg. Ib qhov chaw zoo -tsim tsim qhov chaw cia siab tias cov kev xav tau thiab xa lawv mus rau qhov txiaj ntsig uas tuaj yeem kwv yees tau. Kev nkag siab txog yuav ua li cas txhua hom kev ua haujlwm tuag nias hloov pauv cov khoom lag luam tiaj tus rau hauv peb- qhov ntev geometry muab koj lub peev xwm los txheeb xyuas cov khoom siv stamping uas ua tau tiag tiag - thiab daws teeb meem thaum cov khoom tawm ntawm cov xovxwm tawm ntawm spec.
Bending thiab Flanging Kev Ua Haujlwm hauv Stamping Tuag
dabtsi yog khoov yog qhov kev ua haujlwm ntau tshaj plaws hauv stamping. Nws deforms daim ntawv raws ib tug ncaj axis, tsim nta xws li tabs, raws, brackets, thiab mounting flanges. Suab yooj yim-tab sis ua tiav lub kaum sab xis khoov kom raug tsis tu ncua thoob plaws kev tsim khoom yog ib qho nyuaj dua hauv kev tsim khoom lag luam.
Peb lub hauv paus bending txoj kev tshwm sim hauv stamping tuag:
- V-khoov- Lub punch yuam cov ntawv rau hauv V- kab noj hniav nyob rau hauv qhov tuag thaiv. Lub kaum sab kawg nyob ntawm seb qhov punch tob npaum li cas. Huab cua dabtsi yog khoov (qhov twg cov punch tsis hauv qab) muab qhov yooj yim vim tias cov ces kaum sib txawv tuaj yeem ua tiav nrog tib lub cuab yeej. Hauv qab (qhov twg lub punch tag nrho lub rooj) muab lub kaum ntse ntse tswj tab sis xauv koj rau hauv ib qho duab geometry.
- U-khoov- Lub punch tsav cov ntawv rau hauv U- zoo li tus channel, ua ob qho tib si khoov rau hauv ib leeg. Lub siab ncoo hauv qab lub punch tuav cov ntawv tiaj tus thaum tsim, tiv thaiv hauv qab los ntawm kev hneev. Txoj kev no tsim cov tshooj channel thiab C-zoo li tus profiles zoo.
- So khoov- Ib tug ntug ntawm daim ntawv yog clamped thaum ib tug punch so qhov dawb seem tshaj ib lub vojvoog. Txoj hauv kev no ua haujlwm zoo hauv kev vam meej tuag vim nws tsis tas yuav tsum tau daim ntawv txav mus rau tus neeg nqa khoom. Nws yog qhov mus- mus rau txoj hauv kev tsim flanges thiab tabs ntawm qhov chaw uas tseem txuas nrog lub sawb thaum ua.
Tsis hais txog ntawm txoj kev, txhua qhov khoov qhia ob qho tib sicompression ntawm sab hauv vojvoog thiab nro ntawm lub vojvoog sab nraud. Lub xeev kev nyuaj siab dua li ntawd yog vim li cas qhov tawg tuaj yeem tshwm sim ntawm qhov chaw sab nrauv thaum lub vojvoog khoov yog nruj heev - cov ntaub ntawv sau tawm ntawm kev ncab.
Yam tsawg kawg khoov vojvoog txoj cai muaj los tiv thaiv qhov ua tsis tiav. Cov lus qhia dav dav yog tias sab hauv khoov vojvoog yuav tsum sib npaug tsawg kawg ib zaug ntawm cov khoom tuab (1T) rau cov hlau me me. Cov ntaub ntawv nyuaj xav tau ntau chav: stainless hlau feem ntau yuav tsum tau 1.5T rau 2T, thiab txhuas alloys zoo li 6061-T6 yuav xav tau 2T txog 3T nyob ntawm qhov kub thiab txias kev taw qhia.
Grain direction tseem ceeb vim hais tias hlau yog me ntsis weaker perpendicular mus rau dov kev taw qhia. Khoovhlacov nplej (perpendicular rau yob kev taw qhia) tso cai nruj dua radii yam tsis muaj cracking. Khoovnrogcov nplej ua rau cov kab nrib pleb -nrawm cov fibers sab nraud kom ncav cuag lawv qhov tsis muaj zog tshaj plaws. Thaum ua tau, qhov tseem ceeb ntawm kev khoov hla cov nplej - nws yog ib qho kev txhim kho dawb hauv formability uas tsis muaj nqi dab tsi hauv kev tuag nyuaj.
Flanging ua raws tib lub hauv paus ntsiab lus raws li kev khoov tab sis ua haujlwm raws ib qho nkhaus es tsis txhob ncaj. Lub stretch flange (convex nkhaus) tso rau sab ntug hauv nro thiab txaus ntshai tawg. Lub shrink flange (concave nkhaus) compresses lub ntug sab nrauv thiab txaus ntshai wrinkling. Ob leeg yuav tsum tau ua tib zoo saib rau flange dav thiab nyem geometry kom nyob twj ywm hauv cov khoom txwv.
Kos duab, npib, thiab embossing rau Complex Part Geometry
Thaum ib feem xav tau qhov tob-lub khob, lub plhaub, lub vaj tsev- qhov yooj yim khoov yuav tsis tuaj rau koj. Kev kos duab, npib nyiaj, thiab embossing txhua tus siv cov txheej txheem sib txawv los tsim peb - cov khoom seem stamped los ntawm cov khoom tiaj tus.
Daim duab sib sib zog nqus
Kev kos duab yog qhov xav tau tshaj plaws kev ua haujlwm. Lub tiaj tiaj yog rub mus rau hauv qhov tuag kab noj hniav los ntawm kev xuas nrig ntaus, hloov mus rau hauv qhov khoob, khob - zoo li ib feem los ntawm kev tswj cov khoom ntws. Qhov tseem ceeb sib txawv los ntawm lwm txoj kev sib sau: cov hlau yeej ntwsrau hauvtuag es tsis yooj yim ncab tshaj ib daim ntawv.
Lub siab -loaded blank holder (kos pad) zaum saum lub npoo sab nraud thiab tswj cov khoom siv ntau npaum li cas nkag rau hauv kab noj hniav. Tsawg tuav quab yuam thiab cov hlau nplaum thaum nws compresses sab hauv. Ntau dhau thiab cov khoom siv tsis tuaj yeem ntws, ua rau nyias nyias lossis tawg ntawm lub vojvoog punch. Qhov kev sib npaug ntawm tus neeg tuav lub siab thiab cov khoom ntws txhais tau hais tias qhov kev kos duab ua tiav lossis ua tsis tiav.
Sib sib zog nqus- cov khoom kos muaj xws li roj lauj kaub, cookware, automotive door panels, cylindrical vaj tse, thiab dej haus tuaj yeem ua rau lub cev. Qhov ua tiav qhov tob tob yog nyob ntawm cov khoom siv ductility, blank diameter-rau-punch ratio, thiab lubrication. Rau cov qauv me me, thawj - kos qhov piv txwv (dawb txoj kab uas hla mus rau txoj kab uas hla) ntawm 2: 1 yog qhov raug. Qhov sib sib zog nqus yuav tsum muaj ntau theem kos nrog qhov nruab nrab annealing kom rov qab ductility.
Npib
Coining ua tiav yam uas lwm txoj kev tsim tsis tuaj yeem: nruj me ntsis qhov kam rau ua los ntawm tag nrho cov yas deformation. Tsis zoo li dabtsi yog khoov lossis kos duab- qhov twg elastic springback hloov qhov kawg geometry-coining squeezes cov hlau nyob rau hauv xws li siab heev uas zoo li tsis muaj elastic rov tshwm sim. Cov khoom ua raws li tag nrho rau qhov punch thiab tuag kab noj hniav.
Xav txog cov nyiaj npib hauv koj lub hnab ris. Txhua tus pib raws li ib tug dawb slug thiab tau compressed rau hauv ib tug zoo meej cov duab uas tsis muaj springback txhua. Kev lag luam npib ua haujlwm zoo ib yam, tsim cov yam ntxwv nrog kev ua siab ntev nruj li ± 0.01 hli. Kev lag luam tawm yog xovxwm tonnage: coining yuav tsum muaj zog 5 mus rau 10 lub sij hawm siab tshaj huab cua dabtsi yog khoov, uas txhais tau hais tias hnyav dua presses thiab ntau robust tuag tsim. Nws feem ntau tshwj tseg rau thaj chaw me me lossis cov yam ntxwv tshwj xeeb es tsis yog tag nrho cov khoom.
Embossing
Embossing tsim tsa los yog recessed nta los ntawm stretching cov ntawv hlau rau hauv ib tug ntiav ntiav. Tsis zoo li kev kos duab, embossing tsis cuam tshuam nrog cov khoom tseem ceeb ntws los ntawm sab nraud lub cim ciam teb - cov hlau stretches hauv zos kom ua raws li cov punch geometry. Qhov ua tiav qhov tob yog nyob ntawm cov khoom thickness, ductility, thiab lub punch lub vojvoog geometry.
Koj yuav pom cov yam ntxwv embossed ntawm cov khoom stamped nyob txhua qhov chaw: stiffening ribs ntawm brackets, cov cim qhia ntawm lub tsev, cov qauv zoo nkauj ntawm cov vaj huam sib luag, thiab nrhiav dimples rau kev sib dhos. Vim tias embossing siv nro kom deform cov hlau, sim ib yam nkaus thiab - cov yam ntxwv sib sib zog nqus ua rau nyias nyias thiab qhov sib cais ntawm cov npoo.
Hauv -Die Assembly: Sib txuas ntau qhov chaw hauv qhov tuag
Qhov kev vam meej tshaj plaws thiab kev hloov pauv tuag tsis yog tsim ib qho chaw xwb-lawv sib sau ua ke. Hauv - kev ua haujlwm tuag sib dhos ua ke ua ke ntau yam khoom sib dhos hauv qhov tuag nws tus kheej, tshem tawm kev tuav qis qis, kho, thiab koom ua ke tag nrho.
Qhov no ua haujlwm li cas? Xav txog ib qho kev sib dhos ua ke zoo li lub hinged bracket: ib qho chaw nres tsheb tuag tsim lub hauv paus, lwm daim ntawv ntawm caj npab pivot, thiab lub chaw nres tsheb tom ntej clinches, rivets, los yog snaps ob qho tib si ua ntej lub rooj sib dhos tiav tawm ntawm qhov tuag. Txhua qhov kev tawm dag zog ua kom tiav ntau- cov khoom sib dhos es tsis yog ib qho ntawm cov khoom uas yuav tsum tau sau, thauj, thiab koom nrog tom qab.
Hauv - tuag fasteningyog ib qho ntawm cov kev siv ntau tshaj plaws. Clinch ceev thiab studs tau cia li pub, taw qhia, thiab nias rau hauv ua ntej- punched qhov thaum lub sawb tseem nyob rau hauv tuag. Cov xovxwm quab yuam displaces cov ntaub ntawv mus rau hauv lub fastener lub undercut grooves, tsim ib tug muaj zog mechanical daim ntawv cog lus tsis muaj vuam los yog tapping. Qee qhov kev ua haujlwm nruab rau rau lossis ntau dua fasteners ib lub voj voog xovxwm, ua rau ntau lab ntawm cov khoom sib dhos ua ke hauv ib xyoos nrog xoom cov haujlwm thib ob.
Hauv - tuag tapping, hauv - tuag vuam, thiab hauv - tuag riveting ua raws li kev xav zoo sib xws: nqa cov haujlwm thib obrau hauvtuag es tsis ua nws sab nraud. Cov txiaj ntsig mus dhau kev txuag nyiaj ua haujlwm. Vim hais tias ib feem tseem nyob los ntawm cov kws tsav dav hlau thiab tuav los ntawm strippers thaum lub sij hawm sib dhos, qhov tseeb ntawm qhov chaw yog superior rau qhov kev sib tw hauv qab tuaj yeem ua tiav. Koj tab tom assembling qhov chaw ntawm lawv qhov chaw siab tshaj qhov tseeb.
Kev sib piv kev ua haujlwm
| Hom kev ua haujlwm | Ua tiav Geometry | Yam Ua Tau Zoo | Nto Finish Impact | Tuag Complexity Level |
|---|---|---|---|---|
| V-Txoj kev | Angular nta, tabs, yooj yim flanges | ± 0.5℃kaum sab xis; ± 0.1 hli linear | Yam tsawg kawg nkaus (me ntsis cim ntawm cov ntsiab lus sib cuag) | Tsawg |
| U-Bending | Channels, C-sections, parallel-phab ntsa profiles | ± 0.5℃kaum sab xis; ± 0.15 hli linear | Tsawg (cov ntaub qhwv tuaj yeem txhuam qhov chaw) | Tsawg rau nruab nrab |
| So Bending | Flanges, tabs ntawm cov kab nrib pleb | ± 1℃kaum sab xis; ± 0.1 hli linear | Tsawg kawg | Tsawg |
| Daim duab sib sib zog nqus | Lub khob puab, plhaub, ntim, cylindrical vaj tse | ± 0.1 txog ± 0.25 hli phab ntsa | High (kos cov qhab nia, thinning kab ua tau) | Siab |
| Npib | Fine cov ntsiab lus, ntse ces kaum, ntawv sau, precision nto | ± 0.01 ~ 0.025 hli | Zoo heev (daim iav- ua kom tiav ntawm qhov tuag nto) | Nruab nrab mus rau siab |
| Embossing | Nthuav tsa / recessed nta, tav, logos, nrhiav dimples | ± 0.05 ~ 0.1 hli | Zoo (reproduces tuag nto zoo nkauj) | Tsawg rau nruab nrab |
| Flanging (ntev) | Curved sab nrauv npoo, vojvoog flanges | ± 0.2 ~ 0.3 hli | Nruab nrab (nruj yuav nyias sab nraud) | Nruab nrab |
| Hauv -Die Assembly | Ntau- cov khoom sib dhos, kev teeb tsa fastener | ± 0.05 ~ 0.1 hli (qhov chaw) | Nyob ntawm kev koom ua ke | Siab heev |
Txhua qhov kev ua haujlwm ua haujlwm sib txawv xav tau ntawm cov khoom siv, xovxwm tonnage, thiab tuag kev tsim kho zoo. Khoov yog siv tau thiab zam txim. Kev kos duab yuav tsum tau ua tib zoo saib xyuas qhov khoob khoob khoob thiab siab - cov ntaub ntawv ductility. Coining xav tau lub peev xwm loj heev tab sis muab qhov tsis sib haum xeeb. Hauv -kev sib dhos tuag thawb cov txheej txheem tuag nyuaj mus rau nws qhov txwv sab sauv tab sis tshem tawm tag nrho cov hlwb hauv qab.
Kev tsim cov haujlwm uas koj xaiv tsis yog ua raws li qhov chaw xwb - nws txiav txim siab cov tswv yim tshuaj xyuas uas xav tau los txheeb xyuas cov duab ntawd. Cov ntaub ntawv nyuaj qhia ntau qhov sib txawv, muaj peev xwm ntau dua rau qhov dav dav, thiab ntau qhov chaw uas xav tau kev ntsuas. Qhov kev muaj tiag no ua rau kev txheeb xyuas qhov zoo thiab kev saib xyuas tuag tsis tuaj yeem sib cais los ntawm kev txiav txim siab tsim thaum lub sij hawm tsim tuag.
Kev soj ntsuam zoo thiab kev kho tuag rau cov khoom sib xws
Lub stamping tuag tsis tshaj tawm thaum nws pib tsim qhov phem. Kev degradation yog maj mam-ib qho kev txiav ntug hla me ntsis, cov lus qhia bushing loosens los ntawm ob peb microns, lub caij nplooj ntoos hlav qaug zog thiab poob siab. Cov ntu tseem zoo li qub thaum xub thawj siab ib muag. Tab sis kev ntsuas qhia qhov tseeb. Yog tias tsis muaj lub tswv yim tshuaj xyuas kom haum rau koj qhov kev cia siab, kev ua haujlwm zoo tuaj yeem ua haujlwm tsis raug kuaj xyuas ntau txhiab tus mob stroke ua ntej ib tus neeg pom qhov teeb meem ntawm cov kab sib dhos lossis, qhov phem dua, hauv thaj chaw.
Kev tshuaj xyuas thiab kev saib xyuas yog ob sab ntawm tib lub npib. Koj ntsuas cov khoom kom paub tseeb tias lawv ua tau raws li spec. Tab sis cov kev ntsuas tib yam kuj qhia txog qhov xwm txheej ntawm lub tshuab tuag ua rau lawv. Ib qho burr uas loj hlob 0.02 hli rau 50,000 strokes qhia koj lub punch ntug hnav. Lub qhov txoj hauj lwm uas hloov 0.03 hli mus rau ib sab yog qhia rau koj cov lus qhia pins xav tau kev saib xyuas. Kev kho cov ntaub ntawv soj ntsuam raws li cov cuab yeej kuaj mob- tsis yog lub rooj vag dhau / tsis ua haujlwm xwb- hloov pauv kev tswj kom zoo los ntawm kev tua hluav taws rov qab mus rau kev saib xyuas kev kwv yees.
Kev tshuaj xyuas cov txheej txheem rau Stamped Part Verification
Tsis yog txhua feem xav tau tib theem ntawm kev ntsuas ntsuas. Lub npog ntsej muag zoo nkauj nrog kev ua siab ntev tsis lees paub qhov kev tshuaj xyuas tib yam li kev sib txuas ntawm aerospace nrog ± 0.025 hli qhov yuav tsum tau ua. Sib piv koj txoj kev tshuaj xyuas rau koj qhov kev kam rau siab band thiab ntau lawm ntim khaws cov nqi zoo sib npaug rau qhov kev pheej hmoo tiag tiag.
Coordinate Measuring Machine (CMM)
CMMs yog tus qauv kub rau qhov nyuaj stamped qhov chaw nrog nruj geometric kam rau ua. Kev sojntsuam kov lossis qhov ntsuas qhov muag txav mus thoob plaws qhov chaw, sau cov 3D kev sib koom ua ke uas software piv rau CAD qauv lossis GD&T callouts. CMMs txheeb xyuas qhov tseeb ntawm txoj hauj lwm, flatness, parallelism, profile tolerances, thiab angular kev sib raug zoo uas tsis muaj cov cuab yeej yooj yim tuaj yeem ntes tau.
Thaum twg koj ncav cuag CMM? Txhua lub sijhawm koj yuav tsum tau txheeb xyuas ntau yam kev sib cuam tshuam ntawm cov duab geometry nyuaj- cov qauv ntawm lub qhov uas hais txog qhov chaw datum, khoov cov ces kaum txheeb ze rau cov yam ntxwv pierced, lossis kos- phab ntsa txoj haujlwm txheeb ze rau lub dav hlau flange. Kev tshuaj xyuas CMM yog qhov meej tab sis kuj qeeb, ua rau nws zoo tshaj plaws rauThawj tsab xov xwm tshuaj xyuas (FAI), kev kuaj ib ntus thaum lub sijhawm tsim khoom, thiab kev lees paub zaum kawg ntawm qhov tseem ceeb - qhov loj me.
Optical Comparators thiab Vision Systems
Optical comparators project ib lub silhouette loj ntawm ib feem mus rau ib qho screen, qhov twg tus neeg teb xov tooj overlays nws tiv thaiv ib tug siv profile. Lawv ceev ceev, intuitive, thiab excel ntawm kev txheeb xyuas 2D profiles: ntug contours, radii, notch depths, thiab me me feature geometries. Niaj hnub nimno vision systems automate cov txheej txheem no nrog lub koob yees duab thiab ntug -nrhiav algorithms, ntsuas kaum ob ntawm nta ib ob yam tsis muaj tus neeg teb xov tooj subjectivity.
Cov cuab yeej no ua haujlwm zoo rau qhov chaw tiaj tus uas qhov tseeb qhov profile tseem ceeb - cov khoom seem, cov khoom sib xyaw- cov zis tuag, thiab nce qib - qhov chaw tuag uas koj xav tau kom paub meej tias cov npoo npoo sib npaug nrog cov duab kos. Lawv sai dua CMM rau 2D ua haujlwm tab sis tsis muaj peev xwm 3D xav tau rau cov qauv tsim.
Mus/Tsis yog-Go Gauges thiab Functional Gaging
Rau siab - ntim ntau lawm qhov twg ceev tseem ceeb tshaj cov ntaub ntawv ntsuas granular, go/no-go gauges muab instant pass/fail verification. Ib tug hardened gauge tus pin xyuas tias ib lub qhov nyob rau hauv kam rau ua: yog hais tias tus "mus" tus pin nkag mus dawb thiab tus pin "tsis yog-go" tsis, lub qhov hla mus. Cov ntsuas kev ua haujlwm simulate qhov kev sib tw sib tw- yog tias lub rooj zaum zaum hauv qhov ntsuas kom raug, nws yuav zaum hauv nws lub rooj sib txoos.
Cov cuab yeej no tsis qhia kojnpaum li casib tug feature deviates-tsuas yog nws nyob rau hauv kev txwv. Qhov ntawd ua rau lawv zoo tagnrho rau tus neeg teb xov tooj- qib kev kuaj xyuas ntawm cov xovxwm, qhov twg koj xav tau cov lus teb ceev txhua ob peb puas strokes yam tsis rub qhov chaw mus rau qhov chaw kuaj xyuas. Precision calipers thiab micrometers ntxiv mus/tsis muaj- mus kuaj los ntawm kev muab qhov tseeb qhov tseem ceeb thaum qhov ntsuas poob ze ntawm ciam teb.
Nto Profilometry
Qhov yuav tsum tau ua kom tiav ntawm cov duab kos raws li Ra (roughness nruab nrab) callouts. Lub profileometer rub lub pob zeb diamond-tipped stylus hla ntawm qhov chaw thiab tsim kom muaj qhov roughness profile. Qhov no tseem ceeb rau cov khoom siv stamped uas cuam tshuam nrog cov ntsaws ruaj ruaj, zawv zawg qhov chaw, lossis cov hluav taws xob tiv tauj uas qhov chaw zoo nkauj cuam tshuam ncaj qha rau kev ua haujlwm.
Profilometry tseem ntes cov teeb meem uas pom tsis pom ntawm kev kuaj xyuas qhov ntev: cov cim tuag los ntawm kev hnav ntawm qhov chaw, khawb los ntawm cov khib nyiab ntawm stripper thiab stripper, thiab cov qauv galling los ntawm txhuas stamping. Yog tias koj qhov chaw ua tiav qhov tshwj xeeb yog nruj dua Ra 0.8 micrometers, profileometry yuav tsum yog ib feem ntawm koj li kev soj ntsuam raws tu qauv.
Tuag tu thiab nws qhov cuam tshuam rau qhov sib xws
Nov yog qhov tseeb uas ntau tus kws ua haujlwm saib xyuas thaum qhia txog qhov tuag stamped qhov chaw: qhov tuag koj pom zoo ntawm buyoff tsis zoo tib yam tuag ntawm 500,000 strokes. Txhua lub voj voog tshem tawm cov khoom siv microscopic los ntawm kev txiav cov npoo, sib sau ua ke ntawm radii, thiab thauj khoom coj mus rau qhov chaw qhia. Lo lus nug tsis yog seb tus tuag puas yuav degrade- nws yog qhov koj tswj tau qhov kev degradation kom khaws cov khoom nyob rau hauv siab rau qhov siab tshaj plaws ntawm strokes.
Kev tiv thaiv kev tiv thaiv ntawm cov xovxwm tuag cov khoom ua raws li lub sijhawm teem tseg, tsis yog tos-txog- nws- tawg mus kom ze.Art Hedrick ntawm Dieology LLCkos qhov sib txawv tseem ceeb: kev kho tuag tiag tiag suav nrog kev txiav cov ntu ntus vim qhov qub hnav, hloov cov springs ua ntej lawv lub neej kev cia siab yuav xaus, tu ncua sij hawm, thiab tshuaj xyuas cov xoob dowels lossis ntu. Yog tias koj niaj hnub vuam cov ntaub qhwv tawg, khawb qhov sib tsoo tawm ntawm qhov chaw nres tsheb, lossis hloov cov tsav tsheb uas raug txiav tawm, qhov ntawd yog qhov tuag.kho-thiab nws qhia txog kev tsim qauv lossis teeb tsa teeb meem uas kev saib xyuas ib leeg kho tsis tau.
Yuav ua li cas Hnav Manifests nyob rau hauv Part Quality
Tuag hnav tsis tsoo tag nrho cov cuab yeej sib npaug. Txiav ntug degrade ceev tshaj plaws vim lawv muaj kev ntxhov siab tshaj hauv zos. Nov yog qhov hnav ris tsho zoo li no hauv koj qhov chaw:
- Burr kev loj hlob- Raws li cov npoo npoo puag ncig, qhov kev tshem tawm tau zoo nce thiab qhov siab burr nce siab. Taug qab burr qhov siab tshaj qhov ntau lawm sau muab rau koj ncaj qha coj nkhaus rau koj tuag thiab xuas nrig ntaus.
- Dimensional drift- Hnav phau ntawv qhia pins thiab bushings tso cai rau cov khau saum toj kawg nkaus hloov pauv me ntsis txheeb ze rau qis, ua rau lub qhov taub thiab cov npoo txiav kom txav los ntawm nominal.
- Nto degradation- Kev tsim cov chaw tsim cov microscopic khawb, cov cim galling, lossis polishing qauv uas hloov mus rau txhua qhov chaw lawv tiv tauj.
- Khoov lub kaum sab xis variation- Hnav tsim cov punches nrog cov radii loj ua rau qhov sib txawv me ntsis khoov geometries dua li cov cuab yeej tshiab, ua rau angular drift dhau mus ntev.
- Pub yuam kev- Cov pilots hnav tsis raug txoj hauj lwm strip nrog tib txoj cai, tso cai rau cumulative feed drift uas tshwm sim li feature-rau-feature spacing yuam kev.
Kev Tiv Thaiv Kev Saib Xyuas Teem Caij
Lub sijhawm saib xyuas kom raug yog tsim los ntawm kev suav cov mob stroke, tsis yog hnub tim. Tus tuag tsis quav ntsej seb nws tau khiav lub lim tiam dhau los lossis lub hli dhau los - nws mob siab npaum li cas nws tau ua tiav txij li nws qhov kev pabcuam kawg. Cov sijhawm tu ib txwm muaj xws li:
- Txhua 50,000-100,000 strokes- Tshawb xyuas cov npoo rau hnav, xyuas qhov siab burr ntawm cov qauv seem, ntxuav cov khib nyiab los ntawm cov slug drop channel, thiab xyuas cov caij nplooj ntoos hlav.
- Txhua 150,000-250,000 strokes- Regrind tej seem (tsuas yog tshem tawm tsuas yog 0.05-}0.1 hli ib sharpening los khaws cov kev kho cua sov), hloov cov pilots hnav, tshuaj xyuas tus pin clearances, thiab re-lubricate tag nrho cov hnav nto.
- Txhua 500,000-1,000,000 strokes- Kev tshuaj xyuas tag nrho. Txheeb xyuas cov khau khau flatness thiab parallelism, ntsuas tag nrho cov kev tshem tawm tseem ceeb, hloov cov springs tsis hais qhov pom kev, tshuaj xyuas qhov chaw nyob rau hauv kev nthuav dav, thiab txheeb xyuas qhov sib txawv ntawm txhua qhov chaw nres tsheb.
Cov ntu no hloov pauv nyob ntawm cov khoom raug stamped. Cov hlau tsis muaj steel thiab siab - lub zog alloys ua kom hnav tau zoo heev -koj tuaj yeem ua rau ib nrab ntawm cov ntu saum toj no. Tooj thiab mos aluminium ncua lawv. Koj qhov kev ntsuas qhov tseeb qhia koj seb lub sij hawm puas txaus los yog xav tau kev hloov kho.
Regrinding vs. Hloov
Txhua lub sij hawm ib qho punch lossis tuag thaiv yog reground, nws tau luv dua. Qhov kev poob siab ntawd yuav tsum tau them nyiaj nrog shims hauv qab cov khoom kom tswj tau qhov siab kaw qhov siab thiab lub sij hawm txheeb ze rau lwm qhov chaw. Tom qab ntau qhov sib txawv, kev tshem tawm cov khoom siv thaum kawg mus txog qhov chaw uas cov khoom siv tsis muaj kev koom tes txaus lossis lub zog ntxiv lawm. Lub sijhawm ntawd, kev hloov pauv yog tib txoj kev xaiv.
Cov ntaub ntawv tsim nyog ntawm cov khoom siv ntau npaum li cas tau raug tshem tawm ntawm txhua ntu ntu tso cai rau koj los kwv yees lub sijhawm hloov pauv es tsis pom nws thaum qhov chaw pib ua tsis tiav. Qhov no yog qhov uas cov khau tuag lub luag hauj lwm raws li lub hauv paus txheej txheem tseem ceeb - nws flatness thiab rigidity yuav tsum nyob twj ywm nyob twj ywm txawm tias shimming stacks accumulate nyob rau hauv reground seem.
Cov Ntsiab Lus Txheeb Xyuas Zoo rau Tuag Stamped Parts
- Ntug mob- Burr qhov siab nyob rau hauv specification (feem ntau nyob rau hauv 0.1 hli rau dav stamping, nyob rau hauv 0.05 hli rau precision daim ntaub ntawv). Qhov sib npaug shear band piv rau tag nrho cov txiav profiles.
- Flatness- Ib feem yog nyob rau hauv qhov kev cia siab ntawm kev sib haum xeeb thaum muab tso rau ntawm granite nto phaj. Tsis muaj warping, roj-canning, lossis residual stress distortion los ntawm kev ua haujlwm.
- Qhov chaw- Qhov tseeb txoj hauj lwm ntawm tag nrho cov pierced nta nyob rau hauv GD&T callouts, txheeb xyuas los ntawm CMM los yog optical ntsuas hais txog thawj datum.
- Khoov lub kaum sab xis- Tag nrho cov qauv tsim nyob rau hauv angular kam rau ua (feem ntau ± 0.5℃rau ± 1℃nyob ntawm chav kawm). Ntsuas nrog protractors, lub kaum sab xis ntsuas, lossis CMM ntawm cov ntsiab lus ntsuas.
- Nto tiav- Ra muaj nuj nqis nyob rau hauv cov lus thov. Tsis muaj cov cim tuag, khawb khawb, lossis cov roj nplua nyeem staining ntawm qhov chaw kom zoo nkauj.
- Dimensional raug nyob rau hauv cov kev cai tolerances- Tag nrho ib feem qhov ntev, qhov sib txawv ntawm qhov sib txawv, thiab qhov profile ua raws li tau lees paub los ntawm kev kos duab uas yuav tsum tau siv txoj kev tshuaj ntsuam xyuas uas tsim nyog rau kev ua siab ntev.
Txhua qhov chaw kuaj xyuas pub rov qab rau hauv lub voj kev txiav txim siab saib xyuas. Thaum ntug mob degrades, koj sharpen. Thaum lub qhov dej ntws tawm, koj tshawb xyuas cov lus qhia. Thaum khoov lub kaum sab xis hloov, koj tshawb xyuas txoj haujlwm punch. Cov khoom ntawm lawv tus kheej yog cov cuab yeej kuaj xyuas ncaj ncees tshaj plaws uas koj muaj rau kev ntsuas kev noj qab haus huv ntawm txhua yam khoom siv hauv qhov tuag.
Kev tshuaj xyuas catches teeb meem. Kev saib xyuas kho lawv. Tab sis txoj hauv kev ua tau zoo tshaj plaws yog tsim cov khoom uas muaj kev zam txim rau tsim -geometries uas zam qhov hnav tsis zoo li qub yam tsis tau poob ntawm spec, nta qhov loj me thiab qhov chaw kom muab chav cuab yeej ua pa. Qhov ntawd yog qhov tsim qauv-rau- txoj cai ruaj khov tuaj rau hauv, thiab qhov twg cov neeg siv cuab yeej paub txog tuaj yeem pab cov engineers zam kom tsis txhob muaj qhov tshwj xeeb uas zoo rau ntawm daim ntawv tab sis tawm tsam cov neeg tuag txhua qhov mob stroke.
Tsim-rau-Stampability thiab Expert Tooling Resources
Kev tshuaj xyuas thiab kev saib xyuas kom lub neej khiav txoj cai. Tab sis qhov teeb meem pheej yig tshaj plaws los daws tau yog qhov koj tsis tau tsim thawj qhov chaw. Cov khoom tsim nrog stamping txwv nyob rau hauv lub siab ua rau muaj qhov tsis xws luag, yuav tsum tau siv cov cuab yeej tsis tshua muaj zog, thiab zam qhov hnav tsis zoo uas tsis tau tawm ntawm spec. Qhov sib txawv ntawm ib feem uas thwj kom huv si thiab ib qho uas sib ntaus sib tua tuag txhua lub voj voog feem ntau yog nqis los rau ib tug puv tes ntawm cov kev cai tsim siv thaum ntxov hauv CAD theem.
Yog li dab tsi yog qhov cuab yeej tuag kev sib cuam tshuam tiag tiag nug ntawm koj qhov geometry? Nws nug txog cov yam ntxwv uas tuaj yeem txiav, tsim, thiab tshem tawm yam tsis muaj kev thawb cov khoom siv lossis cov cuab yeej cuab yeej cuab tam dhau los ntawm lawv cov kev txwv txhim khu kev qha. Txhua txoj cai hauv qab no rov qab mus rau qhov muaj tseeb ntawm lub cev hauv qhov tuag- thiab tsis quav ntsej ib qho ntawm lawv ua rau muaj qhov tsis xws luag uas tau hais dhau los hauv kab lus no.
Tsim-rau- Cov Cai Tswj Xyuas Kev Ruaj Ntseg yuav tsum ua raws
Cov txheej txheem no siv dav thoob plaws cov phiaj xwm kev tsim cov khoom tsim. Lawv sawv cev rau kev pom zoo ntawm kaum xyoo ntawm cov cuab yeej hlau stamping thiab kev tuag, distilled rau hauv cov kev txwv uas koj tuaj yeem thov thaum tsim ib feem:
- Khaws lub qhov taub ntawm lossis siab dua cov khoom thickness.Punching qhov me dua qhov Tshuag thickness txaus ntshai cov cuab yeej tawg. Rau stainless hlau thiab siab - lub zog alloys, qhov tsawg kawg nkaus txoj kab uas hla yuav tsum yog2 x cov khoom thickness.
- Khaws qhov tsawg kawg nkaus - mus rau - ntug nrug ntawm 2x cov khoom tuab.Nta heev ze rau ntawm ntug dawb distort thaum lub sij hawm txiav vim hais tias cov khoom nyob ib puag ncig tsis tuaj yeem txhawb nqa shear load.
- Qhov chaw qhov tsawg kawg yog 2-3x cov khoom thickness sib nrug.Kaw qhov sib nrug ua rau thaj av nruab nrab ntawm lub qhov buckle thaum lub sijhawm ua haujlwm tom ntej.
- Khaws cov yam ntxwv yam tsawg kawg 2.5x cov khoom thickness ntxiv rau khoov vojvoog kom deb ntawm cov kab khoov.Txhua yam hauv cheeb tsam deformation no yuav ncab, hloov, los yog distort thaum cov ntaub ntawv khoov.
- Ntxiv khoov nyem qhov twg khoov raws li cov npoo.Relief dav yuav tsum sib npaug ntawm yam tsawg kawg nkaus cov khoom thickness, thiab nyem qhov ntev yuav tsum tshaj qhov khoov vojvoog. Qhov no tiv thaiv tearing ntawm txoj kev hloov ntawm khoov thiab tiaj seem.
- Orient tseem ceeb khoov perpendicular mus rau grain kev taw qhia.Khoov hla cov nplej tso cai nruj dua radii yam tsis muaj kev tawg -ib qho kev txhim kho dawb uas tsis muaj nqi dab tsi hauv kev tuag nyuaj.
- Qhia rau sab hauv khoov vojvoog sib npaug los yog ntau dua 1T rau cov hlau me me, 2T rau txhuas.Tighter radii mloog zoo rau kev ntxhov siab thiab ua rau tawg ntawm sab nrauv ntawm qhov khoov.
- Zam tsis tsim nyog nruj kam rau ua.Reserve ± 0.05 mm specifications rau cov nta uas haum lossis ua haujlwm tiag tiag xav tau nws. Default rau ± 0.1 hli lossis dav dua rau qhov tsis yog - qhov ntev tseem ceeb los txo cov nqi siv thiab ua kom ntev lub neej.
- Standardize khoov radii hla ib feem.Siv tib lub vojvoog rau txhua qhov khoov yuav txo tau tus naj npawb ntawm cov chaw tsim khoom thiab simplifies tuag tsim.
- Tsim qhov tsawg kawg nkaus flange ntev ntawm 3x cov khoom tuab.Shorter flanges tsis tuaj yeem txuas qhov qhib qhov tuag thiab yuav tsis tsim txhua. Lub hom phiaj 4x kom huv si nrog kev tshem tawm txaus.
Ua raws li cov cai no tsis txwv kev muaj tswv yim - nws xa nws mus rau cov duab geometry uas ntseeg tau los tsim. Cov khoom tsim nyob rau hauv cov kev txwv no khiav ntawm kev nrawm dua, hnav cov cuab yeej qeeb dua, thiab xa cov khoom zoo sib xws thoob plaws kev ua haujlwm ntev.
Kev koom tes nrog Tooling kws tshaj lij rau Complex Stamped Parts
Tus qauv tsim cov cai tswj cov duab geometry ncaj nraim. Tab sis ntau daim ntawv thov xav tau ntau dua: nruj kam rau ua rau cov ntaub ntawv 3D nyuaj, siab - ntim ntau lawm nrog xoom thib ob kev ua haujlwm, lossis kev vam meej tuag qhov twg bypass notch geometry, clearance optimization, thiab cov ntaub ntawv txaus yuav tsum ua hauj lwm ua ke flawlessly. Cov phiaj xwm no thawb dhau qhov kev qhia dav dav tuaj yeem daws tau, thiab lawv xav tau cov cuab yeej tshwj xeeb stamping thiab kev txawj tuag.
Thaum twg koj yuav tsum koom nrog tus neeg tsim qauv tsim tshwj xeeb? Xav txog qhov yuav tsum tau ua thaum koj qhov kev koom nrog ib qho ntawm cov hauv qab no:
- Cov txheej txheem loj zuj zus uas muaj ntau tshaj yim qhov chaw nres tsheb
- Multi-cov ntaub ntawv lossis ntau- cov khoom hauv- tuag los ua ke
- Sib sib zog nqus- kos duab geometries yuav tsum tau tswj cov khoom ntws thiab kos cov hlaws dai engineering
- Tolerances hauv qab ± 0.05 hli ntawm cov qauv tsim
- Siab - ntim ntau lawm (500K+ ib xyoos ib zaug) qhov twg tshem tawm txhua qhov kev ua haujlwm thib ob ua pov thawj cov cuab yeej cuab tam qib siab
Kev tuag hauv cov ntsiab lus engineering yog ntau tshaj li cov cuab yeej txiav -nws yog qhov kev tsim khoom raug. Cov cuab yeej cuab tam txoj cai coj kev simulation muaj peev xwm, cov ntaub ntawv ntws los ntawm kev txheeb xyuas, thiab rov ua dua tshiab uas tiv thaiv cov nqi kho dua tom qab tsim cov cuab yeej nyuaj. Lawv to taub yuav ua li cas punch hnav, stripper quab yuam, pilot kev koom tes, thiab bypass thais tsim kev sib cuam tshuam raws li ib tug system es tsis yog cais variables.
Rau cov engineers ntsib cov nyuaj hlau stamping tuag cov kev cov nyom-tshwj xeeb yog tej yaam num uas muaj kev cai tuag qauv, burr tswj tswv yim, clearance optimization, thiab advanced cov ntaub ntawv ntws engineering-YICHEN's Stamping Tuagcov kev daws teeb meem txuas koj nrog cov kws tshwj xeeb uas ua haujlwm thoob plaws ntau yam ntawm kev tuag tsim nyuaj. Lawv tsom mus rau txoj kev loj hlob zuj zus thiab hloov pauv tuag, suav nrog kev tsim qauv nqa, hla kev ua haujlwm tsis zoo, thiab kev tswj xyuas qhov tseeb, ua rau lawv muaj kev xaiv muaj zog thaum koj qhov project xav tau ntau tshaj li tawm-- txee cov cuab yeej cuab tam tuaj yeem xa.
Txawm hais tias koj tab tom qhia koj thawj qhov kev cuam tshuam los yog ua kom zoo dua qhov kev tsim khoom uas twb muaj lawm, txoj hauv kev kom tau txais txiaj ntsig zoo ib yam los ntawm tib lub hauv paus: tsim nyob rau hauv cov khoom siv thiab cov txheej txheem txwv, xaiv qhov kev tuag zoo rau koj qhov ntim, thiab koom tes nrog cov kws tshaj lij uas nkag siab tias txhua qhov kev txiav txim siab hauv lub cuab yeej pom nyob rau hauv qhov tiav koj tuav hauv koj txhais tes.
Cov lus nug nquag nug txog Tuag Stamped Parts
1. Dab tsi yog qhov tuag hauv hlau stamping?
Kev tuag yog ib qho cuab yeej tshwj xeeb uas tsim los ntawm cov cuab yeej hardened steel los yog carbide uas txiav, khoov, los yog cov ntawv hlau rau hauv ib qho geometry raws li kev tswj xyuas lub zog. Nws muaj cov sab sauv thiab sab qis uas muaj cov punches, tuag blocks, strippers, lifters, thiab cov txheej txheem qhia ua haujlwm ua ke los hloov cov khoom tiaj tus rau hauv cov khoom tiav. Kev tuag tuaj yeem ua haujlwm zoo li tho, khoob, khoov, thiab kos duab, tuav kom nruj raws li 0.0002 ntiv tes hla ntau lab lub voj voog ntau lawm.
2. Peb yam tseem ceeb ntawm stamping tuag yog dab tsi?
Peb lub hauv paus stamping tuag architectures yog kev vam meej, hloov mus, thiab kev sib txuas tuag. Progressive tuag txav ib txoj hlua hlau txuas ntxiv mus los ntawm cov chaw nres tsheb sib txuas rau siab - ntim cov khoom ntawm 100-1,500 strokes ib feeb. Hloov tuag mechanically txav ib tus neeg qhov khoob ntawm qhov chaw nres tsheb ywj pheej, tuav cov khoom loj lossis qhov sib sib zog nqus loj heev rau kev ua tiav ntawm txoj hlua. Compound tuag ua ntau yam kev ua haujlwm ib txhij nyob rau hauv ib qho kev mob stroke, xa cov kev ua siab ntev tshaj plaws rau qhov chaw tiaj tus xws li ntxhua khaub ncaws thiab shims.
3. Yuav ua li cas koj tiv thaiv burrs ntawm tuag stamped qhov chaw?
Kev tiv thaiv Burr pib nrog kev ua kom zoo ntawm kev txiav tawm ntawm cov punch thiab tuag thaiv, feem ntau 5-8% ntawm cov khoom tuab ntawm ib sab rau cov hlau me me thiab 10-15% rau stainless hlau. Tshaj li qhov pib tshem tawm, kev tswj xyuas cov npoo ntse los ntawm kev teem caij sib dhos yog qhov tseem ceeb txij li kev tuag coj mus nce burr qhov siab tshaj kev khiav haujlwm. Kev soj ntsuam burr qhov siab ntawm lub sijhawm tsis tu ncua muab ceeb toom ntxov rau thaum xav tau kev pab cuam. Kev tsim cov cuab yeej kom raug, raug xovxwm tonnage, thiab cov khau khau rigidity tsim nyog kuj ua rau kom huv-txiav npoo nrog tsawg kawg burr tsim.
4. Dab tsi yog qhov txawv ntawm Class A, Class B, thiab Class C stamping tuag?
Cov chav kawm tuag sawv cev rau theem ntawm cov cuab yeej zoo sib xws rau cov khoom ntim khoom. Chav Kawm A tuag siv cov cuab yeej hwm zoo nrog cov carbide inserts, ua tiav qhov nruj tshaj plaws, thiab kawg 2-5 lab lossis ntau dua strokes, haum rau ntim ntau tshaj 500,000 qhov chaw txhua xyoo. Chav B tuag siv tus qauv siab- cov cuab yeej zoo zoo li D2 lossis A2 nrog lub neej tsim khoom ntawm 500,000-1,500,000 strokes, zoo tagnrho rau nruab nrab ntim. Chav Kawm C tuag muab nqi qis dua rau kev tsim qauv lossis kev ua haujlwm luv luv hauv qab 50,000 strokes, lees txais kev zam dav dua hauv kev sib pauv rau cov sij hawm ua ntej thiab txo cov peev nyiaj ua ntej.
5. Dab tsi yog bypass notches nyob rau hauv progressive stamping tuag?
Bypass notches yog ib feem me me ntawm cov khoom txiav los ntawm cov npoo npoo ntawm cov chaw ua haujlwm thaum ntxov ntawm qhov kev tuag zoo los tswj cov kab nrib pleb. Tsis zoo bypass notches tshem tawm cov khoom los tsim qhib qhov qhib uas koom nrog nres blocks, tiv thaiv overfeeding. Zoo bypass notches lance tabs nqes mus rau npe tiv thaiv qhov chaw nres, stiffening nqaim nqaim thaum tswj lub suab. Ob qho tib si ua kom lub sawb ua tiav raws nraim qhov kev ncua deb ntawm cov xovxwm strokes, tiv thaiv misfeed - cuam tshuam qhov tsis raug thiab tiv thaiv qhov tuag los ntawm kev puas tsuaj los ntawm qhov chaw drift.


