


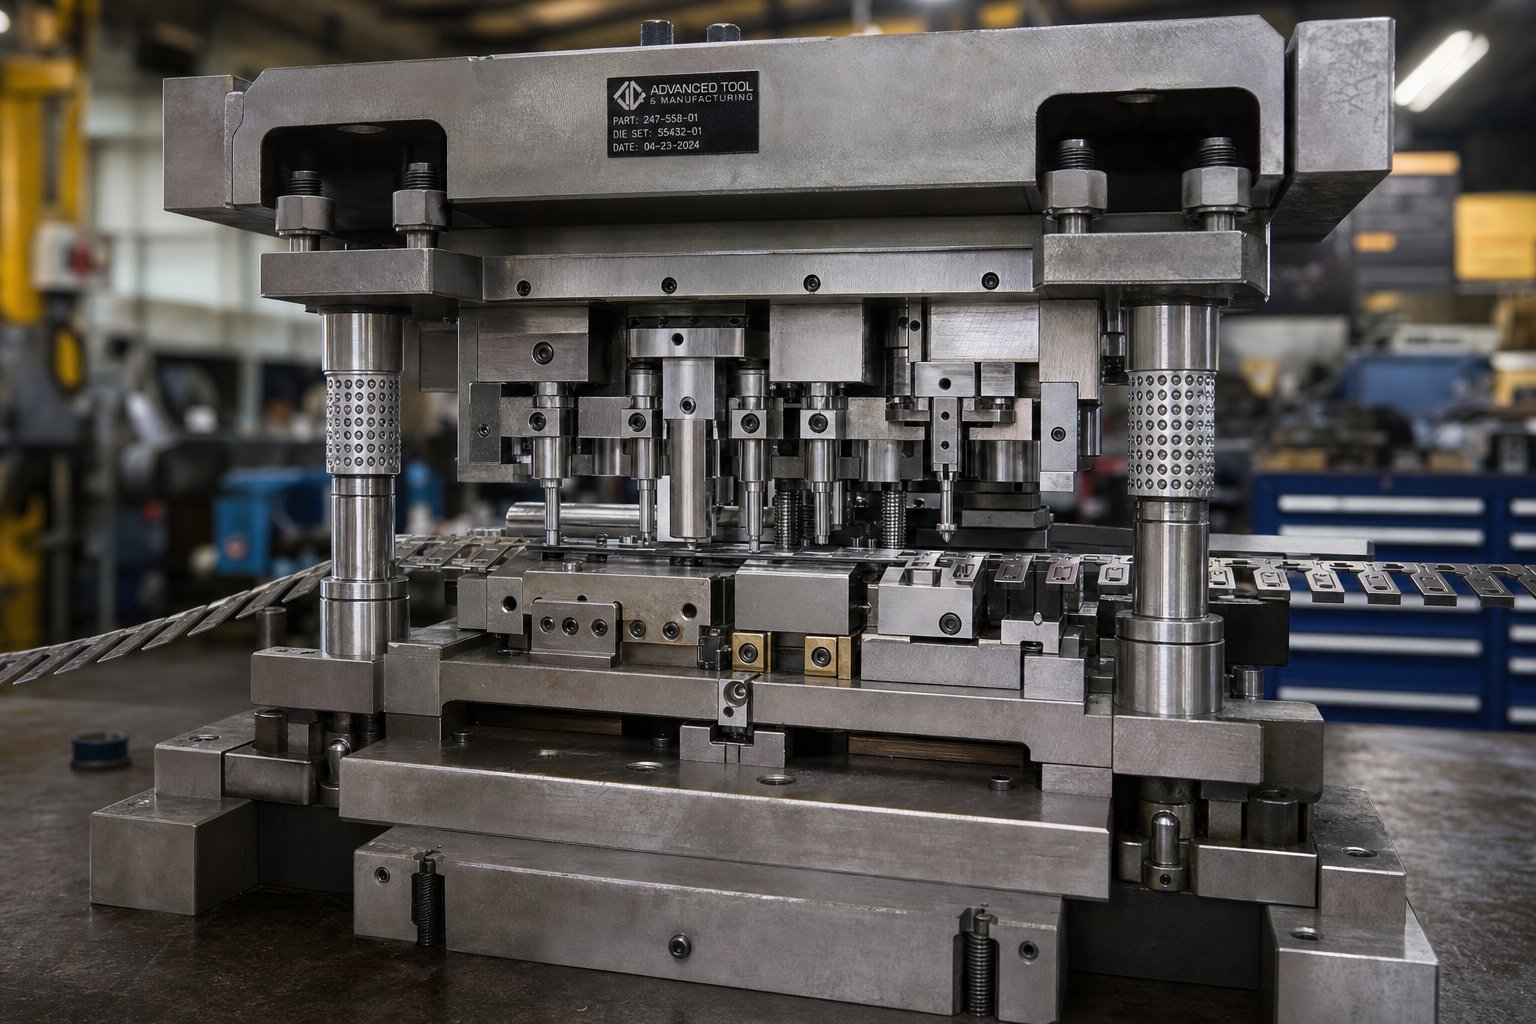
Dab tsi yog Tuag Stamping Design thiab Vim Li Cas Nws Tseem Ceeb
Tuag stamping tsimyog kev qhuab qhia engineering ntawm kev tsim cov cuab yeej precision teeb uas cov ntawv hlau ua tiav los ntawm kev tswj xyuas lub zog thiab cov khoom ntws. Nws zaum saum toj ntawm txhua yam uas tshwm sim hauv pem teb xovxwm. Qhov twg hlau stamping yog hais txog kev ua haujlwm ntawm nws tus kheej, tuag stamping tsim tsom rau kev txiav txim siab, kev suav, thiab cov ntsiab lus geometry uas ua rau qhov kev ua haujlwm ntawd ua tau hauv thawj qhov chaw.
Yog tias koj tau nug txog dab tsi yog stamping hauv kev tsim khoom, cov lus teb luv luv yog: siv lub zog rau cov ntawv hlau siv cov cuab yeej sib tw los txiav, khoov, lossis ua ib feem. Cov lus teb ntev dua suav nrog ntau pua qhov sib txawv ntawm engineering uas txiav txim siab seb cov txheej txheem ntawd puas ua haujlwm zoo lossis poob sib nrug tom qab thawj txhiab hits.
Dab tsi tuag Stamping Tsim tiag tiag muaj
Xav tias nws yog tus choj ntawm ib feem lub tswv yim thiab cov khoom tsim tawm -cov cuab yeej npaj. Cov tswv yim yog ncaj nraim: ib feem geometry los ntawm tus qauv 3D, cov khoom siv tshwj xeeb (alloy, thickness, temper), thiab ntim cov kev xav tau uas txiav txim siab npaum li cas cov cuab yeej xav tau. Cov zis tawm yog ua tiav cov duab kos duab kos duab, nthuav dav cov lus qhia tshwj xeeb rau txhua qhov sib xyaw, thiab ib qho kev teeb pom kev zoo uas txhais tau tias yuav ua li cas raw coil ua tiav qhov chaw nres tsheb los ntawm chaw nres tsheb.
Ib daim ntawv hlau stamping tsim pob feem ntau suav nrog punch thiab tuag thaiv qhov ntev, tshem tawm qhov tseem ceeb ntawm ib hom khoom, kev xaiv caij nplooj ntoos hlav, qhia kev teeb tsa, thiab suav tonnage. Txhua qhov loj me hauv pob ntawd ua rau muaj kev tsim khoom zoo ib yam lossis qhia txog hom kev ua tsis tiav tos rau saum npoo.
Vim li cas Tsim Kev Txiav Txim Siab Ua Rau Ntau Lawm
Nov yog qhov tseeb tsis xis nyob feem ntau cov haujlwm stamping kawm txoj kev nyuaj: cov teeb meem uas tshwm sim thaum lub sij hawm tsim khoom yuav luag ib txwm tshwm sim hauv theem tsim. Kev tshem tawm tsis raug ua rau burrs. Tsis zoo strip layouts cov khoom pov tseg. Cov khoom siv tsis zoo hnav ua ntej ntxov. Txhua qhov teeb meem no taug qab rov qab mus rau qhov kev txiav txim siab ntau lub hlis ua ntej tus neeg tuag puas tau pom xovxwm.
Kev lag luam kev paub tsis tu ncua qhia tau hais tias kwv yees li 80% ntawm cov khoom tsis xws luag rov qab mus rau kev tsim- theem kev txiav txim siab es tsis yog nias - kev ua txhaum hauv pem teb.
Qhov no ua rau stamping tsim qhov siab tshaj plaws - leverage point nyob rau hauv ib qho kev pab cuam lub neej voj voog. Kev tsim kho kom ruaj khov ruaj khov hauv qhov zoo, txo qis cov nqi seem, txuas ntxiv lub neej tuag, thiab ua rau ib feem ntawm cov nqi kwv yees thoob plaws ntau lab lub voj voog. Ib tug flawed tsim, ntawm qhov tod tes, tsim ib tug saw ntawm downstream teeb meem uas tsis muaj npaum li cas ntawm shimming los yog xovxwm hloov yuav daws tau tag nrho.
Tus nqi tiag tiag ntawm kev tsim qauv tsis zoo tsis yog qhov rov ua haujlwm ntawm lub cuab yeej nws tus kheej xwb. Nws tau poob lub sijhawm tsim khoom, cov khoom siv pov tseg, thiab ncua sij hawm xa tawm uas sib xyaw ua ke thoob plaws tag nrho cov phiaj xwm peev nyiaj. Tau txais txoj cai engineering ntawm lub hauv paus yog ib qho txiaj ntsig zoo tshaj plaws kev lag luam stamping tuaj yeem ua.
Hom Stamping Tuag thiab Yuav Xaiv Li Cas
Xaiv qhov tsis raug tuag architecture yog ib qho yuam kev kim tshaj plaws hauv stamping tuag tsim. Nws kaw koj mus rau hauv ib txoj hauv kev uas yog nyob rau hauv - xa ntawm kev muaj peev xwm lossis tshaj - siv rau qhov nyuaj uas koj tsis xav tau. Qhov kev txiav txim siab tsis yog hais txog dab tsi yog technically ua tau. Nws yog hais txog kev sib piv hom tuag rau ib feem geometry, ntim ntau lawm, thiab kev siv nyiaj txiag kev muaj tiag ua ntej ua rau cov duab rau hlau.
Plaub thawj architectures npog feem ntau ntawmhlau stamping tuag tsim daim ntaub ntawv: kev loj hlob, kev hloov pauv, kev sib txuas, thiab kev sib xyaw ua ke tuag. Txhua tus muaj kev lag luam sib txawv - tawm uas cov kws ua haujlwm yuav tsum tau ntsuas tawm tsam lawv cov kev cai tshwj xeeb.
Progressive Die Design Considerations
Progressive tuag yog cov neeg ua haujlwm siab ntawm - ntim stamping. Ib txoj hlua ntawm cov hlau pub los ntawm cov chaw nres tsheb sib txuas, txhua qhov kev ua haujlwm tshwj xeeb, txiav, khoov, sib sau, kom txog rau thaum ib feem tiav cais ntawm qhov chaw nres tsheb kawg. Lub workpiece nyob twj ywm txuas mus rau ib qho chaw nqa khoom thoob plaws hauv cov txheej txheem, uas tswj kev sib dhos thiab tshem tawm ib feem ntawm kev ua haujlwm.
Los ntawm tus qauv tsim, kev tuag zuj zus xav tau ceev faj rau cov khoom siv hluav taws xob siv hluav taws xob, qhov chaw tsav tsheb rau kev noj zaub mov raug, thiab chaw nres tsheb sib txuas uas sib npaug ntawm cov xovxwm. Lawv ua tau zoo thaum koj xav tau kev zam nruj ntawm qhov me me ntawm qhov ntim ntau tshaj 50,000 units. Kev lag luam - tawm? Cov cuab yeej ua ntej siab dua thiab kev txwv tsis pub hloov pauv rau kev tsim qauv thaum lub cuab yeej tsim.
Qhov zoo ntawm cov qauv tsim muaj xws li cov ntaub ntawv pov tseg tsawg, siab strokes -ib - feeb muaj peev xwm, thiab lub peev xwm los tsim cov geometries nyuaj hauv kev teeb tsa ib zaug nrog kev ua haujlwm tsawg.
Hloov pauv thiab Compound Tuag Trade-Offs
Hloov tuag cais lub workpiece los ntawm lub sawb thaum ntxov ntawm tus txheej txheem, ces siv mechanical grippers txav ib tug neeg blanks ntawm cov chaw nres tsheb ywj pheej. Cov qauv no yog qhov zoo tagnrho rau qhov loj lossis qhov sib sib zog nqus -cov khoom sib txuas uas tsis tuaj yeem txuas nrog cov khoom thauj. Cov chaw nres tsheb ywj pheej tseem tso cai rau ntau qhov sib txawv ntawm kev sib txuas, nrog rau cov xov, tav, thiab knurling. Vim tias tsis muaj kev sib txuas ntawm lub vev xaib ntawm qhov chaw, kev hloov pauv tuag tuaj yeem txo cov khoom siv piv rau kev txhim kho cov cuab yeej ntawm qee qhov geometry.
Compound tuag coj txoj hauv kev tawm tsam: lawv ua ntau yam kev txiav ib txhij hauv ib qho kev mob stroke. Xav txog qhov blanking thiab piercing tshwm sim nyob rau tib lub sijhawm. Qhov no ua rau cov khoom tiaj tus tshwj xeeb vim tias muaj zog sib npaug ntawm lub workpiece. Compound tuag yog qhov mus-rau kev xaiv rau flatness- tseem ceeb blanking daim ntaub ntawv xws li ntxhua khaub ncaws, shims, thiab hluav taws xob laminations. Tus nqi cuab yeej zaum hauv qab qhov kev tuag, tab sis cov txheej txheem tsuas yog siv rau cov qauv yooj yim, cov qauv geometry.
Xaiv Txoj Cai Tuag Architecture
Kev xaiv ntawm cov hom stamping tuag los ntawm plaub qhov sib txawv: qhov loj me, ntim txhua xyoo, kev kam rau siab, thiab kev txwv nyiaj txiag. Ib lub davhlau ya nyob twg me me uas khiav ob lab units hauv ib xyoos yog qhov pom tseeb ntawm tus neeg sib tw tuag. Ib qho khoom siv loj loj ntawm 10,000 units ib xyoos ib zaug tuaj yeem ua rau muaj kev hloov pauv. Ib qho yooj yim lub tshuab ntxhua khaub ncaws ntawm nruab nrab ntim taw qhia rau kev sib xyaw cuab yeej.
Cov txheej txheem kev txiav txim siab hauv qab no qhia txog txhua lub cuab yeej thiab tuag stamping architecture tiv thaiv nws qhov chaw zoo tshaj plaws:
| Tuag Hom | Daim ntawv thov zoo tshaj plaws | Volume Range | kwv tij Tooling Nqi | Lub Sijhawm Lead | Tsim Complexity |
|---|---|---|---|---|---|
| Kev vam meej | Me me rau nruab nrab - qhov loj me nrog ntau yam nta | 50K+ units / xyoo | Siab | 12-20 hnub | Siab |
| Hloov | Qhov loj, sib sib zog nqus nqus, cov ntaub ntawv 3D complex | 10K-500K units / xyoo | Siab | 14-24 hnub | Siab |
| Compound | Flat yam xav tau blanking thiab tho | 5K-500K units / xyoo | Nruab nrab | 8-14 hnub | Tsawg rau nruab nrab |
| Kev sib xyaw | Cov khoom xav tau ob qho tib si txiav thiab sib sau ua ke hauv ib qho stroke | 10K-200K units / xyoo | Nruab nrab -High | 10-18 hnub | Nruab nrab |
Kev sib xyaw ua ke tuag, tsim nyog hais cais, sib koom ua ke thiab ua haujlwm ua haujlwm rau hauv ib leeg. Lawv nyob hauv nruab nrab nruab nrab ntawm kev sib xyaw ua ke thiab kev nce qib, pab tau thaum ib feem xav tau ob qho tib si shearing thiab dabtsi yog khoov tab sis tsis yog qhov nyuaj ntawm cov cuab yeej ua tiav tag nrho.
Qhov tseem ceeb ntawm kev coj mus rau engineers: kev xaiv kev tuag architecture tsis yog qhov nyiam. Nws yog qhov kev txiav txim siab engineering uas tau tsav los ntawm ib feem yuav tsum tau ua. Tau txais qhov tsis ncaj ncees lawm txhais tau hais tias yog them nyiaj rau qhov nyuaj uas koj tsis xav tau lossis kev sib ntaus sib tua cov kev txwv uas tuaj yeem raug zam nrog lwm yam cuab yeej los ntawm kev pib.
Ntawm chav kawm, xaiv qhov zoo architecture tsuas yog thawj kauj ruam. Txhua yam ntawm cov tuag no vam khom rau tib lub hauv paus ntsiab lus, xuas nrig ntaus, tuag blocks, strippers, thiab cov kab ke sib dhos, uas tus neeg tsim qauv txiav txim siab seb lub cuab yeej puas ua tau raws li nws qhov kev xav tau.
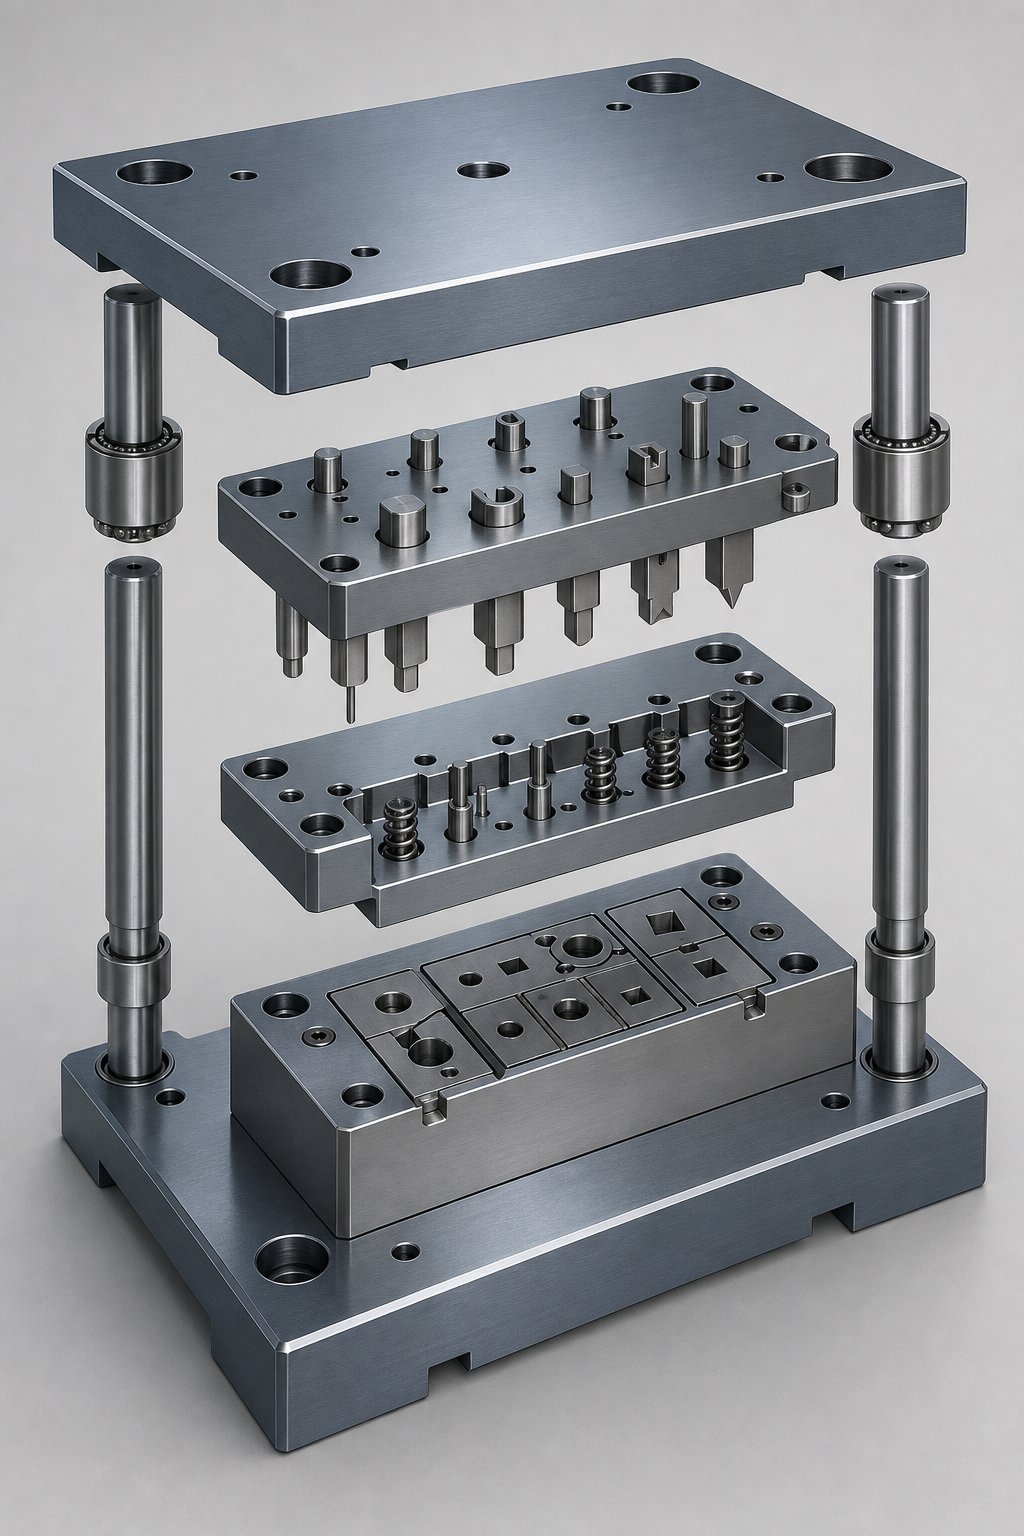
Qhov tseem ceeb Die Cheebtsam thiab lawv cov qauv tsim
Txhua stamping tuag, tsis hais txog ntawm architecture, yog tsim los ntawm tib tsev neeg tseem ceeb ntawm cov khoom. Punches txiav thiab daim ntawv. Tuag blocks tau txais cov punches nrog meej meej. Strippers tswj cov khoom coj cwj pwm thaum lub sij hawm thiab tom qab txhua tus mob stroke. Cov txheej txheem qhia kom txhua yam ua raws li ntau txhiab phaus ntawm lub zog. Suab ncaj nraim, tab sis qhov laj thawj ntawm engineering tom qab yuav ua li cas txhua lub ntsiab lus yog dimensioned thiab cov khoom siv stamping dab tsi tau xaiv yog qhov chaw tuag tooling tsim cais cov cuab yeej txhim khu kev qha los ntawm kev kho mob taub hau.
Koj yuav pom tias ntau qhov kev ua tsis tiav tsis yog tshwm sim los ntawm ib qho kev puas tsuaj loj. Lawv yog cov txiaj ntsig ntawm kev txiav txim siab marginal stacking hla ntau yam. Ib qho punch uas ntev me ntsis, ib lub stripper nrog lub caij nplooj ntoos hlav tsis txaus, lub khau tuag uas deflects txaus los hloov kev tshem tawm. Nkag siab txog "vim li cas" tom qab txhua qhov kev qhia tshwj xeeb tiv thaiv cov kev ua yuam kev no los ntawm kev mus txog hauv pem teb xovxwm.
Punch and Die Block Design Principles
Lub punch yog lub zog txiav los yog tsim cov khoom, thiab nws cov geometry ncaj qha tswj cov ntug zoo, burr tsim, thiab txiav quab yuam. Lub qhov dej-tsim xuas nrig ntaus muaj peb thaj chaw sib txawv: qhov txiav ntug (qhov twg nws hu rau lub workpiece), lub shank (qhov twg nws tau khaws cia rau hauv lub punch phaj), thiab kev hloov ntawm lawv. Txhua cheeb tsam muaj nws tus kheej qhov ntev thiab qhov chaw tiav.
Txiav ntug profile tseem ceeb tshaj li feem ntau engineers paub. Lub tiaj tus- ntsej muag xuas nrig ntaus kom huv si tab sis yuav tsum muaj qhov siab tshaj plaws tonnage vim tias tag nrho cov ntu ntu txuas nrog cov khoom siv ib txhij. Ntxiv lub kaum sab xis rau lub ntsej muag lub ntsej muag, feem ntau 1 txog 1.5 npaug ntawm cov khoom thickness, staggers qhov txiav txiav hla lub stroke. Qhov no tuaj yeem txo qhov siab tshaj plaws txiav quab yuam los ntawm 30-50%, uas txuas ntxiv lub neej punch thiab txo qhov poob siab ntawm cov xovxwm. Kev lag luam tawm -tawm yog tias cov kaum sab xis qhia txog lub zog sab nraud uas tuaj yeem cuam tshuam cov punches nyias, yog li lawv tau siv zoo tshaj plaws rau cov ntu loj dua.
Rau qhov tuag thaiv, engineers ntsib ib qho kev xaiv tsim kho: khoom lossis ntxig style. Khoom tuag blocks yog machined los ntawm ib qho ntawm cov cuab yeej steel, muab siab tshaj plaws rigidity thiab simplicity. Ntxig-style tuag blocks siv hardened inserts nias los yog bolted rau hauv ib tug softer tuav phaj. Inserts yog yooj yim dua los hloov thaum txiav ntug hnav, txo cov txij nkawm downtime ho. Rau siab - ntim hlau stamping tooling, ntxig kev tsim kho yog tus qauv mus kom ze vim nws tso cai rau kev hloov pauv hauv cheeb tsam yam tsis rov tsim kho tag nrho cov seem tuag.
Burr tswj cov kab ncaj qha rov qab mus rau kev sib raug zoo ntawm punch geometry thiab tuag thaiv kev tshem tawm. Thaum clearance yog lawm thiab txiav cov npoo yog ntse, cov kab tawg ntawm lub punch sab thiab tuag sab ntsib huv si. Kev tshem tawm ntau dhau ua rau rollover thiab burr tsim ntawm sab tuag. Kev tshem tawm tsis txaus ua rau muaj kev sib tsoo thiab cov ntug ntxhib. Lub punch qhov txiav ntug hardness, feem ntau yog 58-62 HRC rau cov cuab yeej steel zoo li D2 lossis M2, txiav txim siab ntev npaum li cas kev sib raug zoo ntawm cov pob txha huv si tuav ua ntej yuav tsum tau rov ua dua.
- Txiav ntug ntev yuav tsum tau tsim los tiv thaiv lateral dabtsi yog khoov thaum ua
- Kev xaiv lub kaum sab xis yuav tsum sib npaug tonnage txo qis tiv thaiv lateral quab yuam
- Punch-rau-retainer haum (feem ntau H7/h6) yuav tsum tiv thaiv kev sib hloov thiab axial txav
- Tuag thaiv kev khiav tawm lub kaum sab xis hauv qab cov av txiav tso cai rau slug clearance yam tsis muaj kev khi
- Ntxig txoj kev tuav cia (nias - haum, lub xub pwg, los yog ntsia hlau) yuav tsum tiv thaiv ejection rog
- Nto tiav ntawm cov npoo yuav tsum ncav cuag Ra 0.4 um lossis zoo dua kom txo qis kev sib txhuam
Strippers, Lifters, thiab Material Guide Systems
Xav txog ib qho punch tho los ntawm cov ntawv hlau. Raws li nws thim tawm, cov khoom siv ib txwm sib tsoo nyob ib puag ncig lub punch lub cev thiab sim ua raws nws nce siab. Yog tsis muaj lub tshuab stripping, cov khoom ntawd khi tawm tsam cov punch, ua rau cov khoom noj ntxiv rau jam, lossis ua rau cov chaw nyob sib ze. Strippers daws qhov teeb meem no, tab sis hom koj xaiv muaj qhov cuam tshuam loj rau kev tuag.
Caij nplooj ntoos hlav strippers(tseem hu ua pressure pads) yog caij nplooj ntoos hlav-loaded plates mounted rau lub Upper tuag khau uas nyob ib ncig ntawm lub txiav punches. Lawv hu rau cov khoom siv sawb ua ntej cov punches ua, flattening tej curvature tshwm sim los ntawm coil teem thiab tuav lub workpiece nruj tiv thaiv cov tuag thaiv thaum txiav thiab tshem tawm. Qhov no tiv thaiv cov khoom los ntawm kev khi ntawm cov xuas nrig ntaus, tshem tawm cov nyhuv rauj thaum lub sij hawm stripping, thiab ua kom lub sawb tsis hloov tom qab thaum txiav.
Khoom strippers (bridge strippers los yog phaj strippers) yog tsau daim hlau bolted rau hauv qis tuag. Lawv yooj yim dua thiab pheej yig dua rau kev tsim khoom, tsis tas yuav tsum muaj cov springs lossis coj cov spools. Txawm li cas los xij, lawv tsis tuav cov khoom ncaj nraim thaum txiav, uas txhais tau hais tias punches yuav tsum thawb cov khoom tawm tsam qhov thaiv ntawm lawv tus kheej. Yog tias cov sawb muaj qhov curvature, cov khoom siv tuaj yeem khi ntawm cov punches ntawm qhov siab sib txawv, ua rau deflection, chipping, lossis outright punch breakage. Rau kev ua tau zoo zuj zus tuag, lub caij nplooj ntoos hlav strippers yog qhov kev xaiv meej txawm tias tus nqi siab dua.
Lifter rails ua haujlwm txawv tab sis tseem ceeb sib npaug. Nyob rau hauv kev vam meej tuag, lub sawb yuav tsum tau siab tshaj qhov tuag nto ntawm strokes yog li nws muaj peev xwm pub rau pem hauv ntej dawb do tsis dragging hla txoj kev noj los yog tuag inserts. Lifter pins, feem ntau lub caij nplooj ntoos hlav- loaded los ntawm hauv qab no, tsa lub sawb mus rau ib tug zoo noj qhov siab. Cov qauv tsim uas tseem ceeb tshaj plaws ntawm no yog nqa qhov siab: tsawg dhau thiab cov sawb catches ntawm cov qauv tsim; ntau dhau thiab nws qhia txog kev tsis ruaj khov thaum pub mis.
- Lub caij nplooj ntoos hlav stripper quab yuam yuav tsum tshaj lub zog stripping (feem ntau yog 5-10% ntawm txiav quab yuam) ntxiv rau txhua qhov yuav tsum tau tuav
- Stripper-rau- punch clearance yuav tsum tsawg tshaj li ib nrab ntawm qhov tuag clearance kom tswj tau cov kev taw qhia
- Lifter tus pin qhov siab yuav tsum tshem tawm qhov siab tshaj plaws tsim tshwj xeeb ntxiv rau kev nyab xeeb cov npoo rau sawb flutter
- Kev taw qhia rail dav kam rau ua tswj txoj hlua khi sab nraud thiab cuam tshuam rau kev sib koom ua haujlwm raug
- Cov ntaub ntawv qhia qhov ntev yuav tsum muaj kev sib koom tes txaus los tiv thaiv kev sib hloov ntawm cov sawb thaum pub mis
Tuag khau thiab Alignment Systems
Cov khau tuag yog cov pob txha pob txha ntawm tag nrho cov kev sib dhos. Upper thiab qis khau nqa tag nrho cov stamping tuag Cheebtsam, nqus cov tshuaj tiv thaiv rog los ntawm txhua qhov kev txiav thiab kev ua haujlwm, thiab tswj kev sib raug zoo ntawm cov punch thiab tuag seem hla ntau lab lub voj voog. Yog tias nkawm khau deflect, txhua qhov kev tshem tawm hauv cov cuab yeej hloov pauv, thiab qhov tseeb koj tsim los rau hauv ib tus neeg yuav ploj.
Rigidity xav tau scale nrog tuag loj thiab tag nrho txiav quab yuam. Nkawm khau feem ntau yog cam khwb cia hlau los yog steel phaj, nrog thickness txiav txim los ntawm qhov ncua ntawm kev txhawb nqa cov ntsiab lus ntawm cov xovxwm bolster. Cov lus qhia dav dav: khau tuab yuav tsum tiv thaiv ntau tshaj 0.001 nti ntawm deflection ib ko taw ntawm qhov tsis txhawb nqa nyob rau hauv tag nrho cov load. Cov khau undersized tsim qhov tsis sib xws ntawm lub ntsej muag tuag, uas tshwm sim raws li burr ntawm ib sab ntawm ib sab thiab ntxuav shear rau lwm yam.
Cov ntawv qhia txuas cov khau sab sauv thiab sab qis thiab tswj lawv cov kev sib dhos thoob plaws hauv cov xovxwm. Muaj ob lub hauv paus style:kev sib txhuam (plain bearing) pins thiab pob bearing pins. Kev sib txhuam pins caij ncaj qha hauv cov bushings hardened nrog kwv yees li 0.0005 nti clearance. Lawv ua haujlwm siab sab thrust loads zoo thiab raug nqi tsawg, tab sis tsim kev sib txhuam uas txwv kev ua haujlwm siab - ceev. Cov bushings feem ntau lined nrog txhuas bronze uas muaj graphite plugs kom txo tau hnav.
Pob bearing qhia pins caij ntawm precision pob bearings nyob rau hauv ib lub tawb, ua tiav qhov tsis zoo - txoj kab nqes haum qhov twg tus pin-ntxiv rau-kab kab uas hla yog tiag tiag 0.0002 nti loj dua bushing bore. Qhov no ua rau ultra-txoj kev sib raug zoo nrog kev sib txhuam tsawg, ua rau lawv tus qauv siab - nrawm nrawm tuag. Kev lag luam tawm -tawm: pob bearing pins zam lub sab thrust tsawg dua li kev sib txhuam tus pins, yog li tuag nrog qhov tsis sib xws tseem ceeb rau sab nraud yuav xav tau pob taws ntxiv.
Alignment precision ncaj qha cuam tshuam qhov sib xws ntawm lub ntsej muag tuag. Txawm tias 0.001-nti ua haujlwm ntawm cov khau sab saud thiab qis txhais tau hais tias qhov kev tshem tawm ntawm ib sab ntawm kev txiav nce ntxiv thaum sab nraud txo los ntawm tib tus nqi. Ntawm lub cuab yeej tsim nrog 0.004-nti clearance ib sab, qhov ntawd yog 25% kev hloov pauv, txaus los tsim pom qhov sib txawv ntawm ib sab ntawm ib sab mus rau lwm qhov.
- Cov khoom siv khau tuag yuav tsum phim qhov txwv deflection: cam khwb cia hlau rau kev siv dav dav, steel phaj rau siab -precision lossis hnyav- daim ntawv thov
- Kev taw qhia tus pin txoj kab uas hla yuav tsum yog qhov loj me rau qhov kev cia siab sab thrust, tsis yog qhov hnyav tuag xwb
- Pob bearing pins xav tau lub caij nplooj ntoos hlav loading hauv qab -cov ncej mounted kom ntseeg tau tias lub tawb nkag mus rau hauv bushing ua ntej tus pin
- Yam tsawg kawg yog ob phau ntawv qhia ib qho tuag; plaub ncej rau ntev zuj zus tuag los tiv thaiv khau tipping
- Heel blocks nrog sib txawv hnav daim hlau (steel tiv thaiv aluminium bronze) yuav tsum ntxiv cov lus qhia pins thaum lateral rog tshaj tus pin muaj peev xwm
- Kev taw qhia tus pin kev sib txuas ntev yuav tsum xyuas kom cov pins tau zaum tag nrho ua ntej ib qho punch tiv tauj lub workpiece
Cov stamping tuag Cheebtsam no tsis ua haujlwm hauv kev sib cais. Ib qho zoo kawg nkaus tsim punch ua ke nrog ib qho kev coj ua tsis zoo yuav ua rau muaj qhov tsis xws luag xws li cov cuab yeej hnav. Qhov sib cuam tshuam ntawm cov khoom precision thiab cov qauv rigidity yog dab tsi cais cov tuag uas khiav tsis tu ncua los ntawm ib qho uas yuav tsum tau hloov kho tas li. Thiab qhov kev sib cuam tshuam yuav ua rau nyuaj dua thaum koj ua rau cov khoom siv -txoj kev coj tus cwj pwm, qhov twg tib qhov loj me uas ua haujlwm rau cov hlau me me tuaj yeem ua rau muaj teeb meem tam sim nrog stainless lossis txhuas.
Kev xaiv khoom thiab Clearance Engineering
Ib tug tuag tsim nrog zoo meej geometry tseem ua tsis tau yog hais tias clearances tsis phim cov khoom uas khiav los ntawm nws. Tib lub punch-rau- tuag kev sib raug zoo uas tsim cov npoo huv hauv cov hlau me me tuaj yeem tsim cov burr ntau dhau hauv cov hlau tsis huv los yog ua rau cov npoo ua ntej tawg hauv txhuas. Hlau stamping cov ntaub ntawv coj txawv txawv nyob rau hauv shear, khoov sib txawv thaum lub sij hawm tsim, thiab rov qab sib txawv tom qab xovxwm stroke. Txhua tus ntawm cov cwj pwm no xav tau cov lus teb tsim.
Qhov no yog qhov uas ntau tus engineers tau hlawv. Lawv siv ib txoj cai tshem tawm ib leeg thoob plaws txhua yam ntaub ntawv, luam lub caij nplooj ntoos hlav- rov qab cov kev xav ntawm ib qho hlau mus rau lwm qhov, lossis kho cov kev tswj cov sawb raws li kev xav tom qab. Qhov tshwm sim yog lub cuab yeej ua haujlwm ntawm ib qho khoom siv tab sis tsim qhov tsis xws luag thaum lub sijhawm spec ntawv hloov pauv.
Clearance Tus nqi los ntawm cov khoom siv thiab Thickness
Tuag clearance yog qhia raws li ib feem ntawm cov khoom thickness ntawm ib sab. Nws txhais qhov sib txawv ntawm qhov punch txiav ntug thiab qhov qhib tuag, thiab nws tswj cov khoom puas thaum lub sij hawm blanking los yog tho. Tau txais nws txoj cai, thiab cov kab tawg ntawm lub punch sab thiab tuag sab ntsib huv si nrog tsawg burr. Tau txais nws tsis raug, thiab koj tab tom caum cov teeb meem zoo rau lub neej ntawm lub cuab yeej.
Lub hauv paus ntsiab lus tseem ceeb yog ncaj nraim: cov ntaub ntawv nyuaj nrog cov txiaj ntsig qis dua - rau - tensile ratios xav tau kev tshem tawm loj dua los muab cov khoom siv hluav taws xob xav tau rau kev so huv si. Tab sis qhov tshwj xeeb sib txawv heev ntawm cov tsev neeg cov khoom. Rau steel ntawv stamping,kev tshawb fawb qhiatias thaum 10% ntawm ib sab yog tus qauv rau cov hlau me me, qhov kev tshem tawm tib yam ua rau qhov phem tshaj qhov ua tau burr qhov siab ntawm stainless hlau. Advanced high -lub zog steels yuav xav tau kev tshem tawm siab txog 21% ib sab rau qhov zoo tshaj plaws ntug-stretching peev xwm.
| Tsev Neeg Khoom | Hom Thickness Range | Pom zoo Clearance (% ib sab) | Burr Cwj pwm Notes |
|---|---|---|---|
| Cov hlau me me (CRS / HRS) | 0.5 - 3.0 hli | 8 - 12% | Ntxuav shear nrog nruab nrab rollover; burr nce maj mam nrog clearance tshaj optimum |
| Stainless hlau (Austenitic 304/316) | 0.3 - 2.5 hli | 12 - 16% | Kev ua haujlwm siab- hardening ua rau muaj kev loj hlob sai ntawm kev tshem tawm tsawg; zam 10% ib sab |
| Stainless hlau (Ferritic 430) | 0.3 - 2.0 hli | 10 - 14% | Tsawg rhiab dua li qib austenitic; nruab nrab burr ntawm standard clearances |
| Aluminium (5000/6000 Series) | 0.5 - 3.0 hli | 6 - 10% | Cov khoom muag muag muag ntau dua li pob txha ntawm kev tshem tawm ntau dhau; nruj clearance txo rollover |
| Advanced High -Steel Strength (AHSS) | 0.8 - 3.0 hli | 14 - 21% | Tsawg tawm los-rau-tensile piv xav tau loj clearance rau ntug stretch kev ua tau zoo |
Rau cov hlau tsis muaj steel hlau stamping, kev ua haujlwm-txheej txheem hardening hloov cov tshuab tawg tau zoo heev. Austenitic qib xav tau txog ob zaug ntawm lub zog xovxwm ntawm cov hlau me me thiab tsim kom muaj kev sib txhuam ntau dua. Cov rog no nrawm nrawm hnav, uas txhais tau hais tias ntug degradation tebchaw qhov teeb meem tshem tawm lub sijhawm. Qhia qhov tseeb qhov kev tshem tawm thawj zaug yuav ntau lub voj voog ua ntej rov ua kom rov ua kom tsim nyog.
Aluminium stamping nthuav tawm kev sib tw sib txawv. Aluminium qhov qis shear lub zog txhais tau hais tias txiav quab yuam qis dua, tab sis nws txoj kev nyiam ua rau lub qhov muag tawm tsam cov cuab yeej tsim cov nplaum hnav ntawm cov punch flanks. Ntau tus kws ua haujlwm ua haujlwm ua rau me ntsis steel clearance qhov tseem ceeb rau txhuas thiab xav paub yog vim li cas lawv thiaj li tau txais ntau tshaj rollover thiab stringy burr. Tighter clearances, ua ke nrog polished punch nto thiab tsim nyog coatings, tsim ho zoo ntug zoo ntawm aluminium alloys.
Caij nplooj ntoos hlav-Kev them nyiaj rov qab hauv Kev Tsim Kev Tuag
Txhua qhov khoov hauv cov ntawv hlau muaj ob qho tib si elastic thiab yas deformation. Thaum lub zog tsim tawm, qhov elastic feem rov qab los, thiab qhov qhib qhib. Qhov nyiaj rov qab yog nyob ntawm cov khoom siv zog, khoov vojvoog txheeb ze rau thickness, thiab cov kev taw qhia grain. Siab dua - cov ntaub ntawv muaj zog rov qab ntau dua. Loj khoov radii caij nplooj ntoos hlav rov qab ntau dua. Thiab yog tias koj tuag tsis suav rau nws, koj cov khoom tawm ntawm spec.
Cov neeg tsim khoom tuag siv ntau lub tswv yim them nyiaj.Overbendingyog qhov feem ntau: tus tuag khoov cov khoom dhau los ntawm lub hom phiaj lub kaum sab xis los ntawm kev suav nyiaj kom lub caij nplooj ntoos hlav - rov qab rau nws mus rau qhov xav tau geometry. Piv txwv li, yog tias koj xav tau 90 degrees thiab cov khoom siv rov qab 3 degrees, qhov tuag yog tsim los ntawm 87 degrees. CNC xovxwm brakes automate qhov no nrog cov ntaub ntawv databases, tab sis stamping tuag yuav tsum tau them nyiaj rau machined mus tas li rau hauv cov cuab yeej geometry.
Hauv qab, lossis npib, siv txoj hauv kev sib txawv. Es tsis txhob khoov yav dhau los lub hom phiaj, tus tuag siv lub zog siab ntawm qhov khoov apex, yuam ntxiv cov yas deformation uas txo cov elastic zog. Txoj kev no muaj kev tswj hwm zoo tshaj plaws nrog qis rhiab heev rau cov khoom thickness variation. Kev lag luam tawm - tawm yog ntau dua tonnage yuav tsum tau thiab muaj peev xwm nto cim rau ntawm lub workpiece sab hauv.
Rau cov stampings nyuaj nrog ntau qhov khoov, lub caij nplooj ntoos hlav- rov qab cov khoom sib txuas ntawm cov yam ntxwv. Ib feem nrog peb qhov kev sib txuas ua ke, txhua qhov rov qab los ntawm nws tus kheej, tuaj yeem cuam tshuam zoo sab nraud yog tias txhua qhov khoov tsis tau them nyiaj rau tus kheej. Cov neeg tsim khoom tuag feem ntau siv simulation-raws li kev twv ua ntej rau daim ntawv qhia caij nplooj ntoos hlav- rov qab faib thoob plaws ib feem, tom qab ntawd tshuab them nyiaj rau geometry rau hauv txhua qhov chaw tsim khoom es tsis yog cia siab rau ib qho kev kho kom raug.
Bypass Notch Tsim rau Sawb Tswj
Nyob rau hauv kev vam meej tuag sawb layouts, tsim nta thiab cov cab kuj geometry yuav tsum coexist raws li lub strip mus rau chaw nres tsheb. Bypass notches yog me me nyem nta txiav rau hauv lub sawb uas tiv thaiv kev cuam tshuam ntawm cov cheeb tsam tsim, cov cuab yeej siv, thiab cov chaw nyob ib sab. Lawv ua suab me me, tab sis qhov chaw tsis zoo tuaj yeem ua rau cov neeg nqa khoom tsis muaj zog, ua rau muaj kev cuam tshuam ntawm cov hlua khi, lossis tsim kom muaj kev noj zaub mov tsis ruaj khov ntawm kev tsim khoom nrawm.
Nkag siab qhov tsis zoo thiab qhov zoo bypass notches hauv cov ntawv hlau stamping tuag pib nrog lawv lub hom phiaj ua haujlwm. Ib qho zoo bypass notch khaws cia lossis coj cov khoom siv nyob ib puag ncig ib puag ncig thaum tswj hwm cov neeg nqa khoom txaus rau kev noj zaub mov ruaj khov. Ib qho tsis zoo bypass notch tshem tawm cov khoom los tsim kev tshem tawm ib puag ncig cov cuab yeej, tsim cov duab geometry, lossis cov khoom seem. Ob leeg ua haujlwm tib lub hom phiaj tseem ceeb: cia lub sawb hla kev nyab xeeb los ntawm txhua qhov chaw nres tsheb yam tsis muaj kev sib tsoo lossis deformation.
Tsim cov cai rau bypass notch geometry khi ncaj qha mus rau cov khoom thickness thiab carrier dav. Lub notch yuav tsum tshem tawm cov khoom txaus los tshem tawm cov yam ntxwv ntxiv rau kev nyab xeeb rau cov kab nrib pleb thiab qhov sib txawv ntawm qhov chaw, tab sis tsis yog ntau npaum li cov neeg nqa khoom hla ntxiv -section yuav tsis muaj zog heev los xa cov khoom noj tsis muaj buckling lossis twisting. Lub kaum sab xis sab hauv ntawm qhov taw qhia tsim cov kev ntxhov siab uas tuaj yeem pib tsim kua muag, tshwj xeeb tshaj yog nyob rau hauv cov ntaub ntawv nyuaj. Radiused hloov ntawm yam tsawg kawg ib cov khoom thickness pab faib kev ntxhov siab thiab tiv thaiv cov cab kuj ua tsis tiav ntxov.
Cov lus qhia tseem ceeb: hla cov teeb meem tsis sib haum feem ntau ntog thaum lub sij hawm sim tuag, tab sis lawv cov hauv paus ua rau muaj sia nyob hauv cov txheej txheem strip. Yog hais tias lub strip layout tsis suav nrog yuav ua li cas tsim cov yam ntxwv, pilot qhov, thiab seem seem cuam tshuam nrog cov cab kuj lub zog, tsis muaj npaum li cas ntawm tryout hloov kho qhov tseem ceeb geometry teeb meem.
Cov khoom siv - cov kev txwv tshwj xeeb tsis muaj nyob hauv kev sib cais. Kev tshem tawm qhov tseem ceeb, lub caij nplooj ntoos hlav- rov qab them nyiaj, thiab kev tswj cov kab nrib pleb tag nrho muaj kev cuam tshuam hauv tib lub cuab yeej, thiab lawv txhua tus taug qab rov qab mus rau qhov kev teeb tsa sawb, ib qho khoom siv tsim khoom uas tsim cov khoom ntws los ntawm txhua qhov chaw nres tsheb.
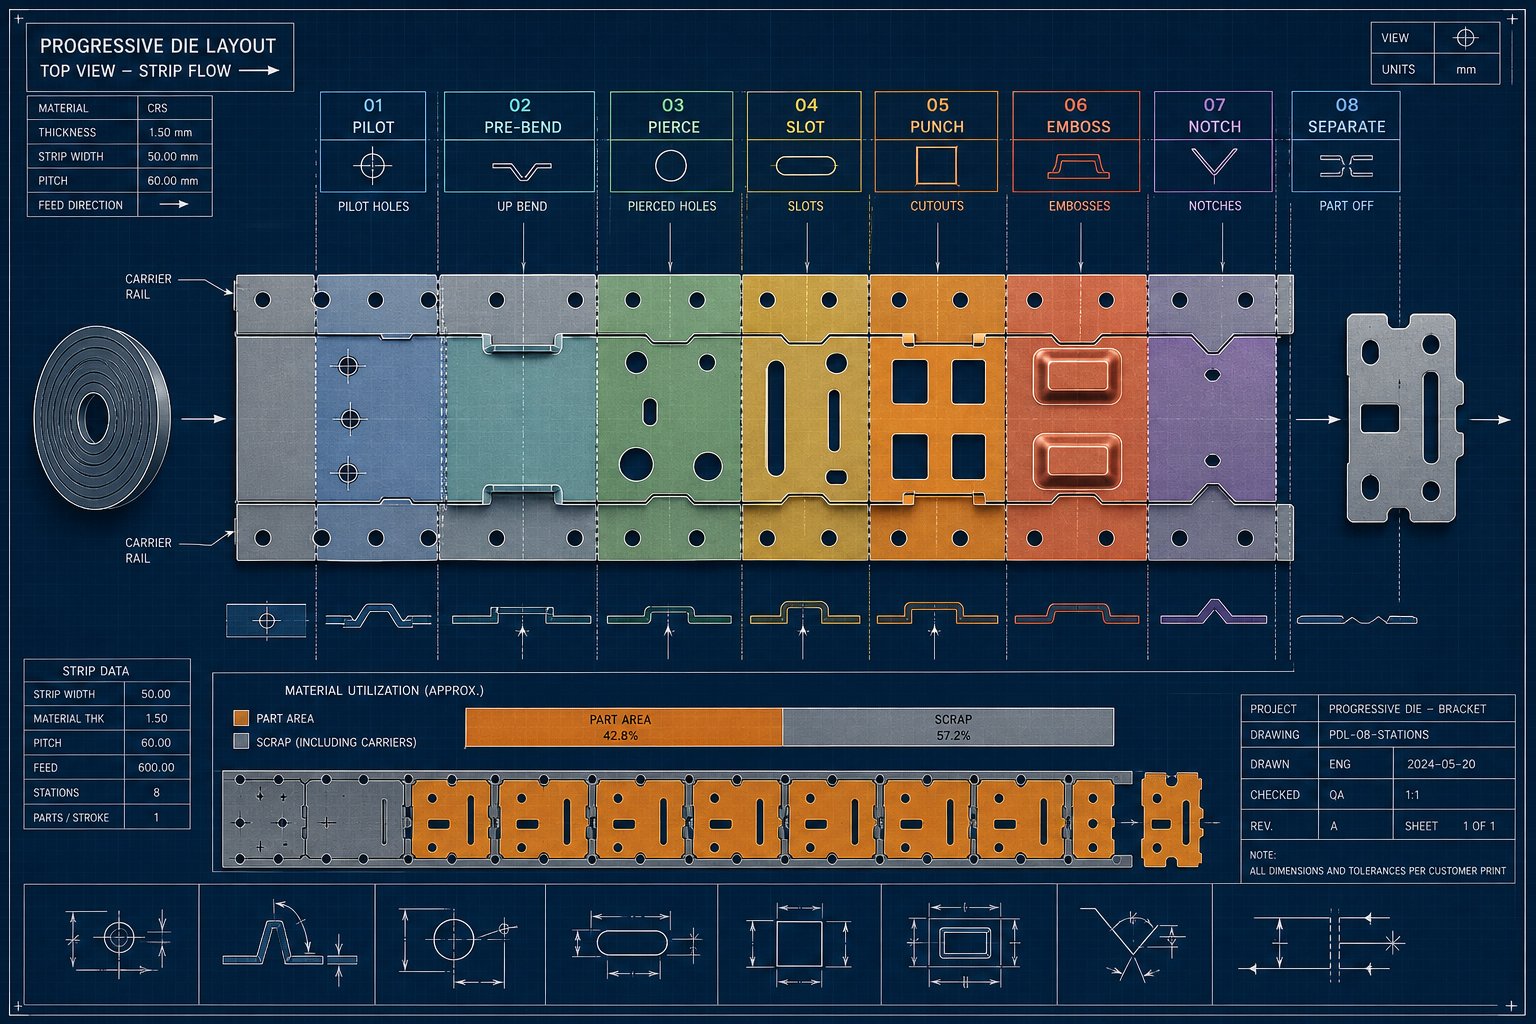
Strip Layout Optimization rau Progressive Dies
Strip layout yog ib qho qauv tsim uas txiav txim siab ntau npaum li cas ntawm koj cov coil yuav dhau los ua cov khoom seem thiab ntau npaum li cas xaus rau hauv cov khoom seem. Nws txhais cov kev taw qhia ib feem, pub pitch, carrier geometry, chaw nres tsheb sib lawv liag, thiab cov seem seem tus tuag yuav tsum nyob nrog rau nws tag nrho cov kev pab cuam lub neej. Ob peb millimeters ntawm qhov dav dav dav dav los yog lub kaum sab xis tsis muaj peev xwm tuaj yeem raug nqi ntau txhiab daus las rau ib qho kev tsim khoom thaum sib npaug hla ntau lab tus mob stroke.
Rau kev vam meej tuag ua cov khoom siv hlau stamped, qhov layout tsis yog kev kos duab xwb. Nws yog qhov kev txiav txim siab nyiaj txiag uas xauv cov khoom siv ua ntej ib qho punch kov steel.
Strip Layout Fundamentals thiab Kev Siv Khoom Siv
Peb qhov hloov pauv tau tsav cov khoom tawm los ntawm txhua qhov kev teeb tsa strip: sawb dav, pub suab, thiab ib feem kev taw qhia ntawm lub sawb. Sawb dav sib npaug ntawm qhov siab tshaj plaws qhov ntev perpendicular rau cov kev coj noj coj ua ntxiv rau cov txuas hniav ntawm ob sab ntxiv rau cov cab kuj dav xav tau rau kev thauj mus los. Pub pitch, qhov kev ncua deb ntawm lub sawb nce mus rau ib qho xovxwm stroke, sib npaug ntawm qhov siab tshaj plaws ntawm qhov kev coj noj coj ua ntxiv rau ib tus choj.
Choj tuab, lub vev xaib me me ntawm cov khoom sib cais ntawm qhov chaw nyob ib puag ncig thiab nruab nrab ntawm qhov chaw thiab cov npoo npoo, ua raws li txoj cai ntawm tus ntiv tes xoo: kwv yees li 1.25 txog 1.5 npaug ntawm cov khoom tuab. Nyias heev thiab tus choj kua muag thaum pub mis, jamming tus tuag. Cov tuab tuab heev thiab koj muab pov tseg cov khoom siv tau txhua qhov mob stroke.
Qhov kev taw qhia ib feem qhib qhov kev ua kom zoo tshaj plaws. Tilting ib feem ntawm lub kaum sab xis ntawm lub sawb, lub npe hu ua angular pass lossis zes, cia cov duab geometries tsis zoo sib xws nyob ze ua ke. Xav txog ob lub L-zoo li tus brackets tig los cuam tshuam zoo li cov duab dhos ua si. Txoj hauv kev no tuaj yeem thawb kev siv cov khoom siv zoo tshaj li 75% qhov ntsuas uas feem ntau cov ntawv hlau stamping lub hom phiaj. Kev lag luam tawm -tawm yog nce tuag complexity thiab muaj peev xwm tsis sib npaug ntawm kev txiav quab yuam uas yuav tsum tau ua tib zoo tsim chaw nres tsheb.
Coil dav muaj kuj txwv kev xaiv layout. Standard coil widths los ntawm cov chaw pab cuam tuaj nyob rau hauv tas increments. Yog tias koj qhov zoo tshaj plaws strip dav poob ntawm tus qauv qhov ntau thiab tsawg, koj tab tom them nyiaj rau qhov hlais - mus rau - dav ua los yog lees txais ib qho kev ua tau zoo me ntsis uas siv cov khoom seem. Cov kws tshaj lij tsim qauv ntsuas ntau qhov kev taw qhia kev teeb tsa tawm tsam muaj cov kab dav dav ua ntej cog lus rau txoj hauv kev kawg.
Chaw nres tsheb Sequencing thiab Pilot Placement
Qhov chaw nres tsheb ib ntus txiav txim siab qhov kev txiav txim uas tho, sib sau, thiab kev ua haujlwm blanking tshwm sim thaum lub sawb nce mus txog qhov tuag. Tau txais qhov tsis ncaj ncees lawm tsim teeb meem xws li strip instability mus rau cumulative dimensional drift hla chaw nres tsheb.
Lub hauv paus ntsiab lus: tsim datum nta ua ntej, faib hnyav txiav loads tusyees, ua qhov loj tsim tsuas yog tom qab lub sawb muaj kev txhawb nqa txaus, thiab tawm ntawm qhov kawg txiav tawm mus txog thaum tom qab kawg calibration kauj ruam. Piercing pilot qhov thaum ntxov, feem ntau ntawm qhov chaw nres tsheb thib ib lossis thib ob, tsim cov ntawv qhia chaw uas txhua qhov chaw nres tsheb tom ntej cia siab rau. Cov kws tsav dav hlau no kho qhov tsis raug me me thiab tuav lub sawb hauv kev sau npe ncaj qha ua ntej txhua qhov xovxwm stroke.
Pilot-rau- qhov clearance rau precision txias sheet hlau stamping ua hauj lwm yog nruj, feem ntau nyob ib ncig ntawm 0.0005 mus rau 0.001 nti, uas txhais tau hais tias tus tsav qhov lawv tus kheej yuav tsum tau xuas nrig ntaus nrog tsawg distortion. Muab cov kws tsav dav hlau tso rau hauv cov cab kuj tsis yog nyob rau hauv qhov chaw geometry tiv thaiv cov yam ntxwv tiav los ntawm cov cim muaj peev xwm thiab ua kom cov datum huv si.
Kev tswj hwm ntawm cov chaw nres tsheb kuj tseem ceeb. Yog tias tag nrho cov haujlwm hnyav blanking pawg ntawm cov chaw nres tsheb uas nyob ib sab, qhov tshwm sim ntawm qhov hnyav hnyav tuaj yeem cuam tshuam cov khau tuag thiab nias lub thav duab tsis sib xws. Kev faib tawm cov quab yuam los ntawm kev hloov cov haujlwm hnyav thiab lub teeb hla lub sawb pab tswj kom muaj kev sib raug zoo ntawm kev sib raug zoo thoob plaws hauv cov hlab ntsha. Qhov kev kwv yees muaj txiaj ntsig zoo rau kev txiav quab yuam yog ib puag ncig los ntawm cov tuab sib npaug los ntawm cov khoom siv shear zog, nrog stripping quab yuam ntxiv 5-10% rau saum.
Kev txo qis los ntawm kev tsim kho kom zoo
Txhua feem pua ntawm cov khoom siv los txhim kho cov txiaj ntsig txhais ncaj qha rau kev txuag nqi ntawm cov hlau stamped qhov chaw. Peb lub tswv yim xa cov kev cuam tshuam tshaj plaws: cov cab kuj dav txo qis, ntau- kab txiav, thiab ib feem ntawm kev koom tes hauv geometry.
Carrier dav yuav tsum nqaim raws li cov qauv ua tau thaum tseem muab kev thauj mus los ruaj khov. Lub khw siv tau-cov lus qhia hauv pem teb hu rau lub vev xaib dav dav ntawm tsawg kawg ob zaug ntawm cov khoom tuab los tiv thaiv buckling lossis tipping thaum pub. Tab sis geometry tseem ceeb npaum li qhov dav dav. Ib tus neeg nqa khoom nrog lub tswv yim stiffening ribs tuaj yeem nqaim dua li tus neeg nqa khoom tiaj tus thaum tuav qhov sib npaug rigidity.
Feem ntau- kab txiav, qhov chaw uas nyob ib sab sib koom ib qho kev txiav ntug es tsis xav tau cov choj sib cais ntawm lawv, tshem tawm ib tus choj dav ntawm ib thaj tsam. Cov txheej txheem no ua haujlwm thaum qhov chaw muaj qhov ncaj los yog sib npaug ntawm ntug geometries thiab thaum cov pob txha pob txha tseem tuaj yeem tawm ntawm qhov tuag kom huv.
Qee lub sij hawm qhov kev txo qis zoo tshaj plaws los ntawm kev koom tes nrog cov neeg tsim khoom tsim los hloov kho ib feem geometry nws tus kheej. Cov kev hloov me me rau lub kaum sab xis, tab dav, lossis tag nrho cov hnab ntawv tuaj yeem hloov qhov kev teeb tsa los ntawm 68% kev siv mus rau 78% yam tsis muaj kev cuam tshuam rau kev ua haujlwm. Qhov kev tsim qauv no-rau- kev sib tham txog kev tsim khoom tsim tau zoo tshwm sim ua ntej ib feem geometry yog khov, tsis yog tom qab cov cuab yeej quotes rov qab los ntawm pob nyiaj siv.
Ib txoj hauv kev ua kom muaj kev txiav txim siab layout raug qhuab ntuas thiab tiv thaiv kev lig -theem rework:
- Tshawb xyuas ib feem geometry thiab txheeb xyuas qhov tsim qhov loj me, suav nrog tag nrho cov qauv tsim unfolded tiaj tus
- Ntsuas ntau qhov kev taw qhia thiab cov tswv yim nesting tiv thaiv tus qauv coil widths
- Xam cov khoom siv rau txhua tus neeg sib tw layout thiab qeb los ntawm cov txiaj ntsig feem pua
- Tsim cov khoom siv strip hom (khoom, ncab lub vev xaib, lossis tab) raws li kev tsim cov cai thiab kev thauj mus los
- Cov chaw ua ntu zus los tsim cov kws tsav dav hlau ua ntej, faib cov tub rog sib npaug, thiab sib cais los ntawm kev txiav qhov twg ua tau
- Qhia qhov ntev ntawm tus choj siv cov khoom thickness ntau thiab txheeb xyuas cov cab kuj muaj zog tiv thaiv tag nrho cov khoom noj
- Validate qhov kawg layout los ntawm simulation los yog phau ntawv strip qauv kom paub meej tias tsis muaj kev cuam tshuam ntawm chaw nres tsheb
Strip layout locks nyob rau hauv tus nqi qauv ntawm txhua qhov chaw tuag tsim. Tab sis txawm tias zoo kawg nkaus optimized layout tsuas yog ua hauj lwm rau ntawm daim ntawv kom txog thaum nws validated tiv thaiv cov khoom tiag tiag tus cwj pwm. Qhov kev lees paub ntawd, siv cov cuab yeej simulation los kwv yees thinning, wrinkling, thiab caij nplooj ntoos hlav- rov qab ua ntej txiav cov cuab yeej hlau, yog qhov sib cais kev ntseeg siab tsim tawm los ntawm cov khoom kim heev tuag sim xav tsis thoob.
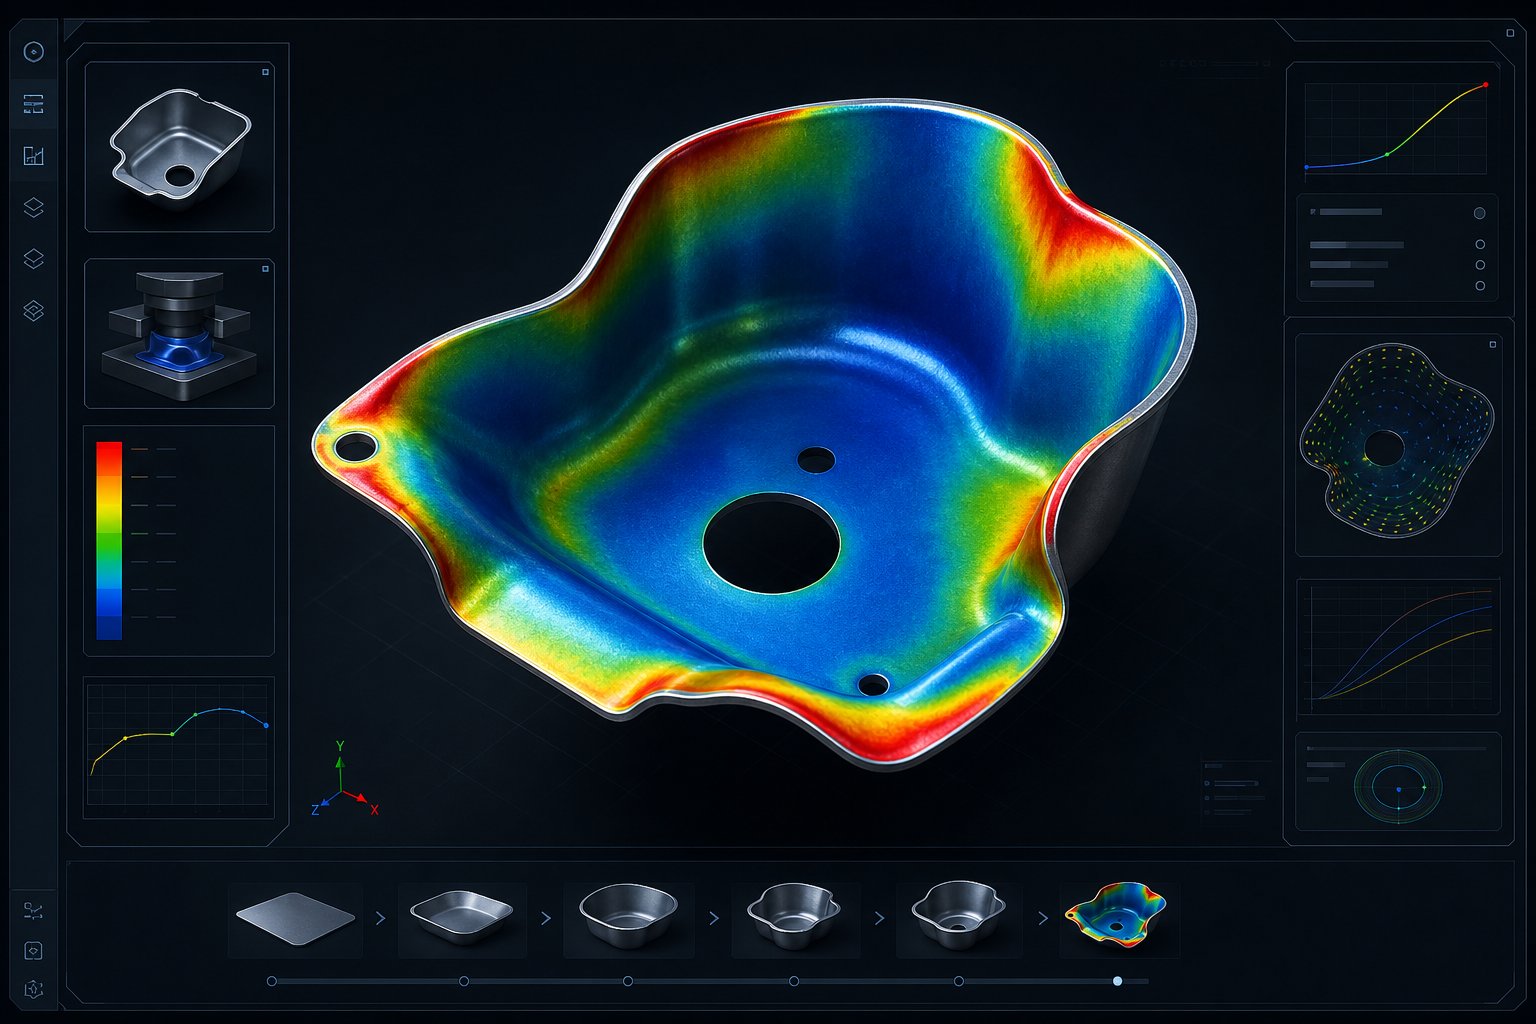
Kev simulation-Kev tsim qauv siv tau zoo
Ib txoj kab kev teeb pom kev zoo tuaj yeem saib tsis zoo hauv CAD thiab tseem tsim kev sib cais, wrinkles, lossis qhov tsis zoo thaum cov hlau ntws los ntawm lub cuab yeej. Qhov sib txawv ntawm geometric tsim thiab lub cev muaj tseeb yog qhov simulation nyob rau hauv. Niaj hnub nimno finite element tsom xam (FEA) cov cuab yeej cia engineers khiav tag nrho cov hlau stamping txheej txheem zoo, kwv yees raws nraim qhov twg cov khoom yuav nyias, qhov twg nws yuav wrinkle, thiab ntau npaum li cas nws yuav rov qab, tag nrho ua ntej ib tug block ntawm cov cuab yeej steel tau machined.
Qhov no tsis yog ib qho zoo - rau - muaj kauj ruam. Nws yog qhov sib txawv ntawm peb - lub lis piam sim tuag thiab peb - hnub ib. Txhua qhov kev rov ua dua koj tshem tawm ntawm cov xovxwm hauv pem teb, nrog nws cov nqi zog, lub sijhawm siv lub tshuab, thiab cov khoom siv pov tseg, rov qab mus rau kev ntseeg siab ua thaum simulation. Txawm li cas los xij, ntau pab pawg engineering tseem kho cov kev soj ntsuam raws li kev xaiv, lossis phem dua, raws li ib yam dab tsi ua tom qab lub cuab yeej tau tsim thiab teeb meem tshwm sim.
Tsim Simulation thiab Feasibility Analysis
Finite element tsom xam ua haujlwm los ntawm kev faib cov ntawv hlau dawb paug rau ntau txhiab lub ntsiab lus me me, tom qab ntawd ua lej daws yuav ua li cas txhua lub ntsiab lus deforms raws li nws hu rau punch thiab tuag nto hauv qab load. Tus solver taug qab kev ntxhov siab, lim, hloov thickness, thiab hloov chaw ntawm txhua qhov ntawm txhua qhov kev sib sau ua ke. Dab tsi los tawm yog daim ntawv qhia ntxaws ntxaws ntawm cov khoom siv coj tus cwj pwm uas qhia txog qhov teeb meem ntev ua ntej lawv dhau los ua seem ntawm cov xovxwm hauv pem teb.
Cov txiaj ntsig tseem ceeb engineers yuav tsum ntsuas suav nrog:
- Thinning tis: thaj chaw uas cov khoom nthuav dav tshaj qhov kev txwv tsis pub muaj kev nyab xeeb, qhia tias muaj peev xwm sib cais lossis caj dab tsis ua haujlwm
- Wrinkling nyiam: thaj chaw uas compressive stresses ua rau daim ntawv buckle, feem ntau nyob rau hauv flanges los yog unsupported kos phab ntsa
- Caij nplooj ntoos hlav-rov qab qhov loj thiab kev taw qhia: ntau npaum li cas qhov sib txawv ntawm qhov tuag geometry tom qab tshem tawm quab yuam, mapped hla txhua qhov khoov thiab contour
- Formability limit diagrams (FLD): cov phiaj xwm sib piv cov xeev cov kab mob hauv zos tiv thaiv cov khoom siv txoj kev txwv txoj kab nkhaus, qhia meej npaum li cas qhov kev nyab xeeb muaj nyob ntawm txhua qhov chaw
Covformability txwv daim duabmuaj zog tshwj xeeb vim nws txhais cov ntaub ntawv nyuaj rau hauv qhov yooj yim dhau / tsis pom kev. Cov ntsiab lus hauv qab qhov kev txwv txoj kab nkhaus yog qhov nyab xeeb. Cov ntsiab lus nyob ze ntawm qhov nkhaus qhia txog qhov xwm txheej marginal. Cov ntsiab lus saum toj ntawm qhov nkhaus kwv yees ua tsis tiav. Cov kws kho tsheb tuaj yeem pom tam sim ntawd qhov chaw ntawm qhov chaw muaj kev pheej hmoo thiab yuav tsum tau hloov pauv ntau npaum li cas txhawm rau rub lawv rov qab rau hauv thaj chaw nyab xeeb.
Tshaj li qhov kev twv ua tsis tiav, kev txheeb xyuas qhov ua tau tsim kom muaj ciam teb rau tag nrho cov txheej txheem tsim khoom stamping. Engineers yuav tsum tau soj ntsuam ntau yam ua ntej yuav cog lus rau kev tsim cov cuab yeej:
- Kos qhov tob qhov sib piv: piv lub khob los yog lub plhaub qhov tob rau txoj kab uas hla, nrog rau kev txwv ib ncig ntawm 0.5 rau thawj kos hauv cov hlau me me
- Yam tsawg kawg nkaus khoov radii: feem ntau 1-2 zaug cov khoom tuab rau cov hlau nplaum, nce rau qib siab zog
- Stretch feem pua: cov nqi elongation hauv zos piv rau cov khoom siv - tshwj xeeb txwv los ntawm kev ntsuas tensile
- Tonnage kwv yees: tag nrho cov quab yuam yuav tsum tau rau txhua txoj kev tsim, blanking, thiab pad ua haujlwm ua ke
Cov txheej txheem no cuam tshuam nrog ib leeg. Ib feem uas dhau los ntawm ib tus neeg txheeb xyuas ntawm qhov tob tob thiab khoov radii tseem yuav ua tsis tiav vim tias kev sib xyaw ua ke los ntawm cov haujlwm ua ntu zus dhau ntawm cov khoom muaj peev xwm hauv ib cheeb tsam tshwj xeeb. Simulation captures cov kev sib cuam tshuam holistically, ib yam dab tsi txhais tes tsuas ua tsis tau rau complex geometry.
Design Iteration thiab Prototype Validation
Simulation tsis tshua muaj teeb pom kev ntsuab rau thawj zaug. Tus nqi tiag tiag tshwm sim hauv lub voj voog iteration: khiav ib qho simulation, txheeb xyuas cov teeb meem, hloov kho qhov tuag geometry lossis cov txheej txheem tsis, thiab rov ua dua. Txhua lub voj voog yuav siv sij hawm teev nyob rau hauv lub computer es tsis yog lub lis piam nyob rau hauv pem teb xovxwm. Ib tug raug hlau stamping manufacturing txheej txheem simulation tej zaum yuav voj voog mus txog tsib mus rau kaum tus tsim iterations ua ntej tau txais cov txiaj ntsig ntawm txhua qhov kev ntsuam xyuas.
Dab tsi hloov ntawm iterations? Blank holder quab yuam kho kom tswj wrinkling. Kos cov hlaws geometry hloov kho kom tswj cov khoom ntws. Punch radius nce kom txo qis ntawm cov ces kaum tseem ceeb. Addendum nto hloov mus rau redistribute strain ntau tusyees. Txhua qhov kev hloov kho lub hom phiaj ib qho kev simulation tshwj xeeb- txheeb xyuas qhov teeb meem, thiab kev khiav haujlwm tom ntej no lees paub tias qhov kev kho puas ua haujlwm yam tsis muaj teeb meem tshiab nyob rau lwm qhov.
Cov lus nug engineers fim yog: thaum twg simulation kev ntseeg siab txaus los cog lus rau kev tsim khoom? Cov lus teb nyob ntawm ib feem complexity thiab kev pheej hmoo kam rau ua. Rau qhov yooj yim blanking thiab dabtsi yog khoov kev khiav hauj lwm, ib tug huv simulation nrog txaus kev nyab xeeb margins feem ntau justifies mus ncaj qha mus rau hardened ntau lawm tooling. Rau kev sib sib zog nqus nqus, cov ntaub ntawv 3D nyuaj, lossis cov ntaub ntawv nrog lub qhov rais nqaim, cov qauv hlau stamping cov cuab yeej muab lub cev muaj txiaj ntsig uas ntxiv cov kev kwv yees simulation.
Ob lub tswv yim qauv muaj nyob, txhua tus muaj kev lag luam sib txawv -offs:
- Mos tooling prototypes siv cov cuab yeej tsis muaj zog lossis txawm tias cam khwb cia zinc alloys (Kirksite) los tsim cov qauv ntawm tus nqi qis. Lawv siv tau cov ntaub ntawv ntws, paub meej tias lub caij nplooj ntoos hlav- rov qab kwv yees, thiab txheeb xyuas cov teeb meem uas tsis tau pom dua. Tab sis cov cuab yeej muag muag tau hnav sai sai, qee zaum ntev tsuas yog 500-2,000 hits, thiab lawv qhov kev coj tus cwj pwm tsis zoo tag nrho rov ua cov txheej txheem tsim khoom.
- Cov cuab yeej siv tawv tawv siv cov khoom siv ntau lawm- cov ntaub ntawv qib thiab kev kho cua sov, qhov tseem ceeb tsim lub luv luv - khiav ntawm cov cuab yeej kawg. Lawv muab qhov tseeb tshaj plaws validation ntawm ib feem zoo thiab cov txheej txheem stability. Tus nqi yog siab dua, tab sis rau siab - cov phiaj xwm pheej hmoo, kev pov hwm tiv thaiv cov cuab yeej tsim khoom ua tsis tau zoo qhia qhov kev nqis peev.
Tus qauv hlau stamping qauv tsim los ntawm cov cuab yeej muag muag nqi kwv yees li 30-50% ntawm tag nrho cov khoom tuag, thaum tus qauv nyuaj khiav 60-80%. Qhov kev txiav txim siab matrix yog ncaj nraim: yog hais tias qhov kev zov me nyuam ntim thiab ib feem ntawm qhov kev tsis txaus siab ua pov thawj tias kev siv nyiaj ntau dua los ua rau de- qhov kev pheej hmoo tsim tawm, cov qauv nyuaj ua rau muaj kev nkag siab zoo. Rau cov ntawv thov qis dua -stakes qhov kev simulation qhia tau hais tias xis nyob, cov cuab yeej muag muag lossis txawm tias ncaj qha - rau - cov lus cog tseg ntau lawm txo lub sij hawm rau kev ua lag luam.
Hybrid mus kom ze kuj ua haujlwm. Cov kws tshaj lij tuaj yeem siv tau cov haujlwm kos duab nrog cov cuab yeej muag muag thaum ncaj qha tsim cov khoom siv tawv tawv thiab cov thom khwm, vim tias kev ua haujlwm txiav tau yooj yim dua los kwv yees analytically thiab muaj kev pheej hmoo tsawg dua ntawm qhov tsis ua haujlwm geometry.
Tonnage xam thiab nias xaiv
Txhua txoj kev tsim, txiav, thiab tuav haujlwm hauv qhov tuag siv lub peev xwm xovxwm. Kev kwv yees qhov xav tau tonnage ua rau cov xovxwm nres ntawm qhov chaw tuag hauv qab. Overestimating khib nyiab peev ntawm cov khoom siv loj uas tsis tsim nyog. Muaj tseeb tonnage xam ties tuag tsim ncaj qha mus rau kev tsim infrastructure.
Rau blanking thiab piercing, lubqauv qauvyog ncaj nraim: txiav perimeter multiplied los ntawm cov khoom thickness multiplied los shear zog sib npaug zos tonnage. Ib tug 6-nti perimeter txiav los ntawm 0.060-nti me me hlau ntawm 25 tons / sq. nyob rau hauv. shear zog yuav tsum tau kwv yees li 9 tons ntawm txiav quab yuam. Tab sis kev vam meej tuag nrog 15 qhov chaw ua haujlwm ib txhij txiav, cov ntawv, thiab kos tuaj yeem ntxiv tau sai.
Kev kos duab siv cov qauv kev suav zoo sib xws tab sis hloov qhov kawg tensile lub zog rau shear lub zog, vim hais tias lub khob los yog plhaub phab ntsa yog nyob rau hauv nruj es tsis yog sheared. Cov neeg tuav lub siab, feem ntau 30-40% ntawm cov duab kos rau cov hlau me me, ntxiv rau tag nrho. Caij nplooj ntoos hlav strippers, lifter pins, nitrogen siab pads, thiab tsav cams tag nrho pab txhawb nqa ntxiv loads uas ntau engineers tsis nco qab suav nrog.
Kev suav tag nrho tonnage rau kev nce qib tuag yuav tsum tau suav rau txhua qhov chaw nres tsheb ib txhij:
- Tag nrho cov tho thiab blanking rog (perimeter x thickness x shear zog)
- Kev kos duab ntawm txhua qhov chaw nres tsheb (perimeter x thickness x UTS)
- Npuag tuav thiab pad pressures
- Caij nplooj ntoos hlav stripper rog (5-10% ntawm tag nrho txiav quab yuam)
- Lifter pin thiab nitrogen caij nplooj ntoos hlav loads
- Txhua lub cam - tau tsav kev ua haujlwm thiab lawv cov khoom siv dag zog
- Cov neeg nqa khoom zaum kawg txiav tawm thiab seem sib cais quab yuam
Ntxiv cov kaum sab xis rau cov punches tuaj yeem txo qhov siab tshaj plaws txiav quab yuam los ntawm 30-50%, uas yog qhov tseem ceeb thaum tag nrho cov tonnage mus txog kev txwv lub peev xwm. Txawm li cas los xij, shear faib cov khoom thauj mus ntev dua, uas cuam tshuam rau kev suav lub zog. Koj tuaj yeem muaj tonnage txaus tab sis tsis muaj zog txaus, ib qho ua rau cov xovxwm kaw hauv qab qhov chaw tuag qhov twg flywheel ceev poob qis dua qhov pib xav tau los ua kom tiav cov hlab ntsha.
Kev xaiv xovxwm kuj tseem yuav xav txog qhov twg hauv qhov mob stroke lub load tshwm sim. Ib qho tuag uas siv feem ntau ntawm nws cov tonnage heev ze rau hauv qab qhov chaw tuag xav tau ntau lub zog los ntawm cov xovxwm flywheel tshaj ib qho nrog cov khoom xa tawm thoob plaws lub sijhawm ntev. Qhov kev sib raug zoo ntawm tonnage, stroke txoj hauj lwm, thiab lub zog muaj peev xwm txiav txim siab seb puas muaj xovxwm tuaj yeem khiav qhov tuag ntawm qhov nrawm nrawm yam tsis muaj kev cuam tshuam.
Simulation-tsim kev tsim qauv siv tau siv feem ntau txo qhov kev sim ua kom tuag los ntawm 50-70%, txhais ncaj qha rau lub sijhawm luv luv, txo tus nqi tsim kho, thiab kev tsim tawm sai dua.
Kev suav tonnage kuj cuam tshuam qhov seem tuag hauv xovxwm. Loads yuav tsum tau muab faib raws li qhov sib npaug li ua tau thoob plaws hauv lub txaj xovxwm. Tawm - chaw thau khoom ua rau tsis sib luag swb deflection, uas hloov cov kev tshem tawm thiab ua kom nrawm hnav ntawm ib sab ntawm lub cuab yeej. Thaum simulation qhia tawm qhov tsis sib npaug, cov kws tsim khoom tuaj yeem rov ua qhov chaw nres tsheb lossis rov muab cov neeg tuag txheeb ze rau cov xovxwm centerline los txhim kho cov khoom xa tawm.
Kev simulation, kev tsom xam qhov ua tau, thiab kev suav tonnage tsim cov txheej txheem kev soj ntsuam uas siv tau txhua qhov kev txiav txim siab tsim tawm. Tab sis tag nrho cov kev ntsuam xyuas no suav tias yog ib qho kev tsim khoom tshwj xeeb: ib lub ntim tshwj xeeb, cov xovxwm uas tau hais tseg, lub hom phiaj tuag. Hloov cov kev xav, thiab tag nrho cov qauv tsim hloov pauv. Dab tsi ua haujlwm rau ib lab-unit program xav tau qhov sib txawv ntawm engineering lub tswv yim tshaj li 5,000-daim qauv ua haujlwm.
Common Design Failures thiab hauv paus-Ua kom daws teeb meem
Thaum cov hlau stamped ib feem los ntawm cov xovxwm nrog burrs, seem uas tsis yog, los yog nto defects, lub instinct nyob rau hauv lub khw hauv pem teb yog liam tus tuag. Kho qhov teeb tsa. Sim ib qhov chaw nres tsheb. Regrind ib punch. Cov kev kho no kho cov tsos mob, tab sis qhov teeb meem hauv qab no feem ntau nyob hauv kev txiav txim siab ua lub hlis ua ntej thaum tsim. Raws li stamping kws tshaj lij Art Hedrick sau hauvTus Fabricator, tuag tsim yog qhov tseem ceeb, tab sis nws tsuas yog ib qho hauv lub vev xaib ntawm kev sib cuam tshuam sib txawv. Qhov tseem ceeb yog kev nkag siab uas qhov tsis xws luag yog los ntawm kev tsim- theem kev txiav txim siab piv rau cov uas tshwm sim los ntawm kev hloov pauv ntawm cov xovxwm hauv pem teb.
Dab tsi hauv qab no yog tus qauv tsim -kev pom hauv paus- ua rau kev tsom xam ntawm peb pawg ua haujlwm tsis zoo tshaj plaws: burr tsim, qhov dav dav, thiab cov khoom ntws tsis zoo. Txhua tus taug qab rov qab rau cov lus qhia tshwj xeeb stamping tsim uas, thaum ua raws li thaum lub sij hawm tsim cov cuab yeej, tiv thaiv qhov teeb meem ntawm puas mus txog ntau lawm.
Burr Tsim thiab Ntug Tsis Zoo
Burr yog ib qho kev tsis txaus siab zoo tshaj plaws ntawm qhov khoob thiab tho qhov. Nws tsav cov kev ua haujlwm thib ob xws li deburring thiab tumbling, qeeb kev sib dhos, thiab hauv qee kis ua rau muaj kev nyab xeeb ntawm cov npoo raug. Txawm li cas los xij, burr yog yuav luag ib txwm ua tiav qhov txiaj ntsig ntawm kev xaiv tsim, tsis yog qhov teeb meem random ntau lawm.
Peb tus qauv- theem hloov pauv tswj tus cwj pwm burr:
Clearance specification.Raws li tau hais hauv tshooj xaiv cov khoom, txhua tsev neeg hlau muaj qhov zoo tshaj plaws tshem tawm qhov rais. Khiav sab nraum lub qhov rais, tshwj xeeb tshaj yog nyob rau sab siab, nce rollover qhov tob thiab tsim ib tug pronounced burr di ncauj nyob rau hauv tuag sab ntawm qhov txiav. Rau stamping piv txwv uas engineers siv me ntsis steel clearances (8-10% ib sab) rau austenitic stainless, qhov tshwm sim yog tsis tu ncua burr qhov siab vim hais tias cov kev ua hauj lwm-hardening cwj pwm ntawm stainless yuav tsum tau 12-16% ib sab rau huv si propagation. Tus tsim kho yog ncaj nraim: qhia meej meej qhov tseem ceeb ntawm ib qho khoom, tsis yog daim pam feem pua ntawm tag nrho cov tuag.
Kev siv lub kaum sab xis.Pav ca- lub ntsej muag punches koom nrog tag nrho cov ntu ntu ib txhij, ua kom lub zog siab tshaj plaws thiab kev poob siab. Qhov kev poob siab ntawd ua rau cov npoo degradation, thiab hnav cov npoo tsim burr txawm tias qhov kev tshem tawm yog lawm. Kev siv lub kaum sab xis ntawm 1 mus rau 1.5 npaug ntawm cov khoom tuab rau lub ntsej muag lub ntsej muag txo cov tonnage ncov los ntawm 30-50% thiab faib cov hnav khaub ncaws ntau sib npaug thoob qhov txiav. Kev lag luam tawm, lub zog sab nraud ntawm lub punch, yog tswj tau nrog kev txhawb nqa zoo los ntawm lub phaj stripper.
Tool steel hardness xaiv.A txiav ntug hardened rau 58-62 HRC (ib txwm rau D2 los yog M2 cuab yeej steels) tuav nws cov geometry ntev tshaj ib tug ntawm 54-56 HRC. Qhov txawv tsis yog hloov maj mam. Ntawm cov khoom ntim ntau tshaj 100,000 hits, txhua ob lub ntsiab lus ntawm Rockwell hardness tuaj yeem txhais tau ntau txhiab tus mob stroke ntxiv ntawm kev rov ua kom lub sijhawm. Kev txiav txim siab tsim tsis yog cov hlau twg los qhia tab sis kuj tseem muaj cov ntsiab lus carbide, hnav tsis kam, thiab kev kho saum npoo (TiN, TiCN, lossis DLC txheej) uas txuas ntxiv lub neej ntawm cov khoom siv abrasive.
Punch-rau- tuag alignment ties tag nrho peb qhov sib txawv ua ke. Txawm hais tias qhov tseeb clearance qhov tseem ceeb thiab zoo hardness, yog hais tias lub Upper thiab qis tuag halves hloov mus rau ib leeg thaum lub sij hawm stroke, clearance yuav tsis sib xws. Ib sab ntawm qhov txiav tau nruj dua thaum sab nraud qhib, ua tus yam ntxwv burr qauv uas tshwm ntawm ib ntug nkaus xwb. Cov kab no rov qab mus rau kev coj ua qauv tsim: pob bearing qhia cov posts nrog txaus preload, pob luj taws rau lateral thrust tswj, thiab tuag khau rigidity txaus los tiv thaiv deflection nyob rau hauv tag nrho cov txiav load.
Dimensional Drift thiab Tolerance Stack-Up
Xav txog qhov kev vam meej tuag nrog kaum ob qhov chaw. Txhua qhov chaw nres tsheb qhia nws tus kheej qhov kev hloov pauv, tej zaum tsuas yog 0.001 txog 0.002 ntiv tes rau ib qho chaw nres tsheb. Tab sis yog tias cov kev ua yuam kev no ntxiv, chaw nres tsheb - mus rau - chaw nres tsheb, qhov kawg tuaj yeem yog 0.012 txog 0.024 ntiv tes tawm ntawm lub npe los ntawm lub sijhawm nws mus txog qhov kawg ua haujlwm. Qhov ntawd yog txaus los thawb cov ntawv hlau stamping kam rau siab tshaj qhov raug +/- 0.005 nti yuav tsum tau ntawm cov yam ntxwv tseem ceeb.
Qhov no yog qhov uas GD&T kev txiav txim siab dhau los ua qhov tseem ceeb hauv kev tsim tuag stamping. Traditional kev sib koom tes dimensioning nrhiav cov yam ntxwv txheeb ze rau lwm cov yam ntxwv, tsim cov chains kev vam khom qhov twg txhua qhov kam rau ua rau yav dhau los. Raws liGD&T cov ntsiab lusPiv txwv li, siv qhov tseeb txoj hauj lwm tswj nrog datum siv thav duab tshem tawm cov chains los ntawm kev nrhiav txhua qhov tshwj xeeb txheeb ze rau cov txheej txheem ntawm datum es tsis yog ib leeg.
Siv rau kev txhim kho tuag tsim, cov ntsiab lus no txhais ua ib lub tswv yim tshwj xeeb: tsim datum nta (pilot qhov) ntawm thawj qhov chaw nres tsheb, tom qab ntawd siv tag nrho cov haujlwm tom ntej rov qab rau cov datums es tsis yog rau cov nta tsim ntawm cov chaw nruab nrab. Thaum txhua txoj kev tsim thiab tho kev ua haujlwm nrhiav los ntawm tib tus kws tsav dav hlau siv, qhov yuam kev tsis sib xyaw. Lawv nyob ywj siab.
Tsim cov tswv yim uas txo qis qhov sib txawv ntawm qhov sib txawv xws li:
- Muab qhov pilot qhov nyob rau hauv cov cab kuj sawb ntawm chaw nres tsheb ib thiab siv lawv ua tus tswv positional datum rau tag nrho cov downstream kev khiav hauj lwm
- Nrhiav cov yam ntxwv tseem ceeb los ntawm cov kws tsav dav hlau es tsis yog los ntawm cov duab geometry yav dhau los
- Tsim cov chaw nres tsheb kom ua siab ntev tshaj - cov yam ntxwv tseem ceeb yog tsim kom ze li sai tau rau cov ntsiab lus kev sib koom tes
- Siv nyob rau hauv - tuag sensors los ntes cov suab tsis raug ua ntej lawv tshaj tawm los ntawm ntau qhov chaw nres tsheb
- Txheeb xyuas cov hlau stamping tolerances ntawm qhov tuag tsim uas nruj dua qhov kam rau ua yam tsawg kawg 30% los muab cov npoo rau kev hloov pauv.
Pub raug tseeb kuj ua lub luag haujlwm. Yog hais tias lub sawb pub mechanism tso tawm cov khoom ua ntej cov pilots koom, lub sawb floats momentarily yam tsis muaj txoj hauj lwm tswj. Thaum lub qhov rais ntawd, ib qho kev ntxhov siab nyob rau hauv cov cab kuj los yog tsis sib npaug ntawm lub zog los ntawm kev mob stroke yav dhau los tuaj yeem hloov lub strip. Cov lus teb tsim yog ua kom tus tsav nkag pib ua ntej pub zaub mov xaus, tsim kom muaj kev sib tshooj uas tswj xyuas cov ntawv sau npe tsis tu ncua.
Material Flow Defects thiab lawv tsim ua
Wrinkling, splitting, thiab nto marking yog peb cov khoom ntws tsis xws luag uas feem ntau tua ntau lawm khiav. Txhua tus muaj tus qauv tsim tshwj xeeb- theem hauv paus ua rau, thiab txhua tus tuaj yeem tiv thaiv tau los ntawm kev txiav txim siab tshwj xeeb uas tau txiav txim siab ntev ua ntej qhov tuag mus txog qhov sim.
Wrinkling los ntawm qhov tsis txaus siab ntawm qhov khoob khoob khoob.Thaum cov ntawv hlau ntws mus rau hauv qhov kos kab noj hniav nyob rau hauv compressive kev nyuaj siab nrog tsis txaus tuav, nws buckles. Cov wrinkles uas tsim nyob rau hauv qhov chaw uas tsis muaj dab tsi tsis cia li nyob ntawd. Raws li cov hauv paus - ua rau kev soj ntsuam pom tseeb, cov khoom wrinkled uas tau raug yuam los ntawm cov hlaws dai los yog rau hauv cov kab noj hniav tuag ua rau muaj kev txwv tsis pub muaj zog uas ua rau cov thinning ntau dhau thiab qhov kawg ntawm cov dej ntws tawm. Kev txhim kho tsim muaj xws li kev qhia qhov khoob khoob khoob kom txaus los tuav cov ntawv nro (feem ntau 30-40% ntawm kev kos duab rau cov hlau me me), suav nrog cov hlaws dai uas xav tau kev tswj hwm hauv zos, thiab xyuas kom muaj kev sib tw lossis sib npaug kom muaj kev sib txig sib luag ntawm tag nrho cov tuav-down.
Splitting los ntawm kev kos qhov tob heev.Txhua yam khoom muaj qhov txwv qhov sib piv, qhov siab tshaj plaws ntawm txoj kab uas hla mus rau punch txoj kab uas hla nws tuaj yeem txhawb nqa hauv ib qho haujlwm. Tshaj nws, thiab lub khob phab ntsa tsis nyob rau hauv nro. Kev sib sib zog nqus nqus tsis ua haujlwm kuj tseem qhia txog kev tshem tawm ntawm kev xuas nrig ntaus thiab tuag ua ib qho tseem ceeb: yog tias qhov sib txawv me me, loj dhau, lossis tsis sib xws, cov khoom tawg thaum lub sij hawm kos duab. Tus qauv tsim-Kev tiv thaiv theem suav nrog suav cov lej sib piv thaum lub sijhawm ntsuas qhov ua tau, sib sib zog nqus nqus hla ntau qhov chaw nres tsheb kom txo qis kev sib tsoo, thiab txheeb xyuas cov punch-rau- tuag clearance uniformity ua ntej siv cuab yeej.
Deg defects los ntawm kev tsis txaus lubrication.Tuag tsim yuav tsum suav tias yuav ua li cas lubricant ncav cuag thiab nyob twj ywm rau ntawm qhov chaw tseem ceeb. Yog tsis tsim- nyob rau hauv cov roj nplua nyeem, cov chaw cia khoom, los yog cov ntaub ntawv zoo nkauj uas khaws cov roj zaj duab xis, hlau - mus rau -hlau nyob rau hauv lub siab ua rau lub galling, qhab nia, thiab deg tuaj. Cov no tsis yog tus neeg ua haujlwm yuam kev. Lawv yog design omissions. Nta xws li roj grooves nyob rau hauv kos rings, micro-textured punch nto, thiab lubricant daim ntawv thov chaw nres nkoj nyob rau hauv cov dej ntws ntawm cov chaw tsim tshuaj paus xyuas kom meej raws li cov zaj duab xis kev pab cuam nyob rau hauv lub stroke voj voog.
Cov txheej txheem daws teeb meem kev txheeb xyuas txuas cov tsos mob pom rau lawv tus qauv tsim- theem hauv paus ua rau:
- Burr ntawm ib sab ntawm ib feem nkaus xwb:uneven clearance los ntawm kev qhia system misalignment los yog tuag khau deflection nyob rau hauv load
- Burr qhov siab nce ntau dua kev khiav:punch ntug hnav los ntawm tsis txaus hardness los yog ploj nto txheej
- Qhov tawm ntawm txoj hauj lwm:pilot-to-trip kev koom tes lub sij hawm tsis raug, los yog kam rau ua pawg- mus hla chaw nres tsheb
- Progressive dimensional drift:cumulative chaw nres tsheb yuam kev los ntawm cov yam ntxwv hais txog lwm yam nta es tsis yog tus tswv datums
- Wrinkling hauv qhov chaw flange:blank holder siab dhau lawm los yog tsis sib npaug standoff qhov siab hla tus tuav -down nto
- Spliting ntawm kos phab ntsa:kos qhov piv txwv tshaj cov khoom txwv, los yog lub vojvoog punch nruj heev rau cov khoom tuab
- Galling lossis qhab nia ntawm qhov chaw tsim:Cov roj nplua nyeem uas ploj lawm hauv kev tsim qauv tuag, lossis tuag nto tas li ntxhib (dhau Ra 0.8 um)
- Qhov tsis tiaj tom qab blanking:unbalanced txiav quab yuam los yog residual kev nyuaj siab nyob rau hauv cov khoom tuaj tsis hais los ntawm stripper siab
- Caij nplooj ntoos hlav tsis sib haum-rov qab:cov khoom vaj khoom tsev variation ua ke nrog cov tswv yim them nyiaj tsis txaus hauv kev tsim cov duab geometry
Cov xov xwm thoob plaws tag nrho cov kev ua tsis tiav no: kev tiv thaiv tus nqi tsawg dua kev kho. Txhua qhov teeb meem ntawm daim ntawv teev npe no tuaj yeem xav txog thaum lub sijhawm tsim los ntawm kev txheeb xyuas kom raug, qhov tseeb qhov tshwj xeeb, thiab kev tshuaj xyuas cov qauv tsim. Kev sim tuag yuav tsum tau lees paub tus qauv tsim, tsis yog thawj lub sijhawm los nrhiav pom tias qhov kev txiav txim siab hauv engineering tsis raug.
Cov qauv kev ua tsis tiav no tseem qhia qee yam txog yuav ua li cas cov cuab yeej peev yuav tsum ntsuas nrog kev xav tau ntau lawm. Ib lub cuab yeej khiav 5,000 qhov chaw hauv ib xyoos tuaj yeem zam qhov tsim kev puas tsuaj uas yuav muaj kev puas tsuaj ntawm 500,000 units. Kev nkag siab txog qhov kev cia siab npaum li cas yuav tsum tau hloov kho qhov kev txiav txim siab engineering, los ntawm kev xaiv cov khoom siv mus rau chaw nres tsheb suav mus rau kev saib xyuas lub tswv yim, yog dab tsi cais tus nqi - siv tau zoo los ntawm cov cuab yeej uas dhau - nqis peev lossis qis dua - xa.
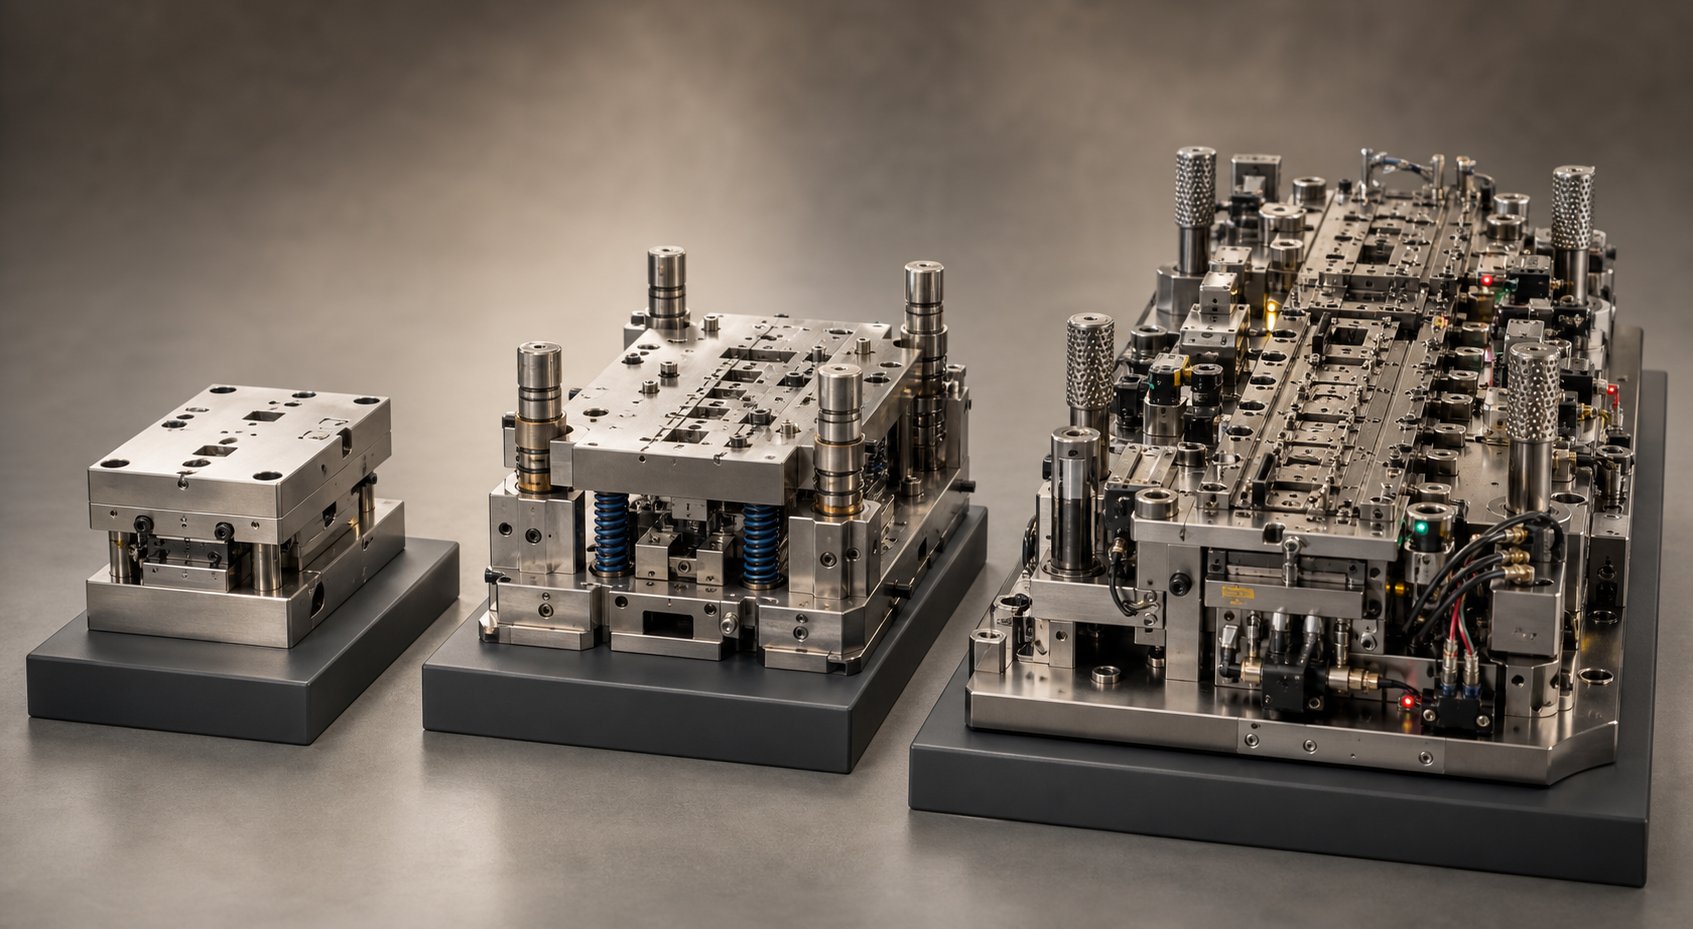
Tsim kom muaj qhov sib txawv ntau lawm Volume Tiers
Ib tug tuag uas zoo meej rau ob lab units txhua xyoo yog wildly tshaj -engineered rau ib tug 2,000-piece validation khiav. Thiab ib lub cuab yeej tsim los rau cov qauv stamping tus qauv yuav ua rau nws tus kheej puas nyob rau hauv ib lub hlis ntawm ntau lawm speeds. Volume tsis yog tus lej ntawm kev yuav khoom xwb. Nws tsim kho txhua qhov kev txiav txim siab engineering: cov cuab yeej steel qib, chaw nres tsheb suav, cov qauv kev tsim kho, kev saib xyuas yooj yim, thiab kev lag luam lej uas tsim nyog rau txhua qhov kev xaiv.
Qhov yuam kev engineers ua feem ntau? Siv ib lub tswv yim tsim qauv thoob plaws txhua qib ntim. Qhov tshwm sim yog ob qho cuab yeej uas raug nqi peb zaug qhov kev pab cuam tuaj yeem txhawb lossis cov cuab yeej uas hnav tawm ua ntej thawj lub nkoj xa rov qab.
Qauv thiab luv-Khiav Die Design Strategies
Thaum koj xav tau 500 mus rau 5,000 qhov chaw, qhov tsim qhov tseem ceeb hloov mus los ntawm kev ua haujlwm ntev mus rau kev ceev thiab kev tiv thaiv tus nqi. Txhua duas siv rau cov cuab yeej tau txais kev txiav txim siab hla qee qhov me me, yog li kev nqis peev ua ntej ua tus thawj ntawm ib feem ntawm - kev lag luam. Ib qho kev cai nce qib tuag khiav $ 12,000 ntxiv $ 2.40 ib feem ntawm 5,000 units tab sis tsuas yog $ 0.12 ib feem ntawm 100,000 units. Qhov kev lej ntawd ua rau txhua qhov kev txiav txim siab tsim qauv ntawm tus qauv qauv.
Short-Run die design strategies suav nrog:
- Siv unhardened los yog semi- hardened tool steels (A2 ntawm 54-56 HRC es tsis yog D2 ntawm 60-62 HRC) uas tshuab sai dua thiab raug nqi tsawg, txais luv luv tuag lub neej nyob rau hauv pauv
- Txo cov chaw nres tsheb suav los ntawm kev sib txuas ua haujlwm yog qhov ua tau, txawm tias tus nqi siab dua me ntsis rau - chaw nres tsheb strain ntawm cov khoom siv
- Kev siv cov khoom tuag thaiv kev tsim kho ntau dua li ntxig-style, txij li kev hloov zaus tsis yog ib qho kev txhawj xeeb ntawm qhov ntim tsawg
- Simplifying cov txheej txheem rau kev sib txhuam- hom pins es tsis yog pob bearing posts, txaus rau qeeb xovxwm speeds thiab tsawg dua tag nrho cov voj voog
- Hla rov qab cov yam ntxwv zoo li cov neeg tsav dav hlau thaub qab, qhov ntsuas thib ob, lossis cov hnab ntim khoom seem uas ntxiv lub sijhawm tsim tsis tau them rov qab ntawm qhov ntim tsawg
Mos tooling prototypes, qee zaum nrum los ntawm zinc alloys zoo li Kirksite, nyob rau qhov kawg qis kawg. Lawv siv tau cov khoom ntws thiab paub meej tias lub caij nplooj ntoos hlav- rov qab kwv yees rau 500-2,000 hits ua ntej hnav dhau qhov kev zam. Rau daim ntawv sau ua qauv stamping qhov twg tus qauv tsim tseem yuav hloov pauv, qhov kev siv pov tseg no tiv thaiv kev ua haujlwm kim dua ntawm cov cuab yeej hardened uas tsis tuaj yeem hloov kho tau yooj yim.
Kev lag luam tawm -offs yog tiag tiag: luv luv tuag lub neej (feem ntau 10,000-50,000 hits piv rau pua pua txhiab), kev kam rau siab dua los ntawm kev tsim kho tsawg dua, thiab tus nqi siab dua rau ib feem. Tab sis rau kev ua pov thawj tawm tswv yim, ua kom haum rau hauv cov rooj sib txoos, lossis sau tus choj txiav txim thaum tsim cov cuab yeej tsim khoom, cov kev cuam tshuam no tsis yog siv tau xwb tab sis kev lag luam tsim nyog.
Siab -Volume Production Die Design Requirements
Ntawm qhov ntim ntau tshaj 100,000 units txhua xyoo, qhov kev sib npaug ntawm kev lag luam hloov pauv tag nrho. Tus nqi cuab yeej dhau los ua qhov yuam kev hauv ib feem ntawm - suav. Dab tsi tseem ceeb yog uptime, sib xws, thiab tuag lub neej ntsuas nyob rau hauv ntau lab lub voj voog. Kev tsim cov hlau stamping ntawm qhov ntsuas no xav tau kev txiav txim siab engineering uas yuav zoo li absurdly dhau - tau hais tseg rau lub sijhawm luv luv tab sis them rov qab ntau zaus thoob plaws qhov kev pab cuam lub neej.
Rau kev lag luam hlau stamping cov kev pab cuam,Chav Kawm A nce qib cuab yeejyog tus qauv. Cov tuag no muaj cov khoom siv hloov pauv tau, coj strippers nrog precision pob bearing qhia posts, thiab hardened steel los yog carbide txiav inserts. Cov pa tuag yuav kav ntev txog ib lab qhov chaw. Class A tooling nrog kev saib xyuas kom zoo tuaj yeem tshaj qhov ntawd.
Carbide inserts yog lub ntsiab lus ntawm siab - ntim tuag tsim. Tungsten carbide txiav cov npoo kawg 5-10 lub sij hawm ntev dua li cov cuab yeej siv hlau, uas txhais tau hais tias tsawg dua cov xovxwm nres rau kev kho dua tshiab thiab zoo ib yam ntug zoo thoob plaws kev ua haujlwm txuas ntxiv. Cov kev txiav txim siab tsim kev hloov pauv: carbide yog nkig thiab yuav tsum tau txais kev txhawb nqa los ntawm kev poob siab-absorbing cov ntaub ntawv rov qab, ua tib zoo ua kom tsis txhob muaj kev sib tsoo thaum sib tsoo, thiab qee zaum coated (TiN, TiCN) rau kev hnav ntxiv.
Cov chaw tsim khoom ntxiv kuj tseem ua tus yam ntxwv siab - cov cuab yeej ntim. Qhov twg luv -khiav tuag yuav tsim ib qho feature nyob rau hauv ob lub chaw nres tsheb ntawm ntau dua strain ib hit, ib tug ntau lawm tuag kis tau zoo tib yam kev khiav hauj lwm nyob rau hauv peb los yog plaub chaw nres tsheb. Tsawg zog ib lub chaw nres tsheb txhais tau hais tias tsis tshua muaj hauj lwm hardening ntawm hits, zoo deg tiav, ntau precisely caij nplooj ntoos hlav -rov qab, thiab heev ntev tuag lub neej. Hlau stamping rau qhov loj tshwj xeeb tshaj yog cov txiaj ntsig los ntawm txoj hauv kev no vim tias kev sib sau ntau dua tuaj yeem cuam tshuam rau cov nqi hnav ntawm cov cuab yeej siv.
Cov yam ntxwv tsis zoo uas zoo li ntau dhau ntawm cov ntim tsawg dhau los ua qhov tseem ceeb ntawm qhov ntsuas:
- Backup pilot stations uas tswj kev sau npe yog tias tus thawj tsav tus pin tawg
- Hauv -kev paub txog kev tuag (kev tshawb nrhiav tsis pom zoo, slug retention monitors, ntu- tawm sensors) uas nres cov xovxwm ua ntej qhov tsis ua haujlwm cascades rau hauv kev puas tsuaj tuag
- Ceev-hloov cov hnab tshos uas tso cai rau hnav cov npoo txiav kom hloov pauv thaum lub sijhawm so tsis tas yuav tsum tau rub tag nrho
- Standardized fastener hlau stamping Cheebtsam (screws, dowels, springs) tau los ntawm cov catalogs rau kev kho sai yam tsis muaj kev cai yuav khoom qeeb
Tus nqi -Txoj kev txiav txim siab tsim qauv
Qhov kev sib tw tiag tiag engineering tsis yog tsim rau ib qib ntim. Nws yog kev txiav txim siab qhov twg koj qhov kev zov me nyuam poob thiab txiav txim siab peev uas phim qhov tseeb es tsis yog kev cia siab. Txhua qhov kev hloov kho tshiab, txawm tias nws yog carbide piv rau cov cuab yeej hlau, plaub qhov chaw nres tsheb piv rau peb, lossis cov kabmob pob kabmob sib piv cov pins sib txhuam, yog tus nqi them tus nqi uas tsuas yog tsim nyog tshaj li qhov chaw pib.
Kev so-txawm yog lej yog qhov tshwj xeeb rau txhua qhov kev txiav txim. Lub carbide ntxig teeb yuav ntxiv $ 3,000 rau cov cuab yeej siv tab sis txuag $ 0.002 ib feem hauv kev txo qis. Qhov kev nqis peev ntawd tawg txawm tias ntawm 1.5 lab qhov chaw. Hauv qab qhov ntim ntawd, cov cuab yeej steel muab kev lag luam sib npaug. Saum toj no, carbide them rau nws tus kheej dua. Cov kws tsim khoom yuav tsum tau ua qhov kev suav no rau txhua qhov kev txiav txim siab tsim qauv loj dua li tsis ua raws li qhov pheej yig tshaj lossis qhov kev xaiv ruaj khov tshaj plaws.
Hauv - tuag sensing ua raws li kev xav zoo sib xws. Ib pob khoom siv misfeed yuav raug nqi $ 2,000-5,000 tab sis tiv thaiv kev sib tsoo tuag uas raug nqi $ 15,000-50,000 los kho. Yog hais tias kev sib tsoo qhov tshwm sim yog ib zaug ib lab strokes, lub sensor them rau nws tus kheej hauv cov kev pab cuam tshaj li ob peb puas txhiab hits. Rau kev khiav luv luv, qhov muaj feem cuam tshuam ntawm kev sib tsoo yuav tsis ua rau kev nqis peev.
| Tsim Parameter | Tus qauv / luv-Khiav | Nruab nrab -Vume (10K-100K) | Siab -Volume (100K+) |
|---|---|---|---|
| Tooling Nqi Ntau | $3,000 - $15,000 | $15,000 - $50,000 | $50,000 - $200,000+ |
| Raws li - Tus nqi cuam tshuam | Siab (${0}} $5.00+ tooling amortization) | Nruab Nrab ($0.15 - $1.00) | Tsawg (${0}} $0.10) |
| Cia Siab Tuag | 10, 000 - 50,000 hits | 250, 000 - 1, 000,000 hits | 1,000,000 - 10,000,000+ hits |
| Tool Steel Qib | A2, S7 (ib nrab- tawv) | D2, M2 (tag nrho hardened) | Carbide inserts, PM steels |
| Qhia System | Kev txhuam tus pins, ob - ncej | Pob kabmob, plaub- ncej | Pob bearing nrog preload, pob luj taws |
| Chaw nres tsheb Strategy | Tsawg chaw nres tsheb, siab dua ib qho kev ntaus | Qhov chaw nres tsheb sib npaug | Ntxiv chaw nres tsheb kom txo qis |
| Maintenance nta | Yam tsawg kawg nkaus (khoom siv) | Replaceable inserts ntawm hnav cov ntsiab lus | Ceev-hloov cov ntxig ntxig, hauv- qhov ntsuas tuag, cov hnab ntim khoom seem |
| Tej kev siv | Tsim validation, choj ntau lawm, niche qhov chaw | Cov khoom siv, nruab nrab - cov rooj sib txoos | Automotive, khoom siv, siab -xav tau fasteners |
Daim ntawv ceeb toom yuav ua li cas cov ciam teb ntawm tiers tsis nruj. Ib feem uas muaj kev tiv thaiv nruj heev tuaj yeem ua rau pom tseeb siab - ntim kev coj ua ntawm nruab nrab - ntim ntau vim tias tus nqi ntawm cov khoom siv los ntawm cov cuab yeej tsis tshua muaj siab tshaj tus nqi rau cov khoom zoo dua. Hloov pauv, qhov tsis yog - qhov tseem ceeb ntawm cov tshuaj pleev ib ce ntawm cov ntim siab tuaj yeem zam qhov nruab nrab -tier kev tsim kho yog tias qhov yuav tsum tau ua kom tiav yog zam txim.
Cov kws ua haujlwm ua haujlwm thoob plaws cov qib ntim no tau txais txiaj ntsig los ntawm kev koom tes nrog cov neeg muab kev daws teeb meem tuag uas tuaj yeem hloov kho cov cuab yeej cuab tam kom phim cov phiaj xwm ntsuas.YICENmuaj kev cai stamping tuag kev daws teeb meem hla tus qauv los ntawm kev tsim cov cuab yeej, nrog kev txawj ntse hauv cov qauv kev tuag, kev xaiv cov khoom siv, thiab cov khoom ntws optimization uas kho rau txhua qhov project ntim qhov tseeb. Muaj ib tus neeg koom tes uas nkag siab txog tag nrho cov spectrum tiv thaiv kev tsis sib haum xeeb uas tshwm sim thaum cov cuab yeej tsim qauv tsim los ntawm ib pab neeg thiab cov cuab yeej tsim khoom los ntawm lwm tus uas tsis muaj kev txuas ntxiv hauv kev xav hauv engineering.
Qhov kev txiav txim siab ntim qib tseem cuam tshuam koj li cas rau kev tsim qauv siv tau. Siab - cov kev pab cuam ntim tau pom zoo rau kev simulation ntau thiab kev ua qauv nyuaj vim tias tus nqi ntawm qhov tsis ncaj ncees lawm ntau ntau lab ntawm qhov chaw. Luv - cov haujlwm khiav haujlwm yuav lees txais kev sim ntau dua vim tias muaj kev cuam tshuam nyiaj txiag. Txawm li cas los xij, tsis hais txog qhov ntim, cov hauv paus ntsiab lus engineering tseem nyob tas li. Qhov kev hloov pauv li cas yog koj nqis peev ntau npaum li cas rau kev ua tiav lawv.
Muab Tuag Stamping Design Principles rau hauv kev xyaum
Paub txog cov qauv engineering yog ib yam. Kev siv lawv tsis tu ncua thoob plaws txhua qhov haujlwm tshiab, nyob rau hauv lub sijhawm kawg, nrog rau kev hloov pauv cov cai thiab kev txwv nyiaj txiag, yog qhov feem ntau pab pawg poob qis. Cov kev ua tsis tiav uas tau them thoob plaws hauv phau ntawv qhia hlau stamping no qhia cov xov xwm sib xws: lawv tsis yog los ntawm kev tsis paub. Lawv tau tshwm sim los ntawm kev hla cov kauj ruam, cov kev xav uas tsis tau txheeb xyuas, thiab cov kev txiav txim siab tsim los ntawm kev sib cais los ntawm qhov tseeb hauv qab.
Dab tsi cais cov pab pawg uas tso tawm cov cuab yeej huv si los ntawm cov uas daig hauv qhov kev sim tsis kawg yog tsis muaj txuj ci. Nws yog txheej txheem kev qhuab qhia. Cov txheej txheem kev ua haujlwm uas yuam cov lus nug tseem ceeb thaum ntxov, lees paub qhov kev xav los ntawm kev simulation, thiab ntes qhov yuam kev ua ntej lawv tau ua tiav rau hauv cov hlau tawv.
Tsim Daim Ntawv Teev Npe rau New Die Programs
Txhua qhov tshiab hlau stamping tsim qhov project tau txais txiaj ntsig los ntawm qhov tseem ceeb ntawm kev txiav txim siab. Hla lossis rov xaj cov kauj ruam no thiab koj yuav pom koj tus kheej daws cov teeb meem uas tsis tas yuav muaj nyob. Siv daim ntawv txheeb xyuas no ua lub rooj sib tham lub rooj sib tham, qhov twg txhua yam khoom tau raug txheeb xyuas ua ntej theem tom ntej pib:
- Paub meej tias ib feem geometry yog khov thiab tag nrho GD&T cov cai yuav tsum tau sau tseg, suav nrog cov qauv datum, qhov tseem ceeb - rau{{1} cov yam ntxwv zoo, thiab qhov chaw tso cai
- Txheeb xyuas cov ntaub ntawv tshwj xeeb tag nrho: alloy, temper, thickness kam rau ua band, grain kev taw qhia yuav tsum, thiab tej yam khoom zoo txwv
- Txiav txim siab qhov ntim txhua xyoo thiab qhov kev pab cuam lub neej los xaiv cov cuab yeej tsim nyog (tus qauv, nruab nrab- ntim, lossis chav tsim khoom)
- Ua qhov kev ntsuam xyuas muaj peev xwm: kos qhov sib piv qhov tob, qhov tsawg kawg yog khoov radii, ncab feem pua, thiab kev kwv yees ua ntej tonnage tawm tsam muaj peev xwm xovxwm
- Xaiv cov qauv kev tuag (kev vam meej, hloov pauv, sib txuas, lossis kev sib xyaw ua ke) raws li qhov loj me, ntim, kam rau ua, thiab pob nyiaj siv
- Qhia meej cov khoom siv-qhov tshwj xeeb clearance qhov tseem ceeb ntawm ib qho chaw txiav es tsis siv ib feem pua ntawm daim pam hla lub cuab yeej
- Ua kom tiav strip layout optimization nrog cov ntaub ntawv siv xam, cov cab kuj muaj zog xyuas, thiab bypass notch geometry paub tseeb
- Cov chaw nres tsheb ib ntus nrog kev tso chaw tsav tsheb, quab yuam faib, thiab tsim- ua ntej - trimming logic validated
- Khiav kev simulation thiab paub meej tias tag nrho cov cheeb tsam dhau qhov kev txwv kev txwv nrog kev nyab xeeb txaus
- Xam lub caij nplooj ntoos hlav- rov qab them nqi rau txhua qhov khoov chaw nres tsheb thiab muab tso rau hauv kev tsim geometry
- Txheeb xyuas tag nrho cov tonnage suav nrog tag nrho cov txiav, tsim, ncoo, stripper, thiab cam rog tiv thaiv kev ntaus nqi ntawm txoj haujlwm stroke
- Txheeb xyuas cov khau khau rigidity, qhia kev xaiv cov txheej txheem, thiab cov tswv yim zoo sib xws rau cov kev xav tau ntawm kev thauj khoom thiab nrawm
- Qhia cov cuab yeej steel qib, hardness yuav tsum tau, thiab kev kho deg rau txhua qhov hnav raws li cov khoom siv abrasiveness thiab ntim lub hom phiaj
- Muab qhov yuam kev- pov thawj cov yam ntxwv: offset dowels, asymmetric qhia, thiab cov khoom uas lub cev tsis tuaj yeem ntsia tsis raug
- Cov ntaub ntawv tu ncua ncua sijhawm, rov kho cov nyiaj pub dawb, thiab cov khoom seem tseem ceeb ua ntej cov cuab yeej xa mus rau kev tsim khoom
Cov kab ke no tsis yog arbitrary. Txhua kauj ruam nyob ntawm cov ntaub ntawv tau lees paub hauv qhov dhau los. Dhia mus rau strip layout ua ntej muaj peev xwm tau lees paub, los yog xaiv cov cuab yeej steels ua ntej ntim tier yog tsim, tsim rework loops uas haus engineering teev yam tsis tau txav mus rau qhov kev pab cuam.
Tsim kom muaj zog Tuag Tsim Kev xyaum
Daim ntawv tshuaj xyuas ua haujlwm rau ib tus kheej cov kev pab cuam. Kev tsim kom muaj zog hlau stamping kev xyaum ua haujlwm yuav tsum muaj qee yam dav dua: cov qauv kev hloov pauv ntawm pawg tsim qauv cuam tshuam nrog cov kws tsim khoom lag luam, yuav ua li cas siv cov txheej txheem ua haujlwm tau zoo, thiab kev paub txog kev paub hauv lub sijhawm li cas.
DFM kev sib koom tes yog qhov siab tshaj plaws - txhim kho cov koom haum feem ntau tuaj yeem ua tau. Thaum tuag engineers koom nrog cov khoom tsim ua ntej ib feem geometry yog khov, lawv tuaj yeem txheeb xyuas qhov teeb meem ntawm kev tsim khoom uas tsis muaj nqi los kho hauv CAD tab sis kaum tawm txhiab tus kom haum rau cov cuab yeej. Lub vojvoog hloov pauv, kev ua siab ntev rau kev so ntawm qhov tsis yog- qhov tseem ceeb, qhov hloov pauv me me uas txhim kho qhov zes, cov kev sib tham no tshwm sim yooj yim ntawm lub tswv yim theem thiab ua rau mob siab rau kev txiav txim thaum lub cuab yeej tau hais.
Cov txheej txheem stamping hauv kev tsim khoom tsis pib thaum hlau ntaus tuag. Nws pib thaum tus neeg tsim khoom tsim kev txiav txim siab geometry tias tus tuag yuav tsum haum. Kev sib txuas qhov sib txawv, los ntawm cov txheej txheem DFM tshuaj xyuas ntawm cov ntsiab lus tsim qauv, tiv thaiv qhov xwm txheej uas tus kws ua haujlwm tuag tau txais cov ntawv sau khov uas yog qhov nyuaj rau thwj thiab tsis muaj chaw rau kev sib tham.
Kev simulation- thawj qhov kev ua haujlwm sawv cev rau qhov kev txhim kho thib ob. Cov pab pawg uas kho cov kev soj ntsuam raws li qhov yuav tsum tau tsim lub rooj vag, tsis yog kev xaiv ntxiv, ntes cov teeb meem thaum lawv muaj kev ywj pheej los kho. Cov pab pawg uas hla simulation thiab tso siab rau kev sim tuag los qhia txog cov teeb meem them rau qhov luv luv hauv lub sijhawm tshuab, cov khoom pov tseg, thiab lub sijhawm qeeb. Kev lag luam tsis paub meej: ib teev ntawm lub sij hawm simulation raug nqi ib feem ntawm ib teev ntawm lub sij hawm sim, thiab nws yields teb sai dua.
Cov qauv tsim kev tshuaj xyuas ntxiv ib txheej thib peb ntawm kev tiv thaiv. Txawm tias muaj kev paub txog engineers tsim qhov muag tsis pom ntawm cov haujlwm uas lawv tau ua haujlwm rau lub lis piam. Cov txheej txheem tshiab ntawm ob lub qhov muag tshuaj xyuas kev tshem tawm cov ntsiab lus, cov kev xav ntawm strip layout, thiab kev suav tonnage catches qhov yuam kev uas tus tsim qauv qub tau saib dhau los ntawm kaum lub sijhawm. Cov kev tshuaj xyuas no tsis tas yuav tsum tau piav qhia. Ib 30-feeb tshuaj xyuas cov neeg sib tw tawm tsam daim ntawv teev npe saum toj no ntes feem ntau ntawm cov qauv tsim-theem yuam kev ua ntej lawv mus txog kev tsim cov cuab yeej.
Tshaj li cov txheej txheem sab hauv, cov txheej txheem stamping hauv kev tsim cov txiaj ntsig los ntawm cov kws tshaj lij sab nraud, tshwj xeeb tshaj yog rau kev tsim- cov kev sib tw hnyav uas dhau ntawm pab pawg ua haujlwm niaj hnub. Cov txheej txheem tuag nyuaj, cov khoom siv sib txawv tsis sib xws, kev ua haujlwm ruaj khov, lossis burr- cov ntawv thov tseem ceeb feem ntau tau txais txiaj ntsig los ntawm kev xav ntawm tus khub siv cuab yeej cuab tam uas tau daws teeb meem zoo sib xws hauv ntau qhov kev lag luam.YICENua hauj lwm lub luag hauj lwm rau engineers nrhiav kev sib koom tes tuag tsim kev txawj ntse, tshwj xeeb tshaj yog nyob rau hauv tej yaam num uas muaj feem xyuam rau tuag qauv optimization, xuas nrig ntaus thiab lifter tsim, clearance engineering, thiab cov khoom ntws tswj. Qhov sib txawv tseem ceeb: tus neeg koom tes koom nrog hauv cov txheej txheem tsim, txhawb kev txiav txim siab engineering ntawm kev xaiv cov khoom thiab tsim cov tswv yim, muab cov txiaj ntsig sib txawv ntawm tus neeg muag khoom uas tsuas yog tsim rau cov ntawv luam tawm.
Tuag stamping tsim yog qhov kawg kev qhuab qhia uas qhov zoo ntawm kev xav txog kev xav tau txiav txim siab cov txiaj ntsig hauv qab. Txhua lub hauv paus ntsiab lus hauv phau ntawv qhia hlau stamping no, los ntawm clearance engineering mus rau simulation validation rau ntim - tsim nyog cov cuab yeej peev, taw tes rau tib qhov xaus: xovxwm pem teb khoom plig npaj thiab rau txim rau shortcuts. Cov kws tsim txuj ci tsim cov txheej txheem nruj rau hauv lawv cov qauv tsim ua haujlwm tsis yog tsim cov cuab yeej zoo dua. Lawv tsim lawv sai dua, nrog tsawg dua iterations, thiab nrog cov txiaj ntsig pom tau uas tuav thoob plaws lub neej ntawm txoj haujlwm.
Cov lus nug nquag nug txog Tuag Stamping Design
1. Dab tsi yog qhov txawv ntawm kev tuag stamping tsim thiab hlau stamping?
Tuag stamping tsim yog qhov kev qhuab qhia ntawm kev tsim hluav taws xob nce siab tsom rau kev tsim cov cuab yeej ua tau zoo, suav nrog kev txiav txim siab tshem tawm, strip layouts, chaw nres tsheb ua ntu zus, thiab cov khoom tshwj xeeb. Hlau stamping yog kev lag luam ntau lawm uas siv cov cuab yeej no los ua cov ntawv hlau. Kev txiav txim siab tsim qauv ua rau ntau lub hlis ua ntej kev tsim khoom txiav txim siab seb cov txheej txheem stamping puas ua haujlwm zoo lossis ua rau muaj qhov tsis xws luag. Txog 80% ntawm cov teeb meem zoo stamping rov qab mus rau cov kev xaiv uas tau ua thaum lub sij hawm tsim qauv es tsis yog nias- ua tiav hauv pem teb.
2. Yuav ua li cas koj txiav txim siab qhov tseeb tuag clearance rau cov khoom sib txawv?
Kev tuag tshem tawm yog qhia raws li feem pua ntawm cov khoom tuab ntawm ib sab thiab sib txawv los ntawm alloy. Cov hlau me me feem ntau xav tau 8-12% rau ib sab, austenitic stainless hlau xav tau 12-16%, txhuas ua haujlwm zoo tshaj plaws ntawm 6-10%, thiab siab heev- lub zog steels yuav xav tau 14-21%. Lub hauv paus ntsiab lus yog tias cov ntaub ntawv nyuaj nrog cov txiaj ntsig qis dua -rau-tensile ratios xav tau kev tshem tawm loj dua rau kev nthuav tawm cov pob txha huv. Siv ib qho txiaj ntsig tshem tawm thoob plaws tag nrho cov ntaub ntawv yog ib qho yuam kev uas ua rau kev tsim burr thiab cov ntug tsis zoo. Cov koom tes zoo li YICHEN (yichen-group.com/stamping-die/) tuaj yeem pab cov engineers qhia cov khoom tshwj xeeb tshem tawm qhov tseem ceeb rau kev daws teeb meem tuag.
3. Dab tsi ua rau burr nyob rau hauv stamped qhov chaw thiab yuav ua li cas tuag tsim tiv thaiv nws?
Burr tsim stems los ntawm peb lub hauv paus tsim- theem sib txawv: tsis raug clearance specification rau cov khoom raug stamped, tsis muaj shear lub kaum sab xis ntawm lub ntsej muag punch uas ua rau poob siab loading thiab ceev ntug hnav, thiab tsis txaus cov cuab yeej steel hardness uas tso cai rau txiav ntug kom degrade ntxov ntxov. Punch-rau- kev sib dhos tuag kuj tseem ua lub luag haujlwm tseem ceeb vim tias txawm tias qhov kev tshem tawm raug ua tsis zoo yog tias cov txheej txheem qhia tso cai rau sab sauv thiab qis tuag halves hloov thaum lub sijhawm mob stroke. Kev tiv thaiv burr yuav tsum tau qhia meej meej meej rau ib hom khoom siv, thov 1-1.5x cov khoom thickness shear angles, xaiv 58-62 HRC cov cuab yeej steels, thiab tsim cov txheej txheem kev taw qhia nruj nrog cov pob bearing posts.
4. Thaum twg koj yuav tsum siv qhov kev tuag nce mus rau qhov hloov pauv tuag?
Kev tuag tuag yog qhov zoo rau qhov me me mus rau nruab nrab- qhov loj me ntawm qhov ntim ntau tshaj 50,000 units hauv ib xyoos uas yuav tsum tau muaj kev tiv thaiv nruj thiab mob stroke siab - toj ib - feeb. Lub workpiece nyob twj ywm rau ntawm ib tug cab kuj sawb los ntawm sequential chaw nres tsheb. Kev hloov pauv tuag haum rau qhov loj lossis qhov sib sib zog nqus- kos cov khoom uas tsis tuaj yeem txuas nrog ib lub strip, feem ntau ntawm 10,000-500,000 txhua xyoo. Qhov kev txiav txim siab nyob ntawm plaub qhov sib txawv: qhov loj me, ntim txhua xyoo, qhov yuav tsum tau ua siab ntev, thiab pob nyiaj siv. Cov txheej txheem loj loj lossis cov ntaub ntawv 3D nyuaj feem ntau taw tes rau kev hloov cov cuab yeej, thaum txuas cov khoom siv thiab cov hlua me me haum rau kev txhim kho architecture.
5. Lub ntim ntau lawm cuam tshuam li cas rau kev txiav txim siab tsim qauv?
Volume fundamentally resapes txhua qhov kev xaiv engineering. Prototype khiav (500-5,000 qhov) siv ib nrab- steels hardened, tsawg chaw nres tsheb, thiab cov txheej txheem qhia yooj yim kom txo tau tus nqi ua ntej. High- cov kev pab cuam ntim (100,000+ ib xyoos ib zaug) ua kom pom tseeb cov carbide inserts, ntxiv cov chaw tsim khoom rau kev txo qis rau ib qho kev sib tsoo, pob bearing qhia cov lus qhia nrog preload, thiab hauv- kev ntsuas tuag rau kev tiv thaiv kev sib tsoo. Qhov kev sib tw lej yog qhov tshwj xeeb rau txhua qhov kev txiav txim siab. Piv txwv li, carbide inserts ntxiv $ 3,000 rau cov cuab yeej siv tab sis txuag $ 0.002 ib feem tsuas yog them rov qab siab dua 1.5 lab hits. Cov kws kho tsheb yuav tsum suav cov theem pib no es tsis yog ua rau ib txoj hauv kev thoob plaws txhua qhov haujlwm.


