


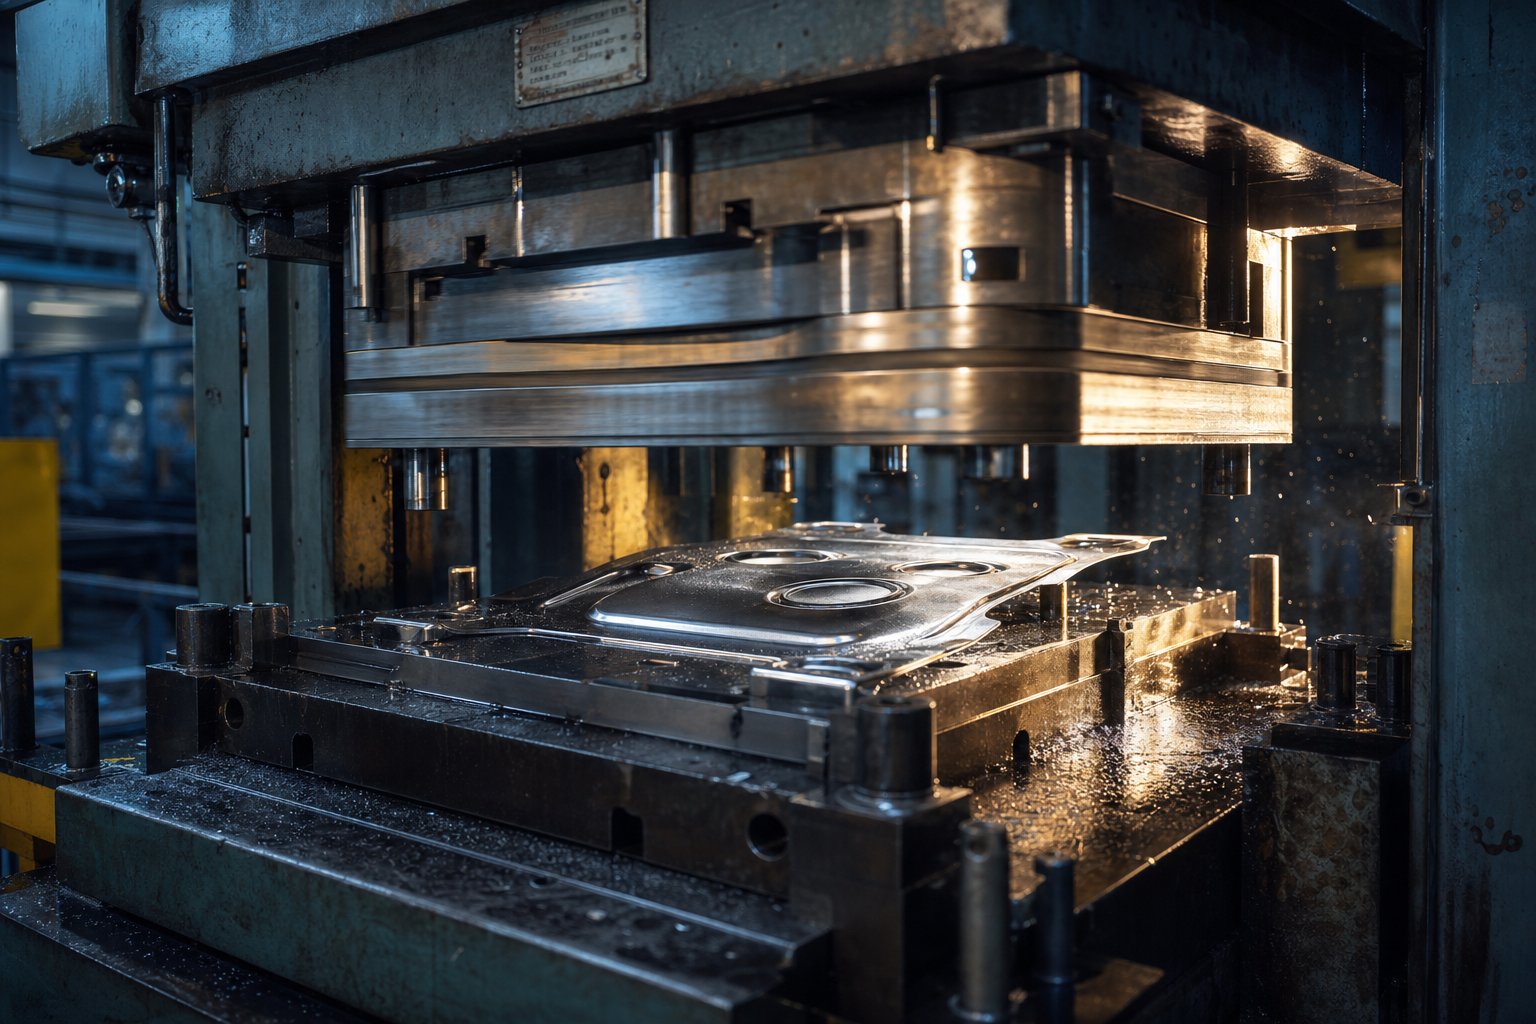
Tuag Stamping yog dab tsi thiab yog vim li cas txhua tus neeg tsim khoom yuav tsum nkag siab txog nws
Xav txog kev tig ib lub tiaj tus, tsis muaj cov ntawv hlau rau hauv ib lub tsheb zoo li tus bracket, ib qho hluav taws xob txuas, lossis cov khoom vaj khoom tsev - tag nrho hauv ib feem ntawm ib ob. Qhov ntawd yog qhov uas tuag stamping ua tiav ntau lab lub sijhawm hauv ib hnub nyob thoob plaws cov chaw tsim khoom thoob ntiaj teb. Txawm li cas los xij, txawm tias nws qhov kev nthuav dav, cov txheej txheem feem ntau nkag siab tsis meej lossis tsis meej pem nrog cov txheej txheem tsim khoom sib txawv. Txawm hais tias koj yog tus kws tsim qauv tsim cov khoom, tus thawj coj saib xyuas kev soj ntsuam cov chaw muag khoom, lossis cov chaw tsim khoom tshawb nrhiav cov kev xaiv ntau lawm, kev nkag siab meej ntawm cov txheej txheem no ua rau koj muaj kev sib tw tiag tiag.
Dab tsi tuag Stamping txhais tau tias hauv kev tsim khoom
Yog li, dab tsi yog stamping nyob rau hauv cov ntsiab lus tsim khoom? Ntawm nws lub hauv paus, tuag stamping yog qhov txias - ua cov txheej txheem hlau ua haujlwm uas siv astamping xovxwmhaum nrog cov cuab yeej tshwj xeeb - sib npaug punch thiab tuag teeb - los hloov cov ntawv tiaj tus hlau lossis coil Tshuag rau hauv tiav lossis ze rau - cov khoom tiav. Cov xovxwm siv lub zog ntsuas hauv tons, tsav lub punch rau hauv qhov tuag kab noj hniav kom txiav, khoov, kos, lossis tsim cov khoom ua haujlwm rau hauv cov duab meej. Tag nrho cov no tshwm sim nyob rau hauv chav tsev kub, uas khaws cov khoom siv zog thiab tsim cov khoom uas ua raws li nruj kam rau ua.
Tuag stamping yog qhov siab -ceev, txias- ua haujlwm tsim cov txheej txheem uas tuag thiab xuas nrig ntaus hauv cov ntawv xovxwm stamping cov ntawv tiaj tus hlau rau hauv cov khoom tiav los ntawm kev ua haujlwm xws li blanking, dabtsi yog khoov, kos duab, thiab tsim - ua cov khoom muaj zog, rov ua dua ntawm cov nplai.
Tej zaum koj yuav xav tias, "Dab tsi yog tuag, raws nraim?" Hauv kev tsim khoom, kev tuag yog cov khoom siv steel hlau uas muaj cov kab noj hniav lossis qhov profile uas cov khoom tsim los yog txiav. Lub punch yog nws tus khub - cov cuab yeej sib txuam uas nqis mus rau hauv qhov tuag los ua qhov kev ua haujlwm. Ua ke, ob qho tib si no tsim cov txheej txheem tuag, thiab nkag siab qhov tuag hauv kev tsim khoom tiag tiag txhais tau tias nkag siab qhov tseeb no - kev sib koom ua ke ntawm kev xuas nrig ntaus thiab kab noj hniav.
Ib qho ntsiab lus ntawm kev tsis meej pem tsim nyog tshem tawm: tuag stamping tsis tuag casting, thiab nws tsis tuag txiav. Kev tuag casting suav nrog cov hlau molten rau hauv pwm kab noj hniav - cov txheej txheem sib txawv tsim nyog rau txoj kev sib txawv peb - qhov loj me ntawm cov tsis yog - ferrous alloys. Tuag txiav, ntawm qhov tod tes, feem ntau yog hais txog kev txiav nyias, cov ntaub ntawv tiaj tus xws li ntawv, roj hmab, lossis ua npuas ncauj. Tuag stamping zaum hauv nws cov qeb: nws tsim cov ntawv hlau los ntawm kev siv tshuab, sib txuas txiav thiab tsim cov haujlwm hauv ib lub voj voog xovxwm lossis hla ntau qhov chaw nres tsheb.
Leej Twg Siv Tuag Stamping thiab Vim Li Cas Nws Tseem Ceeb
Los ntawm cov brackets nyob rau hauv koj lub tsheb dashboard mus rau lub shielding nyob rau hauv koj lub smartphone, stamped hlau qhov chaw nyob txhua qhov chaw. Kev lag luam automotive ib leeg siv ntau ntau ntawm cov khoom siv stamped rau lub cev vaj huam sib luag, cov khoom siv hluav taws xob, thiab cov tshuab hluav taws xob. Electronics manufacturers cia siab rau cov txheej txheem rau connectors, terminals, thiab cua kub dab dej. Aerospace, cov cuab yeej siv kho mob, thiab cov khoom siv hauv tsev ncig tawm cov npe ntawm cov haujlwm uas yog hlau stamping tsis yog cov lus nug kev kawm nkaus xwb - nws yog qhov kev tsim khoom txhua hnub.
Vim li cas nws thiaj tseem tseem ceeb? Kev lag luam yog yuam. Thaum cov cuab yeej tsim tau, lub xovxwm stamping tuaj yeem tsim qhov zoo ib yam ntawm qhov nrawm xws li ntau pua mus rau ntau txhiab tus strokes ib teev, tsav tsheb ib -unit nqi qis dua lwm txoj hauv kev ntawm qhov ntim siab. Cov cuab yeej nws tus kheej, ua los ntawm cov khoom siv tawv tawv, tiv taus ntau txhiab lub voj voog yam tsis muaj hnav ntau dhau. Rau cov tuam txhab uas hnyav dab tsi yog kev lag luam stamping tsim nyog nqis peev rau hauv, cov lus teb feem ntau nqes mus rau ntim: qhov ntau dua, qhov ntau dua tus nqi kom zoo dua.
Kab lus no yuav siv tus kws tshaj lij- tsom mus kom ze, taug kev koj los ntawm cov txheej txheem ua tiav, hom kev tuag, kev txiav txim siab ntawm cov khoom siv, qhov tsis xws luag, tus nqi tsav tsheb, thiab cov cuab yeej siv niaj hnub no - txhua yam koj xav tau los txiav txim siab txog koj qhov project stamping tom ntej. Txoj kev taug pib nrog cov kauj ruam-los ntawm- cov kauj ruam ua haujlwm uas hloov ib lub tswv yim rau hauv kev tsim khoom- npaj cov cuab yeej thiab cov khoom tiav.
Tuag Stamping txheej txheem los ntawm Tsim kom tiav Part
Txhua qhov chaw stamped pib nws lub neej raws li lub tswv yim ntawm ib qho screen thiab xaus raws li kev tsim khoom -npaj cov khoom tawm los ntawm xovxwm. Yuav ua li cas tshwm sim ntawm ob lub ntsiab lus - thiab nyob rau hauv dab tsi txiav txim - txiav txim seb ib qhov project hits nws tus nqi, zoo, thiab ncua sij hawm lub hom phiaj. Cov txheej txheem hlau stamping tsis yog ib qho kev tshwm sim; nws yog ib qho ua tib zoo sib txuas ntawm cov kev txiav txim siab thiab kev ua haujlwm uas txhua kauj ruam teeb tsa cov xwm txheej rau yav tom ntej.
Los ntawm Tshooj Tsim mus rau Kev Tsim Khoom- Npaj Tooling
Cov theem ntxov tshaj plaws ntawm cov txheej txheem tsim khoom stamping nqa qhov hnyav tsis sib xws. Ib qho kev kam rau siab uas tau xaiv tsis tu ncua thaum tsim, lossis cov khoom siv tau teev tseg yam tsis xav txog kev tsim, tuaj yeem cuam tshuam rau hauv kev hloov kho kim tuag lossis teeb meem tsis zoo nyob rau lub hlis tom qab. Ntawm no yog tag nrho cov haujlwm ua haujlwm, nteg tawm hauv kev txiav txim siab txog cov kws kho mob ua raws li nws:
Ib feem tsim thiab DFM tshuaj xyuas- Cov kws tshaj lij txhais cov duab geometry, kam rau ua, thiab kev ua haujlwm. Ib qho kev tsim qauv zoo rau Manufacturability tshuaj ntsuam xyuas seb cov yam ntxwv zoo li khoov radii, qhov sib nrug, thiab cov kaum sab xis yog sib haum nrog cov txheej txheem stamping. Yam tsawg kawg nkaus khoov radii, piv txwv li, feem ntau yuav tsum yog tsawg kawg yog 1.0 mus rau 1.5 npaug ntawm cov khoom tuab kom tsis txhob tawg.
Kev xaiv khoom- Cov hlau ua haujlwm - txias- dov steel, stainless hlau, txhuas, tooj dag, lossis tooj liab - yog xaiv raws li lub zog, formability, corrosion yuav tsum, thiab tus nqi. Qhov kev xaiv no cuam tshuam ncaj qha rau kev tuag tshem tawm, lubrication xav tau, thiab cov cuab yeej xav tau hnav.
Stamping simulation thiab feasibility tsom xam- Finite element analysis (FEA) software qauv cov khoom ntws, thinning, springback, thiab muaj peev xwm wrinkling ua ntej tej hlau raug txiav. Cov kauj ruam kev lees paub digital no txuag lub lis piam ntawm kev sim lub cev.
Paub meej tuag tsim- Cov kws ua haujlwm tsim cov txheej txheem tuag tiav, suav nrog kev teeb tsa cov kab nrib pleb rau kev tuag, chaw nres tsheb sib txuas, thiab kev tsav tus pin tso. Txhua qhov kev sib sau, txiav, thiab qhov chaw nres tsheb tsis ua haujlwm yog tsim los xyuas kom cov ntawv hlau stamping txheej txheem khiav yam tsis muaj kev cuam tshuam.
Tuag Lub Tsev, Xovxwm Teeb, thiab Kev Ua Haujlwm Ntau Lawm
Nrog rau kev tsim xauv, cov txheej txheem tuag txav mus rau hauv lub cev. Qhov no yog qhov uas precision machining ntsib ob txhais tes- ntawm craftsmanship:
CNC machining thiab EDM ntawm cov khoom tuag- Cov blocks tuag, xuas nrig ntaus, thiab tsim cov ntawv ntxig yog zoo li lub siab ntawm -precision tuag machining - suav nrog hlau EDM rau kev sib txuam profile thiab CNC milling rau kab noj hniav. Tolerances nyob rau theem no yog ntsuas nyob rau hauv txhiab ntawm ib nti.
Tuag sib dhos thiab lub rooj zaum haum- Machinists sib sau ua ke lub sab sauv thiab qis tuag halves, ua tib zoo aligning phau ntawv qhia pins, stripper daim hlau, thiab lub caij nplooj ntoos hlav sib dhos. Tes haum thiab xiav- sib txuam ua kom cov punch-rau- tuag clearances yog sib xws nyob rau txhua qhov chaw nres tsheb.
Xovxwm teeb tsa thiab suav tonnage- Cov txheej tiav tiav yog mounted rau hauv ib lub stamping xovxwm ntsuas rau lub tonnage xav tau. Xovxwm ceev, kaw qhov siab, thiab pub ntev yog dialed nyob rau hauv raws li ib feem geometry thiab cov khoom.
Kev sim khiav thiab kev kuaj xyuas- Thawj hits tsim cov qauv piv txwv uas tau soj ntsuam qhov loj me, ntsuas qhov pom, thiab kev sim ua haujlwm. Cov kws kho tsheb ntsuas cov yam ntxwv tseem ceeb tiv thaiv qhov tshwj xeeb thiab kho qhov tuag raws li qhov xav tau - qee zaum dhau los ntawm ntau qhov kev sim rov ua dua.
Puv ntau lawm stamping- Thaum cov qauv ua tau raws li txhua qhov yuav tsum tau ua, cov xovxwm khiav ntawm qhov ceev ntau lawm. Hauv -txheej txheem kev tshuaj xyuas thiab kev tswj xyuas cov txheej txheem statistical (SPC) tswj kev sib xws ntawm ntau txhiab lossis ntau lab lub voj voog.
Kev ua haujlwm thib ob- Cov khoom tiav tuaj yeem xav tau deburring, nto tiav, plating, txheej, kho cua sov, los yog vuam sib dhos ua ntej lawv npaj rau kev xa khoom. Cov ntawv tshaj tawm no -stamping cov kauj ruam kho cov npoo, txhim khu kev tiv thaiv corrosion, thiab sib xyaw ua ke sub- cov khoom rau hauv cov rooj sib txoos zaum kawg.
Yog vim li cas qhov Workflow Sequence Matters
Suab zoo li ntau kauj ruam? Nws yog - thiab txhua tus khwv tau nws qhov chaw. Cov txheej txheem tuag yog ua raws li yog vim li cas: txhua theem validates cov kev xav hauv theem ua ntej nws. Hla lossis compressing cov theem thaum ntxov - tshwj xeeb yog simulation thiab sim ua haujlwm - yog ib qho ntawm feem ntau ntawm cov nqi rov ua dua tshiab, ua tsis tiav ntxov ntxov, thiab tsis tuaj yeem tso tawm hnub. Lub stamping simulation uas ntes tau qhov teeb meem thinning nqi ib feem ntawm cov khoom tawg tawg tso rau hauv cov nqi los hloov ntawm lub khw hauv pem teb.
Xav txog nws li no: cov theem tsim thiab simulation yog qhov chaw koj yuav cov ntaub ntawv pheej yig. Lub machining thiab tryout theem yog qhov ua yuam kev tau kim. Cov neeg tsim khoom lag luam uas nqis peev sijhawm txaus hauv kev txheeb xyuas qhov ua tau thiab kev tshuaj xyuas cov qauv rov ua haujlwm tsis tu ncua ua kom luv dua tag nrho cov txhuas lub sij hawm thiab qis dua cov nqi qis dua li cov uas maj ncaj rau txiav hlau.
Lub workflow nws tus kheej, txawm li cas los xij, tsuas yog ib nrab ntawm qhov sib npaug. Qhov tseem ceeb sib npaug yog hom tuag xaiv rau txoj haujlwm - nce qib, hloov pauv, sib xyaw, lossis kev sib xyaw ua ke - vim tias qhov kev xaiv ntawd ua rau txhua qhov chaw nres tsheb hauv kev teeb tsa strip thiab txhua duas las hauv cov cuab yeej siv nyiaj.
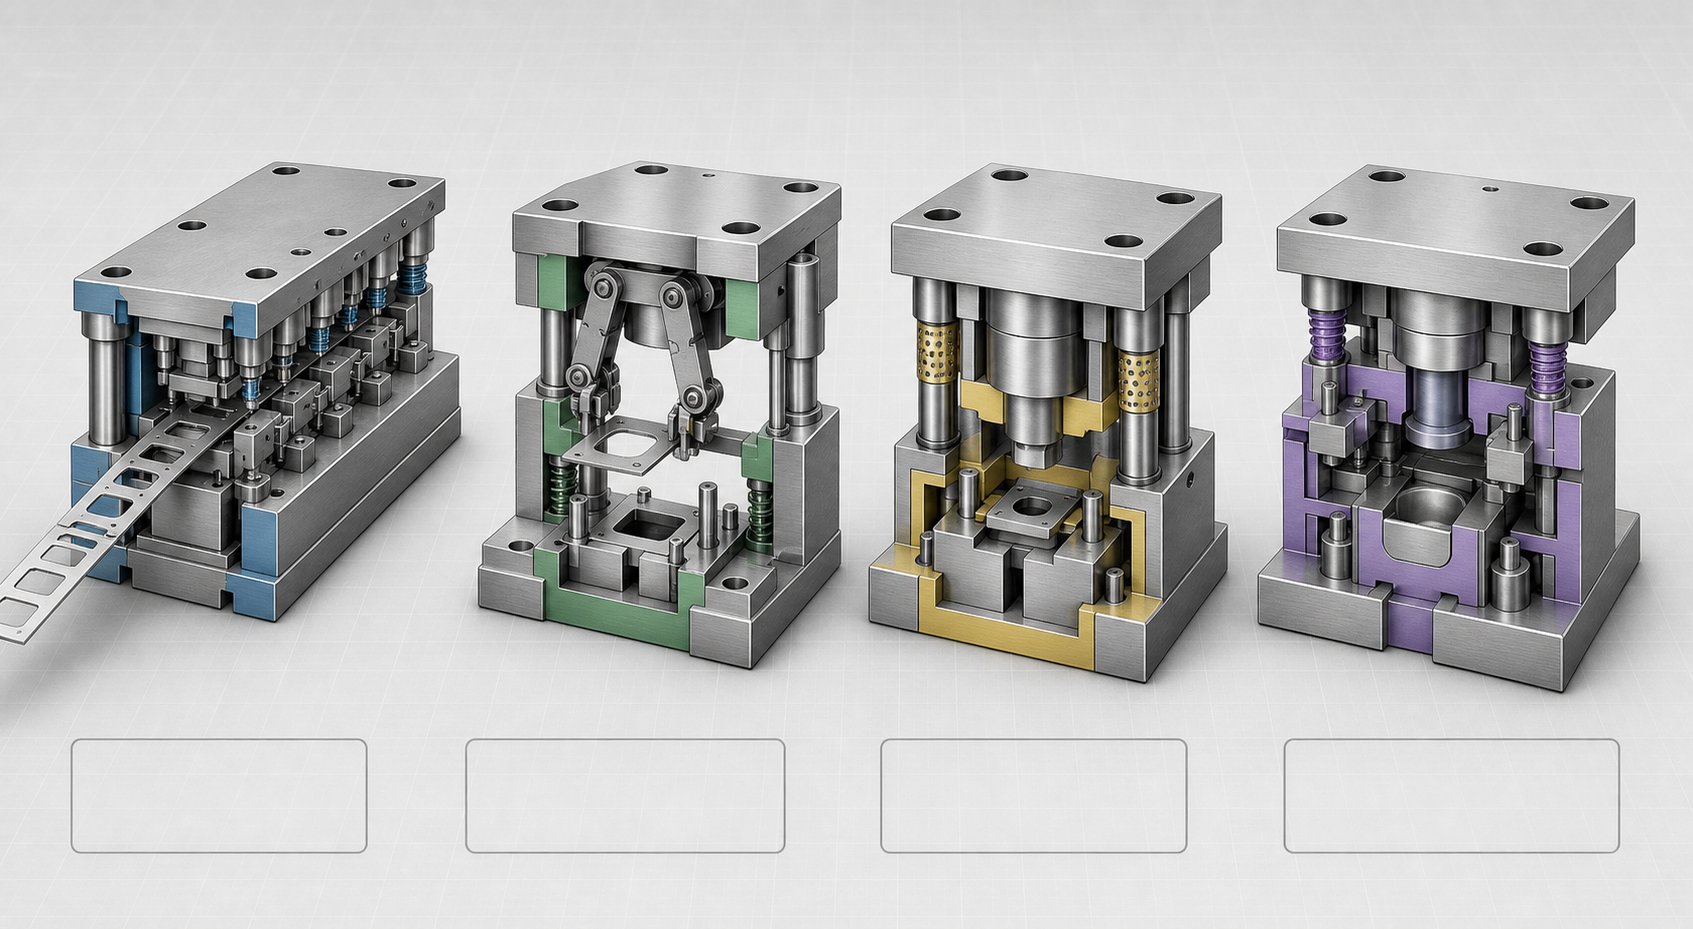
Hom Stamping Tuag thiab Yuav Ua Li Cas Xaiv Qhov Zoo
Xaiv hom tuag tsis raug yog ib qho yuam kev kim tshaj plaws uas pab pawg ua haujlwm tuaj yeem ua - thiab ib qho yooj yim kom zam nrog cov ntaub ntawv raug. Plaub yam tseem ceeb ntawm stamping tuag txhua tus nyob hauv qhov chaw qab zib uas txhais los ntawm ib feem geometry, ntim ntau lawm, thiab pob nyiaj siv. Txawm li cas los xij nrhiav qhov tseeb, sab - los ntawm - sab kev sib piv tuaj yeem nyuaj xav tsis thoob. Cov lus hauv qab no tso tag nrho plaub txoj kev xaiv rau hauv ib qho chaw kom koj tuaj yeem ntsuas lawv tawm tsam koj qhov kev xav tau tshwj xeeb.
Progressive, Transfer, Compound, thiab Combination tuag
| Tuag Hom | Nws ua haujlwm li cas | Tej kev siv | Zoo tagnrho ntim ntim | Tus nqi cuab yeej txheeb ze | Qib nyuaj | Qhov Tseem Ceeb Zoo / Kev Txwv |
|---|---|---|---|---|---|---|
| Progressive Tuag | Ib txoj hlua hlau txuas ntxiv mus dhau los ntawm cov chaw nres tsheb hauv ib qho kev tuag. Txhua qhov chaw nres tsheb ua haujlwm sib txawv - blanking, tho, dabtsi yog khoov, los yog tsim - thiab qhov tiav lawm cais tawm ntawm lub strip ntawm qhov chaw nres tsheb kawg. | Automotive brackets thiab clips, hluav taws xob connectors, terminals, khoom siv kho vajtse | Siab (100, 000+ ntu) | Siab | Siab | Qhov zoo:Lub sij hawm voj voog ceev ceev, qis ib feem - tus nqi ntawm qhov ntim, kev tuav cov khoom tsawg heev.Kev txwv:Khoom kim heev upfront; tsim kev hloov tom qab tsim yog kim. |
| Hloov Tuag | Ib qho dawb paug yog txiav los ntawm lub sawb ua ntej, tom qab ntawd mechanically pauv ntawm cov chaw nres tsheb ywj pheej los ntawm cov ntiv tes xoo lossis cov grippers. Txhua qhov chaw nres tsheb ua haujlwm sib cais los yog txiav. | Lub tsheb loj lub cev vaj huam sib luag, cov txheej txheem kev txhawb nqa, sib sib zog nqus-cov ntaub thaiv npog, hnyav- cov khoom siv vaj tse | Nruab nrab mus rau siab (10,000–500,000+ ntu) | Siab | Siab | Qhov zoo:Kov qhov loj dua thiab sib sib zog nqus rub dua li cov tuag; tsawg dua cov cab kuj- khib nyiab.Kev txwv:Lub sij hawm voj voog qeeb qeeb; hloov mechanisms ntxiv teeb complexity. |
| Tuag tuag | Ntau qhov kev ua haujlwm txiav - xws li blanking thiab piercing - tshwm sim ib txhij nyob rau hauv ib zaug xwb nias. Tag nrho cov nta yog tsim nyob rau hauv ib lub dav hlau. | Flat washers, gaskets, yooj yim hluav taws xob shields, precision ca Cheebtsam | Tsawg rau siab (hloov tau) | Tsawg rau nruab nrab | Tsawg rau nruab nrab | Qhov zoo:Zoo heev flatness thiab concentricity; nruj tolerances ntawm nta.Kev txwv:Txwv rau qhov chaw tiaj tus; tsis tuaj yeem ua haujlwm dabtsi yog khoov lossis kos duab. |
| Kev tuag | Ua ke ob qho tib si txiav thiab tsis yog - txiav (kev sib sau, khoov, kos duab) kev ua haujlwm hauv ib qho kev tawm dag zog ib leeg, sib koom ua ke cov peev txheej ntawm kev sib xyaw thiab kev sib sau tuag. | Cov khoom siv me me nrog cov qhov pierced, kos khob nrog trimmed flanges, qhov xav tau txiav -thiab- daim ntawv hauv ib qho kev ntaus | Tsawg mus rau nruab nrab (1,000–100,000 ntu) | Nruab nrab | Nruab nrab mus rau siab | Qhov zoo:Txo cov haujlwm thib ob; tsim ntau qhov chaw ntau dua li cov compound tuag ib leeg.Kev txwv:Ntau intricate tuag tsim; tsis zoo tagnrho rau cov ntim siab heev uas qhov kev vam meej tuag excel. |
Ob peb lub ntsiab lus dhia tawm ntawm qhov kev sib piv no. Covtxheej txheem tuag stampingdominates siab - ntim ntau lawm vim hais tias cov sawb pub tsis tu ncua thiab ntau yam kev khiav hauj lwm tshwm sim nrog txhua lub xovxwm stroke, ua kom lub voj voog sij hawm luv luv thiab ib feem ntawm tus nqi qis. Progressive tuag yog cov neeg ua hauj lwm tom qab me me - mus rau - nruab nrab - qhov loj stamped qhov chaw uas yuav tsum tau tho, sib sau, thiab blanking nyob rau hauv sib txuas ceev.
Hloov tuag stampingcov kauj ruam nyob rau hauv thaum lub sij hawm loj heev kom nyob twj ywm txuas nrog ib tug cab kuj strips, los yog thaum sib sib zog nqus draws thiab complex peb -dimensional shapes tshaj li qhov kev loj hlob layout yuav tswj tau. Vim hais tias ib feem yog dawb los ntawm cov sawb, hloov stamping kuj txo cov ntaub ntawv pov tseg - lub web carrier uas ib tug zuj zus tuag xav tau raug tshem tawm, thiab grippers txav txhua daim ntawm nws tus kheej los ntawm cov chaw nres tsheb.
Kev sib tsoo tuag stampingkhwv tau nws qhov chaw thaum twg flatness thiab nruj feature-rau-feature tolerances tsis yog -negotiable. Txij li thaum tag nrho cov kev txiav tshwm sim hauv ib qho hlab ntsha tawg, tsis muaj qhov yuam kev ntawm qhov chaw nres tsheb - mus rau - chaw nres tsheb hloov chaw. Kev lag luam tawm - tawm yog qhov yooj yim: yog tias koj qhov yuav tsum tau khoov lossis kos duab, koj yuav tsum tau saib lwm qhov.
Kev sib xyaw tuag txuas qhov sib txawv ntawm qhov sib xyaw thiab cov cuab yeej ua tiav. Lawv tuav cov khoom uas xav tau ob qho tib si txiav thiab tsim tab sis tsis ua pov thawj tus nqi ntawm kev tuag tag nrho - xav tias qis-rau- nruab nrab ntau lawm khiav qhov twg sib sau ua ke ob txoj haujlwm rau hauv ib qho mob stroke txuag lub sijhawm teeb tsa.
Yuav Ua Li Cas Xaiv Txoj Kev Tuag Rau Koj Qhov Kev Ua Haujlwm
Nrog plaub txoj kev xaiv ntawm lub rooj, qhov kev txiav txim siab los ua kom haum koj qhov project qhov tshwj xeeb txwv rau txhua hom kev tuag lub zog. Ntawm no yog ib lub tswv yim tswv yim:
Ntu geometry thiab loj:Cov me me -rau- nruab nrab tiaj tus lossis nruab nrab tsim qhov chaw nyiam cov neeg tuag. Qhov loj dua, sib sib zog nqus nqus, lossis cov duab 3D nyuaj taw rau kev hloov pauv. Ntshiab tiaj tiaj, txiav-tsuas yog cov khoom sib xyaw ua ke tuag.
Ntau lawm ntim:Siab - ntim khiav (ntau pua txhiab lossis ntau dua) yuav luag txhua zaus ua pov thawj cov nqi siv cuab yeej nce qib. Kev khiav nruab nrab yuav tau txais txiaj ntsig los ntawm kev hloov pauv lossis kev sib xyaw ua ke tuag. Rau kev khiav luv luv, kev sib txuas lossis kev sib txuas ntawm cov ntawv hlau stamping tuag feem ntau xa ROI zoo dua.
Tolerance yuav tsum:Thaum concentricity los yog feature-rau-feature raug nyob rau hauv ib lub dav hlau yog ib qho tseem ceeb, compound dies muab kev tswj nruj tshaj plaws. Kev vam meej thiab kev hloov pauv tuag ua tiav qhov kev ua siab ntev zoo ib yam, tab sis dhau los ntawm chaw nres tsheb ceev - mus rau - chaw nres tsheb sau npe tsis yog ib qho -stroke mus kom ze.
Tus naj npawb ntawm kev ua haujlwm:Cov khoom uas xav tau ntau qhov kev ua haujlwm sib txuas - tho, notching, dabtsi yog khoov, npib - yog cov neeg sib tw rau kev nce qib lossis hloov pauv tuag. Cov khoom xav tau tsuas yog ib lossis ob qho kev ua haujlwm feem ntau tuaj yeem tsim kev lag luam ntau dua nrog kev sib xyaw lossis kev sib xyaw ua ke.
Kev txwv nyiaj txiag:Yog tias cov cuab yeej siv nyiaj ua ntej raug txwv thiab ntim khoom nruab nrab, kev sib txuas lossis kev sib xyaw ua ke kom pib peev tswj tau. Kev nce qib thiab hloov pauv tuag xav tau peev ntau dua tab sis them rov qab los ntawm qis dua ib feem ntawm - tus nqi ntawm qhov ntsuas.
Thaum kawg, qhov kev xaiv zoo sib npaug tag nrho tsib yam ua ke - tsis yog ib qho hauv kev sib cais. Ib feem uas zoo nkaus li zoo meej rau kev vam meej tuag ntawm qhov ntim ib leeg yuav xav tau kev hloov pauv tuag vim yog qhov sib sib zog nqus -kos duab. Piv txwv li, ib qho yooj yim zoo li lub tiaj tiaj uas tsim nyob rau hauv ntau qhov ntau tuaj yeem ua pov thawj cov cuab yeej sib xyaw ua tau zoo vim tias nws qhov kev ua siab ntev nruj heev rau kev noj zaub mov zoo.
Xaiv hom tuag yog qhov kev txiav txim siab tseem ceeb, tab sis nws tsuas yog qhia ib nrab ntawm zaj dab neeg. Cov khoom sib xyaw ua ke hauv qhov tuag - punches, tuag blocks, strippers, coj tus pins - txhua tus ua lub luag haujlwm tshwj xeeb uas txiav txim siab seb qhov ua tiav tiav raws li qhov tshwj xeeb lossis xaus rau hauv cov khoom seem.
Qhov tseem ceeb Stamping Tuag Cheebtsam thiab lawv ua haujlwm li cas
Daim duab tuag teeb raws li lub tshuab ua haujlwm zoo hauv lub tshuab. Txhua tus pin, phaj, thiab lub caij nplooj ntoos hlav ua haujlwm rau lub hom phiaj meej, thiab yog tias txawm tias ib lub ntsiab tsis tawm ntawm txoj hauj lwm lossis hnav dhau qhov kev ua siab ntev, qhov chaw stamped raug mob. Txawm hais tias koj tab tom teev cov cuab yeej tuag tshiab rau kev tshaj tawm cov khoom lag luam lossis kev daws teeb meem zoo ntawm cov kab uas twb muaj lawm, paub tias txhua yam ua li cas - thiab qhov twg nws zaum hauv lub rooj sib txoos - hloov cov kev sib tham tsis meej rau hauv kev txiav txim siab engineering.
Upper thiab Lower Tuag Assembly Cheebtsam
Ib daim ntawv sau tiav tag muab faib ua ob ntu: qhov tuag sab saud (mounted rau xovxwm ram) thiab qis tuag (bolted rau lub txaj xovxwm). Txhua ib nrab tsev cov khoom uas ua haujlwm hauv kev sib raug zoo kom txiav, tsim, lossis tuav cov ntawv hlau thaum txhua tus mob stroke. Cov lus hauv qab no qhia txog qhov loj stamping tuag Cheebtsam, lawv qhov chaw, thiab lub luag haujlwm tshwj xeeb txhua tus ua si.
| Lub Npe Lub Npe | Qhov chaw | Lub luag haujlwm tseem ceeb |
|---|---|---|
| Tuag khau (Upper) | Upper tuag | Ua hauj lwm raws li sab saum toj mounting phaj thiab structural foundation. Tag nrho cov sab saum toj - tuag cov khoom - punches, retainers, thiab backing plates - yog ruaj rau cov khau no. Feem ntau machined los ntawm steel los yog aluminium alloy rau rigidity thiab seem stability. |
| Tuag khau (qis) | Tsawg tuag | Ua raws li lub hauv paus phaj hauv qab, tuav lub thaiv tuag, qhia cov lus qhia, thiab cov lus qhia hauv Tshuag. Ua ke lub sab sauv thiab qis tuag khau tsim cov txheej txheem txha nraub qaum ntawm lub stamping tuag teeb. |
| Punch | Upper tuag | Cov cuab yeej txiav los yog tsim cov cuab yeej uas nqis mus rau hauv qhov thaiv tuag. Muaj nyob rau hauv ntau yam ntawm lub qhov ntswg duab - puag ncig, oblong, square, rectangular, los yog kev cai profiles - txhua tus zoo li tus kom phim lub feature nws tsim nyob rau hauv lub workpiece. Punches tuaj yeem tho qhov, txiav cov npoo, lossis khoov cov khoom nyob ntawm lawv qhov geometry. |
| Tuag Block (Tuag Cavity / Die Button) | Tsawg tuag | Muab qhov tawm tsam txiav ntug los yog tsim profile uas tau txais cov punch. Lub pob tuag qhov qhib yog offset me ntsis loj dua lub qhov ntswg punch - feem ntau 5-10% ntawm cov khoom tuab ntawm ib sab - tsim cov kev tswj kev tshem tawm uas tso cai rau cov shearing huv si. |
| Stripper Phaj | Upper tuag (lossis qis tuag hauv qee qhov qauv) | Tuav cov ntawv hlau tiaj tus tiv thaiv qhov thaiv tuag thaum txiav thiab strips nws tawm ntawm cov punch li cov tuag sab sauv rov qab. Tiv thaiv cov khoom los ntawm kev nqa nrog lub punch thiab xyuas kom meej qhov chaw nyob ib puag ncig. |
| Rov qab phaj | Upper tuag (tom qab punches) | Lub phaj hardened nyob nruab nrab ntawm lub taub hau punch thiab cov khau tuag. Muab cov punch quab yuam nyob rau thaj tsam dav dua los tiv thaiv cov punch shanks los ntawm embedded rau hauv cov ntaub ntawv khau softer tshaj ntau txhiab lub voj voog. |
| Shank | Upper tuag (sab saum toj center) | Ib qho cylindrical projection uas haum rau hauv xovxwm ram lub qhov clamping, nruab nrab ntawm lub rooj sib txoos sab saud ncaj qha hauv qab tus ram. Feem ntau ntawm cov me me tuag teeb qhov twg ib qho -point txuas txaus. |
| Guide Pins thiab Guide Bushings | Spanning ob halves (pins feem ntau nyob rau hauv qis tuag; bushings rau saum tuag) | Teem lub sab sauv thiab qis tuag halves nrog qhov tseeb - feem ntau nyob rau hauv 0.0001 ntiv tes. Pob-cov kabmob qhia pins tau dhau los ua tus qauv kev lag luam vim lawv qhov kev sib cais du thiab qhov tseeb zoo ib yam, txawm hais tias kev sib txhuam- hom pins tseem siv tau qhov kev taw qhia nruj dua. |
| Pilot Pins | Upper tuag | Nkag mus ua ntej- qhov tho qhov hauv cov khoom lag luam tawm kom pom tseeb cov khoom ntawm txhua qhov chaw nres tsheb ua ntej kev tsim lossis txiav pib. Tseem ceeb heev rau kev tswj chaw nres tsheb-rau- chaw nres tsheb rau npe hauv kev tuag. |
| Lub Caij Nplooj Ntoos Hlav | Upper thiab/los yog qis tuag | Muab lub zog tswj uas xav tau los clamp, sawb, lossis tshem tawm cov khoom. Mechanical (wire coil) springs handle standard loads, hos nitrogen gas springs delivers high, more conformity force in a compact package - ib qho kev xaiv tseem ceeb uas cuam tshuam rau kev ua haujlwm ntawm stripping thiab tuag lub neej. |
| Phau Ntawv Qhia | Tsawg tuag | Channel cov khoom xa tawm tuaj yog li nws pub rau hauv txoj kev ncaj, zoo ib yam los ntawm kev tuag. Kev taw qhia cov khoom lag luam kom zoo tiv thaiv cov misfeeds uas yuav ua rau muaj kev sau npe tsis raug, ob npaug hits, lossis strip buckling. |
Xav txog cov lus no raws li cov ntaub ntawv siv koj tuaj yeem rov qab mus rau thaum twg tus neeg tsim khoom tuag lossis tus neeg muag khoom hais txog ib feem ntawm lub npe. Txhua feem yog lub hom phiaj- ua, thiab kev sib cuam tshuam ntawm lawv yog dab tsi cais cov ntawv hlau ruaj khov tuag los ntawm ib qho uas tsim cov khoom seem.
Yuav ua li cas Tuag Cheebtsam ua hauj lwm ua ke thaum lub sij hawm ib tug Press Stroke
Kev nyeem ib daim ntawv teev npe yog qhov muaj txiaj ntsig, tab sis qhov kev pom tiag tiag los ntawm kev nkag siab tias cov khoom no txav mus ua ke hauv ib lub voj voog xovxwm. Xav txog kev saib ib qho kev tuag nyob rau hauv qeeb qeeb - ntawm no yog qhov tshwm sim nyob rau hauv kwv yees li ib -ib nrab thib ob ntawm lub sijhawm tiag tiag:
Lub Upper tuag descends.Tsav los ntawm cov xovxwm ram, cov khau saum toj kawg nkaus txav mus rau hauv qab, nqa cov punches, stripper phaj, thiab tus tsav tus pins mus rau lub strip stock so nyob rau hauv qis tuag.
Pilot pins koom lub sawb.Ua ntej kev txiav los yog kev tsim pib, tus tsav tus pins nkag mus rau hauv qhov uas twb muaj lawm nyob rau hauv lub sawb. Qhov no xauv cov ntaub ntawv nyob rau hauv raws nraim txoj hauj lwm - kom ntseeg tau tias txhua txhua feature dlhos nrog cov chaw nres tsheb uas tsim ua ntej ua hauj lwm.
Lub stripper phaj tiv tauj cov khoom.Caij nplooj ntoos hlav- loaded, lub stripper phaj nias lub strip ruaj khov tiv thaiv qhov tuag thaiv nto. Qhov kev ua haujlwm clamping no tiv thaiv cov hlau los ntawm kev nqa, hloov, lossis distorting thaum lub sijhawm txiav.
Punches ua haujlwm txiav lossis ua haujlwm.Nrog cov khoom tuav ruaj ntseg, cov punches txuas ntxiv mus rau hauv lawv cov nyees khawm tuag los yog ua cov kab noj hniav. Piercing punches shear los ntawm cov hlau; tsim punches khoov, npib, lossis kos rau hauv cov duab. Kev tswj kev tshem tawm ntawm txhua qhov punch thiab nws qhov thaiv tuag - uas 5-10% offset - txiav txim siab seb lub ntug txiav puas huv lossis ragged.
Upper tuag retracts.Raws li tus ram thim rov qab, lub phaj stripper tuav lub strips thaum lub punches tshem tawm huv ntawm cov khoom. Springs thawb lub stripper mus rau nws txoj hauj lwm txuas ntxiv, xyuas kom cov sawb tsis khi rau lub ntsej muag punch.
Lub strip nce mus.Tshuag qhia channel lub strip rau pem hauv ntej raws nraim ib lub suab ntev - qhov kev ncua deb ntawm cov chaw nres tsheb - positioning seem tom ntej ntawm cov khoom rau cov nram qab no stroke. Nyob rau hauv ib qho kev hloov pauv tuag, cov neeg kho tshuab cov ntiv tes los yog grippers txav qhov dawb paug mus rau qhov chaw nres tsheb tom ntej.
Tag nrho cov kab ke no rov ua ntau pua lossis ntau txhiab zaus hauv ib teev. Koj yuav pom tias kev tshem tawm kom raug ntawm cov punch thiab tuag thaiv tshwm thoob plaws hauv lub voj voog raws li qhov kev sib raug zoo ntawm qhov tseem ceeb tshaj plaws. Kev tshem tawm tsawg dhau thiab cov punch muaj kev quab yuam ntau dhau, ua rau hnyav hnyav thiab pheej hmoo tawg. Kev tshem tawm ntau dhau thiab cov ntug sheared tsim cov burrs hnyav, cov kab tawg tsis zoo, thiab qhov tsis raug. Tau txais qhov kev tshem tawm txoj cai no - calibrated rau cov khoom tshwj xeeb thiab tuab - yog ib qho ntawm thawj yam uas tau ntsib cov neeg tsim khoom tau kuaj xyuas thaum sib dhos thiab sim ua.
Lub tshuab ua kom zoo nkauj ntawm cov khoom siv tuag no yog qhov zoo nkauj, tab sis txhua yam khoom siv yuav raug hnav, cua sov, thiab qaug zog dhau ntau lab lub voj voog. Dab tsi txiav txim siab ntev npaum li cas txhua ntu - thiab nws ua tau zoo npaum li cas nyob rau hauv kev ntxhov siab - thaum kawg los ntawm cov khoom uas cov khoom siv yog tsim los ntawm thiab cov kev kho saum npoo siv rau lawv.
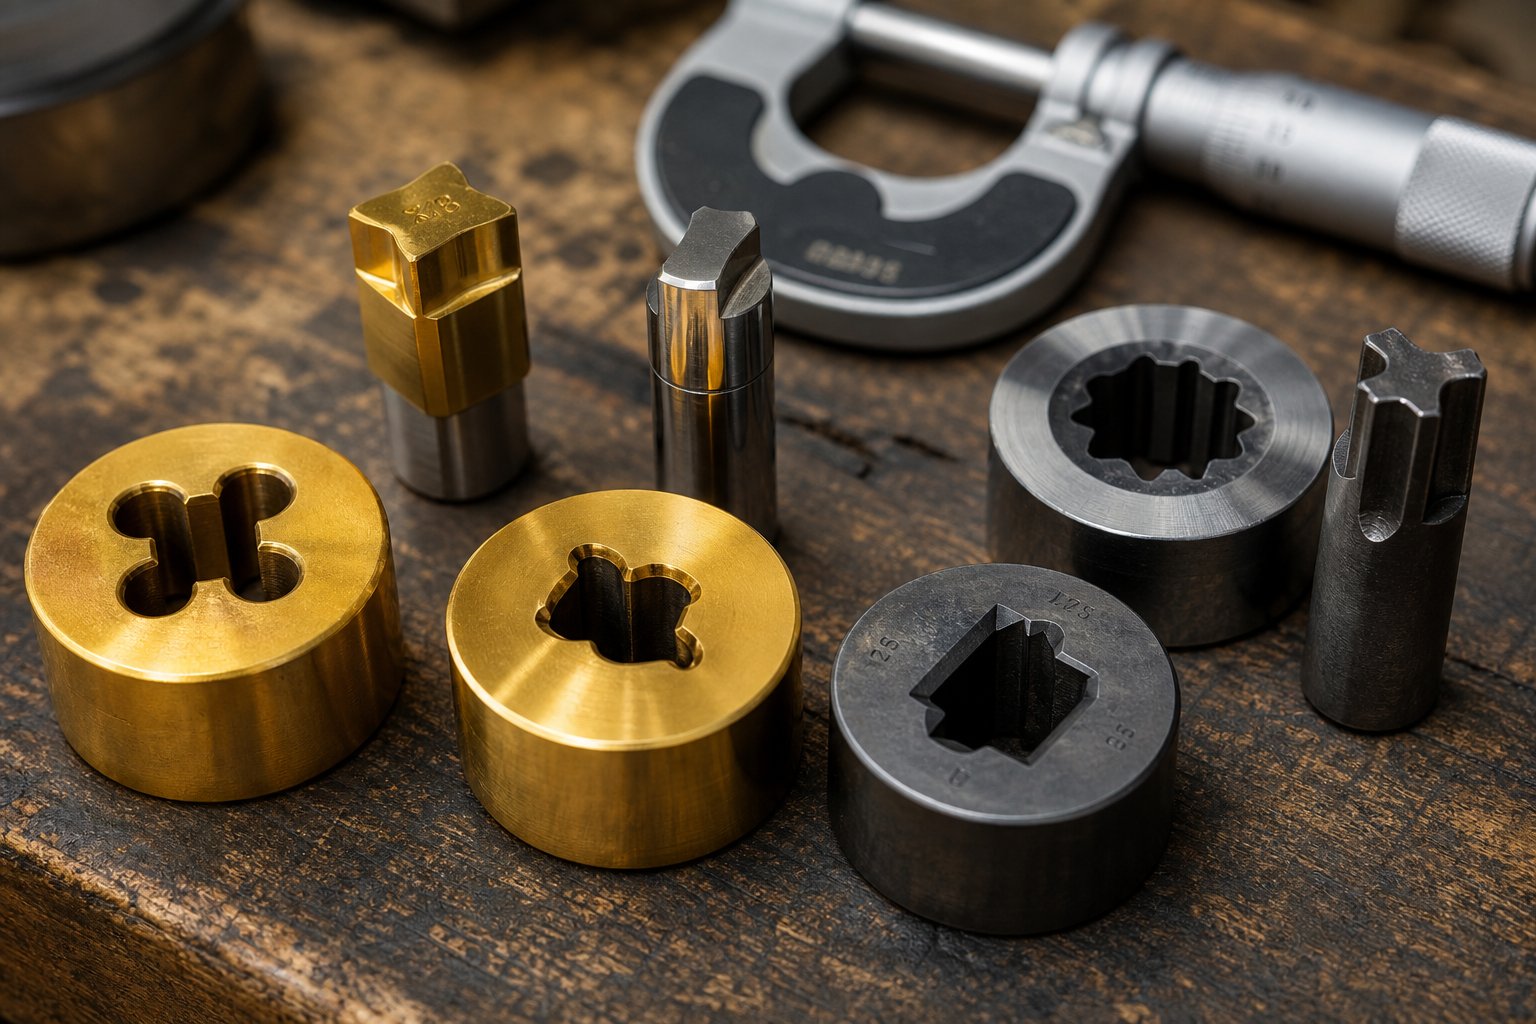
Kev xaiv cov khoom siv tuag thiab kev kho deg uas ua rau lub neej zoo tshaj plaws
Lub stamping tuag tsuas yog ruaj raws li cov hlau nws yog tsim los ntawm thiab kev tiv thaiv nto rau nws. Ob tus qauv tsim zoo tib yam tuag - tib lub geometry, tib lub xovxwm, tib ntu - tuaj yeem xa cov lifespans sib txawv yog tias ib tus siv cov cuab yeej tsis raug steel qib lossis hla cov kauj ruam tseem ceeb. Rau cov kws tsim khoom thiab cov thawj coj saib xyuas kev soj ntsuam cov cuab yeej tuag, kev nkag siab cov khoom tom qab cov hlau tuag tsis yog xaiv tau; nws yog ib qho ntawm cov txiaj ntsig zoo tshaj plaws thiab kev txiav txim siab zoo hauv tag nrho qhov project.
Cov cuab yeej Steel Qib rau Stamping Tuag
Xaiv cov cuab yeej steel qib ib txwm muaj kev lag luam -offs ntawm peb cov khoom tseem ceeb:tawv(tsis kam mus deformation thiab ntug dulling),tawv(tsis kam rau chipping los yog tawg nyob rau hauv kev cuam tshuam), thiabhnav tsis kam(muaj peev xwm tiv taus rov ua dua abrasive yam tsis muaj qhov seem poob). Cov hlau tawv tawv tuav lub ntsej muag ntev dua, tab sis nws dhau los ua nkig ntau dua - thiab nyob rau hauv lub stamping tuag absorbing phav phav siab - ceev cuam tshuam ib teev, brittleness tuaj yeem txhais tau tias muaj kev puas tsuaj loj. Cov lus hauv qab no sib piv cov qib uas feem ntau siv hauv steel stamping tuag.
| Qib | Cov khoom tseem ceeb | Cov ntawv thov hauv Die Stamping | Tus nqi txheeb ze |
|---|---|---|---|
| D2 | Cov pa roj carbon ntau (1.4-1.6%), siab chromium (11-13%). Zoo hnav tsis kam thiab ntug tuav; Qhov siab tshaj plaws hardness nyob ib ncig ntawm HRC 62-65. Tsawg toughness tshaj poob siab- qib resistant. | Ntev -khiav blanking thiab sib sau tuag, piercing punches, nce tuag chaw nres tsheb uas pom hnyav abrasive hnav los ntawm steel ntawv stamping. | Nruab nrab |
| A2 | Cua - hardening nrog 5% chromium. Zoo heev grain qauv; zoo heev dimension stability thaum kho cua sov. Qhov siab tshaj plaws hardness nyob ib ncig ntawm HRC 62-65. Zoo sib npaug ntawm hnav tsis kam thiab toughness. | Tuag cov duab, slitters, stripper daim hlau, nruab nrab -khiav hlau xovxwm tuag qhov twg distortion thaum lub sij hawm hardening yuav tsum tau tsawg. | Nruab nrab |
| S7 | Shock-resistant, nruab nrab carbon. Combines siab cuam tshuam lub zog nrog nruab nrab hnav tsis kam. Qhov siab tshaj plaws hardness nyob ib ncig ntawm HRC 59-61. Zoo heev toughness rau absorbing rov poob siab loads. | Tsim thiab khoov chaw nres tsheb, hnyav- ntsuas qhov khoob qhov twg muaj kev cuam tshuam cov quab yuam hnyav, cov kab mob hnyav zuj zus tuaj yeem ua rau muaj kev poob siab. | Nruab nrab-High |
| M2 | High - steel ceev nrog tungsten thiab molybdenum. Khaws hardness ntawm qhov kub siab (liab-hardness). Qhov siab tshaj plaws HRC 65. Kev ua haujlwm zoo dua qub tab sis qis dua toughness dua li txias - ua haujlwm steels. | Siab -paj thom khwm ceev ceev, luas chaw nres tsheb khiav ceev ceev, hlau stamping tuag Cheebtsam uas ua kom muaj kev sib txhuam tseem ceeb. | Siab |
| dc53 ua | Hloov kho txias- ua haujlwm steel (Daido Steel). Kwv yees li ob zaug ntawm qhov toughness ntawm D2 ntawm qhov sib piv hardness (HRC 62–63). Zoo dua machinability thiab txo qhov kev pheej hmoo ntawm chipping piv rau cov pa siab -chromium qib. | Progressive die stations stamping high -lub zog steel lossis stainless hlau, siab - cuam tshuam qhov tsis zoo, kev siv qhov twg D2 chips lossis tawg ua ntej ntxov. | Nruab nrab-High |
Ib qho kev coj ua zoo: D2 tseem yog qhov kev xaiv ua ntej rau ntau qhov kev ua haujlwm blanking thiab tho vim nws qhov pov thawj hnav lub neej thiab tus nqi nruab nrab. Thaum cov khoom xav tau hnyav hnyav los yog cov xovxwm xa cov loads siab, S7 qhov zoo ntawm qhov toughness ua rau nws muaj kev nyab xeeb dua. DC53 tau tshwm sim los ua txoj hauv kev txhim kho nrov rau cov khw muag khoom uas muaj kev sib tw ua tsis tiav nrog D2, muab lub ntsiab lus toughness boost yam tsis muaj kev txi hardness.
Rau qhov xav tau tshaj plaws nyob rau hauv kev nce qib stamping tuag - tus tsav- qhov tho los yog nplua - blanking inserts uas pom ntau lab lub voj voog -carbide inserts(feem ntau tungsten carbide) hloov cov cuab yeej steel nkaus. Carbide xa cov hardness saum HRC 80 thiab hnav tsis kam uas muaj peev xwm outlast steel inserts los ntawm tsib mus rau kaum lub sij hawm, tab sis ntawm ib tug ntau dua cov khoom thiab machining nqi. Qhov kev txiav txim siab siv carbide feem ntau yog chaw nres tsheb - tshwj xeeb, tshwj tseg rau ib lossis ob txoj haujlwm uas tus nqi hnav yuav txwv tsis pub tsav tsheb ntau zaus.
Kev kho deg thiab txheej txheej uas txuas ntxiv lub neej tuag
Txawm tias cov cuab yeej zoo tshaj plaws steel qib tau txais txiaj ntsig los ntawm kev txhim kho saum npoo. Txheej thiab kev kho mob ntxiv txheej tiv thaiv - los yog hloov cov hlau nto chemistry - los tawm tsam cov txheej txheem hnav tshwj xeeb uas ua rau lub neej luv luv. Txhua qhov kev xaiv tsom mus rau hom tsis ua haujlwm sib txawv:
Ion / Plasma Nitridingdiffuses nitrogen rau hauv qhov chaw tuag, tsim ib txheej txheej nyuaj heev uas tsis ntxiv qhov tuab tuab. Tsis zoo li cov coatings, nitriding tsis nti lossis tev vim nws dhau los ua ib feem ntawm cov substrate nws tus kheej. Cov kev tshawb fawb hais los ntawm Advanced Heat Treat Corp. pom tias nitrided tuag nto tau ntev tshaj 850,000 hits nyob rau hauv automotive stamping ib puag ncig uas chrome-plated sib npaug mus txog 600,000 hits xwb. Nitriding yog tshwj xeeb tshaj yog zoo ntawm cam khwb cia hlau thiab cam khwb cia hlau tuag tsim siab heev -lub zog steels (AHSS), qhov twg muaj kev ntxhov siab heev degrade thinner nto txheej.
TiN (Titanium Nitride) Txheejyog siv los ntawm lub cev vapor deposition (PVD), ua ib tug nyias, kub - xim txheej nrog nto hardness nyob ib ncig ntawm HV 2,300. TiN txo kev sib txhuam thiab tiv thaiv kev hnav, ua rau nws zoo haum rau kev tho cov punches thiab tsim cov ntxig uas ua cov txheej txheem me me thiab nruab nrab - lub zog steels. Nws qhov txwv yog thickness - feem ntau 2 mus rau 5 micrometers - txhais tau tias nws ua tau zoo tshaj plaws ntawm cov cuab yeej steel substrates uas twb hardened.
TiCN (Titanium Carbonitride) Txheejtsim los ntawm TiN nrog cov pa roj carbon ntxiv kom muaj zog dua (kwv yees HV 3,000) thiab txhim kho adhesion tsis kam. TiCN yog qhov mus- txhim kho thaum galling - nplaum hnav qhov chaw ua haujlwm cov khoom siv welds mus rau qhov tuag nto - dhau los ua teeb meem rov tshwm sim, tshwj xeeb nrog cov hlau tsis muaj steel thiab txhuas stampings.
Chrome Platingtau ua haujlwm ntev ntev los ua tus neeg ua haujlwm saum npoo kev kho mob rau stamping tuag, muaj nuj nqis rau nws du, qis - txhuam qhov chaw uas txhawb nqa cov khoom ntws thaum sib sib zog nqus nqus. Lub chrome tuag nto ua tau zoo nrog cov pa steels, tab sis nws cov kev txwv dhau los ua cov lus tshaj tawm nrog cov ntaub ntawv nyuaj dua. Vim hais tias chrome yog deposited electrolytically, lub txheej yuav thicker nyob rau hauv protruding cheeb tsam thiab thinner nyob rau hauv recesses, muaj peev xwm tsim me ntsis seem inconsistencies. Tsis tas li ntawd, cov kev cai ib puag ncig ib puag ncig hexavalent chromium emissions tau nce tus nqi thiab qhov nyuaj ntawm kev ua haujlwm chrome plating.
Kev xaiv txoj kev kho kom raug tsis yog ib qho - loj- haum- txhua qhov kev txiav txim siab. Qhov zoo tshaj plaws saum npoo zoo nyob ntawm ntau yam kev sib cuam tshuam:
Cov khoom siv workpiece:Cov hlau hnyav dua lossis cov nplaum nplaum (stainless steel, aluminium, AHSS) thov txheej txheej nrog cov tawv tawv dua thiab zoo dua los tiv thaiv -galling zog - TiCN lossis nitriding tshaj tus qauv chrome.
Ntau lawm ntim:High- ntim tau ua pov thawj qhov kev siv nyiaj ntxiv ntawm nitriding lossis PVD txheej vim tias tus nqi ib feem ntawm kev txuag nyiaj los ntawm kev siv lub neej txuas ntxiv ntau dua lab tus strokes.
Lubrication zoo:Qhuav lossis tsawg kawg nkaus -lubrication stamping kev ua haujlwm ua rau muaj kev ntxhov siab ntau dua rau ntawm qhov chaw tuag, nyiam cov- kev sib txhuam qis xws li TiN lossis TiCN. Zoo- cov txheej txheem lubricated tuaj yeem ua tau zoo nrog chrome lossis txawm tias tsis muaj cov hlau tsis zoo.
Qhov yuav tsum tau ua tiav ntawm qhov chaw stamped:Pom tau los yog qhov tseem ceeb ntawm cov khoom zoo nkauj xav tau qhov chaw tuag du - chrome plating thiab polished TiN coatings ob leeg txo qhov roughness ntawm cov khoom tiav.
Thaum kawg, cov khoom siv tuag thiab kev xaiv kho saum npoo yog kev sib txuas ntawm engineering thiab kev txiav txim siab nyiaj txiag. Cov cuab yeej tsis tshua kim steel ua ke nrog cov txheej txheem ua kom zoo tuaj yeem ua tau zoo dua qib qib sab laug tsis muaj coated - thiab rov ua dua. Lub hom phiaj yog kom phim qhov hnav ib puag ncig rau kev tiv thaiv lub tswv yim kom cov cuab yeej tuag xa cov khoom zoo ib yam thoob plaws lawv lub neej tsim khoom, tsis yog thawj ob peb txhiab hits.
Cov qib steel thiab txheej tiv thaiv qhov tuag nws tus kheej, tab sis lawv tsis ua haujlwm nyob rau hauv kev sib cais. Cov khoom siv ua haujlwm pub noj los ntawm cov xovxwm exerts nws tus kheej xav tau ntawm clearances, lubrication, thiab tsim txwv - ib tug kev sib raug zoo uas tsim nyog nws tus kheej cov ncauj lus kom ntxaws soj ntsuam.
Hlau Compatibility Guide rau Stamping Tuag Tsim
Txhua hlau sib ntaus sib tua rov qab sib txawv thaum yuam los ntawm lub stamping tuag. Tsawg- carbon steel khoov kev sib koom tes nrog kev sib xyaw ua ke, thaum titanium xav tau txias txias thiab rau txim rau cov cuab yeej uas tsis ua haujlwm. Cov khoom siv ua haujlwm uas koj xaiv tsis yog tsuas yog txiav txim siab txog ib feem ntawm cov khoom siv kho tshuab - nws dictates tuag clearances, lubrication lub tswv yim, cov cuab yeej steel xaiv, thiab txawm cov kev kho deg uas tau tham nyob rau hauv nqe lus dhau los. Tsis quav ntsej cov khoom siv no- cov kev thov tshwj xeeb yog ib txoj hauv kev ceev tshaj plaws rau kev hnav tsis taus ntxov ntxov, muaj kev tsis haum xeeb, thiab ballooning ib feem ntawm tus nqi ntawm -.
Dab tsi hauv qab no yog qhov siv tau ua tau zoo sib xws - hom rooj sib koom ua ke uas cov kws tsim khoom thiab cov neeg saib xyuas tuaj yeem khaws tau ntawm tes thaum ntsuas cov khoom siv hlau stamped rau cov haujlwm tshiab.
Common Hlau thiab Alloys hauv Tuag Stamping
Cov lus hauv qab no qhia txog rau 6 ntawm cov khoom siv feem ntau stamped rau cov qauv tsim uas tseem ceeb tshaj plaws. Koj yuav pom tias qhov kev tshem tawm qhov tseem ceeb hloov pauv ntawm ib qho hlau mus rau tom ntej - ib qho kev xav txog seb txhua lub hlau qhov tawv, ductility, thiab tensile lub zog cuam tshuam li cas shearing cwj pwm.
| Khoom siv | Hom Tuag Clearance (% ntawm Cov Khoom Thickness, Ib Sab) | Lubrication Requirements | Tsim cov kev txiav txim siab txwv | Cov ntawv thov siv |
|---|---|---|---|---|
| Tsawg-Carbon Steel (1008/1010/1018) | 5–8% | Lub teeb zeb roj lossis dej -soluble lubricant; daim ntawv thov txheem feem ntau yog txaus. | Zoo heev formability nrog siab elongation (feem ntau 30-40%). Ua kom sib sib zog nqus draws thiab nruj khoov radii nrog tsawg heev kev pheej hmoo tawg. | Automotive brackets, chassis reinforcements, appliance homes, general -hom phiaj sheet hlau stamping components. |
| Stainless hlau (304/316) | 6–8% | Heavy -duty EP (hnyav siab) lubricants yuav tsum tau. Chlorinated los yog sulfurized tebchaw muaj ntau; qhuav -cov roj nplua nyeem siv rau kev siv chav huv. | Kev ua haujlwm siab- cov nqi hardening txwv qhov tob piv rau qis- carbon steel. Qhov tseem ceeb springback - overbending ntawm 2-5 degrees yog feem ntau. Yuav tsum tau siab dua nias tonnage ib chav tsev thickness. | Cov khoom siv ua zaub mov, cov cuab yeej siv kho mob vaj tse, cov khoom siv marine, corrosion-resistant fasteners, architectural trim. |
| Aluminium (5052/6061) | 7–10% | Tsis yog -Chlorinated lubricants nyiam heev los tiv thaiv staining. Qhuav- zaj duab xis txheej (xws li Drycote) muab kev tiv thaiv zoo tshaj plaws ntawm cov roj zeb cov pa. | Zoo elongation nyob rau hauv annealed temper, tab sis nws ua rau txiv kab ntxwv -peel nto kev ntxhib los mos ntawm aggressive draw depths. 6061-T6 yog ho tsawg formable tshaj 5052-O; temper condition yog ib qho tseem ceeb rau txoj kev vam meej. | Automotive structural panels, electronics enclosures, heat sinks, aerospace brackets, neeg siv khoom electronics vaj tse. |
| tooj dag (C26000 / C27200) | 5–7% | Lub teeb ntxhia roj los yog soluble roj; tooj dag stamps huv si nrog tsawg lubrication nyob rau hauv feem ntau daim ntaub ntawv. | Txias zoo heev - tsim cov yam ntxwv nrog qhov tseem ceeb elongation siab tshaj 50% hauv daim cartridge tooj dag (C26000). Ua kom cov duab zoo sib xws nrog qis springback. | Hluav taws xob terminals, connectors, kho kom zoo nkauj kho vajtse, kav dej fittings, stamped suab paj nruag Cheebtsam. |
| Tooj liab (C11000 / C10200) | 5–7% | Lub teeb roj txaus; tooj liab lub ntuj lubricity txo kev sib txhuam ntawm lub punch - tuag interface. | Cov ductile heev nrog elongation feem ntau tshaj 45%. Sib sib zog nqus draws thiab complex forms yog ua tau. Softness ua rau muaj kev pheej hmoo tsim burr yog tias clearances ntau dhau. | Cov tsheb npav, hluav taws xob tiv tauj, hluav taws xob sib hloov, RF shielding, grounding straps. |
| Titanium (Qib 2 CP / Qib 5 Ti-6Al-4V) | 8–12% | Aggressive EP lubricants yuav tsum tau. Qee qhov kev ua haujlwm yuav tsum tau rhuab tuag los yog sov so (200-400 degree) los txhim kho ductility. Cov chaw qhuav ua rau galling tam sim ntawd. | Txwv txias formability - elongation feem ntau 15-20% rau CP Qib 2, qis dua rau Qib 5. High springback yuav tsum tau them nyiaj overbending ntau heev. Notch-sensitive; ntse sab hauv radii pheej hmoo tawg. | Aerospace structural Cheebtsam, kho mob implants, marine fasteners, siab -cov khoom ua si kis las, tshuaj ua qhov chaw. |
Ib qho scan nrawm ntawm kem tshem tawm qhia txog tus qauv tseem ceeb. Softer, ntau cov hlau zoo li tooj dag thiab tooj liab zaum ntawm qhov kawg (5-7%), thaum titanium thawb mus rau 12%. Qhov no ua raws li lub hauv paus ntsiab lus: hnyav dua, siab dua -tensile- cov ntaub ntawv muaj zog yuav tsum tau muaj kev tshem tawm kom muaj kev tawg kom raug thaum lub sij hawm txiav. Teem lub clearance nruj heev rau stainless hlau los yog titanium, thiab xuas nrig ntaus quab yuam loj heev - accelerating hnav thiab txaus ntshai lub cuab tam breakage.
Yuav ua li cas Workpiece Material Drives tuag tsim kev txiav txim siab
Cov lus saum toj no muab cov ntsiab lus pib, tab sis tiag tiag -lub ntiaj teb tuag tsim yuav tsum xav txog qhov tob npaum li cas txhua yam khoom cuam tshuam nrog cov cuab yeej thoob plaws hauv cov txheej txheem txhuas stamping, steel ntawv stamping khiav, thiab txhua yam nyob nruab nrab. Peb cov khoom siv - tau tsav cov kev sib tw tsim cov kev txiav txim siab tsim feem ntau:
Springback them nyiaj.Thaum koj khoov ib daim ntawm cov hlau stamped, nws loj heev nyob qhov twg koj muab nws. Khoov tib lub geometry nyob rau hauv 304 stainless los yog Qib 2 titanium, thiab ib feem springs rov qab mus rau nws tus qub zoo li lub sij hawm siab tso tawm. Siab- cov ntaub ntawv muaj zog khaws ntau zog elastic zog thaum lub sij hawm tsim, thiab lub zog ntawd sim unbend ib feem sai li sai tau raws li cov punch retracts. Tuag designers them los ntawmoverbending- machining txoj kev punch thiab kab noj hniav kom khoov ib feem ob peb degrees dhau los ntawm lub hom phiaj lub kaum sab xis kom springback coj nws mus rau qhov tseeb qhov kawg. Tus nqi ntawm overbending yog cov khoom siv- tshwj xeeb thiab feem ntau siv tau los ntawm kev sim ua ntej qhov kev tuag raug txiav.
Kev tiv thaiv kab mob.Galling - qhov txias vuam ntawm cov khoom siv ua haujlwm rau ntawm qhov chaw tuag - tsis yog qhov teeb meem thoob ntiaj teb. Nws muaj kev cuam tshuam loj heev nrog cov khoom sib xyaw ua ke. Aluminium yog cov neeg ua txhaum loj tshaj plaws: kev tshawb fawb ntawm Oakland University's Center of Advanced Manufacturing thiab Materials pom tau hais tias aluminium alloy strips galled mus rau uncoated cam khwb cia hlau tuag inserts ntawm clamping rog tsawg li 13 kN thaum tsis muaj roj nplua nyeem. Tib txoj kev tshawb fawb pom tau hais tias qhov tsim nyog qhuav- zaj duab xis lubricants tau tsa lub qhov ncauj qhov ntswg loj heev - los ntawm 7 MPa mus rau 40 MPa ntawm qhov nruab nrab ntawm kev sib cuag ntawm cov khoom siv hlau. Rau txhua yam stamping sheet hlau ua haujlwm nrog txhuas, cov khoom siv tuag feem ntau xav tau TiCN txheej, nitriding, lossis polished chrome nto tshwj xeeb los tiv thaiv cov nplaum nplaum. Stainless hlau nthuav tawm qhov zoo sib xws, txawm tias tsis tshua muaj hnyav, qhov siab nyiam uas zoo ib yam hu rau kev kho kom zoo dua.
Tuag steel thiab tonnage upgrades.Cov ntaub ntawv nyuaj dua tsis yog hloov pauv kev tshem tawm xwb - lawv xav tau kev tsim kho kom ruaj khov dua thoob plaws lub rooj tsavxwm. Stamping 304 stainless es tsis txhob 1010 qis-carbon steel tuaj yeem xav tau 50-60% ntau dua nias tonnage rau tib seem geometry. Qhov kev quab yuam ntau zuj zus los ntawm txhua qhov sib xyaw: cov punches xav tau cov qib nyuaj xws li DC53 lossis S7 es tsis yog tus qauv D2, cov blocks tuag yuav tsum tau carbide inserts ntawm siab -cov chaw hnav, thiab lub caij nplooj ntoos hlav sib dhos yuav tsum xa ntau dua stripping rog. Tsis quav ntsej cov teeb meem cascading no ua rau muaj kev ua tsis tiav ntxov uas zoo li cov teeb meem siv tab sis yog cov khoom siv tiag tiag - teeb meem kev sib raug zoo.
Kev xaiv cov ntaub ntawv yuav tsum tshwm sim nyob rau tib lub sijhawm nrog kev tsim qauv tuag, tsis yog qhov kev xav tom qab - vim tias cov khoom siv hlau ua haujlwm ncaj qha txiav txim siab txog kev tshem tawm, qhov yuav tsum tau ntim, kev kho saum npoo, thiab cov cuab yeej steel qib thoob plaws tag nrho cov txheej txheem tuag.
Thaum koj kho cov ntawv xaiv hlau stamped raws li qhov kev txiav txim siab txog kev tsim vaj tsev sab saud es tsis yog lub thawv khoom muag, txhua qhov kev xaiv hauv qab yuav ua tau ntau dua. Cov txiaj ntsig kev tshem tawm nruj nyob ib puag ncig cov kev siv tau zoo, cov tswv yim lubrication tsom cov hom tsis ua haujlwm tshwj xeeb, thiab kev kwv yees lub neej tuag tau txais qhov tseeb tiag. Hloov pauv, hloov cov ntaub ntawv lig hauv qhov project - hais tias, kev kho dua tshiab los ntawm cov hlau me me mus rau stainless rau corrosion kuj - tuaj yeem siv tsis tau tag nrho cov qauv tuag thiab yuam kom them nyiaj rov qab.
Material compatibility teeb tsa theem rau kev tsim khoom zoo ib yam, tab sis txawm tias cov ntaub ntawv zoo sib xws thiab cov cuab yeej tsis tuaj yeem tiv thaiv txhua qhov teeb meem. Cov tsis xws luag tseem tshwm sim los ntawm kev hnav, txheej txheem drift, thiab overlooked variable - ua ib txoj hauv kev los txheeb xyuas thiab daws teeb meem stamping defects yog ib qho txuj ci tseem ceeb rau txhua pab pawg tsim khoom.
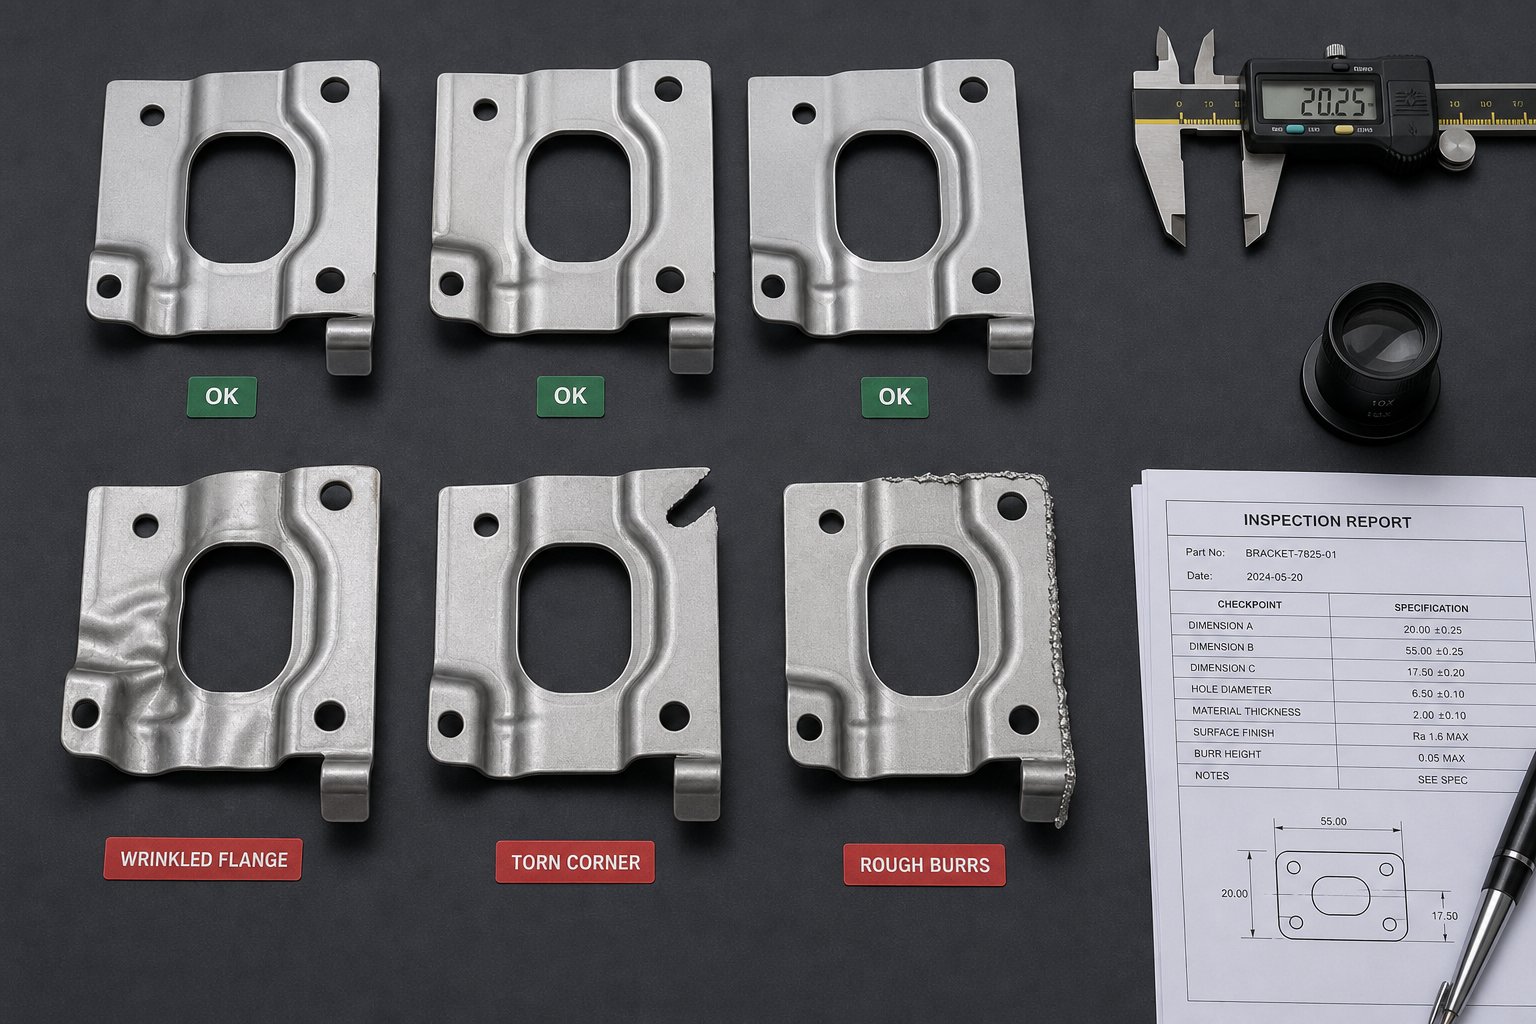
Common Die Stamping Defects thiab Yuav Tiv Thaiv Lawv Li Cas
Ib tug zoo kawg nkaus tsim tuag khiav cov khoom zoo tagnrho tseem tuaj yeem tsim cov khoom seem. Hnav kev nce qib, nias nqis drift, lubrication khiav nyias, thiab mam li nco dheev ib pawg ntawm cov khoom qhia wrinkles, tawg, los yog burrs uas tsis nyob ntawd ib teev dhau los. Stamping forming teeb meem tsis tshua muaj tshaj tawm lawv tus kheej nrog ib qho kev ua tsis tau zoo - lawv nkag mus rau hauv maj mam, thiab los ntawm lub sijhawm ib tus neeg pom qhov teeb meem, ntau pua lossis ntau txhiab qhov tsis xws luag tej zaum yuav tau teeb tsa. Paub tias txhua qhov teeb meem zoo li cas, dab tsi ua rau nws, thiab yuav ua li cas nres nws ua ntej nws pib yog dab tsi cais cov hluav taws kub hnyiab los ntawm kev tswj cov txheej txheem tiag.
Txheeb xyuas qhov feem ntau Stamping Defects
Cov lus hauv qab no qhia txog rau qhov tsis xws luag uas suav rau feem coob ntawm kev tsis lees paub zoo hauv kev nias thiab stamping cov haujlwm. Txhua qhov nkag suav nrog cov lus piav qhia qhov muag kom koj tuaj yeem txheeb xyuas qhov teeb meem ntawm lub khw hauv pem teb, nrog rau cov hauv paus hauv paus thiab cov tswv yim tiv thaiv uas tau txais los ntawm kev tsim khoom tiag tiag.
| Lub npe tsis raug | Visual Description | Keeb kwm | Cov tswv yim tiv thaiv |
|---|---|---|---|
| Wrinkling | Wave-zoo li folds lossis creases ntawm thaj chaw flange lossis sidewall ntawm cov khoom kos. Cov khoom bunches es tsis ntws smoothly mus rau hauv cov kab noj hniav tuag. | Tsis txaus tuav lub zog; ntau dhau qhov sib piv sim ntau dhau deformation hauv ib leeg; tuag fillet radii me me dhau, tsim kev sib txhuam uas redirects cov khoom ntws tsis sib xws. | Ua kom lub ntsej muag dawb paug siab incrementally kom txog thaum wrinkles ploj. Txo ib qho - theem kos piv los ntawm kev faib cov ntawv sib sib zog nqus hla ntau qhov chaw kos. Polish tuag fillet radii kom txo tau qhov tsis kam thiab txhawb nqa cov khoom sib xws. |
| Kev tawg / tawg | Pom pom kev tawg lossis tawg, feem ntau nyob rau hauv qab lub vojvoog ntawm qhov kos los yog ntawm kev hloov pauv ntawm cov qauv tsim. Edges tshwm ragged thiab torn es tsis huv sheared. | Cov khoom ncab tshaj nws txoj kev txwv; kos coefficient dhau nruj heev rau lub alloy lub peev xwm elongation; lubrication tsis txaus ua rau muaj kev sib txhuam ntau dhau; punch radii nruj dhau, tsom kev ntxhov siab ntawm ib kab. | Xaiv cov ntaub ntawv nrog elongation txaus rau lub hom phiaj geometry. Optimize punch thiab tuag radii kom faib kev ntxhov siab rau thaj tsam dav. Siv EP lubricants tsim nyog - tshwj xeeb tshaj yog rau stainless hlau thiab titanium. Siv stamping simulation software kom paub tseeb kos qhov tob ua ntej txiav qhov tuag. |
| Springback | Cov tsim ib feem rebounds mus rau nws tus qub ca zoo tom qab lub punch retracts. Khoov cov ces kaum ntsuas ob peb degrees dav dua lub kaum sab xis tuag, thiab flanges tsis zaum ntawm lawv lub hom phiaj txoj hauj lwm. | Elastic rov qab muaj nyob rau hauv cov hlau - tshaj tawm nyob rau hauv siab -lub zog steels, stainless hlau, thiab titanium. Lub sijhawm nyob tsis txaus ntawm qhov chaw tuag hauv qab. Tuag lub kaum sab xis tsim tsis muaj springback them. | Ua kom overbend them nyiaj rau hauv kev tsim tuag (feem ntau 2-5 degrees rau stainless, ntau dua rau titanium). Siv kho khoov los yog npib ntawm qhov chaw nres tsheb zaum kawg los teeb tsa qhov khoov mus tas li. Xav txog servo xovxwm tshuab nrog programmable nyob hauv qab ntawm mob stroke. |
| Tshaj Burring | Nthuav, tsa hlau npoo los yog nyias cov plaub hau protruding los ntawm kev txiav ib puag ncig ntawm blanked los yog pierced nta. Lub sheared ntug qhia tau hais tias ib tug loj rollover cheeb tsam thiab ntxhib so kab es ib tug huv si, nqaim puas band. | Hnav los yog dulled txiav ntug ntawm punches thiab tuag nyees khawm. Kev xuas nrig ntaus tsis raug-rau- tuag tshem tawm - nruj heev (hnyav quab yuam) los yog xoob dhau (khoom siv rub ntau dua li txiav kom huv si). Tsis ncaj ncees clearance feem pua rau cov khoom siv workpiece. | Ua kom ntse txiav npoo los ntawm kev teem caij sib dhos. Teem kev tshem tawm rau cov khoom siv - feem pua cov ntsiab lus tshwj xeeb tau piav qhia hauv cov lus sib raug zoo (Tshooj 6). Siv hnav- cov txheej tiv thaiv zoo li TiN lossis TiCN ntawm cov chaw nres tsheb xuas nrig ntaus kom txuas ntxiv lub sijhawm nruab nrab ntawm cov voj voog ntse. |
| Misalignment / Misregistration | Cov yam ntxwv - qhov, qhov taw qhia, khoov - yog offset los ntawm lawv txoj haujlwm xav tau txheeb ze rau ib leeg lossis rau ntu datum. Cov khoom ua tsis tau qhov ntsuas qhov ntsuas txawm tias tus kheej cov yam ntxwv raug tsim kom raug. | Hnav los yog puas pilot pins tsis nrhiav lub sawb kom raug. Coj tus pin thiab bushing hnav tso cai rau sab sauv thiab qis tuag halves hloov mus. Tshuag qhia misadjustment ua rau lateral strip wander. Pub ntev yuam kev hauv xovxwm lossis servo feeder. | Tshawb xyuas thiab hloov tus tsav tus pins ntawm lub sijhawm teem tseg. Saib xyuas kev taw qhia tus pin-rau- bushing clearance thiab hloov bushings ua ntej nqes hav tshaj qhov kam rau ua. Calibrate pub ntev tiv thaiv qhov tseeb strip suab. Tshawb xyuas strip dav tiv thaiv cov ntawv qhia kev teeb tsa ntawm txhua qhov teeb tsa. |
| Nto Scratches / Galling | Linear qhab nia, scuffs, los yog cov khoom tsim pom ntawm qhov chaw. Hauv qhov mob hnyav hnyav, cov khoom ua haujlwm txias-welds mus rau lub ntsej muag tuag, tawm hauv cov pob txha uas hloov mus rau txhua qhov txuas ntxiv. | qias neeg lossis puas tuag nto; lubricant tsis txaus lossis tsis raug; aluminium lossis stainless hlau qhov kev xav tau los ua raws li cov cuab yeej tsis kho; khib nyiab nyob rau hauv qhov tuag kab noj hniav ntawm strokes. | Khaws lub ntsej muag tuag kom huv nrog cov txheej txheem so- cov txheej txheem ntawm kev khiav. Siv cov khoom siv- lubricants tsim nyog - qhuav- zaj duab xis txheej rau aluminium, EP compounds rau stainless. Coat forming inserts nrog TiCN los yog nitriding los tiv thaiv cov nplaum hnav. Tshem cov slugs thiab khib nyiab ua ntej lawv embed rau hauv qhov tuag nto. |
Koj yuav pom tias ntau qhov tsis xws luag sib tshooj hauv paus ua rau - hnav cov cuab yeej, tshem tawm tsis raug, thiab lubrication tsis zoo tshwm sim nyob rau ntau kab. Qhov sib tshooj ntawd yog qhov xov xwm zoo: nws txhais tau hais tias kev qhuab ntuas rau ob peb txheej txheem tseem ceeb tiv thaiv ntau yam kev ua tsis tiav ib txhij.
Kev daws teeb meem tsis zoo hauv kev tsim khoom
Thaum muaj qhov tsis xws luag tshwm rau nruab nrab - khiav, tiv thaiv qhov kev xav kom kho qhov tuag tam sim ntawd. Cov kws tshaj lij xovxwm tau ua raws li kev kuaj mob raws li qhov sib txawv uas cais cov hauv paus hauv paus tiag tiag ua ntej yuav ua li cas kho. Dhia ncaj nraim kom tuag kho yam tsis muaj kev kuaj mob feem ntau npog qhov teeb meem tiag tiag - lossis qhia txog qhov tshiab.
Ua raws li daim ntawv teev daws teeb meem daws teeb meem hauv qab no:
Tshawb xyuas lub sawb lossis qhov khoob ua ntej.Tshawb xyuas cov khoom xa tuaj rau qhov sib txawv thickness, qhov chaw paug, ntug kev puas tsuaj, lossis qhov kub tsis raug. Cov ntaub ntawv tsis sib xws - tshwj xeeb tshaj yog nyob rau hauv siab -lub zog alloys - yog ib qho nquag tab sis tsis pom qhov chaw ntawm stamping blanking thiab tsim cov teeb meem. Xyuas kom tseeb tias lub kauj lossis daim ntawv sib phim cov ntaub ntawv pov thawj ntawm cov ntaub ntawv.
Tshawb xyuas qhov kev tshem tawm ntawm qhov tuag thiab cov khoom hnav.Ntsuas cov punch-rau-tuag khawm clearances nrog cov ntsuas qhov ntsuas lossis ntsuas qhov muag. Muab piv cov qhov ntev tam sim no rau cov khoom tsim kev tuag. Txawm tias ob peb txhiab ntawm ib nti ntawm hnav ntawm ntug txiav tuaj yeem hloov burr qhov siab los ntawm kev lees txais mus rau - ntawm - spec.
Txheeb xyuas cov xovxwm tonnage thiab ceev ceev.Paub meej tias cov xovxwm khiav ntawm lub tonnage thiab strokes -ib -feeb teev hauv daim ntawv teeb tsa. Qhov siab kaw tsis raug, tshaj -tonnage, lossis kev nrawm nrawm tuaj yeem ua rau muaj qhov tsis xws luag uas ua rau muaj teeb meem ntawm cov cuab yeej. Siv lub ntsuas tonnage yog tias muaj.
Ntsuas hom lubrication thiab daim ntawv thov.Paub meej tias cov qauv lubricant raug raug siv thiab nws tau ncav cuag txhua qhov chaw tseem ceeb - tshwj xeeb yog tsim radii thiab tob - kos kab noj hniav. Qhuav me ntsis yog pom tsis tau thaum lub sij hawm khiav tab sis pom meej meej raws li khawb los yog galling ntawm qhov ua tiav.
Tshawb xyuas cov ntaub ntawv pov thawj tiv thaiv qhov tshwj xeeb.Hla- xyuas tus naj npawb cua sov, qib alloy, qhov kub thiab txias, thiab cov khoom siv tshuab ntawm daim ntawv pov thawj zeb tawm tsam qhov kev qhia tshwj xeeb engineering. Kev hloov khoom siv lossis tawm - ntawm -spec coil tuaj yeem piav qhia qhov tsis xws luag uas tsis muaj qhov hloov pauv tuag yuav kho.
Cov kab ke no txav los ntawm qhov yooj yim tshaj plaws, ceev tshaj cov tshev mus rau cov neeg koom nrog ntau dua - tshem tawm cov laj thawj feem ntau ua ntej koj puas tau nqa ib lub dab teg los kov cov tuag. Hauv kev xyaum, cov khoom siv thiab lubrication teeb meem suav txog qhov feem pua ntawm qhov tsis xws luag uas pib zoo li cov cuab yeej tsis ua haujlwm.
Kev Tiv Thaiv Los Ntawm Kev Tsim thiab Kho
Kev daws teeb meem yog kev txawj ua haujlwm. Qhov kev them nyiaj tiag tiag los ntawm kev tsim cov kev tsis zoo tawm ntawm cov txheej txheem ua ntej kev tsim khoom pib - thiab tom qab ntawd tswj hwm qhov zoo hauv qab lub neej ntawm cov neeg tuag.
Yog tias koj tau ua raws li cov tshooj dhau los ntawm tsab xov xwm no, koj twb muaj feem ntau ntawm cov cuab yeej tiv thaiv hauv tes. Kev xaiv cov khoom siv tuag kom raug (Tshooj 5) ncaj qha txo qhov hnav- cuam tshuam xws li burring thiab galling. Xaiv cov cuab yeej zoo steel qib thiab txheej txheej rau koj cov khoom siv ua haujlwm tshwj xeeb txhais tau hais tias txiav cov npoo nyob twj ywm ntev dua thiab tsim cov chaw tiv thaiv cov nplaum tsim. Kev tshem tawm kom raug rau cov khoom siv ua haujlwm (Tshooj 6) tiv thaiv ob qho tib si burring thiab tawg ntxov ntxov - ob qhov tsis xws luag uas zaum ntawm qhov kawg ntawm qhov clearance spectrum.
Teem sijhawm stamping tuag txij nkawm txuas nws tag nrho ua ke. Tuag tsis poob dheev - lawv degrade zuj zus. Lub txiav ntug dulls incrementally, tus tsav tus pin hnav ob peb feem kaum ntawm ib txhiab ib puas txhiab hits, thiab lub caij nplooj ntoos hlav sib dhos poob quab yuam ntau lab lub voj voog. Yog tias tsis muaj kev tiv thaiv kev saib xyuas uas taug qab ntaus suav thiab ua rau muaj kev sib tw, kev hloov khoom siv, thiab kev txheeb xyuas qhov ntev ntawm lub sijhawm teem tseg, kev ua haujlwm zoo poob qis qis kom cov tswv lag luam hloov mus rau nws ntau dua li kho nws. Thaum lub sij hawm tsis xws luag yuav pom tseeb, cov tuag yuav xav tau ntau dua - thiab kim - rework dua li qhov yooj yim regrind yuav tiv thaiv lub lis piam ua ntej.
Simulation software ntxiv lwm txheej ntawm kev tiv thaiv tag nrho. Niaj hnub no FEA-raws li stamping simulation tuaj yeem kwv yees wrinkling, thinning, splitting, thiab springback ua ntej tuag yog puas tau ua - ntes hlau stamping cov tswv yim uas yuav tsis ua hauj lwm nrog cov khoom xaiv thiab geometry ua ntej tej hlau txiav. Cov yam ntxwv zoo li qhov tsis zoo thiab qhov zoo bypass notches nyob rau hauv cov ntawv hlau stamping tuag, siv los tswj cov khoom ntws nyob ib ncig ntawm cov geometries nyuaj, tuaj yeem ua qauv thiab ua kom zoo dua digitally es tsis yog los ntawm kev sim lub cev kim heev - thiab - yuam kev. Cov kws tsim txuj ci uas nqis peev hauv kev simulation thaum lub sij hawm tsim qauv tsis tu ncua qhia tsawg dua qhov kev sim rov ua dua thiab kev tsim khoom sai dua - nce.
Kev tiv thaiv tsis zoo yog qhov kawg ntawm kev tswj hwm tus nqi. Txhua qhov wrinkled, txhua qhov khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob khoob Kev nqis peev hauv kev tsim qauv tsim nyog, cov khoom siv- sib npaug ntawm cov cuab yeej, thiab kev saib xyuas kev qhuab ntuas them rau nws tus kheej ntau zaus dhau ntawm kev tsim khoom. Thiab qhov kev sib txuas ntawm qhov zoo thiab tus nqi ua rau ib txwm muaj rau cov lus nug dav dua feem ntau cov thawj coj saib xyuas thaum kawg yuav tsum tau teb: dab tsi yog qhov project tuag stamping nqi, thiab cov nyiaj mus qhov twg?
Nkag siab Tuag Stamping Nqi thiab Project Economics
Tsis zoo- qhov chaw dawb yog lub hom phiaj zoo - tab sis txawm tias tsis muaj qhov tsis zoo ntawm stamping qhov tseem yuav tsum ua kom muaj txiaj ntsig nyiaj txiag. Kuj ceeb tias, cov ncauj lus kom ntxaws txog cov nqi sib tsoo rau cov phiaj xwm tuag stamping tsis tshua muaj kev sib tham hauv cov peev txheej kev lag luam, tawm hauv cov engineers thiab cov thawj coj saib xyuas kev siv nyiaj txiag nrog cov ntaub ntawv tsis tiav. Txawm hais tias koj tab tom hais txog koj thawj qhov project lossis ntsuas tus neeg xa khoom uas twb muaj lawm, nkag siab qhov twg cov nyiaj mus - thiab qhov twg koj tuaj yeem rov qab tau nws - hloov qhov kwv yees tsis meej rau hauv kev txiav txim siab ua lag luam.
Dab tsi Tsav Tuag Stamping Tooling Nqi
Tooling sawv cev rau ib qho kev nqis peev loj tshaj plaws nyob rau hauv ib qho kev pab cuam hlau stamping manufacturing. Ib qho yooj yim sib xyaw tuag rau lub tshuab ntxhua khaub ncaws yuav raug nqi ob peb txhiab daus las, thaum lub chaw ntau ntau-chaw nres tsheb nce qib tuag rau lub tsheb kauj vab tuaj yeem muaj li ntawm $ 10,000 mus txog $ 100,000 lossis ntau dua nyob ntawm qib ntawm qhov tseeb thiab qhov nyuaj ntawm qhov cuam tshuam. Dab tsi ua rau qhov chaw ntawd? Ntau yam sib cuam tshuam los txiav txim qhov twg ib qhov project tshwj xeeb tsaws ntawm tus nqi spectrum:
Tuag complexity thiab tus naj npawb ntawm chaw nres tsheb- Lub 12-chaw nres tsheb nce zuj zus tuag nrog kev tsim, tho, thiab txiav cov haujlwm yuav tsum muaj ntau yam engineering, machining, thiab sib dhos ua haujlwm tshaj li 3-chaw nres tsheb cov cuab yeej ua haujlwm yooj yim. Txhua qhov chaw nres tsheb ntxiv ntxiv cov khoom siv, sijhawm EDM, thiab kev ua haujlwm sib luag.
Cov khoom siv tuag thiab kev xaiv qhov chaw kho mob- Kev hloov kho dua tshiab los ntawm D2 cov cuab yeej hlau rau DC53 lossis ntxiv cov carbide inserts ntawm qhov siab -cov chaw hnav khaub ncaws ua rau cov khoom siv raw thiab cov nqi ua haujlwm. PVD coatings thiab nitriding kev kho mob ntxiv cov nqi ntxiv - tab sis feem ntau them rau lawv tus kheej los ntawm kev ncua sij hawm tuag ntawm kev khiav mus ntev.
Part tolerances thiab nto finish yuav tsum- Tighter tolerances xav tau ntau dua machining ntawm cov khoom tuag, finer polishing ntawm txoj kev, thiab ntxiv cov kauj ruam tshuaj xyuas thaum lub sij hawm tuag. Ib qho hlau stamped ib feem tuav rau +/- 0.02 hli tus nqi muaj txiaj ntsig ntau dua rau cov cuab yeej tshaj li qhov tau teev tseg ntawm +/- 0.10 hli.
Tuag loj tsav los ntawm ib feem geometry- Qhov loj dua yuav tsum muaj khau loj dua, cov ntawv qhia ntev dua, hnyav dua steel blocks, thiab siab dua -tonnage presses. Qhov ntsuas lub cev ntawm cov cuab yeej cuam tshuam ncaj qha rau ob qho tib si cov khoom siv thiab cov sij hawm lub tshuab xav tau los tsim nws.
Tsim engineering teev suav nrog simulation- Kev txheeb xyuas qhov ua tau, kev tsim qauv strip, CAE simulation, thiab rov ua dua DFM tshuaj xyuas txhua yam siv sijhawm ua haujlwm txawj. Cov xuab moos no sawv cev rau feem pua ntawm tag nrho cov cuab yeej siv tab sis xa cov khoom xa rov qab los ntawm kev tiv thaiv cov nqi rov ua haujlwm qis.
Cov neeg muag khoom feem ntau tsim cov cuab yeej them nyiaj raws li 50% ua ntej thiab 50% raws li kev pom zoo ntawm tus qauv - tus qauv txheej txheem uas ua kom muaj kev txhawb siab nyob ib puag ncig kev sim ua tiav. Lub ntsiab lus tseem ceeb yog qhov kev nqis peev ua ntej noamortizedhla ntau lawm ntim. Ib qho $ 50,000 tuag tsim 500,000 stamped Cheebtsam ntxiv tsuas yog $ 0.10 ib feem ntawm tus nqi cuab yeej. Tib qhov tuag tsim tsuas yog 5,000 qhov chaw yog $ 10.00 rau- ib feem ntawm lub nra - ib puas npaug sib txawv uas ua rau ntim qhov sib txawv tseem ceeb hauv qhov project economics.
Raws li -Part Economics thiab Break-Txawm Kev Ntsuam Xyuas
Tshaj li kev siv cuab yeej, tus nqi ib -unit nqi ntawm txhua qhov hlau stamped ib pob khoom siv ntau tus neeg tsav tsheb. Cov ntaub ntawv kev lag luam qhia tau hais tias qhov kev puas tsuaj ib txwm: cov khoom siv nyiaj kwv yees li 45-55% ntawm cov nqi tsev, kev ua haujlwm 15-25%, nyiaj siv ua haujlwm 10-20%, kev tswj xyuas zoo 2-8%, thiab ntim 2-5%. Kev teeb tsa cov nqi, uas suav nrog kev teeb tsa tuag thiab xovxwm calibration rau txhua qhov kev khiav haujlwm, tau kis thoob plaws hauv pawg - lub ntsiab lus me me kom nqus tau qhov tsis sib xws ntau dua rau - cov nqi teeb tsa.
Kev sib raug zoo ntawm ntim thiab ib feem ntawm tus nqi - yog qhov sib txawv heev. Ntawm qhov tsawg, lwm txoj kev xws li laser txiav lossis CNC machining feem ntau yeej vim lawv xav tau me me lossis tsis muaj peev txheej peev. Raws li ntim nce, tus lej hloov decisively. Xav txog qhov kev sib piv yooj yim tab sis piv txwv: yog lub laser- txiav ib feem nqi $ 4.50 txhua yam uas tsis muaj cuab yeej, thiab cov ntawv stamped raug nqi $ 0.30 txhua tus nrog $ 40,000 tuag, qhov tawg -txawm taw tes ntog ze 9,500 units. Hauv qab qhov pib, laser txiav yog kev lag luam ntau dua. Saum toj no, stamping rub tawm ua ntej - thiab qhov sib txawv nthuav dav heev ntawm cov ntim ntau dua. Ntawm 100,000 qhov chaw, tag nrho cov nqi stamping hauv qhov xwm txheej no yuav yog kwv yees li $ 70,000 piv rau $ 450,000 rau laser txiav.
Rau kev lag luam hlau stamping cov phiaj xwm phiaj xwm txhua xyoo ntim siab tshaj 100,000 qhov chaw - feem ntau hauv tsheb, hluav taws xob, thiab cov khoom siv hluav taws xob - ib feem ntawm - ib feem ntawm kev lag luam ua tau zoo heev. Progressive tuag systems khiav ntawm siab strokes ib feeb tuaj yeem thawb cov nqi mus rau qib tsis muaj lwm yam hlau stamping txoj kev tuaj yeem sib tw.
Cov tswv yim los txo tus nqi tuag Stamping
Kev ua kom zoo dua tus nqi tsis txhais hais tias txiav cov ces kaum - nws txhais tau tias txiav txim siab ntse dua nyob rau txhua theem. Cov tswv yim hauv qab no tsis tu ncua xa cov nyiaj khaws cia uas ntsuas tau yam tsis muaj kev cuam tshuam qhov zoo lossis kev cia siab rau tuag:
Ua ntej DFM optimization ua ntej.Simplifying ib feem geometry - tshem tawm cov yam ntxwv tsis tsim nyog, siv cov qauv sib luag, thiab so kom tsis muaj - qhov tseem ceeb txaus siab - ncaj qha txo qhov nyuaj ntawm kev tuag. Cov chaw nres tsheb tsawg dua, cov punch yooj yim dua, thiab ntau dua kev zam txim rau kev ua haujlwm tag nrho txhais ua cov cuab yeej qis dua thiab tsim lub sijhawm sai dua. Raws li ib qho kev txheeb xyuas kev lag luam sau tseg, kev nqis peev hauv kev tsim qauv ua ntej thiab DFM tshuaj xyuas pab txheeb xyuas cov teeb meem muaj peev xwm ua ntej kev tsim khoom loj, zam kev rov tsim dua thiab kho cov cuab yeej tom qab.
Consolidate kev khiav hauj lwm rau hauv tsawg qhov chaw tuag.Txhua qhov chaw nres tsheb hauv qhov kev tuag zuj zus ntxiv engineering, machining, thiab tu nqi. Yog tias ob txoj haujlwm tuaj yeem muab tso ua ke rau hauv ib qho chaw nres tsheb yam tsis muaj kev cuam tshuam zoo - piv txwv li, tho thiab ua rau hauv ib qho kev mob stroke siv ib qho kev sib xyaw ua ke - kev txuag nyiaj thoob plaws tag nrho cov cuab yeej tsim.
Standardize cov ntaub ntawv hla cov kab khoom.Khiav ntau yam hlau stamping Cheebtsam los ntawm tib lub alloy thiab ntsuas ntsuas txo cov khoom siv tsis yooj yim, ua rau kev yuav khoom ntau, thiab tso cai rau cov qauv tsim los sib faib cov ntsiab lus clearance thiab lubrication specifications. Standardization tsim kev lag luam ntawm cov nplai uas txo cov khoom siv thiab cov nqi engineering.
Npaj rau kev tu tuag es tsis yog hloov ntxov ntxov.Lub qhov dej zoo-cov tuag uas khaws cia tuaj yeem tsim tau ntau lab qhov chaw thoob plaws nws lub neej. Teem sij hawm rov ua dua, hloov cov pilot pins thiab springs nyob rau hauv cov ntsiab lus hit- suav ncua sij hawm, thiab recoating forming inserts ua ntej hnav yuav yog ib qho tseem ceeb mus txuas ntxiv pab tau lub neej tseem ceeb. Tus nqi nce ntxiv ntawm kev tiv thaiv kev saib xyuas yog ib feem ntawm tus nqi ntawm lub tsev hloov pauv tuag - lossis nqus cov khoom seem uas tsim los ntawm qhov tsis zoo.
Txhim kho kev siv cov khoom siv hauv kev teeb tsa.Cov kws tshaj lij tuag cov neeg tsim khoom txo qis cov khoom seem los ntawm kev ua zes qhov zoo hauv cov sawb thiab ua kom zoo dua ntawm cov slugs txhawm rau txo cov khib nyiab. Txawm tias kev txhim kho me me hauv kev siv cov khoom siv - ob peb feem pua ntawm cov ntsiab lus - sau rau hauv kev txuag nyiaj ntau nyob rau hauv siab - ntim khiav qhov twg cov khoom siv raw yog qhov loj tshaj plaws ntawm cov nqi.
Ua ke, cov tswv yim no hais txog ob tog ntawm tus nqi sib npaug: txo qhov koj siv los tsim cov cuab yeej thiab txo cov nqi txhua feem los tsim. Kev txo nqi tau zoo tshaj plaws tshwm sim thaum engineering, kev yuav khoom, thiab kev tsim khoom sib koom ua ke los ntawm cov phiaj xwm ntxov tshaj plaws - tsis yog thaum ib tus neeg tshuaj xyuas cov ntawv xa nyiaj zaum kawg thiab nug seb cov peev nyiaj mus qhov twg.
Kev qhuab ntuas tus nqi ua rau qhov project siv tau, tab sis nws tsis thawb cov txheej txheem mus tom ntej. Cov technologies reshaping tuag stamping hnub no - servo presses, digital simulation, thiab sensor-tsav automation - yog ua raws nraim li, qhib qhov rais kev ua tau zoo uas tsis tau txawm tias ib xyoo caum dhau los.
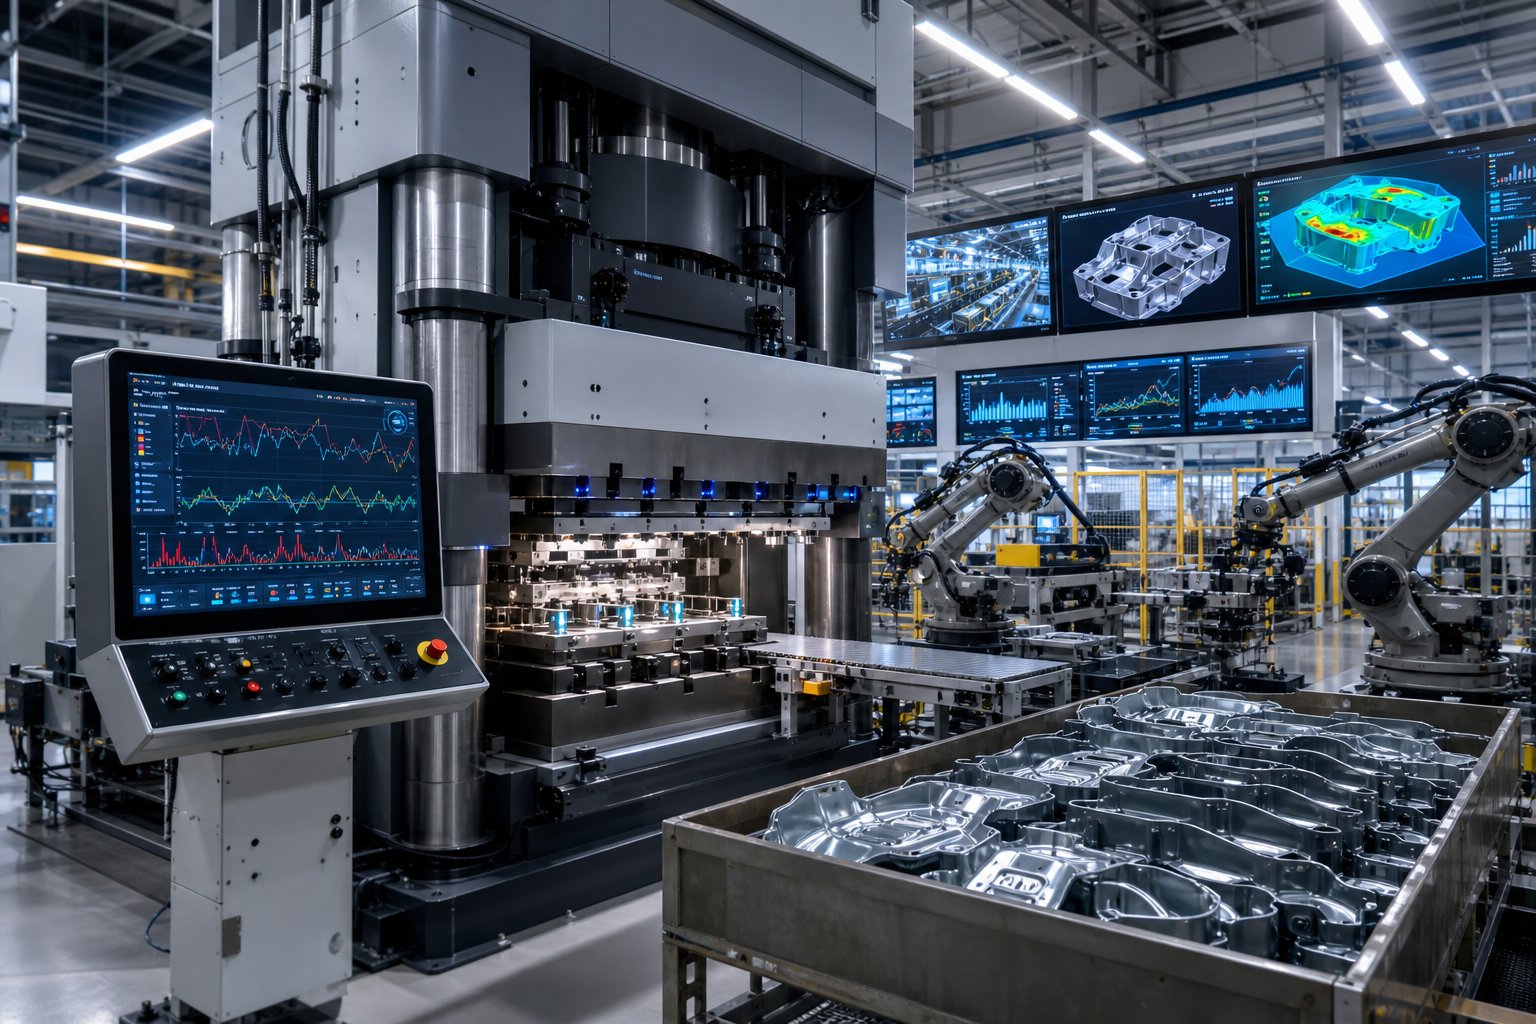
Modern Advancements Shaping the Future of Die Stamping
Ib xyoo caum dhau los, kev tuag stamping xovxwm yog qhov tseem ceeb ntawm brute - quab yuam tshuab - flywheel spun up, clutch koom, thiab tus ram slammed down ntawm ib tug ruaj ceev dictated los ntawm mechanical linkage. Cov tuag ua haujlwm lossis tsis ua, thiab tus neeg teb xov tooj lub ntsiab yog tonnage. Niaj hnub no, daim duab zoo li radically txawv. Programmable motion profiles, kwv yees cov qauv digital, thiab cov tes hauj lwm sensors embedded nyob rau hauv lub tuag nws tus kheej yog redefining dab tsi stamping technology ua tau - thiab tsa lub bar rau txhua lub chaw tsim tshuaj paus tseem khiav cov cuab yeej cuab tam.
Servo Press Technology thiab Precision Control
Ib txwm flywheel-tsav presses xa ib zaug xwb, tsau swb-txoj kev nkhaus. Lub ram nrawm nrawm, ntaus hauv qab qhov chaw tuag ntawm qhov siab tshaj plaws, thiab thim rov qab - tib qhov profile txhua qhov mob stroke, tsis hais txog qhov geometry lossis tus cwj pwm ntawm cov khoom siv. Servo-tsav presses hloov lub voj voog nruj nrog lub programmable slide motion tswj los ntawm siab -torque electric motors. Cov kws kho tsheb tuaj yeem kho qhov nrawm nrawm, nyob hauv lub sijhawm, thiab nrawm nrawm ntawm txhua qhov chaw hauv cov hlab ntsha.
Vim li cas qhov ntawd tseem ceeb? Xav txog qhov sib sib zog nqus- kos stainless hlau vaj tsev. Nrog rau cov ntawv xovxwm, cov punch tsoo cov khoom ntawm qhov nrawm nrawm, thiab cov hlau yuav tsum ntws mus rau hauv cov kab noj hniav ua ntej tus ram thim rov qab - lub qhov rais nqaim uas feem ntau ua rau wrinkling lossis tearing. Lub tshuab servo tuag stamping cia tus neeg teb xov tooj qeeb lub ram thaum lub sijhawm tseem ceeb ntawm kev tsim, tuav nws hauv qab qhov chaw tuag rau qhov programmable dwell los teeb cov khoom, tom qab ntawd thim rov qab sai. Qhov tshwm sim yog lub qhov rais dav dav, qhov tsis xws luag tsawg dua, thiab txo qis suab nrov hauv khw hauv pem teb.
Cov txiaj ntsig sib xyaw nrog cov ntaub ntawv nyuaj. Siab - lub zog steels siv nyob rau hauv tsheb stamping tuag daim ntaub ntawv thiab lub teeb yuag aluminium alloys - ob qho tib si tsis zoo rau springback thiab splitting - teb heev rau optimized slide profiles. Servo presses tseem ua rau cov txheej txheem stamping zuj zus los sib sau ua haujlwm uas yav dhau los xav tau cov chaw nres tsheb sib cais, vim tias cov xovxwm tuaj yeem ua tiav cov lus sib txawv hauv ib lub voj voog ib leeg. Rau precision tuag stamping cov kev pab cuam xav kom nruj flatness los yog txhoj puab heev sib piv, servo thev naus laus zis tau hloov los ntawm cov khoom kim heev mus rau qhov kev cia siab.
CAE Simulation thiab Digital Die Development
Txiav hlau rau tuag ua ntej lees paub nws tus qauv tsim digitally zoo li tsim tus choj yam tsis muaj kev suav cov qauv - technically ua tau, tab sis nyiaj txiag tsis txaus. Niaj hnub nimno finite element tsom xam (FEA) thiab stamping simulation software qauv txhua yam ntawm cov khoom coj cwj pwm thaum lub sij hawm tsim: flow qauv, thinning distributions, springback magnitudes, wrinkling txaus ntshai tsam, thiab yam tsawg kawg nkaus yuav tsum tau nias quab yuam. Cov kws ua haujlwm ua haujlwm virtual tuag sim - ntau pua qhov kev rov ua dua yog tias xav tau - hauv cov xuab moos es tsis yog lub lis piam uas lub cev sim xav tau.
Qhov cuam tshuam ntawm qhov project ncua sij hawm yog qhov tseem ceeb. Simulation kwv yees qhov kev sib cais yuav tshwm sim yog li punch radii tuaj yeem hloov kho ua ntej machining. Nws xam springback ces overbend them yog tsim rau hauv cov geometry tuag los ntawm ib hnub. Nws txawm ua kom zoo dua cov duab dawb paug kom siv tau cov khoom siv ntau tshaj - ib qho kev txuag nyiaj ncaj qha rau txhua qhov kev tsim khoom. Rau stamping tooling txoj kev loj hlob lub hom phiaj siab siab -lub zog steels los yog complex geometry, simulation tau dhau los ua qhov sib txawv ntawm peb -iteration tryout thiab kaum-iteration ordeal.
Forward-xav cov neeg muab khoom tuag tam sim no koom ua ke CAE simulation rau hauv lawv cov qauv kev ua haujlwm, khiav kev soj ntsuam qhov ua tau ua ntej hais thiab lees paub txhua qhov kev hloov pauv digitally ua ntej txiav ib lub cuab yeej steel thaiv. YICHEN, piv txwv li, embeds simulation rau hauv nws txoj kev txhim kho los ntawm thawj qhov ua tau los ntawm kev sim khiav thiab kev soj ntsuam zaum kawg - qhov kawg - rau- kawg txoj hauv kev uas compresses cov sij hawm txhuas thiab ntes cov teeb meem tsim thaum lawv tseem pheej yig los kho. Hom kev sib koom ua ke digital no- lub cev ua haujlwm sawv cev rau qhov chaw lag luam mus txog: simulation tsis yog ib kauj ruam cais tawm mus rau tus kws tshaj lij; nws yog woven rau hauv tag nrho tuag txoj kev loj hlob voj voog.
Kev lag luam 4.0, Sensors, thiab Automation hauv Tuag Stamping
Kev txawj ntse tsis tso tseg thaum tuag hits xovxwm. Kev lag luam 4.0 cov hauv paus ntsiab lus yog embedding tiag tiag - lub sij hawm sensing, connectivity, thiab automated kev txiav txim siab - ua ncaj qha mus rau stamping ua hauj lwm - transforming xovxwm los ntawm ib tug standalone tshuab rau hauv ib tug node nyob rau hauv cov ntaub ntawv - nplua nuj ntau lawm network.
Hauv - tuag sensingsawv cev rau ib qho ntawm cov ntawv thov muaj txiaj ntsig siab tshaj -. Load cells thiab strain gauges mounted in the die set monitor tonnage at each station in real time, detecting anomalies - ib tug slug daig nyob rau hauv ib tug tuag khawm, ib tug misfed strip, ib tug hnav punch rub ntau dhau quab yuam - ua ntej lawv tsim cov khoom puas los yog puas lub cuab yeej. Misalignment sensors xyuas kom meej tias lub sab sauv thiab qis tuag halves tau sau npe kom raug mob stroke los ntawm kev mob stroke, ntes cov lus qhia -pin hnav lossis nias deflection uas yuav txwv tsis pub mus saib xyuas kom txog thaum cov khoom tsis raug tshuaj xyuas.
Automated xovxwm pub thiab tshem tawm ib feemtshem tawm qhov sib txawv thiab muaj kev nyab xeeb ntawm kev tuav tuav. Servo-tsav coil feeders synchronize strip nce mus rau lub voj voog xovxwm nrog sub-millimeter raug, thaum xaiv neeg hlau- thiab- qhov chaw tshuab rho tawm cov khoom tiav thiab taw qhia lawv rau kev ua haujlwm qis. Ua ke, cov tshuab no tso cai rau cov xovxwm tuag stamping kom khiav ntawm qhov ceev tshaj plaws uas tsis muaj tus neeg teb xov tooj cuam tshuam ntawm qhov chaw ua haujlwm.
Predictive txij nkawmkhi nws tag nrho ua ke. IoT- txuas xovxwm kwj cov ntaub ntawv vibration, nyeem ntawv kub, thiab lubricant condition metrics to cloud-based analytics platforms. Tshuab kev kawm algorithms txheeb xyuas cov qauv uas ua ntej cov cuab yeej ua tsis tiav - cov kabmob cua sov, lub tshuab hydraulic poob siab - thiab ua rau muaj kev ceeb toom kev saib xyuas ua ntej qhov kev npaj tsis raug kaw yuav cuam tshuam kev tsim khoom. Raws li ib qho kev txheeb xyuas kev lag luam sau tseg, txoj hauv kev no txo qis kev poob qis uas tsis xav txog thiab txuas ntxiv lub neej ntawm cov tshuab tseem ceeb, hloov kho los ntawm tus nqi rov ua dua rau hauv kev npaj peev.
Cov thev naus laus zis no tsis yog kev tsim kho tshiab nyob ib leeg - lawv txhawb ib leeg. Servo xovxwm cov ntaub ntawv pub cov qauv simulation, txhim kho lawv qhov tseeb rau kev tsim tuag tom ntej. Hauv - tuag sensors tsim cov ntaub ntawv zoo uas kwv yees algorithms yuav tsum tau kawm. Automation tso cai rau cov neeg ua haujlwm txawj tsom mus rau kev tsom xam thiab kev ua kom zoo dua li kev noj zaub mov thiab kev tuav ib feem. Cov txiaj ntsig net yog kev ua haujlwm stamping uas khiav nrawm dua, ua kom muaj qhov tsis xws luag, thiab tus nqi tsawg dua los tswj - qhov zoo uas sib xyaw nrog txhua lub voj voog ntau lawm.
Technology tsim muaj peev xwm, tab sis muaj peev xwm tsuas yog xa cov txiaj ntsig thaum ua ke nrog tus khub zoo. Cov lus nug zaum kawg feem ntau cov tuam txhab lag luam ntsib tsis yog cov xovxwm lossis software siv, tab sis tus neeg muag khoom twg tuaj yeem koom ua ke tag nrho cov ntsiab lus no - tsim, simulation, machining, tryout, thiab kev txhawb nqa ntau lawm - rau hauv ib qho kev sib raug zoo.
Yuav Ua Li Cas Xaiv Txoj Cai Tuag Stamping Tus khub rau koj qhov project
Servo presses, CAE simulation, thiab hauv - tuag sensors tsuas yog xa tus nqi thaum lawv nyob hauv tes ntawm tus neeg muag khoom uas paub siv lawv ua ke. Rau cov kws tsim khoom, tus thawj tswj hwm, thiab cov kws tshaj lij, qhov kev sib tw tiag tiag yog tsis nkag siab txog kev tuag stamping thev naus laus zis - nws tab tom nrhiav tus neeg tsim khoom tuag uas sib koom ua ke tag nrho hauv ib lub ru tsev. Ib qho kev faib khoom sib cais, qhov tsim tsim tshwm sim ntawm ib tus neeg muag khoom, kev ua haujlwm ntawm lwm tus, thiab kev sim ntawm ib feem peb, qhia txog kev ua yuam kev, kev sib txuas lus, thiab kev lav phib xaub qhov muag tsis pom kev uas nce nqi thiab ncua sij hawm. Tus khub zoo tshem tawm cov qhov khoob no tag nrho.
Lub peev xwm tseem ceeb los ntsuas hauv Kev Tuag Stamping Supplier
Yog tias koj tab tom nug koj tus kheej tias dab tsi yog lub cuab yeej thiab lub peev xwm tuag tsim nyog ntsuas, cov lus teb mus deb tshaj seb lub khw muaj lub tshuab CNC. Cov cuab yeej muaj tseeb thiab tuag tsim kev muaj peev xwm nthuav dav tag nrho qhov project lifecycle. Siv daim ntawv txheeb xyuas no thaum kuaj xyuas cov neeg xa khoom muaj peev xwm - tus neeg sib tw loj yuav tsum ua kom pom lub zog thoob plaws txhua yam khoom:
Hauv -tsev tuag tsim thiab CAE simulation muaj peev xwm- Tus neeg muag khoom yuav tsum khiav cov kev tshawb fawb ua tau thiab stamping simulations sab hauv, tsis yog outsource lawv. Qhov no ua kom lub hom phiaj tsim thiab tsim kev paub hauv ib pab neeg.
CNC machining thiab EDM muaj peev xwm- Hlau EDM, sinker EDM, thiab ntau-axis CNC milling tsis yog-kev sib tham rau cov cuab yeej precision tuag ua. Nug txog lub hnub nyoog ntawm lub tshuab, qhov tseeb specs, thiab muaj peev xwm los tswj koj qhov kev xav tau loj.
Muaj kev txawj ntse ntawm ntau yam hlau- Tus khub tsim nyog nkag siab tias cov hlau, txhuas, stainless, tooj dag, tooj liab, thiab titanium cuam tshuam li cas nrog cov cuab yeej tuag. Qhov kev tshaj lij no tsim kev tshem tawm, lubrication, thiab txheej txheej txiav txim siab uas tiv thaiv qhov tsis xws luag uas tau hais dhau los hauv kab lus no.
Kev sim khiav thiab cov qauv tshuaj ntsuam xyuas raws tu qauv- Cov txheej txheem sim ua kom nruj, kev tshaj tawm qhov ntev (CMM, ntsuas qhov muag), thiab cov qauv kev pom zoo ua haujlwm cais cov kev tsim khoom tuag los ntawm cov khw muag khoom uas muab koj cov khoom thiab cia siab rau qhov zoo tshaj plaws.
Cov ntawv pov thawj zoo thiab cov khoom siv ntsuas- ISO 9001 ntawv pov thawj yog lub hauv paus. Rau cov kev pab cuam tsheb, IATF 16949 qhia txog kev ua kom tiav. Xyuas kom tseeb tias tus neeg muag khoom tswj xyuas cov ntsuas ntsuas ntsuas, CMMs, thiab cov ntaub ntawv khaws cia cov kab ke.
Kev sib txuas lus pob tshab thoob plaws hauv qhov project- Kev hloov tshiab tsis tu ncua, qhib kev nkag mus rau cov ntaub ntawv sim, thiab ib qho chaw sib cuag txo cov kev sib txhuam uas derails complex tooling programs. Raws li kev paub dhau los hauv kev lag luam tau lees paub, ib tus neeg koom tes nrog kev lav phib xaub kom meej, ua kom yooj yim rau kev tswj hwm, thiab txiav cov sij hawm coj mus piv rau ntau - kev npaj cov neeg muag khoom.
Txav los ntawm Kev Tshawb Fawb mus rau Kev Tsim Kho -Kev Npaj Npaj
Yog li dab tsi yog cov cuab yeej & tuag ua haujlwm tiag tiag zoo li thaum koj koom nrog tus neeg muag khoom muaj peev xwm? Txoj kev taug kev raws li kev kwv yees arc - thiab kev sib koom tes zoo tshaj plaws npog txhua theem yam tsis tau muab koj mus rau tus neeg ua haujlwm subcontractor:
Kev tshuaj xyuas thawj zaug- Tus neeg muag khoom ntsuas koj qhov geometry, cov khoom siv, kam rau ua, thiab ntim kom paub meej tias kev tuag stamping yog cov txheej txheem tsim nyog thiab txheeb xyuas qhov tsim muaj peev xwm -rau- txhim kho kev tsim khoom.
CAE-raws li tooling design- Cov kws tsim qauv tsim cov qauv strip (rau kev tuag zuj zus) lossis qhov chaw nres tsheb (rau kev hloov mus rau qhov tuag), ua kom cov ntaub ntawv ntws, thinning, thiab springback los ntawm kev sim ua ntej yuav pib ua haujlwm.
Tuag machining thiab sib dhos- CNC thiab EDM kev ua haujlwm tsim cov khoom siv tuag, ua raws li kev sib dhos ua tiav, lub rooj zaum haum, thiab kev lees paub tseeb - txhais tes- ntawm dab tsi yog cov cuab yeej thiab tuag ua haujlwm uas hloov cov qauv digital rau hauv kev siv lub cev.
Kev sim khiav nrog qhov ntsuas qhov ntsuas- Cov khoom piv txwv yog stamped, ntsuas raws li kev qhia tshwj xeeb, thiab ntsuas qhov zoo ntawm qhov chaw thiab ua haujlwm haum. Kev hloov kho yog ua rov ua dua kom txog thaum txhua qhov tseem ceeb dhau mus.
Kev tsim khoom lag luam- Cov tuag tau pom zoo nkag mus rau tag nrho cov kev tsim khoom, txhawb nqa los ntawm cov ntaub ntawv teeb tsa, cov sijhawm saib xyuas, thiab kev saib xyuas tsis tu ncua.
YICHEN ua piv txwv qhov kev sib koom ua ke no, suav nrog kev taug kev ua tiav los ntawm kev txheeb xyuas qhov ua tau thiab CAE simulation los ntawm kev ua haujlwm siab, kev sim khiav, thiab kev tshuaj xyuas zaum kawg - txhua yam tswj hauv - tsev. Rau cov chaw tsim khoom, cov thawj coj saib xyuas, thiab cov cuab yeej cuab yeej npaj txav los ntawm kev tshawb fawb mus rau qhov ua, lawv qhov kawg - mus rau -kawg txheej txheem muab txoj hauv kev ncaj qha rau RFQ- npaj kev cai stamping tuag daws rau cov hlau qhov chaw, yam tsis muaj kev sib koom tes mob taub hau ntawm fragmented vendor chain.
Kev xaiv tus khub tuag stamping yog qhov kawg qhov kev txiav txim siab uas txuas txhua lub ntsiab lus hauv kab lus no. Cov hom tuag, cov cuab yeej steel qib, kev kho deg, cov khoom siv ua haujlwm, kev tiv thaiv tsis zoo, thiab cov qauv nqi uas koj tau kawm tag nrho yog nyob ntawm tus neeg muag khoom muaj peev xwm ua tau raws li qhov tseeb thiab kev lav phib xaub. Cov phiaj xwm ua tau zoo yog tsim los ntawm kev txiav txim siab paub tseeb - txog cov txheej txheem, cov ntaub ntawv, thiab kev sib koom ua ke uas coj los ua ke. Pib nrog txoj kev paub zoo, siv nws los ntawm tus khub txoj cai, thiab txoj hauv kev los ntawm cov hlau tsis huv mus rau qhov tsis muaj qhov tsis zoo ua tiav tau zoo kawg nkaus.
Cov lus nug nquag nug txog Tuag Stamping
1. Dab tsi yog qhov txawv ntawm kev tuag stamping thiab tuag casting?
Tuag stamping yog qhov txias- txheej txheem tsim uas siv cov xuas nrig ntaus thiab tuag teeb rau hauv lub tshuab stamping los ua cov ntawv tiaj tus hlau los ntawm kev siv tshuab quab yuam - ua haujlwm xws li blanking, dabtsi yog khoov, kos duab, thiab tho rau ntawm chav tsev kub. Tuag casting, los ntawm qhov sib txawv, koom nrog kev txhaj tshuaj molten hlau rau hauv pwm kab noj hniav nyob rau hauv lub siab, ua complex peb-dimensional shapes feem ntau nyob rau hauv non-ferrous alloys xws li txhuas thiab zinc. Ob txheej txheem ua haujlwm sib txawv hauv cov ntawv thov: stamping excels ntawm siab - ntim tiaj tus lossis nruab nrab tsim cov ntawv hlau, thaum casting tuav cov txheej txheem 3D geometries uas tsis tuaj yeem tsim los ntawm cov khoom tiaj tus.
2. Kuv yuav xaiv li cas ntawm ib tug zuj zus tuag thiab ib tug hloov tuag tuag?
Qhov kev xaiv nyob ntawm qhov loj me, geometry complexity, thiab ntim ntau lawm. Progressive dies yog qhov zoo tagnrho rau me me - mus rau - nruab nrab qhov chaw uas xav tau ntau yam kev ua haujlwm ntawm cov ntim siab (100,000+), vim tias cov sawb pub tsis tu ncua los ntawm cov chaw nres tsheb rau lub sijhawm ceev ceev. Kev hloov pauv tuag haum rau qhov loj dua, sib sib zog nqus- cov khoom kos, lossis cov duab 3D nyuaj uas tsis tuaj yeem txuas nrog cov kab nqa khoom. Hloov cov kev teeb tsa siv cov cuab yeej siv cov ntiv tes lossis cov ntiv tes txav mus rau qhov chaw dawb ntawm cov chaw nres tsheb ywj pheej, uas txo cov khoom pov tseg tab sis khiav ntawm lub sijhawm qeeb qeeb. Yog tias koj qhov chaw haum nyob rau hauv ib qho kev nthuav dav strip layout thiab ntim qhia txog tus nqi siv, kev nce qib yog feem ntau tus nqi ntau dua - kev xaiv zoo.
3. Dab tsi yog cov cuab yeej hlau zoo tshaj plaws rau stamping tuag?
Tsis muaj ib qib zoo tshaj plaws - txoj kev xaiv yog nyob ntawm qhov sib npaug ntawm hardness, toughness, thiab hnav tsis kam koj daim ntawv thov xav tau. D2 yog qib siv dav tshaj plaws rau kev blanking thiab tho vim nws zoo heev hnav tsis kam thiab tus nqi nruab nrab. S7 yog qhov zoo dua rau kev tsim thiab khoov chaw nres tsheb uas muaj kev cuam tshuam loj heev uas yuav ua rau cov hlau hnyav dua. DC53 muaj kwv yees li ob zaug ntawm qhov tawv ntawm D2 ntawm qhov sib piv hardness, ua rau nws muaj zog xaiv rau stamping siab -lub zog steels lossis stainless hlau. Rau qhov hnyav- hnav chaw nres tsheb hauv kev tuag, tungsten carbide inserts tuaj yeem tiv taus cov cuab yeej hlau los ntawm tsib mus rau kaum zaug, txawm tias tus nqi siab dua.
4. Lub stamping tuag nqi npaum li cas?
Stamping tuag tus nqi sib txawv raws li qhov nyuaj, qhov loj me, cov khoom siv, thiab kev kam rau siab. Ib qho yooj yim sib xyaw tuag rau ib qho chaw tiaj tus yuav raug nqi ob peb txhiab daus las, thaum lub chaw nres tsheb ntau - chaw nres tsheb loj zuj zus tuaj yeem muaj txij li $ 10,000 txog $ 100,000. Tus nqi tseem ceeb ntawm cov tsav tsheb suav nrog cov naj npawb ntawm cov chaw tuag, cov cuab yeej steel qib thiab kev kho saum npoo, ib feem kam rau ua, tuag lub cev loj, thiab cov sij hawm engineering rau kev tsim thiab simulation. Qhov tseem ceeb, tus nqi cuab yeej yog amortized thoob plaws cov ntim ntau lawm - $ 50,000 tuag tsim 500,000 qhov chaw ntxiv tsuas yog $ 0.10 ib thooj, ua rau siab - cov kev pab cuam ntim cov nqi tsis tshua muaj nqi- zoo.
5. Dab tsi ua rau burrs ntawm cov hlau stamped thiab yuav tiv thaiv lawv li cas?
Cov burring ntau dhau ntawm cov khoom stamped feem ntau yog tshwm sim los ntawm kev hnav lossis dulled txiav ntug ntawm cov punches thiab cov nyees khawm tuag, lossis los ntawm cov punch tsis raug-rau- tuag clearance. Thaum tshem tawm dhau xoob, cov khoom rub tawm thiab kua muag tsis yog shearing huv si, ua cov npoo ntxhib thiab tsa burrs. Thaum kev tshem tawm nruj dhau, kev txiav quab yuam ntau dhau ua rau cov cuab yeej hnav, uas thaum kawg ua rau tib qho teeb meem. Kev tiv thaiv yuav tsum tau teeb tsa kev tshem tawm rau cov khoom siv- feem pua tshwj xeeb (piv txwv li, 5-8% ntawm thickness ib sab rau qis- carbon steel, 6-8% rau stainless), tuav lub sij hawm regrinding cov kev pab cuam raws li hit suav, thiab siv cov hnav-resistant coatings xws li TiN los yog TiCN kom ncua sij hawm sharpening.


