


Dab tsi yog Kev Cai Stamping Tuag yog thiab nws ua haujlwm li cas
Xav txog tias koj yuav tsum tau kos ntau txhiab qhov hlau nrog lub logo kom meej tias txhua qhov kev xav zoo ib yam. Ib tsab ntawv txheej txheem teeb lossis tawm - lub - txee punch yuav tsis txiav nws. Qhov ntawd yog qhov kev cai stamping tuag nkag rau hauv daim duab.
Kev cai stamping tuag yog qhov tseeb- cov cuab yeej siv tshuab ua haujlwm raws li cov lus qhia meej, tsim los txiav, tsim, lossis ua kom pom cov duab tshwj xeeb rau hauv cov khoom ua haujlwm raws li kev tswj xyuas. Tsis zoo li cov khoom siv hlau dav hlau, nws yog lub hom phiaj- ua rau ib feem geometry, logo, lossis kos npe yuav tsum tau ua.
Lub tswv yim yog ncaj nraim: lub cuab yeej hardened steel tuag nqa ib tug tsa los yog recessed tsim yog nias rau hauv los yog tawm tsam ib tug softer khoom. Lub zog txav cov khoom ntawm qhov chaw sib cuag, mus tas li hloov cov qauv mus rau qhov chaw ua haujlwm. Dab tsi ua rau nws "kev cai" yog engineering qab nws. Txhua qhov loj me, lub kaum sab xis, thiab qhov chaw tiav yog tsim los tsim ib qho txiaj ntsig tshwj xeeb, ntseeg tau, dhau ntau txhiab lossis ntau lab lub voj voog.
Yuav Ua Li Cas Kev Cai Stamping Tuag Ua Haujlwm Mechanically
Thaum koj nias qhov kev cai hlau stamping tuag rau hauv ib lub workpiece, quab yuam hloov los ntawm lub ntsej muag tuag thiab concentrates raws geometry ntawm tus tsim. Tsa cov yam ntxwv ntawm lub ntsej muag tuag thawb cov khoom nqes los yog sab nraud, thaum cov chaw recessed tseem tsis tau kov. Qhov kev hloov pauv tswj tau no yog qhov ua rau muaj kev xav.
Tuag ntsej muag geometry plays lub luag haujlwm tseem ceeb. Cov npoo ntse ua kom huv huv thiab txiav cov cim ciam teb. Angled nyem qhov chaw tso cai rau cov khoom txav mus los yam tsis muaj kev tawg lossis tawg. Qhov tob thiab sharpness ntawm qhov tuag profile txiav txim siab npaum li cas lub zog yuav tsum tau thiab yuav ua li cas mus tas li lub cim tshwm sim. Raws liTus Fabricatorsau ntawv, stamping tuag yog tshwj xeeb, ib qho - ntawm - ib - cov cuab yeej precision qhov twg txiav thiab ua ntu feem ntau yog ua los ntawm cov cuab yeej hardenable steel lossis lwm yam hnav - cov ntaub ntawv tiv taus.
Cov xovxwm los yog rauj muab lub zog, tab sis tus tuag ua tus shaping. Txawm hais tias lub zog los ntawm hydraulic xovxwm xa tons ntawm lub siab los yog ib txhais tes -swung rauj tawm tsam lub stamp tuag, lub hauv paus ntsiab lus yog tib yam: concentrated force plus precise geometry equals a permanent, repeatable impression.
Custom Dies vs Standard Tooling
Yog li thaum twg tus qauv punch lossis tsab ntawv teev luv luv? Ntau zaus tshaj qhov koj xav tau.
Cov cuab yeej txheem ua haujlwm zoo rau cov duab dav dav, cov cim alphanumeric yooj yim, lossis qhov yooj yim puag ncig. Tab sis lub sij hawm koj yuav tsum muaj xws li ib tug cim logo, complex geometry, nruj me ntsis tolerances, los yog siab - ntim repeatability, lub hom phiaj- ua stamping tuag yog tsim nyog. Kev cai hlau stamps yog tsim los tuav cov kev zam tshwj xeeb uas hloov kho lossis cov cuab yeej siv dav dav tsuas tuaj yeem lav tsis tau. Yog tias koj qhov geometry yog qhov tshwj xeeb lossis muaj tswv, kev cai cuab yeej yog tib txoj hauv kev.
Xav txog nws li no: tus qauv hlau stamps zoo li tawm -- khaub ncaws khib. Lawv haum lub hom phiaj dav dav. Kev cai hlau stamping tuag yog bespoke, tsim kom haum koj cov lus qhia meej kom txhua qhov kev xav, txiav, lossis daim ntawv zoo ib yam los ntawm thawj feem mus rau lab.
Qhov nyiaj them tiag tiag tshwm sim hauv kev tsim khoom. Azoo-tsim kev cai tuagtsim cov khoom zoo ib yam txhua lub voj voog, ntawm qhov nrawm uas tuaj yeem ncav cuag ntau pua lossis txawm tias 1,500 strokes ib feeb hauv siab - daim ntawv thov ceev. Qhov theem ntawm qhov sib xws thiab kev sib kis tsis tuaj yeem nrog cov cuab yeej siv tau raws li lub hom phiaj nws tsis tau tsim los.
Tau kawg, tag nrho cov no tsa ib lo lus nug: hom kev cai tuag dab tsi koj xav tau tiag tiag? Cov lus teb nyob ntawm koj daim ntawv thov, thiab cov kev xaiv muaj ntau yam ntau dua li cov neeg yuav khoom feem ntau paub.
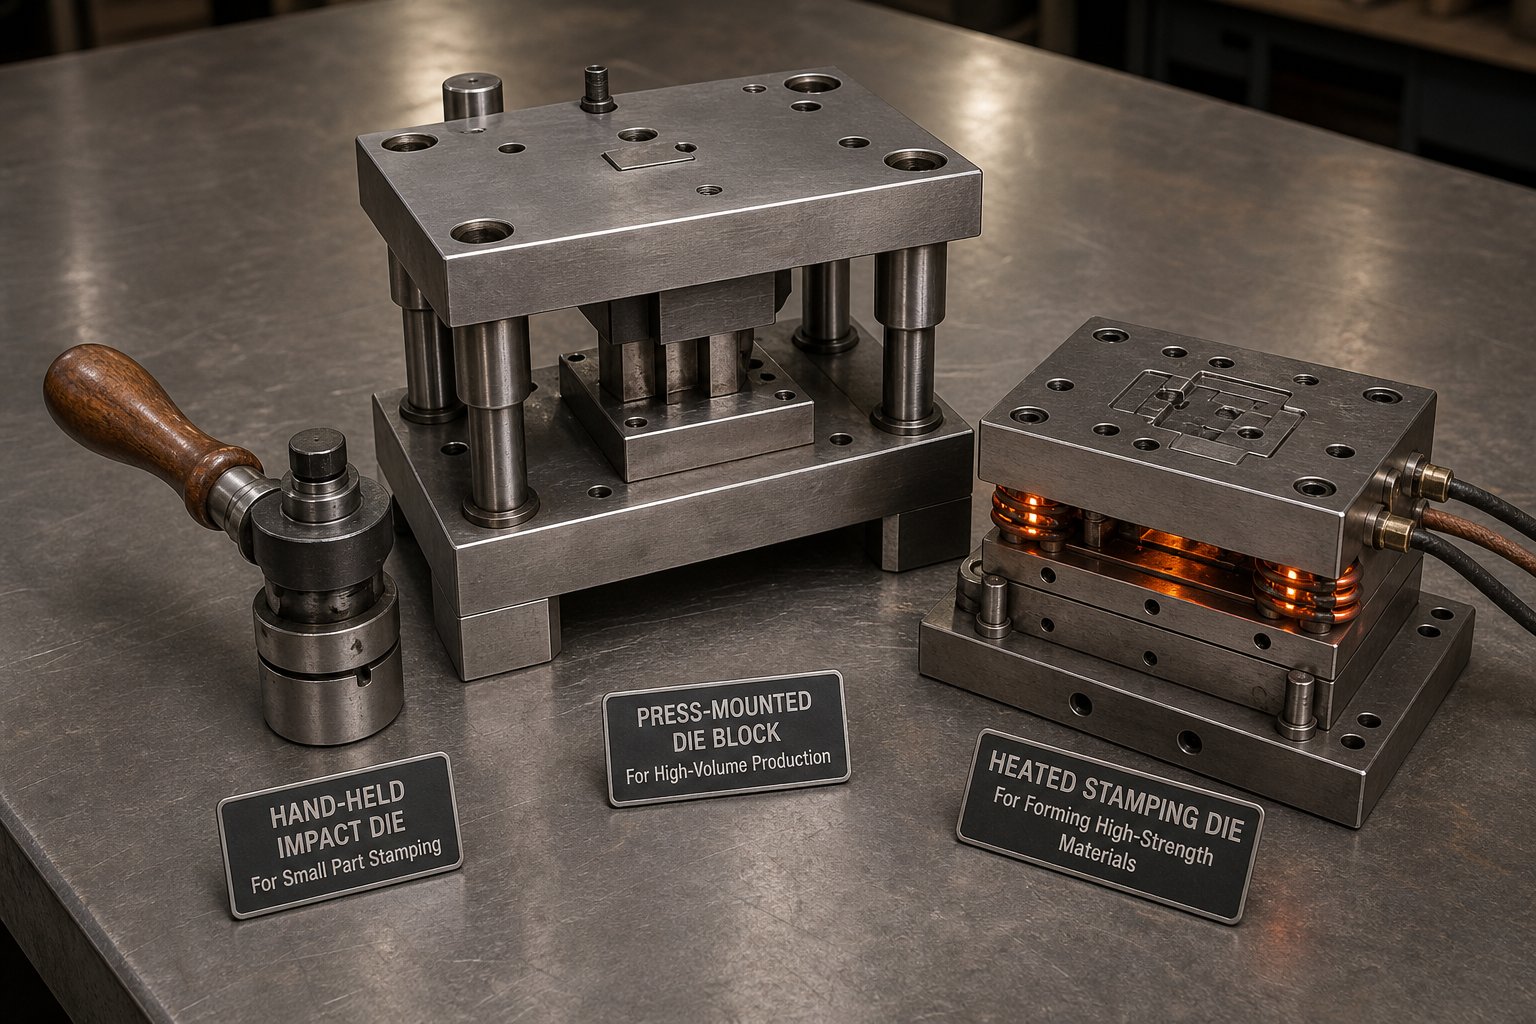
Hom Kev Cai Stamping Dies piav qhia
Ntau yam kev cai tuag stamp configurations muaj tuaj yeem dhau los yog tias koj tsis tau ua haujlwm los ntawm kev txiav txim tuag ua ntej. Txhua hom daws qhov teeb meem sib txawv, thiab xaiv qhov tsis ncaj ncees lawm txhais tau tias cov khoom siv khib nyiab, cov cim tsis zoo, lossis tuag uas tsis muaj sia nyob ntawm nws qhov kev npaj ua haujlwm. Nov yog qhov tseeb ntawm peb qhov kev faib tawm loj axes koj yuav ntsib thaum qhia cov cuab yeej hlau stamping.
Embossing Tuag vs Debossing Tuag
Qhov txawv ntawm no yog kev taw qhia. Hlau embossing stamp siv tus txiv neej sib tw -poj niam tuag teeb tsa kom thawb cov khoom mus rau tom qab, tsim kom muaj kev txhawb nqa ntawm qhov chaw ua haujlwm. Tus txiv neej tuag yog tus tsim nyob rau hauv thim rov qab; tus poj niam counter- tuag muab kev txhawb nqa los ntawm sab nraud. Qhov tshwm sim yog peb - qhov kev xav ntawm qhov kev xav uas ua haujlwm saum npoo ib puag ncig, ntes lub teeb thiab ua rau pom kev.
Debossing ua hauj lwm nyob rau hauv lub opposite direction. Ib tug txiv neej tuag presses tus tsim downward rau hauv lub workpiece nto, tsim ib tug recessed impression. Tsis muaj txee- tuag yog nruj me ntsis rau ntau daim ntawv thov, raws li cov khoom nws tus kheej absorbs qhov chaw. Raws liArkay Ntimpiav qhia, embossing tej yaam num rau tus saib thaum debossing recedes rau hauv cov khoom, ua qhov tob thiab duab ntxoov ntxoo es tsis yog qhov projection.
Thaum twg koj xaiv ib qho ntxiv? Embossing haum rau cov ntawv thov uas pom qhov deb ntawm qhov teeb meem, xws li cov cim tseem ceeb lossis cov cim cim uas yuav tsum tau nyeem sai. Ib qho kev cai hlau embossing stamp kuj yog qhov mus - xaiv thaum tactile tawm tswv yim yog ib feem ntawm qhov yuav tsum tau ua. Debossing ua hauj lwm zoo dua rau understated marking, recessed ntawv nyob rau hauv machined nto, los yog cov xwm txheej uas lub tswv yim tsa yuav cuam tshuam nrog mating qhov chaw los yog stacking.
Kub Stamping vs Cold Stamping Tuag
Qhov kev faib tawm no yog hais txog cov txheej txheem thermal thaum lub sijhawm ua haujlwm stamping, tsis yog hom quab yuam.
Kub stamping tuag yog rhuab ua ntej los yog thaum lub sij hawm impression voj voog. Qhov kub siab ua haujlwm rau ob lub hom phiaj: nws txhim kho cov khoom ntws hauv qhov chaw ua haujlwm, tso cai kom meej meej thiab huv si, thiab nws ua rau cov txheej txheem hloov pauv ntawm cov hlau los yog cov xim pigmented rau cov substrate nyob rau hauv tshav kub thiab siab. Kub stamping yog feem ntau rau kev kos cov yas, siv cov ntawv zoo nkauj rau cov hlau, thiab ua hauj lwm nrog cov ntaub ntawv uas ua rau ntau pliable ntawm qhov kub thiab txias.
Txias stamping tuag ua haujlwm ntawm qhov kub thiab txias, tso siab rau txhua yam quab yuam los hloov cov khoom. Qhov no yog txoj hauv kev rau feem ntau cov ntawv hlau rau cov ntawv siv hlau, qhov chaw ua haujlwm yog qhov nyuaj txaus los tuav lub tswv yim huv yam tsis muaj kev pabcuam thermal. Txias stamping tsis txhob muaj cua sov- cuam tshuam cuam tshuam, yuav tsum tau teeb tsa cov cuab yeej yooj yim, thiab feem ntau nrawm dua nyob rau lub sijhawm voj voog vim tsis muaj cua sov lossis cua txias.
Cov khoom tsim nyog coj kev xaiv. Softer substrates zoo li tawv, tej yam yas, thiab nyias foils feem ntau tau txais txiaj ntsig los ntawm cov cua kub tuag. Cov hlau hnyav dua, tshwj xeeb tshaj yog hlau thiab tooj dag ntawm cov thickness ntau lawm, teb zoo rau kev kub stamping nrog zoo hardened tuag.
Impact Dies vs Press-Based Dies
Qhov no yog qhov ntau lawm ntim nkag mus rau qhov sib npaug ncaj qha.
Impact tuag yog hlau tes stamps tsim los ntaus nrog rauj los yog mallet. Koj tso lub stamp tuag tawm tsam lub workpiece, xa ib lub tshuab, thiab cov ntawv zoo siab. Lawv yog cov khoom siv tau yooj yim, pheej yig los tsim, thiab tsis tas yuav muaj cov cuab yeej txhawb nqa dhau ntawm cov cuab yeej tawm tsam thiab cov khoom siv rov qab. Lub logo steel stamp siv rau kev kos ib tus neeg hauv lub khw muag khoom yog ib qho piv txwv.
Nias-raws li tuag mount rau hauv hydraulic, mechanical, lossis pneumatic presses. Cov xovxwm muab ib yam, rov ua kom muaj zog ntawm kev tswj ceev thiab qhov tob. Qhov no tshem tawm qhov sib txawv ntawm qhov muaj nyob hauv tes- ua rau muaj kev cuam tshuam thiab ua rau cov khoom siv hluav taws xob tsis siv neeg ntau ntawm ntau pua mus rau ntau lab ntawm ib qho kev khiav.
Kev lag luam tawm ncaj qha: qhov cuam tshuam tuag raug nqi tsawg dua thiab muaj kev hloov pauv yooj yim, thaum nias -raws li cov tuag xa qhov sib xws thiab cov nyiaj tau los ntawm kev nqis peev ntau dua.
| Dimension | Impact Dies (Hand{0}}Struck) | Nias -Based Dies |
|---|---|---|
| Txoj kev quab yuam | Manual rauj los yog mallet strike | Hydraulic, mechanical, lossis pneumatic xovxwm |
| Tej kev siv | Kev kos tus kheej ib feem, qis - ntim ID stamps, siv teb | Kev tsim khoom stamping, kev ua tiav, siab - ntim cim |
| Production Volume Suitability | 1 mus rau ntau pua qhov chaw | Pua pua mus rau lab lub voj voog |
| Khoom Thickness Range | Daim ntawv nyias mus rau nruab nrab phaj (tso los ntawm kev tawm tsam lub zog) | Nyias ntawv ci los ntawm cov phaj hnyav (tsuas yog nias tonnage) |
| Tus nqi txheeb ze | Tsawg (tsuas yog tuag, tsis muaj khoom siv) | Siab dua (tuag ntxiv rau kev teeb tsa thiab teeb tsa) |
Txhua hom tuag hais txog kev sib xyaw ua ke ntawm cov cim kev xav tau, cov khoom siv hauv qab, thiab cov nplais ntau lawm. Tab sis txawm tias tom qab xaiv cov qeb raug, muaj qhov kev txiav txim siab ua haujlwm tob dua tos: uas qib steel tuag yuav muaj sia nyob qhov xav tau ntawm koj daim ntawv thov tshwj xeeb? Qhov kev xaiv ntawd cuam tshuam rau hardness, hnav tsis kam, thiab cov khoom koj tab tom stamping.
Tuag cov ntaub ntawv thiab hardness ntsuam xyuas uas cuam tshuam rau kev ua tau zoo
Koj tau xaiv hom tuag. Koj paub seb koj puas xav tau embossing lossis debossing, kub lossis txias, cuam tshuam lossis nias -mounted. Tab sis ntawm no yog cov khoom lag luam feem ntau gloss: qib steel hauv qhov tuag txiav txim siab seb nws kav ntev li 500 qhov kev xav lossis 500,000. Stamping tuag steel tsis yog ib qho - loj- haum- tag nrho cov khoom. Cov qib sib txawv ua rau muaj zog sib txawv, thiab xaiv qhov tsis ncaj ncees txhais tau tias ua tsis tiav ntxov lossis tsis tsim nyog.
Cov cuab yeej Steel Qib rau Stamping Tuag
Plaub qib tshwm sim feem ntau hauv cov hlau stamping tuag, txhua tus tuav txoj haujlwm sib txawv ntawm qhov kev ua tau zoo.
D2yog lub workhorse ntev - khiav daim ntawv thov. Nrog cov pa roj carbon ntau thiab kwv yees li 12% chromium cov ntsiab lus, nws muab qhov tshwj xeeb hnav tsis kam thiab tuaj yeem ncav cuag62-64 HRC tom qab hardening thiab tempering. Nws yog qhov zoo tagnrho rau kev blanking, xuas nrig ntaus, thiab tsim cov tuag uas yuav tsum tau nyob ze rau kev ua haujlwm ntev ntev. Kev sib pauv? D2's hard carbide qauv ua rau nws nkig ntau dua nyob rau hauv kev cuam tshuam hnyav.
A2yog tus ua yeeb yam sib npaug. Cov cua no- cov hlau tawv muaj li ntawm 5% chromium thiab ua tiav 63-65 HRC. Nws muaj kev hnav tsis zoo dua li D2 tab sis zoo dua toughness thiab zoo heev dimension stability thaum kho cua sov. Thaum koj cov cuab yeej hlau stamping yuav tsum tiv thaiv kev tawg ntau dua li nws xav tau los tiv thaiv kev puas tsuaj, A2 feem ntau yog qhov ntse dua.
S7puv qhov poob siab-kuj niche. Rated ntawm 60-62 HRC, nws yog lub hom phiaj- ua rau cov cuab yeej uas nqus cov khoom siv rov ua dua tshiab, xws li cov ntawv hlau rau cov hlau uas tau ntaus los ntawm rauj. Yog tias koj tuag tau ntsib kev thauj khoom hnyav, S7 lub zog tiv thaiv qhov kev puas tsuaj loj uas yuav rhuav tshem D2 tuag hauv tib daim ntawv thov.
M2yog lub siab -cov hlau ceev uas khaws cov tawv tawv ntawm qhov kub siab, ncav cuag li 62-64 HRC. Nws ua tau zoo nyob rau hauv cov ntawv thov uas muaj kev sib txhuam ntawm cov cua sov tsim thaum caij tsheb kauj vab nrawm. Rau kev kub ceev stainless hlau stamping kev khiav hauj lwm qhov twg thermal softening yuav dull ib tug pa tuag, M2 tuav nws ntug.
Vim li cas xaiv qib tseem ceeb heev? Nws los txog rau peb qhov sib txawv: qhov nyuaj ntawm koj cov khoom siv ua haujlwm, koj qhov kev cia siab ntau lawm khiav ntev, thiab qhov kev xav zoo li cas yuav tsum tau ua. Kev tuag kos npe mos tooj liab ntawm qhov ntim tsawg muaj qhov xav tau sib txawv kiag li kev cai hlau thwj rau steel qhov chaw khiav ntawm qhov nrawm rau ntau lab lub voj voog.
Vim li cas Rockwell Hardness Matters hauv Kev Xaiv Tuag
Ntawm no yog lub hauv paus ntsiab lus tseem ceeb: qhov tuag yuav tsum yog ib qho nyuaj tshaj li lub workpiece nws stamps. Ib tug tuag marking soft aluminium tsis xav tau hardness heev vim hais tias muaj tsawg kuj los ntawm substrate. Tab sis stainless hlau stamps cim hardened stainless workpieces yuav tsum nyuaj heev kom tsis txhob tuag hnav sai dua qhov chaw nws tsim.
Qhov sib npaug yog nruj dua li nws suab. Tsis txaus hardness ua rau lub ntsej muag tuag deform thiab hnav ntxov ntxov. Koj yuav pom cov kev xav tau qis dua, cov npoo poob qis, thiab thaum kawg qhov tuag yuav siv tsis tau zoo ua ntej nws lub neej kev pabcuam. Ntawm qhov tod tes, over hardness qhia brittleness. Ib qho tawv tawv heev tiv taus hnav zoo nkauj tab sis ua rau micro-chipping thiab ntug pob txha, tshwj xeeb tshaj yog nyob rau hauv kev cuam tshuam los yog misalignment. Raws liMetalTek sau ntawv, hardness ntsuas cov khoom muaj peev xwm los tiv thaiv kev ruaj ntseg indentation, tab sis thawb qhov kev tawm tsam dhau deb ua rau lub zog xav tau los nqus cov kev ua haujlwm poob siab.
Thaum ntsuam xyuas stamping tuag steel rau koj daim ntawv thov, cov no yog cov khoom siv los luj rau ib leeg:
- Hardness- tiv taus deformation thiab hnav los ntawm cov khoom siv ua haujlwm
- Toughness- muaj peev xwm nqus tau lub zog tsis muaj tawg lossis tawg
- Hnav tsis kam- ntev npaum li cas tus tuag tuav cov npoo ntse thiab txhais cov yam ntxwv hauv kev rov ua dua
- Corrosion kuj- tiv thaiv oxidation thaum lub sij hawm cia thiab nyob rau hauv ib puag ncig ntub los yog tshuaj lom neeg
- Machineability- yooj yim npaum li cas cov hlau tuaj yeem ua tau qhov tseeb- ua haujlwm rau hauv cov kab zauv tuag thiab cov ntsiab lus zoo
Tsis muaj ib qib ua kom tag nrho tsib lub zog ib txhij. D2 coj nyob rau hauv hnav tsis kam tab sis txi toughness. S7 ua rau kev cuam tshuam kev nqus tab sis hnav sai dua. Kev kos duab ntawm kev tuag tshwj xeeb yog txuam cov kev sib pauv no rau koj qhov kev sib xyaw ua ke ntawm cov khoom siv ua haujlwm, ntim ntau lawm, thiab cov cim kev xav tau zoo.
Txoj kev sib piv ntawd tsis yog kev kwv yees, txawm li cas los xij. Nws ua raws li qhov kev txiav txim siab ua ntu zus uas tau tsav los ntawm cov khoom siv tiag tiag, pib nrog qhov koj tab tom stamping thiab pes tsawg qhov koj xav tau.
Yuav Ua Li Cas Xaiv Txoj Kev Tuag Zoo rau Koj Daim Ntawv Thov
Xaiv cov qib steel tuag tsuas yog ib nrab ntawm qhov sib npaug. Lwm ib nrab yog xaiv txoj kev tuag uas haum rau txoj haujlwm koj tab tom khiav. Qhov kev txiav txim siab no tsis yog hais txog kev nyiam. Nws tau tsav los ntawm peb qhov ntsuas tau: pes tsawg qhov koj xav tau, cov khoom siv dab tsi koj tab tom stamping rau hauv, thiab cov cim tiav yuav zoo li cas.
Qhuav ntim thiab txoj kev tuag xaiv
Volume hloov txhua yam txog kev tuag kev lag luam thiab kev tsim kho.
Yog tias koj tab tom tsim cov qauv lossis luv luv ntawm ob peb puas qhov kev cai stamping qhov chaw, ib qho yooj yim - hit tuag ua rau kev nkag siab. Cov no yog cov pheej yig, ceev los tsim, thiab tsim nyog thaum koj tsis xav tau ntau lab ntawm cov kev xav zoo ib yam. Ib qho - chaw nres tsheb tuag ua haujlwm ib zaug ib zaug, ua kom cov cuab yeej raug nqi qis thaum tseem muab cov txiaj ntsig raug rau kev khiav tsawg.
Scale mus txog kaum tawm txhiab lossis ntau lab lub voj voog, thiab kev suav hloov pauv loj heev. Siab - ntim kev cai precision stamping xav tau kev nce qib lossis cov khoom sib xyaw ua haujlwm kom muaj sia nyob ruaj khov yam tsis muaj degradation.Progressive tuagintegrate ntau yam kev khiav hauj lwm rau hauv ib lub cuab yeej, siv coil - pub cov khoom uas nce mus los ntawm cov chaw nres tsheb sib txuas nrog txhua qhov xovxwm stroke. Cov cuab yeej ua ntej kev nqis peev yog siab dua, tab sis tus nqi ib feem ntawm - ib feem poob rau ib feem ntawm ib qho twg - ntaus ua haujlwm tsim. Rau kev cai bracket stamping los yog ib qho kev rov ua geometry ntawm qhov ntsuas, cov cuab yeej nce qib them rau nws tus kheej sai sai los ntawm kev nkag mus thiab sib xws.
Kev txiav txim siab ntawm cov khoom uas tsav kev xaiv tuag
Cov khoom siv workpiece dictates tuag geometry, clearance specifications, thiab ntau npaum li cas tonnage koj xovxwm yuav tsum tau xa.
Softer hlau xws li txhuas, tooj liab, thiab tooj dag yog zam txim. Lawv deform yooj yim nyob rau hauv qis zog, tso cai finer nthuav dav, tighter radii, thiab ntiav tuag nyem cov ces kaum. Koj tuaj yeem ua tiav kev cai stamped hlau qhov chaw hauv cov ntaub ntawv no yam tsis muaj peev xwm xovxwm. Aluminium yog mos tab sis nyiam ua raws li qhov chaw tuag, yog li polished tooling thiab lubrication kom zoo ua qhov tseem ceeb los tiv thaiv galling.
Cov substrates nyuaj hloov daim duab tag nrho. Kev cai hlau stamping rau hauv cov hlau me me yuav tsum muaj ntau dua tonnage thiab wider clearances dua li tib geometry hauv tooj dag. Stainless hlau tsa lub bar ntxiv vim nws ua hauj lwm - hardens thaum lub sij hawm tsim, txhais tau hais tias txhua tus mob stroke me ntsis tsub kom qhov kev tiv thaiv ntawm tuag ntsib. Kev tsim kho tuag rau stainless yuav tsum suav rau qhov kev nce qib hardening nrog kev txhawb nqa geometry thiab muaj peev xwm ua haujlwm. Raws li Jiga phau ntawv qhia engineering, siab - steels muaj zog yuav tsum tau ua tib zoo tsim qauv thiab ntau dua nias tonnage piv rau softer, ntau ductile hlau.
Lub takeaway: koj tsis tuaj yeem cais cov qauv tsim los ntawm cov khoom ua haujlwm. Ib tug tuag geometry uas ua rau zoo meej kev cai ib feem stamping nyob rau hauv txhuas yuav ua tsis tau tejyam thaum siv rau stainless hlau nyob rau tib qhov tob thiab ceev.
Mark Cov yam ntxwv thiab cov kev xav tau zoo
Dab tsi yog qhov kev xav tiav tiag tiag yuav tsum ua kom tiav? Lub cim qhia tus kheej muaj qhov sib txawv ntawm qhov yuav tsum tau muaj ntau tshaj li qhov sib sib zog nqus stamped hlau logo npaj kom muaj sia nyob xyoo ntawm hnav thiab tuav.
Qhov tob, meej, thiab nyob mus ib txhis yog peb tus tsav tsheb ntawm no. Lub logo hlau hlau uas yuav tsum tau ua kom pom tseeb tom qab pleev xim, hmoov txheej, lossis qhov chaw hnav yuav tsum tau txav mus tob dua thiab crisper ntug geometry dua li ib qho yooj yim tus lej cim ntawm cov khoom siv sab hauv. Coining-style tuag xa qhov siab tshaj plaws thiab cov ntsiab lus ntawm qhov chaw los ntawm kev ua kom tag nrho cov yas ntws ntawm qhov kev xav, tab sis lawv xav tau ntau dua tonnage. Embossing thiab debossing muab qhov pom kev cuam tshuam nrog tsawg zog. Engraving-style tuag txiav ntau dua li cov khoom siv, ua kom zoo- kab cim uas nyob ruaj khov tab sis qhov tob.
Ua raws li cov yam ntxwv no rau txoj kev tuag txoj cai yog ua raws li kev txiav txim siab meej:
- Txhais cov cim cim: qhov tob, clarity, permanence, thiab pom qhov muag
- Txheeb xyuas cov khoom siv ua haujlwm thiab nws qhov kev ntsuas hardness
- Txiav txim siab ntim ntau lawm thiab lub sij hawm lub voj voog lub hom phiaj
- Xaiv hom tuag tsim nyog raws li thawj peb yam
- Qhia cov khoom siv tuag qib uas sib npaug hnav tsis kam thiab toughness rau daim ntawv thov
Hla ib kauj ruam thiab koj yuav xaus nrog kev tuag uas tsis tuaj yeem tsim qhov zoo uas koj xav tau lossis yuav tsis muaj sia nyob ntawm kev tsim khoom koj npaj. Txhua qhov kev qhia tshwj xeeb hauv cov kab ke no pub rau pem hauv ntej mus rau tom ntej, thiab qhov kawg hloov pauv uas khi lawv tag nrho ua ke yog xovxwm tonnage, lub zog pob nyiaj siv uas thaum kawg txiav txim siab tias koj tuag tuaj yeem ua tiav.
Xovxwm Tonnage thiab Tuag Tsim Kev Sib Raug Zoo
Txhua qhov hlau stamping tuag muaj peev nyiaj txiag. Tshaj nws thiab koj tau txais cov kev xav tsis tiav, hnav nrawm, lossis phem dua, cov khoom puas tsuaj. Nyob twj ywm hauv qab nws thiab koj nyob nraum overspending ntawm xovxwm muaj peev xwm koj tsis xav tau. Kev sib raug zoo ntawm tonnage thiab tuag tsim yog ib qho ntawm feem ntau overlooked engineering kev txiav txim siab nyob rau hauv kev cai tuag ordering, tsis tau nws ncaj qha txiav txim seb koj cov cuab yeej ua tau raws li lub hom phiaj.
Yuav ua li cas yuam kev cuam tshuam rau tuag qhov loj thiab qhov tob
Lub hauv paus ntsiab lus yog intuitive thaum koj pom nws: thaj tsam kev xav loj dua txhais tau tias ntau cov khoom tiv thaiv kev hloov pauv ib txhij, uas xav tau ntau zog. Muab ob npaug rau thaj tsam stamped thiab koj kwv yees ob npaug ntawm cov tonnage xav tau. Cov qhab nia sib sib zog nqus ua rau cov nyhuv vim tias qhov tuag yuav tsum thawb cov khoom ntxiv, ntsib kev tiv thaiv ntau ntxiv thaum hloov pauv zuj zus.
Txoj hauv kev tsim vaj tsev rau kev suav cov quab yuam uas yuav tsum tau muaj nyob rau hauv stamping ntawm hlau ua raws li tus qauv zoo -tsim qauv. Raws li tau piav qhia los ntawmstamping tonnage kev tshawb fawbQhov tseem ceeb ntawm kev suav muab peb qhov sib txawv: qhov ib puag ncig ntawm qhov kev xav (tag nrho ntev ntawm tag nrho cov npoo tau tsim), cov khoom thickness ntawm lub workpiece, thiab lub zog shear ntawm cov hlau tshwj xeeb. Lub voj voog 2-inch inch punched los ntawm 0.10-inch me me steel ntawm 25 tons ib square inch ntawm shear lub zog yuav tsum roughly 15.7 tons ntawm quab yuam, thiab cov kws paub txog engineers ntxiv 15-20% kev nyab xeeb rau saum toj ntawm qhov ntawd.
Cov khoom hardness ua raws li qhov sib npaug ntawm tag nrho cov kab zauv. Mos aluminium muaj lub zog shear nyob ib ncig ntawm 11 tons ib square inch. Annealed stainless hlau dhia mus rau kwv yees li 37, thiab ib nrab- tawv stainless ncav ib ncig ntawm 50. Qhov ntawd txhais tau tias tib lub hlau stamp punch geometry txiav stainless xav tau kwv yees li peb mus rau tsib npaug ntawm lub tonnage nws xav tau rau txhuas. Thaum koj tab tom qhia txog kev cai hlau tuag stamp, cov khoom siv ua haujlwm tsis yog ib qho kab ntawm daim duab kos. Nws yog tus tsav tsheb loj tshaj plaws ntawm koj qhov kev xav tau quab yuam.
Matching Tuag Tsim kom muaj peev xwm nias
Cov neeg tsim khoom tuag tsis ua haujlwm hauv lub tshuab nqus tsev. Lawv tsim nyob rau hauv cov kev txwv ntawm txhua yam xovxwm yuav khiav lub cuab tam. Yog tias koj lub chaw ua haujlwm ua haujlwm 20-tuj xovxwm, txhua qhov kev txiav txim siab txog cheeb tsam kev xav, kos qhov tob, thiab kev nthuav dav yuav tsum haum rau hauv lub hnab ntawv tonnage.
Qhov no yog qhov tiag -kev lag luam thoob ntiaj teb tshwm sim. Xav txog tias koj xav tau lub logo loj loj hauv cov hlau tsis muaj steel, tab sis qhov kev suav qhia tias 30 tons yuav tsum tau thiab koj cov xovxwm xa tsuas yog 20. Koj muaj peb txoj kev xaiv: txo qhov kev xav hauv cheeb tsam kom lub zog yuav tsum tau poob qis dua lub peev xwm, theem kev ua haujlwm thoob plaws ntau yam hits siv txoj hauv kev nce qib, lossis nqis peev ntau dua - cov cuab yeej muaj peev xwm. Txhua qhov kev daws teeb meem muaj cov nqi sib txawv thiab qhov cuam tshuam zoo rau koj cov hlau stamping tuag.
Kev sib raug zoo kuj ntws rov qab. Ib lub xovxwm khiav tsis tu ncua nyob ze nws lub peev xwm ntsuas tau nrawm dua ntawm cov kabmob, cov lus qhia, thiab tus ncej nws tus kheej. Kev lag luam zoo tshaj plaws los ntawmxovxwm compatibility txheej txheempom zoo kom suav cov quab yuam tuag nyob hauv qab cov xovxwm nominal tonnage nrog kev nyab xeeb ntawm 20-30% txhawm rau suav rau cov khoom sib txawv, cov cuab yeej hnav, thiab cov txheej txheem hloov pauv.
Undersizing xovxwm muaj peev xwm txheeb ze rau kev tuag yuav ua rau tsis tiav impressions thiab ceev tuag hnav. Cov xovxwm tsis tuaj yeem xa cov quab yuam nws tsis muaj, thiab cov hlau tuag stamps ua haujlwm ntawm ntug ntawm cov tonnage muaj cov txiaj ntsig tsis sib xws thaum ua rau ob qho tib si xovxwm thiab tuag kev pabcuam lub neej.
Rau cov hlau rau stamping daim ntawv thov qhov uas yuav tsum tau tonnage xam ntau tshaj muaj peev xwm, lub smarter txav yog ib txwm los kho tus tuag tsim es tsis txhob overload xovxwm. Kev txo qis ib puag ncig, kev sib cais ua haujlwm thoob plaws chaw nres tsheb, lossis xaiv qhov ntsuas qhov ua haujlwm nyias nyias yog txhua qhov siv tau cov lus teb engineering uas khaws cov khoom zoo thiab siv tau ntev.
Kev siv nyiaj txiag quab yuam yog lub hauv paus ntawm engineering ntawm txhua qhov haujlwm stamping. Tab sis tonnage ib leeg tsis qhia koj tias qhov tuag yuav raug nqi li cas los yog siv sijhawm ntev npaum li cas los tsim. Cov lus teb no nyob ntawm ntau qhov sib txawv ntawm qhov sib txawv: qhov nyuaj, qib ntawm cov khoom siv, kev kam rau siab, thiab cov theem ua haujlwm ntawm lub tswv yim thiab kev xa khoom.
Cov Nqi Them Nqi thiab Cov Sijhawm Lead rau Kev Cai Stamping Tuag
Nov yog qee yam ntxhov siab txog kev yuav khoom rau kev cai stamping tuag: yuav luag tsis muaj leej twg tshaj tawm cov lus qhia txog tus nqi. Koj thov ib daim ntawv tsocai, tos hnub rau cov lus teb, thiab tus lej uas rov qab los xav tias yog koj tsis nkag siab tias nws yog dab tsi. Cia peb kho qhov ntawd.
Dab tsi Tsav Custom Stamping Die Pricing
Tus nqi tuag tsis yog ib qho txawv txav. Nws yog ib pawg ntawm engineering thiab kev txiav txim siab tsim khoom, txhua tus ntxiv nws tus kheej txheej rau qhov kev tsocai zaum kawg. Thaum koj tab tom ntsuas cov lus pom zoo los ntawm ib lub tuam txhab kev cai hlau stamping, paub txog yam twg muaj qhov hnyav tshaj plaws pab koj ua kom muaj kev lag luam ntse dua thaum ntxov ntawm cov qauv tsim.
- Tsim complexity- Ib tus nqi tsav tsheb loj tshaj plaws. Ib tug tuag nqa cov ntawv sau npe sau yooj yooj yim yog qhov pheej yig dua li ib qho kev tsim kho lub logo zoo nkauj nrog cov serifs zoo, cov kab sib txuas, lossis ntau -theem nyem. Progressive tuag ua ntau yam haujlwm hauv ib ntu tuaj yeem raug nqi ntau zaus ntau dua li ib zaug -theem tooling.
- Tuag loj thiab impression cheeb tsam- Cov tuag loj dua siv cov khoom siv raw, xav tau lub sijhawm ua haujlwm ntev dua, thiab xav tau cov xovxwm loj dua rau kev sim ua haujlwm.
- Cov ntaub ntawv qib- A D2 lossis carbide tuag raug nqi ntau dua A2, tab sis cov nuj nqis ntxiv feem ntau them rov qab los ntawm kev ua haujlwm ntev dua nyob rau siab - ntim khiav.
- Tolerance thiab precision yuav tsum- Tighter dimensional tolerances txhais tau tias kev ua haujlwm qeeb qeeb, cov kauj ruam tshuaj xyuas ntxiv, thiab tej zaum yuav xaim EDM lossis kev sib tsoo uas ntxiv tus nqi ib teev.
- Surface finish specifications- Daim iav- polished tuag ntsej muag tiv thaiv cov khoom adhesion thaum lub sij hawm kev cai stamping tab sis yuav tsum tau siv tes ntxiv - sij hawm ua tiav.
- Kom muaj nuj nqis- Tsau engineering thiab teeb tsa cov nqi sib kis thoob plaws ntau qhov kev tuag zoo ib yam, txo tus nqi ntawm ib qho -unit price ntawm kev txiav txim loj dua.
Ob tus nqi zais accelerator ntes cov neeg yuav khoom tawm ntawm tus neeg saib xyuas. Kev tsim kho tshiab tom qab machining tau pib qhov tseem ceeb rov pib dua ib feem ntawm cov txheej txheem tsim khoom. Thiab compressed txhuas lub sij hawm yuam cov kev cai hlau stamping chaw tsim tshuaj paus ua ntej koj txoj hauj lwm tshaj lwm tus, feem ntau ntawm 25-75% nqi nyob ntawm qhov ceev. Raws li CNC cov ntaub ntawv lub sijhawm ua haujlwm tau lees paub, cov nqi nrawm them rau kev ua haujlwm dhau sijhawm, kev ua haujlwm tsis zoo, thiab kev faib tshuab rau siab.
Tej yam tshwm sim ua ntej lub sij hawm cia siab
Txhua qhov kev cai tuag dhau los ntawm kev kwv yees ua ntu zus ntawm theem, thiab txhua theem siv sijhawm. Kev nkag siab txog kev ua haujlwm pab koj teeb tsa qhov kev xav tau tiag tiag thiab txheeb xyuas qhov twg qeeb feem ntau tshwm sim.
Qhov kev vam meej dav dav zoo li no: kev ntsuam xyuas qhov ua tau thiab tsim kev tshuaj xyuas, CAE simulation kom siv tau cov khoom ntws thiab kev ntxhov siab, CNC machining ntawm qhov thaiv tuag, kev kho cua sov kom ua tiav lub hom phiaj hardness, nto tiav thiab polishing, sim stamping ntawm cov qauv ua haujlwm, kev tshuaj xyuas qhov ntev, thiab kev pom zoo zaum kawg. Ib qho yooj yim - chaw nres tsheb tuag nrog cov duab geometry yooj yim yuav txav mus los ntawm cov kav dej no hauv tsib mus rau kaum hnub ua haujlwm. Complex zuj zus tuag nrog nruj tolerances, kab txawv cov ntaub ntawv, los yog ntau lub chaw nres tsheb feem ntau xav tau peb mus rau rau lub lis piam los ntawm kev txiav txim kom paub meej rau cov khoom xa tuaj.
Rau ib qho piv txwv ntawm yuav ua li cas cov theem no tsim lub sijhawm tsim khoom tiag tiag,YICEN's stamping tuag workflowtxav mus los ntawm kev ntsuam xyuas qhov ua tau thiab CAE simulation los ntawm kev ua kom zoo, kev sim khiav, thiab kev soj ntsuam zaum kawg. Qhov kawg ntawd-rau- txheej txheem kawg qhia tias yog vim li cas lub sij hawm txhuas sib txawv heev. Cov hlau stamping tuag cov chaw tsim khoom tuav tag nrho cov kab ke hauv- lub tsev tuaj yeem ua kom ncua sij hawm los ntawm kev tshem tawm cov kev sib tw ntawm cov neeg muag khoom, thaum cov khw muag khoom siv hluav taws xob los yog simulation ntxiv kev thauj mus los thiab kev sib tw ntawm txhua kauj ruam.
Lub sijhawm tua neeg loj tshaj plaws, tsis tu ncua, yog cov tswv yim tsim tsis tiav. Tsis muaj kev zam txim, tsis paub meej cov ntaub ntawv hu, lossis cov duab kos uas tsis yog kev tsim khoom- npaj kom pab pawg neeg ua haujlwm nres thiab thov kom meej meej. Txhua cov lus nug tuaj yeem raug nqi hnub. Yog tias koj tab tom koom nrog kev cai hlau stamping cov kev pabcuam thawj zaug, npaj cov duab kos duab kos duab ntawm qhov kawg, qhia koj cov khoom siv ua haujlwm thiab hardness, thiab txheeb xyuas koj qhov yuav tsum tau ua ua ntej thov quotes. Cov khoom siv huv huv ua rau cov ntawv sau nrawm dua, hloov kho tsawg dua, thiab lub sijhawm ua txhuas luv luv.
Labeling cov kev pab cuam rau hlau stamping ua raws li tus nqi zoo sib xws: complexity, ntim, thiab precision qhov yuav tsum tau pawg los txiav txim seb tus nqi thiab ncua sij hawm. Txawm hais tias koj xav tau ib tus qauv tuag lossis cov cuab yeej tsim khoom rau ntau lab lub voj voog, cov nqi tseem ceeb tseem nyob li qub. Tsuas yog lawv cov txheeb ze qhov hnyav hloov.
Tus nqi thiab lub sijhawm ua haujlwm muab koj cov ntaub ntawv lag luam. Tab sis muaj cov txheej txheem txheej txheem uas cuam tshuam rau tus nqi thiab kev ua tau zoo hauv txoj hauv kev uas cov neeg yuav khoom feem ntau tsis xav txog: yuav ua li cas koj cov khoom siv ua haujlwm hloov qhov tuag tsim nws tus kheej. Ib tug tuag ua rau txhuas thiab ib tug ua rau stainless hlau tsis yog txawv nyob rau hauv hardness. Lawv txawv nyob rau hauv geometry, clearance, thiab nto kho los ntawm hauv av.
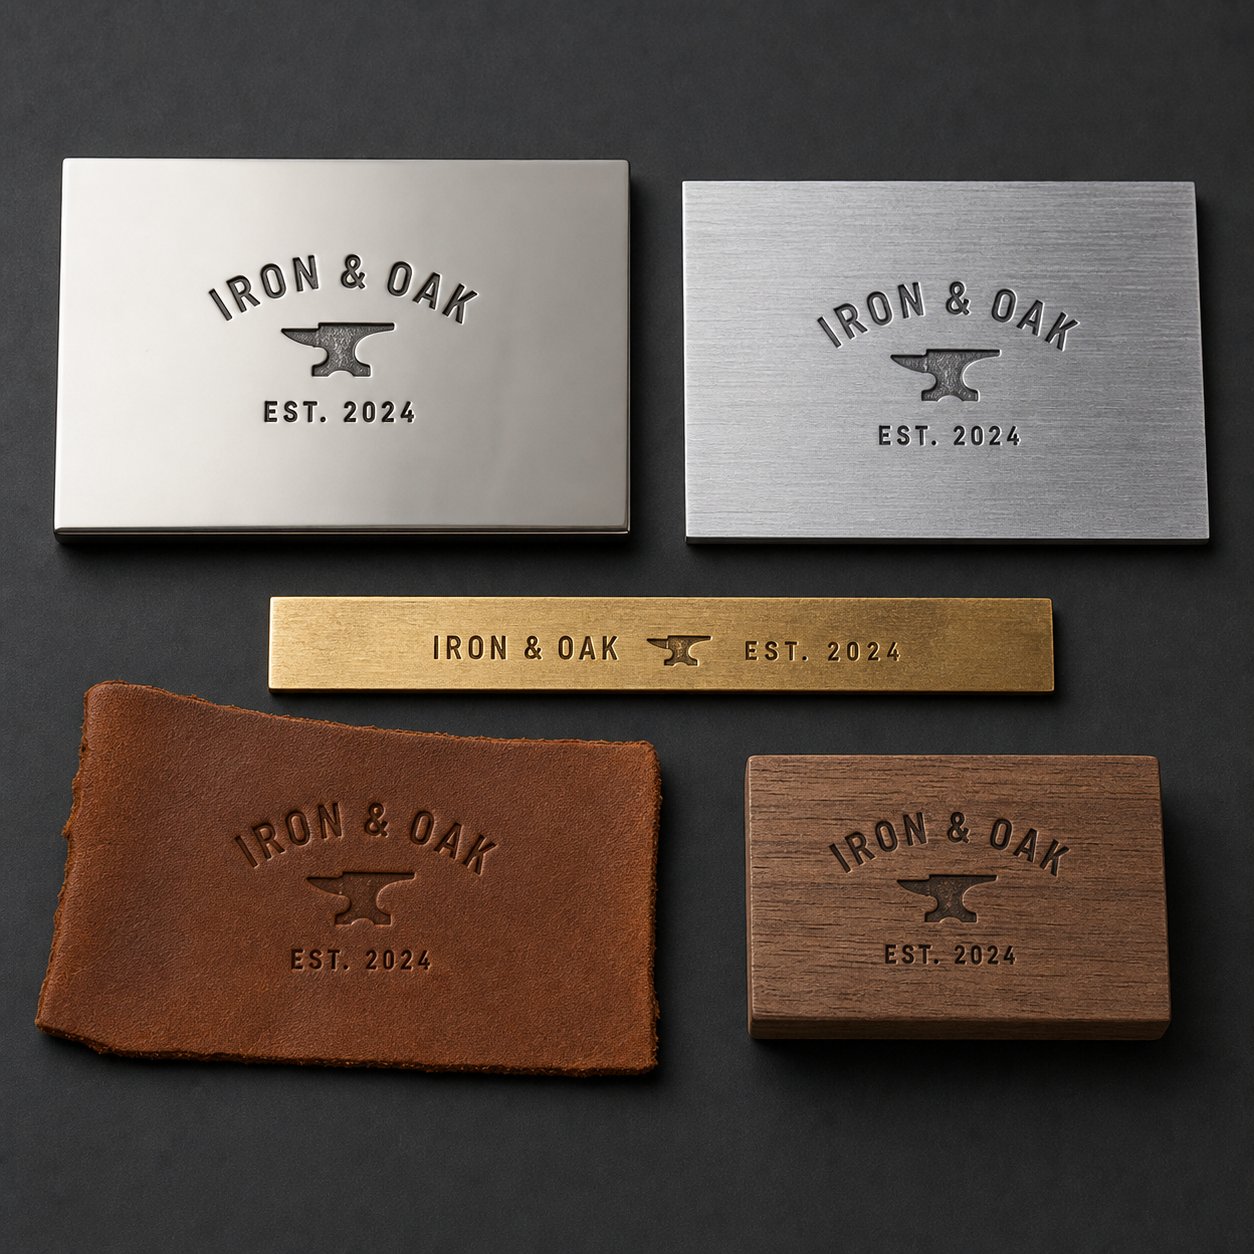
Yuav Ua Li Cas Substrate Material Hloov Tuag Tsim Yuav Tsum Tau
Kev tuag uas ua rau muaj kev xav tsis thoob hauv tooj dag tuaj yeem nti ntawm nws thawj zaug tawm tsam stainless hlau. Lwm qhov tuag tsim los rau kev kos cov hlau tawv tawv tuaj yeem tsoo cov ntsiab lus zoo rau hauv tawv workpiece. Lub substrate tsis yog ib yam dab tsi uas tuag ua rau. Nws ua haujlwm zoo li cas cov tuag yuav tsum tau tsim, thiab tsis quav ntsej qhov kev sib raug zoo yog ib txoj hauv kev ceev tshaj plaws los rhuav tshem cov cuab yeej kim.
Tuag tsim qhov sib txawv ntawm cov khoom siv substrate
Txhua lub substrate teb rau quab yuam sib txawv. Cov hlau tiv thaiv kev hloov pauv, ntoo compresses raws cov kab lis kev cai, tawv deforms elastically ua ntej siv cov txheej txheem tas mus li, thiab cov yas yuav yaj lossis tawg nyob ntawm qhov kub thiab ceev. Cov cwj pwm no xav tau qhov sib txawv ntawm qhov tuag geometries txawm tias thaum lub tswv yim tsim nyob twj ywm tib yam.
Rau cov txheej txheem nyuaj xws li cov hlau me me thiab cov hlau tsis muaj steel, lub ntsej muag tuag xav tau cov kaum sab xis kom yooj yim dua thiab siv tau zoo dua. Cov tuag ntsib kev tiv thaiv tseem ceeb thaum lub sij hawm hloov khoom, yog li cov ntoo khaub lig tuab dua - ntu thiab dav radii tiv thaiv kev ntxhov siab uas yuav ua rau nyias tuag nta. Stamped hlau qhov chaw nyob rau hauv cov ntaub ntawv no zam qhov tob ntawm ib tug ntaus, thiab cov tuag nws tus kheej yuav tsum tau tsim los ntawm hwm cov cuab yeej steels hardened zoo saum lub workpiece kom tsis txhob deformation ntxov ntxov.
Softer substrates tig qhov sib npaug. Cov ntawv hlau hlau rau ntoo tuaj yeem suav nrog cov ntsiab lus zoo dua, kev xav tob dua, thiab cov npoo ntse dua vim tias cov substrate compresses yooj yim nyob rau hauv nruab nrab quab yuam. Tawv hlau stamps ua raws li cov laj thawj zoo sib xws. Tawv yields nkag tau yooj yim, lees txais qhov sib sib zog nqus, cov qauv nthuav dav heev yam tsis tas yuav tsum muaj huab cua tonnage. Kev sib tw nrog cov ntaub ntawv mos tsis yog quab yuam. Nws tswj xyuas ntau npaum li cas cov substrate deforms dhau qhov kev xav tau ciam teb.
Plastics nyob hauv nruab nrab hauv av uas txawv txav los ntawm hom polymer. Cov thermoplastics tuaj yeem tau txais txiaj ntsig los ntawm cov cua sov uas ua rau lub ntsej muag kom huv si, thaum cov thermosets thiab cov khoom sib xyaw ua ke coj zoo dua li cov khoom siv tawv tawv uas xav tau kev tsim kho zoo.
Stainless hlau thiab Aluminium Stamping Considerations
Ob cov hlau no tsim nyog tshwj xeeb vim tias lawv yog cov feem ntau stamped substrates, tab sis lawv txhua tus qhia txog cov kev sib tw uas mus rau cov neeg yuav khoom tsis muaj kev paub.
Stainless hlauua hauj lwm- hardens thaum lub sij hawm tsim. Txhua tus mob stroke me ntsis nce cov khoom tiv thaiv kom ntxiv deformation. Hlau stamping rau stainless hlau yuav tsum tau clearances dav dua li tib lub lag luam hauv cov hlau me me.Kev tshawb fawb luam tawm hauv MetalForming Magazineqhia tau hais tias cov qib austenitic zoo li Hom 304 thiab 316 yuav xav tau ntau npaum li peb zaug ntawm kev tsim lub zog ntawm qis- carbon steel, nrog kos clearances ntawm cov khoom thickness ntxiv rau ntxiv 35-40%. Qhov ntawd yog qhov sib txawv loj heev los ntawm tus qauv 10% ib-sab tshem tawm siv rau cov hlau me me.
Rau 316/316l kev cai hlau stamping daim ntaub ntawv, cov neeg tsim khoom tuag kuj yuav tsum tau them nyiaj rau kev sib sau qeeb. Tsis zoo li cov pa roj carbon steel, stainless hlau ua tau zoo dua ntawm kev txo qis vim tias kev ua haujlwm - hardening rate teb rau tus nqi strain. Rhaub tuag tuaj yeem txhim kho cov txiaj ntsig ntawm qhov nyuaj geometries los ntawm kev txo cov khoom siv kev ntxhov siab thaum lub sijhawm xav.
Stamped stainless hlau qhov xav tau qhov chaw tuag nrog kev ua tiav zoo thiab cov txheej txheem zoo li TiN lossis DLC kom txo qis galling. Yog tias tsis muaj cov kev ceev faj no, cov hlau tsis zoo yuav txuas nws tus kheej mus rau lub ntsej muag tuag ntawm cov ntsiab lus microscopic, nce roughening ob lub cuab yeej thiab cov khoom ua haujlwm.
Aluminiumnthuav tawm qhov teeb meem rov qab. Nws yog mos, yuav tsum tau tsawg dua tonnage, tab sis nws tsis tshua muaj hardness ua rau nws nplaum. Kev cai txhuas stamping kev ua haujlwm sib ntaus sib tua tsis tu ncua tiv thaiv cov khoom khaws, qhov twg nyias txheej ntawm txhuas hloov mus rau qhov tuag nto thiab tsim ua ntau dua. Qhov kev tsim kho ntawd degrades lub tswv yim zoo thiab thaum kawg yuav tsum tau nres ntau lawm los ntxuav.
Cov tshuaj yog polished heev tuag nto (Ra 0.2-0.4 micrometers) ua ke nrog lubrication kom zoo thiab muaj peev xwm los tiv thaiv- adhesion txheej. Tuag tsim cov txheej txheem nco ntsoov tias CVD thiab PVD coatings txhim khu lubricity thaum tiv thaiv cov khoom nqa, ncua kev tuag lub neej tshwj xeeb hauv kev siv txhuas thiab stainless hlau. Punch-rau-tuag tshem tawm rau txhuas feem ntau khiav nruj dua ntawm 6-10% ntawm cov khoom tuab, thiab punch radii yuav tsum tau teeb tsa ntawm yim mus rau kaum npaug ntawm cov khoom tuab los tiv thaiv cov cuab yeej los ntawm cov ntawv mos.
Aluminium's planar anisotropy kuj nyuaj rau kev tsim. Rolled aluminium ntawv coj txawv nyob ntawm seb qhov kev taw qhia ntawm kev siv quab yuam txheeb ze rau qhov kev taw qhia dov. Tuag tsim phau ntawv qhia rau qis- carbon steel yuav tsum tsis txhob siv ncaj qha rau txhuas vim qhov sib txawv hauv kev ua haujlwm- kev coj tus cwj pwm tawv thiab qhov chaw saum toj kawg nkaus hloov cov kev txwv.
| Substrate | Pom zoo cov khoom siv tuag | Hom Depth Range | Cov Kev Cai Tshwj Xeeb |
|---|---|---|---|
| Mild Steel | D2 lossis A2 cuab yeej steel (58-62 HRC) | 0.1-0.5 hli | Txheem clearance ntawm 5-10% ib sab; nruab nrab tonnage |
| Stainless hlau (304/316) | D2 nrog TiN / DLC txheej lossis carbide inserts | 0.05-0.3 hli | 35-40% ntxiv clearance; qeeb qeeb; mus txog 3x forming force vs me steel |
| Aluminium | Polished A2 lossis D2 nrog PVD txheej | 0.1-0.8 hli | 6-10% tshem tawm; polished nto los tiv thaiv galling; 8-10x thickness rau punch radii |
| Tooj / tooj liab | A2 lossis D2 cuab yeej steel | 0.1-0.6 hli | Txheeb xyuas cov kev taw qhia rau dov alloys; lub zog nruab nrab; huv cov npoo ua tiav |
| Ntoo | Cov hlau me me los yog A2 (tsawg dua hardness tau) | 0.5-3.0 hli | Nthuav cov npoo kom huv si fiber ntau compression; rhuab tuag ua kom kub hnyiab tau- hauv kev cim |
| Tawv | tooj dag los yog me me steel tuag; hardened steel rau ntau lawm ntim | 1.0-5.0 hli | Kev nthuav dav zoo tuaj yeem ua tiav; lub zog nruab nrab; rhuab tuag txhim kho cov ntsiab lus ntawm tuab hides |
Cov qauv ntawm no yog qhov tseeb: cov txheej txheem nyuaj dua txwv qhov kev tuag tuaj yeem ua tau, thaum softer substrates txwv tsis pub cov tuag yuav ua li cas. Txawm li cas los xij, lub substrate dictates cov cuab yeej es tsis yog lwm txoj hauv kev. Stamped hlau tshwm sim nyob ntawm seb ntau npaum li cas ntawm kev nkag siab lub workpiece raws li kev qhia txog lub cuab yeej nws tus kheej.
Nrog rau kev coj tus cwj pwm substrate mapped, cov lus nug ntxiv yog qhov ua tau: ua li cas tus neeg yuav khoom tau txav los ntawm kev nkag siab txog cov kev hloov pauv no los tuav cov khoom tsim tawm -npaj tuag hauv tes? Qhov kev taug kev los ntawm lub tswv yim mus rau kev ua tiav cov cuab yeej muaj nws tus kheej theem, pitfalls, thiab cov ntsiab lus txiav txim siab.
Los ntawm Lub Tswv Yim rau Kev Tsim Khoom-Npaj Custom Stamping Tuag
Koj tau ua qhov kev tshawb fawb. Koj nkag siab txog hom tuag, qib steel, tus cwj pwm substrate, thiab nias tonnage yuav tsum tau. Tab sis muaj qhov sib txawv ntawm kev paub txog yam koj xav tau thiab tau txais cov khoom tsim tawm - npaj cov cuab yeej hlau stamping. Qhov kev sib txawv ntawd tau ua tiav nrog cov txheej txheem kev ua haujlwm engineering, thiab cov neeg yuav khoom uas taug kev yooj yim yog cov uas tuaj npaj.
Tsim Kev Npaj thiab Kev Ntsuas Kev Ua Tau Zoo
Ua ntej txhua tus hlau stamp txiag pib txiav steel, lawv xav tau cov tswv yim tshwj xeeb los ntawm koj. Cov ntaub ntawv tsis tiav yog tus lej ib qho ua rau qeeb, rov kho dua tshiab, thiab tus nqi overruns. Nov yog yam uas yuav tsum tau npaj ua ntej xa RFQ:
- Vector artwork ntawm ntau lawm scale- Muab koj tus qauv tsim nyob rau hauv hom vector hom (DXF, AI, lossis EPS). Raster dluab qhia tsis meej txog ntug geometry uas yuam cov pab pawg engineering los txhais ntau dua li ua.
- Khoom specification ntawm workpiece- suav nrog qhov tseeb alloy, temper, thiab thickness. Hais tias "stainless steel" tsis txaus . 304 annealed ntawm 0.8 hli thiab 316L ib nrab- nyuaj ntawm 1.2 hli yuav tsum tau sib txawv kiag li txoj kev tuag.
- Ntau hom phiaj ntim- Txawm hais tias koj xav tau 200 qhov chaw lossis 2 lab txiav txim siab kev tsim kho tuag, qib khoom siv, thiab seb ib qho yooj yim ib qho - chaw nres tsheb cuab yeej lossis cov cuab yeej nce qib ua rau muaj txiaj ntsig zoo.
- Kev kam rau siab thiab kev xav tau zoo- Txhais qhov "zoo txaus" zoo li. Qhia meej qhov ntev ntev, qhov sib txawv ntawm qhov tob, thiab cov qauv tshuaj pleev ib ce ua tiav yuav tsum ua tiav.
Nrog rau cov tswv yim no nyob rau hauv tes, pab neeg ua haujlwm engineering ua qhov kev soj ntsuam ua tau. Qhov no yog cov kauj ruam khaws cia qhov twg cov kws paub txog engineers soj ntsuam seb koj tus qauv tsim puas tuaj yeem muab kev ntseeg siab tau muab cov kev txwv ntawm koj cov khoom xaiv thiab geometry. Raws li cov lus qhia ntxaws ntxaws hauv cov txheej txheem kev tsim cov txheej txheem tuag, qhov kev tshuaj xyuas no yuav tshuaj xyuas seb khoov radii puas tuaj yeem ua tiav, seb cov yam ntxwv puas muaj qhov sib nrug deb txaus los tswj cov khoom siv ncaj ncees, thiab seb qhov kev ua siab ntev puas yog qhov tseeb rau txoj kev stamping. Ib tus kws ua haujlwm uas muaj caij nyoog nrog 15+ xyoo dhau los tuaj yeem txheeb xyuas qhov teeb meem tam sim ntawd, xws li geometry uas yuav ua rau tawg, cuam tshuam, lossis xav tau lub suab tsis zoo.
Xav txog kev txheeb xyuas qhov ua tau raws li kev txheeb xyuas qhov tseeb. Nws yog qhov pheej yig dua los kho tus qauv tsim ntawm theem no dua li nrhiav pom qhov tsis zoo tom qab cov cuab yeej hardened steel tau raug machined. Qee cov yam ntxwv uas zoo ntawm qhov screen tsuas yog tsis tuaj yeem muaj sia nyob ntawm lub cev ntawm cov khoom hloov pauv ntawm qhov nrawm.
CAE Simulation thiab Prototyping
Ntawm no yog qhov chaw niaj hnub kev cai hlau stamping cais los ntawm cov khoom tau ua li cas ob xyoo dhau los. Hloov chaw ntawm lub tsev tuag, sim nws, nrhiav teeb meem, rov-machining, thiab sim dua, niaj hnub no cov neeg tsim khoom simulate tag nrho cov txheej txheem stamping digitally ua ntej txiav ib daim hlau.
Khoos phib tawj- pab engineering platforms xws li AutoForm thiab DYNAFORM siv cov ntsiab lus tseem ceeb tsom xam los kwv yees raws nraim li cas cov ntawv hlau yuav coj tus cwj pwm raws li qhov kev thov tuag geometry. Cov kws tsim khoom tuaj yeem pom cov khoom ntws mus rau hauv qhov tuag kab noj hniav, txheeb xyuas thaj chaw ntawm cov thinning ntau dhau los yog wrinkling, kwv yees tus cwj pwm rov qab, thiab xam cov kev ntxhov siab thoob plaws lub ntsej muag tuag. Cov txheej txheem tuag tsim simulation tso cai rau cov neeg tsim qauv rov hais dua sai sai ntawm cov qauv digital, daws cov teeb meem uas yuav tsum tau siv lub cev kim dua.
Qhov no txhais li cas rau koj raws li tus neeg yuav khoom? Tsawg dua qhov kev pheej hmoo tsawg dua ntawm thawj- kab lus tsis ua haujlwm, thiab txoj hauv kev luv dua los ntawm lub tswv yim mus rau kev pom zoo kev cai hlau stampings. CAE simulation tseem ceeb pem hauv ntej - thauj cov teeb meem - daws. Cov teeb meem uas ib zaug tshwm sim tsuas yog thaum lub cev sim tawm, xws li tawg ntawm cov radii nruj lossis tsis tiav cov kab noj hniav sib sib zog nqus, tau daws hauv software ntawm ib feem ntawm tus nqi.
Rau cov geometries nyuaj, simulation kuj optimizes cov duab dawb paug thiab txheeb xyuas seb cov txheej txheem ua haujlwm yuav ua rau cov txiaj ntsig zoo dua li ib qho - ntaus mus kom ze. Qhov no yog qhov tshwj xeeb tshaj yog muaj txiaj ntsig thaum xaj cov hlau kev cai tuag rau cov ntawv thov kev vam meej uas ntau lub chaw nres tsheb yuav tsum ua haujlwm ua ntu zus yam tsis muaj kev qhia txog kev ua yuam kev.
Machining, sim khiav, thiab kev soj ntsuam zaum kawg
Thaum simulation validates tus tsim, lub cev manufacturing pib. Qhov sib lawv liag ua raws li kev kwv yees tau, txawm tias lub sijhawm thiab qhov tseeb tau nqis peev ntawm txhua kauj ruam sib txawv raws li kev tuag nyuaj.
CNC machiningtxhais cov validated 3D qauv rau hauv lub cev cuab yeej steel. High- precision milling, tig, thiab feem ntau xaim EDM tsim cov duab puab kom nruj. Rau ib qho kev cai ua hlau thwj nqa lub logo zoo meej, machining yuav koom nrog ntau txoj haujlwm hla ntau hom tshuab kom ua tiav qhov kev xav tau saum npoo.
Kev kho cua sovua raws li machining. Lub thaiv tuag yog hardened thiab tempered rau nws lub hom phiaj Rockwell tus nqi, transforming kuj mos machinable steel rau hnav -resistant nto uas yuav ciaj sia cycling ntau lawm. Cov kauj ruam no tau ua tib zoo tswj xyuas vim tias qhov sib txawv ntawm kev kho cua sov tuaj yeem tshem tawm qhov kev ua tiav tiav hauv machining.
Nto xovcoj lub ntsej muag tuag rau nws qhov kawg. Nyob ntawm daim ntawv thov, qhov no txawv ntawm kev sib tsoo mus rau daim iav polishing. Tuag rau txhuas stamping, raws li tau tham ua ntej, xav tau tshwj xeeb nto tiav los tiv thaiv cov khoom adhesion.
Kev sim stampingyog qhov chaw simulation ntsib qhov tseeb. Cov tuag tiav khiav tawm tsam cov qauv ua haujlwm raws li kev tsim khoom. Cov kws ua haujlwm ntsuas qhov kev xav qhov tob, tshawb xyuas qhov tseeb qhov tseeb, tshuaj xyuas ntug zoo, thiab ntsuas tag nrho cov cim kev sib raug zoo thoob plaws ntau qhov kev tawm tsam. Ib qho kev sib txawv ntawm qhov tshwj xeeb tau txheeb xyuas ntawm no, tsis yog tom qab lub nkoj tuag rau koj qhov chaw.
Dimensional soj ntsuamlees paub tias ob qho tib si tuag nws tus kheej thiab qhov chaw sim ua tau raws li qhov yuav tsum tau ua. Kev ntsuas feem ntau suav nrog kev kho qhov muag ntawm lub ntsej muag tuag, CMM kev txheeb xyuas qhov loj me, thiab kev tshuaj xyuas qhov muag nyob rau hauv kev nthuav dav rau micro- tsis xws luag.
Rau cov tuam ntxhab thiab cov cuab yeej cuab yeej npaj txav los ntawm kev tshawb fawb mus rau qhov tseeb RFQ,YICHEN's stamping tuag kev pabcuamtxhim kho tag nrho cov haujlwm no kawg - mus rau - kawg, suav nrog kev ntsuas qhov ua tau, CAE simulation, precision machining, sim khiav, thiab kev soj ntsuam zaum kawg hauv qab ib lub ru tsev. Muaj cov kav dej ua tiav tswj hwm los ntawm ib qho kev cai hlau stamp tuag tus neeg muag khoom tshem tawm kev sib koom ua ke ntawm kev sib faib cov theem thoob plaws ntau tus neeg muag khoom thiab txo qis kev xa tawm qeeb uas ncav sijhawm.
Tag nrho lub tswv yim - mus rau - kev tsim khoom rau cov cuab yeej siv hlau stamping tuaj yeem muaj txij li ob peb hnub rau cov duab geometry yooj yim mus rau ob peb lub lis piam rau kev nyuaj siab tuag. Dab tsi compresses lub sij hawm uas feem ntau ntseeg tau tsis yog rushing lub machining. Nws tau los txog ntawm theem RFQ nrog cov khoom siv huv si, kev ua siab ntev, thiab kev nkag siab meej txog qhov koj daim ntawv thov xav tau.
Kev tsim khoom-npaj tuag nyob rau hauv tes tsis txhais hais tias txoj haujlwm tiav lawm, txawm li cas los xij. Yuav ua li cas koj khaws, tswj, thiab daws teeb meem cov cuab yeej txiav txim siab seb nws puas ua rau lub neej kev pab cuam lub tshuab tsim los muab, lossis hnav tawm ntxov los ntawm kev tsis saib xyuas.
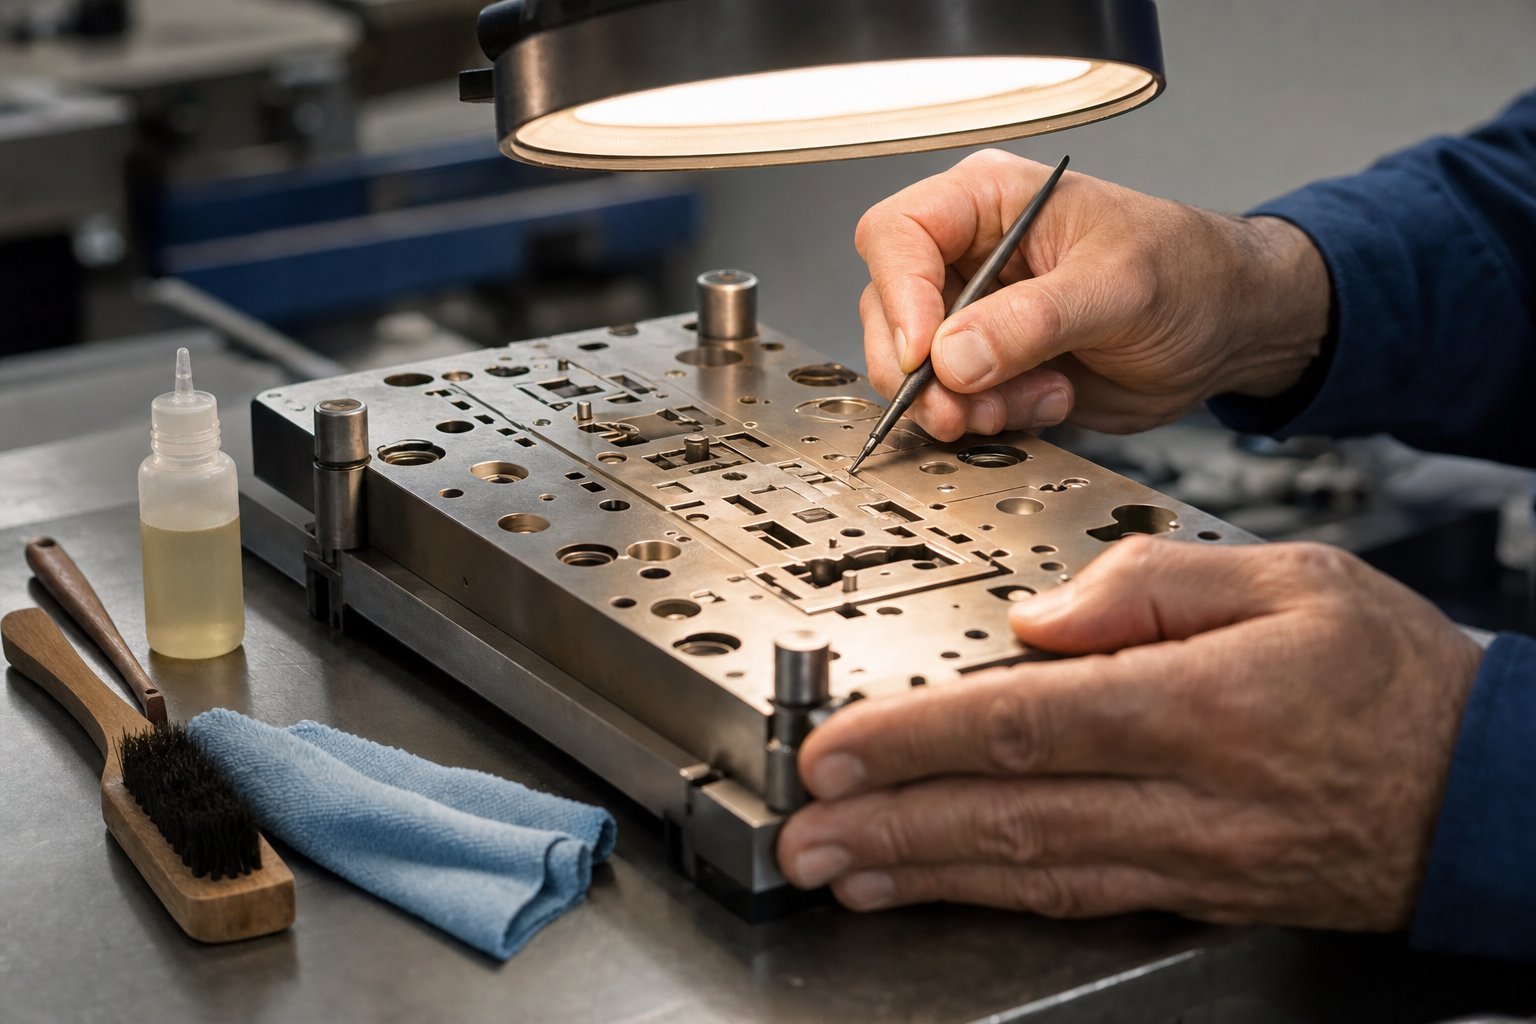
Kev tu thiab kev daws teeb meem rau lub neej ntev dua
Ib qhov zoo-engineered custom stamping tuag tuaj yeem xa ntau pua txhiab qhov kev xav tsis thoob. Los yog nws tuaj yeem degrade hauv lub lis piam. Qhov sib txawv tsis tshua muaj nqis los rau kev tsim lossis xaiv cov khoom siv. Nws los txog qhov tshwm sim tom qab tus tuag tawm hauv lub cuab yeej. Kev saib xyuas kom zoo ua rau muaj kev pab cuam lub neej los ntawm cov yam ntxwv uas nyob deb tshaj qhov kev nqis peev me me uas yuav tsum tau ua, tab sis feem ntau cov neeg ua haujlwm kho kev saib xyuas raws li kev xav tom qab kom txog rau thaum muaj teeb meem zoo yuam kom nres ntau lawm.
Extending Tuag Lifespan Los ntawm Kev Kho Kom Zoo
Xav txog koj cov hlau tuag stamp txoj kev uas tus kws kho tshuab xav txog cov cuab yeej ntsuas qhov tseeb: nws yog cov cuab yeej ntsuas ntsuas uas poob qhov tseeb thaum raug tsim txom lossis tsis saib xyuas. Plaub tus ncej ntawm kev saib xyuas tuag yog kev khaws cia, tu, tshuaj xyuas, thiab kev hloov kho raws sijhawm.
CiaQhov tseem ceeb tshaj li cov khw feem ntau paub. Cov cuab yeej stamping rau hlau yuav tsum tau muab cia rau hauv qhov qhuav, qhov kub thiab txias -ib puag ncig tswj, maj mam oiled los tiv thaiv oxidation saum npoo, thiab tiv thaiv lub cev los ntawm kev cuam tshuam. Stacking tuag tawm tsam ib leeg los yog pov rau hauv lub tub rau khoom caw qhov kev puas tsuaj uas tshwm sim raws li qhov kev xav tsis sib xws ntawm kev ua haujlwm tom ntej. Siv cov racks tshwj xeeb lossis cov rooj plaub tiv thaiv uas ua rau lub ntsej muag tuag sib cais thiab tiv thaiv.
Ntxuav tom qab txhua qhov sivtsis yog -negotiable. Cov khoom tsim, hlau shavings, thiab lubricant residue accumulates ntawm lub ntsej muag tuag thaum stamping. Sab laug nyob rau hauv qhov chaw, cov kab mob no nkag mus rau hauv cov kev xav tom ntej, ua rau kom hnav ntawm qhov siab - cov ntsiab lus sib txuas, thiab tuaj yeem ua rau corrosion thaum lub sij hawm cia. Raws li kev saib xyuas kev noj qab haus huv zoo tshaj plaws tau lees paub, kev siv lub sijhawm tu uas tshem tawm cov khoom tsim ua - siv cov kuab tshuaj thiab cov txhuam hniav uas tsim nyog ua kom txhua qhov chaw tsis muaj kab mob. Cov tuag huv si ua haujlwm tau zoo dua thiab ua rau cov txiaj ntsig zoo dua.
Kev tshuaj xyuas ib ntuscatches teeb meem ua ntej lawv cascade. Kos cim tuag qhov muag pom tom qab txhua qhov kev tsim tawm rau cov cim ntawm ntug kev sib tw, micro- tawg, pitting, lossis cov qauv tsis sib xws. Siv kev nthuav dav kom zoo- nthuav dav tuag qhov twg micro- chipping tsis pom ntawm qhov muag liab qab. Kev tshawb fawb tsis ua hauj lwm qhia tau hais tias feem ntau tuag ua tsis tiav tsis tshwm sim thaum hmo ntuj. Lawv txhim kho maj mam los ntawm cov teeb meem kev saib xyuas tsis pom zoo, thiab kev tshawb pom ntxov los ntawm kev tshuaj xyuas niaj hnub yog txoj hauv kev zoo tshaj plaws los tiv thaiv kev puas tsuaj loj.
Re-ntxuav thiab rov- polishingncua kev pab cuam lub neej tseem ceeb. Thaum lub thwj cim ruaj khov rau cov hlau pib tsim cov kev xav nrog cov npoo muag lossis txo qhov tob, lub ntsej muag tuag tau hnav dhau los ntawm nws qhov pom geometry. Professional regrinding restores txiav profile yam tsis tau hloov tag nrho cov cuab yeej. Rau ib feem ntawm cov ntawv cim npe siv nyob rau hauv siab - cov ntawv thov ntim, teem caij rov kho dua ntawm lub sijhawm tas li es tsis tos kom pom qhov tsis zoo ua rau muaj kev xav zoo ib yam thoob plaws tag nrho lub neej ntawm cov neeg tuag.
Troubleshooting Common Stamping Die Teeb meem
Txawm tias mob siab rau tu, teeb meem tshwm sim. Qhov tseem ceeb yog kuaj xyuas cov hauv paus hauv paus ua rau sai dua li kev them nyiaj ntau dua los yog qeeb qeeb, uas tsuas yog ua kom lub cev tsis zoo. Ntawm no yog cov teeb meem cov tswv lag luam ntsib feem ntau nrog cov hlau stamp tuag tooling, nrog rau lawv cov laj thawj thiab kho.
Cov kev xav tsis sib xwsyog qhov kev tsis txaus siab tshaj plaws. Ib sab ntawm lub cim yog tob dua li lwm qhov, lossis qee cov cim tshwm nkig thaum cov uas nyob ib sab yog tsaus muag. Lub instinct yog ntaus nyuaj, tab sis qhov ntawd tsis tshua daws qhov teeb meem hauv qab thiab feem ntau qhia cov tshiab.
Ua ntej hnav ntugtshwm sim raws li kev nce qib ntawm kev xav zoo li ciam teb. Hlau engraving stamps uas ib zaug tsim rab chais- cov qhab nia ntse pib tawm hauv qhov sib npaug, tsis paub meej cov npoo zoo ua ntej lawv lub neej kev pabcuam. Cov qauv no taw qhia rau ib qho hardness mismatch lossis kev ua haujlwm ntau dhau.
Khoom deformation nyob ib ncig ntawm lub tswv yimzoo li bulging, dishing, los yog thinning ntawm lub workpiece nyob ib sab ntawm qhov chaw stamped. Lub cim nws tus kheej yuav saib tau, tab sis cov khoom nyob ib puag ncig tau raug tshem tawm hauv txoj hauv kev uas cuam tshuam rau kev ua haujlwm lossis qhov pom.
Burr kev tsimntawm stamped npoo qhia tias txiav geometry tau degraded. Dab tsi yuav tsum tau huv sheared npoo es tsis txhob tsim cov khoom siv ribbons uas yuav tsum tau ua haujlwm deburring thib ob, ntxiv cov nqi thiab lub sijhawm voj voog. Raws li lub tshuab ntxhua khaub ncaws tuag qhov kev daws teeb meem cov ntaub ntawv sau tseg, cov npoo ntxhib los yog tsis sib xws ntawm cov khoom stamped yog qhov qhia meej tias cov tuag tau hnav tawm thiab yuav tsum tau ua kom zoo los yog hloov.
| Teeb meem | Tej yam ua rau | Txoj Cai Kho |
|---|---|---|
| Cov kev xav tsis sib xws (ib sab tob dua li lwm qhov) | Tuag-rau- workpiece misalignment; tsis sib xws workpiece nto; uas tsis yog-pab nias platens | Txheeb xyuas qhov kev sib tw tuag nrog xovxwm siv lub ntug ncaj lossis qhov taw qhia; nto- txhuam workpiece tiaj; check thiab shim xovxwm platens rau parallelism |
| Ua ntej hnav ntug hnav los yog rounding | Tuag hardness tsis txaus rau cov khoom siv ua haujlwm; ntau tonnage ua rau micro-deformation; abrasive workpiece khoom | Txhim kho rau qib harder tuag steel lossis siv hnav-cov txheej tiv thaiv (TiN, DLC); txo tonnage kom tsawg kawg nkaus; txheeb xyuas workpiece hardness tiv thaiv tuag spec |
| Cov khoom deformation nyob ib ncig ntawm kev xav | Tuag clearance nruj dhau; workpiece nyias nyias rau qhov tob; Cov khoom siv tsis txaus hauv qab workpiece | Nce punch-rau- tuag clearance; txo qhov kev xav tob; ntxiv ib lub phaj rov qab los yog stripper los txhawb cov khoom uas nyob ib sab ntawm thaj tsam kev xav |
| Burr tsim ntawm stamped ntug | Hnav los yog npub txiav ntug; tshem tawm ntau dhau los ntawm kev hnav khaub ncaws; khoom buildup ntawm lub ntsej muag tuag | Re-ntsia los yog re- txhuam cov npoo; hloov cov seem tuag; ntxuav lub ntsej muag tuag thiab tshuaj xyuas cov khoom adhesion lossis galling |
| Inconsistent tob nyob rau hauv ntau lawm khiav | Xovxwm ram drifting; cov khoom thickness variation nyob rau hauv workpiece Tshuag; thermal expansion thaum lub sijhawm ua haujlwm ntev | Calibrate xovxwm ram thiab xyuas hydraulic siab sib xws; txheeb xyuas cov khoom thickness kam rau ua; tso cai rau thermal stabilization los yog ntxiv txias |
| Cracking los yog chipping ntawm lub ntsej muag tuag | Tuag steel dhau nkig rau daim ntawv thov (ntau hardness); cuam tshuam thauj khoom tshaj qhov txwv tsim; ua ntej-muaj micro- tawg los ntawm kev kho cua sov | Hloov mus rau qib tougher (xws li, S7 rau kev siv cuam tshuam); txo kev tawm tsam; tshuaj xyuas tuag nrog dye penetrant tom qab kev kho cua sov ua ntej siv ntau lawm |
Ib qho qauv tsim nyog sau cia: feem ntau cov teeb meem tuag rov qab mus rau ib qho ntawm peb lub hauv paus ua rau. Txawm hais tias tus tuag tau hais kom ua haujlwm hnyav dua li qhov nws tsim tau tso cai (cov khoom siv tsis raug, quab yuam ntau dhau, tsis raug substrate), txij nkawm tau ncua mus txog thaum kev puas tsuaj los ua tsis tau, lossis qhov chaw ua haujlwm tsis muaj leej twg pom (nias calibration, cov khoom hloov pauv ntau, hloov kub). Kev txheeb xyuas qhov tsis ua tiav tau lees paub tias ntau yam feem ntau sib xyaw ua ke los tsim cov xwm txheej tsis ua haujlwm, thiab hais txog lawv tus kheej los ntawm cov txheej txheem tshuaj xyuas cov txheej txheem tiv thaiv cov cascading deterioration uas ua rau kev poob qis.
Cov kab hauv qab: kev cai stamping tuag yog qhov ntsuas qhov tseeb, tsis yog khoom siv. Kho nws raws li. Tsim kom muaj lub log txij nkawm, tshuaj xyuas lub sijhawm tas li tsis hais txog qhov pom ntawm qhov xwm txheej, huv si tom qab txhua qhov kev khiav, khaws cia kom zoo, thiab chaw nyob hnav tsis muaj kev cuam tshuam. Cov khw uas ua qhov no tsis tu ncua tau txais peb mus rau tsib zaug ntawm kev pabcuam lub neej los ntawm cov cuab yeej zoo ib yam piv rau cov uas khiav tuag mus txog rau thaum lawv ua tsis tiav.
Cov lus nug nquag nug txog Custom Stamping Dies
1. Yuav ua li cas npaum li cas tus nqi stamping tuag?
Kev cai stamping tuag pricing nyob ntawm ntau yam stacked yam. Tsim complexity yog tus tsav tsheb loj tshaj plaws - cov ntawv nyeem yooj yooj yim tuag nqi tsawg tshaj li qhov sib txawv ntau- theem logo tuag. Lwm yam tseem ceeb suav nrog kev tuag loj, cov cuab yeej steel qib (D2 tus nqi ntau dua A2 tab sis kav ntev dua), qhov yuav tsum tau ua siab ntev, qhov chaw ua tiav, thiab kev txiav txim kom muaj nuj nqis. Ib qho yooj yim - chaw nres tsheb tuag yuav raug nqi ob peb puas duas las, thaum txoj kev tuag nyuaj tuaj yeem khiav mus rau ntau txhiab. Rush ncua sij hawm feem ntau ntxiv 25-75% rau tus nqi pib. Txhawm rau kom tau txais tus nqi raug, muab cov duab kos duab kos duab ntawm qhov ntsuas, qhia koj cov khoom siv ua haujlwm thiab hardness, txhais qhov kam rau ua, thiab qhia koj qhov ntim ntau lawm thaum thov cov quotes.
2. Dab tsi yog qhov txawv ntawm lub stamping tuag thiab lub stamp hlau tsis tu ncua?
Lub stamp hlau tsis tu ncua feem ntau yog cov khoom siv dav dav, tawm ntawm -- cov cuab yeej txee tsim los rau cov cim qauv lossis cov duab yooj yim. Kev cai stamping tuag yog precision-engineered kom meej specifications rau ib feem geometry, logo, los yog cim yuav tsum tau. Cov kev cai tuag yog tsim los ntawm cov cuab yeej tshwj xeeb steel qib xaiv kom haum rau koj cov khoom siv ua haujlwm, tsim nrog kev suav tshem tawm thiab lub kaum sab xis, thiab tsim kho kom xa cov txiaj ntsig zoo ib yam hla ntau txhiab lossis ntau lab lub voj voog ntau lawm. Kev nqis peev yog siab dua, tab sis qhov rov ua dua, qhov tseeb, thiab kev tsim khoom dhau los dhau qhov kev ntsuas tus qauv tuaj yeem ua tiav.
3. Nws yuav siv sij hawm ntev npaum li cas thiaj tau txais kev cai stamping tuag ua?
Lub sij hawm ua cov khoom sib txawv raws qhov nyuaj. Ib qho yooj yim - chaw nres tsheb tuag nrog cov duab geometry yooj yim tuaj yeem ua tiav hauv tsib mus rau kaum hnub ua haujlwm. Complex zuj zus tuag nrog nruj tolerances los yog txawv cov ntaub ntawv feem ntau yuav tsum tau peb mus rau rau lub lis piam los ntawm kev txiav txim kom pom zoo rau cov khoom xa tuaj. Cov txheej txheem ua haujlwm suav nrog kev ntsuas qhov ua tau, CAE simulation, CNC machining, kev kho cua sov, nto tiav, sim stamping, thiab ntsuas qhov ntev. Qhov loj tshaj qhov ncua sij hawm yog tsis tiav cov tswv yim tsim tawm - uas tsis muaj kev kam rau siab lossis cov khoom tsis meej hu ua yuam kev ua haujlwm nres. Cov neeg tsim khoom xws li YICHEN (yichen-group.com/stamping-tuag/) uas tuav tag nrho cov raj xa dej hauv-lub tsev tuaj yeem ua kom ncua sij hawm los ntawm kev tshem tawm cov neeg muag khoom muag ntawm cov theem.
4. Cov cuab yeej hlau twg yog qhov zoo tshaj plaws rau kev cai stamping tuag?
Cov qib steel zoo tshaj plaws nyob ntawm koj cov khoom siv ua haujlwm, ntim ntau lawm, thiab cov xwm txheej cuam tshuam. D2 cuab yeej steel muaj qhov tshwj xeeb hnav tsis kam rau ntev -khiav daim ntawv thov stamping nyuaj hlau. A2 muab cov tawv tawv zoo dua nrog kev ruaj ntseg zoo, ua rau nws zoo tagnrho qhov chaw tawg ua haujlwm tseem ceeb tshaj li kev puas tsuaj. S7 ua tau zoo nyob rau hauv kev cuam tshuam -loaded daim ntawv thov xws li tes- ntaus tuag vim nws superior shock absorber. M2 siab-cov hlau ceev ceev khaws cov tawv tawv ntawm qhov kub siab kom ceev{12}} kev ua haujlwm caij tsheb kauj vab. Txoj cai tseem ceeb yog tias qhov tuag yuav tsum yog qhov nyuaj dua li cov khoom ua haujlwm - cov ntawv txhuas tuag yuav tsum muaj zog tsawg dua li ib qho khoom siv hlau stainless.
5. Kuv yuav ua li cas thiaj tswj tau qhov kev cai stamping tuag kom ntev nws txoj sia?
Plaub qhov kev coj ua ua rau muaj kev ua haujlwm tuag ntau heev. Khaws cia rau hauv qhuav, qhov kub thiab txias -tswj ib puag ncig nrog lub teeb roj txheej los tiv thaiv oxidation, thiab tiv thaiv lawv los ntawm kev cuam tshuam lub cev. Ntxuav lub ntsej muag tom qab txhua qhov kev tsim tawm kom tshem tawm cov khoom tsim, hlau shavings, thiab cov roj nplua nyeem uas ua rau kom hnav. Tshawb xyuas qhov muag pom tom qab txhua qhov kev khiav uas siv kev nthuav dav ntawm qhov zoo- cov cuab yeej nthuav dav, kuaj xyuas ntug puag ncig, micro- tawg, thiab cov qauv tsis sib xws. Teem sijhawm rov-ntxhiab lossis rov ua dua- polishing ntawm lub sijhawm ruaj khov es tsis tos kom pom qhov tsis zoo. Cov khw uas ua raws li cov txheej txheem no tsis tu ncua ua tiav peb mus rau tsib zaug ntawm kev pabcuam lub neej piv rau cov uas khiav tuag mus txog thaum tsis ua haujlwm.


