


Dab tsi Carbide Stamping Tuag Yog thiab Vim Li Cas Lawv Tseem Ceeb
Thaum lub stamping tuag hnav ntev ntev ua ntej nws lub neej kev pab cuam, qhov teeb meem feem ntau rov qab mus rau kev txiav txim siab ua ntej tuag puas tau kov xovxwm. Nkag siab txog yam koj ua haujlwm nrog yog thawj kauj ruam ntawm kev kho qhov ntawd.
Txhais thiab Core Composition ntawm Carbide Stamping Tuag
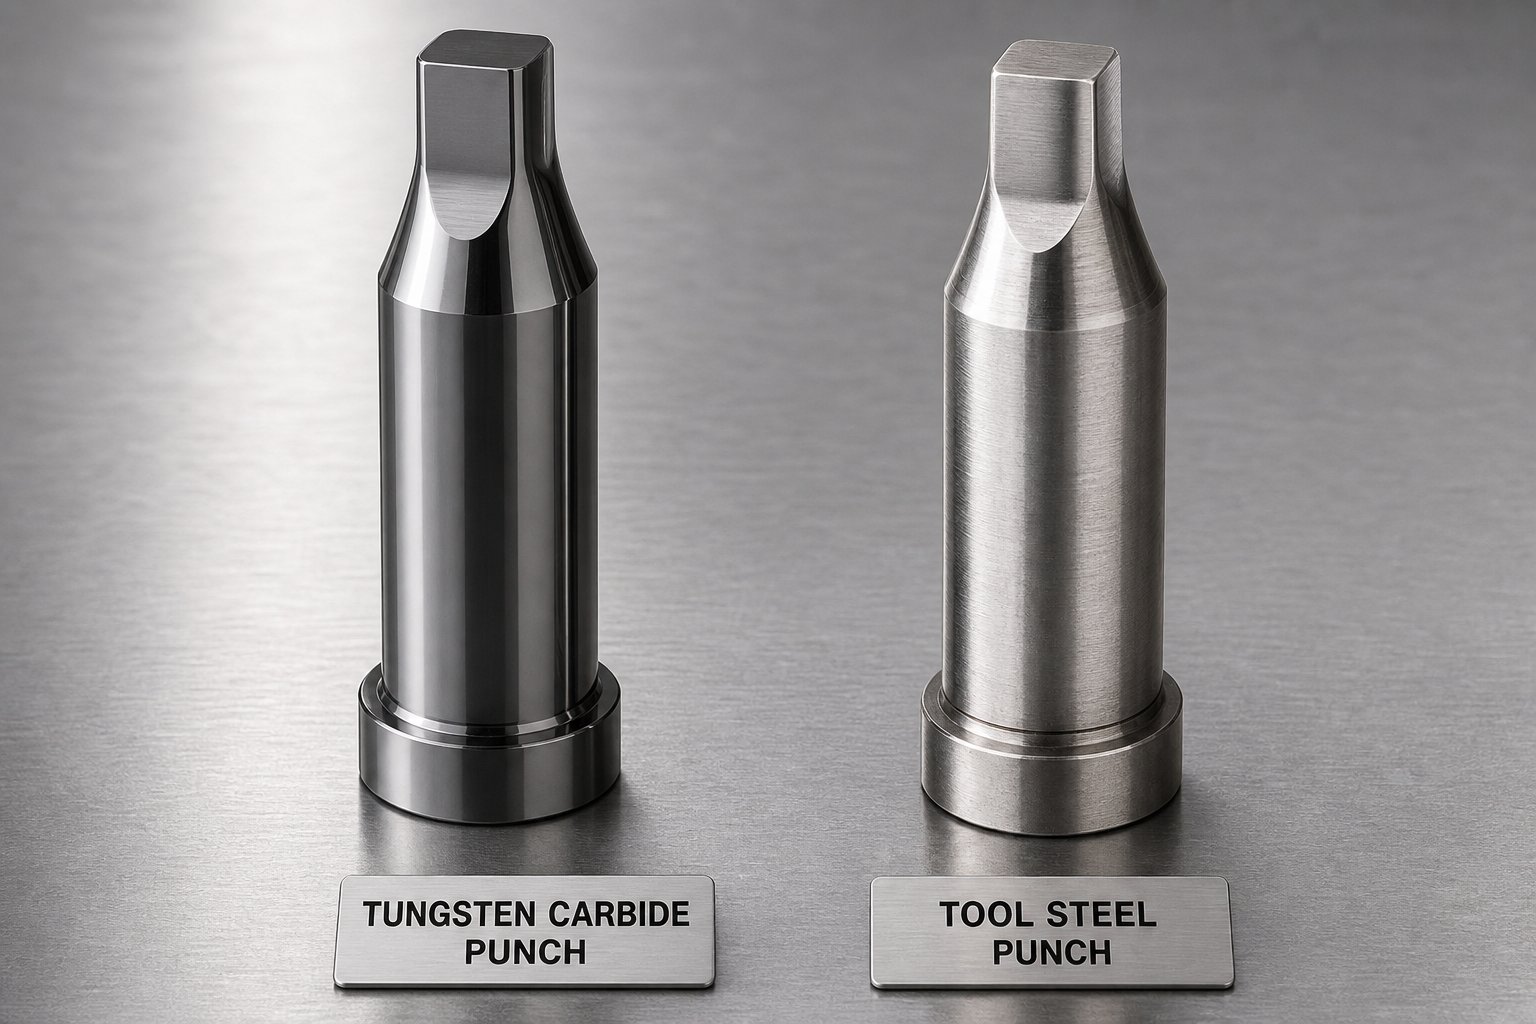
Carbide stamping tuag yog cov cuab yeej precision ua los ntawm tungsten carbide (WC) particles bonded nrog cobalt (Co) binder los ntawm hmoov metallurgy, engineered rau dawb paug, tho, thiab daim ntawv hlau ntawm hardness theem deb tshaj li cov pa hlau.
Qhov muaj pes tsawg leeg yog qhov teeb tsa cov carbide tuag sib nrug los ntawm cov qauv tuag hlau zoo li D2 lossis M2. Tungsten carbide muab qhov nyuaj heev, feem ntau ncav cuag HRA 85-92, thaum lub cobalt binder ua raws li cov kua nplaum uas tuav cov tawv WC nplej ua ke. Qhov tshwm sim yog cov khoom siv uas tiv taus abrasive hnav ntev dua li cov cuab yeej siv cua sov tuaj yeem tswj tau.
Cov qib uas siv rau hauv cov ntawv thov stamping suav nrog cov npe xws li K10, K20, K30, thiab K40, txhua qhov sib txawv ntawm cov ntsiab lus cobalt thiab cov qauv nplej kom haum rau kev ua haujlwm sib txawv.
Vim li cas Carbide Outperforms Pas Tuag Cov Khoom hauv Stamping
Xav txog kev khiav ib qho kev tuag ntawm 600 strokes ib feeb ntawm hluav taws xob hlau laminations.Tool steel tuagnyob rau hauv qhov xwm txheej yuav tsum tau nquag regrinding, qee zaum tom qab tsuas yog kaum tawm txhiab hits. Carbide tuag nyob rau hauv tib daim ntawv thov tuaj yeem khiav ntau zaus ntawm qhov kev pab cuam vim tias cov khoom siv tsuas yog tiv taus hnav ntawm qib sib txawv.
Qhov txiaj ntsig ntawd los nrog kev ua lag luam -offs, txawm li cas los xij. Carbide yog nkig. Nws raug nqi ntau dua ua ntej. Nws xav tau kev tsim qauv nruj dua thiab kev saib xyuas tshwj xeeb. Thaum cov xwm txheej no tsis quav ntsej lossis tswj tsis raug, txawm tias qhov nyuaj tshaj plaws carbide tuag yuav ua tsis tiav.
Kab lus no taug kev los ntawm kev txiav txim siab tag nrho, los ntawm kev xaiv cov qib carbide txoj cai thiab tsim cov tuag uas suav nrog cov khoom siv brittleness, kom tswj tau lawv kom raug thiab lees paub thaum carbide tsuas yog qhov kev xaiv tsis ncaj ncees rau txoj haujlwm.
Carbide vs Tool Steel Tuag thiab Tag Nrho Tus Nqi ntawm Cov Tswv Cuab
Paub tias carbide outperforms cov cuab yeej steel hauv raw hardness yog ib yam. Kev txiav txim siab seb nws puas ua rau kev txiav txim siab nyiaj txiag rau koj qhov kev tsim khoom yog lwm lo lus nug tag nrho. Tus nqi pem hauv ntej ntawm lub carbide tuag tuaj yeem yog peb mus rau kaum npaug siab dua li qhov sib piv cov cuab yeej steel tuag, thiab qhov kev poob siab ntawm daim nplaum no txwv tsis pub ntau tus engineers los saib ntxiv. Tab sis tus nqi-rau- tuag thiab tus nqi- toj ib- ib feem yog ob tus lej sib txawv heev.
Cov cuab yeej Steel Alternatives thiab lawv cov kev txwv hauv siab -Volume Runs
Feem ntau cov haujlwm stamping ua haujlwm rau cov cuab yeej steel vim lawv paub, pheej yig, thiab ntau yam. D2, nrog nws cov ntsiab lus siab chromium carbide, muab cov khoom siv zoo heev ntawm 58-62 HRC. M2 high-speed steel tuav cov cua sov zoo dua thiab tuav cov npoo zoo hauv kev sib txhuam. A2 muaj qhov ruaj khov thaum lub sijhawm kho cua sov, thiab S7 absorbs qhov cuam tshuam uas yuav tawg cov qib nyuaj.
Cov no yog cov khoom siv zoo. Rau qis- ntim ua haujlwm, kev tsim qauv, lossis cov ntawv thov nrog cov hlau ua haujlwm mos, lawv ua tau zoo ntawm ib feem ntawm cov nqi carbide. Qhov kev txwv tshwm sim thaum koj ntsuas qhov ntim. Nyob rau hauv kev vam meej stamping tuag khiav ntau pua txhiab lub voj voog, D2 thiab M2 punches hnav, burrs loj hlob, thiab regrinding intervals poob. Txhua regrind txhais tau hais tias downtime, teeb tsa ua haujlwm, thiab luv luv me ntsis tuag. Muab qhov ntawd hla ntau -chaw nres tsheb nce zuj zus, thiab cov nqi nce siab sai.
Kev Tsim Nyog Volume Thresholds Uas Pom Zoo Carbide Investment
Tsis muaj ib tus lej khawv koob uas carbide ua qhov kev xaiv pom tseeb. Lub crossover nyob ntawm cov khoom siv ua haujlwm, kev tuag nyuaj, thiab pes tsawg tus nqi koj lub sijhawm ua haujlwm ib teev. Uas tau hais tias, kev txheeb xyuas kev lag luam tsis tu ncua taw qhia rau nruab nrab - mus rau - cov khoom ntim siab raws li qhov tawg - txawm thaj tsam. Yog tias koj lub cuab yeej hlau tuag xav tau kev hloov pauv lossis kev hloov kho loj ntau zaus hauv kev tsim khoom, carbide lub neej kev pab cuam ntev dua pib nqus cov nqi them ua ntej.
Rau cov neeg tuag uas khiav cov ntaub ntawv abrasive xws li hluav taws xob hlau lossis stainless, qhov pib poob qis dua. Qhov ntau aggressively lub workpiece hnav cov tuag, qhov ceev carbide them rau nws tus kheej. Conversely, stamping mos tooj liab los yog txhuas nyob rau hauv nruab nrab ntim yuav tsis ncav cuag qhov crossover point.
Tag Nrho Cov Nqi Ntawm Cov Tswv Cuab Sib Nqus
Qhov sib piv tiag tiag tsis yog tus nqi tuag. Nws yog tag nrho cov nqi ntawm cov tswv cuab: thawj zaug peev ntxiv rau cov nqi rov qab, kev poob qis, seem ntawm cov cuab yeej hnav, thiab hloov zaus dhau ntawm lub neej tsim khoom. Ib tug carbide tuag uas khiav kaum mus rau nees nkaum npaug ntev dua D2 ua ntej xav tau kev pab cuam heev txo tus nqi carbide tuag ib feem, txawm tias nws raug nqi tsib mus rau kaum npaug ntxiv rau hnub ib.
Nov yog li cas peb txoj kev xaiv feem ntau sib piv thoob plaws qhov tseem ceeb uas tau tsav tus nqi:
| Yam ntxwv | Tungsten Carbide | D2 Tool Steel | M2 Siab -Speed Steel |
|---|---|---|---|
| Sib txheeb Hardness Range | HRA 88-92 (kwv yees . 70+ HRC sib npaug) | 58-62 HRC | 60-65 HRC |
| Hom Tuag Lub Neej | Ntev (10-20x cov cuab yeej hlau hauv qhov sib piv) | Nruab nrab | Nruab nrab |
| Regrinding zaus | Tsawg | Nruab nrab mus rau siab | Nruab nrab |
| Qhov zoo tshaj plaws -Fit Production Volume | High- ntim thiab abrasive- cov ntaub ntawv khiav | Tsawg-rau- nruab nrab ntim; kev stamping | Nruab nrab ntim; cua sov- ua haujlwm yooj yim |
| Tus nqi kwv yees Upfront | Siab (3-10x cuab yeej steel) | Tsawg | Nruab nrab |
| Toughness / Impact Resistance | Lower (nruab nrab poob siab) | Zoo | Zoo |
Cov qauv yog qhov tseeb: carbide vs cov cuab yeej steel tuag tsis yog cov lus nug ntawm cov khoom siv twg zoo dua. Nws yog ib lo lus nug ntawm qhov twg koj cov khoom tso rau ntawm qhov ntim thiab hnav spectrum.High -cycle progressive tuag stampingCov ntaub ntawv abrasive sawv cev rau carbide qhov chaw qab zib. Kev khiav luv luv ntawm cov hlau mos yog D2 lossis S7.
Dab tsi feem ntau tau saib xyuas hauv qhov kev tshuaj ntsuam no yog kev xaiv qib hauv carbide nws tus kheej. Tsis yog tag nrho cov tungsten carbide ua tau zoo ib yam, thiab xaiv qhov tsis ncaj ncees lawm grain loj lossis binder feem pua rau koj cov kev lag luam stamping tshwj xeeb tuaj yeem tshem tawm qhov txiaj ntsig ntev uas koj tau them tus nqi kom tau txais.
Xaiv txoj cai Carbide Qib rau Stamping Applications
Ib tug carbide tuag uas chips tom qab 50,000 strokes tsis tas yuav muaj teeb meem. Tej zaum nws tsuas yog qib tsis raug rau txoj haujlwm. Carbide qib xaiv rau stamping yog qhov uas tuag ntev yog ua nyob rau hauv los yog ntsiag to undermined, thiab nws yog ib qho yooj yim overlooked variable thaum engineers qhia tooling rau kev vam meej tuag & stamping hauj lwm.
Txhua qib tungsten carbide tuag yog txhais los ntawm ob lub ntsiab lus sib txawv: grain loj thiab cov ntsiab lus binder. Tau txais qhov sib npaug zoo, thiab cov tuag tuav geometry los ntawm ntau lab lub voj voog. Tau txais nws tsis ncaj ncees lawm, thiab koj yuav pom cov ntug ntxov ntxov chipping lossis nrawm nrawm hnav, ob qho tib si ntawm cov tsos mob ntawm kev tuag uas yooj yim "nroog" thaum qhov teeb meem tiag tiag yog cov khoom tsis sib haum txij thaum pib.
Grain Size thiab Binder Content Trade-Offs piav qhia
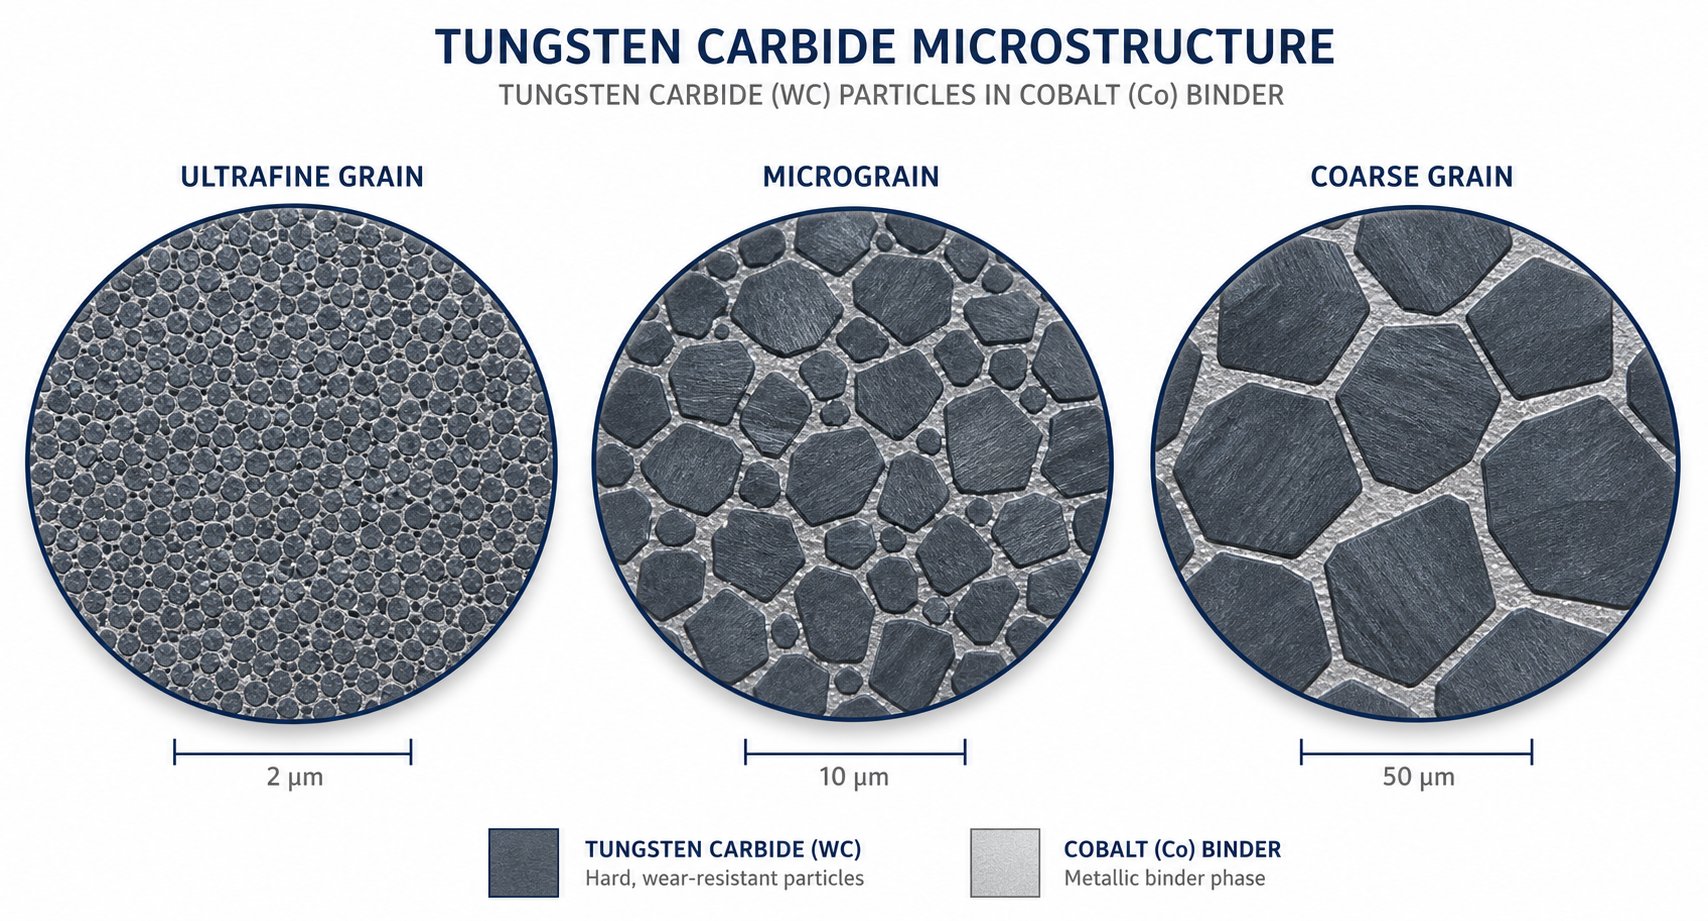
Xav txog carbide grain loj raws li lub tsev thaiv qhov ntev. Cov nplej me me ntim nruj dua, tsim kom muaj qhov ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom ntom. Cov nplej loj dua tawm ntau chav rau cobalt binder los sau, uas absorbs cuam tshuam lub zog thiab tiv thaiv kev tawg.
Nov yog yuav ua li cas cov kev faib ua qoob loo sib cais hauv kev xyaum:
- Nano thiab ultrafine nplej (hauv qab 0.5 microns):Maximum hardness thiab ntug sharpness. Cov qib no tuav nruj nruj heev thiab tiv taus hnav hnyav heev, tab sis lawv yog qhov kev xaiv nkig tshaj plaws. Qhov zoo tshaj plaws rau nyias - cov ntaub ntawv blanking qhov twg loads feem ntau compressive.
- Submicron grain (0.5 txog 0.7 microns):Muaj zog sib npaug ntawm hnav tsis kam thiab lub zog.Kev lag luam kuaj qhiasubmicron qib txhawb kev txiav cov npoo zoo dua thiab txhim kho qhov chaw tiav thaum tuav qhov tsim nyog toughness. Cov no ua haujlwm zoo thoob plaws precision blanking thiab lub teeb sib sau.
- Micrograin (0.7 txog 1.3 microns):Zoo dua poob siab thiab tsis kam mus rau chipping nyob rau hauv kev sib tshuam loading. Thaum lub lag luam stamping muaj kev vibration, cuam tshuam kev sib cuag, los yog me ntsis misaligned setups, micrograin carbide ciaj sia tej yam kev mob uas yuav tawg finer qib.
- Nruab nrab thiab ntxhib grain (ntau tshaj 1.3 microns):Siab tshaj toughness thiab cuam tshuam tsis kam, tab sis qis hardness. Cov qib no tuav hnyav sib sau, sib sib zog nqus nqus, thiab txias taub hau qhov twg cov tuag absorbs tseem ceeb lateral thiab compressive rog.
Cobalt binder cov ntsiab lus ua raws li cov lus qhia sib luag. Cov feem pua qis qis (feem ntau 6-10% Co) ua kom muaj zog tshaj plaws vim tias tsis muaj cov hlau mos ntawm cov tawv carbide. Cov feem pua ntawm cov binder siab dua (12-25% Co) ua rau muaj kev sib zog ua kom muaj zog, tso cai rau cov neeg tuag kom flex microscopically nyob rau hauv kev cuam tshuam yam tsis muaj kev puas tsuaj.Cov ntawv qhia qibUa raws li qhov no raws li kev txheeb xyuas koj hom kev ua tsis tiav ua ntej: yog tias koj cov tuag hnav maj mam, koj yuav xav tau cov qhab nia nyuaj nrog cov nplej nplua nuj thiab tsawg dua. Yog hais tias lawv nti los yog tawg, koj xav tau cov qib nyuaj nrog coarser nplej thiab ntau cobalt.
Mapping Carbide Properties rau Stamping Operations
Txawv stamping kev khiav hauj lwm impose fundamentally sib txawv kev nyuaj siab profiles ntawm cov tuag. Lub blanking punch muaj kev poob siab compressive rau txhua qhov mob stroke. Ib txoj kev tuag absorbs lateral zog raws li cov khoom ntws hla nws nto. Sib piv cov tungsten carbide tuag qib rau qhov tseeb load hom yog dab tsi cais ib tug tuag uas kav los ntawm ib tug uas tsis ntxov ntxov.
Nov yog yuav ua li cas qib cov yam ntxwv qhia txog kev ua haujlwm sib xws:
- Blanking thiab piercing:Submicron rau ultrafine grain, 6-10% cobalt. Cov kev ua haujlwm no xav tau ntse txiav ntug uas tiv thaiv kev sib tw. Lub load yog compressive thiab repetitive, uas suits nyuaj, qis-binder qib.Tsoom Fwv Teb Chaws Carbide daim ntawv qhia daim ntawv thovteev cov qib zoo li FC10M (submicron) raws li tsim nyog rau cov hlau ua tuag qhov twg ob leeg hnav tsis kam thiab lub zog nruab nrab xav tau.
- Piercing me me qhov (siab nam piv):Submicron grain, 8-12% cobalt. Cov xuas nrig me me ntsib kev pheej hmoo ntawm sab nraud deflection, yog li lub pob me me hauv cov ntsiab lus binder muab cov pob txha tiv thaiv uas tiv thaiv snap-offs yam tsis tau txi ntau lub neej.
- Kev tsim thiab khoov:Micrograin rau nruab nrab grain, 12-15% cobalt. Cov khoom swb hla qhov tuag nto nyob rau hauv kev sib xyaw compressive thiab shear loading. Cov qib tougher tiv thaiv cov micro-chipping uas cov qib nyuaj raug kev txom nyem thaum cov khoom ntws tsim cov kev ntxhov siab uas tsis tuaj yeem xav txog.
- Kev kos duab sib sib zog nqus:Nruab nrab mus rau ntxhib grain, 15-25% cobalt. Kev kos duab tuag muaj kev sib cuag nrog lub siab, kev sib txhuam kub, thiab cov khoom adhesion. Cov qib zoo li FC11 thiab FC13, tus cwj pwm los ntawm kev cuam tshuam lub zog thiab lub zog, tswj cov kev xav tau ntawm kev sib koom ua ke ntawm cov rog uas kos duab ua haujlwm tsim.
Qib Xaiv rau Progressive vs Compound Dies
Progressive carbide stamping tuag ntxiv lwm txheej ntawm kev nyuaj vim ntau yam kev ua haujlwm tshwm sim hauv ib lub cuab yeej. Lub chaw nres tsheb blanking, chaw tsim khoom, thiab chaw nres tsheb tho txhua qhov nyob hauv tib lub teeb tuag, tab sis txhua tus xav tau cov khoom sib txawv carbide.
Qhov no yog qhov uas ntau lub khw ua qhov yuam kev tseem ceeb: qhia ib qib carbide thoob plaws txhua qhov chaw rau kev yooj yim. Cov chaw nres tsheb blanking tau txais qib uas nyuaj dhau (thiab hnav sai dua li qhov tsim nyog), thaum cov chaw tsim khoom tau txais qib uas nyuaj dhau (thiab cov chips nyob rau sab nraud). Ob qho teeb meem luv luv tag nrho lub neej tuag.
Txoj hauv kev zoo dua yog sib piv cov qib rau txhua qhov chaw nres tsheb qhov kev ntxhov siab tseem ceeb. Qhov chaw khoob khoob thiab tho qhov chaw tau txais txiaj ntsig los ntawm submicron, qis - cov qhab nias tau zoo rau kev tuav ntug. Kev tsim thiab kos duab chaw ua haujlwm tau zoo dua nrog micrograin lossis nruab nrab- cov qib nplej nqa cov ntsiab lus cobalt ntau dua rau kev poob siab. Cov tswv yim ntau - qib no raug nqi me ntsis hauv kev ua haujlwm tshwj xeeb, tab sis nws tshem tawm qhov tsis muaj zog - txuas teeb meem qhov twg ib lub chaw nres tsheb tsis ua haujlwm ntxov ua rau tag nrho cov neeg tuag offline rau kev pabcuam.
Compound tuag, uas ua ntau yam haujlwm ib txhij nyob rau hauv ib qho kev mob stroke, feem ntau txaus siab rau qib kev sib haum xeeb, feem ntau yog cov submicron carbide nrog cov binder nruab nrab (10-12% Co) uas sib npaug ntug sharpness nrog txaus toughness los tuav lub loading ua ke. Kev lag luam tawm tuaj yeem siv tau vim tias qhov sib xyaw tuag feem ntau yog siv rau cov geometry yooj yim uas tsis muaj ib qho chaw nres tsheb ntsib cov khoom hnyav heev.
Kev xaiv qib ntsuas lub qab nthab kom ntev npaum li cas koj cov neeg tuag tuaj yeem kav ntev. Tab sis txawm tias qib carbide zoo kawg nkaus yuav ua haujlwm tsis zoo yog tias tus qauv tuag tsis suav rau carbide qhov kev txwv tsis pub siv tshuab, tshwj xeeb tshaj yog nws tsis txaus siab rau tensile stress thiab lateral loading.
Progressive Die Design nrog Carbide Inserts
Carbide qhov kev tsis txaus siab rau kev thauj khoom sab nraud thiab kev ntxhov siab tensile tsis yog vim li cas thiaj li zam nws hauv kev txhim kho stamping tuag tsim. Nws yog ib qho laj thawj tsim txawv. Ib tug prog tuag ua nyob ib ncig ntawm cov cuab yeej hlau tuaj yeem nqus tau qee qhov sloppiness nyob rau hauv clearance, alignment, thiab geometry. Ib tug tuag ua nrog carbide Cheebtsam rau txim rau txhua txoj kev luv. Cov kev txiav txim siab engineering tau ua nyob rau theem tsim qauv siv cov khoom siv carbide hnyav hnyav los yog nthuav tawm nws cov brittleness ntawm thawj cov khoom siv.
Punch-rau-Txoj Kev Txiav Txim Siab thiab Kev Ua Siab ntev
Carbide punch thiab tuag clearance yog qhov twg cov neeg tsim khoom tau txais ntau tshaj plaws thiab muaj kev pheej hmoo ntau tshaj ib txhij. Vim hais tias carbide tuaj yeem ua rau hauv av rau kev zam ntawm ntxiv lossis rho tawm 0.0001 ntiv tes ntawm txoj kab uas hla, kev tshem tawm nruj dua ua rau lub cev ua tiav piv rau cov cuab yeej hlau. Qhov kev txiav txim siab no txhais tau hais tias cov npoo ntawm qhov chaw huv si, txo qhov burr qhov siab, thiab qhov zoo dua qhov zoo ncaj tawm ntawm cov sawb.
Tab sis tighter clearance txhais tau tias ntau dua lateral load ntawm lub punch thaum lub sij hawm extraction. Cov cuab yeej steel flexes hauv qab ntawd. Carbide tawg. Tsis txaus clearance concentrates dabtsi yog khoov kev nyuaj siab nyob rau hauv lub punch shank, uas yog raws nraim hom tsis ua hauj lwm uas rhuav tshem carbide tooling sai dua abrasive hnav puas tau. Kev tshem tawm ntau dhau kuj tsis muaj teeb meem. Nws tsim ib tug kos ntug es tsis yog ib tug sheared ntug thiab ua rau cov punch mus nrhiav qhov chaw ntawm txhua tus mob stroke, qhia cyclic qaug zog loading.
Qhov tseeb clearance nyob ntawm workpiece thickness thiab tensile lub zog, thiab nws yuav tsum tau qhia meej meej nyob rau hauv lub tuag daim duab es tsis yog sab laug mus rau lub neej ntawd khw kev xyaum. Raws li txoj cai dav dav, carbide clearances rau blanking khiav nruj dua li cov cuab yeej steel sib npaug, tab sis lub qhov rais yog nqaim. Muaj tsawg chav yuav tsis ncaj ncees lawm.
Tonnage thiab Material Thickness Constraint rau Carbide
Txhua txoj haujlwm stamping ua rau muaj kev poob siab. Carbide absorbs compressive shock zoo tab sis zam yuav luag tsis muaj tensile los yog dabtsi yog khoov kev nyuaj siab ua ntej fracturing. Qhov kev muaj tiag no teeb tsa cov kev txwv nyuaj ntawm cov khoom siv carbide tuaj yeem ua haujlwm nyob rau hauv kev tuag zuj zus.
Cov khoom thickness yog qhov ncaj qha kev txwv. Thicker Tshuag yuav tsum muaj zog ntau dua rau shear, uas ua rau kom cov lateral thiab tensile Cheebtsam ntawm lub load ntawm txiav ntug. High-cov ntaub ntawv ua haujlwm muaj zog ua ke nrog qhov teeb meem. Ib qho xuas nrig ntaus 0.020-inch mos tooj liab ntsib qhov sib txawv ntawm qhov kev ntxhov siab ntau dua li tib lub geometry txiav 0.060-nti stainless hlau, txawm tias qhov feem pua ntawm qhov sib npaug.
Tonnage xav tau kuj cuam tshuam nrog xovxwm dynamics. Kev txo qis tuag stroke txo ram ceev, uas txhais tau hais tias tsis tshua muaj kev poob siab thiab kev co xa mus rau carbide Cheebtsam ntawm txhua lub voj voog. Lub hauv paus ntsiab lus ntawm kev tsim qauv yog ncaj nraim: yog tias koj tsis tuaj yeem txo cov tonnage uas yuav tsum tau, txo qhov mob stroke thiab stagger lub txiav punches yog li lawv tsis ua txhua yam ib txhij. Qhov ntawd faib kev poob siab thoob plaws lub voj voog xovxwm es tsis yog tsom rau nws hauv ib lub sijhawm.
Kaum radii ntawm carbide punches tsim nyog tshwj xeeb ntawm no. Sab hauv cov ces kaum uas tsis tau teev lub vojvoog ua raws li qhov chaw pib tawg. Cov kws paub txog geometry nco ntsoov tias xoom- lub kaum sab xis sab hauv ntawm lub carbide punch yuav luag tsis muaj cov lus teb raug, tsis hais qhov twg qhov stamped geometry yuav txwv tsis pub hu rau. Txawm tias me me sib xyaw radii ntawm shank kev hloov pauv tseem ceeb txhim kho lub neej punch qhov twg muaj zog lateral.
Hybrid Tuag Kev Tsim Kho nrog Carbide Inserts
Tsis yog txhua qhov chaw nres tsheb hauv kev tuag tuag ntsib tib yam kev xav tau. Blanking thiab piercing chaw nres tsheb uas tiv tauj cov khoom siv abrasive ntawm txhua tus mob stroke degrade sai tshaj plaws. Idle chaw nres tsheb, pilot chaw nres tsheb, thiab qee qhov chaw tsim khoom pom tsis tshua muaj hnav. Tsim tag nrho cov tuag nyob rau hauv carbide feem ntau yog ob qho tib si kev lag luam tsis ncaj ncees thiab kev ua haujlwm tsis zoo, txij li cov chaw tsim khoom feem ntau tau txais txiaj ntsig los ntawm cov cuab yeej steel lub zog zoo dua.
Txoj kev sib xyaw ua ke, hu ua carbide insert tuag tsim, tso cov khoom carbide tsuas yog qhov uas lawv tau txais lawv cov nqi: siab - hnav cov chaw txiav uas yuav txwv tsis pub ntau zaus regrinding. Cov cuab yeej steel tuav cov chaw nres tsheb uas muaj feem cuam tshuam los yog qhov kev hloov pauv geometry tau npaj siab thaum lub sijhawm txhim kho. Qhov no sib npaug tuag lub neej, nqi, thiab kev pabcuam.
Thaum qhia txog carbide inserts nyob rau hauv ib tug zuj zus tuag, engineers yuav tsum tau ua raws li ib tug txhob txwm ua ntu zus uas suav rau carbide tus neeg kho tshuab kev txwv ntawm txhua kauj ruam:
- Txheeb xyuas qhov chaw nres tsheb twg muaj qhov hnav ris tsho ntau tshaj plaws raws li cov ntaub ntawv keeb kwm lossis cov khoom siv ua haujlwm abrasiveness.
- Paub meej tias cov geometry ntawm txhua qhov chaw sib tw tuaj yeem ua raws li carbide lub kaum sab xis yam tsawg kawg nkaus thiab hla -section yuav tsum tsis txhob tsim cov ntsiab lus kev ntxhov siab.
- Xaiv cov qib carbide uas tsim nyog rau txhua qhov chaw nres tsheb raws li qhov tseem ceeb ntawm kev ntxhov siab profile: nyuaj dua, zoo dua - qib nplej rau blanking; tougher, coarser qib rau txhua qhov chaw nres tsheb nrog lateral loading.
- Qhia punch-rau-tuag tshem tawm ib qho chaw nres tsheb raws li cov khoom siv ua haujlwm tuab thiab cov ntaub ntawv, sau nws meej meej ntawm daim duab tuag.
- Tsim cov ntxig mounting kom cov rooj zaum ntawm qhov chaw tiaj tus thiab ruaj khov, tiv thaiv pob zeb uas ua rau cov ntsiab lus siab thaum muaj kev cuam tshuam.
- Xyuas kom tseeb tias cov xovxwm tonnage, tuag stroke, thiab sawb nqa yog txo kom txo qis kev vibration thiab shock kis mus rau carbide Cheebtsam.
- Koom nrog poka-yoke nta kom cov ntxig ntxig tsis tuaj yeem ntsia rov qab lossis rov qab los thaum lub sijhawm tu, tshem tawm cov teeb meem rov ua dua tshiab uas ua rau tawg tam sim ntawd.
Cov kab ke no tseem ceeb rau kev tiv thaiv tsis ua haujlwm tshaj qhov kev ua tau zoo. Lub carbide ntxig uas muaj sia nyob muaj kev ntseeg siab ib txwm ua tau zoo tshaj ib qho uas xa cov khoom zoo rau ib lub lim tiam ua ntej tawg.
Txawm tias muaj kev tsim qauv zoo, txawm li cas los xij, carbide tuag hauv kev tsim khoom nws thiaj li degrade. Cov lus nug yog yuav ua li cas lawv degrade, vim hais tias tus hnav mechanism txiav txim seb tus txheej txheem hloov, ib tug txheej txheej hloov, los yog ib tug txawv qib yuav tau ncua kev tuag lub neej loj.
Hnav Mechanisms Ua kom luv Carbide Tuag Lub Neej
Carbide tuag uas ua tsis tau thaum ntxov ib txwm qhia rau koj vim li cas, yog tias koj paub yuav nrhiav dab tsi. Tus qauv degradation ntawm qhov chaw ua haujlwm qhia tias lub tshuab twg ua qhov kev puas tsuaj, thiab txhua lub tshuab taw qhia rau lub hauv paus sib txawv hauv koj cov txheej txheem. Kev kho tag nrho cov carbide tuag tsis ua hauj lwm hom tib yam, hais tias, los ntawm tsuas yog regrinding thiab muab cov tuag rov qab rau hauv kev pab cuam, guarantees qhov teeb meem rov qab. Kev txheeb xyuas qhov tshwj xeeb carbide tuag hnav cov txheej txheem ntawm kev ua si cia koj tsom qhov ua rau tiag tiag tsis yog nws cov tsos mob xwb.
Plaub lub tswv yim tseem ceeb suav nrog rau feem coob ntawm kev hnav ntxov ntxov hauv cov ntawv thov carbide stamping: abrasive hnav, nplaum hnav, qaug zog tawg, thiab thermal shock. Lawv feem ntau sib tshooj, tab sis ib qho feem ntau dominates. Paub txog qhov twg ua rau koj qhov kev puas tsuaj tuag yog qhov sib txawv ntawm qhov kev npaj kho thiab qhov kev twv twv txiaj uas kim.
Abrasive thiab Adhesive Hnav hauv Carbide Tuag
Abrasive hnav yog qhov yooj yim tshaj plaws mechanism. Kev suav nrog nyuaj, nplai, lossis cov khoom seem hauv cov khoom siv stamped ua zoo li cov ntawv xuab zeb rub hla qhov tuag saum npoo ntawm txhua qhov mob stroke. Cov pa roj carbon steel kev ua haujlwm zoo tshaj plaws yog qhov tshwj xeeb tshaj yog thaum lub sawb nqa zeb nplai lossis oxide txheej. Hluav taws xob steel laminations, nrog rau lawv cov ntsiab lus silicon thiab tawv txheej txheej, kuj ua rau abrasive degradation sai heev.
Dab tsi tshwm sim ntawm qib microstructural yog cov khoom ploj zuj zus. Cov khoom tawv tawv hauv cov khoom ua haujlwm tawm los yog tshem tawm cov carbide cov nplej los ntawm cov ntaub ntawv matrix. Tsoom Fwv Teb Chaws Carbide sau tseg tias kev hnav abrasive sawv cev rau qhov poob ntawm cov khoom ntawm cov carbide nto vim yog zawv zawg lossis rub cov khoom sib txuas lossis cov khoom ua haujlwm dhau ntawm nws. Tus nqi yog nyob ntawm qhov kev sib cuag siab thiab lub hardness ntawm abrasive txheeb ze rau carbide nto. Koj yuav pom cov hom no pom tau hais tias du, hnav tsis sib xws hauv av txoj kev loj hlob raws li cov npoo, maj mam hloov ntawm cov yam ntxwv yav dhau los, thiab polished lossis lapped zoo li ntawm cov chaw sib cuag.
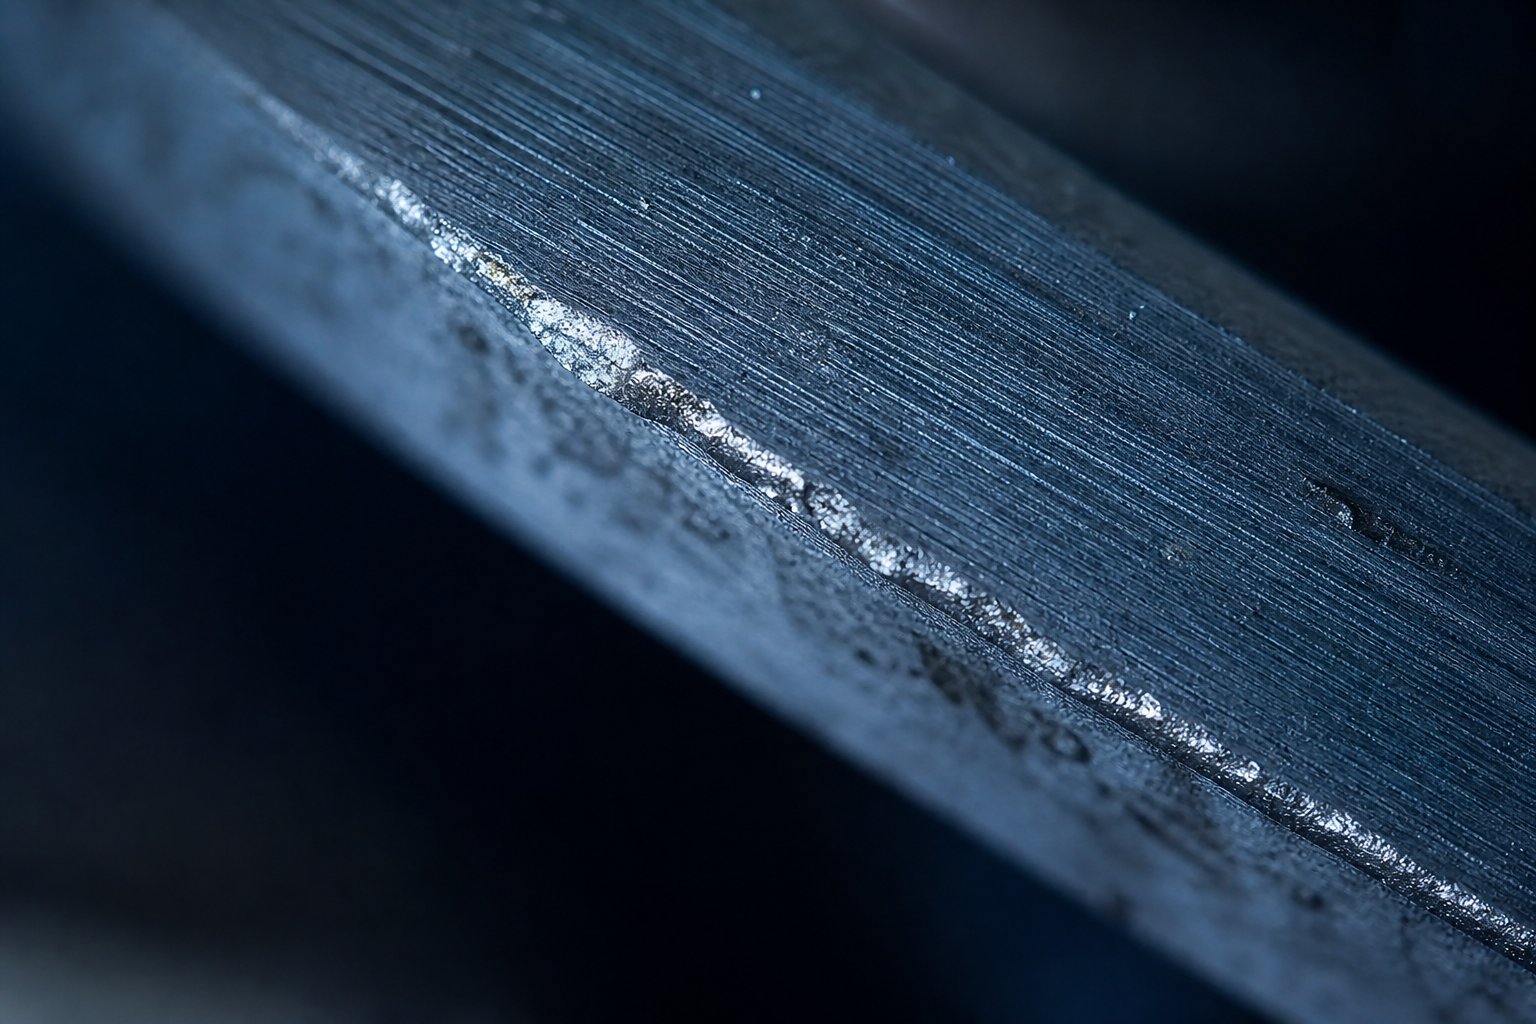
Adhesive hnav, feem ntau hu ua galling, yog lwm yam tsiaj. Nws tshwm sim thaum cov khoom siv ua haujlwm sib txuas rau qhov tuag nto hauv qab cua sov thiab siab ntawm stamping. Stainless hlau thiab txhuas muaj npe nrov rau tus cwj pwm no. Kev sib txhuam siab ntawm cov ntsiab lus sib txuas ua rau muaj qhov kub thiab txias txaus los ua rau micro- vuam ntawm qhov chaw ua haujlwm thiab lub ntsej muag tuag. Cov khoom hloov pauv, tsim, thiab thaum kawg kua muag tawm, rub cov chunks ntawm carbide nto nrog nws.
Qhov kos npe pom ntawm galling yog qhov tsis muaj tseeb: cov khoom siv tsis tu ncua ntawm lub ntsej muag tuag, qhov chaw ntxhib lossis pitted qhov chaw uas cov khoom hloov pauv tau tawg, thiab cov qhab nia ua raws li cov kev taw qhia ntawm cov khoom ntws. Tsis zoo li abrasive hnav txoj kev vam meej, cov nplaum puas zoo li hnyav thiab tsis sib xws.
Fatigue Cracking thiab Thermal Shock Failure Modes
Kev qaug zog tawg qeeb qeeb thiab ua tsis tau sai sai. Txhua tus xovxwm stroke loads thiab unloads carbide tivthaiv. Tshaj li ntau pua txhiab lub voj voog, cov kab mob microscopic nucleate ntawm cov ntsiab lus kev ntxhov siab, cov fab, kev hloov pauv, lossis qhov tsis xws luag. Cov kab nrib pleb no propagate incrementally nrog rau txhua lub voj voog load kom txog rau thaum lub sij hawm tseem ceeb, thaum lub sij hawm qhov tawg khiav los ntawm cov khoom thiab ua rau puas tsuaj puas tsuaj.
Dab tsi ua kom qaug zog hauv carbide? Txhua yam uas ua rau muaj zog tensile los yog dabtsi yog khoov kev nyuaj siab: ntau tonnage, tsis txaus punch-rau- tuag clearance, misaligned pressups, los yog strip misfeed xwm txheej uas siv tawm -axis load. Progressive tuag kev khiav hauj lwm khiav ntawm siab mob stroke cov teeb meem vim hais tias cov tuag accumulates load cycles sai dua. Visually, qaug zog manifests zoo, feem ntau thaum uas tig mus kab nrib pleb radiating ntawm ntug los yog fab. Nyob rau theem pib, koj yuav pom cov chips me me los yog qhov sib txawv ntawm ntug kev hloov ua ntej tag nrho cov pob txha tshwm sim.
Thermal shock yog qhov sai sai - pib npawg npawg ntawm kev qaug zog. Carbide muaj qhov tsis zoo thermal poob siab, thiab kev hloov pauv kub tam sim ntawd feem ntau ua rau tsis ua haujlwm los ntawm thermal tawg. Nyob rau hauv siab - ceev stamping, tuag nto heats thaum lub sij hawm txhua stroke los ntawm kev sib txhuam thiab workpiece contact, ces txias sai heev ntawm strokes los yog thaum coolant/lubricant hu rau qhov kub. Qhov thermal cycling tsim kev nthuav dav -kev sib cog lus hais tias cov qauv carbide tsis tuaj yeem ua raws li cov yas yas.
Cov kab nrib pleb tshwm sim zoo li lub network zoo, ze rau - cov kab nrib pleb sib txawv, qee zaum zoo li tus qauv craze rau ntawm qhov chaw ceramic. Lawv feem ntau tawg los ntawm cov npoo ntawm qhov tuag thiab tob zuj zus mus rau lub sijhawm, thaum kawg ua rau cov khoom tawg ntawm lawv. High stroke speeds, lubrication tsis txaus, thiab cuam tshuam cua txias tag nrho accelerate qhov mechanism.
Qhov Ntsuas Ntsuas Qhov Ntsuas rau Txhua Hom Hnav
Tuag- cov neeg ua haujlwm hauv khw tsis tas yuav nkag mus rau lub tshuab ntsuas hluav taws xob lossis kev tshuaj ntsuam xyuas hauv lub sijhawm teem caij kho qhov rais. Hmoov zoo, txhua qhov hnav ris tsho tawm ntawm qhov pom tus ntiv tes sib txawv uas txheeb xyuas tau nrog lub loupe lossis txawm tias qhov muag liab qab, muab rau koj paub tias cov qauv zoo li cas los nrhiav.
Cov lus hauv qab no qhia txog txhua lub tswv yim rau nws cov kev ua haujlwm, nws zoo li thaum kuaj xyuas, thiab koj tuaj yeem ua li cas txog nws:
| Hnav Mechanism | Yam Tseem Ceeb | Kev Pom Kev | Pom zoo Countermeasures |
|---|---|---|---|
| Abrasive Hnav | Nyuaj suav nrog hauv workpiece; zeb nplai; abrasive txheej ntawm sawb; kev sib cuag siab | Smooth, hnav cov av; gradual ntug rounding; polished los yog lapped contact nto | Hloov mus rau finer -grain, qis dua -binder carbide qib; txhim kho txoj hlua khi; txheeb xyuas cov khoom siv spec |
| Adhesive Hnav (Galling) | Stamping stainless hlau, txhuas, los yog lwm yam adhesion- cov ntaub ntawv yooj yim; lubrication tsis txaus; siab tuag- qhov kub thiab txias | Cov khoom siv tsis tu ncua ntawm lub ntsej muag tuag; pitting qhov twg cov khoom hloov pauv tau tawg; qhab nias nyob rau hauv kev coj ntawm cov khoom ntws | Siv TiN lossis CrN txheej; polish tuag nto kom qis roughness; nce lubrication; txo xovxwm ceev |
| Fatigue Cracking | Cyclic loading nyob rau hauv high stroke suav; kev nyuaj siab concentration ntawm cov ces kaum ntse; ntau tonnage; kev tsis ncaj ncees | Fine parallel kab nrib pleb radiating ntawm npoo los yog fab; chips me me los yog spalls ntawm kev hloov pauv; kev puas tsuaj thaum kawg | Ntxiv kaum radii rau kev ntxhov siab risers; txo tonnage lossis stagger punch kev koom tes; hloov mus rau qib siab dua -binder qib kom txhim kho toughness |
| Thermal Shock | High stroke ceev; ceev cua sov / cua txias; lubrication tsis sib xws; interrupted coolant daim ntawv thov | Network ntawm nplua craze- qauv tawg; ze ze- spaced radial tawg los ntawm ntug; spalling ntawm cov kab tawg | Txo tus mob stroke; siv cov lubrication zoo ib yam; siv coarser- qib nplej nrog ntau dua thermal shock resistance; zam qhov kev sib chwv tam sim ntawd ntawm qhov chaw kub |
Qhov tseem ceeb tshem tawm ntawm no yog tias txhua tus txheej txheem hu rau kev kho kom raug sib txawv. Regrinding kho cov tsos mob ntawm abrasive hnav ib ntus, tab sis nws tsis muaj dab tsi rau kev tuag los ntawm thermal shock. Kev siv cov txheej txheem daws cov galling tab sis yuav tsis tiv thaiv kev qaug zog tawg los ntawm kev tshem tawm ntau dhau. Sib piv qhov kev ntsuas rau qhov tsis ua haujlwm tiag tiag yog qhov cais cov khw muag khoom uas tau txais tag nrho lub neej tuag los ntawm cov kev hloov cov cuab yeej rov ua dua.
Tau kawg, cov coatings tseem tshwm sim raws li kev ntsuas hauv lub moj khaum no, thiab yog vim li cas. Cov kev kho deg sawv cev yog ib qho zoo tshaj plaws, thiab feem ntau siv tsis tau, cov tswv yim rau kev nthuav dav carbide tuag kev ua tau zoo nyob rau hauv cov xwm txheej tshwj xeeb uas cov nplaum thiab abrasive coj los tswj.
Kev kho deg thiab txheej rau Extended Tuag Performance
Carbide twb yog ib qho ntawm cov ntaub ntawv nyuaj tshaj plaws uas muaj. Yog li vim li cas ntxiv ib txheej rau saum nws? Vim tias hardness ib leeg tsis daws txhua qhov teeb meem hnav. Thaum cov nplaum nplaum, kev sib txhuam kub, los yog cov oxidation saum npoo yog qhov tseem ceeb tsis ua hauj lwm tsav tsheb, cov txheej PVD nyias hloov pauv qhov sib cuam tshuam ntawm qhov tuag thiab cov khoom ua haujlwm yam tsis hloov cov carbide substrate lub zog tseem ceeb. Xav txog nws li kev ntxiv cov tawv nqaij tshwj xeeb uas ua haujlwm rau kev sib cuag chemistry thaum lub carbide hauv qab tuav cov txheej txheem load.
Rau OEM kev vam meej stamping kev khiav hauj lwm khiav stainless hlau, txhuas, los yog coated strip cov ntaub ntawv, carbide tuag txheej tuaj yeem txuas ntxiv cov kev pabcuam cuam tshuam los ntawm kev tawm tsam cov txheej txheem tshwj xeeb, galling, uas ua rau kom tuag degradation hauv cov ntawv thov. Cov txheej tsis ua rau tuag nyuaj rau ntau. Nws ua rau lub ntsej muag slipperier, tshuaj lom neeg tsis zoo, thiab tsis tshua muaj micro- vuam nrog cov khoom ua haujlwm.
TiN, TiCN, thiab CrN Coatings muab piv
Peb PVD coatings dominate stamping tuag daim ntaub ntawv, txhua optimized rau txawv tej yam kev mob:
Titanium Nitride (TiN)yog cov txheej txheem siv ntau tshaj plaws thiab paub tau, txheeb xyuas los ntawm nws cov xim kub. Nws muabsiab hardness, siab hnav tsis kam, thiab oxidation kuj, ua kom haum rau dav dav - lub hom phiaj tiv thaiv tuag. TiN coated stamping tuag ua tau zoo thoob plaws cov hlau me me thiab nruab nrab - carbon steel blanking, qhov twg txo qis kev sib txhuam thiab txhim kho qhov tawv tawv kom ntev lub neej ntev yam tsis tas yuav tsum tau tshwj xeeb chemistry. Nws qhov kev khiav hauj lwm kub qab nthab, nyob ib ncig ntawm 500-600 degrees Celsius, txwv nws cov hauj lwm zoo nyob rau hauv high-ceev kev khiav hauj lwm qhov kev sib txhuam ua kom muaj cua sov.
Titanium Carbonitride (TiCN)tsim los ntawm TiN lub hauv paus los ntawm kev ntxiv cov pa roj carbon rau cov txheej txheem txheej. Qhov tshwm sim yog qhov kev ntxhov siab hauv qis dua, muaj zog dua, thiab txhim kho lubricity piv rau TiN ncaj. Qhov kev sib txhuam qis qis ua rau TiCN tshwj xeeb tshaj yog thaum cov ntaub ntawv stamping nquag ua raws li cov hlau tsis muaj steel thiab aluminium alloys. HVAC kev ua haujlwm zoo hlau stamping, uas nquag ua cov txheej txheem galvanized thiab stainless sawb, tau txais txiaj ntsig los ntawm TiCN kev sib xyaw ua ke ntawm adhesion resistance thiab mechanical durability.
CrN (Chromium Nitride)siv txoj kev sib txawv kiag li. Ntxiv rau qhov ua kom muaj zog tshaj plaws, CrN muab lubricity muaj zog thiab kub tsis kam nrog corrosion kuj zoo heev. Nws yog qhov mus- rau kev xaiv rau cov ntawv thov tooj liab nce qib stamping, qhov twg tooj liab nyiam ua raws thiab tsim nyob rau ntawm qhov chaw tuag ua rau muaj kev puas tsuaj sai ntawm cov cuab yeej tsis muaj coated. CrN's chemical inertness rau cov hlau tsis yog -ferrous hlau ua rau nws nyiam txheej txheej txheej rau cov khoom siv tooj liab, tooj dag, thiab tooj liab.
Nov yog qhov peb txheej txheej no sib piv thoob plaws qhov ntev uas tseem ceeb tshaj plaws rau stamping tuag xaiv:
| Txheej Khoom | Titanium Nitride (TiN) | Titanium Carbonitride (TiCN) | CrN (Chromium Nitride) |
|---|---|---|---|
| Adhesion Resistance | Nruab nrab | Siab | Siab heev (tshwj xeeb tshaj yog tsis yog -ferrous) |
| Kev khiav hauj lwm qhov kub thiab txias | Mus txog ~ 500-600 degree | Mus txog ~ 400-500 degree | Mus txog ~ 700 degree |
| Zoo tshaj -Fit Stamped Materials | Cov hlau me me, nruab nrab - carbon steel, dav - lub hom phiaj blanking | Stainless hlau, aluminium, galvanized hlau | Tooj, tooj dag, bronze, corrosion-ib puag ncig |
| Kev sib txhuam txo | Nruab nrab | Siab | Siab |
| Tus nqi txheeb ze | Tsawg (tus nqi pib PVD) | Nruab nrab | Nruab nrab mus rau siab |
| Hom Thickness | 1-5 microns | 1-4 microns | 1-5 microns |
Thaum Coatings Justify qhov kev nqis peev ntxiv
Coatings tsis yog ib txwm tsim nyog. Yog tias koj cov carbide tuag yog stamping cov hlau me me hauv cov ntim nruab nrab thiab hnav maj mam dhau los ntawm kev puas tsuaj ib txwm, tsis muaj coated carbide nrog cov qib raug xaiv yuav xa nws cov kev pabcuam tag nrho. Lub txheej ntxiv tus nqi tsis hais txog qhov tseem ceeb tsis ua haujlwm.
Coatings khwv tau lawv cov peev nyiaj thaum muaj xwm txheej tshwj xeeb:
- Adhesion- cov ntaub ntawv ua haujlwm yooj yim:Stainless hlau, txhuas, thiab tooj liab alloys ua rau lub galling uas tsis muaj pes tsawg carbide hardness yuav tiv thaiv tau. Cov txheej txheej tsim cov tshuaj lom neeg thiab lub cev thaiv kev tiv thaiv uas nres lub micro- vuam ua ntej nws pib.
- High- ntim ntau lawm khiav:Tus nqi txheej yog tsau rau ib daim ntawv thov, tab sis cov txiaj ntsig sib npaug nrog txhua qhov mob stroke ntxiv. Ntawm qhov kev vam meej tuag khiav ntau lab lub voj voog, txawm tias qhov kev txhim kho me ntsis hauv lub neej tuag txhais tau tias muaj txiaj ntsig zoo hauv kev sib sau ua ke thiab kev poob qis.
- Kev siv tsis txaus lubrication:Qee qhov tuag geometries los yog strip tej yam kev mob ua rau lub lubricant zoo ib yam nyuaj. Ib qho qis- kev sib txhuam txheej them nyiaj ib nrab rau qhov tsis sib xws ntawm lubrication ntawm qhov tuag- workpiece interface.
- Tight nto finish yuav tsum tau rau stamped qhov chaw:Coated tuag tuav smoother qhov chaw ntev dua, uas ncaj qha hloov mus rau qhov zoo dua qhov ua tiav qhov sib xws thoob plaws qhov kev tsim khoom.
Kev lag luam kev lag luam yog qhov yooj yim: yog tias koj cov carbide tuag tsis ua haujlwm feem ntau los ntawm cov nplaum hnav lossis kev sib txhuam -txog degradation, txheej txheej uas raug nqi ib feem ntawm qhov tuag tus nqi tuaj yeem ua ob lossis peb npaug ntawm lub sijhawm ntawm kev pabcuam. Yog tias lawv ua tsis tiav los ntawm kev qaug zog tawg lossis kev poob siab thermal, txheej txheej yuav tsis pab, thiab cov nyiaj tau zoo dua rau kev hloov qib lossis kev hloov kho.
Cov coatings kuj cuam tshuam nrog koj lub tswv yim tu. Ib tug coated tuag uas tau txais reground poob nws cov txheej nyob rau hauv reground nto, uas txhais tau hais tias recoating yuav tsum tau tom qab txhua regrind voj voog los tswj kev ua tau zoo. Tus nqi tsis tu ncua no yuav tsum tau muab rau hauv koj cov peev nyiaj kho mob tag nrho thiab sib sau ua ke kev txiav txim siab.
Kev Kho thiab Regrinding Qhov Zoo Tshaj Plaws rau Carbide Dies
Lub coated carbide tuag khiav hauv lub qhov dej -tsim cov cuab yeej ua tau zoo tseem muaj lub qhov rai qhov kev pabcuam tshwj xeeb ntawm cov xwm txheej ntse. Qhov sib txawv ntawm cov khw uas rho tawm tag nrho cov neeg tuag lub neej thiab cov uas hloov cov cuab yeej ua ntej ntxov feem ntau los rau ib yam: kev qhuab ntuas carbide tuag tu lub sij hawm uas catches degradation ntxov thiab hais kom raug. Tos kom txog thaum cov khoom tsis raug tshuaj xyuas txhais tau tias koj twb tau khiav ntau txhiab daim phem. Kev ntes thawj cov cim ntawm kev hnav ua ntej lawv mus txog qhov txhais tau tias koj tswj lub sijhawm poob qis dua li ua rau nws.
Regrinding Triggers thiab Scheduling Frameworks
Ua li cas koj thiaj paub tias thaum twg carbide tuag tiag tiag xav tau kev pab? Peb qhov ntsuas ntsuas tau muab rau koj txhim khu kev qha ua ntej ceeb toom ua ntej qhov tsis zoo tsis zoo pom zoo:
- Burr qhov siab:Raws li kev txiav npoo dull, qhov chaw shear hloov thiab burrs loj tuaj. Kev ntsuas burr qhov siab ntawm qhov chaw stamped ntawm lub sijhawm tsis tu ncua muab rau koj ncaj qha, ntsuas qhov ntsuas ntawm ntug qhov xwm txheej. Thaum burr qhov siab ncav cuag koj qhov kev txwv qhov ntev, qhov tuag yog vim kev rov ua dua, tsis yog tom qab nws tshaj qhov txwv.
- Part Dimensional Drift:Hnav tuag geometry tsim qhov chaw uas maj mam txav mus rau qhov kam rau ua ciam teb. Taug qab qhov tseem ceeb ntawm lub sijhawm dhau los qhia txog cov kab sib txawv uas kwv yees thaum tuag yuav tawm ntawm qhov tshwj xeeb, cia koj teem sijhawm kev pabcuam.
- Stroke suav:Cov ntaub ntawv keeb kwm los ntawm lub voj voog rov ua dua yav dhau los qhia koj kwv yees li cas strokes txhua qhov chaw nres tsheb tuag xa ua ntej xav tau kev pab. Progressive tuag manufacturers uas taug qab mob stroke-rau- rov qab sib piv tuaj yeem teem caij kho qhov rais ua ntej es tsis ua rau kev khiav tawm zoo.
Qee lub khw kuj saib xyuas cov xovxwm tonnage raws li qhov ntsuas thib ob. Raws li kev txiav npoo dull, lub zog yuav tsum tau txiav cov khoom nce. Daim ntawv qhia txog kev tu tus neeg tuag zoo zuj zus los ntawm Wisconsin Metal Parts sau tseg tias muaj ntau lub tonnage thiab cov suab nrov txawv txawv yog qhia rau- cov cim qhia tias cov cuab yeej xav tau kev saib xyuas. Kev sib txuas cov ntaub ntawv tonnage nrog kev suav cov hlab ntsha tawg thiab kev ntsuas burr tsim ib qho peb -cov lus pom zoo uas yuav tshem tawm qhov kev kwv yees.
Lub hom phiaj yog lub sijhawm kwv yees carbide tuag tu lub sijhawm es tsis yog ib qho reactive. Txuag qhov kawg ntawm txhua qhov kev tsim tawm nrog rau qhov kawg strip. Qhov no ua rau koj tus kws tsim khoom siv lub hauv paus los sib piv rau thaum ntsuas tus mob tuag thaum lub qhov rai qhov kev pabcuam tom ntej.
Regrinding Technique rau Carbide Cheebtsam
Carbide tuag regrinding tsis yog tib txoj kev zoo li sharpening cuab yeej hlau. Cov khoom siv lub zog hnyav txhais tau hais tias cov pa roj carbon monoxide cov log yuav tsis txiav nws, qhov tseeb. Kev siv lub log tsis raug ua rau glazing, kub dhau, nto micro- tawg, thiab subsurface puas tsuaj uas ua rau cov tuag tsis muaj pov thawj.
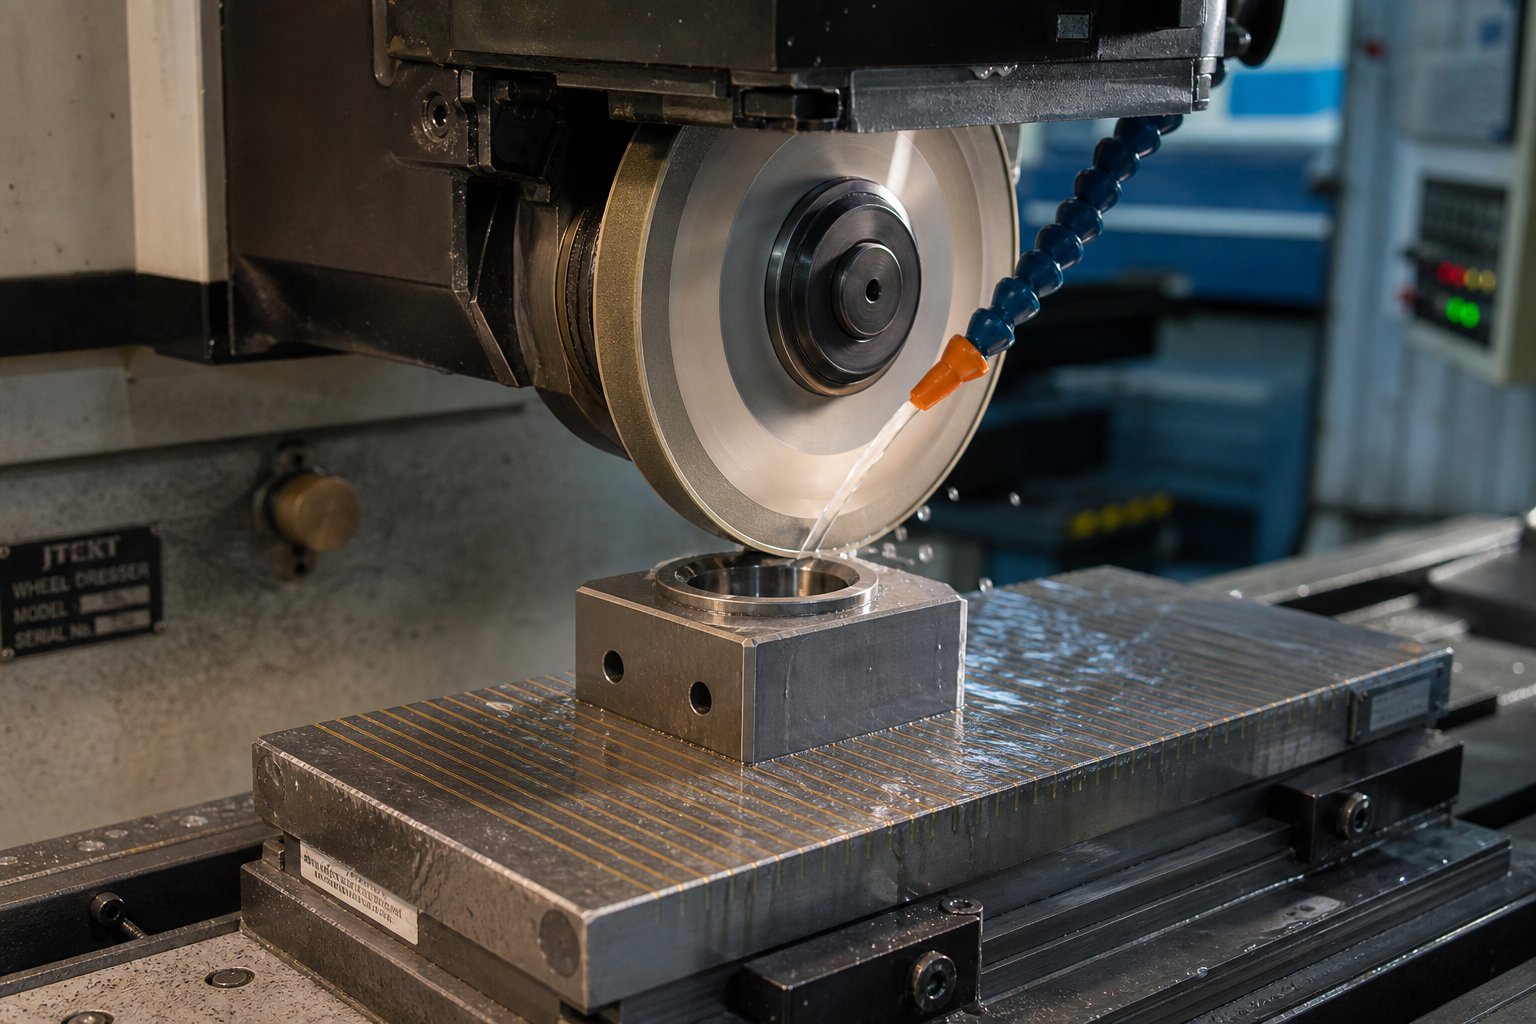
Pob zeb diamond sib tsoo log yog qhov xav tau abrasive rau carbide regrinding. Synthetic pob zeb diamond, nrog ib tug hardness ntawm kwv yees li 10,000 HV, yog tib tug abrasive uas txiav tungsten carbide zoo yam tsis muaj kev puas tsuaj rau thermal puas. Ntsuab silicon carbide lub log tuaj yeem ua haujlwm rau kev ua haujlwm sib zog tab sis tsis phim pob zeb diamond qhov ua tau zoo lossis qhov zoo ntawm cov khoom siv tawv carbide tuag.
Cov tsis tseem ceeb rau carbide tuag regrinding muaj xws li:
- Log specification:Resin-bonded pob zeb diamond log nrog grit loj xws li F150 txog F240 thiab concentration ntawm 100-150%. Finer grits ua kom zoo dua nto tiav ntawm ntug ntug.
- Log ceev:15-25 m / s. Kev khiav nrawm dua yuav ua rau thermal puas; khiav qeeb qeeb txo kev ua haujlwm ntawm kev txiav thiab tuaj yeem ua rau lub log loading.
- Qhov tob ntawm kev txiav:0.005-0.025 hli Kev tshem tawm cov khoom hnyav ua rau muaj cua sov uas tsim cov micro-cracks hauv qab ntawm qhov chaw, pom tsis tau tab sis ua rau muaj kev puas tsuaj. Lub teeb hla kev ruaj ntseg ntug.
- Coolant:Kerosene los yog roj teeb-raws li kev sib tsoo kua tiv thaiv overheating. Flood coolant yog nyiam tshaj li huab cua. Tsis txhob zom cov carbide qhuav.
- Tshuag tshem tawm txwv:Txhua regrind tshem tawm cov khoom ntawm qhov tuag qhov siab ua haujlwm. Taug qab cumulative Tshuag tshem tawm tawm tsam tus thawj tuag dimension. Feem ntau cov carbide tuag tsim tso cai rau tag nrho cov regrind qhov tob ua ntej cov khoom mus txog nws qhov siab kawg nkaus ua haujlwm.
Ib qho kev nthuav dav uas cov neeg lag luam tuag stamping feem ntau saib tsis dhau: yog tias cov tuag tau coated ua ntej regrinding, txheej yuav raug tshem tawm ntawm qhov chaw reground. Kev rov ua dua tom qab txhua lub voj voog rov ua dua yog qhov tsim nyog los tswj cov kev tiv thaiv kev tiv thaiv - adhesion kev ua tau zoo uas tsim nyog rau txheej txheej hauv thawj qhov chaw.
Hloov vs Recondition Decision Criteria
Txhua regrind shortens tus tuag. Qee lub sij hawm, kev hloov kho txuas ntxiv ua rau txo qis rov qab los, thiab kev hloov pauv ua qhov kev nqis peev zoo dua. Tab sis koj yuav txiav txim siab li cas thaum lub sijhawm ntawd tau hla dhau lawm?
Lub moj khaum kev txiav txim tsom iav qhov twgindustrial tuag kho tshwj xeeb pom zoo: ntsuam xyuas raws li qhov xwm txheej tam sim no, kho qhov dav, tom qab- kho lub neej uas xav tau, thiab cov khoom yuav tsum tau ua tom ntej. Rau carbide stamping Cheebtsam tshwj xeeb, xav txog cov yam ntxwv no:
- Cumulative regrind qhov tob:Yog tias qhov tuag tau rov qab mus rau hauv 20-25% ntawm nws qhov tsawg kawg nkaus ua haujlwm qhov siab, qhov seem rov qab lub neej luv dhau los ua pov thawj rau kev ua haujlwm thiab rov ua dua tus nqi ntawm lwm qhov kev pabcuam.
- Muaj qhov qaug zog tawg:Nto cov kab nrib pleb uas ntev tshaj qhov regrind Tshuag tshem tawm qhov tob tsis tuaj yeem ua rau hauv av. Lawv mam li propagate ntxiv txawm hais tias sharpening. Cracked carbide Cheebtsam yuav tsum tau hloov, tsis reground.
- Tshaj tawm - rov qab ua haujlwm poob qis:Yog hais tias tuag lub neej ntawm regrinds yog shortening zuj zus nrog rau txhua lub voj voog, subsurface puas los yog microstructural degradation yog accumulating sai tshaj li saum npoo yuav daws tau.
- Dimensional hloov dua siab tshiab:Carbide Cheebtsam uas tau hnav nyob rau hauv txoj kev regrinding tsis tuaj yeem rov qab los, xws li lateral hnav ntawm qhov chaw los yog txoj kab uas hla txoj kev loj hlob ntawm tuag qhib, tau mus txog qhov kawg ntawm lub neej rau reconditioning.
Ntawm no yog ib kauj ruam -los ntawm- kauj ruam tshuaj xyuas cov neeg tuag- cov neeg ua haujlwm hauv khw yuav tsum ua raws li lub sijhawm teem caij kho qhov rais:
- Sau cov kab mob stroke tam sim no txij li qhov kawg regrind thiab piv rau qhov nruab nrab ntawm keeb kwm rau qhov chaw nres tsheb.
- Ntsuas burr qhov siab ntawm cov qauv khaws cia ntawm qhov kawg ntawm kev tsim khoom. Document qhov ntsuas thiab muab piv rau ib feem ntawm cov luam ntawv kam rau ua.
- Tshawb xyuas tag nrho cov carbide txiav ntug nyob rau hauv kev nthuav dav (10x yam tsawg kawg nkaus) rau chipping, micro- tawg, los yog galling buildup.
- Ntsuas cov khoom seem rov qab siv qhov ntsuas qhov siab lossis micrometer tiv thaiv tus tuag cov ntaub ntawv qhov tsawg kawg nkaus ua haujlwm.
- Txheeb xyuas qhov taw qhia kev qaug zog tawg: cov kab zoo tawm ntawm cov ces kaum, me me ntawm kev hloov pauv ntawm ntug, lossis ib qho pom kev tawg ntawm qhov tawg.
- Ntsuam xyuas qhov xwm txheej ntawm cov txheej txheem PVD: yog tias kev tawg mus rau liab qab carbide pom thoob plaws ntau dua 30% ntawm qhov chaw ua haujlwm, npaj rau rov ua dua tom qab regrind.
- Cov ntaub ntawv txhua qhov kev tshawb pom thiab hloov kho qhov tuag qhov kev saib xyuas nrog suav nrog mob stroke, ntsuas, pom hom hnav, thiab qhov kev txiav txim (regrind, recoat, hloov, lossis rov qab mus rau kev pabcuam).
Cov ntaub ntawv ntawd tsis ua haujlwm. Nws tsim cov ntaub ntawv keeb kwm yav dhau los uas ua rau koj qhov kev txiav txim siab rov ua dua lub sijhawm tom ntej es tsis yog rov ua haujlwm. Sij hawm dhau mus, koj yuav pom cov qauv tshwm sim: cov chaw tshwj xeeb hnav sai dua ntawm qee cov ntaub ntawv, kev hloov pauv raws caij nyoog hauv lub neej tuag khi rau kev hloov pauv zoo, lossis cov txheej txheej uas ua tau zoo dua lwm tus hauv koj daim ntawv thov tshwj xeeb.
Kev tu kom koj cov tuag khiav. Tab sis qhov tuag qhov kev ua tau zoo qab nthab, ntev npaum li cas nws tuaj yeem nyob nruab nrab ntawm cov xwm txheej pabcuam, feem ntau tau teeb tsa ua ntej thawj zaug stroke poob. Lub qab nthab nyob ntawm qhov koj tab tom stamping, vim tias cov khoom siv ua haujlwm ntawm cov khoom siv coj tus nqi ntau dua li yuav luag txhua qhov sib txawv hauv qhov system.
Sib piv Carbide Qib rau Koj Cov Khoom Ua Haujlwm Stamped
Lub workpiece zaum ntawm koj lub sawb tsis yog tus neeg koom nrog hauv kev hnav. Nws yog tus thawj aggressor. Ob tug tuag ua los ntawm tib qib carbide, khiav ntawm tib lub stroke tus nqi, nyob rau hauv tib lub xovxwm, yuav xa wildly kev pab cuam lub neej yog hais tias ib tug yog blanking hluav taws xob steel laminations thiab lwm yam yog tsim tooj liab busbars. Cov khoom raug stamped dictates lub tseem ceeb hnav mechanism, uas nyob rau hauv lem dictates qhov tseeb carbide qib, nto tiav, clearance, thiab txheej zoo. Tsis quav ntsej qhov kev sib raug zoo thiab koj yuav hloov tuag ntawm lub sijhawm koj cov phiaj xwm ntau lawm yeej tsis suav rau.
Yuav Ua Li Cas Stamped Material Properties Tsav Carbide Xaiv
Txhua yam khoom siv ua haujlwm tawm tsam carbide cov cuab yeej sib txawv. Abrasive cov ntaub ntawv zoo li hluav taws xob hlau muaj cov khoom siv silicon nyuaj thiab cov txheej txheem rwb thaiv tsev uas zom cov tuag saum npoo los ntawm cov nplej. Cov no xav tau qhov zoo tshaj plaws - cov nplej, cov qib carbide nyuaj tshaj plaws muaj vim tias hom tsis ua haujlwm yog cov khoom siv dawb huv los ntawm kev sib cuag. Cov nplej nplua nuj ntim nruj dua, tawm tsawg dua cov hnab ntim cov hnab ntim rau cov khoom abrasive kom khawb.
Galling- cov ntaub ntawv yooj yim xws li cov hlau tsis muaj steel thiab txhuas muaj qhov cuam tshuam qhov teeb meem. Lawv tsis yog tshwj xeeb tshaj yog nyuaj, tab sis lawv khi rau qhov tuag nto nyob rau hauv tshav kub thiab siab. Qhov nplaum tsim kua muag carbide nplej tawm ntawm cov matrix thaum nws nws thiaj li sib cais, tsim kev puas tsuaj ntawm qhov chaw uas nrawm nrog txhua qhov mob stroke. Rau cov ntaub ntawv no, carbide qib hardness tseem ceeb tsawg dua qhov chaw tiav thiab txheej chemistry. Lub ntsej muag polished tuag nrog CrN lossis TiCN txheej tiv thaiv micro- vuam zoo dua li qhov nyuaj tab sis rougher uncoated nto.
Copper progressive stamping yog qhov twg carbide yeej khwv tau nws cov nqi tshaj cov cuab yeej hlau. Tooj yog mos, tab sis nws cov ductility thiab thermal conductivity tsim aggressive nplaum buildup ntawm cov cuab yeej steel nto.Kev paub ntau lawm los ntawm Penn Unitedlees paub tias cov cuab yeej carbide ua ke nrog cov txheej txheem PVD uas tsim nyog tau ua tiav cov cuab yeej hlau hauv kev nce qib ntawm cov tooj liab thiab tooj liab alloy sawb, qhov adhesion yuav txwv tsis pub yuav tsum tau tu tas li thiab nquag regrinding.
Automotive Cheebtsam kev nce qib stamping ntxiv lwm qhov sib txawv: cov khoom sib txawv hauv ib qho chaw tsim khoom. Lub khw ua haujlwm dual-theem steels, aluminium lub cev vaj huam sib luag, thiab tooj dag txuas hla cov xovxwm sib txawv xav tau cov carbide specifications haum rau txhua yam khoom, tsis yog ib qho -qib- haum-txhua txoj hauv kev.
Qib Cov Lus Pom Zoo los ntawm Cov Khoom Siv Ua Haujlwm
Cov lus hauv qab no qhia txog cov khoom siv stamped rau cov khoom carbide thiab kev kho saum npoo uas hais txog txhua yam khoom siv tus cwj pwm tshwj xeeb:
| Khoom siv ua haujlwm | Pom zoo Carbide Properties | Kev txhawj xeeb txog kev hnav khaub ncaws | Pom zoo Txheej |
|---|---|---|---|
| Hluav taws xob hlau (Silicon Steel) | Ultrafine rau submicron grain; 6-10% Co; siab tshaj hardness | Abrasive hnav los ntawm nyuaj silicon inclusions thiab rwb thaiv tsev txheej | TiN los yog uncoated (abrasion dominates tshaj adhesion) |
| Stainless hlau (301, 304, 17-4) | Submicron nplej; 10-12% Co; polished tuag nto (Ra hauv qab 0.2 microns) | Adhesive hnav thiab galling; ua hauj lwm hardening nce kev sib cuag | TiCN los yog CrN (tiv thaiv -galling chemistry tseem ceeb) |
| Copper thiab Copper Alloys | Submicron rau micrograin; 10-12% Co; iav-polished contact nto | Adhesive tsim; cov ntaub ntawv hloov mus rau lub ntsej muag tuag | CrN (chemically inert rau non{0}}ferrous hlau) |
| Aluminium (1xxx-6xxx series) | Micrograin; 10-14% Co; polished nto qhov tseem ceeb | Mob hnyav heev; aluminium oxide abrasion ntawm harder alloys | TiCN los yog CrN (kev sib txhuam txo kom tsis txhob micro- vuam) |
| Brass (CuZn alloys) | Submicron rau micrograin; 10-12% Co | Nruab nrab adhesion; zinc buildup ntawm qhov kub thiab txias | CrN nyiam; TiN tsim nyog rau kev ua haujlwm qis - ceev |
Daim ntawv ceeb toom tus qauv: cov ntaub ntawv abrasive thawb koj mus rau qhov nyuaj, zoo dua - cov qib nplej uas cov khoom siv raw khoom yog qhov tseem ceeb. Adhesion- cov ntaub ntawv yooj yim thawb koj mus rau nruab nrab hardness nrog polished nto thiab tshwj xeeb coatings uas tiv thaiv cov khoom sib txuas ntawm lub interface. Sim daws qhov teeb meem adhesion nrog qib nyuaj yog qhov yuam kev ntau thiab kim.
Tuag clearance kuj hloov nrog workpiece khoom. Siab dua - steels muaj zog yuav tsum tau wider clearances los tiv thaiv ntau lateral loading ntawm carbide punches, thaum softer cov ntaub ntawv xws li tooj liab thiab txhuas tso cai kom nruj clearances uas ua kom huv si sheared npoo.Kev tshawb fawb txog qib siab - lub zog steelslees paub tias lub zog siab dua uas yuav tsum tau nkag mus rau cov ntaub ntawv muaj zog xav tau ntxiv cov punch- rau- tuag clearances piv rau cov hlau me me, ib txoj hauv kev siv ncaj qha thaum qhia cov cuab yeej carbide rau kev siv tsheb stamping.
Pib Koj Cov Khoom Siv -Kev Tshawb Fawb Xaiv
Tau txais kev xaiv qib carbide txoj cai yuav tsum nkag siab txog ob tog ntawm qhov sib npaug: cov khoom siv tuag thiab cov khoom siv ua haujlwm. Cov kws tsim khoom thiab pab pawg tsim khoom feem ntau qhia ib qho tsis xav txog tag nrho, uas ua rau cov cuab yeej tsis sib xws uas ua tsis tau zoo txij hnub ib.
Lub ntsiab lus pib siv tau yog los qhia koj cov khoom siv ua haujlwm ntawm cov khoom siv kho tshuab, cov yam ntxwv ntawm qhov chaw, thiab paub txog kev hnav khaub ncaws tiv thaiv daim ntawv qhia qib carbide saum toj no. Yog tias koj tab tom ntsuas ntau yam khoom siv thoob plaws cov khoom sib txawv, cov peev txheej zoo liYICHEN cov ntaub ntawv nplooj ntawvmuab cov ntaub ntawv sib sau ua ke uas suav nrog txhuas, hlau, stainless hlau, tooj dag, magnesium, thiab carbide- hais txog cov khoom siv hauv ib qho chaw. Qhov zoo ntawm sab -los ntawm- sab pom kev pab thaum koj xav tau qhia ob qho khoom siv thiab cov khoom siv tuag ib txhij, ua kom koj cov nyiaj xaiv cov carbide rau cov haujlwm tshwj xeeb uas nws yuav txiav lossis tsim.
Qhov kev txiav txim siab sib koom ua ke ntawm cov khoom tseem pub ncaj qha rau hauv koj lub tswv yim txheej, tshem tawm cov ntsiab lus, thiab lub sijhawm tu ncua. Nws tsis yog ib qho kev xaiv ib leeg tab sis lub hauv paus uas txhua qhov kev txiav txim siab downstream yuav tsum siv.
Tag nrho cov kev taw qhia no xav tias carbide yog cov lus teb zoo rau koj daim ntawv thov. Tab sis qhov kev xav ntawd tsis yog ib txwm tuav. Muaj cov xwm txheej uas carbide qhov brittleness, tus nqi, thiab qhov loj me me ua rau nws yog qhov tsis ncaj ncees lawm cov cuab yeej rau txoj haujlwm, thiab paub txog cov xwm txheej no thaum ntxov txuag nyiaj thiab kev ntxhov siab.
Thaum Carbide tuag tsis yog txoj kev xaiv
Carbide daws teeb meem ntau hauv siab - ntim stamping. Nws tsis daws tau tag nrho lawv. Txhua qhov zoo ntawm cov khoom siv no muaj, qhov hnyav hnyav, muaj peev xwm ua rau siab ntev, lub sijhawm ua haujlwm ntev, los nrog cov kev txwv sib xws uas ua rau nws tsis ncaj ncees lawm rau qee yam kev siv. Paub txog cov xwm txheej no ua ntej yuav ua rau kev txiav txim yuav muaj nqis ntau dua li cov ntawv xaiv qib lossis cov lus pom zoo rau txheej.
Cov kev txwv kev tuag carbide tau tham ntawm no tsis yog qhov xwm txheej lossis kev txhawj xeeb theoretical. Lawv yog cov xwm txheej uas muaj kev paub dhau los ntawm cov neeg tsim khoom lag luam niaj hnub qhia cov cuab yeej steel, tsis yog vim lawv tsis nkag siab txog cov txiaj ntsig carbide, tab sis vim lawv nkag siab txog nws thaj tsam.
Tsawg-Vim thiab Prototyping Scenarios
Xav txog tias koj tab tom khiav 5,000- daim ntawv xaj rau daim ntawv thov tsheb tuag uas yuav tsis pom kev xaj rov qab. Tus nqi ua ntej ntawm cov cuab yeej carbide, muaj peev xwm peb mus rau kaum npaug siab dua D2 lossis A2, yeej tsis tau txais kev txiav txim siab hla qhov txaus kom tawg. Koj tus nqi -ib feem nyob twj ywm siab rau tag nrho cov khiav, thiab koj tshuav nrog cov cuab yeej kim uas tej zaum yuav tsis pom xovxwm dua.
Prototyping compounds qhov teeb meem no ntxiv. Thaum lub sij hawm tsim khoom, ib feem geometry hloov ntawm iterations. Txhua qhov kev tsim kho tshiab yuav xav tau cov khoom tuag tshiab. Kev nqis peev hauv carbide rau cov cuab yeej uas yuav tsis siv tom qab daim ntawv ceeb toom hloov pauv engineering tom ntej yog hlawv nyiaj. Cov cuab yeej hlau tuaj yeem ua tau sai dua, hloov kho yooj yim dua, thiab muab pov tseg yam tsis muaj nyiaj txiag sting uas nrog rau kev pov tseg cov khoom siv carbide.
Kev taw qhia kev lag luam ntawm qis - ntim cov cuab yeejtxhawb nqa qhov kev xav no: kev nce qib tuag stamping yog nyob ntawm siab - nrawm nrawm thiab ntau- cov cuab yeej theem uas ua rau tsis muaj txiaj ntsig rau cov khoom me me. Cov tuag yog kim thiab lub sij hawm- hnyav los tsim, thiab lawv cov nqi yog nyob rau hauv tsim ntau txhiab qhov zoo tib yam ib teev. Kev siv cov cuab yeej zoo li no rau kev ua haujlwm luv luv ua rau muaj txiaj ntsig siab ntawm -cov nqi tsev thiab cov khoom siv tsis zoo. Rau cov khoom qis- cov khoom tso tawm, cov cuab yeej siv tau yooj yim dua yog tias lawv hnav sai dua.
Kev so-txawm tias kev suav yog ncaj nraim. Yog tias koj lub cuab yeej steel tuag tuaj yeem muaj sia nyob tag nrho cov khoom siv nrog ib lossis ob qhov kev sib tw, tag nrho cov nqi suav nrog kev ua haujlwm thiab kev poob qis yuav tseem tuaj yeem nyob hauv qab ntawm lwm qhov carbide uas xa cov khoom qub nrog xoom regrinds. Carbide qhov txiaj ntsig kev lag luam tsuas yog tshwm sim thaum lub ntim ntau lawm loj txaus rau ntau lub cuab yeej hloov pauv kom dhau qhov peev txheej ntawm ib qho carbide.
Geometric thiab Mechanical txwv ntawm Carbide
Carbide lub brittleness tsis yog ib qho kev txiav txim siab tsim. Nws yog ib qho nyuaj rau kev tsis tsim nyog rau qee qhov tuag geometry thiab kev thauj khoom. Raws listamping kws txawj Thomas Vacca sau ntawv, txoj hauv kev zoo tshaj plaws yog siv cov cuab yeej siv tau yooj yim tshaj plaws, carbide, tshwj tsis yog tias cov geometry zoo heev nws tsis tuav. Thaum nws tsis yog, koj rov qab rau hardness thiab nce toughness.
Ob peb geometric thiab mechanical tej yam kev mob thawb koj tawm ntawm carbide:
- Zoo heev, unsupported geometry:Nyias hla-section punches, nqaim slots, thiab siab-nam- ratio piercings concentrates kev ntxhov siab nyob rau hauv txoj kev carbide tsis tuaj yeem zam. Cov cuab yeej steel flexes nyob rau hauv asymmetric load; carbide snaps.
- Nonsymmetrical loading:Kev tsim cov arbors lossis cov seem tuag uas tshwm sim tawm ntawm -cov tub rog hauv nruab nrab xav tau cov khoom siv uas nqus lub zog los ntawm cov yas deformation es tsis yog tawg. Vacca piav txog ib rooj plaub uas muaj ntau yam hardness-cov ntaub ntawv tsom xam ua tsis tau ib daim ntawv thov tsis sib xws, thiab cov kev daws teeb meem yuav tsum muaj kev txi hardness rau toughness siv lub siab - cuam tshuam cov cuab yeej hlau xws li CPM 3V.
- Loj tuag qhov ntau thiab tsawg:Carbide blanks yog tsim los ntawm cov hmoov metallurgy thiab sintering, uas txwv tsis pub siv qhov ntev. Cov seem tuag loj heev, xav tias automotive vaj huam sib luag tuag los yog sib sib zog nqus-kos tuag ntau tshaj li ob peb ntiv tes nyob rau hauv txhua qhov ntev, ua txwv tsis pub kim lossis tsuas yog tsis muaj cov khoom siv carbide. Cov khoom siv tus nqi ntsuas nrog ntim, thiab sintering loj blanks yam tsis muaj kev puas tsuaj sab hauv yuav nyuaj dua.
- Kev tsis sib haum xeeb - kev teeb tsa yooj yim:Cov xovxwm qub nrog gibs hnav, ntau- chaw nres tsheb hloov chaw tuag nrog qhov kev ua yuam kev ntawm qhov chaw, lossis ib qho kev teeb tsa uas qhov deflection sab nraud yuav ua rau cov khoom khoov uas carbide tsis tuaj yeem haum. Txawm tias me ntsis misalignment uas cov cuab yeej hlau yuav nqus tsis pom kev puas tsuaj tuaj yeem tawg ib qho carbide punch lossis tuag seem.
- Kev ua haujlwm siab - cuam tshuam:Kev npib, sib sib zog nqus embossing, thiab kev ua haujlwm hnyav ua rau muaj kev poob siab uas ntau tshaj carbide lub pob txha toughness txawm nyob rau hauv qib siab dua -binder qib. Kev cuam tshuam cyclic ua rau cov carbide los ntawm kev qaug zog tawg sai dua li nws yuav ua rau poob siab - cov cuab yeej tiv taus hlau zoo li S7.
Ib qho kev pom los ntawm cov neeg tsim kev paub txog kev tuag yog tsim nyog hais txog: kwv yees li 20 feem pua ntawm cov teeb meem tuag tshwm sim muaj feem cuam tshuam nrog cov khoom siv thiab 80 feem pua hais txog kev tsim thiab tsim. Tshem tawm kev vibration nrog cov cuab yeej tsim tsim, staggering punches, thiab txo cov hlab ntsha tuaj yeem ua rau tuag taus ntau dua li cov khoom siv punch tuaj yeem ua tiav ib leeg. Carbide tsis hnav zoo li cov hlau pa; cov npoo tawg thiab tawg. Yog tias koj qhov kev teeb tsa xovxwm tsim kev co lossis kev txav mus rau sab nraud, tsis muaj qib carbide yuav kov yeej qhov teeb meem tseem ceeb.
Daim Ntawv Qhia Txog Kev Txiav Txim Siab
Ua ntej qhia txog carbide rau koj qhov project tuag tom ntej, khiav los ntawm cov contraindications. Yog tias muaj kev thov, cov cuab yeej steel zoo li qhov kev nqis peev zoo dua:
- Tag nrho cov khoom ntim tau qis dua qhov taw tes uas cov cuab yeej hlau yuav xav tau ntau yam kev hloov pauv tuag lossis kev hloov pauv loj.
- Ib feem geometry tseem nyob rau hauv txoj kev loj hlob thiab kev tsim cov kev hloov pauv yuav tsum tau ua ntej cov khoom siv xauv.
- Cov khoom siv tuag muaj xws li ntoo khaub lig- ntu nyias dua li 3-4 npaug ntawm cov khoom tuab uas raug stamped, ua rau muaj kev pheej hmoo ntawm pob txha nyob rau sab nraud.
- Kev teeb tsa xovxwm tau paub txog cov teeb meem kev sib raug zoo, hnav gibs, lossis tsis tuaj yeem tswj hwm kev sib luag hauv kev ua siab ntev ntev hla tag nrho cov hlab ntsha.
- Kev ua haujlwm suav nrog kev tsim hnyav, kos duab sib sib zog nqus, lossis npib qhov twg muaj kev cuam tshuam thiab lub zog lateral dominate over compressive hnav.
- Yuav tsum tau tuag qhov ntev tshaj qhov muaj carbide dawb paug, yuam ntau -daim tsim uas qhia txog kev sib koom ua ke tsis muaj zog.
- Cov neeg tuag yuav tsum zam qee zaus strip misfeed txheej xwm los yog ob npaug -thickness hits yam tsis muaj kev puas tsuaj loj.
- Kev txwv nyiaj txiag tiv thaiv pob zeb diamond kom zoo- log regrinding thiab PVD recoating, txhais tau tias kev saib xyuas zoo yuav raug cuam tshuam thoob plaws hauv lub neej kev pab cuam.
Xaiv cov cuab yeej hlau hauv cov xwm txheej no tsis yog qhov tsawg dua. Nws yog xaiv cov khoom uas nws cov cuab yeej ua tau raws li qhov xav tau ntawm daim ntawv thov. Ib tug D2 tuag uas ciaj sia ib lab strokes nyob rau hauv ib tug siab - cuam tshuam kev ua hauj lwm muab nqi ntau tshaj carbide tuag uas tawg tom qab 50,000.
Cov lus teb ncaj ncees rau thaum tsis siv cov carbide tuag yog ncaj qha: thaum daim ntawv thov xav tau ductility, thaum kev lag luam tsis txhawb kev nqis peev, lossis thaum lub chaw ua haujlwm tsis tuaj yeem tiv thaiv cov khoom los ntawm nws tus kheej brittleness. Txhua qhov xwm txheej, cov uas muaj qhov ntim siab, cov ntaub ntawv abrasive, nruj kam rau ua, thiab kev qhuab qhia xovxwm, yog qhov uas carbide muab cov kev ua tau zoo uas ua rau nws tus nqi zoo.
Cov lus nug nquag nug txog Carbide Stamping Tuag
1. Carbide stamping tuag ntev npaum li cas piv rau cov cuab yeej hlau tuag?
Carbide stamping tuag feem ntau kav ntev li 10 txog 20 npaug ntev dua li cov cuab yeej sib piv zoo li D2 lossis M2 nyob rau hauv cov xwm txheej zoo sib xws. Lub neej kev pab cuam tiag tiag nyob ntawm cov khoom siv ua haujlwm raug stamped, nias ceev, lubrication zoo, thiab seb puas yog qib carbide raug xaiv rau daim ntawv thov. Abrasive cov ntaub ntawv zoo li hluav taws xob hlau luv luv lub neej ntau dua li cov hlau mos xws li tooj liab, tab sis carbide tseem ua tau zoo dua cov cuab yeej hlau hauv cov kev xav tau ib puag ncig.
2. Kuv yuav tsum siv qib carbide dab tsi rau kev nce qib stamping tuag?
Progressive tuag tau txais txiaj ntsig los ntawm ntau qib- cov tswv yim qib ntau dua li ib qib hauv txhua qhov chaw nres tsheb. Cov chaw nres tsheb khoob thiab tho qhov ua tau zoo tshaj plaws nrog submicron grain carbide ntawm 6-10% cobalt binder rau qhov siab tshaj plaws tuav. Cov chaw tsim khoom xav tau micrograin lossis nruab nrab- cov qib nplej nrog 12-15% cobalt rau qhov hnyav tiv thaiv kev thauj khoom sab nraud. Qhov chaw nres tsheb tshwj xeeb no tshem tawm cov teeb meem tsis muaj zog txuas qhov twg ib qho chaw nres tsheb ua tsis tiav ntxov thiab yuam kom tag nrho cov neeg tuag offline.
3. Thaum twg kuv yuav tsum xaiv cov cuab yeej hlau tshaj carbide rau stamping tuag?
Cov cuab yeej hlau yog qhov kev xaiv zoo dua thaum cov khoom ntim tsawg dhau los ua kom txo qis carbide tus nqi siab dua, thaum qhov geometry tseem hloov pauv thaum lub sijhawm ua qauv, thaum cov seem tuag yuav tsum muaj kev cuam tshuam loj heev uas tshaj carbide lub brittleness txwv, los yog thaum xovxwm teeb tsa muaj teeb meem kev sib raug zoo uas tsim cov khoom seem. Kev ua haujlwm cuam tshuam nrog hnyav coining, sib sib zog nqus embossing, los yog zoo heev unsupported punch geometries kuj nyiam poob siab -cov cuab yeej tiv taus zoo li S7 lossis CPM 3V tshaj carbide.
4. Dab tsi coatings ua haujlwm zoo tshaj plaws ntawm carbide stamping tuag?
Qhov zoo tshaj plaws txheej yog nyob ntawm seb koj stamping dab tsi. TiCN ua haujlwm zoo rau cov hlau tsis muaj steel thiab txhuas vim nws txo qis kev sib txhuam thiab tiv thaiv galling. CrN yog qhov zoo dua rau tooj liab, tooj dag, thiab tooj liab vim nws cov tshuaj inertness rau cov hlau tsis yog -ferrous. TiN ua haujlwm raws li tus nqi - siv tau zoo - lub hom phiaj kev xaiv rau cov hlau me me. Cov coatings pom zoo rau lawv cov nqi feem ntau thaum cov nplaum hnav los yog khaus khaus yog qhov tseem ceeb tsis ua haujlwm es tsis yog hnav hnav yooj yim.
5. Yuav ua li cas kuv thiaj paub thaum lub carbide tuag xav tau regrinding piv rau hloov?
Peb qhov ntsuas ntsuas tau ntsuas qhov ntsuas tau xav tau: nce burr qhov siab mus txog qhov kev txwv tsis pub dhau, ib feem me me mus rau thaj tsam tshwj xeeb, thiab ncav cuag cov keeb kwm mob stroke suav nruab nrab ntawm cov kev pabcuam. Hloov ntau dua li regrind thaum sib sau cov khoom tshem tawm mus txog 75-80% ntawm qhov tuag tag nrho qhov tso cai rov ua dua qhov tob, thaum qaug zog tawg mus rau hauv qab ntawm qhov chaw rov qab, lossis thaum tuag lub neej ntawm kev rov qab ua tiav yog luv zuj zus, qhia txog kev puas tsuaj subsurface uas sharpening rov qab tsis tau.


