


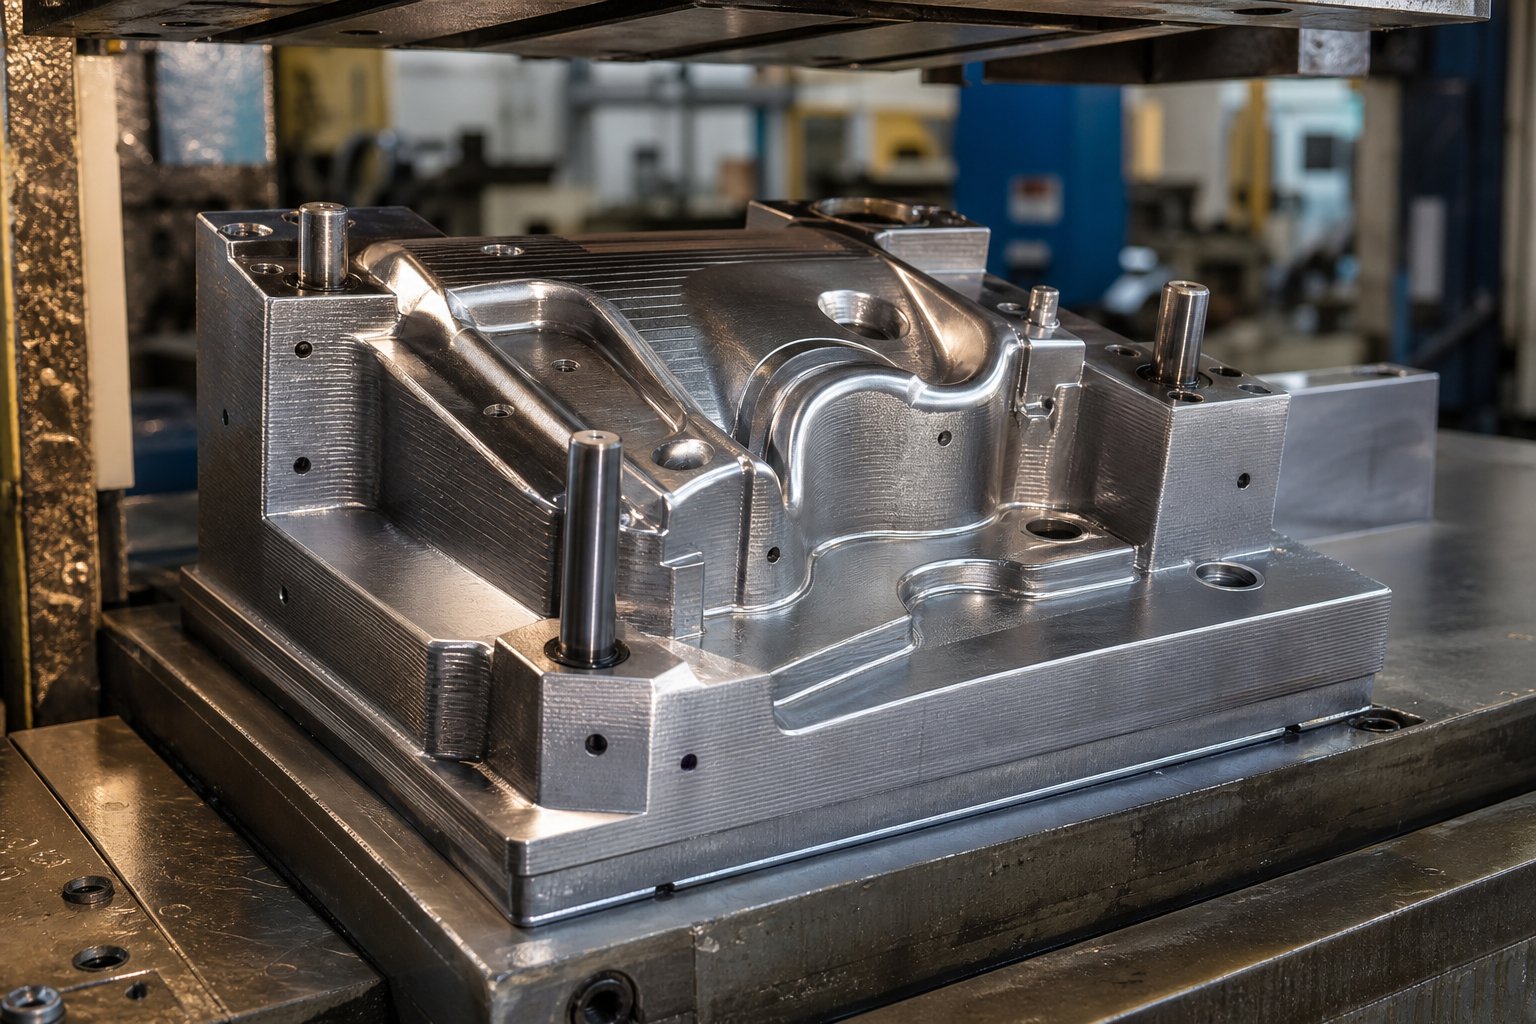
Dab tsi yog 3D Printed Hlau Stamping Tuag Tiag Tiag
Xav txog kev hla lub lis piam ntawm CNC machining txhuas lub sij hawm thiab es tsis txhob luam qhov tseeb tuag geometry koj xav tau hmo ntuj. Qhov xwm txheej ntawd ua rau muaj kev txaus siab loj hauv cov khoom ntxivmanufacturing rau stamping tooling, los ntawm chaw nres tsheb rhiav kev tsim txhuas brackets mus rau automotive research labs stamping ultrahigh -lub zog steel.
Tab sis lo lus nws tus kheej tuaj yeem txhais tau ntau yam sib txawv nyob ntawm seb koj nug leej twg. Yog li cia peb ua qhov no kom meej meej ua ntej nkag mus tob.
Dab tsi yog 3D Printed Hlau Stamping Tuag
Lub 3D luam ntawv hlau stamping tuag yog ib qho cuab yeej tsim los ntawm kev tsim khoom ntxiv - los ntawm engineering polymers lossis hlau hmoov - tsim los tsim cov ntawv hlau hauv qab nias quab yuam, hloov lossis ntxiv cov cuab yeej siv ua ke.
Qhov kev txhais no nthuav dav dav. Ntawm qhov kawg, koj yuav pom cov neeg nyiam ua haujlwm thiab pab pawg tsim qauv luam ntawv polymer tuag los ntawm cov ntaub ntawv xws li PLA, nylon, lossis carbon- fiber ntau sib xyaw ntawm desktop FDM tshuab. Cov 3D luam ntawv cov ntawv hlau no ua haujlwm zoo rau qis- quab yuam ua ntawm nyias aluminium lossis tooj liab. Ntawm qhov kawg, cov neeg siv khoom tsim cov hlau tiag tiag tuag los ntawm cov txheej txheem laser hmoov txaj fusion - feem ntau hu ua DMLS lossis SLM - siv cov cuab yeej steel lossis maraging steel hmoov. Raws li Protolabs piav qhia, DMLS thiab SLM yog qhov tseem ceeb tib lub laser hmoov txaj fusion tshuab txawm tias muaj cov lus sib txawv; ob qho tib si tag nrho yaj hlau hmoov txheej los ntawm txheej los tsim cov khoom ntom ntom, ua haujlwm zoo.
Qhov sib txawv tseem ceeb vim hais tias ib daim ntawv hlau polymer tuag thiab cov hlau- luam tawm ib qho ua haujlwm sib txawv. Polymer tuag ua raws li cov cuab yeej tsim nrawm rau geometry validation thiab khiav luv. Hlau 3D tuag ua haujlwm raws li kev tsim khoom- muaj peev xwm inserts uas tuaj yeem stamp ntau txhiab qhov chaw. Kev tshawb fawb ntawm Oakland University, piv txwv li, sim coated 3D- luam ntawv hlau ntxig tawm tsam D2 cov cuab yeej hlau ntxig los ntawmstamping 50,000 qhov chaw los ntawm 1-mm-thick DP980 ultrahigh-strength steel- thiab ob qho tib si ua tau zoo yam tsis muaj qhov cuam tshuam loj ntawm cov qauv tsim.
Vim li cas Additive Tooling thiaj li tau txais Traction
Kev ua tuag ib txwm suav nrog forging billet Tshuag thiab tom qab ntawd tshem tawm cov khoom tseem ceeb los ntawm CNC machining - kim thiab sij hawm- siv cov txheej txheem, tshwj xeeb tshaj yog rau cov geometry nyuaj. Additive manufacturing flips qhov sib npaug. Koj tsim tsuas yog geometry koj xav tau, txheej los ntawm txheej, tshem tawm cov khoom pov tseg feem ntau.
Qhov zoo tshaj qhov kev txuag khoom. Raws li Thomas Eberius ntawm lubAachen Center rau Additive Manufacturing. Nws kwv yees cov thev naus laus zis tuaj yeem nkag mus rau 50-60% ntawm German cov cuab yeej ua lag luam raws li cov tswv yim kev saws me nyuam loj hlob, nrog rau lwm thaj chaw hauv Europe, Asia, thiab North America ntawm txoj kev zoo sib xws.
Rau cov pab pawg me, qhov kev thov rov hais dua yog sai dua. Lub tshuab luam ntawv 3D rau cov cuab yeej tshem tawm qhov kev xav tau ntawm outsourcing yooj yim xovxwm hlau tsim cov cuab yeej, txiav cov sij hawm txhuas los ntawm lub lis piam mus rau teev. Txawm hais tias koj tab tom ua kom pom tseeb ib feem ntawm qhov geometry ua ntej cog lus rau kev tsim cov cuab yeej lossis ua haujlwm luv luv ntawm cov khoom tsim, cov cuab yeej ntxiv muaj txoj hauv kev sai dua.
Phau ntawv qhia no npog tag nrho cov spectrum - los ntawm polymer desktop tuag rau hobbyist 3D ntawv hlau ua los ntawm cov hlau muaj- cov ntawv ntxig rau ntau txhiab hits. Cov lus nug tiag tiag tsis yog seb lub tshuab puas ua haujlwm. Nws yog txoj hauv kev uas haum rau koj cov khoom tshwj xeeb, ntim, thiab cov kev xav tau zoo.
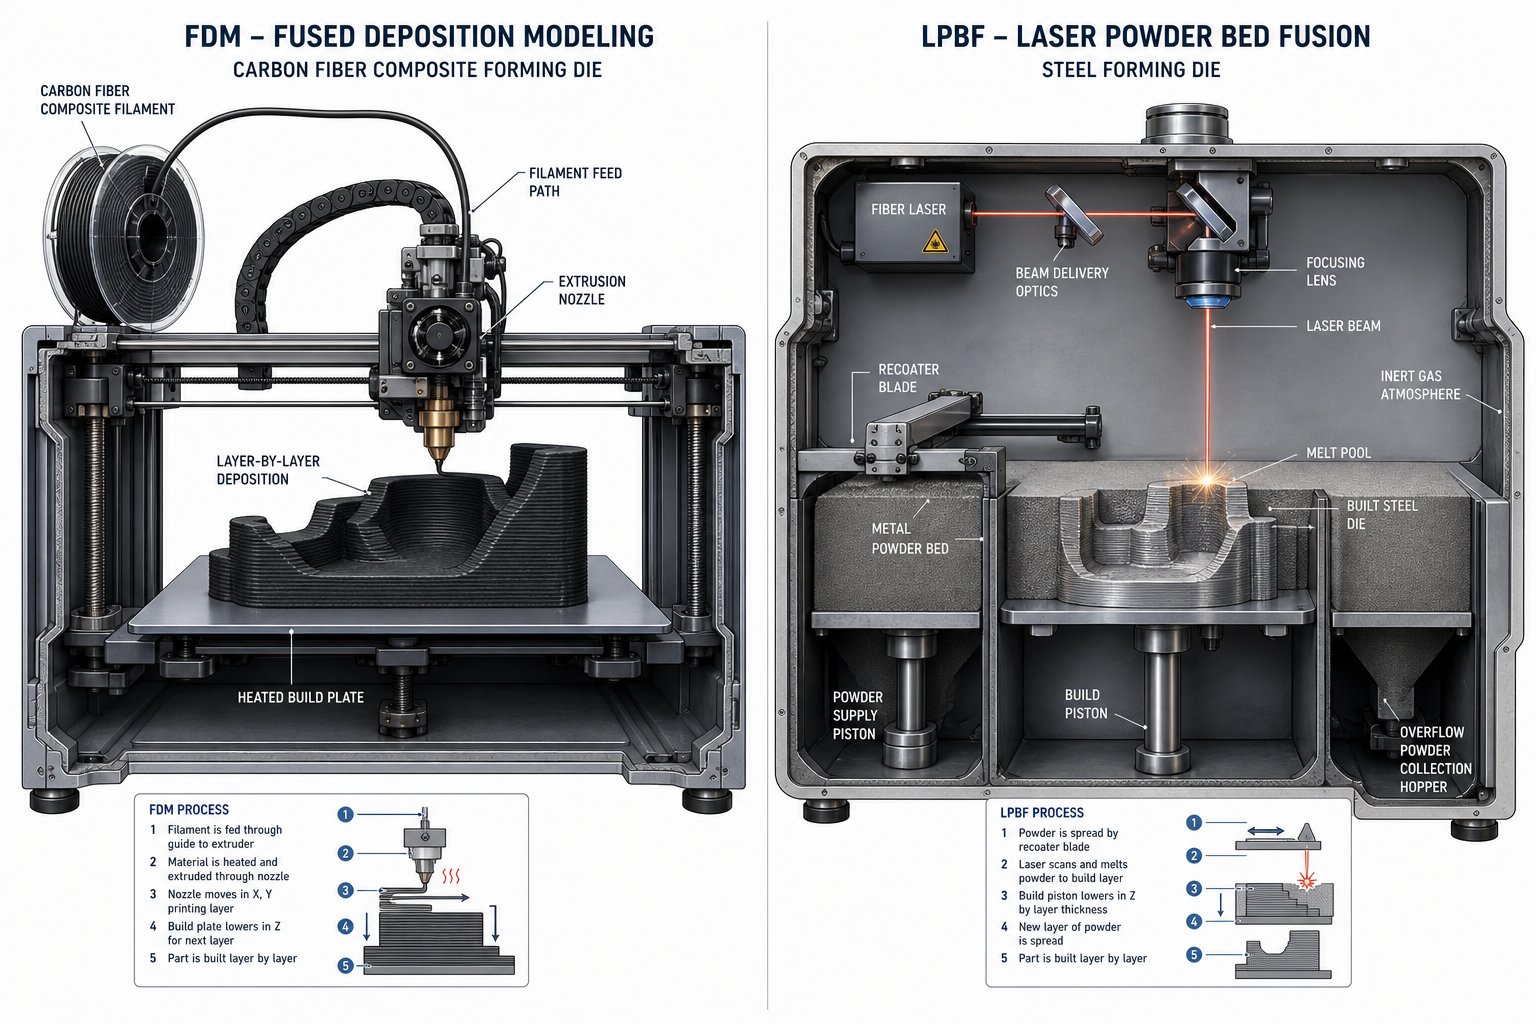
3D Printing Technologies siv rau Stamping Tuag
Cov txheej txheem additive dab tsi ua rau tuag uas tuaj yeem tswj kev tsim rog yam tsis tau tawg rau thawj zaug? Cov lus teb nyob ntawm seb koj xav tau aceev 3d txoj kev cuab tamrau ib tug puv tes ntawm qhov chaw los yog ib tug ruaj hlau tuag ua rau kav ntau txhiab tus xovxwm mus. Ob pawg sib txawv ntawm kev siv thev naus laus zis ua haujlwm rau cov kev xav tau no, thiab lawv ua haujlwm hauv ntau txoj hauv kev.
Polymer 3D Printing Technologies rau kev tsim cov cuab yeej
Polymer-raws li 3D luam ntawv muab txoj hauv kev sai tshaj plaws los ntawm CAD cov ntaub ntawv mus rau cov cuab yeej stamping. Ob txheej txheem dominate qhov chaw no:
FDM (Fused Deposition Modeling)melts thermoplastic filament los ntawm ib tug rhuab nozzle, depositing nws txheej los ntawm txheej. Rau cov ntawv thov tuag, cov ntaub ntawv xws li nylon, ABS, PETG, thiab carbon-fiber- cov khoom siv ntxiv muab lub zog compressive xav tau los ua nyias - ntsuas cov ntawv hlau. Raws liTus Fabricator sau tseg, FDM ntaus tus nqi sib npaug zoo tshaj plaws ntawm tus nqi, ceev, lub zog, thiab kev nkag mus rau kev tsim cov cuab yeej. Koj tuaj yeem txhawb nqa cov cuab yeej luam tawm nrog cov phiaj hlau kos, dowels, lossis bolts, thiab muaj kev cai tuag npaj nyob rau hauv cov xuab moos es tsis yog hnub.
Kev sib pauv? FDM qhov chaw yog anisotropic - muaj zog raws txheej kab (X thiab Y axes) tab sis tsis muaj zog hla lawv (Z axis). Print orientation tseem ceeb heev rau 3d ntawv hlau ua cov cuab yeej. Kho qhov kev taw qhia muaj zog tshaj plaws nrog cov axis uas yuav siv sij hawm tsim cov load, thiab koj yuav ua kom lub neej ntev ntev.
SLA (Stereolithography)siv lub UV laser los kho cov kua resin, tsim cov khoom nrog tshwj xeeb nto tiav thiab nruj kam rau ua (± 0.05–0.13 hli raws li MakerStage cov txheej txheem sib piv). Qhov saum npoo zoo hloov pauv ncaj qha rau koj qhov chaw tsim. Txawm li cas los xij, feem ntau SLA resins yog nkig nyob rau hauv rov qab compressive loads, ua rau lawv tsis zoo haum rau stamping daim ntaub ntawv uas cuam tshuam los yog siab tonnage. SLA ua haujlwm zoo tshaj plaws rau qis - quab yuam embossing lossis ib zaug - siv cov duab geometry validation qhov twg deg nthuav dav tseem ceeb dua durability.
Hlau 3D Printing Technologies rau ntau lawm tuag
Thaum cov polymer yuav tsis muaj sia nyob ntawm cov rog koom nrog, cov txheej txheem hlau ntxiv rau hauv. Cov txheej txheem no tsim cov hlau ntom ntom uas muaj peev xwm ua haujlwm tiag tiag.
DMLS / SLM (Laser Powder txaj Fusion)siv lub siab -lub zog laser - feem ntau 200 mus rau 1,000 watts - kom tag nrho cov hmoov hlau yaj nyob rau hauv ib qho inert gas chamber, tsim cov txheej tuag los ntawm txheej ntawm 20–60 µm daws teeb meem. Raws li Sodick piav qhia, DMLS thiab SLM yog qhov tseem ceeb ntawm tib chav kawm ntawm thev naus laus zis - cov npe sib txawv yog keeb kwm ntau. Modern systems achieve greater than 99.5% density, producing dies with mechanical properties that meet or exceed wrought equivalents. Rau cov neeg tsim khoom, LPBF txhawb nqa cov cuab yeej- cov ntaub ntawv qib xws li H13, maraging steel, thiab Inconel, thiab ua rau cov yam ntxwv sab hauv tsis yooj yim rau kev siv tshuab raws li kev cai.
Binder Jettingyuav siv sij hawm sai dua tab sis tsis ncaj nraim mus kom ze. Hloov chaw ntawm laser-fusing hmoov, nws tso cov kua ua kua los ntawm txheej txheej, tsim ib qho "ntsuab" uas tom qab ntawd mus dhau los ntawm kev debinding thiab cub sintering. Cov kauj ruam luam ntawv yog ceev thiab cov tshuab raug nqi tsawg dua. Qhov kev lag luam tawm yog qhov porosity ntau dua thiab muaj peev xwm ntawm qhov loj me me thaum lub sij hawm sintering, ua rau nruj tolerances nyuaj rau tuav. Rau stamping tuag yuav tsum tau rov ua dua siab dua - quab yuam cuam tshuam, binder jetting feem ntau poob qis yam tsis muaj kev tshaj tawm dav dav - ua.
Hlau FFF (Bound Hlau Deposition)extrudes ib tug hlau-polymer composite filament, ces debinds thiab sinters ib feem rau hauv cov khoom hlau. Cov txheej txheem los ntawm Desktop Hlau thiab Markforged ua haujlwm hauv cov khw muag khoom ib puag ncig yam tsis muaj hmoov xoob lossis roj inert. Cov khoom raug nqi 5-10x tsawg dua DMLS rau qhov sib piv geometry, txawm tias qhov ceev (96-99%) thiab kam rau ua yog qis dua. Rau lub tshuab luam ntawv 3d rau cov cuab yeej ntawm tus nqi nkag tau, Hlau FFF muab cov tswv yim nkag mus rau hauv cov hlau tuag ntau lawm rau qis - ntim stamping.
| Technology | Hom khoom | Tsim Lub Zog Muaj Peev Xwm | Nto tiav (Ra) | Hom Volume Range |
|---|---|---|---|---|
| FDM (polymer) | PLA, ABS, Nylon, CF-Nylon | Tsawg rau nruab nrab | 10–25 µm | 1-100 qhov |
| SLA (polymer) | Tawv/siab -Tsem Resins | Tsawg | 1–3 µm | 1-10 ntu |
| DMLS / SLM (hlau) | Khoom Hlau, Maraging Steel, Inconel | Siab | 6–20 µm | 1,000–100, 000+ ntu |
| Binder Jetting (Hlau) | Stainless hlau, Tool Steel | Nruab nrab | 6–15 µm | 100-5,000 qhov chaw |
| Hlau FFF | H13, 17-4 PH, 316L | Nruab nrab mus rau siab | 8–20 µm | 100-10,000 qhov chaw |
Txhua lub thev naus laus zis nyob ntawm thaj chaw sib txawv ntawm tus nqi - piv rau - durability spectrum. Qhov kev xaiv yog nyob ntawm seb cov txheej txheem twg zoo tshaj plaws thiab ntau dua ntawm cov ntawv hlau twg koj tab tom tsim, muaj pes tsawg qhov koj xav tau, thiab qhov zoo ntawm qhov koj daim ntawv thov xav tau - yam uas los ntawm cov khoom xaiv.
Cov txheej txheem xaiv cov khoom siv rau 3D Printed Tuag
Xaiv lub tshuab luam ntawv 3D tsuas yog ib nrab ntawm qhov sib npaug. Cov khoom uas koj pub rau hauv lub tshuab txiav txim seb koj cov neeg tuag puas muaj sia nyob kaum hits lossis kaum txhiab. Tsis yog kev xaiv xaiv los ntawm hom lossis lub tshuab luam ntawv qauv, nws ua rau muaj kev nkag siab ntau dua los npaj lawv los ntawm qhov koj daim ntawv thov tiag tiag xav tau: ntau npaum li cas quab yuam tuag yuav tsum tawm tsam, qhov zoo ntawm qhov koj xav tau ntawm qhov tsim, thiab pes tsawg qhov koj npaj rau stamp.
Polymer Material Options thiab lawv txwv
Polymer tuag ua hauj lwm raws li ib tug ceev daim ntawv hlau qub thaum lub zog nyob qis thiab ntim nyob rau hauv me me. Txhua yam khoom siv nyob rau theem kev ua tau zoo sib txawv:
PLAyog qhov yooj yim tshaj plaws los luam tawm thiab cov tawv tawv tshaj plaws, nrog lub zog tensile ntawm 50-60 MPa thiab modulus ntawm 3.5 GPa. Qhov tawv nqaij ntawd pab nws tuav cov duab hauv qab compressive loads. Tus ntes? PLA yog nkig - nws shatters es deforms - thiab softens nyob ib ncig ntawm 55℃. Kev sib txhuam kub los ntawm cov xovxwm rov ua dua yuav degrade nws sai. Siv nws tsuas yog rau ib qho - lej ntau lawm khiav hauv nyias aluminium lossis tooj liab ntawv ci.
ABSlag luam raw lub zog (35-40 MPa tensile) kom zoo dua toughness thiab siab dua kub deflection kub nyob ib ncig ntawm 95 degree. Nws nqus cov kev cuam tshuam yam tsis muaj kev tawg ntawm txoj kev PLA ua, ua rau nws zam txim ntau dua hauv kev rov ua dua. Kev xaiv tsim nyog rau lub teeb- lub luag haujlwm hlau xovxwm tuag uas xav tau kom muaj sia nyob ua haujlwm qis qis.
PETGzaum ntawm PLA thiab ABS - nruj dua ABS ntawm kwv yees li 2.0–3.0 GPa modulus, tawv dua PLA, thiab yooj yim luam tawm. Nws 70℃tshav kub deflection ua rau nws haum rau cov tuag uas yuav tsis muaj kev sib txhuam tseem ceeb cua sov.
Nylon (PA6 / PA12)yog lub workhorse rau functional polymer tooling. Nrog lub zog tensile ntawm 60-80 MPa, zoo heev cuam tshuam tsis kam, thiab kub deflection saum 120 degree, nylon tuav rov qab compressive cycles zoo dua PLA lossis ABS. Tus kheej -lubricating nto txo kev sib txhuam ntawm cov ntawv hlau. Lub downside yog noo noo nqus - qhuav koj filament ua ntej luam ntawv, los yog cov tuag yuav underperform.
Cov pa roj carbon-fiber composites (CF-Nylon)thawb polymer tuag rau lawv lub qab nthab. Cov tawv nqaij dhia mus rau 6-10 GPa, lub zog tensile hits 80-100+ MPa, thiab kub deflection mus txog 150-160 degree. Cov khoom sib xyaw no tiv taus deformation nyob rau hauv cov khoom uas yuav tsoo cov txheej txheem nylon. Lawv yuav tsum tau ib tug hardened steel nozzle los luam thiab nqi ntau heev, tab sis rau kev tsim cov hlau me me txog li 0.6 hli, lawv sawv cev rau sab sauv txwv ntawm dab tsi polymer hlau txoj kev tuag yuav ua tau.
SLA resinsexcel nyob rau saum npoo es tsis durability. Rigid 10K Resin ncav cuag 88 MPa tensile lub zog thiab 10 GPa txhav, tab sis nws cov nkig heev (notched Izod tsuas yog 20 J / m) ua rau nws tawg - nquag nyob rau hauv rov stamping. Reserve SLA tuag rau embossing, coining, los yog ib zaug - siv geometry checks qhov chaw nthuav dav xa mus ncaj qha rau qhov tsim.
Hlau Powder Xaiv rau Cov Tuag Tuag
Thaum cov polymer tsis tuaj yeem muaj sia nyob ntawm cov tub rog koom nrog, cov hmoov hlau luam tawm ntawm laser hmoov txaj fusion los yog khi hlau deposition muab ntau lawm - qib tooling. Cov khoom siv toj roob hauv pes ntawm no qhia ncaj qha rau cov tsoos tuag steels:
Maraging hlau (MS1/18Ni-300)yog qhov kev xaiv ntau tshaj plaws rau kev luam ntawv stamping tuag. Tom qab muaj hnub nyoog- hardening kev kho cua sov, nws nce mus txog 50-55 HRC hardness nrog zoo toughness. Nws tshuab thiab EDM-ua tiav yooj yim tshaj tawm- luam tawm, ua rau nws siv tau rau cov neeg tuag uas xav tau qhov kev tiv thaiv nruj. Maraging steel suits nruab nrab- rau- siab- ntim stamping ntawm cov hlau me me thiab txhuas.
Cov cuab yeej steel (H13, H11)xa cov hnav tsis kam paub rau txhua tus kws tsim khoom.H13 thiab H11 sib xyaw ua ke siab zog nrog zoo corrosion kuj, ua rau lawv zoo tagnrho rau kub- daim ntawv thov ua haujlwm lossis tuag ua cov hlau abrasive siab -lub zog steels. Kev luam ntawv H13 yuav tsum tau ceev faj tswj xyuas kom tsis txhob tawg, tab sis qhov tshwm sim tuag ua tau zoo sib xws rau nws qhov sib npaug wrought.
Stainless hlau (316L, 17-4 PH)muaj corrosion kuj thiab zoo mechanical zog ntawm tus nqi qis dua cov cuab yeej steels . 17-4 PH, nag lossis daus- qib hardening, ua tiav hardness mus txog 40 HRC tom qab kev kho cua sov. Nws ua haujlwm zoo rau kev tsim cov ntawv stainless lossis kev ua haujlwm hauv qhov chaw corrosive, txawm hais tias nws hnav tsis kam poob qis ntawm cov cuab yeej tshwj xeeb steel rau siab - ntim khiav.
Inconel (718/625)tuav cov xwm txheej huab cua - siab- kub stamping, superalloy sheet forming, los yog daim ntawv thov uas cuam tshuam rau ib puag ncig corrosive. Nws lub siab -lub zog thiab corrosion- cov khoom tiv thaiv ua rau nws siv tau qhov twg lwm cov hlau tuag yuav soften lossis corrode. Kev sib pauv yog tus nqi thiab machinability; Inconel tuag yog kim luam thiab nyuaj ua kom tiav.
Sib piv cov khoom siv rau kev thov
Tsis yog kev ua txhaum cai rau qhov kev xaiv muaj zog tshaj plaws lossis pheej yig tshaj plaws, phim cov ntaub ntawv rau koj plaub qhov kev txiav txim siab tseem ceeb. Siv daim ntawv txheeb xyuas no ua lub hauv paus pib:
- Tsim quab yuam hauv qab 5 kN, nyias aluminium lossis tooj liab ntawv ci:PLA lossis PETG (tus nqi qis tshaj, hloov pauv ceev tshaj plaws)
- Forming quab yuam 5-20 kN, me me hlau mus txog 0.6 hli:Nylon los yog CF-Nylon composites (zoo tshaj lub zog-rau- tus nqi piv rau polymer)
- Nto tiav qhov tseem ceeb, ntim tsawg heev:SLA Rigid 10K Resin (hloov cov ntsiab lus zoo, ib zaug -siv)
- Tsim quab yuam siab tshaj 20 kN, nruab nrab - mus rau - siab ntim:Maraging steel los yog H13 cov cuab yeej steel (tsim-qib durability)
- Corrosive ib puag ncig los yog stainless daim ntawv sib sau:17-4 PH stainless lossis Inconel (tshuaj tiv thaiv tsis muaj kev nyuaj siab)
- Ntau lawm ntim hauv qab 100 qhov chaw:Polymer dies muab tus nqi zoo tshaj plaws
- Ntau lawm ntim 100-10,000 qhov chaw:Hlau - luam ntawv tuag ua kev lag luam thaum hloov pauv zaus
- Ntau lawm ntim tshaj 10,000 qhov chaw:Ntsuas hlau- luam tawm tuag tawm tsam cov cuab yeej siv tshuab ua haujlwm raws li ib feem ntawm - ib feem
Nco ntsoov tias kev xaiv cov khoom siv ncaj qha qhia ntev npaum li cas koj txoj kev tuag yuav kav ntev npaum li cas thiab thaum kawg nws ua tsis tiav. A CF-Nylon tuag tuaj yeem xa 200 qhov zoo tshaj plaws ua ntej hnav lub ntsej muag tsis zoo, thaum cov hlau tsis zoo ua kom muaj kev ua siab ntev hla 50,000 lub voj voog. Cov kev sib txawv ntawm lub neej no - thiab cov hom tsis ua haujlwm tshwj xeeb uas tsav lawv - txiav txim siab seb koj qhov kev xaiv cov khoom puas yog qhov tsim nyog rau kev ua haujlwm tom ntej.
Sheet Hlau Compatibility Nrog 3D Printed Tooling
Koj cov ntaub ntawv tuag tsuas yog qhia ib nrab ntawm zaj dab neeg. Lwm ib nrab? Yam koj tab tom ua tiag tiag. Cov pa roj carbon- fiber ntau nylon tuag uas breezes los ntawm 0.5 hli txhuas yuav tawg ntawm nws thawj zaug ntsib nrog 1.0 hli stainless hlau. Daim ntawv hlau nws tus kheej - nws hardness, thickness, thiab elastic cwj pwm - dictates seb 3D luam ntawv tuag yog ib tug tswv yim sheet hlau ua cuab yeej los yog ib daim ntawv qhia rau nkim sij hawm thiab cov yas tawg.
Yuav ua li cas Sheet Hlau Hardness cuam tshuam tuag Feasibility
Hardness txiav txim siab npaum li cas lub zog ntawm daim ntawv resists thaum lub sij hawm tsim, thiab lub zog ntawd hloov ncaj qha rau hauv koj cov tuag. Cov hlau mos zoo li tuag- mos tooj liab thiab 1100-series aluminium yield ntawm ib ncig ntawm 35-70 MPa. Cov hlau me me (AISI 1018/1020) dhia mus rau 250-350 MPa yield zog. Stainless hlau (304/316) thawb mus ntxiv, nrog cov khoom muaj zog ntawm 200-290 MPa nyob rau hauv annealed mob tab sis ho ua hauj lwm ntau dua - hardening tus nqi uas nce load raws li txoj kev loj hlob. Siab -lub zog steels - zoo li DP980 thiab boron steels siv hauv kev siv tsheb - ncav cuag qhov muaj zog tshaj 600 MPa.
Qhov no txhais li cas rau kev xaiv tuag? Ib lub polymer tuag tuaj yeem tswj cov txheej txheem tsim los ntawm cov khoom siv aluminium vim tias daim ntawv yields ua ntej tuag muaj kev ntxhov siab txaus ntshai. Cov hlau me me yuav tsum muaj zog ntau dua los ua kom deform, thawb cov polymer tuag rau lawv cov kev txwv txawm tias ntawm cov ntsuas nyias. Cov hlau tsis muaj steel thiab siab - lub zog steels tsim tsim cov rog uas muaj peev xwm ntau dua polymer compressive hauv yuav luag txhua qhov xwm txheej.
Raws liTus Fabricator piav qhia, me me steels thiab mos aluminiums yog ductile ntau dua siab - cov ntaub ntawv muaj zog, uas ncaj qha cuam tshuam rau kev tsim rog thiab qhov tsawg kawg nkaus khoov radii koom nrog. Cov ntsiab lus carbon ntau dua hauv cov hlau los yog ntau dua hardness hauv txhuas txo cov ductility thiab formability, ua kom lub zog yuav tsum tau thiab qhov tsawg kawg nkaus lub vojvoog uas tuaj yeem tsim tau. Qhov kev quab yuam ntawd yog qhov uas thawb koj los ntawm cov cuab yeej polymer rau hauv cov hlau - luam tawm lossis cov pa tuag.
Ntsuas Thickness thiab tsim kev sib raug zoo
Thickness multiplies yuam kev uas tsis yog -linearly. Doubling daim ntawv thickness tsis tsuas yog ob npaug rau tonnage - nws roughly quadruples nws rau dabtsi yog khoov kev khiav hauj lwm, txij li thaum tsim quab yuam scales nrog rau cov square ntawm cov khoom thickness nyob rau hauv feem ntau xovxwm hlau sib sib npaug. Ib qho polymer tuag uas yooj yim tsim 0.5 hli txhuas tuaj yeem ua tsis zoo ntawm 1.5 hli ntawm tib cov khoom, txawm tias hom hlau tsis tau hloov.
Nov yog ib txoj hauv kev los xav txog nws. Sheet hlau gauges feem ntau siv nyob rau hauv stamping ntau yam ntawm roughly 0.005 mus rau 0.249 ntiv tes (li 0.13 mus rau 6.3 hli). Ntawm qhov kawg nyias, tsim cov rog nyob qis txaus rau cov cuab yeej polymer hla feem ntau cov hlau. Ntawm qhov kawg, txawm tias txhuas phaj xav tau cov hlau tsuas yog - cov ntawv luam tawm lossis cov hlau tawv tawv tuaj yeem txhawb nqa.
Qhov tseem ceeb tshaj plaws rau polymer FDM tuag zoo li tsaws ib ncig:
- Aluminium alloys:mus txog 1.0-1.5 hli (nyob ntawm alloy hardness thiab geometry complexity)
- Tooj thiab tooj dag:mus txog 0.8-1.0 mm
- Me me steel:mus txog 0.5-0.8 mm (nrog siab -strength composite filaments)
- Stainless hlau:generally not feasible with polymer dies, regardless of infill density
Tshaj li cov kev cai no, cov compressive thiab shear quab yuam thaum lub sij hawm tsim ntau tshaj qhov txawm tias 100% infill carbon- fiber ntau nylon tuaj yeem tiv taus yam tsis muaj qhov sib tsoo lossis txheej delamination. Koj yuav pom qhov tuag pib deform ua ntej daim ntawv ua - pom tseeb tias koj tau dhau lub peev xwm ntawm cov cuab yeej.
Caij nplooj ntoos hlav-Cov tswv yim them nyiaj rov qab
Txhua qhov tsim cov hlau txuas rov qab mus rau nws cov duab qub qub thaum nias lub zog tawm. Caij nplooj ntoos hlav-rov qab yog qhov tso tawm ntawm elastic strain, thiab nws scales ncaj qha nrog cov khoom yield zog. Cov txhuas mos tuaj yeem rov qab 1-2 degrees ntawm qhov khoov yooj yim, thaum stainless hlau lossis siab -lub zog hlau tuaj yeem rov qab 5-10 degrees lossis ntau dua nyob rau hauv zoo tib yam geometry.
Rau 3D luam tawm tuag, lub caij nplooj ntoos hlav- rov qab them nyiaj txhais tau tias dhau - khoov - tsim cov tuag los ua daim ntawv dhau los ntawm nws lub hom phiaj lub kaum ntse ntse kom nws rov qab mus rau qhov tseeb. Ib daim ntawv hlau ua haujlwm nrog 2 degrees ntawm lub caij nplooj ntoos hlav-rov qab yuav tsum muaj lub kaum sab xis ntawm qhov tsawg kawg yog 2 degrees sharper dua li lub hom phiaj txhawm rau txhawm rau txhawm rau txhawm rau rov qab elasticity. Raws li lub vojvoog nce ntxiv rau cov khoom tuab, lub caij nplooj ntoos hlav- rov qab nce ntxiv, qee zaum tseem ceeb.
Cov tswv yim them nyiaj sib txawv los ntawm hom tuag:
- Polymer tuag:Txij li thaum lawv pheej yig thiab ceev kom rov luam dua, koj tuaj yeem rov ua dua sai. Luam tawm, daim ntawv, ntsuas lub caij nplooj ntoos hlav- rov qab lub kaum sab xis, tom qab ntawd kho koj tus qauv CAD thiab rov luam dua. Qhov kev sim no -thiab- yuam kev mus kom ze ua haujlwm tau zoo vim tias txhua qhov kev rov ua dua raug nqi tsawg tsawg thiab cov khoom siv.
- Hlau - luam tawm tuag:Iterate nyob rau hauv polymer ua ntej rau ntsia hlau caij nplooj ntoos hlav- rov qab them nyiaj, ces cog lus rau ib tug hlau luam nrog lub kho geometry. Reworking a metal-luam tuag yog kim, yog li tau txais lub kaum sab xis ua ntej tseem ceeb.
- High-yield- cov ntaub ntawv muaj zog:Xav txog kev tshem cov geometry nrog cov kaum sab xis ntawm 78 lossis 73 degrees, uas tso cai rau kev nkag mus tob tob kom kov yeej lub caij nplooj ntoo hlav- rov qab yam tsis muaj kev cuam tshuam ntawm lub ntsej muag tuag thiab cov khoom siv.
Cov kev taw qhia ntawm cov ntawv hlau tseem cuam tshuam rau ob qho tib si tsim lub zog thiab lub caij nplooj ntoos hlav- rov qab. Ua nrog cov nplej (longitudinal) yuav tsum tau muaj zog dabtsi yog khoov vim ductility stretches nkag mus rau hauv cov kev taw qhia, tab sis longitudinal dabtsi yog khoov ua rau muaj kev pheej hmoo ntawm nto tawg thiab xav tau ib tug loj khoov vojvoog. Kev sib sau thoob plaws cov nplej (transverse) nce tonnage tab sis lees txais nruj dua radii. Thaum tsim lub 3D luam ntawv tuag, xyuas seb koj qhov khoob puas yuav taw qhia los yog tawm tsam cov nplej, thiab loj koj qhov tuag lub vojvoog thiab lub kaum sab xis kom haum.
| Sheet Hlau Hom | Hom Yield Strength | Polymer FDM Tuag | Polymer SLA Tuag | Hlau -Printed Tuag |
|---|---|---|---|---|
| Aluminium 1100 (mos), mus txog 1.0 mm | 35-105 MPa | Yog lawm | Yog (tsawg zog xwb) | Yog lawm |
| Aluminium 6061-T6, mus txog 1.0 hli | 240-275 MPa | Marginal (CF-Nylon nkaus xwb) | Tsis muaj | Yog lawm |
| Copper / Brass, mus txog 0.8 mm | 70-200 MPa | Yog lawm | Yog (embossing nkaus xwb) | Yog lawm |
| Mild Steel (1018), mus txog 0.6 hli | 250-350 MPa | Marginal (CF-Nylon nkaus xwb) | Tsis muaj | Yog lawm |
| Mild Steel (1018), 0.6-1.5 hli | 250-350 MPa | Tsis muaj | Tsis muaj | Yog lawm |
| Stainless hlau (304), txhua qhov ntsuas | 200-290 MPa (ua haujlwm- tawv) | Tsis muaj | Tsis muaj | Yog lawm |
| Siab -Strength Steel (DP980/Boron), txhua qhov ntsuas | 600–1, 000+ MPa | Tsis muaj | Tsis muaj | Yog (maraging/H13) |
Ua siab ncaj rau koj tus kheej thaum nyeem cov lus no. Cov ntawv "Marginal" txhais tau hais tias kev vam meej nyob ntawm qhov yooj yim geometry, kev teeb tsa, thiab kev sib sau ceev. Daim ntawv ntiav channel hauv 0.5 hli me me steel siv CF-Nylon tuag? Ua tau, nrog cov kev txwv tsis pub muaj. Ib tug sib sib zog nqus kos ntawm tib gauge? Tuag yuav tsis ciaj sia. Cov hlau tsis muaj steel thiab siab - cov ntaub ntawv muaj zog xav tau hlau- luam tawm lossis cov cuab yeej siv tib yam - tsis muaj cov qauv sau los yog phab ntsa thickness ua kom yuam kev hloov lub physics.
Tus nqi tiag tiag ntawm kev nkag siab txog cov kev txwv kev sib raug zoo no yog zam cov ntawv pov tseg thiab cov khoom ua tsis tiav. Sib piv koj cov ntawv hlau thiab ntsuas rau hauv chav kawm tuag zoo txij thaum pib, thiab koj yuav siv koj lub sijhawm los kho cov duab geometry es tsis yog luam tawm cov cuab yeej tawg. Cov txheej txheem kev ua kom zoo li ntawd - los ntawm thawj CAD tsim los ntawm kev luam ntawv, xa tawm - kev ua haujlwm, thiab thawj tsab xov xwm tsim - yog qhov chaw pib ua haujlwm.
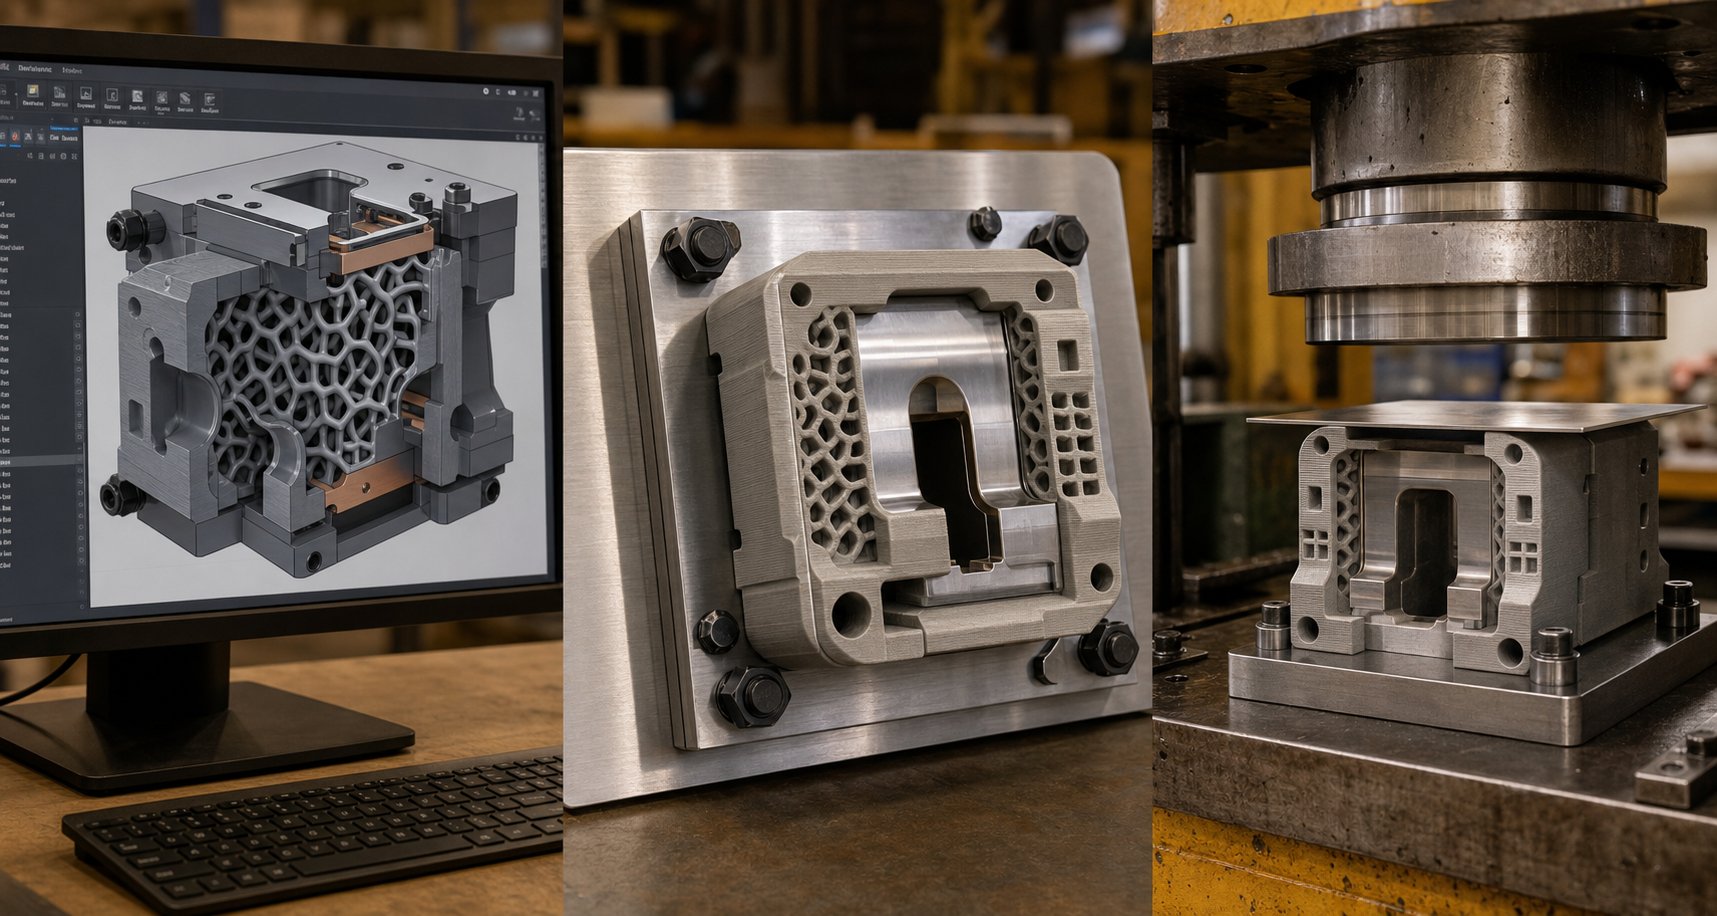
Tag Nrho Kev Ua Haujlwm Los Ntawm CAD Tsim Kom Tsim Ib Ntu
Paub txog cov ntaub ntawv twg thiab cov ntawv hlau ua haujlwm ua ke yog qhov tseem ceeb, tab sis nws yuav tsis pab koj kom txog rau thaum koj tsim cov khoom ua haujlwm tuag thiab stamp ib feem zoo nrog nws. Qhov ua tiav 3d luam ntawv tuag tsim kev ua haujlwm suav nrog rau 6 theem sib txawv, txhua qhov kev txiav txim siab cuam tshuam ncaj qha seb koj lub cuab yeej puas muaj sia nyob lossis ua tsis tiav ntawm thawj lub voj voog.
- CAD tsim nrog additives -kev txiav txim siab tshwj xeeb
- Slicing thiab print parameter teeb
- Printing tuag
- Tshaj tawm - kev ua tiav thiab kev txheeb xyuas qhov ntev
- Xovxwm teeb thiab thawj tsab xov xwm tsim
- Tuag tu thiab hloov kev npaj
Cia peb taug kev los ntawm txhua theem nrog rau cov ntsiab lus uas koj xav tau kom tau txais nws thawj zaug.
CAD Design thiab Additive Manufacturing Considerations
Thaum koj mus cuag cad tsim rau stamping tuag ua hauj lwm nyob rau hauv ib tug additive ntsiab lus, koj nyob nraum tsim rau ob qhov tseeb ib txhij: txoj kev tsim thiab cov txheej txheem luam ntawv. Tsis quav ntsej ib qho, thiab koj yuav xaus nrog kev tuag uas tsis tuaj yeem luam tawm kom huv lossis tsis tuaj yeem muaj sia nyob ntawm xovxwm.
Phab ntsa thickness thiab loj.Polymer stamping tuag xav tau ntau ntau tshaj li qhov koj xav tau. Qhov tsawg kawg nkaus phab ntsa thickness rau FDM tooling yuav tsum yog 8-12 hli nyob rau hauv load-cov kabmob. Nyias hla- seem hauv qab 2 hli deform sai nyob rau hauv compressive load thiab kub, xws liKev tshawb nrhiav Formlabs lees paub- nto thickness tsawg dua 1-2 hli yuav deform nrog tshav kub nyob rau hauv daim ntawv thov. Rau cov hlau- luam tawm tuag, 3-5 hli phab ntsa ntu feem ntau muab qhov nruj txaus, txij li cov khoom nws tus kheej nqa ntau dua loads ib cheeb tsam.
Daim duab kaum.Xws li 3-5 degrees ntawm cov cua ntsawj ntshab ntawm tag nrho cov phab ntsa ntsug ntawm cov kab noj hniav tuag. Qhov no ua haujlwm rau ob lub hom phiaj: nws pab txhawb ib feem ejection tom qab tsim (tiv thaiv cov ntawv hlau los ntawm kev xauv hauv qhov tuag) thiab txhim kho kev luam tawm los ntawm kev txo cov overhangs uas xav tau kev txhawb nqa. Rau cov polymer tuag tshwj xeeb, cov kaum sab xis txo cov demolding rog uas tuaj yeem nti lossis tawg cov cuab yeej nto.
Cov tswv yim txhawb zog.Polymer tuag tsis tshua ua hauj lwm raws li cov cuab yeej standalone monolithic nyob rau hauv xovxwm loads. Tsim koj qhov tuag los ua ke nrog lub phaj nraub qaum - feem ntau yog ib qho txhuas lossis hlau phaj uas faib cov quab yuam hla tus tuag lub ntsej muag tom qab. Npaj recesses los yog ntsia liaj qhov rooj qhov nyob rau hauv koj tus qauv CAD rau fastening cov luam ntawv tuag rau no thaub qab qauv. Qee tus neeg tsim qauv kos cov hlau dowels lossis bolts nyob rau hauv cov ntawv luam tawm los ntawm ncua ib nrab - luam tawm thiab ntxig cov khoom siv, tsim cov cuab yeej sib xyaw uas ua haujlwm ntau dua li cov khoom siv polymer ib leeg.
Infill qauv rau 3d luam ntawv tooling.Qhov no yog qhov kev txiav txim siab hauv geometry ncaj qha txiav txim lub neej tuag. Peb tus qauv dominate cov cuab yeej siv:
- Gyroid:Muab ze rau - isotropic lub zog, txhais tau tias nws tiv thaiv cov rog sib npaug ntawm txhua qhov kev taw qhia.Gyroid's nruam nkhaus geometrykuj muaj kev tiv thaiv zoo heev rau shear rog. Rau stamping tuag uas dhau los ntawm -axis loads lossis complex forming geometry, gyroid ntawm 60-80% ntom yog qhov kev pom zoo ua ntej.
- Kub:Tsim ib qho peb- kab sib chaws kab sib chaws uas ua tau zoo ntawm txoj kab ntsug compression. Yog tias koj qhov kev sib sau ua haujlwm feem ntau ncaj qha los ntawm qhov tuag (yooj yim V- khoov, cov ntaub ntawv channel), cubic infill ntawm 50-70% ntom muab kev ua tau zoo nrog cov khoom siv tsawg dua gyroid ntawm lub zog sib npaug.
- Daim phiaj:Qhov yooj yim tshaj plaws thiab ceev tshaj plaws - qauv luam ntawv, nrog cov kab perpendicular ua squares. Daim phiaj ua haujlwm ncaj qha ntsug compression zoo, tab sis ua haujlwm tsis zoo nyob rau hauv shear lossis tawm -axis loads. Siv nws tsuas yog rau lub tiaj tus - hauv qab tuag nrog kev ua haujlwm puv nkaus xwb - tsis yog rau tuag nrog lub kaum sab xis.
Rau feem ntau stamping tuag daim ntaub ntawv, gyroid ntawm 70% infill ceev los yog siab dua muab koj qhov zoo tshaj plaws ua ke ntawm compressive zog thiab ua tau zoo ib yam nyob rau hauv load cov lus qhia. Mus rau 100% infill tsis tshua muaj nqis rau lub sijhawm luam tawm ntxiv - kev tshawb fawb qhia pom tias lub zog poob qis rov qab siab dua 60-80% qhov ceev, thaum lub sij hawm luam tawm nce linearly.
Tshuag nyiaj pub dawb.Npaj cov khoom siv ntxiv (0.5 hli yam tsawg kawg nkaus) rau ntawm qhov chaw tseem ceeb. Koj yuav tshem tawm qhov no thaum lub sijhawm tshaj tawm - ua haujlwm rau kev hu hauv qhov ntev kawg. Nws yooj yim dua rau cov xuab zeb los yog tshuab tshem tawm cov khoom siv ntxiv dua li rov luam dua qhov tuag tsis zoo.
Printing Parameters and Post-Kev ua
Nrog koj tus qauv CAD optimized, slicing nqis txhais cov qauv tsim rau hauv kev muaj tiag.
Txheej qhov siab:Siv 0.1-0.15 hli txheej rau kev tsim cov chaw uas tiv tauj cov ntawv hlau. Cov khaubncaws sab nraud povtseg txhais tau tias cov npoo du thiab zoo dua qhov tseeb, ob qho tib si hloov mus rau qhov ua tau zoo. Rau qhov tsis yog- qhov chaw tseem ceeb (rov qab lub ntsej muag, mounting nto), 0.2-0.3 hli txheej ceev cov khoom tsis raug nplua.
Print orientation:Orient cov tuag kom sib sau ua ke compress txheej ua ke es tsis txhob sim tev lawv sib nrug. Rau ib tug V- tuag, qhov no txhais tau tias luam ntawv nrog cov kab noj hniav uas tig mus thiab cov khaubncaws sab nraud povtseg sib npaug rau lub ntsej muag tuag. Txheej delamination nyob rau hauv tensile loads yog feem ntau tsis ua hauj lwm hom nyob rau hauv FDM tooling - kom zoo orientation tiv thaiv nws.
Perimeter suav:Ua kom cov phab ntsa sab nrauv kom 4-6 perimeters yam tsawg kawg nkaus. Cov khoom siv sab nrauv no nqa feem ntau ntawm compressive loads thiab tiv thaiv sab hauv infill los ntawm kev sib cuag ncaj qha nrog cov ntawv hlau. Ntau qhov perimeters kuj txhim kho qhov durability.
Tom qab ua tiav 3d luam ntawv tuag txuas qhov sib txawv ntawm cov ntawv luam tawm thiab cov cuab yeej ua haujlwm:
- Txhawb kev tshem tawm thiab ntxuav:Tshem tag nrho cov khoom txhawb nqa, them nyiaj tshwj xeeb rau kev tsim cov chaw. Ib qho nubs lossis cov cim tseem tshuav yuav xov tooj rau hauv koj qhov chaw tsim.
- Nto finishing:Xuab zeb tsim nto los ntawm kev loj hlob grits - 120 mus rau 220 rau 400 - kom tshem tawm cov txheej txheej. Rau cov polymer tuag, ib txheej epoxy rau ntawm qhov chaw tsim cov tawv nqaij tawv uas tiv taus hnav ntev dua. Rau SLA tuag, xov xwm blasting nrog iav hlaws smooths saum npoo thiab tuaj yeem txhim kho cov khoom siv kho tshuab.
- Dimensional pov thawj:Ntsuas qhov loj me nrog calipers lossis CMM. Sib piv rau koj tus qauv CAD thiab sau ntawv sib txawv. Qhov tseeb qhov tseeb rau FDM cov cuab yeej khiav ± 0.1-0.3 hli; SLA ua tiav ± 0.05 hli. Yog tias cov txheej txheem tseem ceeb tawm ntawm qhov tshwj xeeb, tshuab lossis xuab zeb lawv ua siab ntev siv cov nyiaj pub dawb uas koj tau npaj ua ntej.
- Kev kho cua sov (hlau tuag nkaus xwb):Hlau -cov ntawv luam tawm yuav tsum muaj kev ntxhov siab thiab feem ntau muaj hnub nyoog- tawv. Maraging steel, piv txwv li, xav tau kev laus ntawm kwv yees li 490℃rau 6 teev kom ncav cuag tag nrho hardness (50-55 HRC). Hla cov kauj ruam no thiab koj cov hlau tuag yuav ua haujlwm tsis zoo.
Xovxwm Teeb thiab Thawj Tshooj Cai
Koj qhov tuag tau luam tawm, tiav, thiab ntsuas qhov ntev. Kev nkag mus rau hauv xovxwm kom raug txiav txim siab seb qhov kev ntaus thawj zaug ua rau qhov zoo lossis cov cuab yeej puas.
Backing phaj integration:Tsis txhob tso lub polymer tuag ncaj qha rau ntawm lub txaj xovxwm yam tsis muaj hlau thaub qab phaj. Lub phaj faib ram quab yuam hla tag nrho cov hneev taw tuag, tiv thaiv kev sib tsoo hauv zos. Siv cov av tiaj tus txhuas phaj ntawm qhov tsawg kawg nkaus 6 hli tuab rau qis- daim ntawv thov tons, lossis steel phaj rau txhua yam siab dua 10 kN. Ruaj ntseg tuag rau lub phaj nraub qaum nrog bolts, clamps, lossis lub hnab ntim rov qab uas tiv thaiv kev txav mus los thaum lub sijhawm tsim.
Kev sib tw:Mounting centering pins los yog siv cov ntawv sau npe sau rau hauv qhov tuag halves kom paub meej cov punch -rau - tuag alignment. Misalignment me me li 0.5 hli ua rau cov khoom tsis sib xws uas ua rau kom tuag hnav ntawm ib sab thiab ua rau qhov tsis sib xws.
Kev ceev thiab quab yuam:Pib conservatively. Txo cov xovxwm ceev mus rau 50% ntawm qhov koj xav siv nrog cov cuab yeej siv. Polymer tuag tsis zam qhov cuam tshuam rau txoj kev hardened steel ua - qeeb ram speeds tso cai rau cov ntaub ntawv los nqus cov loads zuj zus es tsis muaj kev poob siab. Rau tib lub laj thawj, txo qis tonnage mus rau qhov tsawg kawg nkaus uas ua tiav kev ua tiav, tom qab ntawd nce ntxiv yog tias qhov tsis zoo tag nrho.
Thawj tsab xov xwm tshuaj xyuas:Ua ib feem, tshem nws, thiab ntsuas nws tawm tsam koj lub hom phiaj qhov ntev. Tshawb xyuas:
- Caij nplooj ntoos hlav- rov qab sib txawv (piv lub kaum ntse ntse rau lub hom phiaj)
- Deg cov cim los yog khawb kis los ntawm cov kab tuag
- Dimensional raug ntawm cov yam ntxwv tseem ceeb
- Txhua yam cim ntawm kev tuag deformation ( ci iab me ntsis, compression cim rau ntawm qhov tuag)
Yog tias lub caij nplooj ntoos hlav- rov qab dhau qhov kev cia siab, kho cov duab geometry raws li cov tswv yim them nyiaj tau tham ua ntej thiab rov luam dua. Yog tias cov cim saum npoo tshwm, ntxiv xuab zeb lossis txheej txheej daws lawv. If the die shows compression marks after a single hit, your material choice or infill density isn't adequate for the forming forces involved - step up to a stiffer material class rather than reprinting at the same spec.
Kho lub voj voog:Tshawb xyuas qhov chaw tuag txhua 10-20 qhov chaw rau cov cuab yeej polymer, txhua 500-1,000 qhov chaw rau hlau- luam tawm tuag. Hnav cov qauv qhia lawv tus kheej li dulling deg, ntug puag ncig, lossis micro- tawg ntawm kev ntxhov siab. Lub teeb sanding nruab nrab ntawm kev khiav tuaj yeem txuas ntxiv lub neej ntawm polymer tuag, thaum hlau tuag tau txais txiaj ntsig los ntawm ntu ntu ntawm kev sib sau ntawm qhov chaw. Taug qab qhov dav dav ntawm koj qhov chaw tsim - thaum kev ntsuas mus txog qhov kev txwv tsis pub dhau, qhov tuag tab tom txog qhov kawg ntawm lub neej.
Qhov kawg no -rau- txheej txheem kawg - tsim, luam tawm, ua tiav, teeb tsa, daim ntawv, tuav - feem ntau compresses rau 24-72 teev rau polymer tuag thiab 1-2 lub lis piam rau hlau- luam tawm tuag nrog rau kev kho cua sov. Muab piv rau 4-8 lub lis piam rau kev siv cov cuab yeej siv ua ke, thiab lub sij hawm kom zoo dua yuav pom tseeb. Tab sis kev ceev tsuas yog qhov tseem ceeb yog tias qhov tuag tau ntev txaus los ua kom tiav koj cov kev tsim khoom, uas ua rau cov lus nug tseem ceeb ntawm cov cuab yeej no ua li cas thiab koj tuaj yeem ua dab tsi los tiv thaiv nws.
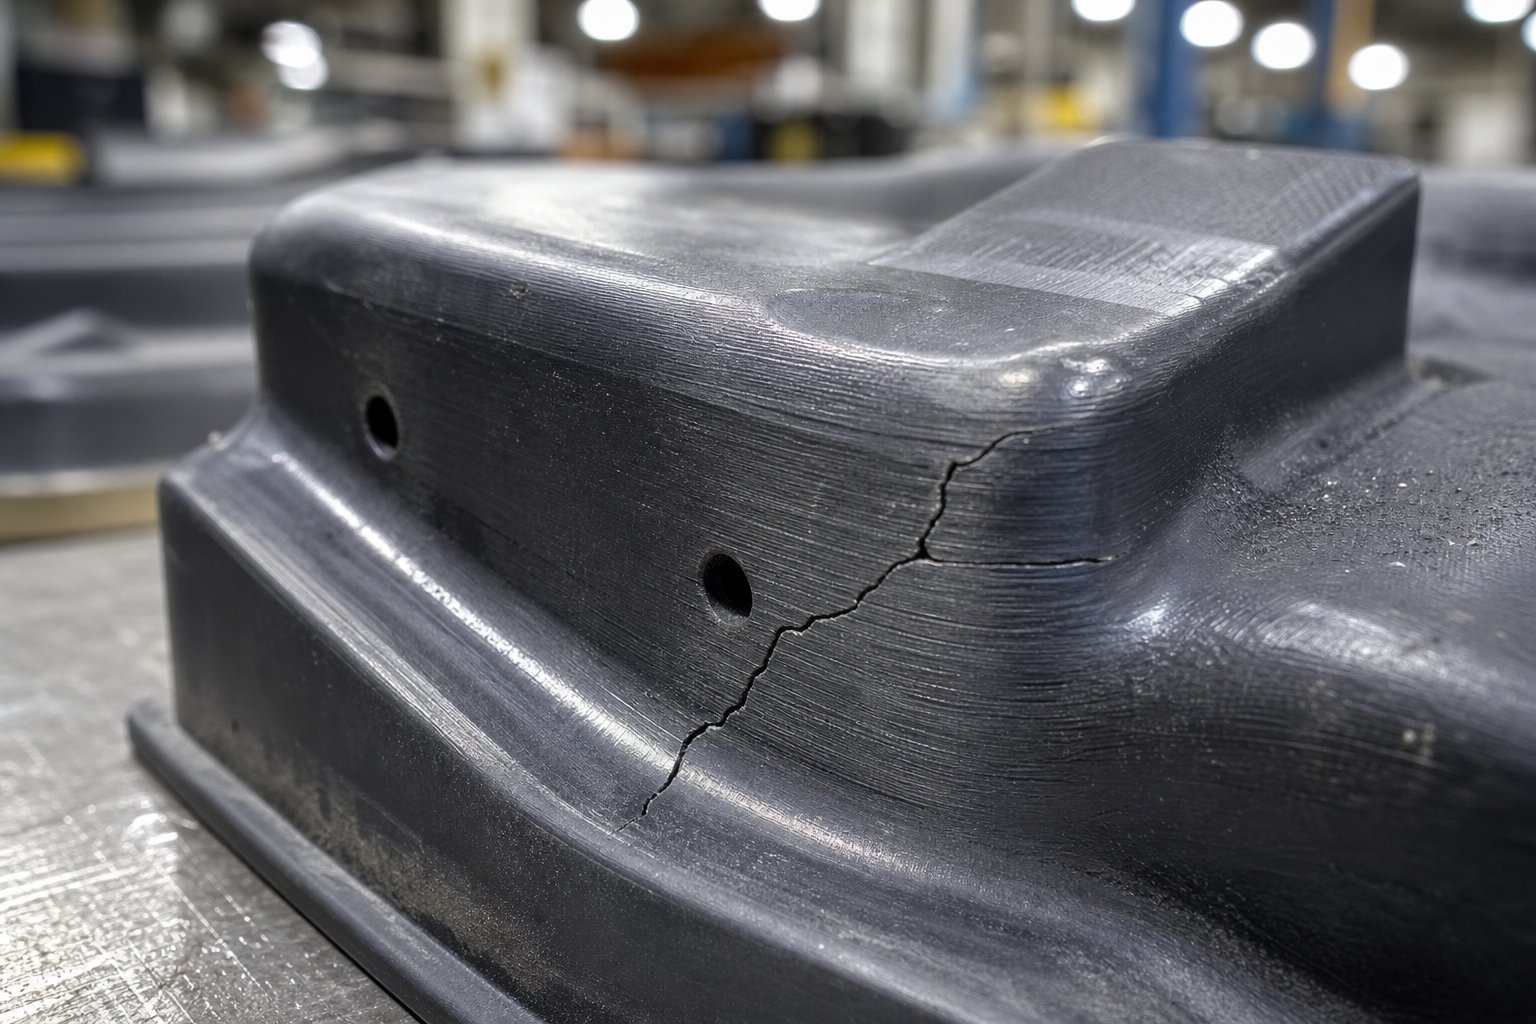
Tuag Lifespan thiab Failure Mode Analysis
Kev nrawm los ntawm CAD mus rau thawj tsab xov xwm yog qhov txaus nyiam, tab sis tsis muaj qhov tseem ceeb yog tias qhov tuag poob ib nrab ntawm koj txoj kev khiav. Ntev npaum li cas 3D luam tawm tuag? Cov lus teb ncaj ncees: nws nyob ntawm qhov lawv ua tsis tiav, thiab txhua txhua 3D luam tawm tuag ua tsis tiav los ntawm ib qho ntawm plaub qhov kev kwv yees. Nkag siab txog cov hom stamping tuag tsis ua hauj lwm - thiab tsim nyob ib ncig ntawm lawv - yog dab tsi cais qhov kev ua tiav luv luv los ntawm ib pawg ntawm cov yas tawg thiab cov khoom tsis lees paub.
Hom Failure Feem ntau hauv 3D Printed Tuag
Txhua qhov kev tsim cov khoom tsim tawm ntxiv muaj qhov tsis muaj zog uas cuam tshuam nrog rau txheej txheej - los ntawm - txheej txheem tsim. Cov kev qaug zog no tshwm sim raws li cov qauv ua tsis tiav, txhua tus muaj cov cim ceeb toom sib txawv thiab qhov tshwm sim sib txawv rau koj qhov tsim.
- Txheej delamination nyob rau hauv rov compressive loads.Qhov no yog qhov feem ntau tshwm sim thiab tam sim ntawd tsis ua hauj lwm hom hauv FDM polymer tuag. Txhua txheej luam ntawv khi rau ib qho hauv qab nws los ntawm thermal fusion, tab sis daim ntawv cog lus ntawd tsis muaj zog dua li cov khoom siv loj nws tus kheej. Rov ua dua xovxwm cycles tsim cyclic compressive thiab tensile stresses ntawm txheej interfaces. Sij hawm dhau mus, micro- tawg nucleate raws cov ciam teb no thiab nthuav tawm kom txog thaum tag nrho cov seem tev tawm. Tshawb nrhiav ntawm3D- luam tawm cov qauv sib xyawlees paub tias interlaminar tensile stress ntawm txheej ciam teb drives delamination pib - ib zaug lub interlaminar tensile zog (ILTS) yog tshaj, tsis ua hauj lwm yog dheev es gradual. Feem ntau koj yuav hnov qhov tawg ntse, thiab cov tuag sib cais raws li txheej txheej yam tsis tau ceeb toom ua ntej.
- Deg hnav degradation cuam tshuam qhov ua tiav.Txhua lub voj voog stamping suav nrog cov ntawv hlau zawv zawg tiv thaiv lub ntsej muag tuag hauv qab quab yuam. Qhov kev ua zawv zawg ntawd maj mam abrades qhov tuag nto, smoothing tawm zoo meej thiab nthuav dav tolerances. Nyob rau hauv polymer tuag, hnav manifests raws li ib tug polished sheen tsim nyob rau hauv siab -sib cuag thaj chaw, ua raws li los ntawm qhov loj me me raws li cov khoom raug tshem tawm ntawm lub cev. Hlau- luam ntawv tuag tiv taus qhov ntev dua no tab sis tseem degrade - tshwj xeeb yog tias nto tiav los ntawm kev luam tawm tawm micro-peaks uas ua raws li cov ntsiab lus thawj coj.
- Thermal degradation los ntawm kev sib txhuam thaum tshav kub kub buildup.Kev sib txhuam ntawm cov ntawv hlau thiab qhov chaw tuag ua rau muaj cua sov nrog txhua lub voj voog xovxwm. Nyob rau hauv ntau lawm speeds, uas kub accumulates sai tshaj qhov tuag yuav dissipate nws. Polymer tuag yog qhov tshwj xeeb tshaj yog muaj kev cuam tshuam vim tias lawv cov cua sov deflection yog qhov qis dua - PLA softens ntawm 55 degree, ABS ntawm 95 degree, txawm tias CF-Nylon pib poob qis dua 150℃. Thaum qhov kub ntawm qhov chaw tuag mus txog qhov chaw pib no, cov txheej txheem deforms plastically nyob rau hauv loads nws yav tas los ua zoo. Koj yuav pom cov khoom tsim tau nce qib qis dua li qhov tuag "nceb" ntawm siab -cov ntsiab lus tiv tauj.
- Compression tsis ua hauj lwm los ntawm ntau tshaj cov khoom yield zog.Qhov no yog qhov tsis yooj yim tshaj plaws: lub zog tsim tsuas yog tshaj li qhov khoom siv tuag tuaj yeem tiv taus. Cov tuag crushes, tawg, los yog mus tas li deforms ntawm thawj zaug ntaus los yog nyob rau hauv thawj ob peb lub voj voog. Tsis zoo li lwm hom, compression tsis ua haujlwm tsis zoo - nws yog tam sim ntawd thiab kev puas tsuaj. Nws tshwm sim thaum cov neeg ua haujlwm saib xyuas kev tsim cov rog, siv cov ntawv hlau tuab dua li qhov tuag tau tsim los rau, lossis hla kev sib koom ua ke ntawm cov phaj phaj.
Plaub hom no tsis ua haujlwm hauv kev sib cais. Ib tug tuag muaj thermal softening yuav delaminate ntawm qis loads. Ib tug tuag nrog nto hnav tsim muaj kev ntxhov siab ntau ntxiv uas ua rau txheej txheej sib cais. Hauv kev xyaum, feem ntau cov polymer tuag ua tsis tiav los ntawm kev sib xyaw ua ke - thermal softening tsis muaj zog ntawm cov qauv, ces delamination xa qhov kawg tshuab.
Cov tswv yim txo qis los ntawm kev tsim thiab kev xaiv khoom
Txhua hom kev ua tsis tiav teb rau cov kev ntsuas tshwj xeeb. Koj tsis tuaj yeem tshem tawm qhov ua tsis tiav tag nrho, tab sis koj tuaj yeem thawb nws ntxiv mus raws sijhawm sijhawm.
- Tawm tsam delamination:Print orientation yog koj lub zog tiv thaiv. Orient tuag thiaj li tsim loads compress txheej ua ke es tsis txhob sim cais lawv. Siv gyroid infill ntawm 70% + ntom kom faib cov kev ntxhov siab interlaminar sib npaug. Nce perimeter shells mus rau 5-6 phab ntsa, tsim kom muaj ib tug tuab tuab ciam teb uas resists tawg propagation. Rau qhov tseem ceeb tuag, xav txog kev txuas ntxiv fiber ntau (CF-Nylon composites) - embedded carbon fibers choj txheej ciam teb thiab ua rau muaj zog interlaminar shear zog.
- Tawm tsam qhov hnav:Siv cov epoxy nyias los yog urethane txheej rau polymer tuag ua qhov chaw. Cov tawv nqaij tawv no siv qhov kev puas tsuaj los ntawm cov khoom siv hauv paus, thiab nws tuaj yeem rov siv dua ntawm kev khiav. Rau cov hlau - luam tawm tuag, tshaj tawm - txheej txheem nrog polishing nto kom tshem tawm raws li - luam tawm roughness peaks uas ua rau thawj zaug hnav. Xav txog kev txhaj tshuaj peening hlau tuag qhov chaw kom induce compressive residual kev nyuaj siab, uas tiv thaiv tawg pib ntawm qhov chaw hnav.
- Tawm tsam thermal degradation:Slow down koj lub voj voog xovxwm. Ntxiv txawm ob peb vib nas this ntawm hits tso cai rau kev sib txhuam kub kom dissipate. Siv cov ntaub ntawv uas muaj cua sov dua deflection - CF-Nylon hla cov nylon, nylon hla ABS, ABS hla PLA. Rau siab- voj voog- cov haujlwm ua haujlwm, ua ke cov cua txias rau hauv koj cov khoom ua ntu zus (stamp 10 ntu, nres 30 vib nas this). Hlau- luam tawm tuag feem ntau tshem tawm qhov kev txhawj xeeb no vim tias cov cuab yeej steel tuav lawv cov khoom zoo tshaj qhov kev sib txhuam kub uas tsim los ntawm chav tsev - kub stamping.
- Tawm tsam compression tsis ua haujlwm:Ib txwm siv lub phaj hlau rov qab uas faib cov xovxwm quab yuam hla tag nrho cov hneev taw tuag. Tsis txhob siab tshaj 60–70% ntawm cov khoom siv tuag lub zog tshaj tawm thaum lub sijhawm ua haujlwm - qhov kev nyab xeeb no suav nrog qhov txo qis zog ntawm cov khoom luam tawm piv rau cov khoom txhaj tshuaj- molded lossis wrought sib npaug. Thaum tsis ntseeg, khiav lub zog suav ua ntej koj thawj lub voj voog xovxwm: yog tias xav tau kev tsim quab yuam ntau tshaj 50% ntawm koj lub peev xwm tuag, nce mus rau cov khoom siv muaj zog.
Cov kev ua haujlwm tseem ceeb npaum li kev tsim qauv. Lubricate cov ntawv hlau nrog lub teeb stamping roj los yog qhuav- zaj duab xis lubricant kom txo kev sib txhuam quab yuam thiab qhov kub thiab txias ib txhij. Tshawb xyuas qhov tuag ntawm qhov tsis tu ncua - txhua 10–25 cycles rau polymer, txhua 500–1,000 rau hlau. Hloov es tsis kho polymer tuag; lawv pheej yig thiab ceev txaus los luam tawm tias khiav lub cuab yeej puas raug cuam tshuam cov khoom tsim.
Tuag Lifespan Kev Cia Siab los ntawm Chav Kawm Khoom
Yog li ntev npaum li cas 3D luam tawm tuag nyob rau hauv tiag tiag - ntiaj teb ntau lawm? Nov yog yam uas yuav xav tau thoob plaws cov khoom siv, piv txwv li tsim kom raug, kev taw qhia, thiab kev ua haujlwm:
| Tuag Khoom | Hom Lifespan (Forming Cycles) | Hom Kev Ua Haujlwm Tseem Ceeb | Daim ntawv thov zoo tshaj plaws |
|---|---|---|---|
| PLA | 5-30 ntu | Thermal degradation / compression | Ib tus qauv validation |
| ABS / PETG | 20-75 ntu | Nto hnav / delamination | Cov ntawv pov thawj luv luv- ntawm - lub tswv yim khiav |
| Nylon (PA6 / PA12) | 50-200 qhov | Nto hnav / delamination | Tsawg- ntim ntau lawm |
| CF-Nylon Composite | 100-500 qhov | Nto hnav (gradual) | Ua haujlwm tsawg- ntim cov cuab yeej |
| SLA Rigid Resin | 5-20 ntu | Brittle tawg / compression | Surface nthuav dav validation nkaus xwb |
| Hlau -Printed Maraging Steel | 10,000–100, 000+ ntu | Nto hnav (ntau gradual) | Nruab nrab-rau- siab- ntim ntau lawm |
| Hlau -Printed H13 Tool Steel | 50,000–500, 000+ ntu | Fatigue cracking (lub sij hawm ntev heev) | High - ntim ntau lawm |
Cov kab no xav tias ua nyias - ntsuas txhuas lossis hlau me me. Cov ntawv tawv tawv txo qis lub neej ua haujlwm ntau heev - ua stainless hlau nrog CF-Nylon tuag yuav tawm los tsuas yog 10-30 qhov chaw ua ntej qhov chaw degrades dhau qhov kam rau ua. Protolabs tau tshaj tawm tias txawm tias rau cov pwm txhaj tshuaj (ib qho piv txwv ntawm- daim ntawv thov cuab yeej), 3D- cov cuab yeej luam tawm polymer feem ntau ua tsis tau zoo hauv 100 txhaj tshuaj, thaum lub cuab yeej hlau tuaj yeem ncav cuag 10,000 txhaj tshuaj thiab tshaj. Stamping tuag fim zoo sib xws physics, txawm hais tias lub load profile txawv.
Tuag hnav thiab durability thaum kawg los mus rau qhov kev txiav txim siab ntim ntau lawm. Polymer tuag ua rau kev txiav txim siab nyiaj txiag thaum koj xav tau tsawg dua 100-500 ntu thiab tuaj yeem zam kev luam tawm ib ntus. Hlau - luam tawm tuag ua pov thawj tias lawv cov nqi siab dua thaum cov ntim nce mus txog ntau pua lossis ntau txhiab, qhov twg ib qho luam tawm hloov ntau ntau ntawm cov ntaub ntawv polymer. Thiab cov cuab yeej siv tshuab ua ke tseem yog cov lus teb zoo rau qhov ntim ntau tshaj 100,000 qhov chaw, qhov twg tus nqi amortized ib feem poob qis dua li qhov kev siv ntxiv tuaj yeem phim.
Paub qhov twg koj tuag yuav ua tsis tiav - thiab kwv yees thaum - hloov 3D luam ntawv tuag lus nug los ntawm kev kwv yees mus rau hauv kev npaj. Koj tuaj yeem teem caij hloov cov ntawv luam tawm, pob nyiaj siv rau cov nqi ntawm cov khoom siv thoob plaws tag nrho cov kev tsim khoom, thiab hu xov tooj kom paub seb puas yog ib feem ntawm kev lag luam ntawm cov cuab yeej additives yeej yeej ib txwm muaj. Tus nqi ntawd- qhov kev sib piv tau txais txiaj ntsig tsim nyog rau kev tsim qauv ntawm nws tus kheej.
Tus nqi -Txoj Haujlwm Pabcuam rau Kev Txiav Txim Siab
Failure mode paub qhia rau kojthaumib tug tuag yuav tsum tau hloov. Tab sis pes tsawg lub voj voog hloov koj tuaj yeem them tau ua ntej kev lag luam tawm tsam koj? Cov lus nug tiag tiag tom qab txhua tus 3D luam ntawv tuag tus nqi vs cov cuab yeej cuab tam kev sib cav tsis yog txoj kev twg pheej yig dua rau ib qho tuag - nws yog txoj kev twg xa koj cov khoom lag luam tag nrho ntawm tus nqi qis tshaj ntawm ib feem tsim.
Qhov kev suav ntawd suav nrog ntau qhov sib txawv dua li cov neeg feem coob paub. Cia peb ua txhaum.
Tus nqi Factors hauv 3D Printed Versus Pauv Tooling
Kev sib piv tus nqi stamping tuag yuav tsum suav rau rau tus nqi sib txawv ntawm tus tsav tsheb, tsis yog tus nqi ntawv nplaum ntawm lub cuab yeej nws tus kheej:
- Tus nqi khoom siv tuag:Ib qho polymer FDM tuag yuav raug nqi $ 5-30 hauv filament. SLA tuag khiav kwv yees li $30 rau hauv - tsev luam ntawv. Cov hlau - luam tawm tuag nyob rau hauv maraging steel pib ib ncig ntawm $200–500+ nyob ntawm qhov loj thiab qhov nyuaj. Cov cuab yeej siv tshuab steel hlau tuag feem ntau raug nqi $ 450–2, 000+ rau qhov sib npaug geometry.
- Printing los yog machining lub sij hawm:Polymer tuag luam tawm hauv 10-24 teev. Hlau - luam tawm tuag yuav tsum tau 1-5 hnub ntxiv rau kev kho cua sov. Pa machining thiab outsourcing yuav siv sij hawm 15-25 hnub ua hauj lwm. Lub sijhawm yog nyiaj thaum koj lub sijhawm sijhawm tsim khoom raug kho.
- Tshaj tawm - ua haujlwm ua haujlwm:Xuab zeb, txheej, ntsuas qhov ntev, thiab rov qab phaj kev sib xyaw ntxiv 1-4 xuab moos rau ib lub polymer tuag. Hlau - luam ntawv tuag xav tau kev ntxhov siab, ua kom tiav, thiab tej zaum EDM - ntxiv cov nqi uas tuaj yeem sawv cev 15–40% ntawm tag nrho cov nqi rau cov khoom siv hlau AM.
- Nias lub sij hawm cuam tshuam:Polymer tuag yuav tsum tau qeeb ram speeds kom tsis txhob poob siab loading, txo throughput los ntawm 30-50% piv rau hardened steel tooling. Tshaj ntau pua qhov chaw, qhov kev nplua nrawm ntxiv rau hauv kev ua haujlwm thiab lub sijhawm tshuab.
- Tuag hloov zaus:A CF-Nylon tuag kav ntev 200 ntu txhais tau tias tsib rov luam dua rau 1,000- ntu khiav. Txhua qhov kev hloov pauv ntxiv cov nqi khoom siv, lub sijhawm luam tawm, thiab kev teeb tsa ua haujlwm. Ib tug hlau-luam tuag npog qhov kev khiav uas tsis muaj kev hloov pauv.
- Sijhawm tus nqi ntawm lub sijhawm ua haujlwm:Tos 4-6 lub lis piam rau cov cuab yeej siv ib txwm txhais tau tias cov nyiaj tau los qeeb, lub qhov rais tsis ua lag luam, lossis cov kab sib dhos tsis ua haujlwm. Ib tug tuag luam tawm ib hmos cia koj pib tsim tag kis. Rau lub sij hawm- tej yaam num tseem ceeb, qhov kom zoo dua ntawm qhov ceev tuaj yeem tshaj tus nqi siab dua ib feem ntawm -.
Qhuav Volume Breakeven Analysis
Kev txheeb xyuas kev sib tsoo rau cov hlau stamping tuag ua raws li tus qauv xav tau . 3D luam ntawv tau nyob ze - tus nqi teeb tsa tsis zoo tab sis kwv yees li tus nqi sib tw - 50 qhov nqi kwv yees li 50 npaug ntawm ib feem. Cov cuab yeej siv ib txwm muaj tus nqi ruaj khov tab sis poob sai sai rau ib -unit tus nqi raws li qhov peev txheej ntawd nthuav dav mus rau ntau qhov chaw. Lub crossover nyob ntawm koj cov khoom siv tuag thiab hloov tus nqi.
Nov yog yuav ua li cas kev lag luam hloov mus thoob qhov ntim qib rau cov khoom ntim qis rau cov cuab yeej siv tus nqi scenarios:
| Ntau lawm ntim | Polymer FDM Tuag | Hlau -Printed Tuag | Pas Machined Tuag | Kev xaiv tus nqi qis tshaj |
|---|---|---|---|---|
| 1-10 ntu | $35–60 tag nrho (1 tuag) | $300-600 tag nrho (1 tuag) | $500–2,000+ tag nrho (1 tuag) | Polymer FDM |
| 10-100 qhov | $50-150 (1-2 tuag) | $300-600 (1 tuag) | $500–2,000 (1 tuag) | Polymer rau qis dua 50; hlau- luam tawm saum 50 |
| 100-1,000 qhov chaw | $150-900 (3-10 tuag) | $300-600 (1 tuag) | $500–2,000 (1 tuag) | Hlau - luam tawm los yog cov pa |
| 1, 000+ ntu | Tsis siv tau (hloov ntau dhau) | $300–600 (1 tuag, yuav xav tau 1 hloov) | $500–2,000 (1 tuag, kav tag nrho khiav) | Conventional (tus nqi qis tshaj ib feem) |
Daim ntawv ceeb toom ntawm cheeb tsam crossover ntawm 50 thiab 200 qhov chaw. Hauv qab no ntau yam, polymer tuag dominate vim qhov tuag nws tus kheej raug nqi tsawg heev uas txawm tias ntau yam kev hloov pauv tseem pheej yig dua li ib lub cuab yeej siv tshuab. Tshaj li qhov ntau, cov cuab yeej siv ua haujlwm ntev txhais tau tias tsis muaj nqi hloov pauv, thiab cov peev txheej ruaj khov siab tau diluted thoob plaws qhov chaw txaus kom poob qis hauv qab cov khoom ntxiv rau -ib feem kev lag luam.
Hlau - luam tawm tuag nyob hauv qhov chaw nruab nrab. Lawv raug nqi ntau dua li cov khoom siv polymer tab sis tshem tawm lub voj voog hloov pauv uas ua rau cov khoom lag luam polymer ntawm ntau dua. Rau kev khiav ntawm 100–10,000 qhov chaw, lawv feem ntau sawv cev rau qhov chaw qab zib - ruaj txaus kom tsis txhob hloov pauv, nrawm txaus kom zam lub sijhawm 4-6 lub lis piam ua haujlwm ntawm cov pa machining, thiab muaj peev xwm txaus los daws cov kev sib sau ua rog uas polymer tsis tuaj yeem txhawb nqa.
Cov lej hloov ntxiv thaum koj ua rau qhov tsim tsis ruaj khov. Yog tias koj qhov geometry tej zaum yuav hloov tom qab thawj 50 daim, sinking $ 1,500 rau hauv cov cuab yeej siv los ua lub luag haujlwm. $ 30 polymer tuag uas koj tuaj yeem luam tawm nrog cov duab geometry nyob rau hmo ntuj yuav luag tsis muaj kev pheej hmoo yog tias tus qauv tsim kho. Tus nqi hloov pauv ntawd tsis tshwm sim nyob rau hauv ib qho yooj yim ntawm - ib feem ntawm tus nqi xam, tab sis nws yog tiag tiag - tshwj xeeb tshaj yog thaum lub sij hawm tsim khoom lag luam uas siv tau thiab kev rov ua dua nyob rau hauv tib lub sijhawm.
Thaum kawg, kev txheeb xyuas tus nqi ib leeg tsis ntes cov duab tag nrho. Cov tswv yim zoo tshaj plaws feem ntau sib txuas cov txheej txheem: polymer tuag rau qhov pib geometry validation thiab ua ntej -kab lus kuaj, ces ib tug hlau- luam tawm los yog pa tuag ib zaug tus tsim stabilizes rau ntau lawm. Txoj hauv kev ua haujlwm ntawd txo qis kev pheej hmoo nyiaj txiag thiab lub sijhawm ua haujlwm - lees paub lub tswv yim pheej yig ua ntej yuav nqis peev loj.
Ceev Prototyping Strategies rau Part Validation
Ib qho kev mus kom ze - polymer tuag ua ntej, tom qab ntawd cov cuab yeej tsim khoom - tsuas yog ua haujlwm yog tias koj tuaj yeem lees paub qhov tseeb ua ntej cog lus nyiaj txiag. Qhov ntawd yog qhov uas ib feem validation ua ntej ntau lawm tooling ua tus gatekeeper tiag. Kev luam ntawv tuag thiab tsim ob peb daim qhia koj seb lub geometry puas ua tiav lub cev. Nws tsis tas yuav qhia koj seb qhov twg haum rau kev sib dhos, ua tau raws li qhov tshwj xeeb hauv kev thauj khoom, lossis tuaj yeem tsim tawm ntawm qhov ntsuas yam tsis muaj nqi kho dua.
validating ib tug stamped tivthaiv yuav tsum tau ntau tshaj ib txoj kev. Nws yuav tsum muaj kev sib xyaw ua ke ntawm txoj kev siv nyob rau theem ntawm txoj kev loj hlob.
Siv 3D Printed Dies rau Part Validation
3D luam tawm tuag excel ntawm ib txoj haujlwm validation tshwj xeeb: ua pov thawj tias ib daim ntawv hlau geometry tuaj yeem tsim tau, lub caij nplooj ntoos hlav ntawd- rov qab tuaj yeem them rov qab, thiab qhov khoob khoob tau tsim kom raug. Thaum koj daim ntawv hlau ua qauv nrog rau hauv -lub tsev polymer tuag, koj teb cov lus nug txog formability - cov duab no puas tuaj yeem raug ntaus tsis muaj tearing, wrinkling, los yog lub caij nplooj ntoos hlav ntau dhau -rov qab?
Qhov ntawd yog qhov muaj nqis tiag tiag. Nws catches tsim teeb meem uas yuav txwv tsis pub nto tsuas yog tom qab kim ntau lawm tooling yog tsim. Cov pab pawg tuaj yeem siv tau cov ntawv stamping tuag tsim rov ua dua, rov luam kho cov tuag hauv cov xuab moos thiab sim ntau qhov kev hloov kho geometry hauv ib hnub. Rau thaum ntxov- lub tswv yim ua haujlwm, tsis muaj dab tsi ntxiv rau qhov nrawm no.
Tab sis formability validation muaj txwv. Ib feem uas tsim los ntawm ib tug polymer tuag yuav txawv dimensionally los ntawm tib seem tsim rau hardened steel tooling - txawv deg kev sib txhuam, sib txawv elastic deflection ntawm tus tuag nws tus kheej, txawv thermal cwj pwm. Cov qauv tsim tau lees paubkwv yeesgeometry, tsis ntau lawm - qhov ntev. Rau kev kuaj xyuas kom haum hauv cov rooj sib dhos nruj, kev ua siab ntev - kev cuam tshuam tseem ceeb, lossis kev sim ua haujlwm hauv cov khoom siv tiag tiag, koj xav tau cov khoom tsim nrog txoj hauv kev ze rau qhov kawg ntawm cov khoom siv.
Integrating Ntau Txoj Kev Ceev Prototyping
Prototyping ceev nrooj hlau stamped qhov chaw ua haujlwm zoo tshaj plaws raws li kev nce qib es tsis yog ib kauj ruam. Txhua txoj kev suav nrog qhov sib txawv validation xav tau:
- 3D luam tawm tuag (hauv-tsev):Txheeb xyuas qhov kev ua tau zoo, lub caij nplooj ntoos hlav- rov qab tus cwj pwm, thiab kev loj hlob dawb paug. Fast, pheej yig, zoo tagnrho rau kev tshawb nrhiav geometry.
- CNC -machined prototypes:Tsim cov khoom los ntawm cov khoom lag luam uas phim qhov kawg qhov ntev raws nraim. Muaj txiaj ntsig zoo rau kev kuaj xyuas kom haum, kev sib dhos siv tau, thiab kev sim ua haujlwm qhov twg cov khoom siv yuav tsum ua kom haum rau kev tsim khoom.
- Sheet hlau fabrication (laser txiav + nias nres):Tsim cov khoom siv tiag tiag- qib ntawv hlau thiab cov txheej txheem tsim. Paub meej tias manufacturability nrog cov ntaub ntawv tiag tiag thiab muab cov khoom tsim nyog rau ib puag ncig lossis kev ntsuas kev thauj khoom.
- DFM cov lus qhia:Cov kws tshaj lij tshuaj xyuas ntawm ib feem geometry tiv thaiv cov txheej txheem stamping txwv - khoov radii, grain orientation, kos qhov tob txwv - ua ntej tooling peev locks tus tsim.
Cov pab pawg uas muab cov txheej txheem no ntes cov teeb meem ntawm qhov pheej yig tshaj plaws. Ib qho teeb meem formability ntes tau nrog $ 30 luam ntawv tuag txuag tau $ 1,500 cov cuab yeej kho dua qub. Qhov teeb meem haum raug ntes nrog CNC- cov qauv siv tshuab txuag lub lis piam ntawm kev tsim khoom qeeb. Thaum ntxov DFM tawm tswv yim tiv thaiv ob qho tib si.
Rau cov khoom lag luam- pab pawg tsim kho uas xav tau kev tshaj lij- qib kev lees paub tshaj li qhov hauv-lub tsev 3D luam ntawv tuaj yeem ua tiav,YICHEN cov kev pabcuam sai saitxuas qhov sib txawv ntawm lub tswv yim validation thiab kev cog lus ntau lawm. Los ntawm kev sib txuas ceev ceev CNC prototyping, sheet hlau fabrication, thiab thaum ntxov DFM tawm tswv yim nyob rau hauv ib tug workflow, YICHEN pab pawg validate hlau stamped qhov chaw nrog ntau lawm - sawv cev qhov tseeb - paub meej daim ntawv, haum, thiab muaj nuj nqi ua ntej tag nrho cov cuab yeej peev pib.
Qhov txheej txheem validation no tsis yog txo qhov kev pheej hmoo xwb. Nws tsim kev ntseeg siab tias tus qauv tsim koj tab tom yuav cuab yeej rau kev tsim khoom yog qhov tsim qauv uas koj xav tau - tsis yog ib qho uas yuav xav tau kev kho xwm txheej kub ntxhov tom qab thawj tus tsav khiav. Cov lus nug ntxiv yog yuav ua li cas txiav txim siab txoj hauv kev uas koj xav tau qhov project tshwj xeeb.
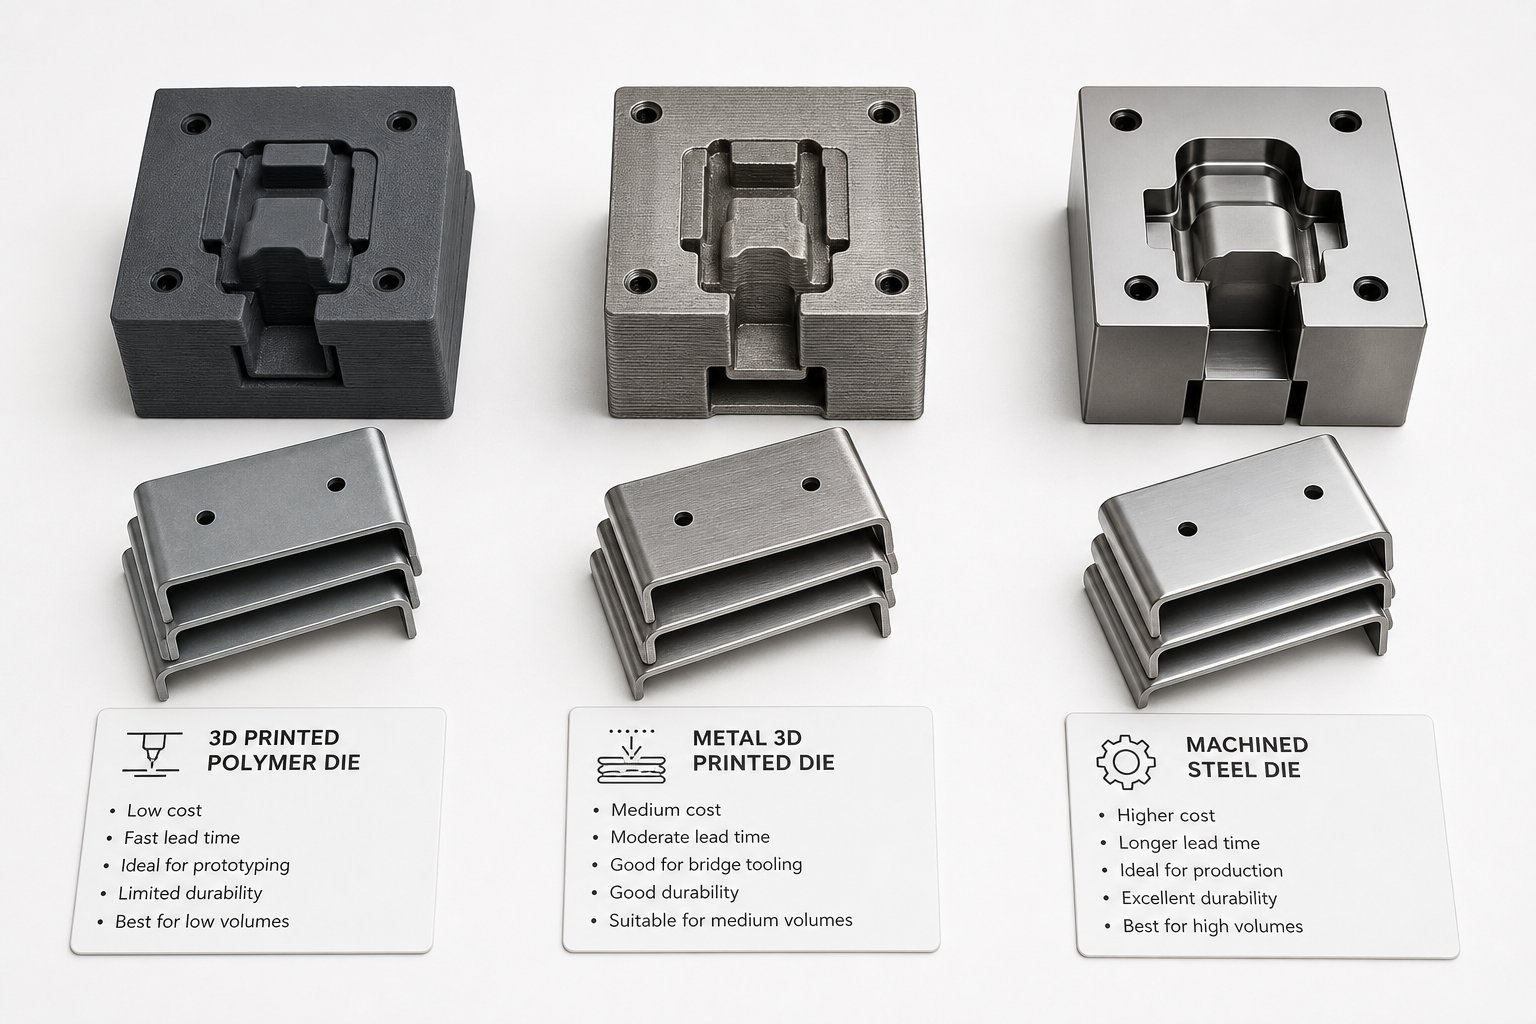
Xaiv Txoj Kev Zoo Tshaj Plaws rau Koj Txoj Haujlwm
Txhua qhov kev txiav txim siab ntawm cov cuab yeej los mus rau ib qho kev hloov pauv: muaj pes tsawg qhov koj xav tau, koj xav tau lawv sai npaum li cas, koj tus qauv ruaj khov npaum li cas, thiab qhov ntev npaum li cas koj yuav tsum ua siab ntev. Ntau dua li kev kho 3D luam tawm vs cov pa luam yeeb tuag ua ib qho - lossis kev xaiv, xav tias lawv yog cov cuab yeej sib txawv rau ntau theem. Ntawm no yog cov cuab yeej txiav txim siab lub moj khaum tsim pab pawg tuaj yeem thov tam sim.
Thaum 3D luam tawm tuag yog qhov kev xaiv zoo
Paub thaum twg siv 3d luam ntawv stamping tuag txuag lub sijhawm thiab nyiaj txiag. Lawv haum huv si rau hauv cov xwm txheej no:
- Geometry validation:Koj yuav tsum paub meej tias cov duab kos yog lub cev ua tiav ua ntej kev nqis peev hauv cov cuab yeej tsim khoom.
- Tsawg ntim ntau lawm (hauv qab 100-500 qhov chaw):Qhov ib - ib feem ntawm kev lag luam nyiam luam tawm ntawm kev siv tshuab thaum hloov zaus nyob twj ywm tswj tau.
- Tsim instability:Koj qhov geometry tseem tab tom hloov zuj zus, thiab rov luam dua $ 30 tuag ntaus rov ua haujlwm $ 1,500 machined cuab yeej.
- Sijhawm -cov haujlwm tseem ceeb:Koj yuav tsum tau tsim qhov chaw tag kis, tsis yog hauv plaub mus rau rau lub lis piam.
- Mos hlau ntawm nyias gauges:Txhuas, tooj liab, lossis hlau me me hauv qab 0.8 hli - cov ntaub ntawv uas nyob hauv qhov txwv tsis pub muaj polymer tuag.
- Kev kawm lossis kev ua haujlwm hobbyist:Cov peev nyiaj thiab kev siv tau yooj yim dua li kev tsim khoom- qib durability.
Cov no yog cov khoom uas tsis tshua muaj hlau stamping cov kev daws teeb meem uas xa cov khoom tiag tiag yam tsis muaj kev cog lus nyiaj txiag ntawm cov cuab yeej siv. Tus yuam sij yog lees paub lawv cov kev txwv ncaj ncees - thiab paub thaum twg koj qhov project tau outgrown lawv.
Thaum twg los nqis peev hauv Kev Pabcuam Tooling
3D luam tawm tuag validate lub tswv yim. Kev tsim khoom xav tau ib yam dab tsi ntxiv. Yog tias ib qho ntawm cov xwm txheej no siv tau, nws yog lub sijhawm los mus dhau ntawm -lub tsev ntxiv cov cuab yeej:
- Tsim tiav lawmthiab ntim ntau tshaj 500-1,000 qhov chaw.
- Tolerances nruj dua ± 0.2 hliyuav tsum tau tsim cov yam ntxwv.
- Sheet hlau yog stainless hlau, siab -lub zog steel, los yog tuab dua 1.0 hli me me hlau.
- Cov khoom yuav tsum xeem dhau kev ua haujlwm lossis ib puag ncignrog ntau lawm- sawv cev raug.
- Kev kuaj xyuas kom haumxav kom muaj qhov sib npaug sib npaug ntawm cov khoom sib txuas.
Rau pab pawg hauv txoj haujlwm no,YICHEN cov kev pabcuam sai saimuab cov kev sib txuas lus sib txuas ntawm 3D luam ntawv tuag prototyping thiab tag nrho cov cuab yeej tsim khoom cog lus - sib txuas ceev CNC prototyping, sheet hlau fabrication, thiab DFM cov lus tawm tswv yim thaum ntxov kom siv tau cov khoom nrog ntau lawm - qib raug ua ntej koj cog lus loj. Qhov kev tshuaj xyuas DFM thaum ntxov ib leeg tuaj yeem tiv thaiv cov cuab yeej kho nqi kim uas pab pawg neeg mob plague uas hla kev siv tau thiab dhia ncaj qha mus rau kev tsim khoom tuag.
Txoj kev ntse tshaj plaws feem ntau tsis yog ib txoj hauv kev lossis lwm yam - nws yog kev nce qib. Pib nrog 3D luam ntawv tuag los ua pov thawj formability. Ua kom haum thiab ua haujlwm nrog kev tshaj lij prototyping. Tom qab ntawd cog lus rau kev tsim cov cuab yeej nrog kev ntseeg siab tias tus tsim raug kaw. Txoj hauv kev ua haujlwm ntawd txo qis kev pheej hmoo nyiaj txiag thiab lub sijhawm - mus rau - kev ua lag luam, muab koj cov khoom tsim ntawm txhua theem yam tsis muaj kev twv txiaj koj cov cuab yeej siv nyiaj ntawm cov duab tsis tau lees paub.
Cov lus nug nquag nug txog 3D Luam Ntawv Hlau Stamping Tuag
1. Yuav ua li cas muaj pes tsawg feem ntawm 3D luam ntawv stamping tuag ua ntej ua tsis tiav?
Tuag lifespan txawv dramatically raws li cov khoom siv. PLA tuag feem ntau yog 5-30 ntu ua ntej thermal degradation lossis compression tsis ua haujlwm. Nylon thiab CF-Nylon composites txuas ntxiv mus rau 50-500 qhov chaw raws li qhov tsim nyog. Hlau - luam tawm tuag nyob rau hauv maraging steel tuaj yeem tuav 10,000 txog 100,000+ kev sib sau, thaum H13 cov cuab yeej steel tuag luam tawm ntawm DMLS tuaj yeem ncav cuag 500,000 cycles. Cov nuj nqis no xav tias nyias-gauge txhuas lossis me me hlau raws li cov khoom ua haujlwm - cov ntawv tawv tawv dua txo qis kev ua neej zoo.
2. Koj puas tuaj yeem siv 3D luam ntawv tuag rau stamp stainless hlau?
Polymer 3D luam tawm tuag tsis tuaj yeem ntseeg tau tsim cov hlau tsis muaj steel ntawm txhua qhov kev ntsuas. Stainless hlau lub siab tawm los lub zog (200-290 MPa nyob rau hauv annealed mob) ua ke nrog aggressive ua hauj lwm- hardening generates tsim rog uas tshaj polymer compressive muaj peev xwm. Hlau - luam ntawv tuag ua los ntawm maraging steel los yog H13 cuab yeej hlau los ntawm laser hmoov txaj fusion tuaj yeem stamp stainless hlau zoo. Kev tshawb fawb ntawm Oakland University pom tau tias coated 3D- luam ntawv hlau inserts ua tiav 50,000 qhov chaw los ntawm ultrahigh-strength steel yam tsis muaj qhov tseem ceeb degradation.
3. Dab tsi infill qauv yog qhov zoo tshaj plaws rau 3D luam ntawv stamping tuag?
Gyroid infill ntawm 70% ntom lossis siab dua yog qhov pom zoo ua ntej rau feem ntau cov ntawv thov tuag. Nws txuas ntxiv nkhaus geometry muab ze rau - isotropic lub zog, tiv thaiv cov rog sib npaug ntawm txhua qhov kev qhia thiab tuav cov shear loads zoo. Cubic infill ua haujlwm rau cov tuag nrog cov ntsug ntsug compressive nkaus xwb zoo li yooj yim V- khoov, thaum daim phiaj qauv yuav tsum tsuas yog siv rau lub tiaj tus -bottomed tuag yam tsis muaj tawm -axis rog. Mus siab dua 80% infill ntom qhia pom tias lub zog poob qis rov qab los ntawm lub sijhawm sau ntxiv.
4. Puas yog 3D luam ntawv tuag pheej yig dua li lub tshuab stamping tuag?
Rau kev tsim khoom ua haujlwm qis dua 100 qhov chaw, polymer 3D luam tawm tuag raug nqi kwv yees li $35-150 tag nrho suav nrog kev hloov pauv, piv rau $500-2,000+ rau kev siv cov cuab yeej siv tshuab. Lub breakeven point feem ntau poob ntawm 50 thiab 200 qhov chaw nyob ntawm cov khoom siv tuag thiab hloov zaus. Hlau - luam tawm tuag ($ 300-600) nyob hauv nruab nrab, ua tus nqi zoo rau 100-10,000 feem khiav qhov twg lawv tshem tawm ob qho tib si hloov pauv ntawm polymer tuag thiab lub sij hawm ntev ntawm cov pa machining. Tshaj li 10,000 qhov chaw, cov cuab yeej siv tau zoo feem ntau yeej ntawm kev lag luam ib feem.
5. Koj yuav them li cas rau lub caij nplooj ntoos hlav- rov qab thaum siv 3D luam tawm tuag?
Caij nplooj ntoos hlav- rov qab them nyiaj yuav tsum dhau- khoov cov duab geometry kom cov ntawv hlau so rov qab mus rau lub hom phiaj kaum tom qab xovxwm tso tawm. Txoj kev ceev tshaj plaws nrog polymer tuag yog rov ua dua: luam tawm, tsim ib qho kev xeem, ntsuas lub caij nplooj ntoos hlav tiag tiag - rov qab sib txawv, kho tus qauv CAD los ntawm tus nqi ntawd, thiab rov luam dua. Txij li cov polymer tuag tsuas yog ob peb duas las thiab luam tawm hauv cov xuab moos, ntau qhov kev rov ua dua yog qhov ua tau zoo. Rau cov hlau- luam ntawv tuag, siv lub caij nplooj ntoos hlav- rov qab them nyiaj hauv polymer ua ntej, tom qab ntawd muab cov duab kho kom raug rau cov hlau luam. Siab- cov ntaub ntawv muaj zog yuav xav tau lub kaum sab xis tuag ntawm 73-78 degrees kom kov yeej qhov elasticity zoo.


